प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

मैं यह हर हफ्ते होते देखता हूँ। किसी नए ऑपरेटर को #4 ब्रश्ड स्टेनलेस स्टील की शीट्स का ढेर थमा दिया जाता है—वही चमकदार सामग्री जिस पर कमरे के उस पार से भी उंगलियों के निशान दिख जाते हैं। वे एक परीक्षण बेंड करते हैं, स्टील के स्टील से घिसटने की भयानक चीं-चीं सुनाई देती है, और पार्ट पर लंबी बदसूरत खरोंचें नजर आती हैं। घबराहट शुरू हो जाती है। वे डाई के ऊपर रखने के लिए कार्डबोर्ड का टुकड़ा, रबर की फ्लोर मैट या मोटी टेप का रोल ढूंढ़ने लगते हैं।
उन्हें लगता है कि उन्हें एक तकिए की जरूरत है।
लेकिन 50-टन हाइड्रॉलिक प्रेस के नीचे नरम गद्दी रखकर आप धातु की रक्षा नहीं कर सकते; उसकी सुरक्षा उपकरण की भौतिकी को समझकर की जाती है।
जब कोई नया ऑपरेटर मुझसे “पैड” मांगता है, तो उसका मतलब आम तौर पर शॉक एब्जॉर्बर से होता है। वे एक हैवी-ड्यूटी माउसपैड की कल्पना करते हैं जो नाजुक शीट मेटल को डाई के कठोर स्टील से जादुई तरीके से अलग कर देगा। वे खरोंच रोकने के लिए एक भौतिक अवरोध चाहते हैं। लेकिन प्रेस ब्रेक मूल रूप से 50-टन की हाइड्रॉलिक गिलोटिन है। आप ब्लेड के नीचे नरम तकिया रखकर धातु की रक्षा नहीं करते; आप एंविल के आकार को गणितीय रूप से बदलकर उसे सुरक्षित करते हैं। मशीन को गद्दी नहीं चाहिए। उसे पूर्वानुमेय ज्यामिति चाहिए। आधुनिक CNC प्रेस ब्रेक—कंप्यूटर-नियंत्रित बेंडिंग मशीनें—प्रोग्राम की गई गहराई को ±0.0004 इंच की पुनरावृत्ति सटीकता के साथ प्राप्त करती हैं। यह मानव बाल के एक अंश के बराबर है। जब आप इस सूक्ष्म गणित में रबर का कोई दबने वाला, बिना कैलिब्रेशन का टुकड़ा जोड़ते हैं, तो मशीन का कंप्यूटर यह नहीं जानता कि वह वहाँ मौजूद है। तो जब रैम वास्तव में नीचे आता है, तब क्या होता है?
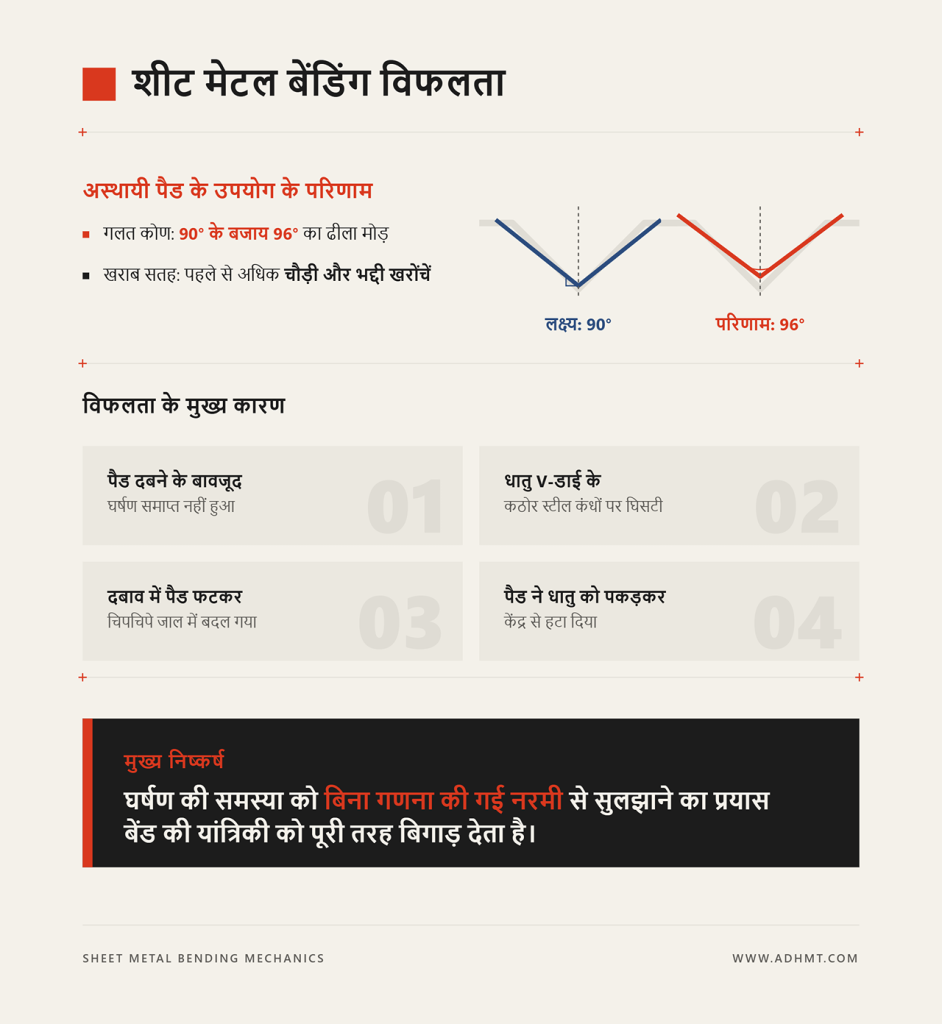
आप देखते हैं कि पंच शीट मेटल को आपके अस्थायी पैड में धकेलता है। एक क्षण के लिए लगता है कि यह काम कर गया। फिर आप कोण जांचते हैं। साफ 90 डिग्री के बजाय 96 डिग्री का ढीला-सा मोड़ मिलता है। इससे भी बुरा, जब आप पार्ट पलटते हैं तो खरोंचें अभी भी दिखती हैं, बस अब वे और चौड़ी और भद्दी हैं। अवरोध असफल क्यों हुआ?
पैड दब गया, लेकिन उसने घर्षण को समाप्त नहीं किया।
जब धातु को V-डाई—यानी V-आकार की नाली वाले निचले टूल—में नीचे की ओर दबाया गया, तब भी उसे टूल के कठोर स्टील कंधों पर घिसटते हुए गुजरना पड़ा। दबाव में पैड केवल खिंचकर फट गया और चिपचिपे जाल की तरह काम करने लगा, जिसने धातु को पकड़कर उसे केंद्र से हटा दिया। आपने घर्षण की समस्या को नरमी के समाधान से ठीक करने की कोशिश की। यह बिना गणना की गई नरमी वास्तव में बेंड की यांत्रिकी को कैसे बिगाड़ देती है?
लगभग सभी आधुनिक बेंडिंग प्रक्रियाएँ “एयर बेंडिंग” होती हैं। इसका अर्थ है कि पंच धातु को V-डाई में नीचे की ओर दबाता है, लेकिन धातु कभी भी V के बिल्कुल निचले हिस्से को नहीं छूती। वह हवा में निलंबित रहती है और केवल डाई के दो ऊपरी किनारों तथा पंच की नोक पर टिकी होती है। यह तीन-बिंदु लीवरेज का एक नाज़ुक संतुलन है। जब आप उस गैप में एक मोटा, सामान्य कुशन ठूंस देते हैं, तो आप उस एयर स्पेस को बंद कर देते हैं। अब धातु को मुड़ने के लिए पैड के घर्षण से लड़ना पड़ता है। यह अतिरिक्त रुकावट धातु को नीचे दबाने के लिए अधिक टन भार की मांग करती है, जिससे दबाव हटने पर धातु और ज़ोर से स्प्रिंग बैक करती है। परिणामस्वरूप कोणों पर आपका पूरा नियंत्रण खत्म हो जाता है। अगर एक नरम पैड गणित बिगाड़ देता है, तो खरोंच के पीछे असली कठोर-स्टील दोषी कौन है?
स्क्रैप बिन चेतावनी: डाई कवर के रूप में बिना कैलिब्रेट किया हुआ रबर या कार्डबोर्ड इस्तेमाल करने से धातु नीचे की स्ट्रोक के दौरान चिपकती है और असमान रूप से घिसटती है। यह असमान घर्षण पार्ट को केंद्र से हटा देता है, जिससे फ्लैंज—यानी पार्ट का मुड़ा हुआ हिस्सा—एक तरफ बहुत लंबा, दूसरी तरफ बहुत छोटा हो जाता है और पूरी तरह टॉलरेंस से बाहर चला जाता है।
मैंने एक बार एक आदमी को 1/8-इंच मोटी 6061 एल्यूमिनियम प्लेट—कठोर, जिद्दी, एयरोस्पेस-ग्रेड सामग्री—को एक बेहद छोटे आधा-इंच V-डाई में मोड़ने की कोशिश करते देखा। जब वह टूटी, तो आवाज़ गोली चलने जैसी थी। उसने तुरंत अगले पीस के नीचे रबर मैट रखने की तलाश शुरू कर दी, यह पूरी तरह नज़रअंदाज़ करते हुए कि उसने अभी-अभी एक बॉलिंग बॉल को गार्डन होज़ से ज़बरदस्ती निकालने की कोशिश की थी। धातु खरोंच या टूट इसलिए नहीं रही क्योंकि उसे तकिया नहीं मिला। वह इसलिए फेल हो रही है क्योंकि उसके नीचे मौजूद स्टील की ज्योमेट्री बेंड की भौतिकी से लड़ रही है। जब आप शीट मेटल बनाते हैं, तो सामग्री को बहना पड़ता है। अगर जिस गैप में वह बह रही है वह बहुत तंग है, या जो टूल उसे धकेल रहा है वह बहुत नुकीला है, तो सामग्री जाम हो जाती है। तो आपको यह कैसे पता चले कि वह गैप वास्तव में कितना चौड़ा होना चाहिए?
1/4-इंच मोटी माइल्ड स्टील का एक टुकड़ा लें। अगर आप उसे साफ़-सुथरे ढंग से मोड़ना चाहते हैं, तो आप डाई का आकार अनुमान से नहीं चुनते; आप सामग्री की मोटाई को आठ से गुणा करते हैं। इसका मतलब है कि आपको 2-इंच चौड़ी V-डाई चाहिए। यही 8x नियम है, जो एयर बेंडिंग की पूरी नींव है। जब डाई ओपनिंग आपकी शीट मेटल की मोटाई से ठीक आठ गुना होती है, तो सामग्री उस गैप को पूरी तरह ब्रिज कर लेती है। जैसे ही पंच नीचे दबाता है, धातु डाई के शोल्डर्स—V के ऊपरी अंदरूनी किनारों—पर लीवर की तरह, फुलक्रम पर घूमते हुए, आसानी से रोल करती है।
अगर आप इस नियम में चालाकी करते हैं, तो भौतिकी उसकी कीमत वसूलती है।
उसी 1/4-इंच प्लेट को 1-इंच डाई में डाल दीजिए, और आपका लीवरेज खत्म हो जाता है। धातु अब रोल नहीं कर पाती। इसके बजाय, वह फँस जाती है। पंच को सामग्री को डाई की खड़ी दीवारों के साथ सीधे नीचे धकेलना पड़ता है, जिससे स्टील की पतली पट्टियाँ खुरच कर निकल जाती हैं और गहरी, बदसूरत खांचे बनते हैं, जिन्हें कोई भी पॉलिश ठीक नहीं कर सकती। खराब बेंड को नरम पैड से ठीक करने की कोशिश वैसी ही है जैसे फटे हुए फोर्कलिफ्ट सस्पेंशन को नरम सीट कुशन खरीदकर ठीक करना—यह एक पल के लिए झटका छुपा देता है, लेकिन नीचे चेसिस अब भी खुद को तोड़ रहा होता है। लेकिन अगर डाई की चौड़ाई बिल्कुल सही हो और फिर भी पार्ट टूट जाए, तो क्या?
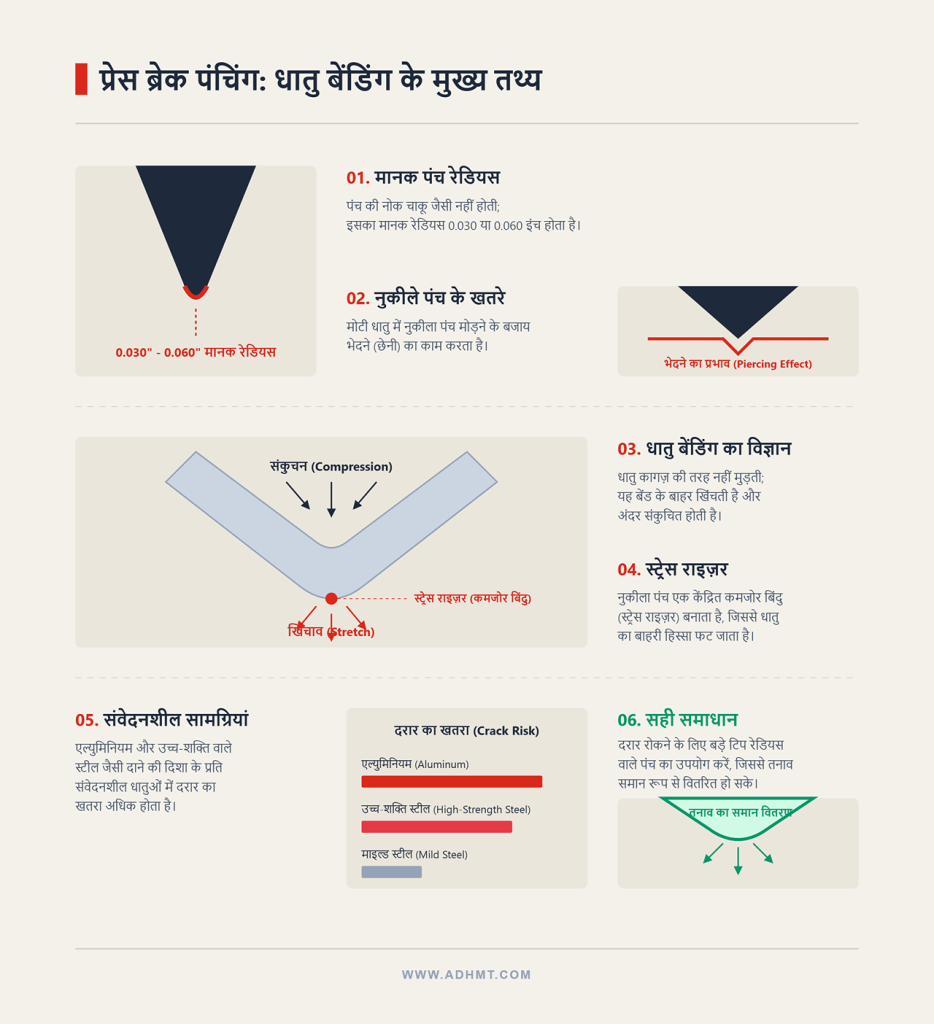
एक मानक प्रेस ब्रेक पंच की नोक को देखें। वह चाकू जैसी धार नहीं होती; उसमें एक निश्चित रेडियस होता है, आमतौर पर लगभग 0.030 या 0.060 इंच। शुरुआती लोग नुकीला पंच पसंद करते हैं क्योंकि उन्हें लगता है कि इससे उन्हें साफ़, टाइट कोना मिलेगा। लेकिन धातु कागज़ की तरह नहीं मुड़ती; बेंड के बाहर की तरफ वह खिंचती है और अंदर की तरफ संकुचित होती है। अगर आप सुई-जितना नुकीला पंच मोटी धातु में ठोकते हैं, तो आप उसे मोड़ नहीं रहे होते। आप उसे भेद रहे होते हैं। वह तेज़ नोक छेनी की तरह काम करती है, अंदरूनी रेडियस में धँसती है और एक स्ट्रेस राइज़र बनाती है—एक केंद्रित कमजोर बिंदु जहाँ पूरी बेंडिंग फ़ोर्स फँस जाती है।
बेंड का बाहरी हिस्सा बस फट कर खुल जाता है।
यह विशेष रूप से उन सामग्रियों के साथ सच है जो दाने की दिशा के प्रति संवेदनशील होती हैं, जैसे एल्युमिनियम या उच्च-शक्ति वाला स्टील। दरार को रोकने के लिए आप डाई में पैड नहीं लगाते। आप पंच को बड़े टिप रेडियस वाले पंच से बदलते हैं, ताकि धातु को लपेटने के लिए अधिक चौड़ी सतह मिले और तनाव समान रूप से वितरित हो सके। लेकिन जब टूल सही हों और मशीन ही जरूरत से ज़्यादा बल लगा रही हो, तब क्या होता है?
मानक 10-गेज स्टील का एक टुकड़ा—लगभग 0.134 इंच मोटा—उचित डाई में मोड़ने के लिए प्रति फुट लगभग 6 टन दबाव की आवश्यकता होती है। यदि आप गलती से मशीन को 15 टन देने के लिए प्रोग्राम कर दें, तो हाइड्रॉलिक्स आसानी से ऐसा कर देंगे। कॉइनिंग या बॉटम बेंडिंग—जहाँ आप स्थायी आकार देने के लिए जानबूझकर धातु को डाई के तल में दबाते हैं—इस भारी टननेज की मांग करती है। लेकिन मानक एयर बेंडिंग में अतिरिक्त टननेज एक मौन घातक है। जब आप स्ट्रोक को अधिक शक्ति देते हैं, तो पंच धातु को उसके स्वाभाविक विश्राम बिंदु से आगे धकेल देता है। सामग्री डाई के कंधों को पकड़ लेती है और हिंसक रूप से फिसलती है, कठोर स्टील की सतहों पर घिसटती हुई नीचे जाती है। ऐसे परिदृश्यों में सटीक टननेज नियंत्रण और दोहराने योग्य प्रोग्रामिंग क्षमता वाली NC मशीनें, जैसे ADH Machine Tool की NC प्रेस ब्रेक समाधान, एयर बेंडिंग को नियंत्रित और पूर्वानुमेय बनाती हैं—और कंपनी के व्यापक वैश्विक सेवा नेटवर्क के कारण इन्हें लागू करना और बनाए रखना भी व्यावहारिक रहता है।
ऑपरेटर बड़े घर्षण के निशान देखता है और मान लेता है कि धातु को किसी सुरक्षात्मक परत की आवश्यकता है। लेकिन घर्षण मूल कारण नहीं है; यह अत्यधिक बल का परिणाम है। आप सामग्री को सहज रूप से फिसलने देने के बजाय उसे टूल की दीवारों में कुचल रहे हैं। टननेज को सामग्री की मोटाई और डाई की चौड़ाई के अनुसार समायोजित करें, और यह हिंसक फिसलन तुरंत रुक जाती है।
स्क्रैप बिन चेतावनी: मोटी सामग्री को संकीर्ण V-डाई में जबरन डालने से धातु डाई के कंधों पर तीव्रता से घिसटती है, सामग्री की एक परत को काट देती है और गहरे, स्थायी खरोंच छोड़ती है, जिन्हें भाग की अंतिम मोटाई और संरचनात्मक मजबूती को खराब किए बिना रेत से हटाया नहीं जा सकता।
एक नए ऑपरेटर को #4 ब्रश्ड स्टेनलेस स्टील का ढेर दिया जाता है—वह चमकदार सामग्री जिस पर कमरे के उस पार से भी उँगलियों के निशान दिखाई देते हैं। कार्य आदेश में बिना किसी टूलिंग निशान के एक निर्दोष 90-डिग्री मोड़ की मांग है। घबराहट शुरू हो जाती है। ऑपरेटर V-डाई के कठोर स्टील कंधों को देखता है—वह निचला टूल जिसमें धातु को दबाया जाता है—और मान लेता है कि ब्रश्ड फिनिश की सुरक्षा का एकमात्र तरीका स्टील और डाई के बीच कुछ नरम और मोटा फँसाना है। वे स्क्रैप रबर का एक टुकड़ा उठाते हैं, उसे टूल पर रख देते हैं और पैडल दबाते हैं। भाग बाहर आता है और मुड़ी-तुड़ी बीयर कैन जैसा दिखता है।
खराब मोड़ को नरम पैड से ठीक करने की कोशिश करना ऐसा है जैसे फटे हुए ट्रक सस्पेंशन को नरम सीट कुशन खरीदकर ठीक करने की कोशिश करना—यह कुछ समय के लिए झटका छिपा देता है, लेकिन नीचे चेसिस अब भी खुद को नुकसान पहुँचा रहा होता है।
वास्तविक बिना-निशान मोड़ के लिए मुलायम कुशन का उपयोग नहीं किया जाता। इसके लिए यूरेथेन डाई फिल्म का उपयोग होता है। यह एक विशेष, उच्च-ड्यूरोमीटर—अर्थात् दबाव से गड्ढा बनने के प्रति अत्यधिक प्रतिरोधी—पॉलीयूरीथेन शीट होती है, जो सामान्यतः 0.015 से 0.030 इंच मोटी होती है। यह एक बलिदानी परत की तरह कार्य करती है। जब पंच स्टेनलेस स्टील को नीचे की ओर दबाता है, तो यूरेथेन फिल्म डाई के खुले हिस्से पर कसकर खिंच जाती है। धातु के स्टील डाई कंधों से तीव्र घर्षण के बजाय, वह तनी हुई प्लास्टिक परत के सहारे फिसलती है। फिल्म घर्षण को सहन करती है; धातु आकार ग्रहण करती है। लेकिन यह तभी काम करता है जब आपकी डाई की चौड़ाई और पंच का रेडियस पहले से ही सामग्री की मोटाई के अनुसार गणितीय रूप से सही हों। यूरेथेन फिल्म अंतिम परिष्करण की परत है, खराब टूलिंग ज्यामिति के लिए अस्थायी समाधान नहीं।
मानक प्रेस ब्रेक टूलिंग को 42CrMo क्रोमोलि स्टील जैसे उच्च-शक्ति, हार्डन किए गए धातुओं से मशीन किया जाता है। ये टूल कठोर, समझौता न करने वाले और गणितीय रूप से पूर्वानुमेय होते हैं। जब एक आधुनिक सर्वो-इलेक्ट्रिक प्रेस ब्रेक—जो द्रव के बजाय सटीक विद्युत मोटरों से संचालित मशीन होती है—किसी क्रोमोलि V-डाई में पंच को दबाती है, तो CNC (कंप्यूटर न्यूमेरिकल कंट्रोल, यानी मशीन का मस्तिष्क) स्ट्रोक के निचले बिंदु को इंच के दस-हज़ारवें हिस्से तक की सटीकता से जानता है।
लेकिन एक प्रेस ब्रेक मूल रूप से 50-टन की हाइड्रॉलिक गिलोटीन होता है।
जब आप उस पूर्वानुमेय स्टील डाई की जगह पॉलीयूरीथेन के ठोस ब्लॉक—यानी यूरीथेन बॉटम डाई—का उपयोग करते हैं, तो आप एक कठोर वातावरण में एक बड़ा, मुलायम और लचीला चर जोड़ देते हैं। पॉलीयूरीथेन डाई बड़े, स्मूद रेडियस बनाने या पॉलिश किए गए ट्यूबों को बिना चपटा किए मोड़ने के लिए बेहतरीन होती हैं, क्योंकि यूरीथेन धातु को चारों ओर से घेर लेता है। हालांकि, वे कोणीय सटीकता को नष्ट कर देती हैं। उच्च टनnage पर, यूरीथेन ब्लॉक सामग्री के सटीक घनत्व और रैम की गति के आधार पर अनिश्चित रूप से संकुचित होता है। 90-डिग्री कोण पाने के लिए आप केवल 90-डिग्री का स्ट्रोक प्रोग्राम नहीं कर सकते; यूरीथेन के प्रतिरोध की भरपाई के लिए आपको जानबूझकर धातु को अधिक मोड़ना पड़ता है। आप स्टील की पूर्ण निश्चितता के बदले प्लास्टिक की बिना दाग वाली फिनिश चुनते हैं, और गणितीय रूप से परिपूर्ण एयर बेंड को एक महंगे अनुमान के खेल में बदल देते हैं।
मैं इसे हर हफ्ते होते हुए देखता हूँ। किसी ऑपरेटर को एल्युमिनियम के पार्ट पर बिना खरोंच डाले जल्दी से एक बेंड बनाना होता है, तो वह नीली पेंटर टेप की रोल उठाता है और V-डाई के ऊपर दो परतें चिपका देता है।
यह ठीक-ठाक काम करता है—सिर्फ एक ही पार्ट के लिए।
मास्किंग टेप केवल कागज़ और कमजोर चिपकने वाले से बनी होती है। प्रति फुट 10 टन के दबाव में, शीट मेटल का तेज किनारा नीचे की स्ट्रोक पर कागज़ को सीधे काट देता है। दूसरे पार्ट तक टेप फट जाती है। तीसरे पार्ट तक, घर्षण से उत्पन्न गर्मी चिपकने वाले को पिघला देती है, और ऑपरेटर अब गंदे, चिपचिपे अवशेष को सीधे एल्युमिनियम की सतह में दबा रहा होता है। समर्पित यूरीथेन डाई फिल्म इसलिए टिकती है क्योंकि इसे खिंचने के लिए इंजीनियर किया गया होता है। सही फिल्म की 0.015-इंच मोटी पट्टी धातु के साथ फैलती है और रैम के पीछे हटने पर अपनी मूल आकृति में वापस आ जाती है, और पतली होने से पहले सैकड़ों बेंड सह लेती है।
लेकिन उस फिल्म को जोड़ने से मशीन की भौतिकी बदल जाती है। डाई के ऊपर 0.015 इंच प्लास्टिक रखने से आपने कृत्रिम रूप से डाई ओपनिंग को छोटा कर दिया है और अपने स्ट्रोक के निचले बिंदु को ऊपर उठा दिया है। यदि आप उस अतिरिक्त मोटाई को स्पष्ट रूप से CNC कंट्रोलर में प्रोग्राम नहीं करते, तो मशीन पहले की तरह ही बेंड करेगी, लेकिन पंच आवश्यक कोण प्राप्त करने के लिए पर्याप्त गहराई तक प्रवेश नहीं करेगा।
स्क्रैप बिन चेतावनी: यूरीथेन डाई फिल्म की सटीक मोटाई के अनुसार CNC कंट्रोलर को समायोजित करना भूल जाने से पंच डाई में कम गहराई तक जाता है, जिससे कोण उथला और कम मुड़ा हुआ बनता है, और आपको या तो पार्ट को मैन्युअल रूप से दोबारा काम करना पड़ता है या पूरी रन को स्क्रैप करना पड़ता है।
10-गेज स्टेनलेस स्टील के एक टुकड़े को मानक 1-इंच V-डाई पर मोड़ने के लिए लगभग 15 टन प्रति फुट बल की आवश्यकता होती है। यदि आप उस डाई पर 0.022-इंच मोटी यूरीथेन फिल्म बिछा देते हैं, तो आपने केवल धातु की सुरक्षा नहीं की है। आपने भौतिक रूप से डाई ओपनिंग को छोटा कर दिया है। डाई ओपनिंग चुनने का सुनहरा नियम है—सामग्री की मोटाई का आठ गुना। यदि आपकी स्टील डाई आपकी धातु की मोटाई का ठीक आठ गुना है, और आप दोनों आंतरिक कंधों पर मोटा प्लास्टिक लटका देते हैं, तो अब आप धातु को ऐसे गैप में मजबूर कर रहे हैं जो गणितीय रूप से बहुत छोटा है।
मोटे धातु को प्लास्टिक से संकुचित डाई में जबरदस्ती ठूँसना ऐसा है जैसे भारी तिजोरी का दरवाज़ा बंद करने की कोशिश करना जबकि काज में झाड़ू का डंडा फँसा हो—कुछ न कुछ टूटेगा, और आमतौर पर वह धातु नहीं होती।
जब डाई का खुलाव छोटा हो जाता है, तो आवश्यक टन भार तेज़ी से बढ़ जाता है। मशीन को धातु को संकरे स्थान में धकेलने के लिए घातांकीय रूप से अधिक बल लगाना पड़ता है। यदि आप टन भार की गणना नहीं करते और फिल्म लगाने से पहले थोड़ी चौड़ी डाई नहीं चुनते, तो प्रेस ब्रेक अपनी अधिकतम हाइड्रोलिक दबाव सीमा तक पहुँच जाएगा। इससे भी बुरा, आप कठोर स्टील पंच को तोड़ सकते हैं। पहले ज्यामिति को सही करें। फुट पैडल दबाने से पहले ऐसी डाई चुनें जो शीट मेटल और यूरेथेन फिल्म की दोहरी मोटाई—दोनों के लिए पर्याप्त स्थान प्रदान करे।
उच्च-टिकाऊ यूरेथेन डाई फिल्म का एक मानक टुकड़ा 0.015 इंच मोटा होता है। यह सुनने में सूक्ष्म लगता है।
लेकिन प्रेस ब्रेक मूलतः 50-टन की हाइड्रोलिक गिलोटिन है, और उसका नियंत्रण तंत्र राम की गहराई को इंच के दस-हज़ारवें हिस्से तक गणना करता है।
जब आप उस 0.015-इंच फिल्म को V-डाई पर बिछाते हैं, तो मशीन अब भी मानती है कि वह नंगे स्टील पर दबाव डाल रही है। वह पंच को ठीक उसी Y-अक्ष निर्देशांक तक नीचे ले जाती है—यानी राम की ऊर्ध्वाधर स्ट्रोक—जो 90-डिग्री मोड़ के लिए प्रोग्राम किया गया है। लेकिन चूँकि यूरेथेन दबाव में संकुचित हो जाता है, पंच स्टील को मोड़ने के लिए आवश्यक वास्तविक गहराई तक पहुँचने से पहले ही प्लास्टिक के विरुद्ध ठहर जाता है। हर एक पार्ट कम मुड़ा हुआ निकलेगा, आमतौर पर 92 या 93 डिग्री के आसपास। आपको डाई में थोड़ा और गहराई तक धकेलने के लिए Y-अक्ष को मैन्युअली ऑफसेट करना होगा। साथ ही X-अक्ष—वे क्षैतिज बैकगेज फिंगर्स जो धातु को स्थान पर थामे रखते हैं—को भी समायोजित करना पड़ेगा, क्योंकि फिल्म यह बदल देती है कि धातु डाई के कंधों पर ठीक कहाँ बैठती है। आप केवल एक पैड नहीं जोड़ रहे; आप मशीन की भौतिक वास्तविकता को पुनः प्रोग्राम कर रहे हैं।
बॉटम बेंडिंग में पंच की नोक सीधे शीट मेटल में धँसती है और उसे प्रति फुट 50 टन या उससे अधिक बल के साथ V-डाई में दबाकर कॉइन करती है—अर्थात एक स्थायी, तीक्ष्ण रेडियस अंकित करती है। इसके विपरीत, एयर बेंडिंग धातु को केवल आंशिक रूप से डाई कैविटी में नीचे धकेलती है, जिससे नीचे हवा की एक परत बनी रहती है।
मैं यह हर सप्ताह होते देखता हूँ। एक नए ऑपरेटर को #4 ब्रश्ड स्टेनलेस स्टील का ढेर सौंपा जाता है—वह चमकदार सामग्री जिस पर कमरे के पार से उँगलियों के निशान दिख जाते हैं। वे एक साफ़, तीक्ष्ण किनारा पाने के लिए बॉटम बेंड सेट करते हैं, लेकिन खरोंच से बचाने के लिए डाई पर यूरेथेन फिल्म डाल देते हैं। वे पैडल दबाते हैं। मशीन 50 टन तक पहुँचती है, पंच धातु को कॉइन करता है, और यूरेथेन फिल्म दबाव में तुरंत फट जाती है, डाई के किनारों से ऐसे उछलती है जैसे फटा हुआ टायर।
आप यूरेथेन फिल्म के साथ बॉटम बेंड नहीं कर सकते। धातु को कॉइन करने के लिए आवश्यक अत्यधिक टन भार किसी भी प्लास्टिक अवरोध को नष्ट कर देगा। कुशनिंग केवल एयर बेंडिंग में काम करती है, जहाँ टन भार कम होता है और धातु डाई में तैरती रहती है। इससे आपका बेंड गणित पूरी तरह बदल जाता है। एयर बेंडिंग स्वाभाविक रूप से बॉटम बेंडिंग की तुलना में थोड़ा बड़ा अंदरूनी रेडियस उत्पन्न करती है। यदि ब्लूप्रिंट में रेज़र-शार्प, कॉइन्ड किनारे की मांग हो, तो आप यूरेथेन फिल्म का उपयोग नहीं कर सकते। आपको मानक टूलिंग ज्यामिति को पुनः डिज़ाइन करना होगा या पूरी तरह किसी अन्य प्रक्रिया पर स्विच करना होगा।
स्क्रैप बिन चेतावनी: यूरेथेन फिल्म के साथ बॉटम बेंड करने का प्रयास करने पर अत्यधिक कॉइनिंग टन भार तुरंत प्लास्टिक को कुचलकर काट देगा, असुरक्षित धातु को स्टील डाई में धकेल देगा और परिणामस्वरूप फिनिश खराब होगी, महंगी फिल्म का रोल नष्ट होगा, तथा पार्ट अत्यधिक मोड़ के साथ बेकार हो जाएगा।
एक नए ऑपरेटर को #4 ब्रश्ड स्टेनलेस स्टील की एक ढेरी थमा दी जाती है—वही चमकदार मटेरियल जिस पर कमरे के उस पार से भी उंगलियों के निशान दिख जाते हैं। उसकी पहली प्रतिक्रिया यूरेथेन फिल्म का रोल उठाने की होती है। रुकिए। कॉस्मेटिक मेटल के लिए निर्णय प्रक्रिया सप्लाई कैबिनेट से नहीं, ब्लूप्रिंट से शुरू होती है। सबसे पहले, अंदरूनी बेंड रेडियस की पुष्टि करें। यदि ड्रॉइंग मोटे मटेरियल पर तेज रेडियस मांगती है, तो आपको उच्च-टनैज टूलिंग का उपयोग करना पड़ेगा, जो किसी भी प्रोटेक्टिव फिल्म को फाड़ देगी। दूसरा, डाई की चौड़ाई की गणना करें। मेटल को V-चैनल में खिसकने देने के लिए, घिसटने से बचाने के लिए, डाई ओपनिंग मटेरियल की मोटाई से कम से कम आठ गुना होनी चाहिए। तीसरा, पंच टिप का निरीक्षण करें। बहुत संकीर्ण पंच टिप बेंड शुरू होने से पहले ही मटेरियल में क्रीज बना देगी। यदि आपकी ज्योमेट्री गलत है, तो प्लास्टिक का एक टुकड़ा आपको नहीं बचाएगा। ऑपरेटर इतनी बार गणित को नजरअंदाज कर सीधे प्लास्टिक पर क्यों चले जाते हैं?
क्योंकि वे असफल प्रक्रिया के लक्षणों को गलत समझ लेते हैं। मैं इसे हर हफ्ते होते देखता हूँ। एक ऑपरेटर मुड़ा हुआ पार्ट निकालता है, भारी गैलिंग देखता है—अत्यधिक घर्षण से होने वाली स्थानीय कोल्ड-वेल्डिंग, जहाँ शीट मेटल के सूक्ष्म कण फटकर स्टील डाई के शोल्डर से चिपक जाते हैं—और मान लेता है कि मेटल को बस एक नरम सतह चाहिए। गैलिंग इस बात का संकेत नहीं है कि आपको कुशन चाहिए। यह एक गणितीय चेतावनी है कि आपकी डाई ओपनिंग बहुत संकरी है, जिससे मटेरियल पर अत्यधिक ड्रैग बन रहा है। खराब बेंड को सॉफ्ट पैड से ठीक करने की कोशिश करना वैसा ही है जैसे ट्रक की फूटी सस्पेंशन को नरम सीट कुशन खरीदकर ठीक करने की कोशिश करना—वह थोड़ी देर झटका छुपा देता है, लेकिन नीचे चेसिस अब भी खुद को तोड़ रहा होता है। जब आपको गहरे, खुरचे हुए ड्रैग मार्क दिखें, या मशीन अप्रत्याशित टनैज के नीचे कराहे, तो समझिए कि आपकी टूलिंग ज्योमेट्री सक्रिय रूप से मटेरियल से लड़ रही है। आप मशीन से लड़ना स्थायी रूप से कैसे बंद करेंगे?
आप खरोंचों को सतही समस्या मानना छोड़ देते हैं और उन्हें एक संरचनात्मक समीकरण के रूप में देखना शुरू करते हैं। मशीन, टूलिंग और मटेरियल को आपको एक आपस में जुड़ी हुई मैट्रिक्स के रूप में देखना होगा, जहाँ हर बदलाव का एक क्रमिक भौतिक प्रभाव होता है।
यदि आप अपनी प्रेस ब्रेक एप्लिकेशन, टूलिंग चयन या प्रक्रिया नियंत्रण को इसी सिस्टम-स्तरीय दृष्टिकोण से पुनःपरिभाषित करना चाहते हैं, तो ADH Machine Tool की तकनीकी टीम के साथ अपनी आवश्यकताओं पर चर्चा करना एक व्यावहारिक अगला कदम हो सकता है। 50 से अधिक बिक्री और सेवा केंद्रों तथा 100 से अधिक देशों में स्थापित सेवा नेटवर्क के साथ, वे आपकी उत्पादन परिस्थितियों के अनुसार मशीन चयन, टूलिंग कॉन्फ़िगरेशन और कार्यान्वयन पर मार्गदर्शन दे सकते हैं। अपनी परियोजना के लिए परामर्श या कोटेशन हेतु यहाँ संपर्क करें: संपर्क करें.
लेकिन एक प्रेस ब्रेक मूल रूप से 50-टन की हाइड्रॉलिक गिलोटिन होता है।
आप इसे किसी अस्थायी पट्टी से धोखा नहीं दे सकते। सच्ची सटीकता के लिए यूरेथेन फिल्म को किसी जादुई स्क्रैच-रोकने वाले के रूप में नहीं, बल्कि एक कैलिब्रेटेड अंतिम विकल्प के रूप में देखना होता है—एक ज्ञात वेरिएबल, जिसकी मोटाई और कंप्रेशन रेट निर्धारित हो, और जिसे आप तभी जोड़ते हैं जब आपके पंच रेडियस, डाई चौड़ाई और टनैज की गणनाएँ पूरी तरह सही हों। एक बार जब आप स्वीकार कर लेते हैं कि बेंड को ज्योमेट्री नियंत्रित करती है, तो आप एक्सेसरीज़ के पीछे भागना छोड़ देते हैं और इंजीनियरिंग समाधान तैयार करने लगते हैं।
स्क्रैप बिन चेतावनी: चौड़ी डाई ओपनिंग की गणना करने के बजाय यूरेथेन फिल्म से टूलिंग मिसमैच को छुपाने से आवश्यक टनैज अचानक और खतरनाक रूप से बढ़ जाता है, जो अंततः हार्डन किए गए स्टील पंच को स्ट्रोक के बीच में ही तोड़ सकता है, टूलिंग को नष्ट कर सकता है और एक साधारण कॉस्मेटिक बेंड को खतरनाक प्रोजेक्टाइल जोखिम में बदल सकता है।
