प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

तीन साल पहले हमें 18,000 डॉलर का एक स्टेनलेस स्टील जॉब स्क्रैप करना पड़ा। वजह यह नहीं थी कि डाई सस्ती थी। न ही प्रोग्राम गलत था। समस्या यह थी कि डाई होल्डर में लगभग 0.003 इंच खिसक गई थी—बस इतना ही कि हर फ्लैन्ज की लंबाई बढ़ गई और पूरी बेंड सेंटरलाइन सरक गई।
ऑपरेटर कंट्रोलर पर एंगल ठीक करने में लगा रहा।
उसी पल मुझे समझ आ गया कि हम गलत हिस्से को दोष दे रहे थे।
मैंने कई बार देखा है—कोई नई, प्रिसिजन-ग्राउंड डाई सेट लगाता है, हाथ झाड़ता है और कहता है, “कम से कम टूलिंग तो समस्या नहीं है।”
दो घंटे बाद वही लोग ऐसे फ्लैन्ज माप रहे होते हैं जो ड्रॉइंग से पूरी तरह बाहर हैं।
एक 10-फुट माइल्ड स्टील रन में वास्तव में क्या हुआ, सुनिए: डाई होल्डर में पूरी तरह बैठी ही नहीं थी। एक कण (चिप) एक शोल्डर के नीचे फँसा था—सिर्फ 0.002–0.003 इंच ऊँचा। लोड पड़ते ही उस हल्के से झुकाव ने कार्यशील सेंटरलाइन को खिसका दिया। पंच अब भी मेटल पर लग रहा था। एंगल भी लगभग सही दिख रहा था। लेकिन मटेरियल ऑफ-सेंटर बह रहा था, और अंत तक फ्लैन्ज की लंबाई लगभग 1/16 इंच तक गलत हो गई।
पहले ठोस तथ्य समझिए। फिर सच्चाई: होल्डर सिर्फ डाई को पकड़ता नहीं है, वह यह तय करता है कि बल पार्ट में कहाँ प्रवेश करेगा।
इसे नींव की तरह समझिए। आप सबसे सीधी लकड़ी से घर खड़ा कर लें, लेकिन अगर स्लैब टेढ़ा है तो हर दीवार उसी का अनुसरण करेगी। डाई होल्डर के साथ भी यही होता है। प्रीमियम डाई टेढ़े रेफरेंस प्लेन को सुधारती नहीं—वे उसी का पालन करती हैं।
अच्छा बनाम स्क्रैप
आप पूरी शिफ्ट एंगल के पीछे भागते रह सकते हैं। लेकिन अगर डाई कुछ हजारवें इंच भी हिली है, तो आपकी बेंड लाइन भी हिल चुकी है।
क्या आपने कभी इंडिकेटर से—सिर्फ आँखों से नहीं—यह साबित किया है कि आपकी डाई पूरी लंबाई में होल्डर में बिल्कुल फ्लैट बैठी है? हाँ या नहीं?
आइए, इसे बिल्कुल स्पष्ट रूप से समझते हैं।
कल्पना कीजिए 0.125-इंच स्टेनलेस पार्ट की, 2-इंच फ्लैन्ज के साथ, और लंबाई की कड़ी टॉलरेंस। आपकी डाई ऑपरेटर साइड की ओर 0.003 इंच ऑफ-सेंटर है। 60 टन लोड के नीचे यह ऑफसेट यूँ ही शांत नहीं बैठता। लोड पाथ बदल जाता है। पंच अब न्यूट्रल वैली में सीधा नहीं उतरता; वह V की एक दीवार को अधिक दबाव देता है।
अब सामग्री एक तरफ थोड़ा अधिक खिंचती है। न्यूट्रल एक्सिस अपनी जगह बदल लेती है। स्प्रिंगबैक इतना बदल जाता है कि आपका एंगल करेक्शन अब लंबाई करेक्शन के बराबर नहीं रहता।
तीसरे पार्ट तक पहुँचते-पहुँचते आप एंगल ठीक करने के लिए 0.5 डिग्री जोड़ रहे होते हैं। यह अतिरिक्त पेनिट्रेशन बेंड डिडक्शन को बदल देता है। अब फ्लैन्ज की लंबाई और अधिक भटकने लगती है। जो गलती होल्डर पर 0.003 इंच से शुरू हुई थी, वह टेप मेज़र पर 0.030 इंच बन जाती है।
यही है मल्टीप्लायर इफेक्ट। आधार पर छोटी गलती। फ्लैन्ज पर बड़ा भ्रम।
और यहीं जाल छिपा है: यह सब सामान्य उतार-चढ़ाव जैसा दिखता है। जैसे स्प्रिंगबैक। जैसे सामग्री की असंगति। इसलिए आप नींव ठीक करने के बजाय कंट्रोलर पर मुआवज़ा जोड़ते रहते हैं।
अच्छा बनाम स्क्रैप
जब एंगल करेक्शन अपेक्षा से अधिक लंबाई बदलने लगे, तो क्या आप होल्डर जाँचते हैं—या बस और 0.2 डिग्री जोड़ देते हैं? हाँ या नहीं?
मैंने यह बात सैकड़ों बार सुनी है: “यह कसकर लगा है। हमने पूरी ताकत से टाइट किया है।”
कसाव लक्ष्य नहीं है। दोहराने की क्षमता लक्ष्य है।
आधुनिक प्रेस ब्रेक, जिनमें लीनियर एन्कोडर लगे होते हैं, बेड डिफ्लेक्शन की स्वतः भरपाई कर सकते हैं। हाइड्रॉलिक्स रियल-टाइम में समायोजन करते हैं। वे पूरे दिन क्राउनिंग की समस्याओं से जूझ सकते हैं। लेकिन इन सबका कोई अर्थ नहीं, यदि हर लोडिंग पर डाई ठीक उसी स्थिति में नहीं बैठती।
क्लैम्पिंग फोर्स केवल बड़े स्तर की हिलचाल को रोकती है। यह इन समस्याओं का समाधान नहीं करती:
आपको डाई का सिर्फ “सुरक्षित” होना नहीं चाहिए। आपको चाहिए कि हर सेटअप पर वह ठीक उसी सेंटरलाइन पर वापस आए।
यह एक पोज़िशनिंग सिस्टम है, क्लैम्प नहीं।
अच्छा बनाम स्क्रैप
जब आप डाई दोबारा इंस्टॉल करते हैं, तो क्या आप बिना टेस्ट पार्ट काटे यह साबित कर सकते हैं कि वह कुछ हजारवें इंच के भीतर उसी स्थिति में लौटी है? हाँ या नहीं?
यह वह हिस्सा है जिसके लिए कोई बजट नहीं बनाता।
लंबे प्रोडक्शन रन में, वह हल्का-सा ऑफ-सेंटर लोडिंग सिर्फ पार्ट्स को प्रभावित नहीं करता। यह डाई के एक तरफ अधिक दबाव डालता है। एक शोल्डर अधिक टनेज झेलता है। महीनों में, वह हिस्सा तेज़ी से घिसता है। अब आपकी V-ओपनिंग सममित नहीं रहती।
तो भले ही आप बाद में सीटिंग की समस्या ठीक कर लें, डाई तब तक असमान हो चुकी होती है।
फिर हम कहते हैं कि डाई “ज्यादा चली नहीं।” या मटेरियल “एकसमान नहीं था।” जबकि असली वजह होल्डर से शुरू हुई असमान बल-वितरण थी।
और स्क्रैप? उसे शायद ही कभी “होल्डर-संबंधित” के रूप में चिह्नित किया जाता है। वह एंगल एरर के रूप में सामने आता है। लंबाई की त्रुटि के रूप में। ऑपरेटर एडजस्टमेंट के रूप में। लेकिन मूल कारण पूरी प्रक्रिया के दौरान डाई के नीचे ही बैठा रहता है।
अच्छा बनाम स्क्रैप
जब डाई असमान रूप से घिसती है, तो क्या आप टूल स्टील को दोष देने से पहले होल्डर की जाँच करते हैं? हाँ या नहीं?
मैंने एक शॉप को स्टेनलेस हैंडरेल पार्ट्स में $12,400 गंवाते देखा, क्योंकि बेड के एक सिरे से दूसरे सिरे तक एंगल 0.7 डिग्री खिसक गया था। उनके पास प्रीमियम सेगमेंटेड डाई थे। लेज़र-चेक्ड पंच था। बिल्कुल नई ब्रेक मशीन थी। समस्या सस्ती डाई नहीं थी। होल्डर को सूखा क्लैम्प किया गया था, कोई प्रीलोड नहीं था, और 85 टन के नीचे वह ऑपरेटर साइड पर लगभग 0.0015 इंच बैठ गया।
आप कुछ हजारवें इंच के भीतर मापना और दोहराव की गारंटी देना चाहते हैं? हमने समस्या को इस तरह सिद्ध किया।
हमने होल्डर को 1.5 टन के बनाए रखे गए रैम प्रेशर के तहत लॉक किया, बीच से सिरों की ओर टॉर्क किया, फिर रैम से एक टेन्थ्स इंडिकेटर माउंट करके पूरी 10-फुट लंबाई में डाई शोल्डर्स को स्वीप किया। दबाव छोड़ा। टेस्ट कूपन पर पूरा फॉर्मिंग टननेज दोबारा लगाया। फिर से स्वीप किया। अंतर 0.0015–0.002 इंच का वर्टिकल शिफ्ट था, वह भी एक तरफ।
एयर बेंडिंग में एंगल पूरी तरह रैम पेनेट्रेशन पर निर्भर करता है। डाई का आकार एंगल सेट नहीं करता; Y-एक्सिस करता है। इसलिए डाई पर 0.002 इंच की वर्टिकल मूवमेंट कोई मामूली बात नहीं है। सामान्य 1-इंच V-ओपनिंग में यह मूवमेंट कई दशमलव डिग्री तक एंगल को बदल देती है। 2-इंच फ्लैंज पर यह बदलाव मापने योग्य लंबाई ड्रिफ्ट में बदल जाता है।
लेकिन मटेरियल ऑफ-सेंटर बहा, और अंत तक फ्लैंज की लंबाई हमें लगभग एक सोलहवें इंच तक गलत परिणाम देती रही।
होल्डर वह पहली ठोस संरचना है जो रैम से आने वाले टननेज को अवशोषित करती है। यदि वह हिलता है, तो सेंटरलाइन हिलती है। और यदि सेंटरलाइन हिलती है, तो पंच के स्टील को छूने से पहले ही आपकी ज्यामिति बदल चुकी होती है।
अच्छा बनाम स्क्रैप
क्या आपने कभी वास्तविक फॉर्मिंग टननेज के तहत डायल इंडिकेटर से डाई की वर्टिकल पोज़िशन जाँची है—हाँ या नहीं?
मैंने 3/16 इंच माइल्ड स्टील ब्रैकेट्स में $6,800 का स्क्रैप किया, क्योंकि डाई के टैंग होल्डर स्लॉट के तले में बैठ रहे थे, जबकि बल को लोड शोल्डर्स द्वारा वहन किया जाना चाहिए था। सब कुछ सही तरह से बैठा हुआ दिख रहा था—लेकिन था नहीं।
एक डाई निकालकर उसके संपर्क निशान (witness marks) देखें। यदि चमकदार घिसाव टैंग के निचले हिस्से पर है, न कि प्रिसिशन शोल्डर्स पर, तो आपका टननेज एक चौड़े बेयरिंग फेस के बजाय पतले स्टेम से गुजर रहा है। इससे तनाव केंद्रित होता है और सूक्ष्म घूर्णन (micro-rotation) की संभावना बढ़ती है।
अब अपने मन में एयर-बेंडिंग का बल समीकरण दोहराएँ: बल मोटाई के वर्ग के अनुपात में बढ़ता है। मोटाई दोगुनी, तो टननेज चार गुना। यदि आप एयर बेंडिंग से बॉटमिंग पर जाते हैं और गुणांक तीन गुना कर देते हैं, तो अचानक वही सतह कई गुना अधिक लोड वहन कर रही होती है।
यदि वह सतह केवल लोकेशन के लिए डिज़ाइन किया गया टैंग है, लोड उठाने के लिए नहीं, तो होल्डर एक हिंज की तरह व्यवहार करने लगता है।
ऊर्जा हमेशा सबसे अधिक कठोर (stiff) मार्ग का अनुसरण करती है। जो मार्ग सबसे कठोर होगा, वही जीतेगा। यदि आपके शोल्डर्स घिसे हुए हैं या पूरी तरह से बैठे नहीं हैं, तो टैंग अनजाने में लोड पाथ बन जाता है। और जब वह लोचदार रूप से संकुचित होता है या सूक्ष्म स्तर पर हिलता है, तो डाई की सेंटरलाइन झुक जाती है।
यह झुकाव सेटअप के समय दिखाई नहीं देता। यह तब सामने आता है जब V का एक पक्ष दूसरे की तुलना में अधिक दबाव लेता है। एक तरफ घिसाव तेज होता है। एक फ्लैंज की माप लंबी निकलती है।
अच्छा बनाम स्क्रैप
क्या आपकी डाइयाँ वास्तव में लोड के तहत शोल्डर्स पर टिक रही हैं, या आप टननेज उठाने के लिए टैंग पर भरोसा कर रहे हैं—हाँ या नहीं?
हमने 200-पार्ट एल्युमिनियम रन में 0.5-डिग्री स्प्रिंगबैक भिन्नता का पीछा किया। वही हीट लॉट। वही ग्रेन दिशा। वही प्रोग्राम। पहले 20 पार्ट बिल्कुल सटीक थे। आखिरी 50 को अतिरिक्त पेनेट्रेशन की जरूरत पड़ी।
क्या बदला? शॉप का तापमान 15 डिग्री बढ़ गया, और बिना प्रीलोड क्लैंप किया गया होल्डर टननेज के हर चक्र के साथ धीरे-धीरे रिलैक्स होकर दोबारा बैठता गया। हर हिट ने संपर्क सतहों के बीच मौजूद सूक्ष्म गैप्स को थोड़ा-थोड़ा बंद किया।
मैकेनिक्स पर गौर कीजिए। लोड के तहत स्टील लोचदार रूप से संकुचित होता है। यदि होल्डर स्टैक‑अप में सूक्ष्म खाली जगहें हों—बर्स, असमान टॉर्क, घिसी हुई संपर्क सतहें—तो शुरुआती कुछ साइकल ऊँचे बिंदुओं को दबाकर समतल कर देते हैं। डाई होल्डर में कुछ दसवें हिस्से (टेंथ्स) तक नीचे बैठ जाती है। एयर बेंडिंग में ये दसवें हिस्से भी मायने रखते हैं।
यह ऊर्ध्वाधर गिरावट प्रभावी पैठ (effective penetration) बढ़ाती है। अधिक प्रभावी पैठ स्प्रिंगबैक को घटाती है। तो रन के बीच में आपका स्प्रिंगबैक “बेहतर” दिखने लगता है, और आपको लगता है कि सामग्री बदल गई है।
कभी‑कभी सचमुच सामग्री बदलती भी है। ग्रेन दिशा के लंबवत मोड़ने पर स्प्रिंगबैक, समानांतर मोड़ने की तुलना में अधिक होता है। लेकिन जब बदलाव शीट की दिशा के बजाय साइकल काउंट के साथ चलता है, तो आप मेटलर्जी नहीं, बल्कि मैकेनिकल बेडिंग‑इन देख रहे होते हैं।
यह सूक्ष्म मूवमेंट बाएँ से दाएँ बल के वितरण को भी बदल देता है। असमान संपीड़न का मतलब है बेड की पूरी लंबाई में असमान स्प्रिंगबैक। अब आप क्राउनिंग को समायोजित करके उस समस्या को ठीक करने की कोशिश कर रहे हैं, जो असल में होल्डर की कंप्लायंस है।
अच्छा बनाम स्क्रैप
जब रन के दौरान स्प्रिंगबैक बदलता है, तो क्या आप सामग्री को दोष देने से पहले होल्डर के सेटलमेंट की पुष्टि करते हैं—हाँ या नहीं?
12‑फुट मशीन, बीच में 100 टन लोड, ऑटो‑क्राउ닝 सक्रिय। फिर भी पार्ट्स सिरों पर 0.6 डिग्री तक खुल रहे थे। वे लगातार और क्राउनिंग जोड़ते रहे।
बेड तो कम्पेन्सेट कर रहा था। होल्डर समान नहीं था।
आधुनिक प्रेस ब्रेक बेड डिफ्लेक्शन का मुकाबला करने के लिए क्राउनिंग का उपयोग करते हैं। वे जानबूझकर बेड को हल्का सा उभार देते हैं ताकि लोड के तहत वह समतल हो जाए। यह मानकर चला जाता है कि डाई होल्डर अपनी पूरी लंबाई में बल को समान रूप से ट्रांसमिट करेगा।
यदि होल्डर की कठोरता असमान है—मान लीजिए ऑपरेटर साइड पर क्लैम्पिंग ब्लॉक्स घिसे हुए हैं या सेगमेंटेड सेक्शनों में टॉलरेंस स्टैक‑अप है—तो जैसे ही बेड क्राउन करता है, होल्डर के कुछ हिस्से दूसरों की तुलना में अधिक संकुचित होते हैं। आप एक डिफ्लेक्शन सिस्टम के ऊपर दूसरा डिफ्लेक्शन सिस्टम चढ़ा रहे हैं।
एक अनुमानित कर्व की जगह आपको एक संयुक्त (compound) कर्व मिलती है।
बेड बीच में ऊपर धकेलता है। होल्डर का कमजोर हिस्सा संकुचित होता है। डाई की सेंटरलाइन केवल ऊर्ध्वाधर ही नहीं, बल्कि हल्की पार्श्व दिशा में भी खिसक जाती है। अब पंच ऐसे V में प्रवेश कर रहा है जो रैम की निर्धारित पाथ के सापेक्ष केंद्रित नहीं है।
आप और अधिक क्राउनिंग जोड़ते हैं। होल्डर अलग तरह से फ्लेक्स करता है। सिरे पूरे दिन बीच के साथ तालमेल बिठाने की कोशिश करते रहते हैं।
नींव का रूपक कोई सजावटी बात नहीं है। यह शाब्दिक सच्चाई है। यदि स्लैब ऊपर की फ्रेमिंग सिस्टम से अलग ढंग से फ्लेक्स करे, तो पूरा घर मरोड़ खा जाता है।
अच्छा बनाम स्क्रैप
क्राउनिंग को छूने से पहले, क्या आपने यह सिद्ध किया है कि पूरे बेड पर होल्डर की कठोरता समान है—हाँ या नहीं?
हमने स्टेनलेस एनक्लोज़र की एक रन में $4,200 गंवाए क्योंकि एक “कम्पैटिबल” डाई होल्डर बेड पर ठीक से बोल्ट हो गया और हर ड्राय-साइकिल टेस्ट पास कर गया। 60 टन पर पहली प्रोडक्शन हिट में ही बाएँ से दाएँ 0.7 डिग्री का एंगल ड्रिफ्ट आ गया। वजह यह नहीं थी कि डाई सस्ती थी। समस्या यह थी कि होल्डर, एडेप्टर और डाई तीन अलग-अलग सिस्टम के थे, जो तकनीकी रूप से बेड पर फिट तो हो रहे थे।
अब आप सही सवाल पूछ रहे हैं: अगर होल्डर इतना महत्वपूर्ण है, तो इसे वैलिडेट और लॉक कैसे किया जाए ताकि असली टनेज के नीचे यह खिसके नहीं?
सबसे पहले यह समझिए—संगतता का मतलब सिर्फ यह नहीं कि बोल्ट के छेद मिल रहे हैं। असली सवाल यह है कि क्या सेंटरलाइन ज्योमेट्री, लोड शोल्डर, वर्किंग हाइट और क्लैम्पिंग मेथड को एक ही सिस्टम की तरह साथ काम करने के लिए डिज़ाइन किया गया है। हर टूलिंग स्टाइल एक बंद पारिस्थितिकी तंत्र (क्लोज़्ड इकोसिस्टम) है। जब आप उन्हें मिलाते हैं, तो आप ऐसी टॉलरेंस जोड़ देते हैं जिन्हें मशीन कभी अवशोषित करने के लिए कैलिब्रेट ही नहीं की गई थी।
डाई होल्डर आपकी कंक्रीट की नींव है। अगर वह एक स्पेसिफिकेशन पर डाली गई हो और फ्रेमिंग किसी दूसरे पर काटी गई हो, तो घर खड़ा तो रहेगा—पर मरोड़ेगा ज़रूर।
अच्छा बनाम स्क्रैप
इसे लॉक करने की चिंता करने से पहले, क्या आपकी स्टैक के सभी घटक वास्तव में एक ही सेंटरलाइन ज्योमेट्री साझा करने के लिए डिज़ाइन किए गए हैं—हाँ या नहीं?
मैंने एक वर्कशॉप में देखा कि उन्होंने यूरोपीय 13mm टैंग डाई को एक कन्वर्ज़न ब्लॉक की मदद से अमेरिकन-स्टाइल होल्डर में बोल्ट कर दिया। यह क्लैम्प हुआ। इसने बेंड किया। और 80 टन पर 8 फीट की लंबाई में 0.5 डिग्री का ड्रिफ्ट दे दिया।
कारण यह है।
अमेरिकी टूलिंग आमतौर पर टैंग को संदर्भ बिंदु मानकर सेट स्क्रू या वेज पर निर्भर करती है। यूरोपीय शैली 13 मिमी टैंग के साथ सटीक शोल्डर-सीटिंग और परिभाषित वर्किंग हाइट का उपयोग करती है—जो सिस्टम के अनुसार सामान्यतः लगभग 2.66 इंच या 3.53 इंच होती है। Wila और Trumpf सिस्टम इससे भी आगे जाते हैं; वे प्रिसिजन-ग्राउंड क्लैम्पिंग सतहों का उपयोग करते हैं और अक्सर मशीन के विशिष्ट ऑफसेट के अनुरूप असममित सेंटरलाइन डिज़ाइन रखते हैं।
यह असममिति मायने रखती है। कुछ LVD-सिस्टम डाइ जानबूझकर ऑफ-सेंटर बनाए जाते हैं—एक तरफ 5.7 मिमी, दूसरी तरफ 7 मिमी—ताकि मशीन इलेक्ट्रॉनिक रूप से इसकी भरपाई कर सके। यदि आप ऐसी डाइ को किसी “यूनिवर्सल” होल्डर में लगा देते हैं जो सममिति मानकर चलता है, तो आपकी वास्तविक सेंटरलाइन और प्रोग्राम की गई सेंटरलाइन एक जैसी नहीं रह जातीं।
लेकिन मटेरियल ऑफ-सेंटर बहा, और अंत तक पहुँचते-पहुँचते फ्लैंज की लंबाई ने हमसे लगभग एक सोलहवें इंच तक का झूठ बोल दिया।
क्लोज़्ड इकोसिस्टम का अर्थ है:
इनमें से एक भी कड़ी टूटे, तो होल्डर एक ट्रांसलेशन लेयर बन जाता है। और ट्रांसलेशन लेयर स्थिर नहीं रहती—वह खिसकती है।
अच्छा बनाम स्क्रैप
क्या आप सचमुच एक ही सिस्टम का स्टैक चला रहे हैं, या फिर कन्वर्ज़न हार्डवेयर पर भरोसा कर रहे हैं कि वह लोड के नीचे ज्योमेट्री की अपनी तरह से व्याख्या कर लेगा—हाँ या नहीं?
हमने 10-फुट बेड पर सेगमेंटेड डाइ में 0.003 इंच की ऊँचाई भिन्नता को ट्रेस किया। अलग-अलग देखें तो हर सेगमेंट स्पेसिफिकेशन के भीतर था। लेकिन जब उन्हें दूसरे निर्माता के होल्डर में इंस्टॉल किया गया, तो पूरे स्टैक ने मिलकर एक लहर पैदा कर दी।
तीन थाउज़ेंडथ इंच सुनने में बहुत कम लगता है। एयर बेंडिंग में, वही कोण बन जाता है।
तंत्र यह है: हर सेगमेंट की ऊँचाई और शोल्डर लोकेशन पर अपनी मैन्युफैक्चरिंग टॉलरेंस होती है। होल्डर की भी स्लॉट गहराई और क्लैम्पिंग फेस की समानांतरता पर अपनी टॉलरेंस होती है। जब ब्रांड एक जैसे होते हैं, तो इन टॉलरेंस को इस तरह डिज़ाइन किया जाता है कि वे एक-दूसरे को संतुलित करें या एक ज्ञात सीमा के भीतर रहें।
जब आप उन्हें मिलाते हैं, तो ये टॉलरेंस अनियमित रूप से जुड़ जाती हैं।
अब टननेज लगाइए। ऊँचा सेगमेंट पहले लोड लेता है। वह सूक्ष्म स्तर पर संकुचित होता है। फिर अगला सेगमेंट एंगेज होता है। जैसे-जैसे बल बढ़ता है, लोड पाथ बदलता रहता है। स्ट्रोक के दौरान आपकी डाइ की सेंटरलाइन स्थिर नहीं रहती—वह लगातार स्थानांतरित होती रहती है।
यह माइग्रेशन बेड की पूरी लंबाई में असमान पैठ (penetration) के रूप में दिखाई देता है। आपको लगता है कि क्राउनिंग गलत है। आपको लगता है कि मटेरियल बदल गया है।
असल समस्या टॉलरेंस स्टैकिंग है।
हाँ, कुशल ऑपरेटर 4-वे डाई को मैन्युअली सेट करके स्वीकार्य पार्ट्स निकाल सकते हैं। मैंने खुद किया है। लेकिन आप मैकेनिकल त्रुटि को खत्म नहीं कर रहे—आप उसके आसपास ट्यूनिंग कर रहे हैं। और जैसे ही टननेज बदलता है या मटेरियल की मोटाई में बदलाव आता है, आपका सावधानी से बनाया गया संतुलन तुरंत टूट जाता है।
अच्छा बनाम स्क्रैप
क्या आपने क्लैम्पिंग के बाद पूरी बेड में कुल इंस्टॉल्ड डाई हाइट मापी है—सिर्फ सेगमेंट-दर-सेगमेंट नहीं—हाँ या नहीं?
एक शॉप ने होल्डर बदलने के बजाय यूनिवर्सल एडॉप्टर खरीदकर $3,000 बचाए। अगले छह महीनों में असंगत फ्लैंज लंबाई के पीछे भागते हुए उन्होंने स्क्रैप और रीवर्क में $9,500 गंवा दिए।
एडॉप्टर इंटरफेस बढ़ाते हैं। इंटरफेस लचीलापन (compliance) बढ़ाते हैं।
बेड और डाई के बीच लगाई गई हर अतिरिक्त प्लेट जोड़ती है:
बल मोटाई के वर्ग के अनुपात में बढ़ता है। मोटाई दोगुनी, टननेज चार गुना। जब आप 1/4-इंच माइल्ड स्टील को वास्तविक उत्पादन गति पर चला रहे होते हैं, तो वह एडॉप्टर सिर्फ स्पेसर नहीं होता—वह स्प्रिंग की तरह व्यवहार करता है।
और भी गंभीर बात यह है कि एडॉप्टर अक्सर सिस्टम-विशिष्ट सेंटरलाइन ऑफसेट को नजरअंदाज कर देते हैं। उनका ध्यान केवल “फिट कराने” पर होता है। लेकिन सेंटरलाइन सटीकता चौड़ाई और बोल्ट पैटर्न का सवाल नहीं है। असली मुद्दा यह है कि लोड के तहत रैम ट्रैवल के सापेक्ष V की वास्तविक स्थिति कहाँ है।
जब एंगल करेक्शन लंबाई को अपेक्षा से ज्यादा बदलने लगे, तो क्या आप होल्डर की जांच कर रहे हैं—या बस प्रोग्राम में एक और 0 जोड़ रहे हैं?
यूनिवर्सल समाधान सुविधा के लिए बनाए जाते हैं, कठोरता के लिए नहीं। और टननेज के सामने सुविधा कभी नहीं जीतती।
अच्छा बनाम स्क्रैप
क्या आप हार्डवेयर पर पैसे बचा रहे हैं, लेकिन लोड के तहत अदृश्य सेंटरलाइन त्रुटि की कीमत चुका रहे हैं—हाँ या नहीं?
उच्च सटीकता और स्थिर प्रदर्शन के लिए, नवीनतम WAD सीरीज़ CNC प्रेस ब्रेक और प्रेस ब्रेक बेंडिंग सेल जैसे एकीकृत समाधान पर विचार करें — यह नींव से सटीकता सुनिश्चित करने का सर्वोत्तम तरीका है।
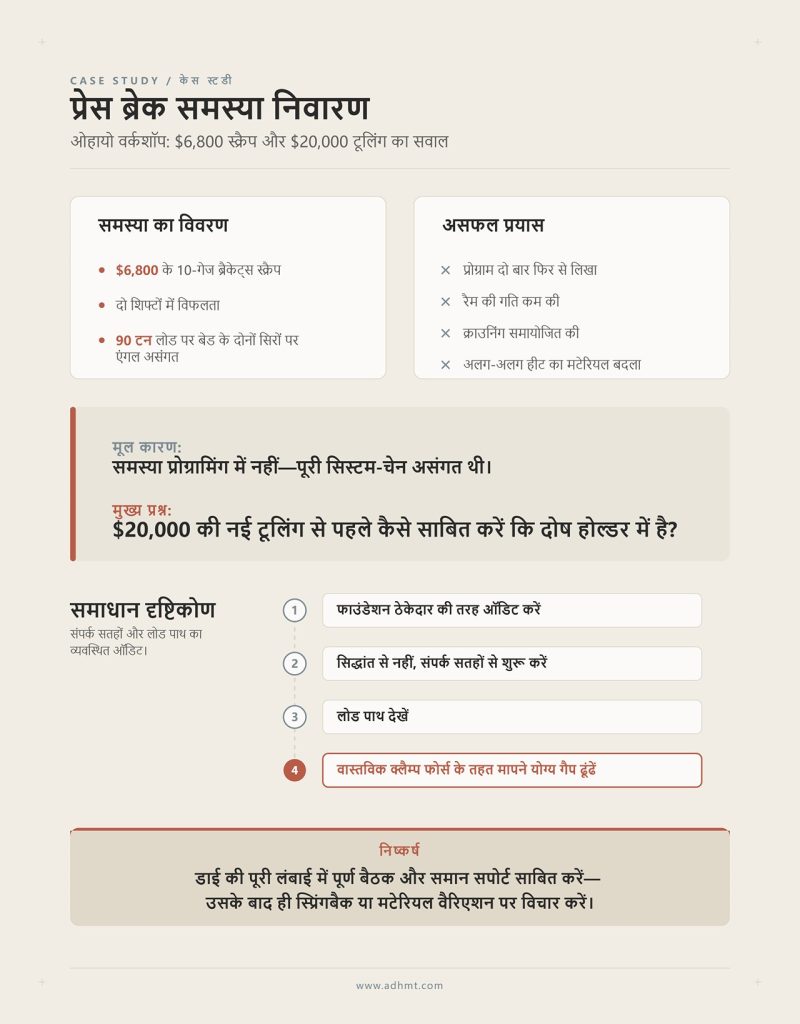
ओहायो की एक वर्कशॉप ने दो शिफ्टों में 10-गेज ब्रैकेट्स के $6,800 के पार्ट्स स्क्रैप कर दिए। उन्होंने प्रोग्राम दो बार फिर से लिखा। रैम की गति कम की। क्राउनिंग समायोजित की। अलग‑अलग हीट का मटेरियल बदला। लेकिन 90 टन के लोड पर बेड के दोनों सिरों पर एंगल स्थिर नहीं रह पाया।
हम पहले ही स्पष्ट कर चुके थे कि समस्या प्रोग्रामिंग में नहीं थी। पूरी सिस्टम-चेन ही असंगत थी। अब व्यावहारिक सवाल यह है: अतिरिक्त $20,000 की नई टूलिंग मंगाने से पहले आप कैसे साबित करेंगे कि असली दोष होल्डर में है?
इसे उसी तरह ऑडिट करें जैसे कोई फाउंडेशन ठेकेदार घर का फ्रेम खड़ा करने से पहले स्लैब की जांच करता है। शुरुआत सिद्धांत से नहीं, संपर्क सतहों से करें—लोड पाथ देखें, और वास्तविक क्लैम्प फोर्स के तहत मापने योग्य गैप ढूंढें। जब तक आप यह साबित नहीं कर लेते कि डाई पूरी लंबाई में पूरी तरह बैठी हुई है और समान रूप से सपोर्टेड है, तब तक स्प्रिंगबैक या मटेरियल वैरिएशन को दोष देना जल्दबाज़ी होगी।
आइए इसे चरण-दर-चरण समझते हैं।
पिछली वसंत में मैंने 10-फुट की V-डाई निकाली और देखा कि होल्डर रेल पर हर 18 इंच पर चमकीली धारियाँ थीं। बाकी रेल फीकी दिख रही थी। वे चमकीले हिस्से इतने उभरे हुए थे कि नाखून अटक जाए।
यह इसलिए नहीं था कि डाई सस्ती थी।
उस पैटर्न ने बताया कि डाई अपनी पूरी शोल्डर चौड़ाई पर समान रूप से नहीं बैठ रही थी। वह ऊँचे बिंदुओं के बीच डगमगा रही थी। लोड के तहत बल छोटे-छोटे संपर्क द्वीपों पर केंद्रित हो रहा था। इससे फ्रीटिंग पैदा होती है—दबाव में सूक्ष्म-गतिशीलता—जहाँ स्टील, स्टील से रगड़ खाकर पहले चमकता है और फिर घिसना शुरू करता है।
यहाँ मैकेनिज़्म को समझना ज़रूरी है। जब क्लैम्पिंग प्रेशर पूरी लंबाई में समान नहीं होता, तो डाई खुलकर खिसकती नहीं—वह टननेज के नीचे सूक्ष्म स्तर पर कंपन करती है। यह कंपन ऊँचे बिंदुओं पर हथौड़े जैसा असर डालता है। यदि आप छोटे पार्ट्स को किनारों पर चला रहे हैं, तो सिरों पर घिसावट केंद्र की तुलना में कभी‑कभी तीन गुना तेज़ हो जाती है। मैंने इसे प्रत्यक्ष देखा है।
अब जाल यहाँ है: यही गैलिंग तब भी दिख सकती है जब आप डाई को उसकी रेटिंग से अधिक लोड कर रहे हों—मोटाई के लिए गलत V-ओपनिंग, प्रति फुट अत्यधिक टननेज, या अनुमान से अधिक कठोर मटेरियल। यह होल्डर की विफलता नहीं, बल्कि ऑपरेटर के चयन की गलती है।
इसलिए पैटर्न को ध्यान से देखें।
अच्छा बनाम स्क्रैप
आज जब आप अपनी सबसे लंबी डाई निकालते हैं, तो क्या होल्डर पर पूरी लंबाई में लगातार संपर्क दिखाई देता है—या केवल चमक के अलग‑अलग टापू? हाँ या नहीं?
मैंने एक ऑपरेटर को पूरे विश्वास से कहते सुना कि उसकी डाई ठीक से बैठी है। “यह कसी हुई है,” उसने कहा। उसका मतलब था कि क्लैंप स्क्रू कसे हुए हैं।
हमने क्लैंप ढीले किए, रेल साफ की, डाई दोबारा लगाई, और निर्दिष्ट टॉर्क के अनुसार क्रम में—बीच से बाहर की ओर—कसा। फिर मैंने शोल्डर के नीचे तीन बिंदुओं पर 0.0015‑इंच का फीलर गेज सरकाया।
वह बाएँ सिरे पर अंदर चला गया।
इसका मतलब था कि डाई सही से नहीं बैठी थी। वह केवल दबकर फँसी हुई थी।
दबाव से फँसना तब होता है जब क्लैंप बल डाई को असमान रूप से नीचे खींचता है, जिससे वह स्लॉट में हल्का‑सा मुड़ जाती है। स्थिर अवस्था में वह समतल दिखती है। लोड आने पर वह झुककर पूरी सतह से संपर्क करती है। उसी समय आपका सेंटरलाइन स्ट्रोक के बीच में खिसकता है। लेकिन तब तक सामग्री ऑफ‑सेंटर बह चुकी होती है, और अंत तक फ्लैंज की लंबाई लगभग एक‑सोलहवें इंच तक ग़लत निकलती है।
प्रोटोकॉल इस प्रकार है:
यदि पूर्ण टॉर्क के बाद भी गेज किसी भी हिस्से के नीचे चला जाता है, तो बैठाव समान नहीं है। वहाँ तनावजनित विकृति मौजूद है।
अब एक और परत समझें। होल्डर बोल्ट्स पर असंगत टॉर्क वास्तव में ऐसा प्रभाव पैदा कर सकता है जो राम डिफ्लेक्शन जैसा दिखे। किसी एक क्षेत्र को ज़्यादा कस दें तो होल्डर हल्का‑सा ऊपर की ओर विकृत हो सकता है; किसी दूसरे हिस्से को कम कसें तो लोड लगने तक डाई तैरती रहती है।
आप अपनी ही रिंच से पैदा किए गए भूत का पीछा कर रहे होते हैं।
अच्छा बनाम स्क्रैप
निर्दिष्ट टॉर्क लगाने के बाद, क्या 0.0015‑इंच का गेज आपकी स्थापित डाई के किसी भी हिस्से में प्रवेश कर सकता है—हाँ या नहीं?
एक टीम ने 100 टन पर केंद्र और दाएँ सिरे के बीच 0.7‑डिग्री के अंतर के लिए राम डिफ्लेक्शन को दोष दिया। क्राउनिंग पहले से ही ठीक‑ठाक सेट थी। वे मशीन में शिम लगाने की तैयारी कर रहे थे।
हमने एक नियंत्रित परीक्षण चलाया।
चरण 1: 2‑फुट का एकल डाई सेगमेंट बिल्कुल केंद्र में रखा। टेस्ट कूपन मोड़ा। कोण दर्ज किया। चरण 2: वही सेगमेंट दाएँ सिरे पर ले जाया गया। वही टननेज। वही सामग्री बैच। कोण दर्ज किया। चरण 3: दूसरी मशीन से एक ज्ञात‑अच्छी डाई लगाई। प्रक्रिया दोहराई।
यदि सेगमेंट को स्थानांतरित करने पर कोण बदल जाता है, जबकि क्राउनिंग और टननेज स्थिर रहते हैं, तो यह केवल रैम डिफ्लेक्शन नहीं है। वास्तविक रैम डिफ्लेक्शन लोड की स्थिति के सापेक्ष पूर्वानुमेय और सममित होता है। होल्डर की स्थिति से जुड़ा अनियमित परिवर्तन सीटिंग या रेल घिसाव की ओर संकेत करता है।
रैम डिफ्लेक्शन भौतिकी के नियमों—विशेषकर बीम सिद्धांत—का पालन करता है। यह स्मूद, गणनायोग्य और दोहराने योग्य होता है। इसके विपरीत, होल्डर का घिसाव असततताएँ पैदा करता है—सपोर्ट ऊँचाई में स्थानीय गिरावट या उभार।
यहीं पर टॉर्क फिर से महत्वपूर्ण हो जाता है। असमान क्लैम्पिंग प्रत्येक सिरे पर डाई को अलग-अलग प्रीलोड कर सकती है, जिससे कृत्रिम “डिफ्लेक्शन” पैदा होता है—जो टॉर्क को मानकीकृत करते ही गायब हो जाता है।
आप वेरिएबल्स को नियंत्रित करके कारण अलग करते हैं:
एक समय में केवल एक इनपुट बदलें। यदि परिवर्तन लोड के बजाय स्थान के साथ जुड़ा हुआ है, तो आपकी नींव पर संदेह होना चाहिए।
अच्छा बनाम स्क्रैप
जब आप समान परिस्थितियों में एकल डाई सेगमेंट को केंद्र से सिरे तक ले जाते हैं, तो क्या कोण आपकी अपेक्षित क्राउनिंग कर्व के भीतर रहता है—हाँ या नहीं?
आप केवल इसलिए नींव अपग्रेड नहीं करते कि ड्राईवॉल में दरार आ गई। पहले यह साबित करते हैं कि स्लैब समतल है।
यह ऑडिट आपको बताता है कि समस्या स्लैब के नीचे की मिट्टी में है—या शुरू से ही स्लैब टेढ़ा डाला गया था। और यही निर्णायक मोड़ है: क्या आप मेंटेनेंस और टॉर्क अनुशासन की समस्या से जूझ रहे हैं, या ऐसे होल्डर से जिसकी ज्योमेट्री और कठोरता अब उस टननेज से मेल नहीं खाती जिसे आप उससे उठवाना चाहते हैं?
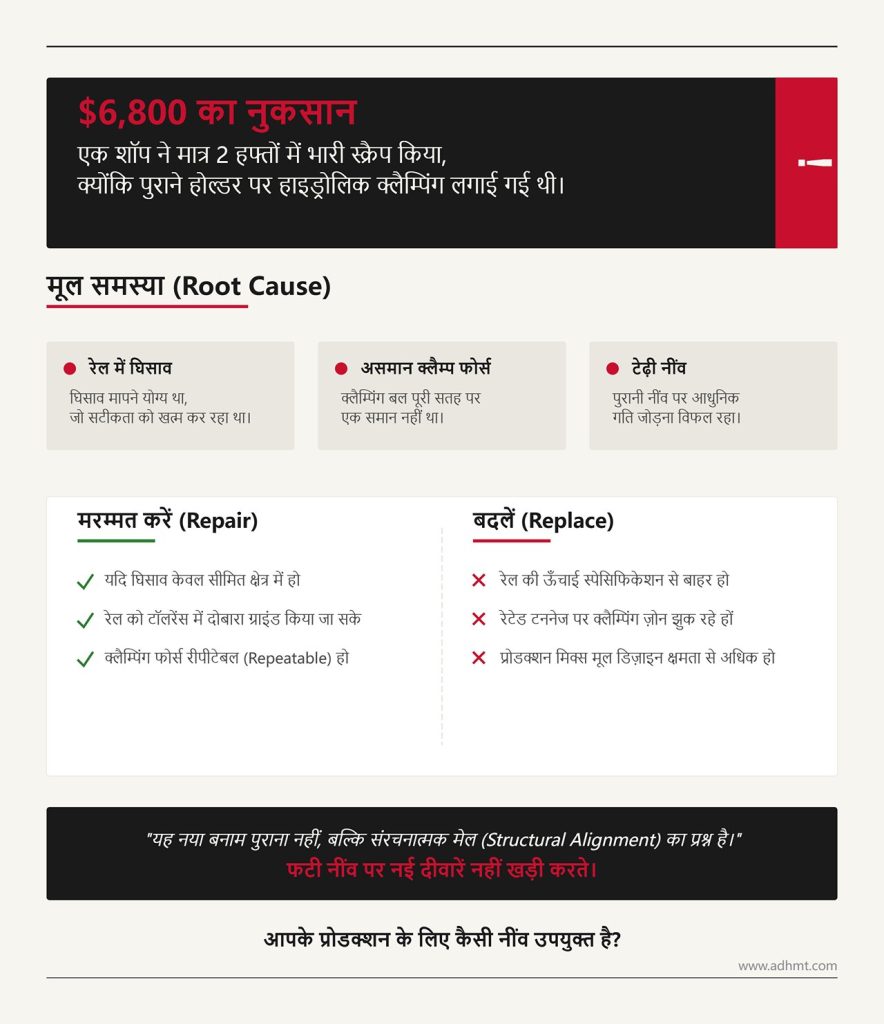
मैंने एक शॉप को दो हफ्तों में $6,800 स्क्रैप में फेंकते देखा, क्योंकि उन्होंने बिना कुछ और बदले “अपग्रेड” के नाम पर हाइड्रोलिक क्लैम्पिंग लगा दी। वजह डाई की सस्ती गुणवत्ता नहीं थी। पुराने होल्डर में रेल घिसाव मापने योग्य था और क्लैम्प फोर्स असमान थी। यह पूछने के बजाय कि क्या संरचना अब भी मजबूत है, उन्होंने टेढ़ी नींव पर सिर्फ गति जोड़ दी।
आप ऑडिट पहले ही कर चुके हैं। आपको पता है कि टॉर्क अनुशासन ने ड्रिफ्ट ठीक कर दी या नहीं, या सेगमेंट को बेड पर आगे-पीछे करने पर भी कोण भटकता रहता है।
यहीं स्पष्ट विभाजन रेखा है।
यदि घिसाव केवल सीमित क्षेत्र में है, रेल को टॉलरेंस के भीतर दोबारा ग्राइंड किया जा सकता है, और सर्विस के बाद क्लैम्पिंग फोर्स दोहराने योग्य (रीपीटेबल) है, तो मरम्मत करें। लेकिन यदि रेल की ऊँचाई इतनी बदल चुकी है कि ग्राइंडिंग से स्पेसिफिकेशन में वापस नहीं लाई जा सकती, यदि रेटेड टननेज पर क्लैम्पिंग ज़ोन झुकने लगते हैं, या आपका प्रोडक्शन मिक्स होल्डर की मूल डिज़ाइन क्षमता से आगे निकल चुका है, तो उसे बदलें।
यह नया बनाम पुराना का सवाल नहीं है। यह संरचनात्मक मेल का प्रश्न है।
आप फटी हुई नींव पर नई दीवारें नहीं खड़ी करते।
और जब आप मान लेते हैं कि होल्डर ही नींव है, तो असली सवाल बनता है: जो “घर” आप हर दिन बना रहे हैं, उसके लिए कैसी नींव उपयुक्त है?
यदि आपके ऑडिट में ऐसी ज्योमेट्री लॉस दिखती है जिसे ग्राइंड करके स्पेक में वापस नहीं लाया जा सकता, तो क्या आप उसे अभी भी “मेंटेनेंस” कह रहे हैं, जबकि असल में वह रिप्लेसमेंट का मामला है—हाँ या नहीं?
$4,200 का स्टेनलेस एन्क्लोज़र जॉब पटरी से उतर गया, क्योंकि टीम पूरे दिन 1-फुट के डाई सेगमेंट्स को एक नैरो-टैंग अमेरिकन-स्टाइल होल्डर पर बदलती रही। सेटअप तेज था। लेकिन गुरुवार तक सटीकता गिर चुकी थी।
यह हुआ क्या?
अमेरिकन-स्टाइल टूलिंग में नैरो टैंग होता है—लगभग आधा इंच क्लैम्पिंग सतह। तेज़ी से ड्रॉप-इन के लिए बेहतरीन। लेकिन हर बदलाव उस पतली इंटरफेस पर बल को केंद्रित करता है। समय के साथ माइक्रो-वियर सीट को चौड़ा कर देता है। सुबह आपको कुछ दिखेगा नहीं। पचासवें बदलाव तक सेंटरलाइन वहाँ नहीं रहती, जहाँ आप समझ रहे होते हैं।
सेक्शनल होल्डर हाई-मिक्स शॉप्स में चमकते हैं। छोटे पार्ट्स, स्टैगर्ड सेटअप, बार-बार टूल चेंज—आप केवल वही लोड करते हैं जिसकी ज़रूरत है।
लेकिन हर जॉइंट संभावित डिसकॉन्टिन्यूटी है। हर क्लैम्प ज़ोन एक स्ट्रेस पॉइंट है।
फुल-लेंथ होल्डर बेड पर लोड को लगातार और समान रूप से वितरित करते हैं। कम जॉइंट्स। कम स्थानीय प्रेशर पीक्स। लंबी पार्ट्स को स्थिर टननेज पर चलाते समय बेहतर सपोर्ट।
अच्छा बनाम स्क्रैप
अब उस धारणा को चुनौती दें कि “अपग्रेड” का मतलब पुराने सिस्टम को छोड़ देना है। व्यापक सीटिंग और एक्स्टेंडेबल लंबाई वाले यूरोपियन-स्टाइल होल्डर, स्थिर प्रोडक्शन में अक्सर नैरो-टैंग क्विक-चेंज सिस्टम से बेहतर प्रदर्शन करते हैं। बदलने में धीमे। दुरुपयोग करना कठिन।
कभी-कभी साधारण दिखने वाला सिस्टम ही ज्योमेट्री को सबसे लंबे समय तक स्थिर रखता है।
यदि आपकी रोज़मर्रा की वास्तविकता 70% तक समान टननेज के साथ दोहराए जाने वाले रन हैं, तो आप पाँच साल की स्थिरता के बजाय पाँच मिनट के चेंजओवर को क्यों प्राथमिकता दे रहे हैं?
क्या आपका होल्डर कॉन्फ़िगरेशन आपके प्रमुख जॉब पैटर्न से मेल खाता है—या उस अपवाद से जो सबसे ज़्यादा शोर मचाता है? हाँ या नहीं?
एक वर्कशॉप ने हर चेंज पर 15 मिनट बचाने के लिए हाइड्रॉलिक क्लैम्पिंग जोड़ी। तीन महीने बाद, अलग-अलग ज़ोन में असंगत क्लैम्प प्रेशर के कारण एंगल में ड्रिफ्ट आने लगा, जिसका दोष उन्होंने सामग्री पर मढ़ दिया।
हाइड्रॉलिक क्लैम्पिंग स्वस्थ अवस्था में बटन दबाते ही समान और नियंत्रित बल देती है। लेकिन जैसे-जैसे सील पुरानी होती हैं या प्रेशर वितरण बदलता है, सीटिंग असमान हो जाती है—ऐसी असमानता जिसे आप रिंच से महसूस भी नहीं कर पाते।
मैकेनिकल क्लैम्पिंग धीमी है। लेकिन वह निर्मम रूप से ईमानदार है। आप टॉर्क महसूस करते हैं। आप क्रम नियंत्रित करते हैं। आप बोल्ट का खिंचाव देख सकते हैं।
रफ़्तार अक्सर कमियों को छिपा देती है।
अच्छा बनाम स्क्रैप
अब असहज सच्चाई यह है: हाई-मिक्स शॉप्स में जहाँ नैरो-टैंग टूलिंग उपयोग होती है, हाइड्रॉलिक की रफ़्तार संचयी घिसावट को बढ़ा सकती है—क्योंकि आप अधिक बार बदलाव करते हैं और क्लैम्प पर आँख मूँदकर भरोसा करते हैं। जितनी तेज़ी से आप बदलते हैं, उतनी ही तेज़ी से घिसावट वाली सतह साइकिल होती है।
तेज़ होना अपने आप में बेहतर होना नहीं है।
यदि हर सेटअप पर 15 मिनट की बचत आपको हर तिमाही में 200 पार्ट्स की एक गलत-संरेखित बैच की कीमत पर पड़ती है, तो आपने वास्तव में क्या बचाया?
क्या आप हाइड्रॉलिक सिस्टम का रखरखाव उसी अनुशासन के साथ करने के लिए तैयार हैं, जिसकी अपेक्षा आप अपने टॉर्क रिंच से करते हैं? हाँ या नहीं?
एक 100-टन प्रेस 70-टन मशीन की तरह काम कर रही थी क्योंकि फ्रेम से पहले होल्डर ही मुड़ रहा था। ऑपरेटर लगातार क्राउनिंग बढ़ाता रहा। लेकिन सामग्री ऑफ-सेंटर बहती रही, और अंत तक फ्लैन्ज की लंबाई लगभग एक सोलहवें इंच तक भ्रामक हो चुकी थी।
होल्डर की प्रति फुट टननेज रेटिंग होती है। डाई की भी होती है। मशीन की भी।
अगर आपकी मशीन 12 टन प्रति फुट दे सकती है, लेकिन आपका होल्डर केवल आठ टन प्रति फुट के लिए रेटेड है, तो कमजोर कड़ी कौन बनेगी—यह अनुमान लगाना कठिन नहीं है। वजह यह नहीं कि डाई सस्ती थी, बल्कि यह कि लोड पाथ के अनुरूप नींव का आकार तय ही नहीं किया गया था।
बेड की लंबाई भी उतनी ही महत्वपूर्ण है। 10 फुट की मशीन पर 6 फुट का जोड़-तोड़ कर बनाया गया होल्डर और बीच में फिलर ब्लॉक लगाने से सपोर्ट में खाली स्थान बनते हैं। लोड इन असतत हिस्सों से होकर गुजरता है—और यहीं से रेल का स्थानीय विकृति (deformation) शुरू होती है।
अच्छा बनाम कबाड़
यहीं पर कई शॉप अनजाने में खुद को बाधित कर लेती हैं। वे उच्च लोड के लिए रेटेड प्रीमियम पंच और डाई खरीदती हैं, लेकिन उन्हें ऐसे होल्डर में क्लैंप कर देती हैं जो हल्के काम के लिए डिजाइन किया गया होता है।
कंक्रीट को इससे कोई फर्क नहीं पड़ता कि आपकी खिड़कियां कितनी महंगी हैं।
यदि आपका सबसे मांग वाला काम मशीन क्षमता के 90% पर चलता है, तो आपका होल्डर उस स्तर पर सहज और स्थिर होना चाहिए—सिर्फ किसी तरह टिके रहना नहीं।
जब एंगल करेक्शन अपेक्षा से अधिक लंबाई बदलने लगे, तो क्या आप होल्डर की जांच कर रहे हैं—या बस एक और 0 जोड़ रहे हैं?
क्या आपका होल्डर आपकी सबसे भारी प्रति-फुट लोड को बिना किसी झुकाव (deflection) के संभालने के लिए रेटेड है—और क्या उसे वास्तव में वैसा सपोर्ट मिल रहा है? हाँ या नहीं?
यदि आप जानना चाहते हैं कि कौन-सा सिस्टम आपके बेड और लोड आवश्यकताओं के लिए उपयुक्त है, तो हमारी उत्पाद ब्रॉशर देखें या विशेषज्ञ सलाह के लिए अभी संपर्क करें।
एक शॉप 3/16 इंच माइल्ड स्टील को 10 टन प्रति फुट पर चला रही थी और एंगल ड्रिफ्ट को ठीक करने के लिए लगातार क्राउनिंग और प्रोग्राम में बदलाव कर रही थी। वे मशीन की क्षमता सीमा के भीतर थे। प्रीमियम टूलिंग। हाइड्रोलिक क्लैंप। फिर भी हर दूसरे दिन पार्ट स्क्रैप हो रहे थे।
समस्या डाई की सस्ती गुणवत्ता नहीं थी।
होल्डर ऐसे बेड पर बैठा था जिसे वर्षों से लेवल नहीं किया गया था, और रेल के नीचे बर्स व मिल स्केल जमा थे। लोड आने पर पूरा “साफ और टाइट” सेटअप लगभग दो थाउज़ेंडथ इंच खिसक जाता था। यही वह कठोर सीमा है। यदि होल्डर आपकी नींव है, तो मशीन बेड उसके नीचे की स्लैब है। स्लैब टेढ़ी, तो घर भी टेढ़ा।
आप पूछ रहे हैं कि आपके प्रोडक्शन मिक्स के लिए कौन‑सा होल्डर टाइप और स्पेसिफिकेशन चुनना चाहिए। शुरुआत यहाँ से करें: ऐसा होल्डर चुनें जो आपके प्रति फुट अधिकतम सतत टन भार (maximum sustained tons per foot) के अनुरूप हो—न कि आपके औसत जॉब के अनुसार। और उसे ऐसे बेड तथा रैम अलाइनमेंट के साथ जोड़ें जो उस लोड के नीचे बिना किसी मापने योग्य शिफ्ट के स्थिर रह सके।
क्या आपकी हाई‑मिक्स शॉप अधिकतर दिनों में 6 टन प्रति फुट से कम पर चलती है? तो एक गुणवत्तापूर्ण सेक्शनल सिस्टम चुनें, जिसकी रेटिंग आपके पीक लोड से आराम से ऊपर हो और जिसके सेगमेंट्स के बीच 0.0015 इंच से कम फ्लैटनेस टॉलरेंस डॉक्यूमेंटेड हो।
क्या आप नियमित रूप से 8–12 टन प्रति फुट के भारी प्लेट पर काम करते हैं? तो फुल‑लेंथ, कंटीन्युअस सपोर्ट सिस्टम चुनें, जिसकी रेटिंग पीक लोड से अधिक हो और जिसमें जॉइंट ट्रांज़िशन न्यूनतम हों।
लेकिन अगर “साफ और सही तरह से बैठा हुआ” सिर्फ एक एहसास है, कोई मापा हुआ आंकड़ा नहीं—तो इनमें से कुछ भी मायने नहीं रखता।
अच्छा बनाम स्क्रैप
यदि पिछले एक साल में आपकी मशीन का बेड लेवल और रैम पैरेललिज़्म चेक नहीं हुआ है, तो बताइए—आप कंक्रीट की नींव पर निर्माण कर रहे हैं या मिट्टी पर? हाँ या नहीं?
अपनी नींव और टूलिंग की सटीकता सुनिश्चित करने के लिए, अपने उपकरण को WAD सीरीज़ CNC प्रेस ब्रेक के साथ अपग्रेड करें और भविष्य की त्रुटियों से बचें।
मैंने एक ऑपरेटर को देखा—उसने होल्डर को कपड़े से पोंछा, हवा से फूँक मारकर साफ किया, डाई क्लैंप की और घोषणा कर दी कि सब साफ है। दो हफ्ते बाद हम टैंग पर पड़े गॉल मार्क्स को पॉलिश कर रहे थे।
एक ऐसी शॉप में जो स्क्रैप बर्दाश्त नहीं करती, “साफ और बैठा हुआ” का असली मतलब यह है:
इतनी कड़ाई क्यों? क्योंकि घिसे हुए पंच रेडियस और डाई शोल्डर पहले ही अधिक टनेज की मांग करते हैं। मान लीजिए किनारे थके हुए हैं और आपको 20% अतिरिक्त लोड लगाना पड़ता है। यह अतिरिक्त बल होल्डर में मौजूद किसी भी माइक्रो‑गैप को बढ़ा देता है। एक “निरापद” 0.002 इंच का गैप फ्लेक्स पॉइंट बन जाता है। फ्लेक्स से एंगल ड्रिफ्ट होता है। ड्रिफ्ट से लंबाई में बदलाव आता है।
और फिर मैटेरियल ऑफ‑सेंटर फ्लो करता है, और काम पूरा होते‑होते फ्लैंज की लंबाई लगभग एक सोलहवें इंच तक हमें गलत साबित कर देती है।
अच्छा बनाम स्क्रैप
जब एंगल सुधारते समय लंबाई जरूरत से ज़्यादा बदलने लगे, तो क्या आप होल्डर की जांच कर रहे हैं—या बस एक और 0 जोड़ रहे हैं?
$6,800 की स्टेनलेस ब्रैकेट की एक रन बिगड़ गई क्योंकि सेगमेंट्स को रोज़ “घिसावट संतुलित करने” के नाम पर इधर-उधर किया जा रहा था। सुनने में समझदारी लगती है। थी नहीं।
सेक्शनल होल्डर एक मैच्ड सिस्टम होते हैं। आप 2 फुट का सेगमेंट बीच से हटाकर किनारे लगा दें, तो लोड का रास्ता बदल जाता है। वह सेगमेंट अपने पुराने पड़ोसियों के साथ घिसकर सेट हो चुका होता है। अब वह एक नई असंतुलित जॉइंट बन जाता है। हर क्लैम्प साइकिल उस जोड़ पर चोट करती है।
सबसे खतरनाक आदत आलस्य नहीं है। असली समस्या है बिना दोबारा सत्यापन के लापरवाही से कॉन्फ़िगरेशन बदल देना।
सेंटर-आउट टॉर्क सीक्वेंस छोड़ दिया गया। सेगमेंट मिलाए गए बिना मेटिंग फेस की फ्लैटनेस जांचे। हाइड्रॉलिक क्लैम्प्स पर आंख बंद करके भरोसा, कोई नियमित प्रेशर बैलेंस चेक नहीं।
अगर आप होल्डर को लेगो की तरह ट्रीट करेंगे, तो एक महीने में बिल्कुल सही एलाइनमेंट भी बिगाड़ सकते हैं।
अच्छा बनाम स्क्रैप
अगर आपके सेगमेंट आपकी प्रिवेंटिव जांच से ज़्यादा बार हिल रहे हैं, तो एलाइनमेंट पर असल नियंत्रण किसका है—आपका या किस्मत का?
एक वर्कशॉप ने पहले टूलिंग अपग्रेड की। प्रीमियम यूरोपीय पंचेज़ को मिड-ग्रेड नैरो-टैंग होल्डर में लगाया गया। कागज़ पर सब बढ़िया दिख रहा था। 80 टन पर सेंटरलाइन खिसक गई। दोष मशीन को दिया गया।
डाई बदलें, तो कॉन्टैक्ट ज्योमेट्री और आवश्यक टनेज बदलता है। मशीन बदलें, तो उपलब्ध बल और डिफ्लेक्शन प्रोफाइल बदलती है। होल्डर बदलें, तो वह रेफरेंस प्लेन बदल जाता है जिस पर हर टूल निर्भर करता है।
होल्डर सबसे कम क्षमाशील वेरिएबल है, क्योंकि पूरा सिस्टम उसी के आधार पर इंडेक्स होता है।
यदि आपका प्रोडक्शन मिक्स ज़्यादातर हल्के गेज का है, प्रति फुट 5 टन से कम, और चेंजओवर अधिक है: तो ऐसा सेक्शनल सिस्टम चुनें जिसकी रेटेड क्षमता आपके पीक लोड से कम से कम 30% अधिक हो, सेगमेंट फ्लैटनेस का दस्तावेज़ी प्रमाण हो, और एक मेंटेनेंस प्लान हो जिसे आप वास्तव में पालन करें। यदि अनुशासन मजबूत है तो मैकेनिकल क्लैम्पिंग। हाइड्रॉलिक तभी, जब आप प्रेशर वेरिफिकेशन के लिए प्रतिबद्ध हों।
यदि आप लगातार भारी लोड चलाते हैं, प्रति फुट 8–12 टन, और लंबे पार्ट्स बनाते हैं: तो फुल-लेंथ होल्डर लें, एक्टिव बेड पर निरंतर सपोर्ट के साथ, जिसकी रेटिंग पीक से सुरक्षित मार्जिन के साथ अधिक हो। कम जॉइंट्स। कम स्ट्रेस राइज़र। सादगी ही समझदारी है।
यदि आपकी मशीन सीमांत क्षमता पर है लेकिन आपका होल्डर मजबूत है, तो मशीन आपको ऐसे डिफ्लेक्शन पैटर्न दिखाएगी जिन्हें आप माप सकते हैं और सुधार सकते हैं। लेकिन यदि आपका होल्डर ही कमजोर है, तो हर किया गया सुधार भ्रम साबित होगा।
कंक्रीट चमकदार खिड़कियों से कोई समझौता नहीं करता।
तो आगे बढ़ते समय यह दृष्टिकोण साथ रखें: यह मत पूछिए कि कौन-सा होल्डर सबसे तेज़ है या सबसे नया। पूछिए—आपकी अधिकतम टन-प्रति-फुट क्षमता और वास्तविक जॉब मिक्स पर, समतल किए गए बेड पर सत्यापित लोड के तहत कौन-सा होल्डर सबसे कम हिलेगा। बाकी सब सजावट है।
यदि आपको अगले पाँच वर्षों के लिए किसी एक घटक को स्थिर मानकर उसी पर अपनी स्क्रैप दर दांव पर लगानी हो, तो क्या वह आपका होल्डर होगा—हाँ या नहीं?
काम की गुणवत्ता और स्थिरता की असली कुंजी मशीन की सटीक नींव में है। चाहे यह होल्डर सिस्टम की संगतता हो या प्रीलोड टॉर्किंग अनुशासन, हर सूक्ष्म विवरण अंतिम परिणाम में गूंजता है। सही समाधान और जिम्मेदार रखरखाव ही आपको स्क्रैप से बचाकर उच्च उत्पादकता की गारंटी दे सकते हैं।
अधिक जानकारी या उत्पाद विनिर्देशों के लिए हमारी उत्पाद ब्रॉशर देखें या सीधे संपर्क करें — हमारी इंजीनियरिंग टीम आपके लिए उपयुक्त समाधान तैयार करेगी।
