मैनुअल प्रेस ब्रेक का उपयोग कैसे करें: शुरुआती के लिए मार्गदर्शिका
Published Time: December 8th, 2025
I. मूल समझ: मशीन के साथ “स्पर्श-संबंध” विकसित करना
मैनुअल प्रेस ब्रेक में महारत हासिल करना केवल यांत्रिक बल लगाने की बात नहीं है—यह धातु के साथ एक संवेदनशील जुड़ाव बनाने की कला है। हाइड्रोलिक या CNC सिस्टम के विपरीत, जहाँ ऑपरेटर केवल नियंत्रक की भूमिका निभाता है, मैनुअल प्रेस ब्रेक आपको प्रक्रिया का सक्रिय हिस्सा बनाता है। आपकी ताक़त मोड़ को संचालित करती है, और बदले में मशीन आपको धातु की आंतरिक प्रतिक्रिया का सीधा, बिना फ़िल्टर किया हुआ अहसास देती है। इस खंड में हम साधारण परिभाषाओं से आगे बढ़कर मशीन के यांत्रिक सार को समझने में मदद करेंगे। यदि आप उन्नत स्वचालन विकल्पों के बारे में जानना चाहते हैं, तो WAD सीरीज़ CNC प्रेस ब्रेक के बारे में पढ़ना उपयोगी होगा।
1.1 मैनुअल प्रेस ब्रेक क्या है?
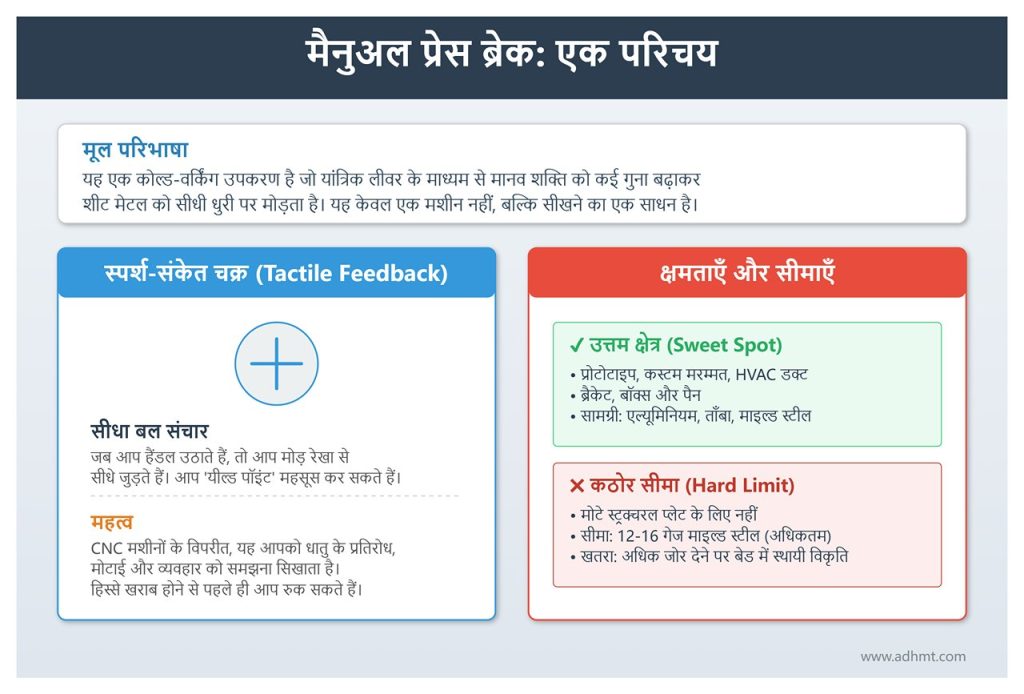
मूल रूप से, मैनुअल प्रेस ब्रेक एक कोल्ड-वर्किंग उपकरण है जो मानव शक्ति को, यांत्रिक लीवर के माध्यम से कई गुना बढ़ाकर, शीट मेटल को सीधी धुरी पर मोड़ता है। लेकिन केवल इसके कार्य का वर्णन करना इसकी गहरी शिक्षाप्रद उपयोगिता को नज़रअंदाज़ करता है।
“स्पर्श-संकेत” चक्र
मैनुअल ब्रेक की सबसे बड़ी विशेषता है इसका सीधा बल संचार। जब आप एप्रन हैंडल उठाते हैं, तो आप भौतिक रूप से मोड़ रेखा के साथ जुड़ जाते हैं। आप महसूस कर सकते हैं वह सटीक क्षण जब धातु अपनी यील्ड पॉइंट पर पहुँचती है—यानी लचीली अवस्था से स्थायी विकृति में बदलने का क्षण।
इसका महत्व क्यों है: CNC मशीनें धातु के कठिन हिस्से को बिना रुके पार कर जाती हैं। लेकिन मैनुअल ब्रेक से वह प्रतिरोध सीधा आपके हाथों तक पहुँचता है। यह प्रतिक्रिया चक्र आपको धातु के दाने, मोटाई, या वर्क-हार्डनिंग में भिन्नताओं को समय रहते पहचानना सिखाता है, जिससे किसी हिस्से के खराब होने से पहले ही सावधानी बरती जा सकती है। यह धातु के व्यवहार की सहज समझ विकसित करने का सबसे प्रभावी तरीका है।
क्षमताएँ और सीमाएँ
अपनी मशीन की प्रदर्शन क्षमता के बारे में यथार्थवादी अपेक्षाएँ तय करना बेहद ज़रूरी है।
उत्तम क्षेत्र: मैनुअल ब्रेक प्रोटोटाइप बनाने, कस्टम मरम्मत, HVAC डक्ट तैयार करने और हल्के शीट-मेटल कार्य—जैसे ब्रैकेट, बॉक्स और पैन—में उत्कृष्ट होते हैं। ये एल्यूमिनियम, ताँबे और माइल्ड स्टील जैसे नरम धातुओं के साथ सबसे अच्छा प्रदर्शन करते हैं। ऐसे कार्यों में जब बार-बार सही कोण और साफ़ किनारे चाहिए हों, तो WC67K सीरीज़ NC प्रेस ब्रेक जैसे विकल्प विशेष रूप से लाभकारी हैं।
कठोर सीमा: मैनुअल ब्रेक मोटे स्ट्रक्चरल प्लेट के लिए नहीं बने हैं—आमतौर पर 12–16 गेज माइल्ड स्टील (मॉडल पर निर्भर) से अधिक या क्रोमोलाइ जैसी उच्च-ताक़त वाली मिश्रधातुओं के लिए उपयुक्त नहीं होते। मशीन को इसकी निर्धारित क्षमता से अधिक ज़ोर देने पर बेड में विकृति आ सकती है और सटीकता हमेशा के लिए प्रभावित हो सकती है, जिससे प्रिसिजन वर्क असंभव हो जाता है।
1.2 मशीन का ढाँचा: मुख्य घटक और उनकी भूमिकाएँ
मशीन का ढाँचा समझना केवल नाम याद करने का काम नहीं है—यह जानना है कि तनाव संरचना में कैसे प्रवाहित होता है और हर मोड़ में सटीकता को क्या सुनिश्चित करता है।
संरचनात्मक ढांचा: बेड और अपर बीम
बेड (स्थिर आधार): यह हिस्सा प्रेस ब्रेक का अचल नींव होता है। इसमें इतना अधिक भार और कठोरता होनी चाहिए कि हर मोड़ के दौरान उत्पन्न होने वाले तीव्र टॉर्क को सहज रूप से सह सके। बेड में किसी भी तरह का झुकाव या लचक तैयार किए गए वर्कपीस में विकृत या मुड़ा हुआ मोड़ पैदा कर देता है।
क्लैम्पिंग बार (अपर डाई/टॉप बीम): यह भाग शीट मेटल को बेड के साथ मजबूती से पकड़कर स्थिर रखता है। इसका अग्रभाग, जिसे नोज़ बार कहा जाता है, मोड़ के भीतरी रेडियस का साँचा बनाता है। इस बार की सीधाई और सटीकता अत्यंत महत्वपूर्ण है—यही आपके अंतिम उत्पाद की सीधाई और गुणवत्ता को निर्धारित करती है।
गति तंत्र: एप्रन और लीवरेज
बेंडिंग लीफ (एप्रन): यह काज से जुड़ा पैनल ऊपर की ओर घूमकर नोज़ बार के चारों ओर धातु को लपेटता है। कार्य के दृष्टिकोण से, यह “हथौड़े” की तरह काम करता है जबकि क्लैम्पिंग बार “संदूक” (ऐनविल) का कार्य करता है, और दोनों मिलकर धातु को मनचाहा आकार देते हैं।
काउंटरवेट: इसे अक्सर नए ऑपरेटर कम करके आंकते हैं, लेकिन इसका एर्गोनॉमिक महत्व बड़ा है। चूंकि एप्रन भारी होता है और दिनभर बार-बार उठाया जाता है, काउंटरवेट—एक बड़े वजन को लीवर आर्म से जोड़कर—थकान और तनाव को कम करता है।
कार्य: यह गुरुत्वाकर्षण का उपयोग करके एप्रन के भार को संतुलित करता है, जिससे संचालन अधिक सहज और कम थकाऊ हो जाता है।
सही समायोजन: जब सही तरीके से सेट किया जाता है, तो एप्रन लगभग भारहीन महसूस होता है, जिससे ऑपरेटर अपनी ऊर्जा धातु को आकार देने में लगा सकता है न कि तंत्र को उठाने में।
अनुकूलन तंत्र: फिंगर्स और बैक गेज
फिंगर्स (बॉक्स और पैन सुविधा): एक मानक “स्ट्रेट ब्रेक” में क्लैम्पिंग बार एकल, ठोस टुकड़ा होता है। वहीं “बॉक्स और पैन” ब्रेक में इसे अलग-अलग हटाने योग्य स्टील खंडों में विभाजित किया जाता है जिन्हें फिंगर्स कहा जाता है।
उद्देश्य: चुनी गई फिंगर्स को हटाकर ऐसे अंतराल बनाते हैं जिनसे पहले से मुड़ी हुई बॉक्स की दीवारें मशीन में फिट हो जाएं। यह नवाचार उपकरण को साधारण 2D बेंडर से एक बहुमुखी 3D फैब्रिकेटर में बदल देता है। अधिक सटीकता और बिजली-संचालित संचालन चाहने वालों के लिए WADG सीरीज़ इलेक्ट्रिक प्रेस ब्रेक एक आधुनिक विकल्प है।
बैक गेज (स्टॉप): यह समायोज्य बार क्लैम्पिंग क्षेत्र के पीछे लगाया जाता है और धातु को डालने की गहराई तय करता है, जिससे हर मोड़ की स्थिति समान रहती है।
लाभ: यह बार बार सटीकता का रहस्य है। हर मोड़ के लिए मैन्युअल माप और निशान लगाने—जो कि मानवीय त्रुटि के लिए संवेदनशील है—के बजाय, आप गेज को एक बार सेट करते हैं और हर शीट को स्लाइड करके बिल्कुल समान परिणाम प्राप्त करते हैं।
II. भौतिकी के सिद्धांत: धातु की “भाषा” को समझना
अनभिज्ञ नज़र में, धातु को मोड़ना उतना ही आसान लग सकता है जितना कागज़ को तहना। लेकिन एक अनुभवी कारीगर के लिए यह एक गहन आणविक घटना है। जब आप मैनुअल प्रेस ब्रेक का हैंडल खींचते हैं, तो आप सिर्फ़ धातु का आकार नहीं बदल रहे होते—आप अरबों क्रिस्टलीय संरचनाओं को नाजुक परंतु शक्तिशाली ताल में खिसकने, दबने, खिंचने और पुनः व्यवस्थित होने के लिए बाध्य कर रहे होते हैं।
भौतिकी के सिद्धांतों की पकड़ ही उस संचालक को अलग करती है जो अनुमान लगाता है, उस विशेषज्ञ से जो वास्तविक समझ रखता है। यह अध्याय उन अदृश्य शक्तियों को उजागर करता है जो हर मोड़ को आकार देती हैं, ताकि आप धातु की प्रतिक्रिया को वास्तविक संपर्क से पहले ही भांप सकें।
2.1 धातु मोड़ने के भौतिकी के मूल सिद्धांत
न्यूट्रल एक्सिस: तूफ़ान का केंद्र
जब आप धातु की शीट को मोड़ते हैं, तो दो विपरीत बल एक साथ काम करते हैं। मोड़ के भीतरी हिस्से पर अत्यधिक दबाव से संपीड़न होता है जबकि बाहरी हिस्सा खिंचाव में रहता है। इन दोनों अतियों के बीच एक सैद्धांतिक परत मौजूद होती है जिसकी लंबाई अपरिवर्तित रहती है—इसे न्यूट्रल एक्सिस कहते हैं।
एक सपाट शीट में, न्यूट्रल एक्सिस मध्य बिंदु पर होती है—लगभग मोटाई का 50%। मोड़ने के दौरान, संपीड़न इसे अंदरूनी रेडियस की ओर धकेल देता है, सामान्यतः मोटाई के लगभग 33% से 44% तक। यह क्यों महत्वपूर्ण है? क्योंकि यही बदलती हुई रेखा आपके हिस्से की वास्तविक लंबाई निर्धारित करती है। प्रत्येक फ्लैट पैटर्न गणना न्यूट्रल एक्सिस की सही स्थिति पर निर्भर करती है।
प्लास्टिसिटी बनाम इलास्टिसिटी: लौटने की सीमा
हर धातु में एक तरह की “स्मृति” होती है। हल्का दबाव डालें, तो यह लचीलापन दिखाती है और अपनी मूल अवस्था में लौट आती है—इसे इलास्टिक ज़ोन कहते हैं। स्थायी मोड़ प्राप्त करने के लिए आपको धातु के यील्ड पॉइंट से आगे जाना होगा, यानी प्लास्टिक ज़ोन में, जहाँ धातु की संरचना स्थायी रूप से बदल जाती है।
चेतावनी: प्लास्टिक ज़ोन में गहराई तक पहुँचने पर भी थोड़ी इलास्टिसिटी बनी रहती है। यही कारण है कि दबाव हटाने पर सामग्री थोड़ी वापस उछलती है। अनुभवी ब्रेक ऑपरेटर प्लास्टिक विकृति के वास्तविक प्रतिरोध और इलास्टिक रिकवरी की हल्की वापसी के बीच के अंतर को पहचानना सीख जाते हैं।
न्यूनतम मोड़ रेडियस: संरचनात्मक सीमा
नवीन कारीगर प्रायः एकदम तेज़ 90-डिग्री कोना बनाने की कोशिश करते हैं, जैसे किसी शीट को सटीक रूप से मोड़ा गया हो। यदि आप अत्यधिक सटीकता और प्रिसिजन कटिंग चाहते हैं, तो ULJM सीरीज़ प्रिसिजन लेज़र कटिंग मशीन का उपयोग बेहतर शुरुआती कटिंग परिणाम दे सकता है।
सुनहरा नियम: सामान्यतया, माइल्ड स्टील और एल्यूमिनियम के लिए न्यूनतम अंदरूनी मोड़ त्रिज्या सामग्री की मोटाई के बराबर होनी चाहिए। स्टेनलेस स्टील के लिए, इसे मोटाई से 1.5 से 2 गुना रखना बेहतर है। कभी भी मोटी प्लेट पर तीखा डाई दबाने का प्रयास न करें—ऐसा करने से सामग्री को नुकसान हो सकता है और ब्रेक के नोज़ बार में कट या विकृति आ सकती है।
2.2 तीन प्रमुख चर
1. सामग्री की मोटाई (वर्ग नियम की शक्ति) मोटाई का व्यवहार रैखिक नहीं होता—यह वर्ग नियम का पालन करती है। धातु को मोड़ने के लिए आवश्यक बल उसकी मोटाई के वर्ग के अनुपात में बढ़ता है। इसका अर्थ है कि शीट की मोटाई दोगुनी करना (जैसे 1 मिमी से 2 मिमी) के लिए चार गुना ज्यादा बल चाहिए, न कि केवल दोगुना।
मैनुअल ब्रेक अनुभव: यही वजह है कि हाथ से 20‑गेज स्टील मोड़ना आसान लगता है, लेकिन 16‑गेज पर आते ही यह दीवार जैसी बाधा बन जाता है। हमेशा अपनी शारीरिक क्षमता और मशीन की सीमा का ध्यान रखें। लीवर को लंबा कर ज्यादा बल लगाना स्मार्ट आइडिया लगता है, लेकिन अगर सामग्री बहुत मोटी है, तो इससे ब्रेक ही टूट सकता है।
2. ग्रेन दिशा (लकड़ी जैसा प्रभाव) धातु शीट्स उत्पादन के दौरान रोल की जाती हैं, जिससे उनका ग्रेन स्ट्रक्चर रोलिंग दिशा में खिंच जाता है—कुछ वैसा ही जैसा लकड़ी में तंतुओं का पैटर्न होता है।
ग्रेन के साथ (लंबवत दिशा): ग्रेन के समानांतर मोड़ना वैसा है जैसे लकड़ी को उसके तंतुओं के साथ चीरना। इसमें कम बल लगता है, लेकिन बाहरी मोड़ त्रिज्या कमजोर हो जाती है और टूटने की संभावना अधिक होती है—विशेषकर 6061‑T6 एल्यूमिनियम जैसे धातुओं में।
ग्रेन के विपरीत (आड़ी दिशा): यह मोड़ने की पसंदीदा दिशा है। इसमें ज्यादा बल लगता है, लेकिन इससे एक मजबूत और भरोसेमंद मोड़ मिलता है जिसमें टूटने का खतरा काफी कम होता है।
प्रो टिप: जब किसी बड़े शीट से पट्टियाँ काटें, तो पहले से ग्रेन दिशा को चिन्हित कर लें। अलग करने के बाद केवल देखकर यह पहचानना लगभग असंभव हो जाता है कि ग्रेन किस दिशा में है।
3. कठोरता और स्प्रिंगबैक अलग-अलग धातुओं में मोड़ने का प्रतिरोध और मोड़ने के बाद वापस अपने स्थान पर आने की क्षमता अलग-अलग होती है।
माइल्ड स्टील: मानक संदर्भ सामग्री। यह पूर्वानुमानित रूप से मुड़ता है और मध्यम स्प्रिंगबैक दिखाता है—आमतौर पर 2° से 4° के बीच।
एल्यूमिनियम: अत्यधिक परिवर्तनशील। 5052 सीरीज आसानी से और साफ-सुथरा मुड़ती है, जबकि 6061‑T6 कहीं ज्यादा भंगुर होती है और बहुत तंग मोड़ने पर टूट सकती है।
स्टेनलेस स्टील: यह आम धातुओं में सबसे कठोर होता है। इसकी उच्च यील्ड स्ट्रेंथ और मज़बूत वर्क-हार्डेनिंग विशेषताएँ यह दर्शाती हैं कि इसे मोड़ने के लिए कहीं अधिक बल की आवश्यकता होती है और यह उल्लेखनीय स्प्रिंगबैक दिखाता है—अक्सर 5° से 10° के बीच। इसलिए एक सटीक 90° मोड़ प्राप्त करने के लिए आपको स्टेनलेस स्टील को अपेक्षाकृत अधिक “ओवरबेंड” करना पड़ता है।
2.3 प्रमुख गणना सूत्र (शुरुआती संस्करण)
जब आप एक U-आकार की चैनल बनाते हैं जो बाहर से बिल्कुल 4 इंच चौड़ी हो, तो आप केवल किनारों के आयामों का जोड़ लेकर फ्लैट स्ट्रिप नहीं काट सकते। आपको उस सामग्री की लंबाई को भी ध्यान में रखना होता है जो मोड़ के रेडियस में समा जाती है—वही हिस्सा जो मानो मोड़ के भीतर “गायब” हो जाता है।
बेंड डिडक्शन (BD) को समझना
जब शीट मेटल किसी रेडियस के चारों ओर मुड़ती है, तो वह बाहरी आयाम के मुकाबले एक छोटी राह लेती है। इसका अर्थ है कि फ्लैट ब्लैंक की कुल लंबाई हमेशा तैयार हिस्से के बाहरी मापों के योग से कम होगी।
सूत्र: कुल फ्लैट लंबाई = (बाहरी आयामों का योग) – (बेंड डिडक्शन × मोड़ों की संख्या)
K-फ़ैक्टर का सरल दृष्टिकोण
K-फ़ैक्टर यह दर्शाता है कि मोड़ने के बाद न्यूट्रल एक्सिस सामग्री की मोटाई के भीतर कितनी दूरी तक खिसकती है—यह एक अनुपात के रूप में व्यक्त किया जाता है।
0.33: तीव्र मोड़ों के लिए अनुशंसित (जहां अंदरूनी रेडियस सामग्री की मोटाई से छोटा हो)।
0.44: मानक मोड़ों के लिए सामान्य (जहां रेडियस लगभग सामग्री की मोटाई के बराबर हो)।
0.50: चौड़े, मुलायम मोड़ों के लिए उपयुक्त, जिनका रेडियस बड़ा हो।
त्वरित संदर्भ मार्गदर्शिका
यदि आप प्रत्येक मोड़ की गणना में त्रिकोणमिति का उपयोग नहीं करना चाहते, तो मैनुअल ब्रेक के साथ काम करते समय सामान्य 90° एयर बेंड के लिए नीचे दिए गए अनुमानित बेंड डिडक्शन (BD) का उपयोग कर सकते हैं:
सामग्री की मोटाई (गेज/इंच)
अनुमानित बेंड डिडक्शन (हर 90° मोड़ पर घटाएँ)
20 गेज (.036″)
0.062″ (1/16″)
18 गेज (.048″)
0.083″
16 गेज (.060″)
0.100″ (लगभग 3/32″)
14 गेज (.075″)
0.135″ (लगभग 1/8″)
1/8″ (.125″)
0.215″ (लगभग 7/32″)
उदाहरण: मान लीजिए आप 16-गेज स्टील से दो-दो इंच के पैर (बाहरी रूप से मापे गए) वाला एक ब्रैकेट बना रहे हैं।
2" + 2" = 4" → 4" - 0.100" (BD) = 3.900″।
इस प्रकार, आपके फ्लैट ब्लैंक की लंबाई ठीक 3.9 इंच होनी चाहिए।
III. सुरक्षा सीमाएँ: वह रेखा जिसे कभी पार नहीं करना चाहिए
एक मैनुअल प्रेस ब्रेक धोखे से शांत लग सकता है। जिस तरह टेबल सॉ की तेज़ चीख या ग्राइंडर की चिंगारियां आपको सतर्क करती हैं, वैसा यहाँ नहीं होता — इसकी गति बस उतनी ही होती है जितनी तेरी बाहें देती हैं। यह शांति अक्सर लापरवाही को न्योता देती है। लेकिन वही लीवरेज, जो आपको 16-गेज स्टील को आसानी से मोड़ने देता है, पिवट पॉइंट पर बल को टनों में बदल देता है। मशीन को एल्यूमिनियम और मांस में फर्क नहीं पता। ऐसे में सुरक्षा कागज़ी औपचारिकता नहीं, बल्कि भौतिकी और शरीर रचना का सवाल है।
3.1 ख़तरे के क्षेत्रों को पहचानना (आपका 360° सुरक्षा मानचित्र)
सुरक्षित ढंग से काम करने के लिए, आपको मशीन के चारों ओर मौजूद अदृश्य “ख़तरे के क्षेत्रों” को कल्पना में स्पष्ट देखना सीखना होगा।
पिंच पॉइंट्स (मुख्य ख़तरे का क्षेत्र)
सबसे तात्कालिक खतरा उस जगह होता है जहाँ क्लैम्पिंग बार बेड से मिलता है — यही शियर ज़ोन है।
जोखिम: क्लैम्प लगाते समय काम को स्थिर करने के लिए उंगलियां क्लैम्पिंग बार और वर्कपीस के बीच रखना।
हकीकत: क्लैम्पिंग सिस्टम आमतौर पर कैम् या टॉगल मेकैनिज़्म से चलता है। जैसे ही यह अपने सेंटर पॉइंट को पार करता है, यह कई गुना बल से अचानक बंद हो जाता है। अगर इस दौरान उंगली उसमें फंस जाए, तो नतीजा गंभीर चोट या उंगली कटने तक हो सकता है।
द्वितीयक पिंच पॉइंट्स: काउंटरवेट आर्म और मशीन बॉडी के बीच की जगह, तथा एप्रन के हिंज असेंबली का ध्यान रखें — ये दोनों उंगलियों या हाथ को फंसा सकती हैं।
व्हिप-अप ज़ोन (तेज़ ऊपर की मार) यह खतरा अक्सर नए लोगों की नज़र से छूट जाता है। जब लंबी मेटल शीट को मोड़ा जाता है, तो आपकी ओर निकला हिस्सा अचानक ऊपर की ओर झूलता है।
भौतिकी: जैसे-जैसे मोड़ गहराता है, शीट का बढ़ा हुआ हिस्सा एक लीवर की तरह काम करता है। चार फुट पैनल का किनारा डाई के पास वाले हिस्से से कहीं तेज़ और अधिक बल के साथ चलता है।
प्रभाव: मशीन पर झुककर या सीधे स्विंग पथ में खड़े होने से शीट आपके ठोड़ी, गले, या सीने पर तेजी से लग सकती है — इतना कि concussion या गहरी चोट हो जाए।
“गोल्डन ट्रायंगल”: कभी भी अपना सिर सीधे वर्कपीस के ऊपर न रखें। संतुलित मुद्रा बनाए रखें, सेंटरलाइन से थोड़ा हटकर खड़े हों और अपना चेहरा धातु के ऊपर उठने वाले रास्ते से बाहर रखें।
ड्रॉप ज़ोन (गुरुत्वाकर्षण का जाल) मैनुअल ब्रेक में भारी स्टील काउंटरवेट लगे होते हैं जो उठाने में मदद करते हैं। ये वज़न शाफ़्ट पर स्लाइड करते हैं और आमतौर पर बोल्ट से फिक्स रहते हैं।
जोखिम: लगातार कंपन बोल्ट को ढीला कर सकता है। अगर 50 पाउंड का काउंटरवेट फिसल जाए या उसका सपोर्ट आर्म टूट जाए, तो यह सीधे ऑपरेटर के पैरों पर गिरेगा।
झूठी सुरक्षा: यदि एप्रन का संतुलन ठीक न हो, तो ऑपरेटर हैंडल छोड़ते समय यह गलतफहमी में कि एप्रन तटस्थ स्थिति में है, अचानक नीचे गिर सकता है। यह बिना किसी चेतावनी के हो सकता है।
3.2 व्यक्तिगत सुरक्षा उपकरण (PPE) मानक
प्रेस ब्रेक संचालन के लिए PPE का चयन सावधानीपूर्वक करना जरूरी है, क्योंकि सुरक्षित संचालन में स्पर्श-कुशलता (टैक्टाइल सेंसिटिविटी) का महत्वपूर्ण योगदान होता है।
जरूरी सुरक्षा उपकरण
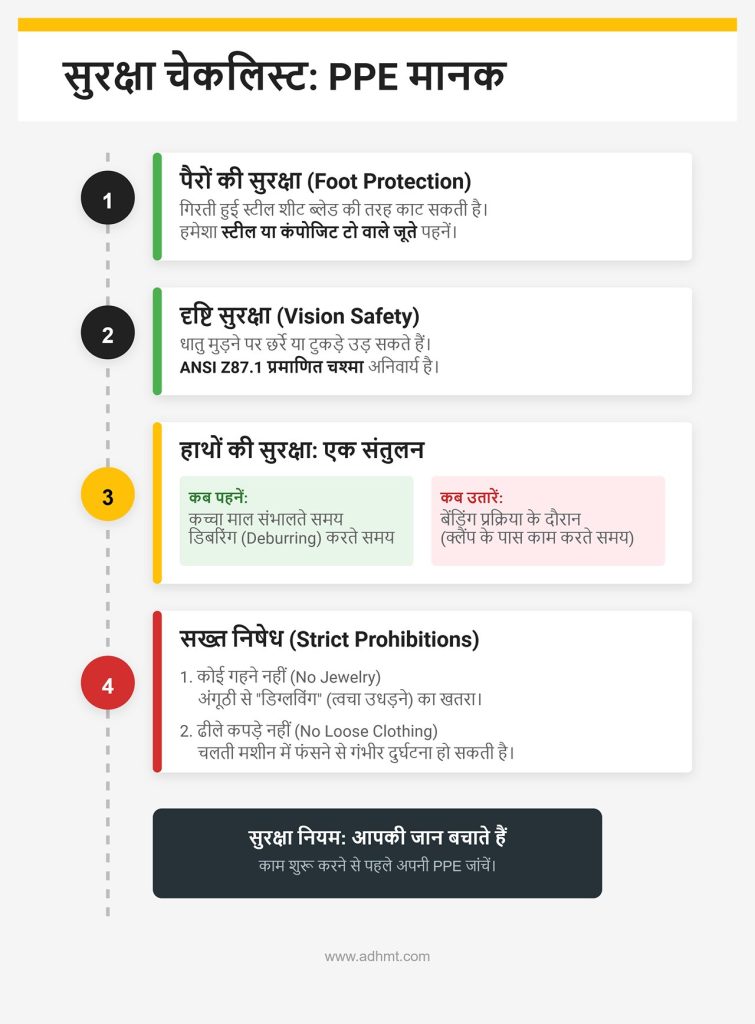
सुरक्षा जूते (स्टील या कंपोजिट टो): बेहद आवश्यक। आपको भारी धातु शीट्स के साथ काम करना होगा और गंभीर गिरने वाले खतरे का सामना करना पड़ेगा। गिरती हुई स्टील शीट बिना सुरक्षा वाले पैरों को धारदार ब्लेड की तरह काट सकती है।
आंखों की सुरक्षा: भले ही चिंगारियां न निकलें, धातु को मोड़ने पर जंग, मिल स्केल या महीन छर्रे निकल सकते हैं। यदि धातु तनाव में टूट जाए, तो टुकड़े उड़ सकते हैं। हमेशा ANSI Z87.1 प्रमाणित सुरक्षा चश्मा पहनें।
कट-प्रतिरोधी दस्ताने (सावधानी सहित): कच्चे माल को संभालते समय, डिबरिंग करते समय या स्टॉक को हिलाते समय ANSI-रेटेड दस्ताने पहनें। लेकिन, अनुभवी ऑपरेटर वास्तविक बेंडिंग प्रक्रिया के दौरान, जब उनके हाथ क्लैंपिंग क्षेत्र के पास होते हैं, बेहतर नियंत्रण के लिए दस्ताने उतार देते हैं।
कारण: दस्ताने स्पर्श की संवेदनशीलता को कम कर सकते हैं, जो सटीक कार्य के लिए बेहद अहम है। और भी गंभीर बात यह है कि ढीला पदार्थ—जैसे ढीली लेदर—क्लैंप में फंस सकता है और हाथ को खतरनाक क्षेत्र में खींच सकता है। यदि दस्ताने पहनने हों, तो वे फिटिंग में टाइट मैकेनिक-स्टाइल होने चाहिए, न कि भारी या ढीले।
कड़े निषेध
गहने: अंगूठियां गंभीर खतरा हैं। यदि कोई अंगूठी पिन्च पॉइंट या तेज किनारे पर फंस जाए, तो यह गंभीर “डिग्लविंग” चोट का कारण बन सकती है—यानी त्वचा को हड्डी से अलग कर देना। काम शुरू करने से पहले सभी अंगूठियां, घड़ियां और कंगन उतार दें।
ढीले कपड़े: ऐसे कपड़ों से बचें जिनमें लटकते हुए डोर, खुले कफ, या अतिरिक्त कपड़ा हो। ये आसानी से चलती एप्रन या काउंटरवेट आर्म में फंस सकते हैं।
3.3 “8-बिंदु पूर्व-जांच” अनुष्ठान
एक भी बेंड करने से पहले, 30 सेकंड लेकर यह निरीक्षण जरूर करें। इसे उसी गंभीरता और अनुशासन से लें जैसे पायलट की उड़ान-पूर्व जांच सूची।
बेड साफ करें: बेड और क्लैंपिंग बार दोनों को पोंछ लें। क्लैंप के नीचे फंसा एक छोटा धातु का टुकड़ा आपके वर्कपीस में डेंट कर सकता है या दबाव में अचानक फिसलने का कारण बन सकता है।
क्लैंपिंग दबाव सत्यापित करें: क्लैंप को एक कागज की शीट पर बंद करें। यदि कागज आसानी से निकल जाए, तो तनाव पर्याप्त नहीं है। ढीला वर्कपीस अनियंत्रित रूप से हिल सकता है या यहां तक कि तेज़ी से बाहर निकलकर प्रोजेक्टाइल बन सकता है।
हिंज की ढीलापन जांचें: एप्रन हैंडल को हल्के से हिलाएं। हिंज में अत्यधिक ढीलापन होने पर मोड़ सटीक नहीं होंगे और एप्रन ऑपरेशन के बीच में फंस सकता है।
फिंगर्स को सुरक्षित करें: बॉक्स और पैन ब्रेक पर, प्रत्येक फिंगर सेक्शन को पकड़कर खींचें और सुनिश्चित करें कि वह अच्छी तरह लॉक है। ढीला फिंगर लोड के दौरान निकल सकता है, जिससे उपकरण को नुकसान या ऑपरेटर को चोट लग सकती है।
काउंटरवेट की जाँच करें: सभी काउंटरवेट बोल्ट को मजबूती से कसकर सुनिश्चित करें। वजन के चलने का मार्ग पूरी तरह साफ हो, और आसपास कोई व्यक्ति न खड़ा हो।
बैक गेज को संरेखित करें: बैक गेज को लॉक करें और यह सुनिश्चित करें कि वह पूरी तरह समानांतर है। गलत संरेखण के कारण बीच में मोड़ सुधारना पड़ सकता है, जो असुरक्षित और असटीक होता है।
प्रकाश व्यवस्था जांचें: धुंधली या छाया वाली जगहें पिंच पॉइंट्स को छुपा सकती हैं। सुनिश्चित करें कि आपके स्क्राइब लाइन और नोज़ बार पर स्पष्ट रोशनी पड़ रही हो।
परिधि स्कैन करें: जोर से “क्लियर!” कहें या चारों तरफ दृश्य जांच करें। सुनिश्चित करें कि मशीन के पीछे कोई न हो और न ही सामग्री के संभावित “व्हिप-अप” ज़ोन में।
IV. तैयारी और सेटअप: आधी जीत
धातु निर्माण में एक कहावत प्रचलित है जो नए कारीगरों और अनुभवी पेशेवरों में साफ अंतर करती है: “तैयारी काम का 80% होती है; वास्तविक संचालन केवल 20%।” मैनुअल प्रेस ब्रेक के साथ काम करते समय यह बात बिल्कुल सटीक बैठती है। यदि मशीन सही तरीके से ट्यून नहीं है तो आपको असमान कोण, क्षतिग्रस्त डाई और बर्बाद सामग्री का सामना करना पड़ेगा। इसी तरह, यदि वर्कपीस की तैयारी अधूरी है तो सतह पर खरोंचें और टूलिंग पर जल्दी घिसावट हो सकती है। यह अध्याय उन सूक्ष्म समायोजन तकनीकों पर केंद्रित है, जिन्हें कई मैनुअल नजरअंदाज करते हैं, जबकि ये सटीक और दोहराने योग्य परिणाम पाने के लिए बेहद जरूरी हैं।
4.1 मशीन सेटअप (धातु के दैत्य को साधना)
सेटबैक समायोजन: धातु प्रवाह की ज्यामिति को समझना
सेटबैक वह क्षैतिज दूरी है जो क्लैम्पिंग बार (फिंगर्स) के सामने के किनारे और बेंडिंग लीफ के हिंज पॉइंट के बीच होती है। यह महज एक रिक्त स्थान नहीं बल्कि वह जगह है जो धातु को मोड़ते समय स्वतंत्र रूप से हिलने-डुलने की आवश्यकता होती है।
मूल सिद्धांत: क्लैम्पिंग बार को पीछे खींचें ताकि यह गैप सामग्री की मोटाई (T) + अंदरूनी बेंड रेडियस (R) के बराबर हो।
सटीक सूत्र (OSSB): सटीक मोड़ों के लिए बाहरी सेटबैक की गणना इस प्रकार करें: OSSB = tan(A/2) \times (R + T) (जहाँ A बेंड का कोण है, जो आमतौर पर 90° होता है)।
यदि सेटबैक गलत हो:
सेटबैक बहुत कम होने पर: बेंडिंग लीफ धातु को क्लैम्पिंग फिंगर्स में धकेल देती है। इससे सामग्री पतली हो जाती है, एक तेज़ क्रीज़ बनती है और मशीन के हिंज पर अत्यधिक दबाव पड़ता है।
सेटबैक बहुत ज़्यादा होने पर: धातु का सही सहारा खो जाता है। नतीजतन यह सटीक मोड़ लेने के बजाय “तैरने” लगती है, जिससे अपेक्षित रेडियस से बड़ा मोड़ और असमान कोण बनते हैं। पतली शीट मेटल (1.5 मिमी से कम) में अत्यधिक सेटबैक “डबल ब्रेक” का कारण भी बन सकता है, यानी शीट साफ़-सुथरे मोड़ की जगह दो बार मुड़ जाती है।
प्रो टिप: ज़्यादातर बॉक्स और पैन ब्रेक मशीनों में सेटबैक नॉब्स होते हैं। बीम की चाल को सटीक मापने के लिए हमेशा कैलिपर्स का उपयोग करें—फैक्ट्री द्वारा लगाए गए स्केल पर भरोसा न करें, क्योंकि वे अक्सर केवल अनुमानित होते हैं।
क्लैम्पिंग प्रेशर: बल के संतुलन में महारत हासिल करें
क्लैम्पिंग प्रेशर यह निर्धारित करता है कि आपका वर्कपीस मज़बूती से अपनी जगह पर रहेगा या खतरनाक मिसाइल बनकर उड़ जाएगा।
बहुत ढीला होने पर: जब बेंडिंग लीफ ऊपर उठती है तो शीट खिसक जाती है, जिससे नाप की सटीकता बिगड़ जाती है और संभव है कि वर्कपीस हवा में उछल जाए।
बहुत कसा हुआ होने पर: क्लैम्पिंग बार सतह में धँस जाती है (खासकर एल्युमिनियम पर) और कैम लॉक मैकेनिज़्म जल्दी घिस जाता है।
अपनी शिफ्ट शुरू करने से पहले यह तेज़ और विश्वसनीय परीक्षण करें ताकि क्लैम्पिंग प्रेशर संतुलित है या नहीं, यह सुनिश्चित किया जा सके:
मानक प्रिंटर पेपर या पतली एल्युमिनियम फॉइल की तीन से पाँच स्ट्रिप काटें।
इन स्ट्रिप्स को बेड पर समान दूरी पर रखें—एक-एक सिरों पर, एक केंद्र में और कुछ बीच में बराबर दूरी पर।
क्लैम्पिंग बार को पूरी तरह से लगाकर लॉक करें।
परिणाम का मूल्यांकन करें:
सही दबाव: हर स्ट्रिप स्थिर रोध के साथ बाहर खींची जा सकती है और कागज़ पर स्पष्ट निशान छोड़ती है।
असंतुलित दबाव: एक सिरा आसानी से निकल जाता है जबकि दूसरा फट जाता है। यह बताता है कि एक्सेंट्रिक कैम को समायोजन की आवश्यकता है या बेड समानांतर नहीं है।
अधिक दबाव: कागज़ कट जाता है या बिल्कुल नहीं हिलता। ऐसे में तुरंत लगाए गए दबाव को कम करें।
क्राउनिंग: लम्बे मोड़ों के लिए छिपा हुआ समाधान
जब लंबी धातु की शीट (आम तौर पर चार फीट या उससे अधिक) को मोड़ा जाता है, तो भारी दबाव के कारण बेड और क्लैम्पिंग बार का मध्य भाग स्वाभाविक रूप से नीचे झुक जाता है। इससे तथाकथित “कैनो इफेक्ट” पैदा होता है, जहाँ सिरों पर मोड़ कसा हुआ (जैसे 90°) होता है लेकिन बीच में ज़्यादा खुला (जैसे 93°)।
क्योंकि मैन्युअल ब्रेक में हाइड्रॉलिक क्राउनिंग सिस्टम प्रायः नहीं होते, इसलिए आपको “शिम कम्पेनसेशन मेथड” अपनानी पड़ती है:
परीक्षण करें: अपने टेस्ट बेंड को जाँचें। यदि बीच का कोण सिरों की तुलना में अधिक खुला है, तो यह डिफ्लेक्शन का संकेत है।
शिम लगाना: क्लैम्पिंग डाई या बेड के केन्द्र के नीचे पतली धातु की शिम स्ट्रिप्स — या हल्की मोटाई के लिए मास्किंग टेप — रखें। इससे हल्का-सा घुमाव (क्राउन) या पूर्व-झुकाव तैयार होता है।
परिणाम: जब दबाव लगाया जाता है, तो मशीन झुकने की बजाय सीधी रेखा में संतुलित हो जाती है, जिससे पूरे वर्कपीस की लंबाई में समान कोण मिलते हैं।
4.2 डाई और वर्कपीस की तैयारी
डाई चयन: फिंगर की सही स्थिति की रणनीति
बॉक्स और पैन ब्रेक में “डाई” हटाई जा सकने वाली स्टील फिंगर्स से बनी होती है। इन्हें सही ढंग से लगाना सटीकता और योजना का काम है।
सपोर्ट का स्वर्ण नियम: जिन फिंगर्स का संयोजन किया गया है, उनकी कुल चौड़ाई शीट की कुल चौड़ाई के कम-से-कम 50% के बराबर होनी चाहिए। यदि आप 20-इंच की शीट को केवल 2-इंच की एक फिंगर से पकड़ने की कोशिश करते हैं, तो वह मुड़ सकती है और फिंगर टूटने की संभावना रहती है।
क्लियरेंस प्लानिंग: जब बॉक्स की तीसरी और चौथी तरफ को मोड़ा जा रहा हो, तो फिंगर्स को इस प्रकार व्यवस्थित करें कि पहले से मुड़े हुए किनारों के लिए पर्याप्त जगह बनी रहे।
अलाइनमेंट जांच: मोड़ने से पहले क्लैम्पिंग बार को इतनी नीचे करें कि वह बेड को लगभग छूने लगे। पीछे से एक रोशनी डालकर गैप को देखें — सभी फिंगर्स के निचले किनारे मिलकर एक समान रोशनी की रेखा बनाएं। कोई फिंगर बहुत नीचे होगी तो शीट पर निशान बना देगी, और बहुत ऊपर होगी तो वह पर्याप्त दबाव नहीं डाल पाएगी।
स्क्राइबिंग बनाम मार्किंग: सटीकता का नया स्तर
शुरुआती लोग मार्कर पेन का उपयोग करते हैं; पेशेवर स्क्राइब का इस्तेमाल करते हैं। अंतर केवल दृश्य नहीं है — यह मापनीय सटीकता का मुद्दा है।
विशेषता
मार्कर पेन (शार्पी)
लेआउट स्क्राइब (कार्बाइड/डायमंड)
रेखा की चौड़ाई
0.5–1.0 मि.मी. (स्याही फैलना)
0.05–0.1 मि.मी. (यांत्रिक कटाव)
सटीकता
±0.5 मि.मी. (केंद्र बिंदु पहचानना कठिन)
±0.1 मि.मी. (साफ, सटीक निशान)
स्थायित्व
तेल या पसीने से आसानी से धुंधला
स्थायी भौतिक उत्कीर्णन
स्पर्श अनुभव
नहीं
“क्लिक”: आप अपनी नाखून या अलाइनमेंट टूल से रेखा को महसूस कर सकते हैं।
पेशेवर तरीका: सबसे पहले धातु की सतह को आइसोप्रोपाइल अल्कोहल से साफ करें। फिर कार्बाइड टिप्ड स्क्राइब से अपना लेआउट बनाएं। जो महीन खांचा स्क्राइब बनाता है, वह शीट को ब्रेक में इस तरह फिट करने देता है कि आप नोज़ बार के “क्लिक” को महसूस कर सकें — ऐसी स्पर्श-सटीकता जो किसी स्याही की रेखा से नहीं मिलती।
डिबरिंग: अंतिम सुरक्षा रेखा
धातु को काटने के बाद जो तेज़ उठा हुआ किनारा रह जाता है, उसे बूर कहा जाता है। यह मामूली लग सकता है, लेकिन प्रेस ब्रेक के लिए बूर एक सूक्ष्म छेनी की तरह काम करता है।
नुक़सान: ब्रेक में एक बरी वाला किनारा डालने से वह कठोर उभार नोज़ बार और बेड की सटीक पिसी सतहों को खरोंच सकता है। समय के साथ ये खरोंच गहरे चिन्हों में बदल जाते हैं, जो हर अगले वर्कपीस पर छाप छोड़ते हैं।
घिसावट का प्रभाव: शोध दर्शाता है कि डिबरिंग की अनदेखी करने से टूलिंग की घिसावट 300% से 500% तक बढ़ सकती है।
नियमावली: कभी भी कच्चे, कटे हुए किनारों को सीधे ब्रेक में न डालें। किनारे को चिकना करने के लिए डिबरिंग टूल, फाइल या सैंडिंग ब्लॉक का इस्तेमाल करें। दास्ताने पहने हाथ से किनारे पर फेरें—अगर यह दास्ताने को अटकाता है तो यह मशीन को नुकसान पहुंचाएगा। डिबरिंग को केवल सौंदर्य सुधार के रूप में नहीं, बल्कि अपनी मशीन के आवश्यक रखरखाव के रूप में अपनाएँ।
V. व्यावहारिक अभ्यास: 7-स्टेप परफ़ेक्ट बेंड पद्धति
असली हुनर उन बारीक चालों में होता है—आपकी खड़े होने की स्थिति का कोण, सांसों की लय, और धातु के झुकने की सीमा को सहजता से पढ़ना। ये सात चरण सिर्फ एक चेकलिस्ट नहीं हैं; यह एक सोची-समझी कार्य-रचना है जिसमें यांत्रिक बल, पदार्थ विज्ञान और शरीर-सिद्धि का मेल होता है। इन्हें अपनाकर आप एक सपाट शीट को आत्मविश्वास और सटीकता के साथ पूरी तरह मुड़ी हुई इकाई में बदल सकते हैं।
5.1 चरण 1: सटीक संरेखन
उद्देश्य: अपनी स्क्राइब लाइन को क्लैम्पिंग लीफ़ के नोज़ बार के साथ पूरी तरह पॅरालैक्स त्रुटि से मुक्त रखते हुए संरेखित करना।
यह सटीकता सुनिश्चित करने का निर्णायक पल है। यहाँ मात्र एक मिलीमीटर की भी ग़लती तैयार पीस में बड़े आयामी अंतर ला सकती है।
“बाज़-सी नज़र” दृष्टि: अपनी आँखों को नोज़ बार के ठीक ऊपर रखें। कोण से देखने पर क्लैम्पिंग बार की मोटाई के कारण पॅरालैक्स भ्रम पैदा होता है, जिससे स्क्राइब लाइन सही संरेखित दिखती है जबकि वास्तव में वह गलत होती है।
दो-बिंदु जाँच: पहले स्क्राइब लाइन के बाएँ किनारे को संरेखित करें, फिर दाएँ का निरीक्षण करें। एक ओर की समायोजन दूसरी ओर बदल सकता है, इसलिए आगे-पीछे देखते रहें जब तक नोज़ बार की धार पूरे चौड़ाई में लाइन को समान रूप से छूने लगे।
स्क्वेयर सहायक: पूरी तरह लंबवत बेंड के लिए शीट के किनारे और बेड के अग्रभाग के साथ मशीनिस्ट का स्क्वेयर रखें। पहले बेंड के लिए केवल बैक गेज पर निर्भर न रहें—शीट का किनारा पूरी तरह सीधा न भी हो सकता है।
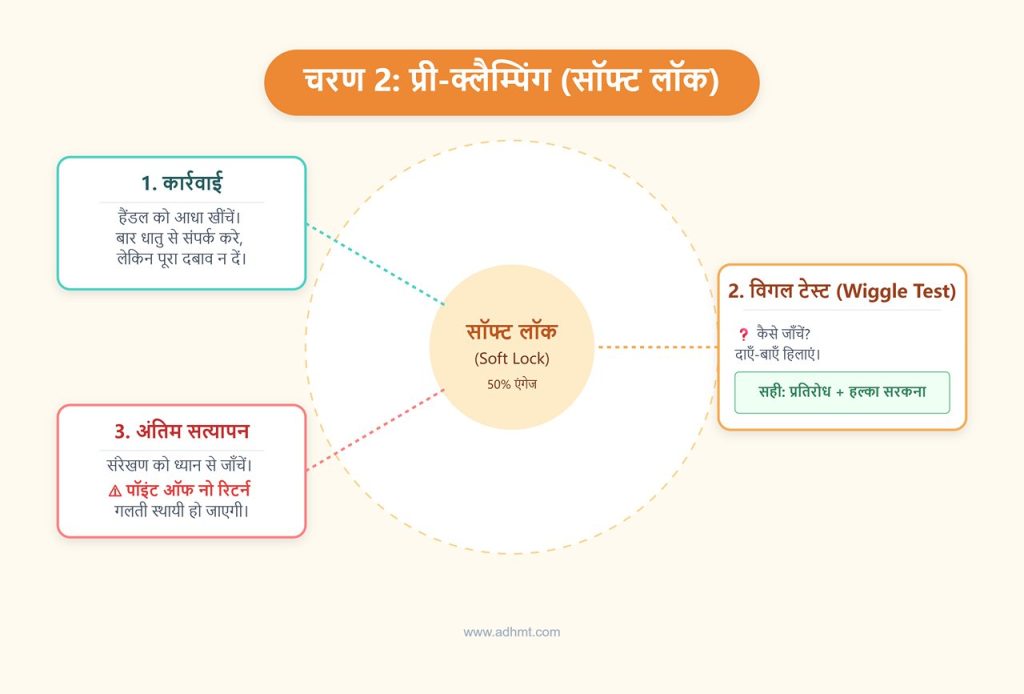
5.2 चरण 2: प्री-क्लैम्पिंग (सॉफ्ट लॉक)
मिशन: वर्कपीस को पकड़ने के लिए इतना दबाव दें कि वह अपनी जगह पर रहे, लेकिन पूरी तरह लॉक न हो।
शुरुआती लोग अक्सर क्लैम्प को तुरंत जोर से बंद कर देते हैं। अनुभवी ऑपरेटर पहले हल्का “सॉफ्ट लॉक” लगाकर संरेखण की पुष्टि करते हैं, फिर अंतिम लॉक करते हैं।
50% एंगेज: क्लैम्पिंग हैंडल को आधा खींचें। बार को धातु से संपर्क करना चाहिए लेकिन पूरी दबाव देने से पहले रुक जाना चाहिए।
विगल टेस्ट: वर्कपीस को हल्के से दाएँ-बाएँ हिलाने की कोशिश करें। इसे थोड़ी प्रतिरोधकता होनी चाहिए लेकिन हल्के धक्का देने पर थोड़ा सरकना चाहिए। यदि यह आसानी से फिसलता है तो दबाव बढ़ाएँ, और यदि बिल्कुल स्थिर है तो आपने इसे समय से पहले लॉक कर दिया है।
अंतिम सत्यापन: जब टुकड़ा सिर्फ घर्षण से पकड़ा हुआ हो, तो संरेखण को ध्यान से दोबारा जाँचें। यही आपका “पॉइंट ऑफ नो रिटर्न” है। आगे बढ़ने के बाद किसी भी असंरेखण को धातु में स्थायी रूप से शामिल कर दिया जाएगा।
5.3 चरण 3: पूर्ण लॉकिंग
मिशन: ओवर-सेंटर मैकेनिज्म को सक्रिय करें ताकि वर्कपीस और मशीन एक इकाई के रूप में कार्य करें।
स्नैप: क्लैम्पिंग हैंडल को दृढ़ता से धकेलें जब तक कि यह कैम् होकर पार न हो जाए। आपको पहले एक ठोस प्रतिरोध महसूस होगा और फिर एक स्पष्ट यांत्रिक “स्नैप” जब लिंक का केंद्र बिंदु पार हो जाएगा।
इंटीग्रिटी चेक: अब वर्कपीस को पूरी तरह से स्थिर होना चाहिए—जैसे कि यह बेड से जुड़ा हो। यदि यह हल्का भी उठे या खिसके, तो क्लैम्पिंग बल बहुत कम है (धारा 4.1 देखें)।
सुरक्षा नोट: कभी भी तब तक मोड़ने की प्रक्रिया शुरू न करें जब तक कैम् पूरी तरह से लॉक न हो। फिसलती हुई शीट ब्लेड की तरह काम कर सकती है और आपके हाथों को गंभीर चोट पहुंचा सकती है।
5.4 चरण 4: एर्गोनोमिक लिफ्ट (लिफ्ट)
मिशन: शरीर के संयोजित यांत्रिकी के माध्यम से मोड़ने की क्रिया शुरू करें ताकि थकान कम हो और चोट से बचा जा सके।
एप्रन भारी होता है, और धातु स्वाभाविक रूप से विकृति का विरोध करती है। इसे बलपूर्वक निचली पीठ से उठाने से बचें—अपने शरीर की यांत्रिक ताकत का उपयोग करें।
स्टांस: एथलेटिक मुद्रा में खड़े हों, पैरों को कंधे की चौड़ाई पर रखें और एक पैर को हल्का पीछे रखें, जैसे हल्के लंज में हों। पूरे समय पीठ सीधी और कोर तना हुआ रखें।
लेग ड्राइव: एप्रन हैंडल (या काउंटरवेट हैंडल) को मजबूती से पकड़ें। उठान शुरू करें एड़ी से दबाव डालते हुए और पैरों को सीधा करते हुए। आपके हाथ सिर्फ गाइड करने के लिए हैं—ताकत आपके पैरों की मांसपेशियों से आए।
यूनिफॉर्म वेग: एप्रन को एक सतत और मुलायम गति में उठाएँ। अचानक या झटके वाले मूवमेंट से मोड़ के रेडियस में धारियाँ या “स्टेप्स” बन सकती हैं। खुद को पानी में एप्रन धकेलते हुए कल्पना करें—स्थिर, तरल और नियंत्रित।
5.5 चरण 5: स्प्रिंगबैक पर विजय (ओवरबेंडिंग)
मिशन: धातु को लक्ष्य कोण से थोड़ा आगे मोड़ें ताकि इसकी प्राकृतिक वापसी प्रवृत्ति की भरपाई हो सके।
भौतिक विज्ञान सुनिश्चित करता है कि धातु हमेशा अपनी मूल अवस्था की ओर लौटने की कोशिश करती है। एक सटीक 90° मोड़ प्राप्त करने के लिए, आपको इसे उस कोण से थोड़ा आगे धकेलना होगा।
“प्लस-फोर” नियम: हल्के स्टील के लिए, लगभग 94° तक मोड़ना शुरू करें ताकि अंततः 90° का स्थिर कोण प्राप्त हो। स्टेनलेस स्टील के मामले में, यह थोड़ा आगे तक जाना पड़ सकता है—98° या यहाँ तक कि 100° तक।
संवेदनात्मक प्रतिक्रिया: जैसे-जैसे मोड़ अपनी चरम स्थिति के करीब पहुँचता है, आपको प्रतिरोध बढ़ता हुआ महसूस होगा। जब आप दबाव देना बंद करते हैं, तो ध्यान से देखें—धातु कुछ डिग्री तक ढीली होती दिखाई देगी। यही स्प्रिंगबैक प्रभाव कहलाता है।
दृश्य निरीक्षण: अपनी आँख को कोण मापने के लिए प्रशिक्षित करें। एप्रन और क्लैम्प के बीच की दूरी को ध्यान से देखें। अनुभव के साथ, आप अपनी मशीन पर “94-डिग्री स्थिति” को पहचानना सीख जाएंगे।
5.6 चरण 6: रिलीज़ और निरीक्षण
लक्ष्य: सुरक्षित रूप से डिसएंगेज करें और अपने परिणामों की पुष्टि करें।
नियंत्रित अवरोह:महत्वपूर्ण सुरक्षा चेतावनी। एप्रन के हैंडल्स को कभी भी अचानक न छोड़ें। गुरुत्वाकर्षण की वजह से भारी स्टील एप्रन ज़ोर से गिर सकता है, जिससे गंभीर चोट या हिंज को नुकसान हो सकता है। इसे धीरे-धीरे नीचे लाएँ, उसी स्थिर नियंत्रण के साथ जैसा उठाने के समय रखा था।
अनलॉक करें: क्लैम्पिंग हैंडल को ढीला करें।
निकालना: कार्यपीस को सावधानीपूर्वक बाहर निकालें, यह सुनिश्चित करते हुए कि नया मुड़ा हुआ किनारा नोज़ बार की तेज धार से न रगड़े।
माप: तुरंत कोण को प्रोट्रैक्टर या स्क्वेयर से जाँचें। केवल दृष्टि पर भरोसा न करें—अपने माप उपकरणों पर भरोसा करें।
लक्ष्य: उस मोड़ को परिष्कृत करें या सुधरें जो पूरी तरह सही नहीं बैठा।
मैनुअल बेंडिंग में, “अंडर-बेंड” और “ओवर-बेंड” के बीच स्पष्ट अंतर होता है।
स्थिति A: अंडर-बेंड (90° से बड़ा कोण, जैसे 95°): इसे ठीक करना आसान है। टुकड़े को फिर से डालें, अच्छी तरह क्लैम्प करें ताकि नोज़ बार मौजूदा मोड़ वाले रेडियस में ठीक से बैठे, और एप्रन से नियंत्रित, हल्का धक्का दें ताकि कोण थोड़ा और तंग हो जाए।
स्थिति B: ओवर-बेंड (90° से छोटा कोण, जैसे 85°): यहीं मुश्किल शुरू होती है। आप प्रेस ब्रेक पर धातु को बस “उल्टा मोड़” नहीं सकते, बिना रेडियस को बिगाड़े या मोड़ की सीधाई से समझौता किए।
**_समाधान:_ टुकड़े को कार्य-बेंच पर रखें। फ्लैंज को किनारे के साथ जमाएँ और डेड-ब्लो हैमर या हल्के हाथ के दबाव से धीरे-धीरे कोण को फिर से खोलें। यह प्रक्रिया धीमी, थकाऊ और कभी-कभी धातु को इतना सख्त कर देती है कि उसमें दरारें पड़ सकती हैं। हमेशा पहली बार थोड़ा अंडर-बेंड करें, फिर सही परिणाम के लिए सूक्ष्म समायोजन करें।
VI. उन्नत तकनीकें: एकल मोड़ से आगे बढ़ते हुए
एक सामान्य स्ट्रेट ब्रेक दो आयामों में काम करता है, जबकि बॉक्स और पैन ब्रेक तीन आयामी समस्याओं का हल प्रदान करता है। असली कौशल केवल हैंडल खींचने में नहीं, बल्कि रणनीतिक दूरदर्शिता में है—बेंड की क्रमबद्ध योजना ऐसे बनाना कि आप खुद को मशीन की सीमाओं में न फंसा लें, जहाँ मशीन ही अंतिम मोड़ को रोक देती है।
6.1 बॉक्स और पैन निर्माण: ज्यामिति और क्लीयरेंस की पहेली
बॉक्स और पैन ब्रेक की खासियत है इसका खंडित क्लैम्पिंग बार—स्टील के अलग-अलग ब्लॉक्स जिन्हें “फिंगर्स” कहा जाता है। चुनिंदा फिंगर्स हटाकर आप क्लीयरेंस स्पेस बना सकते हैं, जिससे आप पहले से बने किनारों को कुचले बिना लंबवत बेंड कर सकते हैं।
फिंगर प्लेसमेंट के पीछे की सोच
जब आप एक साधारण चार तरफ़ वाला बॉक्स बना रहे हों (जैसे 100 मिमी × 150 मिमी × 50 मिमी ऊँचा), तो फिंगर्स का चयन मनमाने ढंग से नहीं कर सकते। आपको व्यवस्थित रूप से योजना बनानी होगी, अंदर से बाहर की ओर काम करते हुए।
हस्तक्षेप का अनुमान: पहले दो बेंड के बाद, वे साइड्स ऊर्ध्वाधर दीवारों में बदल जाते हैं, जो बाधाएं पैदा करते हैं। 50 मिमी ऊँचे बॉक्स के लिए, ये दीवारें बेड के ऊपर 50 मिमी जगह घेरती हैं।
क्लीयरेंस रणनीति:
चरण 1 (पहली दो साइड्स): पूरी शीट की चौड़ाई में फिंगर्स का उपयोग करें।
चरण 2 (शेष साइड्स): फिंगर्स हटाकर उतना गैप बनाएं जो तैयार साइड की लंबाई और आवश्यक क्लीयरेंस के बराबर हो।
नियम: फिंगर्स के प्रत्येक ओर कम से कम 3–5 मिमी का क्लीयरेंस रखें। उदाहरण के लिए, यदि आपके बॉक्स का आंतरिक आयाम 150 मिमी है, तो आपकी फिंगर स्टैक लगभग 140–145 मिमी होनी चाहिए।
क्लैम्प एरिया चेतावनी: कुछ फिंगर्स हटाने के बाद भी, यह सुनिश्चित करें कि बचे हुए फिंगर्स कम से कम वर्कपीस की चौड़ाई के 50% हिस्से को ढकें। यदि आप 150 मिमी साइड को मोड़ने के लिए केवल एक 25 मिमी फिंगर मध्य में रखते हैं, तो धातु उस फिंगर के चारों ओर विकृत हो जाएगी और आपको सीधा, साफ किनारा नहीं, बल्कि टेढ़ा मोड़ मिलेगा।
ऑपरेशन का क्रम: छोटी बनाम लंबी साइड
आप बेंड किस क्रम में करते हैं, यह तय करेगा कि आपको सटीक, पेशेवर बॉक्स मिलेगा या अनुपयोगी स्क्रैप।
स्वर्ण नियम: पहले छोटी साइड्स मोड़ें।
स्टेप 1 और 2: सबसे पहले विपरीत दिशा वाली दो छोटी साइड्स मोड़ें—वे साइड्स जो बॉक्स की गहराई तय करती हैं। इस समय लंबी साइड्स सपाट रहती हैं, जिससे आपको पूरा क्लीयरेंस और बिना बाधा का काम मिलेगा।
स्टेप 3 और 4: अब दो लंबी साइड्स मोड़ें। पहले बनी छोटी साइड्स (अब खड़ी फ्लैन्ज) उन क्लीयरेंस गैप्स में आसानी से फिट हो जाएँगी, जो आपने कुछ फिंगर्स हटाकर तैयार किए थे।
लंबी किनारों से शुरुआत क्यों न करें? यदि आप पहले लंबी दीवारों को मोड़ते हैं, तो बिना मुड़े छोटे किनारे की चौड़ाई मुड़े हुए लंबी फ्लैन्ज़ के बीच की जगह से अधिक होगी। इससे वर्कपीस को ब्रेक में इतनी गहराई तक स्लाइड करना संभव नहीं होगा कि बेंड लाइन सही तरह से संरेखित हो सके—वे फ्लैन्ज़ मशीन के फ्रेम से टकराएंगी और सही पोज़िशनिंग को रोक देंगी।
असमान ऊँचाई वाले बॉक्स के लिए “हाई–लो” सिद्धांत
जब आप अलग-अलग ऊँचाई वाली दीवारों वाला बॉक्स तैयार कर रहे हों (जैसे सामने और पीछे 50 मिमी, और किनारे 30 मिमी):
ऊँची दीवारों को पहले मोड़ें: ये ऊँचे फ्लैन्ज़ अधिक क्लियरेंस मांगते हैं। इन्हें पहले बनाने से यह सुनिश्चित होता है कि आगे के मोड़ों के दौरान ये खुले हिस्सों में सही तरह से फिट हो सकें।
छोटी दीवारों को बाद में मोड़ें: कम ऊँचाई वाले फ्लैन्ज़ अंतिम बेंडिंग चरणों में क्लैम्पिंग बार के साथ टकराने की संभावना कम रखते हैं।
6.2 हेमिंग और सीमेंग: दो-चरण सुरक्षा किनारा
कच्चा धातु किनारा एक साथ सुरक्षा का जोखिम और संरचनात्मक कमजोरी पैदा करता है—यह आसानी से त्वचा को काट सकता है और इसमें कठोरता की कमी होती है। हेमिंग (किनारे को 180° मोड़कर खुद पर वापस फोल्ड करना) दोनों समस्याओं का समाधान करता है। यह एक चिकना, सुरक्षित, गोल किनारा बनाता है और परिधि पर सामग्री की मोटाई को दोगुना कर देता है, जिससे कठोरता और टिकाऊपन में काफी वृद्धि होती है।
चरण 1: प्री-बेंड (तीक्ष्ण कोण बनाना)
एक सामान्य ब्रेक एक बार में पूर्ण 180° मोड़ हासिल नहीं कर सकता। पहला कदम हेमिंग की तैयारी के लिए एक तीक्ष्ण बेंड बनाना है।
सेटअप: अपनी बेंड लाइन को इच्छित हेम चौड़ाई के बराबर दूरी पर रखें—आमतौर पर यह सामग्री की मोटाई का 4 से 6 गुना होता है।
क्रिया: एप्रन को सामान्य 90° स्टॉप से आगे खींचें, तब तक जारी रखें जब तक ब्रेक अपनी भौतिक सीमा तक न पहुँच जाए—आमतौर पर 135° से 145° कोण प्राप्त होगा। परिणाम ऐसा दिखना चाहिए जैसे किताब लगभग बंद हो, पर पूरी तरह नहीं।
चरण 2: फ्लैट करना (क्रश)
इस चरण में मशीन की सेटिंग में पूर्ण बदलाव की आवश्यकता होती है।
वर्कपीस निकालें: टुकड़े को ब्रेक से बाहर निकालें।
पुनः व्यवस्थित करें: टुकड़े को बेड पर सपाट रखें, तीक्ष्ण फ्लैन्ज़ ऊपर की ओर ऐसे हो जैसे शार्क का पंख।
प्रेस: उंगलियाँ हटा दें (या फ्लैट डाई पर स्विच करें) और क्लैम्पिंग बार को नीचे करें। बेंडिंग लीफ का उपयोग करने के बजाय, ऊपरी बीम से क्लैम्पिंग दबाव लगाकर हेम को सपाट करें।
तकनीक: क्लैम्प को धीरे-धीरे नीचे करें जब तक यह बेंड की चोटी को छू न ले, फिर ठोस दबाव लागू करें। मोटी सामग्री पर, आपको क्लैम्प हैंडल को हल्के से थपथपाना या बेंडिंग लीफ का थोड़ा उपयोग करना पड़ सकता है ताकि क्रश पूरा हो सके।
हेम के प्रकार
क्लोज़्ड हेम (टीयरड्रॉप): यह फोल्ड पूरी तरह से दबा दिया जाता है, जिससे यह पतले एल्युमीनियम या माइल्ड स्टील (20 गेज से कम) के लिए उपयुक्त होता है। सावधानी: अत्यधिक दबाव देने से बाहरी मोड़ वाले हिस्से में दरारें पड़ सकती हैं, विशेष रूप से एल्युमीनियम के मामले में।
ओपन हेम: फोल्ड करने से पहले, फोल्ड के अंदर एक स्पेसर (जैसे किसी स्क्रैप शीट मेटल का टुकड़ा) डालें। यह फोल्ड के भीतर एक समान अंतर बनाए रखता है, जो तब उपयोगी होता है जब किसी अन्य हिस्से को उसमें स्लाइड करना हो (जैसे ड्राइव क्लीट) या जब किसी नाजुक धातु के साथ काम कर रहे हों जिसे पूरी तरह से फ्लैट नहीं करना चाहिए।
6.3 बैच उत्पादन सुझाव: शौकिया से निर्माता तक
एक ब्रैकेट बनाना पाँच मिनट ले सकता है, लेकिन 100 ब्रैकेट बनाने में 500 मिनट नहीं लगने चाहिए। मैन्युअल मेटल बेंडिंग में वास्तविक दक्षता भिन्नता को कम करने से आती है।
“नो-मार्क” क्रांति: जिग्स और स्टॉप ब्लॉक
यदि आप अब भी हर टुकड़े को मापकर और चिन्ह बनाकर तैयार कर रहे हैं, तो आप अपना लगभग 80% समय बर्बाद कर रहे हैं।
स्टॉप ब्लॉक: नोज़ बार के साथ खींची गई रेखा को संरेखित करने के बजाय, शीट के किनारे को किसी भौतिक स्टॉप से सटाएं।
कार्यावली: बेड या बैक गेज पर एक स्टील या एल्युमीनियम ब्लॉक क्लैंप करें। इसे इस प्रकार समायोजित करें कि जब शीट का कच्चा किनारा ब्लॉक से टचे, तो बेंड लाइन ठीक नोज़ बार के नीचे आ जाए।
परिणाम: अब आप हर शीट को तब तक आगे बढ़ा सकते हैं जब तक वह स्टॉप से टकरा न जाए — टकराने का अहसास करें — और फिर मोड़ दें। अब किसी दृश्य संरेखण की आवश्यकता नहीं, बस दोहराव, लय और स्थिर गति।
बैच प्रोसेसिंग की तर्कशक्ति
एक भाग को पूरी तरह समाप्त करने के बाद अगला शुरू करने से बचें। इसके बजाय, ऑपरेशन बैचों में काम करें।
गलत तरीका: भाग A उठाएँ → बेंड 1 करें → बेंड 2 करें → बेंड 3 करें → भाग A रख दें। (इस तरीके में हर भाग के लिए तीन बार सेटअप बदलने की आवश्यकता होती है।)
सही तरीका: बेंड 1 के लिए सेटअप करें और सभी 100 भागों को उसी तरह प्रोसेस करें। फिर बेंड 2 के लिए सेटअप बदलें और वही प्रक्रिया दोहराएँ।
क्यों: यह विधि मसल मेमोरी विकसित करती है — दसवें भाग तक पहुँचते-पहुँचते आपके हाथ दबाव का सटीक अनुभव प्राप्त कर लेते हैं। साथ ही, यह फिंगर्स और बैक गेज समायोजन में लगने वाले अतिरिक्त समय को काफी घटा देती है।
कार्यप्रवाह एर्गोनॉमिक्स
अपना कार्यस्थल यू-आकार की सेल में व्यवस्थित करें।
बाईं ओर: कच्चे माल का ढेर।
मध्य में: प्रेस ब्रेक (यानी, आप स्वयं)।
दाईं ओर: तैयार भागों के लिए डिब्बा।
कार्य प्रवाह: एक टुकड़ा बाईं ओर से उठाएँ, प्रोसेस करें और दाईं ओर रख दें। हाथों को क्रॉस करने या आगे-पीछे चलने से बचें। अनावश्यक गतिविधि और शरीर के मोड़ को घटाने से आठ घंटे की शिफ्ट में आपकी उत्पादकता 30–50% तक बढ़ सकती है।
मैनुअल बेंडिंग की दक्षता से पेशेवर निर्माण में जाने के बाद, उन्नत स्तरों पर WADG सीरीज़ इलेक्ट्रिक प्रेस ब्रेक ऊर्जा-कुशल सटीकता प्रदान करती है।
VII. समस्या समाधान और गुणवत्ता नियंत्रण
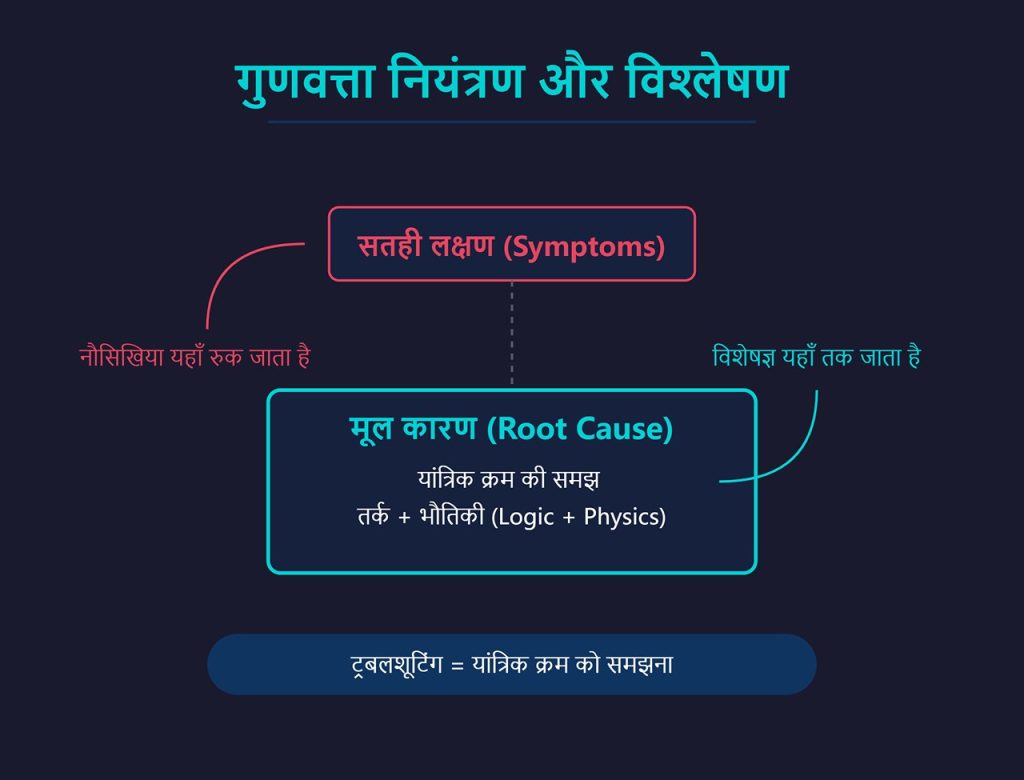
कुशल तकनीशियन और औसत ऑपरेटर के बीच अंतर इस बात में है कि वे समस्याओं पर कैसी प्रतिक्रिया देते हैं। किसी खराबी का सामना करते समय, एक नौसिखिया अंदाज़े पर निर्भर करता है—जिससे समय और सामग्री दोनों की बर्बादी होती है—जबकि एक विशेषज्ञ केवल दिखने वाले लक्षणों पर नहीं रुकता, बल्कि उसकी जड़ तक पहुँचता है। उनका तरीका व्यवस्थित, भौतिकी और तर्क पर आधारित होता है। प्रभावी ट्रबलशूटिंग किस्मत पर नहीं, बल्कि उस यांत्रिक क्रम को पुनः समझने पर टिकी होती है जिसने समस्या उत्पन्न की।
7.1 सामान्य दोषों का निदान तालिका
निम्न दिया गया मैट्रिक्स स्पष्ट लक्षणों को उनके भौतिक कारणों से जोड़ने और आवश्यक सटीक सुधारात्मक कार्रवाई की पहचान करने में मदद करता है।
लक्षण
मूल कारण (भौतिकी)
निदान सत्यापन
सुधारात्मक कार्यवाही
बनाना बोइंग (कैनो इफेक्ट) – दोनों सिरों पर मोड़ का कोण सही है, लेकिन बीच में अधिक खुला (अधिक स्थूल) हो जाता है।
बेड डिफ्लेक्शन: भारी मोड़ भार के तहत प्रेस ब्रेक बेड लगभग 0.2–1 मिमी नीचे की ओर झुक जाता है। यह बीच में प्रभावी मोड़ बल कम कर देता है, जबकि सिरों पर अधिक कठोरता बनी रहती है।
थ्री-पॉइंट मापन: डिजिटल प्रोट्रैक्टर से बाएं, बीच और दाएं पर मोड़ कोण मापें। यदि बीच का कोण सिरों से 2°–4° अधिक खुला है, तो डिफ्लेक्शन की पुष्टि होती है।
1. क्राउनिंग (शिम क्षतिपूर्ति): क्लैंपिंग बार या बेड के केंद्र के नीचे 0.1–0.5 मिमी के सटीक शिम लगाकर हल्का प्री-कैम्बर बनाएं। 2. सेटबैक बढ़ाएँ: 1×(R+T) से 1.2×(R+T) पर समायोजित करें, जिससे तनाव समान रूप से वितरित हो और बेड डिफ्लेक्शन कम हो।
बेंड लाइन पर क्रैकिंग – बाहरी मोड़ त्रिज्या के साथ स्पष्ट दरारें या खुरदुरी “ऑरेंज पील” बनावट।
तन्यता सीमा पार होना: 1. टाइट रेडियस (R < 1T): बाहरी सतह का स्ट्रेन 15–20% से अधिक हो जाता है, जो सामग्री की लंबाई बढ़ाने की क्षमता से ऊपर है। 2. ग्रेन के साथ मोड़ना: तनाव कमजोर ग्रेन सीमाओं पर केंद्रित हो जाता है।
मैग्निफिकेशन जांच: 10× लूप से जांचें। यदि दरारें बेंड लाइन के समानांतर हैं तो रेडियस बहुत टाइट है। यदि दरारें ग्रेन दिशा में हैं तो ओरिएंटेशन की समस्या है।
1. मोड़ त्रिज्या बढ़ाएँ: माइल्ड स्टील के लिए ≥ 1.5T और स्टेनलेस स्टील के लिए ≥ 2.5T का उपयोग करें। 2. सामग्री का पुन: अभिविन्यास: फ्लैट पैटर्न को 90° घुमाएँ ताकि मोड़ ग्रेन के पार हो। 3. वर्क-हार्डन्ड मिश्रधातु का एनीलिंग: मोड़ क्षेत्र को फॉर्मिंग से पहले हीट-ट्रीट करें।
टेपरड बेंड – मोड़ का कोण एक सिरे से दूसरे सिरे तक बदलता है (जैसे बाईं ओर 90°, दाईं ओर 95°)।
असमान क्लैंपिंग बल: 1. क्लैंपिंग बार बेड के समानांतर नहीं है, जिससे वर्कपीस ढीले पक्ष पर खिसक सकता है। 2. बैक गेज असंतुलित है, जिससे तिरछी बेंड अक्ष बनती है।
गैप जांच: दोनों बेड सिरों पर 10 मिमी गेज ब्लॉक रखें, क्लैंप लॉक करें और माइक्रोमीटर से गैप मापें। यदि अंतर > 0.05 मिमी है तो गंभीर मिसएलाइन्मेंट है। पेपर टेस्ट: यदि कागज एक तरफ से आसानी से निकल जाता है लेकिन दूसरी ओर फट जाता है, तो दबाव असमान है।
1. पैरेललिज़्म कैलिब्रेट करें: ढीले पक्ष पर एक्सेंट्रिक कैम या लिंकज आर्म को समायोजित करके क्लैंपिंग दबाव संतुलित करें। 2. बैक गेज को स्क्वायर करें: बेड के सामने प्रिसीजन स्क्वायर का उपयोग करें ताकि गेज बार < 0.15 मिमी/मी के भीतर समानांतर रहे।
सतह पर निशान (डाई विटनेस मार्क्स) – तैयार सतह पर गहरे गड्ढे, खरोंच या फंसे हुए मलबे।
दूषण या अत्यधिक दबाव: 1. डाई में फंसे मलबे (मिल स्केल, जंग या चिप्स)। 2. अत्यधिक क्लैंपिंग दबाव (आवश्यक बल का 2–3×)। 3. अपर्याप्त स्नेहन के कारण गॉलिंग।
सफेद कपड़े परीक्षण: साफ सफेद कपड़े से डाई को पोंछें—काला अवशेष, धातु धूल या तेल मिलने पर दूषण की पुष्टि होती है। गहराई जांच: 0.05 मिमी से गहरे गड्ढे आमतौर पर कॉस्मेटिक पार्ट्स के लिए अस्वीकार्य होते हैं।
1. टूल की सफाई: डाई को प्रतिदिन आइसोप्रोपाइल अल्कोहल और स्कॉच-ब्राइट पैड से साफ करें। 2. संरक्षक टेप: डाई या वर्कपीस पर 0.15–0.30 मिमी यूरेथेन प्रेस ब्रेक टेप लगाएँ ताकि सीधा धातु संपर्क न हो। 3. दबाव कम करें: क्लैंपिंग बल इतना कम करें कि पेपर टेस्ट बस ही पकड़े।
7.2 आपातकालीन प्रक्रियाएँ: घबराहट को नियंत्रण में बदलना
फंसे हुए वर्कपीस को सुरक्षित तरीके से निकालने का प्रोटोकॉल
स्थिति: गहरे मोड़ (बेंड) संचालन के दौरान, सामग्री अचानक उछलकर वापस आ जाती है या स्ट्रोक के निचले सिरे पर डाई में फंस जाती है। एप्रन हिलने-डुलने में असमर्थ हो जाता है और वर्कपीस नोज़ बार और बेड के बीच कड़ी पकड़ में अटक जाता है।
स्वर्ण 60-सेकंड नियम: शांत रहें। हैंडल पर बल न लगाएँ। तुरंत निम्न प्रक्रिया अपनाएँ।
सख्त निषेध (बचने योग्य क्रियाएँ):
❌ कभी भी मशीन, डाई या लिंकज को हथौड़े या प्राइ बार से न मारें। इससे सटीक रूप से घिसी सतह टूट सकती है या फ्रेम स्थायी रूप से विकृत हो सकता है।
❌ कभी भी कई लोग मिलकर एप्रन हैंडल को जबरन न दबाएँ। यदि मैकेनिज़्म लॉक है तो अतिरिक्त बल पिवट पिन को तोड़ सकता है।
❌ कभी भी मशीन में तनाव होने पर पिंच ज़ोन में हाथ डालकर धातु को समायोजित करने की कोशिश न करें।
रिलीज़ प्रक्रिया:
क्षेत्र को सुरक्षित करें (LOTO): मैनुअल ब्रेक में भी मोड़ी गई सामग्री में गतिज ऊर्जा रहती है। आसपास के सभी व्यक्तियों को दूर करें। यदि ब्रेक में पावर्ड हाइड्रॉलिक असिस्ट शामिल है तो पहले पावर सप्लाई का लॉक आउट/टैग आउट करें।
जाम का प्रकार पहचानें:
डाई लॉक: अपर डाई निचली V-डाई में फंस गया है (लीफ ब्रेक में दुर्लभ, प्रेस ब्रेक में अधिक सामान्य)।
मैटेरियल लॉक: वर्कपीस मुड़ गया या सिलवट बन गई, जिससे यह फिंगर्स के बीच शारीरिक रूप से फंसा है।
मैकेनिकल डी-एस्केलेशन (स्तर 1):
बेंडिंग एप्रन को हिलाने का प्रयास करने से पहले क्लैम्पिंग प्रेशर रिलीज़ करें।
कैम हैंडल को सावधानीपूर्वक अनलॉक करें। यदि सामग्री में अधिक तनाव है तो हैंडल अचानक पीछे झटक सकता है—हैंडल की स्विंग दिशा से किनारे खड़े रहें।
रणनीतिक डिसअसेंबली (स्तर 2):
यदि क्लैम्प अब भी अटका है, तो क्लैम्पिंग प्रेशर या सेटबैक को नियंत्रित करने वाले एडजस्टमेंट बोल्ट को ढीला कर आंतरिक तनाव कम करें।
दोनों ओर को समान रूप से, एक बार में लगभग एक चौथाई घुमाव से ढीला करें, जब तक क्लैम्पिंग असेंबली इतना नीचे न आ जाए कि वर्कपीस मुक्त हो सके।
बलिदान (स्तर 3):
यदि जाम गंभीर सामग्री विकृति के कारण है, तो मशीन को नुकसान का जोखिम न लें। उचित अग्नि सुरक्षा प्रक्रियाओं का पालन करते हुए कोण ग्राइंडर या प्लाज़्मा कटर का उपयोग कर वर्कपीस को यहीं पर काटें और तनाव कम करें। $20 की शीट की बलि दें लेकिन $5,000 की मशीन को बचाएँ।
मैकेनिकल शोर मशीन की मदद के लिए पुकार है। इन शुरुआती चेतावनी संकेतों को नजरअंदाज़ करना लगभग हमेशा विनाशकारी विफलता में समाप्त होता है।
ध्वनि प्रोफ़ाइल
भौतिक कारण
तात्कालिकता
कार्य योजना
तेज़ चीक़ या “चिरप”
सूखा घर्षण: हिंग पिवट या काउंटरवेट स्लाइड्स धातु-से-धातु चल रही हैं।
⚠️ कम (पुराना/लगातार)
तुरंत रुकें और चिकनाई लगाएँ। ज़र्क फिटिंग्स पर लिथियम ग्रीस या स्लाइडिंग सतहों पर ‘वे ऑयल’ लगाएँ।
तालबद्ध “क्लंक” या “क्लिक”
ढीले फास्टनर: एप्रन लिंकज, फ़िंगर्स या बैक गेज का कोई बोल्ट कंपन के कारण ढीला हो गया है।
⚠️ मध्यम
तुरंत रुकें। सभी लिंकज बोल्ट जांचें और फ़िंगर क्लैम्प बोल्ट पर टॉर्क सत्यापित करें। ढीला फ़िंगर ख़तरनाक प्रोजेक्टाइल में बदल सकता है।
पीसने या क्रंचिंग जैसी आवाज़
संरचनात्मक क्षति: हिंग बियरिंग में मलबा, या बियरिंग का फेल होना।
⚠️⚠️ उच्च
संचालन न करें। यह गंभीर आंतरिक नुकसान का संकेत है। हिंग असेंबली को खोलकर कुचले हुए बियरिंग या खरोंच वाले शाफ़्ट की जांच करें।
तेज़ “व्हूशिंग” या “व्हिरिंग”
काउंटरवेट खराबी: काउंटरवेट सिस्टम में घिसी हुई केबल या जर्जर चेन लिंक।
⚠️⚠️⚠️ अत्यावश्यक
तुरंत ड्रॉप ज़ोन खाली करें। फेल हुई केबल सेकंडों में सैकड़ों पाउंड स्टील छोड़ सकती है। किसी भी घिसी या फटी केबल/चेन को बिना देरी के बदलें।
शटडाउन नियम: यदि आपको कोई अनपहचानी आवाज़ सुनाई दे—या उसके साथ कंपन, गर्मी, या जलने की गंध महसूस हो—तो मशीन को तुरंत सेवा से बाहर मानें। किसी हिस्से को पूरा करने या “एक आखिरी बेंड” करने की कोशिश न करें।
VIII. रखरखाव और पेशेवर विकास
8.1 उपकरण रखरखाव चक्र
मैनुअल प्रेस ब्रेक मज़बूती से बना होता है—कास्ट आयरन और भारी स्टील प्लेट से—लेकिन यह अटूट नहीं है। इसकी सटीकता कसकर फिट हुए हिस्सों और चिकनी घर्षण सतहों पर निर्भर करती है। लापरवाही से यांत्रिक ढीलापन आता है, जिसे ‘स्लोप’ कहते हैं, और स्लोप सटीकता का सबसे बड़ा दुश्मन है।
दैनिक “प्रि-फ़्लाइट” जाँच (5 मिनट) इसे वैसा ही समझें जैसे पायलट अपनी उड़ान से पहले निरीक्षण करता है। यह आपकी कार्य सटीकता और व्यक्तिगत सुरक्षा, दोनों की रक्षा करता है।
घटक
क्रिया
“क्यों” (भौतिकी और सुरक्षा)
बेंडिंग लीफ हिंज
साफ करें और दृष्टिगत निरीक्षण करें: धातु की धूल और पुराना ग्रीस पोंछ दें।
ये पिवट पूरे संचालन का भार वहन करते हैं। जब धातु की धूल ग्रीस के साथ मिलती है, तो यह एक महीन घर्षक बन जाती है जो धीरे-धीरे स्टील शाफ्ट को घिस देती है, जिससे स्थायी ढीलापन आ जाता है।
क्लैम्पिंग सतहें
फिंगर टेस्ट: दस्ताने पहने उंगली को नोज़ बार और बेड पर चलाएँ, कोई कचरा हो तो हटा दें।
एक भी फँसी हुई धातु की बुरादे की कण नोज़ बार—or आपके अगले वर्कपीस—पर स्थायी निशान छोड़ सकता है।
काउंटरवेट बोल्ट
रिंच जांच: सुनिश्चित करें कि सभी बोल्ट अच्छी तरह कसे हुए हैं।
कंपन के कारण समय के साथ बोल्ट ढीले हो जाते हैं। एक ढीला काउंटरवेट ग्रेविटी से संचालित प्रक्षेप्य की तरह आपके पैरों की ओर आ सकता है।
बेड और एप्रन
जंग से सुरक्षा: प्रत्येक शिफ्ट के अंत में हल्का WD-40 या वे ऑइल स्प्रे करें।
पसीने में मौजूद अम्ल बिना कोटिंग वाले धातु पर रातोंरात फिंगरप्रिंट उकेर सकते हैं, जिससे सतह की चिकनाहट खराब हो जाती है जो सटीक सामग्री फिसलन के लिए आवश्यक है।
साप्ताहिक रखरखाव: चिकनाई और तनाव की जाँच
“गोल्डीलॉक्स” चिकनाई नियम: शुरुआती कामगार अक्सर यह मान लेते हैं कि जितना अधिक ग्रीस, उतनी बेहतर सुरक्षा। यह गलत है। अत्यधिक ग्रीस कार्यशाला की धूल को आकर्षित करता है, जो धीरे-धीरे घिसाई को तेज़ करने वाले दानेदार पेस्ट में बदल जाता है।
प्रक्रिया: सभी ज़र्क फिटिंग (ग्रीस निपल्स) को ग्रीस गन लगाने से पहले साफ करें। केवल तब तक ग्रीस पंप करें जब तक थोड़ी-सी पुरानी ग्रीस बाहर न दिखे, फिर अतिरिक्त ग्रीस पोंछ दें।
लिंकएज निरीक्षण: उन टेंशन रॉड्स या चेन को जांचें जो एप्रन को काउंटरवेट्स से जोड़ती हैं। यदि एक तरफ दूसरी से ढीली लगे, तो एप्रन उठते समय मुरझ जाएगा, जिससे मुड़े हुए किनारे टेढ़े या असमान हो जाएंगे।
त्रैमासिक अंशांकन: समानांतरता की जाँच समय और लगातार उपयोग के साथ, क्लैम्पिंग बीम का संरेखण थोड़ा बिगड़ सकता है।
परीक्षण: बेड के दोनों सिरों (बाएँ और दाएँ) पर दो समान गेज ब्लॉक (या बराबर शीट मेटल स्ट्रिप्स) रखें, फिर क्लैंप करें।
परिणाम: दोनों टुकड़ों को खींच कर देखें। यदि एक आसानी से हिल जाए और दूसरा कसा रहे, तो आपका प्रेस ब्रेक असमान तरीके से क्लैंप कर रहा है। ट्रस रॉड्स या एक्सेंट्रिक कैम्स को समायोजित करके बीम पर दबाव को समान करें।
8.2 टूलिंग प्रबंधन
बॉक्स और पैन ब्रेक में “फिंगर्स” सिर्फ़ स्टील के ब्लॉक नहीं होते—वे सटीक रूप से ग्राइंड किए गए औज़ार हैं। उनमें से केवल एक को भी नुकसान पहुँचाने से बाद में मुड़ी हर बॉक्स की सटीकता प्रभावित हो जाती है।
भंडारण: “एग कार्टन” सिद्धांत कभी भी फिंगर्स को यूं ही दराज में फेंकें नहीं। कठोर स्टील भंगुर होता है; आपस में टकराने पर इसके किनारे टूट-फूट सकते हैं।
सर्वोत्तम तरीका: हर फिंगर के लिए अलग स्लॉट वाली लकड़ी की रैक बनाएं या खरीदें। यह डिज़ाइन उन्हें एक-दूसरे से टकराने से बचाता है, किनारों पर चिप होने का खतरा कम करता है, और इन्वेंटरी प्रबंधन को बेहद आसान बना देता है—कोई फिंगर गायब हो तो तुरंत पता चल जाता है।
घिसावट विश्लेषण: अपने औज़ार पहचानना सीखें नियमित रूप से फिंगर्स के नोज़ हिस्से और V-डाई के रेडियस का निरीक्षण करें, ताकि घिसाव या क्षति के संकेतों का पता चल सके।
गॉलिंग (चिपकना): स्टील फिंगर्स पर चमकदार, फैले हुए एल्यूमीनियम के निशान इस बात का संकेत हैं कि गॉलिंग हुई है—एल्यूमीनियम घर्षण और दबाव के कारण औज़ार की सतह से चिपक गया है।
समाधान: स्क्रूड्राइवर से खुरचने से बचें। इसके बजाय, बारीक स्कॉच-ब्राइट पैड और पैठ बनाने वाला लुब्रिकेंट इस्तेमाल करें ताकि धीरे-धीरे चिपके हुए पदार्थ को तोड़कर हटाया जा सके।
“मशरूम” प्रभाव: यदि नोज़ बार के सिरे पर उठा हुआ किनारा या बुर्र बन गया है, तो इसका मतलब है कि मशीन को अपनी निर्धारित क्षमता से अधिक जोर से चलाया गया है—आमतौर पर बहुत मोटी शीट को मोड़ने के प्रयास में।
निर्णय: हल्के बुर्र को बारीक ऑयलस्टोन से समतल किया जा सकता है। गंभीर विकृति की स्थिति में पेशेवर सतह घिसाई या पूरे पुर्जे को बदलना आवश्यक है।
8.3 मैनुअल से ऑटोमेशन की छलांग
मैनुअल संचालन बिल्कुल भी अप्रचलित नहीं हुआ है—यह उन्नत फैब्रिकेशन को महारत हासिल करने का आवश्यक प्रशिक्षण मैदान है। उद्योग को तुरंत ऐसे CNC प्रेस ब्रेक ऑपरेटरों की आवश्यकता है जो केवल मशीन इंटरफेस ही नहीं, बल्कि धातु का व्यवहार भी समझते हों।
क्यों मैनुअल कौशल आपको बेहतर CNC ऑपरेटर बनाते हैं
स्पर्श आधारित डेटा बनाम डिजिटल डेटा: CNC ऑपरेटर लोड मीटर में अचानक आई बढ़ोतरी देख सकता है और उसका कारण सोच सकता है। वहीं एक अनुभवी मैनुअल ऑपरेटर जानता है क्यों—क्योंकि उसने अनाज (ग्रेन) के साथ या विपरीत दिशा में मोड़ते समय प्रतिरोध में अंतर को महसूस किया है। यह सामग्री से मिलने वाली प्रतिक्रिया की वह सहज बुद्धि है जिसे कोई भी सॉफ़्टवेयर नहीं दोहरा सकता।
स्प्रिंगबैक की सहज समझ: जब CNC मशीन किसी पार्ट को ज़्यादा मोड़ देती है, एक नौसिखिया बस प्रोग्राम वैल्यू में बदलाव करेगा। इसके विपरीत, मैनुअल विशेषज्ञ पहचान सकता है कि इस बैच की सामग्री का तन्य बल अधिक है और अगला टुकड़ा खराब होने से पहले ही सुधार का अनुमान लगा सकता है।
सेटअप लॉजिक (Setup Logic): इंटरफेरेंस ज्यामिति के सिद्धांत—यानी किसी बॉक्स के मोड़ क्रम की योजना बनाना—मैनुअल और स्वचालित दोनों प्रणालियों में समान रहते हैं। मैनुअल ब्रेक पर विकसित आपकी स्थानिक समझ सीधे तौर पर तब लागू होती है जब आप उच्च-स्तरीय अमाडा या ट्रम्पफ CNC प्रेस ब्रेक पर जटिल अनुक्रमों को प्रोग्राम करते हैं।
कैरियर का मार्ग (The Career Pathway)
स्तर 1: ऑपरेटर (The Operator): सामग्री को संभालने, भागों को लोड करने और बुनियादी मैनुअल मोड़ों को सटीकता से करने में कुशल।
स्तर 2: सेटअप तकनीशियन (The Setup Technician): बेंड डिडक्शन की गणना करने, उपयुक्त टूलिंग चुनने और सटीक परिणामों के लिए मैनुअल प्रेस ब्रेक को कैलिब्रेट करने में निपुण।
स्तर 3: फैब्रिकेटर (The Fabricator): इस स्तर पर आप CNC और हाइड्रोलिक प्रेस ब्रेक के संचालन में उन्नति करते हैं। धातु के व्यवहार की अपनी समझ का उपयोग करते हुए, आप मशीनों को प्रोग्राम करते हैं, कस्टम टूलिंग तैयार करते हैं और उत्पादन प्रक्रियाओं को दक्षता व सटीकता के लिए बेहतर बनाते हैं।
उन्नति के लिए अनुशंसित संसाधन (Recommended Resources for Advancement)
पुस्तकें: रिचर्ड बुडज़िक की Sheet Metal Technology — यह क्षेत्र में सर्वाधिक प्रामाणिक संदर्भ पुस्तक मानी जाती है।
प्रमाणपत्र (Certifications): फैब्रिकेटर्स एंड मैन्युफैक्चरर्स एसोसिएशन (FMA) द्वारा प्रदत्त “प्रिसीजन शीट मेटल ऑपरेटर” (PSMO) प्रमाणन प्राप्त करने पर विचार करें।
समुदाय (Community): The Fabricator या practicalmachinist.com जैसे उद्योग मंचों से जुड़ें। अनुभवी पेशेवरों के साथ संवाद करना वे ज्ञान और तकनीकें सीखने का अमूल्य तरीका है जिन्हें कोई किताब नहीं सिखा सकती।
लेखक की अंतिम टिप्पणी (Author’s Closing Note): मैनुअल प्रेस ब्रेक आपके इरादे का विस्तार है—ईमानदार, चुनौतीपूर्ण और अत्यंत संतोषजनक। भौतिकी का सम्मान करें, ध्यान केंद्रित रखें, और धातु को आपका मार्गदर्शन करने दें। यहीं विकसित की गई आपकी निपुणता भविष्य की सारी निर्माण-कला की नींव रखती है। अब जाइए, और कुछ वास्तविक रचिए।
लेखक की अंतिम टिप्पणी (Author’s Closing Note): मैनुअल प्रेस ब्रेक आपके इरादे का विस्तार है—ईमानदार, चुनौतीपूर्ण और अत्यंत संतोषजनक। भौतिकी का सम्मान करें, ध्यान केंद्रित रखें, और धातु को आपका मार्गदर्शन करने दें। यदि आप अगले स्तर पर जाना चाहते हैं, तो विभिन्न औद्योगिक मॉडलों की जानकारी के लिए डाउनलोड करें या किसी विशेषज्ञ से सीधे संपर्क करें। यहीं विकसित की गई आपकी निपुणता भविष्य की सारी निर्माण-कला की नींव रखती है। अब जाइए, और कुछ वास्तविक रचिए।
बस अपने प्रोजेक्ट की जानकारी के साथ फॉर्म भरें, और हमारी टीम आपको 24 घंटे के भीतर एक विस्तृत, बिना किसी बाध्यता के कोटेशन प्रदान करेगी। हम आपके खास जरूरतों और बजट के अनुसार समाधान तैयार करते हैं।