विभिन्न प्रेस ब्रेक्स का संचालन: यांत्रिक, हाइड्रोलिक, और सीएनसी मॉडल के लिए सुझाव
कल्पना कीजिए कि एक सपाट धातु की शीट को आसानी से एक सटीक आकार में बदलना – यही प्रेस ब्रेक्स…

पहला पार्ट एकदम सटीक तरीके से मुड़ता है। दसवां अब भी सहनशीलता सीमा के भीतर रहता है। लेकिन जब आप पचासवें तक पहुँचते हैं, तो चीज़ें धीरे-धीरे खिसकने लगती हैं — कहीं कोण थोड़ा बिगड़ जाता है, कहीं गैप बहुत तंग हो जाता है — और आपका मुनाफ़ा धीरे-धीरे गायब होने लगता है। हर वह छोटी वर्कशॉप जो मैनुअल या एनसी प्रेस ब्रेक पर निर्भर है, इस अदृश्य सीमा से टकराती है: ’प्रेसिजन थकान’। मशीन तो अब भी दबा सकती है, लेकिन उत्पादन की एकरूपता और पैमाना बनाए रखना असंभव हो जाता है।
CNC प्रेस ब्रेक इस अंतर को निर्मम साफ़ग़ोई से उजागर कर देती हैं। “काफ़ी ठीक” और “हर बार एक जैसा” के बीच का फर्क अब एहसास का नहीं बल्कि नियंत्रण का होता है। जब ग्राहक मानवीय दोहराव से परे स्थिरता की माँग करने लगते हैं, तब मैनुअल तरीका बचत के आवरण में छिपा एक जोखिम बन जाता है।
यदि आप अपनी वर्कशॉप को स्थिरता और दक्षता की नई परत देना चाहते हैं, तो WAD सीरीज़ CNC प्रेस ब्रेक मॉडल उत्कृष्ट नियंत्रण और दोहराव क्षमता के साथ एक व्यवहारिक विकल्प साबित हो सकते हैं।
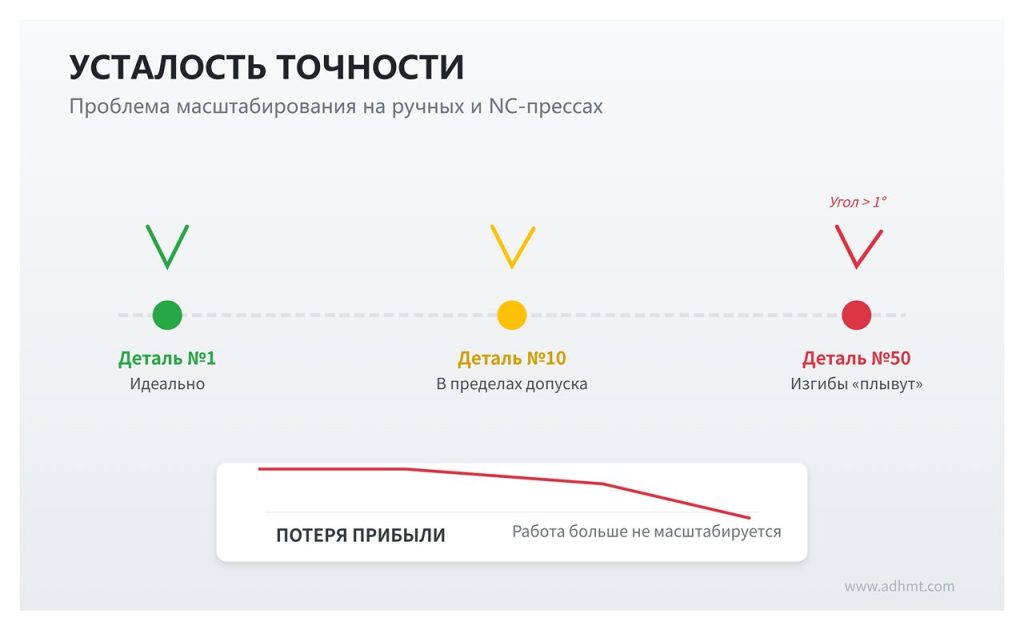
पहली नज़र में हस्त-मोड़ाई सस्ती लगती है। मशीन का भुगतान वर्षों पहले हो गया था और ऑपरेटर अनुभवी है। लेकिन एक बार ध्यान दें—प्रति सुसंगत भाग की लागत पर, न कि सिर्फ हर भाग की लागत पर। मैनुअल और एनसी ब्रेक ऑपरेटर की कौशल और सहनशक्ति पर निर्भर होती हैं। सेटअप के बाद हर बेंड को महसूस करना, जाँचना और अनुभव के आधार पर सुधारना पड़ता है। यही सहजता, असल में, आपकी लागत बढ़ाती है।
दोहराए जाने वाले कार्यों में—मान लीजिए 200 टुकड़ों की एक सीरीज़, जिनमें हर शीट पर पाँच बेंड हैं—नुकसान कच्चे माल के खराब होने से नहीं, बल्कि सटीकता के खोने से होता है। एक एनसी ब्रेक को स्वीकृत सहनशीलता प्राप्त करने में लगभग 45 मिनट का सेटअप और परीक्षण पार्ट लगते हैं। इसके बाद हर टुकड़े में लगभग 150 सेकंड की मानवीय हस्तक्षेप वाली मोड़ाई लगती है। पहले दस भाग पूरी तरह सही बनते हैं, लेकिन जैसे ही ऑपरेटर 150वें टुकड़े तक पहुँचता है, थकान आने लगती है, कैलिब्रेशन थोड़ा भटक जाता है, और 151वां हिस्सा पहले वाले से मेल नहीं खाता। रीवर्क का सिलसिला चुपचाप शुरू हो जाता है, और वह बैच जो लाभदायक होना चाहिए था, अतिरिक्त घंटों में बदल जाता है।
CNC सिस्टम इस समीकरण को उलट देते हैं। डिजिटल नियंत्रण इकाई सर्वो-प्रेसिजन के साथ रैम की गहराई और बैकगेज की पोज़िशन को परिभाषित करती है। एक बार प्रोग्रामिंग पूरी हो जाए, तो CNC ब्रेक हर क्रिया को हूबहू दोहराता है—न थकान आती है, न सही ऑफसेट भूलता है। श्रम और बेकार सामग्री की लागत घट जाती है क्योंकि मशीन एक समान बनी रहती है। जो खरीद के समय “ज्यादा महंगा” लगा करता था, वही पचासवें बेंड तक पहुँचते-पहुँचते “ज़्यादा सस्ता” साबित होता है।
यदि आप छोटे पैमाने पर शुरुआत कर रहे हैं, तो WC67K सीरीज़ NC प्रेस ब्रेक इस परिवर्तन का व्यावहारिक प्रारंभिक विकल्प है।
ग्राहक किसी सुबह यूँ ही ±0.5° की सटीकता नहीं माँगने लगते। वे ऐसा इसलिए चाहते हैं क्योंकि उनके अपने असेम्बली यूनिट तब असफल हो जाते हैं जब पुर्ज़ों में उससे ज़रा भी ज़्यादा भिन्नता आ जाए। एनसी सिस्टम पर पहले जो ±1°–3° की सहनशीलता स्वीकार्य मानी जाती थी, अब काम की प्रकृति बदलने के साथ असहनीय हो गई है—ऑटोमेटेड फ़िट-अप्स, रोबोटिक वेल्डर और मॉड्यूलर उत्पाद उस विचलन को अब झेल नहीं पाते।
±0.5° की सीमा वह बिंदु है जहाँ ग्राहक “हम इसे समायोजित कर लेंगे” से बदलकर “इसे अस्वीकार करना पड़ेगा” तक पहुँच जाते हैं। मैनुअल सिस्टम कई परिवर्तनशील कारकों पर निर्भर होते हैं—जैसे अनुभव के आधार पर तय की जाने वाली राम गहराई या आँखों से अनुमानित कोण—और इन सभी छोटी असंगतियों का असर एक-दूसरे पर जुड़ता चला जाता है। किसी जटिल पार्ट में यदि पाँच मोड़ हों, तो प्रत्येक कोण में केवल 1° की त्रुटि भी कुल मिलाकर संरेखण को कई मिलीमीटर तक बिगाड़ सकती है।
CNC प्रेस ब्रेक Y-अक्ष नियंत्रण को पूरी तरह स्वचालित कर देते हैं, हर मोड़ की डिजिटल माप और समायोजन करते हुए। परिणामस्वरूप, बार-बार एकसमान परिणाम दशमलव अंशों की सटीकता तक मिलते हैं—हर जोड़ पर अनुमान से नहीं। जिन वर्कशॉप्स को ऐसे प्रतिस्पर्धियों से बोली लगानी पड़ती है जिनके पास यह क्षमता है, उनके लिए “टॉलरेंस” ही असली संघर्ष का मैदान बन जाता है—और मानव अनुभव पर आधारित ‘फील’ उस जंग को हार जाता है।
विस्तृत विनिर्देशों और अनुकूलन जानकारी के लिए हमारा उत्पाद ब्रॉशर अवश्य देखें।
हर छोटी फैब्रिकेशन कंपनी किसी न किसी बिंदु पर विस्तार की दीवार से टकराती है। वही बॉक्स‑और‑पैन फोल्डर जो पहले आपके प्रोटोटाइप प्रोजेक्ट्स को आसानी से संभाल लेता था, अब भारी‑गेज पार्ट्स बनाते समय सुस्त पड़ जाता है। फोल्डिंग मशीनें हल्की से मध्यम मोटाई की शीट वर्क—जैसे पैनल, ड्रॉअर, कैबिनेटरी—में तो बेहतरीन रहती हैं, लेकिन जैसे ही किसी काम में ज़्यादा टॉनेज या ज़्यादा सटीक दोहराव की ज़रूरत होती है, मशीन अपनी सीमा पर पहुँच जाती है। ऐसे में आप न तो “ज़्यादा जोर लगाकर” और न ही “बेहतर ऑपरेटर रखकर” समाधान निकाल सकते हैं—क्योंकि मशीन उस स्तर के काम के लिए बनी ही नहीं है।
यहीं जाकर अधिकांश छोटी वर्कशॉप्स अटक जाती हैं। वे क्षमता बढ़ाने के बजाय शिफ्टें बढ़ाती हैं, यह कोशिश करते हुए कि पहले से थकी मशीन से ही अधिक उत्पादन निकाला जाए। लेकिन फोल्डिंग सिस्टम इतने सटीक किनारे या दोहराने योग्य झुकाव नहीं दे पाते जो घने या संरचनात्मक घटकों के लिए चाहिए। अब यह निर्णय ऑपरेटर की ट्रेनिंग का नहीं, बल्कि टूल की श्रेणी का बन जाता है। परियोजना फोल्डर की क्षमता से आगे बढ़ चुकी होती है; उस पर भरोसा बनाए रखना लगातार असमान झुकाव और विफल असेंबलियों की गारंटी देता है।
CNC प्रेस ब्रेक इसी अंतर को पाटता है। यह टॉनेज क्षमता को कंप्यूटर‑नियंत्रित गहराई और बैकगेज समन्वय के साथ जोड़ते हुए डिज़ाइन डेटा को दोहराने योग्य गतियों में बदल देता है। ऊर्जा दक्षता इसका एक और व्यावहारिक लाभ है: सर्वो‑ड्रिवन CNC ब्रेक केवल मोड़ के समय ही शक्ति का उपयोग करते हैं, जिससे पारंपरिक हाइड्रॉलिक NC मॉडलों की तुलना में बिजली की खपत लगभग 70% तक घट जाती है। पाँच वर्षों में, इसका संचालन‑खर्च शुरुआती निवेश का उल्लेखनीय हिस्सा वापस दिला देता है—एक लाभ‑वक्र जिसे छोटे उद्यमी अक्सर नजरअंदाज़ कर देते हैं।
सुलभ CNC तकनीक का मतलब सस्ती मशीन नहीं होता। इसका अर्थ है टिकाऊ मशीन—ऐसी प्रणाली जो दो‑व्यक्ति वर्कशॉप को भी हर मोड़ पर अनुभवी कारीगर की निगरानी के बिना औद्योगिक‑स्तर की सटीकता देने में सक्षम बनाती है। जब आपका 50वां पार्ट पहले वाले की तरह हूबहू दिखता है, तब समझ लीजिए कि आपने मैनुअल ब्रेक की सीमाओं से सच‑मुच आगे कदम बढ़ा लिया है।
यदि आपको उपयुक्त मशीन चयन में सहायता चाहिए, तो संपर्क करें – हमारी विशेषज्ञ टीम आपकी जरूरत अनुसार सुझाव दे सकती है।
“CNC” शब्द का मशीन लिस्टिंग में अक्सर गलत इस्तेमाल होता है, खासकर आयात बाजारों में। विक्रेता जानते हैं कि यह संक्षिप्त नाम बिकाऊ है, लेकिन मशीन के भीतर जो तकनीक होती है, वह अक्सर वास्तविक कंप्यूटर न्यूमेरिकल कंट्रोल नहीं होती। एक साधारण NC (Numerical Control) प्रेस ब्रेक में आप रैम की गहराई (Y-अक्ष) और बैकगेज की स्थिति (X-अक्ष) संख्यात्मक रूप से सेट कर सकते हैं, लेकिन हर मोड़ के बाद कोण को मैन्युअल रूप से जांचना और समायोजित करना पड़ता है। इसमें सीमित प्रोग्राम स्टोरेज होती है, पर कोई विज़ुअलाइजेशन या मोड़ अनुक्रम का सिमुलेशन नहीं होता। इसके विपरीत, एक वास्तविक CNC प्रणाली हर गति को डिजिटल रूप से प्लान करती है—बेंड कंपेनसेशन स्वत: गणना करती है, अनुक्रमों का सिमुलेशन करती है, और पंच के चलने से पहले टूल टकराव की जांच भी करती है।
यह फर्क कीमत में लगभग 10,000 डॉलर जोड़ देता है। उदाहरण के लिए, 63-टन की NC मशीन जिसमें TP10S कंट्रोलर हो, उसकी कीमत लगभग $15,000 होती है, जबकि समान आकार की CNC मशीन जिसमें Delem DA-53T कंट्रोलर है, वह लगभग $25,000 से शुरू होती है। इसका सबसे बड़ा फायदा है समानता में निरंतरता—खासकर जब किसी पार्ट में कई बार मोड़ हैं और मैन्युअल कोण समायोजन से त्रुटियाँ जुड़ती जाती हैं। Alibaba या Made-in-China जैसी साइटों पर मिलने वाली सस्ती “CNC” मशीनें अक्सर Estun E21 या E310P जैसे कंट्रोलरों के भ्रामक नामों पर निर्भर करती हैं। ये मशीनें Y और X मूवमेंट को स्वचालित तरीके से चला सकती हैं, लेकिन इनमें वह क्लोज्ड-लूप इंटेलिजेंस नहीं होती जो असली CNC का पहचान चिन्ह है। अगर कंट्रोलर में ग्राफिकल मॉड्यूल नहीं है, टूल पाथ का सिमुलेशन नहीं होता, और बेंड प्रोग्राम को स्वचालित रूप से अनुक्रमबद्ध करने की सुविधा नहीं है—तो समझ लीजिए कि यह नकली CNC है।
वास्तविक वर्कशॉप्स इस कमी को अनुभव से समझती हैं—जब एक बैच रन दो घंटे से बढ़कर चार घंटे का हो जाता है क्योंकि लगातार मैन्युअल सेटअप करने पड़ते हैं। यह ऑपरेटर की गलती नहीं है—यह स्वचालन की कमी है। जब आप मशीन की कुल स्वामित्व लागत की गणना करते हैं, तो ये बेकार गए घंटे और खराब बेंड किसी भी “बचत” को खत्म कर देते हैं। असली CNC कंट्रोल पर निवेश करना दिखावटी टचस्क्रीन के लिए नहीं, बल्कि मशीन की पूरी आयु में $200 प्रतिदिन की अक्षमताओं को खत्म करने के लिए होता है।
छोटे फैब्रिकेशन वर्कशॉप्स को शायद ही कभी छह-अक्ष वाले जटिल कंट्रोलर की जरूरत पड़ती है। अगर आप पाँच फुट से कम चौड़ी माइल्ड या स्टेनलेस शीट्स मोड़ रहे हैं, तो केवल Y (रैम गहराई) और X (बैकगेज) को नियंत्रित करने वाला 2-एक्सिस सिस्टम 85% काम सुचारू रूप से कर सकता है। बेड की सीधाई के लिए हाइड्रोलिक या मैकेनिकल क्राउनिंग जोड़ दी जाए तो, आप बिना महंगी अपग्रेड की दौड़ में पड़े, उच्च सटीकता हासिल कर सकते हैं। इसके आगे की प्रत्येक अतिरिक्त अक्ष—जैसे गेज फिंगर्स के लिए Z1/Z2, गेज ऊंचाई के लिए R, या स्वचालित क्राउनिंग के लिए W—की कीमत और प्रोग्रामिंग समय बढ़ता है, लेकिन लाभ अनुपात में नहीं बढ़ता।
हल्के औद्योगिक वर्कशॉप्स में किए गए परीक्षण बताते हैं कि जब बैच साइज़ 50 से 200 यूनिट्स के बीच होती है, तो साधारण एनसी (NC) या बेसिक सीएनसी (CNC) कंट्रोलर वाले ऑपरेटर उच्च-स्तरीय सिस्टम्स की तुलना में तेज़ सेटअप और बेंडिंग करते हैं। सादगी का सीधा मतलब है—कम स्क्रीन बदलाव, कम ट्रायल की ज़रूरत और कम अवधी में कार्य पूरा होना। एक अच्छी तरह कैलिब्रेट किया गया TP10S या Delem DA-41T सिस्टम ±0.5° की सटीकता बनाए रख सकता है, जो कि मैनुअल एंगल्स द्वारा होने वाले 2–3° उतार-चढ़ाव से कहीं बेहतर है। जब आपके पार्ट्स में कई चरणों वाले बेंड (10 या उससे अधिक) और एक से ज़्यादा टूल्स शामिल होने लगते हैं, तभी ऑटोमेशन सच में समय बचाने लगता है। तब तक, सादगी ही असली जीत है।
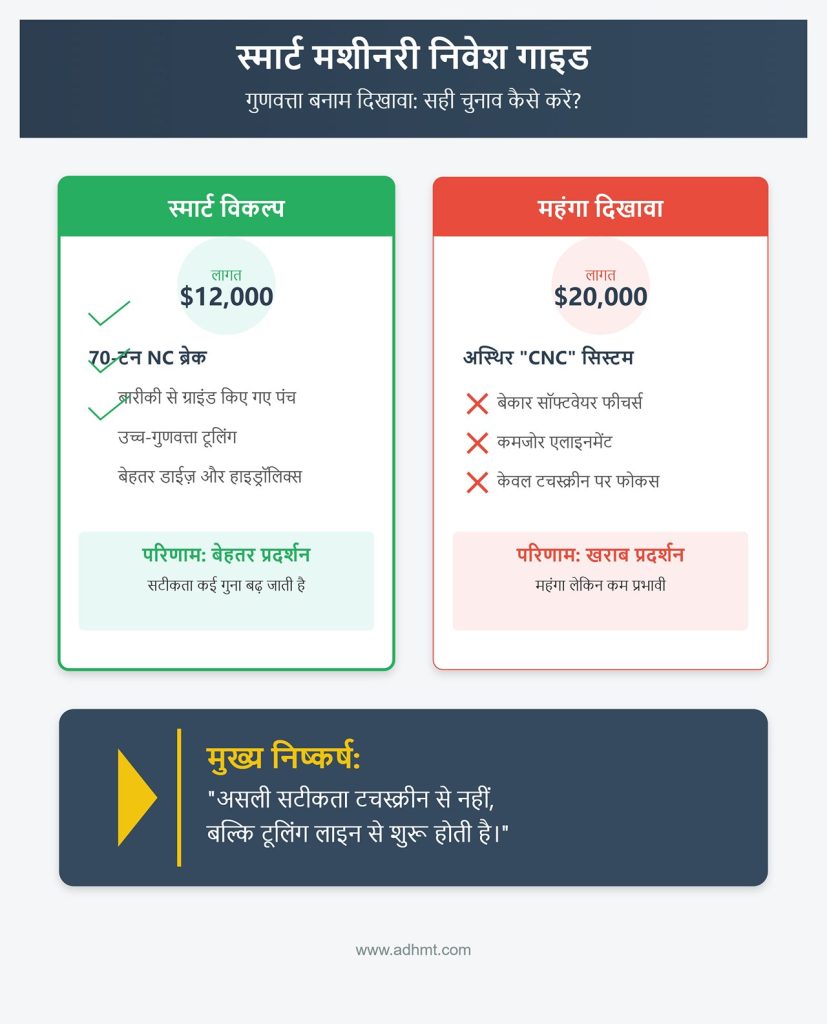
इसका मतलब यह भी है कि निवेश सोच-समझकर करें। उन सॉफ्टवेयर फीचर्स पर पैसा खर्च करने के बजाय जिन्हें आप इस्तेमाल नहीं करेंगे, बेहतर यह है कि उच्च-गुणवत्ता वाले टूलिंग, बेहतर डाईज़ और भरोसेमंद हाइड्रॉलिक सिस्टम्स पर निवेश किया जाए। टूलिंग की सटीकता बेसिक कंट्रोल्स की क्षमता को कई गुना बढ़ा देती है। एक $12,000 का 70-टन एनसी ब्रेक, जिसमें बारीकी से ग्राइंड किए गए पंच हों, एक $20,000 के अस्थिर “सीएनसी” सिस्टम से कहीं बेहतर प्रदर्शन करेगा जिसका एलाइनमेंट कमजोर हो। असली सटीकता टचस्क्रीन से नहीं, बल्कि टूलिंग लाइन से शुरू होती है।
किसी भी प्रेस ब्रेक की कार्यशैली उसके कंट्रोलर पर निर्भर करती है। Delem, Cybelec और Estun इस श्रेणी के प्रमुख नाम हैं—हालांकि इनका लक्षित ग्राहक वर्ग और उपयोगकर्ता फोकस अलग-अलग हैं।
Delem (नीदरलैंड्स) पश्चिमी सीएनसी इंटीग्रेशन का मानक माना जाता है। इसके DA-53T और DA-58T मॉडल्स में टचस्क्रीन इंटरफेस, 2D सिमुलेशन, ऑटो बेंड सीक्वेंसिंग और कोलिज़न डिटेक्शन जैसी सुविधाएँ होती हैं। ऑपरेटर्स कुछ घंटों में ही इसकी कार्यप्रणाली समझ लेते हैं, दिनों में नहीं। ये सिस्टम्स थोड़े महंगे होते हैं—आमतौर पर $6,000–$8,000 अतिरिक्त—but वे बार-बार उपयोग करने पर हर सप्ताह सैकड़ों मिनट की सेटअप समय की बचत करते हैं। छोटे स्थानों के लिए, कैबिनेट-माउंटेड वर्ज़न इंस्टॉलेशन को सरल बना देते हैं।
Estun, जो सामान्यतः चीनी या भारतीय आयात मशीनों के साथ मिलती है, निचले स्तर पर अभी पूर्ण सीएनसी नहीं है। E21, E310P या TP10S जैसे मॉडल वास्तव में तकनीकी रूप से एनसी सिस्टम हैं जिनमें सीमित एक्सिस नियंत्रण होता है और कोई ग्राफिकल इंटरफ़ेस नहीं होता। ये एकसमान कोण वाले दोहराए जाने वाले जॉब्स के लिए मज़बूत और भरोसेमंद हैं तथा $18,000 से कम कीमत वाली मशीनों के लिए किफायती साबित होते हैं। लेकिन इन्हें वास्तविक ऑटोमेशन समझने की गलती नहीं करनी चाहिए। विक्रेता अक्सर इन सिस्टम्स को “CNC” लेबल देकर उनके फीचर्स को बढ़ा-चढ़ाकर पेश करते हैं; हमेशा ध्यान दें कि कंट्रोलर के नाम में “P” (प्रोग्रामेबल) है या नहीं—परंतु “3D” या “Touch” की अनुपस्थिति इसका सीमित दायरा दर्शाती है।
साइबेलक (स्विट्ज़रलैंड) उच्च-प्रदर्शन CNC के क्षेत्र में एक सेतु का काम करती है। इसके CybTouch 12 और CT8P मॉडल संख्यात्मक तथा सहज 2D/3D दोनों मोड प्रदान करते हैं, जो मध्यम-स्तर के उत्पादन की ओर बढ़ रही कार्यशालाओं के लिए आदर्श हैं। नेटवर्क-आधारित परिवेश में साइबेलक विशेष रूप से प्रभावी है, क्योंकि यह दफ़्तर के कंप्यूटर और फ़्लोर पर लगे उपकरणों के बीच डेटा ट्रांसफर को सपोर्ट करती है। हालांकि, इसका सीखने का चरण थोड़ा लंबा होता है और प्रारंभिक एकीकरण अपेक्षाकृत चुनौतीपूर्ण। कीमत के लिहाज़ से देखें तो CybTouch जोड़ने से 50-टन हाइड्रोलिक ब्रेक की कीमत लगभग $22,000 से बढ़कर $28,000 तक पहुंच जाती है—लेकिन एक बार इसे पूरी तरह समझ लेने के बाद, इसकी साइकिल सिमुलेशन प्रणाली महंगे टूलिंग की रक्षा करती है और शुरुआती कार्यों में होने वाले स्क्रैप को न्यूनतम करती है।
संक्षेप में, डेलम अपनी प्लग-एंड-प्ले बुद्धिमत्ता के लिए जानी जाती है, साइबेलक ताक़त और विस्तार क्षमता लाती है, जबकि एस्टन सीमाओं की समझ के साथ किफ़ायती विकल्प प्रस्तुत करती है। समझदारी भरी ख़रीद वही है जो आपके उत्पादन रिद्म के अनुसार मेल खाती हो—ना कि केवल मार्केटिंग शब्दों के आकर्षण में।
CNC क्षमता कोई दाँव या दो-टूक स्थिति नहीं है—यह स्वचालन और ऑपरेटर पर निर्भरता के बीच की एक निरंतर श्रेणी है। समझदारी का रास्ता सबसे महँगा कंट्रोलर लेने में नहीं, बल्कि यह जानने में है कि हर एक्सिस, फ़ीचर और ब्रांड आपको दोहराव, समय बचत और दीर्घकालिक लाभ में वास्तव में क्या प्रदान करता है।
शोर से छनाई: असली OEM और रिसेलर में फर्क करना ऑनलाइन मार्केटप्लेस में असली निर्माताओं और उनकी आड़ में बेचने वाले पुनर्विक्रेताओं का घालमेल है। Alibaba या eBay पर मौजूद सैकड़ों लिस्टिंग्स में से केवल कुछ ही वास्तविक OEMs—जैसे HARSLE या ADH—से आती हैं, जो दस्तावेज़ीकरण और आफ्टर-सेल्स सपोर्ट देने के मामले में भरोसेमंद हैं। बाकी अधिकतर सस्ते ऑफ़र बिचौलियों से होते हैं, जो वही चीनी फ़्रेम नकली कंट्रोलर इंटरफ़ेस या असंगत ड्राइव सिस्टम के साथ रीब्रैंड करते हैं। जब “70-टन” बताई गई मशीनें 1/8-इंच स्टील पर आधे लोड पर ही झुक जाती हैं, तो यह केवल मार्केटिंग अतिशयोक्ति नहीं बल्कि एक संरचनात्मक ख़तरा होता है। अनुभवी ख़रीदारों के लिए पहला फ़िल्टरिंग कदम है—इंजीनियरिंग टैग (जैसे CE, ISO, या फैक्ट्री नेमप्लेट) की जाँच करना और भुगतान से पहले असली डीलर कैटलॉग से स्कीमैटिक का मिलान करना।
“ग्रे मार्केट” की सच्चाई: न समर्थन, न मैनुअल, न सुरक्षा जाल ग्रे मार्केट से मंगाई गई मशीनें अकसर ऐसे पुर्ज़ों के साथ आती हैं जो अमेरिकी बाज़ार में उपलब्ध ही नहीं होते। नतीजा यह कि 20 डॉलर का एक छोटा-सा ओ-रिंग फेल होने पर भी 2,500 डॉलर की उत्पादन-क्षति हो सकती है। इनके साथ न कोई वितरक वारंटी होती है, न सहायता के लिए हेल्पलाइन, न ही स्थानीय स्पेयर पार्ट्स का ज़ख़ीरा—सिर्फ एक अस्पष्ट वादा: “हम वीडियो भेजेंगे।” भले ही समस्या मामूली लगे—जैसे गलत हाइड्रॉलिक सील या कैलिब्रेशन से बाहर लाइट कर्टन—पर ऐसी दिक्कतें इन मशीनों को पश्चिमी कार्यशालाओं में लगभग अनुपयोगी बना देती हैं। एक निर्माता ने 12,000 डॉलर की “CNC” प्रेस खरीदी थी जिसकी हाइड्रॉलिक व्यवस्था तीन सप्ताह में ही जाम हो गई। न मैनुअल था, न सर्किट डायग्राम, न ही विक्रेता से जवाब। अंत में वह बस कबाड़ बनकर रह गई। शुरुआती बचत तब बेअसर हो जाती है जब हर मरम्मत के लिए कस्टम मशीनिंग या विदेशी शिपमेंट का इंतज़ार करना पड़े।
पुरानी Di-Acro या Promecam मशीनों को आधुनिक बैक-गेज से रूपांतरित करना इस्तेमाल की हुई यांत्रिक या हाइड्रॉलिक प्रेस ब्रेक को आधुनिक तकनीक से अपग्रेड करना लागत समीकरण को पूरी तरह बदल देता है। 1980 के दशक में बनी Di-Acro और Promecam की मशीनें अत्यधिक मज़बूत फ्रेम डिज़ाइन से निर्मित थीं—जहाँ इलेक्ट्रॉनिक्स भले पुरानी हों, ढांचा आज भी दमदार है। इनमें Estun E21 या Cybelec CybTouch जैसे आधुनिक एनसी (न्यूमेरिकल कंट्रोल) बैक-गेज जोड़ने से इन्हें भरोसेमंद अर्ध-CNC मशीनों में बदला जा सकता है—वह भी 15,000 डॉलर से कम खर्च में। सटीकता लगभग ±0.5° तक रहती है, जो हल्के मटेरियल की दोहराई जाने वाली बेंडिंग के लिए पर्याप्त है। रेट्रोफिट विशेषज्ञ इस बात की सराहना करते हैं कि इनके स्पेयर पार्ट्स स्थानीय स्तर पर आसानी से मिल जाते हैं, क्योंकि ये प्लेटफॉर्म वर्षों तक उत्तर अमेरिका और यूरोप में व्यापक रूप से उपयोग किए गए थे। नतीजा है सरलता और मापनीय दक्षता—सेटअप टाइम आधे घंटे से घटकर कुछ ही मिनटों में आता है, जिससे बिना जटिल CNC सॉफ्टवेयर सीखे निरंतर काम संभव होता है।
“SWAG Offroad” शैली: 20-टन की वर्कशॉप प्रेस को फिंगर ब्रेक में बदलना प्रतिभा की पराकाष्ठा पर बनी यह “DIY लाइट प्रेस ब्रेक” अवधारणा सामान्य कार्यशाला उपकरणों का संयोजन है। 20-टन आर्बर प्रेस में यदि SWAG Offroad फिंगर ब्रेक किट और डेप्थ गेज जोड़ दिया जाए, तो छोटे स्तर पर जटिल फोल्डिंग प्रोटोटाइप बनाए जा सकते हैं। कुछ उपयोगकर्ता सटीक नियंत्रण के लिए ओपन-सोर्स Arduino कंट्रोलर भी एकीकृत कर लेते हैं। यद्यपि ऐसी मशीनें वास्तविक CNC की गति या उत्पादकता नहीं दे सकतीं, किंतु वे टॉनेज की गणना का व्यावहारिक परीक्षण संभव कराती हैं—उदाहरण के लिए 1/16-इंच माइल्ड स्टील के प्रति फुट लगभग एक टन दबाव। यह रास्ता पूर्ण नियंत्रण पर ज़ोर देता है—हर घटक और समायोजन उपयोगकर्ता की निगरानी में रहता है। नवोन्मेषी छोटी कार्यशालाओं के लिए यह हाथों से सीखने और खुद समायोजन करने का अनुभव किसी ऊँचे दाम या चमकदार ब्रोशर से कहीं अधिक मूल्यवान साबित होता है।
सुकून की कीमत: स्थानीय सहायता और पुर्ज़ों की उपलब्धता घरेलू या ताइवानी निर्माताओं की आधुनिक एंट्री-लेवल यूनिटें सस्ती होने के साथ-साथ भरोसेमंद भी हैं। उदाहरण के लिए, CoastOne C-सीरीज़ जैसे मॉडल, जिनकी कीमत लगभग $25,000–$40,000 के बीच होती है, सिंगल-फेज़ पावर पर चल सकते हैं और सर्वो-इलेक्ट्रिक डिज़ाइन पर आधारित हैं। यह मशीन दो हिस्सों में आती है, एक दिन में तैयार हो जाती है और इसमें लगे Omron कंट्रोल इतने सहज होते हैं कि शीट-मेटल बेंडिंग जानने वाला कोई भी इसे आसानी से चला सकता है। सुविधा के अलावा, स्थानीय वितरक उपकरण की कार्यक्षमता बनाए रखते हैं—पुर्ज़े हफ्तों की बजाय कुछ दिनों में मिल जाते हैं और वारंटी का दायरा भौगोलिक रूप से स्पष्ट रहता है। यह त्वरित सेवा उत्पादन आँकड़ों में भी झलकती है—200–500 पीस रोज़ बनाने वाली छोटी इकाइयों में डिलीवरी समय घटता है, रिजेक्ट कम होते हैं और न्यूनतम रखरखाव के साथ पाँच साल से अधिक की सिद्ध टिकाऊ उम्र मिलती है।
क्यों छोटे वर्कशॉप्स में हाइड्रोलिक सिस्टम की जगह सर्वो-इलेक्ट्रिक टेक्नोलॉजी ले रही है सर्वो-ड्रिवन एक्ट्यूएटर्स हाइड्रोलिक फ्लो की बदलती दबाव प्रकृति को प्रोग्राम किए टॉर्क नियंत्रण से बदल देते हैं। लाभ तेजी से सामने आते हैं—ऊर्जा की 50% बचत, तेल रिसाव का पूर्ण अंत, और 0.01 मिमी तक की दोहराने योग्य सटीकता। इलेक्ट्रिक मूवमेंट साइकिल टाइम घटा देता है, हर मोड़ को 10 सेकंड से कम में स्थिर परिणाम के साथ पूरा करता है—न गर्मी से विकृति होती है, न द्रव विलंब। छोटी फेब्रिकेशन शॉप्स में, जहाँ जगह सीमित होती है, शोर और साफ-सफाई का महत्व अधिक होता है, ये विशेषताएँ प्रारंभिक लागत को संतुलित कर देती हैं। अधिकतर इकाइयाँ अब यह बदलाव फैशन के कारण नहीं बल्कि मजबूरी में अपना रही हैं—पर्यावरण नियमों, सीमित पावर आपूर्ति और रखरखाव बजट में कटौती के चलते पारंपरिक हाइड्रोलिक सिस्टम अब उतने व्यावहारिक नहीं रहे, खासकर तब जब दैनिक कार्यप्रवाह में इलेक्ट्रिक सटीकता अपनी श्रेष्ठता साबित कर चुकी हो।
इन तीनों रास्तों में असली फैसला केवल पैसों पर नहीं बल्कि जोखिम और डाउनटाइम सहने की क्षमता पर निर्भर करता है। प्रत्यक्ष आयात खरीददार डिलीवरी और दस्तावेज़ीकरण पर दांव लगाता है, रेट्रोफिट करने वाला परिश्रम से विश्वसनीयता अर्जित करता है, जबकि एंट्री-लेवल घरेलू खरीदार निरंतरता और नियंत्रण के लिए भुगतान करता है। लंबे समय में, पुर्ज़ों की उपलब्धता, सर्विस की गति और कैलिब्रेशन की स्थिरता कुल लागत को स्टिकर प्राइस से कहीं अधिक प्रभावित करती है। उद्योग से मिला एक दिलचस्प निष्कर्ष यह है कि रेट्रोफिटेड हाइड्रोलिक सिस्टम सस्ते आयातित मॉडलों की तुलना में तीन गुना अधिक टिकते हैं, जबकि सर्वो-इलेक्ट्रिक मशीनें सटीकता और गति के साथ भविष्य को आकार दे रही हैं—ऐसी दक्षता जिसे कोई भी मैनुअल रीबिल्ड नहीं दे सकता। समझदार खरीदार वही ब्रेक चुनता है जो उसकी अनिश्चितता सहन करने की क्षमता से सबसे अच्छा मेल खाए।
अधिक जानकारी या परीक्षण अनुरोध के लिए संपर्क करें और अपनी生产 आवश्यकता के अनुरूप सही मशीन का सुझाव प्राप्त करें।
अधिकांश किफायती CNC प्रेस ब्रेक यह मानकर चलते हैं कि आपके पास पहले से ही औद्योगिक स्तर की बिजली की आपूर्ति है। लेकिन छोटे वर्कशॉप में ऐसा बहुत कम होता है। उदाहरण के लिए, 33-टन का Baileigh BP-3305CNC प्रेस ब्रेक केवल ½ हॉर्सपावर का हाइड्रोलिक मोटर उपयोग करता है, फिर भी इसे 220V तीन-फेज़ सप्लाई की आवश्यकता होती है, जहाँ प्रारंभिक करंट 30 एम्पियर से अधिक तक पहुँच सकता है—जो कि सामान्य एकल-फेज़ 240V घरेलू पैनल की क्षमता से कहीं ज्यादा है। कई स्टार्टअप्स स्विच ऑन करते ही ब्रेकर ट्रिप होते देखते हैं, कॉन्टैक्टर चटकते हैं, या फ़्रीक्वेंसी कन्वर्टर लोड झेल नहीं पाते। तीन-फेज़ बिजली कोई विकल्प नहीं, बल्कि एक ऐसी यांत्रिक स्थिरता है जिसे आप रैम की चाल में साफ महसूस कर सकते हैं।
फेज़ कन्वर्टर (RPC या VFD) इस कमी को पूरा कर सकते हैं—लेकिन इसकी कीमत भी चुकानी पड़ती है। सही रेटिंग वाला रोटरी फेज़ कन्वर्टर, जैसे 7.5 HP आइडलर वाला मॉडल, लगभग $600–$800 में आता है और स्टार्टअप के समय स्थिर साइन वेव बनाए रखता है। यदि आप छोटा चुनते हैं, तो आपको टॉर्क और कार्यक्षमता में नुकसान झेलना पड़ेगा—कभी-कभी 30% तक की गिरावट के साथ। मशीन खरीदने से पहले अपने पैनल की ग्राउंडिंग रेज़िस्टेंस (4 ओम से कम बेहतर मानी जाती है) जांचें और $20 के साधारण फेज़ टेस्टर से फेज़ रोटेशन की पुष्टि करें। गलत फेज़ अनुक्रम से हाइड्रोलिक पंप उलटी दिशा में घूम सकता है, जिससे वाल्व जाम हो जाते हैं और सील जल जाती हैं।
पाँच मिनट की जाँच हजारों बचा सकती है। मुख्य डिस्कनेक्ट को चिन्हित करें, उपलब्ध लोड को FLA (फुल-लोड एम्पियर) में मापें और उसे प्रेस ब्रेक के नामप्लेट आंकड़ों से तुलना करें। स्टार्टअप करंट के लिए कम से कम दो गुना अतिरिक्त क्षमता का ध्यान रखें—खासकर उन आयातित यूनिट्स में जिनमें सॉफ्ट-स्टार्ट सर्किट नहीं होता। उचित ग्राउंडिंग और पर्याप्त मोटाई वाले कंडक्टर न केवल वोल्टेज उतार-चढ़ाव को नियंत्रित करते हैं, बल्कि कंट्रोल बोर्ड की विफलताओं से भी बचाते हैं—यह वही लगभग $2,000 की “छिपी” समस्या है जो अक्सर पहली फ्यूज़ उड़ने पर जाहिर होती है।
हर प्रेस ब्रेक उतना ही अच्छा होता है जितना उसका टूलिंग सेट। अधिकांश किफायती मशीनें एक सामान्य गोसनिक पंच और मल्टी-V डाई सेट के साथ आती हैं, जो केवल पतली चादरों पर ही ठीक-ठाक काम करता है। लेकिन जब आप 1/8 इंच मोटे मटीरियल पर जॉब लेना शुरू करते हैं, तब यह “टर्नकी पैकेज” अचानक $2,000–$4,000 के नए पंच और डाई सेट की मांग करने लगता है, ताकि सटीक बेंड बन सकें।
टूलिंग की ज्योमेट्री ही अंतिम सटीकता और सामग्री की सीमा तय करती है। साथ में मिलने वाला 78° गोसनिक पंच सामान्य तौर पर 16 गेज से कम वाले माइल्ड स्टील पर पर्याप्त है, लेकिन मोटे मटीरियल पर हैमिंग करने की कोशिश में किनारे खुरचने या बेंड टेढ़े होने लगते हैं। मल्टी-V डाईज़ जल्दी घिस जाती हैं—खासकर वे सस्ती, लो-कार्बन आयातित डाईज़ जिन्हें कुछ री-शार्पनिंग के बाद अपनी कठोरता खो देती हैं। एक मजबूत सेगमेंटेड सिस्टम (सेक्शन वाले डाई और पंच, जिनसे कोण बदलने में आसानी हो) महंगा ज़रूर पड़ता है, लेकिन इसके बदले यह साफ किनारे, बेहतर टॉलरेंस और लगभग दस गुना अधिक आयु प्रदान करता है।
व्यावहारिक खरीद नियम: वी-ओपनिंग आपके धातु की मोटाई से लगभग आठ गुना होनी चाहिए। यदि किसी टूल सूची में यह गणना नहीं दी गई हो, तो अवश्य पूछें। एक समझदार शुरुआती सेटअप—सेगमेंटेड गूज़नेक, दो रेडियस पंच और एक उच्च-गुणवत्ता वाला चार-पक्षीय डाई—लगभग $1,800 में आता है और शीट मेटल के लगभग 90% कार्यों के लिए उपयुक्त होता है। इससे सस्ते विकल्प अक्सर लंबे समय तक चलने की क्षमता की जगह झुंझलाहट देते हैं। टूलिंग कोई “वैकल्पिक अतिरिक्त” नहीं है जैसा कि कैटलॉग बताते हैं; यह वही भाषा है जिसमें आपकी प्रेस ब्रेक काम करती है। इसके बिना सटीकता असंभव है।
एक CNC प्रेस ब्रेक को साइड दरवाजे से पैलेट जैक पर लुढ़काकर नहीं लाया जा सकता। 33-टन मॉडल भी पैकिंग के बाद आसानी से 3,000 पाउंड से अधिक हो जाता है, और 70-टन जैसी बड़ी इकाइयाँ 6,000 पाउंड तक पहुँच सकती हैं। शिपिंग कोटेशन में यह बात शायद ही कहीं लिखी होती है। उतारने के लिए आपको कम से कम 5,000 पाउंड रेटिंग वाला फोर्कलिफ्ट या ओवरहेड क्रेन चाहिए होता है। यदि आप साधारण डॉक या पिकअप ट्रक ड्रॉप पर निर्भर करते हैं, तो अक्सर नतीजा मुड़े हुए शीट सपोर्ट और लगभग $1,500 के इमरजेंसी रिगिंग बिल के रूप में निकलता है।
ढुलाई लागत दूरी और पैकिंग गुणवत्ता के अनुसार बदलती रहती है। किसी क्षेत्रीय गोदाम से घरेलू डिलीवरी की लागत आम तौर पर $800–$1,200 के बीच होती है; जबकि लकड़ी के बक्सों में भेजी गई आयातित मशीनों पर $2,000–$2,500 तक और कस्टम हैंडलिंग अतिरिक्त जुड़ जाती है। ट्रक आने से पहले अपने प्रवेश द्वार नाप लें—अधिकांश फ्रेम करीब 80 इंच चौड़े होते हैं और करीब 40% मामलों में “डोर टेस्ट” में फेल हो जाते हैं। फोर्कलिफ्ट मार्ग और छत की ऊँचाई का नक्शा पहले से बना लेना, डिलीवरी के दौरान दीवार तोड़ने जैसी परेशानी से कहीं बेहतर होता है।
निवारण चेकलिस्ट:
बजट में यथार्थवादी अनुमान जोड़ना इंस्टॉलेशन शॉक से बचाता है। रिगिंग कोई बाद में सोचने वाली बात नहीं है; यह स्वामित्व के लिए आपकी वास्तविक तत्परता की पहली परीक्षा होती है।
हाइड्रॉलिक शक्ति सस्ती प्रेस ब्रेक को मजबूती देती है—लेकिन इसके साथ रखरखाव की मांग भी लाती है। मध्यम आकार की मशीन में 50 गैलन से अधिक ISO 46 ऑयल आता है, और केवल रिफिल करने में ही आज की कीमतों पर लगभग $500 खर्च हो जाते हैं। यह तो वार्षिक फिल्टर बदलने, प्रेशर टेस्टिंग और भारी उपयोग के बाद सील किट लगाने से पहले की लागत है। कई मालिकों को पहली गर्मियों में लगातार उपयोग के दौरान सिलेंडर लीक का पता चलता है, क्योंकि सस्ते सील गर्मी और घर्षण में सिकुड़ने लगते हैं।
हाइड्रोलिक सिस्टम की सर्विसिंग अनुशासन मांगती है। हर 200 घंटे में तेल बदलना आवश्यक है—यह कदम राम की झटकन (जिटर) और गलत बेंड एंगल्स को रोकता है। इस चरण को छोड़ देने पर सटीकता बर्बाद होकर स्क्रैप में बदल जाती है। घिसी हुई सीलें अंदरूनी रिसाव करती हैं, इसलिए भले ही मशीन बाहर से सूखी दिखे, लोड के दौरान राम नीचे खिसक सकता है। घरेलू ब्रांड जो बेहतर सिलेंडर हार्डवेयर (जैसे रेक्सरोथ या पार्कर ग्रेड) का उपयोग करते हैं, वे रखरखाव अंतराल को पाँच गुना तक बढ़ा देते हैं—और लंबी अवधि के रिपेयर खर्च को $1,000 से घटाकर कुछ सौ डॉलर तक ला देते हैं। असली दुश्मन है गर्मी: छोटे आकार के केबल या गंदे सर्कुलेशन फैन तेल के तापमान को बढ़ाते हैं, जिससे उसकी चिपचिपाहट और कंट्रोल वाल्व दोनों की गुणवत्ता घटती है।
अगर आपके लिए सफाई और लगातार काम करना शुरुआती कीमत से ज्यादा अहम है, तो सर्वो-इलेक्ट्रिक ब्रेक पर विचार करें। ये तेल की जगह सटीक बॉल स्क्रू तकनीक का इस्तेमाल करते हैं—न कोई फिल्टर, न लीक, और 80% कम शोर। लेकिन इसकी कीमत ऊंची है—प्रति यूनिट लगभग $10,000 अधिक—और तभी सार्थक है जब उत्पादन प्रति सप्ताह 500 से ज्यादा बेंड्स का हो। कम उत्पादन के लिए, अच्छी तरह से मेंटेंड हाइड्रोलिक यूनिट आर्थिक रूप से समझदारी भरा विकल्प है—बस उसके तेलों का सम्मान करें और उन्हें स्वस्थ रखने की लागत पहले से बजट में जोड़ें।
खरीदने से पहले तैयारी ऑडिट करें। सिर्फ दस मिनट में, आप उन ‘छिपे हुए’ खर्चों का आधा हिस्सा उजागर कर सकते हैं जो नए मालिकों को सबसे ज्यादा चोट पहुंचाते हैं:
पाँच मिनट के भीतर आप जान जाएंगे कि “किफायती” शब्द अब भी लागू है या आप भविष्य की परेशानियों को खरीद रहे हैं। असली फायदेमंद प्रेस ब्रेक वह नहीं जो सबसे सस्ती हो, बल्कि वह जो आपके मौजूदा इंफ्रास्ट्रक्चर से पूरी तरह समर्थित हो।
वारंटी का नाम सुनकर भरोसा तो जगता है, लेकिन जब आप उसकी शर्तें पढ़ते हैं तो तस्वीर बदल जाती है। स्थानीय निर्माता, जैसे स्टैंडर्ड इंडस्ट्रियल, अपनी नीतियों को लागू करने में आसानी रखते हैं—पार्ट्स पर पाँच साल की गारंटी, नियंत्रण प्रणालियों पर एक साल, और दुरुपयोग, ट्रांसपोर्ट के दौरान क्षति या रखरखाव न करने की स्थिति स्पष्ट रूप से अलग की गई होती है। लेकिन जैसे ही आप अंतरराष्ट्रीय खरीददारी करते हैं, ये परिभाषाएँ धुंधली पड़ जाती हैं। अधिकतर चीनी निर्माता एक या दो साल की वारंटी देते हैं, वह भी केवल निर्माण संबंधी दोषों के लिए—श्रम या शिपिंग की लागत इसमें लगभग कभी शामिल नहीं होती। अगर पंप या सर्वो मोटर खराब हो जाए, तो आपको पार्ट्स के लिए हफ्तों इंतज़ार करना पड़ सकता है और दोनों ओर का माल भाड़ा खुद उठाना पड़ता है—स्थापना का सारा खर्च भी आपके सिर पर होता है।
असल मुश्किल धोखे में नहीं, बल्कि मान्यताओं में है। खरीदार अक्सर सोचते हैं कि वारंटी का मतलब है—“वे सब ठीक कर देंगे।” वास्तव में, ज़्यादातर वारंटी का असली अर्थ होता है—“अगर हम मानें कि गलती हमारी है, तो हम खराब हिस्से को बदल देंगे।” जैसे, मशीन पहुंचने के बाद यदि राम पर खरोंच मिल जाए या वोल्टेज कन्वर्ज़न के दौरान सर्किट बोर्ड जल जाए, तो इसे वारंटी में शामिल नहीं किया जाएगा। स्टैंडर्ड इंडस्ट्रियल की नीति स्पष्ट रूप से रिगिंग और इलेक्ट्रिकल दिक्कतों को बाहर रखती है, जबकि BCAMCNC में ग्राहक को सिद्ध करना होता है कि दोष निर्माण के दौरान हुआ है। भारी मशीन पार्ट्स को सीमा पार भेजना, वह भी अपने पैसे से, तथाकथित “सस्ती डील” को महँगा अनुभव बना देता है।
एक समझदार खरीदार वारंटी शर्तों को भरोसे की गारंटी नहीं, बल्कि जोखिम के दस्तावेज़ के रूप में देखता है। शुरुआत में ही पूछ लें—माल भाड़ा कौन चुकाएगा, बदले गए पार्ट्स कौन लगाएगा, और दोष साबित करने का प्रमाण क्या माना जाएगा। जो विक्रेता इन सवालों के जवाब साफ़-साफ़ देता है, वह उस विक्रेता से कहीं ज़्यादा भरोसेमंद है जो केवल यह कहे—“कोई दिक्कत नहीं, पूरी वारंटी है।”
एक बार अनुबंध पर हस्ताक्षर हो जाने के बाद आपकी सौदेबाज़ी की ताकत सीमित रह जाती है। यह सुनिश्चित करने का सबसे विश्वसनीय तरीका कि आपको वैसी ही मशीन मिल रही है जैसी आपने ऑर्डर की थी, फैक्ट्री से निकलने से पहले एक लाइव, प्रमाणित निरीक्षण है। मात्र तीस मिनट की वीडियो कॉल—जिसमें सीरियल नंबर, पावर‑अप प्रक्रिया, और बैक‑गेज कैलिब्रेशन दिखाया जाए—कई संभावित खामियों या विनिमय किए गए हिस्सों को उजागर कर सकती है जिन्हें बाद में पैकिंग के भीतर छिपाया जा सकता है। बड़े आयातक इस चरण को अब मानक प्रक्रिया का हिस्सा मानते हैं, क्योंकि यह कदम अप्रिय सरप्राइज़ से बचाता है।
अगर यह कॉल न की जाए, तो आप केवल इस भरोसे पर रहते हैं कि बिल्ड शीट ही वास्तविकता दर्शा रही है। ग्राहकों की सुनाई कहानियाँ बताती हैं कि मशीनें घटिया कंट्रोलर, अधूरे औज़ार या बाहरी नुकसान को पेंट से ढंककर भेजी जाती हैं। एक रिकॉर्डेड वीडियो जिसमें कंट्रोल सिस्टम बूट हो रहा हो, अक्ष पूर्ण स्ट्रोक तक चल रहे हों, और हाइड्रोलिक सिस्टम दबाव बनाए रख रहा हो—यह सब आगे किसी विवाद की स्थिति में सशक्त प्रमाण बनता है। साथ ही यह विक्रेता को यह संदेश भी देता है कि आप सजग ग्राहक हैं जो हर बात का रिकॉर्ड रखते हैं—और यही सजगता गुणवत्ता में ढिलाई के ख़िलाफ़ एक मौन चेतावनी साबित होती है।
प्री‑शिपमेंट कॉल को केवल एक औपचारिकता नहीं, बल्कि गुणवत्ता सुनिश्चित करने की प्रक्रिया का हिस्सा समझें। ऑपरेटर से प्रोग्रामिंग भाषा की पुष्टि करें, यह जांचें कि सेफ़्टी गार्ड्स ठीक से काम कर रहे हैं, और डायल गेज से राम की समानांतरता (पैरेललिज़्म) मापें। महज़ दस मिनट की यह जाँच कई महीनों की बंदी, परिवहन विवादों और ज़िम्मेदारी तय करने की खींचतान से बचा सकती है।
एक मध्यम आकार की CNC प्रेस ब्रेक का वज़न लगभग 15,000 पाउंड तक हो सकता है और इसकी लंबाई बीस फीट से ज़्यादा फैल सकती है। लेकिन अक्सर खरीदारों को यह देर से पता चलता है कि उनकी कार्यशाला का सबसे चौड़ा दरवाज़ा उन्नीस फीट का है या छत की लाइटें मशीन की ऊँचाई से नीचे लटकी हुई हैं। प्रेस ब्रेक को स्थानांतरित करना केवल ताकत का नहीं, बल्कि ज्यामिति का सवाल होता है—क्लीयरेंस, मुड़ने की त्रिज्या और फ़्लोर लोडिंग का। अगर दीवार तोड़नी पड़े या भारी फोर्कलिफ्ट किराए पर लेनी पड़े, तो रिगिंग की लागत आसानी से दोगुनी हो सकती है।
मशीन की लोडिंग डाइमेंशन्स ज़रूर मांगें—स्किड पर ऊँचाई, साइड पैनल्स के साथ चौड़ाई और क्रेट समेत कुल वज़न। इन आँकड़ों की तुलना अपनी कार्यशाला के वास्तविक मापों से करें, केवल ड्रॉइंग पर भरोसा न करें। मशीन रखने से पहले विद्युत सेवा और कूलेंट निकासी के स्थानों पर भी ध्यान दें। कुछ शुरुआती सवाल बाद में हज़ारों रुपए के रिगिंग शुल्क और समय की देरी से बचा सकते हैं।
फोर्कलिफ्ट की क्षमता भी अक्सर बजट पर चुपचाप असर डालती है। डेटा प्लेट पर भले लिखा हो “15,000 पाउंड क्षमता”, लेकिन वह क्षमता छोटी लोड और पूरी कंट्रवेट स्थिति में मानी जाती है। अगर आप बारह फीट लंबी प्रेस ब्रेक को बीच से उठाते हैं, तो वास्तविक क्षमता लगभग एक‑तिहाई घट जाती है। कई कार्यशालाएँ अंततः पेशेवर रिगर्स को हायर करती हैं क्योंकि उनकी अपनी फोर्कलिफ्ट पहुँच और भार को सुरक्षित रूप से संभाल नहीं पाती। शुरुआत से इस योजना को शामिल करने से इंस्टॉलेशन पूर्वानुमानित और सुरक्षित रहता है।
संक्षेप में: किफ़ायत का मतलब केवल ख़रीद मूल्य नहीं, बल्कि पूरी तैयारी की लागत है। वारंटी की भाषा को अनुबंध की तरह पढ़ना, शिपमेंट से पहले प्रमाण पर ज़ोर देना, और इमारत की वास्तविक भौतिक सीमाओं की पुष्टि करना—ये सब किसी जल्दबाज़ी में की गई ख़रीद को सुविचारित निवेश में बदल देते हैं। जो प्रेस ब्रेक आपके बजट में फिट बैठती है, उसे आपके दरवाज़े, कार्यप्रवाह और समर्थन की परिभाषा में भी फिट होना चाहिए।
अधिकांश वर्कशॉप्स अपनी निवेश वापसी (ROI) की गणना महीने के हिसाब से करती हैं। लेकिन समझदार ऑपरेटर मिनटों में हिसाब लगाते हैं—वे मिनट जो अब सेटअप में बर्बाद नहीं होते। जब एक CNC प्रेस ब्रेक दो घंटे का सेटअप घटाकर सिर्फ पंद्रह मिनट में पूरा कर देता है, तो हर जॉब पर लगभग 100 मिनट बच जाते हैं। यह 87% समय की वसूली कोई आंकड़ा नहीं, बल्कि क्षमता का नया गुणक है। वही ऑपरेटर, बिना अतिरिक्त कर्मचारी रखे और बिना जगह बढ़ाए, एक दिन में तीन गुना तक काम पूरा कर सकता है।
अब समय को पुर्ज़ों में बदलकर देखें। यदि कोई छोटा वर्कशॉप हफ्ते में 50 मध्यम आकार के हिस्से बनाता है, तो मैनुअल सेटअप की बर्बादी हर महीने पांच पूरे कार्यदिवसों जितनी होती है—सिर्फ गेज़ समायोजित करने और कोण जांचने में। CNC की सटीकता और प्रोग्राम स्टोरेज के साथ, वही 50 दोहराव योग्य पुर्ज़ें न केवल बिलिंग घंटे भरते हैं बल्कि तय समय से पहले मशीन लीज़ का भुगतान भी निकाल देते हैं। सामग्री की बर्बादी 8–12% से घटकर 2% से भी नीचे आ जाती है। यानी चार लाभदायक घंटे वापस मिले और कबाड़ के ढेर से चार शीट्स गायब हुईं।
समीकरण साफ़ है: बचा हुआ सेटअप समय + घटा हुआ स्क्रैप = मशीन की किस्त चुकाई गई। पचास पुर्ज़े, हफ्ते में दो बार, लगातार मापदंडों के अनुसार मुड़े — यह नियमित कार्यप्रवाह ही सामान्य लीज़ भुगतान को कवर कर देता है। असली चौंकाने वाला पल गति नहीं है; वह यह समझना है कि निरंतरता कमाई पैदा करती है। जब आपकी मशीन वर्कशॉप का सबसे भरोसेमंद कर्मचारी बन जाती है, तो पहले 50 पुर्ज़ों के बाद हर मोड़ शुद्ध लाभ होता है।
CNC सटीकता केवल सेटअप समय घटाती ही नहीं, बल्कि काम के मूल्य निर्धारण का नजरिया ही बदल देती है। मैनुअल मूल्य निर्धारण अक्षमता पर आधारित होता है — अधिक श्रम, असमान गुणवत्ता और अनिश्चित समयसीमा। CNC की स्थिर सटीकता इन सब पर विराम लगा देती है। हर मोड़ अब एक मापनीय, दोहराव योग्य क्रिया बन जाता है जिसकी कीमत अनुमानित रूप से तय की जा सकती है। अब आप श्रम घंटों नहीं बेचते, आप ऑन-डिमांड डिलीवर की गई सटीकता बेचते हैं।
दूसरे साल तक आते-आते आपकी श्रम अर्थव्यवस्था का गणित बदल जाता है। मशीन का कंट्रोल सॉफ्टवेयर जटिल मोड़ अनुक्रमों को सरल, ऑपरेटर-अनुकूल रूटीन में बदल देता है। एक अर्ध-कुशल कर्मचारी अब वे हिस्से बना सकता है जिन्हें पहले सिर्फ प्रमुख फैब्रिकेटर ही संभाल पाता था। यह बदलाव आपके सबसे महंगे कारीगरों को प्रोटोटाइप और उच्च-लाभ वाले प्रोजेक्ट्स पर ध्यान केंद्रित करने की आज़ादी देता है, जबकि स्थिर CNC उत्पादन राजस्व को संतुलन में रखता है। अचानक प्रति-मोड़ लागत घट जाती है, वह भी बिना वेतन काटे—उत्पादकता ही अब सारा भार उठाती है।
सटीकता नए अवसरों के द्वार खोल देती है। जिन कामों को आप पहले ठुकरा देते थे—जैसे अत्यंत सूक्ष्म सहनशीलता वाले ब्रैकेट, बहुपरत मोड़ वाले पुर्जे या जटिल फ्लैंज—अब वे सभी आपके दायरे में आते हैं। CNC की दोहराने योग्य सटीकता से आपको आत्मविश्वास मिलता है कि आप ऐसे कामों पर अधिक प्रतिस्पर्धी दर दे सकते हैं। साधारण काम आपका संचालन जारी रखता है, लेकिन जटिल और उच्च-लाभ वाले काम आपकी अगली मशीन के लिए निवेश जुटा सकते हैं। समय के बजाय परिणाम पर शुल्क लें, और देखें—दोहराई जा सकने वाली पूर्णता के आत्मविश्वास के साथ आपकी कोटेशन से ऑर्डर बनने की दर कैसे तेजी से बढ़ती है।
हर कार्यशाला को CNC ब्रेक की मालिकाना जरूरत नहीं होती। असली जोखिम कीमत का नहीं, उसके अधूरे उपयोग का है। यदि आपका अधिकांश कार्य सरल, बड़े पैमाने पर किए जाने वाले कोणों का है और मुनाफे की गुंजाइश बहुत कम है, तो अपनी पूंजी मशीन में फंसाने के बजाय आउटसोर्सिंग जारी रखना या मैनुअल बेंडिंग अपनाना कहीं अधिक समझदारी हो सकती है।
पहला चेतावनी संकेत है—जटिलता बिना क्षमता के। CNC ब्रेक केवल तभी लाभदायक होते हैं जब आंकड़ों और प्रोग्रामिंग में दक्षता हो। यदि आपकी टीम को प्रशिक्षण का समय नहीं मिल रहा, या समस्या हल करने के दौरान रुकावटें विनाशकारी लगती हैं, तो यह स्वामित्व आपके लिए राहत से अधिक निराशा लाएगा। दूसरा संकेत है—थ्रूपुट में असंगति। यदि आप नियमित रूप से एक जैसे हजारों पुर्ज़े बना रहे हैं और सेटअप में बदलाव बहुत कम हैं, तो उच्च-वॉल्यूम विशेषज्ञ को आउटसोर्स करना प्रति यूनिट लागत में आपको अभी भी बढ़त दिला सकता है।
CNC ब्रेक विविधता के साथ नियमितता में फलता-फूलता है—ऐसे छोटे-छोटे रन जहां एक ही तरह के पुर्ज़े आप हर हफ्ते दोहराते हैं। यदि यह आपका कार्य पैटर्न नहीं है, तो बिना हिचक पीछे हटें। लाभ की गणना स्मार्ट इस्तेमाल पर निर्भर करती है, स्वामित्व के गर्व पर नहीं। सर्वश्रेष्ठ ऑपरेटर जानते हैं कि लचीला बने रहना ही कभी-कभी सबसे समझदार कदम होता है।
आरओआई किसी कागजी तालिका में छिपी गणना नहीं है—यह स्टॉपवॉच, स्क्रैप बिन और आत्मविश्वास भरे कोटेशन में दिखती है। प्रेस ब्रेक तब अपनी कीमत वसूल करता है जब वह औजार से साथी बनने लगता है—जब एक प्रशिक्षित ऑपरेटर वो काम कर लेता है जिसके लिए पहले तीन लोगों की जरूरत होती थी, और जब सटीकता आपकी खुद की पहचान बन जाती है, गर्व का नहीं बल्कि मानक का विषय।
जिस पल आप पैलेट पर रखे समान आकार के पुर्ज़ों का ढेर देखेंगे—जो पहले की तुलना में कई दिन पहले ही शिपमेंट के लिए तैयार हैं—आप समझ जाएंगे कि आप वह मोड़ पार कर चुके हैं, जहां लागत खत्म होती है और ठोस प्रगति शुरू होती है।
अगर अब आप इस स्तर की सटीकता और दक्षता प्राप्त करने के लिए तैयार हैं, तो WAD सीरीज़ CNC प्रेस ब्रेक के उन्नत समाधान देखें या सीधे संपर्क करें।
