ऑटोमोटिव धातु के लिए सही CNC प्रेस ब्रेक कैसे चुनें
अलग-अलग कॉइलों से आए दो ब्लैंक एक ही प्रेस ब्रेक में डाले जाते हैं। प्रोग्राम, टूलिंग और रैम की स्थिति…

सात साल पहले, मैं एक नए-नए इंस्टॉल किए गए 6-एक्सिस प्रेस ब्रेक के सामने खड़ा था, जो लगातार तीन शिफ्ट से बेकार पड़ा था। ऑपरेटर टचस्क्रीन पर बार-बार टैप कर रहा था, यह समझने की कोशिश में कि एक सामान्य जॉब के दौरान रैम नीचे वाले डाई से क्लियर क्यों नहीं हो रहा।
मैंने अभी-अभी 42,500 डॉलर का चेक एक “ऑल-इन-वन” सॉफ्टवेयर सूट के लिए साइन किया था, जिसे विक्रेता ने हमारे सेटअप बॉटलनेक खत्म करने का पक्का वादा किया था। लेकिन ऐसा हुआ नहीं। मैंने सोचा था कि मैं मशीन के लिए एक पूरा दिमाग खरीद रहा हूँ, पर असल में मैंने एक चमकदार OEE ट्रैकर खरीदा था। वह हमारे डाउनटाइम के सुंदर ग्राफ बना देता था, लेकिन एक साधारण ऑफसेट बेंड प्रोग्राम करने की उसकी क्षमता लगभग शून्य थी।
उस चेक ने मुझे इस उद्योग में तकनीक खरीदने के हमारे तरीके के बारे में एक कठोर सबक सिखाया।
सर्च बार में “CNC प्रेस ब्रेक सॉफ्टवेयर” टाइप करते ही आप चमकदार शब्दों की बौछार में दब जाते हैं। डैशबोर्ड, 3D सिमुलेशन और टच-स्क्रीन इंटरफेस—सब कुछ एक ही आकर्षक ब्रोशर में मिलाजुला कर पेश कर दिया जाता है।
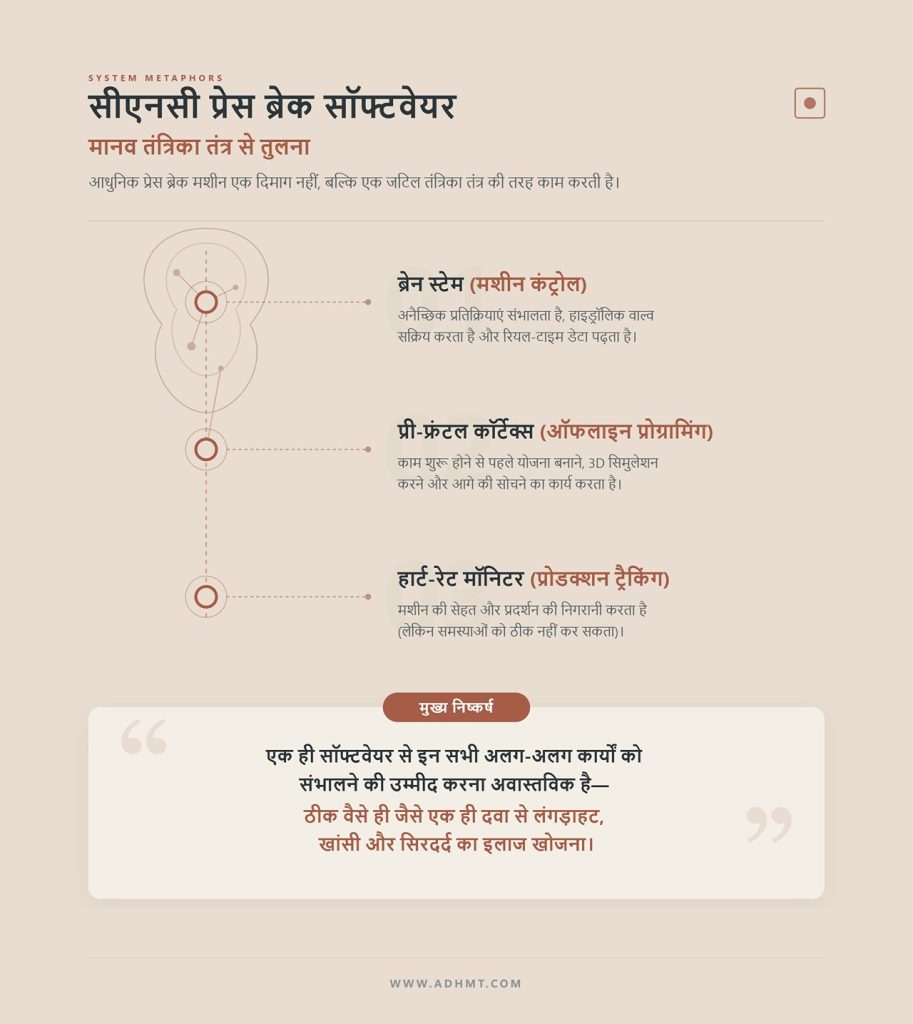
भ्रम इसलिए पैदा होता है क्योंकि हम मशीन को एक ही दिमाग वाला मान लेते हैं। जबकि ऐसा नहीं है। एक आधुनिक प्रेस ब्रेक बिल्कुल मानव तंत्रिका तंत्र की तरह काम करता है। इसमें ब्रेन स्टेम होता है—मशीन कंट्रोल, जो अनैच्छिक प्रतिक्रियाओं को संभालता है, हाइड्रॉलिक वाल्व सक्रिय करता है और एन्कोडर से रियल-टाइम डेटा पढ़ता है। फिर प्री-फ्रंटल कॉर्टेक्स होता है—ऑफलाइन प्रोग्रामिंग सॉफ्टवेयर, जहां आप योजना बनाते हैं, सिमुलेशन करते हैं और धातु के डाई को छूने से पहले ही आगे की सोच लेते हैं। और अंत में हार्ट-रेट मॉनिटर—प्रोडक्शन ट्रैकिंग सॉफ्टवेयर, जो मशीन की सेहत पर नजर तो रखता है, लेकिन बीमारी का इलाज करने में पूरी तरह असमर्थ है।
जब आप एक सामान्य सॉफ्टवेयर समाधान खोजते हैं, तो आप मानो ऐसी एक गोली मांग रहे होते हैं जो लंगड़ाहट, खांसी और सिरदर्द—तीनों का एक साथ इलाज कर दे। हम आखिर क्यों उम्मीद करते हैं कि एक ही कोड इन तीनों कामों को संभाल लेगा?
मशीन निर्माता असल में लोहा बेचना चाहते हैं। 200,000 डॉलर के उपकरण को आगे बढ़ाने के लिए वे उन्नत कंट्रोल इंटरफेस को बुनियादी ऑफलाइन प्रोग्रामिंग के साथ जोड़कर उसे “यूनिफाइड इकोसिस्टम” का नाम दे देते हैं।
डेमो के दौरान यह एकीकरण बेहद आकर्षक लगता है। सेल्स प्रतिनिधि एक CAD फ़ाइल इम्पोर्ट करता है, स्क्रीन पर 3D मॉडल चमकता है, और मशीन एकदम सटीक पार्ट मोड़ देती है। लेकिन इस सहज डेमो के पीछे एक छिपा हुआ जाल होता है। जब प्रोग्रामिंग लेयर को सीधे मशीन कंट्रोल में समाहित कर दिया जाता है, तो विक्रेता आपको अपने स्वामित्व (प्रोप्रायटरी) इकोसिस्टम में बाँध देता है। यदि आप अगले वर्ष किसी दूसरी कंपनी की प्रेस ब्रेक खरीदते हैं, तो यह तथाकथित “यूनिफाइड” सॉफ़्टवेयर उससे संवाद ही नहीं कर पाएगा। नतीजा यह होता है कि आपकी शॉप फ्लोर पर तकनीक के अलग-अलग, एक-दूसरे से कटे हुए द्वीप बन जाते हैं।
| Sales Pitch | Shop Floor Reality |
|---|---|
| “हमारा ऑल-इन-वन सूट CAD से लेकर बेंडिंग तक सब कुछ संभालता है।” | यह केवल हमारी मशीनों के साथ काम करता है, जिससे आपके प्रोग्रामरों को तीन अलग-अलग ब्रेक ब्रांड्स के लिए तीन अलग सिस्टम सीखने पड़ते हैं। |
| “रियल-टाइम मॉनिटरिंग आपकी बेंडिंग प्रक्रिया को अनुकूलित करती है।” | यह आकर्षक चार्ट तो बना देता है कि आप अपेक्षा से 30% धीमे हैं, लेकिन उस टूलिंग सीक्वेंस को सुधारने का एक भी ठोस साधन नहीं देता जो देरी का कारण है। |
| “इंट्यूटिव टच-कंट्रोल्स ऑफलाइन प्रोग्रामिंग की आवश्यकता खत्म कर देते हैं।” | ऑपरेटर 45 मिनट स्क्रीन टैप करने में लगा देता है, जबकि $200,000 की मशीन निष्क्रिय खड़ी रहती है—धातु मोड़ने के बजाय। |
आख़िर इससे आपको वास्तविक रूप से क्या बचत होती है?
कुछ भी नहीं। आप अलग और विशेषज्ञ सॉफ़्टवेयर खरीदने की शुरुआती असुविधा से तो बच जाते हैं, लेकिन बदले में उत्पादन की स्थायी रुकावटों को स्वीकार कर लेते हैं। तो फिर कोई वर्कशॉप इस दुष्चक्र से बाहर कैसे निकले?
आइए एक असफल बेंड की वास्तविक भौतिकी को समझते हैं। एक ऑपरेटर 1/4-इंच AR400 स्टील की शीट मोड़ने की कोशिश करता है, और कोण तीन डिग्री अधिक खुला निकल आता है।
यदि आपने यह सोचकर महंगा ऑफलाइन प्रोग्रामिंग पैकेज खरीदा कि यह समस्या हल कर देगा, तो निराशा हाथ लगेगी। ऑफलाइन सॉफ़्टवेयर—मानो मस्तिष्क का प्री-फ्रंटल कॉर्टेक्स—ने अपना काम पूरी तरह सही किया। उसने फ्लैट पैटर्न की गणना की, सही V-डाई चुनी और उचित सीक्वेंस तैयार किया। विफलता मस्तिष्क-तना स्तर पर हुई। मशीन कंट्रोल रियल-टाइम में सामग्री की मोटाई में भिन्नता या स्प्रिंगबैक की भरपाई नहीं कर सका।
आप किसी हार्डवेयर फायरिंग समस्या को बेहतर प्लानिंग सॉफ़्टवेयर से हल नहीं कर सकते।
इसके उलट, आप केवल अपनी मशीन की टचस्क्रीन अपग्रेड करके खराब बेंडिंग सीक्वेंस को ठीक नहीं कर सकते। जब आप इन परतों को आपस में गड्डमड्ड कर देते हैं, तो स्क्रैप के वास्तविक मूल कारण की पहचान करने की क्षमता खो बैठते हैं। आप एक डैशबोर्ड को घूरते रहते हैं जो बता रहा है कि मशीन बंद है, लेकिन यह नहीं समझ पाते कि समस्या योजना में थी, निष्पादन में थी या ट्रैकिंग में। ऐसे उलझे हुए हालात को सुलझाना आखिर शुरू कहाँ से करें?
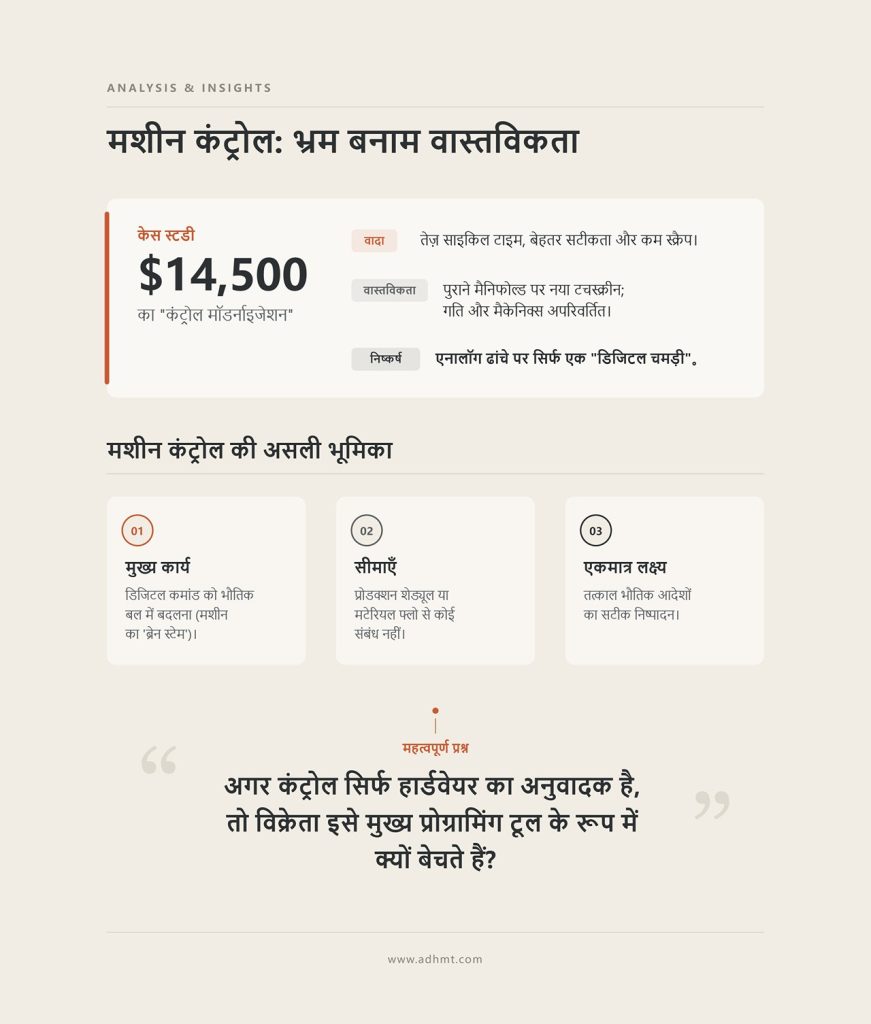
एक बार मैंने एक पुरानी हाइड्रोलिक ब्रेक के लिए $14,500 के “कंट्रोल मॉडर्नाइजेशन” पैकेज पर हस्ताक्षर किए थे। विक्रेता ने तेज़ साइकिल टाइम, बेहतर सटीकता और स्क्रैप में भारी कमी का वादा किया था। वास्तविकता में हमें क्या मिला? दस साल पुराने मैनिफोल्ड पर लगा एक हाई-रिज़ॉल्यूशन टचस्क्रीन। रैम अब भी 80 मिलीमीटर प्रति सेकंड की रफ्तार से ही चलता था, और मैकेनिकल क्राउनिंग पहले की तरह ही घिसती रही। असल में मैंने एक एनालॉग ढांचे पर डिजिटल चमड़ी खरीद ली थी।
मशीन कंट्रोल सॉफ्टवेयर मशीन के लोहे के ढांचे से गहराई से जुड़ा होता है। यही संचालन का ब्रेन स्टेम है। इसका एकमात्र काम है डिजिटल कमांड को भौतिक बल में बदलना—प्रोपोर्शनल वाल्व को सक्रिय करना, लिनियर एन्कोडर से डेटा पढ़ना, और रैम को ठीक उसी माइक्रोन पर रोकना जिससे 90 डिग्री का कोण प्राप्त हो सके। इसे आपके प्रोडक्शन शेड्यूल, टूलिंग की रुकावटों या मटेरियल फ्लो से कोई मतलब नहीं होता। इसका ध्यान सिर्फ तत्काल भौतिक आदेश को निष्पादित करने पर रहता है। अगर कंट्रोल सिर्फ हार्डवेयर का अनुवादक है, तो फिर विक्रेता इसे आपका मुख्य प्रोग्रामिंग टूल बनाने पर इतना जोर क्यों देते हैं?
एक पुरानी NC प्रेस ब्रेक को देखें, जो रैम को समानांतर रखने के लिए मैकेनिकल टॉर्शन शाफ्ट का उपयोग करती है। यह किफायती है, बेहद टिकाऊ है, और 80% सामान्य ब्रैकेट्स के लिए बिना किसी जटिल कोड की एक भी लाइन के बेहतरीन काम करती है। ऐसे व्यावहारिक उपयोग मामलों के लिए आप NC प्रेस ब्रेक समाधान जैसे विकल्पों पर भी विचार कर सकते हैं, खासकर जब लक्ष्य सरल, दोहराए जाने वाले बेंड्स में दक्षता और कम स्वामित्व लागत हो। लेकिन जैसे ही आप स्वतंत्र हाइड्रोलिक सिलेंडरों वाली आधुनिक CNC ब्रेक पर जाते हैं, आप एक स्वामित्व-आधारित इकोसिस्टम में प्रवेश कर जाते हैं। मशीन कंट्रोल को समानांतरता बनाए रखने के लिए लिनियर एन्कोडर पढ़ने और मिलीसेकंड में वाल्व समायोजित करने होते हैं। इसे सुरक्षित रूप से करने के लिए निर्माता बेंडिंग डेटा को एक क्लोज़्ड-लूप भाषा में एन्क्रिप्ट कर देता है। अमाडा का कंट्रोल अमाडा की भाषा बोलता है; ट्रम्पफ का कंट्रोल ट्रम्पफ की। वे एक-दूसरे से संवाद नहीं करते। ऐसे में ADH Machine Tool जैसे निर्माता, जिनका पोर्टफोलियो पूरी तरह CNC-आधारित है और जो उच्च-स्तरीय बेंडिंग अनुप्रयोगों को कवर करता है, यह स्पष्ट करते हैं कि कब सरल NC पर्याप्त है और कब उन्नत CNC आर्किटेक्चर वास्तव में मूल्य जोड़ता है।
तो वास्तव में यह आपको क्या लाभ देता है?
| शॉप फ़्लोर की हकीकत | सेल्स पिच |
|---|---|
| उच्च-तन्य स्टील पर स्प्रिंगबैक गणनाएँ विफल होने पर आपके ऑपरेटर को मूल एल्गोरिदम समायोजित करने की अनुमति ही नहीं होती। | “हमारे स्वामित्व वाले एल्गोरिदम हर बार बिल्कुल सटीक बेंड की गारंटी देते हैं।” |
| मशीन से बुनियादी उत्पादन डेटा निकालने के लिए भी आपको विक्रेता का महँगा ऑफ़लाइन लाइसेंस खरीदने के लिए मजबूर किया जाता है। | “हमारी नैटिव कंट्रोल आर्किटेक्चर निर्बाध डेटा ट्रांसफर सुनिश्चित करती है।” |
| बेंडिंग सीक्वेंस मशीन की लोकल ड्राइव में ही कैद रहता है, आपकी पूरी शॉप के लिए बेकार। | “उन्नत डायग्नॉस्टिक्स राम की हर मिलीमीटर मूवमेंट को रिकॉर्ड करते हैं।” |
आप अपने बेंडिंग डेटा के मालिक नहीं हैं; आप केवल विक्रेता के इंटरफ़ेस के माध्यम से उस तक पहुँच किराए पर लेते हैं। जैसे ही आप उस डेटा को निकालकर अपनी शॉप फ़्लो को अनुकूलित करना चाहते हैं, आप एक बंद दीवार से टकराते हैं। यदि मूल आर्किटेक्चर ही आपको लॉक-इन करने के लिए डिज़ाइन की गई है, तो क्या दीवार पर लगा ब्रांड नाम आपके ऑपरेटरों के लिए सचमुच मायने रखता है?
Cybelec CT12 या Delem DA-53T जैसे मिड-टियर कंट्रोलर मानक रूप से 4+1 अक्षों (Y1/Y2, X, R, V-क्राउनिंग) के साथ आते हैं। ऑन-स्क्रीन 2D प्रोफ़ाइल ड्रॉइंग की सुविधा देकर ये कंट्रोलर बुनियादी मशीन संचालन और उन्नत प्रोग्रामिंग के बीच की रेखा धुंधली कर देते हैं। चूँकि कंट्रोल स्वचालित एंगल करेक्शन और बैकगेज पोज़िशनिंग की गणना स्वयं कर सकता है, ऑपरेटर स्वाभाविक रूप से इसे अपना मुख्य प्रोग्रामिंग टूल बनाना शुरू कर देते हैं। वे मशीन के सामने खड़े होकर स्क्रीन पर टैप करते हुए ब्रैकेट का डिज़ाइन बनाते हैं, अलग-अलग बेंड डिडक्शन आज़माते हैं और पूरे सीक्वेंस का सिमुलेशन करते हैं।
जब वे यह सब कर रहे होते हैं, तब 2,00,000 डॉलर की मशीन पूरी तरह निष्क्रिय खड़ी रहती है।
प्रोग्रामिंग के स्तर पर Delem, Cybelec या Amada के स्वामित्व वाले कंट्रोलर के बीच का अंतर अधिकतर दिखावटी है, जबकि नियंत्रण के स्तर पर वे कार्यात्मक रूप से लगभग समान हैं। आधुनिक 200 मिलीमीटर प्रति सेकंड की राम स्पीड हासिल करने के लिए ये सभी उसी हाइड्रोलिक सिस्टम को सक्रिय करते हैं। वास्तविक परिचालन अंतर इस बात में है कि उनका इंटरफ़ेस आपके ऑपरेटर को मशीन पर ही प्रोग्रामिंग में समय बर्बाद करने के लिए कितनी आक्रामकता से प्रेरित करता है, बजाय इसके कि वह धातु को बेंड करे। यदि स्क्रीन का ब्रांड बेंड की भौतिकी नहीं बदलता, तो क्या केवल कंट्रोल बदल देने से आपको बेहतर मशीन मिल जाएगी?
आधुनिक CNC प्रेस ब्रेक मॉड्यूलर आर्किटेक्चर पर आधारित होते हैं, जिनमें स्वतंत्र सर्वो ड्राइव और कंट्रोलर शामिल होते हैं। इससे सेल्फ-डायग्नोस्टिक्स संभव होती है, जो खराबी ढूंढने का समय घंटों से घटाकर मिनटों में ले आती है। एक विशेषज्ञ तकनीशियन लैपटॉप जोड़ता है, जला हुआ ड्राइव पहचानता है, यूनिट बदलता है, और मशीन फिर से चालू हो जाती है। इसी मॉड्यूलर संरचना के कारण विक्रेता अक्सर “कंट्रोल अपग्रेड” को पुरानी मशीन को आधुनिक बनाने के रामबाण समाधान के रूप में बेचते हैं।
आप किसी हार्डवेयर समस्या का समाधान केवल सॉफ्टवेयर से नहीं कर सकते।
यदि आपका मैकेनिकल क्राउनिंग उच्च-वॉल्यूम उत्पादन के कारण घिस चुका है, या आपके हाइड्रोलिक सिलेंडर लोड के दौरान दबाव खो रहे हैं, तो Delem DA-60T का तेज प्रोसेसर केवल त्रुटि की गणना तेजी से करेगा—उसे ठीक नहीं करेगा। सॉफ्टवेयर भौतिक घिसावट की भरपाई नहीं कर सकता। जब आपने मशीन खरीदी थी, तब आपने उसकी बुनियाद के लिए भुगतान कर दिया था; कंट्रोल सॉफ्टवेयर तो केवल उसका तंत्रिका तंत्र है जो उसे संचालित करता है। जब मशीन भौतिकी की सीमा तक पहले ही अपनी अधिकतम गति पर चल रही है, तो शिफ्ट में अधिक पुर्ज़े निकालने के लिए असली रणनीतिक सोच कहाँ होनी चाहिए?
हम क्यों उम्मीद करते हैं कि एक ही सॉफ्टवेयर तीनों काम कर ले? यदि मशीन कंट्रोल ब्रेन स्टेम की तरह है, जो वाल्व और एन्कोडर जैसी अनैच्छिक प्रतिक्रियाओं को संभालता है, तो ऑफलाइन प्रोग्रामिंग (OLP) प्री-फ्रंटल कॉर्टेक्स है। यह योजना बनाती है, सिमुलेशन करती है और आगे की सोचती है। आप नहीं चाहते कि आपकी मशीन सोचे; आप चाहते हैं कि वह मोड़े। सोचने की प्रक्रिया को शॉप फ्लोर से हटाकर फ्रंट ऑफिस में ले जाना ही हाई-मिक्स सेटअप बाधा को तोड़ने का एकमात्र व्यावहारिक तरीका है।
किसी भी शॉप फ्लोर पर जाइए और देखिए कि $200,000 की प्रेस ब्रेक पूरी तरह स्थिर खड़ी है, जबकि $35 प्रति घंटा कमाने वाला ऑपरेटर 15-इंच की स्क्रीन पर छह-बेंड ब्रैकेट की सीक्वेंसिंग करने में लगा है। टीच पेंडेंट पर प्रोफाइल ड्रॉ करने और बेंड डिडक्शन जाँचने में बिताया गया हर मिनट उस महंगी मशीन की लाभ-क्षमता को कम करता है। हाई-मिक्स वातावरण में, ऑफलाइन प्रोग्रामिंग मशीन अपटाइम को 95% तक पहुँचा सकती है, क्योंकि यह प्रोग्रामिंग और बेंडिंग की प्रक्रियाओं को अलग कर देती है। प्रोग्रामर CAD मॉडल इम्पोर्ट करता है, उसे अनफोल्ड करता है, टूलिंग लागू करता है और नेटवर्क के माध्यम से तैयार सीक्वेंस मशीन को भेज देता है। ऑपरेटर ‘लोड’ दबाता है, सेटअप शीट जाँचता है, और तुरंत उत्पादन शुरू कर देता है—या इस मामले में, सटीक एंगल बनाना शुरू करता है।
आप ऑपरेटर के निर्णय और अनुभव को पूरी तरह समाप्त नहीं कर सकते।
शॉप फ्लोर की असलियत एक हाइब्रिड मॉडल है। चाहे ऑफलाइन प्रोग्रामिंग कितनी भी सटीक क्यों न हो, फाइल डाउनलोड करने के बाद ऑपरेटर को टीच पेंडेंट पर लगभग 20% मोशन पॉइंट्स या बैकगौज पोज़िशन में बदलाव करना ही पड़ता है। सिमुलेशन एक आदर्श, निर्वात जैसी स्थिति मानकर चलता है, जबकि शॉप फ्लोर स्वभाव से अव्यवस्थित होता है। एयर-कंडीशंड ऑफिस में बैठा प्रोग्रामर जब कोई स्टैंडर्ड V-डाई चुनता है, तो उसे यह नहीं पता होता कि फ्लोर पर लगी उसी डाई के रेडियस पर पिछले मंगलवार गिरी रिंच की वजह से सूक्ष्म-सा चिप पड़ चुका है। ऐसे में ऑपरेटर को सीक्वेंस बदलना पड़ता है या क्राउनिंग एडजस्ट करनी पड़ती है। यदि आपका ऑफलाइन सॉफ़्टवेयर “प्रोसेस कंट्रोल” लागू करने के नाम पर पेंडेंट एडिट्स को लॉक कर देता है, तो जैसे ही भौतिक वास्तविकता डिजिटल मॉडल से अलग होगी, आपके ऑपरेटर काम करने में अक्षम हो जाएंगे।
A36 स्टील के एक बैच में केवल 0.005 इंच की मोटाई भिन्नता भी पूरी तरह सिमुलेट किए गए बेंड सीक्वेंस को बिगाड़ने के लिए पर्याप्त है। आधुनिक CAM सॉफ़्टवेयर आपके प्रेस ब्रेक का एक सटीक 3D डिजिटल ट्विन बनाता है, जिसमें टूलिंग प्रोफाइल और रैम की काइनेमैटिक्स तक शामिल होती हैं। यह स्क्रीन पर पार्ट को बेंड करता है और पंच, डाई तथा बैकगौज फिंगर्स के साथ फ्लैन्ज टकराव की जाँच करता है। जब सब कुछ योजना के अनुसार चलता है, तो यह $500 की टूलिंग क्रैश से बचाता है और स्क्रैप होने वाले पार्ट को बचा लेता है। लेकिन सिमुलेशन नाममात्र (nominal) मोटाई और आदर्श यील्ड स्ट्रेंथ मानकर चलता है। जैसे ही स्टील अपेक्षा से मोटा निकलता है, स्प्रिंगबैक बदल जाता है, बेंड रेडियस कड़ा हो जाता है, और जो फ्लैन्ज सिमुलेशन में ऊपरी रैम से दो मिलीमीटर की दूरी पर सुरक्षित था, वही वास्तविकता में क्लैम्प से टकराने लगता है।
आखिरकार, यह वास्तव में आपको क्या बचाता है?
| Shop Floor Reality | Sales Pitch |
|---|---|
| हल्का-सा टेढ़ा पंच ऑपरेटर को अंततः सीक्वेंस मैन्युअली ओवरराइड करने पर मजबूर कर देता है। | “हमारा 3D सिमुलेशन शून्य टक्कर की गारंटी देता है।” |
| सॉफ़्टवेयर वही टूल चुन लेता है जिसे आप पिछले महीने तोड़ चुके हैं और अभी तक डिजिटल लाइब्रेरी से हटाया नहीं है। | “स्वचालित टूल चयन सेटअप को अनुकूलित करता है।” |
| सिमुलेशन ने फिजिकल स्टॉप्स की वास्तविक चौड़ाई को नज़रअंदाज़ किया, इसलिए ऑपरेटर को बैकगौज फिंगर्स एडजस्ट करने में 15 मिनट लग जाते हैं। | “वन-क्लिक, निर्बाध प्रोग्राम जनरेशन।” |
जब डिजिटल लाइब्रेरी का कठोर और नियमित रखरखाव नहीं किया जाता, तब सिमुलेशन असफल हो जाते हैं। यदि आपका ऑफलाइन प्रोग्रामर हर बार डाई की ग्राइंडिंग होने या पंच बदलने पर टूल क्रिब डेटाबेस अपडेट नहीं करता, तो कोलिजन डिटेक्शन सुविधा ही जोखिम बन जाती है। सॉफ़्टवेयर पूरे आत्मविश्वास से ऐसी सेटअप शीट बना देगा जिसे वास्तविक मशीन पर लागू करना संभव ही नहीं है, और अंततः ऑपरेटर को प्रोग्राम छोड़कर पेंडेंट पर फिर से शुरुआत करनी पड़ती है।
सात साल पहले, मैंने अपने नए हाइड्रॉलिक ब्रेक के लिए $45,000 खर्च कर एक प्रोपायटरी, OEM-लॉक्ड ऑफलाइन सॉफ्टवेयर सूट खरीदने की अनुमति दी थी। मुझे लगा था कि मैं मशीन के लिए एक पूर्ण “दिमाग” खरीद रहा हूँ, लेकिन बाद में समझ आया कि वह तो महज़ एक चमकदार OEE ट्रैकर था। चूंकि उसका प्रोपायटरी पोस्ट-प्रोसेसर हमारी पुरानी और अलग ब्रांड की मशीनों से संवाद ही नहीं कर सकता था, इसलिए हम उसे केवल नई ब्रेक मशीन की निगरानी के लिए इस्तेमाल करते रहे, जबकि बाकी शॉप में ऑपरेटर अब भी हाथ से प्रोग्रामिंग करते रहे।
मशीन निर्माता मूलतः “आयरन” यानी मशीनें बेचना चाहते हैं। उनका नेटिव ऑफलाइन सॉफ्टवेयर अक्सर भारी सब्सिडी के साथ या मशीन के साथ बंडल करके दिया जाता है, ताकि आप उनके इकोसिस्टम में ही बंधे रहें। आप Trumpf खरीदें तो वे चाहते हैं कि आप TruTops इस्तेमाल करें। Amada लें तो AP100 आगे बढ़ाया जाता है। शुरुआत में सब कुछ बेहतरीन चलता है, लेकिन यह दरअसल डिजिटल हथकड़ियों की एक जोड़ी है, जो यह सुनिश्चित करती है कि अगली मशीन भी उसी रंग में रंगी हो। यदि आपको अचानक एक बड़ा कॉन्ट्रैक्ट मिल जाए और क्षमता बढ़ाने के लिए किसी दूसरी ब्रांड की तीन पुरानी ब्रेक मशीनें खरीदनी पड़ें, तो आपका OEM-लॉक्ड सॉफ्टवेयर बेकार साबित होगा।
ब्रांड-एग्नॉस्टिक CAM सॉफ्टवेयर—जैसे Radan, MetaCAM या रोबोटिक सेल्स के लिए RoboDK—खरीदते समय भारी लगते हैं। इनमें शुरुआती सॉफ्टवेयर निवेश बड़ा होता है, समर्पित वर्कस्टेशन चाहिए होते हैं, और 50 अलग-अलग मशीन ब्रांड के लिए पोस्ट-प्रोसेसर कॉन्फ़िगर करने की सीखने की प्रक्रिया भी कठिन होती है। लेकिन यही सॉफ्टवेयर आपकी शॉप की बौद्धिक संपदा को किसी एक शीट मेटल विक्रेता से अलग कर देते हैं। आप पार्ट को एक बार प्रोग्राम करते हैं, और एग्नॉस्टिक CAM उसे Delem, Cybelec या Amada की प्रोपायटरी भाषा में अनुवाद कर देता है। तब आप वह मशीन खरीदते हैं जो काम के लिए उपयुक्त हो—न कि वह जो आपके सॉफ्टवेयर लाइसेंस से मेल खाती हो।
लेकिन परफेक्ट बेंड प्लान बनाकर उसे सही मशीन तक भेज देना केवल सेटअप की समस्या हल करता है। जैसे ही रैम चलना शुरू करता है, योजना बनाने का काम पूरा हो चुका होता है। अब यह जानने के लिए कि वह परफेक्ट प्लान वास्तव में मुनाफा कमा रहा है या नहीं, आपको मशीन की नब्ज़ मापनी होगी—और इसके लिए आपको उस स्तर में प्रवेश करना पड़ेगा जिसे सबसे अधिक गलत समझा जाता है।
एंकर पैकेजिंग ने हाल ही में सिर्फ़ 200 डॉलर के नॉन-इंट्रूसिव करंट सेंसर मशीनों की पावर केबल पर क्लैम्प करके अपनी मासिक उत्पादन क्षमता 26,000 केस से बढ़ाकर 46,000 केस कर दी। जब किसी शॉप फ्लोर मैनेजर के कानों में ऐसा आंकड़ा पड़ता है, तो उसकी पहली प्रतिक्रिया होती है—हमें भी मॉनिटरिंग सिस्टम चाहिए। यह किसी जादुई समाधान जैसा लगता है। तार पर सेंसर लगाइए, डैशबोर्ड चमक उठेगा, और बिना एक भी नई प्रेस ब्रेक खरीदे अचानक 30% अधिक क्षमता मिल जाएगी। लेकिन करंट सेंसर सिर्फ यह बताता है कि मशीन बिजली खींच रही है या नहीं। वह यह नहीं बताता कि मशीन अच्छी पार्ट्स बना रही है, स्क्रैप बना रही है, या ऑपरेटर गलत बेंड सीक्वेंस समझने की कोशिश में ड्राई-साइक्लिंग कर रहा है। फिर हम क्यों उम्मीद करते हैं कि एक ही सॉफ़्टवेयर सब कुछ कर ले—मशीन चलाए, बेंड प्लान करे और बॉटलनेक भी ठीक कर दे?
जब मशीन डेटा विश्लेषक आधुनिक CNC प्रेस ब्रेक का अध्ययन करते हैं, तो पाते हैं कि नई मशीनें PLC अलार्म कोड के माध्यम से डाउनटाइम को स्वतः श्रेणीबद्ध कर देती हैं। लेकिन यही विश्लेषक यह भी बताते हैं कि अधिकांश वर्कशॉप में मौजूद 40% से 60% पुरानी मशीनें गहन डेटा विश्लेषण के लिए पूरी तरह अदृश्य हैं। 15 साल पुरानी हाइड्रोलिक ब्रेक का लेयर 1 कंट्रोलर राम को ऊपर-नीचे करना जानता है, लेकिन उसे यह नहीं पता कि वह किस वर्क ऑर्डर पर काम कर रहा है, लाइट कर्टेन के सामने कौन ऑपरेटर खड़ा है, या वर्तमान जॉब लाभदायक है भी या नहीं। लेयर 3 सॉफ़्टवेयर—मैन्युफैक्चरिंग एग्ज़िक्यूशन सिस्टम (MES) और प्रोडक्शन मॉनिटरिंग—इसी अंतर को पाटने के लिए बनाए गए हैं, ताकि अलग-थलग मशीन कंट्रोलर और फ्रंट ऑफिस की शेड्यूलिंग के बीच वास्तविक जुड़ाव स्थापित हो सके।
चार साल पहले, मैंने अपने प्रेस ब्रेक विभाग की निगरानी के लिए पूरे उद्यम में 85,000 डॉलर का MES रोलआउट स्वीकृत किया था।
मुझे लगा था कि मैं जवाबदेही खरीद रहा हूँ, लेकिन वास्तव में मैंने एक विशाल स्टॉपवॉच खरीद ली, जिसने सिर्फ़ हमारी मौजूदा कमियों को उजागर किया। क्योंकि हमारी ऑफ़लाइन प्रोग्रामिंग (लेयर 2) अव्यवस्थित थी, ऑपरेटर अब भी पेंडेंट पर 45 मिनट खराब बेंड सीक्वेंस ठीक करने में लगा रहे थे। नया MES ईमानदारी से उन 45 मिनटों को “आइडल” के रूप में दर्ज करता रहा। उसने एक सुंदर, रंग-कोडेड पाई चार्ट दिखाया, जिसमें स्पष्ट था कि हमारी शिफ्ट का 40% सेटअप में नष्ट हो रहा है—लेकिन वह उन टूलिंग टकराव त्रुटियों को ठीक नहीं कर सका जो देरी का असली कारण थीं। मैंने अपने ही घर को जलते हुए देखने के लिए एक हाई-डेफिनिशन मॉनिटर खरीद लिया था।
सामान्य Overall Equipment Effectiveness (OEE) डैशबोर्ड सिर्फ स्ट्रोक गिनते हैं, जबकि CNC-विशिष्ट मॉनिटरिंग कंट्रोलर से सीधे एक्सिस फीड रेट और रैम पोज़िशनिंग डेटा निकालती है। अपटाइम ट्रैक करना और वास्तविक फ्लो ट्रैक करना—इन दोनों में जमीन-आसमान का अंतर है। अगर आपका डैशबोर्ड सिर्फ इतना दिखा रहा है कि “मशीन शिफ्ट का 70% समय सक्रिय रही,” तो आप बिना दृश्यता के उड़ान भर रहे हैं।
कोई ऑपरेटर पूरे दिन मशीन को “सक्रिय” रख सकता है—बस रैम को आधी स्पीड पर चलाकर—क्योंकि क्राउनिंग गलत है और उसे डाई टूटने का डर है। एक सामान्य MES रैम की मूवमेंट देखता है और शिफ्ट को सफल घोषित कर देता है। लेकिन CNC-इंटीग्रेटेड मॉनिटर फीड रेट ओवरराइड पढ़ता है, 50% स्पीड कटौती को फ्लैग करता है, और आपको बताता है कि आपकी टूलिंग में समस्या है।
असल में यह आपको क्या बचत दिलाता है?
| शॉप फ्लोर की वास्तविकता | बिक्री प्रस्तुति (Sales Pitch) |
|---|---|
| ऑपरेटर टैबलेट पर “Material Delay” चुन लेता है क्योंकि वह मानना नहीं चाहता कि उसने गलत डाई लोड की थी। | “सूक्ष्म स्तर का डाउनटाइम ट्रैकिंग आपको बॉटलनेक के सटीक मूल कारण बताता है।” |
| डैशबोर्ड हरा चमक रहा है क्योंकि रैम चल रही है, भले ही वह स्क्रैप मोड़ रही हो। | “रियल-टाइम OEE आपको उत्पादन गुणवत्ता पर पूर्ण भरोसा देता है।” |
| सिस्टम 20 मिनट का सेटअप समय लॉग करता है, लेकिन वह 15 मिनट दर्ज नहीं करता जो ऑपरेटर ने फोर्कलिफ्ट ढूँढने में लगाए। | “स्वचालित जॉब ट्रैकिंग मैनुअल टाइम स्टडी की आवश्यकता समाप्त कर देती है।” |
अगर आप सिर्फ स्ट्रोक गिन रहे हैं, तो आप थ्रूपुट नहीं, बल्कि व्यस्तता को अनुकूलित कर रहे हैं। ऑपरेटर समझदार होते हैं। यदि आप उन्हें बताएँ कि उनकी परफॉर्मेंस हरी बत्तियों के आधार पर आँकी जाएगी, तो वे हरी बत्ती जलाए रखने का तरीका ढूँढ लेंगे—चाहे इसका मतलब आसान जॉब्स अपने पास रखना हो और जटिल, उच्च-मार्जिन सेटअप अगली शिफ्ट पर टाल देना ही क्यों न हो।
मान लीजिए किसी ऑपरेटर ने 100 पीस के रन के लिए बारकोड स्कैन किया, लेकिन ऑफलाइन प्रोग्रामर फ्लैट पैटर्न में बेंड डिडक्शन जोड़ना भूल गया। अब ऑपरेटर को फ्लैन्ज की लंबाई टॉलरेंस में लाने के लिए पहले तीन ब्लैंक स्क्रैप करने पड़ेंगे। MES इसे मशीन पर “Quality Issue” के रूप में लॉग करेगा। लेकिन न मशीन फेल हुई, न ऑपरेटर। असल में इंजीनियरिंग डेटा फेल हुआ। लेयर 3 मॉनिटरिंग पूरी तरह लेयर 1 और 2 की संरचनात्मक मजबूती पर निर्भर करती है। यदि आपका मूल डेटा ही सतही और अधूरा है, तो आपके निष्कर्ष भी गलत ही होंगे।
गंदी प्रक्रिया से साफ डेटा नहीं निकाला जा सकता।
ऐसे शॉप फ्लोर पर MES डैशबोर्ड चिपका देना, जहाँ अभी भी मशीन पर ही प्रोग्रामिंग होती है, वैसा ही है जैसे दिल का दौरा पड़ रहे व्यक्ति को स्मार्टवॉच पहना देना। आपको मरते हुए मरीज के शानदार, रियल-टाइम वाइटल्स मिल रहे हैं, लेकिन घड़ी CPR नहीं कर सकती। मॉनिटरिंग तभी लाभ देती है जब आपके मशीन कंट्रोल मानकीकृत हों और आपकी ऑफलाइन प्रोग्रामिंग वास्तविक भौतिक परिस्थितियों को सही ढंग से प्रतिबिंबित करे। जब तक ये दोनों परतें मजबूत नहीं हैं, तब तक आपका शॉप फ्लोर डेटा बस पाई-चार्ट में सजी हुई कल्पना है। यह आपको मजबूर करता है कि आप अपनी मौजूदा संचालन प्रणाली का कठोर मूल्यांकन करें और पहचानें कि वास्तव में कौन-सी लेयर आपके आउटपुट को रोक रही है।
मानव शरीर के बारे में सोचिए। ब्रेन स्टेम अनैच्छिक प्रतिक्रियाएँ संभालता है—साँस लेना, पलक झपकाना, गरम चूल्हे से हाथ तुरंत हटा लेना। यही लेयर 1 है: मशीन कंट्रोल जो सर्वो को सक्रिय करता है। आपका प्री-फ्रंटल कॉर्टेक्स कल की योजना बनाता है और भविष्य की कल्पना करता है। यही लेयर 2 है: ऑफलाइन प्रोग्रामिंग जो धातु कटने से पहले बेंड का सिमुलेशन करती है। और आपकी स्मार्टवॉच? वह सिर्फ आपकी नाड़ी ट्रैक करती है। वही लेयर 3 है: प्रोडक्शन मॉनिटरिंग।
यदि आप इन तीनों लेयर—मशीन कंट्रोल, ऑफलाइन प्रोग्रामिंग और प्रोडक्शन मॉनिटरिंग—को अपनी वास्तविक ज़रूरतों के अनुसार समझना चाहते हैं, तो विस्तृत तकनीकी विवरण, कॉन्फ़िगरेशन विकल्प और एप्लिकेशन परिदृश्यों को देखना अगला तार्किक कदम है। ADH Machine Tool का 100% CNC-आधारित पोर्टफोलियो लेज़र कटिंग, बेंडिंग, ग्रूविंग, शियरिंग और शीट मेटल ऑटोमेशन जैसे हाई-एंड परिदृश्यों को कवर करता है, जिससे आप स्पष्ट रूप से देख सकते हैं कि किस लेयर पर किस तरह का समाधान फिट बैठता है। विस्तृत स्पेसिफिकेशन और तकनीकी दस्तावेज़ के लिए आप यहाँ से संसाधन डाउनलोड कर सकते हैं: तकनीकी ब्रॉशर डाउनलोड करें.
तो फिर हम एक ही कोड से ये तीनों काम करने की उम्मीद क्यों करते हैं?
हम अपनी स्मार्टवॉच से उपन्यास लिखने की उम्मीद नहीं करते, फिर भी शॉप मालिक अक्सर एक ही सॉफ़्टवेयर पैकेज से सर्वो चलाने, फिजिक्स का सिमुलेशन करने और पूरी शिफ्ट को ट्रैक करने की आशा रखते हैं। यह कभी काम नहीं करता। कई साल पहले मैंने एक सामान्य “स्मार्ट फैक्ट्री” सूट पर 42,000 डॉलर खर्च कर दिए। मुझे लगा था कि मैं मशीन के लिए पूरा दिमाग खरीद रहा हूँ, लेकिन असल में मैंने एक महँगा OEE ट्रैकर खरीदा था। वह हाई-डेफिनिशन में मेरे ऑपरेटरों को खराब बेंड सीक्वेंस से जूझते हुए दिखाता रहा। यदि आप सॉफ़्टवेयर लेयर को उस वास्तविक परिचालन बॉटलनेक से नहीं जोड़ते जो आपकी शॉप फ्लोर की क्षमता को जकड़ रहा है, तो आप बस महँगा वॉलपेपर खरीद रहे हैं।
यदि आप अपने वास्तविक बॉटलनेक की पहचान कर चुके हैं और यह स्पष्ट करना चाहते हैं कि आपको कंट्रोल लेयर, ऑफलाइन प्रोग्रामिंग या पूरी तरह इंटीग्रेटेड CNC इकोसिस्टम में से किस पर निवेश करना चाहिए, तो इस चरण पर विशेषज्ञ चर्चा समय और पूंजी दोनों बचा सकती है। ADH Machine Tool का 100% CNC-आधारित पोर्टफोलियो लेज़र कटिंग, बेंडिंग, ग्रूविंग, शीयरिंग और शीट मेटल ऑटोमेशन जैसे हाई-एंड अनुप्रयोगों को कवर करता है, इसलिए आप अपनी शॉप की वास्तविक ज़रूरत के अनुसार समाधान का व्यावहारिक मूल्यांकन कर सकते हैं। अपनी वर्तमान सेटअप, उत्पादन शैली और लक्ष्य पर बातचीत शुरू करने के लिए यहाँ संपर्क करें: संपर्क करें.
आपकी उत्पादन शैली ही आपके बॉटलनेक को निर्धारित करती है। यदि आप हाई-मिक्स, लो-वॉल्यूम जॉब शॉप का काम करते हैं, तो आपकी मशीन डेटा के लिए तरस रही होती है। रैम इसलिए नहीं चल रहा क्योंकि आपका हेड फैब्रिकेटर पेंडेंट के सामने चालीस मिनट खड़ा रहकर जटिल सात-बेंड सीक्वेंस को हाथ से फीड कर रहा है, जबकि ऑपरेटर मोबाइल देख रहा है। ऐसे माहौल में लेयर 2 ऑफलाइन प्रोग्रामिंग आपका उद्धार करती है। आपको ऑफिस में ही टूलिंग टकरावों को समझने और सुलझाने के लिए “प्री-फ्रंटल कॉर्टेक्स” चाहिए, ताकि मशीन फ्लोर पर केवल बेंडिंग का काम करे। इसी संदर्भ में एक उन्नत, पूरी तरह CNC-आधारित प्रेस ब्रेक—जैसे ADH Machine Tool का CNC प्रेस ब्रेक समाधान—ऑफलाइन प्रोग्रामिंग, सटीक नियंत्रण और शीट मेटल ऑटोमेशन के साथ मशीन समय को अधिकतम करने में वास्तविक अंतर पैदा कर सकता है।
लेकिन अगर आप उसी ब्रैकेट के 10,000 पीस की बैच चलाते हैं तो?
तब आपका बॉटलनेक पूरी तरह बदल जाता है। जब कोई जॉब तीन हफ्तों तक लगातार चलता है, तो सेटअप समय लगभग अप्रासंगिक हो जाता है। असली दुश्मन है मैटेरियल में होने वाला बदलाव। जब स्टील मिल पिछली खेप से थोड़ा ज्यादा कठोर शीट मेटल भेज देती है, तो मानव ऑपरेटर उतनी तेजी से एडजस्ट नहीं कर पाते। यहाँ आपको लेयर 1 मशीन कंट्रोल की जरूरत है, जिसमें रियल-टाइम एंगल सेंसर हों जो स्प्रिंगबैक की भरपाई तुरंत, ऑन-द-फ्लाई कर सकें। ऐसे हाई-लोड और लंबे रन परिदृश्यों में बड़े टननेज और पूरी तरह CNC-आधारित कंट्रोल वाली मशीनें—जैसे कि बड़े प्रेस ब्रेक समाधान—असली फर्क पैदा करती हैं, क्योंकि यहाँ सॉफ्टवेयर और हार्डवेयर दोनों को उच्च-परिशुद्धता, निरंतर बेंडिंग के लिए डिज़ाइन किया गया होता है। ADH Machine Tool जैसी कंपनियों का फोकस भी ऐसे ही हाई-एंड बेंडिंग परिदृश्यों पर रहता है, जहाँ रियल-टाइम कंट्रोल ही उत्पादकता और स्क्रैप के बीच का अंतर तय करता है। ऐसे परिदृश्य में ऑफलाइन प्रोग्रामिंग अपग्रेड करना बेकार है। आप ब्रेन-स्टेम की समस्या को प्री-फ्रंटल कॉर्टेक्स के समाधान से ठीक करने की कोशिश कर रहे हैं।
मशीन निर्माता मशीनें बेचना चाहते हैं। वे 15 साल पुरानी हाइड्रोलिक प्रेस ब्रेक, जो एक साधारण PLC कंट्रोलर पर चलती है, के साथ बैकवर्ड कम्पैटिबिलिटी बनाए रखने में रुचि नहीं रखते। आप बाजार का सबसे महंगा लेयर 2 ऑफलाइन सिमुलेशन सॉफ्टवेयर खरीद लें, लेकिन यदि आपकी पुरानी ब्रेक केवल बेसिक रैम डेप्थ और सिंगल-एक्सिस बैकगेज पोज़िशन समझती है, तो वह शानदार 3D सिमुलेशन कभी वास्तविक मूवमेंट में नहीं बदलेगा। सॉफ्टवेयर एक जटिल पोस्ट-प्रोसेस्ड फाइल जनरेट करेगा, और आपकी लेगेसी मशीन उसे ऐसे देखेगी जैसे वह किसी अनजान भाषा में लिखी हो।
आखिरकार, इससे वास्तव में आपकी बचत किस बात में होगी?
| शॉप फ्लोर की वास्तविकता | सेल्स पिच |
|---|---|
| पोस्ट-प्रोसेसर ऐसा फ़ाइल फ़ॉर्मेट निकालता है जिसे आपका 2005 का कंट्रोलर पढ़ ही नहीं सकता। | “इंजीनियरिंग ऑफिस से सीधे मशीन तक प्रोग्राम बिना किसी रुकावट के भेजें।” |
| ऑपरेटर आज भी Y-एक्सिस की गहराई हाथ से समायोजित करते हैं क्योंकि पुरानी हाइड्रॉलिक्स तेल गर्म होने पर ड्रिफ्ट करती है। | “पहले ही पार्ट में परफेक्ट सटीकता के साथ टेस्ट पीस की आवश्यकता खत्म करें।” |
| 3D सिमुलेशन 6-एक्सिस बैकगेज मानकर चलता है; आपकी मशीन में केवल दो हैं। | “हर बेंड का सिमुलेशन करें और महंगी टक्करों को पहले ही रोकें।” |
आप इस अंतर को उम्मीद के सहारे नहीं पाट सकते। यदि आपका लेयर 1 कंट्रोल व्यावहारिक रूप से निष्क्रिय है, तो सबसे पहले CNC कंट्रोलर का रेट्रोफिट करना ही होगा।
वेंडर अक्सर इन तीनों लेयर्स की सीमाओं को जानबूझकर धुंधला कर देते हैं। जब आप किसी पुराने प्रेस ब्रेक के लिए रेट्रोफिट किट देखते हैं, तो ब्रोशर में “पूर्ण CNC अपग्रेड” का वादा किया जाता है—जो सर्वो बैकगेज से लेकर जॉब ट्रैकिंग तक सब कुछ संभालने का दावा करता है। लेकिन बारीक अक्षरों को ध्यान से पढ़िए। आमतौर पर वे एक बेहद सक्षम लेयर 1 कंट्रोलर के साथ एक गंभीर रूप से सीमित लेयर 2 प्रोग्रामिंग मॉड्यूल को पैकेज में बेच रहे होते हैं। हाइड्रॉलिक्स तो बेहतरीन तरीके से चलेगी, लेकिन आपके ग्राहक की जटिल STEP फ़ाइल को यह अनफोल्ड नहीं कर पाएगा।
चमकदार ब्रोशर को तेज़ रिफ्लेक्स और गहरी सोच के बीच का अंतर धुंधला न करने दें।
यदि आप यह मानकर बंडल खरीद लेते हैं कि उसका “प्रोग्रामिंग इंटरफेस” समर्पित ऑफलाइन सॉफ़्टवेयर के बराबर है, तो आपका इंजीनियरिंग विभाग विरोध पर उतर आएगा। उन्हें हाथ से बेंड डिडक्शन निकालने पड़ेंगे, क्योंकि बंडल में दिया गया सॉफ़्टवेयर उचित मैटेरियल डेटाबेस से हीन होगा। आपको बंडल की हर लेयर का स्वतंत्र रूप से मूल्यांकन करना चाहिए। क्या कंट्रोल लॉजिक रैम को स्थिर करता है? हाँ। क्या प्रोग्रामिंग क्षमता वास्तव में आपके मौजूदा टूलिंग लाइब्रेरी का सटीक सिमुलेशन करती है? संभवतः नहीं। जब आप इस बंडल को परत-दर-परत खोलते हैं, तो स्पष्ट हो जाता है कि सबसे परफेक्ट सॉफ़्टवेयर स्टैक भी अंततः नीचे लगी भौतिक मशीनरी पर ही निर्भर है।
आपका प्री-फ्रंटल कॉर्टेक्स एक बेदाग़ मैराथन दौड़ने की कल्पना कर सकता है, लेकिन अगर आपकी जांघ की हड्डियाँ टूटी हों तो आप स्टार्टिंग लाइन तक भी नहीं पहुँच पाएँगे। सॉफ्टवेयर भी इसी तरह काम करता है। हम उम्मीद करते हैं कि ऑफलाइन प्रोग्रामिंग हमारे अव्यवस्थित बेंडिंग विभाग को जादू की तरह ठीक कर देगी, जबकि डिजिटल सिमुलेशन असली शीट मेटल को मोड़ नहीं सकता। वह केवल मशीन को निर्देश देता है। यदि आपकी भौतिक नींव ही कमजोर है, तो उन्नत सॉफ्टवेयर की एक और परत जोड़ना केवल आपकी विफलता को हाई-डेफिनिशन में दिखाएगा। अव्यवस्थित शॉप फ्लोर से आप कोडिंग के ज़रिए बाहर नहीं निकल सकते।
ऑफलाइन प्रोग्रामिंग एक आदर्श भौतिक दुनिया मानकर चलती है। यह मान लेती है कि डिजिटल लाइब्रेरी में मौजूद 85-डिग्री गूसनेक पंच का टिप रेडियस, ऊँचाई और संरचनात्मक मजबूती बिल्कुल वैसी ही है जैसी आपके रैक पर रखे वास्तविक पंच की। वास्तविकता में ऐसा शायद ही कभी होता है।
छह वर्ष पहले मैंने 34,200 डॉलर खर्च कर एक प्रीमियम ऑफलाइन बेंडिंग सिमुलेशन सुइट खरीदने की मंजूरी दी थी, इस भरोसे के साथ कि यह हमारी सेटअप बाधा को समाप्त कर देगा।
परिणाम विनाशकारी रहा। ऑफिस में सॉफ्टवेयर ने बिल्कुल सटीक और बिना टकराव वाले बेंड सीक्वेंस तैयार किए, लेकिन शॉप फ्लोर पर ऑपरेटर 45 मिनट तक उस खास सेगमेंटेड डाई को ढूँढता रहा जो महीनों से गायब थी। अंततः उसने दूसरी डाई से काम चलाया, और उसी क्षण डिजिटल बेंड डिडक्शन गलत हो गए। पार्ट्स टॉलरेंस से बाहर चले गए और हमें स्टेनलेस स्टील की पूरी खेप स्क्रैप करनी पड़ी। दिमाग ने जिस शरीर के लिए परफेक्ट योजना बनाई थी, वह शरीर वास्तविकता में मौजूद ही नहीं था।
किसी सॉफ्टवेयर डेमो को देखने से पहले आपको अपनी टूलिंग रैक की भौतिक इन्वेंटरी करनी ही चाहिए। टिप वियर मापिए। दरार वाले पंच हटा दीजिए। एक स्वच्छ और सटीक डिजिटल लाइब्रेरी तैयार कीजिए जो आपकी वास्तविक टूलिंग स्थिति का पूरी तरह प्रतिबिंब हो। यदि आपकी टूलिंग अव्यवस्थित है, तो लेयर 2 सॉफ्टवेयर केवल आपकी स्क्रैप दर को और तेज़ी से बढ़ाएगा।
सॉफ्टवेयर विक्रेता जानते हैं कि प्रवेश कैसे पाया जाए। वे एक मशीन के लिए ऐसा बेस प्राइस बताते हैं जो पूरी तरह वाजिब लगता है, लेकिन यह नहीं बताते कि जब आप कई विभागों में सिस्टम को जोड़कर ‘ब्रेन स्टेम’ को ‘प्री-फ्रंटल कॉर्टेक्स’ से कनेक्ट करना चाहेंगे, तब यही आर्किटेक्चर कितनी महंगी साबित होगी।
असल में यह आपको बचत कितनी कराता है?
| बिक्री प्रस्तुति (Sales Pitch) | वास्तविक शॉप फ़्लोर सच्चाई |
|---|---|
| “आज आपको जिन सटीक फीचर्स की ज़रूरत है, सिर्फ़ उन्हीं के लिए भुगतान करें।” | यदि आप सब्सक्रिप्शन का स्तर घटाते हैं, तो आवश्यक DXF इम्पोर्ट फ़ंक्शन निष्क्रिय हो जाते हैं और आप एक तयशुदा प्लान में बंध जाते हैं। |
| “जैसे-जैसे आपकी टीम बढ़े, आसानी से नए यूज़र जोड़ें।” | हर नए इंजीनियरिंग सीट पर सालाना $2,500 का खर्च, साथ में सॉफ़्टवेयर चालू रखने के लिए अनिवार्य मेंटेनेंस शुल्क। |
| “भविष्य के मशीन अपडेट्स के साथ पूर्ण संगतता की गारंटी।” | लेयर 2 ऑफ़लाइन प्रोग्रामिंग का जबरन अपडेट आपके पुराने लेयर 1 मशीन कंट्रोल के पोस्ट-प्रोसेसर को निष्क्रिय कर देता है, और समाधान के नाम पर पेड पैच बेचा जाता है। |
आप केवल एक टूल नहीं खरीद रहे होते; आप वास्तव में एक विक्रेता के अपडेट चक्र से बंध रहे होते हैं। जैसे ही सॉफ़्टवेयर अपडेट फ़ाइल फ़ॉर्मेट बदलता है, आपकी पुरानी मशीनें अचानक बेकार-सी हो जाती हैं। फिर वही विक्रेता बड़ी सहजता से “लॉयल्टी डिस्काउंट” के नाम पर नई मशीन कंट्रोल रेट्रोफिट का प्रस्ताव रखता है—उस समस्या के समाधान के लिए, जो उसने खुद पैदा की है।
बजट की बर्बादी से बचने का एकमात्र तरीका है—पूरी कठोरता के साथ उस सटीक परिचालन विफलता को परिभाषित करना जिसे आप हल करना चाहते हैं। यदि आपके ऑपरेटर मशीन खाली खड़ी रहने के दौरान पेंडेंट पर मैन्युअली बेंड डिडक्शन की गणना कर रहे हैं, तो आपको लेयर 2 ऑफ़लाइन प्रोग्रामिंग की आवश्यकता है। यदि आपके ऑपरेटर हर शीट की अलग-अलग मोटाई के कारण लगातार Y-एक्सिस की गहराई समायोजित कर रहे हैं, तो आपको रियल-टाइम एंगल मापन के साथ लेयर 1 मशीन कंट्रोल चाहिए।
टूटी हुई टांग के इलाज के लिए हार्ट-रेट मॉनिटर मत खरीदिए।
बॉटलनेक को स्पष्ट रूप से पहचानें, उसे ठीक करने वाली सही लेयर को अलग करें, और उसकी सीमा से बाहर के फीचर्स के लिए भुगतान करने से इंकार करें। जब आप मशीन कंट्रोल, ऑफ़लाइन प्रोग्रामिंग और प्रोडक्शन मॉनिटरिंग को अलग-अलग टूल्स के रूप में देखते हैं, तब आप किसी जादुई समाधान की तलाश बंद कर देते हैं। आप ठीक उसी औज़ार की तलाश शुरू करते हैं जिसकी वास्तव में ज़रूरत है। तब आपको समझ आता है कि सॉफ़्टवेयर शॉप फ़्लोर अनुशासन का विकल्प नहीं है; वह तो सिर्फ़ एक दर्पण है, जो दिखाता है कि आपने अपनी मशीनरी पर कितनी वास्तविक पकड़ बनाई है।
