फाइबर लेज़र कटिंग मशीन की असली कीमत: सोर्स, हेड, सर्विस और TCO
फाइबर लेज़र की खरीद कीमत, अधिक से अधिक, उसकी कुल जीवनकाल लागत का 20% होती है—एक ऐसा तथ्य जो $400,000…

आपके इनबॉक्स में 160-टन CNC हाइड्रोलिक प्रेस ब्रेक के लिए दो कोटेशन आते हैं। दोनों में Y1/Y2 अक्ष की ±0.01 मिमी टॉलरेंस का दावा। कंट्रोलर ब्रांड वही। बैकगेज रीच वही। लेकिन एक की कीमत 30% कम।
आपको लगता है कि आपने शानदार सौदा पकड़ लिया।
मुझे तो सिरदर्द की आहट सुनाई देती है।
क्योंकि मैं उस फैक्ट्री में खड़ा रहा हूँ जहाँ Y1/Y2 अक्ष टॉलरेंस — यानी दो हाइड्रोलिक सिलेंडरों की समकालिक पोज़िशनिंग सटीकता — को वास्तव में माइक्रॉन स्तर पर सेट किया जाता है। यह सस्ता नहीं आता। इसके पीछे भारी स्टील मास, घंटों की मशीनिंग, और ऐसे इंजीनियर होते हैं जो जानते हैं कि 160 टन का दबाव उस फ्रेम के साथ क्या करता है जिसे सही तरीके से स्ट्रेस-रिलीव नहीं किया गया हो। इसलिए अगर कागज़ पर सब कुछ समान है लेकिन कीमत नहीं, तो वह गायब पैसा गया कहाँ?
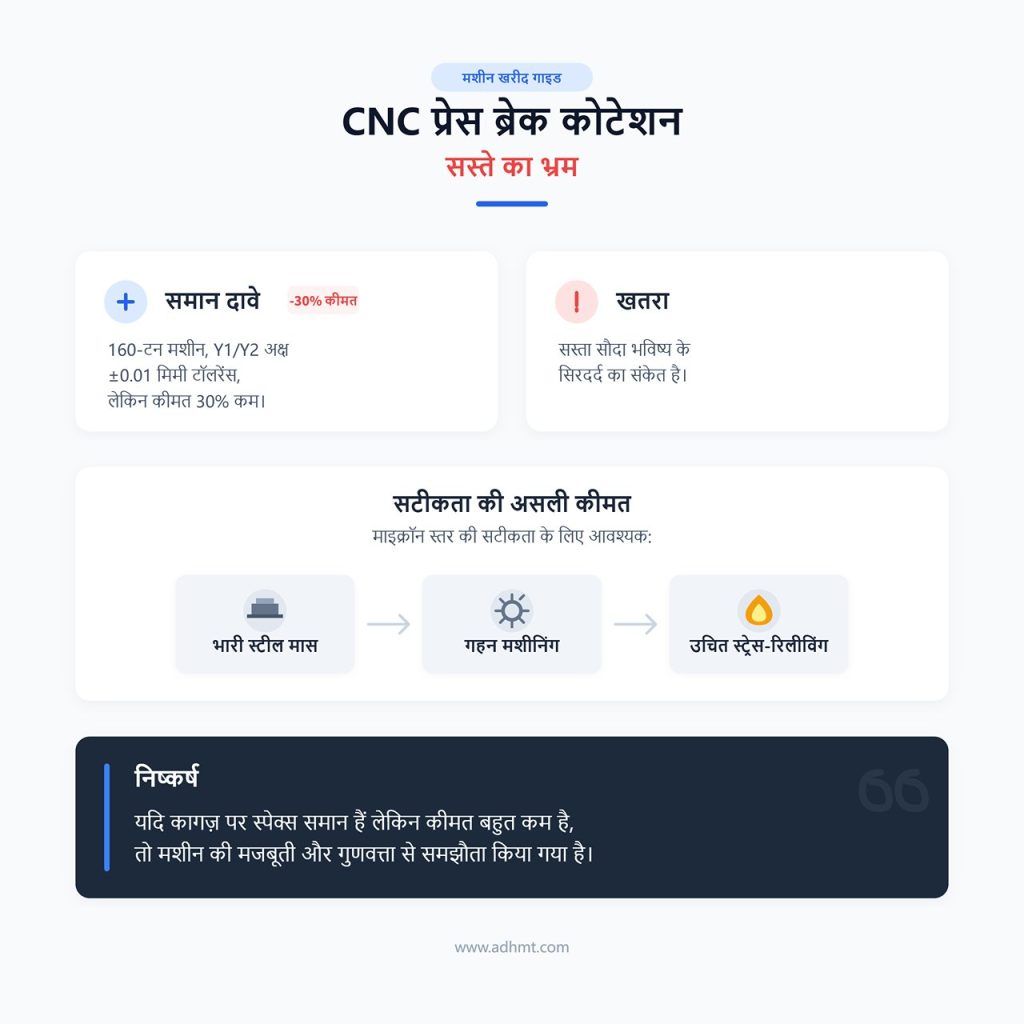
पहले गणित समझिए। $60,000 की मशीन पर तीस प्रतिशत मतलब $18,000। यह “लीन ऑपरेशन” नहीं है। इसका सीधा अर्थ है—कहीं न कहीं किसी चीज़ का खर्च नहीं किया गया है।
जब कोई वास्तविक फैक्ट्री ±0.01 मिमी Y1/Y2 अक्ष टॉलरेंस हासिल करने का लक्ष्य रखती है, तो वह फ्रेम को पूर्ण वेल्डिंग, स्ट्रेस रिलीफ, गैंट्री मिलिंग, हाइड्रोलिक इंस्टॉलेशन, इलेक्ट्रिकल इंटीग्रेशन, कैलिब्रेशन और लोड टेस्टिंग जैसी पूरी प्रक्रिया से गुज़ारती है। कुल आठ चरण। इनमें से एक भी छूट जाए तो पहली बार 10 मिमी प्लेट पर बॉटम-बेंड करते ही टॉलरेंस भटकने लगती है। टॉलरेंस भटकी तो रीवर्क होगा। रीवर्क हुआ तो पार्ट्स स्क्रैप होंगे। और स्क्रैप हुए तो आपका ग्राहक लेट डिलीवरी पर $4,000 काट लेगा।
इसलिए जब दो स्पेसिफिकेशन शीट एक जैसी दिखती हैं, लेकिन एक कोटेशन $18,000 हल्का है, तो यह कोई जादुई दक्षता नहीं है। आप दरअसल कम स्टील मोटाई, छोड़ा गया स्ट्रेस रिलीफ, या आपके और असली फैक्ट्री के बीच फँसे किसी ब्रोशर-बेचने वाले बिचौलिए को देख रहे हैं—जो अपना मार्जिन काटता है, पर इंजीनियरिंग में शून्य मूल्य जोड़ता है।
खतरनाक बात? कागज़ पर सब खुद को “डायरेक्ट सप्लायर” ही लिखते हैं।
तो ये कैटलॉग कॉपी करने वाले बिचौलिए आखिर ऐसा कैसे कर लेते हैं कि आपको भनक भी नहीं लगती?
कल्पना कीजिए, एक सेल्स प्रतिनिधि वीडियो कॉल पर है। उसके पीछे साफ-सुथरा असेंबली बे, आधी बनी हुई प्रेस ब्रेक, और फैक्ट्री के नाम वाला बैनर। वह “हमारी प्रोडक्शन लाइन” ऐसे कहता है मानो उस कंक्रीट की ज़मीन का मालिक वही हो।
जो वह आपको नहीं दिखाता, वह यह है कि वह लाइन तीन अलग-अलग सब-कॉन्ट्रैक्टरों की है—और उनमें से किसी का मालिक वह नहीं है।
मैंने ऐसे कई कारोबारियों से एक सीधा सवाल पूछा है: “वेल्डिंग के बाद आप ±0.01 mm Y1/Y2 ऐक्सिस टॉलरेंस कैसे हासिल करते हैं—कदम-दर-कदम समझाइए।” एक असली फैक्ट्री तुरंत स्ट्रेस-रिलीफ साइकल्स, सिलेंडर माउंटिंग सतहों की गैन्ट्री मिलिंग, और लोड के तहत अंतिम लेज़र कैलिब्रेशन की बात करती है। जबकि ट्रेडिंग कंपनी के कागज़ी मैनेजर बातचीत को घुमाकर कंट्रोलर ब्रांड पर ले आते हैं।
क्योंकि मशीनिंग उनके नियंत्रण में नहीं होती। वेल्डिंग उनके हाथ में नहीं होती। उनके नियंत्रण में होता है सिर्फ़ ब्रॉशर।
यह 30% का अंतर अक्सर उनकी कमीशन और उस सबसे सस्ती फैक्ट्री की कीमत को कवर करता है, जो बस तय बजट में मशीन बना दे। इंस्टॉलेशन के बाद अगर रैम समानांतरता खो दे और आपके $7,500 के स्टेनलेस पैनल कबाड़ में चले जाएँ, तो वही ब्रॉशर बेचने वाला अचानक खुद को “सिर्फ़ सोर्सिंग पार्टनर” बताने लगता है।
तो अगर बाहरी दिखावा भरोसेमंद लगे और स्पेसिफिकेशन शीट भी मेल खाती हो, फिर कीमत बढ़ने पर आप असल में किस चीज़ के लिए भुगतान कर रहे हैं?
एक प्लांट में, जहाँ मैंने कमीशनिंग की थी, सिलेंडर माउंटिंग सतहों को असेंबली से पहले गैन्ट्री मिल पर 0.05 mm से कम फ्लैटनैस में काटा गया था। यही सटीक फ्लैटनैस बाद में संभव बनाती है कि जब हाइड्रॉलिक्स आपस में बल संतुलित करते हैं, तब भी ±0.01 mm Y1/Y2 ऐक्सिस टॉलरेंस हासिल की जा सके।
उस गैन्ट्री मिल की कीमत कुछ तथाकथित ब्रांड-चिपकाने वालों के पूरे कारोबार से भी ज़्यादा है।
मिड-टियर फैक्ट्रियाँ खुलकर बताती हैं कि मशीन के मूल मूल्य का 60–70% हिस्सा आयातित हाइड्रॉलिक्स, इलेक्ट्रिकल्स और कंट्रोल सिस्टम्स में होता है। ठीक है—अच्छे कंपोनेंट्स ज़रूरी हैं। लेकिन कंपोनेंट्स केवल सामग्री हैं। असली नुस्खा है मशीनिंग की सटीकता और इंटीग्रेशन का अनुभव। केवल असेंबली करने वाली वर्कशॉप्स प्रीमियम पार्ट्स को साधारण फ्रेम पर बोल्ट करके उसे “जर्मन क्वालिटी” कह देती हैं।
एक वास्तविक निर्माता को आप 30% अधिक इसलिए देते हैं क्योंकि महत्वपूर्ण चरण उसी के नियंत्रण में होते हैं—वेल्डिंग सीक्वेंस, स्ट्रेस रिलीफ, प्रिसीजन मशीनिंग, और टननेज के तहत कैलिब्रेशन। यही नियंत्रण आपके पहले साल में फ्रेम डिफॉर्मेशन से होने वाले $12,000 के डाउनटाइम और फील्ड रिपेयर के जोखिम को कम करता है।
इसलिए जब कोई विक्रेता गर्व से कहे कि मशीन “स्टॉक में तैयार है और तुरंत भेजी जा सकती है,” तो आपको राहत महसूस होनी चाहिए।
या सच में होनी चाहिए?
कस्टम-टननेज CNC प्रेस ब्रेक, जो ±0.01 mm Y1/Y2 ऐक्सिस टॉलरेंस बनाए रखने के लिए बनाए जाते हैं, आमतौर पर गोदाम में धूल खाते नहीं पड़े रहते। वे पहले से शेड्यूल में होते हैं।
फिर भी मैं विज्ञापन देखता हूँ: “160T x 3200 mm, तत्काल डिलीवरी के लिए तैयार।”
खुद से पूछिए—ऐसा क्यों?
कभी-कभी यह वाकई में वैध ओवरप्रोडक्शन होता है। लेकिन अक्सर यह वह मशीन होती है जो किसी अधिक सख्त ग्राहक के लिए अंतिम कैलिब्रेशन में फेल हो गई। संभव है कि पूर्ण लोड पर रैम की समानांतरता स्वीकार्य टॉलरेंस से बाहर चली गई हो। एक गंभीर फैक्टरी उसे दोबारा रीवर्क करती है या स्क्रैप कर देती है। लेकिन मार्जिन के पीछे भागने वाला बिचौलिया उसे कम तकनीकी समझ वाले विदेशी ग्राहक को खिसका देता है—जो अंतिम भुगतान से पहले लोड-टेस्ट नहीं करेगा।
आप छह हफ्ते का लीड टाइम बचा लेते हैं।
फिर आप हाइड्रोलिक अस्थिरता के पीछे भागते हुए 9,000 डॉलर गंवा देते हैं—और ऊपर से दो नाराज़ ग्राहक झेलते हैं, जिन्हें इससे कोई फर्क नहीं पड़ता कि आपके सप्लायर ने भी वही स्पेसिफिकेशन शीट दिखाई थी जो बाकी सब दिखाते हैं।
अब तक आपको एक मानसिक बदलाव महसूस हो जाना चाहिए: एक जैसी स्पेसिफिकेशन का मतलब एक जैसी मशीनें नहीं होता—उसका मतलब है एक जैसी मार्केटिंग भाषा। असली तुलना कीमत बनाम कीमत की नहीं है।
यह इंजीनियरिंग की गहराई बनाम मार्जिन के दिखावे की लड़ाई है।
और यदि यह सच है, तो आप कौन से ठोस दबाव-बिंदु इस्तेमाल कर सकते हैं ताकि एडवांस वायर करने से पहले ही कमजोर वेल्ड अपनी पोल खोल दें?
पिछले साल मैंने एक तथाकथित “डायरेक्ट मैन्युफैक्चरर” से लाइव कॉल पर उनका वेल्डिंग बे दिखाने को कहा। कैमरा एक आधा-जुड़े फ्रेम पर ठहरा, फिर स्क्रीन फ्रीज़ हो गई। उसने कहा, “नेटवर्क की समस्या है।” अजीब बात है—नेटवर्क हमेशा तब ही क्यों चला जाता है जब आप पूछते हैं कि वेल्डिंग के बाद वे ±0.01 mm Y1/Y2 एक्सिस टॉलरेंस की सुरक्षा कैसे सुनिश्चित करते हैं?
आप बिचौलियों को कीमत पर बहस करके बेनकाब नहीं करते। आप उन्हें उन कंट्रोल पॉइंट्स की मांग करके उजागर करते हैं जिन पर उनका भौतिक नियंत्रण ही नहीं होता। चार ऐसे बिंदु। हर एक विक्रेता को यह साबित करने पर मजबूर करता है कि वे फैब्रिकेशन, कंट्रोल लॉजिक, हाइड्रोलिक्स और अंतिम कैलिब्रेशन पर वास्तविक नियंत्रण रखते हैं—या फिर स्वीकार करें कि वे सिर्फ किसी और के जोखिम पर मार्जिन जोड़कर ब्रॉशर बेच रहे हैं।
इनमें से एक भी चूक गए, तो आप पैसा नहीं बचा रहे। आप भविष्य के 10,000 से 25,000 डॉलर तक के स्क्रैप, डाउनटाइम और फील्ड सर्विस यात्राओं का अग्रिम भुगतान कर रहे हैं।
दबाव बनाने का तरीका यह है।
पेंट से पहले 160-टन के फ्रेम के सामने खड़े हों। साइड प्लेट्स और बेड के साथ भारी सीम वेल्ड साफ दिखाई देंगे। वेल्डिंग के दौरान स्टील हिलता है—यह हमेशा होता है। असली सवाल यह है कि क्या फैक्टरी मशीनिंग से पहले इस विकृति को नियंत्रित करती है, खासकर उन सिलेंडर सीट्स की मशीनिंग से पहले जिन्हें ±0.01 mm Y1/Y2 एक्सिस टॉलरेंस को संभालना है।
तीन चीज़ें मांगिए: उनका वेल्डिंग सीक्वेंस डॉक्यूमेंट, उनका स्ट्रेस-रिलीफ तरीका, और पेंट से पहले उनके गैंट्री मिल पर लगे फ्रेम की तस्वीर।
एक वास्तविक निर्माता नियंत्रित वेल्डिंग क्रम (controlled weld sequencing) की बात करेगा, ताकि ऊष्मा इनपुट संतुलित रहे। इसके बाद फिनिश मशीनिंग से पहले या तो फर्नेस स्ट्रेस रिलीफ या वाइब्रेशन स्ट्रेस रिलीफ की प्रक्रिया अपनाई जाती है। वे आपको फ्रेम को फ़्लोर-टाइप बोरिंग मशीन या गैन्ट्री मिल पर क्लैम्प करके, एक ही सेटअप में दोनों सिलेंडर माउंटिंग सतहों को काटते हुए दिखाएँगे। यही “एक सेटअप” निर्णायक है। यदि इन्हें अलग-अलग मशीन किया गया, तो आप स्थायी मिसएलाइन्मेंट को डिज़ाइन में ही शामिल कर देते हैं—जिससे हाइड्रॉलिक सिस्टम को हमेशा जूझना पड़ता है।
और जो ट्रेडिंग कंपनियों के कागज़ी प्रतिनिधि होते हैं? वे तुरंत कंट्रोलर ब्रांड की चर्चा पर आ जाते हैं। या फिर ताज़ा पेंट की हुई एक स्टॉक फोटो भेज देते हैं। क्योंकि वेल्डिंग उनके नियंत्रण में नहीं है। फर्नेस उनका नहीं है। मिल उनकी नहीं है।
यदि फ्रेम आउटसोर्स किया गया है और वे आपको स्ट्रेस-रिलीफ साइकल तक नहीं बता सकते, तो आप दांव लगा रहे हैं कि अवशिष्ट तनाव छह महीने बाद रैम को मोड़ नहीं देगा। और जब ऐसा होगा, तो सिलेंडर निकालने, दोबारा मशीनिंग कराने और री-शिमिंग के लिए $8,000 का खर्च सामने होगा। वह 20% का “डिस्काउंट” पल भर में गायब हो जाएगा।
तो यदि फैब्रिकेशन मशीन का कंकाल है, तो उसके मस्तिष्क का मालिक कौन है?
मैंने एक बार एक सप्लायर से उनके Delem कंट्रोलर से जुड़े PLC I/O सूची ईमेल करने को कहा। सन्नाटा। फिर कंट्रोलर मैनुअल से कॉपी किया हुआ एक PDF आया। तभी मुझे समझ आ गया कि उन्होंने Y1/Y2 अक्ष की ±0.01 मिमी सहनशीलता को सिंक्रोनाइज़ेशन के दौरान सुरक्षित रखने के लिए लैडर लॉजिक की एक भी पंक्ति स्वयं नहीं लिखी थी।
यह है असली परीक्षण: उनसे कस्टमाइज़्ड PLC प्रोग्राम फ़ाइल माँगें और कहें कि वे वीडियो पर समझाएँ कि सिलेंडर सिंक्रोनाइज़ेशन फॉल्ट की स्थिति में वे क्या करते हैं—सैद्धांतिक नहीं, बल्कि अपने वास्तविक लॉजिक के आधार पर।
एक सच्चा निर्माता विस्तार से बताएगा कि कंट्रोलर दोनों Y अक्षों पर लगी लीनियर स्केल से फीडबैक कैसे पढ़ता है, वास्तविक समय में विचलन की तुलना कैसे करता है, और समानांतरता को सहनशील सीमा में बनाए रखने के लिए प्रपोर्शनल वाल्व को कैसे ट्रिम करता है। वे यह भी समझाएँगे कि यदि विचलन निर्धारित सीमा से अधिक हो जाए तो क्या होता है—अलार्म थ्रेशहोल्ड, डीसिलरेशन रैंप, सेफ्टी इंटरलॉक। यह उनका लिखा हुआ सिस्टम है। उस पर उनका स्वामित्व है।
लेकिन केवल स्टिकर चिपकाने वाले कहेंगे, “Delem सिस्टम बहुत प्रसिद्ध है, बहुत स्थिर है।” यह इंटीग्रेशन नहीं है। यह मात्र असेंबली है।
इसका आर्थिक महत्व क्या है? जब सिंक्रोनाइज़ेशन बिगड़ता है और रैम एक तरफ 0.03 मिमी बाहर चला जाता है, तो आपके पार्ट्स में टेपर दिखाई देता है। स्टेनलेस स्टील पैनलों की पूरी खेप कबाड़ हो जाती है। एक हफ्ते में $6,500 का नुकसान। फिर आप बिचौलिये को फोन करके “फैक्ट्री से पूछने” की गुहार लगा रहे होते हैं कि सॉफ़्टवेयर सपोर्ट दिलाएँ।
यदि उन्होंने PLC लॉजिक स्वयं नहीं लिखा या कम से कम उसे गहराई से संशोधित नहीं किया, तो परिणाम उनके नियंत्रण में नहीं है। उनके नियंत्रण में केवल एक खरीद आदेश है।
लेकिन यहाँ तक कि जो फैक्ट्री केवल कंट्रोल्स को असेंबल करती है, वह भी प्रीमियम कंपोनेंट्स के पीछे छिप सकती है।
तो आप हाइड्रोलिक सिस्टम के मूल तत्व की पुष्टि कैसे करेंगे?
पीछे का कैबिनेट खोलें और उन सिलेंडरों को फीड करने वाले मैनिफोल्ड ब्लॉक को देखें। गंभीर मशीनों में, जो ±0.01 मिमी Y1/Y2 एक्सिस टॉलरेंस हासिल करने का लक्ष्य रखती हैं, वह ब्लॉक साधारण एल्युमिनियम में पेंच से लगे वाल्वों का बेतरतीब संयोजन नहीं होता। वह एक सटीक मशीन किया हुआ मैनिफोल्ड होता है, जिसे संतुलित फ्लो और दोनों पक्षों के बीच न्यूनतम प्रेशर लैग सुनिश्चित करने के लिए डिज़ाइन किया गया होता है।
अब यहाँ असली जाल है। आज के समय में कोई भी व्यक्ति “ओरिजिनल” या कम्पैटिबल हाइड्रोलिक कंपोनेंट्स एक-एक करके खरीद सकता है। प्रमाणित सप्लायर पंप और वाल्व अलग-अलग बेचते हैं। इसलिए कोई ट्रेडर साधारण फ्रेम पर असली ब्रांड के पार्ट्स लगा कर खुद को निर्माता घोषित कर सकता है।
आपकी स्पष्ट मांग होनी चाहिए: वाल्व के मॉडल नंबर सहित पूरा हाइड्रोलिक स्कीमैटिक प्रदान करें, फिर अपनी मशीन पर लगे वास्तविक मैनिफोल्ड को दिखाएँ और हर कंपोनेंट को लाइव कैमरे पर स्कीमैटिक से मिलाएँ।
एक असली फैक्ट्री आपको प्रेशर-कम्पेन्सेशन रणनीति, प्रपोर्शनल वाल्व की स्पेसिफिकेशन, और यह समझाएगी कि ब्लॉक का लेआउट Y1 और Y2 के बीच प्रतिक्रिया विलंब को कैसे कम करता है। वे जानते हैं कि फ्लो असंतुलन सीधे-सीधे पैरेललिज़्म एरर में बदल जाता है।
कैटलॉग की नकल करने वाले बिचौलिये आपको सिर्फ ब्रांड लोगो और CE सर्टिफिकेट भेजेंगे। फ्लो पाथ की कोई व्याख्या नहीं। रिस्पॉन्स टाइम पर कोई चर्चा नहीं। क्योंकि उन्होंने ब्लॉक डिज़ाइन नहीं किया—उन्होंने उसे ऑर्डर किया है।
यदि ब्लॉक एक सामान्य असेंबली है, जिसका आंतरिक चैनल डिज़ाइन कमजोर है, तो असमान लोड पर आपको रैम रैकिंग की समस्या झेलनी पड़ेगी। इसके बाद जब आपके ऑपरेटर हाइड्रोलिक समस्या की भरपाई के लिए डाइ शिम करना शुरू करेंगे, तो तकनीशियन विज़िट और रुकी हुई प्रोडक्शन में लगभग $12,000 का नुकसान होना असामान्य नहीं होगा।
सिर्फ कंपोनेंट्स कुछ साबित नहीं करते।
इसलिए आपको अंतिम प्रमाण की मांग करनी चाहिए।
यहीं पर दिखावटी खिलाड़ी टूट जाते हैं।
उन्हें स्पष्ट निर्देश दें: मेरे द्वारा निर्दिष्ट डाइ सेट लगाएँ, 3 मीटर लंबाई की 8 मिमी माइल्ड स्टील शीट का उपयोग करें, लगातार दस बेंड करें, और हर स्ट्रोक के बाद कंट्रोलर स्क्रीन पर बैकगेज पोज़िशन तथा Y1/Y2 एक्सिस टॉलरेंस लाइव दिखाएँ। कोई एडिटेड वीडियो स्वीकार्य नहीं होगा।
असली मशीनों में आप देखेंगे कि सिस्टम गर्म होने के बाद भी कई साइकलों में Y1/Y2 एक्सिस टॉलरेंस ±0.01 मिमी के भीतर स्थिर रहता है। आप हाइड्रोलिक पंप की आवाज़ को स्थिर होते सुनेंगे। आप ऑपरेटर को हर पार्ट में एंगल की एकरूपता मापते हुए देखेंगे।
ब्रोकर किस्म के लोग अचानक कैमरा समस्या का बहाना बनाने लगते हैं। या वे आपको “मिलती-जुलती मशीन” दिखाते हैं। या डायग्नोस्टिक स्क्रीन दिखाने से ही इंकार कर देते हैं।
क्योंकि एक लाइव, दोहराने योग्य बेंडिंग टेस्ट सब कुछ एक साथ जोड़ देता है: फ्रेम की स्थिरता, हाइड्रोलिक संतुलन, PLC लॉजिक, और लोड के तहत कैलिब्रेशन। यह पूरी संरचना का फॉरेंसिक स्ट्रेस टेस्ट होता है।
और अगर वे 30% अग्रिम — यानी $60,000 की मशीन पर $18,000 — भेजने से पहले यह दिखा नहीं सकते, तो ज़रा सोचिए, भुगतान क्लियर होने के बाद क्या होगा?
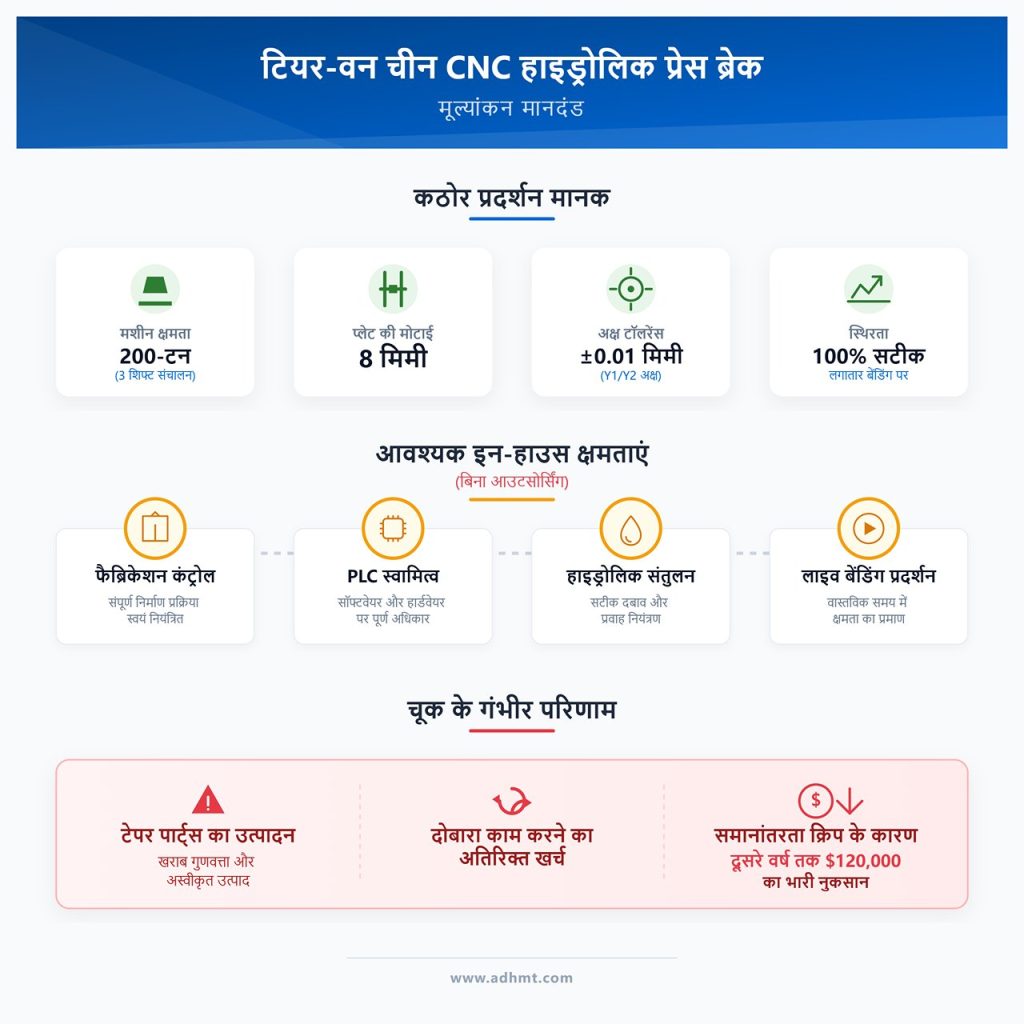
अब आपके पास एक स्पष्ट पद्धति है। चार दबाव बिंदु: फैब्रिकेशन, लॉजिक, हाइड्रोलिक्स, और लाइव प्रदर्शन।
तो जब आप अपनी शॉर्टलिस्ट में वास्तविक फैक्ट्री नामों को आमने-सामने रखेंगे, आपको क्या लगता है — कौन सी बिना हिचकिचाए इन चारों कसौटियों पर खरी उतरेगी?
मैं रात 2 बजे, तीन शिफ्ट चलने के दौरान, 200-टन मशीन बे में खड़ा रहा हूँ—कंट्रोलर स्क्रीन पर नज़र गड़ाए हुए। 8 मिमी प्लेट पर लगातार दसवें बेंड के बाद भी ±0.01 मिमी Y1/Y2 अक्ष टॉलरेंस स्थिर। कोई एडिट नहीं। कोई बहाना नहीं। बस आंकड़े—बिना डगमगाए।
यही मानक है।
आप यह नहीं पूछ रहे कि किसका कैटलॉग सबसे आकर्षक है। आप यह जानना चाहते हैं कि कौन सी फैक्ट्री फैब्रिकेशन कंट्रोल, PLC स्वामित्व, हाइड्रोलिक संतुलन और लाइव बेंडिंग प्रदर्शन—इन सब पर बिना अपने “पार्टनर वर्कशॉप” को बुलाए खरी उतर सकती है। एक बार भी चूक हुई, तो वही सूक्ष्म विचलन आगे चलकर टेपर पार्ट्स, दोबारा काम का खर्च, और दूसरे साल तक $120,000 की क्षति में बदल सकता है, जब समानांतरता का क्रिप आपकी वारंटी लॉग में दर्ज होने लगता है।
तो वास्तव में इस स्ट्रेस टेस्ट में कौन टिक पाता है?
Yawei की सुविधा में प्रवेश करते ही सबसे पहले उसका पैमाना महसूस होता है। 80–160 टन मशीनों की कतारें, निर्यात के लिए तैयार। फर्श पर तैयार इन्वेंटरी। फ्रेम के लिए समर्पित मशीनिंग सेंटर। वे तुरंत एक यूनिट निकाल सकते हैं, वायरिंग कर सकते हैं, और बिना पुर्ज़े ढूँढे ±0.01 मिमी Y1/Y2 अक्ष टॉलरेंस का प्रदर्शन कर सकते हैं।
जब आप लगभग-स्टॉक मॉडल पर लाइव टेस्ट की मांग करते हैं, तो यह बेहद महत्वपूर्ण हो जाता है।
लेकिन पैमाने के दो पहलू होते हैं। जैसे ही कोई ब्रांड बड़ा होता है, नकली उत्पादक उस पर टूट पड़ते हैं। मैंने ऐसे क्लाइंट देखे हैं जिन्होंने “अधिकृत एजेंट” को अग्रिम भुगतान भेजा—मशीन दिखने में सही, पेंट सही, स्पेक शीट मेल खाती हुई—लेकिन सीरियल ट्रेस कहीं नहीं पहुँचा। उस एक गलती ने एक वर्कशॉप को पार्ट मोड़ने से पहले ही $22,000 का नुकसान करा दिया। बड़ा नाम आपको स्टिकर चिपकाने वालों और लोगो की धुलाई करने वालों से नहीं बचाता।
अब बात करते हैं Shenchong की।
अहसास अलग होता है। फर्श पर मशीनें कम दिखती हैं, लेकिन एक 250-टन यूनिट के आसपास इंजीनियरों की टीम जुटी होती है, जो रोबोटिक सेल से जुड़ी होती है। 200 टन से ऊपर की क्षमता और ऑटोमेशन पैकेज—रोबोट लोडिंग, टैंडम सिंक्रोनाइज़ेशन, कस्टम PLC मॉडिफिकेशन—में ये विशेष रूप से चमकते हैं। जब मैं Y-एक्सिस सिंक्रोनाइज़ेशन और फॉल्ट थ्रेशोल्ड को नियंत्रित करने वाली लैडर लॉजिक के बारे में पूछता हूँ, तो वे कंट्रोलर का मैनुअल आगे नहीं बढ़ाते। वे अपना खुद का प्रोग्राम खोलकर दिखाते हैं।
लाइव रन के दौरान वे दिखाते हैं कि प्रोपोर्शनल वाल्व कैसे असममित लोड की स्थिति में दोनों सिलेंडरों को सूक्ष्म रूप से समायोजित करके ±0.01 mm Y1/Y2 एक्सिस टॉलरेंस बनाए रखते हैं। यह सिर्फ असेंबली नहीं है। यह इंजीनियरिंग की मौलिकता है।
तो फिर किसे ऊँची श्रेणी में रखा जाए?
यदि आपको 100-टन की मशीनें बड़ी संख्या में और तेजी से चाहिए, तो Yawei का पैमाना डिलीवरी जोखिम कम करता है—कम कस्टम वेरिएबल, कम इंटीग्रेशन देरी। लेकिन यदि आप 250-टन की स्वचालित लाइन बना रहे हैं, जहाँ लॉजिक और कस्टमाइज़ेशन ही सफलता या विफलता तय करते हैं, तो Shenchong की इंजीनियरिंग क्षमता कहीं अधिक गहरी है।
टियर-वन होने का संबंध आकार से नहीं है। असली सवाल यह है कि क्या फैक्ट्री लोड के तहत मशीन के व्यवहार पर वास्तविक नियंत्रण रखती है।
यहीं से एक असहज मध्य-स्तर की चर्चा शुरू होती है।
मैंने एक बार एक मिड-रेंज फैक्ट्री का ऑडिट किया जो सीधे तुर्की आयातकों से प्रतिस्पर्धा कर रही थी। साफ-सुथरा असेंबली हॉल। CE दस्तावेज़ व्यवस्थित। यूरोपीय कंट्रोलर। कागज़ों पर वही ±0.01 mm Y1/Y2 एक्सिस टॉलरेंस का दावा।
लाइव टेस्ट के दौरान ठंडी मशीन ने स्पेसिफिकेशन बनाए रखा। लेकिन तीस मिनट के लगातार साइक्लिंग के बाद एक तरफ विचलन 0.03 mm तक पहुँच गया। ऑपरेटर ने माइक्रो-एडजस्टमेंट करके उसे संतुलित किया। उन्होंने इसे “सामान्य कैलिब्रेशन” बताया।
असल तंत्र यह है: फ्रेम का स्ट्रेस-रिलीफ और हाइड्रोलिक रिस्पॉन्स में देरी, दोनों ही थर्मल स्थिरीकरण के बाद सामने आते हैं। यदि वेल्डिंग और हीट-ट्रीटमेंट चक्र पर फैक्ट्री के भीतर कड़ा नियंत्रण न हो, तो अवशिष्ट तनाव धीरे-धीरे मुक्त होता है। दो वर्षों में यही ड्रिफ्ट एंगल की असंगति, डाई शिमिंग और स्टेनलेस पैनलों के स्क्रैप में बदल जाती है। मैंने कार्यशालाओं को $48,000 तक का नुकसान उठाते देखा है, इससे पहले कि वे मानें कि समस्या ऑपरेटर नहीं, बल्कि प्रेस ब्रेक ही था।
बेहतर मिड-टियर फैक्ट्रियाँ दस्तावेज़ी जाँच और शुरुआती प्रदर्शन परीक्षण पास कर लेती हैं। वे अक्सर अच्छे कंपोनेंट खरीदती हैं और उनका निर्यात इतिहास भी वैध होता है। लेकिन जब उत्पादन तीन शिफ्टों में चलता है, तो कुछ मशीनें बिना हस्तक्षेप के लगातार ±0.01 mm Y1/Y2 एक्सिस टॉलरेंस बनाए नहीं रख पातीं।
क्या वे बेकार हैं?
नहीं।
एकल-शिफ्ट फैब्रिकेशन वर्कशॉप्स के लिए, जो 160 टन से कम क्षमता पर माइल्ड स्टील मोड़ती हैं, ये आर्थिक रूप से समझदारी भरा विकल्प हो सकती हैं। खरीद मूल्य शीर्ष-स्तर की मशीनों से लगभग $12,000 कम हो सकता है। यदि आपका वार्षिक उत्पादन सीमित है, तो संभव है कि वह दीर्घकालिक ड्रिफ्ट कभी सक्रिय ही न हो, जो उच्च-वॉल्यूम संयंत्रों को भारी पड़ता है।
लेकिन अगर आप लाइट्स-आउट ऑटोमेशन या कड़े टॉलरेंस वाले स्टेनलेस स्टील के काम की योजना बना रहे हैं, तो वह $12,000 की “बचत” बढ़ते हुए स्क्रैप की कुल लागत के सामने महज़ राउंडिंग एरर बनकर रह जाती है।
तो उन मशीनों का क्या, जो खुद को टियर-वन होने का दिखावा भी नहीं करतीं?
एक साधारण-सा परिदृश्य देखिए।
दो 300-टन की मशीनें। समान रेटेड क्षमता। एक ही कंट्रोलर ब्रांड। दोनों ±0.01 मिमी Y1/Y2 अक्ष टॉलरेंस का वादा करती हैं।
एक फ्रेम को वेल्ड किया गया, नॉर्मलाइज़ किया गया, रफ-मशीनिंग की गई, फिर दोबारा स्ट्रेस-रिलीव किया गया, और अंत में बड़े गैंट्री पर फिनिश-मिलिंग की गई। दूसरे को वेल्ड किया गया, थोड़े समय के लिए एज किया गया, और केवल एक बार फिनिश-मशीनिंग की गई।
पहले साल, दोनों मशीनें ठीक से बेंड करती हैं।
तीन शिफ्ट में तीन साल चलने के बाद, कम प्रोसेस किए गए फ्रेम में पूर्ण लोड पर रैम में मापने योग्य ट्विस्ट दिखने लगता है। कोई बड़ी विफलता नहीं—बस इतना कि एक साइड पहले एंगल पकड़ लेती है। ऑपरेटर समायोजन करते हैं। स्क्रैप धीरे-धीरे बढ़ता है। टूल का घिसाव तेज हो जाता है।
यही वह सूक्ष्म रिगिडिटी लॉस है, जहाँ असली टियर-वन फैक्ट्रियाँ अलग दिखती हैं। वे फ्रेम को ओवरबिल्ड करती हैं और मशीनिंग फ्लैटनेस पर सख्त नियंत्रण रखती हैं, क्योंकि उन्हें पता है कि डायनामिक लोड साइकल्स हर शॉर्टकट को उजागर कर देते हैं।
सिर्फ हाई टनेज कुछ साबित नहीं करता। लचीले फ्रेम पर लगा 400-टन का बैज महज़ मार्केटिंग है। असली सवाल यह है कि क्या संरचना गर्म, लोडेड और लगातार चलने की स्थिति में भी ±0.01 मिमी Y1/Y2 अक्ष टॉलरेंस बनाए रखती है या नहीं।
और यहीं से बात उन मशीनों तक पहुँचती है, जिन्हें लोग अक्सर तुरंत खारिज कर देते हैं।
मैंने तथाकथित “ट्रेडिंग कंपनियाँ” देखी हैं जो सिर्फ ब्रोशर बेचती हैं। वे वेल्डिंग दिखा नहीं सकतीं। हाइड्रॉलिक्स समझा नहीं सकतीं। PLC पर सवाल भेजिए, तो तीन दिन तक “इंजीनियर को फॉरवर्ड” करती रहती हैं। उन्हें $18,000 एडवांस भेजिए और आप मानो एक ‘टेलीफोन गेम’ को फंड कर रहे हैं।
लेकिन मैंने ऐसे शांत OEM सप्लायर से भी मशीनें कमिशन की हैं, जो बड़े ब्रांड्स के लिए निर्माण करते हैं। न कोई चमकदार एक्सपोर्ट ब्रांड, न वैश्विक मार्केटिंग टीम। फिर भी जब मैंने लाइव बेंड डेमो मांगा, तो उन्होंने मेरा टूलिंग माउंट किया और बिना किसी ड्रामे के हर साइकल में ±0.01 मिमी Y1/Y2 अक्ष टॉलरेंस बनाए रखा।
फर्क क्या था?
मालिकाना नियंत्रण।
अगर असेंबलर खुद फैब्रिकेशन नियंत्रित करता है, PLC लॉजिक स्वयं लिखता है या गहराई से संशोधित करता है, और वही चारों स्ट्रेस टेस्ट लाइव पास कर सकता है, तो दरवाज़े पर लगा लोगो उतना मायने नहीं रखता। चीन के कई शीर्ष-दस निर्माता अंतरराष्ट्रीय स्तर पर हैवी OEM मॉडल पर काम करते हैं; उनके उत्पाद बाज़ार के अनुसार अलग-अलग ब्रांड नामों से बेचे जाते हैं। उन्हें बिना परखे खारिज कर देना, ठोस इंजीनियरिंग से दूर चले जाने जैसा हो सकता है।
फिर भी, अधिकांश कम-कीमत वाले प्रस्ताव कम से कम एक दबाव-बिंदु पर विफल हो जाते हैं — आउटसोर्स किए गए फ्रेम, सामान्य (जेनेरिक) हाइड्रोलिक ब्लॉक, कॉपी की गई PLC फाइलें। हर शॉर्टकट भविष्य का बिल है: $8,000 सर्विस कॉल्स में, $15,000 स्क्रैप में, $30,000 खोए हुए कॉन्ट्रैक्ट्स में जब पार्ट्स टॉलरेंस से बाहर निकल जाते हैं।
तो अगर बाहरी रूप असली लगता है और स्पेसिफिकेशन शीट भी मेल खाती है, तो कीमत बढ़ने पर आप वास्तव में किस चीज़ के लिए भुगतान कर रहे हैं?
यहीं बातचीत “कौन-सी फैक्ट्री असली है?” से आगे बढ़कर “जब फ्रेट, अनुपालन, डाउनटाइम का जोखिम और कैश फ्लो का समय-चक्र जुड़ता है, तो यह मशीन वास्तव में मुझे कितनी पड़ेगी?” पर आ टिकती है।
मैंने एक खरीदार को 250-टन प्रेस ब्रेक पर $25,000 के “फैक्ट्री-डायरेक्ट” डिस्काउंट पर अपने पार्टनर के साथ हाई-फाइव करते देखा। छह हफ्ते बाद वही मशीन पोर्ट पर फ्लैट-रैक पर पड़ी थी, और कस्टम्स द्वारा री-क्लासिफिकेशन के कारण $480 प्रति दिन के हिसाब से स्टोरेज चार्ज बढ़ते जा रहे थे। जब तक क्लियरेंस मिला, फ्रेट समायोजन, पोर्ट फीस और ड्यूटी अंतर मिलाकर $38,000 खा चुके थे। उसका जश्न मनाया गया डिस्काउंट सिर्फ गायब नहीं हुआ — उल्टा नुकसान में बदल गया।
फिर भी वह प्रति टन कीमत का ढिंढोरा पीटता रहा।
आप पहले से जानते हैं कि लोड के तहत ±0.01 मिमी Y1/Y2 एक्सिस टॉलरेंस बनाए रखना ही असली इंजीनियरिंग को ब्रोशर के दिखावे से अलग करता है। अब इसी अनुशासन को वर्कशॉप फ्लोर से आगे बढ़ाइए। जो फैक्ट्री अपने फ्रेम के स्ट्रेस-रिलीफ और हाइड्रोलिक लॉजिक पर नियंत्रण रखती है, वही अक्सर एक्सपोर्ट कॉन्फ़िगरेशन में भी तीन कदम आगे सोचती है। केवल स्टिकर चिपकाने और लोगो बदलने वाले ऐसा नहीं करते। वे FOB को जादुई मंत्र की तरह कोट करते हैं, और जब आपकी मशीन गलत कंटेनर टाइप या HS कोड के कारण फ्लैग हो जाती है, तो गायब हो जाते हैं।
पिछले वर्ष चीन ने अपनी घरेलू मांग से अधिक प्रेस ब्रेक का उत्पादन किया। अधिक आपूर्ति आधार कीमतों को नीचे धकेलती है। सुनने में आपके लिए अच्छा लगता है। लेकिन असली तंत्र यह है: निर्यातक इस अधिशेष की भरपाई के लिए विदेशी कोटेशन में मार्जिन जोड़ देते हैं, और बिचौलिये फ्रेट लाइन आइटम के भीतर से फिर अपना हिस्सा निकाल लेते हैं। जिस डिस्काउंट का आप जश्न मनाते हैं, वह अक्सर वास्तविक बचत नहीं, बल्कि सिर्फ पुनर्व्यवस्थित इनवॉइस होता है।
तो असल में पैसा कहाँ रिसता है?
एक 300-टन, 4-मीटर प्रेस ब्रेक की कल्पना कीजिए। क्रेटिंग के बाद वह मानक कंटेनर में फिट होने के लिए बहुत ऊँची है। ट्रेडिंग कंपनी आपको ओपन-टॉप कंटेनर मानकर कोट देती है। कीमत ठीक-ठाक लगती है। लेकिन वह यह नहीं बताता कि शिपिंग लाइन तीन अलग-अलग सबकॉन्ट्रैक्टर के अधीन है, और उनमें से किसी पर उसका नियंत्रण नहीं है। पोर्ट पर अंतिम माप के बाद कैरियर ऊँचाई अस्वीकार कर देता है। अब उसे फ्लैट-रैक में शिफ्ट करना पड़ता है।
फ्लैट-रैक कंटेनर मानक कंटेनरों से महंगे होते हैं, और यदि मशीन को सही तरीके से रैप और ब्रेस न किया जाए तो वह मौसम के सीधे संपर्क में आ जाती है। मैंने ऐसे मामले देखे हैं जहाँ समुद्री यात्रा के दौरान अपर्याप्त ब्रेसिंग के कारण फ्रेम हल्का-सा मुड़ गया। इंस्टॉलेशन के बाद रैम को ±0.01 मिमी Y1/Y2 अक्ष सहनशीलता बनाए रखने में लगातार क्षतिपूर्ति करनी पड़ी। मशीन “चलती” तो है, लेकिन आपके ऑपरेटर महीनों तक एंगल सेट करने में जूझते रहते हैं।
अब सीधी गणित देखिए। मान लीजिए ओपन-टॉप कंटेनर का कोटेशन $6,000 था। फ्लैट-रैक, विशेष लैशिंग और पोर्ट हैंडलिंग जोड़कर लागत $11,500 तक पहुँच जाती है। गंतव्य टर्मिनल हैंडलिंग और चेसिस शुल्क के $3,000 और जोड़ दें, क्योंकि ओवरसाइज़ कार्गो पैलेट की तरह आसानी से मूव नहीं होता। मशीन आपके प्लांट तक पहुँचे उससे पहले ही $8,500 अतिरिक्त खर्च हो चुके हैं।
और यदि सप्लायर लोडिंग प्रक्रिया पर नियंत्रण ही नहीं रखता? नमक के संपर्क से फटा हुआ एक इलेक्ट्रिकल कैबिनेट $4,000 के रिप्लेसमेंट पार्ट्स और दो सप्ताह के डाउनटाइम का कारण बन सकता है। यदि आपकी शॉप प्रति मशीन घंटा $150 बिल करती है, तो यह और $12,000 का सीधा नुकसान है।
तो जब केवल कंटेनर का चुनाव ही पाँच अंकों की लागत का अंतर पैदा कर सकता है, तो सोचिए—जब कस्टम्स बीच में आता है तो क्या होता होगा?
एक खरीदार ने मुझे अपने दस्तावेज़ भेजे जब अमेरिकी कस्टम्स ने उस पर एंटी-डंपिंग ड्यूटी लगा दी, जिसे वह “लागू नहीं समझता था।” उसके सप्लायर ने मशीन को एक सामान्य मेटल-फॉर्मिंग कोड के तहत घोषित किया था। कस्टम्स ने इसे विशेष रूप से हाइड्रोलिक प्रेस ब्रेक के रूप में पुनः वर्गीकृत कर दिया। ड्यूटी दर बदल गई। उसकी $180,000 की मशीन पर अचानक 25% अतिरिक्त भार आ गया।
यानी सीधे $45,000।
सप्लायर ने कंधे उचका दिए। FOB शर्तों के तहत जोखिम पोर्ट ऑफ ओरिजिन पर ही ट्रांसफर हो जाता है। समस्या अब आपकी है।
अब सोर्सिंग के दौरान एक सरल प्रश्न पूछिए: HS कोड किसने चुना, और क्या वे उसी सटीक वर्गीकरण के तहत आपके देश में पहले सफल क्लियरेंस के प्रमाण दिखा सकते हैं? जिन निर्यातकों की आपके बाजार में वास्तविक और नियमित शिपमेंट होती है, वे जानते हैं कि कौन-सी कॉन्फ़िगरेशन, कौन-से दस्तावेज़ और किन घटकों का मूल अतिरिक्त जाँच को ट्रिगर होने से बचाता है। केवल ब्रोशर बेचने वाले लोग अनुमान लगाते हैं।
एक दूसरा स्तर भी है। कुछ देश पूरी तरह असेंबल्ड CNC मशीनों और आंशिक रूप से असेंबल्ड यूनिट्स के बीच अंतर करते हैं। जिन फैक्ट्रियों के पास वास्तविक निर्यात विशेषज्ञता होती है, वे कभी-कभी कुछ सब-असेंबली अलग से—और पूरी तरह कानूनी तरीके से—शिप करती हैं ताकि अधिक अनुकूल वर्गीकरण मिल सके। इसके लिए इंजीनियरिंग, पैकिंग और कस्टम्स ब्रोकर के बीच सटीक समन्वय चाहिए। इसके लिए स्वामित्व और नियंत्रण आवश्यक है।
यदि वे इस रणनीति को स्पष्ट रूप से समझा नहीं सकते, तो समझ लीजिए कि आप एक कस्टम्स ऑडिट दूर हैं 20–30% मार्जिन के नुकसान से। $220,000 की खरीद पर यह $44,000 से $66,000 तक की सीधी चोट है—सीधे आपकी बैलेंस शीट पर।
आप पैटर्न समझ रहे हैं। गहरी इंजीनियरिंग क्षमता आपको लोड के दबाव में सुरक्षित रखती है। गहरी निर्यात विशेषज्ञता आपको नियामकीय जोखिमों से बचाती है।
और यदि मशीन तीन साल में ही जवाब दे दे, तो इन दोनों में से कोई भी चीज़ मायने नहीं रखती।
तीसरा साल। तीन शिफ्ट में स्टेनलेस का काम। हाइड्रोलिक क्राउनिंग सिलेंडर अंदर ही अंदर लीक करना शुरू कर देता है। रन के बीच में एंगल भटकने लगते हैं। ओवरकम्पेन्सेशन किए बिना आप पूरे बेड पर ±0.01 mm Y1/Y2 एक्सिस टॉलरेंस बनाए नहीं रख पा रहे।
आप सप्लायर को कॉल करते हैं।
अगर आपने अपने क्षेत्र में प्रमाणित सर्विस पार्टनर्स वाली किसी वास्तविक फैक्ट्री से खरीदा है, तो शायद आपको पार्ट्स और लेबर के लिए $6,000 देने पड़ें और मशीन एक हफ्ते बंद रहे। कष्टदायक है, पर संभालने योग्य।
लेकिन अगर आपने ऐसे लोगो-लॉन्डरर के माध्यम से खरीदा है जिसके पास कोई प्रमाणित टेक्नीशियन नेटवर्क नहीं है, तो स्थानीय सर्विस कंपनियाँ हाथ लगाने से भी मना कर सकती हैं। नॉन-स्टैंडर्ड सील्स। अनजान वाल्व ब्लॉक्स। अंग्रेज़ी में हाइड्रोलिक स्कीमैटिक तक नहीं। अब आपको विदेश से टेक्नीशियन बुलाना पड़ेगा—$8,000 हवाई यात्रा और ठहरने पर, $12,000 सर्विस फीस, और दो हफ्तों में $15,000 का प्रोडक्शन लॉस अलग।
पहले दिन का वह $25,000 का “डिस्काउंट” अब $35,000 की सर्विस आपदा बन चुका है।
मैंने एक खरीदार को शुरुआती बचत का जश्न मनाते देखा है—और फिर $38,000 टैरिफ, पोर्ट स्टोरेज और फेल हुए क्राउनिंग सिलेंडर में गंवाते हुए भी, सिर्फ इसलिए कि कोई प्रमाणित टेक्नीशियन मशीन को छूने को तैयार नहीं था। उसने प्रेस ब्रेक सोर्स नहीं किया; उसने मार्जिन लीक की एक पूरी श्रृंखला को फंड किया।
कड़वी सच्चाई यह है, शिष्य: सोर्सिंग अनुशासन केवल यह साबित करने तक सीमित नहीं है कि फ्रेम सीधा रहेगा और हाइड्रोलिक्स सिंक्रोनाइज़ रहेंगे। यह फ्रेट कॉन्फ़िगरेशन, कस्टम्स क्लासिफिकेशन और सर्विस इन्फ्रास्ट्रक्चर तक फैला हुआ है। हर कमजोर जोड़ आपकी वित्तीय संरचना में एक तनाव-बिंदु है।
तो यदि 50% फैक्ट्री डिस्काउंट फ्रेट ओवररन, ड्यूटी शॉक और बिना सपोर्ट वाली विफलताओं में घुल सकता है, तो आप अपनी पूछताछ प्रक्रिया को इस तरह कैसे डिज़ाइन करेंगे कि एडवांस निकलने से पहले ही ये सभी रिसाव सील हो जाएँ?
जब मैं किसी फैक्ट्री से पूर्ण टननेज पर 3-मीटर बेड में ±0.01 mm Y1/Y2 एक्सिस टॉलरेंस बनाए रखने की बात करता हूँ, तो शुरुआत कीमत से नहीं करता। शुरुआत दबाव से करता हूँ।
आपकी RFQ कोई शॉपिंग लिस्ट नहीं है। यह एक स्ट्रेस टेस्ट है।
अब तक आपने देखा है कि फ्रेट की गलत गणना कैसे $8,500 डुबो देती है, गलत HS कोड का चयन कैसे $45,000 का नुकसान कर देता है, और कमजोर सर्विस नेटवर्क कैसे $25,000 के “सौदे” को $35,000 की मरम्मत घटना में बदल देता है। तो अब मोड़ यह है: आपकी RFQ जिस तरह लिखी जाती है, वही तय करती है कि उसे कोई वास्तविक इंजीनियर पढ़ेगा या कमीशन के पीछे भागने वाला ब्रोशर-सेल्समैन आपको एक रीसायकल किया हुआ PDF आगे बढ़ा देगा।
और यही निर्णय एक मशीन के पूरे जीवनकाल में आसानी से $50,000 का अंतर पैदा कर सकता है।
एक प्रभावशाली और सम्मान पैदा करने वाला RFQ एक साथ तीन काम करता है। यह आपकी संचालन वास्तविकता (बिजली, स्थान, उत्पादन क्षमता) स्पष्ट करता है, यह आपकी जोखिम-सीमा परिभाषित करता है (प्रति घंटा विफलता की लागत क्या है), और यह स्वामित्व के प्रमाण की मांग करता है (इंजीनियरिंग, निर्यात, सेवा संरचना)। जब ये तीनों तत्व मौजूद होते हैं, तो बिचौलिये अपने आप छंट जाते हैं।
क्योंकि वे जवाब देते ही खुद बेनकाब हो जाते हैं।
तो इसे इस तरह कैसे संरचित करें कि केवल वास्तविक फैक्ट्रियाँ ही गंभीरता से आगे आएँ?
आप एक ईमेल भेजते हैं: “कृपया 160T और 300T CNC प्रेस ब्रेक के लिए अपनी स्टैंडर्ड प्राइस लिस्ट भेजें।”
इसके बाद क्या होता है?
एक सेल्स असिस्टेंट आपको एक तालिका भेज देता है—टननेज, लंबाई, कंट्रोलर विकल्प, लीड टाइम: 30–45 दिन। दोनों में Y1/Y2 एक्सिस टॉलरेंस ±0.01 मिमी का दावा होता है।
सब कुछ तुलनीय और व्यवस्थित लगता है।
लेकिन कोई वास्तविक इंजीनियर केवल टननेज और लंबाई के आधार पर प्रेस ब्रेक की कीमत तय नहीं कर सकता—कम से कम वह, जो वास्तव में डिज़ाइन का मालिक हो। उसे जानना होगा: सामग्री का मिश्रण क्या है, किस V-डाई चौड़ाई पर अधिकतम मोटाई कितनी होगी, प्रति शिफ्ट ड्यूटी साइकिल क्या है, आने वाली बिजली की स्थिरता कैसी है, फ़्लोर लोडिंग क्षमता कितनी है, और लक्षित एंगल रीपीटेबिलिटी क्या है। इन जानकारियों के बिना दी गई कोई भी कीमत अनुमान पर आधारित और सुरक्षा मार्जिन से भरी होगी।
ब्रॉशर आगे बढ़ाने वाले लोगों को “स्टैंडर्ड प्राइस लिस्ट” की माँग पसंद आती है, क्योंकि उन्हें सोचने की ज़रूरत ही नहीं पड़ती। वे बस वही PDF आगे भेज देते हैं जो पहले से उनके पास है।
पहचानने का तरीका यह है—अपने RFQ में ये तीन पंक्तियाँ जोड़ दें:
फिर देखिए, कौन-कौन गायब हो जाता है।
सिर्फ लोगो बदलकर बेचने वाले लोग वोल्टेज के सवाल से बचेंगे, क्योंकि उन्हें आपके कैबिनेट कॉन्फ़िगरेशन की जानकारी नहीं होती। वे वजन का अनुमान देंगे, क्योंकि उन्होंने कभी खुद पैकिंग की निगरानी नहीं की होती। कस्टम्स क्लासिफिकेशन पर वे गोलमोल जवाब देंगे, क्योंकि उन्होंने कभी खुद शिपमेंट की जिम्मेदारी नहीं उठाई होती।
वह आपको यह नहीं बताएगा कि उत्पादन लाइन तीन अलग-अलग सबकॉन्ट्रैक्टरों की है—और वह स्वयं किसी का मालिक नहीं है।
एक वास्तविक फैक्टरी स्पष्ट और सटीक जवाब देती है, क्योंकि ये उसके अपने आंतरिक तथ्य होते हैं।
तो यदि “स्टैंडर्ड प्राइस लिस्ट” अनुभवहीनों को उजागर कर देती है, तो उसकी जगह क्या लेना चाहिए?
कोटेशन की तुलना करना बंद करें। विफलता की कीमत तय करना शुरू करें।
अपनी RFQ में यह लिखें: “मेरी सुविधा में डाउनटाइम की लागत $180 प्रति मशीन घंटा है। 2 मीटर पर ±0.5 डिग्री से अधिक कोणीय विचलन होने पर प्रति बैच $X मूल्य का स्क्रैप उत्पन्न होता है। कृपया पुष्टि करें कि आपका क्राउनिंग सिस्टम निरंतर तीन-शिफ्ट संचालन के दौरान Y1/Y2 अक्ष पर ±0.01 मिमी टॉलरेंस कैसे बनाए रखता है, और इन-हाउस डिफ्लेक्शन कम्पेन्सेशन परीक्षण का दस्तावेज़ उपलब्ध कराएँ।”
अब आपने बातचीत की दिशा बदल दी है।
वास्तविक स्वचालित क्राउनिंग और डिफ्लेक्शन एल्गोरिदम वाली टियर-वन फैक्ट्रियाँ अपनी वेज कर्व मैपिंग, कैलिब्रेशन प्रोटोकॉल, और यह स्पष्ट रूप से बताएँगी कि कम्पेन्सेशन टेबल्स इन-हाउस जनरेट होती हैं या कंट्रोलर वेंडर द्वारा प्रदान की जाती हैं। वे यह भी समझा सकेंगी कि लोड-आधारित रैम पैरेललिज़्म का सत्यापन कैसे किया जाता है।
सिर्फ स्टिकर लगाने वाले जवाब देंगे, “सिस्टम स्वतः कम्पेन्सेट करता है।”
यह एक वाक्य भविष्य के स्क्रैप और सर्विस कॉल्स में लगभग $22,000 का संकेत देता है।
क्योंकि यदि कम्पेन्सेशन लॉजिक पर उनका स्वामित्व नहीं है, तो तीसरे वर्ष में जब आपके कोण बिगड़ने लगेंगे, वे समस्या हल नहीं कर पाएँगे। आपको करना होगा—$180 प्रति घंटा की दर से।
आप उनसे पूर्णता साबित करने को नहीं कह रहे। आप उनसे यह दिखाने को कह रहे हैं कि विफलता कहाँ उत्पन्न हो सकती है—और उस पर नियंत्रण किसका है।
और जब आप देखते हैं कि वे परिमाणित जोखिम पर कैसी प्रतिक्रिया देते हैं, तो अगला प्रश्न असहज कर देता है।
इसे भी अपनी RFQ में जोड़ें: “इन-हाउस इंजीनियरिंग, एक्सपोर्ट कंप्लायंस और आफ्टर-सेल्स सर्विस संरचना दर्शाने वाला संगठनात्मक चार्ट प्रदान करें। मेरे क्षेत्र में पाँच-वर्षीय अवधि के लिए स्पेयर पार्ट्स स्टॉकिंग रणनीति की पुष्टि करें।”
संक्षिप्त। सटीक।
एक वास्तविक फैक्ट्री नाम, विभाग और प्रक्रिया प्रवाह के साथ उत्तर देगी। इंजीनियरिंग से उत्पादन संचालित होता है। उत्पादन से QC। QC निर्यात दस्तावेज़ों पर हस्ताक्षर करता है। सर्विस टीम वापस इंजीनियरिंग को रिपोर्ट करती है। एक बंद-चक्र प्रणाली।
बिचौलिए एक कैटलॉग भेज देंगे।
उस वर्कशॉप मालिक को याद करें जिसने टैरिफ, पोर्ट स्टोरेज और बिना समर्थन वाली मरम्मत के कारण $38,000 गंवाए। यह इसलिए नहीं हुआ कि फ्रेम कमजोर था। यह इसलिए हुआ क्योंकि इनवॉइस के बाद पूरे सिस्टम की जिम्मेदारी किसी ने नहीं ली।
तो यदि बाहरी रूप विश्वसनीय दिखता है और स्पेसिफिकेशन शीट मेल खाती है, तो कीमत बढ़ने पर आप वास्तव में किसके लिए भुगतान कर रहे हैं?
आप जोखिम के महत्वपूर्ण जोड़-बिंदुओं पर एकीकृत नियंत्रण के लिए भुगतान कर रहे हैं: इंजीनियरिंग की गहराई, निर्यात प्रक्रियाओं की समझ, और सर्विस अवसंरचना। चमक-दमक के लिए नहीं।
एक कम स्पष्ट सत्य यह है: सर्वश्रेष्ठ फैक्ट्रियाँ अस्पष्ट RFQ के पीछे नहीं दौड़तीं। वे उन खरीदारों को प्राथमिकता देती हैं जो उनकी भाषा बोलते हैं—लोड केस, पावर स्पेसिफिकेशन, कस्टम्स कोड, डाउनटाइम की अर्थव्यवस्था। जब आपकी RFQ किसी शॉपिंग पूछताछ के बजाय एक आंतरिक इंजीनियरिंग ब्रीफ जैसी लगती है, तो वह सेल्स फ़िल्टर को पार कर सीधे तकनीकी डेस्क तक पहुँचती है।
इसी तरह आप कंटेनर का प्रकार कोट होने से पहले ही माल-भाड़े से जुड़ी अप्रत्याशित लागतों को खत्म कर देते हैं। इसी तरह अग्रिम भुगतान जाने से पहले ही टैरिफ के झटकों से बचाव हो जाता है। और इसी तरह आपको पहले से पता होता है कि तीसरे साल में आपकी कॉल कौन उठाएगा।
आप जोखिम को कड़ी मोलभाव से खत्म नहीं करते।
आप उसे इस तरह का RFQ लिखकर खत्म करते हैं, जिसका ईमानदारी से जवाब केवल एक असली फैक्ट्री ही दे सके।
अब खुद से पूछिए—अगर आपकी मौजूदा पूछताछ आपके ही इंजीनियरिंग मैनेजर की मेज़ पर पहुँचे, तो क्या वह उसका सम्मान करेगा या आँखें घुमाएगा?
