प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

लेज़र-कट पैनलों का एक पैलेट टेबल पर बिल्कुल सटीक रखा था—टैब साफ, छेद एकदम नाप के अनुसार। बेंडिंग के बाद असेंबली टीम ने मुझे बुलाया। छेद एक-आठवें इंच तक खिसक चुके थे। वही फ्लैट पैटर्न। वही मटेरियल। नए लड़के ने कहा, “पर यह तो बस धातु को मोड़ता है।”
यहीं पर समझ आता है कि असली सटीकता का फैसला बेंड पर ही होता है।
माइल्ड स्टील की एक पट्टी लें और उसे घुटने पर मोड़ दें। उसका आकार बदल गया। अब उसी पट्टी में 90° का कोण ±0.5° टॉलरेंस के साथ माँगिए, और ऐसी फ्लैंज लंबाई जो आगे वेल्ड फिक्स्चर में बिल्कुल फिट बैठे। यह साधारण मोड़ना नहीं है। यह बल के तहत ज्यामिति को नियंत्रित करना है।
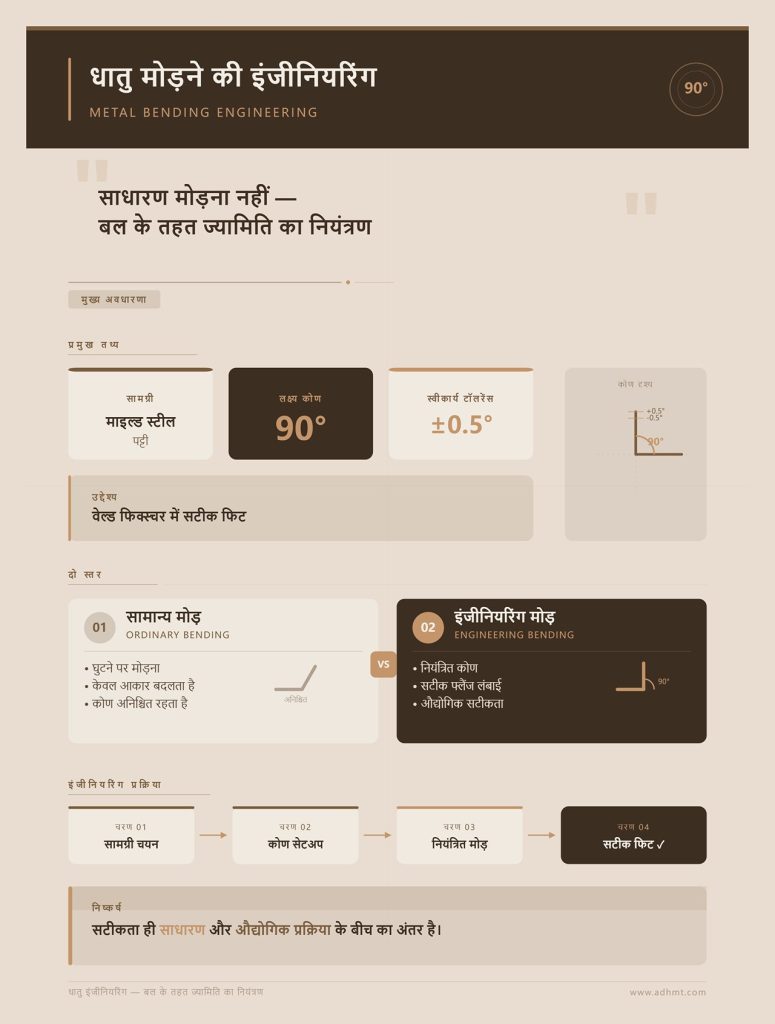
जब प्रेस ब्रेक बेंड बनाता है, तो धातु की बाहरी परतें खिंचती हैं और अंदरूनी परतें संकुचित होती हैं। इनके बीच कहीं न्यूट्रल ऐक्सिस होती है—वह रेखा जिसकी लंबाई नहीं बदलती। यह ऐक्सिस कहाँ स्थित होती है, वही आपका बेंड अलाउंस तय करती है; बेंड अलाउंस आपका फ्लैट पैटर्न तय करता है; और वही तय करता है कि फॉर्मिंग के बाद आपके छेद सही जगह पर मिलेंगे या नहीं।
यदि आप इसमें रत्तीभर भी चूक गए, तो वह त्रुटि आगे बनने वाले हर पार्ट में चली जाती है।
एक बार मैंने सप्लायर बदलने के बाद बेंड अलाउंस दोबारा कैलकुलेट किए बिना ही फ्लैट पैटर्न को मंज़ूरी दे दी। पार्ट ठीक से बेंड हुए—दिखने में भी सही थे—जब तक वे असेंबली में नहीं पहुँचे। हमें 600 एनक्लोज़र स्क्रैप करने पड़े, क्योंकि हर ढक्कन 2 मिमी ऊपर उठा हुआ बैठ रहा था। यह पाँच अंकों की लागत वाला सबक था—सिर्फ “मोड़ने” का नहीं, बल्कि ज्यामिति का।
असल जाल यही है: यह मान लेना कि प्रेस ब्रेक सिर्फ धातु को आकार दे रहा है, जबकि हकीकत में वह गणित को स्थायी रूप दे रहा होता है।
शॉप फ्लोर नियम: यदि बेंड ज्यामिति बदलता है, तो टॉलरेंस की जिम्मेदारी प्रेस ब्रेक की है। इसे फोल्डिंग टेबल नहीं, एक प्रिसीजन इंस्ट्रूमेंट की तरह समझें।
तो फिर यह मशीन शुरुआत में वह ज्यामिति बनाती कैसे है?
कल्पना कीजिए, पंच शीट को V-डाई में दबा रहा है। एयर बेंडिंग में पंच धातु को पूरी तरह डाई में नहीं ठूँसता। शीट केवल तीन बिंदुओं पर संपर्क करती है—डाई के दो कंधों पर और पंच की नोक पर। अंतिम कोण इस बात पर निर्भर करता है कि पंच कितनी गहराई तक जाता है। स्ट्रोक ही कोण तय करता है।
बॉटमिंग (या कॉइनिंग) में पंच मटेरियल को मजबूती से डाई के कोण में पूरी तरह बैठा देता है। यहाँ आप सिर्फ आकार नहीं दे रहे होते; आप धातु को टूल की ज्यामिति के खिलाफ पूरी तरह प्लास्टिक डिफॉर्मेशन तक पहुँचा रहे होते हैं। यहाँ कोण टूल तय करता है।
एयर बेंडिंग लचीली होती है। एक ही टूल सेट से कई कोण बनाए जा सकते हैं। बॉटमिंग में अधिक बल की जरूरत होती है, लेकिन दोहराव की सटीकता बेहतर मिलती है—बशर्ते आपका मटेरियल अपेक्षित व्यवहार करे।
मैंने यह सबक महँगे तरीके से सीखा—एक स्टेनलेस स्टील के काम पर। हमने 7° स्प्रिंगबैक का अनुमान लगाया और 90° के अंतिम परिणाम के लिए 83° पंच चुना, ताकि बॉटमिंग करके सही कोण मिले। कागज़ पर सब कुछ परफेक्ट था। लेकिन शॉप फ्लोर पर हमें पूरे सेक्शन में वास्तविक प्लास्टिक डिफॉर्मेशन लाने के लिए अनुमान से कहीं ज़्यादा टननेज लगानी पड़ी। एंगल तो मिला—लेकिन टूलिंग पर ज़रूरत से ज़्यादा तनाव आया और मशीन भी लगभग अपनी अधिकतम क्षमता तक पहुँच गई। उस जॉब से एक बार कमाई हुई, पर टूल घिसावट की कीमत महीनों तक चुकानी पड़ी।
यही सबसे बड़ा जाल है: यह मान लेना कि टूल का एंगल ही पार्ट का एंगल तय कर देगा।
एयर बेंडिंग में नियंत्रण गहराई (डेप्थ) से आता है। बॉटमिंग में नियंत्रण बल (फोर्स) से आता है। लेकिन दोनों उतने ही स्थिर हैं, जितना स्थिर आपका मटेरियल और आपकी मशीन।
यदि आपकी शॉप हाई-प्रिसीजन, CNC-नियंत्रित बेंडिंग पर निर्भर है, तो सही मशीन प्लेटफ़ॉर्म चुनना निर्णायक होता है। उदाहरण के लिए, उन्नत एंगल कंट्रोल और रिपीटेबिलिटी के लिए डिज़ाइन की गई WAD सीरीज़ CNC प्रेस ब्रेक जैसी मशीनें डेप्थ-आधारित कंट्रोल को वास्तविक उत्पादन स्थिरता में बदलने में मदद करती हैं।
शॉप फ्लोर नियम: अपनी बेंडिंग विधि वर्कफ़्लो की स्थिरता के आधार पर चुनें—लचीलापन चाहिए तो एयर बेंडिंग, निरंतरता चाहिए तो बॉटमिंग—और कभी यह न मानें कि फोर्स चार्ट वास्तविक परीक्षण की जगह ले सकते हैं।
और सही विधि चुन लेने के बाद भी, आख़िरी फैसला धातु ही करती है।
एक स्ट्रिप को 90° तक मोड़ें। दबाव छोड़ दें। देखें कि वह 92° तक खुल जाती है। यही उछाल स्प्रिंगबैक है—मटेरियल की लोचदार “याददाश्त”, जो उसे फिर से सपाट होने की ओर खींचती है।
हर एलॉय, हर मोटाई, ग्रेन की दिशा, यहाँ तक कि अलग-अलग बैच—सब स्प्रिंगबैक की मात्रा बदल देते हैं। आधुनिक प्रेस ब्रेक एंगल सेंसर और डिफ्लेक्शन कम्पेनसेशन का उपयोग करके रियल-टाइम में माप और समायोजन करते हैं। सुनने में तो यह पूरी तरह भरोसेमंद लगता है।
लेकिन हमेशा नहीं।
हमने एक मिश्रित बैच चलाया, जिसमें आधी शीट अलग कॉइल लॉट से आई थीं। मशीन की इन-प्रोसेस करेक्शन सिस्टम ने शुरुआती कुछ हिट्स के आधार पर खुद को एडजस्ट किया। फिर मटेरियल में हल्का बदलाव आया। मशीन पुराने व्यवहार के आधार पर “सुधार” करती रही और किसी को पता चलने से पहले ही पूरा एक स्किड दो डिग्री गलत बन गया। स्मार्ट मशीन। गलत धारणा। महँगा स्क्रैप।
यहाँ जाल है: ऑटोमेशन पर मटेरियल की वास्तविकता से ज़्यादा भरोसा करना।
स्प्रिंगबैक कोई छोटी-मोटी परेशानी नहीं है। यह इस बात का प्रमाण है कि प्रेस ब्रेक आपकी पूरी प्रक्रिया का चोक-पॉइंट है। यदि यहाँ अनुमान गलत हुआ—चाहे इंसान करे या मशीन—तो हर वेल्ड फ़िक्स्चर, हर असेंबली जिग, हर कस्टमर स्पेसिफिकेशन उस गलती का बोझ उठाता है।
शॉप फ्लोर नियम: हमेशा वास्तविक बैच के असली मटेरियल से स्प्रिंगबैक को सत्यापित करें, और कम्पेनसेशन सिस्टम को सहायक मानें—अंतिम प्राधिकारी नहीं।
अब तक आपको यह बदलाव महसूस होना चाहिए: प्रेस ब्रेक कोई साधारण मेटल फोल्डर नहीं है। यह आपकी प्रोडक्शन लाइन का वाल्व है। इसे सटीक नियंत्रित करें तो उत्पादन सहज बहता है। इसे गलत आँकें, तो दबाव बढ़ता जाता है—जब तक कुछ न कुछ स्क्रैप में न बदल जाए।
आप प्रेस ब्रेक के सामने खड़े हैं, सामने लेज़र-कट पार्ट्स का ढेर है जो कागज़ पर बिल्कुल परफेक्ट दिखते हैं। आपके मन में उठ रहा सवाल बिल्कुल सही है: अगर टॉलरेंस पर असली नियंत्रण प्रेस ब्रेक का है, तो आप उसे इस तरह कैसे नियंत्रित करें कि पार्ट सीधे असेंबली के लिए तैयार निकलें, स्क्रैप में जाने के लिए नहीं?
शुरुआत मशीन से नहीं होती।
शुरुआत एप्लिकेशन से होती है। पार्ट को किस तरह के उपयोग को सहना है? उसे किन अन्य पार्ट्स के साथ फिट होना है? यह प्रक्रिया कितनी बार दोहराई जाएगी? यही तय करता है कि आपको 40-टन का सर्वो ब्रेक चाहिए जिसमें एंगल फीडबैक हो, या 400-टन का हाइड्रोलिक ब्रेक जिसमें क्राउनिंग और सेगमेंटेड टूलिंग हो। अगर यह मेल गलत बैठा, तो ब्रेक वही संकरी वाल्व बन जाता है जिसे किसी ने ठीक से सेट ही नहीं किया।
अगर आपके काम में लंबी शीट, बड़े स्ट्रक्चरल पार्ट या सिंक्रोनाइज़्ड बेंड की आवश्यकता है, तो एकल मशीन से आगे बढ़कर टैंडम प्रेस ब्रेक कॉन्फ़िगरेशन भी समाधान बन सकता है—जहाँ दो ब्रेक एक साथ काम करके लंबी और भारी जॉब्स संभालते हैं।
आइए मैं आपको पाँच ऐसे क्षेत्रों के बारे में दिखाता हूँ, जहाँ यही वाल्व तय करता है कि उत्पादन सहजता से बहेगा या फटकर बिखर जाएगा।
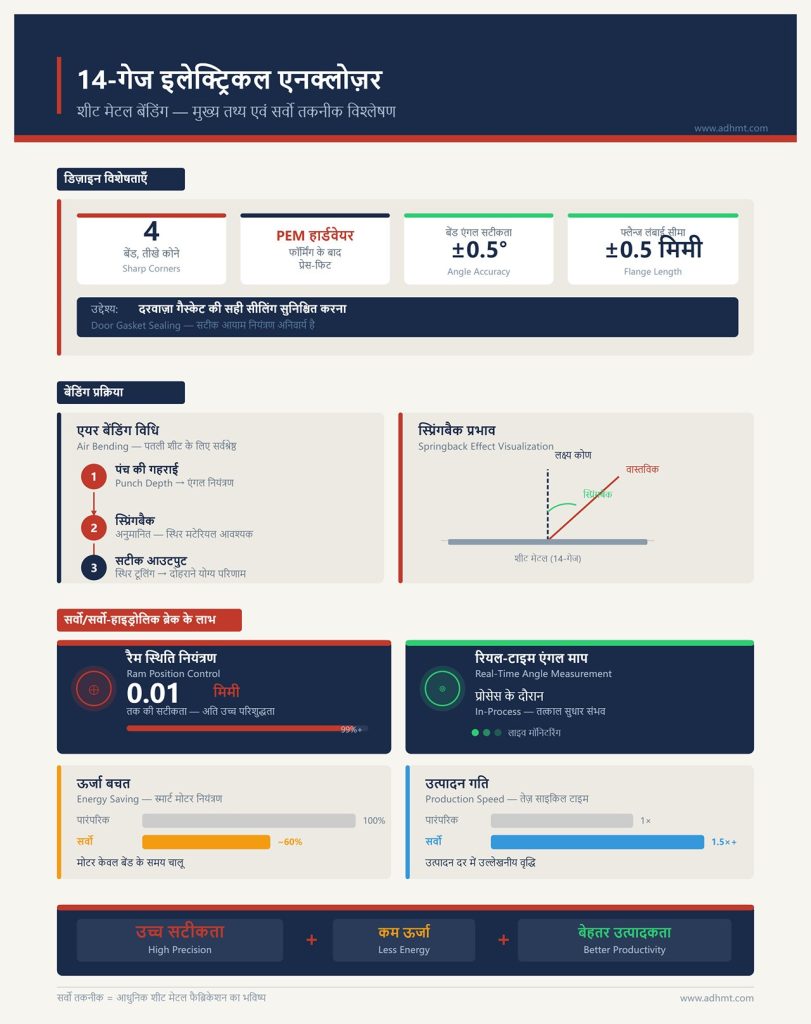
एक 14-गेज इलेक्ट्रिकल एनक्लोज़र की कल्पना कीजिए: चार बेंड, तीखे कोने, और फॉर्मिंग के बाद प्रेस-फिट किया गया PEM हार्डवेयर। ड्रॉइंग में बेंड एंगल के लिए ±0.5° की मांग है और फ्लैन्ज लंबाई आधे मिलीमीटर के भीतर होनी चाहिए, ताकि दरवाज़ा गैस्केट पर सही तरीके से सील हो सके।
ऐसी पतली शीट पर आप लगभग हमेशा एयर बेंडिंग करते हैं। पंच की गहराई एंगल को नियंत्रित करती है, और स्प्रिंगबैक अनुमानित रहता है—बशर्ते आपका मटेरियल और टूलिंग स्थिर हों। आधुनिक सर्वो या सर्वो-हाइड्रोलिक ब्रेक यहाँ चमकते हैं, क्योंकि वे रैम की स्थिति को मिलीमीटर के सौवें हिस्से तक नियंत्रित कर सकते हैं और प्रोसेस के दौरान एंगल माप सकते हैं। इसी तरह वर्कशॉप्स गति और ऊर्जा बचत दोनों हासिल कर रही हैं—मोटर केवल बेंड के समय चलती है, हिट्स के बीच के खाली समय में नहीं।
लेकिन सटीक हार्डवेयर भी ढीली-ढाली सेटअप की भरपाई नहीं कर सकता।
मैंने एक बार एक वर्कशॉप को 16-गेज कैबिनेट साइड्स एक बिल्कुल नई 24-टन ब्रेक पर चलाते देखा। शानदार मशीन। CNC बैकगेज। एंगल करेक्शन। लेकिन उन्होंने शीट की मोटाई के लिए बहुत चौड़ी V-डाई इस्तेमाल की, क्योंकि “वह पहले से ही होल्डर में लगी थी।” नतीजा? असंगत बेंड रेडियस, बदलते हुए बेंड डिडक्शन, और जब पैनल असेंबली तक पहुँचे तो छेद लगभग एक-आठवां इंच खिसक चुके थे। दोष मशीन को दिया गया, जबकि असल समस्या टूलिंग का गलत मेल था।
यहीं सबसे बड़ा भ्रम होता है: यह मान लेना कि पतली शीट मतलब कम जोखिम।
पतला मटेरियल सेटअप की गलतियों को और बढ़ा देता है, क्योंकि टनेज कम होती है और ज्यामिति बेहद संवेदनशील होती है। डाई की चौड़ाई, पंच रेडियस, बैकगेज की स्क्वायरनेस, यहाँ तक कि शोल्डर की सफाई—इन सबका सीधा असर फ्लैन्ज लंबाई और होल पोज़िशन पर पड़ता है।
इसे नियंत्रित करने का तरीका है—टूल लाइब्रेरी को मानकीकृत करना, डाई चयन को सामग्री की मोटाई से लॉक करना, और पहले आर्टिकल को उसी वास्तविक हार्डवेयर के साथ सत्यापित करना जो बॉक्स के भीतर लगाया जाएगा। यही वह तरीका है जिससे आप प्रेस ब्रेक को अंदाज़े पर चलने वाली मशीन नहीं, बल्कि दोहराई जा सकने वाली ज्यामिति इंजन में बदलते हैं।
शॉप फ्लोर नियम: एन्क्लोज़र कार्य में हर बार डाई की चौड़ाई और पंच रेडियस को सामग्री की मोटाई के अनुसार मिलाएँ—सटीक पुर्ज़ों के लिए केवल सटीक मशीनें नहीं, बल्कि सटीक टूलिंग भी आवश्यक है।
तो क्या होता है जब सामग्री 14-गेज नहीं, बल्कि 1-इंच मोटी प्लेट हो जो किसी इमारत को सहारा देती है?
कल्पना कीजिए 1-इंच मोटी A36 बेस प्लेट की, जिसमें 90° का मोड़ है और जो औद्योगिक उपकरण के सपोर्ट ब्रैकेट का हिस्सा बनती है। यह मोड़ केवल दिखावे के लिए नहीं है। यह भार वहन करता है। यह कंपन सहता है। इसमें दरार की कोई गुंजाइश नहीं है।
अब बात 20 टन की नहीं रही। यहाँ सैकड़ों टन की बात हो रही है। और यहीं पर मशीन का प्रकार मार्केटिंग का विकल्प नहीं, बल्कि भौतिकी का प्रश्न बन जाता है।
सर्वो ब्रेक सटीक और ऊर्जा-कुशल होते हैं, लेकिन उनकी टन क्षमता सीमित होती है। भारी प्लेट बेंडिंग अब भी हाइड्रोलिक या सर्वो-हाइड्रोलिक सिस्टम के क्षेत्र में आती है, जिन्हें निरंतर बल, मजबूत फ्रेम और डिफ्लेक्शन का मुकाबला करने वाले क्राउनिंग सिस्टम के लिए डिज़ाइन किया गया है। जब आप 10-फुट बेड पर 300 टन का दबाव डालते हैं, तो रैम और बेड बीच में झुकते हैं। यदि आप इसकी भरपाई नहीं करते, तो सिरों पर कोण अधिक टाइट और बीच में खुला रह जाएगा।
कई वर्ष पहले मैंने एक भारी ब्रैकेट रन को टूलिंग बदलने के बाद डिफ्लेक्शन कंपेनसेशन जाँचे बिना मंज़ूरी दे दी। पहला पीस ठीक लगा—किनारे के पास मापा गया था। बीच के हिस्से दो डिग्री खुले थे। हमें यह फिट-अप के दौरान पता चला, और मशीन पुराने व्यवहार के आधार पर “सुधार” करती रही, जिससे पूरा स्किड दो डिग्री गलत बन गया, तब तक किसी ने ध्यान नहीं दिया। भारी प्लेट का स्क्रैप सस्ता नहीं होता।
यहाँ जाल यह है: यह मान लेना कि केवल टन क्षमता ही संरचनात्मक मजबूती की गारंटी देती है।
बल मोड़ बनाता है। लेकिन ज्यामिति और निरंतरता ही उसे विफल होने से बचाती हैं। मोटी सामग्री के लिए सही डाई ओपनिंग, अनाज दिशा के साथ दरार से बचने हेतु उचित अंदरूनी रेडियस, और पूरी लंबाई में समान कोण सुनिश्चित करने के लिए सक्रिय क्राउनिंग—ये सब अनिवार्य हैं।
भारी अनुप्रयोग एक बात स्पष्ट कर देते हैं जिसे अधिकतर लोग नज़रअंदाज़ कर देते हैं: गलत ब्रेक केवल अक्षम नहीं होता—वह भार के तहत आवश्यक ज्यामिति प्रदान ही नहीं कर सकता।
शॉप फ्लोर नियम: भारी प्लेट के लिए ऐसी ब्रेक चुनें जिसकी टन क्षमता और क्राउनिंग सामग्री के अनुरूप हो, और कोण को पूरी लंबाई में जाँचें—सिर्फ सिरों पर नहीं।
यदि भारी प्लेट यह साबित करती है कि बल मायने रखता है, तो उन छोटे पुर्ज़ों का क्या जो तब तक नज़र नहीं आते जब तक वे विफल न हो जाएँ?
एक साधारण L-ब्रैकेट को ही लें। दो मोड़। चार छेद। वही किसी मोटर, पैनल या रेल को थामे रहता है। इस पर कोई लेख नहीं लिखता।
लेकिन वही ब्रैकेट उससे जुड़े हर घटक की सटीक स्थिति तय करता है।
जब आप हज़ारों छोटे ब्रैकेट बनाते हैं, तो कच्चे बल से अधिक महत्व बैकगेज की सटीकता और दोहराव क्षमता का होता है। मोड़ों का क्रम भी उतना ही अहम है। यदि पहले छोटा फ्लैंज मोड़ दिया, तो दूसरा मोड़ बाधित हो सकता है। गलत क्रम अपनाया तो बैकगेज फिंगर्स पहले से विकृत सतह को संदर्भ मान लेंगी।
एक बार मैंने एक ब्रैकेट जॉब को स्वीकृति दी, जहाँ हमने “समय बचाने” के लिए मोड़ों का क्रम उलट दिया। अलग‑अलग देखने पर पुर्ज़े ठीक लगे। असेंबली में कुछ भी सीधा नहीं बैठा। चाहे गलती इंसान करे या मशीन—उसका असर हर वेल्ड फिक्स्चर, हर असेंबली जिग और हर ग्राहक स्पेसिफिकेशन पर पड़ता है। कुछ मिनट बचाने के फैसले ने हमें कई दिन रीवर्क में झोंक दिए।
यही असली जाल है: साधारण ज्यामिति को कम आंकना।
ब्रैकेट वही जगह हैं जहाँ प्रक्रिया अनुशासन की असली परीक्षा होती है। मानकीकृत बेंड सीक्वेंस, कैलिब्रेटेड बैकगेज और एकसमान मटेरियल बैच—ये हज़ारों पुर्ज़ों को बिल्कुल एक जैसी ज्यामिति देते हैं। ढीला वर्कफ़्लो उन्हें टॉलरेंस ड्रिफ्ट में बदल देता है।
यहीं ब्रेक मशीन अपनी सीमाएँ दिखाती है। ऊपर की प्रक्रिया में हर लेज़र कट एक जैसा था। असली फैसला मोड़ ने किया—क्या वे वैसे ही बने रहेंगे या नहीं।
शॉप फ्लोर नियम: उच्च-वॉल्यूम ब्रैकेट उत्पादन में साइकिल टाइम बढ़ाने से पहले बेंड सीक्वेंस और बैकगेज रणनीति को पूरी तरह स्थिर करें।
अब दांव बढ़ाइए—अगर पुर्जा केवल संरचनात्मक न होकर एयरोडायनामिक भी हो तो?
एक एल्युमिनियम ऑटोमोटिव बैटरी ट्रे या एयरोस्पेस एक्सेस पैनल की कल्पना करें। पतला मटेरियल। बेहद कड़े टॉलरेंस। ऐसी कॉस्मेटिक सतहें जिन पर टूल के निशान स्वीकार्य नहीं।
यहाँ ग्रेन दिशा निर्णायक हो जाती है। यदि ग्रेन के लंबवत मोड़ें तो मटेरियल का व्यवहार अलग होगा। समानांतर मोड़ने पर वह जल्दी क्रैक कर सकता है या स्प्रिंगबैक अलग तरीके से दिखा सकता है। एयरोस्पेस स्पेसिफिकेशन अक्सर न्यूनतम इनसाइड रेडियस को सीधे मटेरियल टेम्पर और ग्रेन ओरिएंटेशन से जोड़ते हैं।
ऐसे परिदृश्य में आधुनिक सर्वो-हाइड्रोलिक ब्रेक, जिनमें एंगल मेज़रमेंट और प्रोग्रामेबल प्रेशर कर्व्स हों, अपनी असली क्षमता दिखाते हैं। वे रियल टाइम में डेप्थ समायोजित कर सकते हैं, बैच में सूक्ष्म अंतर की भरपाई करते हुए ऊर्जा खपत भी घटाते हैं—जो उन उद्योगों के लिए महत्वपूर्ण है जहाँ सस्टेनेबिलिटी और अनुपालन, सटीकता जितने ही अहम हैं।
लेकिन मशीन आपके लिए मटेरियल टैग पढ़ नहीं सकती।
मैंने एक वर्कशॉप में 5052-H32 एल्युमिनियम पैनलों को 90° घुमाकर चलाते देखा, सिर्फ इसलिए क्योंकि शीट पर नेस्टिंग बेहतर हो रही थी। शुरुआती कुछ बेंड एंगल चेक में पास हो गए। लेकिन हफ्तों बाद, थकान परीक्षण के दौरान बेंड लाइन पर सूक्ष्म दरारें दिखाई दीं। कारण? ग्रेन ओरिएंटेशन की गलती। पूरा लॉट खारिज।
यहीं जाल बिछा होता है: बेंड व्यवहार की पुष्टि किए बिना लेआउट को ऑप्टिमाइज़ करना।
ऑटोमोटिव और एयरोस्पेस में दोहराव क्षमता हजारों समान साइकल और दीर्घकालिक टिकाऊपन से मापी जाती है। इसके लिए सिर्फ फोर्स कंट्रोल नहीं, बल्कि प्रोसेस कंट्रोल की ज़रूरत होती है—मटेरियल ट्रेसबिलिटी, ग्रेन ट्रैकिंग, और विशिष्ट अलॉय व टेम्पर से जुड़े वैलिडेटेड प्रोग्राम।
यह कोई साधारण फ़ोल्डर नहीं है। यह एक नियंत्रित फॉर्मिंग सिस्टम है, जो डिजिटल वर्कफ़्लो में समाहित होता है।
शॉप फ्लोर नियम: प्रिसिजन पैनलों में ग्रेन दिशा और प्रोग्राम पैरामीटर को मटेरियल स्पेसिफिकेशन से लॉक करें—नेस्टिंग दक्षता के लिए ओरिएंटेशन कभी न बदलें, जब तक पुनः-योग्यता (रीक्वालिफिकेशन) न कर लें।
और उन जॉब्स का क्या, जो दोहराए ही नहीं जाते?
कल्पना कीजिए, एक ग्राहक प्रोटोटाइप चेसिस ब्रैकेट लेकर आता है। सिर्फ दस पीस। और संभव है कि अगले हफ्ते डिज़ाइन बदल जाए।
स्टैम्पिंग प्रेस के लिए हार्ड टूलिंग चाहिए—महंगे डाई, जिनकी लागत तभी वाजिब ठहरती है जब वॉल्यूम बड़ा हो। प्रेस ब्रेक को बस सही पंच, सही डाई और एक प्रोग्राम्ड सीक्वेंस चाहिए। इतना ही। प्रोग्राम बदलिए, टूलिंग सेगमेंट बदलिए, और कुछ ही मिनटों में आप अलग पार्ट बेंड कर रहे होते हैं।
यही लचीलापन है, जिसके कारण प्रेस ब्रेक बाज़ार केवल टनेज के आधार पर नहीं, बल्कि CNC ऑटोमेशन और इंटीग्रेशन के दम पर बढ़ रहा है। वर्कशॉप्स ब्रेक मशीनों को डिजिटल जॉब क्यू, ऑटोमैटिक टूल चेंजर और यहां तक कि ऊर्जा-बचत वाले आइडल मोड से जोड़ रही हैं, जो डाउनटाइम में खपत कम करते हैं। एक ही मशीन सुबह बड़े प्रोडक्शन रन संभालती है और दोपहर में कस्टम वन-ऑफ जॉब्स।
लेकिन अनुशासन के बिना लचीलापन अराजकता बन जाता है।
एक बार मैंने एक प्रोटोटाइप रन बिना सटीक टूलिंग स्टैक डॉक्यूमेंट किए चला दिया, क्योंकि “सिर्फ दस पार्ट्स ही तो हैं।” छह महीने बाद ग्राहक ने दोबारा ऑर्डर दिया। हमने सेटअप का अंदाज़ा लगाया। एंगल लगभग सही थे, लेकिन फ्लैन्ज लंबाई नहीं। दोबारा बना सारा ऑर्डर स्क्रैप करना पड़ा और लागत खुद वहन करनी पड़ी।
यहीं असली गलती होती है: कम वॉल्यूम को कम महत्व समझ लेना।
कस्टम काम इस पूरे सेक्शन की बात को साबित करता है। ब्रेक मशीन ही असली नियंत्रण वाल्व है। वही ज्योमेट्री तय करती है। आप दस पार्ट चलाएँ या दस हज़ार, मशीन का प्रकार, टूलिंग का चुनाव और सेटअप में अनुशासन यह तय करते हैं कि आप प्रिसिजन डिलीवर करेंगे या स्क्रैप।
शॉप फ्लोर नियम: कस्टम फैब्रिकेशन में टूलिंग और प्रोग्रामिंग का दस्तावेज़ीकरण ऐसे करें जैसे 10,000 पीस का रन हो—क्योंकि रीऑर्डर हर शॉर्टकट को बेनकाब कर देगा।
पाँच उद्योग। पाँच अलग‑अलग ज़रूरतें। पाँच अलग मशीन और टूलिंग की मांगें।
तो बताइए—क्या एक साधारण “मेटल फोल्डर” इन सब जरूरतों को पूरा कर सकता है?
पिछले वसंत एक शॉप मालिक ने मुझे फोन किया—10‑फुट स्टेनलेस का काम बिगड़ गया था। उसने एक इस्तेमाल की हुई 400‑टन हाइड्रोलिक ब्रेक खरीदी थी, सोचकर कि “ज़्यादा टनेज सब कुछ संभाल लेगा।” पहले ही हफ्ते 16‑गेज की पतली पैनलों पर एंगल भटकने लगे, साइकिल टाइम बढ़ गया, और ऑपरेटर ट्रैफिक में घबराए ड्राइवर की तरह फुट पेडल पर खेल रहे थे। मशीन खराब नहीं थी। वह उस काम के लिए गलत थी।
यहीं से आपकी व्यवस्थित चयन प्रक्रिया शुरू होती है: ब्रांड से नहीं, केवल कच्चे टनेज से नहीं, बल्कि मटेरियल की मोटाई की रेंज, बेंड की आवृत्ति, टॉलरेंस विंडो, और रोज़ाना पार्ट मिक्स से। यही चार चर बताते हैं कि कौन‑सी ब्रेक आपकी असली ताकत बनेगी—और कौन‑सी आपकी बॉटलनेक।
मैंने हर प्रकार पर पैसा गंवाया है। आइए दिखाता हूँ—कहाँ हर मशीन अपनी कीमत वसूल करती है, और कहाँ चुपचाप आपका मार्जिन खा जाती है।
किसी पुराने शैली के एन्क्लोज़र प्लांट में जाइए, जहाँ दिनभर 18‑गेज माइल्ड स्टील चलती है। वही बेंड। वही टूलिंग। हजारों हिट। मैकेनिकल प्रेस ब्रेक तेज़ साइकिल करेगी, क्योंकि वह फ्लाईव्हील में ऊर्जा संचित करती है और क्रैंक मैकेनिज़्म के जरिए उसे छोड़ती है। एक स्ट्रोक। बॉटम डेड सेंटर के पास पूरी ताकत। फिर दोहराव।
यही स्थिरता उसकी ताकत है। फोर्स कर्व अनुमानित होता है। मेंटेनेंस मुख्यतः मैकेनिकल—क्लच, ब्रेक, लिंकेज। न हाइड्रोलिक ऑयल, न सर्वो ड्राइव्स।
मैंने एक बार हाई‑वॉल्यूम ब्रैकेट लाइन देखी, जहाँ मैकेनिकल ब्रेक ने पूरी शिफ्ट एंगल को एक कड़े दायरे में पकड़े रखा—क्योंकि कुछ भी नहीं बदला था: मटेरियल, टूलिंग, ऑपरेटर की लय। काम उबाऊ था। और उबाऊ काम ही पैसा बनाता है।
लेकिन यही इसका जाल भी है: नीचे की स्थिति पर पूरी ताकत देने वाली यह डिज़ाइन मिड‑स्ट्रोक में कोई रियायत नहीं देती। आप नाज़ुक फॉर्मिंग के लिए दबाव को आसानी से नियंत्रित नहीं कर सकते, न बदलते मटेरियल के लिए फोर्स को डायनामिक रूप से समायोजित कर सकते हैं। मिश्रित बैच या जटिल मल्टी‑स्टेज पार्ट्स को मोड़ने की कोशिश करें—तो मशीन से जूझना पड़ेगा। न रियल‑टाइम एंगल करेक्शन, न एडैप्टिव डेप्थ कंट्रोल।
एक महंगी गलती? मैंने 14‑ और 16‑गेज की मिली-जुली जॉब को “हाइड्रोलिक मशीन खाली रखने” के लिए मैकेनिकल ब्रेक पर शिफ्ट करने की मंजूरी दे दी। पतली शीट ज़्यादा मुड़ गई, मोटी शीट अधूरी रह गई, और जब तक हमने छंटाई की, असेंबली में छेद लगभग एक-आठवां इंच तक खिसक चुके थे क्योंकि एंगल की गलती से फ्लैंज की लंबाई बदल गई थी। मशीन बेहतरीन थी—बस उस स्तर की विविधता के लिए नहीं बनी थी।
मैकेनिकल ब्रेक वहाँ चमकते हैं जहाँ ज्योमेट्री और मटेरियल स्थिर रहते हैं। जहाँ लचीलापन चाहिए, वहाँ उनकी पकड़ ढीली पड़ जाती है।
शॉप फ्लोर नियम: मैकेनिकल तभी चुनें जब वॉल्यूम ऊँचा हो, वेरिएशन लगभग शून्य हो, और आपकी टॉलरेंस विंडो को मिड-स्ट्रोक इंटेलिजेंस की आवश्यकता न हो।
कल्पना कीजिए 1‑इंच मोटी A36 प्लेट, 8 फीट लंबी। यहाँ सचमुच भारी टनेज की जरूरत होती है। हाइड्रोलिक ब्रेक यहाँ बाज़ी मारते हैं क्योंकि दबावयुक्त द्रव सिलेंडरों को चलाता है—नियंत्रित, स्मूथ और स्केलेबल ताकत के साथ। आप बॉटम पर ड्वेल कर सकते हैं, प्रेशर कर्व समायोजित कर सकते हैं, और मोटे मटेरियल को फ्रेम पर झटका दिए बिना फॉर्म कर सकते हैं।
इसीलिए हेवी फैब्रिकेशन शॉप्स हाइड्रोलिक पर भरोसा करती हैं—पुल, स्ट्रक्चरल फ्रेम, भारी उपकरणों के कंपोनेंट। यहाँ सिर्फ ताकत नहीं, नियंत्रण भी चाहिए।
लेकिन ड्यूल-सिलेंडर सिंक्रोनाइज़ेशन असली परीक्षा है। दो हाइड्रोलिक रैम को बिल्कुल तालमेल में चलना होता है। यदि सील घिस जाएँ, वाल्व सेटिंग भटक जाए या द्रव दूषित हो जाए, तो बेड पर असमान बल लगने लगता है। हल्के पार्ट्स में यह तुरंत न दिखे, पर भारी प्लेट में ट्विस्ट साफ नजर आएगा।
एक बार 300‑टन हाइड्रोलिक ब्रेक केवल एक लीक हो रही सील के कारण तीन दिन तक बंद रहा, जिसने पूरे सिस्टम को दूषित कर दिया था। प्रोडक्शन बैकलॉग बढ़ता गया। ओवरटाइम लागत आसमान छूने लगी। हम मान बैठे थे कि हर जगह मौजूद होने का मतलब भरोसेमंद होना है। असल में हाइड्रोलिक का मतलब है कड़ा मेंटेनेंस अनुशासन।
फँसाने वाला भ्रम यह है कि ज्यादा ताकत का मतलब सरल सिस्टम। हाइड्रोलिक सिस्टम प्रशिक्षित तकनीशियनों की मांग करते हैं। लीक, तापमान में बदलाव, वाल्व कैलिब्रेशन—इन्हें नजरअंदाज करें और आपका “वर्कहॉर्स” डाउनटाइम मशीन बन जाएगा।
और प्न्युमेटिक्स को न भूलें, जो धीरे-धीरे अपनी जगह बना रहे हैं। हल्के शीट मेटल कामों के लिए एयर-ड्रिवन सिस्टम साफ-सुथरे और तेज चलते हैं—न तेल, न गंदगी। मोटी प्लेट के लिए वे उपयुक्त नहीं, लेकिन टनेज की श्रेणी में हाइड्रोलिक के नीचे आने वाले कई कामों में वे गंभीर चुनौती पेश करते हैं।
हाइड्रोलिक भारी टनेज और परिवर्तनीय फॉर्मिंग प्रेशर में महारत रखते हैं। लेकिन जो शॉप उनका रखरखाव नहीं कर पाती, उन्हें वे सज़ा भी देते हैं।
शॉप फ्लोर नियम: मोटे मटेरियल और लचीले फोर्स कंट्रोल के लिए हाइड्रोलिक चुनें—लेकिन कुशल मेंटेनेंस का बजट रखें, वरना डाउनटाइम की कीमत चुकानी पड़ेगी।
अब कल्पना कीजिए एक ऐसी वर्कशॉप की, जहाँ पूरे दिन 20‑गेज स्टेनलेस एनक्लोज़र ±0.5° टॉलरेंस के साथ बेंड किए जा रहे हैं। इलेक्ट्रिक ब्रेक में सर्वो मोटर बॉल स्क्रू या बेल्ट को ड्राइव करती हैं। कोई हाइड्रोलिक द्रव नहीं। तुरंत प्रतिक्रिया। बेहद उच्च दोहराव क्षमता। और ऊर्जा की खपत केवल तब, जब मशीन चल रही हो।
तेज़ एक्सेलरेशन और डीसलेरेशन के कारण साइकिल टाइम कम हो जाता है। पोज़िशन कमांड पर सर्वो की सटीक प्रतिक्रिया से एंगल कंट्रोल और भी सख्त हो जाता है। पतली सामग्री और उच्च कॉस्मेटिक मानकों के लिए ये वाकई तेज़ और सटीक औज़ार हैं।
मैंने एक बार पतली गेज के प्रोग्राम को हाइड्रोलिक से सर्वो सिस्टम पर शिफ्ट किया था। निष्क्रिय समय में बिजली की खपत स्पष्ट रूप से घट गई। ऑपरेटरों को मशीन की शांति बेहद पसंद आई। एंगल अधिक स्थिर रहे, क्योंकि सिस्टम द्रव गतिकी का इंतज़ार करने के बजाय तुरंत पोज़िशन कमांड पर प्रतिक्रिया दे रहा था।
लेकिन यहाँ असली जोखिम है: अधिकतम बल की सीमा। इलेक्ट्रिक सिस्टम की टननेज मोटर टॉर्क और स्क्रू क्षमता से बंधी होती है। यदि इन्हें मोटी प्लेट पर धकेलेंगे, तो कंपोनेंट्स पर तेज़ी से तनाव बढ़ेगा। साथ ही, लंबे और भारी पार्ट्स अक्सर ऐसे वितरित बल की माँग करते हैं, जिसे ड्राइव सिस्टम सहजता से नहीं संभाल पाता।
एक महंगी भूल? एक वर्कशॉप ने हल्के काम के लिए डिज़ाइन किए गए सर्वो ब्रेक पर रोज़ाना लगभग रेटेड क्षमता के करीब 3/8‑इंच स्टील चलाना शुरू कर दिया। कुछ ही महीनों में ड्राइव कंपोनेंट्स में समय से पहले घिसाव दिखाई देने लगा। उन्होंने गति और दक्षता तो खरीद ली थी—लेकिन अपनी सामग्री की दीर्घकालिक योजना को नज़रअंदाज़ कर दिया।
इलेक्ट्रिक सिस्टम उच्च गति, पतली से मध्यम गेज की सटीकता वाले काम में महारत रखता है। यह स्ट्रक्चरल स्टील के लिए भारी हथौड़ा नहीं है।
शॉप फ्लोर नियम: इलेक्ट्रिक तभी चुनें जब गति, दोहराव क्षमता और ऊर्जा नियंत्रण अधिक महत्वपूर्ण हों, न कि अधिकतम टननेज—और इसे कभी भी इसकी बल-सीमा की अंतिम कगार पर साइज न करें।
आप “हाइब्रिड” शब्द को ऐसे उछाला जाता सुनेंगे मानो वह कोई जादू हो। कुछ मशीनें सिर्फ हाइड्रोलिक पंप पर इन्वर्टर लगा देती हैं और उसे एडवांस्ड कह देती हैं। यह तकनीक कम, मार्केटिंग ज़्यादा है।
वास्तविक हाइब्रिड सिस्टम में सर्वो-ड्रिवन हाइड्रोलिक व्यवस्था होती है—स्वतंत्र सर्किट, पंप पर सटीक नियंत्रण, कभी-कभी ड्यूल सिस्टम—जो हाइड्रोलिक बल को इलेक्ट्रिक की फुर्ती के साथ जोड़ती है। परिणामस्वरूप आपको वैरिएबल स्पीड, कम ऊर्जा अपव्यय और मजबूत टननेज क्षमता मिलती है।
कागज़ पर देखें तो यह मानो आदर्श नियंत्रण वाल्व हो—शक्ति और सटीकता का संतुलित संगम।
मैंने एक बार टैंडम हाइब्रिड सेटअप का मूल्यांकन किया था—दो आपस में जुड़े प्रेस ब्रेक, जो एकल मशीन की सीमा से परे लंबे नॉन-फेरस पैनलों को मोड़ रहे थे। सटीकता प्रभावशाली थी, क्योंकि कंट्रोल सिस्टम दोनों फ्रेम्स की गति को पूरी तरह समकालिक कर रहे थे। लेकिन जटिलता दोगुनी हो गई। रखरखाव के लिए दो सिस्टम। अधिक सेंसर। अधिक कैलिब्रेशन पॉइंट्स।
यहीं जाल छिपा है: जटिलता खरीद लेना, बिना उसे संभालने की बुनियादी संरचना के। यदि आपके तकनीशियन सर्वो ड्राइव और हाइड्रोलिक सर्किट को एक साथ डायग्नोज़ नहीं कर सकते, तो उत्पादन रुका रहेगा और आप सर्विस कॉल का इंतज़ार करते रहेंगे। मशीन सक्षम हो सकती है—पर आपकी शॉप शायद नहीं।
और याद रखिए, कई ब्रेक्स को लिंक करना—यानी टैंडम कॉन्फ़िगरेशन—लगभग एक पाँचवीं श्रेणी बना देता है। अब स्केलेबिलिटी सबसे महत्वपूर्ण चर बन जाती है। टाइटेनियम पैनलों जैसे विशिष्ट (एक्सॉटिक) मटेरियल केवल बल नहीं, बल्कि मशीनों के बीच पूर्ण समन्वित नियंत्रण की मांग करते हैं। यह शुरुआती स्तर का काम नहीं है।
एक महंगी गलती? एक शॉप ने “हाइब्रिड” मशीन खरीदी, जो वास्तव में केवल वैरिएबल-स्पीड पंप अपग्रेड थी। उन्हें उम्मीद थी कि इलेक्ट्रिक मशीन जैसी सटीकता मिलेगी। लेकिन मशीन पुराने व्यवहार के आधार पर “सुधार” करती रही और पूरी स्किड को दो डिग्री तक गलत मोड़ दिया—क्योंकि कंट्रोल लॉजिक वैसा नहीं था, जैसा वे समझकर पैसे चुका चुके थे।
हाइब्रिड सिस्टम शानदार हो सकते हैं।
वे महंगे भ्रम भी साबित हो सकते हैं।
शॉप फ्लोर नियम: हाइब्रिड तभी खरीदें जब वह वास्तविक सर्वो-हाइड्रोलिक डिज़ाइन हो—और तभी जब आपकी मेंटेनेंस टीम अतिरिक्त कंट्रोल जटिलता संभालने में सक्षम हो।
अब पैटर्न स्पष्ट दिख रहा है।
दोहराव के लिए मैकेनिकल। कच्चे, अनुकूलनीय बल के लिए हाइड्रोलिक। सीमाओं के भीतर गति और सटीकता के लिए इलेक्ट्रिक। और नियंत्रित शक्ति के लिए हाइब्रिड—बशर्ते आप उसके पीछे की “बुद्धि” को संभाल सकें।
हर प्रकार यह तय करता है कि नीचे की प्रक्रियाओं में त्रुटियाँ कैसे बढ़ेंगी। यदि अनुमान गलत हुआ—चाहे इंसान का हो या मशीन का—तो हर वेल्ड फिक्स्चर, हर असेंबली जिग, हर ग्राहक विनिर्देश उस गलती का बोझ उठाएगा।
इसलिए सही ब्रेक प्रकार चुनना पहला कदम है।
लेकिन सही मशीन भी आपको निराश करेगी, यदि आपने टननेज की गणना गलत की, टूलिंग का मेल ठीक से नहीं बैठाया, या कंट्रोल रणनीति की अनदेखी की।
और यहीं अधिकांश नए प्रशिक्षु—और दुर्भाग्य से कई मालिक—कठोर तरीके से सबक सीखते हैं।
आपने सही प्रकार का ब्रेक चुन लिया है। अच्छा।
अब आप 10‑फुट, 175‑टन की मशीन के सामने खड़े हैं। ड्रॉइंग में 0.135‑इंच 304 स्टेनलेस, 90° बेंड, ±0.5° टॉलरेंस, और चार फ्लैंज की मांग है—जो ऐसे वेल्ड फिक्स्चर में फिट होने चाहिए जहाँ जरा-सी ढील भी स्वीकार्य नहीं है।
आप मुझसे पूछते हैं, “मुझे कैसे पता चलेगा कि कितना टननेज, कौन-सा डाई और कौन-सी सेटिंग चलानी है?”
यही सही सवाल है। क्योंकि यहीं $200,000 की संपत्ति एक अत्यंत कुशल स्क्रैप-जनरेटर में बदल सकती है।
मैंने एक बार एक नए सुपरवाइज़र को प्रोग्राम लोड करते, एक सामान्य V‑डाई क्लैम्प करते और डिफ़ॉल्ट टननेज चार्ट पर भरोसा करते देखा। दोपहर तक होल अपनी जगह से एक-आठवां इंच खिसक चुके थे। बेंड एक जैसे थे—लेकिन एक जैसे गलत। और उस त्रुटि का बोझ हर अगली जिग को उठाना पड़ा।
यही असली जाल है: यह मान लेना कि मशीन का चयन ही सबसे कठिन काम था। ऐसा नहीं है। उसने आपको केवल क्षमता दी है। सेटअप ही उस क्षमता को सटीक ज्यामिति में बदलता है।
आइए इस चोक पॉइंट वाल्व को उन चार छिपे हुए कारकों में विभाजित करें, जो तय करते हैं कि दबाव सुचारु रूप से बहेगा—या सीधे स्क्रैप में फट पड़ेगा।
कल्पना कीजिए एक 400‑टन हाइड्रोलिक ब्रेक 16‑गेज माइल्ड स्टील पैनलों को मोड़ रहा है।
सुरक्षित लगता है, है ना? क्षमता भरपूर है। अब देखिए ऑपरेटर पंच को एक संकरी डाई में गहराई तक दबा देता है ताकि “पक्का” कोण मिल जाए। बेंड लाइन पर सामग्री ज़रूरत से ज़्यादा संकुचित हो जाती है। ग्रेन खिंचते हैं। हर पार्ट में स्प्रिंगबैक बदलता है। और फिर भी कोण में अंतर बना रहता है।
टननेज केवल यह सवाल नहीं है कि “क्या मेरे पास पर्याप्त बल है?” यह प्रति फुट लगने वाला बल है—जो सामग्री की मोटाई, तन्य शक्ति, डाई ओपनिंग और बेंड विधि से मेल खाना चाहिए। एयर बेंडिंग (जहाँ पंच पूरी तरह नीचे नहीं बैठता) कम बल का उपयोग करती है और नियंत्रित पैठ गहराई पर निर्भर करती है। बॉटमिंग और कॉइनिंग में टननेज बहुत तेजी से बढ़ता है।
एक सरल उदाहरण लें। मान लीजिए आप 0.135‑इंच स्टेनलेस स्टील को 1‑इंच V‑डाई पर एयर बेंड कर रहे हैं। स्टेनलेस की तन्य शक्ति माइल्ड स्टील से अधिक होती है, इसलिए प्रति फुट आवश्यक टननेज भी बढ़ जाता है। अब बेंड रेडियस “टाइट” करने के लिए डाई को 0.75‑इंच कर दें—आवश्यक टननेज फिर उछल जाएगा। वही सामग्री। वही कोण। अलग डाई। अलग बल की जरूरत।
ब्रेक बहुत छोटा है? आप प्रेशर लिमिट तक पहुँचते हैं, साइकिल धीमी हो जाती है, और मशीन अपनी क्षमता की सीमा पर जूझती है, जिससे कोण असंगत हो जाते हैं। ब्रेक बहुत बड़ा और अनुशासनहीन उपयोग में है? आप जरूरत से ज्यादा पैठ करा देते हैं और एयर बेंडिंग की संवेदनशीलता खो देते हैं।
एक महंगी गलती? जिस शॉप के लिए मैंने परामर्श दिया, वह रोज़ मोटे पार्ट्स मशीन की रेटेड टननेज के करीब चलाती थी। तकनीकी रूप से वे “स्पेक के भीतर” थे। कुछ महीनों बाद रैम गाइड्स में असमान घिसावट दिखने लगी। डिफ्लेक्शन हल्के-हल्के बढ़ा। कोण भटकने लगे। दोष ऑपरेटरों पर डाला गया—जबकि असली कारण भौतिकी और थकान थे।
ब्रेक एक चोक पॉइंट वाल्व है। दबाव गलत सेट किया, तो उसकी कीमत पूरी डाउनस्ट्रीम प्रक्रिया चुकाती है।
शॉप फ्लोर नियम: सामग्री, मोटाई, डाई चौड़ाई और बेंड विधि के आधार पर टननेज की गणना करें—और बेहतर नियंत्रण व लंबी मशीन उम्र के लिए मशीन क्षमता के 60–80% पर चलाएँ, दिखावे के लिए सीमा पर नहीं।
मैं सिर्फ डाई रैक देखकर समझ सकता हूँ कि मैं किस तरह की वर्कशॉप में खड़ा हूँ।
एक काम था: कॉस्मेटिक स्टेनलेस स्टील एनक्लोज़र, जिनके बाहरी कोने दिखाई देते थे। ख़रीदार ने सस्ती V‑डाई चुन ली, जिसकी शोल्डर रेडियस एकसमान नहीं थी। माइक्रोमीटर से नापते तो उसकी पूरी लंबाई में अंतर मिलता। हर बेंड लाइन पर हल्के सतही निशान और एंगल में मामूली बदलाव दिखाई देने लगे।
टूलिंग की ज्यामिति अंदरूनी बेंड रेडियस को नियंत्रित करती है। अंदरूनी रेडियस फ्लैन्ज की लंबाई को प्रभावित करता है। और फ्लैन्ज की लंबाई तय करती है कि बेंड के बाद होल्स सही तरह से लाइन‑अप होंगे या नहीं। यदि अनुमान गलत हुआ—चाहे इंसान का हो या मशीन का—तो हर वेल्ड फिक्स्चर, हर असेंबली जिग और हर कस्टमर स्पेसिफिकेशन उस त्रुटि का बोझ उठाता है।
यदि आप 1‑इंच V‑डाई से 1.25‑इंच V‑डाई पर जाते हैं, तो अंदरूनी रेडियस बढ़ जाता है। इससे बेंड अलाउंस (यानी बेंड में खपने वाली सामग्री) बढ़ती है। परिणामस्वरूप फ्लैट पैटर्न की लंबाई बदल जाती है। अब आपके लेज़र‑कट ब्लैंक गलत हो जाते हैं—भले ही आपकी प्रेस ब्रेक 90° बिल्कुल सटीक क्यों न मार रही हो।
यही असली जाल है: डाइज़ को साधारण स्टील के बदले जा सकने वाले ब्लॉक समझ लेना। वे असल में ज्यामिति पैदा करने वाले उपकरण हैं।
एक महंगी गलती का उदाहरण? एक वर्कशॉप में जल्दबाज़ी के दौरान “लगभग ठीक” डाई लगा दी गई, क्योंकि सही डाई दूसरी सेल में थी। अंदरूनी रेडियस बस इतना खुल गया कि अंतिम असेंबली अपने हाउज़िंग में ठीक से बैठी ही नहीं। पूरा बैच स्क्रैप करना पड़ा। उस डाई ने कुछ भी नहीं बचाया।
कस्टम टूलिंग—जैसे रिटर्न फ्लैन्ज के लिए गूसनेक पंच, मोटी प्लेट के लिए रेडियस टूलिंग, या हेमिंग डाइज़—इसलिए मौजूद है क्योंकि पार्ट की ज्यामिति इसकी मांग करती है। जटिल पार्ट्स पर स्टैंडर्ड टूलिंग इस्तेमाल करने से छिपी हुई इंटरफेरेंस, डिफ्लेक्शन और मार्किंग की समस्याएँ पैदा होती हैं, जो अक्सर पाउडर कोट के बाद ही दिखाई देती हैं।
शॉप फ्लोर नियम: सबसे पहले अंदरूनी रेडियस को नियंत्रित करने के लिए डाई की चौड़ाई और पंच प्रोफ़ाइल चुनें—फिर एक भी ब्लैंक काटने से पहले फ्लैट पैटर्न की गणना की पुष्टि करें। टूलिंग सिर्फ एंगल नहीं, पूरी ज्यामिति तय करती है।
10‑फुट की प्रेस ब्रेक के सिरे पर खड़े होकर बीच में एक लंबा पार्ट बेंड करें।
पहले बीच में एंगल मापें। फिर किनारों के पास मापें।
यदि सेटअप में क्राउनिंग नहीं है, तो अक्सर बीच का एंगल थोड़ा खुला मिलता है। क्यों? क्योंकि जब रैम नीचे दबाव डालती है, तो रैम और बेड दोनों लोड के तहत झुकते हैं। भारी‑भरकम फ्रेम भी सैकड़ों टन के दबाव में माइक्रॉन स्तर तक मुड़ता है। 10 फुट की लंबाई में यही माइक्रॉन मापने योग्य एंगल अंतर में बदल जाते हैं।
मैंने इसे 1‑इंच A36 प्लेट के काम में साफ़ देखा। बीच का हिस्सा सिरों की तुलना में लगभग एक डिग्री कम था। मशीन “कैलिब्रेशन से बाहर” नहीं थी। वह लोडेड बीम की तरह व्यवहार कर रही थी।
क्राउनिंग सिस्टम—चाहे मैनुअल वेज हों या CNC-नियंत्रित कम्पेन्सेशन—जानबूझकर बेड में हल्का-सा ऊपर की ओर वक्र पैदा करते हैं, ताकि लोड पड़ने पर वह सीधा हो जाए। क्राउनिंग नहीं है? तो आपकी लंबी पार्ट्स के एंगल एक समान नहीं रहेंगे, बल्कि टेपर होने लगेंगे।
यहीं सबसे बड़ा भ्रम है: यह मान लेना कि प्रेस ब्रेक एक ठोस, अचल ब्लॉक है। असल में, लोड के तहत यह एक स्प्रिंग की तरह व्यवहार करता है।
एक महंगी गलती? एक शॉप ने ऑटोमैटिक क्राउनिंग बंद कर दी क्योंकि एक ऑपरेटर को लगा कि यह “बात को बेवजह जटिल” बना रही है। लंबे आर्किटेक्चरल पैनल पूरी लंबाई में असमान एंगल के साथ निकलने लगे। साइट पर इंस्टॉलर को उन्हें जबरन फिट करना पड़ा। अंततः उसका बिल वापस शॉप के पास ही आया।
लंबे, उच्च-टननेज बेंड के लिए क्राउनिंग कोई वैकल्पिक सुविधा नहीं है। यह संरचनात्मक क्षतिपूर्ति है।
शॉप फ्लोर नियम: लंबी पार्ट्स या प्रति फुट उच्च टननेज के लिए, एंगल सुधार के पीछे भागने से पहले क्राउनिंग सेट करें और सत्यापित करें—डिफ्लेक्शन की त्रुटियाँ बैकगेज में छोटे-मोटे बदलाव से ठीक नहीं होतीं।
अब बात करते हैं पोजिशनिंग की—बैकगेज की।
आधुनिक 4‑axis CNC बैकगेज प्रति फिंगर पर्याप्त पार्ट वजन संभाल सकते हैं और बेंड के बीच तेज़ी से रीपोजिशन हो सकते हैं। वे अलग-अलग फॉर्मेट बदलने पर भी कड़े टॉलरेंस के भीतर पोजिशन दोहरा सकते हैं। यह बेहद शक्तिशाली क्षमता है।
लेकिन अनुशासन के बिना यह शक्ति, त्रुटि को भी उतनी ही तेज़ी से बढ़ा देती है।
मैंने एक शॉप को देखा जो पूरी तरह सेव किए गए प्रोग्रामों पर निर्भर थी, जबकि बॉल स्क्रू घिसने लगा था और गेज कैलिब्रेशन की जाँच नहीं की गई। शुरुआत में पोजिशन ड्रिफ्ट मामूली था। फिर वह संचयी होता गया। फ्लैंज की लंबाई धीरे-धीरे खिसकने लगी। मशीन पुराने व्यवहार के आधार पर “सुधार” करती रही और पूरा एक स्किड दो डिग्री गलत बन गया, तब जाकर किसी ने पकड़ा। CNC फेल नहीं हुआ था—फीडबैक लूप को किसी ने सत्यापित ही नहीं किया।
यहाँ असली जाल है: यह मान लेना कि ऑटोमेशन सोचने की ज़रूरत खत्म कर देता है। वास्तव में, यह कौशल को हाथ-आँख समायोजन से हटाकर सेटअप सत्यापन और अपवाद प्रबंधन की ओर स्थानांतरित कर देता है।
बैकगेज की पोजिशन फ्लैंज की लंबाई तय करती है। फ्लैंज की लंबाई बेंड के बाद होल-टू-एज दूरी निर्धारित करती है। वही तय करती है कि फास्टनर सही बैठेंगे या नहीं। गेज पोजिशन में मात्र 0.020‑इंच की त्रुटि असेंबली में स्पष्ट मिसअलाइनमेंट में बदल सकती है।
और एक और परत है: CAD से CNC अनुवाद। यदि इंजीनियरिंग टीम प्रोग्राम में गलत बेंड डिडक्शन देती है, तो बैकगेज पूरी सटीकता से पोजिशन करेगा—लेकिन पूरी तरह गलत जगह पर।
एक और महंगी गलती? एक शॉप ने उच्च-वॉल्यूम एनक्लोज़र लाइन को ऑटोमेट किया और मान लिया कि नई ब्रेक से ऑपरेटर कौशल की आवश्यकता कम हो जाएगी। ऑपरेटरों ने फर्स्ट-पीस जाँच पर सवाल उठाना बंद कर दिया। जब मिश्रित मटेरियल की एक लॉट ने स्प्रिंगबैक का व्यवहार बदल दिया, तो प्रोग्राम ने पोजिशन तो बनाए रखी, लेकिन एंगल खिसक गए—और निरीक्षण में पकड़ आने से पहले 600 एनक्लोज़र स्क्रैप हो चुके थे।
स्वचालन सटीकता भी बढ़ाता है और गलती भी—दोनों को समान गति से।
प्रेस ब्रेक सच में पूरी लाइन का ‘चोक पॉइंट वाल्व’ है। बल, ज्यामिति, क्षतिपूर्ति (कम्पेन्सेशन) और पोज़िशनिंग—इन सब पर नियंत्रण रखिए तो उत्पादन सुचारु रूप से बहता है। इनमें से किसी एक को भी नज़रअंदाज़ कीजिए, तो दबाव बढ़ता जाता है, जब तक कि कुछ न कुछ स्क्रैप में न बदल जाए।
शॉप फ़्लोर नियम: CNC बैकगेज को एक सटीक माप उपकरण की तरह समझें—कैलिब्रेशन की पुष्टि करें, पहले पीस के आयाम जाँचें, और कभी यह मानकर न चलें कि प्रोग्राम सामग्री के वास्तविक व्यवहार को पूरी तरह समझता है।
आप पहले उत्पादन रन से पहले की चरण-दर-चरण सेटअप प्रक्रिया जानना चाहते हैं।
वह आपको मिलेगी। लेकिन उससे पहले यह जानना ज़रूरी है कि कब प्रेस ब्रेक को सेटअप ही नहीं करना चाहिए।
क्योंकि कम मार्जिन वाले एक काम में मैंने जो सबसे समझदारी भरा निर्णय लिया, वह टननेज सेट करना या बेंड अलाउंस समायोजित करना नहीं था—बल्कि जॉब ट्रैवलर को उठाकर दूसरी मशीन तक ले जाना था। प्रेस ब्रेक लाइन का चोक पॉइंट वाल्व है। इसे नियंत्रित करें तो उत्पादन सहज बहता है। हर काम को ज़बरदस्ती इसी से निकालने की कोशिश करें, तो दबाव बढ़ेगा और अंत में कुछ न कुछ स्क्रैप में फटेगा ही।
फँसाव यहीं है: यह मान लेना कि अनुशासित सेटअप का मतलब है कि इमारत के हर मुड़े हुए पार्ट को प्रेस ब्रेक से ही बनाया जाना चाहिए।
महँगी गलती? एक बार मैंने 12-फुट के आर्किटेक्चरल ट्रिम को 6-6 फुट के दो हिस्सों में काटकर बनाया, ताकि वे हमारे 10-फुट बेड में फिट हो जाएँ। जोड़ वेल्ड किए, ग्राइंड कर के स्मूद किया, फिर पाउडर कोटिंग के लिए भेज दिया। जब वापस आए तो हर जोड़ पर साफ़ विकृति दिख रही थी। दोबारा काम, दोबारा पेंट, और माफ़ी का दौर। शुरू से ही उन्हें रोल फॉर्म करना चाहिए था।
आइए बात करें कि प्रेस ब्रेक कहाँ हारता है—और यह आपकी मार्जिन पर क्यों असर डालता है।
शॉप फ़्लोर नियम: दुनिया का सबसे बेहतरीन प्रेस ब्रेक सेटअप भी गलत प्रक्रिया-चयन को नहीं सुधार सकता—कंट्रोल छूने से पहले सुनिश्चित करें कि प्रेस ब्रेक ही सही मशीन है।
कल्पना कीजिए एक गटर, एक हैट चैनल, या 20 फुट लंबी U-आकार की रेल, जो बिना किसी रुकावट के पूरी लंबाई में चलती है।
प्रेस ब्रेक ऐसे प्रोफाइल को एक-एक हिट में बनाता है। बेंड। फिर दोबारा पोज़िशन। फिर बेंड। हर बेंड एक अलग ऑपरेशन है—एंगल में भटकाव, फ्लैंज में बदलाव, या हैंडलिंग डैमेज का एक और अवसर। लंबी रन में श्रम लागत बढ़ती जाती है, और वैरिएबिलिटी भी।
रोल फॉर्मर कॉइल को क्रमिक स्टेशनों से गुजारता है, जहाँ हर स्टेशन प्रोफाइल को थोड़ा-थोड़ा आकार देता है, जब तक कि तैयार क्रॉस-सेक्शन दूसरी तरफ से एक निरंतर टुकड़े के रूप में बाहर न आ जाए। कोई खंडित हिट नहीं। कोई रुक-रुक कर चलने वाली लय नहीं। बस निरंतर प्रवाह।
मटेरियल वेस्ट का पैटर्न भी बदल जाता है। अगर आपकी ब्रेक बेड की क्षमता 10 या 12 फुट तक सीमित है, तो उससे लंबा कोई भी पार्ट काटकर जोड़ना पड़ेगा। इसका मतलब है ड्रॉप-ऑफ स्क्रैप और अतिरिक्त फास्टनिंग या वेल्डिंग। रोल फॉर्मिंग में आप पूरी आवश्यक लंबाई तक रन कर सकते हैं और अंत में ट्रिम करते हैं। कम स्क्रैप। कम सीम।
यही जाल है: सिर्फ इसलिए ब्रेक चुन लेना कि वह “ज्यादा लचीला” है, बिना प्रति बेंड लागत को वॉल्यूम से गुणा करके वास्तविक खर्च निकाले।
एक महंगी गलती? हमने 18 फुट के लाइट-गेज चैनलों के 5,000 पीस का कोट दिया और योजना बनाई कि उन्हें आधा-आधा ब्रेक करके बाद में फास्टन करेंगे। कागज़ पर गणित सही लग रहा था। लेकिन जैसे ही अतिरिक्त हैंडलिंग, सीम अलाइनमेंट की समस्याएँ, और हल्की फ्लैन्ज मिसमैच से होने वाला स्क्रैप जोड़ा, हमारा मार्जिन गायब हो गया। उस एक काम में ही रोल फॉर्मर अपनी लागत निकाल देता।
अब, रोल फॉर्मिंग कोई जादू नहीं है। यह पतले गेज और समान मटेरियल को प्राथमिकता देती है। मोटी स्ट्रक्चरल प्लेट? ऐसे एक्सोटिक फिनिश जो रोलर मार्किंग सहन नहीं कर सकते? वहाँ इसका फायदा खत्म हो जाता है। बात यह नहीं कि रोल फॉर्मिंग हमेशा बेहतर है।
बात यह है कि सतत, रैखिक ज्योमेट्री उत्पादन की अर्थव्यवस्था बदल देती है।
शॉप फ्लोर नियम: अगर पार्ट लंबा है, एकसमान है, और हजारों बार दोहराया जाना है, तो ब्रेक का समय शेड्यूल करने से पहले रोल फॉर्मर की कीमत जरूर निकालें।
अब पार्ट को छोटा कर दीजिए।
छोटा ब्रैकेट। कड़ी रिपीटेबिलिटी। वही ज्योमेट्री, बार-बार—दसियों या सैकड़ों हजार पीस।
प्रेस ब्रेक एक समय में एक ही पार्ट को मोड़ता है। ऑटोमेशन के साथ भी आपका चक्र यही रहता है: लोड, गेज, बेंड, अनलोड। एंगल कंट्रोल अच्छा होता है, लेकिन नियंत्रित परिस्थितियों में भी वास्तविक ब्रेक टॉलरेंस फ्लैन्ज लंबाई में कुछ हजारवें इंच और एंगल में डिग्री के अंश तक सीमित रहती है। फैब्रिकेशन के लिए यह मजबूत प्रदर्शन है।
लेकिन स्टैम्पिंग प्रेस मैच्ड डाईज़ का उपयोग करते हैं—मेल और फीमेल टूलिंग जो एक साथ बंद होकर पूरी ज्योमेट्री को एक ही स्ट्रोक में बना देते हैं। हर हिट मैकेनिकल रूप से नियंत्रित होती है। आकार एयर बेंडिंग के वैरिएबल्स से नहीं, बल्कि हार्डन्ड स्टील से परिभाषित होता है।
थ्रूपुट तेज़ी से बढ़ता है। कंसिस्टेंसी और सख्त होती है।
यही जाल है: यह मान लेना कि अधिक सटीक CNC कंट्रोल का मतलब स्टैम्पिंग जैसी रिपीटेबिलिटी है। ऐसा नहीं है। अगर अनुमान गलत हुआ—चाहे इंसान से या मशीन से—तो हर वेल्ड फिक्स्चर, हर असेंबली जिग, हर कस्टमर स्पेसिफिकेशन उस त्रुटि का भार उठाता है।
एक महंगी गलती? हमने एक छोटा एयरोस्पेस ब्रैकेट ब्रेक-फॉर्म करने की कोशिश की, जिसकी टॉलरेंस एयर बेंडिंग की विश्वसनीय क्षमता से भी अधिक कड़ी थी। सेकेंडरी ऑपरेशनों के बाद वेरिएशन जुड़ते गए और छेद एक-आठवें इंच तक खिसक गए। हमने सेटअप को दोष दिया। समस्या सेटअप नहीं थी—प्रक्रिया का असंगत चयन था। यदि शुरू से प्रोग्रेसिव डाई इस्तेमाल की होती, तो ज्योमेट्री पहले ही लॉक हो जाती।
स्टैम्पिंग में शुरुआती टूलिंग लागत भारी होती है—वास्तव में भारी निवेश। लेकिन अल्ट्रा-हाई वॉल्यूम पर यही लागत प्रति पार्ट नगण्य हो जाती है, और प्रति पार्ट साइकिल टाइम ब्रेक की थ्रूपुट को बहुत पीछे छोड़ देता है।
अलग उपकरण। अलग खेल।
शॉप फ्लोर नियम: जब वॉल्यूम अत्यधिक हो और आकार स्थिर रहे, तो हार्ड टूलिंग में निवेश करें—एयर बेंडिंग से डाई सेट जैसा व्यवहार की उम्मीद न करें।
अब बात करते हैं उन ज्योमेट्री की, जो सचमुच ब्रेक की क्षमता से आगे निकल जाती हैं।
बेड की लंबाई सीमित होती है। अधिकांश शॉप ब्रेक लगभग 10 फीट पर रुकते हैं, कुछ 12 फीट तक। इससे लंबा पार्ट हो तो उसे सेगमेंट करना, स्प्लाइस करना या काम कहीं और शिफ्ट करना पड़ता है। यह सेटअप की समस्या नहीं—यह भौतिकी है।
कड़ी टॉलरेंस भी आपको अयोग्य ठहरा सकती है। यदि स्पेसिफिकेशन ऐसी सटीकता मांगता है जिसे एयर बेंडिंग लगातार बनाए नहीं रख सकती—खासकर जब अलग-अलग मटेरियल लॉट में भिन्नता हो—तो आप स्प्रिंगबैक और इलास्टिक वेरिएशन से जूझते ही रहेंगे, चाहे आपकी प्रक्रिया कितनी भी अनुशासित क्यों न हो।
हाई-स्ट्रेंथ मटेरियल एक और जटिलता जोड़ते हैं। इनमें स्प्रिंगबैक अधिक होता है। अधिक टनेज की आवश्यकता पड़ती है। अलग-अलग हीट्स के बीच एंगल वेरिएशन बढ़ जाता है। सतत प्रोफाइल में रोल फॉर्मिंग अक्सर ऐसे मटेरियल को अधिक पूर्वानुमेय तरीके से संभाल लेती है, क्योंकि डिफॉर्मेशन क्रमिक होता है और कई स्टेशनों में वितरित रहता है।
यहाँ असली जाल है: उस वेरिएबिलिटी के लिए ऑपरेटर को दोष देना, जो वास्तव में मटेरियल के व्यवहार और मशीन की सीमाओं में ही निहित है।
एक और महंगी गलती? हमने आक्रामक एंगल स्पेसिफिकेशन के साथ हाई-स्ट्रेंथ स्टेनलेस का काम लिया, यह भरोसा करते हुए कि हमारा अनुशासित सेटअप सब संभाल लेगा। मटेरियल बैच में यील्ड स्ट्रेंथ थोड़ी-सी बदली। स्प्रिंगबैक बदल गया। हम पूरे हफ्ते एंगल के पीछे भागते रहे, टेस्ट पीस पर घंटे जलाए, और फिर भी शिपमेंट देर से हुई। ब्रेक “खराब” नहीं था—बस यह गलत युद्धभूमि थी।
प्रेस ब्रेक एक शक्तिशाली चोक-पॉइंट वाल्व की तरह है—लेकिन अंततः वह एक वाल्व ही है, जिसकी अधिकतम ओपनिंग, प्रेशर लिमिट और यांत्रिक सीमाएँ तय हैं।
उन्हें जानिए।
क्योंकि जब आप समझ लेते हैं कि ब्रेक क्या नहीं कर सकता, तो असली सवाल “क्या हम इसे मोड़ सकते हैं?” नहीं रह जाता। सवाल बन जाता है—“क्या हमें इसे यहीं मोड़ना चाहिए?”
और यहीं पर एक ठोस निर्णय-ढांचा अपनी असली कीमत साबित करता है।
शॉप फ़्लोर नियम: ब्रेक पर काम फाइनल करने से पहले पार्ट की लंबाई, टॉलरेंस की मांग, मटेरियल की मजबूती और वॉल्यूम अवश्य जाँचें—मशीन की सीमाएँ ही आपके व्यवसाय की सीमाएँ बन जाती हैं।
शुरुआत मशीन से नहीं होती।
शुरुआत आपके प्रोडक्ट मिक्स, मटेरियल और लक्षित मार्जिन से होती है — फिर आप पीछे की ओर चलते हुए उस ब्रेक का चयन करते हैं जो उस वास्तविकता के अनुकूल हो।
प्रेस ब्रेक को अपनी प्रोडक्शन पाइपलाइन के चोक-पॉइंट वाल्व की तरह समझें। इसे सही तरह खोलें तो पार्ट्स सहजता से बहते हैं। इसे ज़रूरत से बड़ा, छोटा या बिना सोचे-समझे ऑटोमेट कर दें, तो दबाव बढ़ता है और अंततः कुछ न कुछ स्क्रैप में बदल जाता है। असली बात यह है कि सही जवाब इस पर निर्भर नहीं करता कि ब्रेक क्या कर सकता है, बल्कि इस पर कि आपका व्यवसाय किस चीज़ को लगातार और लाभदायक तरीके से दोहरा सकता है।
एक महंगी गलती? मैंने एक वर्कशॉप को फ्लैगशिप CNC ब्रेक खरीदने में मदद की—सर्वो ड्राइव, ऑटोमैटिक टूल चेंजर, सब कुछ। मशीन शानदार थी। लेकिन उनके ऑर्डर अनियमित प्रोटोटाइप रन थे, जिनके बीच लंबे इंजीनियरिंग डिले होते थे। मशीन हफ्ते में तीन दिन खाली खड़ी रहती, जबकि किश्तें कटती रहतीं। समस्या बेंडिंग की नहीं थी, वर्कफ़्लो के असंतुलन की थी।
यही जाल है: बाधा (कंस्ट्रेंट) को समझे बिना क्षमता की खरीदारी करना।
किसी जॉब को ब्रेक पर सौंपने से पहले — या नई मशीन में पूंजी लगाने से पहले — उसे तीन फ़िल्टर से गुज़ारें: मिक्स, मटेरियल और ऑटोमेशन-फ़िट। इनमें से किसी एक में भी असफल हुआ, तो ब्रेक आपकी बॉटलनेक नहीं है। समस्या कहीं और है।
शॉप फ़्लोर नियम: वही प्रेस ब्रेक चुनें जिसे आपका वर्कलोड व्यस्त और लाभदायक रख सके — न कि वह जो आगंतुकों को प्रभावित करे।
पिछले 12 महीनों का अपना ऑर्डर इतिहास देखें। यूनिक पार्ट नंबर गिनें। फिर प्रति पार्ट औसत रन साइज की गणना करें।
यही अनुपात — टनेज नहीं — आपकी तकनीकी दिशा तय करता है।
हाई मिक्स, लो वॉल्यूम का मतलब है लगातार सेटअप बदलना। अलग पंच, अलग डाई, अलग बैकगेज पोज़िशन। आपका असली दुश्मन है चेंजओवर समय। ऐसे माहौल में क्विक-चेंज टूलिंग वाली लचीली CNC ब्रेक सेटअप समय घटाकर निवेश की भरपाई कर देती है। एक वर्कशॉप, जिसे मैंने सलाह दी, ने टूलिंग स्टैंडर्डाइज़ेशन पर 10,000 डॉलर खर्च किए और सेटअप समय 30 मिनट से घटाकर 15 मिनट कर दिया। चार महीने से भी कम समय में निवेश की भरपाई हो गई — गति से नहीं, बल्कि उन घंटों को वापस पाकर जो पहले से शेड्यूल में थे।
लेकिन यह अतिरिक्त क्षमता तभी मायने रखती है जब ऑर्डर कतार में इंतज़ार कर रहे हों।
यही जाल है: तेज़ सेटअप का जश्न मनाना, जबकि आपके शेड्यूल में पहले से ही खाली स्लॉट मौजूद हों।
कम वैरायटी, अधिक मात्रा—यह पूरी गणित बदल देता है। यदि आप वही ज्योमेट्री हजारों बार मोड़ रहे हैं, तो सेटअप की अहमियत पीछे छूट जाती है और साइकिल टाइम सबसे बड़ा कारक बन जाता है। ऐसे में हार्ड टूलिंग, टैंडम ब्रेक या यहाँ तक कि स्टैम्पिंग भी तर्कसंगत विकल्प बन जाते हैं। तब प्रेस ब्रेक एक लचीली जॉब-शॉप मशीन नहीं, बल्कि उत्पादन क्षमता बढ़ाने वाला इंजन बन जाता है।
एक महंगी गलती? हमने एक बार 20,000 पीस के ब्रैकेट का ऑर्डर सामान्य-उद्देश्य प्रेस ब्रेक पर चलाया, सिर्फ इसलिए कि “मशीन तो यही उपलब्ध थी।” सेटअप ठीक था। साइकिल टाइम नहीं। काम पूरा होते-होते साफ हो गया कि एक साधारण समर्पित फिक्स्चर और अर्ध-स्वचालन से उत्पादन दोगुना हो सकता था और श्रम लागत आधी। हमने उस लचीलेपन को बचाए रखा जिसकी ज़रूरत ही नहीं थी—और उसकी कीमत मार्जिन से चुकाई।
इसलिए जब आप पूछते हैं, “क्या यह पार्ट प्रेस ब्रेक पर बनना चाहिए?” तो पहला प्रतिप्रश्न होना चाहिए: “इसे कितनी बार दोहराया जाएगा?”
यदि दोहराव कम है, तो लचीलापन सुरक्षित रखें। यदि दोहराव अधिक है, तो थ्रूपुट को प्राथमिकता दें।
शॉप फ्लोर नियम: आपके पार्ट-नंबर की संख्या और औसत रन साइज यह तय करें कि आपको लचीलापन अनुकूलित करना है या गति—दोनों को एक साथ कभी नहीं।
अब बात पूरी तरह भौतिक पक्ष की।
आप जिन-जिन सामग्रियों को मोड़ते हैं, उनकी सूची बनाइए। मोटाई की सीमा। यील्ड स्ट्रेंथ। अधिकतम पार्ट लंबाई। सबसे कड़ी एंगल टॉलरेंस। अनुमान मत लगाइए—वास्तविक जॉब डेटा निकालिए।
क्योंकि टनेज चार्ट आशावाद को नहीं, वास्तविकता को मानते हैं।
जो प्रेस ब्रेक 16-गेज माइल्ड स्टील को पूरे दिन आसानी से संभाल लेता है, वही 0.135-इंच स्टेनलेस पर अटक सकता है। उच्च-शक्ति वाली सामग्री में स्प्रिंगबैक अधिक होता है। उसे ज्यादा बल चाहिए। अलग-अलग बैचों के बीच एंगल में भिन्नता भी बढ़ जाती है। यदि आपका काम पतले एल्युमिनियम एनक्लोज़र से लेकर मोटी स्ट्रक्चरल प्लेट तक फैला है, तो आप ब्रांड नहीं चुन रहे—आप मशीन की श्रेणी चुन रहे हैं।
सर्वो-इलेक्ट्रिक ब्रेक पतली से मध्यम मोटाई की शीट में उच्च सटीकता और कम ऊर्जा खपत के साथ उत्कृष्ट प्रदर्शन करते हैं। लेकिन जब टनेज बढ़ता है और डिफ्लेक्शन महत्वपूर्ण हो जाता है, तो हाइड्रोलिक मशीनें अभी भी अग्रणी हैं। सालाना कुछ हजार डॉलर की ऊर्जा बचत गलत प्लेटफॉर्म चुनने को सही नहीं ठहराएगी, पर एक दशक में यही अंतर कुल परिचालन लागत की तस्वीर बदल सकता है।
यहाँ असली जाल है: अपनी सबसे बड़ी जॉब के आधार पर खरीदना, न कि अपनी सबसे आम जॉब के आधार पर।
एक और महंगी गलती? एक शॉप, जिसके साथ मैंने काम किया, ने कभी-कभार भारी प्लेट संभालने के लिए 400-टन हाइड्रोलिक मशीन खरीद ली। जबकि उनके 90% काम हल्के-गेज पैनलों के थे। मशीन धीमी साइकिल चलाती थी, ज्यादा बिजली खपत करती थी और उनके मूल काम से अधिक अनुभवी ऑपरेटर मांगती थी। उन्होंने अपवाद के लिए अनुकूलन किया और रोजमर्रा के काम को नुकसान पहुंचाया।
जब यह तय करें कि कोई पार्ट आपकी ब्रेक मशीन पर बनना चाहिए या नहीं, तो खुद से पूछें: क्या यह मटेरियल हमारी सामान्य मोटाई (थिकनेस) की सीमा में आता है, या यह हमें टननेज और डिफ्लेक्शन की अंतिम सीमा तक धकेल देता है?
अगर यह हमेशा सीमा पर काम कर रहा है, तो हर बैच के साथ आप जोखिम उठा रहे हैं।
शॉप फ्लोर नियम: खरीद और शेड्यूलिंग उसी मटेरियल रेंज के आधार पर करें जिसे आप हर हफ्ते मोड़ते हैं — उस अपवाद के लिए नहीं जो साल में दो बार आता है।
ऑटोमेशन कोई ऑन/ऑफ स्विच नहीं है। यह एक स्पेक्ट्रम है।
मैनुअल ब्रेक। बैकगेज और एंगल करेक्शन के साथ CNC। सेमी-ऑटोमेटेड टूल चेंज। फुल रोबोटिक बेंडिंग सेल।
हर अगला स्तर आपके वर्कफ्लो के बारे में कुछ मान कर चलता है।
रोबोटिक सेल दोहराव पर फलता-फूलता है। वही पार्ट। स्थिर मटेरियल। अनुमानित मांग। एक निर्माता, जिसका मैंने अध्ययन किया, ने रोबोटिक ब्रेक लगाने के पहले ही वर्ष में 20% उत्पादन वृद्धि और 25% श्रम में कमी देखी — दो साल में पूरा निवेश वसूल। सुनने में जादू जैसा लगता है।
लेकिन यह जादू नहीं था।
उन्होंने रोबोट को सख्त प्रिवेंटिव मेंटेनेंस और गंभीर ऑपरेटर प्रशिक्षण के साथ जोड़ा। मशीन ने परिपक्वता पैदा नहीं की। उसने उसे कई गुना बढ़ा दिया।
यहीं सबसे बड़ा भ्रम है: यह मान लेना कि ऑटोमेशन अस्थिरता को ठीक कर देगा।
एक महंगी गलती? मैंने एक शॉप को हाई-मिक्स वातावरण के लिए रोबोटिक सेल लगाते देखा। प्रोग्राम रोज बदलते थे। मटेरियल की लॉट्स अलग-अलग थीं। रोबोट मोड़ने से ज्यादा समय सेटअप सुधार का इंतजार करने में बिताता था। मशीन पुराने व्यवहार के आधार पर “सुधार” करती रही और किसी के ध्यान देने से पहले ही पूरा स्किड दो डिग्री गलत हो गया। ऑटोमेशन ने उनकी असंगति को ठीक करने के बजाय और बढ़ा दिया।
तो रोबोटिक सेल वास्तव में कब पैसा छापता है?
जब:
और यह नकद कब जलाता है?
जब आप अव्यवस्था को ऑटोमेट करने की कोशिश कर रहे हों।
और एक कम स्पष्ट लेकिन अहम बात: ऑटोमेशन का ROI सिर्फ श्रम बचत नहीं है। यह स्क्रैप में कमी, दोहराने की सटीकता, और कम विशेषज्ञ श्रम के साथ काम चलाने की क्षमता भी है। अगर अनुमान गलत हुआ — चाहे इंसान से या मशीन से — तो हर वेल्ड फिक्स्चर, हर असेंबली जिग, हर कस्टमर स्पेसिफिकेशन उस गलती की कीमत चुकाता है। सही ऑटोमेशन इस जोखिम को घटाता है। गलत ऑटोमेशन उसे औद्योगिक स्तर पर फैला देता है।
शॉप फ्लोर नियम: दोहराव और स्थिरता को ऑटोमेट करें — बदलाव और उम्मीद को कभी नहीं।**
अब एक कदम पीछे हटें और अपनी शॉप को इसी नजरिए से देखें।
मिक्स तय करता है लचीलापन बनाम थ्रूपुट। मटेरियल तय करता है मशीन की श्रेणी। ऑटोमेशन तय करता है स्केलेबिलिटी।
ब्रेक टाइम शेड्यूल करने से पहले हर नए पार्ट को इन तीन फ़िल्टरों से ज़रूर गुज़ारें। यदि वह तीनों कसौटियों पर खरा उतरता है, तो प्रेस ब्रेक आपका वाल्व है — उसे सही ढंग से नियंत्रित करें, और उत्पादन सुचारु रूप से बहने लगेगा। लेकिन यदि वह इनमें से किसी एक पर भी असफल होता है, तो असली सवाल यह नहीं है कि उसे और बेहतर तरीके से कैसे मोड़ा जाए।
सवाल यह है कि क्या उसे वहाँ मोड़ना ही चाहिए या नहीं।
यदि आप अपनी शॉप के लिए सही CNC प्रेस ब्रेक कॉन्फ़िगरेशन, टननेज चयन, या टैंडम सेटअप पर विशेषज्ञ मार्गदर्शन चाहते हैं, तो विस्तृत तकनीकी विनिर्देश और मशीन क्षमताएँ समझने के लिए आधिकारिक उत्पाद ब्रॉशर डाउनलोड करें। अपनी एप्लिकेशन के अनुसार समाधान पर चर्चा करने के लिए सीधे विशेषज्ञ टीम से संपर्क करें — क्योंकि सही मशीन चयन ही आपकी ज्यामिति, आपकी उत्पादकता और आपके मार्जिन की सुरक्षा करता है।
