प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

जब प्रेस ब्रेक के क्लोज़िंग स्ट्रोक के दौरान ऑपरेटर की उंगली का सिरा लेज़र फ़ील्ड को बाधित करता है, तो सेंसर तुरंत अपनी अवस्था बदल सकता है। फिर भी, जब तक सुरक्षा नियंत्रक, वाल्व या ड्राइव और रैम प्रतिक्रिया करते हैं, ऊपरी टूल चलता रह सकता है। यह शेष गति हानिरहित है या चोट पहुँचाने के लिए पर्याप्त, इसका निर्धारण सेंसर के प्रमाणन लेबल से नहीं किया जा सकता।
प्रभावी सुरक्षा पूरी स्टॉपिंग चेन पर निर्भर करती है: पहचान, सुरक्षा लॉजिक, अंतिम नियंत्रण तत्व, यांत्रिक रोकने का प्रदर्शन, टूलिंग, संचालन मोड, पहुँच नियंत्रण और रीसेट व्यवहार। लेज़र प्रतिक्रिया की शुरुआत करता है, लेकिन सुरक्षा तभी प्राप्त होती है जब संपर्क होने से पहले खतरनाक गति रुक जाए।
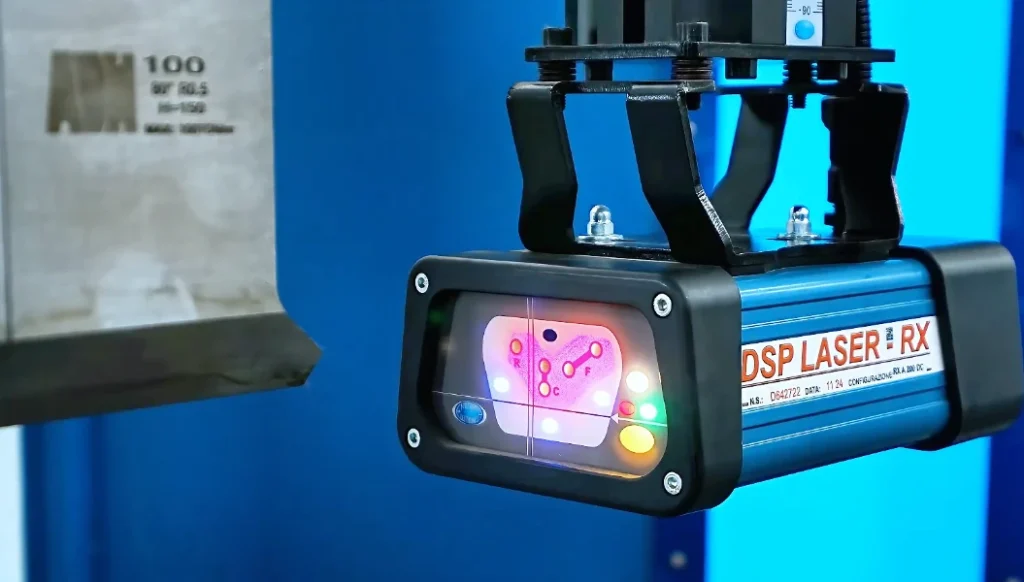
टूल पर लगा लेज़र क्लोज़िंग स्ट्रोक के चुनिंदा हिस्सों के दौरान पंच और डाई के पास एक निर्धारित क्षेत्र की निगरानी करता है। यदि कोई हाथ, उंगली, परीक्षण खंड या अन्य अवरोध सक्रिय फ़ील्ड में प्रवेश करता है, तो उपकरण अपने सुरक्षा आउटपुट की अवस्था बदल देता है। यह खतरे की गंभीरता का आकलन नहीं करता और अपने कॉन्फ़िगर किए गए फ़ील्ड से बाहर के पहुँच मार्ग की सुरक्षा नहीं कर सकता।
टूल बदलने पर फ़ील्ड के सापेक्ष पिंच पॉइंट का स्थान बदल सकता है। गलत संरेखण के कारण सेंसर गलत क्षेत्र की निगरानी कर सकता है। म्यूटिंग, ब्लैंकिंग या मोड में बदलाव से चक्र के किसी हिस्से के दौरान सुरक्षा जानबूझकर कम की जा सकती है। इसलिए सही प्रश्न केवल यह नहीं है, “क्या लेज़र काम करता है?” बल्कि यह है, “यह किस क्षेत्र की, किस मोड में और इस चक्र के किस हिस्से के दौरान निगरानी करता है?”
पहचान के बाद सुरक्षा नियंत्रक को सिग्नल पहचानकर रुकने का आदेश देना चाहिए। वाल्व, ड्राइव और अन्य अंतिम तत्वों को प्रतिक्रिया देनी चाहिए तथा ऑपरेटर के खतरे तक पहुँचने से पहले रैम की गति घटकर शून्य हो जानी चाहिए। प्रमाणित सेंसर सही ढंग से काम कर सकता है, फिर भी अनुपयुक्त लॉजिक, धीमा वाल्व, घिसे हुए ब्रेकिंग घटक या गलत रीसेट व्यवहार समग्र सुरक्षा फ़ंक्शन को निष्प्रभावी कर सकते हैं।
अनुमोदित परीक्षण खंड के साथ किया गया कार्यात्मक परीक्षण पुष्टि करता है कि सिस्टम प्रतिक्रिया देता है। यह साबित नहीं करता कि टूल पर्याप्त जल्दी रुकता है। इस निष्कर्ष के लिए पूरी तरह स्थापित मशीन के मापे गए रुकने के समय और ओवररन की आवश्यकता होती है।
इसलिए टूल के निकट संचालन सशर्त होता है। समान सेंसर और फ़ील्ड स्थितियों वाले दो प्रेस ब्रेक अलग-अलग स्तर की सुरक्षा दे सकते हैं, यदि उनमें से एक को रुकने में अधिक समय लगता है। फ़ील्ड की स्थिति, टूलिंग, रुकने का प्रदर्शन, नियंत्रण की विश्वसनीयता, संचालन मोड, म्यूटिंग व्यवहार और नियमित परीक्षण—इन सभी को सत्यापित सीमाओं के भीतर बनाए रखना आवश्यक है।
लेज़र मशीन के केवल एक हिस्से को कवर करता है। बड़े वर्कपीस ऊपर उठ या घूम सकते हैं, जिससे सामग्री और सहारों अथवा स्थिर संरचनाओं के बीच फँसने के बिंदु बनते हैं। लंबे या भारी पुर्जों के लिए टैंडम प्रेस ब्रेक समाधान मशीन चयन और सामग्री-संभाल की योजना को बेहतर बना सकता है, लेकिन यह परिधीय सुरक्षा और सत्यापन का विकल्प नहीं है। बैकगेज और पीछे के अन्य तंत्र कुचलने के खतरे पैदा करते हैं, जबकि किनारे या पीछे से पहुँच सामने के लेज़र को पूरी तरह बायपास कर सकती है। जहाँ उपयुक्त हो, वहाँ भौतिक गार्ड, बाड़बंदी, इंटरलॉक वाली पहुँच, सुरक्षित कार्य विधियाँ, आइसोलेशन और स्टॉप ब्लॉक आवश्यक बने रहते हैं। उत्पादन के दौरान उपयोग होने वाली सेंसिंग, खतरे वाले क्षेत्र के भीतर टूल बदलने, खराबी का पता लगाने या रखरखाव के कार्यों को सुरक्षित नहीं बना सकती।
कुल रुकने का समय उस क्षण शुरू होता है जब सुरक्षात्मक फ़ील्ड बाधित होता है और केवल तभी समाप्त होता है जब खतरनाक गति पूरी तरह रुक जाती है। इसमें तीन व्यावहारिक तत्व शामिल हैं:
कैटलॉग डेटा निर्दिष्ट परिस्थितियों में सेंसर की प्रतिक्रिया को परिभाषित कर सकता है, लेकिन यह स्थापित वायरिंग, नियंत्रक, ड्राइव सेटिंग्स, हाइड्रोलिक सर्किट या यांत्रिक रोकने वाले तत्वों के प्रदर्शन को प्रमाणित नहीं करता। घटक डेटा निदान के लिए उपयोगी है; मशीन-स्तरीय सत्यापन के लिए मापे गए कुल समय की आवश्यकता होती है।
सुरक्षात्मक दूरी को सामान्यतः अवधारणात्मक रूप से इस प्रकार व्यक्त किया जाता है:
सुरक्षात्मक दूरी = पहुँचने की गति x रुकने का कुल समय + लागू अतिरिक्त दूरी
यह अतिरिक्त दूरी संकेत उत्पन्न होने से पहले पहचान क्षेत्र में प्रवेश, क्षेत्र की ज्यामिति और लागू सत्यापन विधि जैसे कारकों को समायोजित करती है। ISO 13855 इसे अनुप्रयोग-विशिष्ट गणना मानता है, न कि लेज़र के साथ दी जाने वाली कोई निश्चित दूरी।
उदाहरण के लिए, 1 मीटर प्रति सेकंड की अनुमानित पहुँच गति पर 0.15 सेकंड की कुल प्रतिक्रिया, अतिरिक्त दूरियाँ जोड़ने से पहले 150 मिलीमीटर की पहुँच को दर्शाती है। ये सेटअप मान नहीं हैं; ये दिखाते हैं कि प्रतिक्रिया का आकलन केवल देखकर क्यों नहीं किया जा सकता।
रैम के सीमा से आगे निकलने को भी सीधे मापा जाना चाहिए। टूल आवश्यक नहीं कि स्थिर दर से धीमा हो, इसलिए रैम की नाममात्र गति को रुकने के समय से गुणा करना स्थिति के मापन का विकल्प नहीं है। पहचान सीमा से निकटतम खतरनाक संपर्क बिंदु तक की न्यूनतम वास्तविक दूरी को लागू गणना और निर्माता की सीमाओं को पूरा करना चाहिए। यदि ऐसा नहीं होता, तो क्षेत्र को फिर से स्थित करना, रुकने के प्रदर्शन में सुधार करना या सुरक्षा की कोई अन्य विधि चुनना आवश्यक है।
परीक्षण में उन सबसे प्रतिकूल परिचालन स्थितियों को शामिल किया जाना चाहिए जो यथोचित रूप से उत्पन्न हो सकती हैं। गति, भार, स्ट्रोक, टूलिंग, मोड, तापमान और हाइड्रोलिक स्थिति—सभी प्रतिक्रिया को प्रभावित कर सकते हैं। मूल मार्गदर्शन में उद्धृत, निर्माताओं के लिए 2024 की एक मार्गदर्शिका पूर्ण-भार और भार-रहित—दोनों स्थितियों में कम-से-कम दस लगातार परीक्षण करने की अनुशंसा करती है। इसका उद्देश्य भिन्नता को सामने लाना और सबसे धीमे वैध परिणाम की पहचान करना है, न कि आश्वस्त करने वाला औसत प्रस्तुत करना।
वह मार्गदर्शिका 200 मिलीसेकंड से अधिक के कुल रुकने के समय को हाइड्रोलिक या सर्वो घटकों को बदलने पर विचार करने का एक कारण भी बताती है। यह कोई सार्वभौमिक उत्तीर्ण/अनुत्तीर्ण सीमा नहीं है। यह एक महत्वपूर्ण सिद्धांत को स्पष्ट करती है: अत्यधिक या बिगड़ती प्रतिक्रिया की स्थिति में क्षेत्र को केवल टूल से और दूर करने के बजाय मरम्मत की आवश्यकता हो सकती है।
वाल्वों के सुस्त होने, ब्रेकिंग घटकों के घिसने, हाइड्रोलिक व्यवहार में बदलाव आने या ड्राइव के प्रदर्शन में गिरावट होने पर रुकने का प्रदर्शन धीरे-धीरे बदल सकता है। मूल सुरक्षात्मक मार्जिन समाप्त हो जाने पर भी मशीन सामान्य रूप से रुकती हुई दिखाई दे सकती है। कमीशनिंग के समय आधाररेखा दर्ज करें, मूल रीडिंग सुरक्षित रखें और बाद के सबसे प्रतिकूल परिणामों की तुलना स्वीकृत सीमा तथा समय के साथ उभरती प्रवृत्ति—दोनों से करें।
मरम्मत, रेट्रोफिट, वाल्व बदलने, नियंत्रण में बदलाव, या गति और मंदन सेटिंग में परिवर्तन के बाद माप दोहराएँ। नए परिणाम का उपयोग सुरक्षात्मक दूरी की पुनर्गणना करने और स्थापित क्षेत्र की स्थिति सत्यापित करने के लिए किया जाना चाहिए। पुराने माप का दोबारा उपयोग करना इस धारणा पर आधारित है कि मशीन के विन्यास में कोई बदलाव नहीं हुआ है।
घटक प्रमाणन और मशीन सत्यापन अलग-अलग प्रश्नों का उत्तर देते हैं। प्रमाणपत्र सेंसर और उन परिस्थितियों का वर्णन करता है जिनमें उसका मूल्यांकन किया गया था। सत्यापन से यह सिद्ध होना चाहिए कि स्थापित प्रेस ब्रेक लोडिंग, बेंडिंग, वर्कपीस को सहारा देने, टूल सेटिंग, समायोजन, सफाई, खराबी से उबरने और रखरखाव के दौरान लोगों की सुरक्षा करता है।
लागू आवश्यकताएँ क्षेत्राधिकार और मशीन पर निर्भर करती हैं। संयुक्त राज्य अमेरिका में OSHA की आवश्यकताएँ नियोक्ता के कर्तव्यों को परिभाषित कर सकती हैं, जबकि ANSI B11.3 प्रेस ब्रेक की सुरक्षा व्यवस्था को संबोधित करता है। ISO 12622 हाइड्रॉलिक प्रेस ब्रेक के लिए मशीन-स्तरीय रूपरेखा प्रदान करता है, IEC 61496 विद्युत-संवेदी सुरक्षात्मक उपकरण से संबंधित है और ISO 13855 पहुँचने की गति के आधार पर स्थिति-निर्धारण को शामिल करता है। निर्माता के निर्देश भी स्वीकृति के आधार का हिस्सा बने रहते हैं।
एक प्रयोज्यता अभिलेख बनाएँ, जिसमें क्षेत्राधिकार, मशीन का प्रकार, सुरक्षा विधि, परिचालन कार्य, निर्देश और उपयोग किए गए मानक दर्ज हों। अनिवार्य आवश्यकताओं को संविदात्मक या कंपनी की आवश्यकताओं और मान्य तकनीकी मार्गदर्शन से अलग रखें। किसी IEC मानक के अनुसार मूल्यांकित उपकरण प्रत्येक ब्रेक, मोड, कार्य या क्षेत्राधिकार के लिए स्वतः अनुमोदित नहीं हो जाता।
जोखिम आकलन में लेज़र सुरक्षा के चयन का औचित्य सिद्ध किया जाना चाहिए और पहुँच के प्रत्येक मार्ग का मानचित्रण किया जाना चाहिए। वर्कसेफ वेस्टर्न ऑस्ट्रेलिया का मार्गदर्शन गैर-संपर्क सुरक्षा को ऐसे विकल्प के रूप में मानता है जहाँ भौतिक सुरक्षा व्यावहारिक न हो, और मशीन के दोनों ओर तथा पीछे सुरक्षा अवरोध या बाड़ लगाने का निर्देश देता है। सामने लगा लेज़र खतरे तक पहुँचने के अन्य मार्गों को बंद करने का विकल्प नहीं है।
संपूर्ण सुरक्षा-संबंधी नियंत्रण कार्य को जोखिम आकलन और लागू डिज़ाइन पद्धति द्वारा निर्धारित विश्वसनीयता तथा खराबी-प्रतिक्रिया लक्ष्य पूरा करना चाहिए। आवश्यक प्रदर्शन स्तर के आधार पर इसमें स्वतंत्र चैनल, निगरानी, निदान, नियंत्रित रीसेट और अंतिम रोकने वाले तत्वों की ऐसी व्यवस्था शामिल हो सकती है कि किसी एक विफलता के कारण खतरनाक गति बिना चेतावनी के उपलब्ध न रह जाए।
यदि दोनों चैनलों को एक ही वायरिंग दोष, बिजली की विफलता, सॉफ़्टवेयर कमांड या यांत्रिक समस्या से निष्क्रिय किया जा सकता है, तो केवल अतिरेक पर्याप्त नहीं है। योग्य कर्मियों को चैनलों में विसंगति, सेंसर की बिजली आपूर्ति बंद होने, संचार दोष, पता लग सकने की स्थिति में गलत संरेखण, सुरक्षा आउटपुट की विफलता और निगरानी किए जाने वाले रोकने वाले तत्वों के दोषों के लिए निर्धारित प्रतिक्रियाओं का सत्यापन करना चाहिए। बिजली की बहाली, अवरोध हटाने, दोष दूर करने या रीसेट करने से अप्रत्याशित स्ट्रोक आरंभ नहीं होना चाहिए।
एक उपयोगी सत्यापन फ़ाइल किसी अन्य योग्य व्यक्ति को स्वीकृति निर्णय की पुनर्रचना करने में सक्षम बनाती है। इसमें मशीन और सॉफ़्टवेयर संस्करणों, अनुमोदित टूलिंग और वर्कपीस की सीमाओं, मोड, सुरक्षा सेटिंग, क्षेत्र की ज्यामिति, रुकने का समय, ओवररन, गणना विधि, आवश्यक और वास्तविक दूरी, परीक्षण उपकरण, मूल परिणाम, सबसे प्रतिकूल स्थिति के परिणाम, योजनाचित्र, दोष परीक्षण तथा अनुमोदन और उपयोग के लिए जारी करने हेतु उत्तरदायी व्यक्तियों की पहचान होनी चाहिए।
लेज़र की स्थिति जोखिम विश्लेषण और माप का परिणाम होनी चाहिए, न कि आरंभिक धारणा।
म्यूटिंग अस्थायी रूप से पहचान को निलंबित करती है, ब्लैंकिंग फ़ील्ड के एक निर्धारित हिस्से को अनदेखा करती है और मोड परिवर्तन अलग परिचालन या सुरक्षा तर्क का चयन करते हैं। जब कोई उठता हुआ फ्लैंज, वर्कपीस या टूल फ़ील्ड में प्रवेश करता है, तब ये कार्य आवश्यक हो सकते हैं; लेकिन सामग्री को गुजरने देने वाली कोई भी व्यवस्था उँगली के लिए भी रास्ता बना सकती है।
प्रत्येक अपवाद को एक अलग सुरक्षा विन्यास मानें। निर्धारित करें कि फ़ील्ड में क्या प्रवेश करता है, कब प्रवेश करता है, सुरक्षा कितनी देर तक बदलती है, कौन-सी गति उपलब्ध रहती है और हाथ कहाँ से पहुँच सकते हैं। यदि सामग्री के आवश्यक रास्ते को हाथ की संभावित पहुँच के रास्ते से विश्वसनीय रूप से अलग नहीं किया जा सकता, तो किसी सपोर्ट, फिक्स्चर, अलग टूलिंग या बेंड अनुक्रम, भौतिक गार्ड अथवा किसी अन्य प्रक्रिया का उपयोग करें।
WorkSafe Western Australia के मार्गदर्शन में कहा गया है कि म्यूटिंग केवल तभी शुरू होनी चाहिए, जब ऊपरी टूल और वर्कपीस के बीच की दूरी 6 मिलीमीटर या उससे कम हो। यह मान सार्वभौमिक अनुमति नहीं है। टूल का आकार, सामग्री की वक्रता, शीट की मोटाई, बगल से पहुँच और द्वितीयक पिंच पॉइंट फिर भी प्रवेश की गुंजाइश दे सकते हैं। प्रतिनिधि स्ट्रोक के माध्यम से वास्तविक ज्यामिति और समय का सत्यापन करें।
बॉक्स बेंड, लंबे फ्लैंज, छोटे पुर्ज़े, खंडित टूल, ऊँचे अडैप्टर और ऑफ़सेट फॉर्मिंग टूल विशेष रूप से चुनौतीपूर्ण होते हैं। वे सुरक्षा फ़ील्ड को बाधित कर सकते हैं, सिरे से पहुँच का रास्ता बना सकते हैं, पिंच पॉइंट को स्थानांतरित कर सकते हैं या उँगलियों को टूल के पास ला सकते हैं। बड़े प्रारूप के काम के लिए लार्ज प्रेस ब्रेक विकल्प देखते समय मशीन की क्षमता के साथ इन वास्तविक टूलिंग और पहुँच स्थितियों में सुरक्षा सीमाओं का भी सत्यापन करें। बार-बार होने वाले अनावश्यक स्टॉप असुरक्षित बायपास को प्रोत्साहित कर सकते हैं; और यदि सुरक्षित संचालन के लिए उँगलियों को अनदेखे क्षेत्र में रखना आवश्यक हो, तो अधिक व्यापक ब्लैंकिंग इसका समाधान नहीं है।
प्रकाशित संरेखण बीम या स्क्रीन पर संदेश यह सिद्ध नहीं करता कि सुरक्षा सक्रिय है। ऑपरेटरों को पूर्ण सुरक्षा, म्यूटिंग, ब्लैंकिंग, सेटअप मोड, रीसेट आवश्यक और खराबी की स्थितियों के बीच अंतर पहचानने में सक्षम होना चाहिए। प्रदर्शित स्थिति उस सुरक्षा कार्य से मेल खानी चाहिए, जिसे नियंत्रण प्रणाली वास्तव में लागू कर रही है।
बाधित क्षेत्र के साफ हो जाने पर खतरनाक गति अपने-आप दोबारा शुरू नहीं होनी चाहिए। रीसेट जानबूझकर किया जाना चाहिए, ऐसी स्थिति से किया जाना चाहिए जहाँ से क्षेत्र की जाँच की जा सके, और रीसेट से स्वयं स्ट्रोक शुरू नहीं होना चाहिए। अनुमोदित म्यूटिंग क्रम के दौरान जारी गति सत्यापित स्थिति, गति, ज्यामिति और समय-सीमा के भीतर ही रहनी चाहिए। संकेत न मिलने या परस्पर विरोधी संकेत मिलने पर निर्धारित सुरक्षित प्रतिक्रिया होनी चाहिए।
औजारों, अडैप्टरों, पुर्जों, प्रोग्रामों, गति, स्ट्रोक, नियंत्रण सॉफ्टवेयर, ब्लैंक किए गए क्षेत्रों या म्यूटिंग स्थितियों में बदलाव की समीक्षा किसी योग्य व्यक्ति द्वारा की जानी आवश्यक है। यदि मौजूदा साक्ष्य से यह स्पष्ट नहीं होता कि बदलाव उसमें शामिल है, तो उत्पादन से पहले संबंधित जोखिम आकलन, पहुँच जाँच, कार्यात्मक परीक्षण, संक्रमण परीक्षण और रुकने के प्रदर्शन का सत्यापन दोहराएँ।
दैनिक जाँच किसी कॉन्फ़िगरेशन को अनुमोदित नहीं करती; वह पुष्टि करती है कि मशीन अब भी उस कॉन्फ़िगरेशन के अनुरूप है जिसे योग्य कर्मियों ने पहले सत्यापित किया था।
प्रत्येक शिफ्ट के पहले उत्पादन बेंड से पहले, और खराबी, संबंधित रखरखाव, संदिग्ध क्षति या कॉन्फ़िगरेशन में बदलाव के बाद, निर्धारित कार्यात्मक परीक्षण करें। आवश्यक क्षेत्र-स्थानों को बाधित करके जाँचें, इंटरलॉक और फुट-कंट्रोल निषेध का सत्यापन करें, अपेक्षित रुकने की प्रतिक्रिया की पुष्टि करें, और मशीन, कॉन्फ़िगरेशन, तारीख, परीक्षक, परिणाम तथा किसी भी खराबी का रिकॉर्ड रखें।
केवल निर्माता द्वारा निर्दिष्ट परीक्षण वस्तु और विधि का उपयोग करें। कुछ मार्गदर्शन में प्रमाणित 14-मिलीमीटर या 20-मिलीमीटर छड़ों का उल्लेख है, लेकिन ये आकार परस्पर बदलने योग्य मानक विकल्प नहीं हैं। व्यास, सतह, अभिविन्यास, स्थिति और परीक्षण क्रम स्थापित उपकरण तथा सत्यापित प्रक्रिया के अनुरूप होने चाहिए। कभी भी हाथ या किसी अस्थायी वस्तु का उपयोग न करें।
संरेखण, पहचान, रुकने की प्रतिक्रिया, संकेतकों, म्यूटिंग या ब्लैंकिंग की स्थिति, खराबियों, रीसेट और पुनः आरंभ के व्यवहार की जाँच करें। परीक्षण वस्तु हटाने से स्वचालित गति शुरू नहीं होनी चाहिए। स्ट्रोक शुरू करने या जारी रखने के लिए एक अलग कमांड आवश्यक होना चाहिए।
समय-समय पर उपकरणों से परीक्षण करना अब भी आवश्यक है, क्योंकि दैनिक छड़ परीक्षण यह नहीं दिखा सकता कि मशीन अनुमोदित समय के भीतर रुकती है या नहीं। परीक्षण अंतराल जोखिम, उपयोग, संचालन स्थितियों, निर्माता के निर्देशों और लागू आवश्यकताओं के आधार पर तय करें। निर्माता के कुछ मार्गदर्शन में वार्षिक परीक्षण या अधिक आवृत्ति वाली मशीनों के लिए छह महीने के अंतराल का सुझाव दिया गया है, लेकिन यह सार्वभौमिक समय-सारणी नहीं, केवल एक उदाहरण है। अत्यधिक उपयोग, बार-बार होने वाली खराबियाँ, ब्रेक पर किया गया कार्य, नियंत्रणों में बदलाव या विचलन कम अंतराल को उचित ठहरा सकते हैं।
यदि कोई कार्यात्मक या रुकने के समय का परीक्षण विफल हो जाए, तो प्रभावित मशीन या कॉन्फ़िगरेशन को रोकें और उसे अनचाहे उपयोग से सुरक्षित करें। किसी योग्य व्यक्ति को कारण की पहचान करनी चाहिए, सुरक्षा साधन को बहाल करना चाहिए, आवश्यक परीक्षण दोहराने चाहिए और उपयोग के लिए जारी करने का दस्तावेज़ीकरण करना चाहिए। लेज़र को बाइपास करना, ब्लैंकिंग बढ़ाना, मोड बदलना या ऑपरेटरों को अधिक सावधान रहने का निर्देश देना विफल सुरक्षा कार्य को बहाल नहीं करता।
ऑपरेटरों को यह समझना चाहिए कि कौन-सा क्षेत्र और मोड सक्रिय है, किसी बाधा से क्या होना चाहिए, म्यूटिंग या ब्लैंकिंग की अनुमति कब है, रीसेट कैसे काम करता है और किन बदलावों के लिए पुनः सत्यापन आवश्यक है। उन्हें यह भी समझना चाहिए कि लेज़र रुकने के प्रदर्शन को प्रमाणित नहीं कर सकता, अनुपयुक्त औजार या प्रोग्राम को ठीक नहीं कर सकता, अपने क्षेत्र से बाहर की पहुँच की सुरक्षा नहीं कर सकता और रखरखाव के दौरान पृथक्करण का स्थान नहीं ले सकता।
अकेला लेज़र तब अनुपयुक्त होता है जब औजार या कार्य-वस्तु की ज्यामिति बंद होते औजारों तक ऐसा मार्ग बनाती है जिसका पता नहीं चलता; कोई आवश्यक मोड उस समय सुरक्षा को निलंबित करता है जब हाथ भीतर जा सकते हैं; सहायक व्यक्ति क्षेत्र के बाहर से पहुँच सकते हैं; सबसे प्रतिकूल स्थिति में रुकने का समय सत्यापित सीमा से अधिक होता है; या सेटअप, अवरोध हटाने और रखरखाव के लिए ऐसी पहुँच आवश्यक होती है जिसे नियंत्रित करने के लिए उत्पादन सुरक्षा साधन डिज़ाइन नहीं किया गया था।
वैकल्पिक और पूरक उपाय अलग-अलग पहुँच संबंधी समस्याओं का समाधान करते हैं। लाइट कर्टेन अधिक चौड़े खुले हिस्से की निगरानी कर सकते हैं, लेकिन वे फिर भी मापे गए रुकने के समय और पहुँचने की ज्यामिति पर निर्भर करते हैं। स्थिर या इंटरलॉक्ड गार्ड किनारे, पीछे या सीमित-पहुँच वाले मार्गों को सीधे अवरुद्ध करते हैं। दो-हाथ नियंत्रण सक्रियण के दौरान एक ऑपरेटर के हाथों को निर्धारित स्थिति में रख सकते हैं, लेकिन वे सहायकों या आसपास मौजूद लोगों की स्वतः सुरक्षा नहीं करते। रेस्ट्रेंट का प्रभाव सही फिटिंग, समायोजन और निरीक्षण पर निर्भर करता है। स्वचालन नियमित रूप से हाथ डालने की आवश्यकता समाप्त कर सकता है, लेकिन सेटअप और रिकवरी के लिए नियंत्रित प्रवेश फिर भी आवश्यक होता है।
अक्सर उपायों का संयोजन आवश्यक होता है: सामने से सामान्य पहुँच के लिए लेज़र, किनारों पर स्थिर गार्ड, पीछे इंटरलॉक्ड गेट और रखरखाव के लिए ऊर्जा पृथक्करण। सही व्यवस्था वही है, जिसका सुरक्षा-दायरा प्रत्येक पूर्वानुमेय पहुँच मार्ग के अनुरूप हो।
स्वीकृति से पहले, आपूर्तिकर्ताओं से मशीन-विशिष्ट रुकने की समय-सीमाएँ और परिणाम, सबसे प्रतिकूल स्थिति का मान, सुरक्षात्मक दूरी की गणनाएँ, सुरक्षा-नियंत्रण की विश्वसनीयता के प्रमाण, खराबी की स्थितियों में प्रतिक्रियाएँ, म्यूटिंग और ब्लैंकिंग की अनुमत शर्तें, रीसेट और पुनः आरंभ का व्यवहार, सत्यापन अभिलेख तथा निरीक्षण और पुनः परीक्षण की आवश्यकताएँ उपलब्ध कराने की माँग करें।
प्रारंभिक मॉडल और विनिर्देशों की समीक्षा के लिए तकनीकी सामग्री डाउनलोड करें; इसे तुलना और आपूर्तिकर्ता से पूछे जाने वाले प्रश्न तैयार करने के संसाधन के रूप में उपयोग करें, मशीन-विशिष्ट सुरक्षा सत्यापन के विकल्प के रूप में नहीं।
लेज़र को केवल उन स्पष्ट रूप से परिभाषित विन्यासों के लिए स्वीकृति दें, जिनमें सबसे प्रतिकूल स्थिति में रुकने का प्रदर्शन सत्यापित सीमा के भीतर बना रहता है, सभी पहुँच मार्ग नियंत्रित होते हैं, संचालन संबंधी अपवादों का परीक्षण किया गया होता है और अनुपालन का दस्तावेजीकरण किया गया होता है। जहाँ सुधार योग्य कमी मौजूद हो, वहाँ प्रणाली को उन्नत करें या पूरक उपाय जोड़ें। जब कार्य में स्वभावतः असुरक्षित अपवाद आवश्यक हो, प्रेस पर्याप्त शीघ्रता से न रुक सके, क्षेत्र के बाहर से पहुँच संभव बनी रहे या मशीन-विशिष्ट सत्यापन प्रमाण उपलब्ध न हों, तो इसे सुरक्षा उपाय के रूप में अस्वीकार कर दें।
यदि मशीन विन्यास, आवश्यक सुरक्षा क्षमता या पूरक उपायों के कार्यान्वयन पर विशेषज्ञ परामर्श चाहिए, तो अपनी आवश्यकताओं पर चर्चा करने के लिए संपर्क करें।
औसत परिणाम का उत्तीर्ण होना सबसे प्रतिकूल स्थिति के विफल परिणाम को निरस्त नहीं कर सकता, और किसी घटक का प्रमाणपत्र सुरक्षा-रहित पहुँच मार्ग को बंद नहीं कर सकता। औजार के निकट काम करना ऐसा परिणाम है जिसकी अनुमति साक्ष्य दे सकते हैं, न कि सुरक्षा उपाय चुनने का कारण।
