प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

गतिशील अवस्था में प्रेस ब्रेक साधारण दिखाई दे सकता है। ऊपरी बीम नीचे आती है, शीट के पास पहुँचकर धीमी होती है, बेंड बनाती है और फिर ऊपर उठ जाती है। फिर भी, स्ट्रोक का सबसे तेज़ और स्पष्ट दिखाई देने वाला भाग केवल गैर-कार्यकारी गति हो सकता है। एप्रोच से नियंत्रित बेंडिंग की ओर होने वाला धीमा बदलाव मशीन और प्रक्रिया के बारे में कहीं अधिक जानकारी देता है।
कार्यरत प्रेस ब्रेक को समझने के लिए केवल रैम की गति के आधार पर आकलन न करें। सेटअप, टूलिंग, सामग्री की प्रतिक्रिया, कार्यप्रवाह, तैयार पार्ट और सुरक्षा नियंत्रणों को एक परस्पर जुड़ी प्रणाली के रूप में समझें।
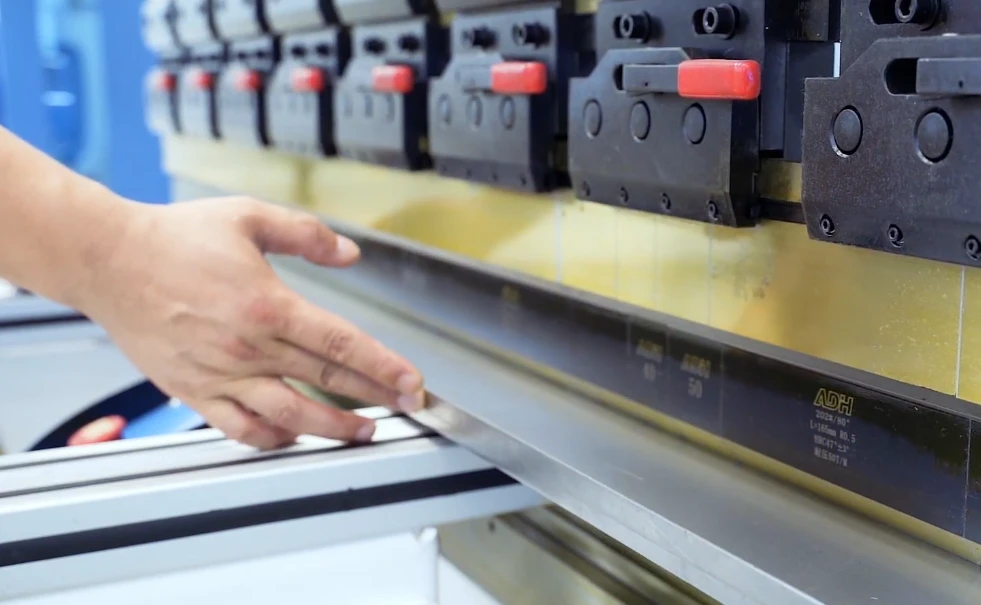
स्ट्रोक, रैम की पूरी तरह खुली स्थिति से पूरी तरह बंद स्थिति तक की गति को दर्शाता है। इससे यह सिद्ध नहीं होता कि लगाई गई टूलिंग उपयुक्त है, बैकगेज आवश्यक फ्लैंज तक पहुँच सकता है, मशीन की क्षमता पर्याप्त है या तैयार पार्ट को बिना टकराव के निकाला जा सकता है।
एक सामान्य डाउन-एक्टिंग प्रेस ब्रेक में शीट निचली डाई पर टिकी होती है, जबकि पंच रैम या ऊपरी बीम से जुड़ा होता है। जब पंच शीट के संपर्क में आता है, तो पंच की नोक के नीचे बल लगाया जाता है और डाई के शोल्डर उसका प्रतिरोध करते हैं। ये संपर्क बिंदु बेंड बनाते हैं।
सामग्री को केवल जकड़कर मोड़ा नहीं जाता। जैसे-जैसे पंच डाई के खुले भाग में प्रवेश करता है, शीट पंच के चारों ओर मुड़ती है, डाई के शोल्डर पर दबाव डालती है और आकार बदलने के दौरान खिसक, उठ या घूम सकती है।
बैकगेज, शीट को टूलिंग की केंद्ररेखा के सापेक्ष स्थित करता है। सामान्यतः यह एक संदर्भ होता है, क्लैंप नहीं, और गतिशील फ्लैंज से बचने के लिए प्रोग्राम किए गए क्रम के दौरान पीछे हट सकता है।
प्रत्येक घटक की अलग भूमिका होती है। पंच और डाई बेंडिंग की ज्यामिति निर्धारित करते हैं। बैकगेज बेंड लाइन की स्थिति तय करता है। नियंत्रक स्थितियों, गतियों और क्रम को निर्देशित करता है। फुट कंट्रोल प्रोग्राम किए गए चक्र को जारी रखने की अनुमति देता है। ऑपरेटर सेटअप की पुष्टि करता है, वर्कपीस को सहारा देता है और किसी भी असामान्य गति पर नज़र रखता है।
कई आधुनिक हाइड्रोलिक मशीनों में रैम पहले तेज़ी से आगे बढ़ता है और फिर धीमी फॉर्मिंग गति पर आ जाता है। पोज़िशन फीडबैक रैम के बाएँ और दाएँ पक्षों की निगरानी करता है, जिन्हें अक्सर Y1 और Y2 कहा जाता है, ताकि बीम समान रूप से निर्देशित गहराई तक पहुँचे। दबाव फॉर्मिंग में योगदान देता है, लेकिन केवल दबाव अंतिम कोण निर्धारित नहीं करता।
इसलिए सुचारु चक्र सटीकता का प्रमाण नहीं है। दो ब्लैंक में रैम की गति एक जैसी हो सकती है, लेकिन यदि उनमें से केवल एक को बैकगेज के साथ सही ढंग से टिकाया गया हो, तो उनके फ्लैंज के आयाम अलग हो सकते हैं। सामग्री की मोटाई, मजबूती, ग्रेन की दिशा और स्प्रिंगबैक भी रिलीज़ होने के बाद के कोण को बदल सकते हैं, भले ही रैम अपनी प्रोग्राम की गई स्थिति को दोहराए।
प्रेस ब्रेक का उपयोगी आकलन रैम के चलने से पहले शुरू होता है और तैयार पार्ट के निरीक्षण के बाद समाप्त होता है। पूरे क्रम में लोडिंग, संरेखण, तीव्र अप्रोच, नियंत्रित अप्रोच, टूल का संपर्क, बेंडिंग, प्रोग्राम किया गया निम्नतम बिंदु, डीकंप्रेशन, वापसी, पार्ट को निकालना और सत्यापन शामिल हैं।
पोजिशनिंग के दौरान, ऑपरेटर ब्लैंक के संदर्भ किनारे को निर्धारित बैकगेज फिंगर्स के सामने लाता है। संपर्क एकसमान होना चाहिए। यदि कोई किनारा फिंगर से पहले रुक जाए, उसके ऊपर चढ़ जाए या केवल एक ओर स्पर्श करे, तो फ्लैंज गलत या टेपर वाला बन सकता है।
लंबी और लचीली शीटों को स्थिर सहारे की आवश्यकता होती है। यदि बिना सहारे वाला सामने का किनारा झुक जाता है, तो दोनों गेज फिंगर्स को स्पर्श करता हुआ दिखाई देने के बावजूद बेंड लाइन डाई पर असमान रूप से स्थित हो सकती है। बेंड बनते समय सहारे को शीट की स्वाभाविक गति के अनुरूप चलना चाहिए, ताकि वह शीट को गेज से दूर न धकेले और हाथ टूल्स के पास न आएँ।
अंतिम संरेखण के बाद, पंच खुले स्थान से तेजी से नीचे उतर सकता है। फॉर्मिंग ज़ोन में प्रवेश करने से पहले मशीन धीमी, नियंत्रित अप्रोच पर आ जाती है। यह बदलाव महत्वपूर्ण है, क्योंकि शेष स्थान में वर्कपीस, टूलिंग और पिंच-पॉइंट के प्रमुख खतरे मौजूद होते हैं।
टूल का संपर्क तब शुरू होता है, जब पंच की नोक पहली बार शीट को छूती है। बल के सामग्री के प्रतिरोध से अधिक होने पर स्थायी बेंडिंग शुरू होती है। इसके बाद प्रत्यास्थ विक्षेपण, यील्डिंग और फॉर्मिंग एक साथ होने लगते हैं, जबकि मुक्त फ्लैंज ऊपर उठ सकता है और शीट के संपर्क बिंदु बदल सकते हैं।
प्रोग्राम किया गया निम्नतम बिंदु आवश्यक रूप से मशीन की भौतिक यात्रा-सीमा नहीं होता। इसका अर्थ इस बात पर निर्भर करता है कि प्रक्रिया में एयर बेंडिंग, बॉटमिंग या कॉइनिंग में से किसका उपयोग किया जाता है।
एयर बेंडिंग में शीट को मुख्य रूप से तीन बिंदुओं पर सहारा मिलता है: पंच की नोक और डाई के दोनों शोल्डर। यह डाई के फलक और तल से पूरी तरह संपर्क नहीं करती। पंच का प्रवेश कोण को नियंत्रित करता है और प्रोग्राम में भार हटने पर होने वाले स्प्रिंगबैक का पूर्वानुमान शामिल होना चाहिए।
बॉटमिंग में स्ट्रोक के निचले सिरे के पास शीट पंच और डाई की ज्यामिति के बहुत अधिक अनुरूप हो जाती है। टूल का कोण, सामग्री की मोटाई और प्रवेश विशेष रूप से महत्वपूर्ण होते हैं। बॉटमिंग एक नियंत्रित फॉर्मिंग विधि है और इसे किसी अनियंत्रित यांत्रिक सीमा से टकराने के समान नहीं समझना चाहिए।
कॉइनिंग में बहुत अधिक दबाव लगाया जाता है और बेंड लाइन के आसपास जानबूझकर तीव्र प्लास्टिक विरूपण उत्पन्न किया जाता है। इससे प्रत्यास्थ रिकवरी कम होती है, लेकिन सामग्री, टूलिंग और मशीन पर भार भी बहुत अधिक पड़ता है। केवल स्ट्रोक का अत्यधिक बलयुक्त दिखाई देना यह सिद्ध नहीं करता कि कॉइनिंग उपयुक्त या सुरक्षित है।
निम्नतम बिंदु पर प्रोग्राम किया गया ठहराव अपने आप में बेंडिंग विधि की पहचान नहीं करता। इसके बेहतर संकेत पंच का प्रवेश, टूल्स के साथ शीट का संपर्क, उसके अनुरूप होने की सीमा और दबाव हटाए जाने पर उसका व्यवहार हैं।
निम्नतम बिंदु के बाद, रैम के वापस लौटने से पहले मशीन डीकंप्रेस करती है। दबाव हटने के दौरान शीट स्प्रिंगबैक करती है और खिसक, स्थिर या झूल सकती है। ऑपरेटर को पार्ट को सहारा देना जारी रखना चाहिए और उसे निकालने से पहले पर्याप्त खाली स्थान बनने की प्रतीक्षा करनी चाहिए।
चक्र तभी पूरा होता है, जब भाग को सुरक्षित रूप से निकाल लिया जाए और उसका निरीक्षण कर लिया जाए। फ्लैंज की लंबाई से पता चलता है कि उसकी स्थिति सही थी या नहीं। भार हटने के बाद का कोण गहराई, टूलिंग, सामग्री के गुणों, ग्रेन की दिशा और स्प्रिंगबैक को दर्शाता है। सीधेपन से झुकाव, असमान सहारे, विक्षेपण या संरेखण की ऐसी समस्याओं का पता चल सकता है जो स्ट्रोक के दौरान दिखाई नहीं दी थीं।
जब किसी परीक्षण भाग का फ्लैंज बहुत लंबा हो, मोड़ के पास कोई निशान हो और लगभग टक्कर होने के प्रमाण मिलें, तो ये लक्षण अलग-अलग कारणों की ओर संकेत करते हैं। फ्लैंज का आयाम बैकगेज या डेटम से जुड़ी समस्या का संकेत देता है। सतह का निशान टूल के संपर्क या घर्षण का संकेत देता है। टक्कर से जुड़ा संकेत अपर्याप्त क्लीयरेंस या अनुपयुक्त मोड़ क्रम की ओर इशारा करता है।
V-डाई का खुलाव बल, अंदरूनी त्रिज्या, निशान पड़ने और फ्लैंज के सहारे को बहुत प्रभावित करता है। अधिक चौड़ा खुलाव मोड़ को लंबी दूरी में फैलाता है, सामान्यतः आवश्यक बल घटाता है और एयर बेंडिंग के दौरान बड़ी अंदरूनी त्रिज्या बनाता है। अधिक संकरा खुलाव बल बढ़ाता है और अधिक कसा हुआ मोड़ बना सकता है।
बहुत संकरा खुलाव विकृति को केंद्रित कर सकता है, डाई-शोल्डर के निशान बढ़ा सकता है या टूल और मशीन की निर्धारित क्षमता से अधिक भार डाल सकता है। बहुत चौड़ा खुलाव अत्यधिक बड़ी त्रिज्या बना सकता है या छोटे फ्लैंज को अपर्याप्त सहारा दे सकता है।
पंच की त्रिज्या भी महत्त्वपूर्ण है। पंच की छोटी नोक विकृति को केंद्रित करती है और बाहरी दरार या अंदर की ओर तीखी क्रीज का कारण बन सकती है। बड़ी त्रिज्या संपर्क को फैलाती है, लेकिन इससे मोड़ को कितना कसा जा सकता है, इसकी सीमा तय होती है और यह पास की पहले से बनी आकृतियों में बाधा डाल सकती है।
टूल की ज्यामिति को पंच और घूमते हुए फ्लैंज के लिए बाधारहित मार्ग भी उपलब्ध कराना चाहिए। पंच और डाई का ऐसा संयोजन, जो किसी समतल नमूने को सफलतापूर्वक मोड़ देता है, फिर भी किसी पूर्ण बॉक्स या बहु-मोड़ वाले भाग के लिए अनुपयुक्त हो सकता है।
बैकगेज बिना फॉर्मिंग बल लगाए मोड़ की स्थिति नियंत्रित करता है। यदि फ्लैंज पूरी लंबाई में समान रूप से लंबा या छोटा हो, तो गेज की स्थिति, ब्लैंक के आकार, चुने गए डेटम, बेंड अलाउंस और गेज के वास्तविक संपर्क की जाँच की जानी चाहिए। रैम की गहराई बदलने से कोण ठीक होता है, मोड़ की स्थिति नहीं।
टेपर वाले फ्लैंज के लिए अलग जाँच आवश्यक है। शीट ने केवल एक फिंगर से संपर्क किया हो सकता है, फिंगर गलत संरेखित हो सकती हैं, ब्लैंक समकोण में न हो सकता है या स्थिति निर्धारण के दौरान वर्कपीस झुक या मुड़ गया हो सकता है।
बहु-मोड़ वाले भागों में अभिविन्यास और क्रम से जुड़े जोखिम भी होते हैं। ब्लैंक को उल्टी दिशा में रखा जा सकता है, गलत सतह की ओर पलटा जा सकता है या गलत बने हुए फ्लैंज को आधार बनाकर गेज किया जा सकता है। आवश्यकता होने पर बैकगेज को पीछे हटना या अपनी स्थिति बदलना भी चाहिए, ताकि ऊपर उठता वर्कपीस फिंगर से न टकराए या उनके बीच न फँसे।
क्षमता की जाँच में वास्तविक सामग्री, मापी गई मोटाई, मोड़ की लंबाई, डाई का खुलाव, पंच की त्रिज्या और मोड़ने की विधि शामिल होनी चाहिए। लंबे मोड़ तथा अधिक मोटी या मजबूत सामग्री के लिए अधिक बल चाहिए, जबकि डाई का संकरा खुलाव भी आवश्यक भार बढ़ाता है। ऐसे बड़े प्रारूप या अधिक बल वाले अनुप्रयोगों में उपयुक्त लार्ज प्रेस ब्रेक का चयन इन सभी मापदंडों और अपेक्षित टन क्षमता के आधार पर किया जाना चाहिए।
गणना की तुलना पूरे टूलिंग स्टैक की निर्धारित क्षमताओं से की जानी चाहिए। पंच, डाई, क्लैंप, होल्डर और एडाप्टर—सभी की अपनी सीमाएँ होती हैं, और सबसे कमजोर घटक सेटअप की सीमा निर्धारित करता है। छोटे या केंद्र से हटकर किए गए मोड़ भी भार को इस प्रकार केंद्रित कर सकते हैं, जिसे मशीन की कुल टन क्षमता व्यक्त नहीं करती।
क्लीयरेंस की अलग से समीक्षा आवश्यक है। लगाए गए टूल और होल्डर उपलब्ध ओपन हाइट का कुछ हिस्सा घेर लेते हैं, और मशीन में पर्याप्त टन भार क्षमता होने पर भी तैयार आकृति को निकालना असंभव हो सकता है। प्रत्येक बेंड के दौरान फ्लैंज के घूमने, गेज की गति, रैम की वापसी, पास के टूल सेगमेंट, फ्रेम, पहले से बनाई गई दीवारों और अंत में पार्ट निकालने के मार्ग का पता लगाएँ।
यदि किसी विशिष्ट पार्ट के लिए क्लीयरेंस, टूलिंग स्टैक और मशीन विन्यास की व्यवहार्यता पर चर्चा करनी हो, तो तकनीकी परामर्श या कोटेशन के लिए संपर्क करें।
सामग्री का उपयोग करने से पहले, अनुमोदित ड्राई रन से गेज की गलत गति, गलत टूल स्टेशन, अपर्याप्त ओपनिंग या प्रोग्राम किए गए क्रम में टकराव का पता चल सकता है। यह स्प्रिंगबैक, दरार पड़ने या सतह की प्रतिक्रिया का पूर्वानुमान नहीं लगा सकता, इसलिए नियंत्रित परीक्षण बेंड और निरीक्षण फिर भी आवश्यक हैं।
रैम भार के अंतर्गत मशीन की स्थिति दर्ज करता है। भारमुक्त किया गया पार्ट सामग्री, मोटाई, ग्रेन दिशा, टूलिंग, घर्षण, सपोर्ट और फॉर्मिंग विधि के संयुक्त व्यवहार को दर्शाता है।
स्प्रिंगबैक इसलिए होता है क्योंकि विकृति का कुछ हिस्सा प्रत्यास्थ बना रहता है। बेंड का बाहरी भाग खिंचता है, जबकि भीतरी भाग संकुचित होता है। पंच के पीछे हटने पर प्रत्यास्थ हिस्सा अपनी स्थिति में लौटता है और अंतर्गत कोण आमतौर पर खुल जाता है।
स्प्रिंगबैक पर यील्ड स्ट्रेंथ, प्रत्यास्थता मापांक, मोटाई, अंदरूनी त्रिज्या, ग्रेन दिशा और बेंड कोण का प्रभाव पड़ता है। अंदरूनी त्रिज्या और मोटाई का बड़ा अनुपात अक्सर अधिक प्रत्यास्थ वापसी उत्पन्न करता है। एयर बेंडिंग में नियंत्रित ओवरबेंडिंग से इसकी क्षतिपूर्ति की जा सकती है, लेकिन यह सुधार तभी विश्वसनीय रहता है जब सामग्री और प्रक्रिया की स्थितियाँ स्थिर रहें।
केवल सामग्री का नाम पर्याप्त नहीं है। अलग-अलग ग्रेड, बैच, टेम्पर और कठोरता स्तरों की मजबूती और फॉर्मेबिलिटी अलग हो सकती है। मोटाई में भिन्नता से शीट के सापेक्ष पैठ, त्रिज्या-से-मोटाई अनुपात, आवश्यक बल और बाहरी सतह के स्ट्रेन में बदलाव आता है।
ग्रेन दिशा भी मायने रखती है। रोलिंग दिशा के समानांतर बेंड लाइन में आमतौर पर उसके आर-पार किए गए बेंड की तुलना में दरार पड़ने की आशंका अधिक होती है, विशेषकर जब सामग्री कठोर हो या त्रिज्या छोटी हो।
इसलिए एक जैसे दिखने वाले स्ट्रोक अलग-अलग कोण या दरार वाले बेंड बना सकते हैं। नियंत्रण प्रणाली गति को दोहराती है; वह अलग-अलग शीटों को एक जैसा व्यवहार करने के लिए बाध्य नहीं कर सकती। स्प्रिंगबैक को ठीक करने के लिए अधिक गहराई जोड़ने से कोण बेहतर हो सकता है, लेकिन इससे बाहरी सतह अपनी उपलब्ध तन्यता सीमा से आगे जा सकती है।
फॉर्मिंग के दौरान सामग्री पर नजर रखें। फ्लैंज का सामान्य घुमाव अपेक्षित है, लेकिन समय से पहले उठना, असमान रूप से ऊपर आना, अचानक झटका लगना, गेज से संपर्क टूटना या फिसलना नियंत्रित रूप से रोकने और निरीक्षण करने की आवश्यकता दर्शाता है। असमान डाई निशान, खरोंच, झुकाव और एक सिरे से दूसरे सिरे तक कोण में भिन्नता घर्षण के अंतर, संदूषण, अपर्याप्त सपोर्ट, टूल की क्षति, गलत संरेखण, सामग्री के कैम्बर या असमान भार वितरण का संकेत हो सकते हैं।
असामान्य टिक, पॉप, घिसने या टकराने की आवाजें निदान नहीं, बल्कि चेतावनियाँ हैं। आगे बढ़ने से पहले मशीन को सुरक्षित करें और सामग्री, टूल, गेज तथा आसपास उपलब्ध क्लीयरेंस का निरीक्षण करें।
ड्रॉइंग को उपयुक्त पंच त्रिज्या, डाई ओपनिंग, टूल की लंबाई, बेंड क्रम, बैकगेज स्थितियों, लक्षित ज्यामिति और अनुमोदित प्रतिपूर्ति मानों में रूपांतरित किया जाना चाहिए। इन मानों को नियंत्रित और दोहराने योग्य सेटअप में लागू करने के लिए सीएनसी प्रेस ब्रेक उपयोगी समाधान हो सकता है। सेटअप में भार के अधीन मशीन के विक्षेपण और प्रत्येक चरण में उपलब्ध क्लीयरेंस का भी ध्यान रखा जाना चाहिए।
बेंड के बीच ऑपरेटर को पार्ट को समकोण में संरेखित करने, सहारा देने, घुमाने या पलटने की आवश्यकता हो सकती है। प्रत्येक क्रिया अगले बेंड के लिए संदर्भ प्रणाली स्थापित करती है। ऐसा क्रम, जिसमें कोई फ्लैंज बहुत जल्दी बना दिया जाए, बाद में गेज के संपर्क को बाधित कर सकता है, टूलिंग से टकरा सकता है, पार्ट को फँसा सकता है या सुरक्षित सहारा देना असंभव बना सकता है।
उत्पादन जारी रखने से पहले प्रथम निर्मित नमूने को मापा जाना चाहिए। मशीन को सुरक्षित करें, पार्ट निकालें और सभी निर्दिष्ट विशेषताओं का निरीक्षण करें: मुक्त अवस्था के कोण, फ्लैंज के आयाम, बेंड के स्थान, त्रिज्याएँ, सीधापन, सतह की स्थिति, दरारें और अभिविन्यास।
सुधार करने से पहले त्रुटि का वर्गीकरण करें। एकसमान कोण त्रुटि, गलत फ्लैंज लंबाई, एक सिरे से दूसरे सिरे तक भिन्नता, दरार, निशान और विकृति—प्रत्येक अलग-अलग चरों की ओर संकेत करते हैं। टूलिंग, प्रोग्राम, गेज की स्थिति, सामग्री, अभिविन्यास, सहारे, संरेखण और क्लीयरेंस की पुष्टि करें।
एक बार में केवल एक सत्यापित चर बदलें, परिवर्तन का दस्तावेजीकरण करें, एक और नियंत्रित परीक्षण पार्ट बनाएँ और उसी विधि से उसे मापें। एक साथ कई सेटिंग बदलने से एक स्वीकार्य पार्ट तो बन सकता है, लेकिन उसे दोबारा बनाने के लिए आवश्यक साक्ष्य नष्ट हो जाते हैं।
दोहराव-क्षमता के लिए सामग्री की पहचान, टूल विन्यास, अभिविन्यास, गेज संपर्क, हैंडलिंग, फॉर्मिंग स्थितियाँ, निरीक्षण विधि और प्रतिपूर्ति मानों में एकरूपता आवश्यक है। बार-बार किए जाने वाले कार्यों में सामग्री के लॉट, बेंड क्रम, गेज संदर्भों, टूलिंग, सुधारों और K-फैक्टर जैसी फ्लैट-पैटर्न मान्यताओं को दर्ज किया जाना चाहिए।
सत्यापन में केवल अलग-अलग बेंड नहीं, बल्कि पूरा पार्ट शामिल होना चाहिए। यदि बेंड-स्थान संबंधी त्रुटियाँ जुड़ती जाएँ या किसी एक चरण में गलत डेटम का उपयोग हो, तो कई स्वीकार्य कोणों के बावजूद घटक अस्वीकृत हो सकता है। नियंत्रण योजना में यह निर्धारित होना चाहिए कि लगातार कितने पार्ट पास होने चाहिए और उत्पादन के पार्टों की दोबारा जाँच कितनी बार की जानी चाहिए।
सेटअप, परीक्षण स्ट्रोक, पुनःस्थिति निर्धारण, मापन, सुधार, उत्पादन और रखरखाव के दौरान सुरक्षा उपाय लगातार सक्रिय रहने चाहिए। टूल की स्थापना या समायोजन के लिए लॉकआउट/टैगआउट, सुरक्षा ब्लॉक या किसी अन्य अनुमोदित ऊर्जा-नियंत्रण प्रक्रिया की आवश्यकता हो सकती है। मापन सक्रिय फॉर्मिंग क्षेत्र के बाहर किया जाना चाहिए।
स्पष्ट पिंच पॉइंट पंच और डाई के बीच होता है, लेकिन यही एकमात्र खतरा नहीं है। ऊपर उठता फ्लैंज उँगलियों को टूलिंग के सामने फँसा सकता है। लंबी शीट घूमते हुए किसी व्यक्ति या स्थिर वस्तु से टकरा सकती है। बैकगेज मशीन के पीछे खतरे उत्पन्न करता है, और बिना सहारे वाली सामग्री छिपे हुए कुचलने वाले क्षेत्र बना सकती है।
हाथों को कभी भी सक्रिय टूलिंग क्षेत्र में नहीं डालना चाहिए, बिना सहारे वाली सामग्री के नीचे से नहीं ले जाना चाहिए और न ही फिसलते हुए पार्ट को पकड़ने की कोशिश करनी चाहिए। ऑपरेटरों को बेंड लाइन के पार नहीं झुकना चाहिए, सामग्री को शरीर से टिकाकर नहीं रखना चाहिए और अप्रत्याशित गति को रोकने या पकड़ने का प्रयास नहीं करना चाहिए। धीमा स्ट्रोक किसी खतरनाक स्थिति को सुरक्षित नहीं बनाता।
कोई एक सुरक्षा उपाय हर कार्य में सुरक्षा प्रदान नहीं करता। भौतिक गार्ड, इंटरलॉक्ड बैरियर, लाइट कर्टेन, नियंत्रण उपकरण, दो-हाथ नियंत्रण, आपातकालीन स्टॉप और प्रक्रियाएँ अलग-अलग विफलता स्थितियों से निपटते हैं। उनकी उपयुक्तता मशीन के रुकने के प्रदर्शन, बंद होने की गति, स्थान-निर्धारण, निरीक्षण, रखरखाव और कार्य के लिए आवश्यक पहुँच पर निर्भर करती है।
बड़ी शीटों के लिए पहले से नियोजित सहारे और उनके गतिपथ में पर्याप्त खाली जगह की आवश्यकता होती है। टेबल, फॉलोअर, उठाने वाले उपकरण या अन्य अनुमोदित सहायक साधन झुकाव कम कर सकते हैं और भार को नियंत्रित करने में मदद कर सकते हैं। दो व्यक्तियों द्वारा सामग्री संभालने की स्थिति में, एक नामित ऑपरेटर को चक्र नियंत्रित करना चाहिए, दोनों व्यक्तियों को अपेक्षित गति समझनी चाहिए और पहले से तय निर्देश स्पष्ट होने चाहिए।
लंबे वर्कपीस और विस्तृत बेंडिंग कार्यों में सहारे, समन्वित हैंडलिंग और नियंत्रित गतिपथ की जरूरतों को देखते हुए, उपयुक्त टैंडम प्रेस ब्रेक समाधान का मूल्यांकन उत्पादन क्षमता और सुरक्षित कार्यप्रवाह—दोनों के आधार पर किया जा सकता है।
रैम की अप्रत्याशित गति, अधूरा चक्र, असामान्य टक्कर या घिसटने की आवाज़, टूल की दिखाई देने वाली हलचल, गेज से आगे सामग्री का खिसकना, किसी अस्पष्ट अलार्म, क्षतिग्रस्त सुरक्षा साधन या ढीले घटक की स्थिति में प्रदर्शन रोक दें। सुरक्षा को बायपास करने या सक्रिय क्षेत्र में हाथ डालने सहित कोई भी असुरक्षित व्यवहार भी तुरंत रोकने का कारण है।
चलते हुए प्रेस ब्रेक का मूल्यांकन करने के लिए इन पाँच परस्पर संबंधित अवलोकनों का उपयोग करें:
प्रत्येक बिंदु को अवलोकित और प्रमाणित, प्रदर्शित नहीं हुआ, या विरोधाभासी के रूप में दर्ज करें। साक्ष्य के अभाव को स्वीकृति का प्रमाण नहीं माना जाना चाहिए। सुरक्षा से संबंधित किसी गंभीर विरोधाभास की भरपाई अन्य श्रेणियों के अच्छे परिणामों से नहीं की जा सकती।
केवल दृश्य अवलोकन से नियंत्रणों की विश्वसनीयता, हाइड्रोलिक या विद्युत स्थिति, रुकने का प्रदर्शन, आंतरिक घिसाव या नियामकीय अनुपालन प्रमाणित नहीं किया जा सकता। संचालन, खरीद या किसी प्रक्रिया को मंजूरी देने से पहले मशीन मैनुअल, टूल की सीमाएँ, बल की गणनाएँ, रखरखाव का इतिहास, सामग्री संबंधी आवश्यकताएँ, निरीक्षण योजना, प्रशिक्षण, सुरक्षा साधनों का सत्यापन और जोखिम आकलन जाँचें। उपलब्ध विकल्पों और तकनीकी विवरणों की प्रारंभिक तुलना के लिए उत्पाद विवरणिका डाउनलोड करें।
प्रेस ब्रेक को समझने का सर्वोत्तम तरीका उसे एक संपूर्ण प्रक्रिया के रूप में देखना है। सेटअप परिणाम का पूर्वानुमान देता है, स्ट्रोक आदेश को क्रियान्वित करता है, सामग्री भौतिक प्रतिक्रिया प्रकट करती है, सत्यापन प्रमाणित करता है कि पुर्जा आवश्यकताओं को पूरा करता है या नहीं, और सुरक्षा निर्धारित करती है कि संचालन स्वीकार्य है या नहीं। पूरी तस्वीर में रैम स्ट्रोक केवल एक दृश्य बना रहता है।
