चादर धातु की मोड़ में K फैक्टर क्या है? अंतिम गाइड
चादर धातु की मोड़ एक ऐसी प्रक्रिया है जिसमें CNC या मैन्युअल प्रेस ब्रेक का उपयोग करके धातु की चादर…

चादर को मोड़ते समय, विकृति का अर्थ है मुड़ने की प्रक्रिया में कटे हुए हिस्सों या फ्लैप्स का अनचाहा रूप से बिगड़ जाना।
यह तब होता है जब:
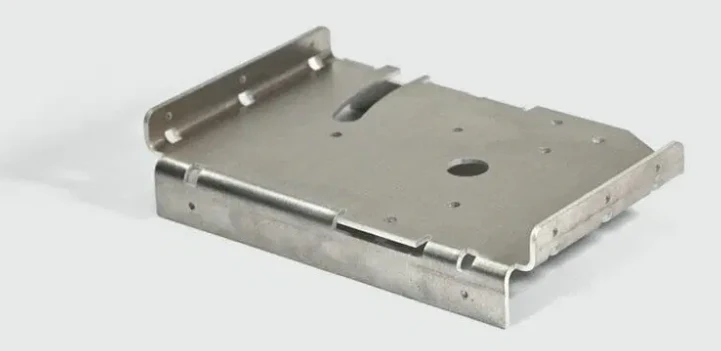
विकृति से बचने के लिए उस सामग्री की निर्माण-विशिष्टताओं का अध्ययन करना जरूरी है, जिसका उपयोग किया जा रहा है।
सबसे सामान्य विशिष्टताएँ हैं:
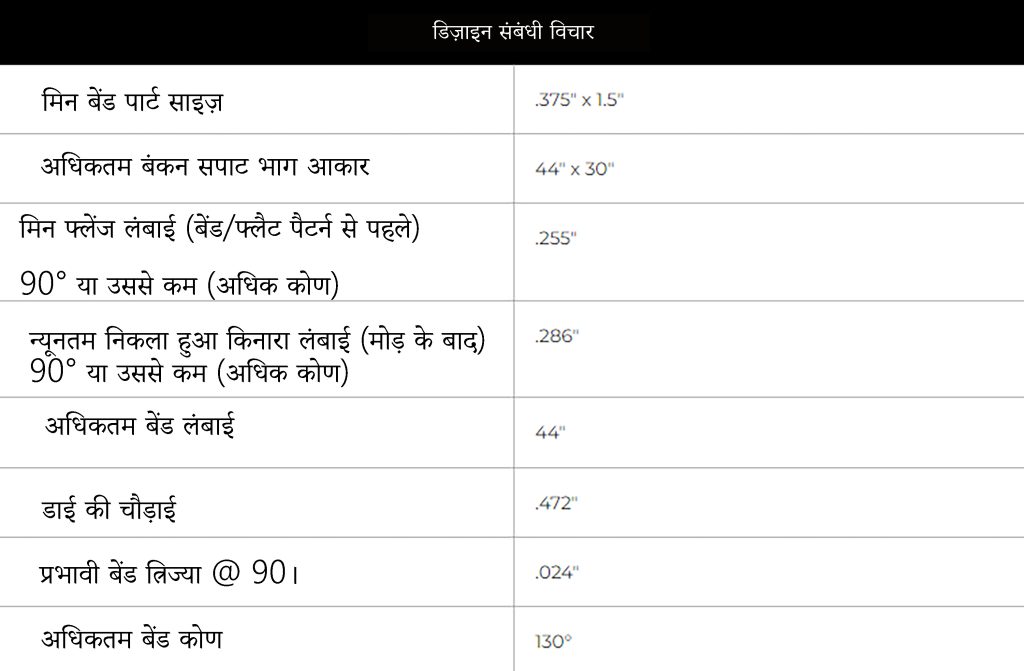
सभी विशेषताओं को प्रत्येक मोड़ के केंद्र से डाई की कुल चौड़ाई के आधे हिस्से की दूरी पर रखें। इस सरल नियम का पालन करने से अधिकतर विकृति की समस्याओं से बचा जा सकता है।
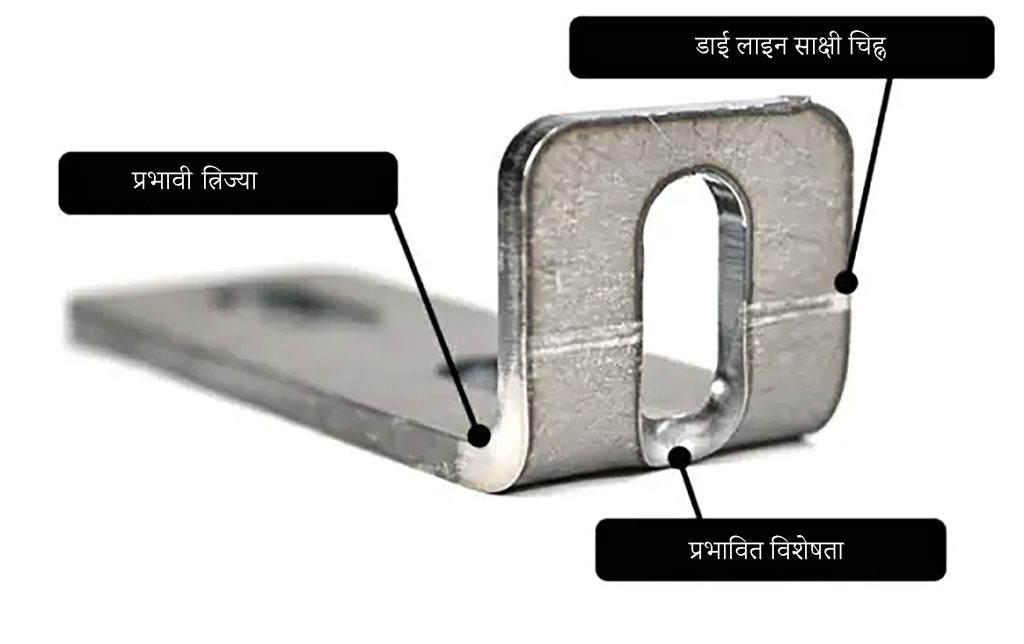
यह खासतौर पर थ्रेडेड और काउंटरसिंक किए छेदों के लिए जरूरी है, क्योंकि ये संचालन मुड़ने से पहले किए जाते हैं। यदि थ्रेडेड या काउंटरसिंक किए छेद विकृत हो गए तो वे बेकार हो सकते हैं, इसलिए इन्हें मोड़ की रेखा से उपयुक्त दूरी पर रखें।
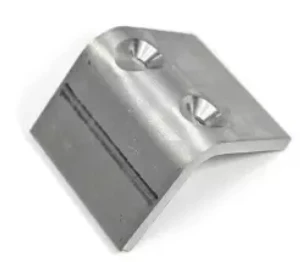
विकृत काउंटरसिंक
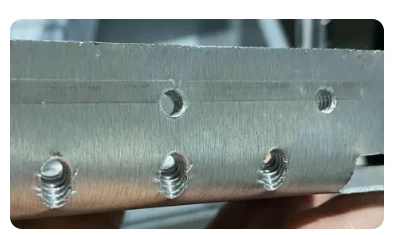
बिगड़ी हुई थ्रेड्स
फिटिंग्स लगाने के लिए, छेद को कम से कम मोड़ के केंद्र से फिटिंग छेद के केंद्र तक की न्यूनतम दूरी (फ्लैट पैटर्न में मापी गई) पर रखें, ताकि इंस्टॉलेशन सफल हो सके।
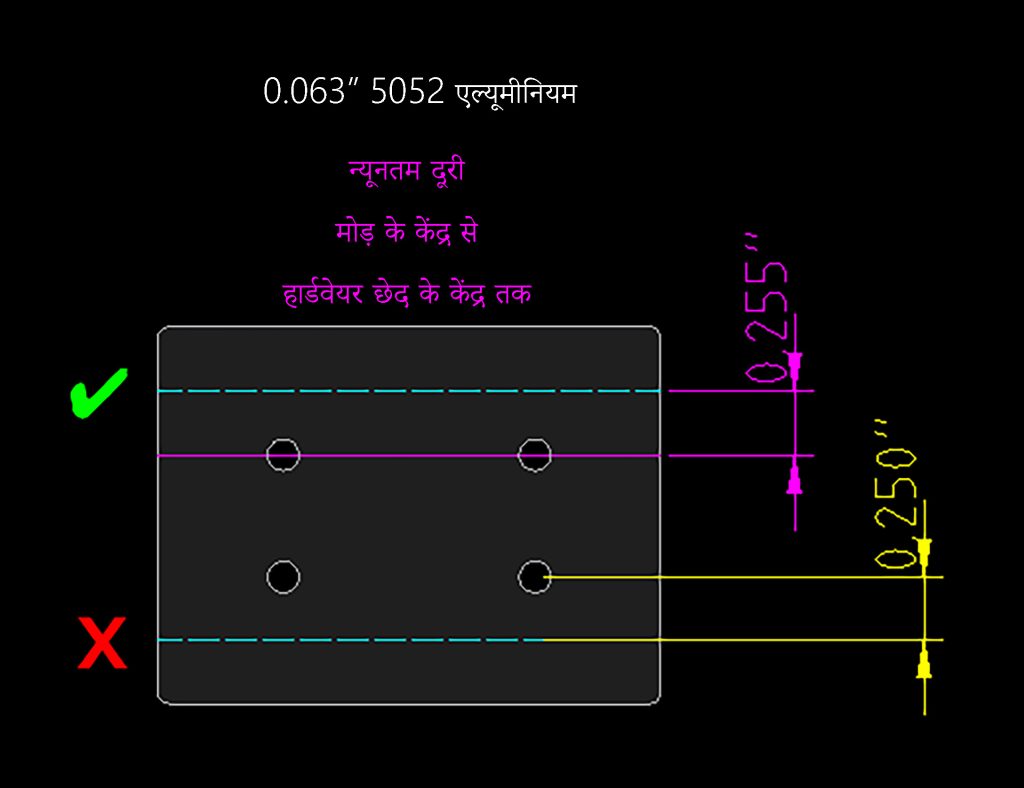
क्या आप सोच रहे हैं कि फिटिंग के माउंटिंग छेद डाई की रेखाओं के भीतर क्यों हो सकते हैं, बशर्ते वे न्यूनतम दूरी का पालन करें? ऐसा इसलिए है क्योंकि फिटिंग लगाने के दौरान लगने वाला दबाव, डाई की रेखा के किसी भी विकृति को सही कर देता है और इंस्टॉलेशन सफलतापूर्वक हो जाता है।
ऐसी विशेषताओं वाले हिस्सों के लिए हमारे पास विशिष्ट दिशा-निर्देश हैं।
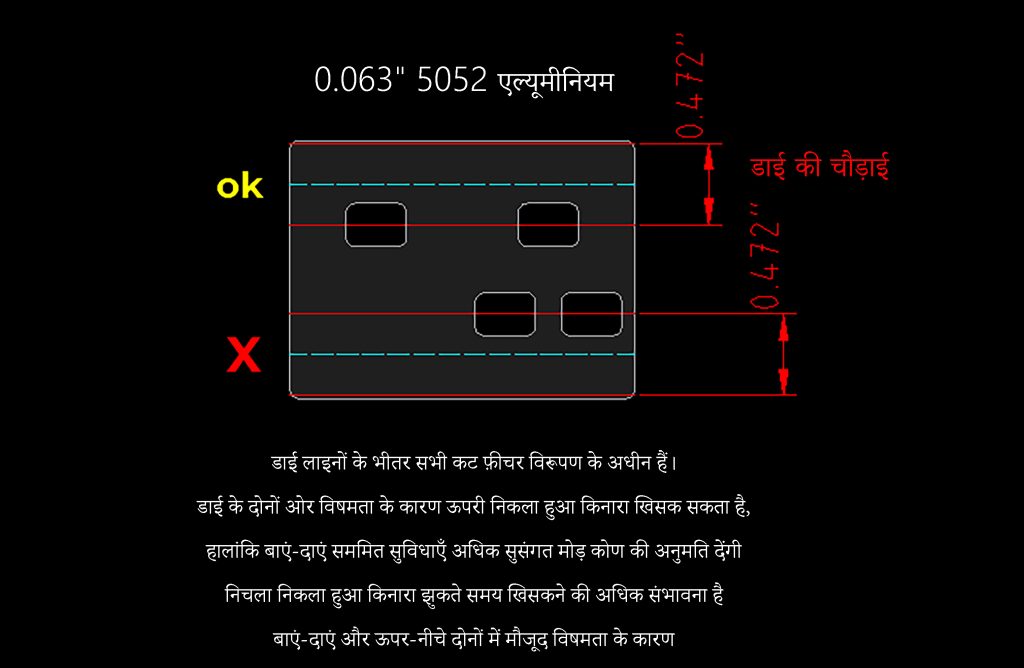
जहाँ तक संभव हो, डाई की रेखा के भीतर कटाई से बचें।
हालाँकि, अगर असंभव हो कि मोड़ने वाले क्षेत्र से कटाई को हटाया जाए, तो ये कटाई समरूप (symmetrical) होनी चाहिए। इससे फ्लै में अधिक समान मोड़ वाला कोण प्राप्त होगा।
असमरूप कटाई के कारण पंच द्वारा दबाव का वितरण असमान हो जाता है। पतली सामग्री में इससे टॉलरेंस से बाहर मोड़ आ सकते हैं और मोटी सामग्री में ऑपरेटर के लिए जोखिम बढ़ सकता है।
अगर मुड़ने की आवश्यकता है, तो आपके डिजाइन में फ्लैप जरूर होना चाहिए। फ्लैप वह किनारा है, जिसे मुड़ना है।
विकृति रोकने के लिए जरूरी है कि फ्लैप की लंबाई पूरे मोड़ की रेखा पर उस सामग्री के लिए निर्धारित न्यूनतम लंबाई से कम न हो।
आप फ्लैट पैटर्न में फ्लैप की न्यूनतम लंबाई (मोड़ से पहले) और मोड़ने के बाद फ्लैप की न्यूनतम लंबाई ‘मटेरियल डिटेल्स’ में देख सकते हैं।
मोड़ से पहले फ्लैट फ्लैप की न्यूनतम लंबाई यह तय करती है कि मोड़ ऑपरेशन के लिए लाइन के दोनों ओर कितनी कच्ची सामग्री जरूरी है।
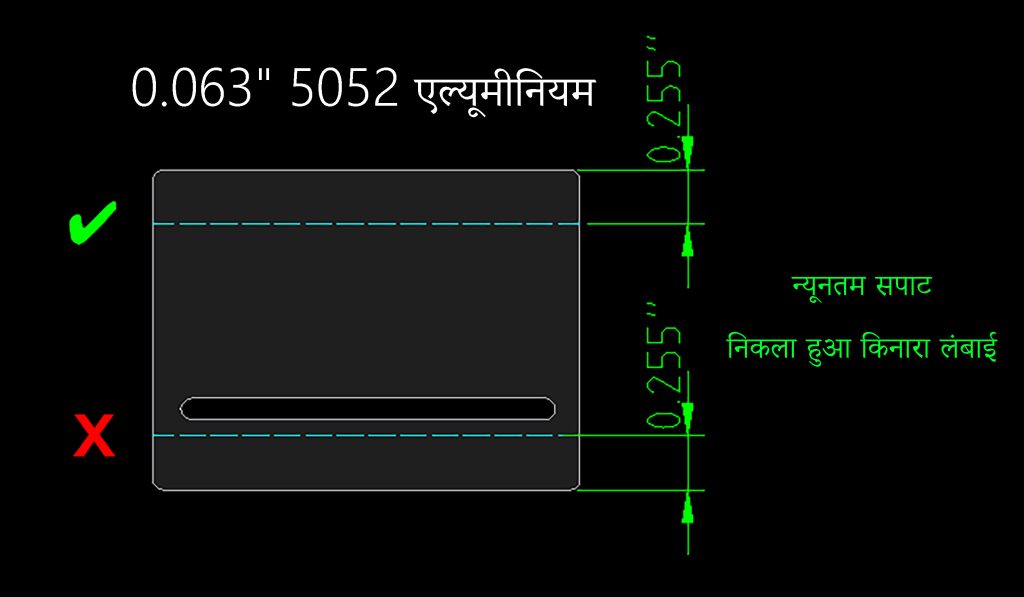
उदाहरण के लिए, 0.063” मोटाई के एल्युमिनियम 5052 में फ्लैट फ्लैप की न्यूनतम लंबाई 0.255” है।
इस स्थिति में, मोड़ की रेखा के दोनों ओर पर्याप्त सामग्री है।
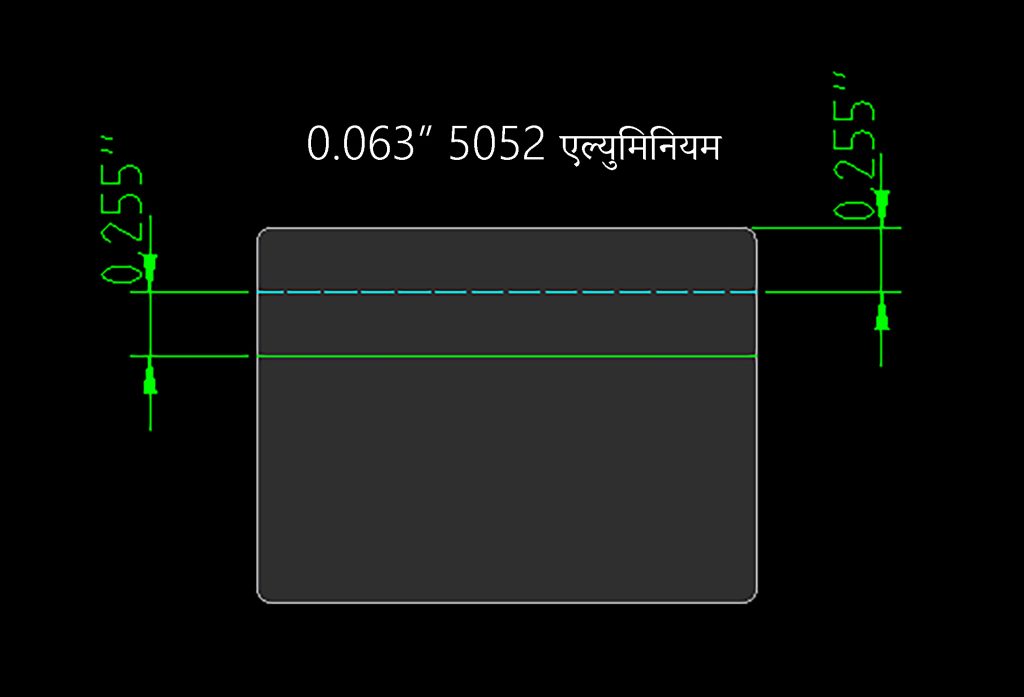
कई बार फ्लैप की लंबाई तकनीकी रूप से न्यूनतम सीमा में होती है, लेकिन उसको पर्याप्त सहारा नहीं मिलता, जिससे विकृति हो सकती है। अधिकतर सामग्रियों में, फ्लैट फ्लैप की न्यूनतम लंबाई, मोड़ की रेखा (सेंटरलाइन) की लगभग 50-60% लंबाई पर होनी चाहिए।
मोटी सामग्री (खासकर 0.187” से 0.250” तक) में फ्लैप का बड़ा हिस्सा न्यूनतम सीमा में होना चाहिए, ताकि सुरक्षा और टॉलरेंस बनी रहे।
इस उदाहरण में, निचला फ्लैप न्यूनतम लंबाई में फिट है, लेकिन उसमें पर्याप्त सहारा नहीं है क्योंकि बहुत अधिक सामग्री हटा दी गई है।
अगर फ्लैप का बड़ा हिस्सा डाई के किसी भी हिस्से से संपर्क में नहीं आता है तो यह बात और भी महत्वपूर्ण हो जाती है।
संक्षेप में, आदर्श फ्लैप ये गुण रखता है:
टेपर (नुकीले) फ्लैप्स में, अगर फ्लैप की चौड़ाई चुनी गई सामग्री के लिए फ्लैट फ्लैप की न्यूनतम लंबाई से कम हो गई, तो वे विकृत हो जाते हैं। ऐसा इसलिए होता है क्योंकि उस हिस्से पर उपकरण से पर्याप्त दबाव नहीं लग पाता जो टेपर में है।
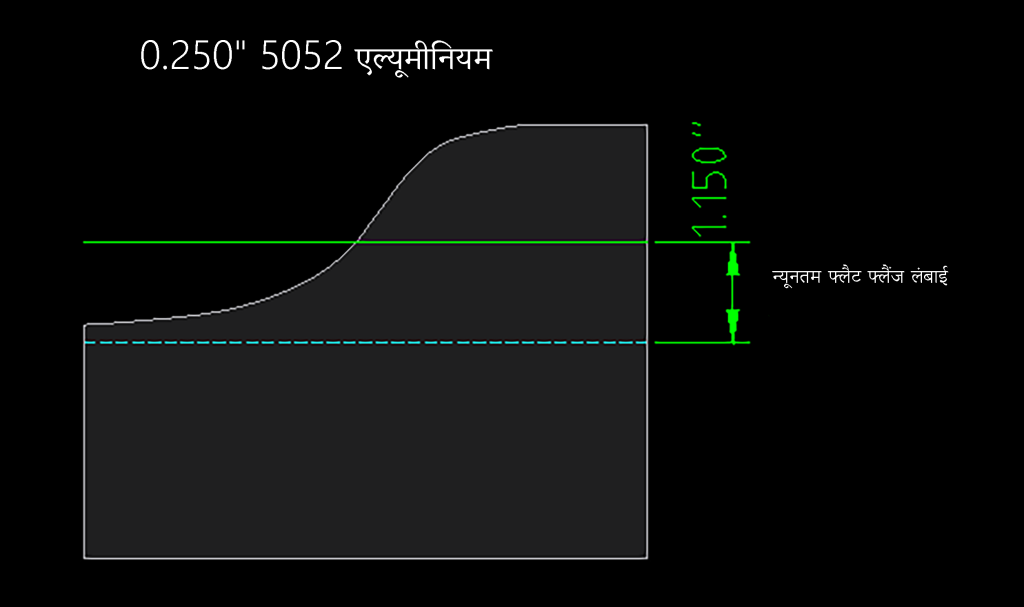
इससे बचने के लिए, मोड़ रेखा के साथ-साथ उतना राहत जोड़ें, जहाँ तक फ्लैट फ्लैप की न्यूनतम लंबाई मिल जाए।
हर फ्लैप को ठीक से बनने के लिए कुछ जगह चाहिए, ताकि बेस में विकृति न हो। यह मुख्य रूप से सामग्री के प्रभावी मोड़ रेडियस पर निर्भर करता है, जो कि मोड़ने के बाद फ्लैप का आंतरिक रेडियस होता है। हर सामग्री का प्रभावी मोड़ रेडियस ‘मटेरियल डिटेल्स’ में दिया गया है।
मोड़ने के लिए जरूरी जगह देने के लिए, आप मोड़ रेखा को बेस से दूर कर सकते हैं, या राहत के लिए स्लॉट, नॉच या छेद जोड़ सकते हैं, ताकि फाड़ने से बचाव हो सके।
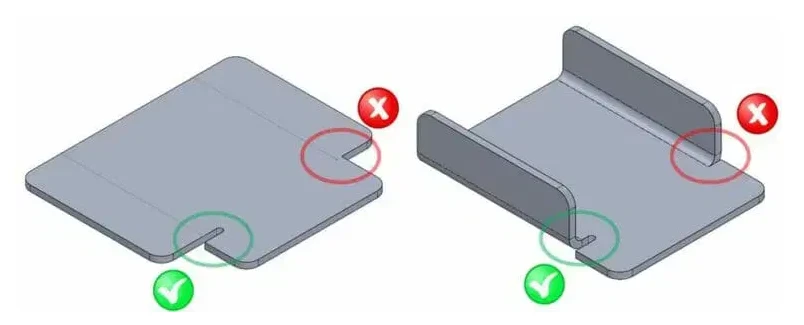
बंद डिब्बे के मोड़ों में, कोनों पर राहत जरूरी होती है। डिब्बे के मोड़ों में पर्याप्त क्लियरेंस रखें, ताकि फ्लैप्स एक-दूसरे से टकराएँ नहीं।
जितनी मोटी सामग्री होगी, अगर पर्याप्त जगह नहीं है तो राहत की जरूरत ज्यादा होगी। तीखे (acute) मोड़ों में राहत विशेष रूप से फायदेमंद है, जबकि कुंद (obtuse) मोड़ों में इसकी जरूरत कम हो सकती है।
अगर आपके डिजाइन में असामान्य आकार का फ्लैप है, तो मोड़ रेखा के समानांतर किनारे के लिए निकालने की टैब (break-off tab) से एक सपाट सतह बनानी होगी। इस विषय पर हमारी विशिष्ट गाइड यहाँ है: ‘अनियमित फ्लैप्स के लिए विचार’
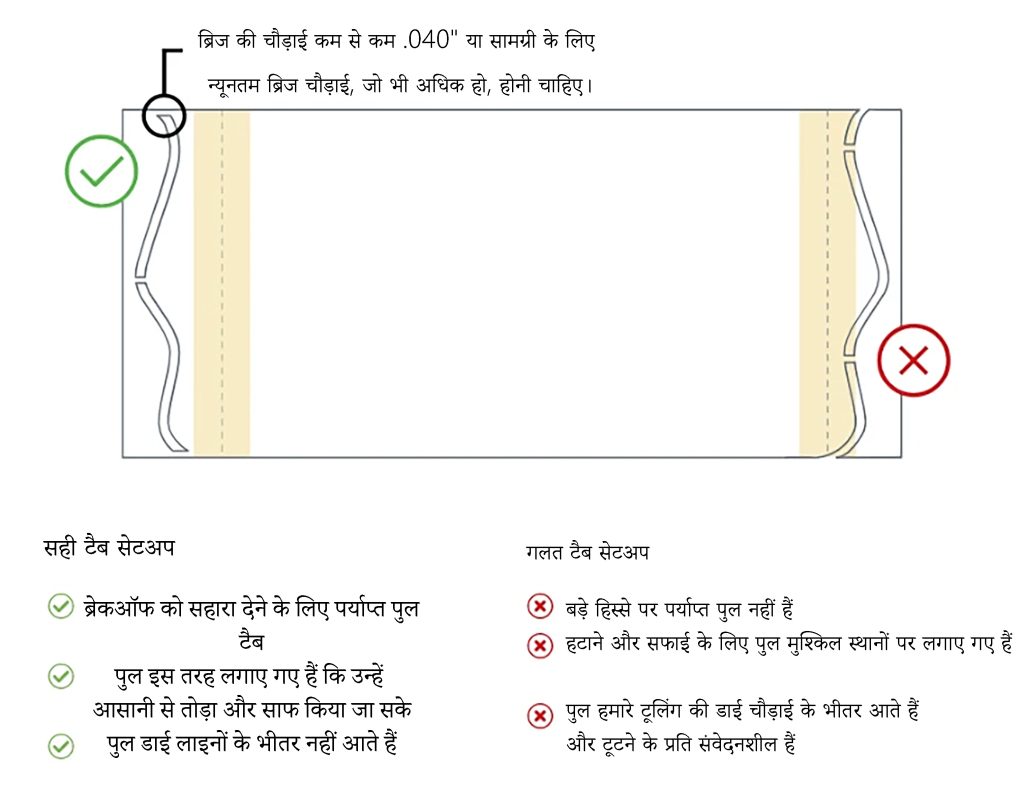
निकालने की टैब की लंबाई, फ्लैट पैटर्न में कुल पीस की लंबाई के अनुपात में पर्याप्त होनी चाहिए। ध्यान रखें, आपके डिजाइन की जियोमेट्री के हिसाब से हम एक लंबी टैब की माँग कर सकते हैं, ताकि मोड़ सफल हो सके।
निकालने की टैब के ब्रिज डाई की रेखा के भीतर नहीं होने चाहिए। टैब कमजोर हो सकती है और अगर ब्रिज डाई क्षेत्र में हुआ तो वह टूट सकती है।
