चादर धातु के गेज टेबल्स पर एक संपूर्ण गाइड + सुझाव
धातु गेज की मोटाई (जिसे गेज की मोटाई भी कहा जाता है) की शुरुआत 1800 के दशक में हुई थी,…

चादर धातु की मोड़ एक ऐसी प्रक्रिया है जिसमें CNC या मैन्युअल प्रेस ब्रेक का उपयोग करके धातु की चादर को त्रि-आयामी आकारों में मोड़ा या आकार दिया जाता है। यह प्रक्रिया जितनी सरल दिखती है, वास्तव में इसमें जटिल गणनाएँ, तैयारी और विशेष टर्मिनोलॉजी शामिल होती है। हमने पहले चादर मोड़ के डिजाइन और बेंड लाइनों के चारों ओर जियोमेट्री को कैसे व्यवस्थित करें, इस पर भी विस्तार से जानकारी दी है, लेकिन चादर मोड़ से जुड़ी टर्मिनोलॉजी को समझना आपको यह जानने में मदद करेगा कि आपकी पीस के साथ मोड़ के दौरान वास्तव में क्या हो रहा है और हमारी गाइडलाइंस जिस तरह से हैं, उसके पीछे क्या कारण है।
चादर धातु की मोड़ में सबसे कठिन समझे जाने वाले सिद्धांतों में से एक है K फैक्टर। यह लेख और इससे जुड़ा वीडियो आपको K फैक्टर के बारे में वह सब कुछ बताएगा, जो जानना जरूरी है और इसे कैसे गणना करें।
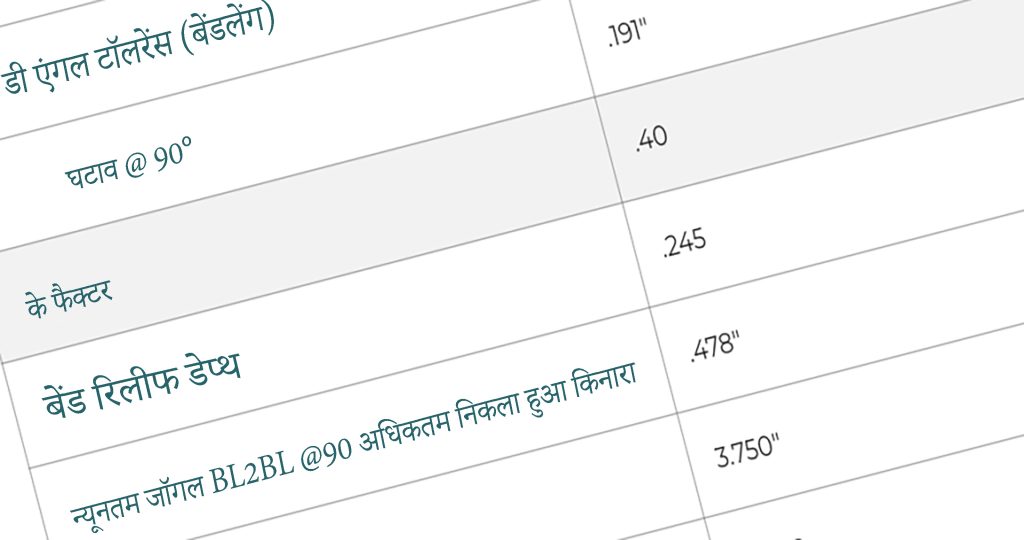
K फैक्टर वह अनुपात है, जो मोड़ी जा रही धातु की मोटाई और एक कथित “न्यूट्रल एक्सिस/लाइन” के बीच होता है। न्यूट्रल एक्सिस एक अदृश्य रेखा है, जो धातु की मोटाई को आधा करती है और पूरी पीस के साथ चलती है। यह न्यूट्रल लाइन वह जगह है, जिसे मोड़ के दौरान न तो खींचा जाता है और न ही संकुचित किया जाता है, बल्कि यह बेंड की दिशा में बस शिफ्ट होती है। K फैक्टर इसी न्यूट्रल एक्सिस और मोटाई के अनुपात का उपयोग करके यह निर्धारित करता है कि मोड़ के अंदरूनी हिस्से में धातु कितनी संकुचित होगी और बाहर कितनी फैलेगी, जिससे पूरी पीस की लंबाई बदल जाती है।
मोड़ से पहले किसी पीस का K फैक्टर जानना बहुत जरूरी है, क्योंकि यह तय करता है कि प्रेस ब्रेक में कौन सा टूल और कोण इस्तेमाल होगा। इससे भी आगे, आपको अपने डिजाइन को अंतिम रूप देने से पहले ही अपनी पीस का K फैक्टर समझना चाहिए। क्योंकि मोड़ के दौरान पीस की लंबाई बदलती है, आपको डिजाइन चरण में ही एक्सपेंशन और कंप्रेशन की भरपाई करनी पड़ेगी।
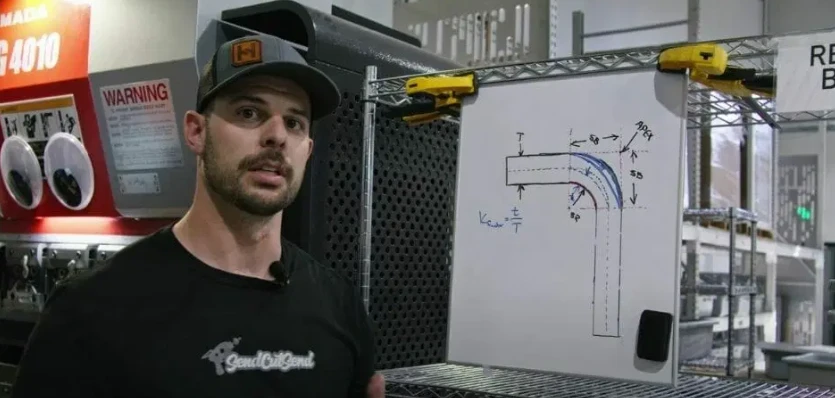
K फैक्टर को समझना आसान नहीं है, जब तक आप इसके सभी अलग-अलग हिस्सों को नहीं जानते। इसमें चार मुख्य शब्द शामिल हैं: ऐपेक्स, बेंड लाइन/न्यूट्रल एक्सिस, बेंड रेडियस और सेटबैक। आगे हम K फैक्टर और बेंड अलाउंस की गणना के लिए जरूरी फॉर्मूले भी दिखाएंगे, जिनमें ये सभी टर्म्स वैल्यू के रूप में आते हैं। हालांकि इन फॉर्मूलों या वैल्यू को याद रखना जरूरी नहीं है, लेकिन इनके बारे में जानकारी होने से आपको यह समझने में मदद मिलेगी कि चादर धातु मोड़ के दौरान कैसे व्यवहार करती है और आप अपने डिजाइन को किस तरह से एडजस्ट कर सकते हैं।
आइए इन चारों टर्म्स को विस्तार से समझें, जिससे आप जान सकें कि ये K फैक्टर और आपकी अंतिम चादर पीस के परिणाम को कैसे प्रभावित करते हैं।
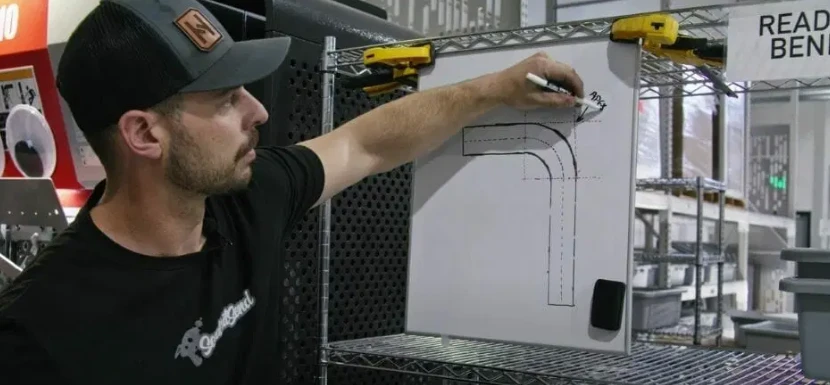
सबसे पहले, मोड़ और फ्लैंग्स (किनारे) की बेसिक टर्मिनोलॉजी से शुरुआत करते हैं। इस उदाहरण में, हमारे पास 90 डिग्री का एक बेंड है, जिसमें ऊपर और नीचे एक-एक फ्लैंग है और बीच में मोड़ है।
मोड़ की टर्मिनोलॉजी में पहली चीज़ है ऐपेक्स या मोल्ड पॉइंट, जो मोड़ के केंद्र को दर्शाता है। ऐपेक्स वह काल्पनिक बिंदु है, जो बेंड की टैन्जेंट्स के बाहर होता है। अगर आपके पास बिना रेडियस के एकदम शार्प कॉर्नर हो, तो जहां दोनों लाइनें मिलती हैं, वही ऐपेक्स कहलाएगा।
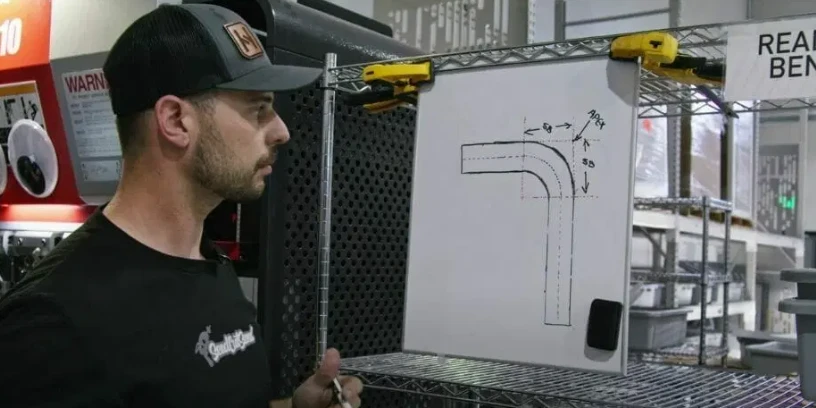
अगला टर्म है सेटबैक (नीचे दिए गए उदाहरण में “SB” द्वारा दर्शाया गया है)। सेटबैक वह दूरी है, जो ऐपेक्स से बेंड लाइन तक होती है, यानी जहां बेंड खत्म होता है और फ्लैंग शुरू होता है। हमारे उदाहरण में बेंड के दोनों ओर सेटबैक पॉइंट्स हैं, दोनों की दूरी बराबर है। सेटबैक को दो चीजें प्रभावित करती हैं: बेंड का कोण और बेंड रेडियस। अगर रेडियस बदलता है, तो बेंड लाइन आगे-पीछे हो जाती है, और अगर कोण बदलता है, तो ऐपेक्स भी बदल जाता है।
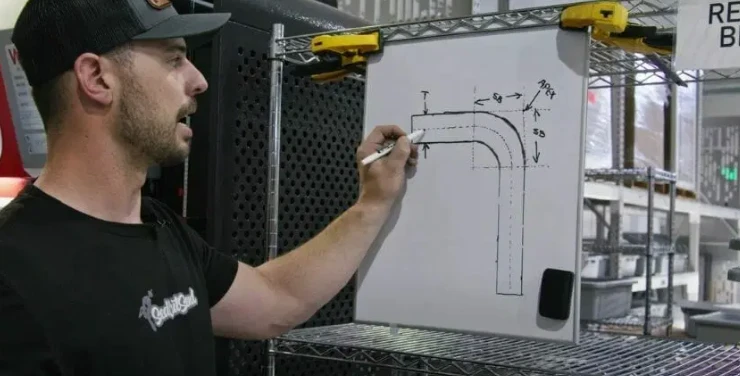
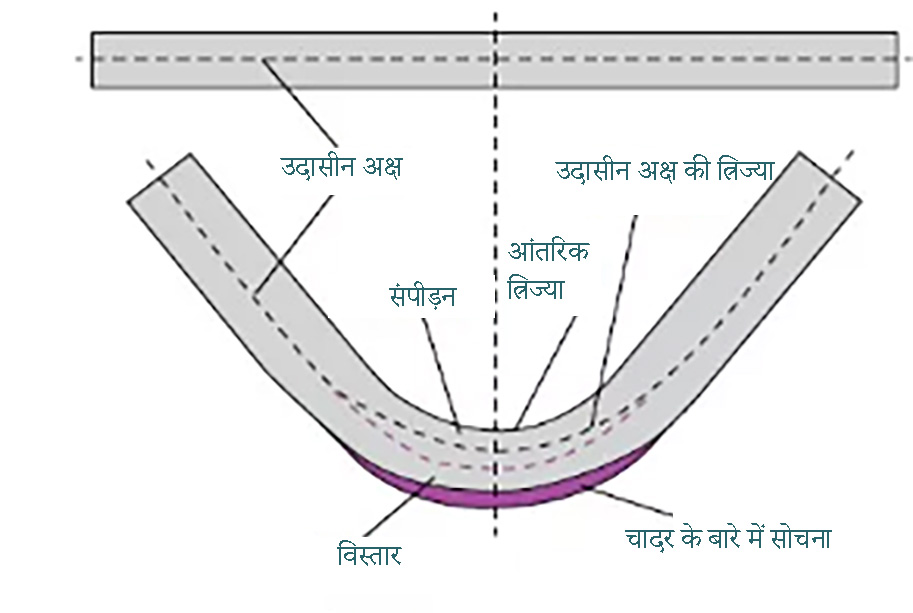
मोड़ की टर्मिनोलॉजी का अगला टर्म है न्यूट्रल लाइन (इस उदाहरण में डॉटेड लाइन)। न्यूट्रल लाइन पूरी पीस के सेंटर से गुजरती है, यानी मोटाई के आधे हिस्से से। इसे “न्यूट्रल” इसलिए कहा जाता है, क्योंकि मोड़ के दौरान इस लाइन के ऊपर या नीचे का मटेरियल न तो संकुचित होता है और न ही फैलता है। यह लाइन मोड़ बनते समय अंदर की ओर शिफ्ट हो जाती है।
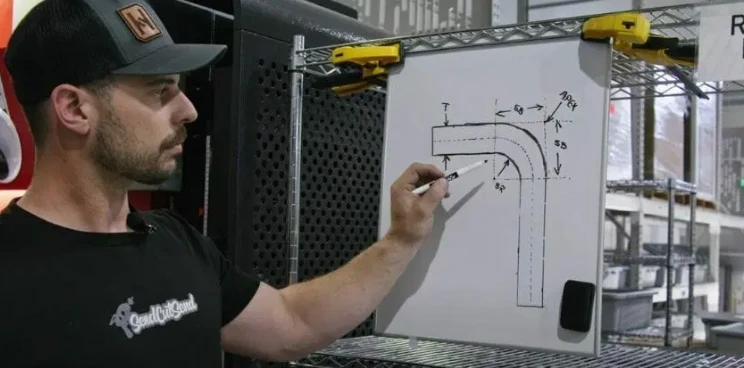
K फैक्टर की बात करने से पहले आखिरी टर्म है बेंड रेडियस। बेंड रेडियस हमेशा पीस के अंदर से मापा जाता है, क्योंकि अंदर का हिस्सा संकुचन में होता है। अंदरूनी हिस्से को दबाकर मोड़ के अंदरूनी भाग का निर्माण किया जाता है। वहीं, बेंड का बाहरी हिस्सा तनाव में होता है। बेंड बनाते समय, बाहरी हिस्से की खिंचाई के कारण न्यूट्रल लाइन भी अंदर की ओर शिफ्ट हो जाती है।
इस प्रभाव को बढ़ा-चढ़ाकर समझें तो, बाहरी हिस्से को खींचने से मोटाई कम हो जाती है, जिससे न्यूट्रल लाइन भी अंदर आ जाती है। यही बदलाव और पतलापन “K फैक्टर” कहलाता है। K फैक्टर नए, कम हुए मोटाई को मूल मोटाई से विभाजित करने का अनुपात है।
सिर्फ पढ़कर या चित्र देखकर इन सिद्धांतों को समझना आसान नहीं होता। चादर धातु की मोड़ जैसे जटिल विषय को समझने के लिए वास्तविक समय में देखना ज्यादा अच्छा है। अगले वीडियो में, जेक आपको यहां बताए गए हर टर्म और सिद्धांत को एक साधारण मोड़ी गई पीस के उदाहरण से समझाएंगे।
K फैक्टर ही नहीं, चादर मोड़ की पूरी प्रक्रिया ही कई बार जटिल और रहस्यमय लग सकती है। लेकिन हमारा मकसद है कि आप जानें कि निर्माण के हर चरण में, खासकर मोड़ और फॉर्मिंग के दौरान, आपकी पीस के साथ क्या हो रहा है। अच्छी बात यह है कि हमने चादर मोड़ की जटिलताओं को वास्तविक उदाहरणों और आसान व्याख्या के साथ समझाने के लिए वीडियो की पूरी सीरीज़ तैयार की है। ऊपर दिया गया K फैक्टर वाला वीडियो भी इसी सीरीज का हिस्सा है। बेंड डिडक्शन की गणना से लेकर हमारी ऐप में बेंड की सेटिंग तक, नौ वीडियो की यह सीरीज आपको आपकी पहली मोड़ी गई चादर पीस डिजाइन करने के लिए जरूरी हर स्टेप दिखाएगी।
K फैक्टर एक मूल अनुपात है, जो बेंड अलाउंस (मोड़ के दौरान एक्सटेंशन) की गणना में मदद करता है। नीचे दिया गया फॉर्मूला दिखाता है कि बेंड के सेंटर में मोटाई (t) और मटेरियल की मूल मोटाई (MT) के बीच क्या संबंध है।
K = (t / MT)
T = बेंड के सेंटर में मोटाई
MT = मटेरियल की कुल मोटाई
इसमें एक ही समस्या है—यह बहुत सारी गणना है। हम नहीं चाहते कि आपको सिर्फ रोचक चीजें बनाने के लिए इंजीनियरिंग के जटिल सवाल हल करने पड़ें, इसलिए हमने आपके लिए यह गणना आसान कर दी है। हमारे पास एक बेहद आसान बेंड कैलकुलेटर है, जिसमें आप अपनी पीस की जानकारी डालते ही सभी जरूरी वैल्यू मिल जाती हैं। साथ ही, आप 3D व्यूअर का उपयोग करके अपने डिजाइन की जांच भी कर सकते हैं।
K फैक्टर और Y फैक्टर में सबसे बड़ा फर्क यह है कि Y फैक्टर चादर के आंतरिक तनावों को भी ध्यान में रखता है, जबकि K फैक्टर नहीं। यानी Y फैक्टर से जुड़ी गणनाएँ थोड़ी ज्यादा सटीक होती हैं, लेकिन ये काफी जटिल भी हैं और बेंड अलाउंस जैसे दूसरे मानों के लिए अलग फॉर्मूलों की जरूरत होती है।
Y फैक्टर की गणना सिर्फ उन्हीं मोड़ों के लिए जरूरी होती है, जो बहुत जटिल हों या खास मटेरियल में किए जाएं। ज्यादातर वर्कशॉप्स और ऑपरेटर K फैक्टर को ही इंडस्ट्री स्टैंडर्ड मानकर इस्तेमाल करते हैं।
हम फिर से यह जोर देना चाहते हैं कि हमारे चादर मोड़ कैलकुलेटर का उपयोग करें। इसके बिना आप अपनी पीस में धातु के संकुचन और विस्तार की सही-सही भरपाई नहीं कर पाएंगे। हो सकता है कि आपके फ्लैंग्स ज्यादा लंबे बन जाएं या आपकी प्रोजेक्ट की टॉलरेंस से बाहर हो जाएं। बेंड कैलकुलेटर के उपयोग से आप सिरदर्द और बार-बार डिजाइन बदलने से बच सकते हैं, सिर्फ कुछ सेकंड की तैयारी में। बस मटेरियल, चुनी गई मोटाई, फ्लैंग और बेस की लंबाई डालें—बाकी कैलकुलेटर खुद कर देगा। एक बार फिर, अंतिम मैन्युफैक्चरिंग के लिए डिजाइन अपलोड करने से पहले इस टूल का उपयोग करना न भूलें।
