पैनल बेंडर क्या है? यह सिर्फ़ तेज़ प्रेस ब्रेक क्यों नहीं है—और कैसे जानें कि आपकी शॉप को कौन-सा चाहिए
150-टन प्रेस ब्रेक पर एक बड़ी, पतली स्टेनलेस स्टील पैनल को मोड़ने की कोशिश करती दो लोगों की टीम को…

अभी अपने शॉप फ्लोर पर जाएँ और अपनी बेंडिंग सेल को ध्यान से देखें। आपने वह 6-एक्सिस CNC प्रेस ब्रेक इसलिए खरीदी थी क्योंकि सेल्समैन ने वादा किया था कि यह छोटी ब्रैकेट से लेकर एक इंच मोटे, भारी चेसिस कंपोनेंट तक—सब कुछ बेंड कर सकती है। और वह गलत भी नहीं था। लेकिन ज़रा देखिए, जब 2-मीटर लंबी, 16-गेज माइल्ड स्टील डोर पैनलों का बैच मशीन पर आता है तो क्या होता है। अचानक आपकी अत्याधुनिक मशीन किसी सटीक इंजीनियरिंग उपकरण से कम और कुश्ती के अखाड़े से ज़्यादा लगने लगती है।
ऐसी परिस्थितियों में बहुउद्देशीय मशीनों—जैसे WAD सीरीज़ CNC प्रेस ब्रेक—की वास्तविक उपयोगिता और उनकी सीमाएँ दोनों सामने आती हैं। दो अनुभवी कर्मचारी गुरुत्वाकर्षण से जूझते हुए एक डगमगाती शीट को बैकगेज के साथ पूरी तरह सीधा रखने की कोशिश कर रहे होते हैं। मशीन इंसानों का इंतज़ार कर रही होती है। जिस “हर काम में सक्षम” क्षमता के लिए आपने अतिरिक्त निवेश किया था, वही इन खास पार्ट्स पर आपकी मार्जिन को धीरे-धीरे खत्म कर रही है।
अपनी प्रेस ब्रेक को एक कुशल डेकैथलीट की तरह समझिए। वह भाला फेंक सकता है, बाधा दौड़ सकता है और पोल वॉल्ट भी कर सकता है। लेकिन अगर आपको मैराथन जीतनी है, तो आप डेकैथलीट को नहीं भेजते—आप मैराथन धावक को भेजते हैं। जब हम 16-गेज डोर पैनलों को एक मानक प्रेस ब्रेक पर चलाते हैं, तो हम दरअसल एक डेकैथलीट से 26 मील दौड़ने की उम्मीद कर रहे होते हैं। हाँ, मशीन में पर्याप्त टननेज है। हाँ, उसके पास सही टूलिंग है। लेकिन ज़रा बारीकी से देखें—आपका असली समय कहाँ खर्च हो रहा है? आप बार-बार V-डाई और पंच बदल रहे हैं, लंबी बेंड के बीच में “बोट-बोइंग” से बचने के लिए क्राउनिंग एडजस्ट कर रहे हैं, और सटीक एंगल सेट करने के लिए स्क्रैप टेस्ट पीस चला रहे हैं।
हाँ, मशीन में पर्याप्त टननेज है। हाँ, उसके पास सही टूलिंग है। विशेष रूप से जब आप हैवी-ड्यूटी या बड़े फॉर्मेट पैनलों के साथ काम कर रहे हों, तब WAD/WADF लार्ज प्रेस ब्रेक जैसी मशीनें संरचनात्मक कठोरता और लंबी बेंडिंग लंबाई प्रदान करती हैं। लेकिन ज़रा बारीकी से देखें—आपका असली समय कहाँ खर्च हो रहा है? आप बार-बार V-डाई और पंच बदल रहे हैं, लंबी बेंड के बीच में “बोट-बोइंग” से बचने के लिए क्राउनिंग एडजस्ट कर रहे हैं, और सटीक एंगल सेट करने के लिए स्क्रैप टेस्ट पीस चला रहे हैं।
इसके विपरीत, एक समर्पित पैनल बेंडर यूनिवर्सल ब्लेड की मदद से किनारों को मोड़ता है, जबकि शीट पूरी तरह टेबल पर सपाट पड़ी रहती है। प्रेस ब्रेक की मूल संरचना ही ऐसी है कि शीट को टूलिंग के आसपास घुमाना पड़ता है। हर बार जब रैम नीचे आता है, पूरे पैनल का भार हवा में ऊपर की ओर उठता है। क्या आपके साइकिल टाइम में उन अतिरिक्त सेकंडों की गणना शामिल है, जब ऑपरेटर को अगला कदम उठाने से पहले भारी स्टील शीट के कंपन रुकने का इंतज़ार करना पड़ता है?
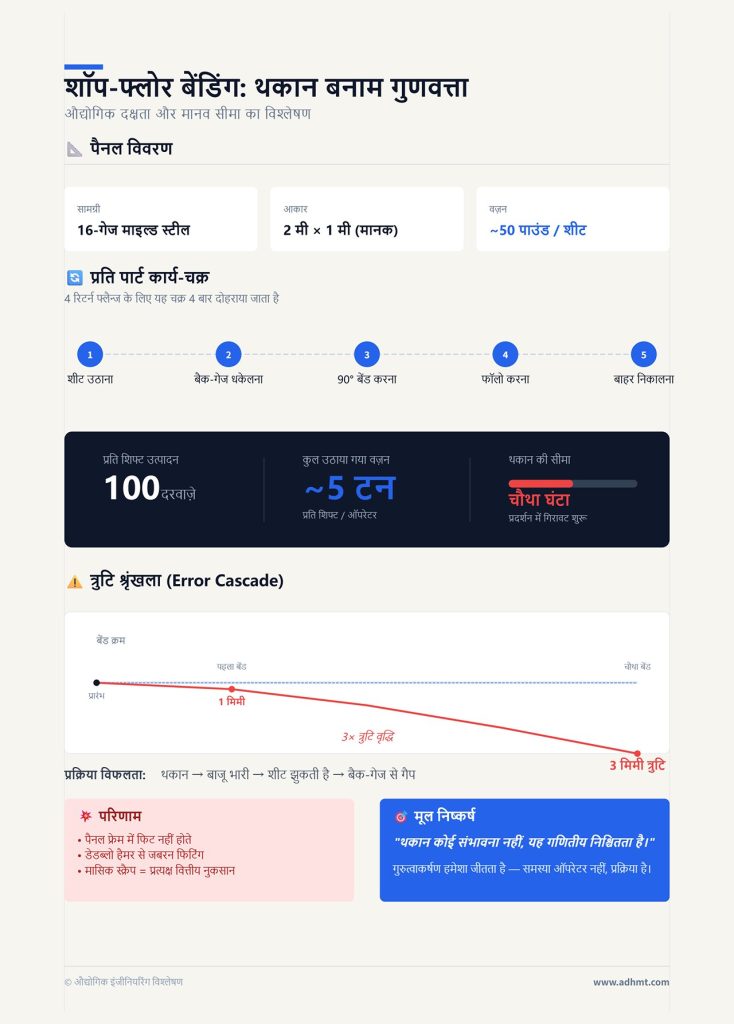
चलिए, शॉप-फ्लोर का एक सरल हिसाब लगाते हैं। 16-गेज माइल्ड स्टील की 2 मीटर × 1 मीटर की एक मानक दरवाज़ा पैनल शीट का वजन लगभग 50 पाउंड होता है। अब इसे चारों ओर रिटर्न फ्लैन्ज बनाने की सामान्य प्रक्रिया से गुज़ारिए। ऑपरेटर को शीट उठानी है, बैक-गेज तक धकेलना है, पैडल दबाना है, V-डाई के फ्लैन्ज को 90 डिग्री तक मोड़ते समय शीट को ऊपर तक सहारा देते हुए फॉलो करना है, फिर बाहर निकालकर पलटना है—और यही क्रम चार बार दोहराना है। यानी हर एक पार्ट के लिए 50 पाउंड वज़न को चार अलग-अलग बार उठाना, घुमाना और स्थिर रखना पड़ता है।
थकान कोई संभावना नहीं है; यह एक गणितीय निश्चितता है।
100 दरवाज़ों की एक शिफ्ट में आपका ऑपरेटर केवल धातु नहीं मोड़ रहा होता; वह लगभग पाँच टन बेढंगी, तेज़ किनारों वाली स्टील को बार-बार उठा रहा होता है। चौथे घंटे तक थकान साफ़ दिखाई देने लगती है। जब बाजू भारी पड़ते हैं, तो शीट झुकने लगती है। और जब शीट झुकती है, तो वह बैक-गेज की उंगलियों से पूरी तरह सटकर नहीं बैठती। पहले बेंड में एक मिलीमीटर का गैप, चौथे बेंड तक तीन मिलीमीटर की त्रुटि बन जाता है—और फिर आपकी असेंबली टीम को पैनलों को फ्रेम में फिट करने के लिए डेडब्लो हैमर का सहारा लेना पड़ता है। हर महीने आप कितना स्क्रैप इसलिए लिख-ऑफ कर रहे हैं क्योंकि गुरुत्वाकर्षण ने वह लड़ाई जीत ली, जिसे आपका ऑपरेटर थकान के कारण लड़ ही नहीं पाया?
हम सबके पास ऐसा एक व्यक्ति होता है। मान लीजिए उसका नाम माइक है। माइक पंद्रह वर्षों से प्रेस ब्रेक चला रहा है, और उसे ठीक-ठीक पता है कि पैडल को कितनी नर्मी से दबाना है और बड़ी फैली हुई शीट को कैसे सहारा देना है ताकि डाई लाइन पर सिलवट न पड़े। वह अपने कंधों में बेंड का एहसास कर लेता है। लेकिन जब माइक छुट्टी पर चला जाए, या उससे भी बुरा—मंगलवार को तब बीमार पड़ जाए जब 300 इलेक्ट्रिकल एनक्लोज़र दरवाज़े डिलीवरी के लिए तैयार करने हों—तब आपके प्रोडक्शन शेड्यूल का क्या होता है?
तब आप एक जूनियर ऑपरेटर को पैडल पर खड़ा कर देते हैं। उसके पास वह मसल मेमोरी नहीं होती कि अपस्ट्रोक के दौरान शीट के वजन को पूरी तरह संतुलित रख सके। पार्ट झटके से हिलता है, बीच में फ्लैन्ज का कोण दो डिग्री खुल जाता है, और टॉलरेंस का अंतर जमा होना शुरू हो जाता है। प्रेस ब्रेक अपनी CNC कंट्रोलर की वादा की गई सटीकता हासिल करने के लिए पूरी तरह उन मानवीय हाथों पर निर्भर करता है जो उसे फीड कर रहे होते हैं। यह ऐसी मशीन है जो उच्च-वॉल्यूम उत्पादन के लिए भी एक कारीगर की मांग करती है। अगर पैनलों की एक रन पर आपका मुनाफ़ा पूरी तरह उस व्यक्ति के मूड और मांसपेशियों पर निर्भर है जो लाइट कर्टेन्स के सामने खड़ा है, तो क्या आप सच में आधुनिक मैन्युफैक्चरिंग चला रहे हैं—या बस एक महंगे कारीगर-आधारित वर्कशॉप को सब्सिडी दे रहे हैं?
जब आप किसी CNC प्रेस ब्रेक को 6 इंच का ब्रैकेट मोड़ते हुए देखते हैं, तो वह किसी जादू से कम नहीं लगता। बैक-गेज तेजी से अपनी जगह पर आते हैं, रैम नीचे उतरता है, और एकदम सटीक 90-डिग्री का कोण तैयार हो जाता है। लेकिन जैसे ही आप इसी प्रक्रिया को 2 मीटर लंबे डोर पैनल पर लागू करते हैं, भौतिकी के नियम पूरी तरह बदल जाते हैं। अब आप केवल धातु नहीं मोड़ रहे होते—आप लीवरेज, गुरुत्वाकर्षण और मानवीय स्थिरता की सीमाओं से जूझ रहे होते हैं। आखिर माइक्रोन-स्तर की सटीकता का दावा करने वाली मशीन ऐसा पैनल कैसे बना देती है जिसे फ्रेम में फिट करने के लिए रबर मैलेट की जरूरत पड़ती है?
आइए उस सटीक क्षण को देखें जब वास्तविक समस्या शुरू होती है। आप 16-गेज माइल्ड स्टील की 50 पाउंड वजनी शीट मशीन में सरकाते हैं। आधुनिक प्रेस ब्रेक में अत्याधुनिक 6-एक्सिस CNC बैक-गेज होते हैं, जो इंच के हजारवें हिस्से तक अपनी स्थिति निर्धारित कर सकते हैं। लेकिन वे केवल वहीं तक मापते हैं, जहाँ शीट का किनारा वास्तव में उन्हें छूता है।
यदि आप बड़े फॉर्मेट शीट्स के लिए हैवी-ड्यूटी फ्रेम और एडवांस्ड बैक-गेज विकल्पों की तुलना करना चाहते हैं, तो संबंधित तकनीकी विवरण और कॉन्फ़िगरेशन आप आधिकारिक उत्पाद ब्रॉशर में देख सकते हैं।
भारी-भरकम शीट सपोर्ट लगे होने पर भी सूक्ष्म स्तर पर झुकाव (माइक्रो-डिफ्लेक्शन) बना रहता है। यदि बाईं ओर की शीट फिंगर से पूरी तरह सटी हो, लेकिन दाईं ओर ऑपरेटर की हल्की थकान के कारण 0.5 मिलीमीटर का गैप रह जाए, तो CNC कंट्रोलर को इसका कोई अंदाजा नहीं होता। वह मानकर चलता है कि शीट पूरी तरह सही स्थिति में बैठी है। मशीन की सटीकता सामग्री की वास्तविक मुद्रा को देख ही नहीं पाती।
उसी डोर पैनल पर चारों ओर रिटर्न फ्लैंज का एक सामान्य उदाहरण लें। आप पहला मोड़ बनाते हैं, और मान लें कि आप आधा मिलीमीटर चूक जाते हैं। अकेले में यह कोई बड़ी समस्या नहीं लगती। लेकिन अब ऑपरेटर को शीट बाहर निकालनी है, उसे 180 डिग्री पलटना है, और नए मुड़े हुए फ्लैंज को दूसरे मोड़ के लिए बैक-गेज के खिलाफ फिर से सटाना है।
यहीं से गणित खतरनाक मोड़ लेता है। अब आप किसी सपाट, फैक्ट्री-शीयर की हुई किनारे से माप नहीं ले रहे। आप उसी फ्लैन्ज़ से गेजिंग कर रहे हैं जिसे आपने अभी 0.5 मिलीमीटर की त्रुटि के साथ मोड़ा है। यह गलती केवल आगे नहीं बढ़ती—यह बढ़ती जाती है। चौथे बेंड तक पहुँचते-पहुँचते वही शुरुआती अंतर 2 मीटर की शीट के पूरे डायगोनल में जमा हो जाता है, और आपकी शॉप फ्लोर पर लगभग 8% स्क्रैप रेट तय कर देता है। बैक-गेज आपकी गलतियों को सुधार नहीं रहा; वह उन्हें पार्ट की ज्यामिति में गणितीय रूप से स्थायी बना रहा है। आप बाजार के सबसे उन्नत एंगल-मेज़रिंग लेज़र लगा लें, जो हर सेकंड सैकड़ों बार मटेरियल रेज़िस्टेंस का विश्लेषण करें—फिर भी वे उस पार्ट को ठीक नहीं कर सकते जो डाई में भौतिक रूप से टेढ़ा बैठा है। प्रेस ब्रेक एक स्विस आर्मी नाइफ की तरह है—मल्टी-बेंड सीक्वेंस और जटिल प्रोफाइल के लिए सक्षम—लेकिन उसी से रोज़ 500 एक जैसे पैनल बनवाना मतलब घायल उंगलियाँ और बर्बाद पार्ट्स तय हैं। जब भी ऑपरेटर ब्लैंक को पलटता है और मशीन की प्रिसीजन पटरी से उतर जाती है, तो अंतिम डायमेंशन की गारंटी आप कैसे देंगे?
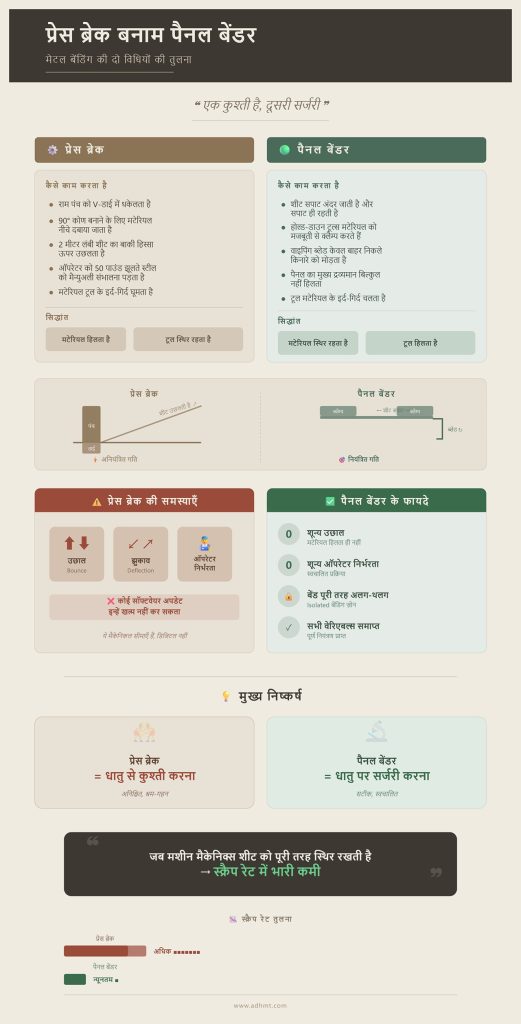
टूलिंग की मैकेनिक्स पर ध्यान दें। प्रेस ब्रेक में राम पंच को वी-डाई के भीतर धकेलता है। 90 डिग्री का कोण पाने के लिए पंच मटेरियल को नीचे दबाता है, जिससे 2 मीटर लंबी शीट का बाकी हिस्सा ऊपर की ओर उछल जाता है। ऑपरेटर को उस भारी शीट के साथ ऊपर-नीचे चलना पड़ता है, उसका वजन संभालना पड़ता है ताकि वह डाई लाइन पर मुड़कर खराब न हो जाए। यही असल मायने में “मूविंग टार्गेट” है।
अब इसकी तुलना पैनल बेंडर से करें। शीट सपाट अंदर जाती है—और सपाट ही रहती है। होल्ड-डाउन टूल्स मटेरियल को मजबूती से क्लैम्प कर देते हैं, और वाइपिंग ब्लेड केवल बाहर निकले किनारे को ऊपर या नीचे मोड़ता है। पैनल का मुख्य द्रव्यमान हिलता ही नहीं। कोई उछाल नहीं। कोई ऑपरेटर 50 पाउंड झूलते स्टील को पकड़ने की कोशिश में नहीं। प्रेस ब्रेक में मटेरियल को टूल के इर्द-गिर्द घूमना पड़ता है, जबकि पैनल बेंडर में टूल मटेरियल के इर्द-गिर्द चलता है। यह फर्क वैसा ही है जैसे धातु से कुश्ती करना बनाम उस पर सर्जरी करना। राम प्लंजिंग स्वभाव से ही कई वेरिएबल्स पैदा करती है—उछाल, झुकाव, और ऑपरेटर का हस्तक्षेप—जिन्हें कोई सॉफ्टवेयर अपडेट खत्म नहीं कर सकता। ब्लेड वाइपिंग बेंड को अलग-थलग रखती है और इन वेरिएबल्स को पूरी तरह समाप्त कर देती है। जब मशीन की मैकेनिक्स ही यह सुनिश्चित करती है कि शीट पूरी तरह स्थिर रहे, तो आपके स्क्रैप रेट का क्या होता है?
लेकिन ज़रा देखिए क्या होता है जब 2-मीटर लंबे, 16-गेज माइल्ड स्टील के दरवाज़े के पैनलों की एक खेप उत्पादन फ़्लोर पर आती है। एक पारंपरिक प्रेस ब्रेक पर चार-तरफ़ा डोर पैनल के लिए चार अलग-अलग सेटअप की आवश्यकता होती है। ऑपरेटर ब्लैंक को बैक-गेज से सटाता है, फ्लैंज A को मोड़ता है, शीट को बाहर निकालता है, उसे घुमाता है, फिर फ्लैंज A को गेज से सटाकर फ्लैंज B को मोड़ता है। हम पहले ही देख चुके हैं कि यह प्रक्रिया शुरुआती त्रुटि को कैसे गणितीय रूप से पूरे पार्ट के डायगोनल में बढ़ाती जाती है। एक पैनल बेंडर मशीन अपनी भौतिक संदर्भ-प्रणाली को स्थापित करने के तरीके को बदलकर इस विफलता की श्रृंखला को संरचनात्मक रूप से तोड़ देती है।
ब्लैंक समतल अवस्था में अंदर प्रवेश करता है और तुरंत शीट के बिल्कुल मध्य में एक विशाल होल्ड-डाउन टूल द्वारा मजबूती से क्लैंप कर दिया जाता है। वही केंद्रीय बिंदु पूरे बेंडिंग अनुक्रम के लिए स्थायी और अचल डैटम बन जाता है। जब ऊपर और नीचे की ब्लेड पहली फ्लैंज को वाइप करती हैं, तो सामग्री में मौजूद कोई भी सूक्ष्म भिन्नता उसी किनारे तक सीमित रहती है। क्योंकि मशीन पार्ट को घुमाने के लिए कभी भी केंद्र क्लैंप को नहीं छोड़ती, इसलिए दूसरा बेंड भी ठीक उसी शून्य-बिंदु से मापा जाता है, जहाँ से पहला बेंड लिया गया था। अब आप टॉलरेंस को जोड़ नहीं रहे, बल्कि उन्हें अलग-थलग कर रहे हैं।
यह शल्य-चिकित्सकीय सटीकता कठोर भौतिक सीमाओं के साथ आती है। पैनल बेंडर एक स्कैल्पेल है, स्विस आर्मी नाइफ़ नहीं। इसकी कठोर संरचना बेंडिंग लंबाई को संरचनात्मक रूप से सीमित कर देती है—मानक मॉडलों में यह आमतौर पर लगभग 2500 मिलीमीटर तक ही रहती है। इसके अलावा, ब्लेड-वाइपिंग की यांत्रिकी भारी प्लेट को संभाल ही नहीं सकती; 2.5 मिलीमीटर से अधिक मोटी स्टील शीट मशीन में डालते ही वाइपिंग ब्लेड सचमुच घिसकर क्षतिग्रस्त हो सकती हैं। यदि आपकी मुख्य उत्पाद श्रृंखला नियमित रूप से 3-मीटर स्पैन या 3-मिलीमीटर मोटी प्लेट की मांग करती है, तो क्या यह सिंगल-सेटअप लाभ अचानक कई मिलियन डॉलर की बाधा में नहीं बदल जाएगा?
यदि आपकी उत्पादन आवश्यकताएँ नियमित रूप से 3-मीटर स्पैन, भारी प्लेट या विशेष टूलिंग कॉन्फ़िगरेशन की मांग करती हैं, तो समर्पित पैनल बेंडर की बजाय उच्च-टननेज WAD/WADF लार्ज प्रेस ब्रेक अधिक व्यावहारिक विकल्प साबित हो सकती है।
मान लीजिए आपके पैनल उस आयामी सीमा के भीतर सुरक्षित रूप से फिट हो जाते हैं। सेल्स प्रतिनिधि ने आपको हज़ार-पार्ट की रन में पूरी तरह समतल ±0.2mm टॉलरेंस का वादा किया था—और वह झूठ नहीं बोल रहा था। माइल्ड स्टील अपनी असंगति के लिए कुख्यात है; एक ही पैलेट की दो शीटें बेंड के बाद अलग-अलग मात्रा में स्प्रिंगबैक दिखा सकती हैं। प्रेस ब्रेक पर स्प्रिंगबैक से निपटने का अर्थ है कि ऑपरेटर लगातार क्राउनिंग समायोजित कर रहा हो या रैम की गहराई को मैन्युअली बदल रहा हो—यानी एक यांत्रिक प्रक्रिया में मानवीय अनुमान को शामिल करना।
एक पैनल बेंडर स्प्रिंगबैक की समस्या को फीडबैक लूप से मानव हस्तक्षेप को पूरी तरह हटाकर नियंत्रित करता है। क्योंकि शीट को सपाट अवस्था में मज़बूती से क्लैम्प कर स्थिर रखा जाता है, यूनिवर्सल वाइपिंग ब्लेड फ्लैन्ज को जानबूझकर थोड़ा अधिक मोड़ सकते हैं, दबाव छोड़ सकते हैं, मिलीसेकंड में स्टील के वास्तविक प्रतिरोध को माप सकते हैं और फिर कोण को बिल्कुल सटीक 90 डिग्री पर दोबारा सेट कर सकते हैं। ऑपरेटर गलती से शीट को ज़्यादा ऊपर उठाकर या नीचे झुका कर बेंड एंगल को प्रभावित नहीं कर सकता, क्योंकि शीट उसके हाथ में होती ही नहीं है। मशीन के सेंसर सीधे धातु की शुद्ध भौतिक प्रतिक्रिया को पढ़ रहे होते हैं।
हालाँकि, इन्हीं यूनिवर्सल ब्लेड पर निर्भरता मशीन की सबसे बड़ी सीमा भी उजागर करती है। प्रेस ब्रेक की असली ताकत उसकी टूलिंग की बहुमुखी क्षमता से आती है; यदि किसी आर्किटेक्चरल डोर फ्रेम में कस्टम 15 मिलीमीटर का स्मूद रेडियस चाहिए, तो आप बस कस्टम V-डाई और पंच लगाकर काम पूरा कर सकते हैं। पैनल बेंडर कस्टम डाई का उपयोग नहीं करते। रेडियस बनाने के लिए यूनिवर्सल ब्लेड को स्टेप-बेंडिंग करनी पड़ती है—यानि दर्जनों छोटे-छोटे क्रमिक मोड़ बनाकर एक कर्व का आभास तैयार करना। छिपे हुए स्ट्रक्चरल रिटर्न के लिए यह तरीका कारगर है, लेकिन जहाँ सतह दिखाई देती है वहाँ महीन-सी फेसट लाइनों के निशान छोड़ देता है। जब कोई प्रीमियम ग्राहक बिल्कुल चिकनी, कस्टम-रेडियस वाली धार की मांग करता है, जिसे यूनिवर्सल ब्लेड केवल असहज रूप से ही दोहरा सकते हैं, तब गलत प्रोफाइल पर हासिल की गई ±0.2mm की परफेक्ट टॉलरेंस का क्या लाभ?
प्रेस ब्रेक की असली ताकत उसकी टूलिंग की बहुमुखी क्षमता से आती है; यदि किसी आर्किटेक्चरल डोर फ्रेम में कस्टम 15 मिलीमीटर का स्मूद रेडियस चाहिए, तो आप बस कस्टम V-डाई और पंच लगाकर काम पूरा कर सकते हैं—विशेषकर जब आप एडवांस कंट्रोल फीचर्स वाली WAD सीरीज़ CNC प्रेस ब्रेक जैसी मशीन का उपयोग कर रहे हों।
आइए एक मानक डोर पैनल के समय पर नज़र डालें। प्रेस ब्रेक पर चार-तरफा रिटर्न मोड़ने में एक कुशल ऑपरेटर को लगभग दो मिनट लगते हैं। ध्यान से देखें तो पाएँगे कि इन दो मिनटों में से लगभग नब्बे सेकंड वास्तव में धातु मोड़ने में नहीं जाते। समय निकलता है खींचने, घुमाने, दोबारा संरेखित करने और 50 पाउंड वज़नी स्टील की चादर से जूझने में। हर महीने आप कितना स्क्रैप लिख रहे हैं सिर्फ इसलिए कि गुरुत्वाकर्षण उस लड़ाई में जीत गया, जिसे आपका ऑपरेटर थकान के कारण पूरी तरह नहीं लड़ पाया?
पैनल बेंडर के भीतर एक स्वचालित आंतरिक मैनिपुलेटर उसी क्लैम्प किए गए केंद्र बिंदु को पकड़ लेता है। जैसे ही ब्लेड पहला फ्लैन्ज पूरा करते हैं, मैनिपुलेटर एक पल में पूरे पार्ट को 90 डिग्री घुमा देता है। ब्लेड तुरंत अगला बेंड शुरू कर देते हैं। जो चार-तरफा पैनल प्रेस ब्रेक पर दो कठिन मिनट लेता है, वह पैनल बेंडर पर 30 सेकंड से भी कम समय में तैयार हो जाता है। आप केवल तेज़ रैम स्पीड नहीं खरीद रहे—आप मैनुअल पार्ट हैंडलिंग का पूर्ण उन्मूलन खरीद रहे हैं।
मशीन स्वयं शारीरिक श्रम को अपने ऊपर ले लेती है, और पूरी प्रक्रिया को केवल फ्लैट ब्लैंक्स लोड करने और तैयार ज्योमेट्री उतारने तक सीमित कर देती है।
आपने मैनुअल फ्लिप को सफलतापूर्वक समाप्त कर दिया है, टॉलरेंस स्टैक‑अप को एक ही डैटम पॉइंट तक सीमित कर दिया है, और पूरी प्रक्रिया से मानवीय थकान को बाहर कर दिया है। लेकिन यदि ऑपरेटर के हाथों को धातु से दूर रखना ही लाभदायक पैनल उत्पादन का असली रहस्य है, तो फिर आपके पास पहले से मौजूद अत्यधिक बहुउद्देशीय प्रेस ब्रेक के सामने एक छह-अक्षीय रोबोटिक आर्म खड़ा कर देना ही क्यों पर्याप्त नहीं होगा?
ज़रा कल्पना कीजिए—$150,000 का एक रोबोटिक वैक्यूम ग्रिपर 2 मीटर लंबे, 16-गेज माइल्ड स्टील के डोर पैनल को एक मानक V-डाई में जमाने की कोशिश कर रहा है। सक्शन कप कसकर पकड़ लेते हैं, छह-अक्षीय आर्म शीट को एक चौड़े और सटीक आर्क में घुमाता है, और एक पल के लिए सब कुछ निर्माण तकनीक के भविष्य जैसा दिखता है। फिर गुरुत्वाकर्षण अपना काम करता है। 50 पाउंड वज़न वाली उस शीट के बिना सहारे वाले किनारे ठीक चार मिलीमीटर झुक जाते हैं। जब रैम नीचे आता है, तो रोबोट टॉलरेंस को किसी एक डैटम पॉइंट तक सीमित नहीं कर रहा होता—जैसा कि पैनल बेंडर करता है—वह तो बस उसी असहज, गुरुत्वाकर्षण से जूझते फ्लिप को स्वचालित कर रहा है, जो पहले आपका ऑपरेटर करता था। आपने बेंड की भौतिकी नहीं बदली है। आपने केवल एक थके हुए इंसान की जगह एक अथक रोबोट लगा दिया है, जो मूलतः त्रुटिपूर्ण प्रक्रिया को दोहरा रहा है। यदि प्रेस ब्रेक पर डोर पैनल मोड़ने की असली समस्या बार-बार छोड़ने, पलटने और दोबारा गेज करने से पैदा होने वाला अराजक टॉलरेंस स्टैक‑अप है, तो क्या मशीन के सामने एक पीला रोबोटिक हाथ लगा देने से जड़ समस्या सचमुच हल हो जाती है?
सेल्स ब्रोशर आपको बताएँगे कि आधुनिक रोबोटिक सेल प्रति सेकंड एक इंच की गति हासिल कर सकते हैं, और आपके हाई-स्पीड फाइबर लेज़र के आउटपुट से मेल खाते हैं। वे वीडियो दिखाते हैं जिनमें रोबोट छोटे, कठोर ब्रैकेट्स को बिना किसी त्रुटि के संभाल रहा होता है। लेकिन ज़रा देखिए, जब 2 मीटर लंबे, 16-गेज माइल्ड स्टील के डोर पैनलों का बैच शॉप फ्लोर पर आता है तो क्या होता है। चारों किनारों को मोड़ने के लिए रोबोट को शीट को अंदर डालना पड़ता है, रैम के पूरा होने का इंतज़ार करना पड़ता है, उसे पीछे खींचना पड़ता है, री-ग्रिप स्टेशन पर रखना पड़ता है, दूसरे कोण से फिर पकड़ना पड़ता है, और उसे दोबारा बैकगेज के खिलाफ धकेलना पड़ता है।
हर एक री-ग्रिप एक टूटा हुआ डैटम है।
हर बार जब शीट सक्शन कप से छूटकर री-ग्रिप टेबल को छूती है, आप एक नया सूक्ष्म संरेखण (एलाइनमेंट) त्रुटि जोड़ रहे होते हैं। इसके विपरीत, एक इंटीग्रेटेड पैनल बेंडर ब्लैंक के केंद्र को केवल एक बार क्लैंप करता है और मिलीसेकंड में उसे अंदर ही अंदर घुमा देता है—बिना कभी अपना ज़ीरो-पॉइंट खोए। रोबोटिक सेल भले ही ऑपरेटर की शारीरिक थकान कम कर दे, लेकिन वही क्रमिक अक्षमताएँ बड़े पैमाने पर दोहराता है। यदि आपकी ऑटोमेशन प्रणाली चार फ्लैन्ज मोड़ने के लिए हर साइकिल में पार्ट को तीन बार गिरा-उठा रही है, तो क्या आप सच में थ्रूपुट बढ़ा रहे हैं, या सिर्फ अपनी बिजली का बिल?
उस बढ़ते हुए बिजली बिल का औचित्य अक्सर सॉफ़्टवेयर के भरोसे टिका होता है। विक्रेता दावा करते हैं कि ऑफलाइन प्रोग्रामिंग से आप पूरे बेंडिंग सीक्वेंस को एक साफ-सुथरे, वातानुकूलित कार्यालय में मॉडल कर सकते हैं, और सिद्धांततः प्रति बेंड सिर्फ एक मिनट का सेटअप समय हासिल कर सकते हैं। वे गलत भी नहीं हैं। एक आदर्श डिजिटल शून्य में सिमुलेशन बेदाग चलता है। लेकिन शॉप फ्लोर पर माइल्ड स्टील अपनी शर्तों पर व्यवहार करता है। ऑफलाइन सॉफ़्टवेयर समान मोटाई और अनुमानित स्प्रिंगबैक मानकर चलता है, जबकि आपका स्टील सप्लायर डिजिटल शून्य नहीं, बल्कि अलग-अलग ग्रेन दिशा और सूक्ष्म मोटाई भिन्नताओं वाली पैलेट्स भेजता है।
जब रोबोट अपने परफेक्ट कोड को अपूर्ण धातु पर आँख मूँदकर लागू करता है, तो कोण भटकने लगते हैं। एक अनुभवी ऑपरेटर उस प्रतिरोध को महसूस करता है और तुरंत रैम की गहराई में सूक्ष्म समायोजन कर देता है। रोबोट बस 89-डिग्री के स्क्रैप निकालता रहता है। अचानक आपका प्रमुख प्रोग्रामर तीन घंटे तक शॉप फ्लोर पर खड़ा रहता है—वेपॉइंट्स को हाथ से एडजस्ट करते हुए और ऑफलाइन सिमुलेशन को ओवरराइड करते हुए—सिर्फ एक उपयोगी फर्स्ट आर्टिकल पाने के लिए। हर महीने आप कितना स्क्रैप राइट-ऑफ कर रहे हैं, सिर्फ इसलिए कि आपकी महंगी ऑफलाइन ऑटोमेशन को लगातार ऑनलाइन निगरानी की जरूरत पड़ती है?
इस भटकते हुए कोण का उद्योग-मानक समाधान है आधुनिक CNC प्रेस ब्रेक का क्लोज़्ड-लूप ऑटोमेटेड क्राउनिंग सिस्टम। सुनने में यह अंतिम सुरक्षा कवच जैसा लगता है: सेंसर शीट को मोड़ने के लिए आवश्यक सटीक टननेज का पता लगाते हैं, और निचले बेड में लगे हाइड्रोलिक सिलेंडर मशीन के डिफ्लेक्शन की भरपाई करने के लिए गतिशील रूप से ऊपर की ओर झुकते हैं, जिससे सिद्धांततः स्क्रैप दर 0.5 प्रतिशत से नीचे रखी जा सके। जब कोई मानव ऑपरेटर ब्लैंक को बैकगेज फिंगर्स के खिलाफ पूरी तरह सटीक और मजबूती से सेट करता है, तब यह प्रणाली शानदार काम करती है। लेकिन रोबोटिक हैंडलिंग एक बिल्कुल अलग प्रकार की परिवर्तनशीलता लेकर आती है।
जब छह-अक्षीय रोबोटिक आर्म हवा में एक भारी और लचीले दरवाज़े के पैनल को घुमाता है, तो उसका जड़त्व इतना अधिक होता है कि शीट वैक्यूम ग्रिपर्स के नीचे सूक्ष्म रूप से खिसक सकती है। जब तक रोबोट धातु को डाई में धकेलता है, तब तक संभव है कि एक कोना गेज से 0.5 मिलीमीटर तक हट चुका हो। ऑटोमेटेड क्राउनिंग बेंडिंग फोर्स की भरपाई कर सकती है, लेकिन वह उस हिस्से को ठीक नहीं कर सकती जिसे शुरुआत में ही टेढ़ा फीड किया गया हो। मशीन त्रुटिपूर्ण बेंड को पूरी सटीकता से दोहराती है। यदि आपका क्राउनिंग सिस्टम उस शीट के अनुसार गतिशील रूप से समायोजित हो रहा है जिसे रोबोट पहले ही गलत संरेखित कर चुका है, तो क्या अब यह स्वीकार करने का समय नहीं आ गया कि उच्च-परिमाण पैनल उत्पादन के लिए पूरी तरह अलग उपकरण की आवश्यकता होती है?
यदि आप 1/4-इंच मोटे संरचनात्मक डोर फ्रेम को पैनल बेंडर पर मोड़ने की कोशिश करेंगे, तो आप केवल असफल ही नहीं होंगे; संभव है कि आप उस महंगे टूल-स्टील ब्लेड के टूटने की आवाज़ भी सुनें, जिस पर भौतिकी का वह दबाव डाला जा रहा है जिसके लिए वह बना ही नहीं है। पैनल बेंडर तेज़ी और महीन नियंत्रण के साथ पतली-गेज शीट्स के लिए बनाए जाते हैं, और सामान्यतः 11-गेज माइल्ड स्टील के आसपास उनकी यांत्रिक सीमाएँ आ जाती हैं, जहाँ फोल्डिंग ब्लेड की क्षमता समाप्त होने लगती है। इसके विपरीत, CNC प्रेस ब्रेक एक ताकतवर मशीन है। चाहे आप उस पर 16-गेज डोर पैनल रखें या 1/2-इंच मोटी प्लेट, यदि आपके पास उपयुक्त V-डाई और पर्याप्त टननेज है, तो उसे कोई फर्क नहीं पड़ता।
ऐसी वर्कशॉप में जहाँ हैवी-ड्यूटी सुरक्षा दरवाज़े या औद्योगिक एनक्लोज़र बनाए जाते हैं, प्रेस ब्रेक ही वह मशीन है जो असेंबली की ‘हड्डियों’ को संभाल सकती है। भारी सामग्री को मोड़ने के लिए केंद्रित ऊर्ध्वाधर बल आवश्यक होता है, और एयर-बेंडिंग प्रक्रिया एक ही मशीन को नाज़ुक 20-गेज ट्रिम पीस से लेकर संरचनात्मक चैनल तक, केवल टूल रेल बदलने भर के समय में, सहज रूप से स्विच करने की क्षमता देती है।
बहुमुखी प्रतिभा एक आकर्षक मानक है।
लेकिन ज़रा देखिए क्या होता है जब 2-मीटर लंबे, 16-गेज माइल्ड स्टील डोर पैनलों का बैच उत्पादन फ्लोर पर आता है। प्रेस ब्रेक निश्चित रूप से काम कर सकता है, पर वह हर बेंड को एक अलग घटना की तरह संभालता है, जिसमें ऑपरेटर को शीट के उठते समय उसका पूरा भार थामना पड़ता है। भारी प्लेट के मामले में यही वजन सुरक्षा का तत्व बन जाता है; लेकिन पतली डोर स्किन के लिए यही स्थिति “ऑयल-कैनिंग” और अनचाहे बैक-बेंड का कारण बन सकती है।
क्या आप उन हिस्सों के लिए 200-टन के हथौड़े का इस्तेमाल कर रहे हैं, जिन्हें असल में सर्जिकल सटीकता से संभाला जाना चाहिए?
पैनल बेंडर एक अत्यंत विशेषीकृत मशीन है, जिसे अपने होल्ड-डाउन टूल्स से पार्ट को पकड़ने के लिए एक समतल “लैंडिंग ज़ोन” चाहिए होता है। यदि आपके दरवाज़े के डिज़ाइन में बेंड लाइन के पास आंतरिक कटआउट हैं, या आप एक जटिल “Z” प्रोफाइल चला रहे हैं जो मशीन के थ्रोट से टकरा सकता है, तो पैनल बेंडर महज़ एक बेहद महँगा शोपीस बनकर रह जाता है। इसके विपरीत, CNC प्रेस ब्रेक ऐसी जटिलताओं में भी बेहतरीन प्रदर्शन करता है, क्योंकि इसकी ओपन-फ्रेम संरचना गूसनेक पंच और ऑफसेट डाइज़ के उपयोग की अनुमति देती है, जो तंग और मुश्किल स्थानों तक आसानी से पहुँच सकते हैं।
और जब सेल्समैन ने कहा कि प्रेस ब्रेक इंजीनियरिंग की गलतियों से निकलने का अंतिम “सेफ्टी नेट” है, तो वह गलत नहीं था।
यदि किसी डिज़ाइनर ने फ्लैंज के बहुत पास छेद बना दिया है, तो प्रेस ब्रेक पर एक कुशल ऑपरेटर अक्सर बेंड को थोड़ा “मैनेज” कर सकता है या विकृति से बचाने के लिए कस्टम यूरेथेन पैड का उपयोग कर सकता है। पैनल बेंडर इतना लचीला नहीं होता; वह अपेक्षा करता है कि पार्ट की ज्यामिति मशीन की भौतिक सीमाओं का पूरी तरह सम्मान करे। जो वर्कशॉप “बैच ऑफ वन” कस्टम आर्किटेक्चरल दरवाज़ों पर काम करती हैं—जहाँ अजीब रिटर्न्स और गैर-मानक एंगल होते हैं—उनके लिए पैनल बेंडर पर सेटअप समय कभी-कभी इतना बढ़ जाता है कि मैनुअल ब्रेक पर सीधे काम करना अधिक तेज़ साबित होता है।
सटीकता तभी लाभदायक है, जब ज्यामिति उसे संभव होने दे।
कितनी बार आपकी शॉप का काम इसलिए रुक गया क्योंकि एक हाई-स्पीड मशीन 2-इंच के रिटर्न फ्लैंज को क्लियर नहीं कर पाई, जिसे एक साधारण प्रेस ब्रेक आसानी से संभाल लेता है?
आइए पैसों की बात करें, क्योंकि दिन के अंत में वही तय करता है कि लाइटें जलती रहेंगी या नहीं। एक हाई-एंड Salvagnini या Prima Power पैनल बेंडर पर लगभग पाँच लाख डॉलर का निवेश करना पड़ता है, जबकि एक विश्वसनीय, उच्च-सटीकता वाला CNC प्रेस ब्रेक आप उसकी लगभग एक-तिहाई कीमत में खरीद सकते हैं। यदि आपकी शॉप “मिक्स्ड बैग” है, जहाँ डोर पैनल आपके मासिक उत्पादन का केवल 20% हैं, तो आपके CapEx बजट के लिए प्रेस ब्रेक ही एकमात्र तार्किक विकल्प है।
यह फैब्रिकेशन की दुनिया का स्विस आर्मी नाइफ़ है।
एक स्विस आर्मी नाइफ़ से आप स्टेक काट सकते हैं, स्क्रू कस सकते हैं और बोतल खोल सकते हैं। लेकिन यदि आप उससे रोज़ 500 एक जैसे लकड़ी के ब्लॉक तराशने लगें, तो आपके हाथ छिल जाएंगे और लकड़ी भी खराब हो जाएगी। प्रेस ब्रेक की अक्षमता को आप इसलिए स्वीकार करते हैं क्योंकि दरवाज़े का कॉन्ट्रैक्ट खत्म होते ही आपको उसी मशीन से कोई और काम लेना होता है—कुछ भी और। हर बार जब आपका ऑपरेटर किसी पैनल को मैन्युअली गेज करता है, तो आप दरअसल “लचीलापन टैक्स” चुका रहे होते हैं। लेकिन यह टैक्स उस $500,000 की मशीन से कहीं सस्ता है, जो महीने के तीन हफ्ते खाली खड़ी रहे।
यह गणित तभी बदलता है, जब उत्पादन की मात्रा आपको निर्णय लेने पर मजबूर कर दे।
हर महीने आप कितना स्क्रैप लिख-ऑफ कर रहे हैं सिर्फ इसलिए कि दस-हज़ारवें बेंड तक पहुँचते-पहुँचते ऑपरेटर इतना थक गया था कि गुरुत्वाकर्षण से जंग नहीं जीत सका?
एक एंट्री-लेवल CNC प्रेस ब्रेक लगभग RMB 500,000 में आपकी शॉप फ्लोर पर आ जाता है। एक समर्पित, पूर्णतः स्वचालित पैनल बेंडर? कीमत आसानी से इसका दोगुना या तिगुना। कागज़ पर यह अंतर देखते ही आपका CFO बिना देर किए प्रेस ब्रेक की ओर इशारा करेगा। और उसका झिझकना पूरी तरह गलत भी नहीं है। पूंजीगत व्यय (Capital Expenditure) एक भारी लंगर की तरह होता है, और बहुउपयोगिता एक सुरक्षा-जाल जैसा महसूस होती है।
लेकिन मशीन का स्टिकर प्राइस अक्सर सच नहीं बताता।
वह आपको यह बताता है कि लोहे के उस ढांचे का मालिक बनना कितना महंगा है, यह नहीं कि एक-एक पार्ट बनाना कितना खर्चीला पड़ेगा। जब आप एक CNC प्रेस ब्रेक को डेडिकेटेड डोर पैनल सेल में स्थायी रूप से लगा देते हैं, तो आप असीम लचीलापन देने के लिए बनी मशीन को उच्च-वॉल्यूम, दोहरावदार सटीकता के काम में जकड़ देते हैं। हर एक बेंड पर आप एक छिपा हुआ कर चुका रहे होते हैं। यह कर मैनुअल हैंडलिंग, टूलिंग के घिसाव और टॉलरेंस स्टैक-अप के रूप में वसूला जाता है। यह जानने के लिए कि वास्तव में कौन-सी मशीन अपनी कीमत वसूलती है, आपको खरीद मूल्य से आगे बढ़कर अपने प्रॉफिट मार्जिन की धार तक देखना होगा।
आप मशीन इसलिए खरीद रहे हैं कि कैपिटल बजट में बचत हो, या इसलिए कि प्रोडक्शन फ्लोर पर वास्तविक मुनाफ़ा कमाया जा सके?
आइए वास्तविक गणित समझते हैं। एक CNC प्रेस ब्रेक टूलिंग के बिना बेकार है। विभिन्न प्रकार के डोर पैनल—स्टैंडर्ड स्किन, रीइन्फोर्स्ड फ्रेम, कस्टम रिटर्न—बेंड करने के लिए आप सिर्फ मशीन नहीं खरीद रहे होते। आप $10,000 से $20,000 तक के पंच, V-डाई और विशेष हेमिंग टूल्स की पूरी लाइब्रेरी खरीद रहे होते हैं। हर बार जब प्रोफाइल बदलता है, ऑपरेटर बेंडिंग रोककर भारी स्टील टूल बदलने में लग जाता है। इसके विपरीत, पैनल बेंडर यूनिवर्सल बेंडिंग ब्लेड्स का उपयोग करता है, जो प्रोग्राम किए गए प्रोफाइल के अनुसार स्वतः समायोजित हो जाते हैं। न टूलिंग चेंजओवर, न अतिरिक्त टूलिंग कैपेक्स।
अब घड़ी की ओर देखिए।
प्रेस ब्रेक में मैनुअल लोडिंग, शीट को पलटना और अनलोडिंग अनिवार्य है। ऑटोमेटेड क्राउनिंग और मल्टी-एक्सिस बैकगेजिंग होने के बावजूद, ऑपरेटर को शीट के साथ शारीरिक रूप से जूझना ही पड़ता है। यह मैनुअल हैंडलिंग, उच्च-वॉल्यूम उत्पादन में, पैनल बेंडर की पूर्णतः स्वचालित शीट मैनिपुलेशन की तुलना में साइकिल टाइम को 20% से 50% तक बढ़ा देती है। पैनल बेंडर शीट को एक बार क्लैम्प करता है, उसे घुमाता है और कुछ ही सेकंड में चारों किनारों को मोड़ देता है। इसके विपरीत, प्रेस ब्रेक में ऑपरेटर को पार्ट बाहर निकालना पड़ता है, हाथ से घुमाना पड़ता है, दोबारा गेज सेट करना पड़ता है और फिर पैडल दबाना पड़ता है। एक शिफ्ट में ये बर्बाद होते सेकंड मिलकर घंटों का नुकसान बन जाते हैं। एक साल में यही घंटे खोए हुए कॉन्ट्रैक्ट्स में बदल जाते हैं।
हर हफ्ते आप कितने अतिरिक्त श्रम-घंटों का भुगतान सिर्फ इसलिए कर रहे हैं कि एक कुशल ऑपरेटर शीट मेटल को पलटता हुआ दिखाई दे?
अब देखिए क्या होता है जब 2-मीटर, 16-गेज प्री-पेंटेड माइल्ड स्टील डोर पैनलों का एक बैच उत्पादन फ़्लोर पर आता है।
प्रेस ब्रेक ऑपरेटर को उस बेदाग, पेंटेड ब्लैंक को डाई के शोल्डर पर खींचना पड़ता है। यूरेथेन टेप या विशेष नॉन-मार्किंग डाइज़ का उपयोग करने पर भी माइक्रो-स्क्रैच का जोखिम बना रहता है। फिर गुरुत्वाकर्षण अपना असर दिखाता है। ऑपरेटर थकता है, बेंड के दौरान शीट आधा डिग्री झुक जाती है, और फ्लैंज तुरंत टॉलरेंस से बाहर हो जाता है। मेरे अनुभव में, शुक्रवार दोपहर को भारी, पेंटेड ब्लैंक्स से जूझता हुआ एक थका हुआ ऑपरेटर आसानी से आपके स्क्रैप और रीवर्क रेट को 9% तक पहुँचा सकता है।
यह नकदी का चौंकाने वाला रिसाव है।
आप सिर्फ बेंड का समय नहीं खो रहे। आप उस प्रीमियम पेंटेड ब्लैंक की लागत, लेज़र कटिंग का समय, और असेंबली बे में खरोंचों को पॉलिश करने या टेढ़े पैनलों को दोबारा ठीक करने के लिए दिए गए ओवरटाइम का पैसा भी गंवा रहे हैं। पैनल बेंडर इस समस्या को लगभग समाप्त कर देता है। यह शीट के सपाट मध्य भाग को क्लैम्प करता है और बिना किसी स्लाइडिंग फ्रिक्शन के किनारों को ऊपर या नीचे मोड़ता है, जिससे हैंडलिंग-जनित स्क्रैप रेट लगभग शून्य के करीब आ जाता है। यह न तो थकता है और न ही शीट गिराता है।
हर महीने आप कितने डॉलर मूल्य का प्रीमियम पेंटेड स्टील सिर्फ इसलिए रीसाइक्लिंग बिन में फेंक रहे हैं क्योंकि आपकी बेंडिंग प्रक्रिया मानव बल पर निर्भर है?
एक निश्चित सीमा ऐसी होती है जहाँ प्रेस ब्रेक का छिपा हुआ ‘कर’ आपके मुनाफ़े को निगलने लगता है। यदि आप एक जॉब शॉप चला रहे हैं जहाँ साल भर में 5,000 तरह-तरह के अलग-अलग पार्ट्स बनते हैं, तो प्रेस ब्रेक की बहुउपयोगिता अनिवार्य है। वह आपका ‘स्विस आर्मी नाइफ़’ है—हर काम के लिए तैयार। लेकिन यदि आप रोज़ 50,000 एक जैसे लकड़ी के ब्लॉक बना रहे हैं, तो वही स्विस आर्मी नाइफ़ आपके हाथ छिला देगा और लकड़ी भी खराब कर देगा।
लगभग 15,000 से 20,000 डोर पैनलों के वार्षिक उत्पादन पर ग्राफ़ की रेखाएँ तीव्रता से एक-दूसरे को काटती हुई दिखाई देती हैं।
इस उत्पादन स्तर पर 30% धीमे साइकिल समय, पेंटेड ब्लैंक्स पर 9% स्क्रैप दर, और बार-बार होने वाले टूलिंग बदलाव—इन सबकी लागत एक ही वर्ष में दोनों मशीनों के बीच की पूरी कीमत के अंतर से अधिक हो जाती है। ऐसे में पैनल बेंडर—एक सटीक चाकू की तरह—अचानक बेहद किफायती दिखने लगता है। प्रेस ब्रेक की सबसे बड़ी ताकत ही अब उसकी घातक कमजोरी बन चुकी होती है।
अब सवाल यह नहीं रह जाता कि पैनल बेंडर अपनी लागत कितने वर्षों में निकाल देगा। असली सवाल यह है कि आप कितने महीनों तक इस छिपे हुए खर्च को झेलते रहेंगे, इससे पहले कि आपको एहसास हो कि आपकी बहुउपयोगी प्रेस ब्रेक ही आपके मुनाफ़े को बंधक बनाए हुए है।
यदि आप अपने वर्तमान उत्पादन वॉल्यूम, पार्ट मिक्स और टॉलरेंस आवश्यकताओं के आधार पर सही समाधान का मूल्यांकन करना चाहते हैं—चाहे वह CNC प्रेस ब्रेक हो या हैवी-ड्यूटी लार्ज प्रेस ब्रेक—तो तकनीकी विशेषज्ञ से सीधे संपर्क करें और अपनी बेंडिंग प्रक्रिया का वास्तविक लागत विश्लेषण प्राप्त करें।
