चादर धातु के गेज टेबल्स पर एक संपूर्ण गाइड + सुझाव
धातु गेज की मोटाई (जिसे गेज की मोटाई भी कहा जाता है) की शुरुआत 1800 के दशक में हुई थी,…

धातु चादर आधुनिक इंजीनियरिंग की नींव है। इसे हम हर जगह देख सकते हैं: कारों और मशीनरी से लेकर इमारतों के फ्रंट और फर्नीचर तक।
धातु चादर का अधिकतम उपयोग करने के लिए, इंजीनियरों को इसके कुछ मूलभूत पहलुओं को जानना चाहिए। इसमें मानक माप, सामग्री, निर्माण प्रक्रियाओं के अंतर और संभव निर्माण विधियाँ शामिल हैं।
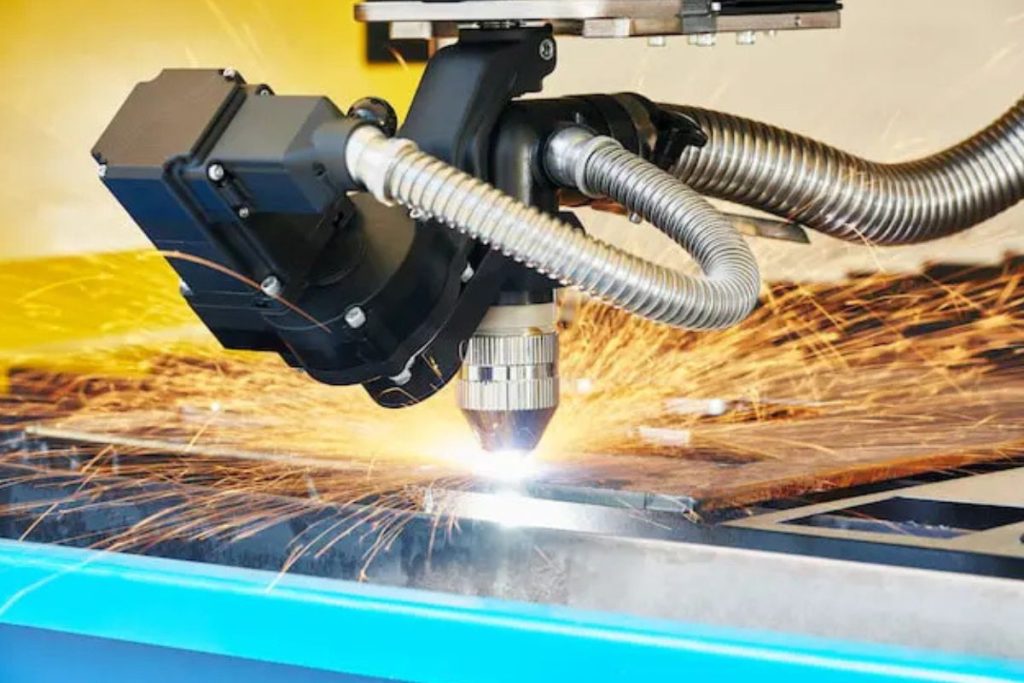
धातु चादर धातु को प्राप्त करने के मुख्य रूपों में से एक है। 0.5 से 6 मिलीमीटर मोटाई वाली किसी भी धातु को चादर माना जाता है।
हालांकि, मोटाई के आधार पर धातुओं को वर्गीकृत करने के लिए अन्य माप इकाइयां भी प्रयोग होती हैं।
फॉइल, चादर और प्लेट मूलतः एक जैसी होती हैं, इनमें अंतर सिर्फ मोटाई का होता है। मोटाई को तीन तरीकों से मापा जाता है: मिलीमीटर, मिल्स और गेज। जहाँ मिलीमीटर प्रत्यक्ष इकाई है, वहीं मिल्स और गेज इंजीनियरिंग और मैन्युफैक्चरिंग में अधिक आम हैं।
एक मिल, इंच का एक हजारवां हिस्सा होता है। चूंकि ब्रिटेन में मिल्स को मिलीमीटर के बहुवचन की तरह भी इस्तेमाल किया जाता है, इससे भ्रम हो सकता है, पर यह अंतर महत्वपूर्ण है।
गेज एक और इकाई है जिससे चादर की मोटाई मापी जाती है। भले ही आधिकारिक मानकों में इसके उपयोग को हतोत्साहित किया गया है, यह अभी भी काफी प्रचलित है। गेज से तात्पर्य उस धातु की मोटाई से है, जो उसके प्रति वर्ग फुट वजन के अनुसार होती है। उच्च गेज संख्या, मोटाई में कमी को दर्शाती है।
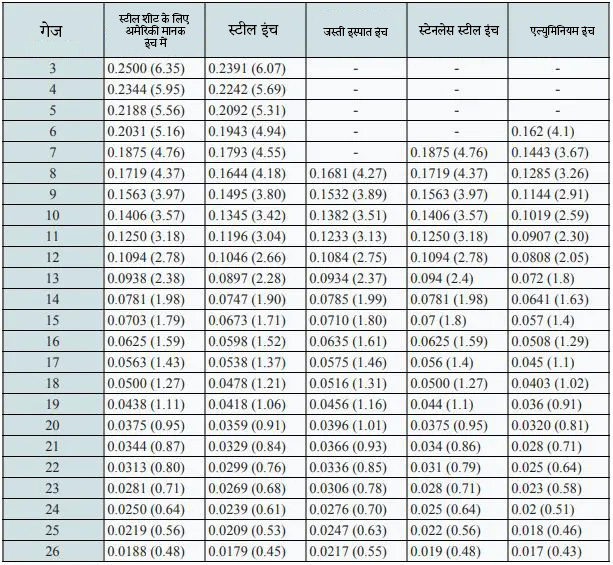
चूंकि यह धातु के वजन पर निर्भर है, इसलिए एक ही गेज के लिए वास्तविक मोटाई (मिमी) सामग्री के अनुसार बदलती है (जैसे, 12 मिमी स्टील बनाम 12 मिमी एल्यूमीनियम)।
मुख्य माप प्रणालियों को समझने के बाद, अब हम फॉइल, चादर और प्लेट का वर्गीकरण देख सकते हैं। हम अपने उद्देश्य के लिए मिलीमीटर को माप की इकाई मानेंगे।
धातु फॉइल
धातु फॉइल विशेष रूप से एल्यूमीनियम में आम है, जिसे सामान्यत: एल्युमिनियम फॉइल कहा जाता है। इसकी मोटाई आमतौर पर 0.2 मिमी तक ही होती है।
धातु चादर अगला स्तर है, जिसकी मोटाई 0.5 मिमी से लेकर 6 मिमी तक होती है। इससे अधिक मोटाई होने पर उसे प्लेट माना जाता है।
पतली धातु चादर को आकार देना आसान होता है और फिर भी यह अच्छी मजबूती देती है। इसकी कम लागत के कारण यह अधिकांश इंजीनियरिंग अनुप्रयोगों के लिए आदर्श है। इसलिए यह हमें हर जगह दिखाई देती है।
लेख के अंत में, हम धातु चादर के साथ प्रयुक्त विभिन्न निर्माण विधियों पर चर्चा करेंगे।
लगभग सभी सामान्य रूप से प्रयुक्त धातुएँ, इंजीनियरिंग में चादर के रूप में भी इस्तेमाल की जाती हैं। उदाहरण के लिए, कार्बन स्टील, स्टेनलेस स्टील, तांबा और एल्यूमीनियम। सही सामग्री का चयन आपके उत्पाद की आवश्यकता और अनुप्रयोग पर निर्भर करता है।
धातु चादरों में वही यांत्रिक गुण होते हैं जो मूल धातु में होते हैं। इसलिए, स्टील की चादरें उच्च तन्यता शक्ति और टिकाऊपन के लिए जानी जाती हैं, जिससे वे निर्माण और मशीनरी के लिए उपयुक्त बनती हैं।
वहीं, तांबे की चादरों का उपयोग अक्सर आधुनिक इमारतों में सजावटी परत के रूप में किया जाता है।
मानक मापें चादर के आकार और उसकी मोटाई दोनों पर लागू होती हैं। यद्यपि बड़ी चादरें वेल्डिंग से भी प्राप्त की जा सकती हैं, फिर भी मोटाई की तालिका को अनदेखा नहीं किया जा सकता।
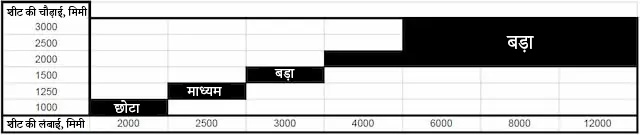
चादरों के मानक आकार को जानना, डिजाइन को ऑप्टिमाइज़ करने में मदद करता है। अक्सर हमें ऐसे पुर्जों के ऑर्डर मिलते हैं, जो मानक आकार से थोड़े ही बड़े होते हैं, जिससे अधिक बर्बादी और ग्राहकों के लिए लागत बढ़ जाती है।
साथ ही, विभिन्न आकारों की उपलब्धता को ध्यान में रखना भी जरूरी है। छोटे, मध्यम और बड़े आकार की चादरें आमतौर पर निर्माताओं के गोदामों में उपलब्ध रहती हैं, लेकिन बहुत बड़ी चादरें हमेशा उपलब्ध नहीं होतीं।
इसके अलावा, कई निर्माता इतनी बड़ी चादरों को काटने के लिए आवश्यक मशीनरी नहीं रखते। इसलिए, अपने आपूर्तिकर्ताओं की क्षमताओं को जानना महत्वपूर्ण है।
कभी-कभी, दो छोटी चादरों को वेल्डिंग से जोड़ा जा सकता है, लेकिन जब प्रोजेक्ट में सुंदरता प्राथमिकता हो, तो यह आदर्श समाधान नहीं है।
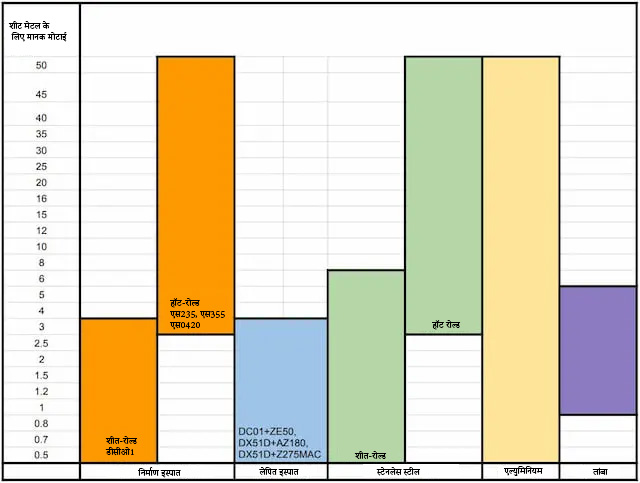
ऊपर दी गई तालिका में चादर और प्लेट दोनों के लिए मानक मोटाई दर्शाई गई है। जैसा कि देखा जा सकता है, हर धातु की अपनी अलग मानक मोटाई होती है।
केवल आरंभिक और अंतिम मानों पर नहीं, बल्कि मध्य के मानों पर भी ध्यान देना जरूरी है। अक्सर गैर-मानक मोटाई के लिए भी अनुरोध मिलते हैं।
निश्चित ही, इस तालिका से अपवाद भी होते हैं। फिर भी, हम मानक मोटाई के अनुसार ही सामग्री चुनने की सलाह देते हैं, क्योंकि गैर-मानक मोटाई वाली सामग्री ढूंढना कठिन होता है। ऊपर उल्लेखित सभी मोटाई आसानी से उपलब्ध हैं।
धातु चादर उत्पादन के दो मुख्य तरीके होते हैं: हॉट रोलिंग और कोल्ड रोलिंग। ऊपर दी गई मानक मोटाई की तालिका देखने पर, दोनों का उपयोग स्पष्ट है। कंस्ट्रक्शन स्टील के लिए, कोल्ड रोलिंग केवल 3 मिमी तक ही सीमित है। इसके बाद चादर और प्लेटें आर्थिक दक्षता के लिए हॉट रोल की जाती हैं।
स्टेनलेस स्टील के लिए भी, हॉट रोलिंग 3 मिमी से शुरू होती है, जबकि कोल्ड रोलिंग सभी चादरों (6 मिमी तक) के लिए होती है।
इंजीनियरिंग के लिए, दोनों प्रक्रियाओं के बीच अंतर करना जरूरी है। सटीकता की आवश्यकता होने पर कोल्ड रोल्ड स्टील को प्राथमिकता दी जाती है, क्योंकि इसमें अंतिम आकार पर अधिक नियंत्रण होता है। हॉट रोल्ड स्टील में ठंडा होने पर थोड़ा संकुचन और आकृति में बदलाव आ सकता है।
अब हम धातु चादर की निर्माण विधियों की बात करते हैं। कई विकल्प उपलब्ध हैं और अंतिम निर्णय आपकी जरूरतों पर निर्भर करता है।
चयन मुख्य रूप से अपेक्षित परिणाम पर निर्भर करता है। हालांकि, कई तरीके ऐसे हैं जो देखने में समान परिणाम दे सकते हैं। ऐसे में लागत (अक्सर बैच के आकार से निर्धारित), उपलब्धता और वांछित सटीकता जैसे कारक महत्वपूर्ण हो जाते हैं।
मोड़ना एक निर्माण प्रक्रिया है जिसमें चादर को झुकाव तनाव लगाकर वांछित आकार में ढाला जाता है। चादर को प्लास्टिक विकृति तक मोड़ा जाता है, ताकि वह अपनी मूल आकृति में न लौट सके।
एयर बेंडिंग और वी-डाई
फ्लैंग्स और वेव्स जैसी वस्तुएं मोड़ने से बनती हैं। सबसे सामान्य तरीका वी-बेंडिंग है, जिसमें वी-आकार की डाई और पंच चादर को वांछित आकार देते हैं।
एज बेंडिंग भी एक आम तरीका है, जिसमें ड्रॉ डाई और पंच का इस्तेमाल फ्लैंग्स को मोड़ने के लिए होता है।
रज़लिंग वह प्रक्रिया है जिसमें धातु चादर के किनारे पर एक गोलाकार रिंग बनाई जाती है ताकि उसे संभालना सुरक्षित रहे।
रज़लिंग और टीयर बेंडिंग में अंतर है। रज़लिंग में, किनारे को पूरी तरह रोल किया जाता है, जबकि टीयर बेंडिंग में, प्रारंभिक किनारा खुला रहता है।
रज़लिंग को ऑफ-सेन्टर और सेन्टर रोलिंग में वर्गीकृत किया जा सकता है। ऑफ-सेन्टर रोलिंग में केंद्र चादर के ऊपर रहता है, जबकि सेन्टर रोलिंग में केंद्र और चादर एक ही स्तर पर होते हैं।
डेस्कैंबरिंग वह प्रक्रिया है जिसमें धातु चादर का वॉरप हटाया जाता है। विशेषकर स्ट्रिप जैसी चादरों में, समतल करने पर क्षैतिज वक्रता आ सकती है।
डेस्कैंबरिंग के दौरान, इस क्षैतिज वक्रता को किनारों को समतल कर हटाया जाता है। विकृत किनारे पर बल लगाकर, बिना सतह पर दबाव डाले, चादर को सीधा किया जाता है। यह आमतौर पर सीमित लंबाई की चादरों पर किया जाता है।
डीप ड्रॉइंग वह निर्माण प्रक्रिया है जिसमें एक सीरीज ऑफ डाई के माध्यम से चादर का आकार कई चरणों में बदला जाता है। जब गहराई, चादर के मूल व्यास से अधिक हो, तभी इसे डीप ड्रॉइंग कहा जाता है।
हर चरण में पंच और डाई से बदलाव किए जाते हैं। इस प्रक्रिया से चादर को टैंक, सिंक या ऑटोमोटिव पार्ट्स जैसी विभिन्न आकृतियों में बदला जा सकता है। डीप ड्रॉइंग मुख्यतः बड़े बैचों के उत्पादन में प्रयोग होती है।
इस प्रक्रिया में, धातु चादर पंचिंग शीयर से गुजरती है, जिसमें उसे काटकर और खींचकर एक पैटर्न में ढाला जाता है। आमतौर पर डायमंड शेप्ड मेश को इसकी संरचनात्मक मजबूती के कारण प्राथमिकता दी जाती है।
इस प्रक्रिया का उपयोग प्रायः बाड़, वॉकवे, प्लेटफॉर्म, ग्रेटिंग आदि बनाने में होता है। परिणामस्वरूप एक मजबूत और स्वयं ड्रेन होने वाला उत्पाद मिलता है, जो आवश्यक भार सहन कर सकता है।
इन उत्पादों का उपयोग उन अनुप्रयोगों में किया जा सकता है, जहाँ हवा या तरल का प्रवाह आवश्यक हो, लेकिन बड़े कणों को रोकना जरूरी हो, जैसे कि स्क्रीनिंग में। मूल धातु की मजबूती बरकरार रहती है।
हाइड्रोफॉर्मिंग एक नवीन तकनीक है, जिसमें धातु चादर को आकार देने के लिए उच्च दबाव वाले द्रव का उपयोग किया जाता है। इस प्रक्रिया में, चादर को डाई पर रखा जाता है, और पंच के स्थान पर उच्च दबाव वाला द्रव इस्तेमाल किया जाता है।
इस विधि से कम समय में जटिल आकार बनाना संभव है। साथ ही, यह अपेक्षाकृत सस्ता और कम श्रमसाध्य है। हाइड्रोफॉर्मिंग लगभग सभी धातुओं – स्टेनलेस स्टील, एल्यूमीनियम, कार्बन स्टील, पीतल और बहुमूल्य धातुओं के लिए उपयुक्त है।
चूंकि आमतौर पर मेल खाने वाले डाई की आवश्यकता नहीं होती, हाइड्रोफॉर्मिंग से असामान्य आकृतियाँ भी बनाई जा सकती हैं।
इंक्रीमेंटल शीट फॉर्मिंग एक प्रक्रिया है, जिससे चादर को इच्छित आकृति दी जा सकती है। यह तरीका कम वॉल्यूम उत्पादन के लिए ही उपयुक्त है।
प्रोडक्ट में बदलाव जल्दी और आसानी से किए जा सकते हैं। प्रक्रिया में, चादर को क्रमिक चरणों में आकार दिया जाता है।
मटेरियल को एकल बिंदु गेंद से ढाला जाता है।
हालांकि परिणाम डीप ड्रॉइंग जैसा ही होता है, लेकिन इसमें अलग-अलग पंच और डाई की जरूरत नहीं होती। इसकी सबसे बड़ी खासियत इसकी लचीलापन है।
जब चादर के किसी खास हिस्से को पतला करने की आवश्यकता हो, तब रोलिंग की जाती है। इससे निर्माता को एक सामान मोटाई वाली दीवार प्राप्त करने में मदद मिलती है, जैसे कि किसी कंटेनर के निर्माण में।
कोल्ड ड्रिंक कैन का निर्माण इसका अच्छा उदाहरण है। कैन की दीवार को निश्चित मोटाई तक पतला किया जाता है। आमतौर पर, एल्यूमीनियम कैन के लिए दो या तीन अलग-अलग डाई का उपयोग करके मोटाई प्राप्त की जाती है। यह प्रक्रिया डीप ड्रॉइंग के साथ मिलकर की जाती है।
चादर काटने के लिए लेज़र कटिंग का प्रयोग तेजी से बढ़ रहा है। यह सटीक होता है और बेहद चिकनी फिनिश देता है। आमतौर पर CNC मशीनों से विशिष्ट आकार काटे जाते हैं।
प्रोग्राम लोड करने के बाद, कटिंग लेज़र से की जाती है। लेज़र कटिंग में पर्याप्त लचीलापन होता है। आवश्यकता पड़ने पर, डिज़ाइन में बदलाव भी आसानी से किए जा सकते हैं। साथ ही, जटिल आकार की चादरें भी कट सकती हैं।
फोटोकेमिकल मशीनिंग एक प्रक्रिया है, जिसमें नियंत्रित संक्षारण द्वारा चादर को वांछित आकार में ढाला जाता है।
इसमें फोटोरेजिस्ट और रासायनिक एजेंट का उपयोग किया जाता है। यह विधि 1960 के दशक में विकसित हुई थी और आज भी अपेक्षाकृत सस्ती है।
फोटोकेमिकल मशीनिंग किसी भी धातु को काटने के लिए उपयुक्त है और बड़े पैमाने पर उत्पादन के लिए आदर्श है। आवश्यक हो तो बदलाव जल्दी किए जा सकते हैं।
लेज़र कटिंग की तरह, यह प्रक्रिया भी बेहद सटीक और चिकनी फिनिश देती है। इसका उपयोग अति महीन मेश, छेद, फ्लेक्सिबल हीटर, धातु गैस्केट, इलेक्ट्रिकल कॉन्टैक्ट और ज्वेलरी बनाने में होता है।
पंचिंग धातु चादर में छेद करने की सबसे आम तकनीक है। इसमें एक पंच और पंचिंग डाई होती है, जिनके बीच थोड़ा गैप होता है।
जब पंच और डाई मिलते हैं, तो मटेरियल दबता है और काटने की शक्ति से चादर में छेद बनता है। यह बड़े बैचों के लिए किफायती है और स्ट्रिप्स व चादर दोनों में छेद बनाए जा सकते हैं।
अलग-अलग आकार के छेद बनाए जा सकते हैं, लेकिन आमतौर पर छेद का व्यास चादर की मोटाई से अधिक होना चाहिए। मजबूत मिश्रधातुओं के लिए, व्यास और मोटाई का अंतर और अधिक होना चाहिए।
धातु चादर को पतला करने या उसकी मोटाई में एकरूपता लाने के लिए रोलिंग की जाती है। इसमें मटेरियल को रोलर्स के सेट से गुजारा जाता है।
तापमान के अनुसार, इसे हॉट रोलिंग या कोल्ड रोलिंग में वर्गीकृत किया जाता है। हॉट रोलिंग में स्टील का तापमान लगभग 1400 डिग्री फारेनहाइट होता है। इससे 1/16 से लेकर 5/16 इंच तक की मोटाई प्राप्त की जा सकती है।
कोल्ड रोलिंग कमरे के तापमान पर होती है। इसमें मटेरियल को एसिड से धोया जाता है और हीट ट्रीटमेंट से अच्छी फिनिश दी जाती है।
रोलिंग से बड़े रेडियस की वक्र भी पाई जा सकती है। स्टेप्ड बेंड के लिए प्रेस ब्रेक के बजाय, यह तरीका बिना निरंतर मैन्युअल काम के एक समान, बड़ा रेडियस देता है।
इस प्रक्रिया में, धातु की लंबी चादर को एक सीधा अक्ष के चारों ओर मोड़ा जाता है। पंच और डाई के अनुसार, ‘V’, ‘U’ या चैनल आकार बनाया जा सकता है।
भले ही यह सरल लगता हो, प्रेस ब्रेक में सटीकता से बेंडिंग करना जटिल है। इसमें मटेरियल, प्रेस और टूल्स की विशेषताओं को ध्यान में रखकर स्प्रिंगबैक की गणना करनी होती है।
प्रेस ब्रेक फॉर्मिंग छोटे हिस्सों के लिए भी उपयुक्त है, जिससे यह बड़े और छोटे दोनों तरह के हिस्सों के लिए आदर्श है। इससे 25 मिमी तक मोटाई और 6 मीटर तक लंबाई की चादरें मोड़ी जा सकती हैं।
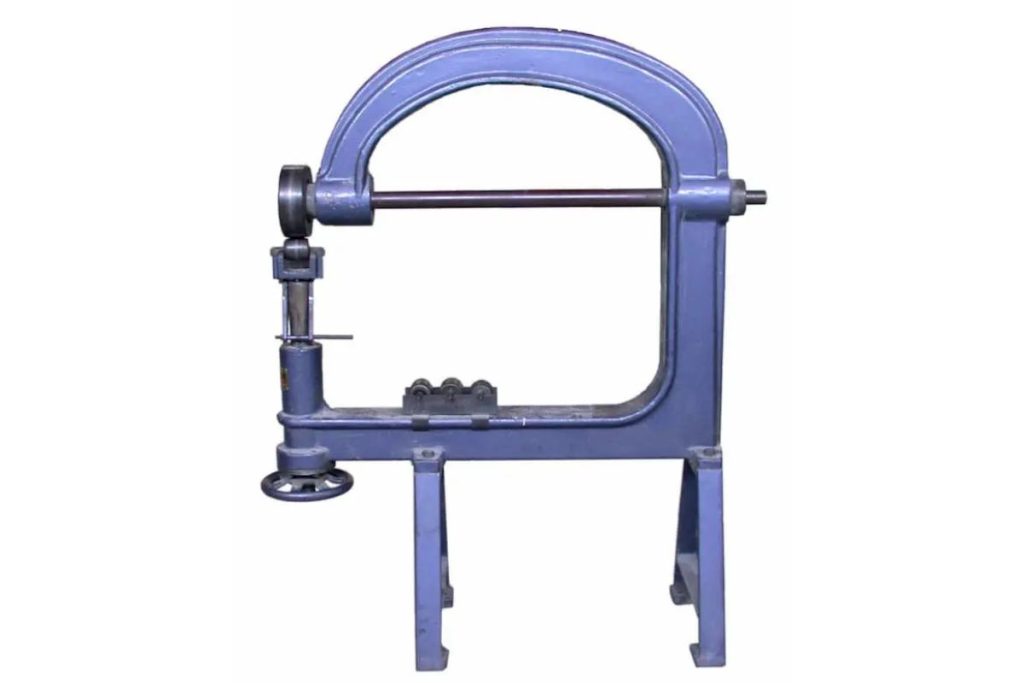
इंग्लिश व्हील
इस प्रक्रिया में, इंग्लिश व्हील का उपयोग समतल चादरों को खींचकर और मोड़कर वांछित आकार देने के लिए किया जाता है। इसमें बहुत कुशल श्रमिक की आवश्यकता होती है, इसलिए यह महंगा है। यह बड़े पैमाने पर उत्पादन के लिए उपयुक्त नहीं है। इंग्लिश व्हील का उपयोग मुख्यतः पुराने वाहनों के लिए कस्टम पार्ट्स की छोटी सीरीज़ बनाने में होता है।
इसे कार और विमान प्रोटोटाइप के चादर पार्ट्स बनाने के लिए भी इस्तेमाल किया जाता है।
आकार चरणबद्ध तरीके से प्राप्त किया जाता है, और हर चरण में ऑपरेटर को तैयार हिस्से की तुलना रेफरेंस आकार से करनी होती है। इसमें अलग-अलग व्हील्स का उपयोग और चादर को विभिन्न दिशाओं में चलाना आवश्यक हो सकता है।
