प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

प्रेस ब्रेक एक मशीन टूल है जो विशेष आकार वाले पंच और डाई के बीच शीट मेटल को स्थायी रूप से मोड़ता है। सामान्य व्यवस्था में, ऊपरी पंच शीट को निचली डाई के खुले हिस्से में दबाता है, और डाई शीट को सहारा देती है। यह क्रिया सपाट ब्लैंक—शीट मेटल का शुरुआती टुकड़ा—को ब्रैकेट के फ्लैंज या एनक्लोज़र की दीवार जैसे हिस्सों का आकार देती है।
मशीन बल प्रदान करती है, लेकिन सटीक मोड़ बनाने के लिए टूल की नियंत्रित गति, शीट की सही स्थिति और सामग्री के व्यवहार को ध्यान में रखना भी आवश्यक है।
शुरुआत में, मोड़ने वाले भार के तहत धातु में प्रत्यास्थ विकृति होती है: भार हटा दिया जाए तो वह अपने मूल आकार में लौट आएगी। प्रेस ब्रेक मोड़ वाले क्षेत्र में उसकी प्रत्यास्थ सीमा से अधिक तनाव पैदा करता है, जिससे प्लास्टिक विकृति होती है—यानी आकार में स्थायी बदलाव।
टूल जब शीट को छोड़ते हैं, तब भी वह प्रत्यास्थता के कारण कुछ हद तक वापस लौटती है। इसे स्प्रिंगबैक कहा जाता है, और इससे मोड़ भार के तहत बने मोड़ की तुलना में अधिक खुला रह सकता है। इच्छित अंतिम कोण पाने के लिए सेटअप में इस वापसी को ध्यान में रखना आवश्यक है।
केवल अधिक बल लगाने का अर्थ अधिक सटीकता नहीं है। टूल की ज्यामिति, उसकी चलने की दूरी, मोड़ने की विधि और सामग्री के गुण—सभी परिणाम को प्रभावित करते हैं। मोड़ बनाने के लिए पर्याप्त बल आवश्यक है; प्रक्रिया का नियंत्रण तय करता है कि वह मोड़ पार्ट की आवश्यकताओं को पूरा करता है या नहीं।
प्रेस ब्रेक का सामान्य काम आकार देना है, काटना नहीं। यह शीट का आकार बदलता है, जबकि मोड़ के दोनों ओर सामग्री जुड़ी रहती है। इसके विपरीत, शीयर सामग्री को काटकर अलग करती है।
अन्य आकार देने वाली मशीनों से इसका अंतर इस बात में है कि वे वर्कपीस को कैसे आकार देती हैं:
नियंत्रित सीधे मोड़ बनाने की क्षमता प्रेस ब्रेक को ब्रैकेट, चैनल, एनक्लोज़र, कैबिनेट पैनल और वास्तु-सज्जा की ट्रिम के लिए उपयोगी बनाती है। एक मोड़ से फ्लैंज बनाया जा सकता है—यानी किनारे का वह हिस्सा जो मुख्य शीट से अलग दिशा में मुड़ा हो—जबकि क्रमिक मोड़ों से चैनल की पार्श्व भित्तियाँ या एनक्लोज़र की दीवारें बनाई जा सकती हैं।
ब्रैकेट का उदाहरण दिखाता है कि सही स्थिति में रखना क्यों महत्त्वपूर्ण है: उसका मोड़ कोण सही हो सकता है, लेकिन फ्लैंज बहुत छोटा हो सकता है। बैक गेज, जो स्थिति निर्धारित करने वाला एक समायोज्य स्टॉप है, शीट को टूलों के सापेक्ष सही जगह पर रखने में मदद करता है, ताकि मोड़ इच्छित स्थान पर बने।
इसलिए मशीन को समझने का अर्थ है यह पहचानना कि कौन-से घटक बल प्रदान करते हैं, गति नियंत्रित करते हैं, शीट की स्थिति निर्धारित करते हैं, मोड़ को आकार देते हैं और लोगों की सुरक्षा करते हैं। आवश्यक सुरक्षा उपायों के साथ इन घटकों को मशीन और टूलिंग, दोनों की निर्धारित सीमाओं के भीतर मिलकर काम करना चाहिए।
प्रत्येक घटक का अलग कार्य है: धातु को आकार देना, बल वहन करना, शीट की स्थिति निर्धारित करना, गति के लिए शक्ति देना या प्रक्रिया का समन्वय करना। नीचे दिए गए विवरण एक सामान्य डाउन-एक्टिंग व्यवस्था पर आधारित हैं, जिसमें ऊपरी पंच नीचे स्थित डाई की ओर बढ़ता है। अन्य डिज़ाइनों में इस गति की व्यवस्था अलग होती है।
पंच शीट पर दबाव डालता है, जबकि डाई अपने खुले हिस्से के आसपास शीट को सहारा देती है। ये टूल मिलकर मोड़ को आकार देते हैं। उनकी प्रोफ़ाइल और डाई के खुले हिस्से का आकार मोड़ की अंदरूनी त्रिज्या, आवश्यक बल और बनाए जा सकने वाले पुर्जों के आकारों को प्रभावित करते हैं।
टूलिंग सामग्री, मोटाई और इच्छित मोड़ के अनुकूल होनी चाहिए। केवल डाई का कोण अंतिम कोण निर्धारित नहीं करता: पंच की नियंत्रित चाल, मोड़ने की विधि और स्प्रिंगबैक भी महत्त्वपूर्ण हैं। पर्याप्त बल होने पर भी अनुपयुक्त टूल संयोजन से इच्छित परिणाम नहीं मिल सकता।
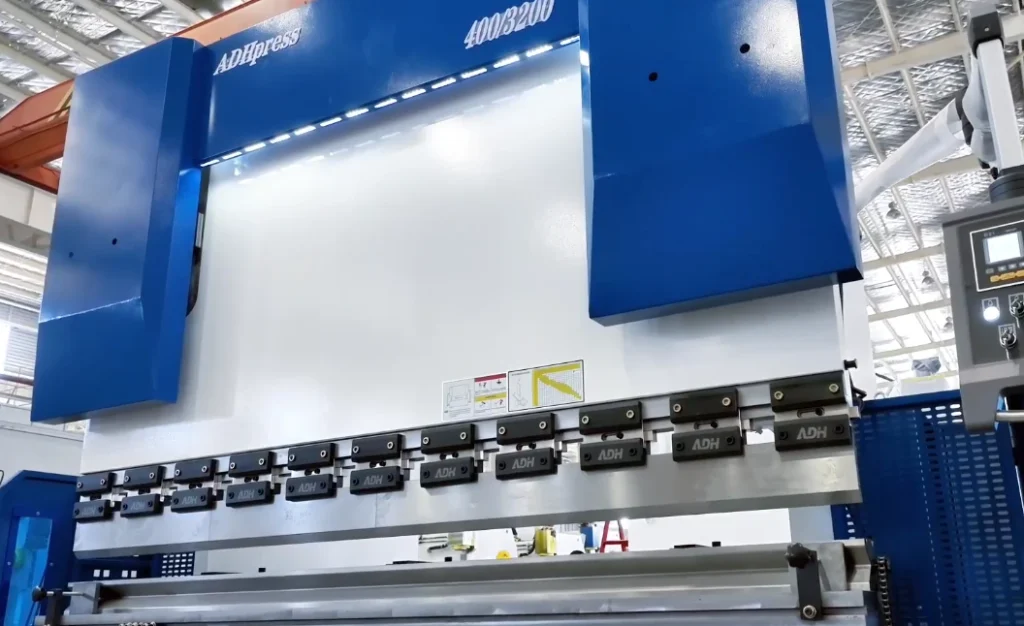
इस डाउन-एक्टिंग व्यवस्था में रैम वह गतिशील ऊपरी बीम है जिस पर पंच लगा होता है। बेड निचली डाई को सहारा देता है, और फ्रेम मशीन की भार-वहन करने वाली संरचना को जोड़ता और सहारा देता है। जब टूल शीट को मोड़ते हैं, तो बल इन घटकों से होकर गुजरता है।
ये घटक दृढ़ होते हैं, लेकिन पूरी तरह कठोर नहीं। भार पड़ने पर रैम और बेड थोड़ा झुक सकते हैं—इस विकृति को विक्षेपण (डिफ्लेक्शन) कहा जाता है—जिससे बेंड की लंबाई के साथ पंच और डाई के बीच का संबंध बदल जाता है। इसलिए मशीन की क्षमता केवल टूलों को चलाने की क्षमता तक सीमित नहीं है: संरचना और टूलिंग को अपनी निर्धारित सीमाओं के भीतर उस विशिष्ट भार को सहन करना चाहिए। केवल उपलब्ध टनेज सटीकता की गारंटी नहीं देता।
बैक गेज टूलिंग के पीछे समायोज्य स्टॉप प्रदान करता है। शीट के किनारे को इन स्टॉप से सटाकर रखा जाता है, जिससे बेंड लाइन के सापेक्ष उसकी स्थिति तय होती है। इससे फ्लैंज की लंबाई नियंत्रित करने और कई पुर्जों पर बेंड का एक ही स्थान दोहराने में मदद मिलती है।
गेज एक संदर्भ देता है; यह न तो बेंड बनाता है और न ही उसका कोण तय करता है। इसकी स्थिति तय करते समय अपेक्षित अंतिम आयामों और बेंड में लगने वाली सामग्री की मात्रा को ध्यान में रखना चाहिए। यदि सेटअप की गणना गलत हो, तो गेज की सेटिंग को सटीक रूप से दोहराने पर भी फ्लैंज की लंबाई गलत हो सकती है।
ड्राइव सिस्टम वह शक्ति प्रदान करता है जो रैम को चलाती है और बेंडिंग बल उत्पन्न करती है:
ये श्रेणियाँ बताती हैं कि गति के लिए शक्ति कैसे प्रदान की जाती है; ये सटीकता की कोई सार्वभौमिक रैंकिंग नहीं हैं। संबंधित मशीन का गति नियंत्रण, क्षमता और काम के लिए उपयुक्तता ही निर्णायक रहते हैं।
नियंत्रण मशीन की गतियों में समन्वय करते हैं। कंप्यूटर न्यूमेरिकल कंट्रोल (CNC) प्रेस ब्रेक में, बेंडों के क्रम के दौरान प्रोग्राम किए गए रैम के चलन और बैक-गेज की स्थितियों को समन्वित किया जा सकता है। इसी कार्यप्रणाली के लिए मशीन विकल्प देखते समय ADH Machine Tool की CNC प्रेस ब्रेक श्रृंखला प्रासंगिक है, क्योंकि उसके उत्पाद पोर्टफोलियो में CNC-आधारित बेंडिंग समाधान शामिल हैं। दोहराई जा सकने वाली गति किसी सेटअप को फिर से प्राप्त करने में मदद करती है; यह सिद्ध नहीं करती कि सेटअप सही है।
क्राउनिंग पहले बताए गए लंबाई की दिशा में होने वाले विक्षेपण की भरपाई करती है। टूलिंग के सपोर्ट पर लंबाई की दिशा में किया गया क्षतिपूरक समायोजन बेंड के एक सिरे से दूसरे सिरे तक पंच के प्रवेश की गहराई को अधिक एकसमान रखने में मदद करता है। पर्याप्त क्षतिपूर्ति के बिना, लंबे बेंड का बीच वाला हिस्सा सिरों की तुलना में अधिक खुला रह सकता है।
क्राउनिंग विक्षेपण की समस्या को ठीक करती है। यह गेज की गलत स्थिति, अनुपयुक्त टूलिंग या मशीन अथवा टूलिंग की निर्धारित क्षमता से अधिक भार डालने की समस्या को ठीक नहीं कर सकती।
मशीन-विशिष्ट सुरक्षा उपाय पंच और डाई के क्षेत्र तथा चलने वाले बैक-गेज तंत्र जैसे क्षेत्रों में सुरक्षा प्रदान करते हैं। मशीन के अनुसार, इनमें पहुँच को सीमित करने वाले गार्ड और खतरनाक गति को रोकने या होने से रोकने वाले संवेदन उपकरण शामिल हो सकते हैं। इनसे मिलने वाली सुरक्षा सही चयन, सेटअप और उपयोग पर निर्भर करती है; ये सुरक्षित कार्य-पद्धतियों या मशीन-विशिष्ट प्रशिक्षण का विकल्प नहीं हैं।
बेंडिंग का एक चक्र घटकों के नामों को उनके कार्यों से जोड़ता है: बैक गेज शीट की स्थिति तय करता है, नियंत्रण ड्राइव को रैम चलाने का निर्देश देते हैं, और पंच तथा डाई बेंड बनाते हैं, जबकि बेड और फ्रेम भार सँभालते हैं। इस क्रम को समझने से यह जानना आसान होता है कि स्थिति-निर्धारण, कोण नियंत्रण और सामग्री की आकार-वापसी प्रक्रिया में कहाँ आते हैं।
फॉर्मिंग स्ट्रोक बेंड बनाता है, लेकिन इससे यह सिद्ध नहीं होता कि तैयार पुर्जा ड्रॉइंग के अनुरूप है। इसकी पुष्टि के लिए टूलिंग से मुक्त होने के बाद धातु को मापना आवश्यक है। नीचे दिया गया क्रम प्रक्रिया समझाता है; यह मशीन चलाने की कार्यविधि नहीं है।
सेटअप की शुरुआत ड्रॉइंग और सामग्री के विनिर्देश से होती है। प्रशिक्षित ऑपरेटर शीट की मोटाई, सामग्री, अपेक्षित बेंड त्रिज्या और पुर्जे की ज्यामिति के अनुकूल पंच और डाई चुनता है। आवश्यक बेंडिंग बल इन विकल्पों और बेंड की लंबाई पर निर्भर करता है; इसे भार लगाने की व्यवस्था के लिए मशीन की क्षमता और टूलिंग की निर्धारित सीमाओं, दोनों के भीतर रहना चाहिए। मशीन विकल्पों का मूल्यांकन करते समय ठोस तकनीकी विवरण देखने के लिए ब्रॉशर और तकनीकी सामग्री डाउनलोड करें; अंतिम क्षमता जाँच संबंधित मशीन और टूलिंग के विनिर्देशों के आधार पर करें।
कई बेंड वाले पुर्जे के लिए उनका क्रम महत्वपूर्ण है, क्योंकि हर बेंड अगले ऑपरेशन के लिए उपलब्ध आकार को बदल देता है। बना हुआ फ्लैंज—बेंड से आगे निकला हुआ हिस्सा—टूलिंग में बाधा डाल सकता है या किसी किनारे को बैक गेज तक पहुँचने से रोक सकता है। इसलिए फॉर्मिंग शुरू होने से पहले पहुँच, खाली जगह, सहारे और मशीन-विशिष्ट सुरक्षा उपायों की जाँच की जाती है। यदि इन बाधाओं के कारण मशीन या टूलिंग का चयन स्पष्ट न हो, तो पुर्जे की ज्यामिति और प्रस्तावित बेंड क्रम के आधार पर अनुप्रयोग पर चर्चा के लिए संपर्क करें।
शीट के संदर्भ किनारे को बैक गेज के स्टॉप से सटाकर सीध में रखा जाता है, जिससे निर्धारित मोड़ रेखा पंच के सापेक्ष सही स्थान पर आती है। शीट का समकोण पर स्थित होना महत्वपूर्ण है: यदि वह तिरछी रखी जाए, तो मोड़ संदर्भ किनारे के सापेक्ष तिरछा बन सकता है और पूरे पुर्जे में फ्लैंज के आयाम असमान हो सकते हैं।
सहारा शीट को औज़ार के संपर्क में आने से पहले झुककर लटकने या निर्धारित संरेखण खोने से रोकता है। मोड़ बनते समय शीट की गति के लिए भी उसमें गुंजाइश होनी चाहिए। बैक गेज स्थिति का संदर्भ देता है; वह ऐसा क्लैंप नहीं है जो पूरे स्ट्रोक के दौरान समूचे वर्कपीस को स्थिर रखे।
पहले वर्णित नीचे की ओर चलने वाली व्यवस्था में, रैम पंच को शीट पर नीचे लाता है, जबकि डाई उसे सहारा देती है। पंच के आगे बढ़ने पर शीट मुड़ती है: मोड़ के भीतर की ओर की सामग्री संकुचित होती है, जबकि बाहर की ओर की सामग्री खिंचती है। जब विरूपण धातु की प्रत्यास्थ सीमा—जिसके भीतर वह पूरी तरह अपनी मूल अवस्था में लौट सकती है—से आगे बढ़ जाता है, तो शीट में स्थायी मोड़ बन जाता है।
एयर बेंडिंग में शीट को डाई की आकृति में पूरी तरह दबाए बिना वह पंच और डाई के खुले हिस्से के दोनों किनारों पर टिकी रहती है। इसलिए पंच के प्रवेश की गहराई मुख्यतः ज्यामिति के माध्यम से दबाव के दौरान बनने वाले कोण को नियंत्रित करती है: पंच जितना गहरा जाता है, शीट के दोनों हिस्से उसके चारों ओर उतना अधिक मुड़ते हैं। केवल डाई का कोण परिणाम तय नहीं करता।
औज़ारों के अलग होने पर मोड़ बनाने वाला बल हट जाता है। स्थायी विरूपण बना रहता है, लेकिन प्रत्यास्थ हिस्से में पुनः आकार ग्रहण करने की प्रवृत्ति होती है। इस स्प्रिंगबैक से मोड़ आम तौर पर थोड़ा खुल जाता है, इसलिए दबाव हटने के बाद का कोण दबाव के दौरान बने कोण से अलग होता है।
इसी अंतर के कारण एयर बेंडिंग में शीट को अक्सर वांछित अंतिम कोण से आगे तक मोड़ा जाता है। यह अतिरिक्त विरूपण दबाव हटने के बाद अपेक्षित वापसी की भरपाई करता है। इसकी आवश्यक मात्रा सामग्री के व्यवहार और मोड़ की ज्यामिति पर निर्भर करती है; इसके लिए कोई सार्वभौमिक मान नहीं है। अन्य स्थितियाँ समान होने पर, अधिक मज़बूत सामग्री और मोटाई के अनुपात में अधिक मोड़ त्रिज्या से सामान्यतः अधिक स्प्रिंगबैक होता है।
दबाव हटने के बाद परीक्षण मोड़ या पहले बने पुर्जे को ड्रॉइंग के अनुसार मापा जाता है। कोण के माप से अंतिम आकृति का पता चलता है; फ्लैंज के माप से जाँचा जाता है कि मोड़ निर्धारित स्थान पर है या नहीं। लंबे मोड़ के लिए कई स्थानों पर माप लेने से वह भिन्नता भी सामने आ सकती है जो एक ही माप में छूट जाती।
सुधार देखी गई त्रुटि के अनुसार होने चाहिए। कोण का लगातार अपेक्षा से अधिक खुला होना स्प्रिंगबैक की अपर्याप्त भरपाई का संकेत हो सकता है, लेकिन अनुपयुक्त औज़ार, सामग्री में अंतर या पंच के प्रवेश की गलत गहराई भी इसके कारण हो सकते हैं। फ्लैंज की लंबाई में त्रुटि होने पर केवल मोड़ बनाने वाला बल बढ़ाने के बजाय स्थिति निर्धारण के संदर्भ और आयामी समायोजनों की जाँच करनी चाहिए। जहाँ कोण मापे जा रहे आयाम को प्रभावित करता हो, वहाँ इस संबंध पर भी विचार करना चाहिए।
सेटअप या प्रोग्राम में किसी भी बदलाव के बाद बार-बार उत्पादन शुरू करने से पहले एक और परिणाम मापना आवश्यक है। रैम का प्रोग्राम में निर्धारित स्थिति तक पहुँचना उसकी गति की पुष्टि करता है, तैयार मोड़ की नहीं। इन दोनों के बीच यही अंतर है, जिसके कारण मोड़ने की विधि, औज़ार और सामग्री के व्यवहार पर एक साथ विचार करना आवश्यक है।
सटीक बेंड के लिए बना हुआ कोण और सपाट ब्लैंक की ज्यामिति, दोनों सही होने चाहिए। बेंडिंग विधि निर्धारित करती है कि टूल शीट को किस तरह नियंत्रित करते हैं; सामग्री का व्यवहार उसके विरूपण और पुनर्प्राप्ति को प्रभावित करता है। यही चयन इस बात को भी प्रभावित करते हैं कि तैयार आयाम प्राप्त करने के लिए कितनी सपाट सामग्री की आवश्यकता होगी।
बेंड के सिरे से देखने पर, शीट पंच और डाई ओपनिंग के दोनों कंधों के संपर्क में होती है। संपर्क के ये तीन स्थान एयर बेंडिंग को परिभाषित करते हैं। जैसे-जैसे पंच सहारों के बीच आगे बढ़ता है, शीट के दोनों पक्ष भीतर की ओर घूमते हैं। इससे उनके बीच का कोण घटता है, लेकिन शीट डाई की सतहों पर पूरी तरह नहीं टिकती।
चूँकि शीट का डाई की प्रोफ़ाइल से पूरी तरह मेल खाना आवश्यक नहीं है, इसलिए टूल की एक उपयुक्त जोड़ी अपनी ज्यामितीय और निर्धारित क्षमता की सीमाओं के भीतर कई कोण बना सकती है। यह लचीलापन संवेदनशीलता भी पैदा करता है: पंच के प्रवेश की गहराई में छोटे बदलाव भार के अधीन कोण को बदल देते हैं। इसलिए प्रोग्राम की गई गहराई टूलिंग और शीट की मोटाई के एक विशिष्ट संयोजन पर लागू होती है, न कि सेटअप से स्वतंत्र किसी कोण पर।
बॉटमिंग में शीट डाई की सतहों पर टिक जाती है, जिससे टूल की ज्यामिति एयर बेंडिंग की तुलना में बेंड को अधिक प्रत्यक्ष रूप से नियंत्रित करती है। इससे प्रत्यास्थ पुनर्प्राप्ति समाप्त नहीं होती। टूलिंग और सेटअप में फिर भी स्प्रिंगबैक का ध्यान रखना आवश्यक है; यह नहीं मानना चाहिए कि भार हटाने के बाद पार्ट का कोण डाई के कोण से बिल्कुल मेल खाएगा।
कॉइनिंग इससे आगे जाती है: बहुत अधिक संपर्क दबाव बेंड क्षेत्र को स्थायी रूप से संपीड़ित करता है और धातु पर टूलिंग की प्रोफ़ाइल अंकित कर देता है। यह अतिरिक्त विरूपण स्प्रिंगबैक को अधिक हद तक कम करता है, लेकिन इसके लिए काफी अधिक बल की आवश्यकता होती है।
तुलनीय सामग्री, बेंड की लंबाई और बेंड की ज्यामिति के लिए, दोनों विधियों में सामान्यतः एयर बेंडिंग से अधिक बल की आवश्यकता होती है, और कॉइनिंग में सबसे अधिक बल लगता है। ये अलग-अलग फॉर्मिंग विधियाँ हैं—एयर-बेंडिंग सेटअप में केवल अधिक बल लगाने के निर्देश नहीं। मशीन और टूलिंग की निर्धारित क्षमता इच्छित विधि के लिए उपयुक्त होनी चाहिए।
ये कारक एक-दूसरे को प्रभावित करते हैं, इसलिए बल कम करने के लिए टूल बदलने से पार्ट की ज्यामिति भी बदल सकती है:
एयर-बेंड की अंदरूनी त्रिज्या अपने-आप पंच की त्रिज्या के बराबर नहीं होती। शीट अपने सहारे के बिंदुओं के बीच वक्र बनाती है, इसलिए प्राप्त त्रिज्या पंच की ज्यामिति के साथ-साथ डाई के खुलाव और सामग्री के व्यवहार पर भी निर्भर करती है। शीट पंच की नोक के चारों ओर कसकर न भी लिपटे।
ये संबंध हैं, बल की गणना नहीं। कुल बल मोड़ की लंबाई और विधि पर भी निर्भर करता है; वास्तविक लोडिंग व्यवस्था के लिए मशीन और टूलिंग की रेटिंग के आधार पर उनकी उपयुक्तता जाँची जानी चाहिए।
स्प्रिंगबैक सामग्री की मज़बूती और प्रत्यास्थ कठोरता के साथ-साथ मोड़ की ज्यामिति पर भी निर्भर करता है। अन्य परिस्थितियाँ समान होने पर, कठोरता की तुलना में अधिक मज़बूती का अर्थ आम तौर पर भार हटाने के बाद अधिक प्रत्यास्थ वापसी होता है। इसलिए मिश्रधातु, टेम्पर—सामग्री की कठोर की गई अवस्था—या मोटाई में बदलाव से आवश्यक क्षतिपूर्ति बदल सकती है, भले ही प्रोग्राम की गई गतियाँ अपरिवर्तित रहें।
रोलिंग के कारण शीट के गुण दिशा के अनुसार भी बदल सकते हैं। कुछ सामग्रियों में रोलिंग की दिशा के समानांतर मोड़ रेखा पर, उसके लंबवत मोड़ रेखा की तुलना में, दरार पड़ने की संभावना अधिक हो सकती है, विशेषकर छोटी त्रिज्या या कठोर टेम्पर के मामले में। इसका कारण मोड़ के बाहरी हिस्से में खिंचाव है: आवश्यक विकृति उस दिशा में सामग्री की तन्यता, यानी बिना टूटे खिंचने की क्षमता, से अधिक हो सकती है।
यह ग्रेन की दिशा से जुड़ा कोई निरपेक्ष नियम नहीं है। सामग्री-विशिष्ट मोड़ने की क्षमता संबंधी दिशानिर्देश और योग्यताप्राप्त परीक्षण स्वीकार्य त्रिज्याएँ और दिशाएँ निर्धारित करते हैं। अतिरिक्त मोड़ कोण को ठीक कर सकता है, लेकिन अपर्याप्त तन्यता को दूर नहीं कर सकता और दरार पड़ने का जोखिम बढ़ा सकता है।
मोड़ एक वक्र क्षेत्र घेरता है, न कि कोई तीखा कोना। उसकी अंदरूनी सतह संकुचित होती है, जबकि बाहरी सतह खिंचती है। इनके बीच न्यूट्रल एक्सिस होती है, जहाँ लंबाई लगभग अपरिवर्तित रहती है; यह अपने-आप नहीं मानना चाहिए कि वह मोटाई के ठीक बीच में होती है।
बेंड अलाउंस वक्र मोड़ से होकर न्यूट्रल एक्सिस के साथ मापी गई विकसित लंबाई है। बेंड डिडक्शन वह समायोजन है जिसे बाहरी फ्लैंज आयामों के योग से घटाकर फ्लैट लंबाई प्राप्त की जाती है।
एक मोड़ वाले साधारण ब्लैंक के लिए:
ये अलग-अलग आयामी संदर्भों पर आधारित वैकल्पिक गणनाएँ हैं, एक-दूसरे के स्थान पर इस्तेमाल किए जा सकने वाले समायोजन नहीं। इनके मानों में मोड़ का कोण, त्रिज्या, मोटाई और सामग्री तथा प्रक्रिया का व्यवहार प्रतिबिंबित होना चाहिए। गलत मोड़ भत्ते के कारण निर्धारित तैयार आयामों के लिए ब्लैंक में सामग्री आवश्यकता से अधिक या कम रह सकती है; रैम और बैक-गेज की सटीक गति भी लेआउट की इस मूल त्रुटि को ठीक नहीं कर सकती।
क्लियरेंस का आकलन केवल तैयार पुर्जे के लिए नहीं, बल्कि हर मध्यवर्ती आकार के लिए किया जाना चाहिए। पहले बनाया गया फ्लैंज बाद के मोड़ों के दौरान वर्कपीस द्वारा घेरे जाने वाले क्षेत्र को बदल देता है। वह टूलिंग या मशीन से टकरा सकता है, बैक-गेज के संदर्भ बिंदु में बाधा डाल सकता है, या आकार देने के बाद पुर्जे को निकालने से रोक सकता है। व्यवहार्य मोड़ क्रम में पूरी प्रक्रिया के दौरान स्थिति निर्धारण की पहुँच, गति के लिए क्लियरेंस और आवश्यक सुरक्षा उपाय बने रहने चाहिए।
CNC की दोहराव क्षमता का अर्थ है निर्देशित स्थितियों को दोहराना; सत्यापित सटीकता का अर्थ है ड्रॉइंग की सहन-सीमाओं के भीतर आयाम प्राप्त करना। दोहराने योग्य प्रोग्राम भी अनुपयुक्त मोड़ भत्ते या गलत सामग्री-क्षतिपूर्ति सेटिंग को बार-बार लागू कर सकता है। इसलिए सत्यापन केवल प्रोग्राम का नहीं, बल्कि ब्लैंक, सामग्री, टूलिंग, विधि और क्रम के पूरे संयोजन का होना चाहिए।
इस आधार पर उपयुक्तता की जाँच स्पष्ट है: क्या चुनी गई मशीन और टूलिंग अपनी निर्धारित क्षमता के भीतर आवश्यक बल दे सकती हैं, निर्दिष्ट ज्यामिति बना सकती हैं और पुर्जे के हर चरण को सुरक्षित रूप से संभाल सकती हैं?
प्रेस ब्रेक का चयन केवल उसकी बताई गई टनेज के आधार पर नहीं, बल्कि प्रस्तावित पुर्जे और प्रक्रिया के अनुसार करें। ड्रॉइंग, सामग्री विनिर्देश, मोटाई, मोड़ने की विधि और नियोजित मोड़ क्रम से शुरू करें। उपयुक्त सेटअप को बल, टूलिंग, भार-वितरण, क्लियरेंस और सहारे की आवश्यकताएँ एक साथ पूरी करनी चाहिए। अतिरिक्त बल क्षमता उस स्थिति की भरपाई नहीं कर सकती जिसमें पुर्जा फ्रेम से टकराता हो या टूलिंग भार सहन न कर सके।
मशीन की टनेज उसकी निर्धारित बल क्षमता बताती है; यह किसी विशेष मोड़ के लिए आवश्यक बल नहीं है। आवश्यक बल सामग्री की मजबूती, मोटाई, डाई के खुले भाग की चौड़ाई, मोड़ने की विधि और एक स्ट्रोक में मोड़ी जाने वाली लंबाई पर निर्भर करता है। अन्य स्थितियाँ समान रहने पर लंबे मोड़ में एक साथ अधिक सामग्री मोड़ी जाती है, जिससे आवश्यक बल बढ़ता है।
प्रस्तावित सेटअप के लिए आवश्यक बल और उपयोग योग्य मोड़ लंबाई, दोनों जाँचें। कोई लंबा, पतला पैनल मशीन की निर्धारित बल क्षमता के भीतर हो सकता है, लेकिन उपलब्ध टूलिंग लंबाई से अधिक हो सकता है। कोई छोटा, मोटा पुर्जा आसानी से समा सकता है, फिर भी उस छोटी लंबाई पर मशीन की अनुमत सीमा से अधिक बल माँग सकता है। केवल बेड की कुल लंबाई या कुल टन भार, दोनों में से कोई भी अपने आप में उपयुक्तता सिद्ध नहीं करता।
टूलिंग को दो अलग कसौटियों पर खरा उतरना चाहिए: क्या वह आवश्यक आकार बना सकती है, और क्या वह भार सह सकती है? पंच की प्रोफ़ाइल और नोक की त्रिज्या, डाई का खुलाव, फ्लैंज को मिलने वाला सहारा और पहले से बने हिस्सों के आसपास की खाली जगह जाँचें। बल घटाने के लिए डाई का खुलाव बढ़ाने से प्राप्त होने वाली त्रिज्या बदल सकती है या छोटे फ्लैंज को पर्याप्त सहारा नहीं मिल सकता।
इसके बाद सेटअप में प्रयुक्त पंच, डाई, होल्डर और एडाप्टर की निर्धारित भार क्षमताएँ जाँचें। जहाँ क्षमता प्रति इकाई लंबाई पर बल के रूप में दी गई हो, वहाँ वास्तविक संपर्क में आने वाली लंबाई और टूलिंग की व्यवस्था के लिए टूलिंग निर्माता के नियम लागू करें। यह न मानें कि मशीन का पूरा निर्धारित बल टूल के छोटे खंड पर लगाया जा सकता है।
मशीन पर भार डालने की भी सीमाएँ होती हैं। वही कुल बल कम लंबाई पर केंद्रित होने से बेड और रैम के उस हिस्से पर अधिक भार पड़ता है; उसे केंद्र से हटाने पर मशीन की संरचना के भार वहन करने का तरीका बदल जाता है। निर्माता द्वारा अनुमत केंद्रित, वितरित और केंद्र से हटकर लगाए गए भार की स्थितियाँ जाँचें। कुल टन भार की सीमा के भीतर रहने से ये सीमाएँ अप्रभावी नहीं हो जातीं।
चयनित टूलिंग लगे होने की स्थिति में मशीन के आयामी चित्र का उपयोग करें। बिना टूलिंग लगी मशीन का माप वर्कपीस के लिए उपलब्ध स्थान को वास्तविकता से अधिक दिखा सकता है।
इन आयामों की जाँच पूरे क्रम में करें—शीट डालते समय, उसकी स्थिति बदलते समय और उसे निकालते समय भी; केवल अंतिम मोड़ की स्थिति में नहीं। यदि किसी पुर्जे को मोड़ा तो जा सकता है, लेकिन बाहर नहीं निकाला जा सकता, तो वह फिट की जाँच में असफल है।
ड्राइव मोड़ने के लिए गति और बल प्रदान करता है। हाइड्रॉलिक और सर्वो-इलेक्ट्रिक ड्राइव तकनीकों को दर्शाते हैं; CNC, यानी कंप्यूटर न्यूमेरिकल कंट्रोल, यह बताता है कि प्रोग्राम किए गए निर्देश मशीन के कार्यों में कैसे समन्वय करते हैं। इसलिए CNC प्रेस ब्रेक में अलग-अलग ड्राइव प्रणालियाँ हो सकती हैं।
किसी भी नाम को क्षमता की गारंटी मानने के बजाय मशीन के वास्तविक विनिर्देशों की तुलना करें। ड्राइव के लिए निर्धारित बल क्षमता, उपलब्ध स्ट्रोक, गति की रफ्तार और संचालन संबंधी सीमाएँ जाँचें। नियंत्रणों के लिए देखें कि कौन-सी गतिविधियाँ प्रोग्राम की जा सकती हैं—जैसे रैम की स्थिति, बैक-गेज की गहराई, फिंगर की ऊँचाई या फिंगर की पार्श्व स्थिति।
स्वचालित गेज पोज़िशनिंग से मोड़ों के बीच हाथ से स्थिति बदलने की आवश्यकता कम हो सकती है, लेकिन तभी जब स्थापित एक्सिस और उनकी गति-सीमाएँ पुर्जे के अनुकूल हों। अधिक सक्षम कंट्रोलर, आवश्यक खाली जगह की कमी दूर नहीं कर सकता या टूलिंग की निर्धारित भार क्षमता नहीं बढ़ा सकता।
चयन का निर्णय मशीन निर्माता की क्षमता संबंधी जानकारी, टूलिंग निर्माता की निर्धारित क्षमताओं और सामग्री तथा मोड़ने की विधि पर लागू बल संबंधी आँकड़ों के आधार पर लें। हर चार्ट की मान्यताओं और इकाइयों की जाँच करें: किसी एक सामग्री की मजबूती या विधि के लिए बनी तालिका अपने-आप दूसरी के लिए मान्य नहीं होती।
अनुमानित आवश्यक बल और अनुमत क्षमता को अलग रखें। कैलकुलेटर शीट मोड़ने के लिए आवश्यक बल का अनुमान दे सकता है; वह यह तय नहीं करता कि कोई विशिष्ट मशीन या टूलिंग का छोटा खंड कितना भार सह सकता है। कोई सार्वभौमिक प्रतिशत अपनाने के बजाय संबंधित निर्माता के मार्गदर्शन के अनुसार आवश्यक अतिरिक्त क्षमता रखें।
प्रस्तावित काम के लिए बल के आकलन का आधार, टूलिंग का चयन, भार लगने की स्थिति और खाली जगह की जाँच दर्ज करें। यदि निर्धारित क्षमता या भार लगने की स्थिति संबंधी जानकारी उपलब्ध नहीं है, तो सेटअप को मंज़ूरी देने से पहले स्पष्टीकरण प्राप्त करें; मशीन की घोषित टन क्षमता में अतिरिक्त गुंजाइश इस जानकारी का विकल्प नहीं है।
इन जाँचों में सफल होने से तकनीकी व्यवहार्यता स्थापित होती है, तैयार पुर्जे की सटीकता या अप्रशिक्षित व्यक्ति को मशीन चलाने की अनुमति नहीं। सेटअप की पुष्टि और मोड़ने का काम अब भी प्रशिक्षित, अधिकृत कर्मियों तथा मशीन के लिए आवश्यक सुरक्षा उपायों के साथ ही होना चाहिए।
प्रेस ब्रेक धातु को कैसे मोड़ता है, यह समझना आपको निगरानी में प्रशिक्षण के लिए तैयार करता है—स्वतंत्र संचालन के लिए नहीं। तकनीकी रूप से संभव मोड़ के लिए भी अधिकृत ऑपरेटर, सत्यापित सेटअप और मशीन तथा काम के अनुकूल सुरक्षा उपाय आवश्यक हैं।
स्वतंत्र रूप से मशीन चलाने से पहले उस मशीन के लिए विशिष्ट प्रशिक्षण पूरा करें, पर्यवेक्षण में सुरक्षित कार्य-पद्धतियों का प्रदर्शन करें और कार्यशाला से प्राधिकरण प्राप्त करें। नियंत्रणों, संचालन मोड, सेटअप संबंधी आवश्यकताओं और सुरक्षा उपायों को समझने के लिए मशीन मैनुअल तथा कार्यशाला की स्वीकृत प्रक्रियाओं का उपयोग करें। किसी अन्य प्रेस ब्रेक पर अनुभव होने का अर्थ यह नहीं है कि आप इस मशीन के नियंत्रणों या सुरक्षा प्रणाली को समझते हैं।
पंच और डाई के बीच बंद होता अंतराल कुचलने का खतरा पैदा करता है। शीट को स्थिति में रखने और मोड़ने के दौरान हाथों को इससे दूर रखें; शीट की स्थिति ठीक करने के लिए कभी भी औज़ारों के बीच हाथ न डालें। बैक गेज भी चलता है और कार्यवस्तु के पीछे दबने के स्थान बना सकता है।
मोड़ बनते समय शीट स्वयं ऊपर उठ सकती है या घूम सकती है। उसके किनारे और पहले से बने फ्लैंज आपको चोट पहुँचा सकते हैं या औज़ारों, मशीन के फ्रेम या सहारों के बीच हाथ फँसा सकते हैं। प्रशिक्षण में पूरे मोड़ने के क्रम के लिए हाथों की स्वीकृत स्थिति, शरीर की स्थिति और शीट सँभालने के तरीके तय होने चाहिए—केवल समतल शीट को रखने के लिए नहीं।
इन घटकों के अलग-अलग उद्देश्य हैं:
फुट पैडल मशीन की गति का आदेश देता है; वह हाथों को डाई से दूर नहीं रखता। उसे गलती से सक्रिय होने से बचाने की व्यवस्था आवश्यक है, और ऑपरेटरों को जानबूझकर दिए जाने वाले आदेशों के बीच उस पर पैर टिकाए रखने से बचना चाहिए। यदि किसी छोटे हिस्से के कारण हाथ मोड़ने वाले क्षेत्र के पास आते हैं, तो उस काम के लिए शीट सँभालने और सुरक्षा की स्वीकृत व्यवस्था चाहिए—यह मान लेना पर्याप्त नहीं कि अतिरिक्त सावधानी से काम चल जाएगा।
किसी पुर्जे को लोड करना या मोड़ना आसान बनाने के लिए सुरक्षा गार्ड, इंटरलॉक या संवेदन उपकरणों को निष्क्रिय न करें। यदि कोई सुरक्षा व्यवस्था विफल हो जाए या नियोजित काम में बाधा डाले, तो काम रोकें और समस्या की सूचना दें। सुरक्षा व्यवस्था विफल होने पर खराबी दूर होने और उसके सही काम करने की पुष्टि होने तक मशीन को उपयोग से बाहर रखना आवश्यक है।
मशीन का उपयोग करने से पहले उसे सामान्य तरीके से रोकने की प्रक्रिया तथा आपातकालीन रोक नियंत्रणों का स्थान और कार्य जान लें। यह न मानें कि मशीन की गति तुरंत रुक जाती है: रुकने में लगने वाला समय और मशीन की स्थिति यह तय करते हैं कि गति बंद होने से पहले कोई व्यक्ति खतरे तक पहुँच सकता है या नहीं।
औजार बदलने, सेटअप समायोजित करने, सफाई और रखरखाव के दौरान कोई व्यक्ति मशीन की अप्रत्याशित गति के संपर्क में आ सकता है। खतरनाक क्षेत्र में प्रवेश करने से पहले मशीन-विशिष्ट सेटअप और ऊर्जा-पृथक्करण प्रक्रियाओं का पालन करें, जिनमें आवश्यक होने पर लॉकआउट/टैगआउट भी शामिल है। पृथक्करण में संबंधित ऊर्जा स्रोतों और संचित ऊर्जा का ध्यान रखा जाना चाहिए, जैसे हाइड्रोलिक दबाव या कोई उठा हुआ हिस्सा जो नीचे आ सकता है। काम शुरू होने से पहले अधिकृत कर्मियों को इन खतरों को सुरक्षित करना और आवश्यक सुरक्षित स्थिति की पुष्टि करनी चाहिए।
आपातकालीन रोक ऊर्जा-पृथक्करण नहीं है। यह ऊर्जा स्रोतों को अलग किए या संचित ऊर्जा को सुरक्षित किए बिना खतरनाक गति रोक सकती है। इसलिए मशीन का रुका होना उसके अंदर हाथ डालने की अनुमति नहीं है।
आपका अगला कदम वास्तविक मशीन पर प्रशिक्षक की निगरानी में उसका निरीक्षण करना है: प्रशिक्षक से नियोजित कार्य के खतरे, आवश्यक सुरक्षा व्यवस्थाएँ, मशीन रोकने के नियंत्रण और ऊर्जा-पृथक्करण प्रक्रिया की पहचान करवाएँ। यदि सुरक्षित पहुँच या संचालन का तरीका स्पष्ट न हो, तो अनुमोदित विधि तय होने तक कार्य रोके रखें।
