पैनल बेंडर का कार्य सिद्धांत और CNC स्वचालन
मूल सिद्धांत: शीट को क्लैंप करें और बाहर निकले किनारे को मोड़ें पैनल बेंडर पकड़ने और बनाने की प्रक्रियाओं को…

जब उपयुक्त शीट-मेटल पार्ट्स में कई मोड़ बनाने हों और हर मोड़ के बीच उन्हें काफी संभालना पड़ता हो, तो पैनल बेंडर उत्पादन दर, एकरूपता और श्रम दक्षता बढ़ा सकता है। इसका मुख्य लाभ ऑपरेटर को वर्कपीस उठाने, घुमाने और दोबारा सही स्थिति में रखने की ज़रूरत कम करना है; यह हर बेंडिंग कार्य के लिए सबसे तेज़ या सबसे किफायती मशीन नहीं है।
इसलिए बार-बार बनाए जाने वाले पैनल और एनक्लोज़र इसके लिए अच्छे उम्मीदवार हो सकते हैं। लेकिन इससे पैनल बेंडर, प्रेस ब्रेक का हर काम में विकल्प नहीं बन जाता। लाभ इस बात पर निर्भर करता है कि आपके पार्ट्स मशीन में बन सकते हैं या नहीं, वह वास्तव में कितना मैनुअल हैंडलिंग कम करती है, और निवेश को उचित ठहराने के लिए पर्याप्त उपयुक्त काम उपलब्ध है या नहीं।
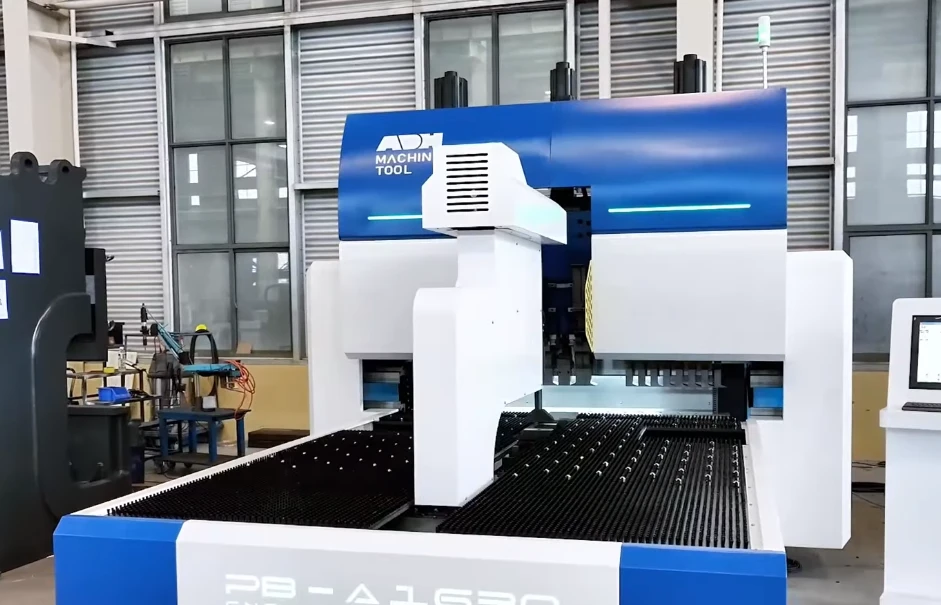
पैनल बेंडर **ब्लैंक—मोड़ने से पहले आकार में काटी गई सपाट शीट—**को कार्य-सतह पर सहारा देता है। मोड़ बनाते समय ब्लैंक होल्डर उसे कसकर पकड़ते हैं, जबकि चलायमान बेंडिंग ब्लेड बाहर निकले किनारे को मोड़कर फ्लैंज बनाते हैं, जो पार्ट का मुड़ा हुआ किनारा होता है।
यह प्रेस ब्रेक से अलग है, जिसमें पंच शीट को डाई में दबाता है। मैनुअल प्रेस-ब्रेक प्रक्रिया में ऑपरेटर को अक्सर हर मोड़ के बीच पार्ट को सहारा देना, घुमाना और पोज़िशनिंग स्टॉप के सापेक्ष सही जगह पर रखना पड़ता है। इन कामों को बार-बार करने में काफी समय और मेहनत लग सकती है, खासकर बड़े या संभालने में मुश्किल पैनलों के साथ।
पैनल बेंडर का फॉर्मिंग तंत्र हर मोड़ के दौरान शीट को हाथ से संभालने की ज़रूरत कम करता है, लेकिन पार्ट को अपने आप स्थानांतरित करना एक अलग क्षमता है। मॉडल और कॉन्फ़िगरेशन के आधार पर मशीन ब्लैंक को अलग-अलग किनारों के लिए सही स्थिति में ला और घुमा भी सकती है। लोडिंग और अनलोडिंग के लिए फिर भी ऑपरेटर की ज़रूरत हो सकती है, या ये काम स्वचालित हो सकते हैं।
उपयुक्त एनक्लोज़र के लिए यह अंतर मायने रखता है: बार-बार हाथ से उठाए बिना कई फ्लैंज बनाने से हैंडलिंग में लगने वाला समय और पोज़िशनिंग में भिन्नता कम हो सकती है। यदि ऑपरेटर को अब भी पार्ट की स्थिति बार-बार बदलनी पड़े, तो इस लाभ का कम हिस्सा मिलता है। इसलिए मशीन का मूल्यांकन करते समय केवल यह न देखें कि उसे स्वचालित कहा जाता है या नहीं; यह भी जाँचें कि वह ऑपरेटर के कार्य-चक्र से कौन-से काम हटाती है। इसी कसौटी पर प्रेस-आर्म प्रकार के पैनल बेंडर को देखें और अपने पार्ट्स के लिए आवश्यक हैंडलिंग की पुष्टि करें।
तीन स्थितियाँ तय करती हैं कि कम मैनुअल हस्तक्षेप वाली बेंडिंग व्यावहारिक लाभ देगी या नहीं:
इन लाभों से होने वाली बचत का अनुमान लगाने से पहले प्रतिनिधि पुर्ज़ों पर परीक्षण करें और स्वीकार्य पुर्ज़ों की संख्या, ऑपरेटर का समय तथा किसी भी अतिरिक्त प्रक्रिया को दर्ज करें। फिर पूरी कार्यशाला में वास्तविक उपयोग दर के आधार पर परिणाम का आकलन करें। यदि उपयुक्त ऑर्डर कम हों या कोई दूसरी प्रक्रिया तैयार पुर्ज़ों के उत्पादन को सीमित करती हो, तो केवल तेज़ बेंडिंग से प्रति पुर्ज़ा कम लागत साबित नहीं होती। इन आँकड़ों के आधार पर अपनी उत्पादन आवश्यकताओं और प्रस्तावित मशीन की कॉन्फ़िगरेशन पर चर्चा के लिए संपर्क करें।
इन लाभों को केवल तेज़ प्रोग्राम किए गए बेंड क्रम से नहीं, बल्कि कम हैंडलिंग और दोबारा काम के साथ अधिक स्वीकार्य पुर्ज़ों के आधार पर आँकें। हर लाभ इस बात पर निर्भर करता है कि प्रस्तावित मशीन वास्तव में क्या स्वचालित करती है और क्या बाकी उत्पादन प्रक्रिया उस सुधार को तैयार पुर्ज़ों के उत्पादन में बदल सकती है।
स्वचालित पोज़िशनिंग और घुमाने की सुविधा वाली मशीन में कंट्रोल बेंडों के बीच ब्लैंक को आगे बढ़ाता है; उसे ऑपरेटर द्वारा फिर से उठाने, घुमाने और सही जगह रखने का इंतज़ार नहीं करना पड़ता। बार-बार बनाए जाने वाले, कई बेंड वाले पुर्ज़ों को इसका लाभ मिलता है, क्योंकि मशीन हर क्रम में कई जगहों पर होने वाली हैंडलिंग की देरी दूर करती है—भले ही बेंड बनाने की क्रिया स्वयं तेज़ न हो।
बेंडिंग समय और पूरे चक्र के समय में अंतर करें। बेंडिंग समय में बेंड बनाना शामिल है; पूरे चक्र के समय में लोडिंग, पोज़िशनिंग, दोबारा पोज़िशनिंग और अनलोडिंग भी शामिल हैं। इस पूरे चक्र की तुलना अपनी मौजूदा प्रेस-ब्रेक या मैनुअल-फोल्डिंग प्रक्रिया से करें और निरीक्षण तथा अतिरिक्त प्रक्रियाओं को भी ध्यान में रखें। यदि लोडिंग उसी गति से न हो पाए, तो बेंडर को इंतज़ार करना पड़ेगा। यदि आगे की असेंबली प्रक्रिया पहले से पूरी क्षमता पर चल रही हो, तो तेज़ बेंडिंग भेजे जाने वाले उत्पादों की संख्या बढ़ाने के बजाय काम की कतार बढ़ा सकती है।
दोबारा उपयोग योग्य टूलिंग संगत कामों के बीच अपनी जगह पर बनी रह सकती है, जिससे टूल बदलने और समायोजन की ज़रूरत घटती है। जहाँ मशीन स्वचालित टूलिंग कॉन्फ़िगरेशन उपलब्ध कराती है, वहाँ मैनुअल सेटअप भी कम हो सकता है। संग्रहीत और सत्यापित प्रोग्राम दोहराए जाने वाले ऑर्डरों के लिए पोज़िशनिंग और बेंड क्रम फिर से बनाने की ज़रूरत घटाते हैं। इन संभावित बचतों का आकलन करते समय ऑटो-टूल पैनल बेंडर की टूलिंग और सेटअप क्षमताओं को अपने पुर्ज़ों के समूह से मिलाकर जाँचें।
लाभ इस बात पर निर्भर करता है कि अगले काम का सेटअप पिछले काम से कितना मिलता-जुलता है। समान सामग्री की मोटाई और ज्यामिति होने पर जल्दी बदलाव संभव हो सकता है; अलग क्लैम्पिंग ज़रूरतें, विशेष आकृतियाँ या टूलिंग की आवश्यकताएँ इसमें बाधा डाल सकती हैं। “दोबारा उपयोग योग्य” का मतलब यह नहीं कि हर पुर्ज़ा बिना समायोजन के बनाया जा सकता है।
काम बदलने का समय एक काम के अंतिम स्वीकार्य पुर्ज़े से अगले काम के पहले स्वीकार्य पुर्ज़े तक मापें। इसमें प्रोग्राम का चयन, मशीन में समायोजन, परीक्षण के पुर्ज़े और स्वीकृति शामिल हैं—केवल स्वचालित टूल मूवमेंट नहीं।
नियंत्रित स्थिति-निर्धारण से हर मोड़ के लिए शीट की स्थिति में अंतर कम होता है। मोड़ने का एक समान क्रम भी एक पुर्जे से दूसरे पुर्जे तक आकार देने की प्रक्रिया को अधिक स्थिर रखता है। जब इन नियंत्रणों से फ्लैंज के आयाम और कोण निर्धारित सहनशीलता सीमा के भीतर रहते हैं, तो कम पुर्जों में सुधार की ज़रूरत पड़ती है और साथ जुड़ने वाले घटकों के बिना समायोजन फिट होने की संभावना बढ़ती है।
लेकिन दोहराव में एकरूपता, सटीकता नहीं है: मशीन एक ही गलत आयाम को बार-बार बना सकती है। ब्लैंक में अंतर, गलत सेटिंग और स्प्रिंगबैक—मोड़ने के बाद धातु का लोच के कारण वापस आना—अब भी त्रुटियाँ पैदा कर सकते हैं। कैलिब्रेशन और सामग्री-विशिष्ट प्रक्रिया सेटिंग आवश्यक बनी रहती हैं; स्वचालित मापन और क्षतिपूर्ति मशीन पर निर्भर करती हैं।
परीक्षणों के दौरान, केवल एक स्वीकृत नमूने के बजाय बार-बार बनाए गए पुर्जों के महत्वपूर्ण आयामों को ड्रॉइंग से मिलाकर जाँचें। जहाँ फिट महत्वपूर्ण है, वहाँ असेंबली में परिणाम की पुष्टि करें। एकरूपता तभी मूल्यवान है जब बार-बार मिलने वाला परिणाम स्वीकार्य हो।
स्वचालित क्रम ऑपरेटर के प्रत्यक्ष कार्य समय को कम करता है—यानी प्रत्येक पुर्जे को सक्रिय रूप से संभालने या उस पर काम करने में लगने वाला समय। बार-बार स्थिति निर्धारित करने और सहारा देने के काम हटाने से मोड़ने में लगने वाला प्रत्यक्ष श्रम कम हो सकता है, भले ही कोई व्यक्ति अब भी हर शीट को लोड और अनलोड करता हो।
इसका मतलब यह नहीं कि कर्मचारियों का कोई पद अपने-आप समाप्त हो जाता है। प्रोग्रामिंग, सेटअप, छँटाई, निरीक्षण, समस्या निवारण और प्रक्रिया संबंधी सहायता काम का हिस्सा बनी रहती हैं। छोटे उत्पादन बैचों में तैयारी पर लगा काफी समय अपेक्षाकृत कम पुर्जों में बँटता है।
साझा सहायता समय सहित, काम से जुड़े कुल श्रम को प्रति स्वीकार्य पुर्जे के हिसाब से दर्ज करें। प्रत्यक्ष कार्य समय घटने से क्षमता तभी मुक्त होती है जब ऑपरेटर दूसरे काम उत्पादक और सुरक्षित ढंग से कर सके, या कुल कार्यभार को पुनर्गठित किया जा सके। बार-बार लोडिंग और हस्तक्षेप की ज़रूरत फिर भी उस व्यक्ति को मशीन से बाँधे रख सकती है।
पर्याप्त सहारे से बिना सहारे वाला फैलाव कम होता है, जिसके कारण पतली शीट अपने वजन से झुक सकती है। इससे आकार देते समय पैनल को स्थिर स्थिति में रखना आसान होता है। हाथ से पलटने और एक जगह से दूसरी जगह ले जाने की ज़रूरत घटने से किनारों के घिसटने, कोनों के टकराने या दिखाई देने वाली सतहों पर निशान पड़ने के अवसर भी कम होते हैं। यह विशेष रूप से बड़े, लचीले पैनलों के लिए महत्वपूर्ण हो सकता है, बशर्ते वे मशीन की सहारा देने और संभालने की क्षमता के भीतर हों। ऐसे काम के लिए मशीनों की तुलना करते समय सक्शन-कप प्रकार के पैनल बेंडर की जानकारी भी देखी जा सकती है; उपयुक्तता का निर्णय अपने पैनल के आकार और सतह-सुरक्षा की ज़रूरतों के आधार पर करें।
सहारा देने का मतलब बिना संपर्क के संभालना नहीं है। कार्य सतहें, क्लैंप और फँसा हुआ मलबा अब भी पुर्जे पर खरोंच या डेंट डाल सकते हैं। सतह के प्रति संवेदनशील काम के लिए मशीन और उपयोग के अनुरूप सुरक्षा योजना चाहिए।
निर्दिष्ट सामग्री और फिनिश का परीक्षण प्रस्तावित सहारों, क्लैंपिंग सेटिंग और किसी भी स्वीकृत सुरक्षात्मक फिल्म के साथ करें। दोनों सतहों का निरीक्षण संभालने की पूरी प्रक्रिया के बाद करें, केवल मोड़ने के तुरंत बाद नहीं।
बार-बार उठाने, शरीर मोड़ने और हाथ से स्थिति बदलने की ज़रूरत घटने से ऑपरेटर पर शारीरिक दबाव कम होता है। एर्गोनॉमिक लाभ सबसे अधिक तब होता है जब स्वचालन असुविधाजनक हैंडलिंग कार्यों को ही हटा दे, न कि उन्हें केवल लोडिंग या अनलोडिंग स्टेशन पर पहुँचा दे।
स्वचालित गति के कारण गतिमान अक्षों और दबने के स्थानों से जुड़े जोखिम भी पैदा होते हैं। लोडिंग, खराबी दूर करने और रखरखाव के दौरान भी सुरक्षा उपाय ज़रूरी हैं। सुरक्षा घेराबंदी, इंटरलॉक, पहुँच की व्यवस्था, उठाने में सहायता और ऊर्जा पृथक्करण की प्रक्रियाएँ स्थापित मशीन और उसके आसपास किए जाने वाले कार्यों के अनुरूप होनी चाहिए। जोखिम आकलन में केवल सामान्य स्वचालित संचालन ही नहीं, इन गतिविधियों को भी शामिल करना चाहिए।
किन वास्तविक पुर्जों पर मशीन ये लाभ दे सकती है? सामग्री और मोटाई की सीमाओं, ब्लैंक को सहारा देने और पकड़ने की जगह, तथा पूरे मोड़ क्रम में पर्याप्त खाली जगह की जाँच करके अनुकूल पुर्जों की पहचान करें। उपलब्ध मशीन विकल्पों की तुलना के लिए उत्पाद संबंधी दस्तावेज़ डाउनलोड करें और उन्हें अपने पुर्जों की ड्रॉइंग के साथ जाँचें।
सबसे उपयुक्त उम्मीदवार वे हैं जिनमें परिधि पर कई मोड़, पकड़ने और टूलिंग की अनुकूल व्यवस्था, तथा तैयारी को सार्थक बनाने के लिए पर्याप्त बार-बार आने वाला काम हो। केवल उत्पाद के नाम नहीं, बल्कि वास्तविक पुर्जों की ड्रॉइंग और उत्पादन की माँग जाँचें। किसी कैबिनेट का दरवाज़ा इस प्रक्रिया के लिए उपयुक्त हो सकता है, जबकि अलग सामग्री, मुड़े हुए किनारे या कटआउट वाला दूसरा दरवाज़ा अलग प्रक्रिया माँग सकता है।
कैबिनेट, दरवाज़े, ट्रे, एनक्लोज़र और पैनल जाँच की अच्छी शुरुआत हैं, क्योंकि वे अक्सर चौड़े ब्लैंक से बनते हैं जिनके किनारों के पास कई सीधे मोड़ होते हैं। मशीन द्वारा परिधि को आकार देते समय बीच का स्थिर क्षेत्र क्लैम्प लगाने के लिए जगह दे सकता है। ऐसी बनावट में स्वचालित क्रम, मोड़ों के बीच बार-बार हाथ से स्थिति बदलने की ज़रूरत कम कर सकता है।
उन पुर्जा-समूहों को प्राथमिकता दें जिनके ऑर्डर बार-बार आते हैं और जिनकी मौजूदा प्रक्रिया में हैंडलिंग में काफी समय लगता है। केवल परिचित आकार से न तो अनुकूलता साबित होती है, न लाभ: पकड़ने के लिए सुलभ जगह वाले कई मोड़ों के पैनल की जाँच, बार-बार मानवीय हस्तक्षेप माँगने वाले पुर्जे की तुलना में अधिक उपयोगी है; फिर भी दोनों के लिए विशिष्ट मॉडल के अनुसार जाँच ज़रूरी है।
प्रारंभिक सूची बनाने के लिए उत्पाद श्रेणियों का उपयोग करें; उसमें कौन-से पुर्जे रखे जाएँ, यह तय करने के लिए ड्रॉइंग, ब्लैंक और पूरी फॉर्मिंग प्रक्रिया के परीक्षणों का उपयोग करें।
प्रारंभिक सूची में शामिल प्रत्येक पुर्जा-समूह के लिए उपकरण आपूर्तिकर्ता को तैयार पुर्जे की ड्रॉइंग, सपाट ब्लैंक की ड्रॉइंग, सामग्री का विनिर्देश, अनुमत विचलन और सतह की फिनिश से जुड़ी आवश्यकताएँ दें। नीचे दी गई बातों की जाँच पैनल बेंडरों के बारे में किसी सामान्य दावे के आधार पर नहीं, बल्कि प्रस्तावित मशीन विन्यास के अनुसार करें:
हर परिवार को ऐसे विकल्प के रूप में दर्ज करें जिसके लिए पैनल बेंडर पर पूरा उत्पादन मार्ग संभव हो, जिसके लिए अतिरिक्त प्रक्रियाएँ जरूरी हों, या जिसके लिए आकार देने की कोई दूसरी प्रक्रिया उपयुक्त हो। अलग प्रक्रिया की आवश्यकता होने से कोई पुर्जा अपने-आप अनुपयुक्त नहीं हो जाता, लेकिन तुलना में उससे जुड़े अतिरिक्त स्थानांतरण, सेटअप और हैंडलिंग को शामिल रखें। “अधिकांश मोड़ पूरे हो गए” को तैयार पुर्जे के बराबर न मानें।
अधिक विविधता जरूरी नहीं कि बाधा हो; बार-बार शून्य से शुरुआत करना बाधा है। छोटे बैच पैनल बेंडर के अनुकूल हो सकते हैं, यदि उनके पुर्जों के लिए टूलिंग की व्यवस्था, पकड़ने की जरूरतें और उपयोग योग्य मोड़ क्रम समान हों। फिर सत्यापित प्रोग्राम हर बार प्रक्रिया दोबारा तैयार किए बिना दोहराए जाने वाले ऑर्डरों में काम आ सकते हैं।
चुने गए विकल्पों को ग्राहक या उत्पाद के नाम के बजाय आकार देने की आवश्यकताओं के आधार पर समूहों में बाँटें। अलग-अलग उत्पादों के लिए एक ही व्यावहारिक सेटअप काम आ सकता है, जबकि दिखने में समान पैनलों की किसी एक विशेषता के कारण अलग टूलिंग या क्लैंपिंग जरूरी हो सकती है।
हर समूह के लिए ऑर्डर की आवृत्ति, बैच का आकार, प्रोग्रामिंग का काम, सेटअप में बदलाव और अपेक्षित अपवादों की जाँच करें। पहले से स्थापित, दोहराए जाने वाले पुर्जों को उन नए डिजाइनों से अलग रखें जिन्हें इंजीनियरिंग कार्य और पहले पुर्जे की स्वीकृति चाहिए। छोटे बैचों में उस तैयारी के प्रयास को बाँटने के लिए स्वीकार्य पुर्जे कम होते हैं।
कार्यभार का अनुमान इन अनुकूल पुर्जा-परिवारों के आधार पर बनाएँ—वर्कशॉप में मोड़ने के काम की कुल माँग के आधार पर नहीं। अत्यधिक अनियमित, एकबारगी काम या बार-बार हस्तक्षेप की जरूरत वाले पुर्जा-परिवार प्रेस ब्रेक या हाथ से मोड़ने के लिए बेहतर विकल्प बने रह सकते हैं, भले ही उनसे मिलते-जुलते दूसरे काम पैनल बेंडर के अनुकूल हों।
अनुकूलता में यह क्षमता भी शामिल होनी चाहिए कि सामान्य उत्पादन भिन्नताओं के बावजूद निर्धारित टॉलरेंस बनाए रखे जा सकें। सामग्री की मजबूती, मोटाई या स्प्रिंगबैक बदलने पर मशीन की एक जैसी चालें एक जैसे परिणामों की गारंटी नहीं देतीं। इसी तरह, बार-बार एक जैसी पोज़िशनिंग से सामग्री की कमी पूरी नहीं हो सकती और न ही तिरछा कटा ब्लैंक भरोसेमंद ढंग से सुधारा जा सकता है।
परीक्षण को सावधानी से चुने गए एक बैच के कई पीस तक सीमित न रखें। ऐसे प्रतिनिधि सामग्री लॉट और उत्पादन ब्लैंक्स इस्तेमाल करें जो प्राप्त सामग्री के विनिर्देशों पर खरे उतरते हों। फॉर्मिंग से पहले ब्लैंक के आयाम, कोनों का समकोण में होना, समतलता और किनारों की स्थिति जाँचें; फिर तैयार पीस के कोण और महत्वपूर्ण आयाम दर्ज करें। इससे प्राप्त सामग्री की समस्या को प्रोग्रामिंग, पोज़िशनिंग या फॉर्मिंग की समस्या से अलग पहचानने में मदद मिलती है।
जाँचें कि प्रस्तावित कॉन्फ़िगरेशन वास्तव में किस तरह का सुधार प्रदान करता है: पहले से तय सामग्री-सुधार, माप पर आधारित फ़ीडबैक या कोई अन्य तरीका। आपूर्तिकर्ता से इच्छित पार्ट्स पर इसकी क्षमता और सीमाएँ प्रदर्शित करने को कहें। एक बैच के लिए प्रोग्राम किया गया सुधार सफल होना यह साबित नहीं करता कि मशीन भिन्नताओं का स्वतः पता लगाकर उन्हें सुधार सकती है।
इससे बनी शॉर्टलिस्ट में स्पष्ट होना चाहिए कि कौन-सी पार्ट फ़ैमिली उपयुक्त हैं, किन्हें अतिरिक्त काम की ज़रूरत है और किनके बारे में अनिश्चितता बनी हुई है। इससे उपकरण चयन को व्यावहारिक आधार मिलता है: तकनीकों की तुलना उस काम के आधार पर करें जिसे वे भरोसेमंद ढंग से पूरा कर सकती हैं, न कि यह मानकर कि बेंडिंग की एक विधि बाकी सभी विकल्पों की जगह ले लेगी।
पूरी वर्कशॉप के लिए एक ही विजेता चुनने के बजाय, हर पार्ट फ़ैमिली के लिए फॉर्मिंग का तरीका चुनें। विकल्पों की तुलना समान सामग्री, तैयार आकार, टॉलरेंस, बैच आकार और डिलीवरी आवश्यकताओं के आधार पर करें। सबसे अच्छा विकल्प वह है जो उचित ठहराई जा सकने वाली न्यूनतम संपूर्ण-प्रक्रिया लागत पर स्वीकार्य पार्ट्स तैयार करे—ज़रूरी नहीं कि वह सबसे तेज़ बेंडिंग साइकिल वाली मशीन हो।
जब नियमित रूप से आने वाले, अनुकूल मल्टी-बेंड काम में पार्ट्स को सहारा देने, घुमाने और दोबारा पोज़िशन करने में ऑपरेटर का काफी समय लगता हो, तब पैनल बेंडर को प्राथमिकता दें। स्वचालित पोज़िशनिंग इन बार-बार की जाने वाली कार्रवाइयों को कम कर सकती है और साइकिल टाइम को अलग-अलग ऑपरेटरों के पार्ट सँभालने के तरीकों पर कम निर्भर बना सकती है। इसका लाभ तब सबसे अधिक होता है जब इतने ऑर्डरों में यह काम बार-बार आए कि उपकरण उत्पादक रूप से व्यस्त रहे।
सेटअप में बचत भी काम की प्रकृति पर निर्भर करती है। जिन पार्ट फ़ैमिली के लिए एक जैसी उपयोगी टूलिंग व्यवस्था और सत्यापित प्रोग्राम इस्तेमाल किए जा सकते हैं, वे छोटे बैचों सहित बार-बार आने वाले ऑर्डरों में तैयारी का प्रयास बाँट सकती हैं। ऐसे नए पार्ट्स लगातार शामिल करने से यह लाभ घटता है जिनके लिए नई प्रोग्रामिंग, समायोजन या अतिरिक्त प्रक्रियाओं की ज़रूरत हो। खरीद का आधार अनुकूल काम की मात्रा बनाएँ, कुल बेंडिंग माँग को नहीं।
प्रेस ब्रेक पंच और डाई के बीच सामग्री को आकार देता है। अलग-अलग टूलिंग व्यवस्थाएँ इसे ऐसे विशेष प्रोफ़ाइल और फॉर्मिंग कार्यों के लिए लचीलापन देती हैं जिन्हें प्रस्तावित पैनल बेंडर पूरा नहीं कर सकता। जब सामग्री की मोटाई, आवश्यक बेंड लंबाई, फ्लैंज के आयाम या बीच के चरणों में बनने वाले आकार पैनल बेंडर की क्षमता या कार्य-क्षेत्र से बाहर हों, तब उपयुक्त उपकरणों से लैस प्रेस ब्रेक भी बेहतर विकल्प है।
यह हर स्थिति में क्षमता की गारंटी नहीं है। वास्तविक काम के लिए प्रेस ब्रेक का फॉर्मिंग बल, टूलिंग की क्षमता, उपलब्ध खाली जगह और पुर्जे को सहारा देने की आवश्यकताएँ जाँचें। गहरे या असामान्य आकार के लिए भी व्यावहारिक बेंड क्रम और तैयार पुर्जे को बाहर निकालने का तरीका आवश्यक है।
अनियमित, एकबारगी कामों के लिए मौजूदा प्रेस ब्रेक किफायती विकल्प भी हो सकता है, भले ही पैनल बेंडिंग तकनीकी रूप से संभव हो। यदि काम शायद ही दोहराया जाता है, तो अतिरिक्त उपकरण और प्रक्रिया-विकास की लागत वसूल करने के लिए बार-बार होने वाली श्रम बचत बहुत कम हो सकती है।
यहाँ मैनुअल फोल्डिंग का अर्थ ऑपरेटर द्वारा संचालित फोल्डिंग उपकरण से है: ऑपरेटर शीट को सही जगह रखकर क्लैंप करता है, फोल्डिंग प्रक्रिया नियंत्रित करता है और उसे दोबारा सही स्थिति में रखता है। इसका अर्थ बिना सहारे वाली शीट को हाथ से मोड़ना नहीं है।
यह तरीका कभी-कभार बनने वाले सरल पुर्जों के लिए उपयुक्त हो सकता है, बशर्ते कम लागत वाली मशीन आवश्यक क्षमता, ज्यामिति और सटीकता पूरी करती हो। यदि ऑर्डर कभी-कभार आते हैं और ऑपरेटरों के पास समय उपलब्ध है, तो प्रति पुर्जा अधिक श्रम स्वीकार्य हो सकता है; ऐसे में ऑटोमेशन कुल श्रम की बहुत कम बचत करेगा, जबकि पूँजी उसमें लगी रहेगी।
जब फोल्डिंग बार-बार ऐसे कुशल ऑपरेटर का समय लेती है जिसकी उपलब्धता सीमित है, या दूसरे काम में देरी करती है, तो निर्णय बदल जाता है। उपकरण की कम लागत का मतलब उत्पादन की कम लागत नहीं है। पुष्टि करें कि कम खर्चीला दिखने वाला तरीका अनुपातहीन हैंडलिंग या दोबारा काम किए बिना गुणवत्ता की आवश्यकताएँ और डिलीवरी की तारीखें, दोनों पूरी कर सकता है।
अत्यधिक स्वचालित पैनल बेंडर की तुलना ऑपरेटर द्वारा संचालित प्रेस ब्रेक से करके पूरे अंतर का कारण बेंडिंग की विधि को न मानें। प्रेस ब्रेक की रोबोटिक हैंडलिंग लोडिंग और दोबारा स्थिति तय करने में लगने वाला श्रम घटा सकती है, जबकि स्वचालित टूल बदलाव सेटअप में हाथ से किए जाने वाले काम को कम कर सकते हैं। ये सुविधाएँ श्रम और उत्पादन दर के कुछ विशिष्ट अंतरों को घटा सकती हैं।
प्रस्तावित उपकरण विन्यासों की स्पष्ट रूप से तुलना करें:
स्वचालन की अपनी सीमाएँ भी हैं। रोबोट को पुर्जे पर भरोसेमंद पकड़, उस तक पहुँच और उसे पूरी प्रक्रिया में ले जाने के लिए पर्याप्त जगह चाहिए। स्वचालित टूल बदलने की व्यवस्था अनुपयुक्त टूलिंग या मशीन की अपर्याप्त क्षमता की भरपाई नहीं कर सकती। पैनल बेंडर में पुर्जे चढ़ाने और उतारने के विकल्पों की भी इसी तरह जाँच करें: केवल स्वचालित बेंडिंग से बिना कर्मचारी की निगरानी के उत्पादन सुनिश्चित नहीं होता।
काम का बँटवारा पूरी तरह मशीनें बदलने से बेहतर परिणाम दे सकता है। जाँचकर उपयुक्त पाए गए, बार-बार बनने वाले पुर्जा समूह पैनल बेंडर को दें और मोटी शीट, विशेष टूलिंग, असामान्य आकार तथा कम मात्रा वाले कस्टम कामों के लिए प्रेस ब्रेक बनाए रखें। कभी-कभार होने वाले सरल काम मैनुअल फोल्डिंग उपकरण पर रखें, जहाँ कम निवेश उसका लाभ बना रहता है।
इस व्यवस्था से प्रेस ब्रेक पर उन कामों के लिए समय निकल सकता है जिन्हें उसके लचीलेपन की ज़रूरत है। इसकी लागत भी है: रखे गए उपकरण जगह घेरते हैं और उन्हें रखरखाव, टूलिंग तथा प्रशिक्षित ऑपरेटरों की ज़रूरत बनी रहती है। यदि प्रेस ब्रेक उपलब्ध रखने ही पड़ें, तो उनकी स्वामित्व लागत को समाप्त हुई लागत न मानें।
काम का यह बँटवारा खरीद से जुड़ी एक परिकल्पना मानें। वास्तविक कार्यभार और पूरी उत्पादन प्रक्रिया को ध्यान में रखकर मौजूदा उपकरणों और व्यवहार्य विकल्पों पर प्रतिनिधि पुर्जों का परीक्षण करें। तेज़ बेंडिंग से कार्यशाला का उत्पादन तभी बढ़ता है जब उससे उत्पादन की कोई बाधा दूर होती है; अन्यथा लाभ अधिक माल भेजने के बजाय कर्मचारियों की उपलब्ध क्षमता के रूप में हो सकता है। अंतिम तुलना में वास्तविक क्षमता उपयोग के स्तर पर स्वीकार्य उत्पादन, ऑपरेटर का कार्यभार और पूरी प्रक्रिया की लागत स्थापित होनी चाहिए—सिर्फ़ यह दिखाना पर्याप्त नहीं कि मशीन तेज़ है।
खरीद को उत्पादन परीक्षण मानें, न कि बेंडिंग की गति का प्रदर्शन। परीक्षण से पहले स्वीकृति मानदंड तय करें: आवश्यक गुणवत्ता, कर्मचारी संख्या, उत्पादन और डिलीवरी प्रदर्शन। फिर समान कार्यभार और लागत की समान सीमाओं के आधार पर प्रस्तावित उत्पादन इकाई की तुलना मौजूदा प्रक्रिया और व्यवहार्य विकल्पों से करें।
हर पुर्जा समूह के लिए एक कार्यपत्रक बनाएँ, जिसमें सामग्री, मोटाई, आयाम, बेंडिंग क्रम, सहनशीलताएँ, फिनिश की आवश्यकताएँ, बैच का आकार, सालाना स्वीकृत पुर्जों की संख्या और मौजूदा उत्पादन प्रक्रिया दर्ज हों। कठिन किस्मों और अतिरिक्त प्रक्रियाओं की ज़रूरत वाले कामों को भी शामिल करें—सिर्फ़ उन पुर्जों को नहीं जो प्रदर्शन में अच्छे दिखते हैं।
उस कार्यपत्रक की जाँच दो चरणों में करें:
स्थापित मांग को संभावित भविष्य के ऑर्डरों से अलग रखें। किसी मशीन की किसी पार्ट-श्रेणी को बनाने की क्षमता से यह साबित नहीं होता कि उसका वार्षिक उत्पादन पर्याप्त है या उस काम को मौजूदा उपकरणों से स्थानांतरित करने का कोई कारण है।
सामान्य सामग्री बैचों और कटिंग या नेस्टिंग की सामान्य परिस्थितियों से प्राप्त उत्पादन ड्रॉइंग और ब्लैंक का उपयोग करें। सामग्री, मोटाई, ज्यामिति और सतह की फिनिश के चुनौतीपूर्ण संयोजन शामिल करें। विशेष रूप से तैयार किए गए ब्लैंक समतलता, बर्र और कट की गुणवत्ता के उन प्रभावों को छिपा सकते हैं जिनसे उत्पादन प्रक्रिया को निपटना होता है।
हर परीक्षण को एक समान कार्यपत्रक पर दर्ज करें:
कुल बीते समय, मशीन के व्यस्त रहने के समय और ऑपरेटर के श्रम-समय में अंतर करें। मशीन से अलग की गई प्रोग्रामिंग में श्रम लग सकता है, लेकिन मशीन व्यस्त नहीं होती; लोडिंग या निरीक्षण स्वचालित चक्र के साथ-साथ हो सकते हैं। एक ही समय में होने वाली गतिविधियों के समय को ऐसे न जोड़ें जैसे वे एक के बाद एक हुई हों।
मौजूदा प्रेस-ब्रेक या मैनुअल फोल्डिंग प्रक्रिया का समय भी इसी आधार पर मापें। उत्पादन चक्र और सेटअप परिवर्तन दोहराएँ ताकि तुलना केवल एक सफल चक्र पर निर्भर न रहे।
तैयार पार्ट्स का ड्रॉइंग के अनुसार निरीक्षण करें, जिसमें अंतिम आयाम, मोड़ के कोण और सतह की फिनिश शामिल हों। जाँचें कि वे अतिरिक्त सुधार के बिना अगली असेंबली प्रक्रिया में फिट होते हैं या नहीं। समायोजन और बाद के सुधारों को उत्पादन कार्य के रूप में दर्ज करें; अंततः स्वीकार्य बने पार्ट को पहली बार में सफल उत्पादन का प्रमाण न मानें।
पहचानें कि परीक्षण के दौरान मापन या क्षतिपूर्ति की कौन-सी सुविधाएँ सक्रिय हैं। क्षतिपूर्ति का अर्थ है सामग्री या मोड़ने की प्रक्रिया में भिन्नता को ध्यान में रखते हुए फॉर्मिंग प्रक्रिया को समायोजित करना। यदि सटीकता किसी वैकल्पिक सुविधा पर निर्भर है, तो उसे उद्धृत कॉन्फ़िगरेशन में शामिल करें और संबंधित सामग्रियों तथा मोटाइयों पर उसका परीक्षण करें। उस सुविधा के साथ प्राप्त परिणाम, उसके बिना की गई खरीद को सही नहीं ठहराते।
कर्मियों की आवश्यकता की पुष्टि केवल मशीन के मोड़ने के दौरान नहीं, बल्कि काम की एक प्रतिनिधि अवधि में करें। लोडिंग, अनलोडिंग, सामग्री की पुनः आपूर्ति, निरीक्षण, निगरानी और खराबी से उबरने में लगा समय गिनें। यदि एक व्यक्ति से अन्य उपकरणों की देखभाल की भी अपेक्षा है, तो जाँचें कि ये जिम्मेदारियाँ आपस में टकराती तो नहीं। प्रति श्रम-घंटे स्वीकृत पुर्जों का हिसाब रखें और प्रत्येक कर्मचारी के संबंधित समय को केवल एक बार गिनें; केवल मशीन का चक्र समय श्रम दक्षता स्थापित नहीं कर सकता।
प्रस्तावित उत्पादन क्रम को कार्यशाला की एक प्रतिनिधि समय-सारणी के अनुसार चलाकर देखें। जाँचें कि कटिंग और सामग्री की तैयारी उसे आपूर्ति कर सकती हैं या नहीं, और निरीक्षण, असेंबली तथा शिपिंग उसके उत्पादन को संभाल सकते हैं या नहीं। मोड़ने की गति बढ़ने के बाद भी बॉटलनेक—यानी कुल उत्पादन को सीमित करने वाली प्रक्रिया—कहीं और बना रह सकता है।
ऑर्डर जारी होने से पूरा होने तक का समय, प्रति शिफ्ट स्वीकृत उत्पादन, कतार का आकार और प्रगति पर चल रहा काम—यानी शुरू हो चुके लेकिन अभी पूरे न हुए पुर्जे—की तुलना करें। असेंबली की प्रतीक्षा में पड़े अधिक मुड़े हुए पुर्जों का मतलब अधिक शिपमेंट नहीं है। मोड़ने की कतार हटाने से कुल उत्पादन बढ़ाए बिना भी कुछ ऑर्डरों का समय घट सकता है, लेकिन उस लाभ को अलग से मापें।
परीक्षण से समय-सारणी में आवश्यक बदलाव या सहायक निवेश की पहचान करें। पूरी कार्यशाला में सुधार का दावा करने से पहले उनकी लागत शामिल करें।
मूल तुलना के लिए प्रत्येक पुर्जा-परिवार की समान वार्षिक स्वीकृत मात्रा का उपयोग करें। अपवादों और अतिरिक्त कार्यभार को उनके आवश्यक उत्पादन क्रम में ही रखें और बनाए रखे गए उपकरणों की लागत भी शामिल करें। पुर्जा-परिवार स्तर के परिणाम और कुल कार्यभार की लागत, दोनों प्रस्तुत करें; मिश्रित औसत किसी महँगे उत्पादन क्रम के चयन को छिपा सकता है।
प्रति अच्छे पुर्जे की लागत = वार्षिक संपूर्ण-प्रक्रिया लागत ÷ वार्षिक स्वीकृत पुर्जे
अंश और हर में उत्पादन का दायरा और अवधि समान होने चाहिए। इनमें शामिल करें:
दोहरी गणना से बचें। वार्षिक स्वामित्व लागत में पूरी खरीद कीमत न जोड़ें। यदि सामग्री की खपत में अस्वीकृत पुर्जे पहले से शामिल हैं, तो उनकी सामग्री लागत को अलग स्क्रैप मद के रूप में दोबारा न जोड़ें। इसी तरह, पुनःकार्य में लगने वाले श्रम को या तो कुल श्रम लागत में गिनें या अलग से, दोनों में नहीं।
परीक्षण के परिणामों का उपयोग करके वार्षिक उत्पादन मात्रा और बैचों की संख्या को मशीन के व्यस्त रहने के आवश्यक घंटों में बदलें। सेटअप और काम बदलने में लगने वाला समय शामिल करें, लेकिन मशीन को व्यस्त न रखने वाले ऑफ़लाइन काम को बाहर रखें। इन घंटों की तुलना रखरखाव और मशीन बंद रहने के समय को ध्यान में रखने के बाद उपलब्ध निर्धारित क्षमता से करें। आवश्यक घंटे कार्यभार की गणना हैं, उपलब्ध क्षमता का प्रमाण नहीं; एक छोटा परीक्षण पूरे वर्ष की विश्वसनीयता स्थापित नहीं कर सकता।
उपयोग दर को एक समान तरीके से परिभाषित करें: सेटअप सहित उत्पादन के लिए मशीन के व्यस्त रहने के घंटों को निर्धारित घंटों से भाग देकर। इसे उस काम पर आधारित करें जिसे कार्यशाला मशीन पर करने की अपेक्षा रखती है, न कि मशीन सैद्धांतिक रूप से जितना उत्पादन कर सकती है उस पर। कम माँग और कम अनुकूल उपलब्धता की स्थिति में गणना फिर से करें; किसी सार्वभौमिक सुरक्षा प्रतिशत के बजाय उचित ठहराई जा सकने वाली धारणाएँ अपनाएँ।
लाभों को वास्तविक नकद खर्च में कमी, उपयोग योग्य क्षमता और सेवा में सुधार के रूप में अलग-अलग रखें। ओवरटाइम में कमी, नई भर्ती से बचाव या बाहरी प्रसंस्करण बंद होने से खर्च घट सकता है। वेतन पाने वाले ऑपरेटर को दूसरे काम में लगाने से उपयोगी श्रम क्षमता मिलती है, लेकिन जब तक खर्च न बदले, वेतन पर खर्च नहीं घटता।
अतिरिक्त उत्पादन का मूल्य तभी आँकें जब उसकी माँग हो और कार्यशाला के बाकी हिस्से उसे पूरा कर सकें। सकल राजस्व नहीं, बल्कि अतिरिक्त सामग्री, श्रम और अन्य परिचालन लागत घटाने के बाद अतिरिक्त बिक्री से मिलने वाले योगदान का उपयोग करें। खाली हुए उन्हीं घंटों को समाप्त हुई श्रम लागत और अतिरिक्त ऑर्डर पूरे करने के लिए उपलब्ध श्रम, दोनों के रूप में न गिनें।
यदि वार्षिक नकद लाभ स्थिर और सकारात्मक हो, तो प्रारंभिक आकलन की गणना इस प्रकार है:
वर्षों में सरल लागत-वसूली अवधि = शुद्ध प्रारंभिक निवेश ÷ वार्षिक वृद्धिशील शुद्ध नकद लाभ
निवेश में स्थापना, परिचालन की शुरुआत और अन्य आवश्यक प्रारंभिक खर्च शामिल करें। वार्षिक लाभ की गणना में रखरखाव और सॉफ़्टवेयर जैसे अतिरिक्त आवर्ती नकद खर्च घटाएँ। इस नकद गणना में मूल्यह्रास या वार्षिकीकृत खरीद लागत भी न घटाएँ; निवेश पहले से ही अंश में शामिल है। वित्तपोषण का हिसाब एक समान तरीके से रखें।
यदि उत्पादन की रफ्तार बढ़ने की प्रक्रिया, मांग या नकदी प्रवाह में उल्लेखनीय अंतर हो, तो इसके बजाय वर्ष-दर-वर्ष नकदी प्रवाह का विश्लेषण करें। किसी सार्वभौमिक पेबैक लक्ष्य को मान लेने के बजाय वर्कशॉप के निवेश मानदंड लागू करें।
निवेश को तभी मंजूरी दें जब ये तीनों कसौटियाँ पूरी हों:
यदि कोई कसौटी पूरी न हो, तो खरीद टालें, कॉन्फ़िगरेशन या कार्य-प्रक्रिया में बदलाव करें, या अनिश्चितता दूर करने के लिए लक्षित परीक्षण करें। वह प्रक्रिया या प्रक्रियाओं का संयोजन चुनें जो न्यूनतम उचित पूर्ण-प्रक्रिया लागत पर गुणवत्ता और डिलीवरी की आवश्यकताएँ पूरी करे—न कि वह मशीन जिसका अलग से देखा गया कार्य-चक्र सबसे तेज हो।
