1,200-टन प्रेस ब्रेक पैरामीटर कैसे निर्धारित करें
पिछले महीने, मैं एक भारी-फैब्रिकेशन सुविधा में गया, जहाँ हाल ही में डिलीवर किया गया 1,200-टन प्रेस ब्रेक पहले से…

200-टन प्रेस ब्रेक तब पर्याप्त होता है, जब गणना किया गया बेंडिंग बल उचित नियोजन आरक्षित क्षमता छोड़ता हो, मशीन और टूलिंग भार-वितरण की अनुमति देते हों, और पुर्जे तथा उत्पादन की आवश्यकताएँ पूरी होती हों। केवल नेमप्लेट से अधिकतम मोटाई निर्धारित नहीं की जा सकती—न ही यह गारंटी मिलती है कि छोटे बेंड के लिए पूरी रेटेड बल-क्षमता उपलब्ध होगी।
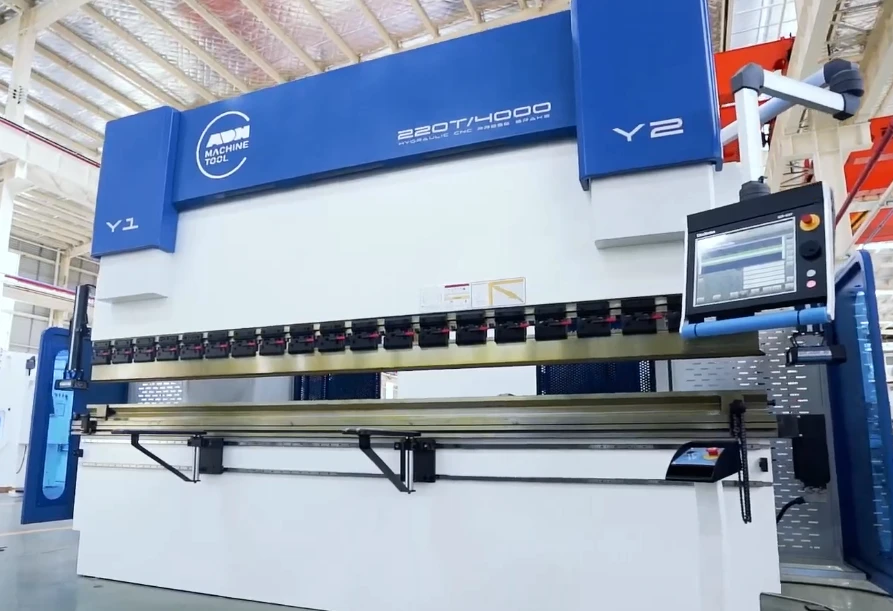
प्रतिनिधि कार्यों का मूल्यांकन करें, जिनमें सर्वाधिक अपेक्षित बल वाले और सबसे कठिन हैंडलिंग या क्लीयरेंस आवश्यकताओं वाले कार्य भी शामिल हों। चार बातों की जाँच करें:
इन जाँचों का उपयोग छोटी, 200-टन और बड़ी मशीनों की तुलना करने के लिए करें। अतिरिक्त टनेज बल की कमी को दूर करता है; यह क्लीयरेंस, टूलिंग या कार्यप्रवाह से जुड़ी समस्याओं को स्वतः हल नहीं करता। अपेक्षाकृत सरल उत्पादन आवश्यकताओं के लिए एनसी प्रेस ब्रेक विकल्प का मूल्यांकन करते समय भी टनेज के साथ इन सभी व्यावहारिक सीमाओं की पुष्टि करें।
रेटेड टनेज प्रेसिंग बल को मापता है। आवश्यक बल सामग्री की मजबूती, मोटाई, बेंड की लंबाई, डाई के खुलाव और बेंडिंग विधि पर निर्भर करता है। इसलिए समान शीट मोटाई में छोटा बेंड और पूरी लंबाई वाला बेंड, क्षमता से जुड़े अलग-अलग प्रश्न हैं।
एयर बेंडिंग में, पंच शीट को V-आकार की डाई के शोल्डरों के बीच दबाता है, लेकिन उसे डाई की सतहों पर पूरी तरह नहीं बैठाता। सामान्य आकलन संबंध बताते हैं कि सामग्री की तन्य शक्ति, मोड़ की लंबाई और मोटाई के वर्ग के साथ बल बढ़ता है, जबकि V-ओपनिंग चौड़ी होने पर यह घटता है।
चौड़ी ओपनिंग क्षमता बढ़ाने का बिना किसी नुकसान वाला तरीका नहीं है: यह मोड़ की त्रिज्या और डाई द्वारा सहारा दी जा सकने वाली फ्लैंज की लंबाई को भी प्रभावित करती है। टूलिंग सेटअप को आवश्यक पार्ट बनाना चाहिए, न कि केवल परिकलित बल को कम करना।
इस संदर्भ में, “टन” का अर्थ बल है, लेकिन इकाई प्रणाली फिर भी मायने रखती है:
दोनों में संख्या 200 होने के बावजूद ये अलग-अलग क्षमताएँ हैं। विनिर्देश में दी गई बल की इकाइयों की पुष्टि करें, फिर तुलना करने से पहले परिकलित आवश्यकता और मशीन की रेटिंग को समान इकाइयों में व्यक्त करें।
रेटेड बल को बेड की लंबाई से विभाजित करने पर प्रति इकाई लंबाई औसत बल मिलता है—किसी छोटे मोड़ के लिए अनुमोदित भार सीमा नहीं। छोटा टूल बल को मशीन के एक छोटे क्षेत्र में केंद्रित करता है, जबकि केंद्र से हटकर किया गया मोड़, केंद्र में किए गए मोड़ की तुलना में भार को अलग ढंग से लागू करता है।
मशीन निर्माता द्वारा अनुमत केंद्रित और केंद्र से हटकर भार की स्थितियों की जाँच करें और साथ ही टूलिंग की संलग्न लंबाई पर उसकी स्वीकार्य भार सीमा भी जाँचें। कुल मशीन रेटिंग से कम बल वाला मोड़ भी टूलिंग या संरचना की स्थानीय सीमा से अधिक हो सकता है।
अगला चरण किसी विशिष्ट सामग्री, मोटाई, मोड़ की लंबाई, डाई ओपनिंग और बेंडिंग विधि के लिए बल की गणना करना है। यह गणना कार्य के लिए आवश्यक बल निर्धारित करती है; भार और क्लीयरेंस की जाँच से यह निर्धारित होता है कि चुनी गई मशीन वास्तव में यह कार्य कर सकती है या नहीं।
अपने कार्य की सामग्री, मोटाई, मोड़ की लंबाई, डाई ओपनिंग और बेंडिंग विधि के आधार पर मशीन चयन, कोटेशन या तकनीकी परामर्श के लिए संपर्क करें।
निर्धारित बेंड और ऐसे टूलिंग सेटअप के लिए बल की गणना करें जो निर्दिष्ट पार्ट बना सके। कार्य के इनपुट से शुरू करें, उपयुक्त डाई ओपनिंग चुनें, फिर आपूर्तिकर्ता के लागू एयर-बेंडिंग चार्ट का उपयोग करें। मशीन विनिर्देशों और संबंधित तकनीकी सामग्री की पुष्टि के लिए उपलब्ध दस्तावेज़ डाउनलोड करें। यदि कोई लागू चार्ट उपलब्ध न हो, तो प्रारंभिक अनुमान के लिए नीचे दिए गए सूत्र का उपयोग करें—इसे कार्य चलाने की स्वीकृति न मानें।
गणना से पहले चार इनपुट दर्ज करें:
कई बेंड वाले पार्ट के लिए प्रत्येक अलग सेटअप का आकलन करें। जिस बेंड के लिए सबसे अधिक बल चाहिए, जरूरी नहीं कि उसी के लिए टूलिंग या क्लीयरेंस की आवश्यकताएँ सबसे कठिन हों।
V-ओपनिंग, V-आकार की डाई के शोल्डरों के बीच की चौड़ाई है। एयर बेंडिंग में, जब पंच उनके बीच दबाव डालता है, तो ये शोल्डर शीट को सहारा देते हैं। उनके बीच की दूरी बढ़ाने से बल को लंबी बेंडिंग आर्म मिलती है, जिससे आवश्यक बल कम हो जाता है।
यह परिवर्तन पार्ट को भी प्रभावित करता है। अधिक चौड़ी ओपनिंग आम तौर पर बड़ी आंतरिक बेंड त्रिज्या बनाती है और बेंडिंग के दौरान उचित सहारा बनाए रखने के लिए लंबे फ्लैंज की आवश्यकता होती है। न्यूनतम फ्लैंज वह सबसे छोटा फ्लैंज है जिसे चयनित सेटअप पर्याप्त सहारे के साथ बना सकता है।
सामग्री, मोटाई, पंच और आवश्यक बेंड कोण के लिए टूलिंग आपूर्तिकर्ता के त्रिज्या तथा न्यूनतम-फ्लैंज संबंधी दिशानिर्देश जाँचें। बड़ी ओपनिंग बल घटाने का वैध तरीका तभी है, जब इन जाँचों के बाद भी ड्रॉइंग की आवश्यकताएँ पूरी होती हों। अन्यथा, यह आकार-निर्धारण की समस्या हल करने के बजाय कार्य को बदल देती है।
पुष्टि करें कि चार्ट एयर बेंडिंग के लिए है और संबंधित सामग्री, मोटाई तथा चुनी गई V-ओपनिंग पर लागू होता है। किसी एक तन्य सामर्थ्य पर आधारित चार्ट किसी अन्य ग्रेड के लिए स्वतः मान्य नहीं होता; आपूर्तिकर्ता की सुधार विधि का उपयोग करें या लागू मान प्राप्त करें।
फिर गणना करें:
कुल बल = चार्ट में दिया गया प्रति इकाई लंबाई का बल × वास्तविक बेंड लंबाई
एक स्पष्ट रूप से काल्पनिक उदाहरण के लिए, मान लें कि लागू चार्ट में 300 kN प्रति मीटर दिया गया है और बेंड की लंबाई 1,500 mm है। पहले लंबाई को मीटर में बदलें:
300 kN/m × 1.5 m = 450 kN
मीटर की इकाइयाँ कट जाती हैं और कुल बल किलोन्यूटन में प्राप्त होता है। इकाई बदले बिना 1,500 से गुणा करने पर परिणाम में एक हजार गुना त्रुटि होगी। यदि चार्ट में टन-बल का उपयोग किया गया है, तो परिणाम की मशीन की रेटिंग से तुलना करने से पहले पुष्टि करें कि उसमें टन-बल की कौन-सी इकाई अभिप्रेत है।
एयर-बेंडिंग बल के प्रारंभिक अनुमान के लिए, इसका उपयोग करें:
जहाँ:
1,000 से विभाजित करने से पहले व्यंजक से बल न्यूटन में प्राप्त होता है; 1,000 से विभाजित करने पर यह किलोन्यूटन में बदल जाता है। लंबाई के प्रत्येक इनपुट को मिलीमीटर में रखें।
गुणांक 1.42 इस अनुभवजन्य एयर-बेंडिंग सन्निकटन का हिस्सा है। यह सूत्र सामग्री की सामर्थ्य और बेंड की ज्यामिति के आधार पर बल का आकलन करता है; यह परिणामी त्रिज्या, फ्लैंज सपोर्ट, टूलिंग की सामर्थ्य या मशीन की लोडिंग सीमाओं की पुष्टि नहीं करता। जब तक आपूर्तिकर्ता प्रस्तावित सेटअप की पुष्टि न कर दे, परिणाम को अनुमान के रूप में ही चिह्नित रखें।
अन्य सभी इनपुट को स्थिर रखने पर, सूत्र दर्शाता है कि प्रत्येक इनपुट क्यों महत्त्वपूर्ण है:
यदि काल्पनिक रूप से मोटाई 4.0 mm से 4.2 mm हो जाए और सामर्थ्य, लंबाई तथा V-ओपनिंग अपरिवर्तित रहें:
इस प्रकार, मोटाई में 5% की वृद्धि से अनुमानित बल 10.25% बढ़ता है। यह गणना से प्राप्त संवेदनशीलता है, अनुशंसित आरक्षित प्रतिशत नहीं।
यदि डाई ओपनिंग भी बदलती है, तो दोनों परिवर्तनों को शामिल करके पुनर्गणना करें। केवल मोटाई के वर्ग पर आधारित तुलना अब परिणाम को नहीं दर्शाती—और नई ओपनिंग को फिर भी पार्ट की ज्यामिति के अनुरूप होना आवश्यक है।
बॉटमिंग में शीट डाई की सतहों पर पूरी तरह बैठती है। कॉइनिंग में उच्च संपर्क दाब लगाया जाता है, जो मोड़ वाले स्थान पर सामग्री को प्लास्टिक रूप से संपीड़ित करता है। ये संपर्क स्थितियाँ एयर बेंडिंग से भिन्न हैं, इसलिए एयर-बेंडिंग का सूत्र इनके लिए आवश्यक बल निर्धारित नहीं कर सकता।
वास्तविक सामग्री, मोटाई, मोड़ की लंबाई, कोण और टूल ज्यामिति के लिए मशीन तथा टूलिंग आपूर्तिकर्ताओं से विधि-विशिष्ट क्षमता निर्धारण प्राप्त करें। कोई सार्वभौमिक गुणक इन परिस्थितियों को समाहित नहीं कर सकता या यह निर्धारित नहीं कर सकता कि टूल आवश्यक दबाव सह सकते हैं या नहीं।
नियोजन आरक्षित क्षमता नाममात्र परिकलित माँग से अतिरिक्त क्षमता है, जिसे परिभाषित भिन्नता या अनिश्चितता के आधार पर उचित ठहराया जाता है। कोई स्वचालित प्रतिशत जोड़ने के बजाय इसे कार्य के आधार पर निर्धारित करें।
पहले, नाममात्र बल की गणना करें। फिर सामग्री विनिर्देश द्वारा अनुमत सामर्थ्य और मोटाई के ऊपरी मानों का आकलन करें और इन इनपुट के विश्वसनीय संयोजनों का उपयोग करें। एयर बेंडिंग के लिए, उन परिस्थितियों पर अनुमान की फिर से गणना करें या आपूर्तिकर्ता के चार्ट से संबंधित मान प्राप्त करें। किसी भिन्नता को ऊपरी-सीमा गणना में शामिल करने और फिर उसी के लिए एक और छूट जोड़ने से उसकी दोहरी गणना न करें।
इसके बाद, शेष अनिश्चितता की पहचान करें: सेटअप की पुनरावृत्तिक्षमता, बल-अनुमान की सटीकता, और स्प्रिंगबैक—अर्थात भार हटाने के बाद सामग्री की वापस लौटने की प्रवृत्ति—को नियंत्रित करने के लिए आवश्यक समायोजन। आपूर्तिकर्ता से इनके प्रभावों की पुष्टि कराएँ। नियोजित उत्पादन दर के लिए मशीन की बल, गति और ड्यूटी क्षमता को अलग से सत्यापित करें; केवल अतिरिक्त टन भार उत्पादन क्षमता को स्थापित नहीं करता।
प्रत्येक व्यावहारिक तुलना में इनपुट और मान्यताओं को शामिल करें। परिकलित बल उन मान्यताओं के अंतर्गत माँग है। शेष नाममात्र क्षमता समान इकाइयों में निर्धारित बल में से परिकलित बल घटाने पर प्राप्त होती है। किसी अनुमोदित उत्पादन सेटअप के लिए मशीन लोडिंग, टूलिंग, क्लीयरेंस और उत्पादन संबंधी अतिरिक्त जाँच आवश्यक हैं; केवल ये गणितीय परिणाम उस अनुमोदन को स्थापित नहीं करते।
नीचे दी गई एयर-बेंडिंग मान्यताओं के अंतर्गत, 6 mm माइल्ड स्टील में 3,000 mm लंबा मोड़ 200-US-टन प्रेस ब्रेक के कुल-बल परीक्षण में सफल रहता है। 650 MPa पर यही ज्यामिति सफल नहीं रहती। केवल सामग्री की सामर्थ्य ही किसी देखने में पर्याप्त क्षमता वाले कार्य को नाममात्र क्षमता से आगे ले जा सकती है।
क्षमता निर्धारण के इन काल्पनिक मामलों में पिछले अनुभवजन्य एयर-बेंडिंग सूत्र और उसके 1.42 गुणांक का उपयोग किया गया है। आधार स्थिति 450 MPa तनन-सामर्थ्य वाला माइल्ड स्टील है, जिसमें डाई की V-ओपनिंग सामग्री की मोटाई से आठ गुना है। स्पष्ट रूप से चिह्नित 650 MPa वाली तुलना में केवल तनन सामर्थ्य बदला गया है।
इसमें कोई नियोजन आरक्षित क्षमता शामिल नहीं है। मानी गई V-ओपनिंग को फिर भी पुर्जे की त्रिज्या और न्यूनतम फ्लैंज की आवश्यकताओं को पूरा करना होगा; ये अनुमान बॉटमिंग या कॉइनिंग पर लागू नहीं होते।
सभी US-टन मानों का अर्थ US शॉर्ट टन-बल है। शीर्षकों में पूर्ण-टन के आँकड़ों को ऊपर की ओर पूर्णांकित किया गया है; तालिका में एक दशमलव स्थान रखा गया है। प्रदर्शन के लिए किया गया यह पूर्णांकन नियोजन आरक्षित क्षमता नहीं है।
संदर्भ रेटिंग 200 US टन-बल = लगभग 1,779.3 kN, यानी करीब 1,779 kN है। शेष नाममात्र क्षमता इस रेटिंग में से परिकलित आवश्यकता घटाने पर मिलती है; ऋणात्मक मान ओवरलोड दर्शाता है।
| सामग्री / तन्य शक्ति | मोटाई (mm) | बेंड की लंबाई (mm) | V-ओपनिंग (mm) | अनुमानित बल (kN) | अनुमानित बल (US टन) | शेष नाममात्र क्षमता: kN / US टन |
|---|---|---|---|---|---|---|
| माइल्ड स्टील, 450 MPa | 6 | 3,000 | 48 | 1,437.8 | 161.6 | +341.5 / +38.4 |
| माइल्ड स्टील, 450 MPa | 8 | 3,000 | 64 | 1,917.0 | 215.5 | −137.7 / −15.5 |
| माइल्ड स्टील, 450 MPa | 8 | 2,000 | 64 | 1,278.0 | 143.7 | +501.3 / +56.3 |
| 650 MPa की तुलना | 6 | 3,000 | 48 | 2,076.8 | 233.4 | −297.5 / −33.4 |
धनात्मक शेष मान आगे के मूल्यांकन के लिए संभावित विकल्पों को दर्शाते हैं—ये स्वीकृत उत्पादन सेटअप नहीं हैं।
शक्ति को N/mm² में और सभी लंबाइयों को मिलीमीटर में रखते हुए, इनपुट मानों को एयर-बेंडिंग अनुमान में रखने पर:
इससे मशीन की नाममात्र रेटिंग से लगभग 342 kN या 38.4 US टन कम बल की आवश्यकता रहती है। इस शेष क्षमता में उचित नियोजन आरक्षित क्षमता को समायोजित किया जा सकता है, लेकिन यह गणना यह स्थापित नहीं करती कि यह पर्याप्त है या नहीं। इस कार्य पर तभी विचार जारी रखें, जब उस आरक्षित क्षमता सहित इसकी आकलित आवश्यकता लागू मशीन और सेटअप सीमाओं के भीतर रहे।
किसी भी रिज़र्व को शामिल करने से पहले, यह बेंड 200-US-टन रेटिंग से लगभग 138 kN अधिक है। इसलिए यह नाममात्र बल जाँच में विफल रहता है।
200 मीट्रिक टन-बल रेटिंग वाली मशीन की नाममात्र क्षमता लगभग 1,961 kN होती है। रिज़र्व या अन्य जाँचों से पहले, यही बेंड उस रेटिंग से केवल लगभग 44 kN नीचे रहेगा। इकाइयों का अंतर अंकगणितीय परिणाम को बदलता है, लेकिन इससे उत्पादन के लिए उपयुक्तता स्थापित नहीं होती।
ध्यान दें कि मोटाई बढ़ने के साथ V-ओपनिंग 48 से बढ़कर 64 mm हो जाती है। इसलिए यहाँ बल (8/6) के अनुपात में बढ़ता है, न कि ((8/6)^2) के अनुपात में। यह स्थिर-V वाली मोटाई-वर्ग तुलना नहीं है।
सामग्री, मोटाई और V-ओपनिंग को अपरिवर्तित रखते हुए बेंड को छोटा करने से कुल बल सीधे कम हो जाता है:
छोटा बेंड लगभग 501 kN या 56.3 US टन की नाममात्र क्षमता शेष छोड़ता है। हालाँकि, इसका परिकलित बल प्रति मीटर 639 kN/m ही रहता है, जो लंबे बेंड के समान है। बेंड को छोटा करने से कुल माँग कम होती है; इससे प्रति इकाई लंबाई वह भार कम नहीं होता जिसे टूलिंग को सहना पड़ता है।
केवल तन्य सामर्थ्य बदलने पर अनुमान (650/450) से गुणा हो जाता है:
लगभग 162-US-टन का माइल्ड-स्टील कार्य लगभग 234-US-टन का कार्य बन जाता है, जो संदर्भ रेटिंग से करीब 297 kN अधिक है। यह काल्पनिक तुलना प्रत्येक उच्च-मज़बूती ग्रेड का प्रतिनिधित्व नहीं करती। यह दर्शाती है कि केवल मोटाई और बेंड लंबाई पर आधारित क्षमता-विवरण अधूरा क्यों है।
स्टेनलेस और उच्च-मज़बूती वाले स्टील के लिए, सामान्य “स्टील” गुणक लागू करने के बजाय सटीक ग्रेड की तन्य मज़बूती प्राप्त करें। एल्युमीनियम के लिए, मिश्रधातु और टेम्पर—अर्थात उसकी सामग्री की अवस्था—दोनों की पहचान करें, क्योंकि वे मज़बूती और बेंड करने की क्षमता को प्रभावित करते हैं।
किसी सेटअप को स्वीकार करने से पहले:
देखने में पर्याप्त लगने वाले 162-US-टन परिणाम पर वापस आएँ: यह केवल नाममात्र के कुल बल की जाँच में उत्तीर्ण होता है। अगली जाँचें स्थानीय लोडिंग, टूलिंग रेटिंग, बेंडिंग क्रम के दौरान पुर्ज़े की क्लीयरेंस और उत्पादन आवश्यकताओं से संबंधित हैं। अतिरिक्त कुल टनेज इन प्रश्नों का उत्तर नहीं दे सकता।
नाममात्र रूप से उत्तीर्ण मामले तब तक केवल संभावित विकल्प बने रहते हैं, जब तक प्रस्तावित मशीन और टूलिंग के लिए नीचे दी गई जाँचों का दस्तावेज़ीकरण नहीं हो जाता। अप्रयुक्त कुल टनेज किसी स्थानीय ओवरलोड, टक्कर या सहनशीलता से बाहर पुर्ज़े की भरपाई नहीं कर सकता।
बेड की लंबाई मशीन की कुल सपोर्ट लंबाई बताती है; यह इस बात की गारंटी नहीं देती कि प्रत्येक पार्ट को उसकी पूरी लंबाई में कहीं भी मोड़ा जा सकता है। स्थापित टूलिंग, अनुमत लोडिंग क्षेत्र और फ्रेम के साथ होने वाला हस्तक्षेप उपयोग योग्य कार्य लंबाई को कम कर सकते हैं।
सबसे लंबे बेंड की जाँच ऐसे आयामयुक्त मशीन ड्रॉइंग के आधार पर करें, जिसमें टूलिंग की स्थिति और फ्रेम के खुले हिस्से दिखाए गए हों। पार्ट का पूरा आकार शामिल करें—केवल उसकी बेंड लाइन नहीं। कोई ब्लैंक लंबाई की दिशा में फिट हो सकता है, जबकि पहले से बना रिटर्न फ्लैंज साइड हाउसिंग से टकरा सकता है। यदि पार्ट को फ्रेम से बाहर तक जाना हो, तो यह मानने के बजाय कि पूरा बेड सुलभ है, उसी सटीक स्थिति में क्लीयरेंस की पुष्टि करें।
एक छोटा, मोटा बेंड कम लंबाई पर बल लगाता है। केंद्र में होने पर भी, यह संकेंद्रित लोड कुल बल रेटिंग तक पहुँचने से पहले मशीन की स्थानीय सीमा से अधिक हो सकता है। इसे किसी एक सिरे की ओर ले जाने पर केंद्र से हटे हुए लोड का एक अलग प्रश्न भी जुड़ जाता है।
प्रस्तावित लोडिंग लेआउट के लिए निर्माता से पुष्टि प्राप्त करें। आकलित बल, लोड की गई लंबाई, टूलिंग व्यवस्था और मशीन की केंद्र रेखा से दूरी उपलब्ध कराएँ। लागू संकेंद्रित-लोड और केंद्र से हटे हुए लोड की सीमाएँ पूछें। कुल टनेज को बेड की लंबाई से विभाजित करके स्थानीय क्षमता निर्धारित न करें और यह न मानें कि केंद्रित लोडिंग किसी भी संपर्क लंबाई पर पूर्ण टनेज की अनुमति देती है।
एकाधिक टूलिंग स्टेशनों के लिए यह पहचानें कि प्रत्येक स्ट्रोक पर कौन-सा स्टेशन काम करता है। यदि स्टेशन एक साथ संलग्न होते हैं, तो संयुक्त व्यवस्था को स्वीकृति के लिए प्रस्तुत करें। केवल उनके बलों के योग की जाँच से यह स्थापित नहीं होता कि लोड का वितरण स्वीकार्य है।
बेंडिंग लोड वहन करने वाले प्रत्येक घटक की जाँच करें: पंच, डाई, होल्डर, अडैप्टर और क्लैंप। मशीन की बल रेटिंग से उनकी क्षमता निर्धारित नहीं होती।
समान रूप से लोड किए गए सीधे बेंड के लिए, प्रति इकाई लंबाई बल प्राप्त करने हेतु आकलित सेटअप बल को वास्तविक लोड की गई बेंड लंबाई से विभाजित करें। इस मान की तुलना प्रत्येक घटक की लागू रेटिंग से समान इकाइयों में करें, जैसे kN/m। जब स्थापित टूलिंग का केवल एक भाग वर्कपीस के संपर्क में हो, तो पूरी स्थापित टूलिंग लंबाई से विभाजित न करें। असमान लोडिंग के लिए केवल औसत-लोड गणना के बजाय आपूर्तिकर्ता के मार्गदर्शन की आवश्यकता होती है।
रेटिंग की शर्तों की पुष्टि करें, जिनमें न्यूनतम लोड की गई लंबाई, टूल का अभिविन्यास, बेंडिंग विधि और माउंटिंग व्यवस्था शामिल हैं। एयर बेंडिंग की रेटिंग को बॉटमिंग या कॉइनिंग के लिए स्वतः स्वीकृति नहीं माना जा सकता। सबसे कम लागू रेटिंग पूरे टूलिंग असेंबली पर लागू होगी; मशीन की अलग लोडिंग सीमाएँ भी लागू रहेंगी।
प्रस्तावित टूलिंग स्टैक और पार्ट की एक साथ जाँच करें। केवल मशीन के आयाम यह नहीं बताते कि पंच, डाई, होल्डर और अडैप्टर लगाए जाने के बाद कितनी जगह बचती है।
केवल समतल ब्लैंक और अंतिम आकार ही नहीं, बल्कि पूरे बेंड क्रम की समीक्षा करें। प्रत्येक चरण में घुमाव, उठाने, दोबारा पोजिशनिंग करने, गेज को पीछे हटाने और पार्ट निकालने की जाँच करें। वास्तविक मशीन और टूलिंग ज्यामिति का उपयोग करके की गई टकराव समीक्षा से क्रम की प्रारंभिक जाँच की जा सकती है; व्यावहारिक हैंडलिंग की पुष्टि प्रतिनिधि परीक्षण से की जानी चाहिए।
परीक्षण से पहले स्वीकृति मानदंड तय करें: अंदरूनी त्रिज्या, फ्लैंज के आयाम, बेंड कोण और बेंड की लंबाई में स्वीकार्य भिन्नता। इसके बाद प्रस्तावित टूलिंग और क्रम के साथ प्रतिनिधि सामग्री का परीक्षण करें।
यदि परीक्षण के लिए अलग डाई ओपनिंग, बेंडिंग विधि या टूलिंग व्यवस्था की आवश्यकता हो, तो प्रभावित बल, लोडिंग और क्लीयरेंस जाँचों की दोबारा समीक्षा करें। गुणवत्ता में सुधार के लिए किया गया बदलाव स्वतः ही क्षमता के लिहाज से तटस्थ नहीं होता।
एक स्वीकार्य पार्ट व्यवहार्यता दर्शाता है, उत्पादन क्षमता नहीं। निर्माता से पुष्टि करने को कहें कि अपेक्षित बल, लोड की स्थिति और दोहराव की दर मशीन की अनुमत परिचालन स्थितियों के भीतर हैं।
अपेक्षित नियमित प्रक्रिया का आकलन करने के लिए प्रतिनिधि उत्पादन परीक्षण पर्याप्त अवधि तक चलाएँ। लंबे बेंडों पर होने वाली भिन्नता सहित, पार्ट के बार-बार प्राप्त आयामों और कोण की एकरूपता की जाँच करें। केवल रैम की गति नहीं, बल्कि पूरे चक्र—लोडिंग, गेजिंग, बेंडिंग, पुनः स्थिति निर्धारण और अनलोडिंग—का समय मापें। उत्पादन के लिए नियोजित हैंडलिंग उपकरण और कर्मचारियों को भी शामिल करें।
स्वीकृत लोड लेआउट, टूलिंग रेटिंग, क्लीयरेंस समीक्षा, मापे गए पार्ट परिणाम और प्रदर्शित चक्र समय को आगे के लिए दर्ज रखें। ये रिकॉर्ड दिखाते हैं कि सीमित करने वाला मुद्दा बल, ज्यामिति, टूलिंग या उत्पादन प्रदर्शन में से क्या है—और छोटी मशीन, 200-टन मशीन या उससे बड़ी मशीन चुनने का आधार प्रदान करते हैं।
ऐसी मशीन और टूलिंग व्यवस्था चुनें जो उचित नियोजन आरक्षित क्षमता के साथ प्रलेखित कार्य-मिश्रण की आवश्यकताएँ पूरी करती हो। आपूर्तिकर्ता की अनुपलब्ध स्वीकृतियों या परीक्षण के अनसुलझे परिणामों को खरीद की लंबित शर्तें मानें—ऐसी समस्याएँ नहीं जिन्हें अतिरिक्त टन भार क्षमता अनिवार्य रूप से हल कर देगी।
प्रत्येक चुनौतीपूर्ण बेंड और उसकी प्रस्तावित व्यवस्था के लिए एक पंक्ति वाली स्प्रेडशीट बनाएँ तथा उसे पार्ट ड्रॉइंग के संशोधन से जोड़ें। नियमित उत्पादन के साथ-साथ असाधारण पार्ट भी शामिल करें।
| प्रतिनिधि कार्य | क्या दर्ज करें |
|---|---|
| सर्वाधिक बल वाले बेंड | सामग्री का ग्रेड और मजबूती की सीमा, मोटाई की सीमा, बेंड की लंबाई, बेंडिंग विधि और प्रस्तावित V-ओपनिंग—अर्थात डाई ओपनिंग की चौड़ाई |
| सबसे लंबे पार्ट | समग्र आयाम, बेंड की लंबाई, लोड की स्थिति, सहारे की आवश्यकताएँ और कोण की एकरूपता संबंधी आवश्यकताएँ |
| सबसे संकरे ज्यामितीय विन्यास | छोटे फ्लैंज, रिटर्न बेंड, आवश्यक त्रिज्या, प्रस्तावित बेंड क्रम तथा लोडिंग/निकासी संबंधी सीमाएँ |
| अधिक मात्रा वाला कार्य | बैच का आकार, आवश्यक उत्पादन, टूलिंग परिवर्तन, कर्मचारी और हैंडलिंग उपकरण |
| यथार्थवादी भावी कार्य | निर्धारित सामग्री और ज्यामिति संबंधी आवश्यकताएँ, अपेक्षित मात्रा और उन्हें शामिल करने का व्यावसायिक आधार |
जिस कार्य को खरीद में अनिवार्य रूप से शामिल करना है, उसे उस वैकल्पिक कार्य से अलग रखें जिसे आउटसोर्स या स्थगित किया जा सकता है। “किसी दिन अधिक मोटी सामग्री को बेंड करने” की अपरिभाषित आकांक्षा, उपयोगी क्षमता आवश्यकता नहीं है।
प्रत्येक आपूर्तिकर्ता से उसकी प्रस्तावित मशीन, टूलिंग और सहायक उपकरणों के लिए वही मैट्रिक्स पूरा करने को कहें। अधिक मजबूत सामग्री में लंबा बेंड, अधिक मोटी और नरम सामग्री में छोटे बेंड की तुलना में अधिक बल मांग सकता है; कम बल वाला पार्ट भी क्लीयरेंस या हैंडलिंग के कारण खरीद का निर्णायक आधार बन सकता है।
प्रत्येक विकल्प के लिए परिकलित बल, लागू मशीन-लोडिंग अनुमत सीमा, निर्णायक टूलिंग रेटिंग, क्लीयरेंस की स्थिति, परीक्षण के साक्ष्य और अपेक्षित उत्पादन समय जोड़ें। प्रत्येक आवश्यक काम को पास, फेल या अनसुलझा चिह्नित करें। पूरी तरह सुसज्जित प्रस्ताव की तुलना ऐसी बेस मशीन से न करें, जिसे काम करने के लिए अभी भी टूलिंग या हैंडलिंग उपकरण की आवश्यकता हो।
इन दस्तावेज़ों को कोटेशन की आवश्यकताओं में शामिल करें:
प्रत्येक प्रस्तावित लोड विन्यास के लिए लिखित पुष्टि माँगें। कुल बल की रेटिंग या टूलिंग कैटलॉग का कोई पृष्ठ अपने आप में असेंबल किए गए सेटअप की स्वीकृति नहीं है।
जहाँ बल, स्थानीय लोडिंग, क्लीयरेंस या बेंड करने की क्षमता अनिश्चित बनी हुई हो, वहाँ लिखित बेंड अध्ययन की माँग करें। इसमें केवल यह नहीं कहा जाना चाहिए कि मशीन पार्ट को बेंड कर सकती है, बल्कि प्रस्तावित टूलिंग, लोड की स्थिति, बेंड क्रम और धारणाओं की पहचान भी होनी चाहिए।
जहाँ गुणवत्ता, हैंडलिंग, दोहराव-क्षमता या उत्पादन अभी तक प्रमाणित न हुआ हो, वहाँ अपेक्षित सामग्री और कॉन्फ़िगरेशन का उपयोग करके एक प्रतिनिधि भौतिक परीक्षण आवश्यक करें। स्वीकृति मानदंडों पर पहले ही सहमति बनाएँ और मापे गए पार्ट परिणामों तथा पूरे चक्र समय को दर्ज करें। एक स्वीकार्य पार्ट निरंतर उत्पादन क्षमता स्थापित नहीं करता।
परीक्षण से पहले अनुमत लोडिंग की पुष्टि करें; किसी परीक्षण का उपयोग यह पता लगाने के लिए नहीं किया जाना चाहिए कि कोई अस्वीकृत लोड सहनीय है या नहीं। इसके परिणामस्वरूप होने वाले किसी भी सेटअप परिवर्तन को समीक्षा के लिए मैट्रिक्स में वापस भेजा जाना चाहिए।
200 टन तब चुनें, जब प्रत्येक आवश्यक कार्य के लिए एक अनुमोदित सेटअप हो, उसकी परिकलित माँग लागू मशीन सीमा के भीतर उचित नियोजन रिज़र्व छोड़ती हो, और साक्ष्य आवश्यक गुणवत्ता तथा उत्पादन का समर्थन करते हों। बल रेटिंग को आपूर्तिकर्ता द्वारा पुष्टि की गई इकाइयों में व्यक्त किया जाना चाहिए।
उस रिज़र्व का आधार दर्ज करें: सामग्री और मोटाई में भिन्नता, गणना की अनिश्चितता और विशेष रूप से परिभाषित भावी कार्य। यह पहचानें कि आकलित बल में कौन-सी भिन्नताएँ पहले से शामिल हैं, ताकि उनकी दो बार गणना न हो। कोई मनमाना सार्वभौमिक प्रतिशत लागू न करें; रिज़र्व को किसी भी टूलिंग या लोडिंग सीमा में ढील दिए बिना वास्तविक कार्य-मिश्रण की अनिश्चितताओं का समाधान करना चाहिए।
जब प्रस्तावित 200-टन सेटअप पर नियमित कार्यों के लिए पर्याप्त अतिरिक्त बल-क्षमता उपलब्ध न हो, तब अधिक क्षमता चुनें। अधिक क्षमता वाले विकल्प को स्वतंत्र रूप से सत्यापित करें: अधिक कुल-बल रेटिंग स्वीकार्य केंद्रित लोडिंग, अधिक मजबूत टूलिंग, पर्याप्त क्लीयरेंस, बेहतर बेंडिंग-क्षमता या तेज़ उत्पादन स्थापित नहीं करती।
कम क्षमता तब चुनें, जब वह उचित रिज़र्व के साथ उन्हीं प्रलेखित आवश्यकताओं को पूरा करती हो और उत्पादन लक्ष्यों पर खरी उतरती हो। केवल खरीद मूल्य की नहीं, बल्कि पूर्ण स्थापित लागत, टूलिंग अनुकूलता, फ़्लोर-स्पेस की आवश्यकताओं और हैंडलिंग की तुलना करें।
यदि केवल कोई कभी-कभार किया जाने वाला कार्य अधिक क्षमता वाली खरीद की आवश्यकता उत्पन्न करता है, तो उस पूर्ण सेटअप की तुलना कम क्षमता वाली अनुमोदित मशीन और आउटसोर्सिंग के संयोजन से करें। वैकल्पिक कार्य को उन आवश्यकताओं से अलग रखें जिन पर उत्पादन निर्भर करता है।
अनुमोदित कार्य मैट्रिक्स और स्वीकृति आवश्यकताओं को खरीद विनिर्देश के साथ संलग्न करें। निम्नलिखित दर्ज करें:
आपूर्तिकर्ता से अनुमोदन के दायरे और स्वीकृति-परीक्षण प्रक्रिया की लिखित पुष्टि कराएँ। ऑर्डर तभी जारी करें, जब प्रत्येक आवश्यक कार्य के लिए सफल सेटअप का दस्तावेज़ी प्रमाण या अनुबंध में स्पष्ट स्वीकृति-शर्त मौजूद हो और विफलता की स्थिति में उपाय पर सहमति हो। छोटी, 200-टन या अधिक क्षमता चुनने का आधार यही है—केवल नेमप्लेट नहीं।
