फाइबर लेजर कटिंग बनाम प्लाज्मा कटिंग: कौन बेहतर है?
जब धातुओं को सटीकता और दक्षता के साथ काटने की बात आती है, तो दो तकनीकें अक्सर प्रमुख होती हैं:…

धातुओं की कटिंग को मुख्य रूप से दो तरीकों मेंटा जा सकता है: मैकेनिकल कटिंग और थर्मल कटिंग। प्लाज्मा कटिंग एक थर्मल प्रक्रिया है जिसमें आयनित गैस का उपयोग करके धातु को काटा जाता है।
यह तकनीक मोटी मेट प्लेट्स को काटने के लिए सबसे ज्यादा इस्तेमाल की जाती है हालांकि इसे शीट मेटल के लिए भी प्रयोग किया जाता है। प्लाज्मा कटिंग की क्षमताओं और फायदों को जानने से पहले, एक और सवाल का जवाब जानना जरूरी है।
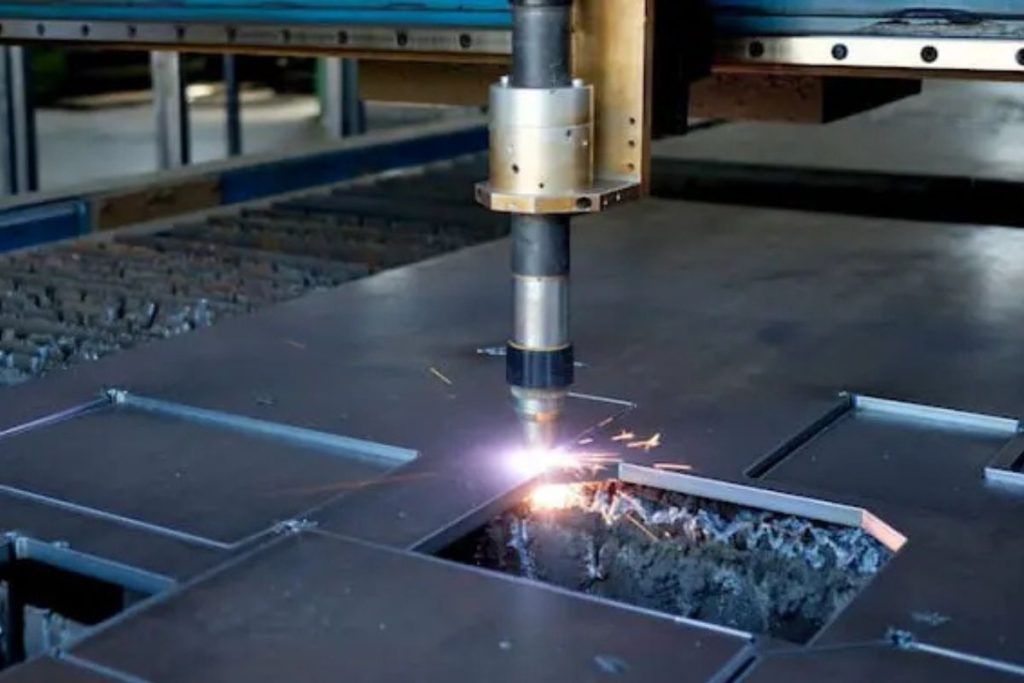
आपने निश्चित तौर पर पदार्थ के तीन मूल अवस्थाओं के बारे में सुना होगा: ठोस, तरल और गैस। लेकिन एक चौथी अवस्था भी होती है, जिसे प्लाज्मा कहते हैं।
प्राकृतिक रूप में प्लाज्मा मुख्यतः पृथ्वी के वायुमंडल की ऊपरी परतों में पाया जाता है। प्रसिद्ध ध्रुवीय ज्योतियां (ऑरोरा) सौर हवाओं के कारण बनती हैं, जो प्लाज्मा से बनी होती हैं। बिजली की चमक और उच्च तापमान पर जलती आग में भी प्लाज्मा होता है। यहां तक कि हमारे शरीर में भी प्लाज्मा मौजूद है।
कुल मिलाकर, प्लाज्मा ब्रह्मांड के लगभग 99% दृश्य भाग का निर्माण करता है।
हमारी रोजमर्रा की जिंदगी में भी प्लाज्मा को देखा जा सकता है जैसे कि टेलीविज़न, फ्लोरोसेंट लाइट्स, नीयॉन साइन और जाहिर है, प्लाज्मा कटिंग मशीनों में।
प्लाज्मा एक आयनित पदार्थ है, जो गैस की तरह होता है और विद्युत् का संचार करता है। इसका मतलब है कि कुछ परमाणुओं ने अपने इलेक्ट्रॉन खो दिए हैं और मुक्त इलेक्ट्रॉन घूम रहे हैं।
गैस को तीव्र गर्मी देकर प्लाज्मा में बदला जा सकता है, इसलिए प्लाज्मा को अक्सर आयनित गैस भी कहा जाता है।
प्लाज्मा, गैस की तरह होता है क्योंकि इसमें परमाणु लगातार संपर्क में नहीं रहते, लेकिन जब उस पर विद्युत या चुंबकीय क्षेत्र डाला जाता है, तो यह तरल की तरह बहता है।
प्लाज्मा कटिंग एक थर्मल कटिंग प्रक्रिया है। यानी इसमें धातु को मैकेनिकल तरीके से काटने की बजाय गर्मी से पिघला दिया जाता है।
इस सिस्टम की मूल प्रक्रिया हमेशा एक जैसी होती है। प्लाज्मा कटिंग मशीनें संपीड़ित हवा या अन्य गैसों जैसे नाइट्रोजन का इस्तेमाल करती हैं। ये गैसें आयनित होकर प्लाज्मा बनाती हैं।
आमतौर पर, संपीड़ित गैसें इलेक्ट्रोड से टकराती हैं और फिर आयनित होकर दबाव बढ़ाती हैं। जब दबाव बढ़ता है, तो प्लाज्मा की धारा कटिंग हेड की ओर जाती है।
कटिंग नोज़ल प्लाज्मा के प्रवाह को संकीर्ण करती है, जिससे प्लाज्मा की धार बनती है, जिसे वर्कपीस पर डाला जाता है। चूंकि प्लाज्मा विद्युत् का संचार करता है, वर्कपीस को कटिंग टेबल के माध्यम से अर्थिंग कर दिया जाता है।
जब प्लाज्मा आर्क धातु को छूता है, तो उसकी उच्च तापमान से धातु पिघल जाती है। साथ ही, तेज गति से बहती गैसें पिघली धातु को बाहर निकाल देती हैं।
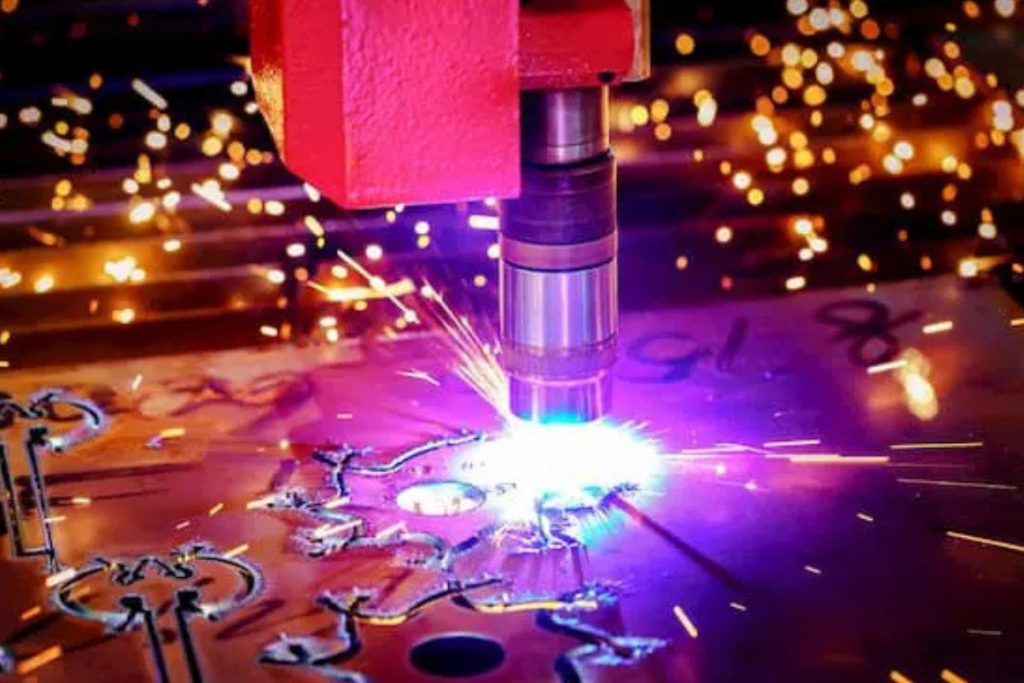
हर सिस्टम एक जैसा नहीं होता। पहला तरीका, जो सामान्यतः सस्ता होता है, उसे हाई फ्रीक्वेंसी कॉन्टैक्ट कहा जाता है। यह सीएनसी कटिंग मशीनों के लिए उपयुक्त नहीं है, क्योंकि हाई फ्रीक्वेंसी मॉडर्न उपकरणों में दखल डाल सकती है और समस्याएं पैदा कर सकती है।
इस पद्धति में हाई वोल्टेज और हाई फ्रीक्वेंसी की स्पार्क का उपयोग होता है। स्पार्क तब उत्पन्न होती है जब प्लाज्मा टॉर्च धातु को छूती है, सर्किट पूरा होता है और स्पार्क बनती है, जिससे प्लाज्मा पैदा होता है।
दूसरा तरीका है पायलट आर्क मेथड। इसमें टॉर्च के अंदर ही हाई वोल्टेज और कम करंट वाला सर्किट स्पार्क बनाता है। यह स्पार्क पायलट आर्क बनाता है, जो थोड़ी सी प्लाज्मा होती है।
कटिंग आर्क तब उत्पन्न होता है जब पायलट आर्क वर्कपीस को छूता है। इसके बाद ऑपरेटर कटिंग शुरू कर सकता है।
तीसरी पद्धति में स्प्रिंग-लोडेड हेड वाली प्लाज्मा टॉर्च का प्रयोग होता है। टॉर्च को वर्कपीस से दबाने पर शॉर्ट सर्किट बनता है, जिससे करंट का प्रवाह शुरू होता है।
दबाव छोड़ने पर पायलट आर्क बनता है। इसके बाद प्रक्रिया पहले जैसी ही होती है, जिसमें आर्क को वर्कपीस के पास लाया जाता है।
फायदे
नुकसान
मेथड का चुनाव सामग्री, उसकी मोटाई और अंतिम उत्पाद की आवश्यकता पर निर्भर करता है।
प्लाज्मा कटिंग के लिए अनुशंसित मोटाई 15 से 50 मिमी के बीच है।
प्लाज्मा कटिंग सेवा के लिए अधिकतम सीमा कार्बन स्टील और स्टेनलेस स्टील के लिए लगभग 50 मिमी है। एल्यूमिनियम के मामले में, 40 मिमी से ज्यादा की सिफारिश नहीं की जाती।
इनसे अधिक मोटाई के लिए वॉटरजेट या फ्लेम कटिंग का इस्तेमाल किया जाता है।
पतली शीट्स और प्लेट्स के लिए लेजर कटिंग सबसे उपयुक्त है, क्योंकि इसकी क्वालिटी और स्पीड ज्यादा है। हालांकि, लेजर की अधिकतम मोटाई 25 से 30 मिमी तक सीमित है।
साथ ही, 15 मिमी से अधिक मोटी प्लेट्स में प्लाज्मा कटिंग तेज और इसलिए सस्ती होती है। हालांकि, अंतिम फैसला आवश्यक गुणवत्ता पर निर्भर करता है। उचित पोस्ट-प्रोसेसिंग के साथ हमेशा साफ-सुथरा और चिकना परिणाम पाया जा सकता है।
