वॉटर जेट कटिंग बनाम लेज़र कटिंग – कौन सा बेहतर है?
वॉटर जेट कटिंग बनाम लेज़र कटिंग: अंतर क्या है? वॉटर जेट कटिंग और लेज़र कटिंग दोनों ही बहुत मिलते-जुलते परिणाम…

वॉटर जेट कटिंग एक यांत्रिक प्रक्रिया है जिसमें सामग्री को भौतिक संपर्क और घर्षण के माध्यम से हटाया जाता है। अन्य कटिंग प्रक्रियाओं से इसकी मुख्य अंतर यह है कि यह एक ठंडी कटिंग प्रक्रिया (गैर-थर्मल) है, यानी इस प्रक्रिया में गर्मी का उपयोग नहीं किया जाता।
आज की दुनिया में, सभी मैन्युफैक्चरिंग प्रक्रियाओं को तीन मुख्य लक्ष्यों को पूरा करना होता है: उत्पादन बढ़ाना, अपशिष्ट को कम करना और गुणवत्ता में सुधार करना। 3डी प्रिंटिंग, शीट फॉर्मिंग, इंजेक्शन मोल्डिंग, लेजर कटिंग और प्लाज्मा कटिंग जैसी प्रक्रियाएं इन लक्ष्यों को कम लागत और उत्पादन समय में कमी लाकर, साथ ही दक्षता और स्थिरता बढ़ाकर पूरा करने का प्रयास करती हैं।
इनमें से प्रत्येक प्रक्रिया के अपने-अपने फायदे और सीमाएं हैं, जिस कारण ये मैन्युफैक्चरिंग इंडस्ट्री में अपनी अहमियत रखती हैं। आधुनिक वॉटर जेट कटर्स ने भी अपने डिजाइन में सीएनसी तकनीक को शामिल किया है, जिससे इन लक्ष्यों को और भी बेहतर परिणामों के साथ हासिल किया जा सकता है।
इस लेख में, हम वॉटर जेट कटिंग की उन्नत प्रक्रिया की गहराई से चर्चा करेंगे।
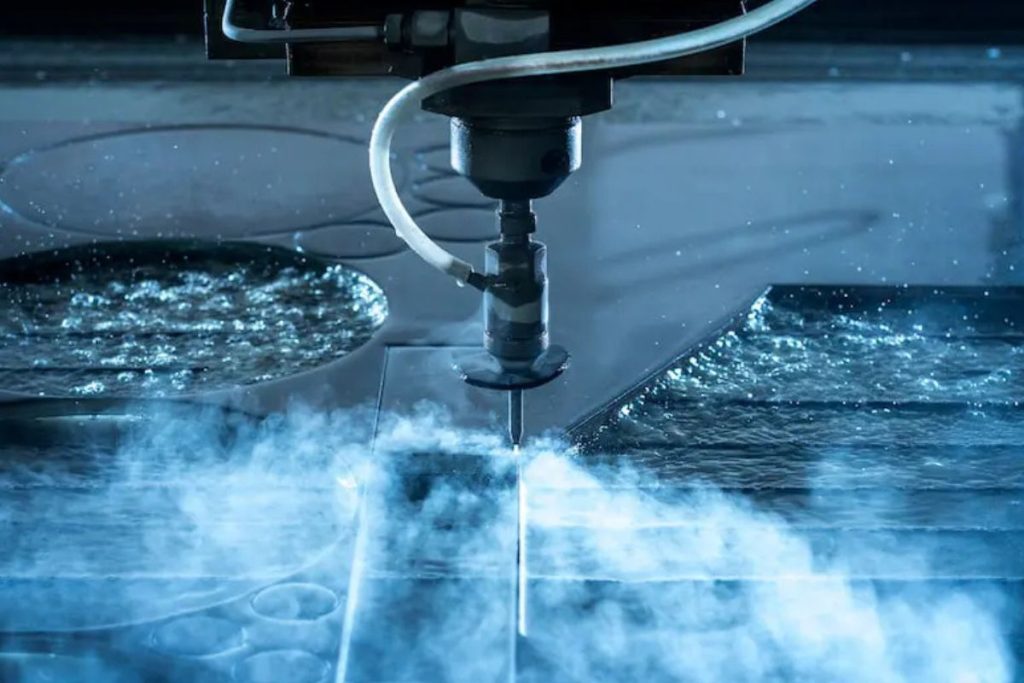
वॉटर जेट कटिंग में उच्च दबाव वाले पानी की धार में एक घर्षणकारी पदार्थ मिलाकर विभिन्न प्रकार की सामग्रियों को काटा जाता है।
एक हाई-प्रेशर वॉटर पंप पानी को दबावयुक्त करता है, जो हाई-प्रेशर पाइप्स के जरिए कटिंग हेड तक पहुंचता है। कटिंग हेड में, पानी एक नोजल से होकर गुजरता है और एक बहुत ही पतली धारा में बदल जाता है। यह जेट किसी भी सामग्री को काट सकता है, जो इसके सामने रखी जाए।
वॉटर जेट कटिंग मशीनें 100,000 पीएसआई या लगभग 6,900 बार तक का दबाव उत्पन्न कर सकती हैं। तुलना के लिए, अग्निशमन की पाइपें आमतौर पर 8 से 20 बार के दबाव पर काम करती हैं। वॉटर जेट नोजल में एक विजन सिस्टम भी होता है, जिससे सटीक और कुशल कटिंग संभव होती है।
विभिन्न सामग्रियों को काटने के लिए नोजल को आसानी से समायोजित किया जा सकता है। घर्षणकारी पदार्थ के उपयोग के आधार पर, वॉटर जेट कटिंग के दो प्रकार होते हैं:
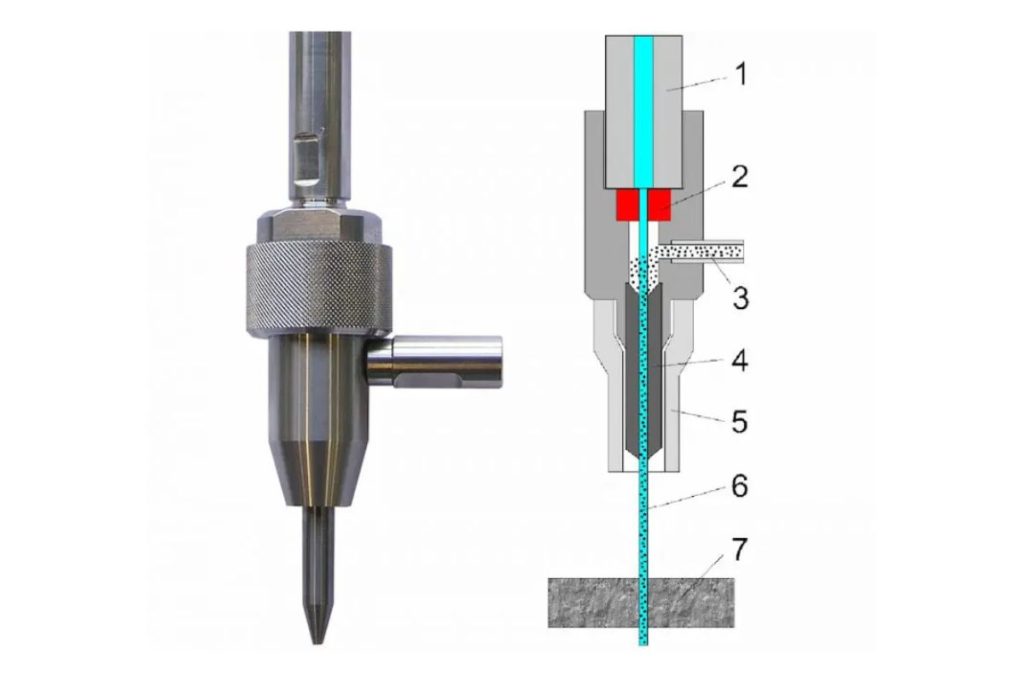
कठोर सामग्रियों को काटने के लिए पानी के साथ घर्षणकारी एजेंट मिलाए जाते हैं। यह मिश्रण कटिंग हेड में स्थित एक मिश्रण कक्ष में होता है, ठीक उसी जगह जहां से घर्षणकारी जेट बाहर निकलता है।
घर्षणकारी वॉटर जेट कटिंग के लिए सबसे अधिक उपयोग किए जाने वाले एजेंट्स हैं ग्रेनेट, एलुमिनियम ऑक्साइड और सस्पेंडेड ग्रेन। जैसे-जैसे सामग्री की मोटाई या कठोरता बढ़ती है, वैसे-वैसे घर्षणकारी की कठोरता भी बढ़ानी पड़ती है।
सही घर्षणकारी के साथ, विभिन्न प्रकार की सामग्रियां काटी जा सकती हैं। सामान्य तौर पर, सिरेमिक, धातु, पत्थर और मोटे प्लास्टिक सामग्री को घर्षणकारी वॉटर जेट से काटा जाता है। हालांकि, टेम्पर्ड ग्लास और हीरे जैसी कुछ अपवाद सामग्रियां हैं, जिन्हें घर्षणकारी वॉटर जेट से नहीं काटा जा सकता। टेम्पर्ड ग्लास वॉटर जेट से काटने पर टूट जाता है।
वॉटर जेट कटिंग मशीनें बिना घर्षणकारी के भी काम कर सकती हैं, मुख्यतः कोमल सामग्रियों को काटने के लिए। इस उद्देश्य के लिए डिजाइन की गई मशीन में न तो मिश्रण कक्ष होता है और न ही कोई विशेष नोजल। एक हाई-प्रेशर पंप पानी को एक छोटे से छेद से बाहर निकालता है, जिससे कार्यपीस पर सटीक कटिंग होती है। अधिकांश औद्योगिक वॉटर जेट कटिंग डिवाइस दोनों विधियों का उपयोग करने में सक्षम हैं।
शुद्ध वॉटर जेट कटिंग प्रक्रिया कम आक्रामक होती है, घर्षणकारी की तुलना में। जेट भी अत्यंत पतला होता है और कार्यपीस पर अतिरिक्त दबाव नहीं डालता।
शुद्ध वॉटर जेट कटिंग फोम, फेल्ट, लकड़ी, रबर, खाद्य पदार्थ और पतले प्लास्टिक जैसी कोमल सामग्रियों के लिए आदर्श है।
वॉटर जेट कटिंग में कई ऐसे फायदे हैं, जो इसे सामान्य और विशिष्ट दोनों तरह के अनुप्रयोगों के लिए बेहतरीन विकल्प बनाते हैं। इसके प्रमुख लाभ हैं:
वॉटर जेट कटिंग अपनी उच्च सटीकता के लिए जानी जाती है। इस विधि से कटी हुई सामग्रियां बेहतरीन गुणवत्ता की होती हैं, चाहे कितनी भी कड़ी स्पेसिफिकेशंस क्यों न हों।
वॉटर जेट कटिंग मशीनें 0.025 मिमी (0.001 इंच) तक की टॉलरेंस के साथ काम कर सकती हैं, हालांकि आमतौर पर 0.075 से 0.125 मिमी टॉलरेंस एक इंच से कम मोटाई की सामग्रियों के लिए पाई जाती है।
मोटे सामग्रियों के साथ टॉलरेंस बढ़ सकती है, जो उपयोग की गई तकनीक पर निर्भर करता है। सटीकता विभिन्न कारकों पर निर्भर करती है, जैसे टेबल की स्थिरता, मशीन की संरचना, घर्षणकारी का प्रवाह, जेट का नियंत्रण, जेट का ऑफसेट और संभावित प्रक्रिया त्रुटियां।
हीट एफेक्टेड ज़ोन (HAZ) अधिकांश हॉट कटिंग प्रक्रियाओं का उप-उत्पाद है। लेजर कटिंग या इलेक्ट्रोड डिस्चार्ज मशीनिंग (EDM) जैसी प्रक्रियाओं में, कटिंग एज के आसपास का क्षेत्र मशीनिंग के दौरान नहीं पिघलता, लेकिन उसकी गुणधर्मों में बदलाव आ सकता है।
रंग परिवर्तन, थर्मल डिस्टॉर्शन और कठोर किनारे अंतिम पीस की विशेषताओं को प्रभावित कर सकते हैं। इन पीस को इस्तेमाल से पहले थर्मल ट्रीटमेंट की आवश्यकता पड़ती है।
वॉटर जेट कटिंग एक ठंडी प्रक्रिया होने के कारण HAZ नहीं बनाती। इससे अंतिम पीस में उत्कृष्ट किनारे और अधिक विश्वसनीय गुण मिलते हैं, बिना अतिरिक्त तनाव के।
वॉटर जेट कटिंग के उपयोग से अपूर्ण कटिंग, कमजोर बिंदुओं और विकृति की चिंता कम हो जाती है। इसके अलावा, पहले से थर्मल ट्रीटेड पीस का उपयोग करना संभव है, जिससे उत्पादन लागत कम होती है।
चूंकि यह थर्मल प्रक्रिया नहीं है, इसलिए इसमें स्लैग या ड्रोस के अवशेष भी नहीं बनते।
वॉटर जेट कटिंग द्वारा प्राप्त पीस की गुणवत्ता अन्य कटिंग विधियों से बेहतर होती है। कटे हुए किनारे चिकने होते हैं और इन्हें डिबरिंग की आवश्यकता नहीं होती।
अंतिम गुणवत्ता कई कारकों जैसे कटिंग गति, दबाव, घर्षणकारी का प्रवाह और नोजल के आकार पर निर्भर करती है। सर्वोत्तम परिणाम प्राप्त करने के लिए प्रक्रिया के पैरामीटर को समायोजित किया जा सकता है।
वॉटर जेट कटिंग में कोई कटिंग टूल इस्तेमाल नहीं होता और नोजल को विभिन्न सामग्रियों या मोटाई के लिए बदलने की आवश्यकता नहीं होती। केवल प्रक्रिया के पैरामीटर जैसे फीड स्पीड को समायोजित करके एक ही नोजल विभिन्न अनुप्रयोगों में इस्तेमाल किया जा सकता है।
मटीरियल बदलने पर टूल चेंज की आवश्यकता न होने के कारण मशीन लगातार अलग-अलग सब्सट्रेट्स को काट सकती है, जिससे समय और टूल लागत की बचत के साथ ऑपरेशनल एफिशिएंसी बढ़ती है।
वॉटर जेट कटिंग कई अनुप्रयोगों में वैकल्पिक विधियों की तुलना में अधिक लागत प्रभावी है, खासकर खाद्य उद्योग में। इस प्रक्रिया में अक्सर जिग्स, क्लैम्प्स या फिक्सचर्स की आवश्यकता नहीं होती, जिससे उत्पादन की गति बढ़ती है।
एक और लाभ यह है कि एक ही बार में कई परतों को स्टैक करके काटा जा सकता है। अलग-अलग सामग्रियों को भी स्टैक किया जा सकता है, जिससे एक साथ कई पीस का उत्पादन आसान और प्रभावी हो जाता है।
कटी हुई सामग्रियों को पोस्ट-प्रोसेसिंग की भी आवश्यकता नहीं होती, जिससे कुल लागत कम होती है। इसके अतिरिक्त, इस प्रक्रिया में सामग्री की बर्बादी न्यूनतम होती है।
जैसा कि पहले उल्लेख किया गया, वॉटर जेट कटिंग प्रक्रिया सामग्री के प्रकार से सीमित नहीं है। सही पैरामीटर और घर्षणकारी के चयन से यह लगभग किसी भी सामग्री को काट सकती है। इस विषय को आगे लेख में विस्तार से समझाया जाएगा।
वर्तमान समय में, स्थिरता एक अहम कारक बन गया है। वॉटर जेट कटिंग इस मामले में सभी आवश्यकताओं को पूरा करती है। यह प्रक्रिया स्लैग या ड्रोस नहीं बनाती और सामग्रियों को गरम करने की आवश्यकता नहीं होती। साथ ही, इसमें कोई जहरीली गैस या ग्रीनहाउस गैस नहीं निकलती।
अंतिम पीस को पोस्ट-प्रोसेसिंग, जैसे थर्मल ट्रीटमेंट की आवश्यकता नहीं होती। कटिंग के लिए मुख्य रूप से पानी का उपयोग होता है, जिसे पुनः उपयोग किया जा सकता है, जिससे पर्यावरणीय प्रभाव कम होता है। साथ ही, इसमें किसी कूलिंग ऑयल या लुब्रिकेंट की आवश्यकता नहीं होती, क्योंकि पानी स्वयं कूलेंट का काम करता है।
यह प्रक्रिया कई प्रकार की सामग्रियों के साथ अनुकूल है। इस सेक्शन में, हम उन सामग्रियों का उल्लेख करेंगे जिन्हें वॉटर जेट से प्रभावी ढंग से काटा जा सकता है। इसमें शामिल हैं:
वॉटर जेट सिस्टम की उच्च गति और दबाव इन्हें मोटी और पतली धातुओं को आसानी से काटने में सक्षम बनाते हैं। यह प्रक्रिया टाइटेनियम और इन्कोनेल जैसी अत्यंत कठोर धातुओं के अलावा, एल्यूमिनियम और सौम्य स्टील जैसी सामान्य धातुओं को भी काट सकती है।
प्रायः मोटी धातुओं को काटने के लिए इसका उपयोग किया जाता है, जिन्हें लेजर या प्लाज्मा से काटना संभव नहीं होता। पतली धातुओं के लिए, लेजर कटिंग अधिक तेज होती है। 30 एचपी की वॉटर जेट मशीन 12 मिमी टाइटेनियम को 180 मिमी/मिनट की गति से काट सकती है।
धातुओं में, वॉटर जेट कटिंग का बड़ा लाभ यह है कि इसमें HAZ नहीं बनता, जिससे अंतिम पीस की गुणवत्ता काफी बढ़ जाती है। अधिकतर मामलों में कोई द्वितीयक फिनिशिंग की आवश्यकता नहीं होती, क्योंकि प्रक्रिया के दौरान किनारे चिकने और साटन फिनिश के होते हैं।
वॉटर जेट से कटी धातु की पीसें उच्च गुणवत्ता की होती हैं, इसलिए इनका उपयोग एयरोस्पेस जैसी सख्त मानकों वाली इंडस्ट्री में किया जाता है, जहां गलती की कोई संभावना नहीं होती।
वॉटर जेट कटिंग मशीन उपयुक्त होने पर, 125 मिमी मोटी लकड़ी को 15 मीटर/मिनट की गति से काट सकती है। इसका उपयोग लकड़ी को विभाजित करने या जटिल आकार उकेरने दोनों के लिए किया जा सकता है। वॉटर जेट इतनी तेज गति से लकड़ी को काटता है कि लकड़ी भीगती नहीं है, जिससे उसमें नमी नहीं जाती। उच्च दबाव के कारण डिलैमिनेशन भी न्यूनतम होता है।
हालांकि, यदि लकड़ी में गांठें हों तो मशीन को दोबारा कैलिब्रेट करने की आवश्यकता हो सकती है। या तो अधिक दबाव का उपयोग करें ताकि गांठों और बिना गांठ के क्षेत्रों को एक साथ काटा जा सके, या दबाव को क्षेत्र के अनुसार समायोजित करें। दोनों ही विकल्प अंतिम पीस की गुणवत्ता को प्रभावित कर सकते हैं।
वॉटर जेट कटिंग तकनीक का उपयोग विभिन्न मोटाई के रबर को काटने के लिए तेजी से बढ़ रहा है। इसका प्रमुख लाभ यह है कि इसमें किनारे कर्व नहीं बनते, जैसा कि डाई कटिंग में होता है।
यह तकनीक रबर की मोटाई से सीमित नहीं है। घर्षणकारी वॉटर जेट मशीन विभिन्न कठोरता और मोटाई के रबर को मनचाही गुणवत्ता के साथ काट सकती है।
अधिकांश मामलों में, शुद्ध वॉटर जेट कटिंग रबर उत्पादों की स्पेसिफिकेशन को पूरा करने के लिए पर्याप्त होती है। यह विधि 50 मिमी तक के स्पॉन्ज रबर और 25 मिमी से अधिक के हार्ड रबर को 0.25 मिमी की द्विदिश टॉलरेंस के साथ आसानी से काट सकती है।
वॉटर जेट कटिंग तकनीक का उपयोग औद्योगिक उपकरणों में सिरेमिक काटने के लिए आम है। सिरेमिक कठोर और नाजुक होते हैं, जिन्हें पारंपरिक यांत्रिक विधियों से काटना मुश्किल होता है और वे अधिक दबाव सहन नहीं कर सकते।
वॉटर जेट कटिंग में दबाव केवल कटिंग पॉइंट पर लगता है, जिससे यह सिरेमिक के लिए उपयुक्त है। कटिंग हेड स्वयं ही शुरुआती छेद बना सकता है और जटिल आकार सटीकता से काट सकता है।
सीएनसी तकनीक को घर्षणकारी वॉटर जेट कटिंग के साथ जोड़कर दोहराने योग्य सटीकता और बेहतरीन किनारे की गुणवत्ता प्राप्त की जा सकती है।
वॉटर जेट कटिंग विभिन्न प्रकार के कांच को अत्यधिक विवरण के साथ काट सकती है। यह सबसे नाजुक कांच को भी बिना क्रैक या गड्ढा बनाए काट सकती है। इसका उपयोग सजावटी कांच या रंगीन कांच काटने में भी किया जा सकता है।
वॉटर जेट कटिंग के लिए कांच को ग्रेविंग या क्रैकिंग की आवश्यकता नहीं होती। हालांकि, शुरुआती छेद कम दबाव पर बनाए जाते हैं, क्योंकि कांच में दरार आने की प्रवृत्ति होती है। वॉटर जेट 50 मिमी तक के आर्मर्ड ग्लास को काट सकता है, और अन्य किस्मों के कांच में इससे भी अधिक।
पत्थर और टाइल्स वॉटर जेट कटिंग के लिए एक और सामान्य अनुप्रयोग हैं। सही तकनीकी सेटिंग्स के साथ, इससे सीमेंट, सिरेमिक, कांच, ग्रेनाइट, लाइमस्टोन, मोज़ेक, धातु, पोर्सिलेन, ट्रैवर्टीन और कैन्टरा टाइल्स जैसी सामग्रियों को काटा जा सकता है।
वॉटर जेट कटिंग खाद्य उद्योग में व्यापक रूप से इस्तेमाल होती है, क्योंकि यह सफाई और उत्पादकता के लिए बेहतरीन है। USDA ने भी इसकी अनुमति दी है, क्योंकि इस प्रक्रिया से खाद्य पदार्थों में बैक्टीरिया या अन्य संदूषक नहीं जाते।
वॉटर जेट छोटे और बड़े खाद्य पदार्थों, जैसे कैंडी, केक, पोल्ट्री, मछली और जमे हुए उत्पादों को सटीकता से काटने और विभाजित करने में सक्षम है।
वॉटर जेट कटिंग अन्य विधियों की तुलना में कई फायदे प्रदान करती है। इस सेक्शन में हम इसकी तुलना अन्य प्रक्रियाओं जैसे EDM, लेजर और प्लाज्मा कटिंग से निम्नलिखित बिंदुओं पर करेंगे:
वॉटर जेट लगभग किसी भी सामग्री की 300 मिमी मोटाई तक (कुछ मामलों में 600 मिमी तक) काट सकता है। लेजर कटिंग धातुओं में 25 मिमी तक (कुछ सामग्रियों में इससे भी कम) सीमित है, वह भी रिफ्लेक्टिव मेटल्स को छोड़कर; EDM केवल 300 मिमी तक की कंडक्टिव सामग्रियों के लिए उपयुक्त है।
प्लाज्मा लगभग सभी धातुओं को 50 मिमी (कुछ मामलों में 75 मिमी) तक काट सकता है। ऑक्सी-कटिंग एक और विकल्प है, जिससे 150 मिमी तक की धातुओं को काटा जा सकता है, लेकिन इसमें कुछ सीमाएं हैं। एल्यूमिनियम और कॉपर अलॉय को काटना संभव नहीं और वॉटर जेट से किनारे की गुणवत्ता कहीं बेहतर होती है।
जब मोटी सामग्रियों और/या उच्च गुणवत्ता के किनारे की आवश्यकता होती है, तो वॉटर जेट कटिंग आमतौर पर पसंदीदा विकल्प होती है।
वॉटर जेट कटिंग में HAZ नहीं बनता, जबकि EDM में बहुत सतही HAZ बनता है। लेजर और प्लाज्मा कटिंग में गैस के आधार पर HAZ की गहराई काफी अधिक हो सकती है। इसलिए, वॉटर जेट कटिंग कटिंग के तुरंत बाद बेहतरीन किनारे की गुणवत्ता प्रदान करता है।
लेजर और EDM वॉटर जेट कटिंग की 0.025 मिमी टॉलरेंस की स्पेसिफिकेशन को पूरा कर सकते हैं। प्लाज्मा ज्यादा से ज्यादा 0.25 मिमी की सटीकता तक सीमित है। हालांकि, कटिंग की गति टॉलरेंस पर असर डालती है: जितनी तेज गति, उतनी कम टॉलरेंस।
वॉटर जेट कटिंग मशीन की तैयारी लगभग सभी सामग्रियों के लिए समान रहती है। इसके विपरीत, अन्य विधियों के लिए हर काम के लिए अलग-अलग सेटअप और उपभोग्य सामग्रियों की जरूरत होती है।
वॉटर जेट कटिंग अन्य विधियों की तुलना में कई फायदे प्रदान करता है। लगभग किसी भी सामग्री पर इसकी बहुमुखी क्षमता, सुरक्षा, स्थिरता और सटीकता के चलते यह कई क्षेत्रों में बड़े पैमाने पर अपनाई जा रही है।
हालांकि, जब उच्च कटिंग स्पीड की आवश्यकता हो, और सामग्री की मोटाई सीमित हो तथा हीट टॉलरेंस स्वीकार्य हो, तब निर्माता आमतौर पर लेजर कटिंग को प्राथमिकता देते हैं। उच्च स्पीड के कारण प्रति पीस लागत भी कम हो जाती है, जिससे कई मामलों में लेजर कटिंग सेवाएं वॉटर जेट कटिंग से सस्ती पड़ती हैं।
वॉटर जेट तकनीक के अनुप्रयोग सामान्य मैन्युफैक्चरिंग, एयरोस्पेस, ऑटोमोटिव, टेक्सटाइल, हेल्थकेयर और माइनिंग सहित कई उद्योगों में हैं। जैसे-जैसे तकनीक आगे बढ़ेगी, वॉटर जेट कटिंग और भी अधिक किफायती और व्यापक रूप से मैन्युफैक्चरिंग इंडस्ट्री में अपनाई जाएगी।
