एसीरो डुल्स (माइल्ड स्टील): आपके लेज़र कटिंग प्रोजेक्ट्स के लिए किफायती और बहुपरकारी स्टील
एसीरो डुल्स यानी माइल्ड स्टील लेज़र कटिंग प्रोजेक्ट्स के लिए एक बहुपरकारी और किफायती विकल्प है। यहां हम आपको इस…

मंगलवार दोपहर, आपका ऑपरेटर 10-गेज की एक मानक दस-फुट शीट को मोड़ने की कोशिश करता है, रैम कराहता है, और आपका बिल्कुल नया, छह अंकों की कीमत वाला प्रेस ब्रेक स्ट्रोक के बीच में ही रुक जाता है। आप एक ठप पड़ी मशीन को देख रहे होते हैं—इसलिए नहीं कि वह खराब है, बल्कि इसलिए कि आपने टन भार वाले स्टिकर पर भरोसा कर लिया।
आपने सोचा था कि “150-टन” रेटिंग का मतलब है कि यह दिन भर माइल्ड स्टील को आसानी से मोड़ती रहेगी। लेकिन उपकरण के किनारे लगा वह स्टिकर उतना ही उपयोगी है जितना किसी मिनीवैन के स्पीडोमीटर पर लिखी अधिकतम गति। यह आदर्श, प्रयोगशाला-स्तर की परिस्थितियों में एक सैद्धांतिक अधिकतम को दर्शाता है, जिन्हें आप कभी
अपने शॉप फ्लोर पर दोहरा नहीं पाएंगे। वास्तव में यह सुनिश्चित करने के लिए कि कोई मशीन आपके सबसे कठिन संभावित पार्ट को मोड़ सकती है, आपको स्टिकर देखना बंद करके भौतिकी को देखना शुरू करना होगा।
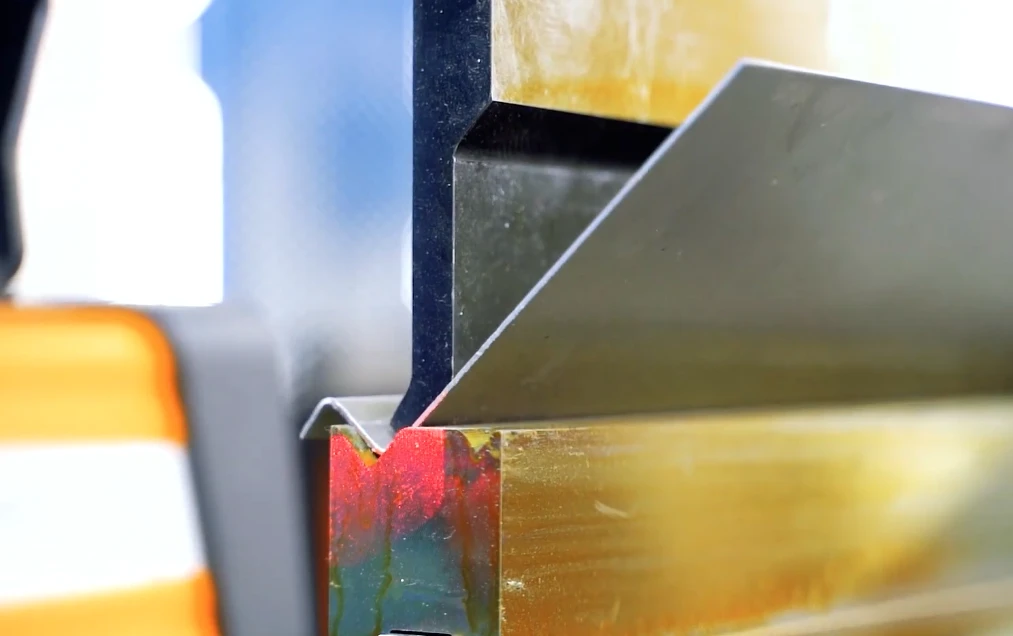
प्रेस ब्रेक खरीदना बिल्कुल वैसा ही है जैसे भारी-भरकम टो ट्रक खरीदना। अगर आप गलत हिच इस्तेमाल कर रहे हैं, या पेलोड के नीचे चेसिस टूट जाता है, तो इंजन की हॉर्सपावर बिल्कुल अप्रासंगिक है। कुल टन भार एक बजट से अधिक कुछ नहीं है, और आप इसे लंबाई, टूलिंग और पार्ट की ज्योमेट्री पर तेजी से खर्च करते हैं।
3-मिलीमीटर की माइल्ड स्टील शीट लें। आपको दो-मीटर का बेंड चाहिए। यदि आप उसे एक मानक 24-मिलीमीटर V-डाई में डालते हैं—जो सामग्री की मोटाई का लगभग आठ गुना है—तो आपको लगभग 51 टन बल की आवश्यकता होती है। 150-टन प्रेस ब्रेक के लिए यह बहुत मामूली काम है।
अब एक वेरिएबल बदल दें।
आपका ग्राहक अधिक छोटा इनसाइड रेडियस चाहता है, इसलिए आपका ऑपरेटर उस 24-मिलीमीटर डाई को 12-मिलीमीटर ओपनिंग से बदल देता है। मशीन नीचे आती है, धातु से टकराती है, और वहीं रुक जाती है। आवश्यक टन भार अचानक बहुत बढ़ गया, क्योंकि डाई शोल्डर पर यांत्रिक लीवरेज आधा हो गया। मशीन खराब नहीं है, और स्टील मोटा नहीं हुआ। 150-टन रेटिंग बस एक क्षमता सीमा थी, यह वादा नहीं कि वह किसी भी टूलिंग परिस्थिति में 10-गेज स्टील को मोड़ सकती है। टन भार धातु का कोई स्थिर गुण नहीं है; यह शीट, पंच और डाई ओपनिंग के बीच की गतिशील प्रतिक्रिया है।
Cincinnati Incorporated दुनिया के कुछ सबसे विश्वसनीय बेंडिंग उपकरण बनाती है। लेकिन यदि आप उनका टन भार कैलकुलेटर खोलते हैं, तो वह केवल मशीन की नेमप्लेट के आधार पर उत्तर देने से इनकार करता है। वह यह गणना करने से पहले कि बेंड संभव भी है या नहीं, सामग्री का प्रकार, सटीक मोटाई और V-ओपनिंग मांगता है।
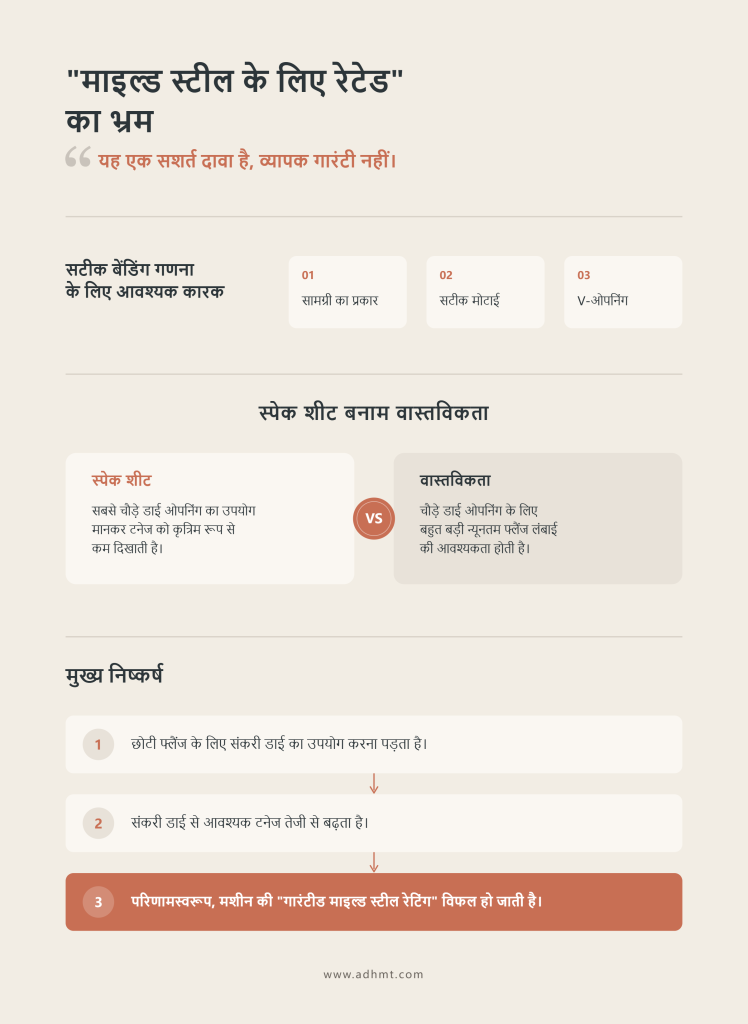
निर्माता जानते हैं कि “माइल्ड स्टील के लिए रेटेड” एक सशर्त कथन है।
सेल्स ब्रोशर उन शर्तों को हटा देते हैं। जब कोई स्पेक शीट दावा करती है कि कोई ब्रेक चौथाई-इंच माइल्ड स्टील संभाल सकता है, तो वह मानती है कि आप सबसे चौड़े संभव डाई ओपनिंग का उपयोग कर रहे हैं, टनेज को कृत्रिम रूप से कम रखने के लिए धातु को एक बहुत बड़े गैप पर फैला रहे हैं। लेकिन शॉप फ्लोर पर, उस विशाल डाई ओपनिंग के लिए बहुत बड़ी न्यूनतम फ्लैंज लंबाई चाहिए होती है। यदि आपके पार्ट में छोटी फ्लैंज है, तो वह सीधे V-डाई में फिसल जाएगा। आपको संकरी डाई इस्तेमाल करनी पड़ती है, आवश्यक टनेज तेजी से बढ़ता है, और अचानक वह गारंटीड माइल्ड स्टील रेटिंग गायब हो जाती है।
इस अनिश्चितता के खिलाफ स्वाभाविक बचाव-प्रक्रिया जरूरत से ज्यादा खरीदना है। अगर 100-टन मशीन टाइट रेडियस पर रुक सकती है, तो घबराया हुआ शॉप मालिक सुरक्षित रहने के लिए 250-टन के विशालकाय उपकरण का चेक लिख देता है।
यह एक बेहद महंगी गलती है।
मैकेनिकल नियंत्रण बनाए रखने के लिए प्रेस ब्रेक को उनके काम के हिसाब से आकार दिया जाता है। जब आप 20-गेज के प्रिसिजन ब्रैकेट को 250-टन मशीन में डालते हैं, तो आप हथौड़े से अंडा फोड़ने की कोशिश कर रहे होते हैं। विशाल हाइड्रॉलिक सिलिंडरों में वह बारीक पोजिशनल संवेदनशीलता नहीं होती जो पतली सामग्री को सटीक रूप से एयर-बेंड करने के लिए चाहिए। लाइट-गेज काम के लिए डिजाइन की गई टूलिंग आसानी से कुचल सकती है यदि ऑपरेटर इतनी उपलब्ध शक्ति के साथ हल्की-सी प्रोग्रामिंग गलती कर दे। आँख मूँदकर अतिरिक्त क्षमता खरीदना आपको सुरक्षा नहीं देता। यह सिर्फ आपके मोटे पार्ट्स की क्षमता समस्या को आपके पतले पार्ट्स की स्क्रैप-रेट समस्या से बदल देता है। गणना किए बिना आप खरीदारी के जरिए इससे बाहर नहीं निकल सकते।
कल्पना कीजिए कि एक ऑपरेटर चौथाई-इंच माइल्ड स्टील के टुकड़े से जूझ रहा है। रैम नीचे आता है, कराहता है और रुक जाता है। यह जानते हुए कि चौड़ी लोअर डाई में कम बल लगता है, ऑपरेटर मानक दो-इंच V-डाई को तीन-इंच संस्करण से बदल देता है। वह पैडल दबाता है, मशीन प्लेट को आसानी से मोड़ देती है, और वह बैच को गुणवत्ता नियंत्रण के लिए भेज देता है। एक घंटे बाद, पूरा रन स्क्रैप कर दिया जाता है।
चौड़ी डाई के लिए मशीन में पर्याप्त शक्ति थी, लेकिन चौड़ी डाई ने बेंड की ज्योमेट्री पूरी तरह बदल दी।
धातु को बड़े गैप पर फैलाने से, बेंड का अंदरूनी रेडियस ग्राहक की सख्त टॉलरेंस से आगे बहुत बढ़ गया। ऑपरेटर ने टनेज की समस्या हल की, लेकिन गुणवत्ता की समस्या पैदा कर दी। यही वह सटीक जाल है जिसमें आप तब फँसते हैं जब आप प्रेस ब्रेक को उसकी कुल क्षमता वाले स्टिकर के आधार पर खरीदते हैं, बजाय इसके कि मशीन को उन विशिष्ट टूलिंग आवश्यकताओं से रिवर्स-इंजीनियर करें जिनकी आपके पार्ट्स को जरूरत है। आप “क्या यह मोड़ सकता है?” के सवाल को “क्या यह आवश्यक रेडियस तक मोड़ सकता है?” से अलग नहीं कर सकते।
एक मानक हाइड्रॉलिक प्रेस ब्रेक के रैम को देखें। बल मशीन के दूरस्थ सिरों पर लगे सिलिंडरों से पैदा होता है, लेकिन काम केंद्र में होता है। इसी कारण, बेंडिंग क्षमता कभी भी एक अकेली, कुल-मिलाकर दी गई संख्या नहीं होती। यह एक वितरित लोड है, जिसे सख्ती से टन प्रति फुट में मापा जाता है।
कल्पना करें कि आपके पास दस फुट बेड वाली 100-टन की मशीन है।
उस बेड के किसी भी यादृच्छिक बिंदु पर आपके पास 100 टन बल उपलब्ध नहीं होता। आपके पास लगभग 10 टन बल प्रति फुट होता है। यदि आप एक मोटा, दो फुट लंबा ब्रैकेट मोड़ने की कोशिश करते हैं जिसे 15 टन प्रति फुट की आवश्यकता है, तो मशीन विफल हो जाएगी। इससे फर्क नहीं पड़ता कि कुल आवश्यक बल—30 टन—मशीन की 100-टन अधिकतम रेटिंग से काफी कम है। केंद्रित लोड मशीन की स्थानीय क्षमता से अधिक है, जिससे या तो रैम रुक जाएगा या आपका पंच निचले डाई में स्थायी रूप से धँस जाएगा। मशीन का सही आकार तय करने के लिए, आपको अपने सबसे मोटे और सबसे कठिन पार्ट को अलग से देखना होगा और प्रति रैखिक इंच उसकी सटीक बल-आवश्यकता की गणना करनी होगी।
एयर बेंडिंग एक भौतिक वास्तविकता पर निर्भर करती है: शीट मेटल V-डाई के तल को नहीं छूता। पंच सामग्री को खुले स्थान में नीचे धकेलता है, और बेंड का अंदरूनी रेडियस उस V-डाई ओपनिंग के प्रतिशत के रूप में स्वाभाविक रूप से बनता है। माइल्ड स्टील के लिए, यह अंदरूनी रेडियस हमेशा डाई की चौड़ाई का लगभग 16 प्रतिशत होगा।
यहीं से हम उद्योग-मानक 8x नियम पर आते हैं।
धातु को फटने से बचाते हुए और मशीन पर अधिक लोड डाले बिना स्थिर बेंड प्राप्त करने के लिए, आपकी V-डाई ओपनिंग सामग्री की मोटाई से आठ गुना होनी चाहिए। इसे एक वास्तविक परिदृश्य से जोड़ते हैं जिसे हम 8-Foot Bracket कहेंगे: 0.250-इंच माइल्ड स्टील से बना एक वर्स्ट-केस पार्ट, जिसकी कुल बेंड लंबाई 8 फुट है, और जिसके लिए ग्राहक की सख्त आवश्यकता 0.125-इंच अंदरूनी रेडियस की है।
यदि आप उस 0.250-इंच स्टील के लिए 8x नियम का अंधाधुंध पालन करते, तो आप 2-इंच V-डाई का उपयोग करते। उस 2-इंच ओपनिंग के 16 प्रतिशत पर, आपका परिणामी अंदरूनी रेडियस 0.32 इंच बनता। यह आपके ब्लूप्रिंट को पूरा नहीं करता। उस कड़े 0.125-इंच रेडियस को पाने के लिए, आपको डाई ओपनिंग को उल्टा निकालना होगा: 0.125 को 16 प्रतिशत से भाग देने का अर्थ है कि आपको मजबूरन एक कठोर 0.75-इंच V-डाई का उपयोग करना पड़ेगा।
यांत्रिक लीवरेज तेजी से घट जाता है। धातु को उस संकरे गैप में धकेलने के लिए आवश्यक टनेज बहुत तेजी से बढ़ जाता है। एक मानक 2-इंच डाई को चौथाई-इंच प्लेट मोड़ने के लिए लगभग 15 टन प्रति फुट की आवश्यकता होती है। उसे 0.75-इंच डाई में ठूँसने के लिए लगभग 48 टन प्रति फुट चाहिए। जो मशीन 8x नियम के तहत चौथाई-इंच प्लेट के लिए बिल्कुल सही आकार की थी, वही कड़े रेडियस की आवश्यकता के तहत उसी प्लेट के लिए अचानक बहुत कमज़ोर पड़ जाती है। यदि आप अपने सबसे कड़े रेडियस के लिए आवश्यक V-डाई ओपनिंग की जाँच किए बिना मशीन खरीदते हैं, तो अंत में आपके पास ऐसा ब्रेक होगा जो आपके पार्ट्स को केवल स्पेसिफिकेशन से बाहर ही मोड़ पाएगा।
एक बार जब आप अपने आवश्यक रेडियस के लिए सही डाई ओपनिंग तय कर लेते हैं, तो आपको उस टन-प्रति-फुट आवश्यकता को बेंड की कुल लंबाई से गुणा करना होगा। आइए अपने 8-Foot Bracket पर फिर से नज़र डालें। उस कड़े रेडियस को प्राप्त करने के लिए आपको 48 टन प्रति फुट चाहिए, जिसे 8 फुट बेंड लंबाई से गुणा किया जाएगा। अब आपकी मशीन की बिल्कुल न्यूनतम आवश्यकता 384 टन है।
यह साधारण अंकगणित जैसा लगता है, लेकिन लंबे पार्ट्स एक छिपा हुआ यांत्रिक दंड जोड़ते हैं।
टनेज रैखिक रूप से बढ़ता है, लेकिन मशीन का तनाव घातीय रूप से बढ़ता है। जब आप भारी गेज स्टील के आठ या दस फुट लंबे सेक्शन को मोड़ते हैं, तो बेड के केंद्र में आवश्यक अत्यधिक बल रैम और निचली बीम के विरुद्ध वापस धक्का देता है। स्टील के ये दोनों विशाल हिस्से बीच में भौतिक रूप से बाहर की ओर झुकेंगे। इस विक्षेपण का अर्थ है कि पंच पार्ट के सिरों पर केंद्र की तुलना में अधिक गहराई तक प्रवेश करता है, जिसके परिणामस्वरूप किनारों पर अधिक बेंड और बीच में कम बेंड वाला बेंड बनता है—एक दोष जिसे canoeing कहा जाता है। लंबे पार्ट्स के लिए मशीन का आकार तय करना शायद ही कभी केवल धातु को मोड़ने के लिए पर्याप्त कच्चे टनेज तक सीमित होता है। यह इतना भारी फ्रेम, या इतना उन्नत क्राउनिंग सिस्टम रखने के बारे में है, जो उस भारी लोड के तहत बेड को बिल्कुल सीधा रख सके।
क्या इसका मतलब है कि आपकी दुकान की दीवार पर टंगा लैमिनेटेड टनेज चार्ट बेकार है? पूरी तरह नहीं। टूलिंग निर्माता ये चार्ट एक कारण से प्रकाशित करते हैं: वे मानक, सामान्य माइल्ड स्टील एयर बेंड्स के लिए अत्यधिक सटीक गणितीय आधार प्रदान करते हैं।
आपको उन्हें निश्चित रूप से अपने पहले फ़िल्टर के रूप में इस्तेमाल करना चाहिए।
यदि कोई चार्ट कहता है कि आपके लक्षित पार्ट के लिए 15 टन प्रति फुट की आवश्यकता है, और आप जिस मशीन को देख रहे हैं वह केवल 10 देती है, तो आप तुरंत हट सकते हैं। हमारे 8-Foot Bracket के लिए, चार्ट पुष्टि करता है कि 384 टन आपका आधार है। लेकिन आपको याद रखना होगा कि ये चार्ट प्रयोगशाला जैसी स्थितियों को मानकर चलते हैं। वे मानते हैं कि आप ठीक 8x डाई ओपनिंग का उपयोग कर रहे हैं, आपके मटेरियल की यील्ड स्ट्रेंथ पूरी तरह सुसंगत है, और आपकी मशीन का फ्रेम लोड के नीचे यील्ड नहीं करेगा। वे आपको कागज़ पर सफल होने के लिए आवश्यक बिल्कुल न्यूनतम बल बताते हैं। वे आपको उन भौतिक वास्तविकताओं के बारे में चेतावनी नहीं देते जो धातु के सचमुच डाई से टकराते ही आपके फ्रेम को विकृत कर देंगी और आपके कोणों को खराब कर देंगी।
आप जानते हैं कि आपका आवश्यक टनेज आपकी डाई ओपनिंग और बेंड लंबाई पर निर्भर करता है, लेकिन संभव है कि आप सोच रहे हों कि वास्तविक दुनिया के लिए सुरक्षा मार्जिन की गणना कैसे की जाए। आप सपाट बीस-प्रतिशत बफ़र की गणना करके अच्छे परिणाम की उम्मीद नहीं करते। आपको उन विशिष्ट गुणकों की पहचान करनी होगी जो शॉप फ्लोर पर आपकी मशीन को अपने नियंत्रण में ले लेंगे। टनेज चार्ट मानते हैं कि आप प्रयोगशाला-ग्रेड स्टील पर एक परिपूर्ण एयर बेंड कर रहे हैं।
आपके शॉप फ्लोर पर इनमें से कोई भी नहीं होता।
किसी ऑपरेटर को ऐसे पार्ट से जूझते देखें जो परफेक्ट 90 डिग्री के बजाय बार-बार 92 डिग्री पर वापस उछलता है। आखिरकार, झुंझलाहट हावी हो जाती है। वे रैम स्ट्रोक को और गहरा समायोजित करेंगे, एयर-बेंडिंग सीमा को पार करेंगे, और कोण को मजबूर करने के लिए शीट मेटल को स्टील V-डाई में भौतिक रूप से स्टैम्प कर देंगे।
इसे बॉटमिंग कहा जाता है, और यह मशीन को नष्ट करने वाला तरीका है।
एयर बेंडिंग में, पंच धातु को खाली जगह में धकेलता है। आवश्यक बल केवल शीट को मोड़ने के लिए जरूरी लीवरेज होता है। बॉटमिंग में, मटेरियल को पंच टिप और डाई के अंदरूनी चेहरों के बीच दबाया जाता है। अब आप केवल धातु को मोड़ नहीं रहे होते; आप उसे कॉइन कर रहे होते हैं। जिस क्षण मटेरियल डाई से पूरा संपर्क बना लेता है, भौतिक यांत्रिकी बेंडिंग से बदलकर कंप्रेशन हो जाती है।
इस बदलाव के पीछे का गणित बेहद कठोर है।
एयर बेंडिंग से बॉटमिंग पर जाना आपके लोड में दस प्रतिशत नहीं जोड़ता। यह आपकी आवश्यक टनेज को तीन से पाँच गुना तक बढ़ा देता है। यदि आपके चार्ट के अनुसार दस फुट के पार्ट को एयर बेंड करने में 80 टन लगते हैं, तो ठीक उसी पार्ट की बॉटमिंग के लिए 400 टन तक की जरूरत हो सकती है। यदि आपने 150-टन की मशीन इसलिए खरीदी क्योंकि वह एयर-बेंडिंग की गणना के हिसाब से बिल्कुल सही आकार की लग रही थी, तो वह एक ही स्ट्रोक आपके रैम को स्थायी रूप से मोड़ देगा। एयर-बेंडिंग चार्ट के आधार पर प्रेस ब्रेक खरीदना केवल तभी सुरक्षित है जब आप पूरी तरह गारंटी दे सकें कि आपके ऑपरेटर किसी जिद्दी पार्ट को बचाने के लिए कभी भी डाई को बॉटम नहीं करेंगे।
क्या आप इसकी गारंटी दे सकते हैं?
“माइल्ड स्टील” एक खतरनाक रूप से अस्पष्ट शब्द है, जिसने अनगिनत उपकरण खरीदों को बिगाड़ा है। एक मानक टनेज चार्ट लगभग 60,000 PSI की बेसलाइन टेन्साइल स्ट्रेंथ मानकर चलता है। यदि आप केवल बेसिक Commercial Quality (CQ) शीट मेटल ही मोड़ रहे हैं, तो यह ठीक काम करता है।
लेकिन स्ट्रक्चरल स्टील अलग नियमों से चलता है।
A36 स्टील प्लेट को तकनीकी रूप से माइल्ड स्टील के रूप में वर्गीकृत किया जाता है, लेकिन इसकी रासायनिक संरचना बहुत परिवर्तनशील होती है। “36” का अर्थ 36,000 PSI की न्यूनतम यील्ड स्ट्रेंथ है, लेकिन इसकी कोई अधिकतम सीमा नहीं है। मिलें अक्सर मेल्ट में स्क्रैप डाल देती हैं, जिससे A36 की वास्तविक यील्ड स्ट्रेंथ 50,000 या यहाँ तक कि 70,000 PSI तक पहुँच जाती है। यदि आप अपने प्रेस ब्रेक का आकार CQ माइल्ड स्टील की बेसलाइन धारणाओं के आधार पर तय करते हैं, तो A36 का एक गर्म बैच आर्मर प्लेट जैसा व्यवहार करेगा।
आप केवल मोटाई नहीं मोड़ रहे हैं। आप रासायनिक संरचना को मोड़ रहे हैं।
जब यील्ड स्ट्रेंथ अचानक बढ़ती है, तो सामग्री की इलास्टिक सीमा तोड़ने के लिए आवश्यक बल भी उसी के साथ बढ़ जाता है। मानक माइल्ड स्टील पर 90 प्रतिशत क्षमता पर चल रही मशीन, हाई-यील्ड A36 का बैच आने पर पूरी तरह रुक जाएगी। अपने निवेश की रक्षा के लिए, आपको अपनी मशीन का आकार उस अधिकतम संभावित यील्ड स्ट्रेंथ के अनुसार तय करना होगा जिसे आपका खरीद विभाग खरीद सकता है, न कि दीवार पर लगे चार्ट में छपे नाममात्र औसत के अनुसार।
लेकिन यदि आप स्टील के केवल एक विशिष्ट ग्रेड तक ही सख्ती से सीमित रहें, तो क्या होगा?
स्टील की ठीक उसी मास्टर कॉइल से काटे गए दो पार्ट, उसी मशीन पर और उसी टूलिंग के साथ मोड़े जाने पर भी अलग-अलग तरह से स्प्रिंग बैक करेंगे। इससे ऑपरेटर परेशान हो जाते हैं, लेकिन इसका तंत्र सरल है। स्टील मिल में, एक विशाल मास्टर कॉइल का बाहरी हिस्सा कसकर लिपटे अंदरूनी हिस्से की तुलना में तेजी से ठंडा होता है।
तापमान का यह अंतर कठोरता में बदलावों को सीधे धातु के भीतर पका देता है।
आपके उत्पादन रन की शुरुआत में मौजूद स्टील की यील्ड स्ट्रेंथ, रन के अंत में मौजूद स्टील से थोड़ी अलग होती है। आधुनिक CNC प्रेस ब्रेक स्प्रिंगबैक क्षतिपूर्ति की गणना गतिशील रूप से करने की कोशिश करते हैं, और पहले टेस्ट पीस के आधार पर K-फैक्टर को समायोजित करते हैं। लेकिन जैसे-जैसे आप कॉइल में आगे बढ़ते हैं, सामग्री नरम या कठोर होती जाती है। K-फैक्टर बदल जाता है। अचानक, रैम आवश्यकता से अधिक आगे चला जाता है या बेंड कम रह जाता है, और आपके सटीक कोण टॉलरेंस से बाहर खिसक जाते हैं।
यह पूरी टनेज ट्रैप को फिर उसी बिंदु पर ले आता है।
जब अप्रत्याशित कॉइल हार्डनेस के कारण CNC की गणना विफल हो जाती है, तो ऑपरेटर की स्वाभाविक प्रवृत्ति एयर बेंडिंग छोड़कर कोण को मजबूर करने के लिए डाई को बॉटम करने की होती है। खराब स्टील खराब बेंडिंग विधि को ट्रिगर करता है, जिससे टनेज की आवश्यकता तुरंत पाँच गुना हो जाती है। आप खराब स्टील को गणना से मात नहीं दे सकते। आप केवल यह सुनिश्चित करके उससे बच सकते हैं कि मशीन का भौतिक ढांचा इतना भारी-भरकम हो कि वह यील्ड हुए बिना उन अत्यधिक बल-उछालों को सोख सके। यदि वह ढांचा तनाव में फ्लेक्स करता है, तो परिणामस्वरूप होने वाला डिफ्लेक्शन आपके पार्ट्स को ठीक बीच में धनुषाकार कर देगा। यह संरचनात्मक विफलता भयावह कैनो इफेक्ट पैदा करती है, जिससे साबित होता है कि यदि आप अपने बेड की भौतिक लंबाई और कठोरता को अनदेखा करते हैं, तो बल की गणना बेकार है।
उस भौतिक ढांचे का मूल्यांकन करने के लिए, एक बड़े 150-टन, 12-फुट प्रेस ब्रेक पर साइड हाउसिंग्स के बीच की दूरी देखें। आप मान लेते हैं कि क्योंकि मशीन के पास रेटेड टनेज है, इसलिए उसे समान रूप से लागू करने की संरचनात्मक शक्ति भी है। लेकिन स्टील लोचदार होता है। जब आप 12-फुट स्पैन के केंद्र पर 100 टन बल लगाने का आदेश देते हैं, तो मशीन स्वयं मुड़ती है। हाइड्रोलिक सिलेंडर रैम के बिल्कुल सिरों पर नीचे की ओर धक्का देते हैं, जबकि टूलिंग बीच में ऊपर की ओर धक्का देती है। रैम ऊपर की ओर झुकता है। बेड नीचे की ओर झुकता है। आपके पास आवश्यक बल है, लेकिन उसे सीधी रेखा में पहुँचाने के लिए आवश्यक कठोरता नहीं है।
फ्लेक्सिंग फ्रेम वाली मशीन पर फोल्ड किए गए दस-फुट फ्लैंज को मापें। बायां किनारा बिल्कुल 90 डिग्री पर है। दायां किनारा 90 डिग्री पर है। ठीक केंद्र 93 डिग्री मापता है। पंच ने केंद्र में डाई के भीतर उतनी गहराई तक प्रवेश नहीं किया, क्योंकि लोड के तहत मशीन खुलकर फैल गई थी।
यह डिफ्लेक्शन है, और यह एक गंभीर रूप से धनुषाकार पार्ट बनाता है जिसे कैनो कहा जाता है।
हर प्रेस ब्रेक डिफ्लेक्ट करता है; यह भौतिकी का एक अपरिहार्य नियम है। साइड हाउसिंग्स के बीच की दूरी जितनी लंबी होगी, डिफ्लेक्शन उतना ही अधिक गंभीर होगा। इसे ठीक करने के लिए, निर्माता CNC क्राउनिंग सिस्टम शामिल करते हैं। क्राउनिंग टेबल निचले बेड में बने यांत्रिक वेजों की एक श्रृंखला का उपयोग करती है। जैसे ही CNC आपके बेंड के लिए आवश्यक टनेज की गणना करता है, वह साथ ही यह भी सटीक रूप से गणना करता है कि उस विशिष्ट लोड के तहत स्टील फ्रेम कितना फ्लेक्स करेगा। फिर यह उन वेजों को चलाकर निचली डाई के केंद्र को भौतिक रूप से ऊपर की ओर धनुषाकार कर देता है, ताकि वह रैम के ऊपर की ओर झुकाव से पूरी तरह मेल खाए।
क्राउनिंग शानदार है, लेकिन यह जादू नहीं है।
यह एक स्मूथ एयर बेंड के दौरान प्राकृतिक, गणना किए गए डिफ्लेक्शन की क्षतिपूर्ति करता है। यह मूल रूप से कम आकार की मशीन को ठीक नहीं करता। यदि आपके ऑपरेटर असंगत स्टील से निपटने के लिए डाइयों को बॉटम कर रहे हैं, तो हिंसक, बिना गणना वाले बल-उछाल क्राउनिंग सिस्टम की यांत्रिक सीमाओं को आसानी से पार कर जाएंगे। आप बेड को स्थायी रूप से विकृत कर देंगे, और वेज समायोजन की कोई भी मात्रा आपके केंद्र के कोणों को फिर कभी 90 डिग्री पर वापस नहीं ला पाएगी।
मुख्य रैम से एक पल के लिए ध्यान हटाएँ और टूलिंग के पीछे देखें। एक गहरे इलेक्ट्रिकल एनक्लोज़र को फॉर्म करने की कल्पना करें। आपके पास टनेज है, क्राउनिंग सही तरह से सेट है, और बेंड की लंबाई साइड हाउसिंग्स के बीच आसानी से फिट हो जाती है। ऑपरेटर शीट को अंदर सरकाता है, और वह बैक गेज फिंगर्स से टकराती है।
या यूँ कहें, वह टकराती ही नहीं।
फ्लैंज को 30 इंच गहरा होना है, लेकिन आपके बैक गेज कैरिज की अधिकतम यात्रा 24 इंच पर समाप्त हो जाती है। यह मशीन अचानक इस पार्ट के लिए बेकार हो जाती है। खरीदार Y-अक्ष (रैम स्ट्रोक) पर अत्यधिक ध्यान देते हैं और X-अक्ष (बैक गेज गहराई) तथा R-अक्ष (बैक गेज ऊँचाई) को पूरी तरह अनदेखा कर देते हैं। जब आप फ्लैट ब्रैकेट्स से गहरे बॉक्सों की ओर जाते हैं, तो टूलिंग के पीछे का भौतिक एनवेलप उतना ही महत्वपूर्ण हो जाता है जितना उस पर लगाया गया बल। यदि बैक गेज आपके सबसे कठिन पार्ट के किनारे तक भौतिक रूप से नहीं पहुँच सकता, या यदि उसमें पहले से मुड़े हुए फ्लैंज को क्लियर करने के लिए पर्याप्त ऊर्ध्वाधर यात्रा नहीं है, तो आपकी हाई-टनेज मशीन एक बहुत महँगा पेपरवेट बन जाती है।
यह हमें मशीन साइजिंग के बारे में एक कठोर सच्चाई तक लाता है: बेड की अतिरिक्त लंबाई एक देनदारी है। कोई शॉप अक्सर इस सोच से 14-फुट ब्रेक खरीद लेती है कि शायद कभी लंबे पार्ट को मोड़ने की ज़रूरत पड़ जाए, भले ही उनके 90 प्रतिशत काम आठ फुट से कम के हों। वे सोचते हैं कि वे बहुउपयोगिता खरीद रहे हैं।
वास्तव में वे ढीलापन खरीद रहे हैं।
एक आधुनिक CNC ब्रेक लगभग +/- 0.0004 इंच की रैम रिपीटेबिलिटी दे सकता है। यह सूक्ष्म सटीकता आपको बिना अंतहीन टेस्ट पीस बनाए जटिल, मल्टी-बेंड पार्ट्स पर सटीक कोण प्राप्त करने देती है। लेकिन यह सटीकता पूरी तरह इस बात पर निर्भर करती है कि फ्रेम झुकने से इनकार करे। 150 टन के लिए भारी रूप से ओवरबिल्ट एक कॉम्पैक्ट, 8-फुट मशीन समान टनेज वाली 14-फुट मशीन से कहीं बेहतर प्रदर्शन करेगी। छोटी, भारी मशीन ओवरकिल नहीं है; उसका अतिरिक्त द्रव्यमान पूरी तरह डिफ्लेक्शन खत्म करने के लिए समर्पित है।
कठोरता ही रिपीटेबिलिटी तय करती है।
यदि आपके पार्ट मिक्स में कड़े टॉलरेंस की आवश्यकता है, तो आप ऐसा फैला हुआ चेसिस नहीं चाहते जो डाइविंग बोर्ड की तरह फ्लेक्स करे। आपको बैंक वॉल्ट जैसी बनी मशीन चाहिए। आपको मशीन के ढाँचे का आकार अपने मुख्य उत्पादन से बिल्कुल मेल खाते हुए तय करना होगा, और काल्पनिक भविष्य की क्षमता की जगह कठोरता को प्राथमिकता देनी होगी।
हमने स्थापित किया कि एक कठोर, सही आकार का भौतिक फ्रेम एक फैले हुए, हाई-टनेज डाइविंग बोर्ड से बेहतर है। लेकिन यह जानना कि आपको एक कठोर ढाँचा चाहिए, यह नहीं बताता कि ठीक कौन-सी मशीन खरीदनी है, कौन-सा सॉफ्टवेयर चलाना है, या उसे टूलिंग से कैसे लैस करना है। इसका उत्तर पाने के लिए आपको उपकरण ब्रोशर देखना बंद करना होगा और अपनी शॉप के ब्लूप्रिंट देखने शुरू करने होंगे। मशीन यह निर्धारित नहीं करती कि आप क्या मोड़ सकते हैं; आपका सबसे कठिन पार्ट यह निर्धारित करता है कि आपको कौन-सी मशीन खरीदनी चाहिए।
वह सबसे मोटा और सबसे लंबा पार्ट खोजें, जिसका अंदरूनी रेडियस सबसे तंग हो और जिसे आप वास्तव में उत्पादन में चलाने की योजना बना रहे हैं। यह त्रय आपका आधार है, और सबसे तंग रेडियस सबसे महत्वपूर्ण चर है, क्योंकि वही आपकी टूलिंग तय करता है।
एयर बेंडिंग में, अंदरूनी रेडियस पंच टिप से तय नहीं होता। यह लगभग पूरी तरह V-डाई ओपनिंग से निर्धारित होता है। एक मानक शॉप नियम कहता है कि डाई ओपनिंग सामग्री की मोटाई की लगभग आठ गुना होनी चाहिए, जिससे स्वाभाविक रूप से उस V-ओपनिंग के लगभग 0.156 गुना का अंदरूनी रेडियस बनता है। यदि आपकी ब्लूप्रिंट उस गणना से मिलने वाले रेडियस से अधिक तंग रेडियस मांगती है, तो आपको अधिक संकरी V-डाई का उपयोग करना पड़ता है। संकरी डाई पर आते ही स्टील के ठीक उसी टुकड़े को मोड़ने के लिए आवश्यक टनेज तुरंत बढ़ जाता है। ब्लूप्रिंट रेडियस तय करती है, रेडियस डाई तय करता है, और डाई बल निर्धारित करती है। पास/फेल गेट: यदि आपका सबसे तंग आवश्यक रेडियस आपकी मोटाई के लिए 8x नियम द्वारा बताई गई डाई ओपनिंग के 16 प्रतिशत से कम है, तो इस पार्ट को उच्च-टनेज अपवाद के रूप में चिह्नित करें और पूरी मशीन का आकार उसी के अनुसार तय करें।
जब आप अपने सबसे खराब स्थिति वाले रेडियस के लिए आवश्यक V-डाई तय कर लेते हैं, तो आप उस विशिष्ट सामग्री को एयर बेंड करने के लिए आवश्यक आधारभूत फोर्स प्रति फुट की गणना कर सकते हैं। लेकिन आधार केवल शुरुआती बिंदु है। आपको इस कार्य भार को उस बेंडिंग विधि के अनुसार समायोजित करना होगा जिसे आपके ऑपरेटर वास्तव में उपयोग करेंगे।
बॉटम बेंडिंग में एयर बेंडिंग की तुलना में चार गुना अधिक टनेज लग सकता है। पार्ट के भौतिक वजन को भी नजरअंदाज न करें। एक चौड़ा फ्लैन्ज बेंड लाइन से परे चुपचाप बहुत बड़ा भार जोड़ देता है। 10-गेज माइल्ड स्टील की 5-बाय-10-फुट शीट को मोड़ने के लिए, केवल शीट को गुरुत्वाकर्षण के विरुद्ध उठाने में मशीन के अतिरिक्त 7.5 टन बल की मांग होती है, ऑपरेटर पर पड़ने वाले गंभीर हैंडलिंग तनाव की तो बात ही अलग है। आपके सुरक्षित कार्य भार में टूलिंग के बाहर लटक रही सामग्री के लीवरेज और वजन को शामिल करना आवश्यक है। पास/फेल गेट: यदि आपकी सबसे खराब स्थिति की फोर्स-प्रति-फुट गणना—यदि आपके ऑपरेटर बॉटम बेंड करते हैं तो चार से गुणा करके, और आपकी सबसे भारी शीट के मृत वजन को जोड़कर—मशीन की प्रति फुट रेटेड क्षमता से अधिक हो जाती है, तो मशीन को तुरंत फेल करें; यह आपके फ्लोर पर रुक जाएगी या अपने फ्रेम को स्थायी रूप से यील्ड कर देगी।
बल की गणना हो जाने के बाद, आपको यह सुनिश्चित करना होगा कि मशीन के पास उन टूल्स को पकड़ने के लिए पर्याप्त भौतिक जगह हो जिनकी आपको आवश्यकता है। एक व्यावहारिक शॉप नियम V-ओपनिंग को 3 मिमी तक सामग्री की मोटाई का लगभग 6 से 8 गुना रखता है, फिर 3 मिमी से ऊपर मोटाई का 10 से 12 गुना कर देता है। गहरी V-डाई और ऊँचे पंच के लिए रैम और बेड के बीच पर्याप्त ओपन हाइट—जिसे अक्सर डेलाइट कहा जाता है—की आवश्यकता होती है।
प्रिसिजन उतनी ही महत्वपूर्ण है जितनी क्लीयरेंस। ढीली और असंगत टूलिंग से लैस एक विशाल मशीन, उच्च-टनेज स्क्रैप जनरेटर से अधिक कुछ नहीं है। प्लस या माइनस 0.0004 इंच की रिपीटेबिलिटी रखने वाला कॉम्पैक्ट CNC ब्रेक, प्लस या माइनस 0.002 इंच भटकने और कोण पर 2 से 3 डिग्री ड्रिफ्ट करने वाले बड़े मैनुअल ब्रेक से आसानी से अधिक उत्पादन करेगा। हाई-प्रिसिजन ग्राउंड टूलिंग महंगी होती है, लेकिन CNC कंट्रोलर की सूक्ष्म सटीकता को परफेक्ट पार्ट में बदलने का यही एकमात्र तरीका है। पास/फेल गेट: यदि आपके आवश्यक ऊँचे गूज़नेक पंच, गहरी V-डाई और सामग्री की मोटाई की संयुक्त ऊँचाई, मशीन की अधिकतम डेलाइट में से आवश्यक स्ट्रोक क्लीयरेंस घटाने के बाद बची जगह से अधिक है, तो मशीन को अस्वीकार करें; आप अपने गहरे बॉक्स फ्लैन्ज को क्लियर करने के लिए आवश्यक टूल्स को भौतिक रूप से लोड नहीं कर सकते।
खरीदारों के लिए अंतिम जाल फ्यूचर-प्रूफिंग है। शॉप मालिक नियमित रूप से 250-टन, 14-फुट मशीन खरीद लेते हैं, क्योंकि उन्हें उम्मीद होती है कि अगले साल उन्हें भारी प्लेट का कॉन्ट्रैक्ट मिल जाएगा, जबकि उनका मौजूदा मुख्य और स्थिर काम 100-टन, 6-फुट ब्रैकेट से बना होता है।
काल्पनिक भविष्य की वृद्धि के लिए खरीदना आज के मार्जिन को सक्रिय रूप से नष्ट करता है। आप उस टनेज के लिए प्रीमियम चुकाते हैं जिसका उपयोग आप नहीं करते, आप छोटे रैम की गति का त्याग करते हैं, और आप उन पार्ट्स में अनावश्यक डिफ्लेक्शन लाते हैं जिन्हें कठोरता की आवश्यकता होती है। इससे भी बुरा यह है कि आप फ्लोर स्पेस और पूंजी खर्च कर देते हैं, जिसे प्रिसिजन टूलिंग, ऑफलाइन प्रोग्रामिंग सॉफ़्टवेयर, या ऑटोमेटेड बैक गेज पर लगाया जा सकता था, जो आपके मौजूदा काम को तुरंत अधिक लाभदायक बना देते। पास/फेल गेट: यदि काल्पनिक भविष्य के काम के लिए बड़ी मशीन खरीदना आपको रैम स्पीड का त्याग करने पर मजबूर करता है या आज आपके बिलों का भुगतान करने वाले वास्तविक 80 प्रतिशत पार्ट्स में बेड डिफ्लेक्शन लाता है, तो अपग्रेड को रोक दें और छोटी, अधिक कठोर मशीन खरीदें।
हर सप्ताह चलाए जाने वाले सबसे मोटे, सबसे टाइट-रेडियस पार्ट का ब्लूप्रिंट लें, अभी उसकी सटीक टनेज और टूलिंग ऊँचाई की आवश्यकताओं की गणना करें, और जब तक उपकरण डीलर यह साबित न कर दे कि उनकी मशीन इन चारों गेट्स को पास करती है, तब तक किसी भी खरीद आदेश पर हस्ताक्षर करने से इनकार करें।
