कैसे स्वचालित बैकगेज प्रेस ब्रेक दक्षता में क्रांति ला रहे हैं
कल्पना करें, एक ऐसी दुनिया की, जहाँ निर्माण प्रक्रियाएँ न केवल तेज होती हैं, बल्कि अधिक स्मार्ट भी होती हैं।…

धातु निर्माण में सबसे बड़ी गलतफहमी यह है कि एक महंगा प्रेस ब्रेक आपकी गलत मोड़ों को सुधार देगा, जबकि असली चुनौती पंच के डाई पर पहुंचने से पहले शीट की स्थिति तय करने में होती है। बैक गेज अपने आप झुकाव की सटीकता सुनिश्चित नहीं करता; जब तक उसकी अक्ष संरचना, नियंत्रण प्रकार और अंशांकन आपके विशिष्ट भाग ज्यामिति के साथ पूरी तरह मेल नहीं खाते, तब तक आप महंगे उपकरण से बस जल्दी खराब माल बना रहे होते हैं। कई कार्यशाला मालिक जटिल मल्टी-अक्ष सिस्टम पर पैसा खर्च कर देते हैं, जिसकी उन्हें वास्तव में आवश्यकता नहीं होती, यह सोचकर कि एक कंप्यूटर स्क्रीन उनके उत्पादन क्षेत्र की समस्याएं स्वतः ही हल कर देगी। गेज केवल एक भौतिक स्टॉप है, और यदि वह उस धातु की वास्तविकता से मेल नहीं खाता जिसके खिलाफ आप उसे धकेल रहे हैं, तो आप सटीकता नहीं खरीद रहे — आप केवल अपनी गलतियों का स्वचालन कर रहे हैं।
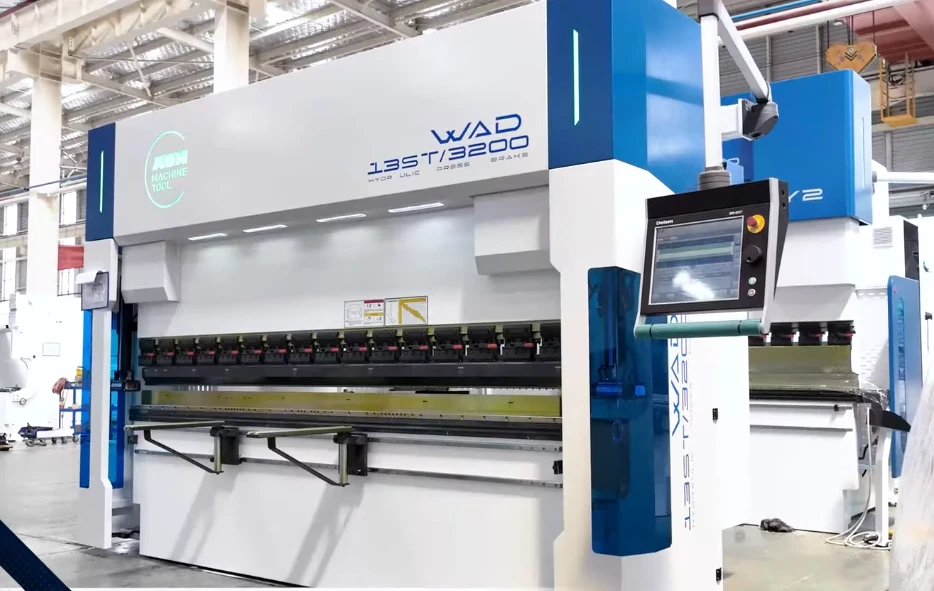
जब एक संचालक 10-गेज स्टील की शीट को प्रेस ब्रेक में डालता है, उसी क्षण जब वह शीट बैक गेज की उंगलियों से टकराती है, उस भाग का परिणाम तय हो जाता है। राम के नीचे आने से पहले ही फ्लैंज का माप इस पर निर्भर हो जाता है कि शीट कहाँ रखी गई है।
यदि संचालक किसी कटी हुई किनारी को सही-सही सीधा न होने पर संदर्भ के रूप में उपयोग करता है, या किसी खुरदरे किनारे को सीधी गेज उंगली के खिलाफ दबाता है, तो धातु टन भार लागू होने से पहले ही तिरछी हो जाती है। मशीन नियंत्रक को यह पता नहीं होता कि ब्लैंक दोषपूर्ण है; उसे केवल यह ज्ञात होता है कि सर्वो मोटरों ने गेज को निर्धारित स्थान पर पहुंचा दिया है।
गेज केवल स्थिति नियंत्रित करता है, ब्लैंक की अखंडता नहीं।
जब कोई फ्लैंज टेढ़ा निकलता है, तो सहज प्रतिक्रिया होती है कि प्रेस ब्रेक की सटीकता पर दोष मढ़ा जाए। लेकिन खुद झुकाव की प्रक्रिया — यानी डाई पर स्टील का वास्तविक झुकना — मात्र एक प्रवर्धक है। यह बैक गेज पर मौजूद किसी भी स्थिति त्रुटि को अंतिम आकार में स्थायी बना देता है। तो यदि ब्लैंक सही है और किनारा साफ है, क्या केवल एक बैक गेज होना समस्या का समाधान है?
जब कोई खरीदार प्रेस ब्रेक उद्धरण देखता है और उसमें “CNC बैक गेज” को मानक विशेषताओं में सूचीबद्ध पाता है, तो वह यह समझकर बॉक्स पर निशान लगा देता है कि सटीकता की समस्या हल हो गई। वे गेज को एक सामान्य उपयोगिता की तरह मान लेते हैं, जैसे ट्रक के केबिन में एयर कंडीशनिंग।
लेकिन एक सरल 2-अक्ष गेज — जो केवल आगे-पीछे और ऊपर-नीचे चलता है — पूरी तरह भिन्न होता है 6-अक्ष प्रणाली से, जो असममित भागों के लिए अपनी उंगलियों को स्वतंत्र रूप से झुका सकती है। यदि कोई कार्यशाला मुख्य रूप से आयताकार ब्लैंकों से सरल 90-डिग्री ब्रैकेट मोड़ती है, तो 6-अक्ष प्रणाली अत्यधिक और अप्रासंगिक खर्च साबित होती है। अतिरिक्त गतिशील हिस्से रखरखाव की जटिलता और अंशांकन की कठिनाई बढ़ाते हैं, बिना झुकाव में कोई सुधार किए।
इसके विपरीत, यदि आप टेपर कोन या अनियमित प्रोफाइल मोड़ते हैं और केवल 2-अक्ष गेज खरीदा है, तो आपके संचालकों को भाग स्थिर रखने के लिए गेज की उंगलियों के खिलाफ स्पेसर लगाने पड़ेंगे। गेज को एक सार्वभौमिक फीचर के बजाय ज्यामिति-विशिष्ट उपकरण समझने से यह सुनिश्चित होता है कि आप या तो बेकार अक्षों पर ज़रूरत से ज़्यादा खर्च करेंगे या मशीन को कम स्पेसिफिकेशन वाला बनाकर उत्पादन को सीमित कर देंगे। लेकिन जब गेज पूरी तरह भाग के अनुरूप चुना गया हो और फिर भी मोड़ों में विचलन हो, तब क्या होता है?
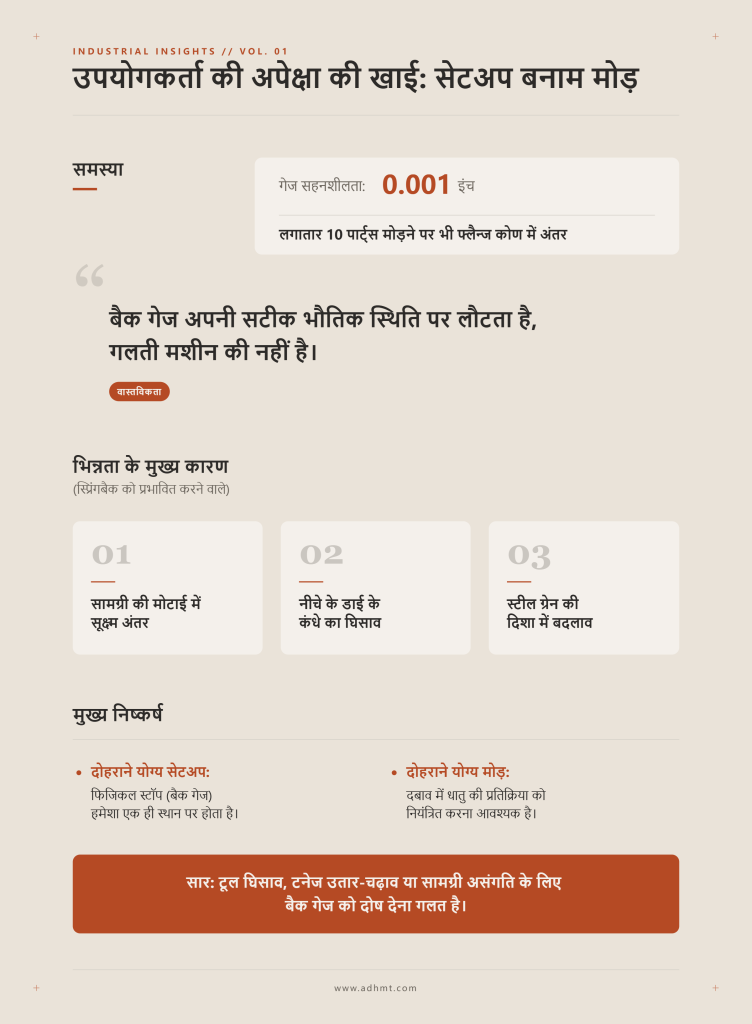
CNC स्क्रीन दिखाती है कि गेज 0.001 इंच की स्थिति सहनशीलता बनाए रखे हुए है। ऑपरेटर लगातार दस पार्ट्स को मोड़ता है। जब वे कैलिपर निकालते हैं, तो सभी दस पार्ट्स के फ्लैन्ज कोण में थोड़ा अंतर होता है।
हताशा बढ़ जाती है और उपकरण को फिर से कैलिब्रेट करने के लिए एक सर्विस तकनीशियन को बुलाया जाता है।
हालांकि, मशीन ने ठीक वैसा ही किया जैसा उसे बताया गया था। बैक गेज हर बार बिल्कुल उसी भौतिक स्थिति पर लौट आया। लेकिन शीट्स के बीच सामग्री की मोटाई में कुछ हजारवें हिस्सों का अंतर था, नीचे के डाई का कंधा घिसा हुआ था, और स्टील के ग्रेन की दिशा ब्लैंक से ब्लैंक तक थोड़ी बदली हुई थी। इन कारणों ने दबाव में धातु के व्यवहार को बदल दिया, जिससे स्प्रिंगबैक प्रभावित हुआ।
टूल के घिसाव, टनेज में उतार-चढ़ाव या सामग्री की असंगति के लिए अक्सर बैक गेज को दोषी ठहराया जाता है। पूरी तरह से दोहराने योग्य सेटअप का अर्थ केवल यह होता है कि फिजिकल स्टॉप उसी स्थान पर है। एक दोहराने योग्य मोड़ के लिए यह आवश्यक है कि धातु के पंच पर प्रतिक्रिया को नियंत्रित किया जाए। इस भेद को समझना ही यह जानने का एकमात्र तरीका है कि बैक गेज वास्तव में पीछे अंधेरे में क्या कर रहा है।
आधुनिक CNC बैक गेजेज 0.02 मिमी की पोजीशनिंग सहनशीलता का दावा करते हैं। यह मानव बाल की मोटाई से भी कम है। जब कोई दुकान मालिक इस स्पेसिफिकेशन को ब्रोशर में देखता है, तो वह मान लेता है कि खराब पार्ट्स के दिनों का अंत हो गया है। लेकिन स्पेस शीट पर दी गई सटीकता और कार्यशाला में प्राप्त सटीकता दो बिल्कुल अलग बातें हैं। इसी अंतर को परखने के लिए ADH Machine Tool जैसे CNC-आधारित बेंडिंग और शीट मेटल ऑटोमेशन समाधान देने वाले निर्माता की तकनीकी जानकारी उपयोगी संदर्भ बन सकती है; ठोस विवरण देखने के लिए आप डाउनलोड संसाधन देख सकते हैं।
किसी भी मानक हाइड्रोलिक प्रेस ब्रेक के पीछे जाएँ। सबसे बुनियादी विन्यास जो आप देखेंगे वह एक तीन-अक्ष वाली मशीन है: Y1 और Y2 रैम के बाएँ और दाएँ हाइड्रोलिक सिलेंडरों को नियंत्रित करते हैं, और X-अक्ष बैक गेज को नियंत्रित करता है। वही X-अक्ष फ्लैन्ज की लंबाई की नींव है। यह एक मोटर चालित बीम है जो उपकरण के समानांतर अंदर-बाहर चलता है और पंच के नीचे आने से पहले शीट मेटल के लिए एक हार्ड स्टॉप के रूप में कार्य करता है।
जब ऑपरेटर नियंत्रक में 2 इंच की फ्लैन्ज दर्ज करता है, तो सर्वो मोटर उस बीम को निचले डाई के केंद्र से ठीक 2 इंच दूर ले जाती है। यह त्रुटिहीन लगता है। लेकिन वह 0.02 मिमी सर्वो सटीकता एक रिक्त वातावरण में काम कर रही होती है। यदि मशीन का Y1/Y2 समकालिकरण ढीला है, यानी रैम का एक भाग दूसरे की तुलना में कुछ माइक्रोमीटर गहराई तक नीचे आता है, तो परिणामस्वरूप मोड़ मुड़ जाएगा।
बैक गेज ने अपना काम पूरी तरह किया, 2 इंच की दूरी को बनाए रखा, फिर भी मशीन ने स्क्रैप उत्पन्न कर दिया। बैक गेज केवल यह निर्धारित करता है कि सामग्री का किनारा कहाँ रुकता है; यह इस पर नियंत्रण नहीं रखता कि मशीन कितना टनेज लगाए।
सटीकता ठीक उसी बिंदु पर खत्म हो जाती है जहाँ वास्तविक संपर्क होता है। बैक गेज बीम सीधे धातु को नहीं छूती; यह बाहर की ओर निकले ब्लॉकों, जिन्हें गेज फिंगर कहा जाता है, पर निर्भर करती है। जब कोई ऑपरेटर हाल ही में कटी हुई, बरी हुई स्टील शीट को एक सपाट, ठोस फिंगर के साथ स्लाइड करता है, तो वह बर एक छोटे शिम की तरह कार्य करता है। सर्वो मोटर भले ही एकदम सही निर्देशांक बनाए रखे, लेकिन वह बर आपके फ्लैंज की लंबाई को दस हज़ारवें इंच से बाहर धकेल देता है।
इसे कम करने के लिए, निर्माता विशेष आकृतियों वाली फिंगरों को डिजाइन करते हैं। स्टेप्ड फिंगर कई गेजिंग ऊँचाइयाँ प्रदान करती हैं, जिससे ऑपरेटर शीट को निचले स्टेप के ऊपर रख सकता है जबकि अगली स्टेप के ऊर्ध्वाधर फेस के खिलाफ धकेल सकता है। यह लंबे, पतले पदार्थ को गेज करते समय शीट के झुकने से बचाता है। फिंगर फेस पर मशीन की गई राहतें या कोनों में की गई कटिंग बरी या असमान किनारों को जगह देती हैं, जिससे ब्लैंक का ठोस किनारा सच्चे संपर्क में आता है। यदि आप रिवर्स फ्लैंज मोड़ रहे हैं—जहाँ पहले से मुड़ा हुआ लिप स्टॉप के खिलाफ टिकना चाहिए—तो आपको उस लिप को सुरक्षित रूप से पकड़ने के लिए एक मिल्ड पॉकेट वाली फिंगर की आवश्यकता होगी।
दुनिया के सबसे महंगे सर्वो मोटर भी उस फिंगर डिज़ाइन की भरपाई नहीं कर सकते जो मूल रूप से आपके पार्ट के किनारे की स्थिति से मेल नहीं खाता।
सही फिंगर और सटीक X-अक्ष स्थिति के बावजूद, प्रेस ब्रेक की भौतिक सीमाएँ हमेशा अंतिम निर्णय लेंगी। कल्पना करें कि आप 10 फुट लंबी मोटी स्टील शीट को मोड़ रहे हैं। ऐसे लंबे और भारी पार्ट्स में केवल गेजिंग ही नहीं, मशीन की लंबाई, सिंक्रोनाइज़ेशन और टन भार वितरण भी महत्वपूर्ण हो जाते हैं; इसी वजह से बड़े वर्कपीस के लिए टैंडम प्रेस ब्रेक जैसी कॉन्फ़िगरेशन पर विचार किया जाता है। ऑपरेटर ब्लैंक को गेज के खिलाफ धकेलता है, X-अक्ष पूरी तरह से सेट होता है, और रैम नीचे आता है। जब तैयार पार्ट को मापा जाता है, तो फ्लैंज कोण बाएँ और दाएँ किनारों पर तो सही होता है, लेकिन बीच में चौड़ा होता है।
तुरंत बैक गेज पर खिसक जाने का आरोप लगाया जाता है। लेकिन वास्तविकता यह नहीं होती।
असल में जो हुआ वह बेड डिफ्लेक्शन था। अत्यधिक टन भार के तहत, प्रेस ब्रेक बेड का बीच का हिस्सा थोड़ा नीचे झुक गया—यह लंबा, भारी पार्ट बिना किसी यांत्रिक या हाइड्रॉलिक क्राउनिंग सिस्टम के मोड़ते समय एक स्वाभाविक प्रतिक्रिया है। क्योंकि डाई का केंद्र नीचे चला गया, पंच मध्य भाग में वी-ओपनिंग में उतनी गहराई तक नहीं पहुँचा जितना सिरों पर पहुँचा था। बैक गेज ने दूरी को पूरी तरह बनाए रखा, लेकिन क्राउनिंग की कमी ने कोण बिगाड़ दिया।
ऐसे बड़े और भारी बेंडिंग कार्यों में केवल बैक गेज की सटीकता पर निर्भर रहना पर्याप्त नहीं होता; मशीन की कठोरता, टन भार क्षमता और क्राउनिंग व्यवस्था भी उतनी ही महत्वपूर्ण हो जाती है। यदि उत्पादन में लंबे पार्ट्स, मोटी प्लेट या उच्च टन भार नियमित रूप से शामिल हैं, तो बड़ी प्रेस ब्रेक मशीन जैसे विकल्पों का मूल्यांकन करना कोण स्थिरता और दोहराने योग्य परिणामों के लिए व्यावहारिक अगला कदम हो सकता है।
उच्च उत्पादन वाली कार्यशालाओं में प्रेस ब्रेक हिलते हैं, बैठते हैं और घिसते हैं। इन्हें कम से कम तिमाही रूप से यांत्रिक पुन: अंशांकन की आवश्यकता होती है। यदि कोई कार्यशाला इस चक्र की अनदेखी करती है, तो नियंत्रक पर डिजिटल रीडआउट अब भी दिखाएगा कि गेज 2.000 इंच पर है, जबकि वास्तविकता 2.015 इंच हो सकती है। एक बैक गेज आपको ना तो अधूरे रखरखाव, ना झुके हुए मशीन बेड, और ना ही बैच-दर-बैच बदलती धातु की मोटाई से बचा सकता है। यह केवल बेंडिंग की भौतिक प्रक्रियाएँ शुरू होने से पहले आपको एक सटीक प्रारंभिक बिंदु दे सकता है।
एक सामान्य विद्युत एनक्लोजर उत्पादन के सेटअप शीट पर नज़र डालें। ऑपरेटर पूरे दिन सीधे, 90-डिग्री फ्लैंज मोड़ रहा है। फिर भी, कार्यशाला मालिक ने एक पूरी तरह स्वतंत्र, छह-अक्ष बैक गेज वाली प्रेस ब्रेक पर वित्तपोषण किया, क्योंकि किसी चमकदार पुस्तिका ने उन्हें विश्वास दिलाया कि यह उनके उत्पादन को “भविष्य-सिद्ध” बना देगा। वे अतिरिक्त मोटरें शिफ्ट के 95% समय पूरी तरह निष्क्रिय रहती हैं। जब आप समझ जाते हैं कि एक साधारण बैक गेज खराब टूलिंग या बेड डिफ्लेक्शन को सुधार नहीं सकता, तो सबसे खराब प्रतिक्रिया यह होती है कि आप समस्या पर और अधिक मोटरयुक्त अक्ष जोड़ दें।
आप छह दिशाओं में चलने वाली मशीन खरीदकर भौतिक परिवर्तनशीलताओं पर विजय नहीं पाते; आप उन्हें तब नियंत्रित करते हैं जब गेज की गति को अपने विशेष भाग की ज्यामिति के साथ पूरी तरह मेल कराते हैं।
हर अनावश्यक अक्ष (axis) एक और सर्वो मोटर को कैलिब्रेट करने, एक और बॉल स्क्रू को चिकना करने, और एक और चर को जोड़ देता है जिसे थका हुआ ऑपरेटर गलती से गलत प्रोग्राम कर सकता है। यदि आप सीधे फ्लैन्ज़ वाले भागों के लिए बाएं-दाएं उंगलियों की स्वतंत्र गति के लिए अतिरिक्त मूल्य चुका रहे हैं, तो आप सटीकता में बिना किसी सुधार के सेटअप की जटिलता और निर्णय का बोझ बढ़ा रहे हैं। तो फिर, इन सभी कैटलॉग अक्षरों का आपके हाथ में मौजूद धातु के लिए वास्तव में क्या अर्थ है?
आइए विपणन की शब्दावली को हटा दें। X-अक्ष गेज उंगलियों को आगे-पीछे, सीधे ऑपरेटर की ओर या उससे दूर ले जाती है। यह आपकी फ्लैन्ज़ की लंबाई तय करती है। यदि आप स्टील की एक सपाट शीट को एक साधारण L-ब्रैकेट में मोड़ रहे हैं, तो X-अक्ष ही एकमात्र मोटर चालित गति है जिसकी आपको आवश्यकता है। लेकिन क्या होगा जब आपका भाग पहले से एक नीचे की ओर झुकी फ्लैन्ज़ रखता हो?
वहीं पर R-अक्ष काम आता है। R-अक्ष पूरे गेज बार को ऊपर और नीचे ऊर्ध्वाधर दिशा में ले जाता है। यदि आप एक जटिल Z-चैनल को मोड़ रहे हैं और भाग के पीछे वाले हिस्से को निचले डाई से बचाना है, तो R-अक्ष उंगलियों को ऊपर उठाता है ताकि सामग्री बिना टूलिंग से टकराए आराम से स्टॉप्स के खिलाफ टिक सके। यदि मोटर चालित R-अक्ष नहीं है, तो ऑपरेटर को मशीन के पीछे जाकर रिंच से ऊंचाई मैन्युअल रूप से समायोजित करनी पड़ती है, जिससे प्रत्येक सेटअप में लगभग पांच मिनट का उत्पादन समय नष्ट होता है।
इसके बाद आता है Z-अक्ष, जो मशीन बेड की लंबाई के साथ व्यक्तिगत उंगलियों को बाएं और दाएं सरकाता है। जब आप 10 फुट के पैनल से 2 इंच के ब्रैकेट पर स्विच करते हैं, तो इन उंगलियों को संकीर्ण भाग को सहारा देने के लिए पास लाना पड़ता है। मोटर चालित Z-अक्ष यह प्रक्रिया स्वचालित रूप से कर देता है। यदि यह नहीं है, तो ऑपरेटर उन्हें हाथ से खिसकाता है। क्या आप ऐसे उच्च-मिश्रण, कम-मात्रा वाले काम चला रहे हैं जहां दिन में दस बार भाग की चौड़ाई बदलती है?
एक मानक 2-अक्ष प्रणाली (X और R) एक सामान्य जॉब शॉप में अधिकांश काम को सहजता से संभाल सकती है। यह मजबूत होती है, प्रोग्राम करना आसान होता है, और यांत्रिक विचलन की बहुत कम गुंजाइश छोड़ती है। जब कोई शॉप सरल बक्सों और ब्रैकेट्स के लिए 6-अक्ष प्रणाली में अपग्रेड करती है, तो वे आमतौर पर अपने स्क्रैप दर में कमी नहीं बल्कि वृद्धि देखते हैं। हर बार जब आप टूलिंग या बेंड सीक्वेंस बदलते हैं, तो वे अतिरिक्त अक्ष कठोर सेटअप सत्यापन की मांग करते हैं। यदि ऑपरेटर डैटम पॉइंट्स को पुनः जांचना चूक जाता है, तो डिजिटल रीडआउट आदर्श स्थिति दिखाता रहेगा जबकि वास्तविक उंगली भाग के किनारे से पूरी तरह से असंतुलित होगी।
उच्च-स्तरीय प्रेस ब्रेक्स ने भी अब बहु-अक्ष प्रवृत्ति के खिलाफ प्रतिक्रिया दिखानी शुरू कर दी है। निर्माता अब लगातार स्वचालित कोण सुधार और अनुकूली मापन का उपयोग कर रहे हैं ताकि भाग में होने वाले परिवर्तनों को संभाला जा सके। यह साबित करता है कि किसी समस्या पर अधिक गेज अक्ष जोड़ना ही दोहरावनीयता का एकमात्र रास्ता नहीं है; कभी-कभी मशीन को वास्तविक समय में कोण मापने देना, जटिल ब्लैंक को एक नाज़ुक छह-अक्ष स्टॉप के खिलाफ सटीक स्थिति में रखने की तुलना में अधिक प्रभावी हो सकता है।
लेकिन 6-अक्ष प्रणाली कोई छल नहीं है। यह केवल एक विशेष प्रयोजन के लिए अत्यधिक विशिष्ट उपकरण है। जब कोई शॉप असममित घटकों, बहु-स्टेशन सेटअप, या प्रगतिशील बेंडिंग वाले अनुबंध लेती है जिसमें एक ही अनुक्रम में भाग तीन अलग-अलग डाई सेट्स में स्थानांतरित होता है, तो एक साधारण गेज पर्याप्त नहीं होता। ऐसे वातावरण में बाईं और दाईं उंगलियों को स्वतंत्र रूप से हिलाने की क्षमता ही एकमात्र तरीका बन जाती है जिससे भाग को वास्तविक रूप से निर्मित किया जा सकता है। कौन-सा विशिष्ट ज्यामितीय आकार इस बाध्यता को उत्पन्न करता है?
एक शीट मेटल हॉपर की कल्पना करें जो एक संकीर्ण खुले छोर में संकुचित होती जाती है। उस हॉपर के पार्श्व पैनल पूरी तरह चौकोर नहीं होते; वे समलंबाकार होते हैं। यदि आप एक तिरछे किनारे को एक सामान्य बैक गेज बार के खिलाफ धकेलने की कोशिश करते हैं, जहां दोनों उंगलियां समान X-अक्ष दूरी पर स्थिर होती हैं, तो भाग केवल एक उंगली को छुएगा। परिणामस्वरूप ऑपरेटर को कोण का अनुमान लगाना पड़ता है, जिससे टेढ़ा-मेढ़ा बेंड लगभग निश्चित हो जाता है।
यही वह सटीक ज्यामिति है जहाँ स्वतंत्र X1 और X2 अक्ष अनिवार्य हो जाते हैं। X1/X2 कॉन्फ़िगरेशन गेज बार के नियंत्रण को विभाजित करता है, जिससे बाएँ फिंगर को 2 इंच पर और दाएँ फिंगर को 4 इंच पर पीछे जाने की अनुमति मिलती है। अब ऑपरेटर उस तिरछे, संकीर्ण किनारे को दो अलग-अलग भौतिक स्टॉप्स के साथ मजबूती से सटा सकता है। भाग स्थिर रहता है, कोण सुरक्षित रहता है, और मोड़ निर्माण रेखा के समानांतर सटीक रूप से होता है।
हालाँकि, स्वतंत्र गति के बावजूद, बैक गेज उतना ही सटीक होता है जितना कि वह डेटम किनारा जिसके विरुद्ध ऑपरेटर भाग को दबा रहा होता है। यदि वह संकुचित किनारा प्लाज़्मा कटिंग से बने भारी बेवेल के कारण असमान है या पिछले मोड़ से विकृत है, तो X1/X2 अक्ष एक दोषपूर्ण किनारे को पूरी तरह से स्थित करेंगे—जिससे दोषपूर्ण भाग तैयार होगा। इस स्थिति में आपने भौतिक ज्यामिति की समस्या तो हल कर दी, लेकिन इन जटिल, असममित स्थितियों को एक शिफ्ट से दूसरी शिफ्ट तक याद रखना और ठीक से दोहराना नियंत्रण प्रणाली की समस्या है, न कि ज्यामिति की। अगला कदम यह मूल्यांकन करना है कि क्या आपके शॉप की विशिष्ट उत्पादन मात्रा के लिए उस नियंत्रण को स्वचालित करने हेतु CNC मेमोरी के लिए अतिरिक्त भुगतान वास्तव में लाभकारी है।
किसी ऐसे शॉप में जाएँ जहाँ 12-बेंड वाले इलेक्ट्रिकल एनक्लोज़र का उत्पादन हो रहा हो, और देखें कि बैक गेज फिंगर हर स्ट्रोक के बीच कैसे चलते हैं। नियंत्रक X और R अक्षों को सेकंड के छोटे अंशों में स्थानांतरित करने के लिए सर्वो मोटरों को सक्रिय करता है। यही वह तरीका है जिससे मशीन उत्पादन रोके बिना हमने जिन जटिल ज्यामितियों पर चर्चा की, उन्हें भौतिक रूप से निष्पादित करती है। लेकिन इन मोटरों को चलाने वाला सॉफ़्टवेयर वास्तव में मोड़ को अधिक सीधा नहीं बनाता। CNC नियंत्रक मूल रूप से एक मेमोरी बैंक होता है। यह स्थानों को संग्रहीत करता है ताकि आपको उन्हें हर बार फिर से नहीं बनाना पड़े। इस मेमोरी बैंक के लिए भुगतान करने या न करने का निर्णय इस पर निर्भर करता है कि आपका शॉप कितनी बार सेटअप बदलता है।
एक कस्टम फैब्रिकेशन शॉप पर विचार करें जो आठ घंटे की शिफ्ट में पाँच अलग-अलग पार्ट फैमिली के बीच स्विच करती है। यदि एक ऑपरेटर को हर नए बैच के लिए टेप माप निकालना पड़े और बैक गेज को मैन्युअल रूप से समायोजित करना पड़े, तो मशीन चालू होने से पहले ही आप लाभ खो रहे हैं। लेकिन उच्च-मिश्रण वाले वातावरण में वास्तविक नुकसान का कारण हाथ पहिये को घुमाने में लगा समय नहीं है—बल्कि सेटअप का पुनःअनुवाद है।
जब दिन की शिफ्ट का ऑपरेटर किसी जटिल ऑफसेट बेंड के लिए सही गेज पोज़िशन निर्धारित करता है, तो वह उसे लिख लेता है। जब रात की शिफ्ट का ऑपरेटर उन नोट्स को पढ़कर सेटअप को मैन्युअल रूप से दोहराने की कोशिश करता है, तो केवल एक मिलीमीटर की व्याख्या त्रुटि पहले तीन भागों को स्क्रैप बना सकती है। CNC मेमोरी रिकॉल इस मानवीय भिन्नता को समाप्त कर देता है। आप अनुक्रम को एक बार प्रोग्राम करते हैं, फ़ाइल को सेव करते हैं, और नियंत्रक तीन महीने बाद भी वही सर्वो पोज़िशन सटीक रूप से सेट कर देता है, चाहे पेडल कोई भी दबाए। इसी कारण हाई-मिक्स बेंडिंग में ADH Machine Tool जैसे पूरी तरह CNC-आधारित शीट-मेटल समाधान देने वाले निर्माता का CNC प्रेस ब्रेक व्यावहारिक अगला कदम बनता है—जहाँ रिकॉल, पोज़िशनिंग और दोहराव सीधे सेटअप समय और स्क्रैप को कम करने से जुड़े होते हैं। यह तकनीक काम बदलने के दौरान अनुमान और त्रुटि को हटाकर अपनी लागत की भरपाई कर देती है।
अब एक भारी मरम्मत शॉप की कल्पना करें जो सप्ताह में दो बार कस्टम ट्रक फ्रेम के लिए आधा इंच मोटी स्टील प्लेटों को मोड़ती है। हर टुकड़ा अद्वितीय होता है, और आयाम सीधे कार्डबोर्ड टेम्पलेट से लिए जाते हैं। ऐसी स्थिति में, $15,000 का CNC बैक गेज अपग्रेड वास्तव में एक बोझ बन जाता है।
इस परिस्थिति में मैन्युअल समायोजन अधिक समझदारी भरा विकल्प है क्योंकि यह संवेदनशील निर्भरताओं को हटा देता है। एक मैन्युअल हैंड-क्रैंक प्रणाली में सॉफ़्टवेयर अपडेट की आवश्यकता नहीं होती, यह उन ऑप्टिकल एन्कोडरों पर निर्भर नहीं होती जो ग्राइंडिंग धूल से ढक सकते हैं, और इसमें हर बार मशीन चालू करने पर जटिल ‘होमिंग’ अनुक्रम की ज़रूरत नहीं होती। आप हैंडल ढीला करते हैं, स्टॉप को अपनी स्क्राइब लाइन तक खिसकाते हैं, और उसे कसकर लॉक कर देते हैं। जब मात्रा कम हो और हिस्से सरल हों, तो डिजिटल मध्यस्थ को हटाना मशीन की भरोसेमंद चाल सुनिश्चित करता है। आप उस मेमोरी के लिए भुगतान नहीं कर रहे हैं जिसका कभी उपयोग नहीं होगा।
देखिए जब एक ऑपरेटर केवल मैनुअल बैक गेज वाली मशीन पर छह-तरफा HVAC डक्ट मोड़ने की कोशिश करता है। पहले और दूसरे मोड़ के बीच स्टॉप को फिर से सेट करने के लिए आवश्यक हाथ की गति केवल समस्या का आधा हिस्सा है। असली छिपी हुई लागत मानसिक भार है। ऑपरेटर को ठीक से याद रखना होता है कि कौन-सी स्क्राइब मार्क किस फ्लैंज से जुड़ी है, और उसे बार-बार प्रिंट से मिलान करना पड़ता है। यदि वह चौथे मोड़ के लिए स्टॉप एडजस्ट करना भूल जाता है, तो पूरी अनुक्रम प्रक्रिया विफल हो जाती है और खाली शीट रीसाइक्लिंग बिन में चली जाती है।
CNC कंट्रोलर यह मानसिक भार अपने ऊपर ले लेता है। जैसे ही रैम अपने स्ट्रोक के शीर्ष तक लौटता है, यह उंगलियों को स्वतः अगले प्रोग्राम किए गए आयाम तक बढ़ा देता है। ऑपरेटर पूरी तरह से सामग्री को सुरक्षित रूप से संभालने पर ध्यान केंद्रित कर सकता है। लेकिन इस डिजिटल स्वचालन पर अत्यधिक भरोसा करना एक खतरनाक झूठी सुरक्षा भावना पैदा करता है। जब यांत्रिक वास्तविकताएं, जैसे कि बॉल-स्क्रू बैकलैश या एनकोडर ड्रिफ्ट, भौतिक ड्राइव सिस्टम में दिखाई देने लगती हैं, तब वह निर्दोष दिखने वाला डिजिटल रीडआउट बस आत्मविश्वास के साथ गलत सूचना दे रहा होता है।
आपने सेटअप की अनिश्चितता दूर करने के लिए CNC बैक गेज पर अतिरिक्त निवेश किया है। स्क्रीन यह पुष्टि करती है कि आपका फ्लैंज ठीक दो इंच पर सेट है। लेकिन जब आप पहली पीस की जांच करने के लिए कैलिपर निकालते हैं, तो भाग छोटा निकलता है। कार्यस्थल पर तुरंत प्रवृत्ति सॉफ़्टवेयर को दोष देने या जॉब पुनः प्रोग्राम करने की होती है। वास्तविक दोषी लगभग हमेशा कंप्यूटर के आदेश और मशीन के वास्तविक धातु के निष्पादन के बीच यांत्रिक असंगति होती है।
एक सर्वो ड्राइव को पोज़िशन बदलते हुए देखें। मोटर आवाज़ करती है, आंतरिक एनकोडर घुमावों की गिनती करता है, और डिजिटल डिस्प्ले ठीक 2.000 इंच पर हरे रंग में चमक उठता है। आप मान लेते हैं कि गेज फिंगर बिलकुल सही जगह पर लॉक है। लेकिन कंट्रोलर को केवल मोटर शाफ्ट की स्थिति का पता होता है। यह धातु की उंगली की वास्तविक नोक को बिल्कुल भी “देख” नहीं सकता।
यदि पिछली पारी में किसी भारी स्टील शीट ने उस उंगली पर ज़ोर से टक्कर मारी हो, तो उस आघात से कैरिज असेंबली में सूक्ष्म ढीलापन आ सकता है। घिसी हुई ड्राइव बेल्ट या बॉल स्क्रू में कुछ मिलीमीटर का बैकलैश नियंत्रक के अपने लक्ष्य पर “पहुंचने” के बाद भी छिपी हुई गति उत्पन्न कर सकता है। मोटर वहीं रुकती है जहां उसे रुकना चाहिए, लेकिन ढीली उंगली कुछ हज़ारवें इंच के अंतर पर स्थिर होती है। स्क्रीन आपको बताती है कि सब कुछ सही है, लेकिन अब आप गेज की सटीकता पर नहीं, उसकी यांत्रिक ढिलाई पर भरोसा कर रहे होते हैं।
यांत्रिक घिसावट शायद ही कभी अचानक या विनाशकारी होती है; यह धीरे-धीरे और शांति से बढ़ती है। CNA-HAWE द्वारा की गई हालिया अंशांकन अध्ययन ने दर्शाया कि सिर्फ 0.2 मिलीमीटर का बैक गेज विचलन एक एकल मोड़ के लिए नगण्य प्रतीत होता है। लेकिन प्रेस ब्रेक त्रुटियां ज्यामितीय रूप से बढ़ती हैं। यदि आप दस-मोड़ वाला विद्युत एनक्लोज़र बना रहे हैं, तो यह बहुत छोटा 0.2 मिमी का विचलन अंतिम फ्लैंज को लगभग 2 पूर्ण मिलीमीटर सहनशीलता से बाहर कर देता है। जब तक ऑपरेटर इस त्रुटि को नोटिस करता है, तब तक भाग को जोड़ा नहीं जा सकता और वह सीधे स्क्रैप में चला जाता है।
जब आप इसमें तापीय विचलन जोड़ते हैं, तो यांत्रिक वास्तविकता और भी विकृत हो जाती है। एक कार्यशाला जहां सुबह सर्दियों में तापमान 60 डिग्री से लेकर दोपहर तक 90 डिग्री तक पहुंचता है, मशीन फ्रेम और स्टील गेज बार दोनों को भौतिक रूप से फैलाता है। डिजिटल रीडआउट ज़िद्दी रूप से 2.000 इंच पर स्थिर दिखाई देता है, लेकिन वास्तविक धातु फैल चुकी होती है। यदि आपके उपकरणों का संरेखण नियमित रूप से इस बदलती भौतिक वास्तविकता के अनुरूप पुन: अंशांकित नहीं किया जाता, तो आपका महंगा मल्टी-एक्सिस सिस्टम केवल अत्यधिक स्वचालित अनुमान कार्य कर रहा होता है।
कभी-कभी गेज यांत्रिक रूप से त्रुटिहीन होता है, पूरी तरह से कैलिब्रेट किया गया और बिल्कुल सटीक वर्गाकार होता है—फिर भी पुर्जा निरीक्षण में असफल हो जाता है। ऐसे में ऑपरेटर अक्सर रिंच लेकर बैक गेज को समायोजित करने लगते हैं। वास्तव में, वे गलत समस्या को ठीक कर रहे होते हैं।
जब उच्च-ताकत वाले स्टील या एल्युमिनियम को मोड़ा जाता है, तो सामग्री स्वाभाविक रूप से ढीली पड़ती है और पंच का दबाव हटने के बाद खुल जाती है। एक फ्लैंज जो किसी 2-इंच के भौतिक स्टॉप से पूरी तरह सटीक रूप से सटा हुआ हो, धातु के इस स्प्रिंगबैक के बाद 2.05 इंच मापा जा सकता है। गेज ने अपना काम सही किया; बस सामग्री ने प्रतिरोध किया। यदि आप इस अंतर को भौतिक बैक गेज को फिर से कैलिब्रेट करके “ठीक” करने की कोशिश करते हैं, तो आप मशीन के यांत्रिक बेसलाइन को आने वाले हर कार्य के लिए बिगाड़ देते हैं। स्प्रिंगबैक को ठीक करने के लिए रिंच की नहीं, बल्कि कंट्रोलर के भीतर बेंड अलाउंस को समायोजित करने की आवश्यकता होती है। यांत्रिक गेज त्रुटि और सामग्री के व्यवहारजन्य मुद्दे के बीच अंतर को स्पष्ट रूप से समझना यह तय करने से पहले अंतिम और महत्वपूर्ण कदम है कि आपकी कार्यशाला को वास्तव में किस प्रकार की प्रणाली खरीदनी चाहिए।
अब आप जानते हैं कि डिजिटल स्क्रीन कभी-कभी भ्रामक हो सकती है, और यह भी समझ चुके हैं कि स्प्रिंगबैक एक सामग्री से जुड़ी समस्या है, मशीन से नहीं। तो सही उपकरण कैसे खरीदा जाए? इसका उत्तर है—अपनी कार्यशाला की ज़रूरतें उपकरण की पुस्तिका से तय न होने दें। जिस पल कोई विक्रेता आपको यह विश्वास दिला देता है कि छह-अक्ष वाला गेज उद्योग का सार्वभौमिक मानक है, उसी पल आपने अपने पूंजी निवेश पर नियंत्रण खो दिया होता है।
यदि आप अपने पार्ट कैटलॉग, अक्ष आवश्यकताओं और निवेश सीमा के बीच सही संतुलन स्पष्ट करना चाहते हैं, तो अगला व्यावहारिक कदम किसी विशेषज्ञ से अपनी वास्तविक उत्पादन स्थिति पर चर्चा करना है। मशीन चयन या कोटेशन से पहले संपर्क करें ताकि आपकी कार्यशाला के लिए उपयुक्त गेज कॉन्फ़िगरेशन पर बात की जा सके।
अपनी कार्यशाला में जाएँ और स्क्रैप बिन तथा शिपिंग पैलेट्स पर नज़र डालें। आप वास्तव में क्या मोड़ रहे हैं? यदि आपका मुख्य कार्य सममित, सीधी रेखा वाले ब्रैकेट और मानक एनक्लोज़र पैनल बनाना है, तो गहराई और ऊँचाई को नियंत्रित करने वाला एक ठोस दो-अक्षीय सिस्टम ही लाभदायक रहेगा। सीधा 90-डिग्री कोण मोड़ने के लिए स्वतंत्र बायाँ–दायाँ मूवमेंट या फिंगर रोटेशन के लिए भुगतान करना ऐसा है जैसे बजरी ढोने के लिए फ़रारी खरीदना।
चार-अक्ष और छह-अक्ष बैक गेज सेटअप की तुलना करने वाली कार्यशालाएँ अक्सर यह पाती हैं कि अतिरिक्त अक्षों का महत्व सरल दोहराए जाने वाले कार्यों की तुलना में जटिल पुर्जों के लिए अधिक होता है। यदि आप अक्सर उल्टे किए गए पुर्जे, असममित शंकु, या ऐसे जटिल HVAC ट्रांज़िशन्स मोड़ते हैं जिनमें पहले से बने फ्लैंजों के चारों ओर पहुँचना आवश्यक होता है, तो स्वतंत्र फिंगर नियंत्रण अनिवार्य हो जाता है।
लौह ढाँचा (मशीन) को पुर्जे की ज्यामिति से मेल खाना चाहिए।
इस आवश्यकता का अनुमान न लगाएँ। अपने शीर्ष बीस सबसे ज़्यादा मात्रा में बनने वाले पुर्जों और पाँच सबसे जटिल पुर्जों को प्रिंट करें, फिर उन पर भौतिक बेंड क्रम को कागज़ पर ट्रेस करें। यदि उँगलियों को कभी भी स्वतंत्र रूप से किसी असामान्य कोण या तिरछे फ्लैंज को सहारा देने के लिए हिलना नहीं पड़ता, तो बहु-अक्ष अपग्रेड को अपनी सूची से हटा दें। उन अतिरिक्त सर्वो मोटर्स का रखरखाव करने के लिए अतिरिक्त कीमत क्यों चुकाएँ जो आपकी उत्पादन शिफ्टों के 95% समय निष्क्रिय रहेंगी?
जब आप अपने आवश्यक अक्षों की संख्या स्पष्ट कर लें, तब भौतिक हार्डवेयर की जाँच करें। चमकदार टचस्क्रीन नियंत्रक आसानी से किसी कमजोर यांत्रिक कैरिज को छिपा सकता है। आपको ठीक-ठीक यह जानना चाहिए कि गेज आघात और घिसाव को कैसे संभालता है। विक्रेता से पूछें कि जब भारी स्टील प्लेट गेज की उँगलियों से रोज़ाना टकराती है तो क्या होता है।
फिंगर डिज़ाइन और कैलिब्रेशन बिंदुओं को ध्यान से देखें। क्या फिंगर हार्डेंड स्टील से बने हैं, या वे सस्ते कास्ट ब्लॉक हैं जो पहले भारी कार्य पर ही दब जाएँगे? ऑपरेटर वास्तव में गेज बार को औज़ारों के अनुरूप कैसे सीधा करता है? यदि कैलिब्रेशन प्रक्रिया के लिए आधी पिछली सुरक्षा ढाल को खोलना और छिपे हुए सेट स्क्रू से जूझना पड़े, तो आपके ऑपरेटर इसे करने से बचेंगे।
आपको द्रव्यमान और आसानी से पहुँच पर ध्यान देना चाहिए। एक मजबूत गेज प्रणाली में भारी रैखिक गाइड, मोटे बॉल स्क्रू और सुलभ समायोजन ब्लॉक होते हैं जो नियमित स्क्वेरिंग को बिना परेशानी के संभव बनाते हैं। यदि यांत्रिक इंटरफेस ऐसा लगता है मानो केवल कीमत सीमा को पूरा करने के लिए बाद में जोड़ा गया हो, तो यह सोचना स्वाभाविक है कि निर्माता ने मशीन फ्रेम के अंदर और किन चीज़ों पर समझौता किया होगा।
नवोदित खरीदार प्रेस ब्रेक ढूंढता है और बैक गेज को वैकल्पिक सहायक उपकरण मानता है। अनुभवी खरीदार एक फॉर्मिंग रणनीति की तलाश करता है। बैक गेज धातु नहीं मोड़ता; यह केवल ब्लैंक को उस स्थान पर थामे रखता है, जहाँ रैम, पंच और डाई वास्तविक कार्य करते हैं।
यदि आप अत्यंत सटीक छह-अक्ष गेज को घिसे हुए, असमान औज़ारों के साथ जोड़ते हैं, तो आप बस एक गलत मोड़ को पूरी तरह सटीक स्थिति में रख रहे हैं। गेज, रैम की समानांतरता, औज़ार और सॉफ्टवेयर बेंड अलाउंस तालिका—इन सबको एक ही समग्र प्रणाली के रूप में काम करना चाहिए। उच्च गुणवत्ता वाले, सटीक रूप से ग्राउंड औज़ारों और अनुशासित सेटअप रूटीन वाली अच्छी तरह रखरखाव की गई दो-अक्ष मशीन लगातार उस लापरवाह छह-अक्ष मशीन से बेहतर उत्पादन करेगी, जिसे ऐसा ऑपरेटर चलाता है जो कैलिब्रेशन को नहीं समझता।
यह रहा आपका अंतिम नियम: यदि आपके दैनिक ड्रॉइंग में असममित फ्लैंज या बहु-समतल मोड़ की आवश्यकता नहीं है, तो अपने खर्च को भारी-ड्यूटी दो-अक्ष प्रणाली तक सीमित रखें। यदि आप सामान्य सीधी लाइन वाले ब्रैकेट मोड़ने के लिए जटिल छह-अक्ष मशीन खरीदते हैं, तो आप मूल रूप से सिर्फ अधिक कीमत चुका कर तेज़ी से स्क्रैप बना रहे हैं।
