फाइबर लेज़र किन सामग्रियों को काट सकता है? व्यावहारिक रूप से ‘हाँ’, ‘कुछ शर्तों के साथ’ और ‘कभी नहीं’ की सूची
पहले पुष्टि करें कि आप किस प्रकार के फाइबर लेज़र का मूल्यांकन कर रहे हैं किसी अनुकूलता चार्ट में स्टील,…

कल्पना करें कि आप स्टील की एक शीट में एक परफेक्ट बेंड बनाने की कोशिश कर रहे हैं, लेकिन आपकी मानक तकनीक आपको असंगत परिणाम देती है। जिस सामग्री के साथ आप काम कर रहे हैं वह परिणाम को काफी हद तक बदल सकती है, जिससे बेंडिंग विधि और प्रेस ब्रेक सेटिंग्स का चयन महत्वपूर्ण हो जाता है। चाहे आप स्टेनलेस स्टील की जबरदस्त ताकत का सामना कर रहे हों या एल्युमिनियम की हल्की, अधिक लचीली प्रकृति का, विभिन्न सामग्रियों के प्रेस ब्रेक संचालन को कैसे प्रभावित करती है, इसे समझना सटीकता और दक्षता प्राप्त करने के लिए आवश्यक है।
इस लेख में, हम विभिन्न सामग्रियों जैसे स्टील, एल्युमिनियम, और उच्च शक्ति वाले मिश्र धातुओं के लिए अनुकूलित प्रेस ब्रेक तकनीकों के बारीकियों में गहराई से उतरेंगे। हम प्रत्येक सामग्री द्वारा प्रस्तुत विशिष्ट चुनौतियों, उन्हें बेंड करने के सर्वोत्तम तरीके, और सही प्रेस ब्रेक डाई का चयन करने के महत्व का पता लगाएंगे। अंत तक, आपको विभिन्न सामग्रियों को समायोजित करने के लिए अपने प्रेस ब्रेक संचालन को कैसे समायोजित किया जाए, इसकी एक व्यापक समझ होगी, जिससे आपके धातु निर्माण परियोजनाओं में इष्टतम प्रदर्शन और गुणवत्ता सुनिश्चित होगी। विभिन्न सामग्रियों को सटीकता के साथ बेंड करने की कला में महारत हासिल करने के लिए तैयार हैं? चलिए शुरू करते हैं।
प्रेस ब्रेक धातु निर्माण में एक महत्वपूर्ण मशीन है, जिसका उपयोग शीट धातु और धातु प्लेटों को विभिन्न आकारों और कोणों में बेंड करने के लिए किया जाता है। यह पंच और डाई के माध्यम से बल लगाकर संचालित होती है, जिससे धातु को वांछित आकार में विकृत किया जाता है। यह मशीन कई उद्योगों जैसे ऑटोमोटिव, एयरोस्पेस, इलेक्ट्रॉनिक्स और निर्माण में अपनी सटीकता और बहुमुखी प्रतिभा के कारण महत्वपूर्ण है।
धातु निर्माण और विनिर्माण में, प्रेस ब्रेक सटीकता के साथ जटिल धातु भागों और संरचनाओं के निर्माण को सक्षम बनाकर एक महत्वपूर्ण भूमिका निभाती है। धातु शीट को सटीक रूप से बेंड करने की क्षमता निर्माताओं को ऐसे घटकों का उत्पादन करने की अनुमति देती है जो सटीक विनिर्देशों को पूरा करते हैं, जिससे अंतिम उत्पाद की संरचनात्मक अखंडता और कार्यक्षमता सुनिश्चित होती है। प्रेस ब्रेक उत्पादकता को भी बढ़ाते हैं, जिससे त्वरित समायोजन और पुनरावृत्त प्रक्रियाएं संभव होती हैं, जो बड़े पैमाने पर उत्पादन के लिए आवश्यक हैं।
प्रेस ब्रेक के मुख्य घटकों को समझना कुशल संचालन और रखरखाव के लिए आवश्यक है। यहां प्रमुख भाग हैं:
फ्रेम, आमतौर पर स्टील वेल्डेड संरचनाओं से निर्मित, आवश्यक समर्थन और स्थिरता प्रदान करता है। रैम, हाइड्रोलिक प्रेस ब्रेक्स में हाइड्रोलिक सिलेंडरों द्वारा संचालित, ऊपरी पंच को पकड़ता है और धातु शीट को डाई के खिलाफ दबाने के लिए नीचे जाता है।
वर्कबेंच, जिसे बिस्तर भी कहा जाता है, वह सतह है जहां धातु शीट को रखा जाता है। यह बेंडिंग प्रक्रिया के दौरान वर्कपीस को सहारा देता है और अक्सर सटीक स्थिति के लिए बैक गेज जैसी सुविधाएं शामिल होती हैं।
हाइड्रोलिक प्रेस ब्रेक्स में हाइड्रोलिक सिस्टम रैम को स्थानांतरित करने के लिए आवश्यक बल उत्पन्न करता है, जिससे विभिन्न बेंडिंग आवश्यकताओं के लिए नियंत्रित दबाव समायोजन की अनुमति मिलती है।
प्रेस ब्रेक का काम करने का सिद्धांत एक सीधा लेकिन शक्तिशाली प्रक्रिया शामिल करता है:
प्रेस ब्रेक विभिन्न प्रकारों में आते हैं, प्रत्येक को विभिन्न अनुप्रयोगों और आवश्यकताओं के लिए उपयुक्त बनाया गया है:
सर्वोत्तम परिणाम प्राप्त करने के लिए, नौकरी की विशिष्ट आवश्यकताओं के आधार पर प्रेस ब्रेक तकनीकों को समायोजित करना महत्वपूर्ण है:
प्रेस ब्रेक विभिन्न सामग्रियों को संभाल सकते हैं, जिनमें से प्रत्येक को विशिष्ट समायोजन की आवश्यकता होती है:
तकनीकी प्रगति ने अधिक कुशल और सटीक प्रेस ब्रेक्स के विकास को जन्म दिया है। विशेष रूप से, ऊर्जा दक्षता और उच्च सटीकता के लिए सर्वो-इलेक्ट्रिक मॉडल लोकप्रिय हो गए हैं। नियंत्रण प्रणालियों में नवाचारों ने भी धातु प्रसंस्करण संचालन में समग्र उत्पादकता को बढ़ाते हुए त्वरित समायोजन करने की क्षमता में सुधार किया है।
एयर बेंडिंग एक बहुमुखी और कुशल तकनीक है जो आमतौर पर प्रेस ब्रेक संचालन में उपयोग की जाती है। इस विधि में, पंच शीट धातु को डाई में दबाता है बिना उसे नीचे तक मजबूर किए, जिससे एक ही सेट के उपकरणों से विभिन्न बेंड कोण प्राप्त किए जा सकते हैं।
एयर बेंडिंग में, शीट धातु को वी-आकार की डाई पर रखा जाता है, और पंच धातु को बेंड करने के लिए नीचे आता है। पंच की गहराई बेंड कोण निर्धारित करती है, जिसमें धातु पंच और डाई के निचले हिस्से के बीच एक एयर गैप बनाती है।
लाभ:
हानियाँ:
बॉटमिंग, जिसे बॉटम बेंडिंग भी कहा जाता है, में धातु शीट को दृढ़ता से डाई के निचले हिस्से में दबाना शामिल है, जिसके परिणामस्वरूप न्यूनतम स्प्रिंगबैक के साथ सटीक बेंड होते हैं।
बॉटमिंग के दौरान, पंच नीचे आता है और धातु शीट को डाई के निचले हिस्से में मजबूती से दबाता है, जिसके परिणामस्वरूप एक सटीक बेंड कोण होता है। धातु को पंच और डाई के बीच फंसा दिया जाता है, जो लगातार परिणाम प्राप्त करने में मदद करता है।
लाभ:
हानियाँ:
कॉइनिंग एक सटीक बेंडिंग तकनीक है जिसमें पंच धातु को डाई में पर्याप्त बल से दबाता है ताकि स्प्रिंगबैक को समाप्त किया जा सके।
कॉइनिंग में, पंच धातु शीट पर उच्च दबाव डालता है, जिससे यह डाई के आकार में पूरी तरह से ढल जाता है। यह विधि सुनिश्चित करती है कि बेंड कोण अत्यधिक सटीक हो और पंच को वापस खींचने के बाद अपने आकार को बनाए रखे।
लाभ:
हानियाँ:
थ्री-पॉइंट बेंडिंग एक तकनीक है जो बेंडिंग प्रक्रिया के दौरान शीट धातु को तीन बिंदुओं पर समर्थन देकर उच्च सटीकता प्रदान करती है। यह विधि विशेष रूप से मोटी सामग्र
तीन-बिंदु मोड़ने में, शीट मेटल को दो बाहरी बिंदुओं पर समर्थित किया जाता है जबकि पंच केंद्र बिंदु पर बल लागू करता है। यह सेटअप उच्च सटीकता और न्यूनतम सामग्री विकृति के साथ नियंत्रित मोड़ की अनुमति देता है।
लाभ:
नुकसान:
प्रेस ब्रेक ऑपरेशंस में सही सामग्री हैंडलिंग सटीक और निरंतर मोड़ परिणाम प्राप्त करने के लिए महत्वपूर्ण है। प्रभावी सामग्री हैंडलिंग दोषों को कम करने, उत्पादकता बढ़ाने और श्रमिक सुरक्षा सुनिश्चित करने में मदद करती है।
मोड़ प्रक्रिया शुरू करने से पहले, सामग्री को सही से तैयार करना बहुत आवश्यक है। इसमें सामग्री की दोषों के लिए जांच, सफाई सुनिश्चित करना ताकि संदूषण से बचा जा सके, और इसे बैक गेज के साथ सही ढंग से संरेखित करना शामिल है।
सही उपकरणों का उपयोग सामग्री हैंडलिंग की दक्षता को काफी हद तक बढ़ा सकता है। सामान्य उपकरणों में कन्वेयर, ऊर्ध्वाधर क्रेन और होइस्ट जैसे उठाने वाले उपकरण, और रोलर टेबल शामिल हैं।
स्वचालित प्रणालियों का एकीकरण दक्षता और सटीकता को और भी बढ़ा सकता है:
सुरक्षा मानकों का पालन और सामग्री विनिर्देशों को समझना सुरक्षित और प्रभावी प्रेस ब्रेक ऑपरेशंस के लिए महत्वपूर्ण है।
विभिन्न सामग्रियों को नुकसान से बचाने और गुणवत्ता युक्त मोड़ सुनिश्चित करने के लिए विशिष्ट हैंडलिंग तकनीकों की आवश्यकता होती है:
एक कुशल कार्यप्रवाह डिज़ाइन करना हैंडलिंग समय को कम कर सकता है और त्रुटियों के जोखिम को कम कर सकता है:
रियल-टाइम मॉनिटरिंग सिस्टम हैंडलिंग तकनीकों में त्वरित समायोजन की अनुमति देते हैं:
इस्पात को उसकी उच्च शक्ति और बहुमुखी प्रतिभा के कारण प्रेस ब्रेक ऑपरेशंस में सामान्य रूप से उपयोग किया जाता है। हालाँकि, इसकी विशेषताएँ विशिष्ट चुनौतियाँ प्रस्तुत करती हैं:
अल्युमिनियम को उसके हल्के वजन और उत्कृष्ट जंग प्रतिरोध के लिए पसंद किया जाता है, लेकिन यह प्रेस ब्रेक ऑपरेशंस में अद्वितीय चुनौतियाँ प्रस्तुत करता है:
स्टेनलेस स्टील को इसकी टिकाऊपन और जंग प्रतिरोध के लिए सराहा जाता है, लेकिन इसकी विशेषताएँ इसे काम करने के लिए चुनौतीपूर्ण बनाती हैं:
उच्च शक्ति सामग्री के लिए उपकरण को उच्च घर्षण और संपीड़न बलों का सामना करना पड़ता है। हाई-स्पीड स्टील, जो अपनी तीव्रता, घर्षण प्रतिरोध और संपीड़न शक्ति के लिए जाना जाता है, कठोर सामग्रियों को मोड़ने के लिए विशेष रूप से उपयुक्त है। एक अन्य विकल्प कठोर मिश्र धातुएं हैं, जैसे टंगस्टन कार्बाइड-कोबाल्ट, जो उत्कृष्ट कठोरता और घर्षण प्रतिरोध प्रदान करते हैं। हालांकि ये सामग्री अधिक महंगी होती हैं, लेकिन वे लंबे सेवा जीवन और उच्च आवृत्ति वाले बेंडिंग ऑपरेशनों में बेहतर दक्षता प्रदान करती हैं।
स्टील-कार्बाइड मिश्र धातुएं, जो स्टील की कठोरता और कार्बाइड की कठोरता को मिलाती हैं, उच्च शक्ति स्टील को मोड़ने के लिए एक आदर्श संतुलन प्रदान करती हैं। ये मिश्र धातुएं उच्च शक्ति सामग्रियों की कड़ी मांगों को संभाल सकती हैं जबकि कार्यक्षमता बनाए रखती हैं।
क्रोमोली स्टील अपनी उच्च तन्यता शक्ति, कठोरता और संक्षारण प्रतिरोध के लिए पसंदीदा है। यह प्रेस ब्रेक डाई के लिए एक उत्कृष्ट सामग्री है, विशेष रूप से उन उच्च मात्रा वाले ऑपरेशनों में जहां टिकाऊ और विश्वसनीय प्रदर्शन की आवश्यकता होती है।
प्रेस ब्रेक का प्रकार उच्च शक्ति सामग्रियों को मोड़ने में महत्वपूर्ण भूमिका निभाता है। हाइड्रॉलिक प्रेस ब्रेक उच्च बलों को प्रबंधित करने के लिए आवश्यक सटीक नियंत्रण और बहुमुखी प्रतिभा प्रदान करते हैं। यांत्रिक प्रेस ब्रेक गति और सुसंगतता प्रदान करते हैं, लेकिन ओवरलोडिंग से बचने के लिए सावधानीपूर्वक टोनाज अंशांकन की आवश्यकता हो सकती है। इलेक्ट्रिक प्रेस ब्रेक ऊर्जा-सक्षम होते हैं और सटीक मोड़ के लिए उपयुक्त होते हैं, जो अक्सर जटिल उच्च शक्ति अनुप्रयोगों के लिए पसंद किए जाते हैं।
सटीक टोनाज अनुमान महत्वपूर्ण है, क्योंकि उच्च शक्ति सामग्रियों को मोड़ने के लिए काफी अधिक बल की आवश्यकता होती है। टोनाज का कम अनुमान अपूर्ण मोड़ या मशीन क्षति का कारण बन सकता है, जबकि अधिक अनुमान उपकरण जीवन को कम कर सकता है। पंच और डाई का उचित आकार, अक्सर एक बड़े पंच लोड-बेयरिंग क्षेत्र के साथ, तनावों को प्रभावी ढंग से वितरित करने में मदद करता है।
उच्च शक्ति सामग्रियों के लिए बड़े पंच रेडियस और डाई ओपनिंग वाले उपकरणों का उपयोग फायदेमंद है। यह समायोजन दरार के जोखिम को कम करता है और सामग्री की घटित निंदनीयता को समायोजित करता है, जिससे बेंडिंग के दौरान तनाव एकाग्रता कम हो जाती है।
उच्च शक्ति सामग्रियों के लिए एयर बेंडिंग को अक्सर प्राथमिकता दी जाती है क्योंकि यह उपकरण तनावों को कम करता है और स्प्रिंगबैक मुआवजे की अनुमति देता है। हालांकि, तंग कोण नियंत्रण के लिए बॉटमिंग या कॉइनिंग आवश्यक हो सकता है, हालांकि ये विधियां उपकरण घर्षण को बढ़ाती हैं।
बहुत मोटे या अत्यधिक उच्च शक्ति वाले शीट्स के लिए, बहु-चरण बेंडिंग (इंक्रीमेंटल बेंडिंग) का उपयोग करने की सलाह दी जाती है। यह तकनीक सामग्री विफलता के जोखिम को कम करती है, सामग्री को धीरे-धीरे विकृत करती है बजाय एक बार में पूर्ण बेंड बल लगाने के।
स्टेनलेस स्टील को इसकी ताकत और कार्य कठोरता विशेषताओं के कारण उच्च टोनाज की आवश्यकता होती है। उपकरण को कठोर और पॉलिश किया जाना चाहिए ताकि गैलिंग और सतह क्षति से बचा जा सके।
उच्च शक्ति स्टील को उपकरण के लिए बढ़ी हुई स्थायित्व और सटीक टोनाज नियंत्रण की आवश्यकता होती है। पंच होल्डर्स और ऊपरी उपकरण अक्सर अधिक भार सहन करने के लिए सुदृढ़ या बड़ा किया जाता है।
सिरेमिक को शामिल करने वाली उभरती उपकरण सामग्रियां, जैसे स्टील में टाइटेनियम कार्बाइड पाउडर, डाई अनाज संरचना और घर्षण प्रतिरोध में सुधार करती हैं। ये सामग्रियां न्यूनतम डाउनटाइम के साथ लंबे रन की अनुमति देती हैं।
सही उपकरण और टोनाज का चयन करने के लिए सटीक सामग्री गुण और मोटाई को जानना आवश्यक है। एक ही बैच में सामग्री की ताकत में भिन्नता बेंड गुणवत्ता को प्रभावित कर सकती है।
भारी लोड के तहत विनाशकारी उपकरण विफलता को रोकने और बेंड गुणवत्ता बनाए रखने में डाई और पंच पर घर्षण और क्षति के लिए बार-बार निरीक्षण महत्वपूर्ण है।
उच्च शक्ति सामग्रियों में दोहराव और सटीकता सुनिश्चित करने के लिए, स्वचालित बैकगेज और सीएनसी नियंत्रण मानव त्रुटि को कम करते हैं और उत्पादन क्षमता में सुधार करते हैं।
सटीक और टिकाऊ बेंडिंग परिणाम प्राप्त करने के लिए प्रेस ब्रेक डाई के लिए सही सामग्री का चयन महत्वपूर्ण है। यह सुनिश्चित करने के लिए कई कारकों पर विचार किया जाना चाहिए कि डाई सामग्री बेंडिंग ऑपरेशन की विशिष्ट आवश्यकताओं के अनुरूप हो।
विभिन्न सामग्रियों में भिन्न गुण होते हैं, इष्टतम परिणाम प्राप्त करने के लिए विशिष्ट डाई सामग्रियों की आवश्यकता होती है।
मोड़ने वाली सामग्री की मोटाई डाई सामग्री के चयन को महत्वपूर्ण रूप से प्रभावित करती है।
बेंडिंग ऑपरेशन में आवश्यक सटीकता का स्तर डाई सामग्री के चयन को निर्धारित करता है।
प्रेस ब्रेक डाई के लिए विभिन्न सामग्रियों का उपयोग किया जाता है, जिनमें से प्रत्येक में विभिन्न बेंडिंग आवश्यकताओं के अनुरूप विशिष्ट गुण होते हैं।
पॉलिमर का उपयोग नरम सामग्रियों को मोड़ने के लिए किया जाता है ताकि सतह के निशान को रोका जा सके और लचीलापन सुनिश्चित किया जा सके। वे विशेष रूप से नाजुक या पूर्व-समाप्त सामग्रियों के साथ काम करते समय उपयोगी होते हैं।
इष्टतम बेंडिंग परिणाम प्राप्त करने के लिए उचित डाई चयन आवश्यक है।
प्रेस ब्रेक डाई का रखरखाव उनके दीर्घायु और प्रदर्शन के लिए महत्वपूर्ण है।
सटीक और टिकाऊ मोड़ के लिए सही डाई का चयन और रखरखाव आवश्यक है।
प्रेस ब्रेक धातु निर्माण में महत्वपूर्ण उपकरण हैं, जो शीट मेटल और धातु प्लेटों को विभिन्न आकारों में सटीक रूप से मोड़ने में सक्षम बनाते हैं। हालांकि, किसी भी जटिल मशीनरी की तरह, वे समस्याओं का सामना कर सकते हैं जो उत्पादकता और अंतिम उत्पादों की गुणवत्ता को प्रभावित करती हैं। आम समस्याओं और उनके समाधान को समझना उपकरण के इष्टतम प्रदर्शन को बनाए रखने और इसकी आयु बढ़ाने में मदद कर सकता है।
असमान मोड़ आपके तैयार उत्पाद की गुणवत्ता को प्रभावित कर सकता है।
कारण:यह समस्या अक्सर गलत सेटअप, अनुचित सामग्री हैंडलिंग, या प्रेस ब्रेक के डाई और उपकरणों के असंतुलन के कारण उत्पन्न होती है।
समाधान:असमान मोड़ को संबोधित करने के लिए:
स्प्रिंगबैक तब होता है जब मोड़ने की ताकत हटाने के बाद सामग्री आंशिक रूप से अपने मूल आकार में लौट आती है, जिससे गलत मोड़ होते हैं।
कारण:सामग्री की लोच अक्सर स्प्रिंगबैक का कारण बनती है, जिसे थोड़ी अधिक मोड़कर, स्प्रिंगबैक मुआवजा कारक का उपयोग करके, या कॉइनिंग या बॉटमिंग तकनीकों का उपयोग करके कम किया जा सकता है।
समाधान:स्प्रिंगबैक को कम करने के लिए:
सही मोड़ कोण प्राप्त करना महत्वपूर्ण है, लेकिन कभी-कभी सामग्री बहुत अधिक या बहुत कम मोड़ जाती है।
कारण:गलत दबाव या कोण सेटिंग्स अधिक-मोड़ या कम-मोड़ का कारण बन सकती हैं।
समाधान:मोड़ के मापदंडों को समायोजित करें:
हाइड्रोलिक प्रेस ब्रेक को सटीक दबाव नियंत्रण की आवश्यकता होती है, और हाइड्रोलिक सिस्टम में कोई समस्या संचालन को रोक सकती है।
कारण:संभावित कारणों में सर्किट समस्याएं, अटके हुए दबाव नियामक वाल्व, या खराब विद्युत घटक शामिल हैं।
समाधान:हाइड्रोलिक दबाव समस्याओं को हल करें:
संचालन के दौरान असामान्य शोर अंतर्निहित समस्याओं को संकेत दे सकता है जिन्हें तुरंत ध्यान देने की आवश्यकता होती है।
कारण:आम कारणों में ढीले कनेक्शन, घिसे हुए बियरिंग, या क्षतिग्रस्त हिस्से शामिल हैं।
समाधान:असामान्य शोर को संबोधित करें:
अत्यधिक गर्मी प्रेस ब्रेक को नुकसान पहुंचा सकती है और इसके प्रदर्शन को प्रभावित कर सकती है।
कारण:अत्यधिक गर्मी अक्सर अवरुद्ध रेडिएटर या खराब कूलिंग सिस्टम के कारण होती है।
समाधान:अत्यधिक गर्मी को रोकें:
स्लाइडर की सुचारू गति लगातार मोड़ संचालन के लिए महत्वपूर्ण है।
कारण:वाल्व विफलताएं या तरल भरने में समस्याएं स्लाइडर की गति को बाधित कर सकती हैं।
समाधान:सुनिश्चित करें कि स्लाइडर सुचारू रूप से चले:
सटीक मोड़ प्राप्त करने के लिए, सामग्री की मोटाई, कठोरता और लोच सहित गुणों को समझना महत्वपूर्ण है। मोड़ के दौरान उचित फिट और समर्थन सुनिश्चित करने के लिए सामग्री के गुणों से मेल खाने वाले सही डाई और उपकरण चुनें। सामग्री की गुणों के आधार पर मोड़ दबाव और कोण को समायोजित करें ताकि अधिक-मोड़ या कम-मोड़ जैसी समस्याओं से बचा जा सके। इन सेटिंग्स को ठीक-ठाक करने के लिए सटीक नियंत्रण तंत्र का उपयोग करें। उच्च लोच वाली सामग्रियों के लिए स्प्रिंगबैक की भरपाई करने की तकनीकों को लागू करें। इसमें सामग्री को थोड़ा अधिक मोड़ना या स्प्रिंगबैक प्रभावों को कम करने के लिए विशेष उपकरण का उपयोग करना शामिल हो सकता है।
इन आम समस्याओं को समझकर और संबोधित करके, ऑपरेटर प्रेस ब्रेक प्रदर्शन को अनुकूलित कर सकते हैं और धातु निर्माण संचालन में लगातार, उच्च गुणवत्ता वाले परिणाम सुनिश्चित कर सकते हैं।
प्रेस ब्रेक संचालन महत्वपूर्ण ऊर्जा की खपत करते हैं, विशेष रूप से विद्युत मोटरों और हाइड्रोलिक सिस्टम के उपयोग से। स्थिरता के प्रयास इस ऊर्जा खपत को कम करने पर अधिक ध्यान केंद्रित कर रहे हैं।
पारंपरिक हाइड्रोलिक सिस्टम से सर्वो-इलेक्ट्रिक या हाइब्रिड ड्राइव सिस्टम में परिवर्तन से ऊर्जा दक्षता में काफी वृद्धि होती है। ये सिस्टम सटीक नियंत्रण प्रदान करते हैं, मोड़ प्रक्रिया के दौरान ही बिजली का उपभोग करते हैं, जिससे पुराने मॉडलों की निरंतर ऊर्जा खपत कम होती है।
बुद्धिमान नियंत्रण प्रणाली मोड़ आवश्यकताओं के आधार पर गति और बल को गतिशील रूप से समायोजित करती है। यह अनुकूलन न केवल ऊर्जा की बचत करता है बल्कि मशीन घटकों के पहनने को भी कम करता है, जिससे मशीन की आयु बढ़ती है और विश्वसनीयता बढ़ती है।
आधुनिक प्रेस ब्रेक में अक्सर ऊर्जा-बचत मोड शामिल होते हैं जो निष्क्रियता की अवधि के दौरान स्वचालित रूप से बिजली की खपत को कम करते हैं। ये आइडल और स्टैंडबाई मोड अनावश्यक ऊर्जा उपयोग को कम करने के लिए आवश्यक हैं।
नियमित चिकनाई, संरेखण, और अंशांकन यांत्रिक हानियों को कम करते हैं और ऊर्जा दक्षता बनाए रखते हैं। अच्छी तरह से रखरखाव किए गए मशीनें अधिक कुशलता से चलती हैं, दीर्घकालिक स्थिरता सुनिश्चित करती हैं।
जैसे Accurl के ePrAX® हाइब्रिड सर्वो सिस्टम जैसी तकनीकें ऊर्जा दक्षता को 70% से अधिक बढ़ा सकती हैं। ये सिस्टम सटीक रैम मूवमेंट्स के लिए ब्रशलेस मोटरों का उपयोग करते हैं, जिससे ऊर्जा और तेल की खपत में काफी कमी आती है।
प्रेस ब्रेक संचालन में स्थिरता के लिए प्रभावी कचरा प्रबंधन और सामग्री हैंडलिंग महत्वपूर्ण हैं।
सही सामग्रियों का चयन और मोड़ प्रक्रिया की सावधानीपूर्वक योजना बनाना ऑफकट्स और स्क्रैप्स को न्यूनतम कर सकता है। इच्छित मोड़ प्रक्रिया के लिए उपयुक्त सामग्रियों का चयन करके, दोष और पुनः कार्य को कम किया जा सकता है, सीधे कचरा उत्पादन को कम किया जा सकता है।
उपकरण का उचित रखरखाव और भंडारण समय से पहले पहनने और क्षति को रोकता है। यह अभ्यास उपकरण प्रतिस्थापन से कचरे को कम करता है और मोड़ में स्थिर गुणवत्ता सुनिश्चित करता है।
मोड़ और काटने की प्रक्रियाओं से धातु स्क्रैप को जिम्मेदारी से एकत्र करें और पुनर्चक्रण करें। यह प्राकृतिक संसाधनों का संरक्षण करता है और काटने के तरल पदार्थ और स्नेहक से पर्यावरणीय प्रदूषण को रोकता है।
विभिन्न धातुओं, जैसे एल्यूमीनियम, स्टेनलेस स्टील, और उच्च शक्ति धातु, को प्रेस ब्रेक मापदंडों में विशिष्ट समायोजन की आवश्यकता होती है ताकि गुणवत्ता और स्थिरता का संतुलन बना रहे।
मोटे या कठिन सामग्रियों को उपकरण क्षति और सामग्री टूटने से बचाने के लिए उच्च मोड़ बल और धीमी गति की आवश्यकता होती है। इन मापदंडों का अनुकूलन ऊर्जा की बचत करता है और स्क्रैप दरों को कम करता है।
सही पंच और डाई आकार और सामग्रियों का चयन अधिक-मोड़ और सामग्री विकृति को रोकता है। इससे न केवल कचरे को कम किया जाता है बल्कि मोड़ की सटीकता भी बढ़ती है।
सीएनसी संचालित प्रेस ब्रेक स्वचालित रूप से मोड़ कोण सुधार सकते हैं और सामग्री स्प्रिंग-बैक की भरपाई कर सकते हैं। यह परीक्षण-मोड़ की आवश्यकता को कम करता है, कचरे और ऊर्जा उपयोग को न्यूनतम करता है।
पर्यावरणीय स्थिरता और परिचालन दक्षता दोनों के लिए इष्टतम कार्य स्थितियों को बनाए रखना आवश्यक है।
नियंत्रित तापमान, आर्द्रता, वेंटिलेशन, सफाई, और स्थिर फर्श मशीन के प्रदर्शन को बढ़ाते हैं। ये स्थितियां त्रुटियों और ऊर्जा अक्षमताओं को कम करने में मदद करती हैं, जिससे एक अधिक स्थायी संचालन में योगदान होता है।
नीचे कुछ सामान्यतः पूछे जाने वाले प्रश्नों के उत्तर दिए गए हैं:
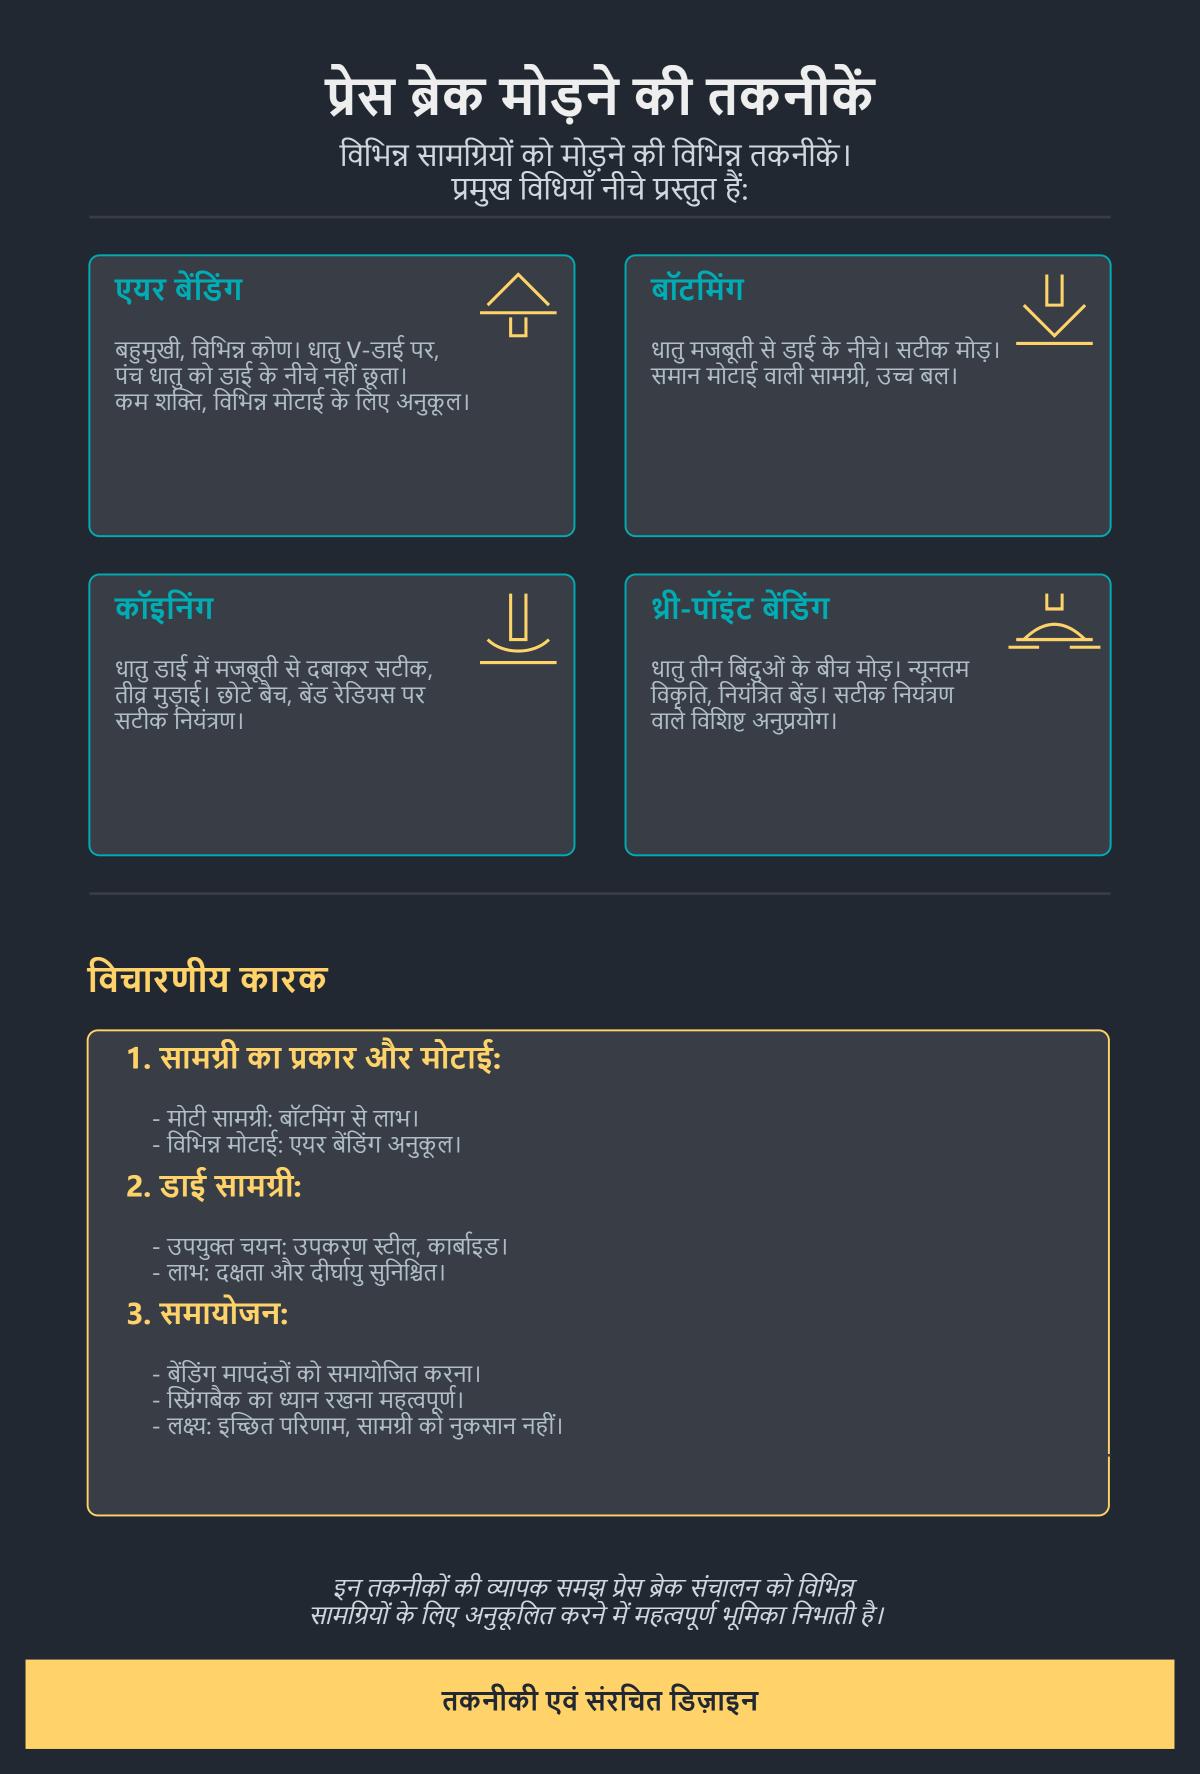
प्रेस ब्रेक मोड़ने की तकनीकें प्रोसेस की जा रही सामग्री पर निर्भर करती हैं। प्रमुख विधियों में एयर बेंडिंग, बॉटमिंग, कॉइनिंग और थ्री-पॉइंट बेंडिंग शामिल हैं।
एयर बेंडिंग बहुमुखी है, जिससे विभिन्न कोण प्राप्त किए जा सकते हैं। इसमें धातु को V-आकार के डाई पर रखा जाता है और पंच का उपयोग किया जाता है बिना धातु को डाई के नीचे छूए। यह विधि कम शक्ति की आवश्यकता होती है और विभिन्न मोटाई के लिए अनुकूल होती है।
बॉटमिंग में धातु को मजबूती से डाई के नीचे दबाया जाता है, जिससे सटीक मोड़ सुनिश्चित होते हैं। यह विधि सामग्री के लिए उपयुक्त है जिसकी मोटाई समान होती है लेकिन इसमें उच्च बल की आवश्यकता होती है।
कॉइनिंग में धातु को डाई में मजबूती से दबाकर सटीक और तीव्र मुड़ाई बनाई जाती है, जो छोटे बैचों के लिए उपयोगी होती है जिनमें बेंड रेडियस पर सटीक नियंत्रण आवश्यक होता है।
थ्री-पॉइंट बेंडिंग में धातु को तीन बिंदुओं के बीच मोड़कर न्यूनतम विकृति के साथ नियंत्रित बेंड प्रदान की जाती है, जो सटीक नियंत्रण की आवश्यकता वाले विशिष्ट अनुप्रयोगों के लिए उपयोगी होती है।
सामग्री का प्रकार और मोटाई तकनीक के चयन को प्रभावित करती है। उदाहरण के लिए, मोटी सामग्री को बॉटमिंग से लाभ हो सकता है, जबकि वायु बेंडिंग विभिन्न मोटाई के अनुरूप होती है। उपकरण स्टील या कार्बाइड जैसी उचित डाई सामग्री का चयन दक्षता और दीर्घायु सुनिश्चित करता है। बेंडिंग मापदंडों को समायोजित करना और स्प्रिंगबैक का ध्यान रखना इच्छित परिणाम प्राप्त करने के लिए महत्वपूर्ण है बिना सामग्री को नुकसान पहुंचाए। इन तकनीकों की समझ प्रेस ब्रेक संचालन को विभिन्न सामग्रियों के लिए अनुकूलित करने में मदद करती है।
स्टील, एल्युमिनियम, और स्टेनलेस स्टील जैसी विभिन्न सामग्रियों के अद्वितीय गुणों के कारण, प्रेस ब्रेक संचालन पर उनका महत्वपूर्ण प्रभाव पड़ता है, जिससे बेंडिंग प्रक्रिया में विशेष समायोजन की आवश्यकता होती है।
इस्पात, विशेष रूप से माइल्ड स्टील, अपनी लचीलेपन और मुड़ने में आसानी के लिए व्यापक रूप से उपयोग किया जाता है। माइल्ड स्टील को मध्यम टन भार की आवश्यकता होती है और इसमें दरार पड़ने का कम जोखिम होता है, जिससे यह मानक प्रेस ब्रेक सेटिंग्स और टूलिंग के लिए उपयुक्त होता है। उच्च-शक्ति इस्पात को, हालांकि, अधिक टन भार और विशेष टूलिंग की आवश्यकता होती है ताकि इसके विकृति के प्रतिरोध को संभाला जा सके, जिससे दरार पड़ने से बचने के लिए सावधानीपूर्वक नियंत्रण की आवश्यकता होती है।
एल्यूमीनियम, हल्का होने और उत्कृष्ट संक्षारण प्रतिरोध के कारण, मुड़ना आसान होता है लेकिन यदि सही तरीके से संभाला न जाए तो यह दरार पड़ने की प्रवृत्ति रखता है। इसे बड़े मोड़ त्रिज्या और कोमल मोड़ गति की आवश्यकता होती है। एल्यूमीनियम की उच्च स्प्रिंग-बैक प्रवृत्ति प्रेस ब्रेक सेटिंग्स में समायोजन की आवश्यकता होती है, जो अक्सर ओवर-बेंडिंग या स्प्रिंग-बैक की भरपाई के लिए डिज़ाइन किए गए टूलिंग का उपयोग शामिल करता है।
स्टेनलेस स्टील उच्च शक्ति के साथ संक्षारण प्रतिरोध को जोड़ता है, जिससे इसे माइल्ड स्टील की तुलना में मोड़ना कठिन हो जाता है। इसके उच्च तन्यता ताकत और कार्य-कठोरता गुणों के कारण इसे उच्च टन भार और धीमी मोड़ गति की आवश्यकता होती है। स्टेनलेस स्टील में भी महत्वपूर्ण स्प्रिंग-बैक होता है, जिसके लिए टूलिंग और मोड़ कोणों में समायोजन की आवश्यकता होती है। टूलिंग को टिकाऊ होना चाहिए और अक्सर घर्षण प्रकृति के स्टेनलेस स्टील का सामना करने के लिए कोटेड या कठोर होना चाहिए।
इन सामग्री-विशिष्ट विशेषताओं को समझने से ऑपरेटरों को प्रेस ब्रेक तकनीकों का अनुकूलन करने की सुविधा मिलती है, जिससे सटीक और उच्च-गुणवत्ता वाले मोड़ सुनिश्चित होते हैं और दोषों को कम किया जा सकता है।
प्रेस ब्रेक डाईज सटीक धातु मोड़ने के लिए आवश्यक हैं, और उनकी सामग्री प्रक्रिया पर महत्वपूर्ण प्रभाव डालती है। टूल स्टील एक आम पसंद है क्योंकि यह उच्च कठोरता, मजबूती और पहनने के प्रतिरोध के लिए जाना जाता है। D2, A2, और S7 टूल स्टील प्रकार विभिन्न स्तरों के पहनने के प्रतिरोध और मजबूती प्रदान करते हैं, जिससे वे विभिन्न अनुप्रयोगों के लिए उपयुक्त होते हैं। कार्बाइड डाईज अत्यधिक टिकाऊ और पहनने-प्रतिरोधी होते हैं, जो स्टेनलेस स्टील और टाइटेनियम जैसी कठोर सामग्रियों को मोड़ने के लिए आदर्श होते हैं। पॉलीक्रिस्टलाइन डायमंड (PCD) डाईज, जो अपनी असाधारण कठोरता और थर्मल स्थिरता के लिए जाने जाते हैं, उच्च मात्रा उत्पादन या उच्च तापमान सामग्रियों को मोड़ने के लिए उपयोग किए जाते हैं, जो बेहतर सटीकता और दीर्घायु प्रदान करते हैं। उपयुक्त डाई सामग्री का चयन सुनिश्चित करता है कि मोड़ने की प्रक्रिया कुशल और सटीक हो, और यह काम की जाने वाली सामग्री की विशिष्ट आवश्यकताओं के अनुरूप हो।
विभिन्न सामग्रियों के लिए प्रेस ब्रेक तकनीकों को समायोजित करने के लिए प्रत्येक सामग्री की गुणधर्मों और उनके मोड़ने पर प्रतिक्रिया को अच्छी तरह से समझना आवश्यक है। हल्के स्टील के लिए, जिसमें कम कार्बन सामग्री के कारण मोड़ना अपेक्षाकृत आसान होता है, उच्च शक्ति वाली सामग्रियों की तुलना में कम बल की आवश्यकता होती है। स्टेनलेस स्टील, जो अपने संक्षारण प्रतिरोध और मजबूती के लिए जाना जाता है, इसके मजबूती के कारण विशेष टूलिंग और उच्च टन भार की मांग करता है। एल्युमीनियम, जो हल्का और दरारने के लिए प्रवण होता है, इसके बेंड रेडी और टूलिंग के सावधानीपूर्वक प्रबंधन की आवश्यकता होती है। पीतल और तांबे जैसी नरम धातुओं को मोड़ना आसान होता है, लेकिन आमतौर पर सजावटी या विद्युत घटकों के लिए उपयोग किया जाता है। उच्च शक्ति वाले मिश्र धातुओं को विकृति के प्रतिरोध के कारण सटीक नियंत्रण और उच्च टन भार की आवश्यकता होती है।
तकनीक समायोजन में एयर बेंडिंग शामिल है, जो अधिकांश सामग्रियों के लिए लचीला होता है लेकिन इसमें बल और टूलिंग पर सटीक नियंत्रण की आवश्यकता होती है; बॉटमिंग, जो सटीक मोड़ प्रदान करता है लेकिन कम लचीला होता है; कॉइनिंग, जो तेज, सटीक मोड़ के लिए महत्वपूर्ण बल का उपयोग करता है; और थ्री-पॉइंट बेंडिंग, जो तीन बिंदुओं पर बल लागू करके स्थिर बेंड गुणवत्ता सुनिश्चित करता है।
उपयुक्त टूलिंग और मशीन सेटिंग्स का चयन महत्वपूर्ण है। डाई सामग्री का चयन मोड़ने की प्रक्रिया को प्रभावित करता है, कठोर सामग्रियों जैसे स्टील को अधिक बल की आवश्यकता होती है। मशीन टन भार सामग्री की ताकत को संभालने के लिए पर्याप्त होना चाहिए। सीएनसी सिस्टम का उपयोग सटीकता और पुनरावृत्ति को बढ़ाता है। ऑपरेटर की कौशल और उचित सामग्री हैंडलिंग प्रथाएं भी उच्च गुणवत्ता वाले परिणाम प्राप्त करने के लिए आवश्यक हैं।
प्रेस ब्रेक संचालन के दौरान आम समस्याओं में असमान मोड़, स्टार्टअप पर दबाव की समस्याएं, रैम अपसेट और रैम ड्रिफ्टिंग शामिल हैं। असमान मोड़ को सही करने के लिए टूलिंग, सामग्री और मशीन की उचित संरेखण सुनिश्चित करना आवश्यक है। स्टार्टअप पर दबाव की समस्याओं के लिए, ओरिफाइस की सफाई और विद्युत तारों की दोषों के लिए जांच प्रभावी समाधान हैं। रैम अपसेट, जहां रैम ऊपर की ओर मुड़ जाता है और विकृत रहता है, को ठीक करने के लिए बिस्तर या रैम को फिर से मशीनिंग की आवश्यकता होती है। आंतरिक तेल रिसाव के कारण रैम ड्रिफ्टिंग को हाइड्रोलिक सिलेंडर रिसाव की मरम्मत करके हल किया जा सकता है।
प्रेस ब्रेक प्रदर्शन को अनुकूलित करने के लिए, उपयोग की जा रही सामग्री के आधार पर तकनीकों को समायोजित करना आवश्यक है। इसमें उपयुक्त टूलिंग का चयन, सामग्री की ताकत के अनुसार झुकने वाली शक्ति को समायोजित करना, और सटीक संरेखण सुनिश्चित करना शामिल है। इन आम समस्याओं को समझकर और संबोधित करके, ऑपरेटर धातु निर्माण में स्थिर और उच्च-गुणवत्ता के परिणाम प्राप्त कर सकते हैं।
प्रेस ब्रेक डाई को इष्टतम प्रदर्शन के लिए बनाए रखने के लिए, नियमित सफाई और निरीक्षण आवश्यक हैं। जंग को रोकने और सुचारू संचालन सुनिश्चित करने के लिए, धूल, धातु के टुकड़े और मलबे को हटाने के लिए डाई को रोजाना कपड़े से साफ करें। डाई को पहनने, निक्स या चिप्स के संकेतों के लिए नियमित रूप से जांचें, क्योंकि क्षतिग्रस्त टूलिंग से गलत झुकाव और डाई की आयु कम हो सकती है।
उचित भंडारण महत्वपूर्ण है; मरने को क्षति और धूल और नमी के संपर्क से बचाने के लिए उन्हें एक निर्दिष्ट कैबिनेट या रैक में संग्रहीत करें। प्रेस ब्रेक तकनीकों को उस सामग्री के आधार पर समायोजित करें जिसके साथ काम किया जा रहा है, क्योंकि विभिन्न सामग्रियों को मरने की क्षति को रोकने के लिए विशिष्ट दबाव और गति सेटिंग्स की आवश्यकता होती है। हाइड्रोलिक सिस्टम में विशेष रूप से घर्षण और पहनाव को कम करने के लिए प्रेस ब्रेक के चलने वाले हिस्सों को नियमित रूप से चिकनाई दें।
सुनिश्चित करें कि बैक गेज को कालीब्रेट किया गया है और सही बेंडिंग ऑपरेशंस के लिए बीम के समानांतर है, और यह भी जाँचें कि टूलिंग सिस्टम को अच्छी तरह से लॉक और सही तरह से संरेखित किया गया है। इन प्रथाओं का पालन करके, आप अपने प्रेस ब्रेक डाइस का प्रभावी ढंग से रखरखाव कर सकते हैं, विभिन्न सामग्रियों में सुसंगत प्रदर्शन और दीर्घायु सुनिश्चित कर सकते हैं।
