प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

एक 220-टन की हाइड्रॉलिक डाउन-एक्टिंग प्रेस ब्रेक और 110-टन की सर्वो-इलेक्ट्रिक मशीन शोरूम के फर्श पर दस फीट की दूरी पर खड़ी हैं। दोनों के ब्रोशर में लिखा है—“उच्च सटीकता।” दोनों दावा करती हैं—“ऊर्जा दक्ष।” दोनों विभिन्न सामग्रियों पर बहुउद्देशीय उपयोग का वादा करती हैं। यदि आप आज उपलब्ध वास्तविक मशीन विकल्पों को देखना चाहें, तो एक नज़र WAD सीरीज़ CNC प्रेस ब्रेक और WADG सीरीज़ इलेक्ट्रिक प्रेस ब्रेक जैसी श्रृंखलाओं पर डालना उपयोगी हो सकता है—कागज़ी दावों और वास्तविक कॉन्फ़िगरेशन के बीच का अंतर तुरंत स्पष्ट हो जाता है।
इनमें से एक मशीन आपको हर साल लगभग $4,000 का खर्च चुपचाप थमा देगी—हाइड्रॉलिक फ्लूइड के निस्तारण, फ़िल्टर और सील किट्स के रूप में। दूसरी मशीन पहली ब्रैकेट मोड़ने से पहले ही आपसे अतिरिक्त $180,000 की पूंजी मांग लेगी।
ऊपरी तौर पर ये दोनों एक ही परिणाम तक पहुँचने के अलग रास्ते लगती हैं। लेकिन हकीकत में ऐसा नहीं है।
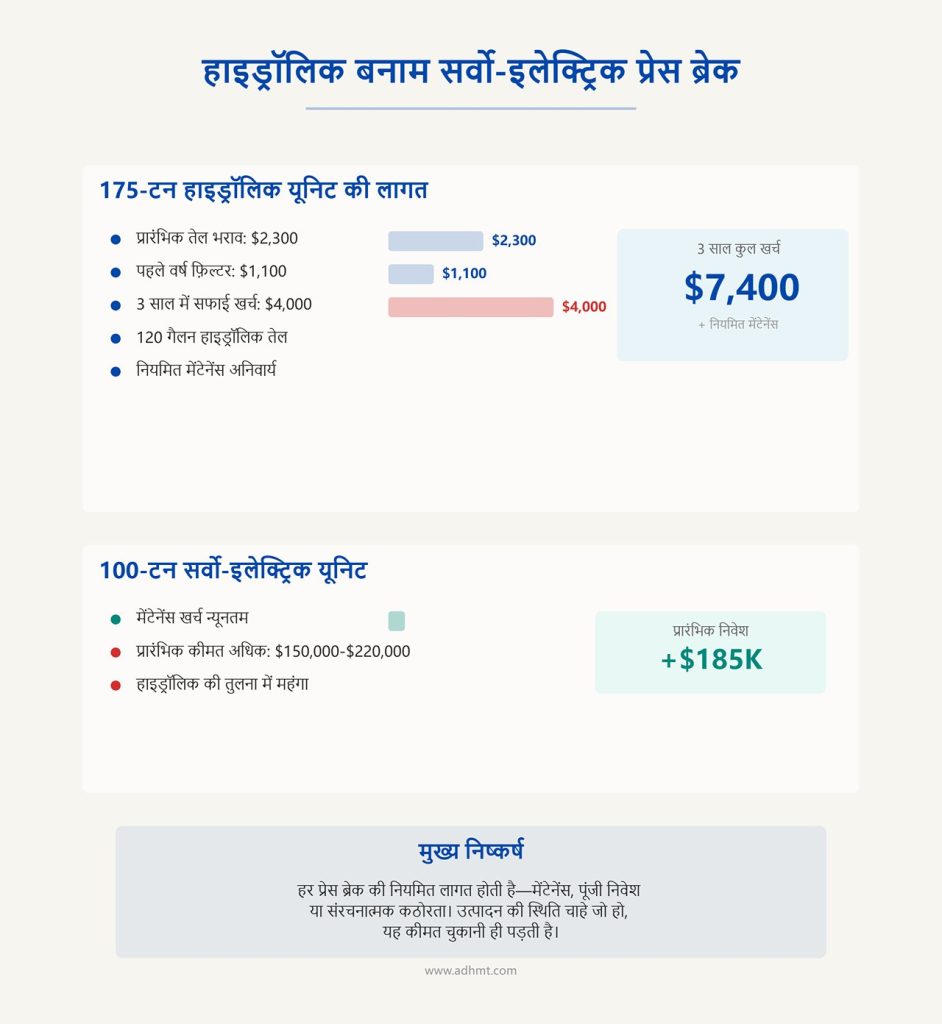
कई साल पहले जब मैंने 175-टन की हाइड्रॉलिक डाउन-एक्टिंग यूनिट को मंजूरी दी, तो मुझे लगा था कि मैं अतिरिक्त क्षमता खरीद रहा हूँ। हमें 3/8″ और उससे मोटी प्लेट के काम मिलने लगे थे, और मैं कुछ अतिरिक्त मार्जिन चाहता था। लेकिन असल में मैंने 120 गैलन हाइड्रॉलिक तेल, एक चिलर, प्रोपोर्शनल वाल्व और ऐसा मेंटेनेंस कैलेंडर खरीदा जो कभी एक महीना भी नहीं छोड़ता था।
मशीन ने अपना काम किया। लेकिन इसके साथ पहले भराव में $2,300 का तेल आया, पहले साल में $1,100 के फ़िल्टर और ब्रीदर लगे, और तीन साल में सील से रिसाव शुरू होने पर लगभग $4,000 का फ्लूइड निस्तारण और सफाई खर्च जुड़ गया।
100-टन की सर्वो-इलेक्ट्रिक अप-एक्टिंग यूनिट इन मेंटेनेंस खर्चों का अधिकांश हिस्सा खत्म कर सकती थी। लेकिन समान टन क्षमता वाली हाइड्रॉलिक मशीन की तुलना में इसकी शुरुआती कीमत लगभग $150,000 से $220,000 अधिक होती।
यह बहुउद्देशीयता नहीं है। यह बस यह तय करना है कि आप अपनी वर्कशॉप में हर महीने कौन-सा बिल मंगवाना चाहते हैं।
असल पकड़: हर प्रेस ब्रेक का फायदा अपने साथ एक नियमित लागत लेकर आता है—मेंटेनेंस, पूंजी निवेश या संरचनात्मक कठोरता—और उत्पादन तेज हो या धीमा, यह कीमत आपको चुकानी ही पड़ती है।
मैंने 90-टन की सर्वो-इलेक्ट्रिक मशीन के ब्रोशर में ±0.001″ रिपीटेबिलिटी को मोटे अक्षरों में छपा देखा है। आंकड़ा प्रभावशाली है। कागज पर यह अधिकांश हाइड्रॉलिक सिस्टम से बेहतर प्रदर्शन दिखाता है।
अब एक सामान्य जॉब शॉप के फर्श पर जाइए, जहाँ 10-गेज माइल्ड स्टील पर एयर बेंड और स्टैंडर्ड V-डाई के साथ काम हो रहा है। केवल मटेरियल की मोटाई में भिन्नता ही उस टॉलरेंस से ज्यादा उतार-चढ़ाव पैदा कर सकती है। टूलिंग का घिसाव अलग असर डालेगा। ऑपरेटर की सेटअप त्रुटि अलग से जुड़ जाएगी।
यानी आपने ऐसी सटीकता के लिए भुगतान किया, जिसे आपकी प्रक्रिया वास्तविकता में बनाए ही नहीं रख सकती।
दूसरी ओर, हाइड्रॉलिक मशीनों को अक्सर “जटिल बेंड के लिए अधिक बल और सटीकता” देने वाली बताया जाता है। यह सही है—यदि आप मोटी प्लेट फॉर्म कर रहे हैं जहाँ टन क्षमता की मांग तेजी से बढ़ती है। लेकिन यदि आपके 80% काम हल्के-गेज के एनक्लोज़र हैं, तो 220-टन की क्षमता केवल निष्क्रिय बीमा बनकर रह जाती है।
ब्रॉशर में ताकत, गति, दक्षता और सटीकता को ऐसे पैक कर दिया जाता है मानो ये हमेशा साथ-साथ चलती हों। लेकिन वास्तविक शॉप फ्लोर पर, आपके पार्ट मिक्स के दबाव में ये अलग-अलग दिशाओं में बिखर जाती हैं।
पकड़: कोई मशीन सार्वभौमिक रूप से सक्षम हो सकती है, फिर भी आपकी वास्तविक टॉलरेंस स्टैक और मटेरियल प्रोफ़ाइल के हिसाब से आर्थिक रूप से अनुपयुक्त साबित हो सकती है।
दो स्पेक शीट साथ-साथ रखने पर सब कुछ तार्किक लगता है—टन्नेज, स्ट्रोक लंबाई, डेलाइट, रिपीटेबिलिटी, मोटर का प्रकार।
लेकिन वे यह नहीं दिखातीं:
मैंने कई शॉप्स को 130-टन हाइब्रिड सर्वो-हाइड्रोलिक मशीन खरीदते देखा है, क्योंकि वह गति और नियंत्रण का “संतुलन” लगती थी। असल में उन्होंने दोहरी जटिलता खरीदी—हाइड्रोलिक कॉम्पोनेंट्स भी और इलेक्ट्रिक ड्राइव्स भी। जब कुछ खराब हुआ, तो उन्हें एक नहीं, दो अलग-अलग कौशल सेट की जरूरत पड़ी।
स्पेक शीट प्रदर्शन की ऊपरी सीमा की तुलना करती हैं। आपकी शॉप ऑपरेटिंग रियलिटी में जीती है।
इसलिए आपको जो बदलाव करना है, वह सरल है—और असहज भी: यह पूछना बंद करें कि कौन-सी प्रेस ब्रेक सबसे ज्यादा कर सकती है। यह पूछना शुरू करें कि कौन-सी ऑपरेशनल पेनल्टी आपकी टीम, आपका कैश फ्लो और आपका वर्कलोड बिना ड्रामा के लगातार संभाल सकते हैं।
क्योंकि जब आप मशीन को एक जुड़े हुए रैम के साथ मासिक बिल की तरह देखना शुरू करते हैं, तो सवाल यह नहीं रह जाता कि कौन-सी मशीन सार्वभौमिक है।
सवाल यह होता है कि आप हर एक दिन किसके साथ जीने के लिए तैयार हैं।
पकड़: यदि आप टिकाऊ ऑपरेशनल पेनल्टी के बजाय अधिकतम क्षमता के आधार पर चयन करते हैं, तो मशीन आपको विफल नहीं करेगी—आप मशीन को विफल कर देंगे।
जब हमने 300-टन की हाइड्रोलिक डाउन-एक्टिंग प्रेस ब्रेक को बे 4 में उतारा, तो रिगर्स को उसे अंदर लाने के लिए दरवाज़ों के फ्रेम तक हटाने पड़े। पैंतालीस हजार पाउंड कास्ट आयरन और सिलिंडर। हमने 40-हॉर्सपावर मोटर जोड़ी, लगभग 150 गैलन हाइड्रोलिक ऑयल भरा, और उसे 6-इंच ग्राउट पैड पर सेट किया क्योंकि फर्श उस पॉइंट लोड के लिए रेटेड नहीं था।
पहले ही सप्ताह में हमने 12-फुट लंबाई में 1/2″ A36 प्लेट मोड़ी—और रैम को मानो कोई मेहनत ही न करनी पड़ी।
असल में आप यही पूछ रहे हैं: अगर मुझे इतनी ताकत चाहिए, तो टन्नेज से आगे मैं वास्तव में किस चीज़ के लिए साइन कर रहा हूँ?
पकड़: 200 टन से ऊपर की हाइड्रोलिक क्षमता ऐसे समस्याओं का समाधान करती है जिन्हें इसकी कीमत श्रेणी में कोई और मशीन नहीं कर सकती—लेकिन इसके साथ एक स्थायी ऑपरेटिंग बिल भी आता है, जो मशीन चालू करते ही शुरू हो जाता है।
12 फीट लंबाई पर 4″ V-डाई के साथ 1/2″ माइल्ड स्टील का हिसाब लगाइए। ओपनिंग और बेंडिंग विधि के अनुसार आपको 250 टन से भी अधिक क्षमता चाहिए होगी। 110-टन का सर्वो-इलेक्ट्रिक यहाँ प्रतिस्पर्धा में ही नहीं आता। इस लोड पर बॉल स्क्रू बहुत बड़े, महंगे और धीमे हो जाते हैं। जैसे ही आप 150–200 टन की सीमा पार करते हैं, अर्थशास्त्र तेजी से बदल जाता है।
यहीं द्रव शक्ति चमकती है, क्योंकि दबाव सीधे और कुशलता से गुणित होता है। बड़े-बोर वाले दो सिलेंडर—चाहे यांत्रिक रूप से या इलेक्ट्रॉनिक रूप से सिंक्रोनाइज़ हों—हाइड्रॉलिक दबाव को सीधी रेखीय शक्ति में बदल देते हैं, बिना उस यांत्रिक तनाव के जो अत्यधिक लोड पर स्क्रू ड्राइव झेलता है। आप बॉटम डेड सेंटर पर बिना बैकड्राइव की समस्या के दबाव बनाए रख सकते हैं। लोड के तहत प्रोग्रामेबल ड्वेल के जरिए सामग्री के स्प्रिंगबैक की भरपाई भी कर सकते हैं।
और आधुनिक इलेक्ट्रो-हाइड्रॉलिक सिस्टम, प्रपोर्शनल वाल्व के साथ, 1985 के लीक करने वाले “डायनासोर” नहीं हैं। लिनियर स्केल के साथ क्लोज़्ड-लूप कंट्रोल रैम की समानांतरता को सटीक बनाए रख सकता है। टॉर्शन बार या इलेक्ट्रॉनिक सिंक्रोनाइज़ेशन दोनों सिलेंडरों को एक साथ अंतिम बिंदु तक पहुँचाते हैं। भारी प्लेट कार्य में ये सिस्टम स्थिर, पूर्वानुमेय और बेहद प्रभावी सिद्ध होते हैं।
यदि आपकी आय का 60% हिस्सा 3/8″ या उससे मोटी सामग्री से आता है, तो 300-टन की हाइड्रॉलिक डाउन-एक्टिंग यूनिट विलासिता नहीं है—यह योग्यता की शर्त है।
लेकिन यदि आपके 80% काम हल्के-गेज एनक्लोज़र से जुड़े हैं, तो 220-टन क्षमता केवल निष्क्रिय बीमा है।
आप उस शक्ति के लिए भुगतान नहीं कर रहे जिसे आप तिमाही में एक बार उपयोग करते हैं। आप उस पूरे सिस्टम की कीमत चुका रहे हैं जो हर दिन उस शक्ति को संभव बनाता है।
मुख्य बात: जहाँ टन क्षमता की मांग अचानक बढ़ती है, वहीं से हाइड्रॉलिक वर्चस्व शुरू होता है—लेकिन उस रेखा के नीचे आप ऐसी भारी संरचना, तेल और हॉर्सपावर का बोझ उठा रहे हैं जिससे शायद प्रत्यक्ष आय न हो।
जुलाई का एक सोमवार सोचिए। सुबह 7:15 बजे पहला बेंड, तेल का तापमान 68°F। दोपहर 2:30 बजे तक, लगातार साइक्लिंग के बाद, रिज़रवॉयर का तापमान लगभग 110°F के आसपास पहुँच जाता है। तापमान बढ़ने पर हाइड्रॉलिक तेल पतला हो जाता है। उसकी श्यानता (viscosity) घटती है। वाल्व का व्यवहार थोड़ा बदलता है। सिलेंडर सूक्ष्म स्तर पर फैलते हैं।
अलग-अलग देखें तो ये बदलाव मामूली लगते हैं। लेकिन मिलकर ये रैम पर कुछ हज़ारवें हिस्से का अंतर पैदा करते हैं, जो अंततः पार्ट के एंगल में भिन्नता के रूप में दिखाई देता है।
हाँ, आधुनिक मशीनें इसकी भरपाई करती हैं। लिनियर एन्कोडर वास्तविक रैम पोज़िशन पढ़ते हैं। CNC क्राउनिंग बेड डिफ्लेक्शन को समायोजित करती है। कुछ सिस्टम तो श्यानता स्थिर रखने के लिए तेल को पहले से गर्म भी करते हैं। नियंत्रित अनुप्रयोगों में, हीटेड फॉर्मिंग कुछ मिश्र धातुओं पर आवश्यक टन क्षमता को नाटकीय रूप से घटा सकती है।
लेकिन अब आप तापमान को भी उत्पादन का एक चर (variable) मानकर प्रबंधित कर रहे हैं।
इसका मतलब है वार्म-अप साइकिल। इसका मतलब है चिलर या हीट एक्सचेंजर। इसका मतलब है आपके ऑपरेटर और 10 फीट पर एक समान 90-डिग्री बेंड के बीच और भी ज़्यादा घटक।
सर्वो-इलेक्ट्रिक को तेल के तापमान से कोई फर्क नहीं पड़ता। क्योंकि वहाँ तेल होता ही नहीं है।
हाइड्रॉलिक सिस्टम के साथ सटीकता हासिल की जा सकती है—लेकिन वह तापीय प्रबंधन पर निर्भर करती है। और यह निर्भरता आपके संचालन लागत का एक स्थायी हिस्सा है।
मुख्य बात: हाइड्रॉलिक सटीकता वास्तविक है, लेकिन वह तापमान की स्थिरता पर टिकी होती है—इसे नज़रअंदाज़ करें, तो सुबह का सेटअप दोपहर का रीवर्क बन सकता है।
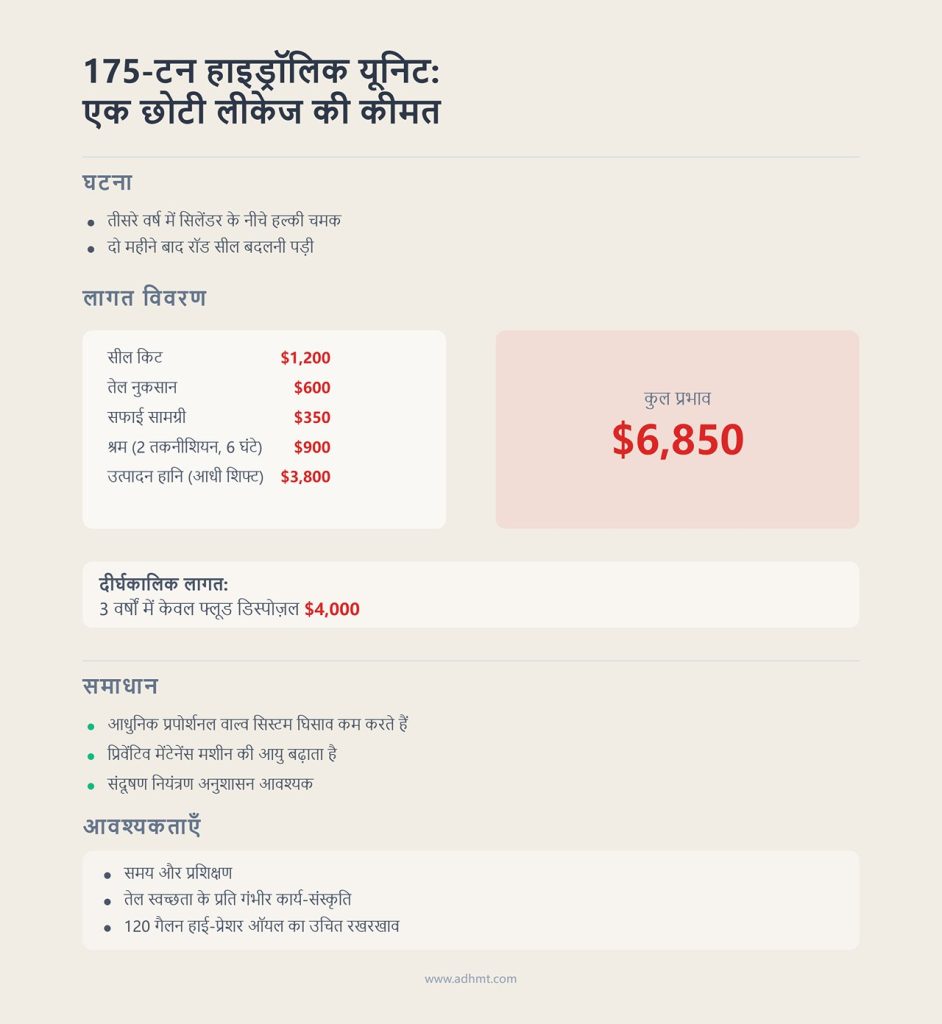
जिस 175-टन हाइड्रॉलिक डाउन-एक्टिंग यूनिट को मैंने मंजूरी दी थी, उसके तीसरे वर्ष में हमने बाएँ सिलेंडर के नीचे हल्की-सी चमक देखी। कोई पानी जमा नहीं था—बस एक पतली-सी परत। हमने फिटिंग्स कसीं। दो महीने बाद, हमें रॉड सील बदलनी पड़ी।
सील किट: $1,200। खोया और बदला गया तेल: $600। एब्ज़ॉर्बेंट पैड और सफाई: $350। दो तकनीशियन, छह घंटे: लगभग $900 श्रम लागत। 10 घंटे की शिफ्ट में आधी शिफ्ट का उत्पादन नुकसान: अनुमानित $3,800 की देरी से थ्रूपुट हानि।
एक छोटी-सी लीकेज। कुल प्रभाव लगभग $6,850।
और यह सब निर्धारित रखरखाव मदों से पहले—फिल्टर, ब्रीदर, ऑयल विश्लेषण, समय-समय पर फ्लूड बदलना। तीन वर्षों में, जब हमने ढुलाई और पर्यावरणीय निपटान को जोड़ा, तो केवल फ्लूड डिस्पोज़ल पर ही लगभग $4,000 खर्च हुए।
निष्पक्ष रूप से देखें तो, आधुनिक प्रपोर्शनल वाल्व सिस्टम पुराने ऑन/ऑफ हाइड्रॉलिक्स की तुलना में झटके और घिसाव को कम करते हैं। प्रिवेंटिव मेंटेनेंस मशीन की आयु को उल्लेखनीय रूप से बढ़ा देता है। और यदि शॉप में संदूषण नियंत्रण का अनुशासन हो, तो बड़ी विफलताओं से बचा जा सकता है।
लेकिन यह अनुशासन मुफ़्त नहीं आता। इसमें समय लगता है, प्रशिक्षण लगता है, और ऐसी कार्य-संस्कृति चाहिए जो तेल की स्वच्छता को उतनी ही गंभीरता से ले जितनी एक CNC टूल ऑफ़सेट को लेता है।
अगर आपकी टीम पहले ही कूलेंट टैंकों को साफ रखने में संघर्ष कर रही है, तो खुद से पूछिए—120 गैलन हाई-प्रेशर हाइड्रॉलिक ऑयल का क्या हाल होगा?
मुख्य बात: सही प्रबंधन होने पर हाइड्रॉलिक रखरखाव विनाशकारी नहीं होता—लेकिन यह लगातार चलता रहता है, और उत्पादन तेज़ हो या धीमा, यह अपना बिल ज़रूर भेजता है।
सेटअप के दौरान 300-टन हाइड्रॉलिक मशीन के पास खड़े होकर देखिए। राम रुका हुआ है। ऑपरेटर एक टेस्ट पीस नाप रहा है। फिर भी मुख्य मोटर चल रही है, सिस्टम प्रेशर बनाए रख रही है। आप उसे सुन सकते हैं—एक स्थिर विद्युत भनभनाहट, जो किलोवॉट्स को गर्मी में बदल रही है।
ऐसा इसलिए होता है क्योंकि पारंपरिक हाइड्रॉलिक सिस्टम दबाव बनाए रखने के लिए पंप को लगातार चलाते रहते हैं, भले ही उस समय कोई फॉर्मिंग कार्य न हो रहा हो। कुछ नए सिस्टम वेरिएबल-स्पीड पंप का उपयोग करते हैं, जिससे यह खपत कम होती है—और यह निश्चित रूप से मददगार है। लेकिन आज भी कई कार्यशालाओं में स्थापित यूनिट्स स्थिर-गति (कॉनस्टेंट-स्पीड) मोटरों पर चलती हैं, जिन्हें अधिकतम टननेज के हिसाब से साइज किया गया होता है।
आंशिक लोड पर चल रही 40-हॉर्सपावर मोटर भी केवल दबाव बनाए रखने के लिए 15–20 किलोवाट तक बिजली खींच सकती है। इसे 10 घंटे की शिफ्ट में जोड़िए, जहाँ बीच-बीच में बेंडिंग हो रही है—तो हर माप, हर टूल बदलाव, हर फोर्कलिफ्ट रुकावट के दौरान आप ऊर्जा की कीमत चुका रहे होते हैं।
इसके विपरीत, सर्वो-इलेक्ट्रिक मशीन बेंड स्ट्रोक के दौरान उल्लेखनीय शक्ति लेती है—और स्थिर खड़ी रहने पर लगभग नगण्य।
सिर्फ ऊर्जा लागत आपको दिवालिया नहीं करेगी। लेकिन जब आप इसमें तेल, सील, तापीय प्रबंधन और रखरखाव श्रम जोड़ते हैं, तो पैटर्न साफ दिखने लगता है: हाइड्रॉलिक्स आपको तैयार रहने की कीमत वसूलते हैं।
और यह ठीक है—यदि आपको भारी गेज के काम के लिए रोज़ाना उसी स्तर की तत्परता चाहिए।
लेकिन अगर आपको इसकी आवश्यकता नहीं है, तो आप एक ऐसे प्रेशर सिस्टम का खर्च उठा रहे हैं, जो अपने जीवन का बड़ा हिस्सा प्रतीक्षा में बिताता है।
मुख्य बात: हाइड्रॉलिक प्रेस ब्रेक हमेशा “ऑन” रहता है, भले ही वह निष्क्रिय दिखाई दे—और हर शिफ्ट में आप उसकी इस तत्परता की कीमत बिजली के रूप में चुकाते हैं।
और यहीं से असली मोड़ शुरू होता है।
जब आपकी सबसे बड़ी बाधा बल (फोर्स) हो और आप हर टन से कमाई कर सकते हों, तब हाइड्रॉलिक्स समझदारी भरा विकल्प हैं। लेकिन जब बल आपकी सीमा नहीं है, तब यह छिपा हुआ संचालन कर (ऑपरेटिंग टैक्स) उचित ठहराना कठिन हो जाता है—और यही कारण है कि सर्वो-इलेक्ट्रिक सिस्टम मूल रूप से बाज़ार में आगे बढ़ाए गए।
पिछले वर्ष मैंने एक वर्कशॉप का ऑडिट किया, जहाँ 110-टन डायरेक्ट-ड्राइव सर्वो-इलेक्ट्रिक मशीन 220-टन हाइड्रॉलिक डाउन-एक्टिंग यूनिट के साथ चल रही थी। उनके 80% काम में 14-गेज माइल्ड स्टील के ब्रैकेट और हल्के एनक्लोज़र शामिल थे। सेटअप के दौरान हाइड्रॉलिक मशीन लगातार गूंजती रहती थी। सर्वो मशीन तब तक शांत रहती, जब तक ऑपरेटर साइकल बटन न दबाए।
सुबह 7:00 बजे, सर्वो मशीन से निकला पहला बेंड पिछले दिन दोपहर के रन से केवल 0.2 डिग्री के भीतर था। न कोई वार्म-अप प्रोग्राम, न तेल तापमान की जाँच। बस पावर ऑन करें और काम शुरू करें।
यही इसकी असली आकर्षण है। यदि आपको 200+ टन की जरूरत नहीं है, तो क्या आप संचालन कर को प्रबंधित करने के बजाय उसे समाप्त कर सकते हैं?
आप इसका कुछ हिस्सा समाप्त कर सकते हैं—पूरा नहीं। और जिन हिस्सों को आप हटाते हैं, वे यांत्रिक, मापने योग्य और हाइड्रॉलिक शॉप फ्लोर पर महंगे साबित होते हैं।
आइए इसे क्रम से समझते हैं।
मुख्य बात: सर्वो-इलेक्ट्रिक सिस्टम लागत को समाप्त नहीं करता—वह हाइड्रॉलिक के कुछ विशिष्ट व्यवहारों को समाप्त करता है। आपको तय करना है कि क्या वही व्यवहार वास्तव में आपकी समस्या हैं।
हाइड्रॉलिक सिस्टम में बल दबावयुक्त तेल द्वारा सिलिंडरों को चलाकर उत्पन्न किया जाता है। तेल गर्म होता है। स्टील फैलता है। श्यानता (viscosity) बदलती है। और फिर आपको समायोजन करना पड़ता है।
डायरेक्ट-ड्राइव सर्वो-इलेक्ट्रिक सिस्टम में बल सर्वो मोटरों द्वारा बॉल स्क्रू (सटीक थ्रेडेड शाफ्ट जो घूर्णन गति को रैखिक रैम मूवमेंट में बदलते हैं) को घुमाने से उत्पन्न होता है। यहाँ घनत्व बदलने वाला कोई तेल स्तंभ नहीं होता। पूरी शिफ्ट के दौरान 68°F से 110°F तक धीरे-धीरे गर्म होता हुआ कोई रेज़रवॉयर नहीं होता।
मोटर घूमती है। स्क्रू आगे बढ़ता है। और लीनियर एन्कोडर वास्तविक समय में पोज़िशन की पुष्टि करते हैं।
तापमान का प्रभाव यहाँ भी रहता है—बॉल स्क्रू गर्म होने पर सूक्ष्म स्तर पर फैलते हैं—लेकिन यह स्थानीय यांत्रिक विस्तार है, न कि 120-गैलन द्रव प्रणाली की अवस्था-परिवर्तन जैसी स्थिति। ड्रिफ्ट का पैमाना छोटा और अधिक पूर्वानुमेय होता है। श्यानता स्थिर करने के लिए 20 मिनट का वॉर्म-अप चक्र आवश्यक नहीं, क्योंकि बल के मार्ग में श्यानता जैसा कोई परिवर्तनीय कारक है ही नहीं।
व्यावहारिक रूप से देखें तो उस वर्कशॉप ने रोज़ का 15 मिनट का हाइड्रॉलिक वॉर्म-अप रूटीन समाप्त कर दिया। पंद्रह मिनट × 250 कार्यदिवस = 62.5 घंटे प्रति वर्ष। यदि उस ब्रेक की आंतरिक शॉप दर $140 प्रति घंटा है, तो सैद्धांतिक रूप से $8,750 की अतिरिक्त क्षमता वापस मिलती है।
लेकिन एक बात जो ब्रोशर में प्रमुखता से नहीं बताई जाती: आपने तेल की जाँच के बदले विद्युत अनुशासन की ज़िम्मेदारी ले ली है। दैनिक दृश्य निरीक्षण अब केबल रूटिंग, एन्कोडर कनेक्शन और सर्वो अलार्म पर केंद्रित हो जाते हैं। वोल्टेज में उतार-चढ़ाव भी उतनी ही आसानी से पोज़िशनिंग ड्रिफ्ट पैदा कर सकता है, जितनी आसानी से गरम तेल करता है। फीडबैक सेंसर में धूल जमने से सूक्ष्म सटीकता-हानि हो सकती है—और फर्श पर कोई तेल का दाग इसकी चेतावनी नहीं देता।
हाइड्रॉलिक लीकेज फर्श पर दिखाई देते हैं। विद्युत समस्याएँ एरर लॉग में छिपी रहती हैं।
इसलिए हाँ, वॉर्म-अप चरण समाप्त हो जाता है। लेकिन आपकी मेंटेनेंस संस्कृति को प्रदूषण-नियंत्रण से कैलिब्रेशन-नियंत्रण की ओर शिफ्ट होना पड़ेगा। यदि आपकी शॉप में कूलेंट को इलेक्ट्रिकल कैबिनेट से दूर रखना ही चुनौती है, तो तेल-रहित सटीकता जल्द ही रुक-रुक कर आने वाले अलार्म के साथ सटीकता में बदल सकती है।
मुख्य बात: आप द्रव-जनित थर्मल ड्रिफ्ट को समाप्त करते हैं—लेकिन इसके बदले स्वच्छ विद्युत आपूर्ति, स्पष्ट सिग्नल और अनुशासित कैलिब्रेशन पर निर्भरता अपनाते हैं।
सेटअप के दौरान उस 110-टन सर्वो-इलेक्ट्रिक मशीन के पास खड़े हों। रैम स्थिर है। कोई भनभनाहट नहीं। दबाव बनाए रखने के लिए कोई पंप नहीं चल रहा।
एक बेंड के दौरान, स्ट्रोक स्पीड और टनेज के आधार पर मशीन 25–35 किलोवाट तक जा सकती है। लेकिन निष्क्रिय अवस्था में यह लगभग केवल कंट्रोल-लेवल ड्रॉ पर आ जाती है—अक्सर 5 किलोवाट से कम।
इसे पारंपरिक 40-हॉर्सपावर हाइड्रॉलिक मोटर से तुलना करें, जो मापन और टूल बदलाव के दौरान केवल दबाव बनाए रखने के लिए ही 15–20 किलोवाट खींचती रहती है।
आइए एक संयमित काल्पनिक उदाहरण लेते हैं:
यह केवल निष्क्रिय ऊर्जा की लागत है। इसमें पीक लोड शामिल नहीं है। न ही हीट एक्सचेंजर के पंखे। और न ही वे चिलर यूनिट्स, जिन्हें कुछ वर्कशॉप तेल के तापमान को स्थिर रखने के लिए जोड़ती हैं।
सात वर्षों में, केवल निष्क्रिय बिजली खपत पर ही $17,640 खर्च हो जाते हैं।
सिर्फ ऊर्जा लागत के आधार पर खरीद का निर्णय सही नहीं ठहराया जा सकता। लेकिन यदि इसे शून्य ऑयल बदलाव, तीन वर्षों में शून्य $4,000 फ्लुइड डिस्पोज़ल खर्च, शून्य $1,200 सील किट, और शून्य एब्ज़ॉर्बेंट पैड सफाई लागत के साथ जोड़ें, तो तस्वीर बदलने लगती है।
ब्रॉशर बल, गति, दक्षता और सटीकता को ऐसे पेश करते हैं मानो ये सब साथ-साथ चलते हों। वास्तविकता में ऐसा नहीं है। सर्वो सिस्टम में ऊर्जा दक्षता टननेज से अलग होती है, क्योंकि बिजली की खपत “तैयार रहने” पर नहीं, बल्कि वास्तविक गति पर निर्भर करती है।
आप उस दबाव के लिए भुगतान करना बंद कर देते हैं जो धातु को मोड़ ही नहीं रहा।
जब तक कि आपके ऑपरेटर मशीन को पूरे सप्ताहांत चालू न छोड़ दें—ऐसा मैंने स्वीकार करने से अधिक बार होते देखा है।
मुख्य बात: ऊर्जा बचत वास्तविक और यांत्रिक रूप से सिद्ध है—लेकिन यह आपके वास्तविक निष्क्रिय समय पर निर्भर करती है, न कि ब्रॉशर के आदर्श साइकिल चार्ट पर।
उसी 110-टन सर्वो-इलेक्ट्रिक मशीन की खरीद कीमत, समान टननेज वाली हाइड्रोलिक डाउन-एक्टिंग यूनिट से $80,000 अधिक थी।
यह कोई मामूली अंतर नहीं है। यह तो एक पूरे वेतन पद के बराबर है।
यदि हम यथार्थवादी परिचालन बचत को जोड़ें:
एक मध्यम उपयोग वाली वर्कशॉप में हाइड्रोलिक से संबंधित टाले गए खर्चों को लगभग $6,000 प्रति वर्ष मान सकते हैं।
$6,000 प्रति वर्ष की दर से, $80,000 की भरपाई करने में 13 वर्ष से अधिक लगेंगे।
और यह तब है जब ऊर्जा की कीमतें स्थिर रहें, वैकल्पिक हाइड्रोलिक सिस्टम का रखरखाव अनुशासित तरीके से हो, और कोई बड़ा सर्वो कंपोनेंट फेल न हो।
अब आता है असहज हिस्सा।
सर्वो सिस्टम में बॉल स्क्रू और लीनियर गाइड्स की नियमित लुब्रिकेशन आवश्यक होती है। इन्हें सॉफ़्टवेयर अपडेट, एन्कोडर जांच और इलेक्ट्रिकल डायग्नोस्टिक्स की भी जरूरत पड़ती है। यदि वारंटी के बाहर कोई सर्वो मोटर या ड्राइव खराब हो जाए, तो प्रति एक्सिस बदलने की लागत $8,000–$15,000 तक जा सकती है। और हर शहर में ऐसा तकनीशियन उपलब्ध नहीं होता जो तुरंत सर्वो पैरामीटर ड्रिफ्ट की समस्या हल कर सके।
हाइड्रोलिक्स ज़ोर से लीक करते हैं। सर्वो सिस्टम चुपचाप—और कभी-कभी डिजिटल तरीके से—फेल होते हैं।
इसलिए ROI कोई सीधी रेखा वाला गणितीय समीकरण नहीं है। यह एक परिचालन निर्णय बन जाता है: क्या आप तत्काल सटीकता, कम दैनिक निगरानी, और साफ-सुथरी फर्श के बदले अतिरिक्त $80,000 पूंजी बांधने को तैयार हैं?
यदि नकदी प्रवाह तंग है और आपकी हाइड्रोलिक मेंटेनेंस संस्कृति मजबूत है, तो निवेश की वापसी की अवधि लंबी और कम आकर्षक हो जाती है।
लेकिन अगर आपकी शॉप पहले से ही तेल प्रणालियों को संभालने में समय गंवा रही है, तो अतिरिक्त कीमत बीमा जैसी समझ में आने लगती है।
पकड़: एक सर्वो-इलेक्ट्रिक मशीन संचालन लागत में बचत धीरे-धीरे देती है—लेकिन पूंजी तुरंत मांगती है और तकनीकी दक्षता लगातार।
110-टन की सर्वो-इलेक्ट्रिक मशीन ने 1/4-इंच माइल्ड स्टील तक के छोटे लंबाई वाले सभी काम बिना किसी शिकायत के संभाल लिए। साइकिल टाइम तेज थे। दोहराव की सटीकता उत्कृष्ट थी।
फिर एक नया कॉन्ट्रैक्ट आया: 3/8-इंच प्लेट ब्रैकेट्स, 8 फीट लंबे।
कागज़ पर यह क्षमता की ऊपरी सीमा के करीब था। व्यवहार में, टूल डिफ्लेक्शन, आवश्यक फॉर्मिंग स्पीड और ड्यूटी साइकिल ने मशीन को उसकी अधिकतम सीमा तक धकेल दिया। उत्पादन धीमा पड़ गया। ऑपरेटरों ने लोड पैरामीटर के भीतर रहने के लिए स्ट्रोक स्पीड घटा दी। मशीन गलत नहीं थी—बस उसे अलग तरह के काम के लिए आकार दिया गया था।
सर्वो-इलेक्ट्रिक मशीनें 40 से 130 टन की रेंज में हल्के से मध्यम गेज के सटीक कार्यों में उत्कृष्ट प्रदर्शन करती हैं। इसके ऊपर मोटर का आकार, बॉल स्क्रू पर तनाव और लागत तेजी से बढ़ते हैं। यही कारण है कि 300-टन के डायरेक्ट-ड्राइव सिस्टम भारी स्ट्रक्चरल शॉप्स में आम तौर पर हावी नहीं दिखते।
उच्च टन क्षमता पर हाइड्रोलिक्स अपेक्षाकृत कम लागत में बल प्रदान करते हैं। यहाँ भौतिकी और अर्थशास्त्र एक ही दिशा में काम करते हैं।
तो निर्णय को ईमानदारी से इस तरह देखें:
यदि आपका 80% काम 150 टन से कम की श्रेणी में आता है, तो एक सर्वो-इलेक्ट्रिक मशीन वार्म-अप प्रबंधन की जरूरत खत्म कर सकती है, निष्क्रिय ऊर्जा खपत को काफी घटा सकती है और तेल-संबंधी मेंटेनेंस को आपके मासिक खर्च से बाहर कर सकती है।
लेकिन यदि आपका मैटेरियल मिश्रण ऊपरी टन क्षमता की ओर खिसकता है, तो आधा लाभ नहीं मिलता। या तो आपको गति कम करनी होगी, या दूसरी मशीन खरीदनी होगी।
और फिर आप एक की जगह दो मासिक भुगतानों के साथ खड़े होंगे।
पकड़: हल्के से मध्यम टन क्षमता वाले काम में सर्वो-इलेक्ट्रिक मशीनें हाइड्रोलिक संचालन लागत को लगभग समाप्त कर देती हैं—लेकिन वे एक कठोर सीमा भी तय कर देती हैं, जिसे आपका भविष्य का जॉब मिश्रण मानने के लिए बाध्य नहीं है।
यह अगला प्रश्न उठाता है: इलेक्ट्रॉनिक्स और तेल से पहले, शॉप्स ने लागत बनाम थ्रूपुट की इस समस्या को आखिर कैसे सुलझाया?
तेल टैंक और एन्कोडर फीडबैक से पहले, शॉप्स ने बल बनाम गति की समस्या को जड़त्व (इनर्शिया) के जरिए हल किया।
150-टन की मैकेनिकल, फ्लायव्हील-चालित प्रेस ब्रेक कोने में स्थिर RPM पर गूंजती रहती थी, घूमते हुए स्टील द्रव्यमान में ऊर्जा संचित करती हुई। आप “प्रेशर की मांग” नहीं करते थे। आप क्लच छोड़ते थे। फ्लायव्हील अपनी गतिज ऊर्जा को क्रैंक के माध्यम से छोड़ता, और रैम हर बार लगभग उसी तरीके से नीचे आता।
सरल पुर्जे। अथक लय।
दशकों तक प्रति डॉलर अधिकतम गति पाने का यह सबसे किफायती तरीका था, क्योंकि आपको पंप, वाल्व, प्रोपोर्शनल कंट्रोल, चिलर या हर कुछ वर्षों में $4,000 की फ्लुइड डिस्पोज़ल लागत के लिए भुगतान नहीं करना पड़ता था। आप लोहे और घूर्णन के लिए भुगतान करते थे। एक बार जब यह घूमना शुरू कर देता, तो यह काम करते रहना ही चाहता था।
हाइड्रोलिक और सर्वो सिस्टम के आने से पहले वर्कशॉप्स इसी तरह बेंडिंग फोर्स, लागत और उत्पादन गति के बीच संतुलन बनाती थीं: उन्होंने लचीलापन छोड़ा और जड़त्व (मोमेंटम) खरीदा।
और वह समझौता आज भी कई फैक्ट्री फ़्लोर पर खड़ा है।
पेंच यह है: मैकेनिकल प्रेस ब्रेक ने मासिक खर्च खत्म नहीं किया—उसने आपको एक अलग तरह के खर्च में बांध दिया: लंबे समय तक एक ही पार्ट को, उसी तरीके से, लगातार चलाने की लागत।
जहाँ श्रेय बनता है, वहाँ देना चाहिए।
150-टन का फ्लायव्हील-ड्रिवन मैकेनिकल, सीधी-रेखा उत्पादन में समान क्षमता वाले 150-टन हाइड्रोलिक से तेज़ साइकिल पूरा करेगा। न तेल को संपीड़ित करना है, न दबाव बढ़ने का इंतज़ार। मोटर लगातार घूमती रहती है, फ्लायव्हील ऊर्जा संचित करता है, और क्लच-ब्रेक सिस्टम उसे तुरंत छोड़ देता है। स्ट्रोक दर स्ट्रोक, रैम हर बार उसी बॉटम डेड सेंटर पर मेट्रोनोम जैसी सटीकता से पहुंचता है।
अगर 24/7 एक ही ब्रैकेट ज्योमेट्री का उत्पादन हो रहा हो, तो यह मायने रखता है। हाइड्रोलिक सिस्टम गर्म होते हैं। फ्लुइड की विस्कोसिटी बदलती है। पंप घिसते हैं। सर्वो-इलेक्ट्रिक सिस्टम सटीक त्वरण और मंदन करते हैं, लेकिन वे भी पहले कमांड देते हैं, फिर प्रतिक्रिया का इंतज़ार करते हैं। फ्लायव्हील इंतज़ार नहीं करता। वह पहले से ही गति में है।
कम सबसिस्टम का मतलब है कम विफलता बिंदु। न प्रोपोर्शनल वाल्व के ड्रिफ्ट होने की चिंता, न सर्वो ड्राइव के फॉल्ट की। उच्च-वॉल्यूम सेल में, जहाँ चेंजओवर कम होते हैं, यांत्रिक सादगी से मिलने वाली विश्वसनीयता कोई पुरानी याद नहीं—यह एक रणनीति है।
लेकिन गति तभी लाभ है, जब पार्ट मिक्स स्थिर रहे।
यदि आपकी शॉप हर महीने 50,000 एक जैसे कंपोनेंट चलाती है, तो मैकेनिकल की कमी—लचीलेपन का अभाव—लगभग महसूस ही नहीं होती। आप समानता के लिए भुगतान करने का निर्णय लेते हैं, और मशीन आपको कच्चा उत्पादन देकर पुरस्कृत करती है।
लेकिन जैसे ही आपका जॉब बोर्ड पैबंद लगी रजाई जैसा दिखने लगता है, वही ताकत रुकावट बन जाती है।
पेंच यह है: फ्लायव्हील सिस्टम गति की दौड़ तभी जीतते हैं, जब दौड़ की दिशा कभी बदलती ही नहीं।
यह वह हिस्सा है जिस पर ब्रोशर ज़ोर नहीं देते।
मैकेनिकल प्रेस ब्रेक एक निश्चित स्ट्रोक पर चलते हैं। क्रैंक की ज्योमेट्री रैम का पथ तय करती है। आप शट हाइट समायोजित कर सकते हैं, लेकिन 110-टन सर्वो-इलेक्ट्रिक या 175-टन हाइड्रोलिक डाउन-एक्टिंग यूनिट जैसी स्वतंत्रता से मनचाही स्ट्रोक गहराई नियंत्रित नहीं कर सकते।
अधिकतम बल स्ट्रोक के मध्य भाग में मिलता है। वहीं सटीकता भी सबसे बेहतर होती है। टॉप डेड सेंटर और बॉटम डेड सेंटर के पास नियंत्रण घटने लगता है, क्योंकि वहाँ आप फीडबैक नहीं, बल्कि ज्यामितीय गति पर निर्भर होते हैं।
इसलिए हर जॉब को स्ट्रोक के उसी “स्वीट बैंड” में बिल्कुल सटीक रूप से सेट करना पड़ता है। टूलिंग की ऊँचाई, मटेरियल की मोटाई, बैकगेज की टाइमिंग — सब कुछ इस तरह मेल खाना चाहिए कि बेंडिंग ठीक वहीं हो जहाँ मशीन का प्रदर्शन सर्वोत्तम होता है।
लंबी अवधि के उत्पादन में, आप इसे एक बार सेट करते हैं।
मिश्रित उत्पादन में, आपको इसे पूरे दिन बार‑बार सेट करना पड़ता है।
मटेरियल को 14-गेज से 10-गेज में बदलें। एयर बेंडिंग से बॉटमिंग पर स्विच करें। ऐसा फ्लैंज जोड़ें जिसके लिए आंशिक स्ट्रोक रुकावट चाहिए। अचानक, वह फिक्स्ड स्ट्रोक निष्पक्ष नहीं रहता — वही आपके पूरे प्रोसेस को नियंत्रित करने लगता है।
मशीन तेज है। आपकी सेटअप प्रक्रिया नहीं।
मैंने एक वर्कशॉप को शुरुआती तौर पर $65,000 बचाते देखा — उन्होंने नया 130-टन सर्वो‑इलेक्ट्रिक खरीदने के बजाय 150-टन मैकेनिकल मशीन रखी। लेकिन बाद में हर साल लगभग $38,000 अतिरिक्त सेटअप श्रम, गलत पोज़िशन किए गए बेंड से होने वाले स्क्रैप, और उन ऑपरेटरों के निष्क्रिय समय में गंवाने पड़े जो मैकेनिकल एडजस्टमेंट का इंतज़ार कर रहे थे — जबकि प्रोग्रामेबल स्ट्रोक यह काम कुछ ही सेकंड में कर देता।
गति बेकार है, अगर आप हर बार ट्रैक को फिर से सेट करने में लगे रहें।
और यहीं पर लेगेसी ट्रैप कसता है: मैकेनिकल मशीनें तब शानदार होती हैं जब भविष्य बिल्कुल अतीत जैसा दिखे। जैसे ही आपकी सेल्स टीम विविधता लाती है, उसकी कीमत हर महीने दिखने लगती है — श्रम लागत, स्क्रैप और छूटी हुई डिलीवरी डेडलाइन के रूप में।
असल पकड़: फिक्स्ड स्ट्रोक आपको रन के दौरान नहीं, बल्कि हर बार रन बदलने पर महँगा पड़ता है।
जड़त्व के साथ एक और छिपी हुई लागत जुड़ी होती है।
फ्लाईव्हील ऊर्जा संचित करता है — चाहे आपको उसकी आवश्यकता हो या नहीं। जैसे ही क्लच एंगेज होता है, वह ऊर्जा कहीं न कहीं प्रवाहित होगी ही। आधुनिक क्लच‑ब्रेक सिस्टम ने रुकने की सटीकता में सुधार किया है, लेकिन वे अब भी संचित गतिज बल को नियंत्रित करते हैं; वे हाइड्रॉलिक या सर्वो सिस्टम की तरह मांग पर बल उत्पन्न नहीं करते।
अगर स्ट्रोक के बीच में कुछ गलत हो जाए, तो आप एक घूमते हुए द्रव्यमान को रोकने की कोशिश कर रहे होते हैं।
इसी वास्तविकता ने पुराने गार्डिंग सिस्टम, टू‑हैंड कंट्रोल और ऑपरेटर अनुशासन मानकों को आकार दिया — जो आज के संदर्भ में काफी कठोर लगते हैं। समकालीन सुरक्षा अपेक्षाएँ — जैसे लाइट कर्टेन, प्रोग्रामेबल सेफ स्पीड, और पूर्ण फीडबैक के साथ इंचिंग कंट्रोल — हाइड्रॉलिक और सर्वो‑इलेक्ट्रिक आर्किटेक्चर के साथ अधिक सहज रूप से एकीकृत होती हैं।
बीमा कंपनियाँ यह जानती हैं। सुरक्षा ऑडिटर भी।
कुछ कार्यशालाएँ अब भी 150-टन की मैकेनिकल फ्लाईव्हील यूनिट इसलिए चलाती हैं क्योंकि वह एक ही उत्पाद लाइन पर लगातार मुनाफ़ा छापती है। दूसरी ओर, कुछ इकाइयाँ इन्हें इसलिए चरणबद्ध तरीके से हटा रही हैं कि वे कमज़ोर हैं — ऐसा नहीं — बल्कि इसलिए कि उनका stored-energy मॉडल आधुनिक सुरक्षा संस्कृति और मिश्रित-कौशल वाले श्रमबल के साथ टकराता है।
यह घबराहट का विषय नहीं है। यह नियंत्रण-दर्शन (control philosophy) का प्रश्न है।
हाइड्रोलिक मशीनें आपसे तत्परता (readiness) की कीमत लेती हैं। सर्वो सिस्टम आपसे पूंजी और इलेक्ट्रॉनिक्स का खर्च मांगते हैं। मैकेनिकल सिस्टम आपसे कठोरता की कीमत वसूलते हैं — प्रक्रिया में भी और सुरक्षा-सीमा में भी।
इनमें से कौन-सा मासिक बिल आपकी शॉप फ़्लोर बिना पलक झपकाए सहन कर सकती है?
पेंच यह है: मैकेनिकल प्रेस ब्रेक सबसे पहले आर्थिक रूप से नहीं, बल्कि रणनीतिक रूप से विफल होते हैं — जब गति आपकी एकमात्र प्राथमिकता नहीं रह जाती।
आप एक 130-टन सर्वो-इलेक्ट्रिक और 175-टन हाइड्रोलिक डाउन-एक्टिंग यूनिट के बीच खड़े हैं। दोनों के ब्रोशर में लिखा है “उच्च सटीकता।” एक ±0.1° कोण सटीकता का दावा करता है, लेज़र फीडबैक के साथ। दूसरा लोड के तहत ±0.3° बताता है, CNC क्राउनिंग के साथ। सेल्स प्रतिनिधि इन आंकड़ों के चारों ओर ऐसे घूमते हैं मानो बहस यहीं खत्म हो जाती हो।
अब दोपहर 2:30 बजे अपनी शॉप फ़्लोर पर जाइए, जब हीट 4827 का स्टेनलेस स्टील पिछली खेप से 0.003 इंच मोटा निकल आता है और ऑपरेटर फ्लैंज में दरार आने के कारण एयर बेंडिंग से बॉटमिंग पर स्विच कर देता है।
वह ±0.1° दरअसल एक प्रयोगशाला का आंकड़ा है।
वास्तविक शॉप फ़्लोर पर औसत कोण सहनशीलता अक्सर ±0.5° के आसपास खिसक जाती है। इसलिए नहीं कि मशीनें गलत बोल रही हैं — बल्कि इसलिए कि सटीकता ड्राइव सिस्टम, टूलिंग ज्योमेट्री, सामग्री की रासायनिक संरचना, तापमान और कंट्रोल पर खड़े व्यक्ति के बीच एक तरह की ‘संतुलित बातचीत’ का परिणाम होती है। स्पेसिफिकेशन शीट आपको बताती है कि आदर्श परिस्थितियों में रैम कितनी सटीकता से दोहराव कर सकता है। वह यह नहीं बताती कि आपका पूरा प्रोसेस बिना लगातार सुधार के कितना विचलन सह सकता है।
और असली सवाल यही है, है ना — कौन-सी मशीन “सबसे सटीक” है यह नहीं, बल्कि हर शिफ्ट में आप किस परिचालन दंड (operational penalty) को संभालने के लिए तैयार हैं?
पेंच यह है: कोण सटीकता ड्राइव के प्रकार की निजी संपत्ति नहीं है; इसे उस पूरे सिस्टम से कमाया — या गंवाया — जाता है जो उसके आसपास बना है।
एक बार मैंने 175-टन हाइड्रोलिक पर तीन-बिंदु परीक्षण किया: उसी 8-फुट ब्लैंक पर बाएँ बेंड, बीच में बेंड, दाएँ बेंड। बीच वाला भाग 0.4° कम मुड़ा। किनारों ने 0.2° अधिक क्षतिपूर्ति कर दी। वही प्रोग्राम। वही सामग्री। वही ऑपरेटर।
रैम हर बार कुछ हज़ारवें इंच के भीतर अपनी स्थिति दोहराता रहा। यही है दोहराव क्षमता (repeatability) — मशीन का हर बार उसी निर्धारित बिंदु पर लौट आना।
सटीकता (Accuracy) का मतलब है—क्या मशीन द्वारा दिया गया कमांडेड पोज़िशन वास्तव में पूरी कार्य-लंबाई में इच्छित कोण उत्पन्न करता है या नहीं।
सर्वो-इलेक्ट्रिक मशीनें ±0.001 इंच रैम रिपीटेबलिटी का दावा करती हैं। प्रभावशाली है। लेकिन कोण केवल रैम की स्थिति पर निर्भर नहीं करता; यह डिफ्लेक्शन, टूलिंग घिसाव, और लोड के तहत सामग्री के झुकने के व्यवहार का परिणाम होता है। यदि बेड का झुकाव बीच में सिरों से अलग है, तो आप पूरे दिन उसी गलत स्थिति को पूरी तरह दोहरा सकते हैं।
ब्रॉशर अक्सर फोर्स, स्पीड, दक्षता और सटीकता को ऐसे पेश करते हैं मानो ये हमेशा साथ-साथ चलते हों। ऐसा नहीं है। 150-टन का फ्लाइवील मैकेनिकल प्रेस बॉटम डेड सेंटर पर मेट्रोनोम जैसी निरंतरता से पहुँच सकता है—लेकिन यदि हर सेटअप के बीच आपकी टूलिंग स्टैक हाइट 0.010 इंच बदल जाती है, तो आपका “सटीक” स्ट्रोक दरअसल एक असटीक स्थिति को ही दोहराता रहेगा।
इसलिए जब कोई मशीन ±0.1° क्षमता का दावा करे, तो पूछिए: किस लंबाई पर? किस क्राउनिंग विधि के साथ? और किस थर्मल अवस्था में?
क्योंकि यदि हर जॉब पर सेंटर सैग ठीक करने के लिए आपको दो कैलिब्रेशन पास चलाने पड़ते हैं, तो आप कीमत कोण की त्रुटि में नहीं, बल्कि श्रम और समय में चुका रहे हैं—यानी प्रक्रिया में अनावश्यक घर्षण के रूप में।
मुख्य बात: रिपीटेबलिटी मशीन का गुण है; सटीकता उत्पादन का परिणाम।
एक घिसे हुए 88° पंच को नई ग्राइंड की हुई पंच से बदलकर देखिए—बिना कंट्रोल छुए ही आपका कोण बदल जाएगा।
यह कोई काल्पनिक बात नहीं है। बॉटमिंग के दौरान पंच एंगल में 0.5° का विचलन सीधे बेंड में स्थानांतरित हो जाता है। एयर बेंडिंग में भी, डाई ओपनिंग में अंतर सामग्री के संपर्क ज्यामिति को बदल देता है, जिससे समान रैम डेप्थ पर प्रभावी बेंड एंगल बदल जाता है।
आप 130-टन की सर्वो-इलेक्ट्रिक मशीन पर लेज़र एंगल मेज़रमेंट सिस्टम लगा कर पूरे दिन ±0.1° के पीछे भाग सकते हैं। लेकिन यदि आपकी V-डाई अलग-अलग स्टेशनों पर ओपनिंग चौड़ाई में 0.2 मिमी तक भिन्न हैं, तो मशीन उस टूलिंग असंगतता की भरपाई कर रही है जो आपने स्वयं पैदा की है।
बैकगेज एक और परत जोड़ता है। हाई-परफॉर्मेंस सिस्टम ±0.05 मिमी तक पकड़ बनाए रखते हैं, जबकि मानक सिस्टम लगभग ±0.2 मिमी पर रहते हैं। यह 0.15 मिमी का अंतर मामूली लगता है—जब तक आप 20-इंच का रिटर्न फ्लैंज नहीं मोड़ रहे हों; वहाँ ज्यामिति के कारण आयामी त्रुटि कई गुना बढ़कर आगे असेंबली मिसअलाइनमेंट के रूप में सामने आती है।
मैंने ऐसी वर्कशॉप्स का ऑडिट किया है जहाँ एंगल-मेज़रमेंट सेंसर पर $80,000 खर्च किए गए, और 15 वर्षों में इकट्ठा हुई $12,000 की बेमेल टूलिंग इस्तेमाल हो रही थी। वे ±0.7° ड्रिफ्ट के लिए ड्राइव सिस्टम को दोष दे रहे थे।
मशीन ने ठीक वहीं बेंड किया जहाँ उसे निर्देश दिया गया था। टूलिंग ने “वहाँ” का अर्थ बदल दिया।
इसलिए जब आप 110-टन सर्वो-इलेक्ट्रिक और 175-टन हाइड्रॉलिक की तुलना कर कोणीय सटीकता पर बहस करते हैं, तो पहले अपनी टूलिंग ट्रॉली की ओर नज़र डालना बेहतर होगा।
क्योंकि यदि आपकी टूलिंग अनुशासनहीन है, तो सबसे सटीक ड्राइव सिस्टम भी उसकी कमियों को और तेज़ी से उजागर कर देगा।
मुख्य बात: यदि आपकी टूलिंग में असंगतता है, तो ड्राइव टाइप अपग्रेड करने का मतलब है कि आपकी स्क्रैप दर भी अपग्रेड हो जाएगी।
मान लीजिए 304 स्टेनलेस की दो शीटें हैं, अलग-अलग बैच से। नाममात्र मोटाई समान। सप्लायर वही। दोनों को 130-टन सर्वो-इलेक्ट्रिक मशीन पर 90° तक मोड़ते हैं, रियल-टाइम एंगल फीडबैक के साथ।
एक 1.5° वापस उछलती है। दूसरी 2.2° वापस उछलती है।
यह 0.7° का अंतर ±0.1° “हाई-प्रिसिजन” सिस्टम और ±0.5° वास्तविक औसत के बीच की पूरी दूरी मिटा देता है। स्प्रिंगबैक यील्ड स्ट्रेंथ, ग्रेन दिशा और मोटाई में भिन्नता से संचालित होता है। कोई भी ड्राइव सिस्टम धातुकर्म के नियमों को खत्म नहीं कर सकता।
रियल-टाइम फीडबैक मदद करता है — खासकर हाई-स्ट्रेंथ स्टील के साथ — क्योंकि रैम अंतिम कोण के पास रुककर गहराई को सूक्ष्म रूप से समायोजित करता है। लेकिन इन सेंसरों को साफ और कैलिब्रेटेड रखना अनिवार्य है। मैंने ऐसी वर्कशॉप देखी हैं जहाँ ऑप्टिकल सेंसर ड्रिफ्ट हो गए और किसी ने दोबारा कैलिब्रेट नहीं किया, परिणामस्वरूप एक सप्ताह तक टाइट टॉलरेंस का काम प्रभावित रहा। हाइड्रोलिक मशीनों पर यह इलेक्ट्रॉनिक कैलिब्रेशन का बोझ उसी तरह नहीं होता, लेकिन वहाँ प्रेशर स्थिरता और थर्मल नियंत्रण पर निरंतर निगरानी ज़रूरी है।
अलग दंड। विषय वही।
ऑपरेटर का योगदान भी उतना ही महत्वपूर्ण है। एक अनुभवी प्रेस ब्रेक ऑपरेटर जानता है कि किसी विशेष बैच के लिए 0.3° अतिरिक्त ओवरबेंड कब जोड़ना है। नया कर्मचारी प्रोग्राम पर भरोसा करता है और पार्ट्स को 0.6° खुले कोण पर ही भेज देता है। आपकी टॉलरेंस परफॉर्मेंस आंशिक रूप से आपके प्रशिक्षण बजट पर निर्भर करती है।
तो क्या सटीकता में सर्वो-इलेक्ट्रिक “जीतता” है? यदि आप अक्सर ऐसे मटेरियल चलाते हैं जिनमें स्प्रिंगबैक अप्रत्याशित होता है और आप अपने सेंसरों का सही रखरखाव करते हैं, तो हाँ — यह अंतर को तेज़ी से कम कर सकता है। लेकिन यदि आपकी मटेरियल लाइब्रेरी अच्छी तरह प्रोफाइल की गई है और आपके ऑपरेटर बैच व्यवहार को लॉग करते हैं, तो स्थिर क्राउनिंग वाला 175-टन हाइड्रोलिक भी व्यावहारिक टॉलरेंस के भीतर इसकी बराबरी कर सकता है।
यदि आप मटेरियल की प्रोफाइलिंग करते ही नहीं हैं, तो कोई भी मशीन आर्किटेक्चर आपको नहीं बचा सकता।
मुख्य बात: आपके शॉप फ्लोर पर कोण त्रुटि का सबसे बड़ा कारण मटेरियल में भिन्नता है — और उसे इस बात से कोई फर्क नहीं पड़ता कि आपने कौन-सा ड्राइव टाइप खरीदा है।
एक व्यस्त दिन की कल्पना कीजिए: अलग-अलग पार्ट रन, सुबह स्टेनलेस, दोपहर के बाद माइल्ड स्टील, बे दरवाज़ा खुलने से तापमान 60°F से 85°F तक बदलता हुआ, और दो ऑपरेटर अलग-अलग स्टेशनों के बीच अदला-बदली करते हुए।
150-टन फ्लायव्हील मैकेनिकल मशीन स्ट्रोक हाइट को बेहतरीन स्थिरता से दोहराती है — लेकिन स्प्रिंगबैक में बदलाव की भरपाई के लिए स्ट्रोक के बीच में स्वयं को अनुकूलित नहीं कर सकती। समायोजन आपको यांत्रिक रूप से करना पड़ता है। इसका मतलब है डाउनटाइम।
डायनेमिक क्राउनिंग वाला 175-टन हाइड्रॉलिक प्रेस बेड की लंबाई में होने वाले डिफ्लेक्शन की भरपाई कर सकता है और प्रोग्राम के अनुसार स्ट्रोक की गहराई समायोजित कर सकता है। लेकिन तेल का तापमान बदलने से उसकी विस्कोसिटी बदलती है; वार्म-अप साइकिल और प्रेशर ड्रिफ्ट ऐसे चर बन जाते हैं जिन्हें आपको नियंत्रित करना पड़ता है। इसका मतलब है सख्त मेंटेनेंस अनुशासन—और यदि आप मल्टी-मशीन सेल चला रहे हैं तो तरल पदार्थ के प्रबंधन और निपटान पर लगभग 4,000 डॉलर सालाना खर्च।
130-टन सर्वो-इलेक्ट्रिक मशीन अत्यंत सटीक पोज़िशनल कंट्रोल और तत्काल स्ट्रोक समायोजन देती है, वह भी थर्मल ऑयल से जुड़ी अनिश्चितताओं के बिना। लेकिन इसके साथ एन्कोडर कैलिब्रेशन, सेंसर की स्वच्छता और अधिक प्रारंभिक पूंजी लागत भी आती है—अक्सर समान क्षमता वाली हाइड्रॉलिक मशीन से 70,000 से 90,000 डॉलर अधिक। और जब ड्राइव में खराबी आती है, तो आप सील किट बदलने के बजाय इलेक्ट्रॉनिक्स की ट्रबलशूटिंग कर रहे होते हैं।
तो आखिर “टॉलरेंस” किसके हाथ में ज्यादा स्थिर रहता है?
उस मशीन के, जिसकी संचालन संबंधी कीमत चुकाने का तरीका आपको पहले से आता हो।
यदि आपकी शॉप में टूलिंग नियंत्रण, मटेरियल प्रोफाइलिंग और इलेक्ट्रिकल मेंटेनेंस की मजबूत व्यवस्था है, तो सर्वो-इलेक्ट्रिक की प्रिसिजन प्रणाली वास्तव में अपने निर्धारित स्तर पर प्रदर्शन करेगी। लेकिन यदि आपकी टीम हाइड्रॉलिक मेंटेनेंस में दक्ष है और आप मोटे गेज पर काम करते हैं जहाँ माइक्रो-एंगल ट्रिम से अधिक डिफ्लेक्शन कंट्रोल महत्वपूर्ण है, तो 175-टन हाइड्रॉलिक वास्तविक उत्पादन परिस्थितियों में अधिक स्थिर परिणाम दे सकता है।
और यदि आपका 80% काम हल्के गेज वाले एनक्लोज़र का है, तो 220-टन क्षमता केवल निष्क्रिय बीमा बनकर रह जाती है।
स्पेसिफिकेशन शीट पर दिखाई देने वाली सटीकता स्थिर होती है। उत्पादन में सटीकता गतिशील होती है। कोई भी एकल आर्किटेक्चर बल और प्रिसिजन के बीच के तनाव को समाप्त नहीं करता; हर विकल्प इस आवर्ती बोझ को आपके संचालन के किसी न किसी अलग हिस्से में स्थानांतरित कर देता है।
आप वास्तव में किस “मासिक बिल” को बिना झिझक चुकाने के लिए तैयार हैं?
असल बात: सबसे “सटीक” प्रेस ब्रेक वह नहीं है जिसके कागज़ पर सबसे छोटा नंबर लिखा हो—बल्कि वह है जिसकी प्रिसिजन आवश्यकताएँ आपकी शॉप के अनुशासन से मेल खाती हों।
पिछली शरद ऋतु में ओहायो की एक शॉप ने मुझे अपना 200-टन सर्वो-पंप हाइब्रिड दिखाया। उससे पहले वे 175-टन हाइड्रॉलिक मशीन चला रहे थे, जिसमें कॉन्स्टेंट-स्पीड मोटर पूरे दिन गुनगुनाती रहती थी—चाहे मशीन बेंड कर रही हो या अगली शीट का इंतज़ार। मशीन बदलने के बाद उनका बिजली बिल लगभग 1,800 डॉलर प्रति माह कम हो गया—इसलिए नहीं कि हर बेंड में कम ऊर्जा लगी, बल्कि इसलिए कि खाली समय में मशीन ने बिजली जलाना बंद कर दिया।
लेकिन जिसने मेरा ध्यान खींचा, वह यह था: उनका उपयोग स्तर केवल 42% था। शिफ्ट के आधे से अधिक समय तक प्रेस ब्रेक निष्क्रिय खड़ा रहता था।
यह विवरण किसी भी ब्रोशर से अधिक मायने रखता है।
अगर सटीकता सिस्टम अनुशासन पर निर्भर करती है, और हाइड्रॉलिक मशीनें “तैयार रहने” की कीमत आपसे हर महीने वसूलती हैं जबकि सर्वो-इलेक्ट्रिक मशीनें शुरुआत में ही भारी निवेश मांगती हैं, तो हाइब्रिड बीच का रास्ता बनकर सामने आता है — मानो “मासिक बिल समायोजन योजना।” इसमें हाइड्रॉलिक सिलेंडर यानी असली ताकत बरकरार रहती है, लेकिन लगातार चलने वाली मोटर की जगह सर्वो-चालित पंप लगा होता है जो केवल दबाव की आवश्यकता होने पर ही घूमता है। सिद्धांत रूप में, आपको हाइड्रॉलिक टननेज मिलता है — बिना हाइड्रॉलिक फिजूलखर्ची के।
सिद्धांत रूप में।
लेकिन शर्त यह है: हाइब्रिड तभी पैसे बचाता है जब आपके उत्पादन मिश्रण में इतना निष्क्रिय समय हो कि उसकी विद्युत संरचना का लाभ वाजिब ठहर सके।
वार्म-अप के दौरान एक पारंपरिक 175-टन हाइड्रॉलिक मशीन के पास खड़े होकर देखिए। स्ट्रोक की गहराई पूर्वानुमेय बनने से पहले तेल को स्थिर तापमान तक पहुँचना पड़ता है। जब तक चिपचिपाहट (viscosity) स्थिर नहीं होती, दबाव की प्रतिक्रिया बदलती रहती है। यह कोई मार्केटिंग दावा नहीं, बल्कि द्रव-भौतिकी का नियम है। ठंडा तेल बहाव का प्रतिरोध करता है; गरम तेल पतला हो जाता है। या तो आप सॉफ़्टवेयर में इसकी भरपाई करें — या फिर पुर्ज़े खराब होने का जोखिम उठाएँ।
अब उसी निरंतर-गति मोटर की जगह सर्वो पंप लगा दीजिए। मोटर केवल मांग होने पर घूमती है। अक्सर तेल की मात्रा भी कम रखी जाती है। कम परिसंचरण, कम ऊष्मा उत्पादन। सिस्टम जल्दी थर्मल स्थिरता हासिल कर लेता है क्योंकि वह लगातार द्रव को मथ नहीं रहा होता।
यह वास्तविक लाभ है।
लेकिन ऊर्जा की गणित यहाँ पेचीदा हो जाती है।
सक्रिय बेंडिंग के दौरान, इलेक्ट्रिक-चालित सिस्टम — जिनमें सर्वो-पंप हाइब्रिड भी शामिल हैं — अक्सर प्रति टन आउटपुट पर पारंपरिक हाइड्रॉलिक मशीनों की तुलना में अधिक विद्युत ऊर्जा खींचते हैं। मैंने ऐसे मामले देखे हैं जहाँ पीक लोड पर तात्कालिक खपत लगभग दोगुनी तक पहुँच जाती है। “ऊर्जा दक्षता” का दावा तभी सच साबित होता है जब निष्क्रिय समय उस अधिक सक्रिय खपत की भरपाई कर दे।
तो खुद से पूछिए: आपकी मशीन 70% समय स्पिंडल-ऑन चल रही है, या सिर्फ 35%?
अगर आप हाई-मिक्स एनक्लोज़र शॉप चला रहे हैं जहाँ ऑपरेटर स्टेशन के बीच पुर्ज़े लेकर चलते रहते हैं, तो सर्वो पंप बंद हो जाता है और आपका मीटर धीमा पड़ जाता है। लेकिन यदि आप पूरी शिफ्ट 3/8-इंच प्लेट को 80% उपयोग दर पर चला रहे हैं, तो सर्वो मोटर लगभग लगातार काम कर रही होगी — और ऊर्जा लाभ सिमट जाता है या खत्म हो जाता है।
हाइब्रिड में थर्मल ड्रिफ्ट बेहतर होता है क्योंकि तेल को अत्यधिक तापमान उतार-चढ़ाव कम झेलने पड़ते हैं। लेकिन 130-टन सर्वो-इलेक्ट्रिक मशीन में तो हाइड्रॉलिक तेल होता ही नहीं। न चिपचिपाहट का ग्राफ, न द्रव निपटान की झंझट, न हर साल लगभग $4,000 का हैंडलिंग और अनुपालन कागज़ी खर्च।
तो आखिर हाइब्रिड किस समस्या का समाधान कर रहा है?
यह हाइड्रॉलिक स्टैंडबाय में होने वाली ऊर्जा बर्बादी को कम करता है — तेल की मूल उपस्थिति को नहीं।
लेकिन शर्त यह है: हाइब्रिड हाइड्रॉलिक की कमियों को घटाते हैं; उन्हें पूरी तरह समाप्त नहीं करते। आप अब भी द्रव-भौतिकी के नियमों से बंधे हैं — बस लगाम थोड़ी कसी हुई है।
कल्पना कीजिए, सुबह आप 10-गेज माइल्ड स्टील मोड़ रहे हैं और दोपहर में 1/8-इंच स्टेनलेस। आपका 200-टन हाइब्रिड भारी काम को संभालने के लिए आवश्यक सिलिंडर द्रव्यमान और फ्रेम कठोरता रखता है, बिना फ्रेम डिफ्लेक्शन के नाटक के। यही इसकी हाइड्रॉलिक विरासत है।
लेकिन जब आप हल्के गेज पर आते हैं, तो सर्वो पंप का कंट्रोल लूप, स्थिर गति वाले हाइड्रॉलिक वाल्व स्टैक की तुलना में दबाव को कहीं अधिक सटीकता से नियंत्रित करता है। मोटर डिजिटल तरीके से रैंप करती है, होल्ड करती है और दबाव को सूक्ष्म रूप से समायोजित करती है। कम ओवरशूट। आक्रामक प्रेशर रिलीफ ट्यूनिंग की कम आवश्यकता।
यहीं से “इलेक्ट्रिक प्रिसीजन” की कहानी जन्म लेती है।
अब इसकी तुलना 110-टन सर्वो-इलेक्ट्रिक से कीजिए। बॉल स्क्रू या डायरेक्ट-ड्राइव सिस्टम कम लोड पर पोजिशनिंग सटीकता में उत्कृष्ट होते हैं। 20% क्षमता पर ये लगभग सर्जिकल स्तर की सटीकता देते हैं। लेकिन जैसे ही आप इन्हें अधिकतम टन भार के करीब ले जाते हैं, यांत्रिक तनाव बढ़ने लगता है। एक सीमा होती है।
हाइब्रिड का तर्क है: उच्च बल के लिए हाइड्रॉलिक सिलिंडर बनाए रखें, और कम लोड पर महीन नियंत्रण के लिए सर्वो बुद्धिमत्ता जोड़ें।
यह सुनने में दोनों दुनियाओं का सर्वश्रेष्ठ समाधान लगता है — जब तक आप आंकड़ों पर नज़र नहीं डालते।
अब आपने खरीदा है:
जब प्रेशर ट्रांज़िशन पॉइंट पर कुछ डगमगाता है — वह हल्का कंपन ठीक उसी क्षण जब रैम रैपिड अप्रोच से बेंडिंग स्पीड पर शिफ्ट करता है — तब आप केवल कोई फिटिंग कस नहीं रहे होते। आप सर्वो पैरामीटर, वाल्व रिस्पॉन्स कर्व और फीडबैक लेटेंसी की जांच कर रहे होते हैं।
इसके लिए अलग तरह के तकनीशियन की आवश्यकता होती है।
पकड़ यह है: हाइब्रिड सिस्टम हाइड्रॉलिक मेंटेनेंस का एक हिस्सा रिंच से हटाकर लैपटॉप पर ले आता है — और हर वर्कशॉप के पास ऐसी तकनीकी क्षमता नहीं होती।
मैंने एक 220-टन सर्वो-पंप हाइब्रिड का ऑडिट किया, जहां सर्वो ड्राइव की खराबी ने उत्पादन को दो दिनों के लिए रोक दिया। हाइड्रॉलिक हिस्सा बिल्कुल ठीक था। सिलिंडर दबाव को पूरी तरह बनाए हुए थे। लेकिन मोटर कंट्रोलर के लिए फैक्ट्री-प्रशिक्षित तकनीशियन की आवश्यकता पड़ी। यात्रा सहित सेवा बिल $6,400 आया।
जिस पुराने 175-टन हाइड्रॉलिक को उन्होंने बदला था, उसमें एक बार सील किट फेल होने पर $6,850 का खर्च आया — अव्यवस्थित जरूर था, लेकिन इन-हाउस मेंटेनेंस टीम ने सप्ताहांत में ही इसे संभाल लिया।
अलग तरह की कीमत। लगभग समान डॉलर राशि। अलग कौशल की मांग।
ब्रॉशर बल, गति, दक्षता और सटीकता को ऐसे पेश करते हैं मानो ये सब हमेशा साथ-साथ चलते हों। ऐसा नहीं है। ऊर्जा की बचत मशीन के निष्क्रिय (idle) व्यवहार से आती है। सटीकता में सुधार नियंत्रण संरचना (control architecture) से आता है। टननेज सिलेंडर की ज्यामिति और फ्रेम डिज़ाइन पर निर्भर करता है। ये चर दार्शनिक रूप से नहीं, बल्कि यांत्रिक रूप से एक-दूसरे से जुड़े होते हैं।
हाइब्रिड समझौते (trade-offs) को खत्म नहीं करता। वह उन्हें बस नए तरीके से बाँट देता है।
यदि आपके काम का 60% हिस्सा 100 टन से कम का है, लेकिन 40% काम कभी-कभी 180 टन तक पहुँच जाता है, और आपकी उपयोग दर लगभग 50% रहती है, तो हाइब्रिड आपकी उत्पादन प्रोफ़ाइल पर बिल्कुल सिले-सिलाए सूट की तरह फिट बैठ सकता है। आप मध्यम पूंजी लागत, मध्यम हाइड्रोलिक रखरखाव और मध्यम विद्युत जटिलता को संतुलित रूप से वहन करते हैं।
लेकिन यदि आपके 80% काम हल्के गेज़ के एनक्लोज़र हैं, तो 220-टन क्षमता केवल निष्क्रिय बीमा (idle insurance) बनकर रह जाती है। 130-टन सर्वो-इलेक्ट्रिक मशीन तेल की आवश्यकता पूरी तरह समाप्त कर देती है और रखरखाव की कहानी को काफी सरल बना देती है। और यदि आप पूरे दिन भारी प्लेट पर 85% उपयोग दर से काम कर रहे हैं, तो अच्छी तरह मेंटेन की गई 250-टन हाइड्रोलिक मशीन दस वर्षों में उस हाइब्रिड से कम महंगी पड़ सकती है जिसे कभी “आराम” करने का अवसर ही नहीं मिलता।
इसलिए हाइब्रिड कोई तकनीकी विजय नहीं है। यह बजट प्रबंधन की एक रणनीति है।
आप सबसे अधिक लाभ वाली मशीन नहीं चुन रहे। आप यह तय कर रहे हैं कि कौन-सा आवर्ती बोझ आपकी टीम, आपकी उपयोग दर और आपके सामग्री मिश्रण के अनुरूप बैठता है।
अगला प्रश्न यह नहीं है, “कौन-सा ड्राइव सबसे बेहतर है?”
असल सवाल यह है: जब गुरुवार दोपहर 2:15 बजे कुछ खराब होता है, तो आपकी टीम रिंच उठाती है — या लैपटॉप?
ध्यान देने योग्य बात: हाइब्रिड तभी सार्थक है जब आपकी वर्कशॉप तरल प्रणालियों (fluid systems) और डिजिटल ड्राइव प्रणालियों — दोनों को दक्षता से संभाल सके। अन्यथा आपने उत्पादन रुकने के संभावित कारणों को दोगुना कर दिया है।
200-टन सर्वो-पंप हाइब्रिड के लिए $250,000 का परचेज़ ऑर्डर साइन करने से पहले, रुकिए और पिछले वर्ष का अपना प्रोडक्शन लॉग देखिए।
ब्रॉशर नहीं। डेमो वीडियो नहीं। आपका अपना लॉग।
राम वास्तव में कितने घंटे लोड के तहत था? आपने सच में अधिकतम कितना टननेज इस्तेमाल किया — वह नहीं जो उपलब्ध होना आपको अच्छा लगता था। उस बेड पर कितनी अलग-अलग सामग्रियाँ चलीं?
आप सबसे सक्षम मशीन नहीं चुन रहे हैं। आप वह मासिक बोझ चुन रहे हैं जिसे आपका शॉप फ्लोर झेल सकता है—हाइड्रोलिक रखरखाव, सर्वो-इलेक्ट्रिक की पूंजी वसूली, या यांत्रिक लचीलेपन की कमी।
प्रश्न सीधा और व्यवस्थित है: आपका काम वास्तव में क्या मांग करता है, और आपकी टीम किस तरह की परेशानी से निपटना जानती है?
ध्यान देने योग्य बात: यदि आप पहले अपनी ही संचालन प्रक्रिया का ऑडिट नहीं करते, तो आप ऐसी मशीन खरीद बैठेंगे जो किसी और की समस्याओं के लिए अनुकूलित है।
पिछले बारह महीनों के सभी जॉब डेटा निकालें और दो संख्याएँ चिह्नित करें: औसत दैनिक स्ट्रोक काउंट और वास्तव में उपयोग किया गया अधिकतम पीक टननेज।
14-गेज एन्क्लोज़र को 40% उपयोग पर मोड़ने वाली शॉप की दुनिया अलग होती है, जबकि 3/8-इंच प्लेट को 80% उपयोग पर प्रोसेस करने वाली शॉप की वास्तविकता बिल्कुल भिन्न होती है। उच्च उत्पादन केवल आउटपुट नहीं बढ़ाता; यह मेंटेनेंस अंतराल को भी संकुचित कर देता है। जो पहले वार्षिक हाइड्रॉलिक निरीक्षण था, वह तिमाही हो जाता है। फ़िल्टर जल्दी जाम होते हैं। हीट साइकिल लगातार जुड़ते जाते हैं। सील सालों में नहीं, महीनों में पुरानी हो जाती हैं।
कम वॉल्यूम हाइड्रॉलिक सिस्टम की कमज़ोरियों को छिपा देता है। उच्च वॉल्यूम उन्हें उजागर कर देता है।
अब इसके ऊपर मटेरियल रेंज को भी जोड़ें। यदि आपके 85% काम 120 टन से कम में ही पूरे हो जाते हैं, तो 130-टन का सर्वो-इलेक्ट्रिक विकल्प आपको तेल से पूरी तरह मुक्त कर देता है। न विस्कोसिटी में बदलाव। न प्रति वर्ष $4,000 का फ्लूइड हैंडलिंग और अनुपालन कागज़ी कार्य। और न ही पहले पार्ट से पहले वार्म-अप का इंतज़ार।
लेकिन यदि आपके शेड्यूल का 30% हिस्सा 200 टन तक पहुँच जाता है, तो वही सर्वो-इलेक्ट्रिक अपनी सीमा पर अटक जाता है। मैकेनिकल तनाव बढ़ने लगता है। आप आरामदायक ऑपरेटिंग ज़ोन में नहीं, बल्कि डिज़ाइन की अधिकतम सीमा के क़रीब काम कर रहे होते हैं।
ब्रॉशर में बल, गति, दक्षता और सटीकता को ऐसे पेश किया जाता है मानो ये हमेशा साथ-साथ चलते हों। ऐसा नहीं है। बल फ्रेम और ड्राइव ज्योमेट्री से आता है। दक्षता मशीन के आइडल व्यवहार पर निर्भर करती है। सटीकता कंट्रोल आर्किटेक्चर से मिलती है। आपका वॉल्यूम और टननेज प्रोफ़ाइल तय करता है कि आपकी लागत संरचना पर इनमें से कौन-सा तत्व हावी रहेगा।
तो सीधा सवाल पूछें: क्या आप ऐसी क्षमता खरीद रहे हैं जिसका आप वास्तव में उपयोग करेंगे, या ऐसा बीमा ले रहे हैं जिसे आप शायद ही कभी छुएँगे?
ध्यान दें: वॉल्यूम तय करता है कि लागत संबंधी दंड कितनी तेज़ी से जुड़ेंगे; टननेज रेंज तय करती है कि किन दंडों से आप बच ही नहीं सकते।
गुरुवार दोपहर 2:15 बजे जब मशीन बंद पड़ती है, तो उसकी ओर कौन बढ़ता है?
यदि वह सील किट और गेज़ से भरी ट्रॉली वाला हैवी मैकेनिक है, तो 250-टन हाइड्रॉलिक उसके लिए परिचित क्षेत्र है। ऑयल विश्लेषण। सिलेंडर रीबिल्ड। वाल्व सफाई। काम भले गंदा हो, लेकिन स्थानीय स्तर पर संभव है। $6,850 की सील समस्या कष्टदायक है, पर ठप कर देने वाली नहीं।
यदि वह इंडस्ट्रियल इलेक्ट्रिशियन है जो ड्राइव डायग्नोस्टिक्स पढ़ सकता है और कंट्रोल लूप ट्यून कर सकता है, तो 110-टन सर्वो-इलेक्ट्रिक उसकी भाषा बोलता है। न तेल रिसाव। न पंप कैविटेशन। लेकिन ड्राइव फेल होने पर फैक्टरी-प्रशिक्षित विशेषज्ञ की ज़रूरत पड़ सकती है। मैंने 220-टन सर्वो-पंप हाइब्रिड पर केवल एक फॉल्ट क्लियर करने के लिए $6,400 की सर्विस विज़िट देखी है, क्योंकि साइट पर मौजूद कोई भी व्यक्ति कंट्रोलर नेविगेट नहीं कर पा रहा था।
और यहाँ वह बात है जो अधिकांश वर्कशॉप्स नज़रअंदाज़ कर देती हैं: प्रिवेंटिव मेंटेनेंस तभी कारगर होती है जब ऑपरेटरों को पता हो कि उन्हें देखना क्या है। हाइड्रॉलिक फ़िल्टर में चमकदार धातु के कण $10,000 के पंप फेलियर को रोक सकते हैं — लेकिन केवल तब, जब कोई फ़िल्टर को खोलकर उस चेतावनी को पहचान सके।
एक हाइब्रिड मशीन दोनों तरह की समझ मांगती है: मैकेनिकल सजगता और डिजिटल दक्षता। यह कोई छोटी अपेक्षा नहीं है।
इसलिए यह मत पूछिए, “कौन-सी मशीन अधिक विश्वसनीय है?” इसके बजाय पूछिए: कौन-सी खराबी को हम विनाशकारी बनने से पहले स्वयं पहचान और निदान कर सकते हैं?
मुख्य बात: विश्वसनीयता ड्राइव सिस्टम से कम और इस बात से अधिक जुड़ी है कि आपकी टीम उसके शुरुआती चेतावनी संकेतों को कितना समझ पाती है।
आइए एक स्पष्ट काल्पनिक उदाहरण लेते हैं।
175-टन की हाइड्रॉलिक मशीन की कीमत $185,000 है। 150-टन की सर्वो-इलेक्ट्रिक मशीन $245,000 में आती है। यानी पहले ही दिन $60,000 का पूंजीगत अंतर।
यदि आपकी हाइड्रॉलिक मशीन प्रति वर्ष अतिरिक्त $7,000 की ऊर्जा खपत करती है, $4,000 द्रव प्रबंधन पर खर्च होते हैं, और औसतन $5,000 सालाना मेंटेनेंस पार्ट्स व डाउनटाइम में जाते हैं, तो कुल $16,000 प्रति वर्ष हुआ। पाँच वर्षों में: $80,000।
अब पाँच वर्षों में सर्वो-इलेक्ट्रिक $20,000 सस्ती दिखने लगती है — बशर्ते आपका उपयोग स्तर और कार्यभार उसकी टननेज सीमा को उचित ठहराता हो।
लेकिन यदि आप केवल 35% उपयोग पर मशीन चलाते हैं और शायद ही कभी उच्च गति पर साइकिल करते हैं, तो ऊर्जा का अंतर घट जाता है। संभव है यह $7,000 के बजाय $3,000 प्रति वर्ष रह जाए। अचानक पाँच-वर्षीय अंतर कम हो जाता है। प्रीमियम की भरपाई में अधिक समय लगता है।
पूंजीगत बजट पूछता है, “क्या हम इसे खरीद सकते हैं?” कुल लागत पूछती है, “क्या हम इसके साथ लंबे समय तक सहज रह सकते हैं?”
कम स्पष्ट लेकिन निर्णायक कारक है ऑपरेटर अनुशासन। जो वर्कशॉप्स ऑपरेटरों को शुरुआती घिसावट पहचानने का प्रशिक्षण देती हैं, वे मशीन की उम्र 20–40% तक बढ़ा देती हैं। यह पाँच-वर्षीय गणित को केवल ड्राइव प्रकार से कहीं अधिक प्रभावित करता है।
तो आपके संचालन में कौन-सी पंक्ति अधिक तंग है — इस तिमाही का नकदी प्रवाह, या पाँच वर्षों में मेंटेनेंस पर नियंत्रण?
मुख्य बात: गलत मशीन वह नहीं है जिसकी स्टिकर कीमत अधिक है; गलत मशीन वह है जिसकी लागत-प्रवृत्ति पर आपकी प्रबंधन शैली नियंत्रण नहीं रख सकती।
मैंने ऐसे प्लांट्स का ऑडिट किया है जो 200-टन की हाइड्रॉलिक मशीन को बदलने के लिए तैयार थे क्योंकि “यह ±0.1° होल्ड नहीं कर पा रही।”
हमने टेस्ट बेंड चलाए। टूलिंग घिस चुकी थी। क्राउनिंग कम्पेनसेशन कभी पुनः-कैलिब्रेट ही नहीं की गई थी। मटेरियल की मोटाई में बदलाव को अनदेखा किया गया था। मशीन बाधा नहीं थी — प्रक्रिया अनुशासन था।
नई 180-टन सर्वो-इलेक्ट्रिक मशीन से यह समस्या हल नहीं होती। इससे केवल $60,000 की अतिरिक्त पूंजी लगती और एक नया ड्राइव सिस्टम सीखने की चुनौती जुड़ जाती।
और भी गंभीर बात यह है कि कई वर्कशॉप अपनी समस्या का आकलन अकेले ही कर लेती हैं। किसी विशेषज्ञ सेवा तकनीशियन की साल में एक बार होने वाली विज़िट अक्सर बैकगेज अलाइनमेंट में आए सूक्ष्म विचलन या ऐसी हल्की विद्युत् शोर (इलेक्ट्रिकल नॉइज़) को उजागर कर देती है, जिसे ऑपरेटर समय के साथ सामान्य मानने लगते हैं। बाहरी नज़रें महंगी गलत व्याख्याओं से बचाती हैं।
अपग्रेड करने से पहले खुद से यह सवाल पूछें: यदि मैं टूलिंग, कैलिब्रेशन और ऑपरेटर प्रशिक्षण पर 12,000 डॉलर निवेश करूँ, तो क्या मेरी मौजूदा प्रेस आवश्यक टॉलरेंस हासिल कर सकती है?
यदि जवाब हाँ है, तो आपकी समस्या यांत्रिक नहीं, परिचालन से जुड़ी है।
यदि नहीं — यदि आपका कार्यभार टननेज या प्रिसिशन की मांग के स्तर पर मूल रूप से बदल चुका है — तब नई मशीन का अतिरिक्त भार समझदारी से, पूरी जागरूकता के साथ चुनें।
क्योंकि अब दृष्टिकोण यही होना चाहिए।
आप केवल एक प्रेस ब्रेक का चयन नहीं कर रहे हैं। आप उस प्रकार के निरंतर घर्षण का चुनाव कर रहे हैं, जिसे आपकी संस्था संरचनात्मक रूप से संभालने में सक्षम है — चाहे वह फ्लुइड मेंटेनेंस हो, डिजिटल जटिलता हो, या यांत्रिक कठोरता।
इनमें से किसी न किसी का बिल हर महीने आएगा।
एकमात्र गलती यही है कि आप वही चुन लें, जिसकी कीमत चुकाने की तैयारी आपकी वर्कशॉप के पास नहीं है।
असल पकड़ यह है: सही मशीन वही है जिसकी कमी आपकी टीम की ताकतों से मेल खाती हो — न कि वह, जिसके फायदे सबसे प्रभावशाली दिखते हों।
