गैस मेटल आर्क वेल्डिंग में उपयुक्त ट्रांसफर मोड का चयन
गैस मेटल आर्क वेल्डिंग (GMAW) में ट्रांसफर मोड वेल्डिंग ऑपरेशन की गुणवत्ता और उत्पादकता के स्तर को निर्धारित करने में…

सरल लोकेशन फीचर्स को डिज़ाइन करने से लेज़र कट किए गए हिस्सों के असेम्बली प्रोसेस को काफी तेज़ किया जा सकता है, जिससे समय और पैसे दोनों की बचत होती है। इन फीचर्स को शामिल करने से सटीक अलाइनमेंट सुनिश्चित होती है और महंगे फिक्स्चर टूल्स की जरूरत कम हो जाती है। यह लेख आपको निम्नलिखित महत्वपूर्ण जानकारियाँ देता है:
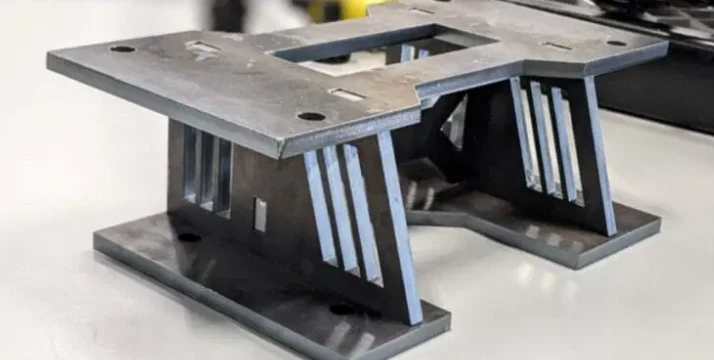
वेल्डिंग का एक सरल उदाहरण नीचे दिखाया गया पंप सपोर्ट अडैप्टर है। यह सपोर्ट पाँच टू-डायमेंशनल हिस्सों से बना है, जिन्हें 3/8” माइल्ड स्टील से लेज़र कट किया गया है:
(1) टॉप माउंटिंग प्लेट – जिसे पंप के बेस पर बोल्ट किया जाता है।
(2) बॉटम माउंटिंग प्लेट – जिसे मुख्य माउंटिंग पॉइंट पर बोल्ट किया जाता है।
(3) वर्टिकल सपोर्ट्स – जो पंप को मनचाही ऊँचाई तक उठाते हैं।
(4) क्रॉस मेंबर – असेम्बली के दौरान अतिरिक्त लेटरल मजबूती प्रदान करता है।
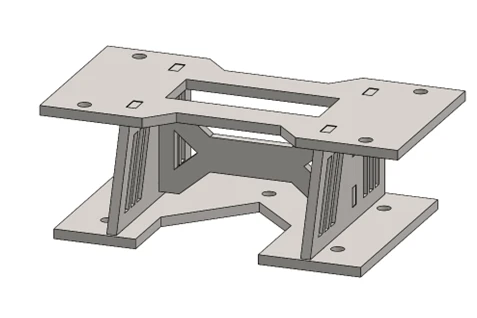
इस वेल्डिंग का मुख्य उद्देश्य पंप को 4.59 इंच ऊपर उठाना है। इसके अलावा, यह भी जरूरी है कि माउंटिंग होल्स दोनों अक्षों—लैटरल और लॉन्गिट्यूडिनल—में ठीक तरह से पोजिशन किए गए हों। ये सीमाएँ किसी भी शौकिया या अनुभवी निर्माता के लिए चुनौतीपूर्ण हो सकती हैं, खासकर जब उनके पास महंगे फिक्स्चर टूल्स उपलब्ध नहीं हों।
लोकेशन फीचर्स एक हिस्से को दूसरे के सापेक्ष पोजिशन करने में मदद करते हैं। एक आम उदाहरण है अलाइनमेंट पिन (एक गोल रॉड जो मजबूती से एक गोल छेद में फिट होती है)। हालांकि, लोकेशन फीचर्स हमेशा गोल हों, ऐसा जरूरी नहीं। जब हम प्लेट्स के साथ काम करते हैं, तो अक्सर आयताकार फीचर्स डिज़ाइन किए जाते हैं, क्योंकि प्लेट की क्रॉस सेक्शन ऐसी ही होती है।
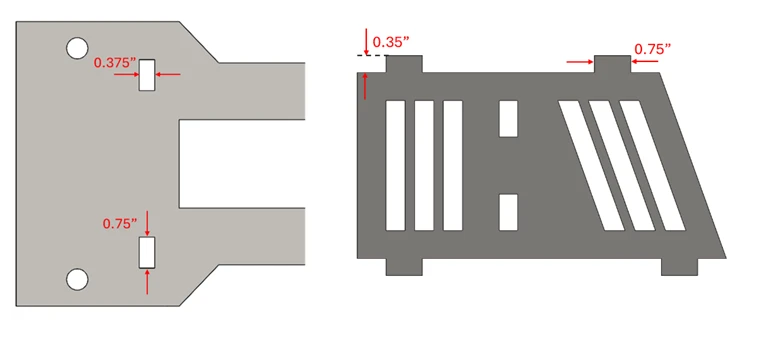
पहली नजर में, ऊपर दी गई इमेज के हर हिस्से में लोकेशन फीचर्स होना स्पष्ट नहीं है। लेकिन एक्सप्लोडेड व्यू में हर हिस्से की टैब्स और स्लॉट्स को बेहतर ढंग से देखा जा सकता है। टैब और स्लॉट्स का संयोजन वेल्डिंग से पहले असेम्बली को आसान बनाता है।
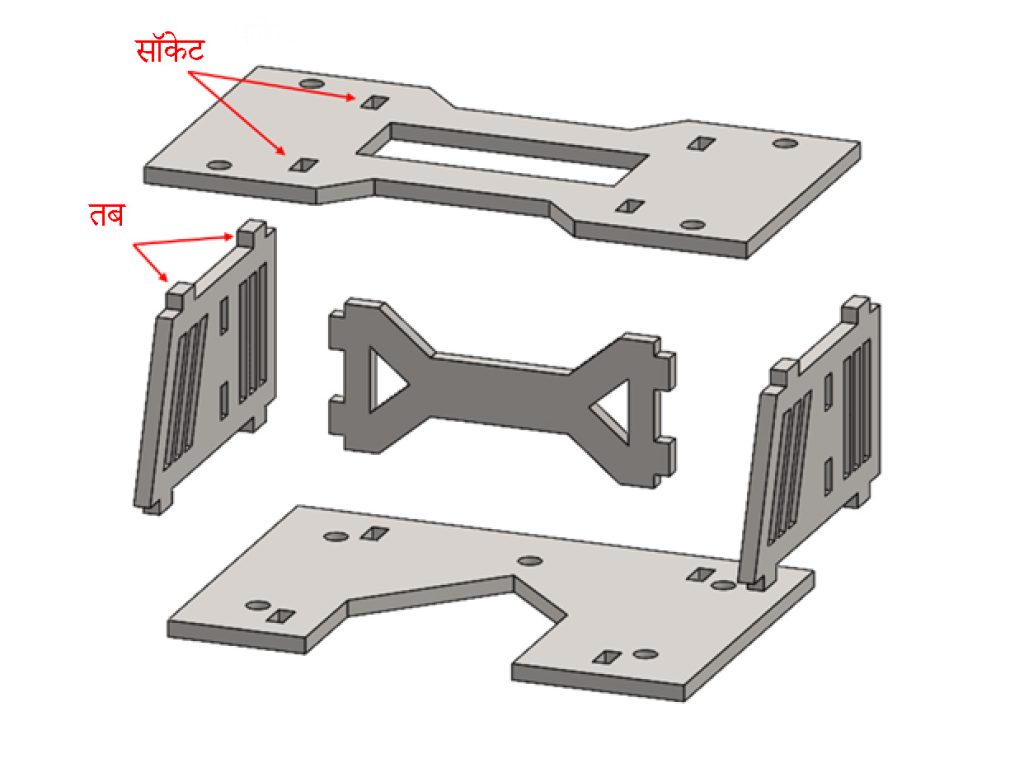
यह सुनिश्चित करना जरूरी है कि हर टैब अपने स्लॉट में सटीक फिट हो, ताकि असेम्बली के समय हिस्सों के बीच मूवमेंट न्यूनतम रहे। इसके अलावा, कुछ मामलों में यह भी महत्वपूर्ण है कि टैब पूरी तरह स्लॉट को पार न करे। इस पंप सपोर्ट के मामले में, यदि टैब स्लॉट से बाहर निकलता है, तो वेल्डिंग की कुल डाइमेंशन बदल जाएगी, जो स्वीकार्य नहीं है।
टैब और स्लॉट्स का डिज़ाइन एक सरल फॉर्मूला पर आधारित है। स्लॉट की चौड़ाई उस प्लेट की मोटाई के बराबर होती है जिसका उपयोग किया गया है। इस उदाहरण में, हिस्सा 3/8” (0.375) मोटी प्लेट से बना है, और स्लॉट इसी माप के अनुसार डिज़ाइन किया गया है। लेज़र कटिंग की सटीकता के कारण स्लॉट को ओवरसाइज़ करने की आवश्यकता नहीं थी। दूसरी डाइमेंशन डिज़ाइनर पर निर्भर करती है। इस मामले में, प्रत्येक स्लॉट की लंबाई 3/4” (0.75) रखी गई। अंत में, टैब की गहराई 0.35 इंच रखी गई ताकि वह 3/8” गहरे स्लॉट को पूरी तरह न पार करे।
अगर सब कुछ सही तरीके से किया गया है, तो फाइनल हिस्सा आसानी से असेम्बल हो सकता है। इस केस में, असेम्बली का समय एक मिनट से भी कम था और इसे खड़ा रखने के लिए किसी फिक्स्चर की जरूरत नहीं पड़ी। नीचे दी गई इमेज वेल्डिंग से पहले की फाइनल असेम्बली दिखाती है। जैसा कि आप देख सकते हैं, वेल्डिंग के लिए हिस्सा लगभग तैयार है और किसी अतिरिक्त प्रिपरेशन की आवश्यकता नहीं है। केवल 90 डिग्री के एक मैग्नेट का उपयोग किया गया, ताकि वर्टिकल सपोर्ट्स को स्क्वायर रखा जा सके—अन्य किसी फिक्स्चर की जरूरत नहीं पड़ी।
ऐसी सरल लोकेशन फीचर्स के साथ वेल्डिंग डिज़ाइन करने से फिक्स्चर में लगने वाले घंटे बचाए जा सकते हैं, जिससे अंततः कम लागत वाले हिस्से, ज्यादा उत्पादकता या फिर एक अच्छी तरह डिज़ाइन किए गए हिस्से के परिणामों का आनंद लेने के लिए अधिक समय मिल सकता है।