लेज़र कटिंग का पर्दाफाश: क्या आपको DIY करना चाहिए या तीसरे पक्ष का सहारा लेना चाहिए?
लेज़र कटिंग क्या है? लेज़र कटिंग एक CNC (कंप्यूटर न्यूमेरिकल कंट्रोल) प्रक्रिया है जिसमें केंद्रित और तीव्र प्रकाश किरण का…

आप दस मिनट का टाइम-लैप्स वीडियो देखते हैं। धुंधली रोशनी वाले गैरेज में चिंगारियाँ उड़ रही हैं। भारी लेदर वेल्डिंग जैकेट पहने एक व्यक्ति दो-इंच मोटी स्टील प्लेट को जोड़ रहा है, और पीछे तेज़ मेटल म्यूज़िक गूंज रहा है। आठवें मिनट तक वह फ्रेम पर सेफ्टी येलो पेंट की परत चढ़ा देता है। दसवें मिनट में वह एक बटन दबाता है, और विशाल स्टील रैम नीचे उतरकर 1/4-इंच शीट मेटल को एकदम सटीक 90-डिग्री कोण में मोड़ देता है। यह दृश्य बेहद संतोषजनक लगता है। और पूरी तरह से करने योग्य भी।
लेकिन औद्योगिक मशीनरी को बीस वर्षों तक रेट्रोफिट करने के अनुभव से मैं आपको साफ बता सकता हूँ कि कैमरा बंद होते ही क्या होने वाला है। वह खूबसूरत पीली मशीन अब खुद को तोड़ने की तैयारी में है।
प्रेस ब्रेक एक मस्तिष्क-विहीन दैत्य की तरह है। उसका वेल्डेड स्टील फ्रेम केवल कच्ची, अंधी ताकत है। जब तक उसे प्रोपोर्शनल वाल्व और ग्लास स्केल जैसे सटीक नियंत्रण तंत्र का नाज़ुक “नर्वस सिस्टम” दिशा नहीं देता, वह जागते ही बेकाबू झटके मारेगा। आप जो वीडियो ऑनलाइन देखते हैं, वे ठीक उसी क्षण कट जाते हैं जब बिल्डर को पता चलता है कि नई पेंट की हुई रैम इतनी बुरी तरह जाम हो रही है कि 400 डॉलर का माउंटिंग बोल्ट आधा कट जाता है। टैंक जैसी मजबूत दिखने वाली मशीन अचानक सस्ते खिलौने की तरह क्यों फेल हो जाती है?
जब आप एक-इंच मोटी स्टील प्लेट पर लगातार वेल्डिंग बीड डालते हैं, तो आप सिर्फ धातु को जोड़ नहीं रहे होते। आप उसमें हजारों पाउंड का अदृश्य आंतरिक तनाव बंद कर रहे होते हैं। जब औद्योगिक निर्माता 50-टन का प्रेस ब्रेक बनाते हैं, तो वे उसे सिर्फ वेल्ड और पेंट नहीं करते। वे पूरे भारी फ्रेम को गैरेज जितनी बड़ी भट्टी में डालकर 600°C पर घंटों तक “बेक” करते हैं, ताकि अंदर जमा तनाव निकल सके। अधिकांश गैरेज बिल्डरों के पास 600°C की भट्टी नहीं होती। वे भारी स्टील वेल्ड करते हैं, सिलेंडर बोल्ट करते हैं, और मान लेते हैं कि ज्यादा वजन ही कठोरता की गारंटी है। लेकिन जैसे ही रैम किसी धातु की शीट से टकराती है, वेल्डिंग से बंद हुआ तनाव मुक्त होने लगता है। फ्रेम मरोड़ खा जाता है। चार-फुट बेड में सिर्फ एक मिलीमीटर का ट्विस्ट भी इतना काफी है कि शीट का एक सिरा 90 डिग्री पर मुड़ता है और दूसरा 93 डिग्री पर रुक जाता है। आपने कोई प्रिसीजन टूल नहीं बनाया—आपने 50-टन का कबाड़ बनाने वाला यंत्र तैयार किया है। इतने समझदार फैब्रिकेटर इस जाल में बार-बार क्यों फंस जाते हैं?
DIY निर्माण के पहले तीन वीकेंड शुद्ध डोपामिन जैसे होते हैं। आप $1,200 का A36 स्टील ऑर्डर करते हैं। उसे काटते हैं, माउंटिंग होल ड्रिल करते हैं और कंकाल जैसी संरचना को स्टिच-वेल्ड करके खड़ा कर देते हैं। ढांचा वर्कशॉप की फ़र्श से ठीक वैसे ही उठता है जैसा आपके CAD मॉडल ने वादा किया था। यह तेज़ और दिखाई देने वाली प्रगति एक खतरनाक आत्मविश्वास पैदा करती है। क्योंकि आपने मोटी प्लेट में दो इंच का छेद सफलतापूर्वक ड्रिल कर लिया, आपको लगने लगता है कि असली मुश्किल काम तो मैकेनिकल चरण था। लेकिन ड्रिलिंग केवल सामग्री हटाना है। अपने हाइड्रॉलिक रैम के माउंटिंग फेस को आपस में—और बॉटम डाई के सापेक्ष—पूरी तरह समानांतर बनाना सिंगल-सेटअप, गैन्ट्री मिल पर की जाने वाली उच्च-परिशुद्धता मशीनिंग मांगता है। यदि यह सब-मिलीमीटर स्तर की समानांतरता नहीं है, तो आपके सिलेंडर पूरे स्ट्रोक के दौरान एक-दूसरे से जूझते रहेंगे। जब कठोर स्टील फ्रेम के भीतर दो हाइड्रॉलिक सिलेंडर कुश्ती शुरू कर दें, तो क्या होता है?
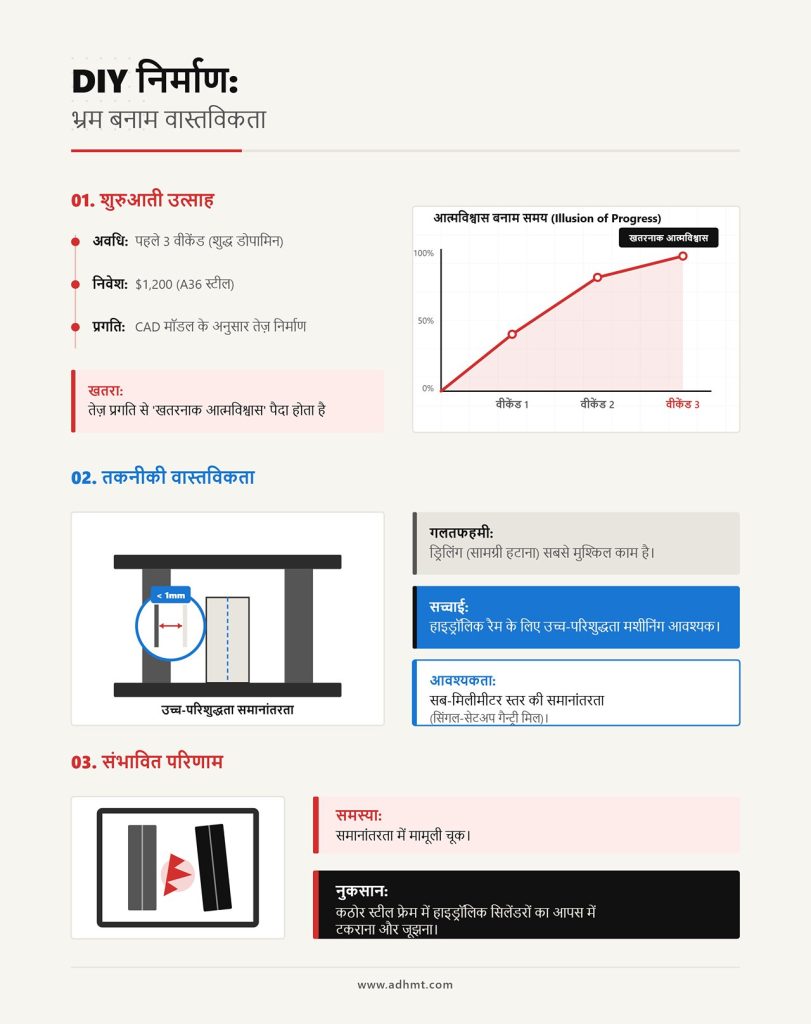
दो हाइड्रॉलिक सिलेंडरों को एक साधारण डायरेक्शनल वाल्व से जोड़िए, स्विच दबाइए, और रैम नीचे आ जाएगा। खाली मशीन में द्रव हमेशा कम प्रतिरोध का रास्ता चुनता है, और भारी स्टील ब्लॉक अपनी गाइड ट्रैक्स पर आसानी से फिसलता हुआ नीचे उतरता है। निर्माता इसका वीडियो बनाता है, ऑनलाइन डालता है और जीत की घोषणा कर देता है। लेकिन हवा को हिलाने में किसी सटीकता की ज़रूरत नहीं होती। जैसे ही ऊपर का टूल स्टील की शीट को छूता है, भौतिकी पूरी तरह बदल जाती है। पचास टन का प्रतिरोध सामने खड़ा हो जाता है। यदि बायाँ सिलेंडर दाएँ से एक क्षण पहले धातु को छू ले, तो रैम झुक जाता है। और जैसे ही रैम झुकता है, वह स्टील गाइड ट्रैक्स—जिन्हें गिब्स कहा जाता है—के खिलाफ फँसने लगता है। जाम हुआ रैम केवल रुकता नहीं; वह एक विशाल लीवर की तरह व्यवहार करता है, स्टील वेज़ को खरोंचता है और सिलेंडर सील के पास से हाइड्रॉलिक द्रव का रिसाव तेज़ी से बढ़ा देता है। भारी स्टील के टुकड़े को ऊपर-नीचे चलाना हाई स्कूल स्तर की हाइड्रॉलिक्स परियोजना है। लेकिन उसी स्टील को 50 टन के असममित लोड से जूझते हुए भी पूरी तरह समानांतर रखना एक बिल्कुल अलग मानसिकता और कौशल मांगता है।
एक सिंगल हाइड्रॉलिक गियर पंप को बिल्कुल केंद्र में लगे स्टील T-फिटिंग से जोड़िए। बाएँ सिलेंडर तक ठीक 36 इंच की आधा-इंच होज़ लगाइए, और दाएँ तक भी उतनी ही लंबाई की। एक ही निर्माण बैच के दो एकसमान सिलेंडर खरीदिए। पावर ऑन कीजिए। आपके विशाल स्टील रैम का एक पक्ष दूसरे से तेज़ी से नीचे गिरेगा।
हाइड्रॉलिक द्रव स्वभाव से आलसी होता है। उसे आपके CAD ड्रॉइंग्स से कोई मतलब नहीं। वह हमेशा कम से कम प्रतिरोध वाले रास्ते को चुनेगा। भले ही आप दोनों होज़ की लंबाई बिल्कुल बराबर रखें, पॉलीयूरीथेन पिस्टन सीलों का आंतरिक घर्षण प्रतिशत के एक छोटे से अंश तक अलग होगा। होन की गई स्टील बोर की माइक्रो-फिनिश भी पूरी तरह समान नहीं होगी। यही सूक्ष्म अंतर तय करता है कि दायां सिलेंडर चलना शुरू करने के लिए 800 PSI मांगे, जबकि बायां 810 PSI पर खुले। द्रव तुरंत दाईं ओर बहता है। रैम का दायां हिस्सा नीचे झपटता है, बायां पीछे रह जाता है, और आपकी भारी स्टील बीम पल भर में स्क्वायर से बाहर मुड़ जाती है।
इसी तरह 450 डॉलर का हार्डन स्टील पंच एक भी शीट मेटल मोड़ने से पहले बीच से टूट जाता है। तो सवाल है—इस आलसी द्रव से ईमानदार काम कैसे कराया जाए?
आपके पास मूलतः दो रास्ते हैं: कच्ची ताकत या एक “नर्वस सिस्टम”। दशकों तक औद्योगिक NC मशीनें एक विशाल मैकेनिकल टॉर्शन बार पर निर्भर रहीं—ठोस गोल स्टील की छड़, लगभग आपकी कलाई जितनी मोटी, जो बाएं और दाएं सिलेंडरों को भौतिक रूप से जोड़ती थी। यदि दायां हिस्सा नीचे गिरने की कोशिश करता, तो उसे बाएं हिस्से को भी साथ घसीटना पड़ता।
यह एक सीधा-सादा, लेकिन बेहद प्रभावी धक्का देने वाला हथियार है।
लेकिन मैकेनिकल सिंक्रोनाइज़ेशन की एक घातक कमजोरी है। जब आप असंतुलित बेंडिंग करते हैं—जैसे दस फुट लंबे बेड के बिल्कुल बाएं किनारे पर एक छोटा, मोटा ब्रैकेट बनाना—तो पूरा 50-टन का लोड मशीन के एक ही हिस्से पर आ जाता है। समय के साथ वह भारी टॉर्शन बार स्थायी रूप से मरोड़ खा जाता है। आंखों से यह दिखाई नहीं देता, लेकिन अचानक आपके 90-डिग्री बेंड एक तरफ 92 डिग्री निकलने लगते हैं। इसी समस्या से बचने के लिए आधुनिक CNC इलेक्ट्रो-हाइड्रॉलिक सिस्टम टॉर्शन बार को पूरी तरह छोड़ देते हैं। वे फ्रेम पर लीनियर ग्लास स्केल लगाते हैं, जो बाएं (Y1) और दाएं (Y2) सिलेंडरों की सटीक स्थिति को 0.001 मिलीमीटर तक पढ़ते हैं, और प्रोपोर्शनल सर्वो वाल्व के जरिए प्रति सेकंड सैकड़ों बार त्रुटि सुधारते हैं।
यही वह स्तर है जिस पर पूरी तरह CNC-आधारित समाधान काम करते हैं—जैसे ADH Machine Tool की CNC प्रेस ब्रेक मशीनें, जो उच्च-स्तरीय शीट मेटल बेंडिंग परिदृश्यों के लिए डिज़ाइन की गई हैं। लेकिन असली सवाल यह है—अगर आपने फ्रेम अपने गैरेज में वेल्ड किया है, तो इन नाजुक ग्लास स्केल को उस पर मशीन-ग्रेड सटीकता से कैसे माउंट करेंगे?
एक 4.5-इंच एंगल ग्राइंडर लें, उस पर फ्लैप डिस्क लगाएं। अब आठ फुट की दूरी पर स्थित दो स्टील माउंटिंग पैड्स को इस तरह घिसने की कोशिश करें कि वे इंसानी बाल की मोटाई जितने अंतर के भीतर पूरी तरह समानांतर हो जाएं।
आप ऐसा नहीं कर सकते।
फिर भी, यही वह सूक्ष्म सहनशीलता (टॉलरेंस) है जिसकी आवश्यकता लीनियर रेल्स और ग्लास स्केल्स को सही ढंग से माउंट करने के लिए होती है—वही घटक जो एक क्लोज़्ड-लूप हाइड्रोलिक सिस्टम को स्थिर और जीवित रखते हैं। गैराज में काम करने वाले निर्माता अक्सर अपने सिलिंडर माउंट वेल्ड कर देते हैं, हल्का-सा टेढ़ापन देखते हैं और उसे ग्राइंड करके सीधा करने की कोशिश करते हैं। वे सिलिंडरों को बोल्ट से कस देते हैं, यह मानकर कि भारी स्टील खुद-ब-खुद सीध में आ जाएगा। लेकिन जब कोई हाइड्रोलिक सिलिंडर हल्के कोण पर नीचे की ओर बल लगाता है, तो वह रैम को साइड की ओर गाइड ट्रैक्स में धकेल देता है। इलेक्ट्रॉनिक कंट्रोलर रैम को घर्षण के कारण धीमा होता देखता है और पीछे रह रहे सिलिंडर में और अधिक दबाव भेजता है। मशीन सचमुच खुद से लड़ने लगती है—रैम को ट्रैक्स में और कसती हुई—जब तक कि ब्रॉन्ज़ के वियर पैड आपके स्टील अप-राइट्स में गहरी खांचें नहीं बना देते।
आप किसी मैकेनिकल जाम को इलेक्ट्रॉनिक फीडबैक से ठीक नहीं कर सकते। लेकिन मान लीजिए किसी तरह आप स्थिर अवस्था में पूरी तरह समानांतरता हासिल भी कर लें—तो जैसे ही मशीन वास्तव में काम शुरू करेगी, तब क्या होगा?
किसी भारी प्रेस ब्रेक को आधा-इंच मोटी प्लेट पर बॉटम डेड सेंटर तक प्रहार करते हुए देखिए। मशीन पूरी तरह स्थिर नहीं रहती—वह हल्का-सा खुलती और फैलती है।
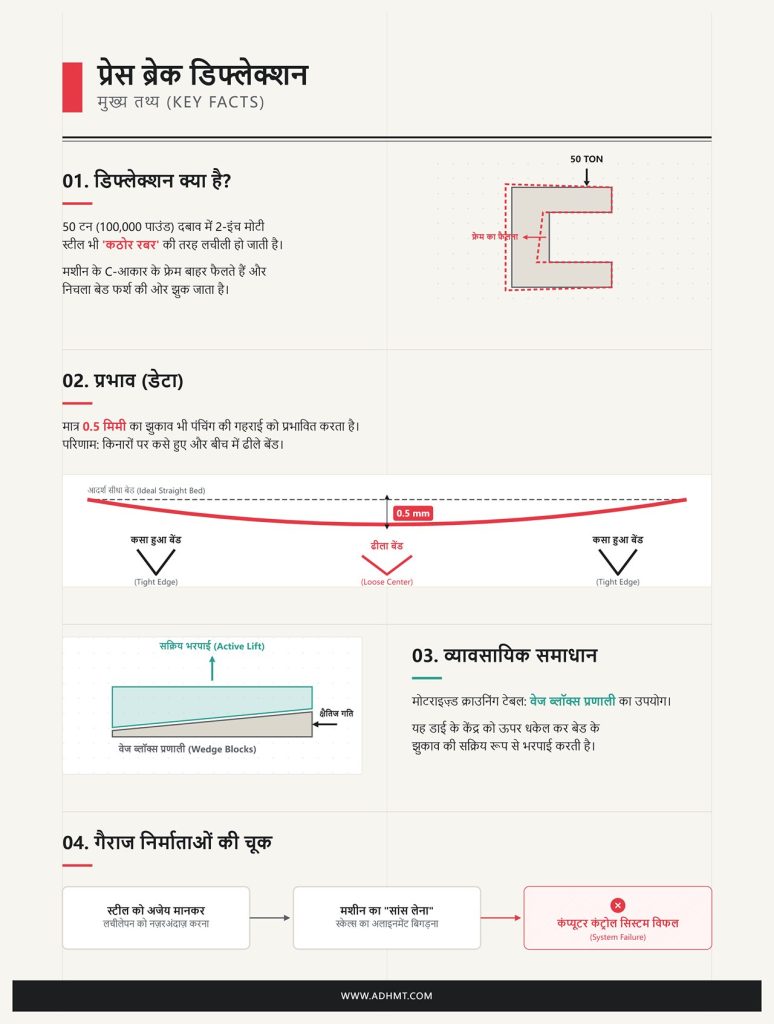
50 टन के हाइड्रोलिक दबाव के तहत मशीन के गहरे C-आकार के साइड फ्रेम बाहर की ओर फैलते हैं। निचले बेड का मध्य भाग फर्श की ओर झुक जाता है। औद्योगिक ऑपरेटर इसे डिफ्लेक्शन कहते हैं—और वे इसकी पहले से योजना बनाते हैं। यदि लोड के दौरान आपके बेड का केंद्र मात्र 0.5 मिलीमीटर भी नीचे झुक जाए, तो पंच शीट मेटल को डाई में पर्याप्त गहराई तक नहीं धकेल पाएगा। परिणामस्वरूप, आपके बेंड किनारों पर कसे हुए और बीच में ढीले होंगे। व्यावसायिक मशीनें इससे निपटने के लिए मोटराइज़्ड क्राउनिंग टेबल का उपयोग करती हैं—वेज ब्लॉक्स की एक प्रणाली जो सक्रिय रूप से डाई के केंद्र को ऊपर की ओर धकेलती है, ताकि बेड के झुकाव की भरपाई की जा सके। उच्च-टननेज और बड़े फॉर्मेट अनुप्रयोगों में, जहाँ यह प्रभाव और भी बढ़ जाता है, जैसे समाधान के लिए आप लार्ज प्रेस ब्रेक समाधान देख सकते हैं, जिन्हें ADH Machine Tool जैसे निर्माता वैश्विक सेवा नेटवर्क के साथ 100 से अधिक देशों में सपोर्ट करते हैं—ताकि क्राउनिंग, सटीकता और लंबी अवधि की स्थिरता केवल सिद्धांत नहीं, बल्कि उत्पादन-स्तर की वास्तविकता बनें।
गैराज निर्माता अक्सर इस पहलू को नज़रअंदाज़ कर देते हैं। वे एक कठोर फ्रेम बनाते हैं, यह मानकर कि दो-इंच मोटी स्टील प्लेट अजेय है। लेकिन 100,000 पाउंड के बल के नीचे स्टील भी कठोर रबर की तरह व्यवहार करने लगता है। फ्रेम लचीला हो जाता है, लीनियर स्केल्स अपनी संरेखण (अलाइनमेंट) से हट जाते हैं, और कंप्यूटर घबरा उठता है क्योंकि जिस ज्यामिति पर उसे भरोसा करने के लिए प्रोग्राम किया गया था, वही वास्तविकता में बदल रही होती है। आप उस कंट्रोल सिस्टम को कैसे प्रोग्राम करेंगे जिसे हर बार मशीन के “सांस लेने” पर बदलती हुई आकृति को नियंत्रित करना है?
वर्कबेंच पर रखा $1,200 का Rexroth प्रोपोर्शनल वाल्व बाहर से ढले हुए लोहे का अटूट ठोस टुकड़ा लगता है। लेकिन उसके भीतर मशीनिंग किया हुआ स्टील का स्पूल मानव बाल से भी पतली हाइड्रॉलिक ऑयल की परत पर तैर रहा होता है। जैसे ही CNC “दिमाग” 10-वोल्ट का सिग्नल भेजता है, एक सोलनॉइड उस स्पूल को मिलीमीटर के एक अंश भर सरकाता है, और दस मिलीसेकंड के भीतर 3,000 PSI दबाव वाले द्रव के प्रवाह को नियंत्रित कर देता है। यही आपके कंट्रोल लूप की मांसपेशी है। लेकिन मांसपेशियाँ समझदार नहीं होतीं, और हाइड्रॉलिक द्रव तो मानो भाग निकलने का उस्ताद होता है।
गैरेज में मशीन बनाने वाले लोग साफ-सुथरे, समकोण वाले स्कीमैटिक बनाते हैं। वे किसी सरप्लस डायरेक्शनल वाल्व को खरीदकर पाइपिंग जोड़ देते हैं और मान लेते हैं कि कंप्यूटर जैसे ही “रुक” कहेगा, द्रव भी ठीक उसी क्षण रुक जाएगा। लेकिन 50-टन के लोड के नीचे चलने वाला एक “सरल” हाइड्रॉलिक सर्किट भी कम-से-कम सात जगहों से चुपचाप दबाव खो सकता है। वाल्व स्पूल पर पड़ा एक सूक्ष्म खरोंच द्रव को टैंक की ओर बायपास कर देता है। SAE फ्लैंज फिटिंग में दबा हुआ O-रिंग लोड के नीचे दबाव रिसने देता है। सिलेंडर के भीतर लगा पॉलीयूरीथेन पिस्टन सील हल्का-सा मुड़ जाता है, जिससे तेल प्रेशर साइड से रिटर्न साइड में सरकने लगता है।
ये रिसाव आपको फर्श पर दिखाई नहीं देते। उनका असर आपको रैम की चाल में दिखता है।
यदि बाएँ सिलेंडर के भीतर केवल 50 PSI का होल्डिंग प्रेशर भी कम हो जाए, तो भारी स्टील बीम का वह हिस्सा धीरे-धीरे नीचे सरकने लगता है। कंप्यूटर को उस ड्रिफ्ट को तुरंत पकड़ना होता है और वाल्व को आदेश देना पड़ता है कि वह नाप-तौल कर थोड़ा-सा तेल वापस सिलेंडर में भेजे—इससे पहले कि टूलिंग शीट मेटल को टेढ़े कोण पर काटना या दबाना शुरू कर दे।
दबाव में गिरावट पकड़ने के लिए दिमाग को आँखों की ज़रूरत होती है। आप केवल पंप मोटर पर लगे रोटरी एन्कोडर या हाइड्रॉलिक लाइनों में लगे प्रेशर ट्रांसड्यूसर पर भरोसा नहीं कर सकते। आपको रैम की वास्तविक, भौतिक गति को सीधे मापना ही होगा।
हम यह काम Y1 (बाएँ) और Y2 (दाएँ) अक्षों पर लगे लीनियर ग्लास स्केल से करते हैं। सीलबंद एल्युमिनियम एक्सट्रूज़न के भीतर एक रीड हेड सूक्ष्म रेखाओं से उकेरी गई काँच की पट्टी के ऊपर तैरता है। जैसे ही रैम चलता है, एक सेंसर फोटोडायोड पर पड़ती परछाइयों की गिनती करता है और एक माइक्रोन तक की सूक्ष्म गति दर्ज कर लेता है। एक माइक्रोन यानी 0.001 मिलीमीटर। मानव बाल की मोटाई लगभग 70 माइक्रोन होती है।
लेकिन उस फैलते-सिकुड़ते, कराहते स्टील फ्रेम को याद रखिए। यदि आप 100,000 पाउंड के लोड के नीचे फैलने वाले C-फ्रेम पर कठोर काँच का स्केल सीधे बोल्ट कर दें, तो काँच टूटकर चकनाचूर हो जाएगा।
औद्योगिक मशीनें इस समस्या का समाधान स्केल को स्वतंत्र रेफरेंस फ्रेम पर माउंट करके करती हैं—ऐसे पृथक C-आकार के ब्रैकेट जो केवल निचले बेड के मृत केंद्र से जुड़े होते हैं और ऊपरी फ्रेम पर पड़ने वाले तीव्र तनाव से पूरी तरह अलग रहते हैं। इस तरह स्केल पंच और डाई के बीच की वास्तविक दूरी मापता है, मशीन के आसपास हो रहे यांत्रिक विकृतियों को पूरी तरह नजरअंदाज करते हुए। आपका कंप्यूटर उन परछाइयों को कितनी तेजी से प्रोसेस कर सकता है?
आप 8,000 डॉलर में Delem या Cybelec जैसा कोई स्वामित्व वाला कंट्रोलर खरीद सकते हैं, उसे वायर कर सकते हैं, और वह आपकी प्रेस ब्रेक को बीस वर्षों तक बेदाग चलाएगा। गैराज में काम करने वाले निर्माता इस कीमत को देखते हैं, भौंहें चढ़ाते हैं, और तुरंत LinuxCNC डाउनलोड कर लेते हैं।
LinuxCNC एक शानदार ओपन-सोर्स सॉफ्टवेयर है। Haas जैसे बड़े OEM ने भी अपनी व्यावसायिक मशीनों में हाई-स्पीड ट्रैजेक्टरी एडजस्टमेंट संभालने के लिए इसके आंतरिक ढांचे को अपनाया है। लेकिन वे इसे समर्पित, उच्च-गति हार्डवेयर के साथ जोड़ते हैं। एक DIY उपयोगकर्ता आमतौर पर इसे किसी पुराने Dell Optiplex पर इंस्टॉल करता है, सस्ता पैरेलल पोर्ट ब्रेकआउट बोर्ड जोड़ता है, और मान लेता है कि उसके पास औद्योगिक-ग्रेड कंट्रोलर है। ऐसा नहीं है। एक क्लोज्ड-लूप प्रेस ब्रेक के लिए रियल-टाइम कर्नेल अनिवार्य है। कंप्यूटर को ग्लास स्केल से सिग्नल पढ़ना, त्रुटि की गणना करना, और प्रति सेकंड सैकड़ों बार प्रोपोर्शनल वाल्व को समायोजित करना होता है। यदि पीसी का प्रोसेसर किसी बैकग्राउंड टास्क में सिर्फ 20 माइक्रोसेकंड के लिए भी उलझ जाए—जिसे ‘जिटर’ कहा जाता है—तो कंट्रोल लूप टूट जाता है। वाल्व क्षण भर अधिक समय तक खुला रह जाता है। रैम असंतुलित होकर झटके से टेढ़ा खिसक जाता है।
ओपन-सोर्स सॉफ्टवेयर भले ही मुफ्त हो, लेकिन रियल-टाइम विश्वसनीयता कभी मुफ्त नहीं मिलती।
प्रेस ब्रेक जैसे वातावरण में LinuxCNC को भरोसेमंद बनाने के लिए आपको काउंटिंग और सिग्नल जेनरेशन का काम एक समर्पित FPGA हार्डवेयर कार्ड—जैसे Mesa बोर्ड—को सौंपना पड़ता है। सॉफ्टवेयर केवल इंटरफेस है; असली दिमाग तो यह हार्डवेयर एक्सपेंशन कार्ड होता है। लेकिन दो सिलेंडरों को पूरी तरह समान स्तर पर रखने वाला परिपूर्ण दिमाग भी उस बेड को नहीं सुधार सकता जो स्वयं झुक रहा हो।
दस फुट लंबी 10-गेज स्टेनलेस स्टील शीट को मोड़कर देखिए—आपकी मशीन का केंद्र अवश्य झुक जाएगा। भले ही हाइड्रोलिक सिंक्रोनाइजेशन बिल्कुल सटीक हो, शीट के दोनों सिरे ठीक 90 डिग्री पर मुड़ेंगे, लेकिन बीच का हिस्सा 93 डिग्री पर रह जाएगा, क्योंकि पंच ढलती हुई डाई में सामग्री को पर्याप्त गहराई तक धकेल नहीं पाया। इसे आप सिलेंडर के दबाव से ठीक नहीं कर सकते। इसके लिए आपको बेड के आकार को भौतिक रूप से बदलना पड़ेगा।
इसे ही क्राउनिंग कम्पेनसेशन कहते हैं। एक वास्तविक CNC प्रेस ब्रेक में निचले डाई होल्डर के भीतर मोटर-चालित वेज (wedge) सिस्टम एकीकृत होता है। बेंड शुरू होने से पहले CNC कंट्रोलर सामग्री की मोटाई, V-डाई की लंबाई और स्टील की तन्यता शक्ति की गणना करता है। वह सटीक अनुमान लगाता है कि फ्रेम कितने दसवें मिलीमीटर तक खिंचेगा। फिर वह एक अलग सर्वो मोटर को सक्रिय करता है, जो विपरीत दिशा में लगे स्टील वेजों की श्रृंखला को चलाता है और निचले बेड के मध्य भाग को भौतिक रूप से ऊपर की ओर हल्का मोड़ देता है, ताकि वह पंच के साथ पूरी तरह संरेखित हो सके।
अब आप केवल धातु को नीचे नहीं दबा रहे हैं। आप यांत्रिक विकृति का गणितीय पूर्वानुमान लगा रहे हैं और उसे निष्प्रभावी करने के लिए अपनी ही मशीन को पहले से मोड़ रहे हैं।
मंद रोशनी वाले गैरेज में चिंगारियाँ उड़ रही हैं, जब एक विशाल C-फ्रेम पर अंतिम वेल्ड ठंडी हो रही है। आप आखिरी SAE फ्लैंज कसते हैं, LinuxCNC कंट्रोलर चालू करते हैं और मान लेते हैं कि अब सबसे कठिन काम पूरा हो चुका है। क्योंकि आपने मोटी प्लेट में दो इंच का छेद सफलतापूर्वक ड्रिल कर लिया, आपको लगता है कि मैकेनिकल चरण ही असली चुनौती था। ऐसा नहीं है। जब आप एक औद्योगिक मशीन बनाते हैं, तो फैब्रिकेशन केवल शुरुआती निवेश होता है। असली लागत कमीशनिंग में छिपी होती है। वाणिज्यिक विनिर्माण में इंस्टॉलेशन और सेटअप मशीन के जीवनचक्र की लागत का सबसे बड़ा हिस्सा ले लेते हैं, क्योंकि इस दौरान मशीन शून्य राजस्व उत्पन्न करती है जबकि खर्च लगातार बढ़ते रहते हैं। DIY निर्माता के लिए इसका अर्थ है 40% नियम: आप अपनी कुल परियोजना के लगभग आधे घंटे केवल इस कोशिश में लगा देंगे कि मशीन वही करे, जिसका वादा आपके CAD मॉडल ने किया था। टैंक जैसी मजबूत बनी मशीन चालू होते ही सस्ते खिलौने की तरह क्यों विफल होने लगती है?
क्योंकि कच्चा स्टील धोखा देता है।
आप मशीनिस्ट लेवल और प्रिसीजन स्क्वायर से फ्रेम को पूरी तरह सीधा कर सकते हैं, लेकिन जैसे ही 50 टन का हाइड्रोलिक बल बेड पर पड़ता है, सब कुछ विकृत होने लगता है। आप 10-गेज कोल्ड-रोल्ड स्टील की शीट डाई पर रखते हैं, फुट पेडल दबाते हैं और रैम को नीचे आते देखते हैं। बायाँ हिस्सा दाएँ से एक क्षण पहले पकड़ बनाता है। परिणामस्वरूप एक छोर पर कोण 90 डिग्री है और दूसरे पर 92 डिग्री। लोड के तहत आपका फ्रेम पूरी तरह समानांतर नहीं है। आप डाई होल्डर ढीला करते हैं, दाईं ओर 0.005-इंच का पीतल का शिम सरकाते हैं, बोल्ट फिर से टॉर्क से कसते हैं और एक और पीस बेंड करते हैं। अब रीडिंग 90.5 और 91 डिग्री दिखाती है।
आपने आवश्यकता से अधिक सुधार कर दिया।
आप मशीन को खोलते हैं, पीतल की शिम हटाकर उसकी जगह 0.003-इंच की स्टील शिम लगाते हैं, और फिर से कोशिश करते हैं। यही है दोहराव का अंतहीन चक्र। आप धातु नहीं मोड़ रहे; आप मशीन की ज्यामिति में छिपे भूतों का पीछा कर रहे हैं। हर समायोजन के लिए एक टेस्ट बेंड, माइक्रोमीटर से माप, और फिर पूरी असेंबली खोलना अनिवार्य है। लेकिन आप यह कैसे सुनिश्चित करेंगे कि हर एक परीक्षण में सामग्री बिल्कुल उसी स्थिति में रखी गई हो?
आप बैक-गेज पर निर्भर करते हैं। यह मोटर चालित स्टॉप आपकी शीट के किनारे की सटीक स्थिति तय करता है और फ्लैंज की लंबाई निर्धारित करता है। पेशेवर कार्यशालाएँ इन अक्षों का नियमित और सख्त कैलिब्रेशन करती हैं, क्योंकि यदि बैक-गेज आधा मिलीमीटर भी खिसक जाए, तो पंच के छूने से पहले ही पार्ट खराब हो जाता है। लेकिन एक घरेलू गैरेज में आपके पास कोई औद्योगिक मानक संदर्भ नहीं होता। आप बॉल-स्क्रू पर स्टील की दो उंगलियाँ बोल्ट करते हैं और सॉफ़्टवेयर को बताते हैं कि “ज़ीरो” वी-डाई के बिल्कुल केंद्र में है। पर उंगलियाँ लचीली हैं। बॉल-स्क्रू में बैकलैश है। आप गेज को 50 मिमी पर जाने का कमांड देते हैं, ब्लैंक को उसके खिलाफ सटाते हैं और बेंड करते हैं। डिजिटल कैलिपर से फ्लैंज नापते हैं—रीडिंग आती है 50.4 मिमी। आप सॉफ़्टवेयर ऑफ़सेट समायोजित करते हैं, दूसरा ब्लैंक मोड़ते हैं, फिर मापते हैं। अब यह 49.8 मिमी दिखाता है। आपके पहले 50 बेंड इसी पागल कर देने वाली जाँच-प्रक्रिया में खप जाएंगे—सिर्फ अपनी लिनियर रेल्स की यांत्रिक ढील को मैप करने के लिए महँगी एल्युमिनियम शीटें बर्बाद करते हुए। और जब भौतिक अक्ष आखिरकार सीध में आ भी जाएँ, तब उस कच्ची ताकत को कौन नियंत्रित कर रहा है जो रैम को नीचे धकेलती है?
प्रोपोर्शनल वाल्व अंधविश्वास पर नहीं चलते। उन्हें अपने स्पूल को सटीक प्रतिशत तक खोलने के लिए बेहद सटीक विद्युत धारा चाहिए, ताकि हाइड्रोलिक ऑयल की मात्रा बूंद-बूंद नियंत्रित की जा सके। पेशेवर तकनीशियन इन प्रणालियों को ट्यून करने के लिए 5,000 डॉलर के इनलाइन फ्लो मीटर और हाई-स्पीड ऑसिलोस्कोप का उपयोग करते हैं। आपके पास है 20 डॉलर का मल्टीमीटर—और आपके कान। आप कंट्रोलर में PID मान सेट करते हैं ताकि रैम की अवरोहण गति नियंत्रित रहे। यदि प्रोपोर्शनल गेन बहुत कम है, तो रैम सुस्त तरीके से नीचे आता है और प्रोग्राम की गई गहराई तक नहीं पहुँच पाता, जिससे आपका बेंड खुला रह जाता है।
और यदि आप गेन को बहुत ज्यादा बढ़ा दें, तो वाल्व जरूरत से ज्यादा तीव्र प्रतिक्रिया देता है।
राम लक्ष्य से आगे निकल जाता है, कंट्रोलर घबरा कर फ्लो उलट देता है, और भारी स्टील बीम ऊपर‑नीचे हिंसक तरीके से कांपने लगती है। इसे “हंटिंग” कहा जाता है। अपनी स्थिति खोजता हुआ 50‑टन का राम हाइड्रोलिक फिटिंग्स को तेजी से थका देता है, माउंटिंग बोल्ट काट देता है और टूलिंग तोड़ सकता है। आपको इन संख्यात्मक मानों को दिनों तक बारीकी से समायोजित करना पड़ता है—प्रतिशत के अंश भर बदलते हुए—ताकि सिलिंडर सिर्फ एक सुस्त, अनुमानित भनभनाहट के साथ चलें। लेकिन अगर आप ऐसी ट्यूनिंग पर समझौता कर लें जो आंखों को बस ठीक‑ठाक लगे, तो आगे क्या होता है?
आप 0.5‑डिग्री का अंतर स्वीकार कर लेते हैं। खुद को समझाते हैं कि DIY मशीन के लिए थोड़ा बहुत ढील चल जाता है। लेकिन CNC ब्रेक में “लगभग ठीक” का मतलब यह नहीं कि कभी‑कभार एकदम सही पार्ट निकल आएगा। इसका मतलब है कि आप लगातार 500 एक जैसे बेकार पार्ट बनाएंगे। आइए इस समझौते का हिसाब लगाते हैं। अगर आप 304 स्टेनलेस स्टील की $40 वाली शीट से एक एनक्लोज़र मोड़ रहे हैं, तो पहले बेंड की आधा‑डिग्री गलती दूसरे और तीसरे बेंड में बढ़ती जाती है। चौथे बेंड तक माउंटिंग होल पूरे एक‑आठवें इंच तक खिसक जाते हैं। पार्ट असेंबल ही नहीं होगा। और आपको यह तब पता चलता है जब पूरा बैच तैयार हो चुका होता है। आपकी हाइड्रोलिक ट्यूनिंग में की गई वही सूक्ष्म लापरवाही $2,000 के प्रीमियम स्टेनलेस को टेढ़े‑मेढ़े कबाड़ के ढेर में बदल देती है। व्यावसायिक CNC मशीनें इस जोखिम को पकड़ने के लिए रीयल‑टाइम लेजर एंगल माप का उपयोग करती हैं, हर बेंड में सिर्फ एक क्षण का अंश जोड़कर पूर्णता सुनिश्चित करती हैं। उस ऑटोमेशन के बिना, विनाशकारी स्क्रैप रेट से बचाव का आपका एकमात्र सहारा वही कठोर, हफ्तों लंबा कमीशनिंग चरण है जिसे आप टालना चाहते थे।
ज़रा मशीन से ध्यान हटाकर अपनी जेब पर नज़र डालें। कल्पना कीजिए कि आप किसी स्क्रैप यार्ड में खड़े हैं, जंग लगी विशाल I‑बीम और मोटी स्टील प्लेटों के ढेर को घूर रहे हैं। आपने गणित लगाया है। एक व्यावसायिक 50‑टन CNC प्रेस ब्रेक की कीमत लगभग $25,000 है। आपने फ्रेम बनाने लायक कच्चा स्टील मात्र $800 में खरीद लिया। आपको लगता है कि आपने सिस्टम को मात दे दी।
अगर आप सच में तुलना करना चाहते हैं—DIY बनाम व्यावसायिक CNC समाधान—तो अनुमान नहीं, ठोस स्पेसिफिकेशन देखें। टननेज, कंट्रोल सिस्टम, बैकगेज सटीकता, ऑटोमेशन इंटीग्रेशन और सेफ्टी फीचर्स जैसे तत्व ही असली लागत और प्रदर्शन तय करते हैं। ADH Machine Tool की 100% CNC‑आधारित मशीन रेंज (लेज़र कटिंग, बेंडिंग, ग्रूविंग, शीयरिंग और शीट मेटल ऑटोमेशन सहित) के विस्तृत तकनीकी विवरण, कॉन्फ़िगरेशन विकल्प और अनुप्रयोग परिदृश्य आप यहाँ से डाउनलोड कर सकते हैं: तकनीकी ब्रॉशर डाउनलोड करें।
आपने नहीं दी।
वह भारी स्टील सिर्फ कच्ची, मूर्खतापूर्ण ताकत है। पूरे समीकरण का यह सबसे सस्ता और सबसे आसान हिस्सा है। जिस क्षण आप इस मस्तिष्क‑विहीन दैत्य को जगा देते हैं, उसे नियंत्रित करने के लिए एक नाजुक तंत्रिका‑तंत्र और असल काम करने के लिए कठोर, सटीक दांतों की जरूरत पड़ती है। और तंत्रिका‑तंत्र सस्ते नहीं आते।
आपने मोटी स्टील प्लेट में दो इंच का छेद सफलतापूर्वक ड्रिल कर लिया, तो आपको लगता है कि मैकेनिकल चरण ही सबसे कठिन हिस्सा था। फिर जब आप वास्तव में किसी शीट को मोड़ने की कोशिश करते हैं, तब एहसास होता है कि आपका वेल्डेड फ्रेम धातु को आकार देने के लिए किसी ठोस सहारे की मांग करता है।
टूलिंग के जाल में आपका स्वागत है।
प्रेस ब्रेक अपनी फ्रेम से धातु नहीं मोड़ता। वह कठोर किए गए स्टील के पंच को सटीक रूप से ग्राइंड किए गए V-डाई में दबाकर धातु को आकार देता है। यदि आप एक साधारण इलेक्ट्रिकल एनक्लोज़र बनाना चाहते हैं, तो रिटर्निंग फ्लैंज के लिए जगह देने हेतु सेगमेंटेड गूसनेक पंचों का सेट चाहिए। यूरोप से आने वाला उच्च-गुणवत्ता 42CrMo स्टील का एक पंच और डाई सेट आसानी से $1,200 का पड़ता है। अलग-अलग मोटाई और बेंड रेडियस के लिए आपको कई सेटों की आवश्यकता होगी। देखते ही देखते, केवल अपने $800 के फ्रेम को उपयोगी बनाने के लिए आप लगभग $4,000 टूलिंग पर खर्च कर चुके होते हैं।
कुछ गैराज निर्माता इस खर्च से बचने के लिए मजबूत पॉलिमर से 3D प्रिंटेड डाई बनाने की कोशिश करते हैं। पतली एल्युमिनियम शीट के सीमित काम के लिए $200 का प्रिंटेड डाई सेट अस्थायी रूप से बजट बचा सकता है। लेकिन जैसे ही आप उसमें 10-गेज स्टील की शीट डालकर पैडल दबाते हैं, वह प्लास्टिक टूलिंग चिथड़ों की तरह टूट जाएगी। असली धातु मोड़नी है, तो असली स्टील खरीदनी पड़ेगी।
अब उस फ्लूइड पावर पर नज़र डालते हैं जो इस टूलिंग को चलाती है। संभव है आपने कुछ सौ डॉलर में सरप्लस हाइड्रॉलिक सिलिंडरों की एक जोड़ी जुटा ली हो। लेकिन सिलिंडर तो बस अंदर रॉड वाले खोखले ट्यूब हैं। असली वित्तीय रक्तस्राव कंट्रोल लूप में होता है।
इन सिलिंडरों को सूक्ष्म स्तर की सटीकता से चलाने के लिए आपको प्रपोर्शनल डायरेक्शनल वाल्व चाहिए। एक साधारण, बेसिक लॉग-स्प्लिटर वाल्व की कीमत लगभग $60 होती है। लेकिन ऑनबोर्ड इलेक्ट्रॉनिक्स वाले असली प्रपोर्शनल वाल्व—जो आपके बाएँ और दाएँ सिलिंडरों को जाम होने से बचाते हैं—की कीमत $850 प्रति यूनिट है। आपको ऐसे दो वाल्व चाहिए। फिर रैम की पोज़िशन मापने के लिए ग्लास लीनियर स्केल्स चाहिए, जो लगभग $500 प्रति यूनिट आते हैं। इसके साथ हाई-प्रेशर होज़, विशाल हाइड्रॉलिक रिज़र्वायर, 10-हॉर्सपावर का इलेक्ट्रिक मोटर और गियर पंप जोड़ दीजिए।
आपका $800 का स्क्रैप-स्टील फ्रेम अब $4,500 के नाज़ुक हाइड्रॉलिक अंगों का भार उठा रहा है।
और मोटी स्टील प्लेट की तरह, जो मार-झेल सह लेती है, प्रिसीजन हाइड्रॉलिक्स जरा-सी गलती भी माफ़ नहीं करतीं। टैंक जैसी मजबूत दिखने वाली मशीन अचानक सस्ते खिलौने की तरह क्यों फेल हो जाती है? क्योंकि वेल्डिंग की एक भटकी हुई चिंगारी यदि सिलिंडर रॉड पर छोटा-सा गड्ढा बना दे, तो पहले ही स्ट्रोक में अंदर का वाइपर सील फट जाएगा। फिर आप $80 प्रति बाल्टी की प्रीमियम हाइड्रॉलिक फ्लूइड टपकते हुए देखेंगे।
आपके बजट को सबसे ज़्यादा नुकसान पहुँचाने वाली चीज़ आपकी अपनी सीखने की प्रक्रिया है। आप इसे पहली ही कोशिश में सही नहीं कर पाएंगे।
आप किसी सेंसर की वायरिंग उलटी जोड़ देंगे। आप रैम को नीचे जाने का कमांड देंगे, कंट्रोलर गलत पोज़िशन पढ़ेगा, और पंप बंद वाल्व के खिलाफ डेड-हेड करने लगेगा। एक कमर्शियल मशीन में फैक्ट्री-सेट रिलीफ वाल्व इस गलती को संभाल लेता है। लेकिन आपके गैरेज में दबाव एक सेकंड के हिस्से में 4,000 PSI तक उछल जाएगा और आपके $850 के प्रोपोर्शनल वाल्व की अंदरूनी सीलें फट जाएँगी।
अगर आप ऐसी महंगी गलतियों से बचना चाहते हैं और हाइड्रॉलिक सिस्टम, कंट्रोल इंटीग्रेशन या कमर्शियल‑ग्रेड मशीन सेटअप पर विशेषज्ञ मार्गदर्शन चाहते हैं, तो ADH Machine Tool की टीम से सीधे बात करना एक समझदारी भरा कदम हो सकता है। उनके उत्पाद 100 से अधिक देशों में उपयोग किए जाते हैं और वैश्विक सेवा नेटवर्क के साथ वे आपकी एप्लिकेशन के अनुसार सही कॉन्फ़िगरेशन, सुरक्षा सेटिंग और कार्यान्वयन पर सलाह दे सकते हैं। अपनी आवश्यकता पर चर्चा करने या कोटेशन के लिए यहाँ संपर्क करें: संपर्क करें.
यही है “तीसरी कोशिश” का टैक्स।
आप पुर्ज़े सिर्फ एक बार नहीं खरीदते। पहले सस्ता वर्ज़न लेते हैं, वह टूट जाता है। फिर महँगा खरीदते हैं, उसे गलत तरीके से इंस्टॉल करते हैं, वह भी खराब हो जाता है। अंततः तीसरी बार खरीदते हैं और उसे वह सम्मान देते हैं जिसका वह हकदार है। इसमें उन प्रीमियम स्टेनलेस स्टील शीट्स की लागत भी जोड़ लें, जिन्हें आप अपने PID लूप्स ट्यून करते समय अनिवार्य रूप से टेढ़े-मेढ़े कबाड़ में बदल देंगे। DIY प्रेस ब्रेक की आर्थिक सच्चाई यह है कि जो मशीन आप अंत में पूरी करेंगे, उसकी लागत आपके शुरुआती बजट से तीन गुना होगी। और तब आप अपने अधूरे फ्रेम को देखते हुए सोचेंगे—क्या आपके पास सच में इसे अंत तक ले जाने की तकनीकी सहनशक्ति है?
हल्की रोशनी वाले गैरेज में चिंगारियाँ उड़ रही हैं, जब आप एक विशाल I-बीम पर खूबसूरत, सिक्कों की ढेरी जैसी वेल्ड की अंतिम परत डालते हैं। आप पीछे हटते हैं, हेलमेट उठाते हैं और उस कठोर स्टील के ढाँचे को निहारते हैं जिसे आपने अभी जन्म दिया है। वह अटूट लगता है। वह एक मशीन जैसा दिखता है।
लेकिन वह मशीन नहीं है। वह बिना दिमाग का दैत्य है।
वह वेल्डेड स्टील फ्रेम केवल कच्ची, बेजान ताकत है। प्रोपोर्शनल वाल्व, लीनियर एन्कोडर और कंट्रोल लॉजिक जैसे सूक्ष्म तंत्रिका तंत्र के बिना, वह जागते ही खुद को हिंसक तरीके से तोड़ डालेगा। CNC प्रेस ब्रेक बनाना सिर्फ भारी धातु के टुकड़ों को जोड़ देने की कला नहीं है। यह हाइड्रोलिक सिंक्रोनाइज़ेशन की कठोर और थका देने वाली परीक्षा है। इसलिए, इस यांत्रिक दानव पर अपना बजट लगाने से पहले, आपको अपनी क्षमताओं का ईमानदार आकलन करना होगा। आप वास्तव में क्या बनाने की कोशिश कर रहे हैं?
क्योंकि आपने मोटी प्लेट में सफलतापूर्वक दो इंच का छेद ड्रिल कर लिया, आप मान लेते हैं कि मैकेनिकल चरण ही सबसे कठिन हिस्सा है। आपको लगता है कि एक बार फ्रेम पूरी तरह स्क्वायर हो गया, तो मशीन सटीक मोड़ देगी।
अगर भारी स्टील की वेल्डिंग ही सटीकता की गारंटी होती, तो पेशेवर मेंटेनेंस टीमें अपना 80% समय पोस्ट-वेल्ड अलाइनमेंट पर क्यों खर्च करतीं?
पहली और अपरिहार्य दक्षता है उन्नत मेट्रोलॉजी। यदि किसी DIY निर्माता के पास सटीक माप उपकरण नहीं हैं, तो उसका स्क्रैप रेट एक व्यावसायिक वर्कशॉप की तुलना में दस गुना तक अधिक हो सकता है। आपके रैम की गति में मात्र 0.5 मिमी का विचलन लंबी बेंड पर 3 डिग्री तक का कोणीय त्रुटि उत्पन्न कर सकता है। आपको डायल इंडिकेटर और मास्टर स्क्वेयर की सहायता से रैम को मैप करना, शिम करना और बारीकी से कैलिब्रेट करना आना चाहिए—अन्यथा आपकी मशीन कभी भी उपयोग योग्य पुर्ज़ा तैयार नहीं कर पाएगी।
दूसरी दक्षता है हाइड्रॉलिक लॉजिक की ट्रबलशूटिंग। आप केवल होज़ जोड़ नहीं रहे होते; आप एक गतिशील द्रव-प्रणाली को संतुलित और ट्यून कर रहे होते हैं। आपको फ्लूड पावर स्कीमैटिक पढ़ना आना चाहिए, PID कंट्रोल लूप समायोजित करने चाहिए, और फ्लो रेट को इतनी सटीकता से संतुलित करना चाहिए कि बायाँ और दायाँ सिलेंडर कभी आपस में जाम न हों। यदि वे एक-दूसरे के विरुद्ध काम करने लगें, तो वे आपके माउंटिंग पिन काट सकते हैं या 1,200 डॉलर का पंच बीच से तोड़ सकते हैं।
तीसरी दक्षता है टूलिंग सीक्वेंसिंग और बेंड सिमुलेशन की समझ। आपको यह जानना होगा कि टनेज के दबाव में धातु का व्यवहार कैसा होता है। यदि आप सामग्री की मोटाई के छह गुना से कम चौड़ाई वाले फ्लैंज मोड़ते हैं, तो प्रारंभिक टेस्ट बेंड के दौरान गंभीर रैम स्लिपेज, टूल चिपिंग और पार्ट विकृति हो सकती है। यदि आप ऑफ-सेंटर लोड को कम करने के लिए टूलिंग बदलावों का सही क्रम तय नहीं कर पाते, तो आपका कठोर फ्रेम इन फ्लैंज विफलताओं को और बढ़ा देगा। यदि आपके पास फ्लूड डायनेमिक्स और मेट्रोलॉजी में उन्नत स्तर की समझ नहीं है, तो आप इस निर्माण प्रक्रिया से सुरक्षित कैसे निकलेंगे?
आप CNC के सपने से एक कदम पीछे हटते हैं। आपको एहसास होता है कि आपका लक्ष्य धातु मोड़ना है, कंट्रोल सॉफ्टवेयर लिखना नहीं।
न्यूनतम व्यवहार्य मार्ग है डिजिटल दिमाग को हटाकर शुद्ध यांत्रिक शक्ति पर भरोसा करना। प्रोपोर्शनल वाल्व और ग्लास स्केल से जूझने के बजाय, आप मैनुअल हाइड्रॉलिक कन्वर्ज़न की ओर स्केल डाउन करते हैं। आप साधारण रोटरी फ्लो डिवाइडर की मदद से सिलेंडरों को सिंक्रोनाइज़ करते हैं। बेंड एंगल नियंत्रित करने के लिए आप हाइड्रॉलिक सिलेंडरों को भारी मैकेनिकल लीडस्क्रू पर भौतिक रूप से “बॉटम आउट” होने देते हैं।
इसी तरह 2010 के दशक में गैराज बिल्डरों ने अपने प्रोजेक्ट्स को टिकाए रखा। यह तरीका आदिम है और संचालन में भारी कीमत वसूलता है। चूँकि आपके पास 11-एक्सिस स्वचालित बैकगेज नहीं है, इसलिए मैनुअल स्टॉप के साथ पार्ट को सीधा रखने के लिए आपको डिज़ाइन में चार-इंच के अतिरिक्त हैंडलिंग टैब जोड़ने पड़ते हैं। जटिल बेंड पर इससे कच्चे माल की लागत 20 से 30 प्रतिशत तक बढ़ जाती है।
लेकिन यह काम करता है।
यह विफलता दर को कम करता है क्योंकि यह एक नाज़ुक डिजिटल तंत्रिका-तंत्र की जगह अडिग मैकेनिकल स्टॉप्स लगा देता है। मैनुअल सेटअप में हर बार सेंसर गड़बड़ाने पर 850 डॉलर के वाल्व यूँ ही बर्बाद नहीं होते। यह आपको उस कच्ची ताकत का वास्तविक उपयोग करने देता है, जिसे आपने खुद जोड़कर तैयार किया है। लेकिन अगर आप हर प्रोजेक्ट में 30 प्रतिशत ज़्यादा कच्चा माल झोंक रहे हैं और हर एंगल बदलने पर मैनुअल लीडस्क्रू से जूझ रहे हैं, तो आपको खुद से पूछना होगा—आपके समय की असली कीमत क्या है?
टैंक जैसी मज़बूत बनी मशीन अचानक सस्ते खिलौने की तरह क्यों फेल हो जाती है? क्योंकि आप दशकों की औद्योगिक R&D को एक ही वीकेंड में दोहराने की कोशिश कर रहे हैं।
आधुनिक कमर्शियल CNC प्रेस ब्रेक सिर्फ एक-दो टेस्ट बेंड के सॉफ़्टवेयर इनपुट से ही फ्रेम डिफ्लेक्शन और बेड क्राउनिंग की ऑटो-क्षतिपूर्ति कर लेती हैं। इतनी उन्नत तकनीक के बावजूद 70 प्रतिशत पेशेवर ऑपरेटर आज भी रोज़ाना मटेरियल स्प्रिंगबैक और ग्रेन डायरेक्शन से जूझते हैं। जब फैक्ट्री-इंजीनियर्ड एल्गोरिद्म के बावजूद विशेषज्ञों को संघर्ष करना पड़ता है, तो आपकी घरेलू Python स्क्रिप्ट और कबाड़ से लाए गए सिलेंडर स्थिर टॉलरेंस बनाए रखने में कोई वास्तविक संभावना नहीं रखते।
अब आते हैं अंतिम निष्कर्ष पर। यदि आप एक फैब्रिकेटर हैं और ब्रैकेट, बंपर या एनक्लोज़र बेचकर कमाई करना चाहते हैं, तो शून्य से प्रेस ब्रेक बनाना वित्तीय आत्मघात है। 12,000 डॉलर में 20 साल पुरानी, जर्जर लेकिन कमर्शियल Durma या Amada ब्रेक खरीदकर उसमें आधुनिक कंट्रोलर लगाना कहीं अधिक समझदारी भरा सौदा है। आपको फैक्ट्री-डिज़ाइन किया हुआ फ्रेम, परखे हुए हाइड्रोलिक मैनिफोल्ड और सुरक्षित रिलीफ सिस्टम मिलते हैं—जो आपके चेहरे पर फटने वाले नहीं हैं।
कच्चे स्टील से CNC प्रेस ब्रेक बनाना कोई साधारण फैब्रिकेशन प्रोजेक्ट नहीं है—यह करियर बदलने जैसा निर्णय है। आप धातुकर्मी रहना छोड़कर हाइड्रोलिक कैलिब्रेशन तकनीशियन बनने का रास्ता चुन रहे हैं। अगर आपका लक्ष्य धातु को सटीक मोड़ना है, तो ताकत खरीदें और दिमाग अपग्रेड करें। लेकिन यदि आपका इरादा फ्लुइड डायनेमिक्स की जटिल और अंधेरी दुनिया में भटकने का है, तो फिर मशाल जला दीजिए।
