ADH Logo

13 वेल्डिंग दोष और लेजर कटिंग में डिज़ाइन टिप्स, ताकि इन्हें टाला जा सके

13 वेल्डिंग दोष और लेजर कटिंग में डिज़ाइन टिप्स, ताकि इन्हें टाला जा सके

लेजर और वॉटरजेट से कटी हुई पार्ट्स में वेल्डिंग दोष, जिन्हें आपको टालना चाहिए

वेल्डिंग की गुणवत्ता को क्या प्रभावित करता है? भले ही हम हर बार वेल्डिंग करते समय ‘परफेक्ट बीड’ बनाना चाहें, लेकिन हकीकत यह है कि प्रोटेक्टिव गैस खत्म हो सकती है, इलेक्ट्रोड वेल्ड पूल में डूब सकता है, ट्रैवल स्पीड सही न हो, करंट बहुत ज्यादा या बहुत कम हो सकता है, या वेल्ड की लोकेशन सही न हो।

ऐसे बहुत से छोटे-छोटे कारण होते हैं, जो वेल्डिंग में अनियमितताएं लाते हैं, और इन्हें दो श्रेणियों में बांटा जाता है: डिसकंटिन्युटीज़ या डिफेक्ट्स। आगे चलकर हम इन श्रेणियों को विस्तार से समझेंगे, लेकिन इतना जानना जरूरी है कि छींके, क्रैक और अधूरी पैठ जैसी समस्याएं वेल्डिंग में सबसे आम और बचने योग्य गलतियां हैं।

वेल्डिंग दोषों से बचने के लिए लेजर कट पार्ट्स का डिज़ाइन कैसे करें

एक सफल वेल्डिंग के लिए सबसे जरूरी है अच्छे से तैयार बेस मटेरियल्स। या कम-से-कम, एक अच्छे वेल्डर का होना। यह बहस का विषय है।

लेजर या वॉटरजेट से कटी हुई पार्ट्स डिबर की हुई और संभव हो तो स्केल-फ्री दी जाती हैं, जिससे बाद में तैयारी का काम बहुत कम रह जाता है। इससे समय की काफी बचत होती है।

जब वेल्डेड जॉइंट्स का डिजाइन करें, तो सुनिश्चित करें कि वेल्डिंग एरिया के आसपास पर्याप्त मटेरियल हो, और वहां कोई होल, प्रेस-फिट हार्डवेयर या बेंड न हों, क्योंकि वेल्डिंग के दौरान ये डैमेज हो सकते हैं।

मटेरियल चुनते समय ध्यान दें: कार्बन स्टील या स्टेनलेस स्टील को वेल्ड करना टाइटेनियम से कहीं आसान होता है। एलॉय भी देखें: एल्यूमिनियम 7075 बहुत मजबूत है, लेकिन अगर आपके पास फriction वेल्डर के लिए आधा मिलियन डॉलर नहीं हैं, तो 5052 या 6061 ही चुनें।

वेल्डिंग में सामान्य दोष

अगर उपरोक्त डिजाइन और मटेरियल फैक्टर्स को ध्यान में रखा जाए, तो आगे चलकर कई बड़ी समस्याओं से बचा जा सकता है, चाहे वे विजुअल अनियमितताएं हों या बड़ी विफलताएं।

यह तय करने के लिए कि किसी पार्ट को रिपेयर किया जाए या रिजेक्ट, इंडस्ट्री में अलग-अलग मापदंड होते हैं: वेल्डिंग के सभी डिफेक्ट्स डिसकंटिन्युटीज़ होते हैं, लेकिन हर डिसकंटिन्युटी डिफेक्ट नहीं होती।

वेल्डिंग में डिसकंटिन्युटी का मतलब है वेल्डिंग की सामान्य संरचना में कोई भी रुकावट। इसमें आंतरिक (इनक्लूजन, फ्यूजन की कमी) और बाहरी (क्रैक, पोरोसिटी, बाइट) दोनों तरह की समस्याएं आ सकती हैं।

वेल्डिंग डिफेक्ट वह डिसकंटिन्युटी है, जिससे जॉइंट की मजबूती, टिकाऊपन या रूप-रंग इतने प्रभावित हो जाएं कि उसे अस्वीकार करना पड़े। इसकी स्वीकार्यता एप्लीकेशन और स्लॉट के कोड/स्पेसिफिकेशन पर निर्भर करती है। अब जानते हैं कुछ आम वेल्डिंग डिफेक्ट्स के बारे में:

वेल्डिंग डिफेक्ट्स के प्रकार

आंतरिक वेल्डिंग डिफेक्ट्स:

  • इनक्लूजन: वेल्ड पूल में फंसे हुए बाहरी (अमेटलिक) पदार्थ, जैसे ऑक्साइड्स। ये वेल्ड को कमजोर और फेल होने के लिए प्रेरित करते हैं। इसे स्लैग इनक्लूजन भी कहते हैं।
  • फ्यूजन की कमी: जब फिलर मेटल बेस मेटल से पूरी तरह नहीं जुड़ता। कारण—गलत वेल्डिंग तकनीक, गलत पैरामीटर्स या मटेरियल की गंदगी।
  • अधूरी पैठ: जब फिलर मेटल बेस मेटल में पूरी तरह पैठ नहीं करता। वजह—खराब तकनीक, पैरामीटर्स की गलती या जॉइंट का खराब डिज़ाइन/तैयारी।

बाहरी वेल्डिंग डिफेक्ट्स:

  • क्रैक: वेल्ड या बेस मेटल में लाइनेयर दरारें। इनके कारण—अवशिष्ट तनाव, थर्मल शॉक या हाइड्रोजन से ब्रिटलनेस। कोल्ड क्रैकिंग तब होती है जब पीस ठंडी होकर वेल्ड-जॉइंट को तनाव देती है। हॉट क्रैक और क्रेटर क्रैक भी इसी श्रेणी में आते हैं। एल्यूमिनियम को प्रीहीट करें और हीट अफेक्टेड एरिया को जल्दी ठंडा होने से बचाएं।
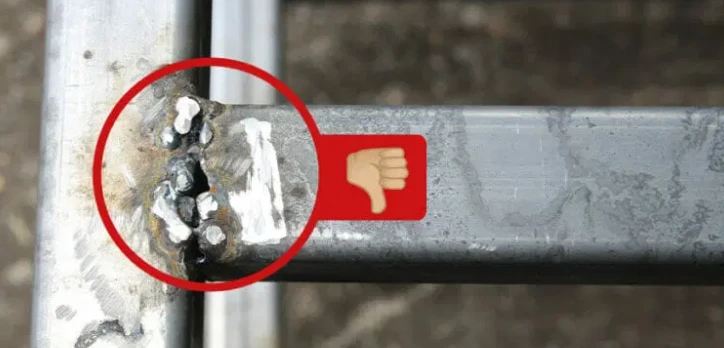
  • पोरोसिटी: वेल्ड मेटल में गैस बबल्स फंस जाती हैं। इससे जॉइंट कमजोर और असफलता के प्रति संवेदनशील हो जाता है।
  • बाइट: वेल्ड बीड के किनारे पर बनी खांचे जैसी नाली। इससे वेल्ड कमजोर और करप्शन के प्रति अधिक संवेदनशील हो जाती है।
  • ओवरलैप: जब फिलर मेटल बेस मेटल के ऊपर तो जम जाता है, लेकिन उससे फ्यूज नहीं होता। इससे वेल्ड कमजोर और फेल होने की संभावना बढ़ जाती है।
  • बर्न-थ्रू या पंक्चर: जब फिलर मेटल या आर्क बेस मेटल को तरह पार कर जाता है। इससे जॉइंट कमजोर और फेल के लिए संवेदनशील हो जाता है, और कभी-कभी बेस मेटल में छेद भी हो जाता है। इससे बचने के लिए करंट कम करें और ट्रैवल स्पीड बढ़ाएं।
  • स्पैटर: वेल्ड पूल से उड़ी छोटी-छोटी मेटल की बूँदें। ये भले ही सफाई का झंझट बढ़ाती हैं, लेकिन ज्यादातर मामलों में वेल्डिंग की मजबूती पर असर नहीं डालतीं।
  • अपूर्ण भराव: जब वेल्ड बीड बेस मेटल की ग्रूव को पूरी तरह नहीं भरता। इससे वेल्ड कमजोर और असफलता के प्रति अधिक संवेदनशील हो जाती है।
  • अत्यधिक रिइन्फोर्समेंट: जब फिलर मेटल बेस मेटल से बहुत ज्यादा ऊपर उठ जाता है। इससे वेल्ड में क्रैकिंग और आर्क की लंबाई बढ़ने की संभावना बढ़ती है।
  • मैकेनिकल डैमेज: फिजिकल डैमेज के कारण वेल्ड या बेस मेटल की कमजोरी। इससे जॉइंट की मजबूती घटती है।
  • मेटल व्हिस्कर्स: वेल्डिंग की सतह पर बनने वाली बाल जैसी पतली उभारें। ये शॉर्ट सर्किट कर सकती हैं, इलेक्ट्रिकल करंट प्रभावित कर सकती हैं, और हटाना मुश्किल हो सकता है।

वेल्डिंग डिफेक्ट्स की पहचान कैसे करें

वेल्डिंग डिफेक्ट्स दो श्रेणियों में बांटे जाते हैं: आंतरिक और बाहरी। आंतरिक डिफेक्ट्स आँखों से नहीं दिखते, इन्हें सिर्फ नॉन-डिस्ट्रक्टिव टेस्टिंग (NDT) से ही पकड़ा जा सकता है। बाहरी डिफेक्ट्स विजुअल इंस्पेक्शन के दौरान दिख जाते हैं।

वेल्डिंग इंस्पेक्शन के सामान्य तरीके:

  • विजुअल इंस्पेक्शन: सबसे आसान और आम NDT तरीका। इसमें वेल्ड को देखकर दरार, पोरोसिटी या बाइट जैसी समस्याएं पहचानी जाती हैं।
  • लिक्विड पेनिट्रेंट टेस्ट (PT): सतही दोषों को पहचानने के लिए कैपिलरी एक्शन का उपयोग। वेल्ड पर पेनिट्रेंट लगाया जाता है, फिर एक्स्ट्रा हटा दिया जाता है। डिफेक्ट्स में पेनिट्रेट फंस जाता है, जो अल्ट्रावायलेट लाइट या डेवलपर लगाने पर दिखता है।
  • मैग्नेटिक पार्टिकल टेस्ट (MT): सतही और उप-सतही दोषों के लिए। वेल्ड पर मैग्नेटिक फील्ड लगाया जाता है और मैग्नेटिक पाउडर छिड़का जाता है; डिफेक्ट्स फील्ड को डिस्टर्ब करते हैं और पाउडर जमा हो जाता है।
  • अल्ट्रासोनिक टेस्ट (UT): हाई-फ्रीक्वेंसी साउंड वेव्स से आंतरिक दोषों की पहचान। दोष वेव को ट्रांसड्यूसर की ओर रिफ्लेक्ट करते हैं, जिससे स्क्रीन पर दिखाई देते हैं।
  • रेडियोग्राफिक टेस्ट (RT): एक्स-रे या गामा किरणों से आंतरिक दोषों की पहचान। किरणें वेल्ड को पार करती हैं और फिल्म पर इमेज बनती है। दोष डार्क स्पॉट के रूप में दिखते हैं।

कौन सा NDT तरीका इस्तेमाल करना है, यह वेल्डिंग टाइप, मटेरियल और संबंधित मानकों पर निर्भर करता है। जैसे, PT और MT पाइपलाइन और प्रेशर वेसल्स में आम हैं, जबकि UT और RT पुलों और इमारतों जैसी क्रिटिकल स्ट्रक्चर्स में।

वेल्डिंग डिफेक्ट्स से जुड़े अक्सर पूछे जाने वाले सवाल

वेल्डिंग डिफेक्ट्स क्या हैं?

ये वेल्डेड जॉइंट्स में पाई जाने वाली कमियाँ या डिसकंटिन्युटीज़ होती हैं, जो उसकी मजबूती या टिकाऊपन को घटा सकती हैं, साथ ही रूप-रंग पर भी असर डाल सकती हैं। इनके कारणों में गलत तकनीक, मशीन पैरामीटर्स, बेस मेटल की गंदगी और जॉइंट डिज़ाइन की खामी (जैसे मटेरियल को सही से बेज़ल या तैयार न करना) शामिल हैं।

वेल्डिंग में डिसकंटिन्युटीज़ के कौन-कौन से प्रकार हैं?

डिसकंटिन्युटी वेल्डिंग में पाई जाने वाली कोई भी खामी है। भले ही हम चाहते हैं कि हमारी हर वेल्डिंग परफेक्ट हो, लेकिन प्रैक्टिकल रूप में हमें यह तय करना पड़ता है कि कौन सी डिसकंटिन्युटी इतनी गंभीर है कि उसे डिफेक्ट माना जाए।ूंकि डिसकंटिन्युटीज़ को ‘माइनर डिफेक्ट्स’ भी माना जा सकता है, इसलिए सभी आंतरिक और बाहरी श्रेणियां दोनों पर लागू होती हैं।

वेल्डिंग में सबसे आम फेल्योर मोड कौन सा है?

सबसे ज्यादा फेल्योर की वजह थकान (फटीग) है, जो आमतौर पर हीट अफेक्टेड जोन (HAZ) में दरारों के रूप में दिखती है। ये दरारें तनाव, गलत कूलिंग या गंदगी के कारण बनती हैं और लोड के दौरान कैटास्ट्रॉफिक फेल्योर का कारण बनती हैं।

कौन सा वेल्डिंग प्रोसेस सबसे ज्यादा डिफेक्ट्स के लिए संवेदनशील है?

शिल्डेड मेटल आर्क वेल्डिंग (SMAW या ‘स्टिक वेल्डिंग’) एक सस्ता और बहुपरकारी तरीका है, लेकिन यह अन्य तरीकों की तुलना में अधिक डिफेक्ट्स के लिए संवेदनशील होता है, क्योंकि यह काफी मैन्युअल प्रक्रिया है जिसमें कंज्यूमेबल इलेक्ट्रोड और फ्लक्स कोटिंग का इस्तेमाल होता है। फ्लक्स पिघलकर वेल्ड पूल के चारों ओर प्रोटेक्टिव माहौल बनाता है, जो सैद्धांतिक रूप से वेल्ड को गंदगी से बचाता है।

Don't forget, sharing is caring! : )
You May Also Like
We picked them just for you. Keep reading and learn more!

लेज़र वेल्डिंग मशीन के प्रकार: अपने पुर्जों और उत्पादन लक्ष्यों के लिए सही सिस्टम कैसे चुनें

मान लीजिए कि दो लेज़र वेल्डरों की निर्धारित शक्ति समान है। तैयार किए गए नमूनों पर दोनों स्वीकार्य सीम बनाते…

Read more

कोटेशन का अनुरोध करें

बस अपने प्रोजेक्ट की जानकारी के साथ फॉर्म भरें, और हमारी टीम आपको 24 घंटे के भीतर एक विस्तृत, बिना किसी बाध्यता के कोटेशन प्रदान करेगी। हम आपके खास जरूरतों और बजट के अनुसार समाधान तैयार करते हैं।
© 2026 ADH Machine Tool
  • हैलो

क्या आप संपर्क करना चाहते हैं?

हमारी विशेषज्ञ टीम से संपर्क करें और 24 घंटे के भीतर पेशेवर सुझाव प्राप्त करें।