लेज़र कटिंग मशीन निर्माताओं की तुलना कैसे करें
1. निर्माताओं की तुलना करने से पहले अपनी उत्पादन आवश्यकताएँ निर्धारित करें ब्रांडों की रैंकिंग से नहीं, बल्कि लिखित उत्पादन…

कई ऑपरेटर मानते हैं कि लेज़र वेल्डिंग में अचानक होने वाली खराबियाँ पुराने उपकरण या बस बदकिस्मती का नतीजा होती हैं। वास्तविकता यह है कि लगभग 80% शटडाउन सूक्ष्म गंदगी और तापमान में उतार-चढ़ाव के कारण होते हैं—जो घंटों पहले ही दिखाई दे चुके होते हैं, अगर उन्हें पहचानना आता। यहाँ आप किसी यांत्रिक टूट-फूट से नहीं, बल्कि अदृश्य जमाव से लड़ रहे होते हैं। स्टार्ट बटन दबाने से पहले “ऊपर-ऊपर से साफ” और “ऑप्टिकली बिल्कुल निर्दोष” के बीच की दूरी को खत्म करना जरूरी है। यह बात विशेष रूप से उन आधुनिक सिस्टम्स पर लागू होती है, जैसे कि FLW सीरीज हैंडहेल्ड लेजर वेल्डिंग मशीन, जहाँ कॉम्पैक्ट डिज़ाइन के कारण ऑप्टिकल पाथ की स्थिति सीधे प्रदर्शन से जुड़ी होती है।
फाइबर लेज़र वेल्डरों में दूषित ऑप्टिक्स एक मूक विनाशक की तरह होते हैं और अप्रत्याशित पावर लॉस व वेल्ड गुणवत्ता में गिरावट के लगभग 70–80% मामलों के लिए जिम्मेदार होते हैं। प्रोटेक्टिव लेंस पर धूल का एक भी कण केवल रोशनी को नहीं रोकता—वह उच्च-ऊर्जा बीम को सोख लेता है, जिससे स्थानीय रूप से गर्मी पैदा होती है और लेज़र बिखर जाता है। इसका असर तुरंत वेल्ड में पोरोसिटी या स्पैटर के रूप में दिखाई देता है। अगर इसे अनदेखा किया जाए, तो यही हॉटस्पॉट कोटिंग को जला सकता है, लेंस में दरार डाल सकता है, और उसके पीछे लगे महंगे फाइबर कनेक्टर तक को नुकसान पहुँचा सकता है।
तुरंत “व्हाइट ग्लव” टेस्ट करें। लिंट-फ्री दस्ताने पहनें और हल्के से प्रोटेक्टिव लेंस, फोकसिंग लेंस और लेज़र गन नोज़ल की अंदरूनी दीवारों को पोंछें। यदि दस्ताने पर कोई भी अवशेष दिखाई दे, तो समझिए वह हिस्सा प्रभावित हो चुका है। प्रोटेक्टिव ग्लास को रोज़ाना पूरी तरह साफ रहना चाहिए। हल्की-सी स्मज या खरोंच भी एक ही शिफ्ट में प्रकाश संचरण को 20–50% तक घटा सकती है।
सफाई के लिए वर्कशॉप के कपड़े या सामान्य कंप्रेस्ड एयर का उपयोग करने से बचें। शॉप एयर में अक्सर तेल और नमी के सूक्ष्म अंश होते हैं, जो लेज़र फायर होते ही गर्म काँच में जलकर स्थायी रूप से जम जाते हैं। इसके बजाय, डिनैचर्ड अल्कोहल को कॉटन स्वैब या ऑप्टिक्स-ग्रेड पेपर पर लगाकर सफाई करें। तेज़ सफेद रोशनी में काँच की जाँच करें, ताकि यह सुनिश्चित हो सके कि उस पर कोई धुंध या परत शेष न रहे।
गन ड्रॉअर में रखा गया प्रोटेक्टिव लेंस आपकी पहली सुरक्षा पंक्ति होता है। यह सबसे सस्ता रिप्लेसमेंट पार्ट है—आमतौर पर इसकी कीमत 10 डॉलर से कम होती है—फिर भी कई ऑपरेटर इसे बदलने से हिचकिचाते हैं। इस लेंस को हर 8 से 16 घंटे के उपयोग के बाद अवश्य बदलें, या यदि गैस फ्लो असामान्य हो जाए तो उससे पहले ही बदल दें। विडंबना यह है कि लेंस की तुलना में गंदे नोज़ल अधिक तेजी से जाम होते हैं। जब नोज़ल आंशिक या पूरी तरह अवरुद्ध हो जाता है, तो शील्डिंग गैस की धारा बिगड़ जाती है और टर्बुलेंस पैदा होता है, जो दूषित कणों को वापस लेंस की ओर खींच लेता है। प्रत्येक शिफ्ट के अंत में नोज़ल को वामावर्त घुमाकर निकालें, फिर उसे सावधानी से साफ़ करें और अच्छे से निरीक्षण करें।
तत्काल पाँच-मिनट की ट्रायेज चेकलिस्ट:
थर्मल कंट्रोल केवल मशीन को ओवरहीट होने से बचाने तक सीमित नहीं है—यह यह भी सुनिश्चित करता है कि ऑप्टिक्स अपने सटीक अपवर्तन गुण बनाए रखें। धुंधला या खराब हो चुका कूलेंट लगभग 40% थर्मल शटडाउन का कारण बनता है। जब द्रव का स्तर गिरता है या उसकी गुणवत्ता घटती है, तो लेज़र सोर्स आउटपुट बढ़ाकर इसकी भरपाई करता है, जिससे कुछ ही दिनों में तापमान 10–15°C तक बढ़ सकता है।
अब चिलर का निरीक्षण करें। कूलेंट स्तर पूरा होना चाहिए और तापमान 22±1°C पर स्थिर रहना चाहिए। रिज़रवॉयर खोलकर द्रव को ध्यान से देखें—वह पूरी तरह साफ़, बिना गंध वाला और तैरते कणों से मुक्त होना चाहिए। दूधिया या अपारदर्शी रंग बैक्टीरियल ग्रोथ या मिनरल स्केलिंग का संकेत देता है। साधारण नल का पानी उपयोग करने से खनिज जमा हो जाते हैं, जिससे पंप जाम होते हैं और कूलिंग चैनल सिकुड़ जाते हैं, परिणामस्वरूप गर्मी बाहर निकलने के बजाय फँस जाती है। ऐसी स्थिति में सिस्टम को तुरंत खाली करें और डी-आयोनाइज़्ड या डिस्टिल्ड पानी से अच्छी तरह फ्लश करें।
होसों का भौतिक रूप से निरीक्षण करें। पिंच टेस्ट करें: हर रबर लाइन को हल्के से दबाएँ—उसे मज़बूत लेकिन लचीला महसूस होना चाहिए। यदि होस भुरभुरी, कठोर या अत्यधिक मुलायम लगे, तो यह उसके अंदरूनी लाइनर के खराब होने का संकेत है, जो पंप में रबर के कण पहुँचाकर उसे दूषित कर सकता है। साथ ही चिलर की फ़िल्टर स्क्रीन और कंडेंसर पर धूल के जमाव की जाँच करें। सफ़ाई के लिए शॉप एयर का उपयोग न करें; इसके बजाय साफ़, सूखी गैस से फूँकें, ताकि विद्युत घटकों में नमी प्रवेश न करे।
चिलर दोबारा भरते समय की जाने वाली एक आम गलती है—बहुत अधिक कूलेंट डाल देना। ओवरफ़िलिंग से द्रव के फैलाव के लिए कोई जगह नहीं बचती, जिससे झाग बनता है। यह झाग सर्कुलेशन लाइनों में हवा के बुलबुले भेजता है और पंप कैविटेशन पैदा करता है—जो अक्सर कम द्रव स्तर पर चलाने से भी ज़्यादा विनाशकारी होता है। दोबारा भरने के बाद हमेशा एयर लाइनों को पर्ज करें, ताकि द्रव प्रवाह निरंतर, स्थिर और बिना रुकावट बना रहे।
महत्वपूर्ण संकेत लॉग:
| जाँच बिंदु | मानक | आज की रीडिंग | रुझान (↑/↓/स्थिर) |
|---|---|---|---|
| तापमान | 22±1°C | ||
| स्तर | पूर्ण | ||
| पारदर्शिता | साफ़ / बिना गंध |
यदि ऑप्टिक्स बिल्कुल साफ़ हैं और कूलिंग भी स्थिर है, फिर भी पोरॉसिटी की समस्या बनी हुई है, तो संभवतः कारण गैस डिलीवरी सिस्टम है। अवरुद्ध नोज़ल या दूषित फ़िल्टर, समान शील्डिंग कवरेज को बाधित करके लगभग 30% पोरॉसिटी दोषों के लिए ज़िम्मेदार होते हैं। जैसे ही सुरक्षात्मक गैस की परत टूटती है, वातावरण से नाइट्रोजन और ऑक्सीजन वेल्ड पूल में घुस जाते हैं, जिससे मज़बूत जोड़ भी महँगे रीवर्क में बदल जाते हैं।
तुरंत गैस टिप्स और नोज़लों पर स्पैटर के जमाव की जाँच करें। यदि गैस का प्रवाह बाधित महसूस हो या 10–20% तक गिर जाए, तो नोज़ल को साफ़ करें या बदल दें। यह भी सुनिश्चित करें कि दबाव निर्धारित स्तर पर स्थिर बना रहे—आमतौर पर आर्गन के लिए 0.1 से 0.3 MPa। गेज में उतार-चढ़ाव आमतौर पर लीकेज या रेगुलेटर की खराबी का संकेत होता है।
एयर फ़िल्टर हर महीने बदलें और सभी फिटिंग्स में रिसाव की जाँच साबुन-पानी परीक्षण से करें। बुलबुले दिखने का मतलब है वहाँ दरार या लीकेज है, जहाँ से हवा खिंच सकती है (वेंटुरी प्रभाव) या गैस बाहर निकल सकती है। एक और महत्वपूर्ण बिंदु: हमेशा हवा की गुणवत्ता की पुष्टि करें। यदि ऑप्टिक्स के पास न्यूमैटिक सिस्टम के लिए शॉप एयर का उपयोग किया जाता है, तो सुनिश्चित करें कि वह पूरी तरह फ़िल्टर की गई और सूखी हो। कंप्रेसर से निकलने वाली ऑयल मिस्ट लेंस को दूषित कर सकती है, और साफ़ तथा सूखी गैस के बिना नोज़ल बहुत तेज़ी से खराब होते हैं।
त्वरित ऑडिट:
कंपन सटीकता को कमज़ोर कर देता है। व्यस्त कार्यशाला में ऑप्टिकल अलाइनमेंट एक सप्ताह के भीतर 0.1–0.5 मिमी तक खिसक सकता है। यह छोटा-सा बदलाव भी वेल्ड की पैठ की गहराई को प्रभावित करता है और पतली सामग्री में बर्न-थ्रू का कारण बन सकता है।
यदि आपके उपकरण में अंतर्निर्मित डायग्नोस्टिक सुविधा है, तो उसे चलाएँ। अन्यथा, किसी जानी-पहचानी स्क्रैप धातु पर मैनुअल टेस्ट वेल्ड करें। बने हुए स्पॉट का व्यास मापें—अधिकांश पारंपरिक सेटअप के लिए यह आदर्श रूप से 0.3 मिमी से कम होना चाहिए। पावर आउटपुट की स्थिरता जाँचें; यह निर्धारित मान से ±5% के भीतर रहनी चाहिए। यदि उन्नत डायग्नोस्टिक उपकरण उपलब्ध नहीं हैं, तो मीटर की मदद से कार्य सतह पर पावर जाँचकर बीम प्रोफ़ाइल का दृश्य आकलन करें। 10% से अधिक पावर ड्रॉप नोज़ल में रुकावट या ऑप्टिकल पाथ के गलत अलाइनमेंट का संकेत देता है।
प्रमाणित तकनीशियन को हर तिमाही ऑप्टिक्स और मूवमेंट का व्यापक ऑडिट करना चाहिए, जिसमें निर्धारित ग्रीस से X/Y रेल और गियर्स का स्नेहन शामिल हो। इन अंतरालों के बीच, दैनिक रूप से प्रदर्शन रुझानों की निगरानी करके आप अप्रत्याशित समस्याओं को पहले ही रोक सकते हैं।
एस्केलेशन फ़्लोचार्ट:
रिएक्टिव मरम्मत से प्रेडिक्टिव मेंटेनेंस की ओर जाने के लिए प्रतिदिन तीन प्रमुख मेट्रिक्स पर नज़र रखें: ऑप्टिक स्वाइप रेज़िड्यू (स्केल 0–5), कूलेंट कंडक्टिविटी (<10 µS/cm), और गैस प्रेशर में उतार-चढ़ाव (<5%)। इन संकेतकों का ट्रैक रखने से संभावित विफलताओं में से लगभग 80% का अनुमान एक से दो सप्ताह पहले लगाया जा सकता है, इससे पहले कि वे डाउनटाइम का कारण बनें। आवश्यक स्पेयर का छोटा स्टॉक बनाए रखें—20 लेंस प्रोटेक्टर, 10 नोज़ल और 5 लीटर डीआयोनाइज़्ड पानी। यह सीमित भंडार उत्पादन में रुकावट को 90% तक कम कर सकता है।
केवल बाहरी कैबिनेट को पोंछने वाला ऑपरेटर लेंस को होने वाले नुकसान से नहीं बचा सकता। प्रभावी रखरखाव के लिए साधारण सफ़ाई नहीं, बल्कि एक केंद्रित पायलट चेक की आवश्यकता होती है—खासकर तब, जब उत्पादन हाथ में पकड़े जाने वाले लेज़र वेल्डिंग यूनिट्स पर निर्भर हो।
यदि आप अपनी मेंटेनेंस प्रक्रिया को मानकीकृत करना चाहते हैं या मशीन‑विशेष चेकलिस्ट की आवश्यकता है, तो विस्तृत तकनीकी संसाधनों के लिए डाउनलोड करें अनुभाग उपयोगी हो सकता है। और यदि किसी भी चरण में संदेह हो, तो प्रमाणित सहायता के लिए सीधे संपर्क करें ताकि अनावश्यक डाउनटाइम से पहले समस्या हल की जा सके।
यह निरीक्षण पाँच से सात मिनट का होता है और पहली आर्क फ़ायरिंग से पहले हर हाल में पूरा किया जाना चाहिए। इसमें लेज़र के पूरे पाथ का पालन किया जाता है—उत्पत्ति से लेकर डिलीवरी तक।
1. ऑप्टिक्स ट्रायेज (2 मिनट) ऑप्टिकल पाथ तत्काल विफलता का सबसे बड़ा जोखिम रखता है। टॉर्च की मदद से लेंस प्रोटेक्टर विंडो का निरीक्षण करें। स्पैटर, धुएँ की परत या सतह पर खरोंच देखें, जो प्रदर्शन को प्रभावित कर सकती हैं।
2. कूलिंग क्विक‑वाइटल्स (1 मिनट) गर्मी लेज़र प्रदर्शन के लिए सबसे बड़ा ख़तरा है। चिलर या कूलेंट का तापमान जाँचें और सुनिश्चित करें कि वह मशीन की निर्दिष्ट सीमा में है। कूलेंट का स्तर और—सबसे महत्वपूर्ण—उसकी स्पष्टता (क्लैरिटी) की जाँच करें।
3. गैस और इलेक्ट्रिकल स्कैन (2 मिनट) रेगुलेटर या मास‑फ़्लो मीटर से शील्डिंग गैस प्रेशर की पुष्टि करें। फिटिंग्स के आसपास किसी भी सीटी जैसी आवाज़ पर ध्यान दें, जो लीकेज का संकेत हो सकती है। सभी दिखाई देने वाले केबल रूट्स के साथ चलें, विशेष रूप से फ़ाइबर केबल और वेल्डिंग हेड पर ध्यान केंद्रित करें।
4. माइक्रो टेस्ट (2 मिनट) किसी निर्धारित सैंपल पीस पर या मशीन के इन-बिल्ट टेस्ट प्रोग्राम के माध्यम से एक संक्षिप्त, मानकीकृत टेस्ट वेल्ड करें। पावर आउटपुट में किसी भी तरह की अनियमितता, आर्क की अस्थिरता, या असामान्य स्पैटर पैटर्न पर ध्यान दें। टेस्ट बिना किसी त्रुटि के सफलतापूर्वक पूरा हो जाने पर ही उत्पादन शुरू किया जाना चाहिए।
| चरण | कार्य का नाम | अवधि | निरीक्षण कार्रवाइयाँ | मुख्य नियम एवं मानक |
|---|---|---|---|---|
| 1 | ऑप्टिक्स ट्रायेज | 2 मिनट | टॉर्च की सहायता से लेंस प्रोटेक्शन विंडो का दृश्य निरीक्षण करें। स्पैटर, धुएँ के अवशेष या खरोंच की जाँच करें। | नियम: यदि किसी भी प्रकार की क्षति पाई जाए, तो पार्ट को तुरंत बदलें। नमी या तेल से होने वाले संदूषण से बचने के लिए सामान्य शॉप रैग या साधारण कंप्रेस्ड एयर का उपयोग न करें। केवल स्वीकृत वाइप्स का प्रयोग करें या उपभोज्य घटक को बदल दें। |
| 2 | कूलिंग क्विक-वाइटल्स | 1 मिनट | चिलर के तापमान की उसकी निर्दिष्ट सीमा से तुलना करें। कूलेंट के स्तर और पारदर्शिता की जाँच करें। | मानक: कूलेंट साफ रहना चाहिए। यदि वह धुंधला, भूरा या तैलीय दिखाई दे, तो उत्पादन रोकें और सिस्टम को सर्विस के लिए टैग करें। जहाँ लागू हो, कंडक्टिविटी रीडिंग दर्ज करें। |
| 3 | गैस और इलेक्ट्रिकल स्कैन | 2 मिनट | शील्डिंग गैस प्रेशर की पुष्टि करें, लीक की आवाज़ सुनें, और सभी दिखाई देने वाले केबल रूट (फाइबर केबल और वेल्डिंग हेड) का निरीक्षण करें। | जाँच: कनेक्टर के पास किसी भी प्रकार की गर्मी या फाइबर कवरिंग में रंग परिवर्तन पर ध्यान दें। गैस लाइनों में मोड़ न हों—अन्यथा वेल्ड में छिद्रता या नोज़ल के अत्यधिक गर्म होने की समस्या हो सकती है। |
| 4 | माइक्रो टेस्ट | 2 मिनट | आरक्षित कूपन पर एक छोटा, मानक टेस्ट वेल्ड करें या मशीन के इन-बिल्ट टेस्ट प्रोग्राम का उपयोग करें। | पावर फ्लक्चुएशन, आर्क की अस्थिरता या असामान्य स्पैटर की निगरानी करें। यदि मशीन सही ढंग से कार्य करे, तो उत्पादन आगे बढ़ सकता है। |
ऑपरेटर की ज़िम्मेदारियाँ तब तक समाप्त नहीं होतीं जब तक मशीन की स्थिति दर्ज न कर ली जाए। यह तीन मिनट का हैंडओवर आवश्यक डेटा कैप्चर करता है, जिससे तकनीशियन संभावित शुरुआती चेतावनी संकेतों को समय रहते पहचान सकें और वे आगे चलकर गंभीर उपकरण विफलताओं में न बदलें।
कार्यस्थल छोड़ने से पहले, ऑपरेटरों को एक विस्तृत पाँच-फ़ील्ड लॉग पूरा करना अनिवार्य है:
यदि कोई भी जांच असफल होती है या सामान्य मानकों से विचलन दिखाती है, तो ऑपरेटर को उसकी गंभीरता के अनुसार फ़्लैग असाइन करना चाहिए। Level 1 तत्काल शटडाउन का संकेत देता है (जैसे कूलेंट का अत्यधिक तापमान); Level 2 अगली शिफ्ट में मेंटेनेंस शेड्यूल करने की आवश्यकता दर्शाता है; और Level 3 ऐसी स्थिति को दर्शाता है जिस पर केवल निगरानी रखनी है। इससे यह सुनिश्चित होता है कि अगला ऑपरेटर अनजाने में ऐसी मशीन न चलाए जो गंभीर विफलता के जोखिम पर हो।
अधिकांश मेंटेनेंस मैनुअल कठोर सफाई प्रक्रियाओं की सलाह देते हैं, लेकिन लेज़र वेल्डिंग में अत्यधिक सफाई वास्तव में नुकसानदेह हो सकती है। तकनीशियन का लक्ष्य हर पुर्ज़े को चमकाना नहीं होता—बल्कि उन सूक्ष्म विचलनों को समय रहते पहचानना होता है जो आगे चलकर गंभीर खराबियों में बदल सकते हैं। जहाँ दैनिक ऑपरेटर जांच सतही साफ़-सफ़ाई पर केंद्रित होती है, वहीं साप्ताहिक और मासिक तकनीशियन रूटीन ड्रिफ्ट पर ध्यान देते हैं: ऑप्टिक्स और कैलिब्रेशन में होने वाले वे सूक्ष्म बदलाव जो धीरे-धीरे सटीकता को कम कर देते हैं। यही सिद्धांत हैंडहेल्ड सिस्टम—जैसे FLW सीरीज हैंडहेल्ड लेजर वेल्डिंग मशीन—पर भी समान रूप से लागू होता है, जहाँ कॉम्पैक्ट डिज़ाइन के कारण ड्रिफ्ट जल्दी नज़रअंदाज़ हो सकता है।
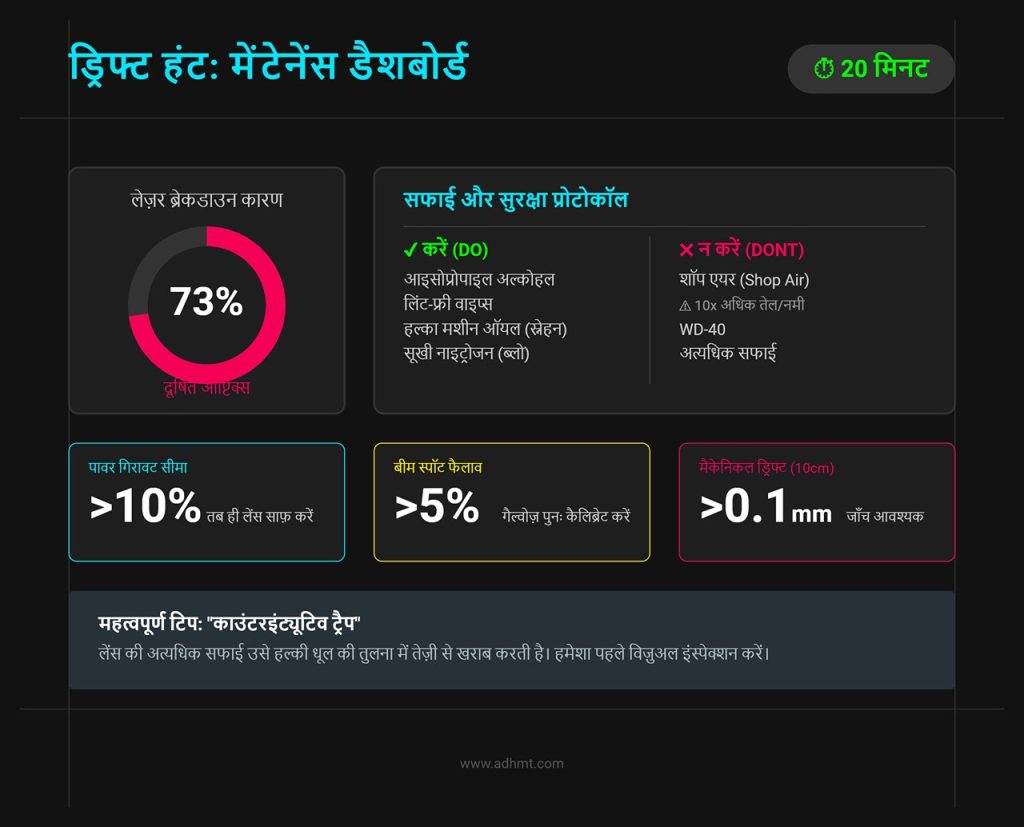
उच्च-आउटपुट सुविधाओं की रिपोर्ट बताती हैं कि 73% लेज़र वेल्डर ब्रेकडाउन दूषित या गलत-संरेखित ऑप्टिकल कंपोनेंट्स के कारण होते हैं। साप्ताहिक निरीक्षण—जिसे 20 मिनट का “ड्रिफ्ट हंट” कहा जाता है—इसी क्रमिक गिरावट को रोकने के लिए बनाया गया है, ताकि महंगे पुर्ज़ों को बदलने की नौबत न आए।
शुरुआत QBH कनेक्टर्स और लेंस प्रोटेक्टर्स में ढीलापन या जले हुए निशानों की जांच से करें। कंपन के कारण समय के साथ ये जोड़ ढीले पड़ सकते हैं, इसलिए सुनिश्चित करें कि वे अच्छी तरह से कसे हुए हों। प्रोटेक्टर्स पर खरोंच देखें—धूल भरे माहौल में ये आमतौर पर 50–100 घंटे में फेल हो जाते हैं। यदि सफाई आवश्यक हो, तो आइसोप्रोपाइल अल्कोहल से हल्के गीले किए गए लिंट-फ्री वाइप्स का उपयोग करें। कभी भी शॉप एयर का उपयोग न करें। सामान्य कंप्रेस्ड एयर लाइनों में हटाई जाने वाली गंदगी की तुलना में लगभग दस गुना अधिक तेल और नमी के कण होते हैं, जो तुरंत लेंस कोटिंग को नुकसान पहुँचा सकते हैं।
तकनीशियनों को “काउंटरइंट्यूटिव ट्रैप” से भी बचना चाहिए: लेंस की अत्यधिक सफाई उन्हें हल्की धूल की तुलना में कहीं तेज़ी से घिस देती है। हमेशा पहले विज़ुअल इंस्पेक्शन करें। फोकसिंग लेंस को तभी साफ़ करें जब टेस्ट सैंपल में पावर 10% या उससे अधिक की गिरावट दिखाई दे। यदि थर्मल कार्ड टेस्ट में बीम स्पॉट 5% से अधिक फैलता है, तो बिना देरी किए गैल्वोज़ को पुनः कैलिब्रेट करें।
ऑप्टिक्स के अलावा, मोशन रेल और एन्कोडर्स पर जमी धूल की भी जांच करें। स्नेहन हमेशा OEM दिशानिर्देशों के अनुसार करें—आम तौर पर हल्के मशीन ऑयल का उपयोग करें, WD-40 का नहीं—और 10 सेमी की टेस्ट ट्रैवल रन करें। यदि एन्कोडर फीडबैक में 0.1 मिमी से अधिक का विचलन दिखे, तो यह यांत्रिक ड्रिफ्ट का संकेत है। अंत में, लेज़र गन और हाउसिंग को साफ़, सूखी नाइट्रोजन से ब्लो करें। अवरुद्ध एयरफ्लो स्पैटर को 40% तक बढ़ा सकता है, इसलिए हर 40 घंटे के संचालन के बाद गैस सर्किट में किसी भी रुकावट की जांच अनिवार्य रूप से करें।
“ज़ीरो-डाउनटाइम” मेंटेनेंस का अर्थ है पूर्ण शटडाउन तय करने के बजाय कम-उत्पादन अवधि के दौरान कैलिब्रेशन करना। यह सुव्यवस्थित प्रक्रिया आम तौर पर एक घंटे से कम समय लेती है और तीन प्रमुख विफलता स्रोतों पर केंद्रित होती है: ऑप्टिक्स (45%), कूलिंग सिस्टम (30%), और इलेक्ट्रिकल कंपोनेंट्स (25%)।
शुरुआत चिलर के विस्तृत मूल्यांकन से करें। यह सुनिश्चित करें कि कूलेंट की कंडक्टिविटी 5 µS/cm से नीचे बनी रहे। धुंधला या मटमैला कूलेंट अक्सर नल के पानी से आए खनिज प्रदूषण का संकेत होता है, जो पंप में जंग की गति को तीन गुना तक बढ़ा देता है और लगभग 25% ओवरहीटिंग घटनाओं का कारण बनता है। हर तिमाही कूलेंट बदलें और केवल डीआयोनाइज़्ड पानी का उपयोग करें, जिसे सटीक रूप से 22±1°C पर बनाए रखा गया हो।
इसके बाद पावर स्टेबिलिटी की पुष्टि करें। सिस्टम के आंतरिक डायग्नॉस्टिक्स चलाएं या बाहरी मीटर कनेक्ट करें; यदि 10 लगातार पल्स के दौरान आउटपुट में 2% से अधिक उतार-चढ़ाव हो, तो पावर सप्लाई रेगुलेटर्स की दोबारा कैलिब्रेशन आवश्यक है। साथ ही, इलेक्ट्रिकल फॉल्ट इंस्पेक्शन करें। सभी कनेक्शनों को 10–15 Nm तक टॉर्क करें और टर्मिनलों को इंफ्रारेड कैमरे से स्कैन करें। 60°C से ऊपर का कोई भी हॉटस्पॉट आम तौर पर ढीले कनेक्शन की ओर इशारा करता है—जो लगभग 15% इंटरमिटेंट सर्विस कॉल्स का जाना-पहचाना कारण है।
इस चरण में आपका सबसे प्रभावी डायग्नॉस्टिक टूल पाँच-फ़ील्ड लॉग है: तारीख, मापन, बेसलाइन से विचलन, फ़ोटो डॉक्युमेंटेशन और सुधारात्मक कार्रवाई। केवल कूलेंट तापमान के ट्रेंड्स की निगरानी से ही 80% तक कंपोनेंट फेल्योर की भविष्यवाणी दो हफ्ते पहले की जा सकती है। एक ज्वेलरी वेल्डिंग वर्कशॉप ने मात्र 1°C तापमान ड्रिफ्ट की पहचान कर संभावित $50,000 की मरम्मत लागत बचा ली।
एस्केलेशन नियम: यदि पावर लॉस 15% से अधिक हो जाए या सिस्टम “cavity fault” कोड दिखाए, तो तुरंत संचालन रोकें और OEM से संपर्क करें। कंपनी‑स्तरीय सहायता या प्रमाणित तकनीशियन की आवश्यकता होने पर सीधे संपर्क करें ताकि गलत हस्तक्षेप से डाउनटाइम न बढ़े।
किसी दोष—जैसे स्पैटर में अचानक वृद्धि या पेनिट्रेशन में कमी—के सामने ऑपरेटर अक्सर पावर, फीड रेट या पल्स फ़्रीक्वेंसी जैसी सेटिंग्स बदलने लगते हैं। यह एक गंभीर गलती है। यदि सिस्टम ने पिछले दिन सत्यापित पैरामीटरों पर मानक के अनुरूप वेल्ड बनाए थे, तो समस्या कोड में नहीं है; समस्या हार्डवेयर की स्थिति में है।
वेल्ड में आने वाले दोष शायद ही कभी केवल प्रक्रिया में हुए छोटे विचलन होते हैं—वे मशीन के लिए ठीक उसी तरह हैं जैसे कार में “चेक इंजन” लाइट। ऐसे दोष उन अनदेखी रखरखाव समस्याओं की ओर सीधे इशारा करते हैं, जो छिपी हुई कमज़ोरियों से बढ़कर सक्रिय विफलताओं में बदल चुकी होती हैं। वेल्ड की ज्यामिति और सतह की विशेषताओं का विश्लेषण करके, आप दोष को उस विशिष्ट कंपोनेंट तक ट्रेस कर सकते हैं जिसे सर्विस की आवश्यकता है। इससे “पैरामीटर बदलते रहने” के उस दुष्चक्र को तोड़ा जा सकता है, जो असली कारण को छिपाए रखता है जबकि मशीन लगातार खराब होती जाती है।
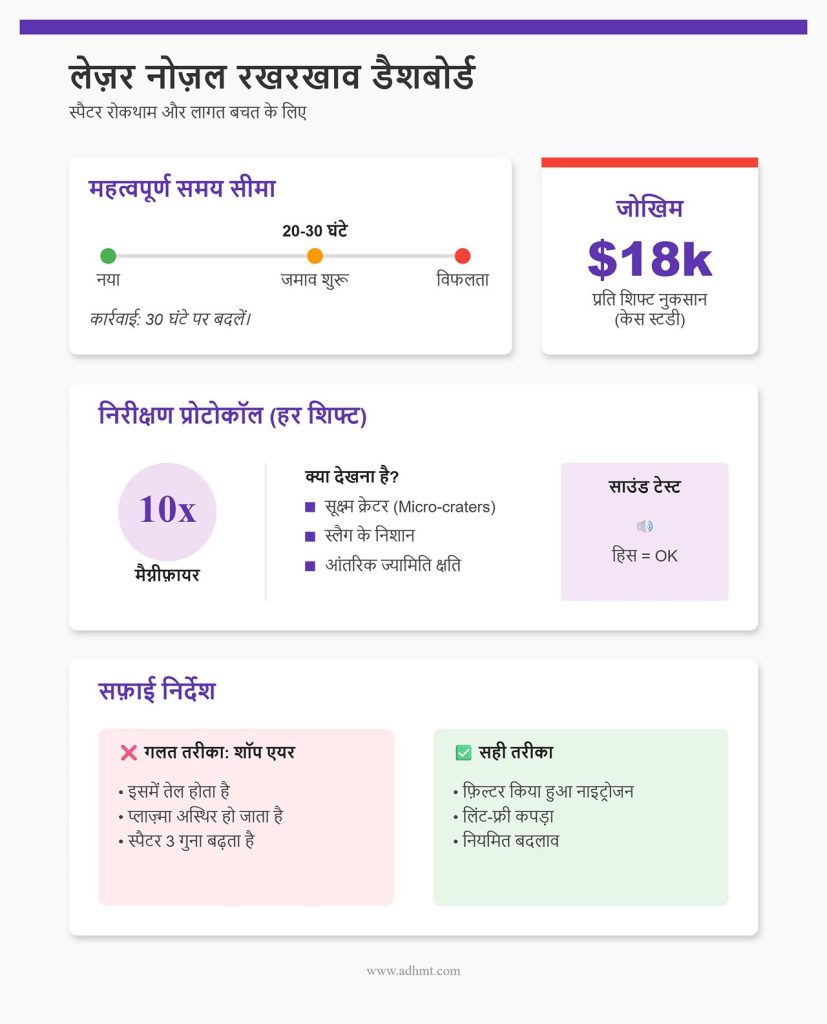
जब सामान्य सामग्रियों पर स्पैटर का स्तर अचानक बढ़ जाता है, तो पहली प्रतिक्रिया अक्सर फोकस समायोजित करने या पावर कम करने की होती है। लेकिन रखरखाव से जुड़े आंकड़े लगातार एक अलग मूल कारण की ओर संकेत करते हैं—नोज़ल की स्थिति में समस्या या गैस फ्लो डायनेमिक्स में अस्थिरता।
ऑपरेटर अक्सर तांबे के नोज़ल की प्रभावी कार्य-आयु को ज़्यादा आंक लेते हैं। उद्योग के आंकड़े बताते हैं कि उच्च‑उत्पादन वाले माहौल में, केवल 20 से 30 घंटे के उपयोग के बाद ही नोज़ल पर महत्वपूर्ण जमाव शुरू हो जाता है। यह जमाव एक निश्चित विफलता श्रृंखला को जन्म देता है: सूक्ष्म धात्विक स्पैटर नोज़ल के किनारे चिपकने लगता है, जिससे शील्डिंग गैस का चिकना, लैमिनर फ्लो बाधित हो जाता है। परिणामस्वरूप, गैस कॉलम एक सुरक्षात्मक परत से बदलकर अशांत मिश्रण बन जाता है, जो मेल्ट पूल में ऑक्सीजन खींच लाता है और मामूली छींटों को विस्फोटक स्पैटर में बदल देता है।
नियमित नोज़ल निरीक्षण की उपेक्षा महंगी साबित हो सकती है। मिडवेस्ट की एक फैब्रिकेशन सुविधा में, सिर्फ़ एक बार जांच छोड़ देने से एक ही शिफ्ट में 1,200 पार्ट्स स्क्रैप करने पड़े—जिससे $18,000 का नुकसान हुआ। ऑपरेटर ने यह मान लिया था कि स्पैटर असंगत सामग्री गुणवत्ता के कारण हो रहा है, जबकि असली कारण गैस एनवेलप का खराब होना था, जो उस जमाव से उत्पन्न हुआ था जिसे सामान्य देखने की दूरी से पहचाना नहीं जा सकता था।
रखरखाव समाधान: हर शिफ्ट से पहले 10x मैग्नीफ़ायर से नोज़ल का दृश्य निरीक्षण करें। नोज़ल की सतह पर माइक्रो‑क्रेटर या स्लैग के छोटे निशान तलाशें। यदि नोज़ल 30 घंटे से अधिक आर्क‑टाइम में उपयोग हो चुका है, तो उसे बदल दें—चाहे वह देखने में कितना ही ठीक क्यों न लगे।
साथ ही, नोज़ल की सफ़ाई के लिए साधारण शॉप एयर का उपयोग करने की आम गलती से बचें। कंप्रेस्ड एयर सिस्टम में आमतौर पर तेल की सूक्ष्म बूंदें होती हैं, जो सफ़ाई के दौरान तांबे की सतह में समा सकती हैं। जब लेज़र नोज़ल को गर्म करता है, तो यह तेल वाष्पीकृत होकर प्लाज़्मा को अस्थिर कर देता है और स्पैटर की मात्रा तीन गुना तक बढ़ जाती है। इसके बजाय, फ़िल्टर किए गए नाइट्रोजन के छोटे-छोटे बर्स्ट का उपयोग करें या लिंट‑फ्री कपड़े से पोंछें। अंत में, एक त्वरित 5‑सेकंड का एयर‑बर्स्ट टेस्ट करें: यदि गैस का प्रवाह मुलायम ‘हिस’ की बजाय असमान ‘सीटी’ जैसी आवाज़ करता है, तो समझ लें कि नोज़ल की आंतरिक ज्यामिति प्रभावित हो चुकी है—इसे तुरंत बदल दें।
पेनेट्रेशन की गहराई में उतार‑चढ़ाव आमतौर पर पैरामीटर की गलती नहीं, बल्कि ट्रांसमिशन लॉस का संकेत होता है। यदि आप 20–30% तक के झूले देख रहे हैं—जहाँ एक वेल्ड उथला है और अगला मानक पर खरा उतरता है—तो मूल कारण अक्सर ऑप्टिक्स का दूषित होना या थर्मल रेगुलेशन में गड़बड़ी होता है।
धूल या फ्यूम अवशेष से गंदी हुई प्रोटेक्टिव लेंस में केवल 5% का ट्रांसमिशन घटाव भी वर्कपीस तक पहुँचने वाली शक्ति में बड़ा नुकसान कर सकता है। लेकिन एक और अधिक सूक्ष्म, और अक्सर नजरअंदाज़ किया गया कारण चिलर सिस्टम से जुड़ा होता है। 150 से अधिक मशीनों के डेटा से पता चलता है कि अस्थिर लेज़र आउटपुट का कारण अक्सर कूलेंट तापमान का 25°C से ऊपर चला जाना या पानी की कंडक्टिविटी में समस्या होना होता है।
उदाहरण के तौर पर, एक जर्मन ऑटोमोटिव सप्लायर ने हफ्तों तक उस समस्या का पीछा किया जिसे वे “खराब पैरामीटर” मान रहे थे। वास्तविकता में, समस्या कूलिंग सिस्टम के भीतर आयन संचय से जुड़ी थी। कंडक्टिविटी रीडिंग 10µS/cm निकली—जो निर्धारित <5µS/cm सीमा से दोगुनी थी। यह बढ़ी हुई कंडक्टिविटी धीरे‑धीरे लेज़र डायोड चैनलों को क्षतिग्रस्त कर रही थी, जिससे पावर में अस्थिरता आ रही थी जो पैरामीटर ड्रिफ्ट जैसी लग रही थी। पूरे सिस्टम को फ्लश करने से समस्या तुरंत समाप्त हो गई।
मेंटेनेंस समाधान: आउटपुट लॉस की भरपाई लेज़र पावर बढ़ाकर न करें। इसके बजाय, हर शिफ्ट के अंत में एक सत्यापन परीक्षण लागू करें: 1mm स्टील कूपन पर वेल्ड करें और कैलिपर से उसकी गहराई मापें। यदि गहराई बेसलाइन से 5% से अधिक विचलित हो, तो उत्पादन रोक दें। सबसे पहले प्रोटेक्टिव लेंस पर हैलो या जलने के निशान की जाँच करें। यदि ऑप्टिक्स साफ़ हों, तो कूलेंट फ्लो और कंडक्टिविटी की समीक्षा करें। लगभग 60% पेनेट्रेशन असंगतियाँ सामग्री दोषों से नहीं, बल्कि मेंटेनेंस की गलतियों से उत्पन्न होती हैं।
पोरोसिटी आम तौर पर गैस संदूषण का सबसे स्पष्ट संकेत होती है। भले ही इसे अक्सर बेस मटेरियल की खामी मान लिया जाता है, लेकिन 0.1–0.5 मिमी आकार के पिनहोल क्लस्टर सांख्यिकीय रूप से कहीं अधिक बार शील्डिंग गैस में मौजूद अशुद्धियों या गैस सप्लाई सिस्टम में लीक के कारण बनते हैं।
500 से अधिक वेल्ड्स के अल्ट्रासोनिक निरीक्षण से पता चला कि लगभग 40% डिफेक्ट मामलों में क्लस्टर पोरोसिटी का सीधा संबंध बिना सत्यापन वाले गैस सर्टिफिकेट से था। जब गैस की शुद्धता 99.99% से नीचे गिरती है, तो नाइट्रोजन या हाइड्रोजन इनक्लूजन बनने लगते हैं। पोरोसिटी के पैटर्न को ध्यान से देखना डायग्नोसिस के लिए एक प्रभावी शॉर्टकट साबित होता है:
मेंटेनेंस फिक्स: वेल्ड से पहले गैस लाइन में किसी भी हाइड्रोकार्बन गंध को पहचानने के लिए अनिवार्य “स्निफ टेस्ट” लागू करें। यह भी सुनिश्चित करें कि फ्लो मीटर 15–25 L/min की सीमा में स्थिर रहे; फ्लो बॉल का उछलना आमतौर पर लीक या रेगुलेटर फॉल्ट का संकेत होता है। प्रिवेंटिव मेंटेनेंस के तहत रेगुलेटर हर साल बदलें, क्योंकि डायाफ्राम समय के साथ बिना दिखे खराब हो सकता है। साथ ही, यदि कूलेंट धुंधला दिखाई दे तो सतर्क रहें—यह वेल्डिंग हेड को ओवरहीट कर सकता है और प्लाज़्मा अस्थिरता पैदा कर सकता है, जो गैस-जनित पोरोसिटी जैसा दिखता है। जब भी पोरोसिटी दिखाई दे, चिलर की परफॉर्मेंस की जांच अनिवार्य रूप से करें।
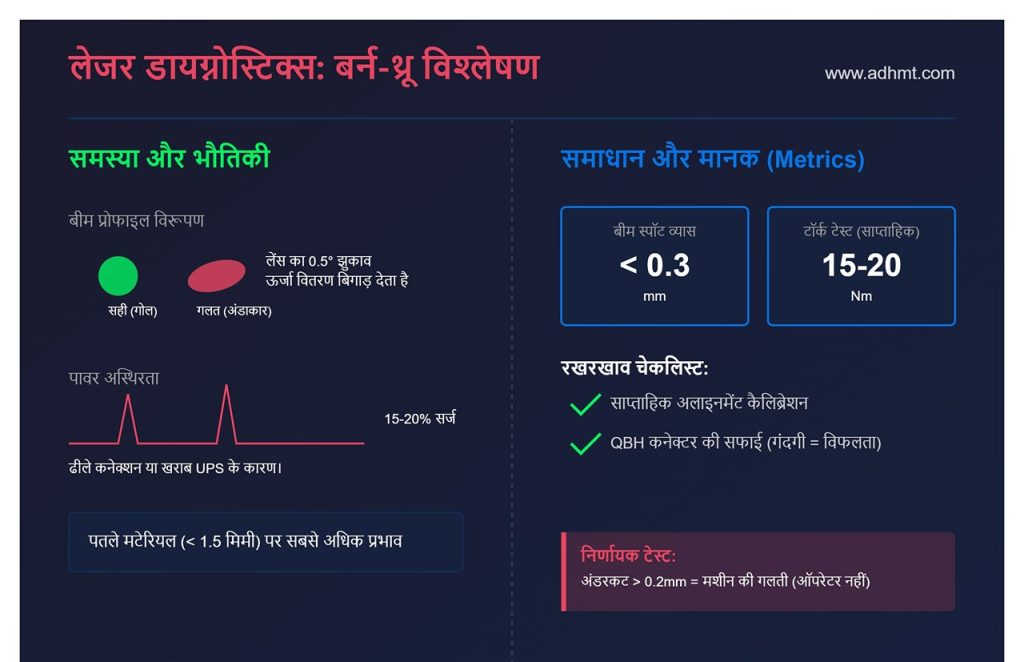
पतले मटेरियल (1.5 मिमी से कम) पर बर्न-थ्रू या अत्यधिक अंडरकट आम तौर पर बीम डिफोकस या पावर अस्थिरता की ओर इशारा करता है। इसका मतलब है कि फोकल प्वाइंट पर ऊर्जा घनत्व बदल चुका है या बीम डिलीवरी सिस्टम यांत्रिक रूप से अस्थिर हो गया है।
लेंस का केवल 0.5° का हल्का सा झुकाव भी बीम प्रोफाइल को विकृत कर सकता है, जिससे पहले का गोल स्पॉट अंडाकार बन जाता है। यह असमान ऊर्जा वितरण मटेरियल को सही तरह से पिघलाने के बजाय उसे काटने लगता है। ढीले इलेक्ट्रिकल कनेक्शन 15–20% तक के पावर सर्ज पैदा कर सकते हैं, जिससे बर्न-थ्रू अनियमित हो जाता है। एक एयरोस्पेस केस में, रिजेक्ट रेट दोगुना हो गया था, जब तक कि वोल्टेज फ्लक्चुएशन को स्टेबल करने के लिए UPS इंस्टॉल नहीं किया गया—जिसे शुरू में “अंडरकट” समझा जा रहा था, उसकी असली वजह अंततः असंगत पावर सप्लाई निकली।
मेंटेनेंस का समाधान: साप्ताहिक अलाइनमेंट कैलिब्रेशन अनिवार्य है। गंदे QBH (क्वार्ट्ज़ ब्लॉक हेड) कनेक्टर विफलता का प्रमुख कारण होते हैं; फाइबर के खराब होने से काफी पहले ही संदूषण बीम प्रोफाइल को विकृत कर देता है। बीम स्पॉट का व्यास रोज़ाना दर्ज करें—फोकल पॉइंट पर यह 0.3 मिमी से कम रहना चाहिए। इस मानक से किसी भी विचलन के आधार पर आप बर्न-थ्रू की समस्या को एक हफ्ता पहले तक भांप सकते हैं।
यांत्रिक दृष्टिकोण से, पावर केबल्स का टॉर्क-टेस्ट सप्ताह में एक बार करें (निर्देश: 15–20 Nm)। एज पैरामीटर्स पर स्क्रैप मटेरियल पर एक वेल्ड टेस्ट चलाएँ—यदि अंडरकट की गहराई 0.2 मिमी से अधिक है, तो यह ऑपरेटर की गलती नहीं बल्कि बीम मिसअलाइनमेंट या पावर अस्थिरता का संकेत है। मशीन के आंतरिक डायग्नॉस्टिक्स में त्रुटि E06 (डायोड ओवरकरंट) की जाँच करें, जो अक्सर इन भौतिक अनियमितताओं से ठीक पहले दिखाई देती है।
रिकॉर्ड के बिना मेंटेनेंस, वास्तव में मेंटेनेंस नहीं—सिर्फ़ अनुमान होता है। लेंस की स्थिति दर्ज किए बिना उसकी सफ़ाई करना उन प्रीडिक्टिव डेटा को खो देना है जो अगली ब्रेकडाउन की पहले से चेतावनी दे सकते हैं।
“CYA” (Cover Your Assets) लॉग लेज़र वेल्डिंग की सबसे महंगी समस्याओं में से एक—रिएक्टिव दोषारोपण—को खत्म करता है। जब प्रोडक्शन रुकता है, तो टीमें अक्सर इस पर बहस करती हैं कि गलती पार्ट की है या ऑपरेटर की। एक सही लॉग शुरुआत से ही इस बहस को समाप्त कर देता है और मेंटेनेंस को केवल दोहराया जाने वाला काम न रखकर एक डायग्नॉस्टिक प्रक्रिया में बदल देता है, जो डाउनटाइम से कई दिन पहले कमजोरियों की पहचान कर लेती है।
आपको किसी विशेष सॉफ़्टवेयर की ज़रूरत नहीं—बस मशीन के चिलर पर सुरक्षित रूप से लगा एक क्लिपबोर्ड पर्याप्त है। हर बार जब कोई तकनीशियन मेंटेनेंस करता है, तो उसे नीचे दी गई पाँच जानकारियाँ दर्ज करनी चाहिए।
1. तारीख, समय, और सटीक कार्य “मशीन चेक की” जैसे वाक्य अर्थहीन हैं। इसके बजाय कुछ ठोस लिखें, जैसे “10/15/25 08:00 – प्रोटेक्टिव लेंस साफ़ किया, नोज़ल बदला।” यह दस्तावेज़ीकरण मेंटेनेंस गतिविधियों को ऑपरेटिंग साइकिल से जोड़ता है। यदि दो दिन बाद नोज़ल फेल हो जाए, तो आपको ठीक-ठीक पता होगा कि उसने कितने समय तक काम किया।
2. मात्रात्मक माप व्यक्तिपरक धारणाएँ विफलताओं को उजागर नहीं करतीं—डेटा करता है। निम्नलिखित मान दर्ज करें:
3. दृश्य निरीक्षण और फोटो प्रमाण यह चरण अत्यंत महत्वपूर्ण है। ऑपरेटरों को सफ़ाई से पहले पार्ट की फोटो लेनी अनिवार्य है। केवल “लेंस गंदा है” जैसी लिखित टिप्पणी स्पष्ट नहीं होती; जबकि भारी स्पैटर या तैलीय धुंध दिखाने वाली तस्वीर हवा में मिलावट का संकेत देती है। स्थिति को सटीक रूप से दर्ज करें: “लेंस पर तेल की धुंध; कूलेंट धुँधला; QBH कनेक्टर गरम।”
4. प्री- और पोस्ट-टेस्ट वेल्ड परिणाम यह साबित करें कि रखरखाव प्रभावी रहा। सर्विस से पहले और बाद में स्क्रैप मटेरियल पर एक वेल्ड बीड चलाएँ। पैठ की गहराई और पोरोसिटी के परिणाम दर्ज करें—उदाहरण के लिए, “पहले: 20% पोरोसिटी। बाद में: साफ़ बीड।” इससे पुष्टि होती है कि मूल समस्या वास्तव में हल हुई, केवल अस्थायी रूप से छिपी नहीं।
5. जवाबदेही हस्ताक्षर हर प्रविष्टि में नाम और हस्ताक्षर अनिवार्य हैं। यह दोषारोपण की बात नहीं, बल्कि जिम्मेदारी तय करने का तरीका है। जिन सुविधाओं में मेंटेनेंस लॉग पर हस्ताक्षर अनिवार्य किए गए, वहाँ ऑप्टिक्स की दोहराई जाने वाली विफलताओं में 60% की कमी देखी गई।
निवारक रखरखाव अक्सर घिस चुके पुर्ज़ों को उजागर कर देता है। यदि उनके रिप्लेसमेंट तुरंत उपलब्ध न हों, तो आपकी “रोकथाम” शिपिंग के इंतज़ार में तीन दिन का शटडाउन बन जाती है।
वेल्डिंग स्टेशन पर ही एक “फर्स्ट रिस्पॉन्स किट” रखें। इसकी लागत $500 से कम होती है, लेकिन यह डाउनटाइम को 8 घंटे से घटाकर सिर्फ़ 15 मिनट कर सकती है।
ऑर्डरिंग शेड्यूल कैलेंडर के आधार पर न बनाएं—लॉग को आधार बनाएं। जैसे ही आपका स्टॉक क्षमता के 70% तक गिर जाए, बिना देरी के दोबारा ऑर्डर करें।
सबसे बेहतरीन उपकरण भी बेकार हो जाता है, अगर ऑपरेटर उसकी अनदेखी करे। इसी कारण आपको “ब्लाइंड हैंडऑफ़” रूटीन स्थापित करना चाहिए।
हर शिफ्ट के अंत में, जाने वाला ऑपरेटर पाँच अहम जाँच पूरी करता है: ऑप्टिक्स, कूलेंट, गैस, टेस्ट वेल्ड और केबल्स। वह सभी परिणाम लॉग में दर्ज करता है, उस पर हस्ताक्षर करता है और लॉगबुक सीधे आने वाले ऑपरेटर को सौंपता है—यहाँ किसी तरह के अनौपचारिक “सब ठीक है” जैसे बयान की कोई गुंजाइश नहीं होती।
यदि कोई भी पैरामीटर तय मानक से बाहर हो—जैसे गैस लीकेज का संकेत देती हल्की सी सिसकारी—तो ऑपरेटर को लॉग में स्पष्ट रूप से “Escalate to Tech” लिखकर साइन करना अनिवार्य है। इसके बाद तकनीशियन को 24 घंटे के भीतर उस पर कार्रवाई करनी होती है।
खेल बदल देने वाला टेम्पलेट
इसे प्रिंट करें, लैमिनेट करें और लेज़र टूल होल्स्टर पर लगाएँ। इस टेम्पलेट का प्रिंटेबल संस्करण आप भविष्य के संदर्भ के लिए डाउनलोड करें ताकि हर तकनीशियन एक ही मानक का पालन करे।
लेज़र वेल्डर पीएम लॉग
मशीन आईडी: _ दिनांक/समय: ऑपरेटर: ___
ऑप्टिक्स: क्या लेंस साफ़ और सुरक्षित है? फोटो ली गई? __
कूलेंट: तापमान (18–22°C) / स्तर ठीक / तरल साफ़? __
गैस: प्रेशर (4–6 बार) / कोई लीकेज नहीं? __
टेस्ट वेल्ड: पावर % / बीड की गुणवत्ता स्वीकार्य? __
केबल्स: अच्छी तरह सुरक्षित / गर्मी का जमाव नहीं / कोई एरर कोड नहीं? __
असामान्यताएँ: ________________ हस्ताक्षर: ____ दिनांक: __
500 मशीनों के पूरे बेड़े में इस साइन-ऑफ प्रक्रिया को लागू करने से वारंटी विवादों में 75% की कमी आई। यह ऑपरेटरों को सच में देखने और दर्ज करने के लिए बाध्य करती है, और यह भी सुनिश्चित करती है कि प्रबंधन ध्यान दे।
इस श्रृंखला की शुरुआत में हमने सवाल उठाया था—क्या आपका लेज़र वेल्डर एक संपत्ति है या एक बोझ? …
यदि आप लेज़र वेल्डिंग के साथ‑साथ प्रिसिजन मेटल कटिंग या आगे की फैब्रिकेशन प्रक्रियाओं को भी ऑप्टिमाइज़ करना चाहते हैं, तो अपस्ट्रीम मशीनों—जैसे ULJM सीरीज़ प्रिसिजन लेज़र कटिंग मशीन या ULF सीरीज सिंगल टेबल फाइबर लेज़र कटिंग मशीन—की विश्वसनीयता भी उतनी ही महत्वपूर्ण हो जाती है।
लॉग प्रिंट करें। स्पेयर तैयार रखें। शीट पर साइन करें।
कल की अपटाइम इस बात पर निर्भर करती है कि आप आज कितना सही काम करते हैं।
