CNC प्रेस ब्रेक सॉफ्टवेयर दरअसल तीन अलग-अलग उत्पाद हैं: अपनी बजट बर्बाद किए बिना इन परतों की तुलना कैसे करें
सात साल पहले, मैं एक नए-नए इंस्टॉल किए गए 6-एक्सिस प्रेस ब्रेक के सामने खड़ा था, जो लगातार तीन शिफ्ट…

रात के 2:17 बजे मैं एक 5,00,000 डॉलर की फाइबर लेज़र मशीन के सामने खड़ा था, जो 1/4-इंच माइल्ड स्टील को 6×12 इंच के आयतों में काट रही थी। सीधी कटिंग। कोई छेद नहीं। कोई जटिल कंटूर नहीं। बस लंबी, चमकती हुई रेखाएँ।
मशीन प्रभावशाली दिख रही थी। काम बिल्कुल नहीं।
हम एयरोस्पेस-स्तर का खर्च उस काम पर कर रहे थे, जिसे 1998 में बनी एक हाइड्रोलिक शियर मशीन उससे तेज़ और बेहद कम लागत में कर सकती थी। उसी रात मुझे एहसास हुआ कि एक सच ऐसा है, जिसे ज़्यादातर वर्कशॉप ज़ोर से कभी नहीं कहतीं।
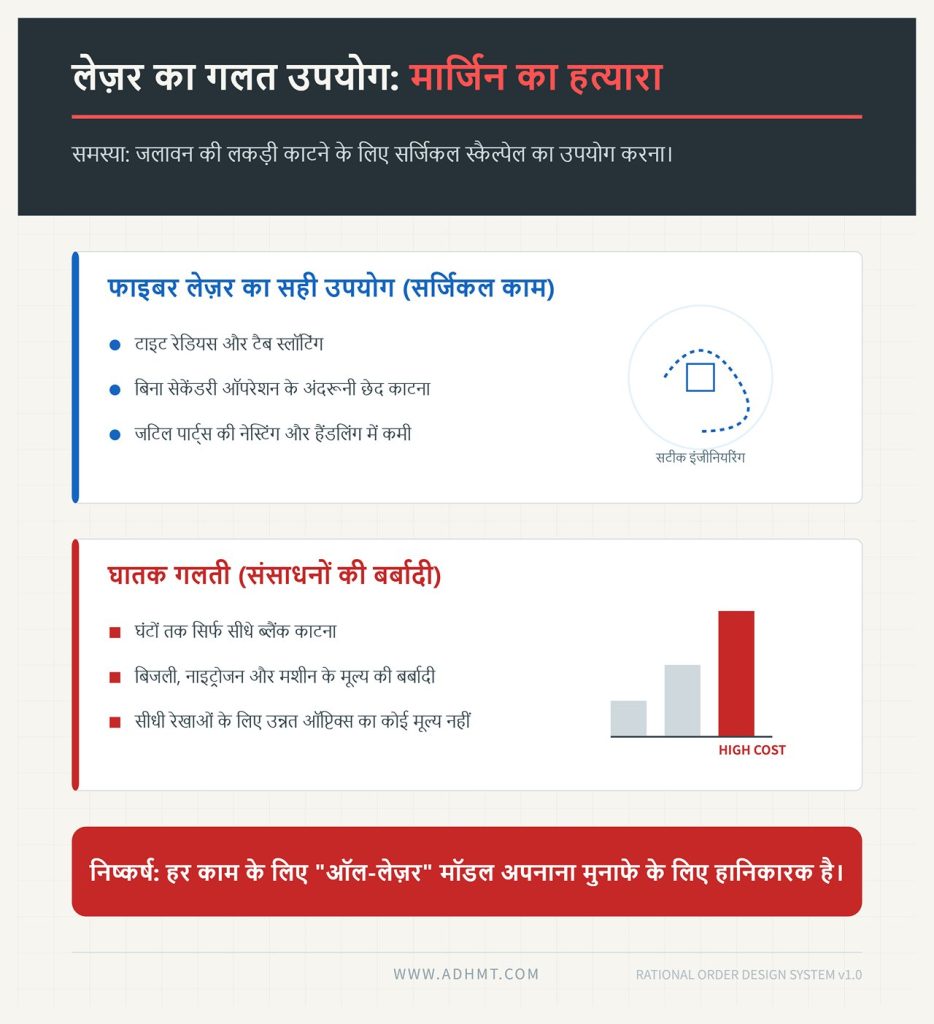
जब आप जलावन की लकड़ी काटने के लिए सर्जिकल स्कैल्पेल का इस्तेमाल करते हैं, तो आप बहुमुखी प्रतिभा साबित नहीं करते—आप यह साबित करते हैं कि आपको औज़ारों का असली उद्देश्य याद नहीं रहा।
फाइबर लेज़र अपनी असली चमक तब दिखाती है जब उसे टाइट रेडियस ट्रेस करने हों, टैब स्लॉट करने हों, या 10-गेज स्टेनलेस में अंदरूनी छेद काटने हों—वह भी बिना सेकेंडरी ऑपरेशन के। यह एक ही साइकल में जटिल पार्ट्स को नेस्ट कर देती है। हैंडलिंग कम करती है। यह सर्जिकल स्तर का काम है।
लेकिन जब यही मशीन 1/4-इंच माइल्ड स्टील शीट से आठ घंटे तक सिर्फ सीधे ब्लैंक काटती रहती है, तो वह कोई अतिरिक्त मूल्य नहीं जोड़ रही होती। वह बस बिजली, नाइट्रोजन और डिप्रिसिएशन को गर्मी में बदल रही होती है। ज्योमेट्री को फर्क नहीं पड़ता कि आपकी ऑप्टिक्स कितनी उन्नत हैं। सीधी रेखा, सीधी ही रहती है।
और यहीं पर अधिकांश शॉप्स एक और गलती करती हैं—वे कटिंग की अक्षमता को आगे की प्रक्रियाओं तक खींच ले जाती हैं। अगर आपके सीधे ब्लैंक बाद में बेंड होने हैं, तो उन्हें एक विश्वसनीय, रिपीटेबल सिस्टम पर फॉर्म किया जाना चाहिए, जैसे कि WAD सीरीज़ CNC प्रेस ब्रेक, ताकि सटीकता वहीं से शुरू हो जहाँ उसकी ज़रूरत है—कटिंग से नहीं, बल्कि समग्र प्रोसेस कंट्रोल से।
तो फिर इतनी सारी शॉप्स “ऑल-लेज़र” मॉडल क्यों अपना लेती हैं?
क्योंकि संयम बेचकर कोई कमीशन नहीं कमाता।
मैं कई डेमो में बैठ चुका हूँ। प्रतिनिधि 3 kW फाइबर को 3/8-इंच प्लेट को ऑक्सीजन असिस्ट के साथ काटते दिखाता है—किनारे साफ, चिंगारियाँ उड़ती हुई। फिर स्लाइड बदलकर “सेकेंडरी ऑपरेशन खत्म” और “फुल ऑटोमेशन” की बात होती है। यह सब सच है।
जो आप नहीं देखेंगे, वह है वही लेज़र 16-गेज शीट की सीधी ब्लैंकिंग में एक हाइड्रोलिक शियर से समय की तुलना करते हुए। शियर की कीमत फाइबर सिस्टम की एक-तिहाई—कभी-कभी पाँचवां हिस्सा—होती है। पतली शीट पर सीधे कट में वे 5 से 10 गुना तेज़ साइकल कर सकती हैं। न पियर्स टाइम। न लीड-इन। बस क्लैंप, स्ट्रोक, और काम पूरा।
यह चूक दुर्भावनापूर्ण नहीं है। यह संरचनात्मक है। विक्रेता क्षमता बेचते हैं, लागत अनुशासन नहीं।
और तब एक कठिन सवाल का जवाब आपको खुद देना पड़ता है: वह सीधी कट वास्तव में आपको कितनी महंगी पड़ रही है?
आइए एक सरल और ईमानदार काल्पनिक उदाहरण बनाते हैं।
मान लीजिए आपकी फाइबर लेज़र—फाइनेंसिंग और मेंटेनेंस सहित—आपको कुल मिलाकर 75 से 100 डॉलर प्रति घंटा पड़ती है: बिजली, गैस, कंज़्यूमेबल्स, सर्विस कॉन्ट्रैक्ट, और डिप्रिसिएशन सहित। अधिकांश बाज़ारों में यह अनुमान भी सतर्क माना जाएगा।
और आपकी हाइड्रॉलिक शियर? शायद $20–$30 प्रति घंटा। कम चलने वाले पुर्जे। कोई असिस्ट गैस नहीं। नाज़ुक ऑप्टिक्स की देखभाल का झंझट नहीं।
अब एक काम की कल्पना करें: 1/4-इंच माइल्ड स्टील ब्लैंक्स, 24-इंच की सीधी कटिंग, हज़ारों पीस। हर बार लेज़र को पियर्स करना है, तेज़ी पकड़नी है, धीमा होना है, और अगले स्टार्ट पॉइंट तक जाना है। शियर? वह कुछ ही सेकंड में क्लैम्प करती है और स्ट्रोक पूरा कर देती है।
भले ही लेज़र शियर की गति की बराबरी कर ले—जो कि शुद्ध सीधी कटिंग में अक्सर नहीं होता—फिर भी आप वही ज्योमेट्री बनाने के लिए प्रति घंटा अतिरिक्त $50+ जला रहे हैं। 10 घंटे की रन में यह $500 बनता है। ऐसे ही कामों के एक महीने में? यह सचमुच बड़ा पैसा है। पाँच अंकों वाला बड़ा।
और यहाँ वह बात है जो अधिकांश मालिकों की नज़र से छूट जाती है: जब आपका लेज़र आयतों को काटने में व्यस्त है, तब वह उन जटिल, उच्च-मार्जिन कामों के लिए उपलब्ध नहीं है जिन्हें केवल वही कर सकता है। आप सिर्फ़ ज़्यादा खर्च नहीं कर रहे—आप अपनी सबसे सक्षम मशीन को ही बॉटलनेक बना रहे हैं।
जब तक कि आप यह न मानते हों कि हर कट को शोरूम-फिनिश मिलना ही चाहिए।
लेज़र की एज साफ़ होती है। बहुत कम बर्र। टाइट टॉलरेंस। पार्ट टेबल से उतरते ही लगभग फिनिश्ड दिखते हैं।
लेकिन खुद से पूछिए: जो बेस प्लेट बाद में स्किड फ्रेम में वेल्ड होने वाली है, क्या उसे अपनी सीधी किनारी की खूबसूरती से फर्क पड़ता है? या उसे फर्क पड़ता है कि कट बिल्कुल स्क्वायर हो, समय पर हो, और प्रति इंच न्यूनतम लागत पर हो?
यहीं पर वर्कशॉप्स तकनीक से भावनात्मक रूप से जुड़ जाती हैं। हम मशीन की क्षमता से प्रेम करने लगते हैं, पार्ट की वास्तविक आवश्यकता से नहीं। हम उन कंपोनेंट्स पर भी सौंदर्यपूर्ण परिपूर्णता के लिए ऑप्टिमाइज़ करने लगते हैं जिन्हें बाद में ग्राइंड, वेल्ड या छिपा दिया जाएगा।
मानसिक बदलाव सरल है—और असहज भी: यह पूछना बंद करें, “क्या लेज़र इसे काट सकता है?” और पूछना शुरू करें, “क्या इसे लेज़र से ही काटना चाहिए?”
क्योंकि एक बार जब आप अपने फाइबर लेज़र को एक सर्जिकल स्कैल्पेल की तरह देखना शुरू कर देते हैं—न कि हर काम के लिए सार्वभौमिक गिलोटिन की तरह—तो हर गलत उपयोग में बहते डॉलर आपको साफ़ दिखने लगते हैं।
और यदि सीधी ज्योमेट्री लेज़र के लिए सही रणभूमि नहीं है, तो उसकी वास्तविक आर्थिक बढ़त आखिर कहाँ से शुरू होती है—और कहाँ समाप्त होती है?
मैंने 12 kW फाइबर लेज़र को 3/8-इंच माइल्ड स्टील की 96-इंच लंबी स्ट्रिप्स—बेस प्लेट्स के लिए—काटते देखा है। सीधी कटिंग। पूरी शीट्स। कोई होल नहीं, कोई स्लॉट नहीं, कोई टैब नहीं। पियर्स, लीड-इन, धीमापन और रीपोज़िशनिंग जोड़ने पर प्रति शीट साइकल टाइम लगभग चार मिनट था। बगल में खड़ी हाइड्रॉलिक शियर वही ब्लैंक्स एक मिनट से भी कम में स्ट्रोक कर रही थी।
लेज़र यह कर सकता था। सवाल यह नहीं है।
असल सवाल है: किस बिंदु पर क्षमता आर्थिक तर्क में बदलना बंद कर देती है?
क्योंकि ज्योमेट्री और मोटाई का भौतिक विज्ञान एक सीमा रेखा खींच देता है—चाहे हम उसे मानें या नहीं।
10-गेज स्टेनलेस स्टील पर दो अलग-अलग जॉब की कल्पना कीजिए।
जॉब A: 200 पार्ट्स, जिनमें आंतरिक कटआउट हैं, प्रत्येक में 14 होल, कड़े रेडियस, टैब और स्लॉट जो असेंबली में सटीक रूप से संरेखित होने चाहिए।
जॉब B: 2,000 ब्लैंक, 24 बाय 36 इंच। केवल सीधा बाहरी परिमाप। बस इतना ही।
जॉब A में लेज़र हेड ऐसी ज्यामिति को ट्रेस कर रहा है जिसे शीयर मशीन भौतिक रूप से दोहरा ही नहीं सकती। आंतरिक फीचर्स के लिए पियर्स इवेंट्स चाहिए। वक्रों के लिए निरंतर मोशन कंट्रोल जरूरी है। नेस्टिंग सामग्री बचाती है। एक सेटअप, एक साइकिल। लेज़र की बुद्धिमत्ता कई अलग-अलग ऑपरेशनों की जगह ले लेती है। यह सूक्ष्म, सर्जिकल स्तर का काम है।
जॉब B में गणित सिमटकर केवल रैखिक इंचों तक रह जाता है।
एक सीधी रेखा को हाई-स्पीड वेक्टर इंटरपोलेशन या माइक्रोन-स्तर की बीम फोकसिंग से कोई विशेष लाभ नहीं मिलता। उसे चाहिए स्ट्रोक की लंबाई और क्लैंप का दबाव। शीयर मशीन शीट को क्लैंप करती है और एक यांत्रिक स्ट्रोक में कट पूरा कर देती है। न पियर्स में देरी। न लीड-इन स्क्रैप। न हेड की दोबारा पोजिशनिंग। साइकिल टाइम का बड़ा हिस्सा केवल ऑपरेटर हैंडलिंग में जाता है।
आप वास्तव में अलग-अलग समीकरण हल कर रहे होते हैं।
जटिल प्रोफाइल ज्यामितीय जटिलता के साथ स्केल होते हैं। सीधे ब्लैंकिंग का स्केल शीट की संख्या से तय होता है।
इसीलिए “ऑल-लेज़र” वर्कशॉप तब चुपचाप जाम होने लगती हैं जब बड़ी मात्रा में सीधा कटिंग शेड्यूल में आ जाता है। स्पेक शीट पर लेज़र की ट्रैवल स्पीड प्रभावशाली दिख सकती है, लेकिन हर सीधा ब्लैंक फिर भी एक्सेलरेशन, डी-एक्सेलरेशन और मोशन ओवरहेड मांगता है। हजारों पार्ट्स पर इसे गुणा कीजिए, और आपने सॉफ्टवेयर से एक ऐसी समस्या का बॉटलनेक बना लिया है जिसे एक हाइड्रॉलिक रैम 1998 में ही हल कर चुका था।
यहीं ज्यामिति पहला ब्रेकपॉइंट तय करती है: जैसे ही पार्ट्स अपनी आंतरिक जटिलता खोकर केवल बाहरी परिमाप तक सीमित हो जाते हैं, लेज़र का लाभ सिमटकर मात्र प्रति घंटे कटे गए इंचों तक रह जाता है।
लेकिन मोटाई का क्या?
कोई ब्रॉशर आपको बताएगा कि 24 kW या 40 kW फाइबर लेज़र सही परिस्थितियों में 40 मिमी, 60 मिमी, यहाँ तक कि 100 मिमी कार्बन स्टील भी काट सकता है। और वे गलत नहीं कह रहे।
लेकिन 20 मिमी (लगभग 3/4 इंच) माइल्ड स्टील को ऑक्सीजन असिस्ट के साथ कटते हुए पास खड़े होकर कर्फ को देखिए। कट फ्रंट अधिक खड़ा हो जाता है। पिघला धातु किनारे से चिपकना चाहता है। असिस्ट गैस का प्रवाह अस्थिर होने लगता है। ऑपरेटर फीड रेट कम करते हैं ताकि ड्रॉस दोबारा किनारे से वेल्ड होकर चिपक न जाए। और अचानक वही “हाई-पावर” मशीन गुणवत्ता बनाए रखने के लिए रेंगने लगती है।
विफलता का कारण सिर्फ पावर नहीं है। असली मुद्दा थर्मल मैनेजमेंट और गैस डायनेमिक्स का है।
मोटी प्लेट पर लेज़र एक गहरा, संकरा कीहोल बनाता है। ऑक्सीजन लोहे के साथ अभिक्रिया कर दहन को बनाए रखती है, लेकिन नोज़ल का डिज़ाइन और दबाव की स्थिरता निर्णायक होते हैं। पारंपरिक नोज़ल गैस धारा में शॉक वेव उत्पन्न करते हैं। यह अशांति कट फ्रंट पर ऑक्सीजन की शुद्धता घटा देती है। प्रतिक्रिया अस्थिर हो जाती है। किनारे टेपर होने लगते हैं। ड्रॉस बढ़ता है। नतीजतन प्रोग्रामर को गति कम करनी पड़ती है।
इनमें से कुछ समस्याएँ उन्नत बीम-शेपिंग, वॉबल कटिंग या विशेष नोज़ल से सुधारी जा सकती हैं। लेकिन तब आप उस प्रदर्शन के पीछे अतिरिक्त पूंजी निवेश और उपभोग्य सामग्री की लागत जोड़ रहे होते हैं—ऐसी रेंज में जहाँ यांत्रिक प्रक्रियाएँ—प्लाज़्मा, ऑक्सी-फ्यूल, या सीधे सेक्शनों के लिए सॉ कटिंग—पहले से ही सहज और किफायती रूप से काम करती हैं।
वास्तविक वर्कशॉप में मैंने एक शांत-सा ब्रेकपॉइंट देखा है: जैसे ही आप नियमित रूप से 3/8-इंच या उससे मोटे माइल्ड स्टील को लंबे, सीधे रन में काटने लगते हैं, फीड रेट इतनी गिर जाती है कि प्रति इंच लागत यांत्रिक ब्लैंकिंग या भारी हटाने के लिए डिज़ाइन की गई थर्मल प्रक्रियाओं की तुलना में तेज़ी से बढ़ने लगती है।
और प्रति घंटा होने वाली खपत को मत भूलिए।
यदि आपका हाई-पावर लेज़र कुल मिलाकर $90 प्रति घंटा खर्च करता है और आप 1/2-इंच प्लेट पर किनारे की गुणवत्ता बनाए रखने के लिए उसे धीमा कर देते हैं, तो वही लागत अब प्रति मिनट कम इंच पर फैलती है। प्रति पार्ट लागत तेज़ी से बढ़ती है। 1/2-इंच के सीधे ब्लैंक्स पर शियर? उसे कर्फ़ की भौतिकी से कोई फर्क नहीं पड़ता। वह शीट को क्लैम्प करता है और स्ट्रोक मार देता है।
क्या इसका मतलब है कि मोटी प्लेट पर लेज़र जीत ही नहीं सकता?
नहीं। वह तब जीतता है जब मोटी प्लेट में जटिल प्रोफाइल, कड़े टॉलरेंस, या मिश्रित-फीचर नेस्ट शामिल हों जो सेकेंडरी मशीनिंग की आवश्यकता खत्म कर दें। लेकिन यदि ज्योमेट्री अधिकांशतः रैखिक हो और वॉल्यूम अधिक हो, तो आप फिर वही कर रहे हैं—लकड़ी काटने के लिए स्कैल्पेल का उपयोग—बस इस बार लकड़ी और भी गरम है।
इस तरह मोटाई दूसरा ब्रेकपॉइंट तय करती है: जैसे-जैसे प्लेट मोटी होती है, थर्मल अस्थिरता धीमी गति या अधिक सिस्टम लागत थोपती है, जिससे सरल ज्योमेट्री पर लेज़र की आर्थिक बढ़त कमज़ोर पड़ जाती है।
और यहीं से हम उस आख़िरी, थोड़े असहज करने वाले थ्रेशहोल्ड पर पहुँचते हैं।
एक बार मैंने 1/4-इंच माइल्ड स्टील गसेट्स के लिए दो प्रक्रियाओं का कोटेशन दिया, जिन्हें स्किड फ्रेम में वेल्ड किया जाना था। ड्रॉइंग में एज लंबाई का टॉलरेंस था: ±1/16 इंच। किसी कॉस्मेटिक फिनिश की आवश्यकता नहीं। वेल्ड प्रेप से पहले किनारों को वैसे भी ग्राइंड किया जाना था।
लेज़र बिना किसी अतिरिक्त प्रयास के ±0.005 इंच पकड़ रहा था।
शियर, सही बैकगेज सेटअप के साथ अच्छे दिन पर ±1/32 इंच तक सटीकता दे रहा था।
दोनों ही ड्रॉइंग की आवश्यकता से बेहतर थे।
लेकिन लेज़र के लिए प्रोग्रामिंग समय, नेस्ट लेआउट, पियर्स सीक्वेंसिंग की जरूरत थी, और वह ऐसी मशीन को व्यस्त रखता था जो कड़े स्लॉट-एंड-टैब फिट वाले उच्च-मार्जिन स्टेनलेस एनक्लोज़र काट सकती थी। शियर को बस बैकगेज सेटिंग और शीट्स की एक स्टैक चाहिए थी।
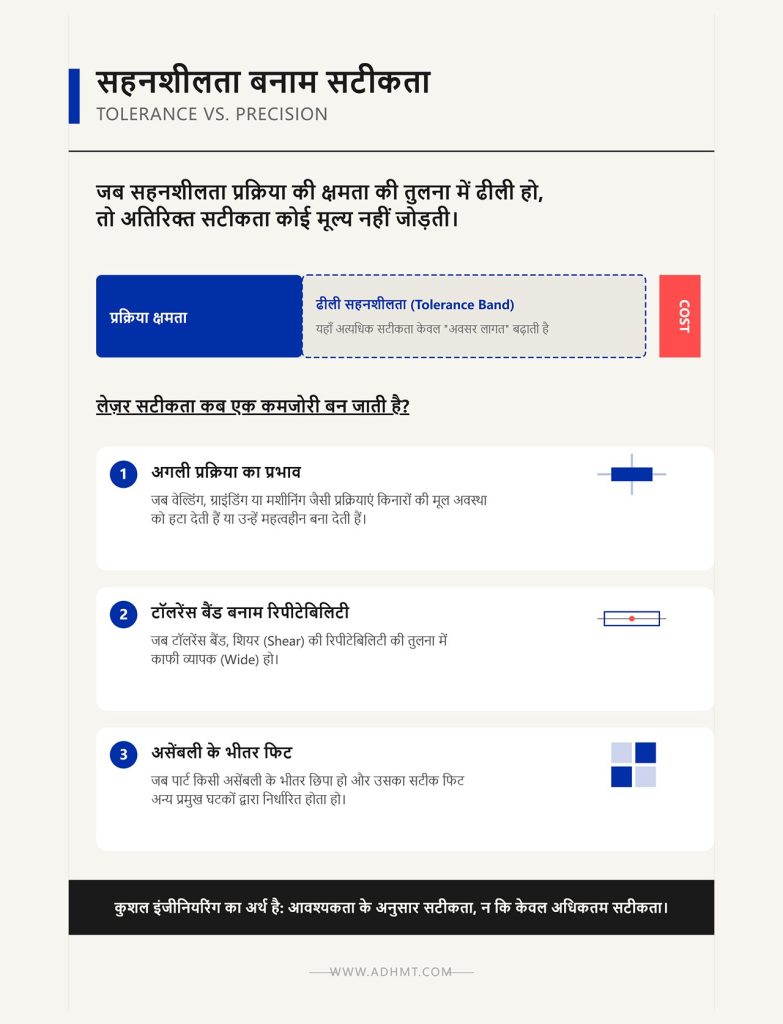
जब सहनशीलता (टॉलरेंस) प्रक्रिया की क्षमता की तुलना में ढीली हो, तो अतिरिक्त सटीकता कोई अतिरिक्त मूल्य नहीं जोड़ती। वह केवल अवसर लागत बढ़ाती है।
निम्न स्थितियों में लेज़र की अत्यधिक सटीकता ही उसकी कमजोरी बन जाती है:
आप माइक्रॉन के लिए भुगतान कर रहे हैं, जबकि सिक्स्टींथ-इंच की सटीकता भी पर्याप्त है।
यह केवल फिजूलखर्ची नहीं है। यह आपकी सबसे सक्षम मशीन को ऐसे काम में लगाना है जहाँ उसकी क्षमता का कोई प्रतिफल ही नहीं मिलता।
और जब ये सभी कारक एक साथ आते हैं—सरल ज्योमेट्री, मोटी शीट, ढीली टॉलरेंस—तो आर्थिक तस्वीर पूरी तरह बदल जाती है। लेज़र बस थोड़ा महँगा विकल्प नहीं रह जाता; वह उन्हीं कामों में धीमा और उच्च-लागत समाधान बन जाता है, जो अक्सर बड़ी मात्रा में आते हैं।
यहीं वह उत्पादन संबंधी प्रश्न उठता है जो वास्तव में मार्जिन तय करता है: जब ऐसे काम दर्जनों से बढ़कर हजारों में पहुँचते हैं, तो प्रति पार्ट लागत का क्या होता है?
पिछले वसंत मैंने 12 kW फाइबर लेज़र को 5,000 ब्लैंक्स की रन पर काम करते देखा: 1/4-इंच माइल्ड स्टील, 24 इंच × 8 इंच, केवल चार सीधे कट। किनारे साफ़। केर्फ शानदार। कोई ड्रामा नहीं।
पियर्स टाइम और हेड रीपोज़िशनिंग जोड़ने के बाद प्रति शीट औसत साइकिल समय लगभग 45 सेकंड था। उस शॉप में मशीन की पूरी तरह लोडेड दर $140 प्रति घंटा थी—ईएमआई/भुगतान, सर्विस कॉन्ट्रैक्ट, बिजली, गैस, ऑपरेटर। हिसाब लगाइए: केवल मशीन समय में ही प्रति शीट लगभग $1.75।
हमने वही काम 1998 में बनी 10-फुट हाइड्रॉलिक शियर पर शिफ्ट किया। स्ट्रोक समय 5 सेकंड से कम। क्लैंप, कट, बैकगेज रीसेट, फिर कट। वास्तविक उत्पादन दर एक ऑपरेटर के साथ लगभग 20 सेकंड प्रति शीट रही। उस शियर की ऑल-इन दर $55 प्रति घंटा थी। प्रति शीट लागत: लगभग $0.30।
पार्ट में कुछ भी नहीं बदला।
प्रति ब्लैंक लागत $1.75 से घटकर $0.30 हो गई, क्योंकि हमने गिलोटिन का काम स्कैल्पल से करवाना बंद कर दिया। $1.45 का यह अंतर 5,000 पीस पर गुणा करें—सिर्फ मशीन समय में ही $7,250 की बचाई जा सकने वाली लागत बह गई। और यह गैस या नोज़ल की बात शुरू करने से पहले की गणना है।
तो जब ज्योमेट्री सरल हो और वॉल्यूम अधिक, तब इस अंतर को वास्तव में क्या संचालित करता है?
लेज़र सेल्समैन अक्सर इंच-प्रति-मिनट की गति का हवाला देते हैं। पतली शीट पर वे गलत भी नहीं होते। फाइबर लेज़र 11-गेज पर ऐसे दौड़ता है जैसे हवा को काट रहा हो।
लेकिन कंट्रोल पैनल के सामने खड़े होकर देखें कि सीधे ब्लैंक्स पर वास्तव में क्या होता है। हेड तेज़ी से गति पकड़ता है। फिर धीमा होता है। पियर्स करता है। दोबारा पोज़िशन लेता है। हर परिधि के लिए लीड-इन और लीड-आउट चाहिए। कॉमन-लाइन कटिंग हो तब भी मूवमेंट का वह अतिरिक्त बोझ रहता है, जिसे शीयर कभी झेलता ही नहीं।
अगर ज्योमेट्री सीधी है, तो शीयर को पार्ट के आकार से कोई फर्क नहीं पड़ता। उसे बस स्ट्रोक की संख्या से मतलब है।
एक स्ट्रोक = एक कट। पूरी चौड़ाई। तुरंत।
यहीं पर नेस्टिंग एक भ्रम बन जाती है। जटिल पार्ट्स में नेस्टिंग फीचर्स को समेटकर सामग्री बचाती है। लेकिन शुद्ध आयतों में नेस्टिंग केवल सीधी रेखाओं को इधर-उधर जमाती है। आपको हर इंच परिधि काटनी ही है, और हर सेगमेंट पर मोशन कंट्रोल की कीमत भी चुकानी ही है।
कल्पना कीजिए 1/8-इंच कोल्ड-रोल्ड शीट, मोटाई 3 मिमी से कम। वास्तविक शॉप तुलना में, इस गेज पर सीधे ब्लैंकिंग के लिए शीयर, लेज़र से पाँच से दस गुना तक तेज़ हो सकती है। इसलिए नहीं कि लेज़र धीमी है—बल्कि इसलिए कि शीयर का साइकिल टाइम लंबाई से लगभग अप्रभावित रहता है। क्लैम्प करें और स्ट्रोक दें।
लेज़र पर प्रति पार्ट गति अलग से देखने पर प्रभावशाली लगती है। लेकिन शीयर पर प्रति शीट गति जमा होती जाती है, क्योंकि न पियर्स टाइम है, न हेड ट्रैवल की जटिल लॉजिक, न माइक्रो-ब्रिज संभालने का झंझट।
जैसे-जैसे वॉल्यूम बढ़ता है, वह अतिरिक्त मूवमेंट जिसे लेज़र सॉफ्टवेयर के पीछे छिपा देता है, प्रति घंटे की लागत में बदलकर एक बाधा बन जाता है। तो उस प्रति-घंटा खर्च पर और क्या-क्या जुड़ता है?
मान लीजिए 1/2-इंच माइल्ड स्टील। लेज़र पर आप संभवतः ऑक्सीजन असिस्ट चला रहे होंगे। यानी सिलिंडर गैस या बल्क टैंक, जो कट फ्रंट पर रिएक्शन को फीड कर रहा है। फ्लो रेट बढ़ती है। गैस की शुद्धता मायने रखती है। नोज़ल स्टैंडऑफ अहम है। प्रेशर की हल्की अस्थिरता भी ड्रॉस पैदा कर सकती है, जिससे फीड धीमी करनी पड़ती है।
हर घंटे जब मशीन चलती है, आप नोज़ल, लेंस और प्रोटेक्टिव विंडो खपा रहे होते हैं। हर शिफ्ट में नहीं तो भी इतनी नियमितता से कि आपकी वास्तविक प्रति-घंटा लागत में वह साफ दिखाई देता है।
और एक हाइड्रॉलिक शीयर?
हाइड्रॉलिक ऑयल। बिजली। और ब्लेड का घिसाव—शिफ्टों में नहीं, महीनों में मापा जाता है।
न कोई असिस्ट गैस मीटर घूम रहा है। न कोई सिरेमिक नोज़ल जो मुड़ी हुई शीट से टकरा जाए। और क्रैश की कीमत भारी होती है। 3/8-इंच की टेढ़ी प्लेट पर एक हेड स्ट्राइक—और ऑप्टिक्स व डाउनटाइम में हजारों डॉलर चले जाते हैं। यह नुकसान मैं खुद झेल चुका हूँ।
अब लेज़र के पक्ष को पूरी मजबूती से रखें। अगर पार्ट में होल, स्लॉट या अनियमित कंटूर हों, तो शीयर की वर्कफ़्लो जटिल हो जाती है। पहले आयत काटें। फिर ड्रिल या पंच पर ले जाएँ। डिबार करें। वर्क-इन-प्रोग्रेस को तीन बार हैंडल करें। यह हैंडलिंग लागत शीयर की बढ़त को बहुत जल्दी खत्म कर सकती है।
लेकिन यह खंड मिश्रित-फीचर वाले पार्ट्स के बारे में नहीं है। यह उच्च-वॉल्यूम, सीधी ब्लैंकिंग पर केंद्रित है — ऐसी ज्यामिति जहाँ केवल बाहरी परिधि कटती है और शियर एक ही मैकेनिकल स्ट्रोक में पूरा काम समाप्त कर देता है।
कोई सेकेंडरी ड्रिलिंग नहीं। कोई आंतरिक कंटूर नहीं। सिर्फ लंबाई और चौड़ाई।
ऐसे परिदृश्य में लेज़र कई परिचालन लागतों का बोझ उठाता है, जो शियर पर होती ही नहीं हैं। और यहीं से वह प्रश्न उठता है जो उत्पादन में वास्तविक मार्जिन तय करता है: जब आप उसी सरल स्ट्रोक को हज़ारों बार दोहराते हैं, तब क्या होता है?
मान लीजिए आप स्किड असेंबली के लिए 1/4-इंच माइल्ड स्टील से 10,000 बेस प्लेट काट रहे हैं। टॉलरेंस ±1/16 इंच है। किनारों को फ्रेम में वेल्ड किया जाएगा और पेंट से पहले ग्राइंड किया जाएगा।
तो खुद से पूछिए: जो बेस प्लेट अंततः स्किड फ्रेम में वेल्ड होनी है, क्या उसे अपने सीधे किनारों की खूबसूरती से सचमुच कोई फर्क पड़ता है?
लेज़र पर $140 प्रति घंटा और प्रति शीट 45 सेकंड की दर से, आप लगभग 125 शीट प्रति घंटा निकालते हैं। कुल मिलाकर करीब 80 घंटे की मशीन टाइम — यानी लगभग $11,200 का लेज़र खर्च।
शियर पर $55 प्रति घंटा और प्रति शीट 20 सेकंड के हिसाब से, आप लगभग 180 शीट प्रति घंटा तक पहुँचते हैं। करीब 56 घंटे की मशीन टाइम — यानी कुल खर्च थोड़ा-सा $3,000 से ऊपर।
एक ही रिपीट जॉब पर लगभग $8,000 का अंतर — और शियर संभवतः पहले काम पूरा कर देगा, क्योंकि इसमें न प्रोग्रामिंग की जरूरत है, न नेस्टिंग ऑप्टिमाइज़ेशन, न पियर्स सीक्वेंसिंग।
हाँ, शियर किए गए किनारों पर हल्की बर्र हो सकती है। यदि पार्ट को कॉस्मेटिक फिनिश या प्रेस-ब्रेक के लिए अत्यंत सटीक किनारे चाहिए, तो एक त्वरित डिबारिंग पास जोड़ना पड़ेगा। लेकिन 1/4-इंच और उससे मोटे स्ट्रक्चरल मटेरियल में — खासकर 10 मिमी से ऊपर जहाँ लेज़र ऑक्सीजन मोड में धीमा पड़ जाता है — शियर का मैकेनिकल कट अक्सर वेल्ड प्रेप के लिए सीधे उपयोग योग्य होता है।
यहीं स्ट्रोक गति का प्रभाव बढ़ता जाता है। हर 5-सेकंड का कट सिर्फ कुछ सेकंड नहीं बचाता — वह आपके हाई-एंड लेज़र की क्षमता को उन कामों के लिए मुक्त करता है, जो वास्तव में उसी से होने चाहिए: टाइट-टॉलरेंस एनक्लोज़र, स्लॉट-एंड-टैब असेंबली, मिश्रित-मटेरियल नेस्ट्स।
हम एयरोस्पेस-स्तरीय मशीन पर उतना खर्च कर रहे थे, जितना एक 1998 में बनी हाइड्रॉलिक शियर उससे तेज़ और बेहद कम लागत में कर सकती थी।
और यही कठोर सच्चाई है: उच्च-वॉल्यूम, सीधी रेखा वाले उत्पादन में शियर सिर्फ लेज़र से मुकाबला नहीं करता — वह उससे अधिक कमाई कराता है।
तो असली सवाल यह नहीं है कि लेज़र शक्तिशाली हैं या नहीं।
सवाल यह है कि क्या आप इतने अनुशासित हैं कि सर्जरी के लिए स्कैल्पेल सुरक्षित रखें और जलावन काटने के लिए गिलोटिन का उपयोग करें?
अब आप सही प्रश्न पूछ रहे हैं: ब्रेक-ईवन पॉइंट कहाँ है?
सिद्धांत में नहीं। शॉप फ्लोर पर।
क्योंकि अगर 1/4-इंच माइल्ड स्टील का शियर किया हुआ ब्लैंक प्रेस ब्रेक पर जाने से पहले डिबरिंग व्हील पर दस मिनट मांगता है, तो शियर ने आपका पैसा नहीं बचाया — उसने बस लागत को $30-प्रति-घंटा मशीन से हटाकर $28-प्रति-घंटा ऑपरेटर पर डाल दिया और उसे जीत का नाम दे दिया।
इसे ही सेकेंडरी ऑपरेशन्स पेनल्टी कहते हैं।
लेज़र की सबसे बड़ी ताकत सिर्फ गति नहीं है। असली ताकत है कंसोलिडेशन। एक ही साइकल। तैयार किनारा। अंदरूनी छेद उसी में कटे हुए। टैब्स भी कटे हुए। पार्ट्स सीधे टेबल से उठते हैं और सीधे बेंडिंग पर — या कई बार सीधे इन्वेंट्री में। न ड्रिल प्रेस। न लेआउट मार्किंग। न विभागों के बीच पैलेट इधर-उधर घुमाने की झंझट, जो दिन भर पांच-पांच मिनट में श्रम को खा जाती है। जब यह कंसोलिडेशन सच में टच टाइम खत्म कर देता है, तब $120-प्रति-घंटा वाला लेज़र समझ में आने लगता है।
लेकिन क्या हर बार ऐसा ही होता है?
आइए इसे कसौटी पर कसते हैं।
मान लीजिए आप 3/16-इंच कोल्ड-रोल्ड पैनल्स ब्लैंक कर रहे हैं, सिर्फ परिधि कट। शियर प्रति पीस 15 सेकंड लेता है। कट साफ और चौकोर है, लेकिन नीचे की धार पर हल्का-सा बर है। आपकी स्पेसिफिकेशन कहती है — किनारे सुरक्षित होने चाहिए, रेज़र जैसे तेज नहीं।
अगर एक ऑपरेटर फ्लैप व्हील से वह बर हटाने में 60 सेकंड लगाता है, तो प्रति पार्ट आपकी कुल लेबर चार गुना हो गई। शियर का स्ट्रोक तो पलक झपकते हुआ था। इंसानी समय नहीं। अब प्रति पार्ट आपकी प्रभावी लागत उस स्तर तक पहुंच सकती है, जितना लेज़र चार्ज करता — फर्क बस इतना कि लेज़र का किनारा बिना अतिरिक्त हैंडलिंग के ज्यादा स्मूद और लगातार एक-सा मिलता है।
यह हकीकत है।
लेकिन यहां एक बात अक्सर नजरअंदाज हो जाती है: हर शियर किए हुए किनारे को उस एक मिनट की जरूरत नहीं होती।
1/4-इंच या उससे मोटे स्ट्रक्चरल पार्ट्स में, खासकर जो किसी फ्रेम में वेल्ड होने वाले हों, वह माइक्रो-बर वेल्ड प्रेप के दौरान खुद ही खत्म हो जाता है या फिट-अप के समय ग्राइंड हो जाता है। मैंने ऐसी शॉप्स देखी हैं जो उन पार्ट्स को भी ऑटोमैटिक डिबर कर देती थीं, जो सीधे MIG स्टेशन पर जाने वाले थे जहां ग्राइंडर पहले से मौजूद था। यह दोहराया हुआ श्रम है। सीधा नुकसान।
और कभी-कभी लेज़र का किनारा उतना परफेक्ट नहीं होता जितना उसे बताया जाता है। मोटी प्लेट पर ऑक्सीजन कटिंग फीड रेट कम कर देती है और ऐसा ड्रॉस छोड़ सकती है जिसे बेंडिंग से पहले खुरचना पड़ता है। मैंने ऑपरेटरों को “फिनिश्ड” लेज़र पार्ट्स से स्लैग खुरचते देखा है, जबकि बगल में शियर सुबह भर बेंड-रेडी ब्लैंक्स गिरा रहा था।
तो नहीं — लेज़र अपने आप नहीं जीतता।
वह तब जीतता है जब वह सचमुच किसी डाउनस्ट्रीम स्टेप को खत्म कर देता है, न कि जब हम मान लेते हैं कि उसने कर दिया।
और कहां ऐसा हो सकता है कि यह हटाया गया स्टेप पूरी गणित ही बदल दे?
मटेरियल यील्ड वह जगह है जहां लेज़र, शियर को सीधी टक्कर दे सकता है।
कल्पना कीजिए 11-गेज शीट से कटे अनियमित ब्रैकेट्स, जिनमें अंदरूनी स्लॉट और घुमावदार प्रोफाइल हों। शियर मशीन केवल सीधी बाहरी कट लगा सकती है। आपको पहले आयताकार टुकड़े काटने पड़ेंगे, फिर फीचर्स के लिए पंच या लेज़र पर ले जाना होगा। इसका मतलब है प्रोफाइल्स के बीच बचा हुआ स्क्रैप — ऐसे डेड ज़ोन जिन्हें दोबारा उपयोग में नहीं लाया जा सकता, क्योंकि ज्यामिति आयताकार नहीं है।
एक आधुनिक फाइबर लेज़र, सटीक नेस्टिंग के साथ, इन आकृतियों को आपस में इंटरलॉक कर सकता है, कॉमन-लाइन कटिंग कर सकता है, और जटिल कंटूर पर मटेरियल यील्ड 20% या उससे अधिक बढ़ा सकता है। $900 की स्टेनलेस शीट पर 20% का मतलब है $180। प्रति शीट।
दस शीट चलाइए और केवल मटेरियल में ही $1,800 की बचत हो जाती है। यह प्रति घंटे की दर के बड़े अंतर को भी संतुलित कर देती है।
अब इसमें फीचर इंटीग्रेशन जोड़िए। अंदरूनी होल। स्लॉट। टैब। लेज़र इन्हें बाहरी परिधि के साथ उसी साइकिल में काट देता है। शियर ऐसा कर ही नहीं सकता। आपको सेकेंडरी मशीनें, अतिरिक्त सेटअप और और अधिक WIP मूवमेंट की जरूरत पड़ेगी — जो शेड्यूल टाइट होने पर बॉटलनेक बन जाते हैं।
उस परिदृश्य में, स्कैल्पल लकड़ी काटने की कोशिश नहीं कर रहा होता।
वह वह सर्जरी कर रहा होता है, जो गिलोटिन कभी नहीं कर सकती।
लेकिन यील्ड और फीचर्स ही पूरी कहानी नहीं हैं। एक मानवीय पहलू भी है — फोर्कलिफ्ट, पैलेट, स्टेजिंग — जो अक्सर मशीन तुलना में दिखते ही नहीं।
कागज़ पर कच्ची स्ट्रोक स्पीड अजेय लगती है।
क्लैम्प। स्ट्रोक। काम पूरा।
लेकिन अगर आप 1/2-इंच प्लेट की बड़ी शीट्स शियर कर रहे हैं और हर कट के बीच उन्हें मैन्युअली पलट, घुमा और दोबारा स्टैक कर रहे हैं ताकि कई ब्लैंक्स मिल सकें, तो आप छिपे हुए मिनट जोड़ रहे हैं। दो ऑपरेटर 4×8 फीट की 300 पाउंड वज़नी शीट्स से जूझते हुए समय जल्दी गंवा देंगे — और थकान से गलतियाँ होंगी, जो अंततः स्क्रैप में बदलती हैं।
शटल टेबल और लोड/अनलोड ऑटोमेशन वाला लेज़र लाइट्स-आउट मोड में चल सकता है। एक ऑपरेटर कई मशीनों की निगरानी कर सकता है। पार्ट्स क्रमबद्ध होकर गिरते हैं। स्क्रैप का ढांचा एक ही टुकड़े में उठ जाता है। जब श्रम महंगा या सीमित हो, तब यह फ्लो निर्णायक बन जाता है।
मैंने ऐसी वर्कशॉप देखी हैं जहाँ प्रति कट शियर तकनीकी रूप से तेज था, लेकिन लेज़र सेल ने प्रति शिफ्ट अधिक तैयार पार्ट्स दिए — क्योंकि मटेरियल हैंडलिंग को डिज़ाइन किया गया था, न कि मौके पर जोड़ा गया।
तो क्या हैंडलिंग शियर की गति को निष्प्रभावी कर देती है?
कभी-कभी।
और यही असली बात है।
यदि आप 1/4-इंच माइल्ड स्टील से 24×24 इंच के साधारण ब्लैंक्स बैकगेज के साथ और न्यूनतम रीपोज़िशनिंग में शियर कर रहे हैं, तो शियर एक ताकतवर वर्कहॉर्स बना रहता है जो मार्जिन पैदा करता है। लेकिन अगर आप शीट रोटेशन, सेकेंडरी ड्रिलिंग, डीबरींग और स्क्रैप अक्षमता से जूझ रहे हैं, तो लेज़र की ऊँची प्रति-घंटा लागत भी कुल सिस्टम कॉस्ट के हिसाब से वास्तव में सस्ती पड़ सकती है।
ब्रेक-ईवन इस बात पर निर्भर नहीं करता कि आपको कौन-सी मशीन अधिक पसंद है।
मुद्दा यह है कि क्या लेज़र वास्तव में श्रम, स्क्रैप और हैंडलिंग को घटा रही है — या हम सिर्फ इसलिए जलाऊ लकड़ी काटने के लिए सर्जिकल चाकू का इस्तेमाल कर रहे हैं क्योंकि वह शॉप फ्लोर पर प्रभावशाली दिखता है।
तो अगला सवाल उठता है: कामों का आवंटन निष्पक्ष रूप से कैसे किया जाए, ताकि पसंद और प्रतिष्ठा यह तय न करें कि स्टील कहाँ कटेगा?
यदि वास्तविक लागत वर्कफ़्लो पर प्रभाव में छिपी है, तो रूटिंग केवल शेड्यूलिंग का निर्णय नहीं है — यह पूंजी आवंटन का निर्णय है, जिसे आप दिन में सैकड़ों बार लेते हैं।
मैं ऐसी वर्कशॉप्स में गया हूँ जहाँ लेज़र हर काम काटती है क्योंकि “हमने इसे इसी के लिए खरीदा है।” न कोई फ़िल्टर, न कोई नियम — बस पसंद। और छह महीने बाद 12 kW फाइबर मशीन तीन दिन तक बैकलॉग में फँसी रहती है, 1/4‑इंच माइल्ड स्टील के साधारण आयत काटते हुए, जिन्हें 1998 की हाइड्रोलिक शियर कुछ सेकंड में निपटा सकती थी। हम एयरोस्पेस स्तर का पैसा खर्च कर रहे थे उस काम पर, जिसे पुरानी हाइड्रोलिक शियर कहीं तेज़ और बेहद कम लागत में कर सकती थी।
इसी नुकसान को रोकने के लिए यह फ्रेमवर्क तैयार किया गया है।
पिछले 12 महीनों के सभी जॉब्स निकालिए। अभी कोई राय नहीं — सिर्फ डेटा।
हर पार्ट को तीन श्रेणियों में बाँट दें:
अब पैटर्न स्पष्ट होने लगेंगे।
आम तौर पर आप पाएँगे कि 30–50% लाइन आइटम बेहद सरल होते हैं: आयत, स्ट्रिप्स, बेस प्लेट्स। सीधे कट। इनमें से कई 1/4‑इंच या उससे मोटी सामग्री में होते हैं, और कई दोहराव वाली मात्रा में।
लेकिन खुद से पूछिए: जो बेस प्लेट बाद में स्किड फ्रेम में वेल्ड होनी है, क्या उसे सच में अपने सीधे किनारे की सुंदरता की परवाह है?
जब आप देखते हैं कि आपकी लेज़र कतार का आधा हिस्सा ऐसी ज्योमेट्री से भरा है जिसे शियर आँख बंद करके संभाल सकती है, तो समस्या मशीन की क्षमता नहीं है। समस्या रूटिंग अनुशासन की कमी है। और यहीं से कठिन सवाल शुरू होता है: जब आप मशीन के साथ जुड़ी हर लागत को जोड़ते हैं, तो प्रत्येक रास्ता वास्तव में कितना महँगा पड़ता है?
अधिकांश वर्कशॉप्स $120 प्रति घंटा लेज़र और $30 प्रति घंटा शियर की तुलना करके उसे ही विश्लेषण मान लेती हैं। यह सतही गणित है।
प्रति पार्ट एक ऐसा मॉडल बनाइए जिसमें शामिल हों:
एक सरल काल्पनिक उदाहरण देखें।
1/4‑इंच माइल्ड स्टील में 24‑इंच × 24‑इंच का ब्लैंक, सालाना 5,000 पीस।
शियर:
लेज़र:
सिर्फ साइकिल समय के आधार पर देखें तो शियर आगे है। प्रति घंटा लागत में वह और स्पष्ट रूप से जीतता है। प्रति ऑपरेटिंग घंटे रखरखाव बोझ में भी वही बेहतर है। लेज़र तभी अंतर कम कर पाता है जब वह डाउनस्ट्रीम में किसी प्रक्रिया को पूरी तरह समाप्त कर दे।
और यहाँ वह पहलू है जिसे अधिकांश मालिक नजरअंदाज कर देते हैं: रखरखाव की संस्कृति स्वयं एक लागत गुणक है। लेज़र को प्रतिदिन ऑप्टिक्स सफाई, कूलेंट जांच, स्लैट क्लियरिंग और निर्धारित लुब्रिकेशन चाहिए। भारी उपयोग के दौरान तीन सप्ताह का कूलेंट अंतराल चूक गए तो स्केल जमाव का जोखिम बढ़ता है, जो ट्यूब को नुकसान पहुंचाकर हजारों की मरम्मत लागत थमा सकता है। ऑप्टिक्स सफाई को लंबे समय तक टालें तो केवल कट गुणवत्ता ही नहीं गिरती — आप विफलता का जोखिम भी बढ़ाते जाते हैं।
शियर भी लापरवाही को बख्शता नहीं। लेकिन उसके सिर पर ऑप्टिकल एलाइनमेंट, बीम-पाथ सेंसर या कूलेंट केमिस्ट्री जैसी जटिलताएँ नहीं होतीं।
इसलिए आपकी वास्तविक लागत मॉडलिंग को एक असहज प्रश्न पूछना होगा: क्या आपकी शॉप में वास्तव में इतना परिचालन अनुशासन है कि लेज़र को उसके सैद्धांतिक प्रति-घंटा लागत स्तर पर चलाया जा सके?
यदि उत्तर “कभी-कभी” है, तो आपके लेज़र की वास्तविक प्रति-कट लागत ब्रॉशर में दिए गए आंकड़े से अधिक है। और इससे रूटिंग के फैसले तेजी से बदल जाते हैं। लेकिन रूटिंग केवल प्रति-पार्ट लागत का मामला नहीं — यह फ्लो का भी सवाल है।
अधिकांश हाइब्रिड शॉप फ्लोर पर शियर को लेज़र का सहायक बना दिया जाता है। यह उलटा दृष्टिकोण है।
यदि शियर केवल प्री-ब्लैंक्स काटकर लेज़र को देता है, तो वह एक अधीनस्थ उपकरण बनकर रह जाता है। वह लेज़र के शेड्यूल से वास्तविक वॉल्यूम कम नहीं करता; बस काम को उसके लिए तैयार करता है।
इसके बजाय, दो समानांतर लेन डिज़ाइन करें:
ऐसे ब्लैंक्स जो बाद में हेवी फॉर्मिंग से गुजरेंगे—जैसे मोटी प्लेट बेंडिंग—उन्हें सही क्षमता वाली मशीन पर ले जाना चाहिए, उदाहरण के लिए WAD/WADF लार्ज प्रेस ब्रेक, ताकि कटिंग में बचाया गया मार्जिन फॉर्मिंग चरण में न खो जाए।
जब तक कोई निर्धारित नियम ट्रिगर न हो, दोनों के बीच क्रॉसओवर न करें।
उदाहरण के लिए:
अब शियर लेज़र को फीड नहीं कर रहा। वह उसके कार्यभार को कम कर रहा है।
यह डाउनटाइम जोखिम के संदर्भ में भी महत्वपूर्ण है। साधारण ब्लैंकिंग का हर वह घंटा जिसे आप हटाते हैं, उतना ही कम समय लेज़र की ऑप्टिक्स, रेल्स और कूलेंट सिस्टम पर घिसाव जमा होता है। कम घंटे मतलब कम मेंटेनेंस इवेंट्स। कम मेंटेनेंस इवेंट्स मतलब कम अप्रत्याशित बाधाएँ।
आप केवल ज्यामिति का पुनर्वितरण नहीं कर रहे। आप विफलता के जोखिम का पुनर्वितरण कर रहे हैं।
और यहीं से बात फ्रंट ऑफिस तक पहुँचती है—क्योंकि रूटिंग अक्सर शॉप फ्लोर पर नहीं, बल्कि एस्टिमेटिंग चरण में ही दम तोड़ देती है।
एस्टिमेटर्स को निश्चितता पसंद होती है। लेज़र उन्हें पूर्वानुमेय लगता है—प्रोग्राम करें, नेस्ट करें, कट करें।
इसलिए वे हर चीज़ उसी के माध्यम से कोट कर देते हैं।
यहीं से मार्जिन चुपचाप रिसना शुरू होता है।
ऐसे कोटिंग नियम बनाएँ जो आपके रूटिंग फ्रेमवर्क को प्रतिबिंबित करें। यदि कोई पार्ट केवल सीधी परिधि वाला है, निर्धारित वार्षिक वॉल्यूम से ऊपर है, और शियर की मोटाई सीमा के भीतर आता है, तो डिफ़ॉल्ट कॉस्टिंग मॉडल शियर-आधारित होना चाहिए। वैकल्पिक नहीं—डिफ़ॉल्ट।
और इसे ओवरराइड करने के लिए स्पष्ट औचित्य अनिवार्य करें।
जब एस्टिमेटर्स देखते हैं कि 1/4-इंच का सीधा ब्लैंक, उदाहरण के लिए, पूर्ण-लागत मॉडलिंग के तहत शियर पर $1.80 और लेज़र पर $3.10 पड़ता है, तो निर्णय भावनात्मक नहीं रहता। उस $1.30 के अंतर को 10,000 पीस से गुणा करें—आपके पास $13,000 का मार्जिन है जिसे आप या तो बचा सकते हैं या यूँ ही छोड़ सकते हैं।
यही वह कम स्पष्ट लेकिन निर्णायक बिंदु है: हाइब्रिड फ्लोर का मतलब दो मशीनों से समान प्रेम करना नहीं है। इसका मतलब है आपकी सबसे अधिक मेंटेनेंस-गहन और सबसे सक्षम संपत्ति को ऐसे काम से बचाना जो उसके लायक ही नहीं है।
लेज़र को एक प्रिसीजन स्कैल्पेल की तरह समझें। उसके घंटों की रक्षा करें। जो भी काम उस तक पहुँचता है, उसकी समीक्षा करें। उसकी कतार में आने वाली हर सीधी-रेखा वाली जॉब पर सवाल उठाएँ।
यदि आप अपनी कटिंग और फॉर्मिंग रणनीति को डेटा-आधारित तरीके से पुनर्गठित करना चाहते हैं, तो विस्तृत तकनीकी जानकारी के लिए आधिकारिक उत्पाद ब्रॉशर देखें या अपनी वर्तमान सेटअप के मूल्यांकन हेतु सीधे संपर्क करें।
क्योंकि हर बार जब आप जलावन काटने के लिए स्कैल्पेल का उपयोग करते हैं, तो आप सिर्फ उसकी धार ही बर्बाद नहीं करते।
आप सर्जन की उम्र भी घटा रहे होते हैं।
