सही ब्लेड क्लियरेंस की भूमिका: कटिंग में होने वाली गलतियों से बचाव
Published Time: December 24th, 2025
I. मूल महत्व और व्यावसायिक प्रभाव: क्यों क्लियरेंस शीयरिंग गुणवत्ता की जीवनरेखा है
धातु प्रोसेसिंग उद्योग में, अधिकतर फैक्ट्रियां “ब्लेड क्लियरेंस” को मशीन इंस्टॉलेशन के समय एक बार तय किया जाने वाला स्थिर मान मानती हैं। यह गलत धारणा महंगी साबित होती है—जिससे ऑपरेशन का मुनाफा धीरे-धीरे कम होता है। वास्तविकता में, क्लियरेंस शीयरिंग सिस्टम के भीतर एक गतिशील मान है। इसका सटीक प्रबंधन न केवल किनारों को चिकना बनाता है, बल्कि सेकेंडरी शीयर को समाप्त करता है, ब्लेड को दोबारा धार देने के अंतराल को 40% से अधिक बढ़ाता है, और कुल रख-रखाव लागत को लगभग 30% तक घटा देता है। यानी, क्लियरेंस का अनुकूलन एक रणनीतिक साधन है, केवल रखरखाव की तकनीकी डिटेल नहीं। यदि आप अपनी उत्पादन लाइन की सटीकता और दक्षता को और बढ़ाना चाहते हैं, तो WAD सीरीज़ CNC प्रेस ब्रेक जैसे उन्नत उपकरणों पर विचार करें।
1.1 छिपा हुआ खर्च: गलत क्लियरेंस का असली मूल्य
गलत क्लियरेंस सेटिंग्स सिर्फ स्क्रैप ही नहीं पैदा करतीं—वे एक “धीमे असर वाला ज़हर” की तरह मशीन की उम्र को चुपचाप कम करती हैं और मुनाफ़े को घटाती हैं। इस समस्या को विशेष रूप से हल करने के लिए, आप QC12K स्विंग बीम शीयरिंग मशीन जैसी सटीक नियंत्रण वाली शीयरिंग तकनीक का उपयोग कर सकते हैं।
उपकरण पर अतिरिक्त घिसाई और ब्लेड की कम आयु (-40%) जब क्लियरेंस बहुत कम होता है, सामग्री अपने तय तनाव पथ पर टूट नहीं पाती। ऊपर और नीचे के ब्लेड को ज़बरदस्ती धकेलना पड़ता है, जिससे द्वितीयक शीयर होता है। हर स्ट्रोक में घर्षण और दबाव दोगुना हो जाता है, और सूक्ष्म स्तर पर किनारों का घिसाव तेज़ी से बढ़ता है। लंबे समय तक इस स्थिति में काम करने से ब्लेड की आयु 40–50% तक घट सकती है।
गुणवत्ता का नुकसान और श्रम लागत का बोझ उद्योग विश्लेषण बताता है कि शीयरिंग के बाद की गैर-उपयोगी समय का लगभग 65% हिस्सा स्टैकिंग और डेबरिंग में बर्बाद होता है। अत्यधिक क्लियरेंस भारी बर्र और किनारों के मुड़ने का मुख्य कारण है। सटीक क्लियरेंस द्वारा बिना बर्र वाले कट हासिल करने से फैक्ट्रियां डाउनस्ट्रीम ग्राइंडिंग को काफी हद तक घटा सकती हैं या खत्म कर सकती हैं, जिससे श्रम लागत में उल्लेखनीय कमी आती है।
ऊर्जा खपत और हाइड्रोलिक ओवरलोड शीयर शक्ति क्लियरेंस के व्युत्क्रमानुपाती होती है। अत्यधिक कसा हुआ क्लियरेंस आवश्यक टनेज को बहुत बढ़ा देता है, जिससे हाइड्रोलिक सिस्टम लगातार उच्चतम दबाव पर चलता है। इसका परिणाम ऊर्जा खपत में वृद्धि, तेल के जल्दी गर्म होने, सील के तेजी से घिसने और यहाँ तक कि मशीन फ्रेम में स्थायी विकृति के रूप में सामने आता है।
आरओआई विश्लेषण: ठोस बचत एक मानकीकृत क्लियरेंस एडजस्टमेंट प्रोटोकॉल लागू करने से तुरंत आरओआई प्राप्त होता है। किसी मध्यम आकार की स्टील प्रोसेसिंग इकाई के लिए, केवल क्लियरेंस का अनुकूलन—अर्थात समय से पहले ब्लेड बदलने और रीवर्क को घटाना—वार्षिक रखरखाव लागत में लगभग 30% की बचत कर सकता है। सटीक प्रदर्शन बढ़ाने के लिए आप WC67K सीरीज़ NC प्रेस ब्रेक जैसे आधुनिक प्रेस ब्रेक समाधानों को अपना सकते हैं।
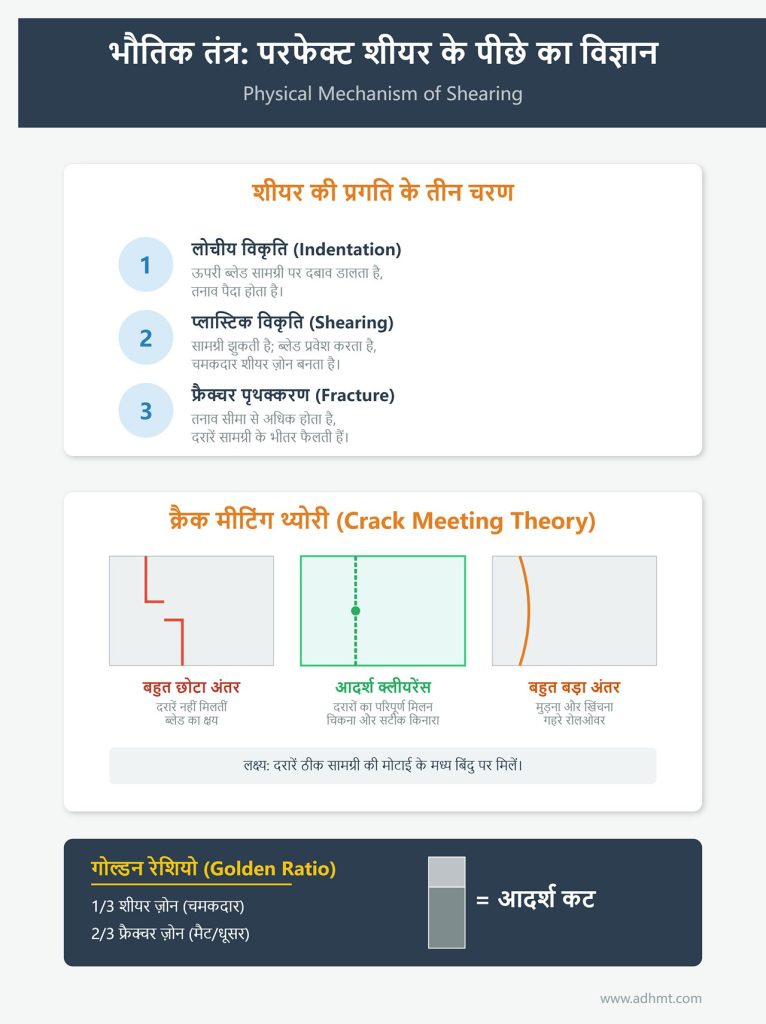
1.2 भौतिक तंत्र: परफेक्ट शीयर के पीछे का विज्ञान
क्लीयरेंस एडजस्टमेंट में महारत हासिल करने के लिए सबसे पहले शीयरिंग की भौतिक प्रक्रिया को समझना आवश्यक है। आदर्श शीयरिंग साधारण रूप से “कागज़ काटने जैसी कैंची से कटाई” नहीं होती, बल्कि यह दबाव से उत्पन्न एक नियंत्रित टूटन (फ्रैक्चरिंग) प्रक्रिया होती है।
शीयर की प्रगति के तीन चरण हर परिपूर्ण कट तीन सूक्ष्म अवस्थाओं से होकर गुजरता है:
लोचीय विकृति (इंडेंटेशन): ऊपरी ब्लेड सामग्री पर दबाव डालता है, जिससे तनाव पैदा होता है।
प्लास्टिक विकृति (शीयरिंग): सामग्री झुकती है; ब्लेड अंदर प्रवेश करता है और एक चमकदार शीयर ज़ोन बनाता है।
फ्रैक्चर पृथक्करण: जब तनाव अपनी सीमा से अधिक हो जाता है, तो दरारें तुरंत ही सामग्री के भीतर फैल जाती हैं।
मुख्य सिद्धांत: क्रैक मीटिंग थ्योरी क्लीयरेंस ट्यूनिंग का अंतिम लक्ष्य है “दरारों का परिपूर्ण मिलन” सुनिश्चित करना। शीयरिंग के दौरान, ऊपरी ब्लेड नीचे की ओर एक दरार उत्पन्न करता है, जबकि निचला ब्लेड ऊपर की ओर दरार बनाता है।
आदर्श क्लीयरेंस: दरारें ठीक सामग्री की मोटाई के मध्य बिंदु पर मिलती हैं, जिसके परिणामस्वरूप किनारा चिकना और सटीक बनता है।
बहुत छोटा अंतर: यदि गैप बहुत कम है, तो ऊपर और नीचे से आने वाली दरारें एक-दूसरे से नहीं मिल पातीं और ब्लेड को बाकी बचे हिस्से को फाड़ना पड़ता है। नतीजा—खुरदरे द्वितीयक फ्रैक्चर सतह और ब्लेड के किनारे का तेज़ क्षय।
बहुत बड़ा अंतर: शीट साफ टूटने की बजाय मुड़ने और खिंचने लगती है, जिससे गहरे रोलओवर और फटने वाले क्षेत्र बनते हैं। अत्यधिक स्थिति में, शीट ब्लेडों के बीच फँस सकती है और संचालन रुक सकता है।
गोल्डन रेशियो: एक दृश्य मानक अतिरिक्त माप उपकरणों की आवश्यकता नहीं—कट सतह को देखकर ही पता लगाया जा सकता है कि क्लीयरेंस सही है या नहीं। मानक कार्बन स्टील के लिए आदर्श खंड इस “गोल्डन अनुपात” को दर्शाता है:
1/3 शीयर ज़ोन: ऊपरी भाग चिकना और चमकदार होता है, जहाँ ब्लेड प्रवेश करता है।
2/3 फ्रैक्चर ज़ोन: निचला भाग धूसर और मैट होता है, जहाँ दरारें स्वाभाविक रूप से फैलती हैं।
यदि दो चमकदार पट्टियाँ स्पष्ट दिखाई दें, तो क्लीयरेंस बहुत तंग है; और यदि चमकदार भाग बहुत पतला है तथा रोलओवर गहरे हैं, तो यह अत्यधिक क्लीयरेंस का स्पष्ट संकेत है। इस विश्लेषण को और गहराई से समझने के लिए ULJM सीरीज़ प्रिसिजन लेज़र कटिंग मशीन जैसे उच्च सटीकता वाले उपकरणों के साथ तुलना करें।
II. गोल्डन रूल और मटेरियल मैट्रिक्स: क्लीयरेंस सेटिंग्स का मात्रात्मक निर्धारण
जब शीयरिंग के भौतिक सिद्धांत समझ लिए जाते हैं, तो मुख्य चुनौती यह होती है कि सिद्धांत को वास्तविक कार्यशाला के मापदंडों में कैसे बदला जाए। कई ऑपरेटर अब भी “अनुभव” या पुराने फैक्ट्री डिफ़ॉल्ट पर निर्भर करते हैं—जिससे परिणाम असंगत होते हैं। एक डेटा-आधारित, सामग्री-विशिष्ट क्लीयरेंस मानक प्रक्रिया की स्थिरता के लिए आवश्यक है। साथ ही, आप अपनी वर्कशॉप में ULF सीरीज सिंगल टेबल फाइबर लेज़र कटिंग मशीन जैसी अत्याधुनिक कटिंग तकनीक के साथ अनुकूलन कर सकते हैं।
2.1 मुख्य सूत्र: 7% गोल्डन रूल और इसकी सीमाएँ
धातु कटाई (मेटल शीयरिंग) उद्योग में, शीट मोटाई का 7% मंद स्टील (माइल्ड स्टील) के लिए मानक संदर्भ के रूप में माना जाता है। यह आंकड़ा यूँ ही नहीं चुना गया है — यह उस अनुमानित अंतर को दर्शाता है, जिस पर कटाई के दौरान दरारें शीट की मध्य मोटाई पर जाकर मिलती हैं।
मूल सूत्र:
क्लियरेंस = सामग्री की मोटाई (t) × 0.07
हालाँकि, यह ध्यान रखना बेहद जरूरी है—7% एक प्रारंभिक मान है, सर्वव्यापी नियम नहीं। जैसे-जैसे मोटाई बदलती है, एक “मोटाई सुधार कारक” (थिकनेस करेक्शन फैक्टर) लागू करना होगा ताकि केवल इस एकल मान से आगे की जरूरतों को समायोजित किया जा सके:
पतली शीट (< 3mm): कसा हुआ दृष्टिकोण (5%–6%) पतली शीट में कठोरता कम होती है; 7% क्लियरेंस पर अक्सर मैटेरियल ब्लेड के अंतराल में धकेल दिया जाता है, जिससे साफ कट के बजाय भारी रोलओवर या बर्र (धातु के किनारों पर खुरदरे कण) बन जाते हैं। 1 मिमी से कम मोटी शीट के लिए क्लियरेंस लगभग 5% तक घटाएँ ताकि धारदार और साफ कट सुनिश्चित हो।
मध्यम मोटाई (3mm–12mm): मानक दायरा (7%–8%) यह 7% नियम का आदर्श क्षेत्र है — जिसमें कट की गुणवत्ता और ब्लेड की आयु के बीच संतुलन बनता है।
मोटी प्लेट (> 12mm): ढीला दृष्टिकोण (8%–10%) मोटाई बढ़ने पर प्लास्टिक शीयर ज़ोन फैलता है और दरारों के विकसित होने के लिए अधिक जगह चाहिए होती है। क्लियरेंस को 8–10% तक बढ़ाने से ब्लेड या हाइड्रोलिक सिस्टम पर अनावश्यक साइड स्ट्रेस रोकने में मदद मिलती है, जो अन्यथा हाइड्रोलिक्स को अधिभारित या ब्लेड की जड़ों में दरार पैदा कर सकता है।
नोट: इस तालिका को प्रिंट करके लैमिनेट करना और फिर शियर मशीन के कंट्रोल पैनल के पास लगाना सबसे अच्छा है, ताकि यह शीर्ष-स्तरीय संचालन संदर्भ के रूप में काम करे। उपयोगकर्ता इस संदर्भ तालिका को डाउनलोड करें लिंक के माध्यम से प्राप्त कर सकते हैं।
2.2 सामग्री-विशिष्ट समायोजन मैट्रिक्स (कठोरता और लचीलापन का संतुलन)
यदि मोटाई क्लियरेंस का आधार स्तर तय करती है, तो सामग्री की टेंसाइल स्ट्रेंथ (खींचने की ताकत) और डक्टिलिटी (लचीलापन) यह निर्धारित करते हैं कि उस क्लियरेंस को किस तरह सटीक रूप से समायोजित किया जाए। अलग-अलग सामग्री शीयर फोर्स को बेहद भिन्न तरीके से प्रतिक्रिया देती हैं, इसलिए हमें एक तरह का “मटेरियल रिस्पॉन्स मैट्रिक्स” चाहिए जो इन सटीक परिवर्तनों का मार्गदर्शन करे:
– मुलायम सामग्री (एल्यूमीनियम, ताँबा, पीतल): मोड़ने की समस्या से बचाव
विशेषताएँ: कम ताकत, अत्यधिक लचीलापन — खींचने पर लगभग च्यूइंग गम जैसा व्यवहार करती है।
रणनीति:क्लियरेंस को काफी कम करके 4%–6% के बीच रखें।
तर्क: साफ फ्रैक्चर पैदा करने के लिए तंग क्लियरेंस जरूरी है, जिससे सामग्री के रेशों के बीच प्लास्टिक फ्लो (बहाव) रोका जा सके जो ब्लेड के बीच सिलवटें या फटने का कारण बन सकता है। उदाहरण के लिए, 2 मिमी एल्यूमीनियम शीट काटते समय, कार्बन स्टील के 0.14 मिमी (7%) की जगह क्लियरेंस लगभग 0.10 मिमी (5%) रखें।
कठोर सामग्री (स्टेनलेस स्टील, उच्च-ताकत वाले स्टील/AHSS): टूट-फूट से बचाव
विशेषताएँ: बहुत अधिक टेंसाइल स्ट्रेंथ (600–1400 MPa) और तीव्र वर्क-हार्डनिंग प्रवृत्ति।
रणनीति:क्लियरेंस को 10%–16% तक बढ़ाएँ।
तर्क: यह क्लासिक “लंबी उम्र के लिए गैप” सिद्धांत का पालन करता है। जब ब्लेड के बीच का अंतराल बहुत कम होता है (जैसे सिर्फ 7% रखा गया हो), तो कठोर सामग्री टूटने का प्रतिरोध करती है, जिससे ब्लेड पूरे स्ट्रोक में अत्यधिक दबाव में रगड़ते हैं। इससे द्वितीयक कटिंग होती है और ब्लेड तेजी से कुंद हो जाते हैं। AHSS के लिए, प्रत्येक उच्च शक्ति ग्रेड के साथ अंतराल में लगभग 2–3 प्रतिशत अंकों की वृद्धि करें।
विशेष मिश्रित सामग्री (कोटेड या सैंडविच प्लेट): संतुलित दृष्टिकोण अपनाएँ
रणनीति: गैप को मुख्य रूप से कठोर कोर सामग्री के आधार पर सेट करें, फिर लगभग 1–2% अतिरिक्त जोड़ें। यदि कोटिंग की सतह की गुणवत्ता महत्वपूर्ण है, तो सौंदर्य संतुलन बनाए रखने के लिए कोटेड साइड को निचले ब्लेड की ओर रखें, ताकि दिखाई देने वाली सतह पर बर्र न्यूनतम रहें।
2.3 इंटरैक्टिव टूल: क्लियरेंस क्विक-रेफ़रेंस टेबल [डाउनलोड करने योग्य]
साइट पर कार्यरत ऑपरेटरों को तेज़, कैलकुलेटर-रहित निर्णय लेने में मदद करने के लिए, हम मोटाई (गेज/मिमी) और तन्यता शक्ति दोनों पर आधारित एक त्वरित संदर्भ तालिका बनाने की सलाह देते हैं।
कार्यशाला में याद रखने का सूत्र:
> “नरम में कसें, ताकतवर में ढील रखें।” – आधारभूत कार्बन स्टील की तुलना में, जितना नरम पदार्थ होगा, उतना कम गैप रखना चाहिए। हर बार जब तन्यता शक्ति दोगुनी होती है (उदाहरण: 450 MPa से 900 MPa तक), गैप प्रतिशत को एक स्तर बढ़ाएं (जैसे 7% से 12% तक)।
त्वरित संदर्भ तालिका का एक उदाहरण लेआउट:
सामग्री प्रकार
सामान्य तन्यता शक्ति (MPa)
अनुशंसित गैप (%·t)
1 मिमी शीट के लिए गैप
3 मिमी शीट के लिए गैप
प्रमुख जोखिम
एल्यूमिनियम / नरम तांबा
< 200
4%–5%
0.045 मिमी
0.135 मिमी
अत्यधिक गैप स्ट्रिंगिंग और जामिंग का कारण बन सकता है
साधारण इस्पात (मानक)
350–450
6%–8%
0.07 मिमी
0.21 मिमी
7% आदर्श आरंभिक बिंदु है
स्टेनलेस स्टील (304)
600–700
9%–11%
0.10 मिमी
0.30 मिमी
कम गैप से ओवरहीटिंग और किनारों का टूटना हो सकता है
उच्च शक्ति वाला इस्पात (AHSS)
> 900
12%–16%
0.14 मिमी
0.42 मिमी
अत्यधिक उच्च फ्रैक्चर ऊर्जा को फैलाने के लिए गैप बढ़ाना आवश्यक है
नोट: इस तालिका को प्रिंट करके लैमिनेट करना और फिर शियर मशीन के कंट्रोल पैनल के पास लगाना सबसे अच्छा है, ताकि यह शीर्ष-स्तरीय संचालन संदर्भ के रूप में काम करे।
III. निदान और त्रुटि रोकथाम: पाँच सामान्य शियरिंग गलतियों का गहन विश्लेषण
यदि समीकरण सिद्धांत के मार्गदर्शक दीपक हैं, तो कटी हुई किनारियां व्यवहार की सच्ची कहानी कहती हैं। शीयर मशीन कभी झूठ नहीं बोलती—धातु की सतह पर छोड़ गए हर निशान उसके हालात का आईना होते हैं। इस “कटाई की भाषा” को पढ़ पाने की क्षमता, एक सामान्य संचालक और एक अनुभवी तकनीशियन के बीच का असली अंतर है। नीचे पाँच सबसे गंभीर शियरिंग गलतियाँ और उनके पीछे की जांच-तर्क दिए गए हैं। इन्हें भली-भांति समझ लें, तो आप समस्याओं को उनके बढ़ने से पहले ही पहचान पाएंगे।
3.1 गलती पहली: बहुत कसा हुआ क्लियरेंस — मूक उपकरण हन्ता
यह सबसे भ्रामक गलती है। अत्यधिक कम क्लियरेंस के साथ की गई कटाई देखने में दर्पण जैसी चिकनी और बिल्कुल सीधी लग सकती है, लेकिन यह दिखावटी “सुंदरता” आपके उपकरण की आयु पर भारी पड़ती है।
दृश्य संकेत: डबल शियर स्क्रैप टुकड़ों का क्रॉस सेक्शन देखिए। सही कटाई में एक चमकीला शियर ज़ोन और एक टूटन का ज़ोन होना चाहिए। यदि आप दो अलग-अलग चमकीली पट्टियां देखें, मानो शीट को दो बार काटा गया हो, तो यह पक्का संकेत है कि क्लियरेंस बहुत कम है।
कारण: बहुत संकीर्ण अंतर होने पर ऊपरी और निचले दरारें आपस में नहीं मिलतीं। ब्लेड को बचे हुए धातु को ज़ोर से फाड़कर फिर से काटने की स्थिति में आना पड़ता है, जिससे दूसरी दबाव-रेख उभर जाती है।
श्रव्य संकेत: दबा हुआ कराहना सामान्य कटाई में तेज़, साफ “क्लिक” की आवाज़ आती है। यदि इसके बजाय आप एक धीमी “धक” और कम आवृत्ति वाले कंपन सुनते हैं, या हाइड्रॉलिक पंप अत्यधिक भार में चीखता है, तो समझिए ब्लेड सामग्री को काटने के बजाय कुचल रहे हैं।
परिणाम: गैलिंग और ब्लेड टूटना कम क्लियरेंस से अत्यधिक दबाव की वजह से ब्लेड और सामग्री के किनारे के बीच घर्षण से अत्यधिक गर्मी पैदा होती है। इसका परिणाम गैलिंग होता है—धातु के सूक्ष्म कण ब्लेड के किनारे पर वेल्ड होकर बाद में आधार धातु के टुकड़े उखाड़ देते हैं। स्टेनलेस या उच्च-शक्ति वाली स्टील में यह दबाव तुरंत ब्लेड के टूटने का कारण बन सकता है।
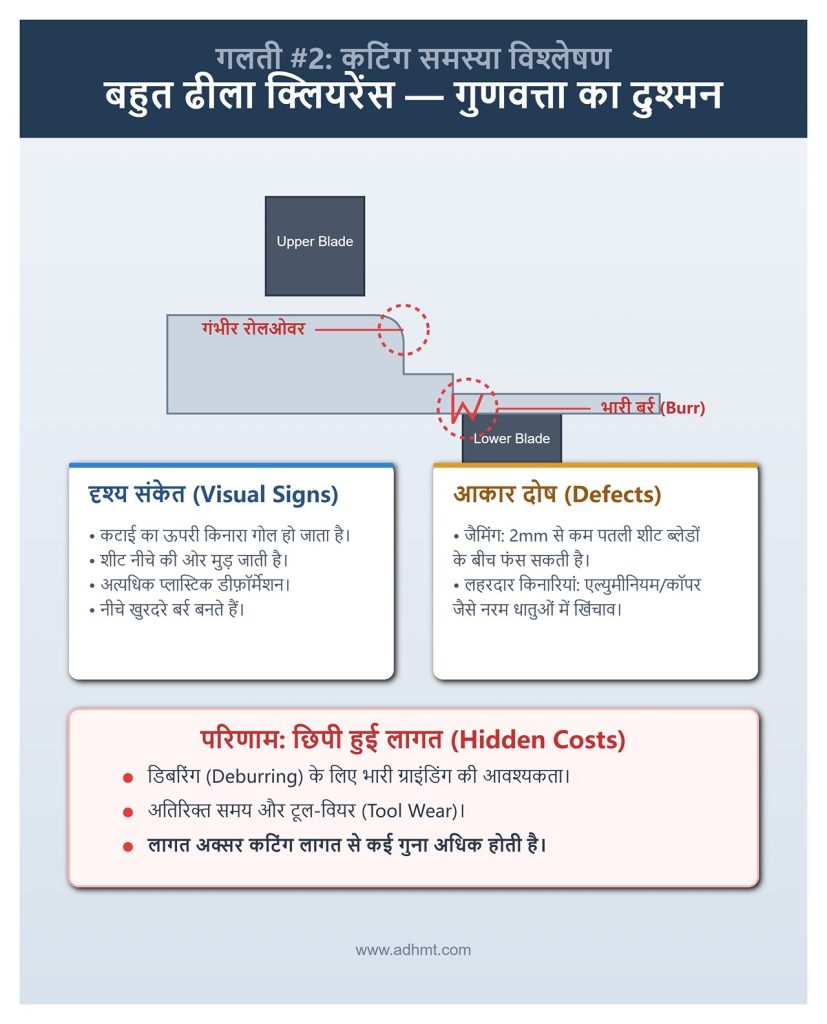
3.2 गलती दूसरी: बहुत ढीला क्लियरेंस — गुणवत्ता का दुश्मन
यदि बहुत कम अंतर आपके उपकरण के “भीतरी हिस्सों” को नष्ट कर देता है, तो अत्यधिक चौड़ा अंतर इसकी “बाहरी सुंदरता” को बिगाड़ देता है। यही कारण है कि स्क्रैप दर तेजी से बढ़ जाती है।
दृश्य संकेत: गंभीर रोलओवर और भारी बर्र कटाई के ऊपरी किनारे को देखिए। यदि वह गोलाकार हो गया है और शीट नीचे की ओर मुड़ी हुई है (रोलओवर), तो यह दर्शाता है कि सामग्री ने टूटने से पहले अत्यधिक प्लास्टिक डीफ़ॉर्मेशन झेला है। नीचे की सतह पर लगभग हमेशा मोटे, खुरदरे बर्र बनेंगे जिन्हें हटाना मुश्किल होगा।
आकार दोष: जाम होना और लहरदार किनारियां
पतली शीट का जोखिम: यदि शीट 2 मिमी से कम मोटी हो, तो अधिक क्लियरेंस के कारण सामग्री ब्लेडों के बीच मुड़ सकती है, जिससे जैमिंग हो जाती है—और इससे शीट व ब्लेड दोनों को गंभीर नुकसान पहुंच सकता है, कई बार तो पूरी तरह से फेलियर तक।
लहरदार किनारे: एल्युमीनियम या कॉपर जैसी मुलायम धातुएँ कटते समय असमान रूप से खिंच जाती हैं, जिससे किनारे पर साफ दिखाई देने वाली तरंगें बनती हैं।
परिणाम: छिपी हुई लागत में बढ़ोत्तरी दिखाई देने वाले स्क्रैप से भी बड़ा नुकसान बाद में सामने आता है। ऐसे किनारों को डिबर करना भारी ग्राइंडिंग, अधिक समय और टूल-वियर मांगता है—जिसकी लागत अक्सर खुद कटिंग से कई गुना अधिक हो जाती है।
3.3 त्रुटि तीन: असमान क्लियरेंस
जब कटे हुए किनारे की गुणवत्ता “ढलान” जैसी दिखे, तो अक्सर समस्या आपके पैरामीटर सेटिंग्स में नहीं बल्कि मशीन की स्थिति और संरचनात्मक सटीकता में होती है।
आम लक्षण: एक छोर पर परफेक्ट, दूसरे पर खराब
पूरी लंबाई की शीट काटते समय, बाईं ओर का किनारा बेहद साफ निकलता है, जबकि दाईं ओर भारी बर्स बन जाते हैं या कट पूरा नहीं होता (इसे ही “ब्लेड गिविंग वे” कहते हैं)। कई बार केंद्र हिस्सा नहीं कटता जबकि दोनों छोर ठीक दिखते हैं।
छिपे हुए यांत्रिक कारण
यह आमतौर पर ऑपरेटर की गलती नहीं होती—बल्कि मशीन की संरचना आपको चेतावनी दे रही होती है:
ब्लेड कैरियर का विकृति: लगातार ओवरलोडिंग से ऊपरी ब्लेड होल्डर में हल्का उभार या झुकाव आ सकता है।
गाइड रेल/बेयरिंग का घिसाव: सहायक हिस्सों के अधिक घिस जाने से अतिरिक्त ढीलापन पैदा होता है, जिससे ब्लेड होल्डर नीचे जाते समय तिरछा या डगमगाने लगता है।
गलत लॉकिंग क्रम: ब्लेड लगाते समय यदि बोल्टों को “मध्य से बाहर” या “क्रॉस-पैटर्न” में न कसा जाए, तो असमान तनाव के कारण ब्लेड हल्का मुड़ सकता है।
3.4 त्रुटि चार: ब्लेड का चिपिंग / टूटना
कई वर्कशॉप ब्लेड टूटने का दोष तुरंत “खराब स्टील” पर डाल देती हैं, जबकि सच यह है कि लगभग 70% टूट-फूट गलत उपयोग का परिणाम होती है।
कारण 1: कठोर सामग्री + न्यूनतम क्लियरेंस = विस्फोटक तनाव
यदि AHSS या मोटी स्टेनलेस प्लेट को वहीँ क्लियरेंस पर काटा जाए जो सामान्य कार्बन स्टील (जैसे 7%) के लिए इस्तेमाल होता है, तो ब्लेड की नोक पर अत्यधिक त्रिआयामी दबाव पड़ता है। कठोर धातुएँ नम्य नहीं होतीं—इसलिए दरारें ऊर्जा को धीरे-धीरे नहीं छोड़ पातीं और अंततः ब्लेड की नोक काँच की तरह टूट जाती है।
कारण 2: गलत मटेरियल पेयरिंग
यदि बहुत कठोर लेकिन भंगुर टूल स्टील (जैसे D2 या Cr12MoV) का उपयोग मोटी प्लेटों या उच्च-प्रभाव वाली सामग्रियों पर किया जाए, तो टूट-फूट की संभावना बहुत बढ़ जाती है।
रोकथाम रणनीति कठोर सामग्रियों के साथ कार्य करते समय हमेशा क्लीयरेंस बढ़ाएं (10–15% तक) ताकि तनाव “छूट” सके। ऐसी ब्लेड सामग्री चुनें जिनमें उच्च प्रभाव प्रतिरोध हो, जैसे H13 या संशोधित मैट्रिक्स स्टील। ध्यान रखें: कठोर स्टॉक के लिए, क्लीयरेंस ब्लेड की जीवनरेखा है।
3.5 त्रुटि पाँच: सामग्री का ट्विस्ट / झुकाव / वक्रता
यह सबसे अधिक गलत तरीके से पहचानी जाने वाली कटिंग खराबियों में से एक है। जब लंबी पट्टी कॉर्कस्क्रू की तरह मरोड़ी हुई निकलती है, तो कई ऑपरेटर बिना किसी सुधार के केवल क्लीयरेंस समायोजन में समय बर्बाद कर देते हैं।
मुख्य अंतर: यह रेक कोण की समस्या है क्लीयरेंस मुख्य रूप से किनारे की गुणवत्ता (बर्र, लंबवतता) को प्रभावित करता है, जबकि रेक कोण मुख्यतः काटी गई सामग्री के कुल आकार को निर्धारित करता है।
ट्विस्ट: मुख्य रूप से अत्यधिक रेक कोण के कारण होता है।
झुकाव/वक्रता: यह आंतरिक तनाव मुक्त होने और अपर्याप्त होल्ड-डाउन बल के संयोजन से उत्पन्न होता है।
क्लीयरेंस का द्वितीयक प्रभाव: जबकि मुख्य दोषी रेक कोण होता है, अत्यधिक क्लीयरेंस ट्विस्ट को बढ़ा सकता है। बड़े अंतराल सामग्री को अलग होने से पहले अधिक मुड़ने और फैलने देते हैं, जिसके कारण अधिक अवशिष्ट तनाव बनता है—और जब यह मुक्त होता है, तो विकृति बढ़ जाती है।
सुधार का तरीका: यदि ट्विस्टिंग हो रही है, तो सबसे पहले रेक कोण कम करें (जहाँ उपकरण अनुमति देता है), फिर होल्ड-डाउन दबाव बढ़ाएं, और अंत में क्लीयरेंस को हल्के से तंग पक्ष (5–6%) की ओर बारीक समायोजित करें ताकि साफ कट और कम तनाव निर्माण सुनिश्चित हो।
इन practical insights को लागू करने के बाद भी यदि आपके परिणाम असंगत हों, तो संभव है कि शीयरिंग सिस्टम की पार्श्व संरचना या ब्लेड संरेखण में समस्या हो। ऐसे मामलों में Q11K गिलोटिन शीयरिंग मशीन जैसी उच्च-सटीक मशीनें विश्वसनीय आउटपुट देती हैं।
IV. व्यावहारिक समायोजन मार्गदर्शिका: सटीकता के लिए 5-चरण विधि
सही “क्लीयरेंस सेटिंग” जानना केवल आधी चुनौती है—स्टील जैसी विशाल मशीन पर उस सैद्धांतिक आंकड़े को सटीक रूप से लागू करना ही तकनीशियन के लिए असली परीक्षा है। कई कटिंग विफलताएं गणना की गलती से नहीं, बल्कि लापरवाह या असावधान समायोजन प्रक्रिया से उत्पन्न होती हैं। यह मार्गदर्शिका औद्योगिक-स्तरीय “5-चरण समायोजन विधि” को ऐसे क्रियात्मक निर्देशों में विभाजित करती है जो ऑपरेटर की गलतियों को जड़ से समाप्त करने के लिए बनाए गए हैं।
4.1 तैयारी चरण: सुरक्षा एवं स्वच्छता (LOTO प्रक्रिया)
किसी भी बोल्ट को छूने से पहले सुनिश्चित करें कि कार्यक्षेत्र पूरी तरह सुरक्षित और बिल्कुल साफ हो। क्लीयरेंस समायोजन मिलीमीटर के अंशों का काम है—छोटे से छोटे प्रदूषक या अप्रत्याशित हाइड्रोलिक आंदोलन भी सटीक कार्य को हादसे में बदल सकता है।
सुरक्षा नियम: LOTO प्रक्रियाओं का सख्त पालन
कभी जोखिम न लें—हमेशा पूर्ण लॉकआउट/टैगआउट उपाय लागू करें:
भौतिक पृथक्करण: मुख्य विद्युत आपूर्ति काटें और डिसकनेक्ट स्विच पर पैडलॉक लगाएं। हाइड्रोलिक शीयर के मामले में, यह सुनिश्चित करें कि सिस्टम पूरी तरह डिप्रेशराइज़ हो चुका है, ताकि गुरुत्वाकर्षण या अवशिष्ट दबाव के कारण ऊपरी ब्लेड बीम अचानक नीचे न आ जाए।
स्पष्ट चेतावनी चिह्न: एक टैग लगाएं जिसमें ऑपरेटर का नाम, फोटो और तारीख हो, साथ ही यह नोट हो: “रखरखाव जारी है – बिजली न दें।” यह टैग केवल वही व्यक्ति हटा सकता है जिसने इसे लगाया था—यहां तक कि कार्यशाला पर्यवेक्षक भी इसे हटाने का अधिकार नहीं रखता।
स्वच्छता पूर्व-जांच: सटीकता के छिपे दुश्मनों को हटाएं
सूक्ष्म सफाई: ब्लेड सीट सतह, बोल्ट की खोखलियों और शिम स्लॉट्स को लिंट-फ्री औद्योगिक कपड़े और उपयुक्त क्लीनर से अच्छी तरह पोंछें, ताकि तेल की परत और धातु के सूक्ष्म कण पूरी तरह हट जाएं। मात्र 0.05 मिमी का स्टील कण भी ब्लेड सीट और शिम के बीच फंसकर स्थानीय क्लियरेंस बिगाड़ सकता है और एक तरफ चिपिंग का कारण बन सकता है।
ब्लेड निरीक्षण: पूरे किनारे पर उंगली या आवर्धक काँच चलाकर जांचें। यदि कहीं कटाव या जमी हुई धातु की गांठें महसूस हों, तो पहले उन्हें शार्पनिंग स्टोन से ठीक करें। क्षतिग्रस्त ब्लेड के साथ क्लियरेंस सेट करना रेत पर नींव रखने जैसा है—शुरू से ही असफल।
उपकरण अंशांकन: फीलर गेज की महारत
वर्कशॉप में डायल इंडिकेटर भले ही अत्यधिक सटीक हों, लेकिन कई बार उच्च-गुणवत्ता वाला फीलर गेज ही तेज, सरल और अधिक व्यावहारिक साबित होता है।
चयन सुझाव: दो सेट ब्लेड तैयार रखें—एक लक्ष्य क्लियरेंस के लिए और दूसरा टॉलरेंस जांच के लिए। जैसे यदि लक्ष्य 0.20 मिमी है, तो 0.20 मिमी (गो गेज) और 0.25 मिमी (नो-गो गेज) दोनों रखें।
फील कैलिब्रेशन: सही फिट हुआ फीलर गेज हल्के प्रतिरोध के साथ अंदर सरकना चाहिए, पर अटकना नहीं चाहिए। यदि गेज बिना किसी रुकावट के निकल जाए तो क्लियरेंस बहुत चौड़ा है; अगर धक्का लगाना पड़े तो क्लियरेंस बहुत तंग है।
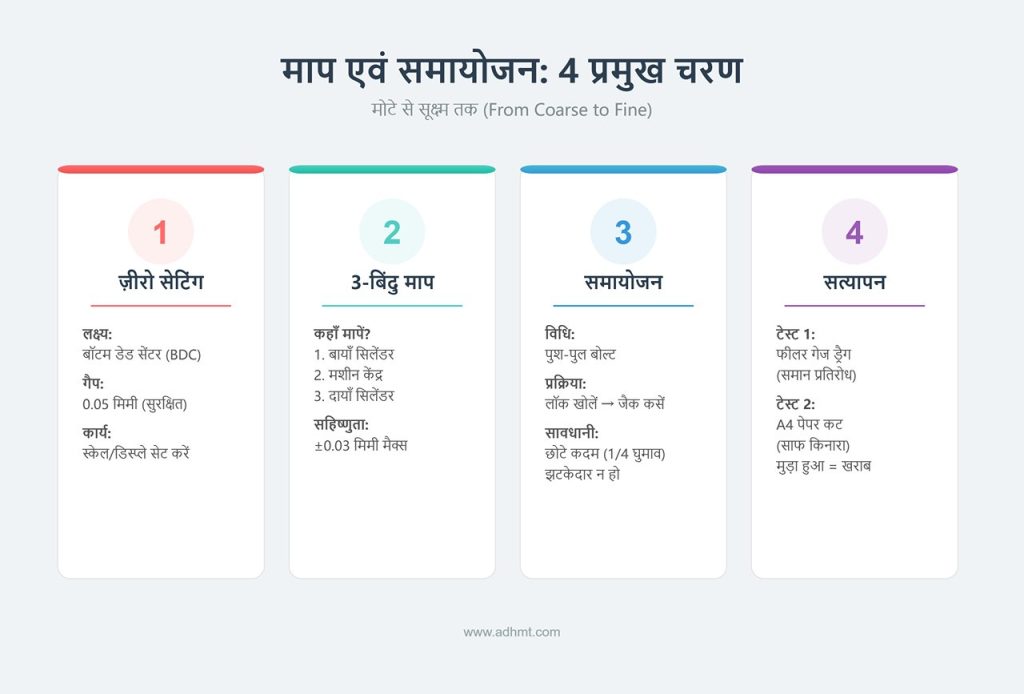
4.2 माप एवं समायोजन: मोटे से सूक्ष्म तक
समायोजन हमेशा एक अनुशासित क्रम में होना चाहिए: “ग्लोबल ज़ीरो → तीन-बिंदु माप → यांत्रिक समायोजन → समांतरता सत्यापन।”
चरण 1 – ज़ीरो सेटिंग
गिलोटिन शीयर में, ऊपरी ब्लेड बीम को उसके “बॉटम डेड सेंटर” तक नीचे लाएं। इस स्थिति में ऊपरी और निचले ब्लेडों के बीच सैद्धांतिक रूप से शून्य क्लियरेंस या एक सुरक्षित माइक्रो-गैप (जैसे 0.05 मिमी) होना चाहिए। डिजिटल डिस्प्ले या स्केल डायल को इस भौतिक स्थिति के अनुरूप सेट करें। स्विंग बीम मशीनों में ब्लेड क्रॉसिंग पॉइंट पर ध्यान दें और यह सुनिश्चित करें कि ब्लेड होल्डर यांत्रिक डेड स्टॉप तक पहुँच गया हो।
चरण 2 – तीन-बिंदु माप (बायाँ–केंद्र–दायाँ)
कभी भी केवल एक स्थान पर माप लेकर यह मानकर न चलें कि वही पूरे लंबाई पर लागू होगा। वजन के कारण होने वाला झुकाव या गाइड रेल का घिसना अक्सर इस स्थिति का कारण बनता है कि बीच का हिस्सा ढीला होता है जबकि दोनों सिरों पर अधिक कसाव होता है, या इसके विपरीत।
क्रियान्वयन मानक: माप लेते समय तीन महत्वपूर्ण स्थानों पर गैप की जाँच करें—बाएँ हाइड्रोलिक सिलेंडर के नीचे, मशीन की मध्य रेखा पर, और दाएँ हाइड्रोलिक सिलेंडर के नीचे।
समानांतरता सहनशीलता: आदर्श रूप से, इन तीनों मापों में अधिकतम अंतर ±0.03 मिमी के भीतर होना चाहिए। यदि अंतर इससे अधिक है, तो पहले गाइड रेल शिम प्लेट या ब्लेड सीट समायोजन द्वारा समानांतरता को सुधारें; केवल ब्लेड गैप में फेरबदल करने से मूल समस्या हल नहीं होगी।
चरण 3 – समायोजन क्रियान्वयन (पुश-पुल तकनीक)
अधिकांश शीयरिंग मशीनें बारीक समायोजन के लिए “पुश-पुल बोल्ट” प्रणाली का उपयोग करती हैं। सटीकता बनाए रखने के लिए दोनों ओर से समान रूप से संचालन करना आवश्यक है।
कसने और ढीला करने का नियम: हमेशा पहले लॉकिंग बोल्ट को ढीला करें, फिर जैकिंग बोल्ट से सूक्ष्म समायोजन करें। “छोटे कदम, बार-बार” के सिद्धांत का पालन करें—किसी भी बोल्ट को एक बार में चौथाई घुमाव से अधिक न घुमाएँ।
स्पर्श प्रतिक्रिया: समायोजन बोल्ट को घुमाते समय आपको लगातार, मुलायम प्रतिरोध महसूस होना चाहिए। यदि संचालन झटकेदार लगे या कभी ढीला तो कभी कसा हुआ महसूस हो, तो थ्रेड में जंग या क्रॉस-बाइंडिंग हो सकती है। ऐसे में तुरंत रोकें और सफाई के लिए खोलें—जबरदस्ती घुमाने से समायोजन मान अस्थिर हो सकते हैं।
चरण 4 – समानांतरता की पुष्टि
फीलर गेज ड्रैग परीक्षण: ब्लेड गैप में फीलर गेज डालें और उसे क्षैतिज रूप से बाएँ सिरे से दाएँ सिरे तक खींचें। प्रतिरोध पूरी लंबाई में समान होना चाहिए। यदि बीच में अचानक कम हो जाए या अटक जाए, तो यह संकेत है कि ब्लेड होल्डर टेढ़ा हो सकता है या ब्लेड स्वयं फ्लैटनेस सहनशीलता से बाहर है।
A4 पेपर परीक्षण: पारंपरिक लेकिन अत्यंत प्रभावी तरीका। 80 ग्राम का A4 शीट लें और इसे ब्लेड की पूरी लंबाई में काटें। कट का किनारा जांचें—यदि वह साफ और समान है, तो गैप संतुलित है। यदि शीट का कुछ हिस्सा मुड़ा हुआ या फटा है, तो वह जगह अत्यधिक गैप की समस्या को दर्शाती है।
4.3 परीक्षण और सत्यापन: ट्रायल कट विश्लेषण
यंत्रों से प्राप्त माप केवल सैद्धांतिक प्रमाण देते हैं, लेकिन वास्तविक निर्णय सामग्री की कटाई से ही स्पष्ट होता है। शीयर मशीन कभी झूठ नहीं बोलती—कट सतह की गुणवत्ता ही उसका सच्चा बयान है।
ट्रायल कटिंग रणनीति: सेटिंग्स को परिपूर्ण करने के लिए स्क्रैप का उपयोग उत्पादन सामग्री पर कभी परीक्षण न करें। उत्पादन बैच जैसी ही ग्रेड और मोटाई वाली स्क्रैप शीट चुनें। लगभग 50 मिमी चौड़ी संकरी स्ट्रिप्स काटें—इन्हीं पर ट्विस्ट और कट-फेस की गुणवत्ता सबसे स्पष्ट दिखाई देती है।
कट सतह विश्लेषण: “तीन क्षेत्रों” को समझना कटी हुई नमूना पट्टी को ध्यान से देखें—उसका क्रॉस-सेक्शन क्लीयरेंस की शुद्धता की पूरी कहानी बताता है।
रोलओवर ज़ोन: यह कट के शीर्ष पर पाया जाता है। आदर्श रूप से यह छोटा और चिकना होना चाहिए (≤5% सामग्री मोटाई)। यदि रोलओवर बड़ा हो और नीचे की ओर खिंचा दिखाई दे, तो यह अत्यधिक क्लीयरेंस का संकेत है।
शीयर ज़ोन: रोलओवर के ठीक नीचे स्थित यह क्षेत्र सपाट और चमकदार दिखना चाहिए। आदर्श रूप से यह शीट की कुल मोटाई का लगभग एक-तिहाई होता है।
चेतावनी: यदि दो चमकदार पट्टियाँ एक फीकी रेखा से अलग दिखाई दें, तो यह “डबल शीयर” है—स्पष्ट सबूत कि क्लीयरेंस बहुत कम है।
फ्रैक्चर ज़ोन: यह निचले हिस्से का खुरदरा, धूसर क्षेत्र होता है। आदर्श परिस्थितियों में यह शीयर ज़ोन से सहज रूप में बदलता है।
फाइन-ट्यूनिंग लूप
बर्र मूल्यांकन: निचले किनारे पर उंगली हल्के से चलाएँ। आदर्श बर्र बहुत छोटे होते हैं और नीचे की ओर मुड़े रहते हैं (ऊंचाई < 0.1 मिमी)। लंबे, कुंद बर्र, या ऊपरी और निचले दोनों किनारों पर बर्र का दिखना—ये सभी अत्यधिक क्लीयरेंस या कुंद ब्लेड के संकेत हैं।
अंतिम समायोजन: ट्रायल परिणामों के आधार पर बदलाव करें, हर परिवर्तन को लगभग 0.05 मिमी की सीमा में रखें। समायोजन के बाद सभी बोल्ट अच्छी तरह कसें और एक और ट्रायल कट करें, जब तक कि क्रॉस-सेक्शन में तीनों क्षेत्रों का आदर्श “गोल्डन रेशियो” न मिल जाए।
याद रखें, सटीक क्लीयरेंस समायोजन एक बार का काम नहीं—यह एक गतिशील प्रक्रिया है। “माप–समायोजित–परीक्षण–विश्लेषण” के निरंतर चक्र को अपनाकर आप सिर्फ ऑपरेटर नहीं, बल्कि शीयरिंग गुणवत्ता के सच्चे विशेषज्ञ बन जाते हैं। यदि आपको इस प्रक्रिया पर अधिक तकनीकी मार्गदर्शन चाहिए, तो अभी संपर्क करें हमारी विशेषज्ञ टीम से और सही समाधान प्राप्त करें।
V. उन्नत रणनीतियाँ: रखरखाव, दीर्घायु और मानकीकरण
क्लीयरेंस समायोजन की यांत्रिक समझ और हाथों-हाथ कौशल विकसित करना उत्कृष्ट शीयरिंग प्रदर्शन की ओर सिर्फ पहला कदम है। कार्यशाला-स्तरीय अभ्यासों और विश्व-स्तरीय विनिर्माण के बीच का अंतर इस क्षमता में है कि आप अनुभव-आधारित ज्ञान को भविष्यसूचक रखरखाव रणनीतियों और मानकीकृत प्रबंधन प्रणालियों में बदल सकें। इस अध्याय में हम एक मशीन से आगे बढ़कर पूरे जीवनचक्र परिसंपत्ति प्रबंधन पर ध्यान केंद्रित करते हैं—यह समझते हुए कि डेटा-आधारित निर्णय ब्लेड जीवन को कैसे बढ़ाते हैं और हर कट को वैश्विक मानकों तक पहुँचाते हैं।
5.1 भविष्यसूचक रखरखाव: “फायरफाइटिंग” मरम्मत से आगे बढ़ते हुए
परंपरागत मेंटेनेंस में अक्सर “टूटने पर ही ठीक करो” जैसी मानसिकता अपनाई जाती है—जब तक मशीन या ब्लेड पूरी तरह खराब न हो जाए, उसे न छेड़ना। प्रिसिजन शीयरिंग के लिए यह तरीका बिल्कुल अस्वीकार्य है। जब ब्लेड पूरी तरह सुस्त या टूट-फूट का शिकार हो जाते हैं, तब इसका असर सिर्फ उत्पादन रुकने तक सीमित नहीं रहता, बल्कि टनों सामग्री बेकार हो सकती है। इसका समाधान है—कंडीशन मॉनिटरिंग पर आधारित प्रिडिक्टिव मेंटेनेंस।
ब्लेड पलटने और ग्राइंडिंग चक्र: अनुभव से डेटा-आधारित प्रक्रिया तक ब्लेड की उम्र समय से नहीं, बल्कि उसकी वास्तविक कटिंग क्षमता और कट क्वालिटी में देखे गए गिरावट से तय होती है।
शुरुआती चेतावनी संकेत पहचानें: उत्पादन रोकने से पहले बर्स (cut edge burrs) को आरी जैसे दांत बनने का इंतज़ार न करें। ब्लेड को पलटने या दोबारा ग्राइंड करने के लिए इन तीन मात्रात्मक संकेतकों को नियमित रूप से मापें:
कट प्रोफ़ाइल में बदलाव: बर्स की ऊँचाई 0.1 मिमी से अधिक हो जाए या शीयर ज़ोन का अनुपात आदर्श 30% से गिरकर 20% से नीचे आ जाए।
लोड मॉनिटरिंग: करंट सेंसर वाली मशीनों में, समान कटिंग परिस्थितियों में पीक करंट में 15–20% की वृद्धि ब्लेड के सुस्त होने का संकेत है।
ध्वनिक पहचान: साफ़, तेज़ “क्लिक” की जगह मद्धिम “थड” या तीखी, ऊँची आवाज़ का आना।
वैज्ञानिक ग्राइंडिंग रणनीति:
चार-किनारा रोटेशन: आयताकार ब्लेड के चार उपयोगी किनारों (प्रत्येक तरफ़ दो) का पूरा लाभ उठाएं। हर रोटेशन की तारीख सख्ती से दर्ज करें—यह आदत ब्लेड की कुल उम्र को एक किनारे के उपयोग की तुलना में तीन से चार गुना तक बढ़ा सकती है।
ग्राइंडिंग गहराई सीमा: कई संयंत्र केवल 0.1 मिमी हटाकर “ब्लेड की मोटाई बचाने” का प्रयास करते हैं। इसके बजाय कम से कम 0.25–0.38 मिमी हटाएं, ताकि थकान तनाव से उत्पन्न सतह के नीचे के सूक्ष्म दरारें निकल जाएं। कम गहराई की ग्राइंडिंग शुरू में सस्ती लग सकती है, लेकिन यह छिपी क्षति छोड़ जाती है जो पुनः उपयोग के दौरान किनारों की समयपूर्व विफलता का कारण बनती है।
क्लीयरेंस कंपंसेशन: ब्लेड ग्राइंडिंग के बाद सटीकता पुनः प्राप्त करना एक अक्सर अनदेखा किया जाने वाला पहलू—ग्राइंडिंग से ब्लेड गैप का ज्यामिति बदल जाता है। उपयुक्त CNC शीयरिंग उपकरण, जैसे QC12K स्विंग बीम शीयरिंग मशीन या Q11K गिलोटिन शीयरिंग मशीन, में यह समायोजन डिजिटल रूप से किया जा सकता है, जो त्रुटि की संभावना को न्यूनतम करता है।
भौतिक तर्क: ग्राइंडिंग के बाद ब्लेड की मोटाई कम हो जाती है। यदि पुनः-स्थापन के दौरान इसकी भरपाई नहीं की जाती, तो ऊपरी और निचले ब्लेड के बीच वास्तविक वर्टिकल अंतर स्वचालित रूप से बढ़ जाता है। उदाहरण के लिए, यदि प्रत्येक ब्लेड से 0.5 मिमी हटाया जाता है, तो मूलतः 0.3 मिमी का क्लीयरेंस बढ़कर 1.3 मिमी हो जाता है—जो कट क्वालिटी के लिए विनाशकारी है।
भरपाई के तरीके:
मैनुअल मशीनें: ब्लेड के पीछे सटीक मोटाई वाले शिम्स लगाएं। शिम की मोटाई ग्राइंडिंग के दौरान हटाई गई कुल सामग्री के बराबर होनी चाहिए।
CNC मशीनें: सिस्टम के “टूल ऑफ़सेट” फ़ंक्शन का उपयोग करें। इसमें ब्लेड के मापे गए घिसाव मान को दर्ज करें; सिस्टम स्वचालित रूप से बैकगेज और ब्लेड होल्डर के निर्देशांक समायोजित कर देगा—यह सुविधा केवल उन मशीनों पर प्रभावी होती है जिनमें ऑटोमैटिक ब्लेड एलाइनमेंट की क्षमता मौजूद हो।
स्नेहन प्रबंधन: गैप स्थिरता में कम आंका जाने वाला कारक सही गैप सेटिंग्स होने पर भी उचित स्नेहन न होने पर उनका कोई महत्व नहीं रह जाता। उन्नत स्वचालित प्रेस ब्रेक सिस्टम, जैसे WAD सीरीज़ CNC प्रेस ब्रेक, में सटीक स्नेहन तंत्र इन स्थिरताओं को सुनिश्चित करता है।
5.2 कंपनी-व्यापी मानक संचालन प्रक्रियाओं (SOP) की स्थापना
अनुभवी ऑपरेटरों के व्यक्तिगत ज्ञान और अनुभव पर निर्भरता से आगे बढ़ने के लिए, कंपनियों को सर्वश्रेष्ठ प्रक्रियाओं को मानक संचालन प्रक्रियाओं (SOP) में संहिताबद्ध करना चाहिए और एक ऐसी गुणवत्ता प्रणाली विकसित करनी चाहिए जिसे दोहराया जा सके।
प्रलेखन: “विशेषज्ञ अंतर्ज्ञान” को डिजिटल संपत्ति में बदलना
हर सफल शीयरिंग पैरामीटर बैच को कॉर्पोरेट डिजिटल संपत्ति के रूप में माना जाना चाहिए। एक “सर्वश्रेष्ठ क्लियरेंस सेटअप कार्ड” संग्रह तैयार करें जिसमें निम्नलिखित प्रमुख फ़ील्ड हों:
सामग्री फिंगरप्रिंट: ग्रेड (जैसे, DP780), मोटाई, और मापी गई तन्यता शक्ति।
पैरामीटर सेट: क्लियरेंस मान (मिमी), क्लियरेंस प्रतिशत (%), और शीयर कोण (°)।
गुणवत्ता का प्रमाण: शीयर की गई किनारी की उच्च-रिज़ॉल्यूशन छवियाँ संलग्न करें और प्रत्येक पैरामीटर सेट के अनुरूप बर्र ऊँचाई का डेटा रखें।
त्वरित पुनःप्राप्ति: अक्सर उपयोग होने वाले सामग्री पैरामीटर को CNC सिस्टम में “रेसिपी नंबर” के रूप में पहले से लोड करें, ताकि ऑपरेटर उन्हें QR कोड या कोड एंट्री के माध्यम से तुरंत प्राप्त कर सकें।
चेंजओवर चेकलिस्ट: क्रॉस-कंटैमिनेशन और पैरामीटर ड्रिफ्ट रोकना
कार्बन स्टील से स्टेनलेस स्टील (या इसके विपरीत) में स्विच करते समय, एक अनुशासित चेंजओवर क्रम का पालन करें:
LOTO लॉक-आउट: हमेशा बिजली सप्लाई काटें और दबाव मुक्त करें।
साफ़-सफ़ाई और पर्जिंग: ब्लेड सीट और आस-पास के क्षेत्र से पूरी तरह कार्बन स्टील के बुरादे हटाएं। यहां तक कि सूक्ष्म कार्बन कण भी, अगर स्टेनलेस सतहों में दब गए, तो बाद में गंभीर जंग के धब्बे पैदा कर सकते हैं।
पैरामीटर रीसेट: पिछले बैच के क्लियरेंस मानों को कभी पुनः उपयोग न करें। उदाहरण के लिए, 3 मिमी कार्बन स्टील शीट के लिए 0.21 मिमी क्लियरेंस आवश्यक हो सकता है, जबकि समान मोटाई वाले स्टेनलेस स्टील में यह 0.33 मिमी तक हो सकता है।
पहले टुकड़े की त्रि‑स्तरीय जांच: “समायोजन–परीक्षण–निरीक्षण” चक्र का पालन करें और पूर्ण उत्पादन शुरू करने से पहले ±0.03 मिमी के भीतर समानांतरता की पुष्टि करें।
प्रशिक्षण प्रणाली: निदानात्मक श्रवण और दृश्य पहचान कौशल विकसित करना
कार्य‑प्रणाली (SOPs) को लोग ही क्रियान्वित करते हैं, इसलिए प्रशिक्षण केवल बटन दबाने तक सीमित न रहे, बल्कि उनके संवेदी निदान कौशल को भी विकसित करे:
श्रवण प्रशिक्षण: विभिन्न परिस्थितियों में कतरन मशीन की ध्वनियों को रिकॉर्ड करें (सामान्य स्थिति में तेज़ स्पष्ट, कुंद होने पर मद्धिम, और चीपिंग पर भंगुर‑सी आवाज़) ताकि ऑपरेटरों की सुनने की संवेदनशीलता बढ़ाई जा सके।
दृश्य एटलस: “कट‑एज दोष संदर्भ मैनुअल” तैयार करें, जिसमें सामान्य दोषों की तस्वीरें हों — जैसे डबल बर्निश बैंड (क्लीयरेंस बहुत कम), बड़े रोल‑ओवर (क्लीयरेंस बहुत ज्यादा), या दाँतेदार किनारे (ब्लेड चिपिंग)। इसे मशीनों के पास लगाएँ ताकि ऑपरेटर तुरंत तुलना कर सकें।
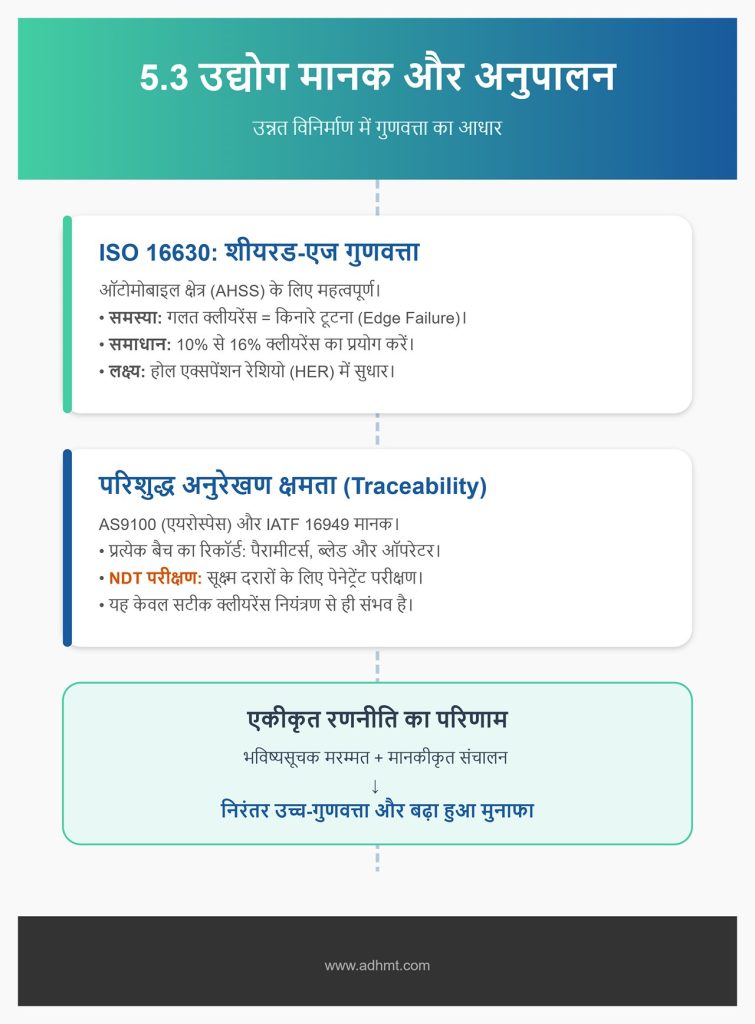
5.3 उद्योग मानक और अनुपालन
उन्नत विनिर्माण में सही ब्लेड‑क्लीयरेंस केवल दिखावट तक सीमित नहीं है—यह अंतरराष्ट्रीय सुरक्षा और गुणवत्ता मानकों के अनुपालन को भी निर्धारित करता है।
ISO 16630: शीयरड‑एज गुणवत्ता के लिए वैश्विक मानक
ऑटोमोबाइल क्षेत्र में आमतौर पर प्रयुक्त एडवांस्ड हाई‑स्ट्रेंथ स्टील्स (AHSS) के लिए ISO 16630 होल एक्सपेंशन रेशियो (HER) की अवधारणा पेश करता है।
मुख्य तथ्य: क्लीयरेंस सेटिंग्स सीधे HER मानों को प्रभावित करती हैं। गलत क्लीयरेंस से किनारों पर अत्यधिक वर्क हार्डनिंग या सूक्ष्म दरारें हो सकती हैं, जिससे आगे की स्टैम्पिंग प्रक्रियाओं में किनारे टूटने का खतरा बढ़ जाता है।
अनुपालन रणनीति: AHSS सामग्री के लिए हमेशा अधिक क्लीयरेंस लागू करें—आमतौर पर 10% से 16%—ताकि किनारे की गुणवत्ता बेहतर हो और OEM की किनारे‑दरार संवेदनशीलता से जुड़ी आवश्यकताओं को पूरा किया जा सके।
भविष्यसूचक मरम्मत, मानकीकृत संचालन और अनुपालन प्रबंधन को जोड़ने वाली एकीकृत रणनीति अपनाकर आप अपनी शीयरिंग वर्कशॉप को प्रतिस्पर्धात्मक लाभ में बदल सकते हैं। यदि आप ऐसी एकीकृत प्रणाली को अपग्रेड करना चाहते हैं, तो अभी संपर्क करें।
ऑटोमोबाइल और एयरोस्पेस में परिशुद्ध अनुरेखण क्षमता
AS9100 (एयरोस्पेस) और IATF 16949 (ऑटोमोबाइल) फ्रेमवर्क के तहत, शीयरिंग को अब एक अलग‑थलग प्रक्रिया नहीं माना जाता।
पूर्ण‑प्रक्रिया अनुरेखण क्षमता: प्रत्येक बैच में शीयरिंग पैरामीटर्स, क्लीयरेंस मान, ब्लेड सीरियल नंबर और ऑपरेटर आईडी का रिकॉर्ड होना अनिवार्य है।
गैर‑विध्वंसक परीक्षण (NDT): महत्वपूर्ण एयरोस्पेस घटकों के लिए, शीयर किए हुए किनारों पर भी पेनेट्रेंट परीक्षण (PT) की आवश्यकता हो सकती है ताकि सूक्ष्म दरारें न हों—इन निरीक्षणों को सफलतापूर्वक पार करने का एकमात्र तरीका है परिशुद्ध क्लीयरेंस नियंत्रण।
भविष्यसूचक मरम्मत, मानकीकृत संचालन और अनुपालन प्रबंधन को जोड़ने वाली एकीकृत रणनीति अपनाकर आप अपनी शीयरिंग वर्कशॉप को एक साधारण लागत केंद्र से प्रतिस्पर्धात्मक लाभ में बदल सकते हैं—ऐसा लाभ जो लगातार उच्च‑गुणवत्ता वाला उत्पादन सुनिश्चित करता है। याद रखें: क्लियरेंस का हर सटीक समायोजन न केवल आपकी कंपनी की प्रतिष्ठा बढ़ाता है, बल्कि सीधे आपके मुनाफे में भी इजाफा करता है।
VI. संसाधन और टूलकिट
सिद्धांत तभी सार्थक बनता है जब उसे व्यावहारिक रूप से लागू किया जाए। ऊपर वर्णित जटिल भौतिक सिद्धांतों को तुरंत शॉप‑फ्लोर उत्पादकता में बदलने में आपकी मदद करने के लिए, इस अध्याय में प्रमाणित ट्रबलशूटिंग चेकलिस्ट, अक्सर पूछे जाने वाले प्रश्न और डिजिटल सहायता उपकरण संकलित किए गए हैं। ये संसाधन केवल संदर्भ सामग्री नहीं हैं—ये एक मानकीकृत शीयरिंग प्रक्रिया स्थापित करने की आधारशिला हैं।
6.1 त्वरित संदर्भ ट्रबलशूटिंग मानचित्र (लक्षण–कारण–समाधान)
उत्पादन लाइन पर कटाई की गुणवत्ता संबंधी समस्याओं का सामना करते समय अनुमान‑आधारित तरीकों से बचें। नीचे दी गई तालिका को प्रिंट करें, लैमिनेट करें और इसे शीयर मशीन के नियंत्रण पैनल के पास एक “प्राथमिक‑सहायता मार्गदर्शिका” के रूप में रखें। यह मानचित्र एक स्पष्ट तीन‑चरणीय संरचना—लक्षण, मूल कारण और सुधारात्मक कार्रवाई—का पालन करता है, जिसका उद्देश्य निदान समय को घंटों से घटाकर कुछ ही मिनटों में लाना है।
नं.
दृश्य/श्रव्य लक्षण
संभावित मूल कारण
त्वरित सुधार रणनीति
01
कटे हुए किनारे पर दोहरी चमकदार पट्टियाँ दिखाई देती हैं (डबल बर्निश / सेकेंडरी शियर)
क्लियरेंस बहुत कम है। दरारें आपस में नहीं मिलतीं, जिससे ब्लेड को मजबूरन दूसरा कट लगाना पड़ता है।
क्लियरेंस को 0.05–0.10 mm तक बढ़ाएँ, जब तक दोहरी रेखा गायब होकर केवल एक चमकदार लाइन न रह जाए।
02
ऊपर की तरफ बड़ा रोलओवर + नीचे भारी बरी (Rollover & Heavy Burr)
क्लियरेंस बहुत बड़ा है। सामग्री कटने की बजाय खिंचती और मुड़ती है।
क्लियरेंस को धीरे‑धीरे कम करें। यदि मानक पर होने के बावजूद समस्या बनी रहे, तो ब्लेड की धार के अत्यधिक घिसाव की जाँच करें।
03
कट का एक सिरा उत्तम है, दूसरा सिरा पूरी तरह बरी से भरा है
ब्लेड कैरियर समानांतर नहीं है। गाइड रेल घिस चुकी है या बाएँ‑दाएँ हाइड्रोलिक सिलिंडर सिंक में नहीं हैं।
“थ्री‑पॉइंट मेज़रमेंट” लागू करें; बाएँ/दाएँ बोल्ट या बैकिंग प्लेट को समायोजित करें ताकि कुल लंबाई त्रुटि ±0.03 mm के भीतर रहे।
04
कटने की आवाज़ मन्द है और मशीन भारी कराहती है
क्लियरेंस बहुत कम / लुब्रिकेशन फेल। घर्षण आवश्यक शियर‑फोर्स से बहुत अधिक है।
क्लियरेंस बढ़ाएँ; गाइड रेल लुब्रिकेशन लाइन में रुकावट की जाँच करें; हाइड्रोलिक ऑयल तापमान मॉनिटर करें।
05
कठोर सामग्री काटते समय ब्लेड का किनारा टूट जाता है
क्लियरेंस बहुत कम + तनाव केंद्रित। कठोर सामग्री में फ्रैक्चर ऊर्जा रिलीज नहीं हो पाती।
AHSS/स्टेनलेस स्टील के लिए क्लियरेंस को 10–15% तक बढ़ाएँ; उच्च‑टफनेस ब्लेड (जैसे H13) लगाएँ।
06
पतली शीट का किनारा लहरदार दिखता है (Wavy Edge)
क्लियरेंस बहुत बड़ा है। कम कठोरता के कारण चौड़े गैप में बकलिंग होती है।
क्लियरेंस को शीट की मोटाई के 4–6% तक कड़ा करें; होल्ड‑डाउन फुट का दबाव पर्याप्त है या नहीं, यह जाँचें।
07
सामग्री ब्लेड गैप में फँस जाती है
क्लियरेंस अत्यधिक बड़ा / ब्लेड कैरियर मिसअलाइन
तत्काल मशीन बंद करें (LOTO); मलबा साफ करें; देखें कि कहीं ब्लेड सीट के बोल्ट ढीले होकर कैरियर शिफ्ट तो नहीं कर रहे।
08
संकरी कट‑स्ट्रिप में गंभीर ट्विस्ट (Twist)
रेक ऐंगल बहुत अधिक (मुख्य कारण); बड़ा क्लियरेंस प्रभाव को और बढ़ाता है।
व्यावहारिक काम में कुछ “ग्रे ज़ोन” ऐसे होते हैं जो अनुभवी तकनीशियनों को भी उलझा देते हैं। यहाँ तीन सबसे आम और बहस वाले प्रश्नों के प्रामाणिक, विशेषज्ञ‑स्तरीय उत्तर दिए गए हैं।
Q1: “क्या मैं एक ही सामग्री के अलग‑अलग बैचों के लिए बिल्कुल वही क्लियरेंस सेटिंग उपयोग कर सकता हूँ?”
A: सिद्धांत रूप में, हाँ—लेकिन “टॉलरेंस ट्रैप” से सावधान रहें। मिल‑निर्मित शीटों में मोटाई सहनशीलता आम तौर पर ±5% होती है।
परिदृश्य सिमुलेशन: मान लें कि नाममात्र शीट मोटाई 3.0 मिमी है, और क्लियरेंस 0.21 मिमी (7%) पर सेट है। यदि नई खेप की मोटाई 2.85 मिमी है, तो वास्तविक क्लियरेंस अनुपात बढ़कर 7.4% (हल्का ढीला) हो जाएगा; और अगर यह 3.15 मिमी है, तो अनुपात घटकर 6.7% (थोड़ा कड़ा) होगा।
संचालन संबंधी सलाह: सामान्य कार्बन स्टील में इतनी छोटी भिन्नताएं सामान्यतः स्वीकार्य होती हैं। परंतु उच्च सटीकता वाली शीट या उच्च-शक्ति वाले स्टील के साथ काम करते समय, प्रत्येक नई कॉयल या खेप बदलने पर एक प्रथम-टुकड़ा परीक्षण कट जरूर करें। यदि क्रॉस-सेक्शन की गुणवत्ता सही नहीं है, तो वास्तविक मोटाई के आधार पर सेटिंग्स में सूक्ष्म बदलाव करें।
प्रश्न 2: “मुझे पहले ऊर्ध्वाधर क्लियरेंस समायोजित करना चाहिए या क्षैतिज क्लियरेंस? क्या क्रम का महत्व है?”
उत्तर: इसका एक निश्चित क्रम है—पहले ऊर्ध्वाधर, उसके बाद क्षैतिज।
ऊर्ध्वाधर ओवरलैप: यह वह दूरी है जितना ऊपरी ब्लेड, अपने स्ट्रोक के सबसे निचले बिंदु पर, निचले ब्लेड पर ओवरलैप करता है। यह तय करता है कि कट वाकई में सामग्री को तोड़ पाएगा या नहीं।
क्षैतिज क्लियरेंस: यह ब्लेडों के बीच का पार्श्व अंतर होता है, जो कट की स्वच्छता निर्धारित करता है।
तर्क: यदि ऊर्ध्वाधर ओवरलैप पर्याप्त नहीं है (जैसे ब्लेड घिसकर छोटा हो गया और इसकी भरपाई नहीं की गई), तो सामग्री कटेगी ही नहीं—ऐसे में क्षैतिज समायोजन बेकार है। स्ट्रोक सीमा समायोजित करें या शिम जोड़ें ताकि मानक (आमतौर पर 0.5–1.0× शीट मोटाई) पूरा हो, फिर क्षैतिज क्लियरेंस को फाइन-ट्यून करें।
प्रश्न 3: “जब कट की गुणवत्ता गिर जाए, तो कैसे पता करें कि ब्लेड कुंद हो गया है या क्लियरेंस बिगड़ गया है?”
उत्तर: “त्रि-आयामी निदान” विधि अपनाएं। यह एक सामान्य वर्कशॉप की समस्या है जिसे कट के लक्षण देखकर शीघ्रता से पहचाना जा सकता है:
बर्निश बैंड जांचें:
यदि बर्निश बैंड साफ है लेकिन उसमें डबल लाइन या रोलओवर दिख रहे हैं, तो यह संभवतः क्लियरेंस की समस्या है।
यदि बर्निश बैंड लगभग गायब है, और सेक्शन खुरदरा, धूसर, फटा हुआ दिखता है, तथा दोनों किनारों पर मुड़े हुए बर्र हैं—तो यह कुंद ब्लेड की पहचान है।
आवाज़ सुनें: गलत क्लियरेंस पर अक्सर “इम्पैक्ट” या “मंद थड” जैसी आवाज़ आती है; जबकि कुंद ब्लेड पर लगातार, उच्च-आवृत्ति वाली कपड़े फटने जैसी आवाज़ होती है।
अंतिम परीक्षण: ब्लेड को पलटकर उसके अप्रयुक्त काटने वाले किनारे का इस्तेमाल करें। यदि समस्या गायब हो जाए, तो ब्लेड कुंद था; यदि बनी रहे, तो तुरंत फीलर गेज से क्लियरेंस मापें।
6.3 सहायक डिजिटल उपकरणों की सिफारिश
आज के डेटा-चालित युग में, केवल “अनुभवी कर्मी की अंतर्दृष्टि” पर भरोसा करना अब लीन उत्पादन के लिए पर्याप्त नहीं है। निम्नलिखित उपकरण क्लियरेंस प्रबंधन को कला से विज्ञान में बदल सकते हैं।
1. ऑनलाइन कैलकुलेटर और मोबाइल ऐप्स
हम HARSLE Cutting Clearance Calculator या अन्य मानक उद्योग-स्वीकृत टूल्स के उपयोग की सलाह देते हैं।
कार्य: केवल सामग्री का प्रकार (माइल्ड स्टील / स्टेनलेस स्टील / एल्युमिनियम) और मोटाई दर्ज करें, और यह उपकरण सुझाए गए क्लियरेंस रेंज (मिमी) तुरंत प्रदान करता है।
मूल्य: मानसिक गणना की गलतियों—विशेषकर मीट्रिक/इम्पीरियल रूपांतरण—को लगभग समाप्त कर देता है। ऑपरेटरों की सुविधा के लिए मशीनों के पास ऐसे टूल्स के QR कोड लगाना उपयोगी रहेगा, ताकि वे तुरंत स्कैन करके उपयोग कर सकें।
2. एंटरप्राइज‑लेवल Excel क्लियरेंस रेसिपी बुक
सर्वोत्तम सेटिंग्स को केवल ऑपरेटर की याददाश्त पर निर्भर न रहने दें। हर सफल सेटअप को दर्ज करने के लिए एक मानकीकृत Excel रिकॉर्ड तैयार करें।
सुझाए गए टेबल फ़ील्ड:
सामग्री फिंगरप्रिंट: ग्रेड (जैसे Q345B) | वास्तविक मोटाई | मापी गई तन्यता शक्ति
मशीन मानदंड: ब्लेड ID | रेक एंगल | सेट क्लियरेंस मान (मिमी) | क्लियरेंस अनुपात (%)
गुणवत्ता प्रमाण: बर्निश बैंड का अनुपात | बुर्र ऊँचाई | क्रॉस‑सेक्शन फ़ोटो का लिंक
नोट्स: ऑपरेटर के हस्ताक्षर | तारीख
प्रो‑टिप: कंडीशनल फ़ॉर्मैटिंग लागू करें ताकि किसी भी क्लियरेंस अनुपात के मानक सीमा (जैसे, कार्बन स्टील के लिए 6–9%) से बाहर होने पर सेल स्वतः लाल हो जाए और तुरंत चेतावनी दे सके।
3. लेज़र मापन प्रणाली (भारी‑भरकम/हाई‑एंड आवश्यकताओं के लिए)
4 मीटर से अधिक लंबे शीट शियर या स्वचालित उत्पादन लाइनों में पारंपरिक फीलर‑गेज जांच समय‑साध्य होती है और उनकी सटीकता सीमित रहती है।
तकनीकी तरीका: ब्लेड कैरियर के दोनों सिरों पर लेज़र डिस्प्लेसमेंट सेंसर स्थापित करें।
क्षमताएँ: ये सेंसर पूरी कटिंग लंबाई पर स्ट्रेटनेस की निरंतर निगरानी करते हैं और डेटा सीधे CNC सिस्टम को भेजते हैं। सिस्टम एक “ब्लेड‑गैप टोपोग्राफी मैप” तैयार कर सकता है, जो यह दर्शाता है कि किन क्षेत्रों में क्लियरेंस अधिक चौड़ा या अत्यधिक तंग है, और थर्मल डिफॉर्मेशन की भरपाई के लिए डायनेमिक गैप‑कंपेंसेशन भी सक्षम कर सकता है।
ROI: प्रारंभिक निवेश भले ही बड़ा हो, लेकिन एयरोस्पेस‑ग्रेड एल्युमिनियम या टाइटेनियम अलॉय जैसी उच्च‑मूल्य सामग्री की स्क्रैपिंग को रोककर यह सिस्टम अक्सर 12 महीनों के भीतर अपनी लागत वसूल कर देता है।
आज के डेटा-चालित युग में… उचित कटिंग और प्रोफाइलिंग क्षमताओं के लिए ULF सीरीज सिंगल टेबल फाइबर लेज़र कटिंग मशीन जैसे स्वचालित सिस्टम का उपयोग भी उपयोगी हो सकता है—विशेषकर जटिल उत्पादन संरचनाओं में।
अधिक विस्तृत तकनीकी स्पेसिफिकेशन और संसाधन गाइड के लिए यहाँ से डाउनलोड करें।
बस अपने प्रोजेक्ट की जानकारी के साथ फॉर्म भरें, और हमारी टीम आपको 24 घंटे के भीतर एक विस्तृत, बिना किसी बाध्यता के कोटेशन प्रदान करेगी। हम आपके खास जरूरतों और बजट के अनुसार समाधान तैयार करते हैं।