कल्पना कीजिए कि कुछ कमांड्स के साथ एक सपाट धातु शीट को एक सटीक रूप से झुके हुए कृति में बदलना। कई शुरुआती लोगों के लिए, एक सीएनसी प्रेस ब्रेक को प्रोग्राम करना एक कठिन कार्य लगता है, जिसमें जटिल शब्दावली और जटिल चरण शामिल होते हैं। हालांकि, सही मार्गदर्शन के साथ, यह एक सुलभ और पुरस्कृत कौशल बन सकता है। इस लेख में, हम सीएनसी प्रेस ब्रेक प्रोग्रामिंग के रहस्यों को खोलेंगे, प्रक्रिया को आसान चरणों में विभाजित करेंगे। आप मूल अवधारणाओं, आवश्यक शब्दावली, और अपनी मशीन को सफलतापूर्वक सेटअप करने के तरीके के बारे में जानेंगे। चाहे आप धातुशिल्प की दुनिया में पूरी तरह से नए हों या अपनी कौशल को सुधारना चाह रहे हों, यह मार्गदर्शिका आपको आत्मविश्वास के साथ अपने सीएनसी प्रेस ब्रेक को प्रोग्राम करने के लिए ज्ञान से सुसज्जित करेगी। सटीक झुकाव की दुनिया में गोता लगाने के लिए तैयार हैं? चलिए शुरू करते हैं और देखते हैं कि यह कितना सरल हो सकता है!
सीएनसी प्रेस ब्रेक का परिचय
सीएनसी प्रेस ब्रेक क्या है?
एक सीएनसी (कंप्यूटर न्यूमेरिकल कंट्रोल) प्रेस ब्रेक एक मशीन है जिसका उपयोग धातु की शीट को सटीकता के साथ झुकाने के लिए किया जाता है। सीएनसी तकनीक झुकाने की प्रक्रिया पर सटीक नियंत्रण प्रदान करती है, जिससे जटिल और सटीक झुकाव उच्च दक्षता के साथ संभव हो पाते हैं। ये मशीनें निर्माण और फैब्रिकेशन प्रक्रियाओं में आवश्यक होती हैं, जहां सटीकता और पुनरावृत्ति महत्वपूर्ण होती हैं।
धातुशिल्प में महत्व
सीएनसी प्रेस ब्रेक धातुशिल्प में एक महत्वपूर्ण भूमिका निभाते हैं क्योंकि वे धातु की शीट्स को उच्च सटीकता के साथ झुका सकते हैं। इन्हें ऑटोमोटिव, एयरोस्पेस, और निर्माण जैसे उद्योगों में व्यापक रूप से उपयोग किया जाता है। सीएनसी तकनीक द्वारा प्रदान किए गए सटीक नियंत्रण से प्रत्येक झुकाव एकसमान होता है, जो असेंबलियों में सही ढंग से फिट होने वाले भागों को बनाने के लिए महत्वपूर्ण है।
मूलभूत घटक और कार्य
संरचना
सीएनसी प्रेस ब्रेक्स में आमतौर पर एक मजबूत, पूरी तरह से वेल्डेड संरचना होती है जो ताकत और कठोरता प्रदान करती है। यह झुकाव प्रक्रिया के दौरान स्थिरता सुनिश्चित करता है, जो सटीक परिणाम प्राप्त करने के लिए महत्वपूर्ण है।
हाइड्रोलिक ट्रांसमिशन और स्लाइडर मूवमेंट
ये मशीनें स्लाइडर को चलाने के लिए हाइड्रोलिक ट्रांसमिशन का उपयोग करती हैं, जो धातु को इच्छित आकार में दबाने के लिए ऊर्ध्वाधर रूप से चलता है। हाइड्रोलिक सिस्टम चिकनी और नियंत्रित आंदोलनों की अनुमति देता है, जो सटीक झुकाव के लिए आवश्यक है। स्लाइडर की मूवमेंट को टॉर्शन बार्स के उपयोग से सिंक्रोनाइज़ किया जाता है, जो झुकाव ऑपरेशन के दौरान सटीकता और विश्वसनीयता बनाए रखने में मदद करता है। यह सिंक्रोनाइज़ेशन सुनिश्चित करता है कि झुकाव धातु शीट की लंबाई में समान होते हैं।
न्यूमेरिकल कंट्रोल सिस्टम
सीएनसी सिस्टम प्रेस ब्रेक का दिल है, जो मशीन के संचालन के सभी पहलुओं को नियंत्रित करता है। ऑपरेटर विशिष्ट पैरामीटर जैसे झुकाव कोण, प्लेट की मोटाई, और गति इनपुट कर सकते हैं, जिन्हें सीएनसी सिस्टम इच्छित झुकाव प्राप्त करने के लिए समायोजित करता है, सटीकता और दक्षता सुनिश्चित करता है।
टूलिंग
सीएनसी प्रेस ब्रेक विभिन्न डाई और पंचों का उपयोग करके धातु को आकार देते हैं, जिसमें सटीक झुकाव के लिए टूलिंग सेटअप महत्वपूर्ण होता है। डाई सामान्य-उद्देश्य या विशेष हो सकते हैं, कार्यपीस की विशिष्ट आवश्यकताओं के आधार पर। सटीक झुकाव प्राप्त करने और सामग्री को नुकसान से बचाने के लिए उचित टूलिंग सेटअप आवश्यक है।
संचालन दक्षता
सीएनसी प्रेस ब्रेक को संचालन दक्षता को अधिकतम करने के लिए डिज़ाइन किया गया है। न्यूमेरिकल कंट्रोल सिस्टम सेटअप और उत्पादन के समय को कम करते हुए, झुकाव प्रक्रिया की त्वरित समायोजन और रीयल-टाइम मॉनिटरिंग की अनुमति देता है। यह दक्षता विशेष रूप से उच्च-मात्रा विनिर्माण वातावरण में फायदेमंद होती है, जहां डाउनटाइम को कम करना और उत्पादन को अधिकतम करना महत्वपूर्ण होता है।
सुरक्षा और रखरखाव
सुरक्षा प्रोटोकॉल
ऑपरेटरों को उचित सुरक्षा उपकरण जैसे दस्ताने और सुरक्षा चश्मे पहनने चाहिए, और दुर्घटनाओं से बचने के लिए कार्यक्षेत्र को साफ रखना चाहिए।
नियमित रखरखाव
सीएनसी प्रेस ब्रेक की दीर्घायु और प्रदर्शन सुनिश्चित करने के लिए नियमित रखरखाव आवश्यक है। इसमें टूलिंग के संरेखण की जांच करना, हाइड्रोलिक सिस्टम का निरीक्षण करना, और किसी भी मुद्दे का पता लगाने और उन्हें संबोधित करने के लिए नियमित निरीक्षण करना शामिल हैं। उचित रखरखाव सटीकता और विश्वसनीयता बनाए रखने में मदद करता है, टूटने के जोखिम को कम करता है और लगातार उत्पादन गुणवत्ता सुनिश्चित करता है।
मूलभूत प्रोग्रामिंग अवधारणाएँ
सीएनसी प्रेस ब्रेक प्रोग्रामिंग का परिचय
सीएनसी प्रेस ब्रेक को प्रोग्राम करना एक कंप्यूटर-नियंत्रित सिस्टम का उपयोग करके मशीन को संचालित करना शामिल है, जो धातु की शीट्स को सटीकता के साथ झुकाता है। इस तकनीक का कुशलता से उपयोग करने के लिए मूलभूत प्रोग्रामिंग अवधारणाओं को समझना शुरुआती लोगों के लिए महत्वपूर्ण है।
आवश्यक शब्दावली और परिभाषाएँ
सीएनसी (कंप्यूटर न्यूमेरिकल कंट्रोल)
सीएनसी मशीनिंग टूल्स के स्वचालित नियंत्रण को संदर्भित करता है जिसका मतलब कंप्यूटर के माध्यम से होता है। प्रेस ब्रेक के संदर्भ में, सीएनसी तकनीक मशीन की मूवमेंट को नियंत्रित करती है ताकि सटीक झुकाव प्राप्त हो सके।
जी-कोड और एम-कोड
- जी-कोड: एक प्रोग्रामिंग भाषा जिसका उपयोग प्रेस ब्रेक की मूवमेंट्स को नियंत्रित करने के लिए किया जाता है, जैसे पोजिशनिंग और झुकाव की गहराई।
- एम-कोड: टननज या प्रेशर सेट करने जैसे विविध कार्यों के लिए उपयोग किया जाता है।
बैक गेज
एक यांत्रिक उपकरण जो झुकाने से पहले धातु की शीट को सटीकता से स्थानित करता है। सटीक झुकाव के लिए बैक गेज का सही सेटअप आवश्यक है।
शुरुआती लोगों के लिए चरण-दर-चरण प्रोग्रामिंग प्रक्रिया
मशीन सेटअप करना
कुंजी का उपयोग करके मशीन को चालू करें और हाइड्रोलिक पंप को सक्रिय करें। फिर, स्क्रीन पर “ESAbend” को डबल प्रेस करके सिस्टम को इनिशियलाइज करें। मशीन को मैन्युअल रूप से कैलिब्रेट करें और यदि आवश्यक हो तो राम को समायोजित करें।
पैरामीटर इनपुट करना
- टूलिंग चुनना: इच्छित झुकाव के लिए उपयुक्त पंच और डाई का चयन करें।
- आयाम दर्ज करें: धातु की शीट के आयामों को इनपुट करें, जिसमें मोटाई और लंबाई शामिल है।
- झुकाव कोण निर्धारित करें: कार्यपीस के लिए आवश्यक कोण और झुकाव अनुक्रम को निर्दिष्ट करें।
- दबाव और गति सेट करें: सामग्री की विशेषताओं के अनुसार टननज और झुकाव गति को समायोजित करें।
टेस्ट प्रोग्राम चलाना
- सामग्री लोड करें: धातु की शीट को प्रेस ब्रेक पर रखें और बैक गेज का उपयोग करके इसे स्थानित करें।
- प्रोग्राम निष्पादित करें: एक परीक्षण झुकाव करने के लिए प्रोग्राम चलाएं, यह सुनिश्चित करते हुए कि सभी पैरामीटर सही सेट हैं।
- परिणाम का निरीक्षण करें: सटीकता के लिए झुकाव की जांच करें और यदि आवश्यक हो तो प्रोग्राम में समायोजन करें।
शुरुआती लोगों के लिए व्यावहारिक टिप्स
प्रोग्रामिंग प्रवाह और मशीन संचालन को समझने के लिए सरल झुकाव कार्यों से शुरुआत करें। विभिन्न सामग्रियों और झुकाव प्रकारों के साथ निरंतर अभ्यास आपके प्रोग्रामिंग कौशल और आत्मविश्वास को बढ़ाएगा।
सीएनसी प्रेस ब्रेक के लिए प्रोग्रामिंग भाषाओं और तकनीकों को सीखने के लिए ऑनलाइन ट्यूटोरियल और गाइड का उपयोग करें।
सुरक्षा और रखरखाव
नियमित रखरखाव
संगत प्रदर्शन और सटीकता के लिए हाइड्रोलिक सिस्टम को नियमित रूप से जांचें और बनाए रखें।
सुरक्षा सावधानियां
हमेशा सुरक्षा प्रोटोकॉल का पालन करें, जैसे सुरक्षा उपकरण पहनना और दुर्घटनाओं से बचने के लिए कार्यक्षेत्र को साफ रखना।
सुरक्षा सुझाव
मूलभूत सुरक्षा प्रोटोकॉल
CNC प्रेस ब्रेक संचालित करते समय दुर्घटनाओं और चोटों को रोकने के लिए सुरक्षा सुनिश्चित करना महत्वपूर्ण है। यहाँ कुछ मूलभूत सुरक्षा प्रोटोकॉल दिए गए हैं जिनका पालन करें:
उचित व्यक्तिगत सुरक्षा उपकरण (PPE) पहनें
हमेशा दस्ताने, सुरक्षा चश्मा, और स्टील-टो बूट्स पहनें ताकि तेज धारों, उड़ते मलबे, और भारी सामग्री से बचाव हो सके। सुनिश्चित करें कि आपके कपड़े अच्छी तरह से फिट होते हैं और उनमें ढीले हिस्से नहीं होते जो मशीन में फंस सकते हैं।
सुरक्षा फीचर्स को समझें और इस्तेमाल करें
प्रेस ब्रेक की सुरक्षा उपकरणों से परिचित हों, जिसमें आपातकालीन स्टॉप बटन, सुरक्षा गार्ड, लाइट कर्टेन, और दो-हाथ नियंत्रण शामिल हैं। इन सुरक्षा तंत्रों को कभी भी बायपास या ओवरराइड न करें, क्योंकि ये आपकी सुरक्षा के लिए बनाए गए हैं।
खतरनाक क्षेत्र में हाथ या शरीर के हिस्से न रखें
ऑपरेशन का बिंदु – वह क्षेत्र जहां डाई के बीच में फ़ॉर्मिंग होती है – अत्यधिक खतरनाक होता है, इसलिए हमेशा अपने हाथ या शरीर का कोई भी हिस्सा डाई के बीच में न रखें, भले ही मशीन बंद हो। बेंडिंग के दौरान पिंच पॉइंट्स और पार्ट मूवमेंट के प्रति विशेष सतर्क रहें।
मशीन की स्थिति को निरंतर मॉनिटर करें
तेल का दबाव, विद्युत प्रवाह, और तापमान जैसे महत्वपूर्ण मापदंडों पर नजर रखें। यदि आप असामान्य आवाज़ें, कंपन, या अनियमितताएं देखते हैं, तो मशीन को तुरंत बंद करें और जांच करें।
सुरक्षित संचालन के लिए सर्वोत्तम अभ्यास
सर्वोत्तम अभ्यासों का पालन करने से दुर्घटनाओं का जोखिम काफी कम हो सकता है और सुचारू संचालन सुनिश्चित हो सकता है:
सरल प्रोग्रामिंग और सामग्री परिचय से शुरू करें
सरल प्रोग्रामिंग कार्यों से शुरू करें और धीरे-धीरे जटिलता बढ़ाएं। समझें कि विभिन्न सामग्री बेंडिंग बलों के तहत कैसे व्यवहार करती हैं।
स्वच्छ और संगठित कार्य क्षेत्र बनाए रखें
एक साफ-सुथरा कार्य क्षेत्र आपको केंद्रित रहने में मदद करता है और मशीन संचालन के साथ हस्तक्षेप या ठोकर लगने से दुर्घटनाओं को रोकता है।
सही सामग्री हैंडलिंग तकनीकों का उपयोग करें
बेंडिंग से पहले सामग्री को जंग या विकृतियों जैसी दोषों के लिए जांचें, और भारी या असुविधाजनक टुकड़ों को सुरक्षित रूप से संभालने के लिए सही उठाने के तरीकों या उपकरणों का उपयोग करें।
बेंडिंग गति को नियंत्रित करें और भागों की गति के प्रति सतर्क रहें
तेजी से फ़ॉर्मिंग गति से भाग “ऊपर की ओर चाबुक मार सकते हैं,” जिससे खतरा पैदा होता है। सुरक्षित संचालन बनाए रखने के लिए भाग के आकार के आधार पर गति को समायोजित करें। भागों की गति के प्रति सतर्क रहने से अप्रत्याशित चोटों को रोका जा सकता है।
सुरक्षा उपकरण और सावधानियाँ
उचित उपकरण का उपयोग और आवश्यक सावधानियाँ बरतने से सुरक्षा बढ़ सकती है:
व्यावसायिक प्रशिक्षण प्राप्त करें और मैनुअल को अच्छी तरह से पढ़ें
स्वतंत्र रूप से काम करने से पहले मशीन संचालन और प्रोग्रामिंग पर उचित प्रशिक्षण पूरा करें। हमेशा संचालन, रखरखाव, और सुरक्षा मैनुअल को पढ़ें और समझें ताकि मशीन से परिचित हो सकें।
नियमित रखरखाव करें
चलते हिस्सों की नियमित जांच और चिकनाई करें, सुरक्षा फीचर्स की जांच करें, और प्रेस ब्रेक को उत्तम स्थिति में रखने और खराबी से संबंधित दुर्घटनाओं को रोकने के लिए पहनाव और आँसू की मरम्मत करें। नियमित रखरखाव सुनिश्चित करता है कि मशीन सुरक्षित और प्रभावी रूप से संचालित होती है।
इन सुरक्षा सुझावों का पालन करके, शुरुआती लोग आत्मविश्वास से और सुरक्षित रूप से CNC प्रेस ब्रेक प्रोग्राम और संचालन कर सकते हैं, जोखिमों को कम कर सकते हैं और उच्च-गुणवत्ता के परिणाम सुनिश्चित कर सकते हैं।
मेटलवर्किंग तकनीकें
मेटलवर्किंग का अवलोकन
मेटलवर्किंग धातुओं को विभिन्न उत्पादों और घटकों में आकार देने और हेरफेर करने की प्रक्रिया है। इसमें काटने, बेंडिंग, और धातु टुकड़ों को असेंबल करने जैसी तकनीकों और संचालन की एक विस्तृत श्रृंखला शामिल है। यह अनुभाग मेटलवर्किंग तकनीकों की मूल समझ प्रदान करेगा, विशेष रूप से CNC प्रेस ब्रेक के साथ उपयोग की जाने वाली बेंडिंग विधियों पर ध्यान केंद्रित करते हुए।
मेटलवर्किंग तकनीकों का परिचय
मेटलवर्किंग में कई मौलिक तकनीकें शामिल होती हैं, प्रत्येक का निर्माण प्रक्रिया में एक विशिष्ट उद्देश्य होता है। इन तकनीकों में काटना, बेंडिंग, वेल्डिंग, और असेंबलिंग शामिल हैं। इन विधियों को समझना शुरुआती लोगों के लिए मेटलवर्किंग की मूल बातें सीखने के लिए महत्वपूर्ण है।
काटना
काटना अधिकांश मेटलवर्किंग परियोजनाओं में पहला कदम होता है। इसमें धातु की चादरों या बार्स को वांछित आकार और आकार के टुकड़ों में काटना शामिल है। सामान्य काटने के उपकरणों में शामिल हैं:
- फाइबर लेजर काटने वाली मशीनें: ये मशीनें एक लेजर बीम का उपयोग करके उच्च सटीकता के साथ धातु को काटती हैं।
- शेयर: यांत्रिक उपकरण जो कतरनी बल लागू करके धातु को काटते हैं।
- आरा: आरा का उपयोग करके धातु को काटना, मोटे या कठोर सामग्री के लिए उपयुक्त।
बेंडिंग
बेंडिंग मेटलवर्किंग में एक महत्वपूर्ण तकनीक है, जिसका उपयोग धातु की चादरों को विभिन्न रूपों में आकार देने के लिए किया जाता है। CNC प्रेस ब्रेक बेंडिंग के लिए व्यापक रूप से उपयोग किए जाते हैं क्योंकि वे सटीकता और दक्षता प्रदान करते हैं। प्रमुख बेंडिंग विधियाँ शामिल हैं:
- एयर बेंडिंग: धातु को डाई में दबाकर बेंड किया जाता है, लेकिन पूरी तरह से नीचे नहीं जाता। इस विधि से विभिन्न कोण प्राप्त करने में लचीलापन मिलता है।
- बॉटम बेंडिंग: धातु को डाई में दबाकर पूरी तरह से नीचे जाता है, जिससे सटीक बेंड कोण बनता है।
- कॉइनिंग: कॉइनिंग उच्च दबाव का उपयोग करके बहुत सटीक बेंड बनाता है, धातु को पंच और डाई के बीच पूरी तरह से संकुचित करता है।
मेटलवर्किंग में CNC प्रेस ब्रेक की भूमिका
CNC प्रेस ब्रेक मेटलवर्किंग में बेंडिंग प्रक्रिया को स्वचालित करके महत्वपूर्ण भूमिका निभाते हैं। वे कई फायदे प्रदान करते हैं:
- सटीकता: CNC तकनीक जटिल भागों के लिए सटीक बेंड्स सुनिश्चित करती है।
- दक्षता: स्वचालित प्रोग्रामिंग सेटअप समय को कम करती है और उत्पादन गति बढ़ाती है।
- बहुमुखी प्रतिभा: इंटरचेंजेबल टूलिंग विभिन्न प्रकार के बेंडिंग संचालन की अनुमति देता है।
सामान्य धातु बेंडिंग तकनीकें
सफल मेटलवर्किंग के लिए विभिन्न बेंडिंग तकनीकों में महारत हासिल करना महत्वपूर्ण है। यहाँ कुछ सामान्य विधियाँ हैं:
वी-बेंडिंग
वी-बेंडिंग में वी-आकार की डाई का उपयोग करके धातु को बेंड किया जाता है। पंच धातु को डाई में दबाता है, जिससे वी-आकार का बेंड बनता है। यह विधि विभिन्न कोणों के लिए उपयुक्त है।
यू-बेंडिंग
यू-बेंडिंग में यू-आकार की डाई का उपयोग करके धातु को यू-आकार का बेंड बनाया जाता है। यह तकनीक अक्सर चैनल और फ्रेम बनाने के लिए उपयोग की जाती है।
ऑफसेट बेंडिंग
ऑफसेट बेंडिंग विपरीत दिशाओं में दो बेंड बनाता है, जिससे ज़ी-आकार बनता है। यह विधि उन भागों के लिए उपयोगी है जिन्हें स्टेप-लाइक गठन की आवश्यकता होती है।
शुरुआती लोगों के लिए व्यावहारिक युक्तियाँ
सरल परियोजनाओं से शुरू करें
मशीन के संचालन और प्रोग्रामिंग के आदी होने के लिए सरल बेंडिंग कार्यों से शुरू करें। जैसे-जैसे आपके कौशल में सुधार होता है, धीरे-धीरे अधिक जटिल परियोजनाओं की ओर बढ़ें।
नियमित रूप से अभ्यास करें
नियमित अभ्यास मेटलवर्किंग तकनीकों में महारत हासिल करने की कुंजी है। विभिन्न सामग्री और बेंडिंग विधियों के साथ काम करने का समय बिताएं ताकि आत्मविश्वास और विशेषज्ञता विकसित हो सके।
ऑनलाइन संसाधनों का उपयोग करें
CNC प्रेस ब्रेक प्रोग्रामिंग और मेटलवर्किंग तकनीकों के बारे में अधिक जानने के लिए ऑनलाइन ट्यूटोरियल और गाइड का लाभ उठाएं। ये संसाधन शुरुआती लोगों के लिए मूल्यवान अंतर्दृष्टि और युक्तियाँ प्रदान कर सकते हैं।
उन्नत प्रोग्रामिंग तकनीकें
मशीन की तैयारी और प्रारंभ
उन्नत प्रोग्रामिंग तकनीकों में जाने से पहले सुनिश्चित करें कि आपका सीएनसी प्रेस ब्रेक सही तरीके से तैयार और चालू है। मशीन चालू करें और ईएसए सिस्टम को प्रारंभ करें। स्क्रीन पर “ESAbend” को दो बार दबाएँ, “मैन्युअल” चुनें, और फिर “repeat calibrat” दबाएँ ताकि रैम ऊपर जाए और सेटअप पूरा हो सके।
उपकरण चयन और सेटअप
सटीक मोड़ों को प्राप्त करने के लिए सामग्री के प्रकार, मोटाई और वांछित मोड़ के आधार पर सही पंच और डाई का चयन करना महत्वपूर्ण है। मेटल शीट की सही स्थिति सुनिश्चित करने के लिए बैक गेज का सही सेटअप भी आवश्यक है।
प्रोग्रामिंग आवश्यकताएँ
पैरामीटर इनपुट करना
उन्नत प्रोग्रामिंग शुरू करने के लिए, निम्नलिखित पैरामीटर सही तरीके से इनपुट करें:
- मोड़ कोण: धातु को जिस कोण पर मोड़ा जाएगा।
- दबाव: मोड़ के लिए आवश्यक दबाव की मात्रा।
- बैक गेज स्थिति: धातु को सही स्थिति में रखने के लिए बैक गेज का स्थान।
मल्टी-स्टेप बेंडिंग
अधिक जटिल भागों के लिए, मल्टी-स्टेप बेंडिंग एक महत्वपूर्ण तकनीक है। इसमें अनुक्रम में कई चरणों को प्रोग्राम करना शामिल है ताकि जटिल मोड़ बनाए जा सकें। ईएसए सिस्टम के प्रोग्रामिंग इंटरफ़ेस का उपयोग करके, आप प्रत्येक मोड़ चरण जोड़ सकते हैं और प्रक्रिया के प्रत्येक चरण के लिए आवश्यकतानुसार पैरामीटर समायोजित कर सकते हैं।
सामग्री और मोटाई पर विचार
मोड़ पैरामीटर को सामग्री और मोटाई के आधार पर समायोजित करें। मोटी सामग्री को नुकसान या गलतियों से बचाने के लिए अधिक दबाव और धीमी गति की आवश्यकता हो सकती है। इन वेरिएबल्स का ध्यान रखते हुए सीएनसी प्रोग्राम को समायोजित करना सुनिश्चित करें ताकि सर्वोत्तम परिणाम प्राप्त हो सकें।
जटिल प्रोग्रामिंग के लिए सॉफ्टवेयर का उपयोग
उन्नत सीएनसी प्रेस ब्रेक प्रोग्रामिंग में अक्सर विशेष सॉफ्टवेयर का उपयोग शामिल होता है। ये प्रोग्राम बेंडिंग प्रक्रियाओं का सिमुलेशन करने की अनुमति देते हैं, जिससे वास्तविक बेंडिंग से पहले संभावित समस्याओं को देखने और सुधारने में मदद मिलती है। सॉफ्टवेयर उपकरण भी सामग्री से निपटने को कम करने और दक्षता में सुधार करने के लिए बेंड्स के अनुक्रम को अनुकूलित कर सकते हैं।
सुरक्षा और दक्षता
सुरक्षा प्रोटोकॉल
प्रेस ब्रेक को प्रोग्राम करते समय और ऑपरेट करते समय हमेशा सुरक्षा दिशानिर्देशों का पालन करें। इसमें उचित सुरक्षात्मक उपकरण पहनना, सही टूलिंग सेटअप सुनिश्चित करना, और दुर्घटनाओं को रोकने के लिए कार्यक्षेत्र को साफ रखना शामिल है।
दक्षता युक्तियाँ
उन्नत प्रोग्रामिंग में दक्षता बढ़ाने के लिए, निम्नलिखित युक्तियों पर विचार करें:
- धैर्य का अभ्यास करें: प्रोग्रामिंग प्रक्रिया के प्रत्येक चरण को अच्छी तरह से समझने के लिए समय निकालें।
- पेशेवर प्रशिक्षण: सीएनसी प्रेस ब्रेक का उपयोग करने में अपने कौशल और आत्मविश्वास को सुधारने के लिए पेशेवर प्रशिक्षण में निवेश करें।
समस्या निवारण और रखरखाव
समस्या निवारण
बेंडिंग त्रुटियों को रोकने के लिए नियमित रूप से कैलिब्रेशन और उपकरण संरेखण की जांच करें। यदि समस्याएं उत्पन्न होती हैं, तो कार्यक्रम के पैरामीटर की समीक्षा करें और आवश्यकतानुसार समायोजन करें।
रखरखाव
संगत रखरखाव इष्टतम मशीन प्रदर्शन के लिए महत्वपूर्ण है। नियमित रूप से मशीन को साफ करें, हाइड्रोलिक सिस्टम की जांच करें, और उपकरणों को पहनने और आंसू के लिए निरीक्षण करें ताकि लंबी उम्र और सटीकता सुनिश्चित हो सके।
शुरुआती लोगों के लिए टिप्स
- परिचित होना: प्रेस ब्रेक और इसके उपयोगकर्ता मैनुअल को समझने में समय बिताएं। मशीन की क्षमताओं और सीमाओं को समझना महत्वपूर्ण है।
- पेशेवर प्रशिक्षण: सीएनसी प्रेस ब्रेक प्रोग्रामिंग में अपने कौशल और आत्मविश्वास को बढ़ाने के लिए प्रशिक्षण के अवसरों की तलाश करें।
सामान्य गलतियाँ और समाधान
सीएनसी प्रेस ब्रेक प्रोग्रामिंग में सामान्य गलतियाँ
सीएनसी प्रेस ब्रेक प्रोग्रामिंग में शुरुआती अक्सर सामान्य गलतियाँ करते हैं। इन त्रुटियों को समझना और उनसे बचने के तरीके जानना आपके प्रोग्रामिंग कौशल को काफी हद तक सुधार सकता है और सटीक और कुशल धातु मोड़ सुनिश्चित कर सकता है।
तैयारी और उपकरण चयन
मशीन को ठीक से तैयार न करना और सामग्री के लिए अनुपयुक्त पंच और डाई का चयन करना खराब परिणामों की ओर ले जा सकता है। हमेशा मशीन को साफ करें और यह सत्यापित करें कि सभी उपकरण सही ढंग से स्थापित और कैलिब्रेटेड हैं। वांछित परिणाम प्राप्त करने के लिए सामग्री के प्रकार और आवश्यक मोड़ निर्दिष्टीकरण के आधार पर उपकरणों का चयन करें।
पैरामीटर इनपुट में अशुद्धि
बेंडिंग प्रक्रिया में त्रुटियों का कारण बनने के लिए गलत तरीके से पैरामीटर सेट करना जैसे मोड़ कोण, दबाव और बैक गेज प्लेसमेंट। सटीक बेंडिंग सुनिश्चित करने के लिए सभी आवश्यक सेटिंग्स को नियंत्रण पैनल में सावधानीपूर्वक इनपुट करें। त्रुटियों से बचने के लिए प्रोग्राम चलाने से पहले मोड़ कोण, दबाव और बैक गेज प्लेसमेंट को दोबारा जांचें।
नियंत्रण प्रणाली के साथ परिचितता
सीएनसी नियंत्रण प्रणाली का प्रभावी ढंग से उपयोग करने में असमर्थता आपके प्रोग्रामिंग प्रयासों में बाधा डाल सकती है। सिस्टम की मैन्युअल सीखने के लिए समय निकालें और पेशेवर प्रशिक्षण पर विचार करें ताकि आप कुशलता से काम कर सकें। नियंत्रण प्रणाली की कार्यक्षमताओं को समझना आपको अधिक प्रभावी और सटीक तरीके से प्रोग्राम करने में मदद करेगा।
सुरक्षा सावधानियाँ
सुरक्षा प्रोटोकॉल की अनदेखी करते हुए प्रेस ब्रेक का संचालन करना दुर्घटनाओं का कारण बन सकता है। दुर्घटनाओं को रोकने के लिए हमेशा सुरक्षा प्रोटोकॉल का पालन करें। उचित व्यक्तिगत सुरक्षात्मक उपकरण (PPE) पहनें, कार्य क्षेत्र को साफ रखें, और मशीन की सुरक्षा सुविधाओं का सही उपयोग करें।
समाधान और सर्वोत्तम प्रथाएँ
तैयारी और सेटअप
मशीन को सही तरीके से चालू करें, चाबी घुमाकर और पंप को खोलकर। ईएसए सिस्टम के लिए, सिस्टम को खोलने के लिए “ESAbend” को दो बार दबाएं, फिर मैन्युअल दबाएं और रैम को ऊपर उठाने से पहले पुनः कैलिब्रेशन करें। सुनिश्चित करें कि मशीन और कार्यक्षेत्र गंदगी और तेल से मुक्त हैं।
उपकरण और प्रोग्रामिंग
सामग्री और मोड़ आवश्यकताओं के आधार पर सही उपकरणों का चयन करें। नियंत्रण पैनल में मोड़ कोण और दबाव जैसे सटीक पैरामीटर इनपुट करें।
प्रशिक्षण और अभ्यास
उपयोगकर्ता मैनुअल पढ़कर और पेशेवर प्रशिक्षण पर विचार करके सिस्टम से परिचित हों। सरल कार्यों से शुरू करें और धीरे-धीरे अधिक जटिल संचालन की ओर बढ़ें।
सुरक्षा पहले
दुर्घटनाओं को रोकने के लिए प्रेस ब्रेक का संचालन करते समय हमेशा सुरक्षा प्रोटोकॉल का पालन करें।
अक्सर पूछे जाने वाले प्रश्न
नीचे कुछ अक्सर पूछे जाने वाले प्रश्नों के उत्तर दिए गए हैं:
शुरुआती लोगों के लिए CNC प्रेस ब्रेक कैसे प्रोग्राम करें?
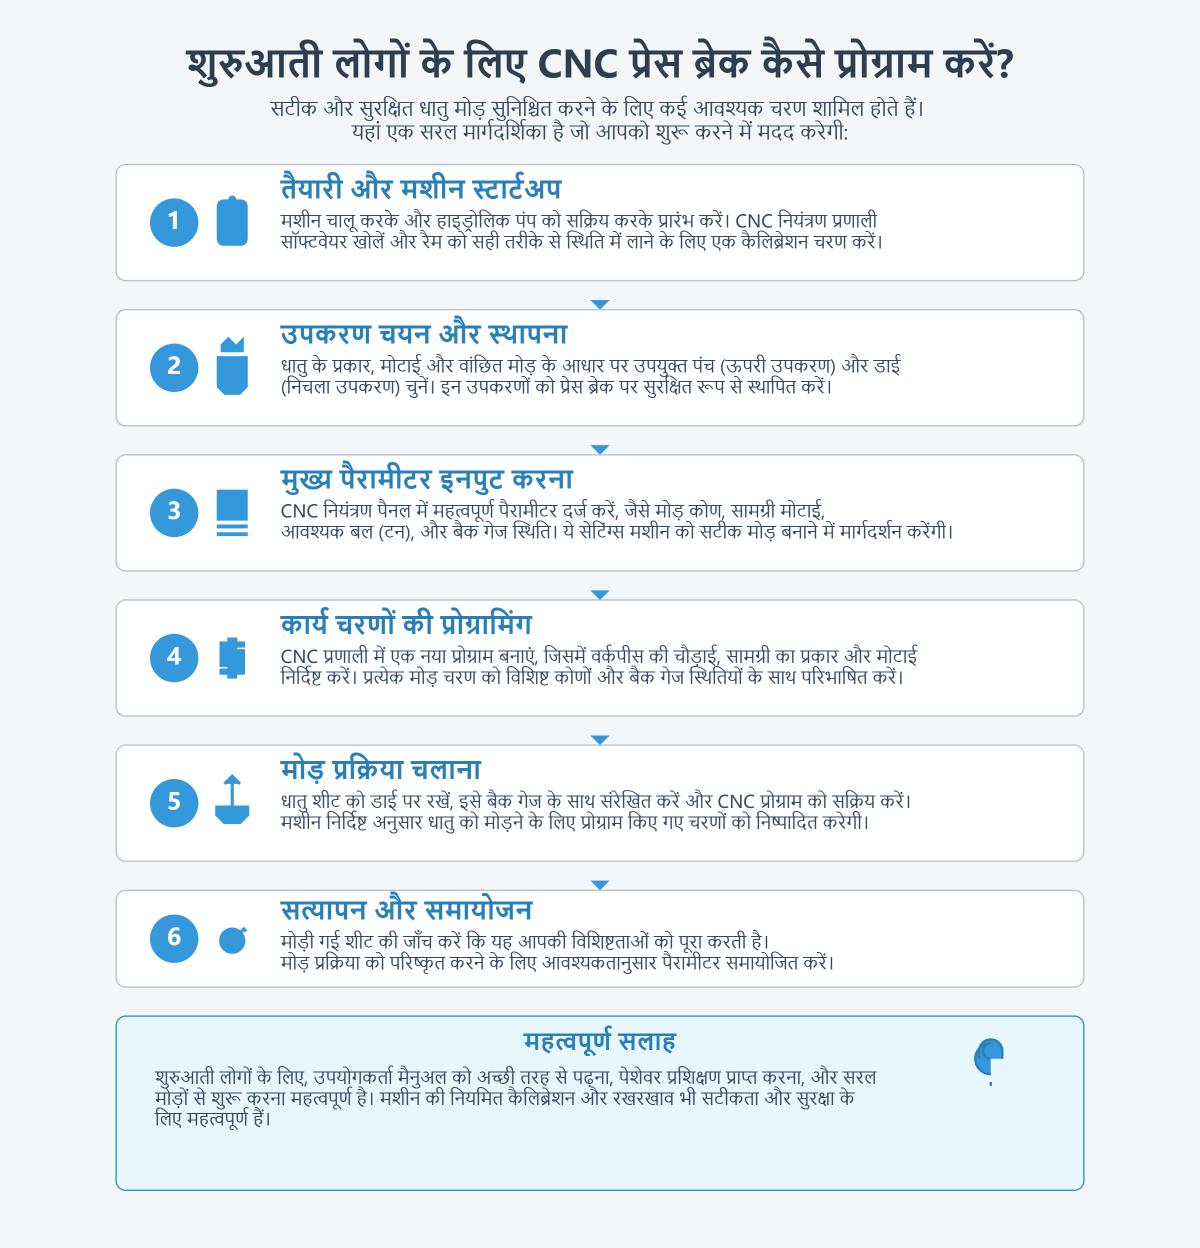
शुरुआती लोगों के लिए CNC प्रेस ब्रेक प्रोग्रामिंग में सटीक और सुरक्षित धातु मोड़ सुनिश्चित करने के लिए कई आवश्यक चरण शामिल होते हैं। यहां एक सरल मार्गदर्शिका है जो आपको शुरू करने में मदद करेगी:
- तैयारी और मशीन स्टार्टअप: मशीन चालू करके और हाइड्रोलिक पंप को सक्रिय करके प्रारंभ करें। CNC नियंत्रण प्रणाली सॉफ्टवेयर खोलें और रैम को सही तरीके से स्थिति में लाने के लिए एक कैलिब्रेशन चरण करें।
- उपकरण चयन और स्थापना: धातु के प्रकार, मोटाई और वांछित मोड़ के आधार पर उपयुक्त पंच (ऊपरी उपकरण) और डाई (निचला उपकरण) चुनें। इन उपकरणों को प्रेस ब्रेक पर सुरक्षित रूप से स्थापित करें।
- मुख्य पैरामीटर इनपुट करना: CNC नियंत्रण पैनल में महत्वपूर्ण पैरामीटर दर्ज करें, जैसे मोड़ कोण, सामग्री मोटाई, आवश्यक बल (टन), और बैक गेज स्थिति। ये सेटिंग्स मशीन को सटीक मोड़ बनाने में मार्गदर्शन करेंगी।
- कार्य चरणों की प्रोग्रामिंग: CNC प्रणाली में एक नया प्रोग्राम बनाएं, जिसमें वर्कपीस की चौड़ाई, सामग्री का प्रकार और मोटाई निर्दिष्ट करें। प्रत्येक मोड़ चरण को विशिष्ट कोणों और बैक गेज स्थितियों के साथ परिभाषित करें, जिससे मशीन को स्वचालित मोड़ अनुक्रम करने की अनुमति मिले।
- मोड़ प्रक्रिया चलाना: धातु शीट को डाई पर रखें, इसे बैक गेज के साथ संरेखित करें और CNC प्रोग्राम को सक्रिय करें। मशीन निर्दिष्ट अनुसार धातु को मोड़ने के लिए प्रोग्राम किए गए चरणों को निष्पादित करेगी।
- सत्यापन और समायोजन: मोड़ी गई शीट की जाँच करें कि यह आपकी विशिष्टताओं को पूरा करती है। मोड़ प्रक्रिया को परिष्कृत करने के लिए आवश्यकतानुसार पैरामीटर समायोजित करें।
शुरुआती लोगों के लिए, उपयोगकर्ता मैनुअल को अच्छी तरह से पढ़ना, पेशेवर प्रशिक्षण प्राप्त करना, और सरल मोड़ों से शुरू करना महत्वपूर्ण है। मशीन की नियमित कैलिब्रेशन और रखरखाव भी सटीकता और सुरक्षा के लिए महत्वपूर्ण हैं।
CNC प्रेस ब्रेक प्रोग्रामिंग के बुनियादी चरण क्या हैं?
CNC प्रेस ब्रेक प्रोग्रामिंग में सटीक और कुशल धातु निर्माण सुनिश्चित करने के लिए कई आवश्यक चरण शामिल होते हैं। यहां एक शुरुआती-अनुकूल मार्गदर्शिका है:
- तैयारी और स्टार्टअप: मशीन चालू करके और नियंत्रण प्रणाली को एक्सेस करके प्रारंभ करें। निर्माता के निर्देशों का पालन करके मशीन को कैलिब्रेट करें।
- उपकरण चयन और सेटअप: सामग्री और आवश्यक मोड़ के आधार पर उपयुक्त पंच और डाई का चयन करें। इन उपकरणों को प्रेस ब्रेक में स्थापित करें और धातु शीट की सटीक स्थिति सुनिश्चित करने के लिए बैक गेज को समायोजित करें।
- प्रोग्रामिंग पैरामीटर: नियंत्रण पैनल में आवश्यक पैरामीटर दर्ज करें। इनमें मोड़ कोण, मोड़ के लिए आवश्यक बल, और मोड़ बिंदु के सापेक्ष बैक गेज स्थिति शामिल हैं।
- मोड़ प्रक्रिया: धातु शीट को डाई पर रखें, इसे बैक गेज के साथ संरेखित करें। मोड़ प्रक्रिया शुरू करने के लिए प्रेस ब्रेक को सक्रिय करें।
- निरीक्षण और गुणवत्ता नियंत्रण: मोड़ के बाद, यह सुनिश्चित करने के लिए टुकड़े का निरीक्षण करें कि यह वांछित विशिष्टताओं और गुणवत्ता मानकों को पूरा करता है।
इन चरणों का पालन करने से सटीक मोड़ हासिल करने और CNC प्रेस ब्रेक संचालन की सुरक्षा और दक्षता सुनिश्चित करने में मदद मिलती है।
CNC प्रेस ब्रेक प्रोग्रामिंग के साथ आम समस्याएं क्या हैं और मैं उन्हें कैसे हल करूं?
CNC प्रेस ब्रेक प्रोग्रामिंग के साथ आम समस्याएं धातु मोड़ संचालन की गुणवत्ता और दक्षता को प्रभावित कर सकती हैं। यहां कुछ सामान्य समस्याएं और उनके समाधान दिए गए हैं:
- असंगत मोड़ बल: यह समस्या तब उत्पन्न होती है जब दबाव पैरामीटर सही तरीके से सेट नहीं होते हैं या जब सामग्री की मोटाई बदलती है। इसे हल करने के लिए, सुनिश्चित करें कि मोड़ बल विशिष्ट सामग्री प्रकार और मोटाई के लिए ठीक से समायोजित है। आधुनिक CNC प्रेस ब्रेक में अक्सर स्वचालित सिस्टम होते हैं जो सामग्री मोटाई में भिन्नताओं का पता लगाते हैं और सुधारते हैं।
- गलत मोड़ अनुक्रम: अनुचित अनुक्रम पिछले मोड़ों के साथ हस्तक्षेप कर सकता है, जिससे क्षतिग्रस्त भाग हो सकते हैं। मोड़ अनुक्रम को सावधानीपूर्वक योजना बनाएं और संचालन के क्रम को अनुकूलित करने के लिए सॉफ़्टवेयर टूल का उपयोग करें। जटिल मोड़ों से शुरू करने से बचें जो अगली चरणों को जटिल बना सकते हैं।
- प्रोग्रामिंग या पैरामीटर सेटिंग त्रुटियां: निर्देशांक, गति, या अन्य CNC पैरामीटर दर्ज करने में गलतियाँ संचालन को बाधित कर सकती हैं। सभी प्रोग्राम और सेटिंग्स को सही होने के लिए दोबारा जांचें। ऐसी त्रुटियों से बचने के लिए CNC प्रणाली की विशिष्ट आवश्यकताओं से परिचित हों।
- रैपिड डीसेंट मुद्दे: सही डीसेंट गति प्राप्त करने में समस्याएं अनुपातिक वाल्व या CNC सेटिंग्स में समस्याओं से उत्पन्न हो सकती हैं। प्रतिक्रिया वोल्टेज की जांच करें और गाइड रेल और सिलेंडर का निरीक्षण करें। रैपिड डीसेंट संचालन के लिए CNC पैरामीटर सही तरीके से सेट करें।
- रैम मूवमेंट मुद्दे: वापसी स्ट्रोक के दौरान गैर-समानांतर रैम मूवमेंट अत्यधिक गति, कम वापसी दबाव, या गलत गेन सेटिंग्स के कारण हो सकता है। रैम गति को कम करें, वापसी दबाव बढ़ाएं, और सुचारू मूवमेंट सुनिश्चित करने के लिए गेन को समायोजित करें।
- वापसी मूवमेंट मुद्दे: धीमी या गैर-मौजूद वापसी मूवमेंट क्षतिग्रस्त वाल्व, अपर्याप्त दबाव, या प्रोग्रामिंग त्रुटियों के कारण हो सकता है। विद्युत चुंबकीय अनुपातिक दिशा वाल्व का निरीक्षण करें, सिस्टम दबाव को सत्यापित करें, और आवश्यकतानुसार CNC पैरामीटर समायोजित करें।
इन आम समस्याओं को नियमित रखरखाव, उचित प्रशिक्षण, और निदान उपकरणों के उपयोग के माध्यम से संबोधित करके, आप अपने CNC प्रेस ब्रेक संचालन की दक्षता और सटीकता को बढ़ा सकते हैं।
CNC प्रेस ब्रेक का उपयोग करते समय आवश्यक सुरक्षा टिप्स क्या हैं?
CNC प्रेस ब्रेक का उपयोग करते समय सुरक्षा सुनिश्चित करना महत्वपूर्ण है। यहां शुरुआती लोगों के लिए आवश्यक सुरक्षा टिप्स दिए गए हैं:
- व्यक्तिगत सुरक्षा उपकरण (PPE): संभावित खतरों से खुद को बचाने के लिए हमेशा सुरक्षा चश्मा, दस्ताने, स्टील-टो बूट, और कान सुरक्षा पहनें।
- सुरक्षा गार्ड और उपकरण: संचालन के दौरान खतरे वाले क्षेत्र तक पहुँचने से रोकने के लिए सुरक्षा गार्ड, लाइट कर्टेन, और दो-हाथ नियंत्रण का उपयोग करें।
- प्रशिक्षण और परिचितता: उचित प्रशिक्षण प्राप्त करें और मशीन के संचालन मैनुअल और सुरक्षा प्रक्रियाओं से परिचित हों।
- आपातकालीन प्रक्रियाएं: आपात स्थिति में तेजी से प्रतिक्रिया देने के लिए आपातकालीन स्टॉप बटन और अन्य सुरक्षा उपकरणों का स्थान और संचालन जानें।
- साफ और संगठित कार्यक्षेत्र: दुर्घटनाओं को रोकने के लिए अपने कार्य क्षेत्र को साफ और बाधाओं से मुक्त रखें।
- नियमित निरीक्षण: उपयोग से पहले किसी भी खराबी या खतरे के लिए प्रेस ब्रेक का नियमित निरीक्षण करें।
- हाथ और शरीर की स्थिति: मशीन बंद होने पर भी अपने हाथ या शरीर का कोई भी हिस्सा डाई क्षेत्र में कभी न रखें।
- ध्यान और ध्यान: दुर्घटनाओं को रोकने के लिए संचालन के दौरान ध्यान केंद्रित रहें और विचलन से बचें।
- नियमित रखरखाव: मशीन को इष्टतम रूप से संचालित करने के लिए नियमित रखरखाव करें।
- मशीन की स्थिति की निगरानी: मशीन की स्थिति की लगातार निगरानी करें और किसी भी असामान्यता का पता चलने पर तुरंत काम बंद करें।
इन सुरक्षा टिप्स का पालन करने से CNC प्रेस ब्रेक संचालित करते समय एक सुरक्षित कार्य वातावरण सुनिश्चित करने में मदद मिलेगी।
मैं अपने CNC प्रेस ब्रेक प्रोग्रामिंग की सटीकता कैसे सुधार सकता हूं?
अपने CNC प्रेस ब्रेक प्रोग्रामिंग की सटीकता सुधारने के लिए कई आवश्यक तकनीकों पर ध्यान दें। सबसे पहले, सटीक मोड़ कार्यक्रम बनाने के लिए CAD/CAM जैसे उन्नत CNC प्रोग्रामिंग सॉफ़्टवेयर का उपयोग करें। ये उपकरण सही कोण और स्थितियों की गणना करने में मदद करते हैं, जिससे स्थिरता सुनिश्चित होती है और अनुमान कम होता है। दूसरा, वास्तविक समय निगरानी और प्रतिक्रिया प्रणाली को लागू करें, जो मोड़ प्रक्रिया के दौरान विचलनों को तुरंत ठीक करने के लिए पैरामीटर समायोजित करती है। इसके अतिरिक्त, सामग्री के पुनरावर्तन को पूर्वानुमान और सही करने के लिए स्प्रिंगबैक मुआवजा एल्गोरिदम लागू करें, जिससे अधिक सटीक अंतिम कोण प्राप्त होते हैं। उपयुक्त पंच और डाई का चयन और सेटअप महत्वपूर्ण है; सामग्री विकृति को कम करने के लिए उपयुक्त उपकरण चुनें। नियमित मशीन रखरखाव, जिसमें कैलिब्रेशन और हाइड्रोलिक सिस्टम की जांच शामिल है, स्थिर संचालन सुनिश्चित करता है। अंत में, मोड़ गति और दबाव जैसे प्रक्रिया पैरामीटर को सावधानीपूर्वक नियंत्रित करें, और भविष्य के संदर्भ के लिए सेटिंग्स का दस्तावेज़ बनाएं। ये संयुक्त दृष्टिकोण शुरुआती लोगों के लिए CNC प्रेस ब्रेक प्रोग्रामिंग की सटीकता को काफी बढ़ाते हैं।
क्या CNC प्रेस ब्रेक प्रोग्रामिंग के लिए कोई ऑनलाइन संसाधन या ट्यूटोरियल हैं?
हाँ, CNC प्रेस ब्रेक प्रोग्रामिंग के लिए कई ऑनलाइन संसाधन और ट्यूटोरियल उपलब्ध हैं जो शुरुआती लोगों को मूल बातें समझने और मास्टर करने में मदद कर सकते हैं। YouTube विभिन्न CNC प्रेस ब्रेक मॉडल और नियंत्रण प्रणालियों के लिए चरण-दर-चरण निर्देश प्रदान करने वाले कई वीडियो ट्यूटोरियल्स की पेशकश करता है। ये वीडियो विशेष रूप से दृश्य शिक्षा प्राप्त करने वालों के लिए सहायक हो सकते हैं। इसके अतिरिक्त, CNCZone जैसे फोरम शुरुआती लोगों के लिए मौलिक अवधारणाओं पर चर्चा करने और अनुभवी उपयोगकर्ताओं के साथ सामान्य समस्याओं का समाधान करने के लिए मूल्यवान हैं। निर्माता की वेबसाइटें अक्सर उनके प्रेस ब्रेक मॉडल, जैसे E310P NC प्रेस ब्रेक, के विशिष्ट विस्तृत मार्गदर्शिकाएं और मैनुअल प्रदान करती हैं। ये संसाधन CNC प्रेस ब्रेक प्रोग्रामिंग पर व्यापक ज्ञान और व्यावहारिक सुझाव प्राप्त करने के लिए उत्कृष्ट हैं।

