सीएनसी मशीनिंग: पुर्जों की सतह की फिनिश को बेहतर बनाना
सीएनसी ऑपरेटर के रूप में हम अपनी कुशलता, ज्ञान और अनुभव का उपयोग करते हुए ऐसे पुर्जे बनाते हैं जो…

सीएनसी मशीनिंग (कंप्यूटर न्यूमेरिकल कंट्रोल) का मतलब है कम्प्यूटर प्रोग्रामिंग और इलेक्ट्रोमैकेनिकल डिवाइसेज़ के इस्तेमाल से धातु (और गैर-धातु) के हिस्सों की मशीनिंग प्रक्रिया का ऑटोमेशन करना। एक सीएनसी मशीन वर्कपीस पर सभी ऑपरेशन्स उस प्रोग्राम के अनुसार करती है ताकि वांछित उत्पाद प्राप्त किया जा सके।
हालांकि सीएनसी मशीनिंग सेवाएं उत्पाद के आयामों में बेहद सटीक होती हैं, लेकिन वे पूरी तरह परफेक्ट नहीं होतीं। एक ही प्रक्रिया और मशीन पर बने दो हिस्सों के बीच हमेशा थोड़ा फर्क जरूर रहता है। चाहे कोई भी सीएनसी मशीन इस्तेमाल की जाए, बिल्कुल एक जैसे आयामों वाले हिस्से बनाना असंभव है।
सीएनसी मशीन पर बने दो हिस्सों के अंतिम मापों के बीच इस अंतर को स्टैंडर्ड टोलरेंस लिमिट सेट करके कवर किया जाता है। टोलरेंस लिमिट वह अधिकतम अंतर परिभाषित करता है, जो दो हिस्सों के संबंधिक आयामों के बीच मान्य है।
सीएनसी मशीनिंग के लिए, स्टैंडर्ड टोलरेंस लिमिट लगभग +/- 0.005” (0.127 मिमी) होता है। तुलना के लिए, एक मानव के बाल की मोटाई करीब 0.002” (0.05 मिमी) होती है।
यह स्टैंडर्ड टोलरेंस लिमिट बहुत छोटा है और अधिकांश मामलों में, इसी तरह का मामूली अंतर दो ऐसे हिस्सों के बीच जो एक ही काम करते हैं, महत्वहीन हो सकता है। लेकिन जहां माप में थोड़ी भी गड़बड़ी से हिस्से की परफॉर्मेंस प्रभावित हो सकती है, वहां और भी सख्त टोलरेंस लागू की जा सकती है।
इंजीनियरिंग टोलरेंस किसी उत्पाद के आयाम तय करते समय आवश्यक होता है। जब तक ग्राहक खास टोलरेंस की मांग नहीं करता, आमतौर पर हिस्सों का निर्माण सामान्य टोलरेंस ग्रेड के अनुसार किया जाता है।
इसीलिए, डिजाइनर के लिए जरूरी है कि वे मशीनिंग से पहले हिस्सों की उपयुक्त विशेषताओं पर टोलरेंस परिभाषित कर दें। इससे ग्राहक की संतुष्टि सुनिश्चित होती है और यदि किसी चीज़ की आवश्यकताओं से मेल नहीं खाती, तो सीएनसी वर्कशॉप के लिए रीवर्क का खर्च भी घटता है।
यहां ‘उपयुक्त विशेषताओं’ का मतलब है कि हर आयाम पर टोलरेंस परिभाषित करना जरूरी नहीं। वास्तव में, हर माप पर टोलरेंस जोड़ने से उत्पाद की लागत काफी बढ़ जाती है।
आमतौर पर, सिर्फ उन हिस्सों की विशेषताओं के लिए टोलरेंस तय किए जाते हैं, जिन्हें अन्य हिस्सों के साथ असेंबल होना है। इससे सुनिश्चित होता है कि सभी कंपोनेंट्स आसानी से फिट हों और उम्मीद के मुताबिक काम करें।
मशीनीकृत हिस्सों पर लागू किए जाने वाले टोलरेंस के प्रकार निम्नलिखित हैं:
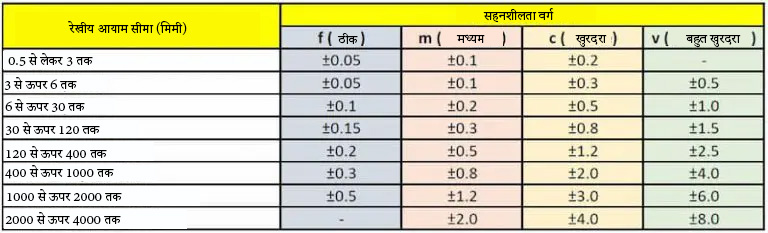
सामान्य टोलरेंस रेखीय या कोणीय माप, साथ ही चेम्फर या घुमावदार हिस्सों के लिए भी तय किए जा सकते हैं। ये टोलरेंस चार वर्गों के लिए स्टैंडर्ड्स को परिभाषित करते हैं, जो हिस्से के आयामी दायरे के अनुसार होते हैं।
इन वर्गों को एक तालिका में क्रमित किया जाता है, जिसमें टोलरेंस लिमिट्स को बहुत मोटा (v), मोटा (c), मध्यम (m) और फाइन (f) के रूप में बांटा जाता है।
हर आयामी ब्रैकेट के लिए टोलरेंस लिमिट का दायरा अंतरराष्ट्रीय मानकों (EN 20286, JIS B 0401, ISO 286, ISO 1829, ISO 2768, ANSI B4.1, ANSI B4.2) पर आधारित होता है।
लिमिट टोलरेंस किसी आयाम के लिए न्यूनतम और अधिकतम मान्य मान के रूप में अभिव्यक्त किया जाता है। उत्पादित हिस्सों के आयाम इन्हीं दो मूल्यों के बीच होने चाहिए ताकि उनका असेंबली में इस्तेमाल हो सके।
उदाहरण के लिए, अगर किसी माप के लिए लिमिट टोलरेंस 12…12.5 मिमी तय किया गया है, तो अंतिम मान इन्हीं दो सीमाओं के बीच होना चाहिए।
यूनिलैटरल टोलरेंस में वैल्यूज का दायरा सिर्फ एक दिशा में ही तय किया जाता है। यानी, नाममात्र मान के एक तरफ ही विचलन की इजाज़त होती है।
मान लीजिए किसी 70 मिमी डायमीटर वाले शाफ्ट को उसी आकार के होल में फिट होना है। अगर शाफ्ट का व्यास 70 मिमी से थोड़ा भी बढ़ जाता है, तो वह होल में नहीं जाएगा।
इसलिए, 70 मिमी से बड़ा व्यास अस्वीकार्य होगा, जिससे वेस्टेज और समय दोनों बढ़ेंगे।
ऐसी परिस्थितियों में यूनिलैटरल टोलरेंस का इस्तेमाल किया जाता है। यदि 0.05 मिमी की अधिकतम विचलन की अनुमति है, तो इस शाफ्ट के लिए टोलरेंस रेंज 70 +0.00 /-0.05 मिमी होगी। यानी, शाफ्ट का अधिकतम और न्यूनतम मान्य व्यास क्रमशः 70.00 मिमी और 69.95 मिमी होगा।
यूनिलैटरल टोलरेंस की एक खासियत यह है कि इसकी जांच आसान होती है। क्योंकि आयाम सिर्फ एक दिशा में बदलता है और ऊपरी मान फिक्स रहता है, एक स्टैंडर्ड गेज से इंस्पेक्शन तेज और सरल हो जाता है।
बाइलेटरल टोलरेंस में किसी हिस्से के अंतिम माप नाममात्र मान के दोनों ओर बदल सकते हैं। उदाहरण के लिए, 30 +0.05/-0.05 मिमी की बाइलेटरल टोलरेंस का मतलब है कि न्यूनतम और अधिकतम मान 29.95 मिमी और 30.05 मिमी होंगे, जहां 30 मिमी नाममात्र मान है।
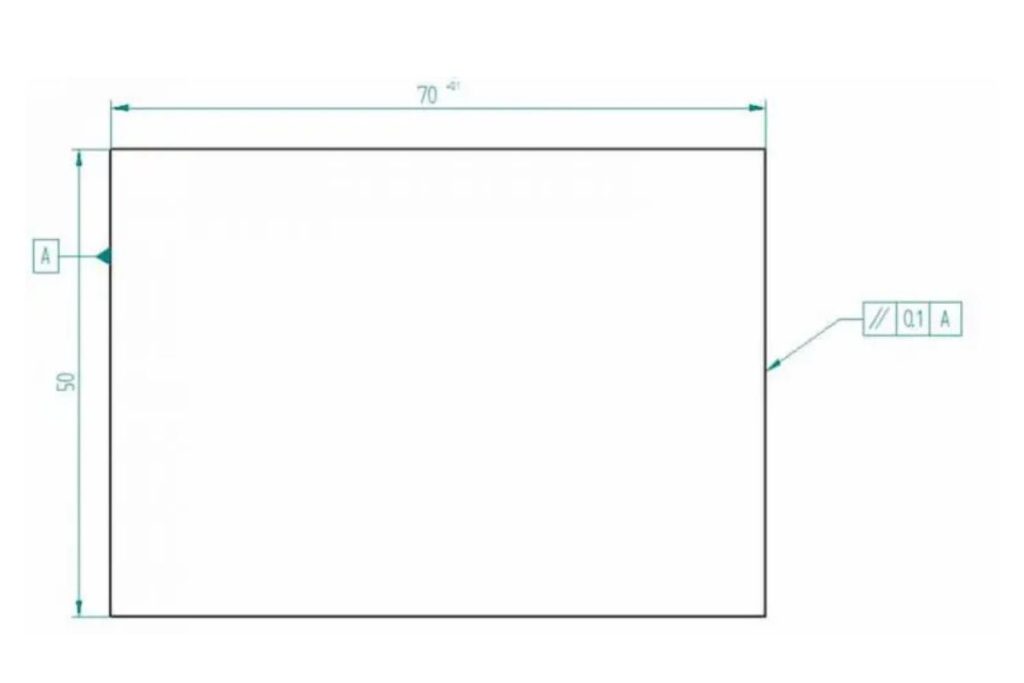
जियोमेट्रिक डाइमेंशनिंग एंड टोलरेंसिंग (GD&T) सिर्फ आयामी टोलरेंस से आगे बढ़ता है। यह सुनिश्चित करने के अलावा कि अंतिम मान तय सीमाओं के भीतर है, यह अन्य विशेषताएं भी निर्धारित करता है जैसे कि संकेंद्रता, समतलता और सटीक सैद्धांतिक स्थिति।
अंतिम आयाम को इन पूर्व निर्धारित शर्तों को पूरा करना जरूरी है ताकि निरीक्षण में पास हो सके।
जहां अन्य टोलरेंस आमतौर पर इस्तेमाल होते हैं, वहीं जीडीएंडटी खासतौर से सीएनसी मशीनिंग के लिए बेहद महत्वपूर्ण है। इन हिस्सों में बहुत अधिक सटीकता की आवश्यकता होती है, और जीडीएंडटी विभिन्न विशेषताओं में आयामी सटीकता सुनिश्चित करता है।
अब जब हमें पता है कि टोलरेंस लिमिट्स की ज़रूरत क्यों है और कितने प्रकार के टोलरेंस होते हैं, तो देखें कि उपयुक्त टोलरेंस चुनना क्यों जरूरी है। सही टोलरेंस न सिर्फ हिस्से की परफॉर्मेंस को बनाए रखता है, बल्कि अनावश्यक लागत से भी बचाता है।
हालांकि, आवश्यकता से अधिक सख्त टोलरेंस चुनने के अपने नुकसान हैं।
आइए देखें टोलरेंस चुनते समय किन बातों का ध्यान रखना चाहिए।
कई कारणों से सख्त टोलरेंस की कोशिश से मशीनिंग लागत और डिलीवरी समय काफी बढ़ जाता है। कम अंतराल वाले टोलरेंस के लिए अधिक समय और श्रम की जरूरत होती है।
यह भी संभावना बढ़ जाती है कि कोई हिस्सा सीमा से बाहर चला जाए और उसे खारिज करना पड़े। इन सीमाओं को प्राप्त करने के लिए मशीन को खास उपकरण और फिक्स्चर की जरूरत पड़ेगी। अंत में, बहुत सख्त टोलरेंस के लिए क्वालिटी कंट्रोल के लिए खास मापन उपकरणों की जरूरत होगी।
डिजाइनर द्वारा निर्धारित टोलरेंस तय करते हैं कि कौन-सी निर्माण प्रक्रिया सबसे उपयुक्त होगी। जैसे-जैसे टोलरेंस सख्त होती जाती है, कम सीएनसी मशीनें ही इस काम को संतोषजनक ढंग से कर पाती हैं, क्योंकि उनकी सटीकता की क्षमता अलग-अलग होती है।
कई बार वांछित टोलरेंस प्राप्त करने के लिए अतिरिक्त प्रक्रियाएं जैसे पॉलिशिंग या ग्राइंडिंग की जरूरत पड़ती है। हालांकि, स्विस मशीनिंग जैसी तकनीकें बेहद सख्त टोलरेंस वाली टर्निंग पार्ट्स बना सकती हैं, जिन्हें अधिकांश मामलों में अलग से फिनिशिंग की जरूरत नहीं होती। यह बड़े वॉल्यूम के लिए आर्थिक रूप से फायदेमंद है।
किसी प्रक्रिया द्वारा किसी दायरे की टोलरेंस प्राप्त करने की क्षमता का संबंध सामग्री के चुनाव से है। सामग्री की विशेषताओं में अंतर अंतिम मानों को काफी प्रभावित कर सकता है।
मुलायम हिस्सों को क्लैम्प करना मुश्किल होता है, क्योंकि वे कटिंग टूल के संपर्क में आते ही मुड़ सकते हैं।
दूसरी ओर, घिसावदार सामग्री कटिंग टूल को जल्दी खराब कर सकती है और इच्छित मान पाना मुश्किल बना देती है। फिनोलिक जैसे GP 11, GP 03 या कोई भी ग्लास लैमिनेट ऐसे ही उदाहरण हैं।
कटिंग के दौरान घर्षण से पैदा हुई गर्मी के कारण कुछ सामग्री (जैसे प्लास्टिक के हिस्से) विकृत हो सकती है। इसलिए, यदि सख्त टोलरेंस चाहिए तो कोई विशेष सामग्री निर्माण प्रक्रिया के लिए उपयुक्त नहीं हो सकती।
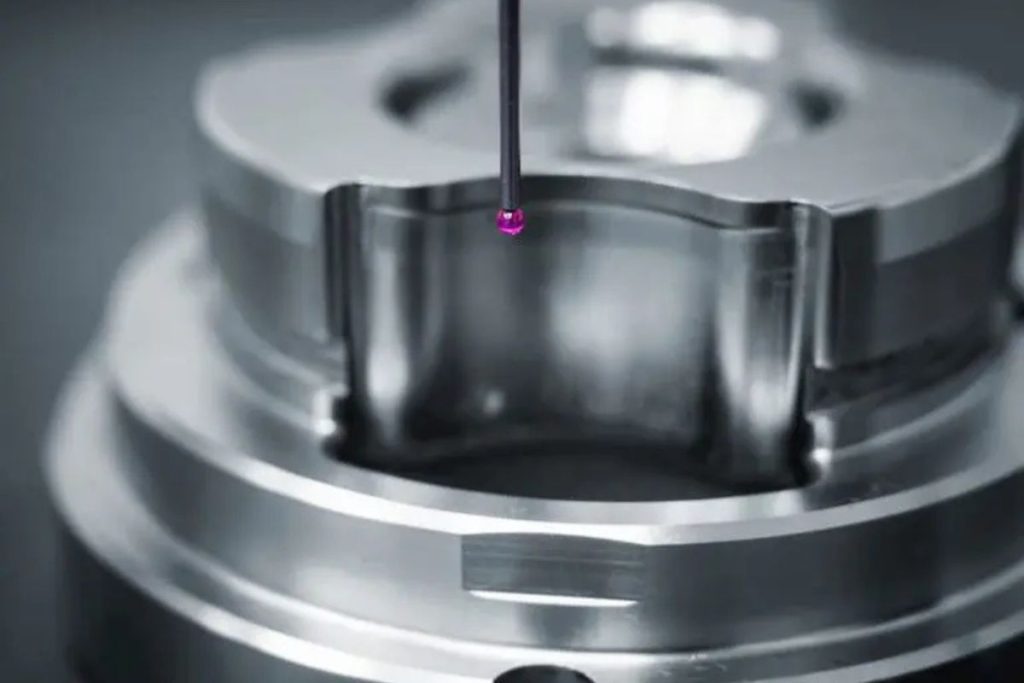
जितनी सख्त टोलरेंस होगी, उनकी जांच उतनी ही मुश्किल और श्रमसाध्य होगी। इसके लिए उन्नत मापन उपकरण और जटिल निरीक्षण विधियों की जरूरत होती है, जिससे कंपोनेंट की निर्माण लागत बढ़ जाती है।
उदाहरण के तौर पर, मशीनिंग के दौरान कंपन के कारण सतह पर निशान आ सकते हैं। इन निशानों को सामान्यतः विजुअली जांचा जा सकता है, लेकिन उनकी लंबाई और गहराई जानने के लिए विशेष उपकरणों की जरूरत होती है। ये निशान (विशेषकर सख्त टोलरेंस में) असेंबली में शोर और कंपन का कारण बन सकते हैं।
सीएनसी टर्निंग और मिलिंग अपनी उच्च गुणवत्ता और सटीकता के लिए प्रसिद्ध हैं। लेकिन, इंजीनियरों को डिजाइन की आवश्यकताएं तय करते समय कई महत्वपूर्ण पहलुओं का ध्यान रखना चाहिए और अनावश्यक कठिन मांगों से बचना चाहिए।
सामग्री की विशेषताओं के बारे में जानकारी और प्रोजेक्ट के कार्यक्षेत्र को ध्यान में रखते हुए निर्णय लेना आसान होता है।
