लेजर कटिंग बनाम सीएनसी मिलिंग: सही उपकरण का चयन
जब सटीक निर्माण और सामग्री के आकार देने की बात आती है, तो लेजर कटिंग और सीएनसी मिलिंग के बीच…

हमारे पास आने वाले ग्राहक अक्सर तब सीएनसी मशीनिंग सेवाएं मांगते हैं जब उन्हें एक जटिल आकार वाले धातु के हिस्से की आवश्यकता होती है। हालांकि आमतौर पर इस व्यापक शब्द का उपयोग किया जाता है और निर्माण विधि का सटीक उल्लेख आवश्यक नहीं होता, सीएनसी मशीनिंग दो अलग-अलग विधियों को समाहित करता है।
ये हैं मिलिंग और टर्निंग। दोनों ही सीएनसी मशीनिंग प्रक्रियाएँ हैं, लेकिन ये एक जैसी नहीं हैं।
सीएनसी का अर्थ है कंप्यूटर न्यूमेरिकल कंट्रोल, यानी सीएनसी मिलिंग और सीएनसी टर्निंग दोनों में कटिंग मशीनरी को निर्देशित करने के लिए कंप्यूटर सिस्टम का उपयोग किया जाता है।
एक अच्छा CAD-CAM सॉफ्टवेयर आसानी से 3D मॉडल को सीएनसी मशीनों के लिए पठनीय कोड में बदल सकता है। यह टूल्स के उपयोग, उनके मूवमेंट, कटिंग पाथ आदि को निर्धारित करता है।
हालांकि हमारे इंजीनियर किसी विशेष हिस्से के लिए सबसे उपयुक्त ऑपरेशन तय कर सकते हैं, लेकिन यह जानना दिलचस्प हो सकता है कि असल अंतर कहाँ है।
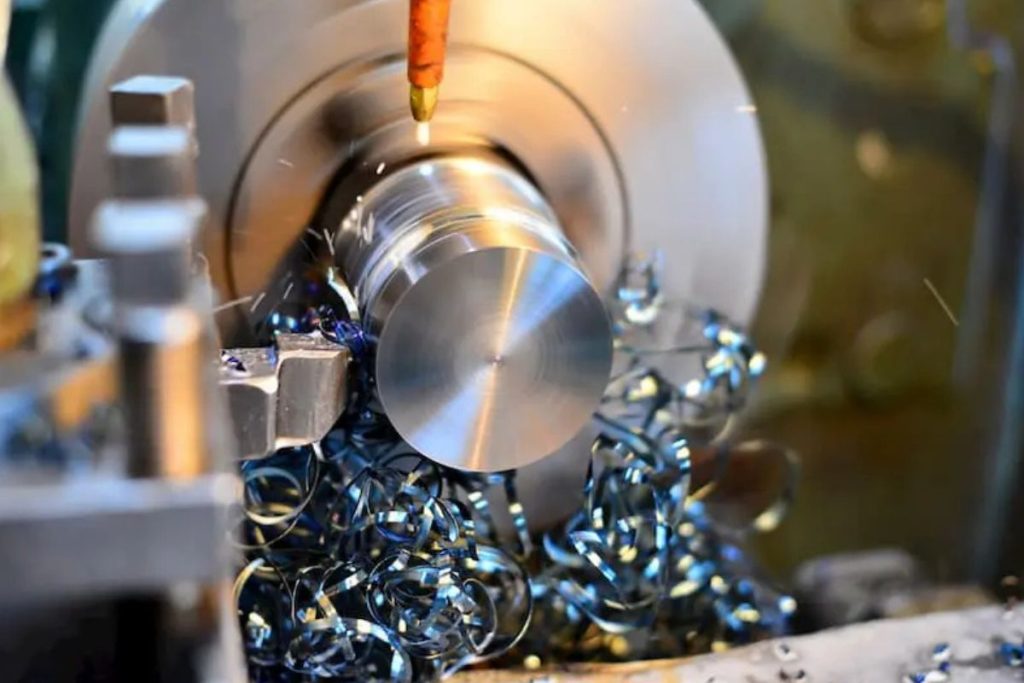
संक्षिप्त उत्तर यह है: सीएनसी मिलिंग में घूमने वाला टूल इस्तेमाल होता है, जबकि सीएनसी टर्निंग में कटिंग के लिए वर्कपीस को घुमाया जाता है।
इसलिए, दोनों ही एक पार्ट बनाने के लिए अलग-अलग तकनीकों का उपयोग करते हैं। जहाँ मिलिंग मशीनें धातु के ब्लॉक्स से अतिरिक्त मटेरियल हटाकर जटिल पार्ट बनाती हैं, वहीं टर्निंग सामान्यतः सिलिंड्रिकल पार्ट्स जैसे शाफ्ट के लिए उपयोग होता है।
आइए मिलिंग से शुरू करते हैं। सबसे पहले, 3-एक्सिस सीएनसी मिलिंग मशीनें होती हैं, जो सबसे पारंपरिक हैं। कटिंग टूल तीन दिशाओं में मूव कर सकता है: X, Y और Z एक्सिस।
हालांकि इससे पार्ट की ज्यामिति पर कुछ सीमाएँ आती हैं, लेकिन मिलिंग की ज़रूरत वाले अधिकांश कामों के लिए यह पर्याप्त है। मिलिंग के लिए विभिन्न टूल्स उपलब्ध हैं, जिनसे फ्रंटल मिलिंग, पेरिफेरल मिलिंग, होलो मिलिंग आदि जैसे अलग-अलग कटिंग तरीके अपनाए जा सकते हैं।
मल्टी-एक्सिस मिलिंग में 4 या उससे अधिक एक्सिस शामिल होते हैं, जिसमें टूल और वर्क टेबल की रोटेशन भी शामिल है। इससे अतिरिक्त लचीलापन मिलता है। 5-एक्सिस मिलिंग मशीनें इस श्रेणी में सबसे आम हैं और लगभग किसी भी पार्ट को मिलिंग द्वारा बनाने में सक्षम हैं।
शुरुआती ब्लॉक का आकार आमतौर पर फाइनल पार्ट के आकार से बड़ा होता है। इसलिए हर साइड से प्रिसिशन मिलिंग संभव है। टॉलरेंस बहुत सख्त होते हैं, जिससे आसानी से बेहतरीन सरफेस फिनिश प्राप्त की जा सकती है।
जैसा कि पहले बताया गया, सीएनसी टर्निंग सेवाओं का मुख्य उपयोग सिलिंड्रिकल पार्ट्स बनाने में होता है। ये पार्ट्स शाफ्ट, कस्टम खोखले ट्यूब, कोनिक आकृति या कोई भी ऐसी वस्तु हो सकती हैं जिनकी एक्सियल सिमेट्री हो।
हालांकि 5-एक्सिस मशीनिंग भी सिलिंड्रिकल पार्ट्स बना सकती है, टर्निंग कहीं अधिक कुशल है और इन मशीनों की प्रति घंटा दर भी कम होती है।
चक कच्चे मटेरियल, आमतौर पर एक गोल बार को पकड़ता है। यह स्पिंडल के साथ उच्च गति से घूमता है। अधिकतम गति या RPM मशीन की क्षमताओं पर निर्भर करता है।
एक पॉइंट कटिंग टूल एक टर्रेट में लगाया जाता है। टर्रेट वर्कपीस की ओर और उससे दूर मूव कर सकती है, जिससे टूल्स मेटल के पास आकर कटिंग कर सकते हैं।
यह मशीनिंग विधि अत्यंत सटीक है और बहुत कसे हुए टॉलरेंस प्राप्त करने में सक्षम है। इसलिए, फिट और टॉलरेंस आमतौर पर होल बेस्ड सिस्टम पर आधारित होते हैं, क्योंकि एक्सिस पर वांछित सटीकता प्राप्त करना अधिक आसान होता है।
हालांकि दोनों प्रक्रियाएँ अक्सर एक ही शब्द – सीएनसी मशीनिंग – के तहत आती हैं, ये एक जैसी नहीं हैं। फिर भी, ये दोनों उच्च सटीकता वाले पार्ट बनाने के लिए एक-दूसरे को अच्छी तरह से पूरक कर सकती हैं।
उदाहरण के लिए, एक टर्न्ड शाफ्ट में बाद में सीएनसी मिलिंग मशीन द्वारा डिटेल्स जोड़े जा सकते हैं। हालांकि, आधुनिक सीएनसी मिलिंग सेंटर और स्विस-टाइप लेथ ऐसे हैं जो दोनों प्रक्रियाओं की क्षमताओं को एक ही मशीन पर, बिना पार्ट को एक से दूसरी मशीन में ले जाए, प्राप्त कर सकते हैं।
चूंकि दोनों प्रक्रियाओं का विनिर्माण उद्योग में व्यापक उपयोग है, इसलिए इन्हें सही से अलग पहचानना जरूरी है।
