ADH Logo

स्टील और एल्युमिनियम के ट्यूबों की मोड़ प्रक्रिया

ट्यूबों का मोड़ मेटल पार्ट्स के निर्माण में सबसे आम प्रक्रिया है, जिसे कई उद्योगों में बड़े पैमाने पर अपनाया जाता है। दरअसल, ट्यूब और पाइप को अंतिम उत्पाद के रूप में या किसी सिस्टम का हिस्सा बनाने के लिए मुख्य रूप से इसी प्रक्रिया का उपयोग होता है। हालांकि, इस प्रक्रिया को करने से पहले कुछ महत्वपूर्ण बातों का ध्यान रखना आवश्यक है।

स्टील और एल्युमिनियम के ट्यूबों की मोड़ प्रक्रिया

ट्यूब मोड़ने के लिए महत्वपूर्ण गुण

  • इलास्टिक लिमिट। मशीनरी को ट्यूब को मोड़ने के लिए सक्षम होना चाहिए। आवश्यक ताकत काफी हद तक स्टील के प्रकार और उसकी इलास्टिक लिमिट पर निर्भर करती है।
  • दीवार की मोटाई। ट्यूब और पाइप को मोड़ते समय, वक्र के अंदरूनी और बाहरी हिस्से की दीवार की मोटाई बदल जाती है। अंदरूनी दीवार मोटी हो जाती है, जबकि बाहरी दीवार पतली हो जाती है। कुछ मशीनें अंदरूनी दीवार में सिलवटों जैसी समस्याओं को रोकने के लिए सपोर्ट देती हैं। अगर सपोर्ट उपलब्ध नहीं है, तो मोटाई में बदलाव से होने वाली समस्याओं से बचना जरूरी है।
  • मोड़ने का रेडियस। सप्लायर आमतौर पर न्यूनतम मोड़ने के रेडियस की सिफारिश करते हैं, जिससे ट्यूब की मजबूती बनी रहे। यह मुख्य रूप से मटेरियल के प्रकार पर निर्भर करता है। न्यूनतम रेडियस तक पहुंचने के लिए अनुभव और सतर्कता जरूरी है।
  • मोड़ने का रेडियस बनाम दीवार की मोटाई। जो न्यूनतम मोड़ने का रेडियस संभव है, वह दीवार की मोटाई से जुड़ा होता है। यह इसलिए जरूरी है क्योंकि अगर रेडियस बहुत कम है और दीवार पतली है, तो ट्यूब फेल हो सकता है।
  • मटेरियल की इलॉन्गेशन वैल्यू। इलॉन्गेशन का मतलब है इलास्टिक लिमिट और मैक्सिमम टेंसाइल स्ट्रेंथ के बीच अंतर। बड़ा अंतर अधिक इलॉन्गेशन दिखाता है, जिससे मटेरियल को मोड़ने की क्षमता बेहतर हो जाती है।
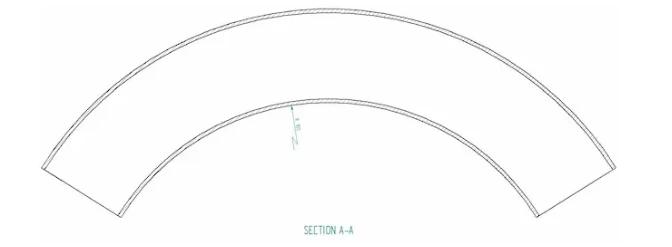
मोड़ने का रेडियस।

स्टील ट्यूब मोड़ना

स्टील मैन्युफैक्चरिंग इंडस्ट्री में सबसे ज्यादा इस्तेमाल होने वाले मेटल्स में से एक है, जिसमें कार्बन स्टील और स्टेनलेस स्टील प्रमुख हैं।

कार्बन स्टील की ट्यूब और पाइप आमतौर पर उनकी मजबूती और आसान फॉर्मिंग के कारण पसंद की जाती हैं। इसके अलावा, कार्बन स्टील की लागत कम होती है, जिससे यह तब आदर्श विकल्प बन जाता है जब ज्यादा कॉरोज़न रेजिस्टेंस या उच्च तापमान और दबाव की आवश्यकता न हो।

इस मटेरियल की अन्य महत्वपूर्ण खूबियां हैं:

  • कम मेल्टिंग पॉइंट।
  • उच्च मलेबिलिटी।
  • लंबी उम्र।
  • अच्छी हीट डिस्ट्रीब्यूशन।

इन्हीं गुणों की वजह से कार्बन स्टील की ट्यूबों का उपयोग कई जगहों पर होता है, जैसे कम दबाव में फ्लूड ट्रांसपोर्ट, मशीनरी, स्प्रिंकलर सिस्टम, इलेक्ट्रिकल कंडक्शन, और हल्के गेज के स्टील प्रोडक्ट्स में।

वहीं, स्टेनलेस स्टील की ट्यूबें उन जगहों के लिए उपयुक्त हैं, जहां कॉरोज़न का खतरा अधिक है। यह मटेरियल केमिकल रिएक्शन के खिलाफ बेहतरीन प्रोटेक्शन देता है।

स्टील ट्यूब मोड़ने के सुझाव

फिर भी, स्टील ट्यूब मोड़ने के दौरान कुछ चुनौतियाँ आती हैं।

  • कई बार टाइट रेडियस की जरूरत होती है। चूंकि ट्यूब का बाहरी हिस्सा पतला हो जाता है, इसलिए मोड़ने के बाद वह बिगड़ सकता है। इससे बचने के लिए, ट्यूब के अंदर मैन्ड्रिल का सपोर्ट देना चाहिए। इसी वजह से प्रेस बेंडिंग की जगह मैन्ड्रिल बेंडिंग उपयुक्त है, जिसमें मैन्ड्रिल ट्यूब के अंदर मजबूती देता है।
  • कभी-कभी जरूरत का रेडियस स्टील की इलास्टिक लिमिट से बाहर चला जाता है, जिससे डिफॉर्मेशन, जैसे उभार या सिलवटें आ सकती हैं। इन्हें रोकने के लिए रोटेटिव बेंडिंग या तीन रोलर बेंडिंग टेक्नीक इस्तेमाल करनी चाहिए।
  • स्टेनलेस स्टील की ट्यूबों को मोड़ते समय, ध्यान रखना चाहिए कि कुछ स्टेनलेस स्टील को कार्बन स्टील की तुलना में 50% अधिक ताकत की जरूरत होती है। मशीनरी को उसी हिसाब से सेट करना चाहिए।

एल्युमिनियम ट्यूब मोड़ना

जैसे स्टील के अलग-अलग प्रकारों में, वैसे ही एल्युमिनियम ट्यूब का चयन भी मुख्य रूप से उसकी एप्लिकेशन पर निर्भर करता है। एल्युमिनियम ट्यूब के अच्छे मोड़ के लिए कई फैक्टर जिम्मेदार होते हैं।

इनमें से एक है एल्युमिनियम की एलॉय। शुद्ध एलॉय में मोड़ने में कोई खास दिक्कत नहीं आती। ये ट्यूब बहुत नरम और आसानी से मोड़ने योग्य होते हैं। इनकी डक्टिलिटी और वर्केबिलिटी भी बेहतरीन होती है, जिससे मोड़ते समय उनकी मजबूती पर असर नहीं पड़ता।

फिर भी, कुछ एलॉय ऐसे भी हैं जो ट्यूब मोड़ने और विशिष्ट एप्लिकेशन के लिए ज्यादा उपयुक्त हैं।

इन खूबियों के आधार पर, ये एलॉय ट्यूब मोड़ने के लिए आदर्श हैं:

  • सीरीज 3003।
  • सीरीज 5052।
  • सीरीज 6061।

एल्युमिनियम ट्यूब मोड़ते समय वही समस्याएं सामने आती हैं, जो हमने कार्बन और स्टेनलेस स्टील ट्यूबों के साथ देखीं, इसलिए सलाहें भी लगभग समान हैं।

हालांकि, कुछ पतली दीवार वाले एल्युमिनियम ट्यूबों में ये समस्याएं रोकना ज्यादा मुश्किल होता है। अगर इन ट्यूबों में सिलवटें या क्रशिंग हो रही हैं, तो सैंड फिलिंग तकनीक अपनाई जा सकती है। इसमें ट्यूब के अंदर सैंड या कोई भी नॉन-कंप्रेसिबल मटेरियल भरकर सिरों को बंद कर दिया जाता है, फिर मोड़ा जाता है।

इसके अलावा, यह भी आवश्यक है कि निर्माता के पास उपयुक्त ट्यूब बेंडिंग मशीनें उपलब्ध हों।

Don't forget, sharing is caring! : )
You May Also Like
We picked them just for you. Keep reading and learn more!

विशेष सामग्री के साथ काम करना: स्टेनलेस स्टील और एल्यूमीनियम के लिए प्रेस ब्रेक्स

धातुकर्म में, सामग्री और उपकरण का चयन सटीकता और दक्षता प्राप्त करने में महत्वपूर्ण भूमिका निभाता है। क्या आपने कभी…

Read more

एसीरो डुल्स (माइल्ड स्टील): आपके लेज़र कटिंग प्रोजेक्ट्स के लिए किफायती और बहुपरकारी स्टील

एसीरो डुल्स यानी माइल्ड स्टील लेज़र कटिंग प्रोजेक्ट्स के लिए एक बहुपरकारी और किफायती विकल्प है। यहां हम आपको इस…
Read more

स्टेनलेस स्टील काटने के लिए फाइबर लेजर सेटिंग्स और तकनीकों का अनुकूलन

फाइबर लेजर जैसी उन्नत तकनीक का उपयोग करके स्टेनलेस स्टील को सटीकता और कुशलता से काटना एक चुनौतीपूर्ण कार्य हो…
Read more

कोटेशन का अनुरोध करें

बस अपने प्रोजेक्ट की जानकारी के साथ फॉर्म भरें, और हमारी टीम आपको 24 घंटे के भीतर एक विस्तृत, बिना किसी बाध्यता के कोटेशन प्रदान करेगी। हम आपके खास जरूरतों और बजट के अनुसार समाधान तैयार करते हैं।
© 2026 ADH Machine Tool
  • हैलो

क्या आप संपर्क करना चाहते हैं?

हमारी विशेषज्ञ टीम से संपर्क करें और 24 घंटे के भीतर पेशेवर सुझाव प्राप्त करें।