गोल्ड इलेक्ट्रोप्लेटिंग – प्रक्रियाएँ और अनुप्रयोग
गोल्ड प्लेटिंग एक ऐसा शब्द है जिसका उपयोग आमतौर पर किसी वस्तु पर एक पतली सोने की परत को दर्शाने…

मैं हर हफ्ते लोगों को मशीनरी नीलामियों में 16-गेज स्टेनलेस मोड़ने के लिए आते देखता हूँ, और उनके मुँह से सबसे पहले हमेशा “150 टन” और “12-फुट बेड” जैसे नंबर निकलते हैं। उन्हें लगता है कि वे क्षमता खरीद रहे हैं। असल में वे एक बेहद कुशल स्क्रैप बनाने वाली मशीन खरीद रहे होते हैं।
जब आप 15% स्क्रैप दर झेल रहे हों और हर हफ्ते बीस घंटे सिर्फ टेढ़े-मेढ़े पैनलों को हथौड़े से सीधा करने में लगा रहे हों ताकि वे वेल्ड फिक्स्चर में फिट हो सकें, तो आपकी समस्या भौतिकी की है, शक्ति की नहीं। आप कच्चे टनेज से पतली धातु को दबाकर काबू में नहीं ला सकते; आप बस ग्रेन स्ट्रक्चर को कुचलते हैं, पार्ट को विकृत करते हैं, और फिर सोचते रहते हैं कि वेल्ड सेल में कुछ भी लाइन में क्यों नहीं आ रहा। अगर आपकी दुकान पतली प्लेट के रीवर्क में मार्जिन गंवा रही है, तो समस्या यह नहीं है कि आपको बड़ा हथौड़ा चाहिए। समस्या यह है कि आप अब भी हथौड़ा ही चला रहे हैं।
1/4-इंच प्लेट का एक टुकड़ा 2-इंच V-डाई पर रखिए, और धातु एक स्ट्रक्चरल बीम की तरह व्यवहार करती है। वह पंच का प्रतिरोध करती है, लोड को वितरित करती है, और smoothly मुड़ती है। उसी डाई पर 16-गेज का टुकड़ा रखिए, और भौतिकी उलट जाती है। “पतला” माइक्रोमीटर पर सिर्फ एक माप नहीं है; यह वही सटीक सीमा है जहाँ डाई ओपनिंग की तुलना में सामग्री की संरचनात्मक मजबूती इतनी कम हो जाती है कि वह गैप को ब्रिज करना बंद कर देती है और उसमें धँसना शुरू कर देती है।
जब आप पतली सामग्री को एयर बेंड करते हैं, तो कुल आवश्यक टनेज का लगभग 80% बेंड के पहले 20 डिग्री में ही उछाल मारता है। धातु के आकार लेते दिखने से बहुत पहले, अधिकतम तनाव पहले ही ग्रेन स्ट्रक्चर पर पहुँच चुका होता है। अगर आपकी मशीन भारी प्लेट को कुचलने के हिसाब से साइज की गई है, तो पतली शीट पर वह भारी, कुंद बल-झटका लगाना उसे फॉर्म नहीं करता। वह उसे शॉक देता है। आप V-डाई को बड़ा खोलकर टनेज घटाने की कोशिश कर सकते हैं, लेकिन चौड़ी डाइयाँ अंदरूनी बेंड रेडियस बढ़ा देती हैं, यानी आप बल की समस्या के बदले ज्योमेट्री की समस्या ले लेते हैं। मोटे और पतले के बीच की रेखा ठीक वहीं खिंचती है जहाँ धातु पंच से लड़ना बंद करती है और खुद से लड़ना शुरू करती है।
एक फ्रेमिंग कारपेंटर के बारे में सोचिए जो टेढ़े बोर्ड से जूझ रहा है। वह जॉइंट को दोबारा नहीं काटता; वह बस उसमें तीन अतिरिक्त स्क्रू ठोक देता है, जब तक कि लकड़ी चरमराकर कस न जाए। ठीक यही तब होता है जब दुकानें पतली शीट को बॉटम-बेंड या कॉइन करने के लिए भारी-टनेज ब्रेक इस्तेमाल करती हैं। वे खराब ज्योमेट्री को छिपाने के लिए brute force का इस्तेमाल कर रही होती हैं।
कॉइनिंग में एयर बेंडिंग की तुलना में दस गुना तक टनेज चाहिए, क्योंकि आप सचमुच धातु को डाई में स्टैम्प कर रहे होते हैं ताकि वह आकार पकड़े रहे। यह नियंत्रण जैसा लगता है। रैम नीचे आता है, मशीन कराहती है, और पार्ट तेज किनारे वाला दिखता हुआ बाहर आता है। लेकिन वह शार्प कॉर्नर एक भ्रम है। आपने धातु की प्राकृतिक लोच को मात नहीं दी; आपने बस उसमें से जान कुचल दी है। कोण सेट करने के लिए भारी क्लैम्पिंग बल पर निर्भर होकर आप गंभीर स्थानीय तनाव पैदा करते हैं। जब वह पार्ट वेल्डिंग टेबल पर पहुँचता है और गर्मी पकड़ता है, तो वह सारी फँसी हुई, कुचली हुई ऊर्जा रिलीज़ होती है, और आपका बिल्कुल सपाट पैनल अचानक आलू के चिप जैसा दिखने लगता है।
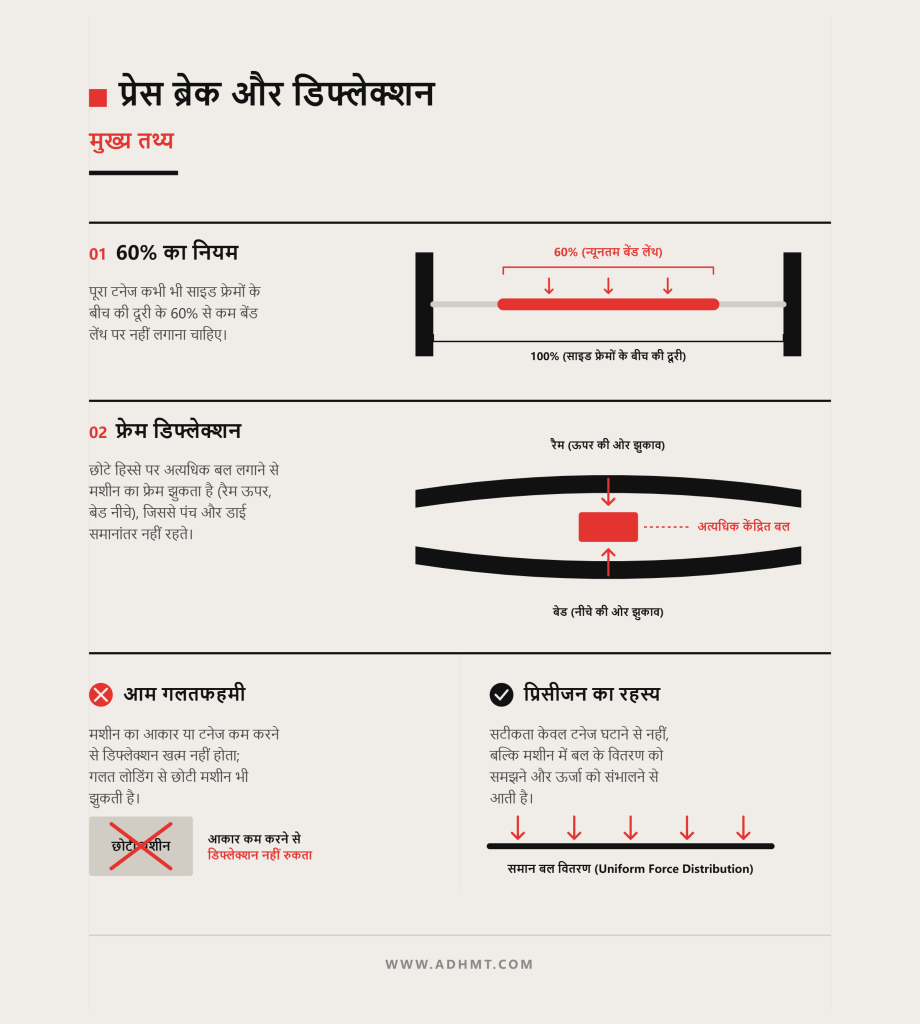
मशीन निर्माता प्रेस ब्रेक को एक खास संरचनात्मक वास्तविकता के आधार पर डिजाइन करते हैं: पूरा टनेज कभी भी ऐसे बेंड लेंथ पर नहीं लगाया जाना चाहिए जो साइड फ्रेमों के बीच की दूरी के 60% से कम हो। अगर आप 10-फुट बेड लेते हैं और उसकी सारी ताकत 2-फुट ब्रैकेट पर केंद्रित कर देते हैं, तो मशीन का फ्रेम सचमुच डिफ्लेक्ट होता है। रैम बीच में ऊपर की ओर झुकता है, बेड नीचे की ओर झुकता है, और आपका पंच अब डाई के समानांतर नहीं बैठता।
एक शॉप मालिक समझता है कि उसका 200-टन का विशाल ब्रेक उसकी पतली पार्ट्स को खराब कर रहा है, इसलिए वह 50-टन का ब्रेक खरीदता है और उम्मीद करता है कि उसकी समस्याएँ खत्म हो जाएँगी। ऐसा शायद ही कभी होता है। मशीन को छोटा कर देने से फ्रेम का डिफ्लेक्शन खत्म नहीं होता; यह सिर्फ उस सीमा को छोटा कर देता है जहाँ वह होता है। छोटा ब्रेक भी गलत तरीके से लोड करने पर झुकता है। इससे भी खराब यह है कि अगर आपकी टूलिंग ज्योमेट्री मेल नहीं खाती, तो छोटा ब्रेक पार्ट को कुचलने के बजाय बस उसे मोड़ने में असफल रहेगा। प्रिसीजन केवल टनेज घटाने से पैदा नहीं होती। यह इस समझ से आती है कि बल एक फ्रेम में कैसे वितरित होता है, और इस एहसास से कि जब पतली धातु प्रतिरोध करती है, तो आपको उसकी ऊर्जा को संभालने की रणनीति चाहिए, सिर्फ अलग आकार की मुट्ठी नहीं।
304 स्टेनलेस का एक टुकड़ा लें और उसे अंदरूनी रेडियस-से-मोटाई के 1-से-1 अनुपात के साथ मोड़ें। आपको लगभग 2 से 3 डिग्री का स्प्रिंगबैक दिखाई देगा। इसे कोल्ड-रोल्ड स्टील से बदल दें, और रिबाउंड घटकर लगभग 1 डिग्री रह जाता है। भारी प्लेट के अभ्यस्त ऑपरेटर को यह पूरी तरह अनुमानित लगता है। लेकिन जाल यहाँ है: जैसे-जैसे आपकी सामग्री पतली होती जाती है और आपका बेंड रेडियस उस 1-से-1 आधाररेखा से बड़ा होता जाता है, भौतिकी अचानक बहुत बदल जाती है।
पतली सामग्री में प्लास्टिक डिफॉर्मेशन—स्थायी मोड़—से गुजरने के लिए कम आंतरिक द्रव्यमान होता है, और अनुपातिक रूप से अधिक सतह क्षेत्र इलास्टिक डिफॉर्मेशन में फँसा रहता है, जो अस्थायी फ्लेक्स है। जब आप पतली माइल्ड स्टील में चौड़ा, बड़े-रेडियस वाला बेंड डालने की कोशिश करते हैं, तो स्प्रिंगबैक सिर्फ एक डिग्री धीरे-धीरे नहीं बढ़ता। यह 30 डिग्री तक उछल सकता है। धातु अब किसी संरचनात्मक घटक की तरह व्यवहार नहीं कर रही होती; वह लीफ स्प्रिंग की तरह व्यवहार कर रही होती है। मोटी प्लेट यील्ड करती है क्योंकि उसका भारी द्रव्यमान अंदरूनी रेडियस को संपीड़ित होने और बाहरी रेडियस को उस सीमा से आगे खिंचने के लिए मजबूर करता है जहाँ से वापसी नहीं होती। पतली शीट में वह द्रव्यमान नहीं होता, यानी रैम के उलटने के लंबे समय बाद तक वह अपनी गतिज ऊर्जा पकड़े रहती है। तो ऑपरेटर आम तौर पर उस फँसी हुई ऊर्जा को निकालने की कोशिश कैसे करते हैं?
स्प्रिंगबैक के प्रति शॉप-फ्लोर की सामान्य प्रतिक्रिया बस पंच को V-डाई में और गहराई तक धकेलना है। अगर धातु तीन डिग्री वापस उछलना चाहती है, तो आप तीन डिग्री ओवरबेंड करते हैं। एक अकेले, अलग-थलग ब्रैकेट के लिए यह brute-force गणना सेटअप में चल सकती है। पतले-गेज पार्ट्स के प्रोडक्शन रन में, यह आपके स्क्रैप बिन को भरने का बेहद प्रभावी तरीका है।
ओवरबेंडिंग यह मानती है कि स्प्रिंगबैक एक स्थिर संख्या है। ऐसा नहीं है। आवश्यक क्षतिपूर्ति सामग्री की मोटाई की टॉलरेंस, ग्रेन दिशा, और विशिष्ट मिश्रधातु की यील्ड स्ट्रेंथ के साथ गतिशील रूप से बदलती है। AR400 जैसी abrasion-resistant steels को मोड़कर देखें; उन्हें उसी तैयार कोण पर पहुँचने के लिए माइल्ड स्टील की तुलना में बहुत अधिक कसे हुए प्रारंभिक रेडियस की जरूरत होती है, क्योंकि हिट के बाद वे बहुत तेजी से खुलती हैं। अगर आप अपनी टूलिंग ज्योमेट्री बदले बिना पंच को और गहराई तक चलाकर सिर्फ कोण का पीछा करते हैं, तो आप बेंड को नियंत्रित नहीं कर रहे। आप सिर्फ तनाव बिंदु को खिसका रहे हैं। अधिक क्षतिपूर्ति के लिए एक अधिक तेज पंच को डाई में मजबूर करके, आप बेंड के केंद्र को कॉइन करने का जोखिम उठाते हैं, जिससे पतला गेज वर्क-हार्डन होता है और माइक्रो-फ्रैक्चर पैदा होते हैं। आप कोण ठीक कर देते हैं लेकिन कोने की संरचनात्मक अखंडता नष्ट कर देते हैं। अगर ओवरबेंडिंग केवल कोण दोष के बदले सामग्री दोष देती है, तो हम इस तथ्य से कैसे निपटें कि मशीन खुद लोड के तहत फ्लेक्स कर रही है?
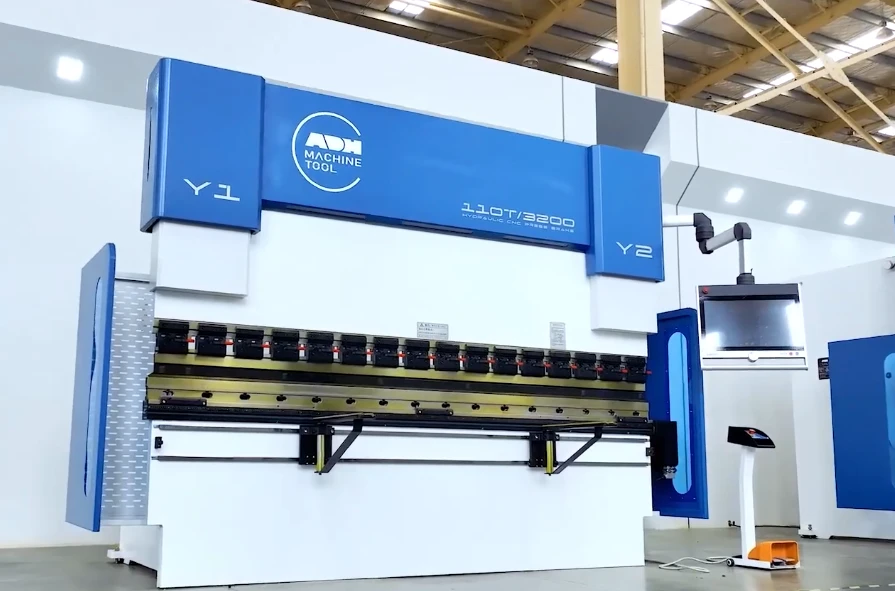
जब पतली धातु प्रतिरोध करती है, तो वह प्रतिरोध सीधे ऊपर मशीन फ्रेम में चला जाता है। हल्के टनेज वाले हिट्स पर भी, 16-गेज की लंबी शीट को मोड़ना इतना प्रतिरोध पैदा करता है कि रैम और बेड विपरीत दिशाओं में झुक जाते हैं, जिससे आपके पार्ट का केंद्र कम मुड़ा रह जाता है। इसका आधुनिक उपकरण विक्रेता वाला जवाब एक CNC क्राउनिंग सिस्टम है—बेड में यांत्रिक वेजेज की एक श्रृंखला, जो डिफ्लेक्ट हुए रैम से मिलने के लिए डाई के केंद्र को ऊपर धकेलती है। लंबे या बड़े-फॉर्मेट पार्ट्स में यही समस्या प्रेस ब्रेक कॉन्फ़िगरेशन के चुनाव तक पहुँच जाती है; ऐसे मामलों में ADH Machine Tool का CNC-आधारित बेंडिंग पोर्टफोलियो और टैंडम प्रेस ब्रेक समाधान लंबे वर्कपीस पर क्षमता और नियंत्रण को बेहतर मिलाने का व्यावहारिक अगला कदम हो सकता है।
क्राउनिंग वेज लोड के तहत डाई को यांत्रिक रूप से पंच के समानांतर धकेलते हैं। यह एक आदर्श प्रतिकार उपाय जैसा लगता है। लेकिन क्राउनिंग सिस्टम प्रतिक्रियात्मक होते हैं, निवारक नहीं। वे बेड के केंद्र के विरुद्ध बल लगाते हैं, लेकिन टूल टिप पर हो रहे स्थानीय तनाव को संबोधित करने के लिए कुछ नहीं करते। यदि आपकी टूलिंग ज्योमेट्री पतली शीट के लिए मेल नहीं खाती—मान लें, बहुत बड़े टिप रेडियस वाले पंच का उपयोग करना—तो क्राउनिंग सिस्टम बस यह सुनिश्चित करेगा कि आप उस खराब ज्योमेट्री को दस फीट धातु पर पूरी तरह समान रूप से लागू करें। अंत में आपको ऐसा पार्ट मिलता है जो एक सिरे से दूसरे सिरे तक लगातार गलत होता है। क्राउनिंग मशीन की कमजोरी की भरपाई करती है, लेकिन यह आपकी टूलिंग और धातु की लोच के बीच बुनियादी असंगति को ठीक नहीं कर सकती। पतली प्लेट की भौतिकी मांग करती है कि आप संपर्क के ठीक बिंदु पर विकृति विंडो को नियंत्रित करें, जिससे यह अंतिम प्रश्न उठता है कि वास्तव में धातु को क्या छूना चाहिए।
प्रेस ब्रेक सेटअप के लिए पाठ्यपुस्तक का नियम है कि अपनी सामग्री की मोटाई से आठ गुना V-डाई ओपनिंग चुनें। आधे इंच की प्लेट के लिए, चार इंच की डाई ओपनिंग आपको टन भार को अधिकतम किए बिना स्टील को मोड़ने के लिए सही लीवरेज देती है। हालांकि, उसी भारी-प्लेट तर्क को 16-गेज शीट पर लागू करें, और आप तुरंत सपोर्ट वैक्यूम बना देते हैं। यदि आपका ऑपरेटर बहुत चौड़ी डाई ओपनिंग पर आधे इंच की छोटी फ्लैंज को मोड़ने की कोशिश करता है, तो धातु के पास गैप को पाटने के लिए पर्याप्त सतह क्षेत्र नहीं होता।
डाई शोल्डरों पर सुरक्षित रूप से टिकने के बजाय, छोटी फ्लैंज पंच के अपना स्ट्रोक पूरा करने से पहले ही V में नीचे गिर जाती है।
एक बार जब वह फ्लैंज सपोर्ट शोल्डर से फिसल जाती है, तो बेंड एंगल बेतहाशा बदलता है और पार्ट विकृत हो जाता है। “सुरक्षित रहने” और टन भार कम करने के लिए बड़ी V-डाई का उपयोग करने की प्रवृत्ति वास्तव में पतले पार्ट्स को पूरी तरह अस्थिर बना देती है। आप तनाव कम नहीं कर रहे होते; आप केवल वह भौतिक समर्थन हटा रहे होते हैं जिसकी धातु को समान रूप से विकृत होने के लिए आवश्यकता होती है। तो यदि संकरी पतली-गेज फ्लैंज को ठीक से सपोर्ट करने के लिए अधिक टाइट V-डाई की आवश्यकता है, तो जब आप उस सीमित स्थान में एक मानक हेवी-ड्यूटी पंच चलाते हैं तो क्या होता है?
एक मानक भारी-प्लेट पंच को संकरे पतले-गेज सेटअप में जबरन डालना सामग्री विफलता का निश्चित नुस्खा है। एक ऐसी शॉप पर विचार करें जो किसी स्ट्रक्चरल काम से बचे हुए मानक 1/8-इंच रेडियस पंच का उपयोग करके 20-गेज स्टेनलेस स्टील फॉर्म करने की कोशिश कर रही है। चूंकि पतली शीट को सपोर्ट करने के लिए V-डाई को टाइट होना चाहिए, इसलिए उस संकरी ओपनिंग में कुंद, ओवरसाइज़ पंच चलाने से सामग्री के बहने के लिए कोई जगह नहीं बचती। धातु पंच टिप और डाई शोल्डरों के बीच पिंच हो जाती है, जिससे वह साफ-सुथरे ढंग से मुड़ने के बजाय जोर से खिंचने पर मजबूर होती है।
यह ज्योमेट्रिक टकराव अंदरूनी रेडियस को तुरंत वर्क-हार्डन कर देता है, जिससे एक मानक बेंड स्ट्रेस फ्रैक्चर में बदल जाता है।
इसके विपरीत, यदि कोई ऑपरेटर अत्यधिक शार्प एक्यूट पंच—मान लें, 0.015-इंच टिप—पर स्विच करके अधिक क्षतिपूर्ति करता है, तो वह एक अलग समस्या पैदा करता है। वह सुई जैसी टिप पतले स्टॉक पर एक कुंद गिलोटिन की तरह काम करती है, बेंड लाइन पर क्रीज़ बना देती है और पार्ट की संरचनात्मक अखंडता को गंभीर रूप से कमजोर कर देती है। आपको पंच टिप रेडियस को पतली सामग्री के प्राकृतिक अंदरूनी रेडियस से निकटता से मिलाना चाहिए, आमतौर पर 1-से-1 अनुपात में, ताकि ग्रेन को कुचले बिना विकृति का मार्गदर्शन किया जा सके। लेकिन जब कोई शॉप पंच टिप और V-डाई को सामग्री से सही ढंग से मिला भी देती है, तब भी पतली शीट के लंबे रन भटकते हुए एंगल के साथ क्यों निकलते हैं?
18-गेज के लंबे टुकड़े पर कोणों के भटकने का दोष लगभग हमेशा प्रेस ब्रेक के रैम पर डाला जाता है कि वह दबाव में झुक रहा है। फिर भी, पतली धातु पर आवश्यक टनेज इतना कम होता है कि मशीन फ्रेम पर मुश्किल से ही कोई बड़ा भार पड़ता है। असली कारण बेंड लाइन से कुछ मिलीमीटर दूर हो रहा होता है: टूलिंग डिफ्लेक्शन। यदि आपका पंच और डाई दस फुट के बेड पर ठीक उसी एक ही तल में पूरी तरह से बैठाए और संरेखित नहीं हैं, तो बल का वितरण टूट जाता है।
सिर्फ पाँच हजारवें इंच का मिसअलाइनमेंट शीट के एक सिरे को जोर से काटने जैसा दबाव देगा, जबकि दूसरा सिरा डाई को मुश्किल से छुएगा।
यह मिसअलाइनमेंट अक्सर घिसे हुए डाई शोल्डरों से और बढ़ जाता है, जो वर्षों तक भारी प्लेट को उनके ऊपर घसीटने से खराब हो चुके होते हैं। जब पतला स्टॉक घिसे हुए डाई शोल्डर में मौजूद सूक्ष्म गड्ढे से टकराता है, तो सामग्री असमान रूप से घिसटती है, जिससे बैक-गेज आयाम बिगड़ते हैं और अंतिम पार्ट मरोड़ खा जाता है। टॉलरेंस का नुकसान पूरी तरह सेटअप ड्रिफ्ट और खराब हो चुकी टूलिंग सतहों से आता है, जिससे साबित होता है कि यदि संपर्क बिंदु ही समझौता कर चुका है, तो मशीन की कच्ची क्षमता अप्रासंगिक है। जब आपका पंच टिप और V-डाई सामग्री से मिलाए जा चुके हों, तब भी आपको मशीन को बताना होता है कि उस टूल को कितनी दूर तक चलाना है, और यह निर्णय अपने साथ अलग तरह के जोखिम लाता है। पंच को हवा में तैराते हुए मोड़ने और उसे डाई के तल तक जोर से ले जाने के बीच का चुनाव ही वह जगह है जहाँ आपने अभी-अभी अपनी टूलिंग में जो सारी सटीकता सेट की है, वह या तो काम आती है या बेकार चली जाती है।
शीट मेटल फॉर्मिंग में काम कर रहे बल गुणकों पर विचार करें। 2-इंच V-डाई पर 0.250-इंच माइल्ड स्टील के टुकड़े को एयर बेंड करने के लिए लगभग 25 टन प्रति फुट की आवश्यकता होती है। क्योंकि पंच सामग्री को केवल V में नीचे धकेलता है और उसे कभी भी तल के विरुद्ध दबाता नहीं है, टनेज कम रहता है और टूलिंग घिसाव न्यूनतम होता है। लेकिन इस भौतिक बाध्यता की कमी का अर्थ है कि धातु पूरी तरह वापस प्रतिरोध करने के लिए स्वतंत्र रहती है। जब आप यही एयर-बेंडिंग विधि पतले-गेज सामग्री पर लागू करते हैं, तो आप ऐसी धातु से निपट रहे होते हैं जो संरचनात्मक बीम की बजाय लीफ स्प्रिंग की तरह अधिक व्यवहार करती है।
क्योंकि पंच कभी बॉटम आउट नहीं करता, अंतिम कोण पूरी तरह इस बात से तय होता है कि आप धातु को उसके लक्ष्य से कितना आगे धकेलते हैं और फिर उसे ढीला होकर वापस आने देते हैं।
यह शॉप फ्लोर पर एक बड़ी कमजोरी पैदा करता है: सामग्री की असंगति। पतले गेज में बैच से बैच, या एक ही शीट के एक सिरे से दूसरे सिरे तक, मोटाई, कठोरता और ग्रेन दिशा में बहुत बड़े बदलाव होते हैं। यदि 16-गेज की शीट पिछली शीट से सिर्फ एक हजारवें इंच अधिक मोटी है, तो उसका स्प्रिंगबैक अलग होगा। एयर बेंडिंग इन बदलावों की परवाह नहीं करती; मशीन केवल पंच को प्रोग्राम की गई गहराई तक चलाती है और रुक जाती है। यदि सामग्री बदलती है, तो आपका कोण भटकता है, जिससे आपके ऑपरेटरों को मैनुअल गहराई समायोजन के साथ लगातार बेंड का पीछा करना पड़ता है।
उस परफेक्ट ओवरबेंड को हासिल करने के लिए ऐसी मशीन चाहिए जो हर एक स्ट्रोक में अपने रैम को बिल्कुल उसी सूक्ष्म गहराई पर रोक सके। एयर बेंडिंग का उपयोग करके पतली सामग्री पर स्प्रिंगबैक नियंत्रित करने के लिए त्रुटि की गुंजाइश प्रभावी रूप से समाप्त हो जाती है। यदि रैम अपने स्ट्रोक के निचले भाग पर सिर्फ दो-हजारवें इंच तक ड्रिफ्ट करता है, तो वह पतले-गेज पार्ट के बेंड कोण को पूरे एक डिग्री या उससे अधिक तक बदल देगा।
पुराने मैकेनिकल ब्रेक, या ढीले-ढाले एनकोडरों वाले बजट हाइड्रोलिक मॉडल, उस गहराई को बस दोहरा नहीं सकते।
शॉप मालिक अक्सर भटकते हुए कोणों के लिए धातु को दोष देते हैं, जबकि असली कारण वह रैम होता है जो लोड के तहत अपनी स्थिति बनाए नहीं रख पाता। यदि आपके ब्रेक के हाइड्रॉलिक्स धीरे-धीरे खिसक रहे हैं, या यदि फ्रेम असमान रूप से फ्लेक्स हो रहा है, तो एयर बेंडिंग आपके उपकरण की हर एक यांत्रिक खामी को उजागर कर देगी। खराब रिपीटेबिलिटी को आप प्रोग्रामिंग से ठीक नहीं कर सकते। यदि आपकी मशीन में उच्च-स्तरीय CNC सटीकता नहीं है, तो एयर बेंडिंग एक नियंत्रित प्रक्रिया नहीं रह जाती और बहुत अधिक ऑपरेटर-निर्भर अनुमान लगाने का खेल बन जाती है।
उस अनुमान लगाने के खेल से परेशान होकर, कई शॉप्स एयर बेंडिंग को पूरी तरह छोड़ देती हैं और फिर से बॉटमिंग पर लौट आती हैं। वे एक ऐसी प्रक्रिया, जिसमें न्यूनतम बल लगना चाहिए, का दबाव बढ़ा देती हैं और पंच को V-डाई में गहराई तक धकेलती हैं ताकि कोण को शीट में स्थायी रूप से स्टैम्प किया जा सके। हमारे आधारभूत डेटा पर लौटें: यदि उस माइल्ड स्टील की एयर बेंडिंग में 25 टन प्रति फुट लगते हैं, तो उसे बॉटमिंग करने में 75 से 125 टन प्रति फुट की आवश्यकता होती है। केवल स्प्रिंगबैक से निपटने से बचने के लिए आप अपनी आवश्यक शक्ति को तीन से पाँच गुना तक बढ़ा रहे हैं।
कागज पर यह एक अचूक समाधान जैसा दिखता है।
डाई का आकार भौतिक रूप से पार्ट को लक्षित कोण तक मजबूर करता है, जिससे ऑपरेटर के अनुमान लगभग समाप्त हो जाते हैं और मामूली सामग्री-भिन्नताएँ दब जाती हैं। लेकिन पतली धातु पर, यह अतिरिक्त टनेज केवल पार्ट को मोड़ता ही नहीं—यह अंदरूनी रेडियस को कॉइन करता है। आप कोने को वर्क-हार्डन कर रहे होते हैं, पतली शीट की संरचनात्मक अखंडता को कमजोर कर रहे होते हैं, और उन प्रिसिजन डाइज पर घिसावट को नाटकीय रूप से तेज कर रहे होते हैं जिन्हें आपने अभी खरीदा है। बॉटमिंग आपकी उत्पादन-लचीलापन भी छीन लेती है, क्योंकि हर बार अलग कोण चाहिए होने पर पूरा टूलिंग स्वैप करना पड़ता है, जबकि एयर बेंडिंग एक ही डाई से कई कोणों की अनुमति देती है।
बॉटमिंग आउट पतली धातु की भौतिकी को हल नहीं करती; यह मशीन नियंत्रण की कमी को छिपाने के लिए बस सामग्री को बलपूर्वक झुका देती है।
शॉप-फ्लोर का निष्कर्ष यह है: पतली प्लेट के लिए एयर बेंडिंग ही एकमात्र टिकाऊ रणनीति है, बशर्ते आप 0.002 इंच से भी बेहतर रैम रिपीटेबिलिटी वाले CNC ब्रेक पर काम कर रहे हों। बॉटमिंग आपका बिल्कुल अंतिम उपाय होना चाहिए, और इसे केवल शॉर्ट-रन प्रोटोटाइप के लिए रखा जाना चाहिए जहाँ पार्ट को बाहर भेजने के लिए तेज टूलिंग घिसावट एक स्वीकार्य लागत हो। जब आपको एहसास होता है कि आप केवल प्रेस ब्रेक से वह काम करवाने के लिए, जिसमें वह संघर्ष करता है, टूलिंग घिसावट पर भारी खर्च कर रहे हैं और बहुत अधिक टनेज बर्बाद कर रहे हैं, तो अगला व्यावहारिक सवाल मशीन-क्षमता का होता है: ADH Machine Tool जैसे CNC-केंद्रित शीट-मेटल समाधान प्रदाता का CNC प्रेस ब्रेक ऐसे ही सटीक बेंडिंग परिदृश्यों के लिए अधिक उपयुक्त विकल्प हो सकता है।
आपने डाइज बदल दी हैं। आपने रैम की गहराई समायोजित की है। आपने असंगत शीट मोटाई के लिए सामग्री आपूर्तिकर्ता को कोसा है। फिर भी, पतली धातु ही जीतती रहती है। एक निश्चित बिंदु पर, समस्या अब आपकी सेटअप, आपके ऑपरेटर, या आपकी टूलिंग की नहीं रहती—यह मशीन की मूलभूत भौतिकी की होती है। यदि आप पतले एल्युमिनियम में धीरे-धीरे बनने वाला रेडियस निकालने की कोशिश में अपने मुख्य ब्रेक को तीन घंटे तक व्यस्त रख रहे हैं, तो आपको बेहतर प्रेस ब्रेक की जरूरत नहीं है। आपको पूरी तरह अलग टूल चाहिए। मोटी प्लेट को मोड़ना एक बार फाइट जैसा है जहाँ सबसे अधिक टनेज वाला सबसे बड़ा व्यक्ति जीतता है। पतली प्लेट को मोड़ना जूडो है। आपको सामग्री की अपनी ऊर्जा को उसी के खिलाफ इस्तेमाल करना होता है, और कभी-कभी इसका मतलब ब्रेक से दूर जाना होता है।
किसी व्यापक आर्किटेक्चरल फेशिया या बेलनाकार टैंक शेल को देखें। पारंपरिक प्रेस ब्रेक पर उसे बनाने के लिए आपको उसे बंप-बेंड करना पड़ता है। आप पचास सूक्ष्म हिट प्रोग्राम करते हैं, शीट को एक बार में इंच के एक छोटे हिस्से जितना आगे बढ़ाते हैं, और उम्मीद करते हैं कि ऑपरेटर बिल्कुल सही एलाइनमेंट बनाए रखे।
यह समय की भारी बर्बादी है।
इससे भी बदतर, इससे शायद ही कभी गुणवत्ता वाला पार्ट बनता है। हर एक हिट स्प्रिंगबैक के बढ़ने का अवसर होता है। पंच का हर प्रहार एक छोटी, स्थानीयकृत रेखा पर बल केंद्रित करता है, जिससे एक चिकने, निरंतर रेडियस के बजाय दिखाई देने वाले फेसेट्स की श्रृंखला बनती है। पतली सामग्री पर, यह स्थानीयकृत तनाव अक्सर शीट के किनारों को फैलने या मुड़ने का कारण बनता है, क्योंकि आप एक रैखिक मशीन से रेडियल काम करवाने की कोशिश कर रहे होते हैं।
प्लेट रोल्स पंच-एंड-डाई की अवधारणा को पूरी तरह छोड़कर इस समस्या को हल करते हैं। धातु को एक स्थिर खाली जगह में जबरन डालने के बजाय, रोल शीट को पिंच करता है और लगातार, वितरित दबाव के तहत उसे निरंतर वक्र देता है। सामग्री अपनी पूरी सतह पर समान रूप से यील्ड करती है। आप हर चौथाई इंच पर स्थानीयकृत स्प्रिंगबैक से नहीं जूझ रहे होते; आप एक ही सहज गति में निरंतर रेडियस सेट कर रहे होते हैं। यदि आपकी शॉप नियमित रूप से बड़े-रेडियस वाले पतले-गेज पार्ट्स प्रोसेस करती है, तो चार-रोल मशीन तीन घंटे के बंप-बेंडिंग वाले दुःस्वप्न को तीन मिनट के पास में बदल देगी।
अब इसके विपरीत चरम पर विचार करें: कई छोटे फ्लैंज, तेज रिटर्न और एक बड़े सेंटर पैनल वाला पतला, जटिल एनक्लोजर। प्रेस ब्रेक पर, आपके ऑपरेटर को उस ढीली शीट का पूरा वजन संभालना पड़ता है जबकि पंच नीचे की ओर चलता है। जैसे ही फ्लैंज बनता है, सामग्री का बड़ा हिस्सा ऊपर की ओर झटके से उठता है। यह झटका न केवल उसे संभालने के लिए दूसरे ऑपरेटर की जरूरत पैदा करता है, बल्कि पार्ट को विकृत भी करता है, छेदों को खींच देता है, और पॉलिश्ड स्टेनलेस या प्री-पेंटेड एल्युमिनियम जैसी संवेदनशील सामग्रियों पर सतह की फिनिश खराब कर देता है।
CNC फोल्डिंग मशीनें भौतिकी को उलट देती हैं।
सामग्री में पंच को नीचे धकेलने के बजाय, फोल्डर पूरी सपाट शीट को बेड पर सुरक्षित रूप से क्लैंप करके जगह पर रखता है। फिर एक फोल्डिंग बीम ऊपर की ओर घूमकर केवल बाहर निकले हुए फ्लैंज को मोड़ती है। आपकी सामग्री का बड़ा हिस्सा कभी हिलता ही नहीं। गुरुत्वाकर्षण अब आपका दुश्मन नहीं रहता।
क्योंकि क्लैंपिंग बीम शीट को बिल्कुल सपाट पकड़े रखती है, बेंड पूरी तरह अलग-थलग रहता है। आप भारी, असुविधाजनक पैनल को संभालने वाली कमर-तोड़ मेहनत खत्म कर देते हैं, और पार्ट के अपने ही वजन से किंक होने के जोखिम को पूरी तरह मिटा देते हैं। HVAC डक्टिंग, इलेक्ट्रिकल एनक्लोजर या नाजुक आर्किटेक्चरल पैनल की उच्च मात्रा चलाने वाली शॉप्स के लिए, फोल्डर नियमित रूप से ब्रेक से आगे निकल जाता है, वह भी ऑपरेटर कौशल की आधी आवश्यकता के साथ। ज्योमेट्री को मशीन नियंत्रित करती है, ऑपरेटर के हाथ नहीं।
एक खास क्षण होता है जब शॉप-फ्लोर की जिद वित्तीय देनदारी बन जाती है। यह तब होता है जब आप ब्रेक से 18-गेज स्टेनलेस का एक टुकड़ा निकालते हैं, उसे निरीक्षण टेबल पर रखते हैं, और देखते हैं कि सेंटर वेब केले की तरह ऊपर की ओर झुक गया है। आप क्राउनिंग समायोजित करते हैं। आप डाई में शिम लगाते हैं। आप कोनों को सेट करने के लिए उसे बॉटम करने की कोशिश करते हैं। कुछ काम नहीं करता, क्योंकि प्रेस ब्रेक मूल रूप से केंद्रित रैखिक बल लगाने के लिए डिज़ाइन किया गया है, और वह स्थानीयकृत तनाव स्वाभाविक रूप से पतली शीट के आसपास के सपाट हिस्सों को खींचना और विकृत करना चाहता है।
यदि आपके पार्ट को चौड़े वेब पर पूर्ण फ्लैटनेस की आवश्यकता है, और आपका ब्रेक लगातार कैम्बर या ट्विस्ट पैदा कर रहा है, तो मशीन आपको अपनी सीमाएँ बता रही है।
फोल्डर बेंड के दौरान वेब को सपाट रखने के लिए उसे क्लैंप करता है। रोल तनाव को इतना समान रूप से वितरित करता है कि स्थानीयकृत वार्पिंग शुरू ही नहीं होती। प्रेस ब्रेक अप्रचलित नहीं है—छोटे फ्लैंज, मोटे ब्रैकेट और ऐसी मिश्रित ज्योमेट्री वाले पार्ट्स के लिए जिनमें गहरी बॉक्स-बेंडिंग की आवश्यकता होती है, वह अभी भी फ्लोर का निर्विवाद राजा है। लेकिन यह पहचानना कि ब्रेक से कब हटना है, वही चीज़ है जो एक लाभदायक संचालन को उस संचालन से अलग करती है जो स्क्रैप और सेटअप समय में मार्जिन गंवाता रहता है।
आप जानते हैं कि एक फोल्डर या रोल पतली गेज सामग्री को आपकी प्रेस ब्रेक की तुलना में बेहतर संभालता है। लेकिन भौतिकी को जान लेने से खरीद आदेश अपने-आप स्वीकृत नहीं हो जाता। आपके सामने एक समर्पित थिन-मेटल मशीन के लिए छह अंकों का कोटेशन है, जबकि आपकी 150-टन प्रेस ब्रेक वहीं मौजूद है और तकनीकी रूप से यह काम करने में सक्षम है। वित्तीय औचित्य घर्षण को मापने पर आकर टिकता है। आपका ऑपरेटर जितना भी हर घंटा किसी रेडियस को बंप-बेंड करने, लचीले पैनल से जूझने, या स्प्रिंगबैक की भरपाई के लिए डाई में शिम लगाने में बिताता है, वह खोई हुई थ्रूपुट का घंटा है। आप नई मशीन इसलिए नहीं खरीदते कि पुरानी मशीन धातु को भौतिक रूप से मोड़ नहीं सकती; आप उसे इसलिए खरीदते हैं क्योंकि पुरानी मशीन सेटअप समय और स्क्रैप में आपके मार्जिन को लगातार खत्म कर रही है। इस नुकसान को रोकने के लिए आपको अनुमान नहीं, बल्कि एक ठोस निर्णय-वृक्ष चाहिए।
यदि आप इस निर्णय-वृक्ष को अपनी वास्तविक पार्ट-मिक्स, सेटअप समय और स्क्रैप लागत के आधार पर परखना चाहते हैं, तो ADH Machine Tool जैसे आपूर्तिकर्ता से प्रारंभिक चर्चा उपयोगी अगला कदम हो सकता है, खासकर जब बिक्री और सेवा समर्थन कई अंतरराष्ट्रीय बाजारों में उपलब्ध हो। उपकरण चयन, क्षमता मिलान या कोटेशन पर बात करने के लिए संपर्क करें।
जो शॉप केवल 20-गेज एल्युमिनियम डक्टवर्क ही बनाती है, उसे प्रेस ब्रेक की जरूरत नहीं; उसे फोल्डर चाहिए। लेकिन अधिकांश कस्टम-फैब फ्लोर मिक्स्ड-गेज वास्तविकता में काम करते हैं। आप सुबह आधे इंच की स्टील बेस प्लेट मोड़ सकते हैं और दोपहर में 18-गेज स्टेनलेस एनक्लोजर।
जब आपका वर्कलोड बंटा हुआ हो, तो आपकी मुख्य बाधा चेंजओवर समय और मशीन उपलब्धता होती है। किसी नाजुक थिन-गेज पार्ट को सूक्ष्मता से बनाने के लिए अपनी हेवी-ड्यूटी ब्रेक को बांधकर रखना एक ऐसा बॉटलनेक बनाता है जो आपके वेल्डिंग और असेंबली बे को काम से वंचित कर देता है। आपके निर्णय-वृक्ष की पहली शाखा यह है: यदि आपका थिन-प्लेट वॉल्यूम प्रति सप्ताह 15 घंटे से कम है, तो पहले टूलिंग अपग्रेड करें। आपका बॉटलनेक इतना गंभीर नहीं है कि नई मशीन की पूंजी लागत को उचित ठहरा सके, और प्रिसिजन ग्राउंड टूलिंग आपके मौजूदा सेटअप से अधिक सटीकता निकाल देगी। लेकिन यदि थिन-प्लेट जॉब्स लगातार आपकी प्राथमिक ब्रेक को उस 15-घंटे के निशान से आगे धीमा चलने पर मजबूर करते हैं, तो बॉटलनेक ही निवेश तय करता है। ऐसे में एक अलग एनसी प्रेस ब्रेक विकल्प को देखना केवल क्षमता बढ़ाने का सवाल नहीं रहता; यह पतले पार्ट्स को अधिक नियंत्रित तरीके से चलाकर आपकी हेवी ब्रेक को उस काम के लिए मुक्त करने का तरीका बन जाता है जिसमें वह वास्तव में सबसे अच्छी है।
एक बिल्कुल नई मशीन को वित्तपोषित करने की तुलना में एक्यूट पंच और यूरेथेन डाई पर कुछ हजार डॉलर खर्च करना कहीं अधिक सुरक्षित लगता है, लेकिन टूलिंग किसी मूल रूप से अस्थिर प्रक्रिया को ठीक नहीं कर सकती। यही हमें आपके निर्णय-वृक्ष की दूसरी शाखा तक लाता है: यदि आपका थिन-प्लेट वॉल्यूम प्रति सप्ताह 15 घंटे से अधिक है और आपकी ब्रेक रैम रिपीटेबिलिटी 0.002 इंच से कम है, तो ब्रेक को छूने से पहले एक समर्पित फोल्डर या रोल खरीदें।
इस चरण पर निर्णय को अनुमान के बजाय ठोस विनिर्देशों से मिलाना बेहतर है। यदि आप अलग-अलग मशीन विकल्पों, क्षमता सीमाओं और कॉन्फ़िगरेशन की तुलना कर रहे हैं, तो आगे की समीक्षा के लिए यह डाउनलोड करने योग्य तकनीकी संसाधन उपयोगी संदर्भ दे सकता है।
टूलिंग अपग्रेड तभी काम करता है जब आपकी मशीन की स्ट्रोक रिपीटेबिलिटी वास्तव में एयर बेंडिंग को सपोर्ट कर सके। यदि आपकी रैम सटीकता उस 0.002-इंच सीमा से नीचे गिरती है, तो आप अनिवार्य रूप से ढीली रैम या झुकते हुए बेड की भरपाई के लिए बॉटमिंग आउट करने पर पहुंच जाएंगे, जिससे नई टूलिंग एक महंगी अस्थायी पट्टी बन जाती है। जब मशीन में ही स्प्रिंगबैक को नियंत्रित करने की सटीकता नहीं होती, तो ऐसी समर्पित थिन-मेटल मशीन ही स्थायी समाधान है जो भारी बल पर निर्भर हुए बिना ज्योमेट्री को नियंत्रित करती है।
समान 100-टन रेटिंग वाली दो ब्रेक पतली प्लेट के लोड के तहत पूरी तरह अलग व्यवहार करेंगी। यदि आपका विशिष्ट सेटअप मशीन बेड को मोड़े बिना या टूलिंग को खराब किए बिना बेंड ज्योमेट्री को नियंत्रित नहीं कर सकता, तो आपकी मशीन पार्ट को नियंत्रित नहीं कर सकती।
जब उसे सटीक रूप से निर्देशित नहीं किया जा सकता, तो कच्चा बल एक जोखिम बन जाता है। उपकरण इस आधार पर खरीदना बंद करें कि वह कितने टनेज का दावा करता है, और उन मशीनों में निवेश करना शुरू करें जो ठीक-ठीक तय करती हैं कि धातु कहाँ जाएगी। जो शॉप्स यह पूछना बंद कर देती हैं कि मशीन कितनी जोर से प्रहार कर सकती है और यह पूछना शुरू करती हैं कि वह कितनी सटीकता से रुक सकती है, वही पांच साल बाद भी लाभ में रहती हैं।
