ऑटोमोटिव धातु के लिए सही CNC प्रेस ब्रेक कैसे चुनें
अलग-अलग कॉइलों से आए दो ब्लैंक एक ही प्रेस ब्रेक में डाले जाते हैं। प्रोग्राम, टूलिंग और रैम की स्थिति…

आप दो समान 300-टन प्रेस ब्रेक के लिए खरीद आदेश पर हस्ताक्षर करते हैं। OEM वादा करता है कि एक सरल टैंडम अपग्रेड के साथ, आपको 600-टन की ऐसी विशाल मशीन मिल रही है जो 40-फुट के लाइट पोल को एक ही हिट में मोड़ने में सक्षम है। यह साधारण गणित जैसा लगता है।
लेकिन इंस्टॉलेशन के दो सप्ताह बाद, हाई-टेंसाइल स्टील की $5,000 की शीट डाई से बाहर निकलती है और मुड़े हुए हवाई जहाज़ के प्रोपेलर जैसी दिखती है। बाईं मशीन ने अपनी गहराई बिल्कुल सही मारी। दाईं मशीन ने भी अपनी गहराई बिल्कुल सही मारी। फिर भी पार्ट स्क्रैप है।
गणित ने धोखा दिया।
किसी भी भारी फैब्रिकेशन फ्लोर पर जाएँ, और टैंडम सेटअप का आकर्षण आँखों से साफ दिखता है। दो समान मशीनें साथ-साथ रखी हैं, उनके बेड बिल्कुल संरेखित हैं, और वे असीम लचीलापन देने का वादा करती हैं। आप मंगलवार को उच्च-मात्रा वाले ब्रैकेट के लिए उन्हें अलग-अलग चला सकते हैं, फिर बुधवार को एक विशाल क्रेन बूम बनाने के लिए स्विच पलट सकते हैं।
फैब्रिकेटरों को मॉड्यूलैरिटी पसंद होती है। हम मशीन टूल्स को औद्योगिक लेगो ब्लॉकों की तरह देखने के आदी हैं, यह मानते हुए कि अगर एक 14-फुट बेड 14 फीट की बेंडिंग क्षमता देता है, तो दो को जोड़ने से 28 फीट मिलेंगे। बिक्री साहित्य भी दो इलेक्ट्रिकल कैबिनेटों को जोड़ने वाली एक साधारण ईथरनेट केबल की ओर इशारा करके इस तर्क को मजबूत करता है। इसे “मास्टर-स्लेव” कॉन्फ़िगरेशन के रूप में बेचा जाता है, स्पेक शीट पर एक बॉक्स टिक करता है, जिससे इंटीग्रेशन किसी यांत्रिक बाधा के बजाय एक सुलझी हुई सॉफ्टवेयर सुविधा जैसा लगता है।
मान्यता यह होती है कि मास्टर मशीन आदेश देती है और स्लेव मशीन तुरंत उसका अनुसरण करती है। अगर दोनों प्रेस में उच्च-स्तरीय हाइड्रॉलिक्स और सटीक ग्लास स्केल हैं, तो संयुक्त सिस्टम को स्वाभाविक रूप से वही सटीकता विरासत में मिलनी चाहिए। लेकिन क्या होता है जब दो स्वतंत्र बॉडी बिना किसी साझा केंद्रीय तंत्रिका तंत्र के एक के रूप में काम करने की कोशिश करती हैं?
उस गैप को ध्यान से देखें जहाँ दोनों साइड फ्रेम मिलते हैं। यही केंद्रीय सीम वह जगह है जहाँ एक ही मशीन होने का भ्रम टूट जाता है।
एक स्टैंडअलोन प्रेस ब्रेक के भीतर, CNC कंट्रोलर एक अकेले दिमाग की तरह काम करता है, जो क्राउनिंग और बेड डिफ्लेक्शन को नियंत्रित करने के लिए सभी हाइड्रॉलिक वाल्वों को एक साथ सक्रिय करता है। पारंपरिक मास्टर-स्लेव टैंडम सेटअप में, आपके पास एक दिमाग नहीं होता; आपके पास दो दिमाग होते हैं जो एक अनुवादक के माध्यम से समन्वय करने की कोशिश करते हैं। मास्टर मशीन अपने Y1/Y2 स्केल पढ़ती है, आवश्यक वाल्व समायोजन की गणना करती है, और फिर उस ईथरनेट केबल के माध्यम से एक सिग्नल भेजकर स्लेव मशीन से भी वही करने को कहती है।
डेटा ट्रांसमिशन में समय लगता है। विलंबता के कुछ मिलीसेकंड भी यह मतलब रखते हैं कि लोड के तहत रैम अब पूर्ण, लगातार एकसाथ गति में नहीं हैं। उस केंद्र गैप पर फैला स्टील आपकी नेटवर्क स्पीड की परवाह नहीं करता; वह केवल असमान बल महसूस करता है। जब हजारों टन दबाव किसी सतत शीट पर असमान रूप से वितरित होता है, तो सामग्री प्रतिरोध करती है। एक अनुवादित सिग्नल इस भौतिक वास्तविकता को कितनी देर तक छिपा सकता है?
फैक्टरी रनऑफ के दौरान, OEM तकनीशियन केंद्र सीम के आर-पार माइल्ड स्टील के एक बिल्कुल सीधे टुकड़े को मोड़ेगा। आप उसे स्ट्रेटएज से जाँचेंगे, स्वीकृति दस्तावेज़ पर हस्ताक्षर करेंगे, और खुद को बहुत अच्छा महसूस करेंगे।
वह पहला टेस्ट पीस आपकी शॉप का सबसे बड़ा झूठा है।
महीनों बाद, फाउंडेशन के बैठने से फर्श का स्तर मिलीमीटर के एक अंश जितना बदल जाता है। बाईं मशीन के क्राउनिंग सिलिंडर दाईं ओर वाले सिलिंडरों की तुलना में थोड़ा अलग तरह से सेट होते हैं। अचानक, ऑपरेटर बार-बार आने वाले कंट्रोलर अलार्म और असमान Y1/Y2 मूवमेंट से जूझ रहे होते हैं। जो बेंड बिल्कुल बाएँ और दाएँ छोर पर ठीक 90 डिग्री मापा जाता है, वह बीचोंबीच 92 डिग्री पर झुक जाता है।
यह टॉलरेंस ड्रिफ्ट इसलिए होता है क्योंकि वास्तविक टैंडम सटीकता कोई मशीन स्पेसिफिकेशन नहीं है। यह भौतिकी के साथ एक सख्त, निरंतर रखरखाव अनुबंध है। जब दो अलग-अलग मशीनें एकीकृत नर्वस सिस्टम के बजाय केवल एक प्रोग्राम साझा करती हैं, तो टूलिंग अलाइनमेंट, बैकगेज कंसिस्टेंसी और हाइड्रॉलिक घिसावट में हर सूक्ष्म अंतर केंद्र सीम पर जुड़ता चला जाता है। सवाल यह नहीं है कि मशीनें सिंक से बाहर होंगी या नहीं, बल्कि यह है कि भ्रम पूरी तरह टूटने से पहले स्टील ठीक कितना डिफ्लेक्ट होगा।
स्टील प्लास्टिक होने से पहले इलास्टिक होता है। जब आप आधा इंच मोटी AR400 की 40-फुट शीट में पंच चलाते हैं, तो धातु केवल मुड़ती नहीं; वह प्रतिरोध करती है। और वह आपके फ्लोर लेआउट के सबसे कमजोर बिंदु के खिलाफ सबसे अधिक प्रतिरोध करती है: दो मशीनों के बीच का खाली स्थान।
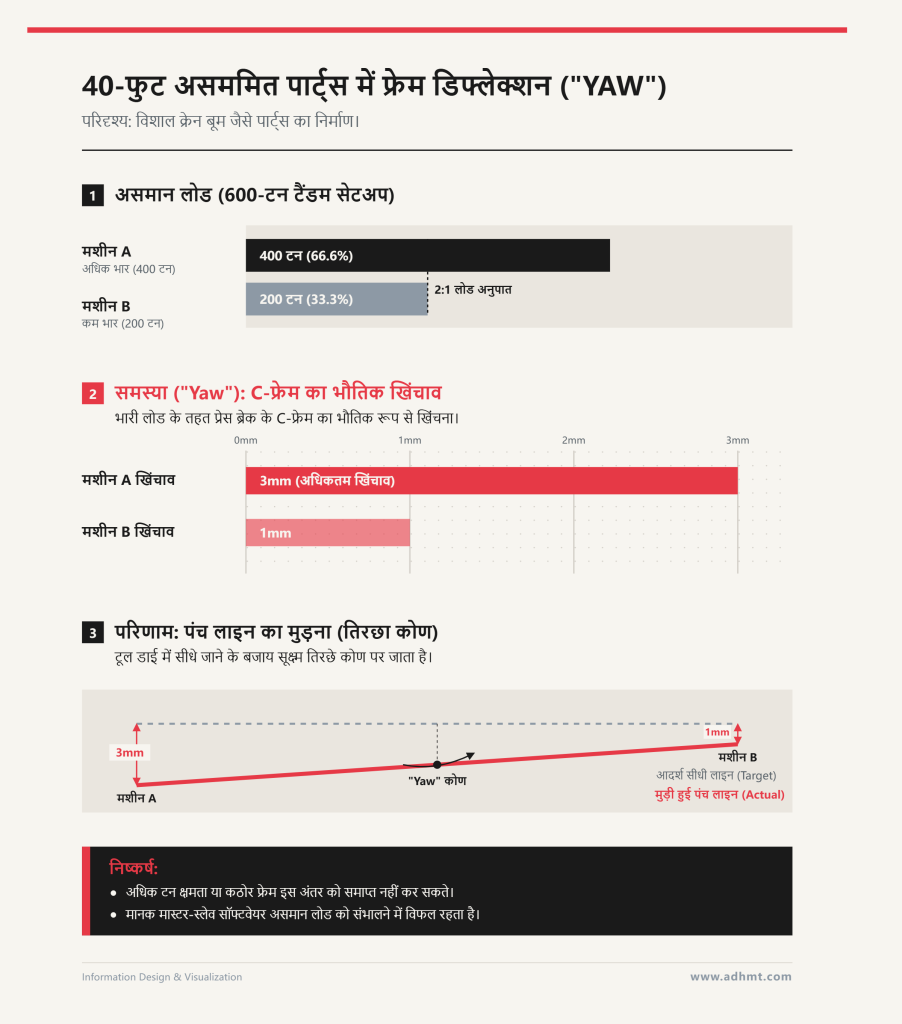
कल्पना करें कि आप एक विशाल, कई-साइड वाले क्रेन बूम को फॉर्म कर रहे हैं। पार्ट की ज्योमेट्री यह तय करती है कि बेंड लाइन आपके टैंडम सेटअप की संयुक्त 600-टन क्षमता पर शायद ही कभी बिल्कुल केंद्रित हो। मशीन A 400 टन प्रतिरोध सोख सकती है, जबकि मशीन B केवल 200 टन लेती है।
भारी लोड के तहत, प्रेस ब्रेक के मोटे स्टील C-फ्रेम भौतिक रूप से खिंचकर खुलते हैं। इस घटना को “yaw” कहा जाता है। एकल मशीन पर, कंट्रोलर इस खिंचाव का अनुमान लगाता है और क्षतिपूर्ति के लिए रैम को थोड़ा और गहराई तक चलाता है। लेकिन असममित टैंडम बेंड में, फ्रेम पूरी तरह अलग दरों से खिंचते हैं। जब मशीन A तीन मिलीमीटर खिंचती है और मशीन B एक मिलीमीटर, तो सतत पंच लाइन मुड़ जाती है। अब आप टूल को डाई में सीधे नीचे नहीं चला रहे होते; आप उसे सूक्ष्म तिरछे कोण पर चला रहे होते हैं।
कच्ची टन क्षमता इसे ठीक नहीं कर सकती। अधिक कठोर फ्रेम केवल yaw को घटाता है; वह दोनों मशीनों के बीच के अंतर को समाप्त नहीं करता। यदि बायाँ रैम असमान लोड के तहत भौतिक रूप से दाएँ रैम से दूर झुक रहा है, तो एक मानक मास्टर-स्लेव सॉफ्टवेयर लिंक—जो पूरी तरह मिरर किए गए प्रतिरोध को मानकर चलता है—पंच को डाई के समानांतर कैसे रखता है?
फ्रेम के विक्षेपण के लिए मानक OEM उत्तर CNC क्राउनिंग है। निचले बेड में लगाए गए हाइड्रोलिक सिलेंडर स्ट्रोक के दौरान ऊपर की ओर धक्का देते हैं, ताकि मशीन के नीचे की ओर झुकने की भरपाई हो सके और डाई पंच के साथ पूरी तरह समानांतर बनी रहे।
एकल मशीन पर यह एक चिकना, निरंतर आर्क बनाता है। टैंडम मशीन पर, आपके पास दो अलग-अलग आर्क होते हैं जो एक खड़ी गिरावट पर मिलते हैं।
दोनों बेड के बीच का वही भौतिक अंतर “डेड ज़ोन” है। यदि कंट्रोलर दोनों मशीनों में क्राउनिंग प्रेशर को केवल प्रतिबिंबित कर दे, तो केंद्र सीम धंस जाती है, जिससे बीच में बेंड एंगल स्पष्ट रूप से खुला रह जाता है। इसे ठीक करने के लिए, ऑपरेटर अक्सर दोनों मशीनों के अंदरूनी सिरों पर क्राउनिंग वेजेज को मैन्युअली ऊपर चलाकर अतिपूरक समायोजन करते हैं। वे कोण को बंद करने के लिए केंद्र सीम को कृत्रिम रूप से ऊँचा कर देते हैं।
इससे शॉप-फ्लोर पर एक कठोर समझौता पैदा होता है। केंद्र सीम अंततः बिल्कुल 90 डिग्री माप सकती है, लेकिन प्रत्येक बेड के बीच वाले इंटरमीडिएट स्टेशन अब 88 डिग्री तक ओवर-बेंड हो चुके होते हैं। त्रुटि समाप्त नहीं हुई; उसे केवल दूसरी जगह पहुँचा दिया गया। सीम ठीक किए जाने वाले एकल बिंदु की तरह कम और झूले के आधार-बिंदु की तरह अधिक व्यवहार करती है। यदि केवल मैकेनिकल क्राउनिंग बाकी बेड को विकृत किए बिना डेड ज़ोन को पाट नहीं सकती, तो तब क्या होता है जब स्टील स्वयं बेंड के बीच में नियम बदलना शुरू कर देता है?
भले ही आप मैकेनिकल कठोरता और क्राउनिंग को पूरी तरह सेट कर दें, धातु फिर भी आपको धोखा देगी। शीट मेटल कोई समरूप उत्पाद नहीं है। यूरोपीय प्रेस ब्रेक प्रशिक्षण डेटा के अनुसार, ठीक उसी नाममात्र सामग्री ग्रेड के भीतर कॉइल-से-कॉइल यील्ड स्ट्रेंथ में 10% तक का फैलाव हो सकता है।
10-फुट के पार्ट पर यह भिन्नता एक झंझट है। 40-फुट टैंडम बेंड पर यह विनाशकारी है।
स्प्रिंगबैक संवेदनशीलता सामग्री की मोटाई और यील्ड स्ट्रेंथ के साथ घातीय रूप से बढ़ती है। यदि प्लेट बाएँ सिरे पर दाएँ की तुलना में थोड़ी अधिक कठोर है, तो समान अंतिम स्थिर कोण पाने के लिए बाईं ओर अधिक ओवर-बेंडिंग चाहिए। बाएँ रैम (Y1/Y2 अक्ष) को दाएँ रैम (Y3/Y4 अक्ष) की तुलना में डाई में अधिक गहराई तक धकेलना होगा।
एक पारंपरिक मास्टर-स्लेव सॉफ्टवेयर लिंक इस वास्तविकता को संभाल नहीं सकता। इसे गति को प्रतिबिंबित करने के लिए प्रोग्राम किया गया है, रीयल-टाइम प्रतिरोध के आधार पर लोड संतुलन का स्वतंत्र निर्णय करने के लिए नहीं। जब सामग्री असममित रैम गहराइयों की मांग करती है, तो कठोर सॉफ्टवेयर सममित स्ट्रोक को बाध्य करता है, जिससे पार्ट केंद्र सीम पर मरोड़ता है और पूरी लंबाई खराब हो जाती है। यदि धातु की आंतरिक रसायनिकी यह तय करती है कि सीधा बेंड पाने के लिए रैमों को स्वतंत्र रूप से चलना होगा, तो अंधे सिंक्रोनाइज़ेशन पर बनी कंट्रोल आर्किटेक्चर कभी सफल कैसे हो सकती है?
एक वास्तविक टैंडम बेंड बनाए रखने के लिए, ऊपरी और निचले टूल का संरेखण पूरे संयुक्त बेड में 0.05 मिलीमीटर के भीतर रहना चाहिए। प्रेस ब्रेक संचालन डेटा दिखाता है कि यदि लोड के तहत डाई का विक्षेपण केवल 0.3 मिलीमीटर से अधिक हो जाए, तो उससे बनने वाली कोणीय असंगति पार्ट को स्क्रैप कर देगी। पारंपरिक मास्टर-स्लेव आर्किटेक्चर इस सूक्ष्म सहनशीलता को एक डिजिटल ट्रांसलेटर के जरिए बनाए रखने की कोशिश करता है। मशीन A अपने Y1 और Y2 रैखिक एनकोडर पढ़ती है, स्थिति को प्रोसेस करती है, और मशीन B के Y3 और Y4 अक्षों को कैच-अप सिग्नल भेजती है। इस हैंडशेक में मिलीसेकंड लगते हैं। भारी फैब्रिकेशन में, हाइड्रॉलिक यात्रा के मिलीसेकंड ड्रिफ्ट के मिलीमीटर के बराबर होते हैं।
यह विलंबता एक छिपा हुआ विफलता मोड बनाती है। टैंडम इंस्टॉलेशन के तकनीकी लॉग अक्सर सिंक्रोनाइज़ेशन समस्याओं को बार-बार आने वाले CNC अलार्म, असमान बेंड कोणों और रहस्यमय बाएँ-दाएँ मिसमैच के रूप में दिखाते हैं। ऑपरेटर यह मानकर कि उनसे सेटअप में गलती हुई है, प्रोग्राम को ठीक करने या डाई में शिम लगाने में घंटों बिताएँगे। ऐसा नहीं था। त्रुटि नियंत्रण स्टैक में ही अंतर्निहित है। जब एक मशीन दूसरी के साथ काम करने के बजाय उस पर प्रतिक्रिया कर रही होती है, तो सिस्टम लगातार अपनी ही पूँछ का पीछा करता रहता है। विलंबित प्रतिक्रियाओं पर आधारित आर्किटेक्चर तब पूर्ण समानांतरता की गारंटी कभी नहीं दे सकता जब स्टील वास्तविक समय में प्रतिरोध करता है। आप डिजिटल ट्रांसलेटर से भौतिकी को धोखा नहीं दे सकते; मास्टर-स्लेव सेटअप रैम के प्लेट को छूने से पहले ही विफलता की गारंटी देता है।
वे एक-दूसरे से बात नहीं कर सकते; उन्हें एक ही आवाज़ से आदेश मिलना चाहिए। वास्तविक रियल-टाइम प्रबंधन के लिए सिंगल-ब्रेन आर्किटेक्चर की आवश्यकता होती है, जहाँ एक प्रोसेसर सभी चार रैखिक स्केल को साथ-साथ पढ़ता है। कोई मास्टर नहीं होता, और कोई स्लेव नहीं होता। कंट्रोलर Y1, Y2, Y3 और Y4 को एक ही शरीर की चार मांसपेशियों की तरह मानता है, और एकीकृत एल्गोरिदम के आधार पर ठीक उसी माइक्रोसेकंड में हाइड्रॉलिक प्रोपोर्शनल वाल्वों को सक्रिय करता है।
सिर्फ सॉफ्टवेयर कोई जादुई समाधान नहीं है। सटीकता विफलताओं के इंजीनियरिंग टियरडाउन सॉफ्टवेयर-ओनली सुधार को जटिल बनाते हैं, यह दिखाते हुए कि बाएँ-दाएँ कोणों के अंतर अक्सर यांत्रिक स्लाइड गाइडेंस और फ्रेम की कठोरता से पैदा होते हैं। यदि भौतिक गिब्स और स्लाइड वेज़ भारी असममित लोड के तहत रैम को पार्श्व रूप से मुड़ने देते हैं, तो दुनिया का सबसे तेज़ सिंगल-ब्रेन कंट्रोलर भी बस एक खराब बेंड को सटीक रूप से मापेगा। सॉफ्टवेयर केवल ऊर्ध्वाधर स्ट्रोक को समायोजित कर सकता है; वह मुड़ते हुए रैम को भौतिक रूप से सीधा नहीं कर सकता। जो फैब्रिकेटर इस उन्नत सॉफ्टवेयर को असंगत यांत्रिक बॉडीज़ पर जबरन लागू करने की कोशिश करते हैं, वे विफलता सुनिश्चित कर रहे होते हैं। कंट्रोलर केवल एक भौतिक रूप से मुड़ते फ्रेम पर गणितीय रूप से परिपूर्ण स्ट्रोक निष्पादित करेगा, जिसके परिणामस्वरूप स्क्रैप स्टील और व्यर्थ टननेज मिलेगा।
वे एकीकरण जोखिम की कठोर लागत का पता लगाते हैं। दो मौजूदा, अलग-अलग प्रेस ब्रेक पर एक एकीकृत कंट्रोलर लगा देना पूंजीगत व्यय की स्प्रेडशीट पर बेहद प्रभावशाली दिखता है। फ्लोर पर वास्तविकता हाइड्रॉलिक विलंबता का दुःस्वप्न होती है। मशीन A में 5,000 घंटे के घिसाव वाला पंप और वाल्व ब्लॉक हो सकता है, जबकि मशीन B अभी-अभी क्रेट से निकली हो।
जब सिंगल ब्रेन सभी चार सिलिंडरों में एक साथ 10-माइक्रोन समायोजन का आदेश देता है, तो मशीन B के तेज़ प्रोपोर्शनल वाल्व तुरंत प्रतिक्रिया करते हैं। मशीन A के घिसे हुए वाल्व सेकंड के एक अंश से पीछे रह जाते हैं। रैम मुड़ता है, केंद्र सीम नीचे गिरती है, और कंट्रोलर टूलिंग की सुरक्षा के लिए सिंक्रोनाइज़ेशन फॉल्ट दे देता है। उद्देश्य-निर्मित टैंडम इसलिए सफल होते हैं क्योंकि हाइड्रॉलिक प्रतिक्रिया वक्र, वाल्व ब्लॉक और फ्रेम की कठोरताएँ पहले दिन से ही सॉफ्टवेयर की पोलिंग दर के साथ फैक्ट्री-मैच की गई होती हैं। भले ही हार्डवेयर और सॉफ्टवेयर अंततः पूर्ण सामंजस्य में हों, मशीन अपने-आप थ्रूपुट को तेज़ नहीं बनाएगी। एकीकृत टूलिंग रणनीति के बिना, आपने जिस साइकिल-टाइम लाभ के लिए अभी भुगतान किया है, वह पूरा निकल जाएगा।
40-फुट हिस्सों को मोड़ना केवल आधी लड़ाई है; उनके लिए टूलिंग करना वह जगह है जहाँ सैद्धांतिक क्षमता अक्सर खत्म होने लगती है। एक भारी प्लेट प्रोफ़ाइल पर विचार करें, जिसमें कसे हुए ऑफसेट बेंड्स की आवश्यकता हो। टूलिंग दिशानिर्देश सख्ती से बताते हैं कि विनाशकारी टूल टकराव और अत्यधिक पार्श्व घिसाव को रोकने के लिए ऑफसेट्स के बीच कम-से-कम सामग्री की मोटाई का छह गुना अंतर होना चाहिए।
एकल मशीन पर इस क्लीयरेंस को संभालना सीधी ज्यामिति का मामला है। टैंडम सेटअप पर, भौतिक केंद्र सीम के आर-पार उन ऑफसेट्स को प्रोग्राम करने के लिए सॉफ़्टवेयर की टूल लाइब्रेरी और भौतिक क्लैम्पिंग सिस्टम के बीच पूर्ण समन्वय आवश्यक होता है। यदि सिंगल-ब्रेन कंट्रोलर में गैप को कवर करने वाला एकीकृत, विज़ुअल टूलिंग वर्कफ़्लो नहीं है, तो ऑपरेटरों को क्लीयरेंस की मैनुअल गणना करने और सीम का टेस्ट-रन करने के लिए मजबूर होना पड़ता है। मास्टर-स्लेव लैग को खत्म करना और सही हार्डवेयर खरीदना कुछ भी मायने नहीं रखता, यदि आप हासिल किए हुए वे घंटे मैनुअल टूल अलाइनमेंट में गंवा देते हैं। एक वास्तविक सिंगल-ब्रेन आर्किटेक्चर को केंद्र सीम के आर-पार टूलिंग वर्कफ़्लो निर्धारित करना ही चाहिए, वरना आपके ऑपरेटर अत्यधिक वेतन पाने वाले अनुमान लगाने वाले ही बने रहते हैं।
केंद्र-सीम टूलिंग बाधा को हल करने का सबसे भरोसेमंद तरीका सीम को पूरी तरह खत्म करना है। उन्नत टैंडम कंट्रोलर एकीकृत डिजिटल ट्विन का उपयोग करके गैप को पाटने की कोशिश करते हैं, जिससे ऑपरेटरों को ऑफसेट्स और टूल क्लीयरेंस ऐसे प्रोग्राम करने पड़ते हैं मानो बेड निरंतर हो। वह सॉफ़्टवेयर शानदार है। लेकिन यह एक भौतिक कमी का workaround भी है। टैंडम सिस्टम के सॉफ़्टवेयर ओवरहेड को संभालने के लिए प्रतिबद्ध होने से पहले, आपको कठोरता से गणना करनी होगी कि आपका फ्लोर स्पेस और पार्ट मिक्स वास्तव में इस जटिलता को सही ठहराते हैं या नहीं, या आपको बस एक विशाल, बेहद कठोर कस्टम फ्रेम की जरूरत है।
अपने दैनिक उत्पादन शेड्यूल की कल्पना करें। टैंडम सिस्टम को हर जगह लचीलेपन के वादे पर बेचा जाता है—मंगलवार को 40-फुट लाइट पोल मोड़ने की क्षमता, फिर बाकी सप्ताह ब्रैकेट चलाने के लिए सिस्टम को दो स्वतंत्र मशीनों में विभाजित करना। यह फ्लोर स्पेस के अंतिम अनुकूलन जैसा लगता है।
वास्तविकता शायद ही कभी ब्रोशर से मेल खाती है। टैंडम सिस्टम को विभाजित करने में समय लगता है। आपको अक्षों को फिर से होम करना होता है, भारी टूलिंग बदलनी होती है, और सुरक्षा क्षेत्रों को भौतिक रूप से अलग करना होता है। यदि आपका शॉप फ्लोर तंग है और आपके पास सचमुच हाई-मिक्स, लो-वॉल्यूम उत्पादन शेड्यूल है, तो वह लचीलापन changeover penalty के लायक हो सकता है। जब जगह बिल्कुल प्रीमियम पर हो, तो दो स्वतंत्र मशीनों का दो मशीनों का काम करना समझ में आता है।
लेकिन अगर आप वास्तव में उन्हें कभी अलग करते ही नहीं तो? कई फैब्रिकेटर केवल भारी टननेज और लंबाई के लिए टैंडम सिस्टम खरीदते हैं, और उन्हें स्थायी रूप से सिंक्रोनाइज़्ड मोड में लॉक रख देते हैं। यदि आप शिफ्ट-दर-शिफ्ट पूरे बेड पर भारी प्लेट चला रहे हैं, तो आप ऐसे लचीलेपन के लिए भारी जटिलता-कर चुका रहे हैं जिसका आप कभी उपयोग नहीं करते। एकल कस्टम फ्रेम वास्तव में टैंडम सेटअप की तुलना में कम कुल फुटप्रिंट मांगता है, क्योंकि यह केंद्र गैप, दोहरे इलेक्ट्रिकल कैबिनेट और redundant hydraulic reservoirs को खत्म कर देता है।
चार सिलेंडर। चार पोज़िशन स्केल। एक एकीकृत कंट्रोलर जो रियल टाइम में यह सब संतुलित करने की कोशिश कर रहा है। यह बनाए रखने के लिए बहुत सारे moving parts हैं। जब आप 40-फुट टैंडम बेड पर 10-फुट हिस्सा चलाते हैं, तो आप अक्सर दो का काम करने के लिए चार विशाल हाइड्रॉलिक सिलेंडर cycle कर रहे होते हैं।
यह घिसाव को असमान रूप से तेज करता है। यदि आपके वॉल्यूम का अस्सी प्रतिशत छोटे, भारी हिस्सों से बना है, तो टैंडम सिस्टम का उपयोग वास्तव में मशीन को degrade कर सकता है। सक्रिय bending area के ऊपर वाले सिलेंडर लोड का मुख्य भार झेलते हैं, जबकि बाहरी सिलेंडर न्यूनतम प्रतिरोध के साथ stroke करते हैं। समय के साथ, यह हाइड्रॉलिक सील्स और valve response times में भौतिक असंतुलन पैदा करता है, जिससे वही synchronization degrade होती है जिसे हासिल करने के लिए आपने प्रीमियम चुकाया था।
यदि आपका उत्पादन पूरी तरह लंबे, भारी पार्ट्स का है, तो गणित फिर बदल जाता है। 30-फुट पार्ट्स को लगातार चलाने से सिंक्रोनाइजेशन का अतिरिक्त बोझ स्थायी देनदारी बन जाता है। हर अतिरिक्त proportional valve विफलता का एक संभावित बिंदु है। दाईं मशीन पर scale की एक गलत reading पूरी line को रोक देती है। इसके विपरीत, एक single 1,500-ton custom press brake में दो cylinders, दो scales, और एक solid bed होता है। यह यांत्रिक रूप से सरल है। वही सरलता लगातार भरोसेमंदता पैदा करती है। ऐसे मामलों में ADH Machine Tool का लार्ज प्रेस ब्रेक विकल्प इसलिए प्रासंगिक हो जाता है, क्योंकि बड़े टननेज और लंबे बेड वाली मशीन चुनते समय केवल क्षमता नहीं, बल्कि सेवा और तैनाती का भरोसा भी मायने रखता है—खासकर जब आप लंबी अवधि के उत्पादन जोखिम को कम करना चाहते हों।
तो फिर सीधे 60-foot single press brake क्यों न बना लिया जाए? Physics और logistics अंततः इस विचार को खारिज कर देते हैं। custom single frame भरोसेमंदता का राजा होता है, ठीक उस क्षण तक जब तक वह manufacture या transport करना असंभव न हो जाए।
एक continuous 30-foot steel bed की machining के लिए specialized floor mill चाहिए, जो बहुत कम OEMs के पास होती है। इसे ship करने के लिए highway closures, bridge engineering surveys, और multi-axle heavy transport trailers की आवश्यकता होती है। जैसे ही आप उस 30-foot threshold को पार करते हैं, steel frame का sheer mass बजट तय करने लगता है। इसके concentrated weight को support करने के लिए आवश्यक foundation pit गहरा हो जाता है। मशीन को केवल आपकी factory के roll-up doors से अंदर लाने की logistics ही बहुत तेजी से महंगी हो जाती है।
उस extreme length पर, custom single frame एक मजबूत workhorse से financial anchor में बदल जाता है। जब आपके part lengths उस physical threshold से आगे बढ़ जाते हैं और एक single massive bed logistically impossible हो जाता है, तो आपको single-frame option छोड़कर tandem complexity स्वीकार करनी पड़ती है। इस transition से निपटने के लिए, अगला section आपको purchase order पर sign करने से पहले अपने tandem integrator की कठोरता से जांच करने के लिए आवश्यक सटीक tools देगा।
आपने स्वीकार कर लिया है कि आपके 40-foot part mix के लिए दो frames की आवश्यकता है। एक single massive press brake की logistical ceiling ने आपको यह निर्णय लेने पर मजबूर कर दिया है। अब आप table के उस पार एक integrator के सामने बैठे हैं, और risk profile पूरी तरह structural physics से procurement strategy में बदल जाता है। यदि आप इस acquisition को standard, standalone press brake खरीदने जैसा मानते हैं, तो अंत में आपके पास multi-million-dollar science project रह जाएगा। vetting process को एक भी dollar हाथ बदलने से पहले software architecture और physical tooling constraints को बेरहमी से उजागर करना होगा।
Sales engineer से पूछें कि दोनों machines कैसे communicate करती हैं। यदि वे “industry-standard API” या “master-slave interface” का जवाब दें, तो अपना briefcase समेट लें। जब कोई builder दो separate controllers पर third-party API जोड़ता है, तो वह brain नहीं, बल्कि translator बना रहा होता है।
Left machine पर Y1 और Y2 hydraulic axes और right machine पर Y1 और Y2 axes अब digital telephone का high-speed game खेल रहे होते हैं। यदि left machine high-strength steel की plate में किसी hard spot से टकराती है और उसका ram स्वाभाविक रूप से धीमा हो जाता है, तो API को उस lag को interpret करना, data को package करना, उसे master control को भेजना, right machine के लिए translate करना, और matching deceleration command करना पड़ता है। यह latency milliseconds में मापी जाती है। heavy fabrication की physical world में, milliseconds की देरी center seam पर overbend के degrees में सीधे बदल जाती है।
True tandem accuracy के लिए builder के पास single, centralized controller का source code होना आवश्यक है, जो सभी four cylinders को natively fire करता हो। कोई translation layer नहीं हो सकती। यदि OEM उस software की control logic और service path का मालिक नहीं है, तो synchronization latency inevitably drift होने पर वे उसे fix नहीं कर सकते। इसी कारण evaluation में ADH Machine Tool जैसे CNC-based bending portfolio वाले विकल्पों—जैसे टैंडम प्रेस ब्रेक समाधान—को controller ownership और implementation support के lens से compare करना practical है। अब आप कोई machine नहीं खरीद रहे हैं; आप ऐसे software stack पर permanent dependency खरीद रहे हैं जिसे builder पूरी तरह support नहीं कर सकता।
एक बार सॉफ़्टवेयर ब्रेन मान्य हो जाता है, तो डुअल-बेड सेटअप की भौतिक वास्तविकता हावी हो जाती है। दो मशीनों में टूलिंग मानकीकरण चुपचाप आपके पूरे उत्पादन शेड्यूल को डिज़ाइन की कैद में डाल सकता है।
मान लें कि आप जटिल सोलो काम के लिए बाईं मशीन पर गहरे बॉक्स-बेंडिंग क्लीयरेंस चाहते हैं, लेकिन साधारण ब्रैकेट के लिए दाईं मशीन पर आपको केवल मानक डेलाइट चाहिए। टैंडम मोड में यह लचीलापन समाप्त हो जाता है। पंच की ऊंचाई, डाई ओपनिंग और क्लैम्पिंग शैली को केंद्र की सीम पर पूरी तरह मेल खाना चाहिए। दूसरा बेड टूल ज्योमेट्री में असंगति से बस “बाहर” नहीं हो सकता। यदि आप लागत बचाने के लिए एक मशीन पर हाइड्रॉलिक क्लैम्पिंग और दूसरी पर मैनुअल मैकेनिकल क्लैम्पिंग निर्दिष्ट करते हैं, तो टैंडम वर्कफ़्लो सेटअप समयों में अटक जाएगा।
हर कस्टम कॉन्फ़िगरेशन इसी न्यूनतम-साझा-मानक वाली बाधा से आकार लेता है। साझा ज्योमेट्री बनाए रखने के लिए आपको या तो सरल मशीन को भारी लागत पर अपग्रेड करना पड़ता है या जटिल मशीन की क्षमताओं को डाउनग्रेड करना पड़ता है। यदि आप शुरुआत में ही इस साझा टूलिंग इकोसिस्टम का नक्शा नहीं बनाते, तो नींव डाले जाने से पहले ही आप भविष्य के कामों को सिस्टम से बाहर कर देंगे।
फ़ैक्टरी एक्सेप्टेंस टेस्टिंग वह जगह है जहां मार्केटिंग खत्म होती है और भौतिकी नियंत्रण संभालती है। अधिकांश खरीदार बिल्डर की सुविधा पर पहुंचते हैं, टैंडम सिस्टम को क्वार्टर-इंच प्लेट के एक बेदाग 40-फुट टुकड़े को पूरी तरह मोड़ते हुए देखते हैं, स्वीकृति कागज़ात पर हस्ताक्षर करते हैं, और डिनर पर चले जाते हैं। यह पहले-पार्ट की स्वीकृति रस्म है। यह टैंडम स्ट्रेस टेस्ट नहीं है।
टैंडम सिस्टम में असली बाधा यह है कि क्या दोनों बेड भारी लोड के तहत बिल्कुल समान क्राउनिंग और डिफ्लेक्शन व्यवहार बनाए रखते हैं। यदि दायां फ्रेम बाएं से थोड़ा भी अधिक कठोर है, तो केंद्र की सीम एक ज्योमेट्री समस्या बन जाती है जिसे कोई भी सॉफ़्टवेयर छिपा नहीं सकता। आपको बेंड एंगल को केवल बाहरी सिरों पर नहीं, बल्कि ठीक सीम पर मापना चाहिए।
फिर, सख्त पास-फेल मानदंड के साथ मोड-स्विचिंग विश्वसनीयता परीक्षण की मांग करें: सिस्टम को स्प्लिट बेड पर स्वतंत्र भारी हिस्सों को मोड़ने से वापस 40-फुट टैंडम बेंड पर बिना किसी सॉफ़्टवेयर री-ट्यून, मैनुअल ऑफ़सेट या रिकैलिब्रेशन अनुक्रम के संक्रमण करना चाहिए। यदि ऑपरेटर को मशीनों को फिर से सिंक करने के लिए हस्तक्षेप करना पड़ता है, तो पीछे हट जाएं।
खरीद आदेश पर हस्ताक्षर करने से पहले, आपको OEM की मार्केटिंग सजावट को हटाकर प्रस्तावित सिस्टम का मूल्यांकन फ़ैक्टरी फ़्लोर की कठोर भौतिकी के आधार पर करना होगा। “एक ब्रेन, दो बॉडी” नियम कोई दार्शनिक अवधारणा नहीं है; यह शाब्दिक रूप से पास-फेल चेकलिस्ट है। यदि मशीन और इंटीग्रेटर इन छहों मानदंडों को निश्चित रूप से पास नहीं कर सकते, तो उपकरण न खरीदें:
यदि आप इस पास-फेल चेकलिस्ट को खरीद टीम या तकनीकी मूल्यांकन में साझा करना चाहते हैं, तो मशीन श्रेणियों और स्पेसिफिकेशन सामग्री को साथ में मिलाने के लिए डाउनलोड योग्य संसाधन देख सकते हैं।
खरीदार अक्सर ब्रोशर देखते हैं, दो 1,500-टन मशीनें देखते हैं, और अपनी स्पेसिफिकेशन शीट पर कुल क्षमता 3,000 टन लिख देते हैं। यह गणित एक खतरनाक जाल है। पूर्ण संयुक्त टनेज केवल तब लागू होता है जब बेंड दोनों बेड की बिल्कुल पूरी लंबाई पर चलता है, जिससे प्रतिरोध सभी चार हाइड्रॉलिक सिलेंडरों में समान रूप से वितरित होता है। यदि आपके पार्ट प्रोफाइल में असममित लोड, सीम के पास बेंड या विशेष टूलिंग स्थितियां शामिल हैं, तो मशीन कॉन्फ़िगरेशन और टनेज पर चर्चा के लिए ADH Machine Tool के वैश्विक बिक्री और सेवा नेटवर्क के साथ संपर्क करें।
दोनों मशीनों के बल का एक साथ उपयोग करके किसी छोटे, मोटे पार्ट को मोड़ने का प्रयास अत्यधिक असममित लोड पैदा करता है। सेंटर सीम के पास के अंदरूनी सिलेंडर बल का मुख्य भार लेते हैं, जबकि बाहरी सिलेंडर हवा के विरुद्ध दबाव डालते हैं, जिससे समय से पहले यांत्रिक घिसाव और गंभीर रैम मिसअलाइनमेंट होता है। आपकी स्पेसिफिकेशन आपके सबसे कठिन पार्ट्स की सटीक ज्योमेट्री और लोड वितरण से पीछे की दिशा में बनाई जानी चाहिए। यदि आपका भविष्य का उत्पादन मिश्रण छोटे, भारी प्रोफाइलों की ओर शिफ्ट होता है, तो टैंडम सिस्टम अचानक काम के लिए गलत उपकरण बन सकता है। मशीन उन्हें मोड़ने के लिए आवश्यक बल को कैसे नियंत्रित करेगी, इसका मूल्यांकन करने से पहले आपको ठीक-ठीक जानना होगा कि कौन-से आकार उस सेंटर सीम को पार करेंगे।
जब पार्ट प्रोफाइल टनेज निर्धारित कर देता है, तो आपको यह मूल्यांकन करना होता है कि मशीन उस लोड के तहत अपनी वास्तविक गतिविधियों को कैसे मापती है। एक मानक स्टैंडअलोन प्रेस ब्रेक रैम की स्थिति की निगरानी के लिए दो Y-अक्ष लीनियर स्केल पर निर्भर करता है। एक टैंडम सिस्टम चार पर निर्भर करता है।
चार स्केल का अर्थ है चार स्वतंत्र पोज़िशन सेंसर, जो डेटा वापस नियंत्रक को भेजते हैं। यदि इनमें से एक भी स्केल कंपन या धूल के कारण Y1 सिलेंडर की स्थिति को मिलीमीटर के एक अंश तक गलत रिपोर्ट करता है, तो पूरा टैंडम पार्ट की लंबाई में बेंड-एंगल की स्थिरता खो देता है। सिंक्रोनाइज़ेशन रैम से भी बहुत आगे तक जाता है। सिस्टम को सहायक घटकों, विशेष रूप से क्राउनिंग डिवाइसों, को दोनों बेड पर सटीक संयोजन में समन्वित करना होगा। आपको नियंत्रक की इस क्षमता को स्कोर करना होगा कि वह ऑपरेटर द्वारा सीम पर मैनुअल ऑफसेट डालने के लिए रुके बिना, दो स्वतंत्र यांत्रिक बेड पर एक साथ CNC क्राउनिंग की गणना और निष्पादन कर सके। इसके अलावा, लाइव मोड-स्विच परीक्षण की मांग करें: यदि मशीन हार्ड रीसेट के बिना सहज रूप से दो स्वतंत्र ब्रेक में अलग नहीं हो सकती, तो वह सच्ची सिंगल-ब्रेन आर्किटेक्चर नहीं, बल्कि एक मास्टर-स्लेव नकली व्यवस्था है।
हर टैंडम प्रेस ब्रेक कमीशनिंग के दिन पूरी तरह सही बेंड करता है। मोनोलिथिक फाउंडेशन नया-नया क्योर हुआ होता है, हाइड्रॉलिक फ्लूइड बिल्कुल साफ होता है, और पोज़िशन सेंसर अपनी फैक्टरी कैलिब्रेशन बनाए रखते हैं। भारी फैब्रिकेशन पहले वर्ष में नहीं होता।
तीसरे वर्ष तक, कंक्रीट बैठ चुका होता है, असममित लोडिंग के कारण बाईं मशीन की सीलें दाईं मशीन की तुलना में थोड़ी तेजी से घिस चुकी होती हैं, और दैनिक रखरखाव का अनुशासन अनिवार्य रूप से ढीला पड़ चुका होता है। किसी टैंडम सिस्टम की वास्तविक परीक्षा यह है कि क्या उसका एकल सॉफ़्टवेयर मस्तिष्क इन भौतिक क्षरणों को पहचान सकता है और सेंटर सीम को अलग किए बिना उनकी भरपाई कर सकता है। ब्रोशर में दिए गए कुल टनेज को देखना बंद करें और यह पूछना शुरू करें कि हनीमून चरण समाप्त होने पर सिस्टम भौतिक ड्रिफ्ट को कैसे संभालेगा। आप लंबे पार्ट्स को मोड़ने के लिए कच्चा टनेज नहीं खरीद रहे हैं; आप दो भौतिक फ्रेमों में सेंटर-सीम डिफ्लेक्शन को प्रबंधित करने के लिए एक एकल सॉफ़्टवेयर मस्तिष्क खरीद रहे हैं।
