ऑटोमोटिव धातु के लिए सही CNC प्रेस ब्रेक कैसे चुनें
अलग-अलग कॉइलों से आए दो ब्लैंक एक ही प्रेस ब्रेक में डाले जाते हैं। प्रोग्राम, टूलिंग और रैम की स्थिति…

सुबह 9:17 बजे, ब्रेक मशीन खामोश खड़ी है।
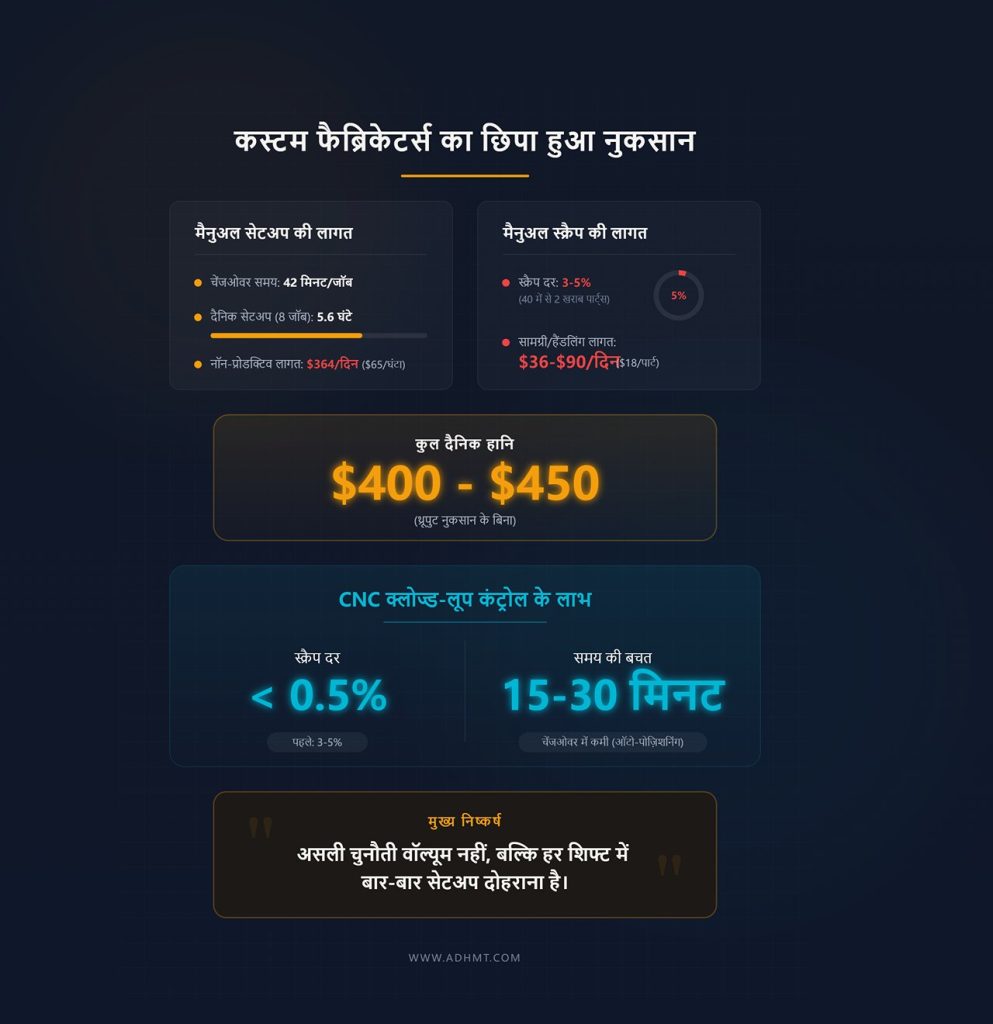
दो ऑपरेटर वहीं खड़े हैं—एक शिम्स ढूँढ़ रहा है और दूसरा रिंच से बैकगेज को एडजस्ट कर रहा है, पहली पीस में 0.030 इंच की गलती को पकड़ने की कोशिश में। बयालीस मिनट बाद, वे एक कस्टम एनक्लोज़र रन के लिए छह ब्रैकेट मोड़ पाए हैं। कुल श्रम लागत $65 प्रति घंटा है। यानी सातवीं पीस बनने से पहले ही $45 खर्च हो चुके हैं।
और फिर भी कोई कह देता है, “हम हाई वॉल्यूम में काम नहीं करते। CNC का पैसा नहीं निकलेगा।”
वो 42 मिनट का चेंजओवर अपने आप में कोई त्रासदी नहीं है। यह बस एक-एक बूंद का रिसाव है। लेकिन अगर दिन में आठ जॉब चलें—जो हाई-मिक्स, लो-वॉल्यूम शॉप में सामान्य है—तो 5.6 घंटे सिर्फ सेटअप में निकल जाते हैं। $65 प्रति घंटा के हिसाब से यह $364 का शुद्ध नॉन-प्रोडक्टिव समय है। ऊपर से मैनुअल कम्पेन्सेशन में 3–5% स्क्रैप जोड़ दें—मान लें 40 पीस के दिन में दो खराब पार्ट्स, प्रत्येक पर $18 की सामग्री और हैंडलिंग लागत—तो अतिरिक्त $36 से $90 और जुड़ जाते हैं।
क्लोज्ड-लूप कंट्रोल वाले CNC सिस्टम आमतौर पर स्क्रैप को 0.5% से नीचे रखते हैं। उन्हीं 40 पीस में, इसका मतलब है हर कुछ जॉब पर नहीं, बल्कि हर कुछ दिनों में शायद एक गलती। और स्टैंडर्ड टूलिंग के साथ चेंजओवर समय 15–30 मिनट कम हो जाता है, क्योंकि बैकगेज खुद पोज़िशन लेता है—रिंच और अंदाज़े का इंतज़ार नहीं करता। उदाहरण के लिए, आधुनिक WAD सीरीज़ CNC प्रेस ब्रेक जैसी मशीनें स्टोर किए गए प्रोग्राम और ऑटो-पोज़िशनिंग एक्सिस के माध्यम से इसी दोहराव को खत्म करने के लिए डिज़ाइन की गई हैं।
मुद्दा 10,000 एक जैसे ब्रैकेट बनाने का नहीं है। मुद्दा यह है कि एक शिफ्ट में आप सीखने की प्रक्रिया को कितनी बार फिर से शुरू करते हैं।
गणित साफ है: 5.6 घंटे सेटअप + $36–$90 प्रतिदिन स्क्रैप = $400–$450 की चुपचाप होती हानि, वह भी थ्रूपुट की बात शुरू करने से पहले।
मैंने शॉप फ्लोर पर यह बात सैकड़ों बार सुनी है: “हम कस्टम काम करते हैं। लो वॉल्यूम। CNC तो प्रोडक्शन हाउस के लिए है।”
ठीक है। आइए इसी तर्क को आगे बढ़ाकर देखें।
NC और मैनुअल ब्रेक मूल रूप से स्थिर, दोहराए जाने वाले बैचों के लिए बनाए गए हैं। डाई सेट करें। सेटिंग ठीक करें। और हफ्ते भर मशीन चलने दें। उनका लंबा सेटअप समय 1,000 पार्ट्स पर फैलकर संतुलित हो जाता है। यह मॉडल तब काम करता है—जब आपका शेड्यूल हर 90 मिनट में न बदल रहा हो।
लेकिन हाई-मिक्स शॉप में हर जॉब बदलाव एक टैक्स जैसा है। नई मोटाई। नया बेंड सीक्वेंस। ऑपरेटर की नई व्याख्या। मशीन आपको धोखा नहीं दे रही—वह वही कर रही है जिसके लिए उसे बनाया गया है। बदला है तो आपका वर्कफ़्लो।
तो असली सवाल यह नहीं है, “क्या हमारे पास CNC को जायज़ ठहराने लायक वॉल्यूम है?” बल्कि यह है, “हम दिन में कितनी बार सेटअप की कीमत चुका रहे हैं?”
गणित: आठ जॉब बदलाव × प्रति बदलाव 20 मिनट की बचत = 160 मिनट वापस मिले। यानी बिना एक भी अतिरिक्त पार्ट मोड़े, रोज़ 2.6 श्रम घंटे की सीधी बचत।
सेल्स प्रतिनिधि माइक्रॉन की बातें करना पसंद करते हैं। कोणीय टॉलरेंस। टचस्क्रीन पर चमकते ग्राफ।
इधर आपका ऑपरेटर पहली दो पीस स्क्रैप कर चुका है, क्योंकि स्प्रिंगबैक की भरपाई कल वाले बैच की तरह नहीं हुई। यह प्रिसीजन की समस्या नहीं है। यह हर नए जॉब की शुरुआत में दोहराव (रिपीटेबिलिटी) की समस्या है।
क्लोज़्ड-लूप CNC करेक्शन स्क्रैप को 0.5% से नीचे रखता है—इसलिए नहीं कि आपको एयरोस्पेस-स्तर की टॉलरेंस चाहिए, बल्कि इसलिए कि मशीन हर सुबह वही सबक दोबारा सीखना बंद कर देती है। पहले ही पार्ट में सटीकता का मतलब है कि आपको “प्रैक्टिस पीस” की कीमत नहीं चुकानी पड़ती। हाई-मिक्स काम में हर रन, असल में पहला ही रन होता है।
लक्ज़री सटीकता नहीं है। असली विलासिता है—रिहर्सल खत्म कर देना।
गणित देखिए: अगर हर नए जॉब में सेटिंग मिलाने के लिए दो $18 के ब्लैंक खराब होते हैं, और आप रोज़ आठ जॉब चलाते हैं, तो यह “प्रैक्टिस” पर हफ्ते के $288 हुए। CNC सटीकता नहीं बेचता। वह आपका रिहर्सल बजट वापस दिलाता है।
कागज़ पर देखें तो मैनुअल ब्रेक पूरे दिन व्यस्त दिखता है। हकीकत में मैंने ऐसी शिफ्ट टाइम की हैं जहाँ राम सिर्फ 3.1 घंटे चला और ऑपरेटर ने 4.9 घंटे पंच ढूँढने, डाई बदलने, बैकगेज एडजस्ट करने और स्प्रिंगबैक से जूझने में बिताए।
आपने पूरे आठ घंटे की मज़दूरी चुकाई।
$65 प्रति घंटा के लोडेड लेबर रेट पर, यह शिफ्ट के $520 बनते हैं। इनमें से सिर्फ $201 में धातु मुड़ी। बाकी $319 सेटअप, एडजस्टमेंट और “चलो, एक बार फिर कोशिश करते हैं” में चले गए। इसे पाँच दिन से गुणा करें तो एक मशीन पर, एक शिफ्ट में, हफ्ते के $1,595 सिर्फ गैर-बेंडिंग श्रम में जा रहे हैं।
किसी को यह दिखता नहीं, क्योंकि यह 18 मिनट के डाई स्वैप और 7 मिनट के एंगल ट्यून-अप में बँटा होता है। हाइड्रॉलिक लाइन में छोटी सी टपक भी खतरनाक नहीं लगती। उसे एक महीना छोड़ दें, तो पूरा फर्श पानी से भर जाता है।
गणित: 4.9 गैर-बेंडिंग घंटे × $65 = $319 प्रतिदिन, यानी एक ही ब्रेक पर एक शिफ्ट में साल के $79,750।
मान लीजिए एक हाई-मिक्स शॉप रोज़ आठ जॉब चला रही है। मैनुअल सेटअप औसतन 30–45 मिनट प्रति जॉब लेता है। सतर्क अनुमान लगाएँ—35 मिनट मान लेते हैं।
आठ जॉब × 35 मिनट = 280 मिनट। यानी एक भी प्रोडक्शन बेंड गिने बिना 4.7 घंटे निकल गए।
अब वास्तविकता जोड़ें। उन आठ में से दो जॉब के लिए ऐसा टूल स्टैक चाहिए जो इस हफ्ते इस्तेमाल नहीं हुआ। उसे ढूँढने और स्टेज करने में प्रत्येक पर 10 मिनट और जोड़ें। एक जॉब में री-हिट चाहिए क्योंकि पहला फ्लैन्ज 0.030 इंच लंबा निकला। 12 मिनट और जोड़ें।
आपके 4.7 घंटे अब 5.2 घंटे बन गए।
आठ घंटे की शिफ्ट में अब सिर्फ 2.8 घंटे वास्तविक बेंडिंग के बचे। मशीन धीमी नहीं है। आपका वर्कफ़्लो ही घड़ी को खा रहा है।
इसके विपरीत, एक CNC ब्रेक टूल लाइब्रेरी और बैकगेज पोज़िशन को संग्रहीत करके रखता है। जब टूलिंग मानकीकृत हो, तो सेटअप समय घटकर 5–10 मिनट रह जाता है। मान लें कि प्रोग्रामिंग में शुरुआत में 10 मिनट और जुड़ते हैं, तब भी कुल समय 20 मिनट से कम रहता है। आठ जॉब × 20 मिनट = 160 मिनट, यानी लगभग 2.6 घंटे। भारी और लंबे वर्कपीस के लिए, WAD/WADF लार्ज प्रेस ब्रेक जैसी उच्च-टननेज मशीनें बड़े पार्ट्स पर भी यही सिद्धांत लागू करती हैं—कम रीसेट, अधिक स्थिरता।
आपने प्रतिदिन लगभग 2.6 घंटे का राम टाइम वापस हासिल कर लिया।
यह 10,000 पार्ट्स बनाने की बात नहीं है। यह रोज़-रोज़ अनुभवजन्य ज्ञान को फिर से शून्य से शुरू करने की मजबूरी खत्म करने की बात है।
गणित देखें: मैनुअल सेटअप 5.2 घंटे – CNC 2.6 घंटे = प्रतिदिन 2.6 घंटे की बचत। $65/घंटा के हिसाब से $169 प्रतिदिन, यानी प्रति शिफ्ट सालाना $42,250।
किसी मैनुअल ब्रेक के पास रखे स्क्रैप बिन तक चलकर देखें। कहानी हर जगह एक जैसी मिलेगी: 90-डिग्री ड्रॉइंग पर 88-डिग्री बेंड वाले दो पार्ट, ज़्यादा टननेज से फटा हुआ एक फ्लैंज, और गलत मापे गए बैकगेज के कारण छोटा रह गया लेग।
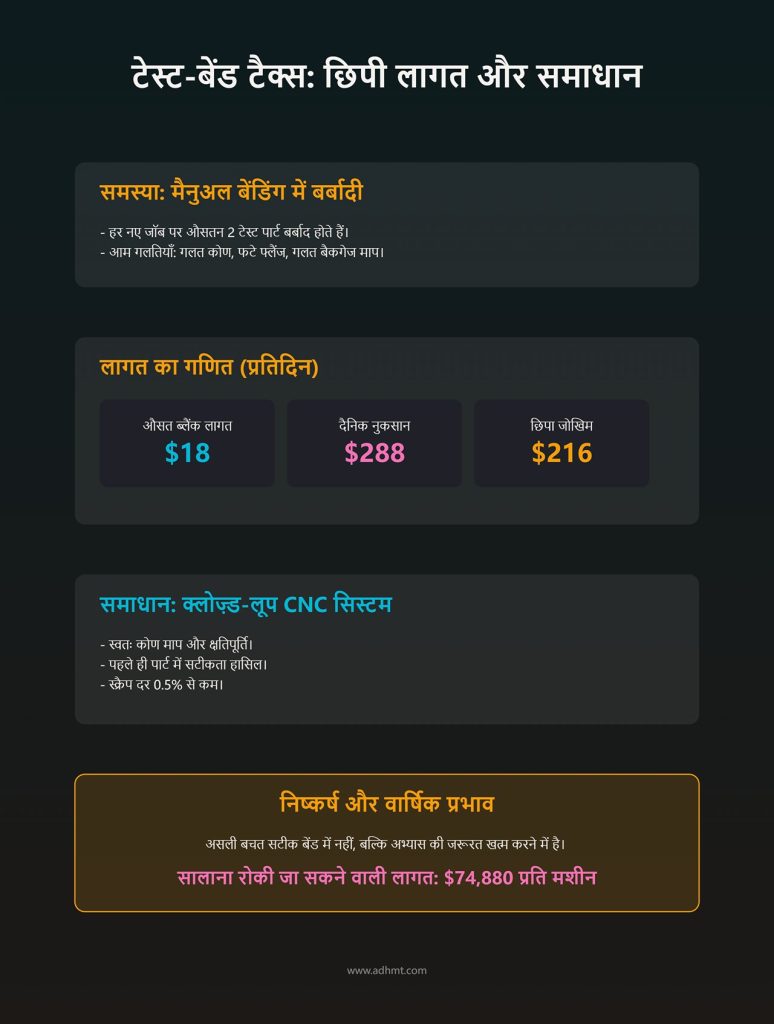
अधिकांश वर्कशॉप इसके लिए चुपचाप बजट रखती हैं। हाई-मिक्स काम में हर नए जॉब पर दो टेस्ट पार्ट बनाना कोई असामान्य बात नहीं है।
मान लें औसत ब्लैंक लागत—जिसमें मटेरियल, लेज़र समय और हैंडलिंग शामिल है—$18 है। आठ जॉब प्रतिदिन × दो बलिदानी पार्ट = 16 ब्लैंक। यानी सिर्फ अभ्यास के टुकड़ों पर $288 प्रतिदिन।
और यह तब है जब आप गलतियाँ शुरुआती चरण में पकड़ लेते हैं। यदि बेंड सीक्वेंस चूक गया और कोण जांचने से पहले 12 पार्ट चला दिए? एक ही गलती में $216 का स्क्रैप।
क्लोज़्ड-लूप CNC सिस्टम कोण को मापते हैं और स्वतः क्षतिपूर्ति करते हैं। पहली ही पार्ट में आप स्पेसिफिकेशन के भीतर सटीकता हासिल कर लेते हैं—अक्सर 0.5% से कम स्क्रैप के साथ—यह इसलिए नहीं कि आपको माइक्रोन-स्तर की होड़ करनी है, बल्कि इसलिए कि मशीन हर सुबह वही सबक दोबारा सीखना बंद कर देती है।
असली बचत अधिक सटीक बेंड में नहीं है। असली बचत अभ्यास की जरूरत खत्म करने में है।
गणित देखें: $288 प्रतिदिन का टेस्ट स्क्रैप × 5 दिन = $1,440 प्रति सप्ताह, यानी एक ही ब्रेक पर सालाना $74,880 की रोकी जा सकने वाली अभ्यास-लागत।
मैं 30 साल के अनुभव वाले ब्रेक ऑपरेटरों के साथ खड़ा रहा हूँ, जो सिर्फ आवाज़ से 90 डिग्री हिट कर लेते हैं। पैडल दबाओ, टोन सुनो, और दबाव को महसूस से समायोजित करो।
वे रिटायर हो जाते हैं।
अब नए कर्मचारी को पतली गेज पर ओवरबेंडिंग रोकने में छह महीने लगते हैं, और जटिल मल्टी-बेंड पार्ट्स बिना लगातार निगरानी के चलाने में और छह महीने। उस एक साल के दौरान आपका स्क्रैप बढ़ता है और सेटअप समय लंबा होता जाता है, क्योंकि हर जॉब एक नई पहेली बन जाता है।
मैनुअल ब्रेक में ज्ञान लोगों में केंद्रित रहता है। CNC उसे प्रोग्राम और संग्रहीत पैरामीटर में स्थानांतरित कर देता है। इससे प्रशिक्षण खत्म नहीं होता—उसका स्वरूप बदलता है। स्प्रिंगबैक चार्ट याद करने के बजाय ऑपरेटर सिमुलेशन सत्यापित करता है और सही टूल सेट लोड करता है।
हाँ, आप यांत्रिक समझ के बदले डिजिटल दक्षता अपनाते हैं। लेकिन डिजिटल प्रक्रियाएँ दर्ज की जा सकती हैं। दोहराई जा सकती हैं। आगे स्थानांतरित की जा सकती हैं।
जब मैनुअल मशीन पर आपका सबसे कुशल ब्रेक ऑपरेटर अचानक छुट्टी ले लेता है, तो उत्पादन गिर जाता है। लेकिन सिद्ध प्रोग्राम वाले CNC पर रफ्तार भले धीमी हो जाए—काम रुकता नहीं है।
अनियोजित अस्थिरता किसी कस्टम शॉप की सबसे महंगी लागत होती है, क्योंकि यह सिर्फ पार्ट्स नहीं बिगाड़ती—पूरी समय-सारिणी को तहस-नहस कर देती है।
गणित देखिए: यदि एक साल के कौशल-अंतराल के दौरान धीमे सेटअप और अतिरिक्त स्क्रैप प्रतिदिन केवल 1.5 घंटे और 150 डॉलर का नुकसान जोड़ दें, तो यह लगभग 75,000 डॉलर का संक्रमणकालीन घाटा बनता है—जो कई वार्षिक CNC किस्तों से अधिक है।
मैनुअल ब्रेक किसी एक बड़े नाटकीय हादसे में दुकान को दिवालिया नहीं करते। वे 12‑मिनट की देरी, 18‑डॉलर के ब्लैंक्स और रिटायरमेंट पार्टियों के रूप में समय और पैसा धीरे‑धीरे रिसाते रहते हैं।
तो यदि एक मैनुअल ब्रेक हर साल चुपचाप 40,000 से 80,000 डॉलर सेटअप और स्क्रैप में गंवा रहा है, तो सीधा हिसाब लगाकर देखिए—उन घंटों को वापस पाने से आपके निवेश पर प्रतिफल वास्तव में कितना बदलता है?
आप पहले ही यह रिसाव देख चुके हैं: एक मैनुअल ब्रेक पर हर साल 40,000 से 80,000 डॉलर सेटअप की खींचतान और ट्रायल स्क्रैप में। सवाल यह नहीं कि यह पैसा खर्च हो रहा है या नहीं। सवाल यह है कि उसे वापस पाना वास्तव में CNC की लागत निकालता है—या बस आपको और तेज़ी से व्यस्त महसूस कराता है।
कल्पना कीजिए 180,000 डॉलर की CNC प्रेस ब्रेक, जिसे पाँच साल के लिए वित्तपोषित किया गया है। मान लें लगभग 3,500 डॉलर प्रति माह। यानी करीब 42,000 डॉलर प्रति वर्ष।
अब इसकी तुलना उस 42,250 डॉलर की पुनःप्राप्त सेटअप श्रम लागत से कीजिए, जिसकी चर्चा हम एक ही शिफ्ट के संदर्भ में कर चुके हैं। स्क्रैप में कमी या क्षमता वृद्धि को छुए बिना भी, केवल समय की बचत से ही किस्त चुकाई जा सकती है।
यह कोई जादू नहीं है। यह दोहराव से टकराता हुआ सीधा गणित है।
संचयी लाभ खास तौर पर चेंजओवर के दौरान दिखाई देता है—क्योंकि हाई-मिक्स शॉप्स दिन में एक ही सेटअप नहीं चलातीं। वे मशीन को ऐसे रीसेट करती हैं जैसे उसे हर बार सब कुछ फिर से याद दिलाना पड़ रहा हो।
गणित साफ है: यदि सालाना पुनःप्राप्त सेटअप श्रम लागत वार्षिक वित्तपोषण के बराबर या उससे अधिक है, तो मशीन विलासिता नहीं—कैश फ्लो का अदला-बदली है।
पिछले महीने मैंने एक मैनुअल चेंजओवर का समय नापा: टूल्स हटाने, सही V-डाई खोजने, बैकगेज फिंगर्स को सही स्थिति में सेट करने और दो ट्रायल हिट के साथ एंगल को ठीक-ठीक पाने में 38 मिनट लगे। 65 डॉलर प्रति घंटा लोडेड श्रम दर पर, यह सीधी मजदूरी लागत में 41 डॉलर बैठता है।
41 डॉलर के लिए कोई रातों की नींद नहीं खोता।
लेकिन दिन में आठ जॉब चलाइए—जो हाई-मिक्स, लो-वॉल्यूम शॉप्स में सामान्य है—तो दोपहर होने से पहले ही आप 5 घंटे गंवा चुके होते हैं। हफ्ते में 30 से 40 चेंजओवर उस मामूली से दिखने वाले 41 डॉलर को 1,200–1,600 डॉलर की शुद्ध, गैर-बेंडिंग श्रम लागत में बदल देते हैं।
यहीं से तस्वीर और गंभीर हो जाती है। कई ब्रेक ऑपरेशनों के प्रदर्शन विश्लेषण में पाया गया कि ऑपरेटरों के बीच चेंजओवर दक्षता में 322% तक का अंतर था। शीर्ष चौथाई (टॉप क्वार्टाइल) टीमों में रैम शिफ्ट समय का 34.3% चल रहा था। औसत (मीडियन) शॉप्स? सिर्फ 12.9%। मशीनों की श्रेणी वही। उत्पाद मिश्रण वही। फर्क स्टील में नहीं था—फर्क मानवीय परिवर्तनशीलता में था।
मैनुअल ब्रेक इस अंतर को और बढ़ा देते हैं, क्योंकि हर सेटअप एक तरह की तात्कालिक जुगाड़ होता है। टूल की ऊँचाई का अंदाज़ा। स्प्रिंगबैक को थोड़ा-थोड़ा एडजस्ट करना। बैकगेज को धक्का देकर नाप-तौल करना।
स्टोर्ड प्रोग्राम वाले CNC इस परिवर्तनशीलता को लगभग समाप्त कर देते हैं। जॉब को रिकॉल करें, निर्धारित टूल स्टैक लोड करें, एक्सिस को ऑटो-पोज़िशन होने दें। मैंने 42 मिनट के मैनुअल रीसेट को मानकीकृत टूलिंग के साथ 12 मिनट के रिकॉल में सिमटते देखा है। सुनने में क्रांतिकारी नहीं लगता—पर असर गहरा है।
इसे हफ्ते में 30 बार कीजिए—और आपने 15 श्रम-घंटे वापस खरीद लिए।
गणित: 30 साप्ताहिक चेंजओवर × 30 मिनट की बचत = 900 मिनट, यानी 15 घंटे। $65 प्रति घंटा की दर से यह $975 प्रति सप्ताह, और प्रति शिफ्ट सालाना $50,700 बनता है।
मैनुअल ब्रेक पर प्रोग्रामिंग पंच के नीचे रखे स्टील के साथ ही होती है। ऑपरेटर ही पोस्ट-प्रोसेसर होता है। हर टेस्ट बेंड मशीन को व्यस्त रखता है।
CNC और ऑफलाइन प्रोग्रामिंग के साथ, सीक्वेंस, टूलिंग और बैकगेज की मूवमेंट्स डेस्क पर तैयार होती हैं, जबकि ब्रेक अब भी कल का जॉब चला रहा होता है। पहला वास्तविक पार्ट कोई अनुमान नहीं होता—वह सिमुलेटेड बेंड पाथ का सटीक निष्पादन होता है।
प्रक्रिया को समझिए। मान लीजिए पाँच-बेंड वाले एक ब्रैकेट की प्रोग्रामिंग सॉफ्टवेयर में 18 मिनट लेती है। यह इंजीनियरिंग समय है, मशीन समय नहीं। इसी दौरान ब्रेक $120 प्रति घंटा के योगदान मार्जिन वाले पार्ट्स बनाता रहता है। जब प्रोग्राम शॉप फ्लोर पर आता है, ऑपरेटर कॉलआउट के अनुसार टूल लोड करता है, पार्ट चलाता है, एंगल चेक करता है। अगर मटेरियल बैच में फर्क हो तो एक छोटा-सा समायोजन।
इसके मुकाबले सोचिए—25 मिनट की ऑन-मशीन ट्रायल, दो स्क्रैप हुए ब्लैंक, और ऑपरेटर प्रोट्रैक्टर को घूरता हुआ।
हाँ, हार्डवेयर ऑटोमेशन—CNC बैकगेज, सर्वो-ड्रिवन एक्सिस—वास्तविक पोज़िशनिंग करता है। सॉफ्टवेयर खुद स्टील को नहीं मोड़ता। लेकिन सॉफ्टवेयर यह तय करता है कि क्या हिलेगा, किस क्रम में, और किस टूल स्टैक के साथ—रैम के गिरने से पहले ही। यानी सोचने का काम मशीन-घंटों से हटकर बाहर चला जाता है।
क्या आप मॉनिटरिंग सॉफ्टवेयर को मैनुअल ब्रेक पर लगाकर कुछ दक्षता वापस पा सकते हैं? बिल्कुल। कई शॉप्स ने केवल रनटाइम मापकर और मानक लागू करके खोई हुई क्षमता का 60–70% वापस हासिल किया है। लेकिन तब भी यांत्रिक ट्रायल-एंड-एरर का चक्र बना रहता है। दृश्यता बैकगेज को 0.001 इंच पर ऑटो-पोज़िशन नहीं करती—वह सिर्फ यह बताती है कि आप पीछे चल रहे हैं।
जब प्रोग्रामिंग शॉप फ्लोर से बाहर चली जाती है, तो प्रेस ब्रेक फिर से मशीन बन जाता है—कोई व्हाइटबोर्ड नहीं, जहाँ अंदाज़े लगाए जाएँ।
गणित देखिए: अगर मशीन पर होने वाला 20 मिनट का अनुमान-आधारित सेटअप हर हफ्ते 25 जॉब्स के लिए ऑफलाइन शिफ्ट हो जाए, तो 500 मशीन-मिनट—यानी 8.3 घंटे—खाली हो जाते हैं। $120 प्रति घंटे के कॉन्ट्रिब्यूशन मार्जिन पर, बिना अतिरिक्त शिफ्ट जोड़े आप हर हफ्ते $996 की अतिरिक्त क्षमता पैदा कर रहे हैं।
मैंने 30 साल के अनुभवी ऑपरेटर को सिर्फ आवाज़ से स्प्रिंगबैक का अनुमान लगाकर उसकी भरपाई करते देखा है। वह 10-गेज A36 पर 2 डिग्री ज्यादा बेंड देता था, क्योंकि उसे “पता” था कि मटेरियल स्पेसिफिकेशन तक वापस रिलैक्स हो जाएगा।
फिर वह रिटायर हो जाता है।
मैनुअल क्राउनिंग—बेड में शिम लगाकर या मैकेनिकल वेज एडजस्ट करके—इसी सहज समझ पर निर्भर करती है। ज़रा-सी चूक हुई तो 6-फुट लंबे पार्ट में बेंड एंगल एक सिरे से दूसरे सिरे तक बदलने लगता है। फिर आप पहले एक छोर ठीक करते हैं, फिर दूसरा।
CNC क्राउनिंग सिस्टम टननेज और मटेरियल इनपुट के आधार पर बेड डिफ्लेक्शन को अपने-आप समायोजित करते हैं। रियल-टाइम एंगल माप सुधार को सीधे रैम डेप्थ में फीड करता है। “टैप करके सुनने” के बजाय कंट्रोल खुद मापता और एडजस्ट करता है।
लेकिन यह तभी काम करता है जब बेसलाइन डेटा सही हो। अगर ऑपरेटर ने मटेरियल की मोटाई या यील्ड का अनुमान गलत दर्ज किया, तो मशीन शानदार तरीके से—गलत आधार पर—कम्पेन्सेट करेगी। सॉफ्टवेयर अनुभवजन्य ज्ञान की जगह तभी ले सकता है जब वह ज्ञान डेटाबेस में सही तरीके से कैप्चर किया गया हो।
यही असली बदलाव है—आप सहज अनुमान की जगह दस्तावेज़ीकृत पैरामीटर्स को अपनाते हैं।
टूल मैपिंग भी यही काम करती है। हर पंच और डाई को उसकी ऊँचाई, रेडियस और लोड लिमिट के साथ स्टोर किया जाता है। जैसे ही आप प्रोग्राम कॉल करते हैं, कंट्रोल बताता है कि कौन-से सेगमेंट लगाने हैं और कहाँ। अब टूल स्टैक को आँखों से मिलाकर यह उम्मीद नहीं करनी पड़ती कि शट हाइट सही निकलेगी।
और क्योंकि सिस्टम हर बार वही ज्योमेट्री दोहराता है, फर्स्ट-पार्ट एक्यूरेसी स्थिर हो जाती है। यह माइक्रॉन के पीछे भागने की बात नहीं है, न ही हर बार एयरोस्पेस-ग्रेड टॉलरेंस की ज़रूरत है। फर्क बस इतना है कि मशीन हर सुबह वही सबक दोबारा सीखना बंद कर देती है।
तेज़ चेंजओवर के दौरान असली फायदा सिर्फ स्पीड नहीं है। असली फायदा यह है कि पहली ही बनी हुई पार्ट अधिकतर मामलों में सीधे बेचने योग्य होती है।
गणित फिर देखिए: अगर 40 साप्ताहिक जॉब्स में से हर एक पर एक $18 का टेस्ट ब्लैंक और 10 मिनट की एंगल एडजस्टमेंट बच जाए, तो आप $720 का मटेरियल और 6.7 लेबर घंटे—लगभग $435—बचा लेते हैं। कुल मिलाकर $1,155 प्रति सप्ताह, यानी लगभग $60,000 प्रति वर्ष, जो सीधे चेंजओवर के दौरान फर्स्ट-पार्ट एक्यूरेसी से जुड़ा है।
समय की बचत कर्ज की किश्तें चुकाती है।
मटेरियल की बचत उसे और तेजी से खत्म करती है।
तो अगर चेंजओवर समय में कमी और फर्स्ट-पार्ट एक्यूरेसी अकेले ही सालाना फाइनेंसिंग लागत को कवर या उससे अधिक कर सकती है, तो सोचिए—जब यही वापस मिला समय बैंक को चुकाने के बजाय शिप करने योग्य पार्ट्स बनाने लगे, तब क्या होगा?
आप जानना चाहते हैं कि खाली हुई क्षमता वास्तव में कितना मुनाफ़ा पैदा कर सकती है।
इससे शुरुआत करें: यदि तीन-पार्ट वाले काम में पहले दो पार्ट “सेटअप” में ही चले जाते हैं और केवल तीसरा शिप होता है, तो आप 5% स्क्रैप रेट पर नहीं चल रहे। उस जॉब पर आप 66% अपशिष्ट पर काम कर रहे हैं। अकाउंटिंग इसे स्क्रैप नहीं कहेगी—उसे सेटअप लागत में छिपा देगी। लेकिन स्टील को फर्क नहीं पड़ता कि आप उसे क्या नाम देते हैं।
हाई-मिक्स शॉप्स इसी धुंधले क्षेत्र में काम करती हैं—दस-पार्ट ब्रैकेट, चार-पार्ट एनक्लोज़र, बारह कस्टम गसेट। जब पहला पार्ट बिल योग्य नहीं होता, तो तेज़ चेंजओवर से “मुक्त” की गई क्षमता ट्रायल बेंड और एंगल एडजस्टमेंट में फिर से रिसने लगती है। जैसे हाइड्रोलिक फिटिंग जो हर साइकिल में एक बूंद टपकाती है। एक शिफ्ट तक अनदेखा करें, और फर्श पर पानी जमा मिलेगा।
तो असली सवाल यह नहीं है कि आप टूल कितनी जल्दी बदल सकते हैं।
असली सवाल है—पहला पार्ट कितनी बार सीधे शिप करने लायक निकलता है।
गणित देखें: 6-पार्ट के रन में दो नॉन-बिलेबल टेस्ट बेंड का मतलब है 33% प्रभावी स्क्रैप रेट—उससे पहले कि आपने एक भी डॉलर का राजस्व शिप किया हो।
कल्पना कीजिए—10-गेज A36 का एक ब्रैकेट, चार बेंड, लंबाई 24 इंच। ऑपरेटर वह V-डाई लगाता है जो उसे सही लगती है। बैकगेज ड्रॉइंग के अनुसार सेट करता है। रैम नीचे लाता है।
एंगल 86 डिग्री आता है। ज़रूरत है 90 की।
वह गहराई बढ़ाता है। अब 91.5। स्प्रिंगबैक उसे मात दे देता है। तीसरी हिट 89.5 पर आती है। क्या यह काफी है? शायद। लेकिन फ्लैंज की लंबाई 0.040 इंच खिसक गई, क्योंकि उसने पहले गलत पैरामीटर समायोजित किया। नतीजा—स्क्रैप।
यह अक्षमता नहीं है। यह भौतिकी है। मैनुअल ब्रेक “फील” पर निर्भर करते हैं—रैम डेप्थ का अनुमान, मैकेनिकल क्राउनिंग में छोटे-छोटे बदलाव, और ऐसा मटेरियल जो किताब के डेटा से पूरी तरह मेल नहीं खाता। एल्युमिनियम केवल बैच वेरिएशन से ±0.5° तक बदल सकता है। माइल्ड स्टील यील्ड स्ट्रेंथ के साथ शिफ्ट होता है। बिना स्टोर किए गए करेक्शन फैक्टर के, हर जॉब मानो शून्य से शुरू होता है—जैसे मशीन को कुछ याद ही न हो।
5-पार्ट के ऑर्डर में यदि दो ब्लैंक “डायल-इन” करने में जल जाते हैं, तो आपके 40% मटेरियल को कभी इनवॉइस बनने का मौका ही नहीं मिला। प्रति ब्लैंक $18 मानें, तो $36 गए। 12 मिनट ऑपरेटर समय जोड़ें—$65 प्रति घंटा के हिसाब से और $13। यानी पहला बिकाऊ पार्ट तैयार होने से पहले ही $49 निवेश हो चुके हैं।
दिन में आठ जॉब चलाएँ—जो हाई-मिक्स, लो-वॉल्यूम सेटअप में सामान्य है—तो लंच से पहले ही पाँच पार्ट केवल कैलिब्रेशन में खर्च हो चुके होंगे।
मैनुअल के समर्थक कहेंगे, “यह तो बस सेटअप है।” ठीक है। लेकिन अगर सेटअप में शिप करने योग्य स्टील खर्च हो रहा है, तो वह सिर्फ बेहतर कपड़े पहना हुआ स्क्रैप ही है।
गणित देखें: दो $18 के ब्लैंक + 12 मिनट श्रम ($13) = $49 लागत, पहले राजस्व वाले पार्ट से पहले। यदि पूरे जॉब का मूल्य $180 है, तो शिपिंग से पहले ही आपने 27% मार्जिन हवा में उड़ा दिया।
अब उसी ब्रैकेट को एंगल माप और स्टोर किए गए बेंड डेटा वाली CNC मशीन पर चलाइए।
प्रोग्राम में 10-गेज A36, 1-इंच V-डाई और ज्ञात स्प्रिंगबैक फैक्टर दर्ज है। बैकगेज अपनी स्थिति स्वतः सेट करता है। गणना किए गए टननेज के आधार पर क्राउनिंग समायोजित होती है। पहला हिट 89.7 डिग्री दिखाता है। कंट्रोल रैम की गहराई को 0.003 इंच समायोजित करता है। दूसरा हिट सीधे 90.0 पर पहुँचता है।
वह दूसरा हिट अभी भी वही पहला वास्तविक पार्ट है। क्योंकि सुधार स्क्रैप बिन में नहीं, कंट्रोल लूप के भीतर हुआ।
यह कोई जादू नहीं है। यह फीडबैक है। मशीन वास्तविक एंगल को मापती है, उसे लक्ष्य से तुलना करती है और ऑपरेटर के “पीछा करने” से पहले ही समायोजन कर देती है। आप ओपन-लूप अंदाज़े से क्लोज्ड-लूप करेक्शन पर आ गए हैं। यह कंट्रोल थ्योरी है, मार्केटिंग नहीं।
क्या यह परफेक्ट है? नहीं। एल्युमिनियम की परिवर्तनशीलता और गलत डेटा एंट्री अब भी ±0.5° का उतार-चढ़ाव ला सकती है। यदि ऑपरेटर 0.105 की जगह 0.135 मोटाई दर्ज कर दे, तो मशीन उसी गलत आधार पर शानदार समायोजन करेगी। CNC त्रुटि को खत्म नहीं करती। यह सुधार चक्र को पार्ट्स की संख्या से घटाकर सेकंड्स में समेट देती है।
फर्क पहले ही पार्ट की यील्ड में दिखाई देता है। छोटे रन में यही सब कुछ होता है। जब पहला ब्लैंक बच जाता है, तो आपकी बचाई गई मशीन मिनट्स आंतरिक कैलिब्रेशन में नहीं, बल्कि बिकाऊ यूनिट्स में बदलती हैं।
और यहाँ एक सूक्ष्म लाभ है: निरंतरता समय के साथ बढ़ती जाती है। 5% इसलिए नहीं कि आपको एयरोस्पेस-स्तर की टॉलरेंस चाहिए, बल्कि इसलिए कि मशीन हर सुबह वही सबक दोबारा नहीं सीखती। स्टोर किए गए करेक्शन का मतलब है कि मंगलवार का काम वहीं से शुरू होता है जहाँ सोमवार खत्म हुआ था।
गणित: यदि एंगल करेक्शन हर जॉब में केवल एक $18 का ब्लैंक और 8 मिनट की सेटिंग बचा दे, और आप हफ्ते में 30 जॉब चलाते हैं, तो यह $540 मटेरियल + 4 लेबर घंटे ($260) = $800 प्रति सप्ताह बनता है, यानी सालाना $41,600—सिर्फ ट्रायल-एंड-एरर लूप को छोटा करने से।
आइए एक स्पष्ट काल्पनिक उदाहरण लेते हैं।
आप सप्ताह में 20 अलग-अलग जॉब बनाते हैं, औसत रन साइज: 8 पार्ट। मैनुअल प्रक्रिया में बेंड सेट करने के कारण प्रति जॉब औसतन 1.5 नॉन-बिलेबल पार्ट लगते हैं। यानी हर हफ्ते 30 ब्लैंक बिना किसी राजस्व के खर्च हो जाते हैं।
यदि प्रति ब्लैंक औसत लागत $22 है, तो आप हर हफ्ते $660 ऐसे पार्ट्स पर खर्च कर रहे हैं जो सिर्फ मशीन को वही सिखाने के लिए बनते हैं, जो वह भूल चुकी थी।
अब CNC पर आएँ। मान लेते हैं—वादा नहीं, केवल मान लेते हैं—कि कुछ परिवर्तनशीलता रहने के बावजूद आप इसे घटाकर 0.3 ब्लैंक प्रति जॉब कर देते हैं। अब आप हफ्ते में सिर्फ 6 ब्लैंक जला रहे हैं। मटेरियल लॉस $660 से घटकर $132 रह जाता है।
यानी $528 प्रति सप्ताह की सीधी बचत। सालाना $27,456। और इसमें अभी लेबर मिनट्स की बचत और उन मिनट्स से उत्पन्न होने वाले अतिरिक्त राजस्व को शामिल भी नहीं किया गया है।
लेकिन असली मीट्रिक यह है: प्रति सही (गुड) पार्ट मटेरियल लागत।
मैनुअल: (8 शिप की गई + 1.5 स्क्रैप) = 8 पार्ट भेजने के लिए 9.5 ब्लैंक की खपत। यदि प्रति ब्लैंक लागत $22 है, तो प्रति शिप्ड पार्ट सामग्री लागत = $209 / 8 = $26.13।
CNC: (8 शिप की गई + 0.3 स्क्रैप) = 8.3 ब्लैंक की खपत। $182.60 / 8 = प्रति शिप्ड पार्ट $22.83।
यह $3.30 का अंतर पहली नज़र में बहुत बड़ा नहीं लगता।
लेकिन साल में 16,000 पार्ट शिप करें तो यही अंतर $52,800 बन जाता है।
अब बचाया गया समय सिर्फ कर्ज़ चुकाने में नहीं जा रहा। वह हर निकलने वाले पार्ट पर अतिरिक्त मार्जिन पैदा कर रहा है।
अधिकांश वर्कशॉप्स में प्रेस ब्रेक का वास्तविक उपयोग चौंकाने वाला रूप से कम होता है—अक्सर वास्तविक रैम-डाउन समय के लिए केवल किशोर प्रतिशत में। इसलिए हाँ, केवल एंगल करेक्शन आपको स्टैम्पिंग-स्तर के रनटाइम तक नहीं पहुँचाएगा। चेंजओवर, मटेरियल फ्लो और शेड्यूलिंग अभी भी निर्णायक हैं। लेकिन जब रैम नीचे गिरता है और साइकल्स के बीच ब्रेक शांत खड़ा रहता है, तो बाहर निकलने वाला पार्ट पहली ही बार में बिकने योग्य होना चाहिए। वरना आपका उपयोग बढ़ने का दावा महज़ भ्रम है।
वास्तविक ROI सिर्फ कम स्क्रैप प्रतिशत में नहीं है।
असल लाभ उस कारोबार में, जो शॉर्ट-रन पर चलता है, हर जॉब में कम ‘कुर्बानी’ पार्ट्स से आता है।
गणित: प्रति सही पार्ट सामग्री लागत में $3.30 की कमी × 16,000 वार्षिक पार्ट = $52,800 अतिरिक्त ग्रॉस मार्जिन—बिना कीमत बढ़ाए, बिना अतिरिक्त कर्मचारियों के, और बिना अतिरिक्त फ्लोर स्पेस के।
आपने पहली ही पार्ट की सटीकता से $52,800 वार्षिक मार्जिन वृद्धि देख ली। अब आप एंगल करेक्शन वाले CNC के लिए $220,000–$280,000 का कोट देख रहे हैं और कमरे में सबसे परिपक्व सवाल पूछ रहे हैं: यह मशीन खुद का खर्च कितने समय में निकाल देगी?
यहीं से वह हिस्सा शुरू होता है जिसे सेल्सपर्सन सुनना पसंद नहीं करते।
हर वर्कशॉप को इसे खरीदना चाहिए—ऐसा बिल्कुल नहीं है।
CNC तब जीतता है जब समस्या पहली पार्ट की यील्ड और चेंजओवर में हो। अगर आपकी समस्या वहाँ नहीं है—अगर आप पूरे हफ्ते एक ही बेंड चला रहे हैं—तो गणित बदल जाता है, और कई बार बहुत तेज़ी से बदलता है। प्रेस ब्रेक मूलतः एक हाइड्रॉलिक सिस्टम है जिसमें समय धीरे-धीरे टपकता रहता है। अगर रिसाव सेटअप और स्क्रैप से नहीं हो रहा, तो CNC ऐसी चीज़ ठीक नहीं कर सकता जो टूटी ही नहीं है।
तो आइए स्पष्ट रेखा खींचते हैं—जहाँ मैनुअल मशीन अब भी अपना मूल्य साबित करती है।
गणित: ROI वहीं बनता है जहाँ वैरिएबिलिटी होती है। वैरिएबिलिटी नहीं, तो पेबैक नहीं।
कल्पना कीजिए: 3-इंच फ्लैंज, 11-गेज माइल्ड स्टील, एक 90-डिग्री बेंड। रन साइज: 20,000 पीस। कोई फीचर वैरिएशन नहीं। कोई मटेरियल बदलाव नहीं। एक ही डाई सेट हफ्तों तक मशीन में लगा रहता है।
यहाँ बाधा सटीकता नहीं है। असली चुनौती थ्रूपुट है।
एक कुशल ऑपरेटर, अच्छी तरह मेंटेन की गई हाइड्रॉलिक ब्रेक पर, उस पार्ट पर पूरे दिन ±1 डिग्री की सटीकता बनाए रख सकता है। CNC शायद ±0.25 का वादा करे। लेकिन यदि ड्रॉइंग की टॉलरेंस ±2 है, तो अतिरिक्त 0.75 डिग्री की सैद्धांतिक नियंत्रण क्षमता का वास्तविक मूल्य ठीक $0.00 है।
इस बीच, मैकेनिकल-ड्रिवन ब्रेक—सरल मैकेनिज़्म, तेज़ साइकिल—शुद्ध साइकिल प्रति मिनट के मामले में कई हाइड्रॉलिक CNC यूनिट्स को पीछे छोड़ सकता है। न कोई सर्वो रैम्प प्रोफ़ाइल। न कंट्रोल ओवरहेड। बस रैम नीचे, रैम ऊपर, और दोहराव। अगर टूल बेड से हटता ही नहीं, तो 12 मिनट का चेंजओवर बचाने का सवाल ही नहीं उठता।
इस स्थिति में “ट्रायल-एंड-एरर” का चक्र सिर्फ एक बार चलता है—सोमवार सुबह। उसके बाद सब कुछ मसल मेमोरी और रिदम पर। लेकिन अगर आप दिन में आठ जॉब चला रहे हैं—जो हाई-मिक्स, लो-वॉल्यूम सेटअप में आम है—तो आप समय और मार्जिन दोनों गंवा रहे हैं। यहाँ आप एक ही जॉब लगातार आठ दिन चला रहे हैं।
यह बिल्कुल अलग खेल है।
और असहज सच्चाई यह है: सिंगल-बेंड, हाई-वॉल्यूम पार्ट पर CNC का एंगल करेक्शन सिस्टम एक ऐसी बीमा पॉलिसी बन जाता है, जिसे शायद ही कभी क्लेम करना पड़े। आपने छह अंकों की रकम सिर्फ उस स्क्रैप से बचने के लिए चुकाई, जो शायद एक ही बार हुआ था।
गणित देखिए: अगर सेटअप के दौरान 20,000 पीस के रन में 2 ब्लैंक स्क्रैप होते हैं, तो यह 0.01% है। प्रति ब्लैंक $25 भी मान लें, तो कुल $50 हुए, जो 20,000 यूनिट्स में बाँटने पर प्रति पार्ट $0.0025 बैठता है। एक चौथाई सेंट बचाने के लिए आप $250,000 की फाइनेंसिंग नहीं करते।
आइए एक साफ़-सुथरा काल्पनिक उदाहरण लेते हैं।
मैनुअल ब्रेक: पूरी तरह चुकाया हुआ। ऑपरेटर $32 प्रति घंटा। औसत साप्ताहिक मिक्स: 5 जॉब, प्रत्येक 200 पार्ट, समान मटेरियल, एक ही टूलिंग फैमिली। सेटअप स्क्रैप: प्रति जॉब लगभग 1 पार्ट। सेटअप समय: 25 मिनट—और यह सिर्फ पाँच बार।
यानी साप्ताहिक 125 मिनट का सेटअप श्रम—करीब 2 घंटे से थोड़ा अधिक। इसे $64 श्रम लागत मान लें। साथ में 5 त्यागे गए ब्लैंक, प्रत्येक $20—कुल $100। कुल साप्ताहिक “लीकेज”: $164।
वार्षिक आधार पर: लगभग $8,500।
अब इसकी तुलना एक फाइनेंस किए गए CNC से करें, जिसकी लागत—किस्त, सर्विस और अतिरिक्त टूलिंग सहित—मान लें $4,500 प्रति माह है। यानी बिजली और ट्रेनिंग से पहले ही $54,000 सालाना।
आपका $8,500 का लीकेज, $54,000 के खर्च को सही ठहराने के लिए पर्याप्त नहीं है।
यहाँ मैनुअल इसलिए जीतता है क्योंकि वेरिएबिलिटी इतनी कम है कि पहला-पार्ट यील्ड मार्जिन को खत्म नहीं कर रहा। हाइड्रॉलिक सिस्टम फर्श पर बाढ़ नहीं ला रहा—बस एक कप में टपक रहा है, जिसे आप संभाल सकते हैं।
लेकिन साप्ताहिक जॉब संख्या 5 से बढ़ाकर 25 कर दें। रन साइज छोटे ही रखें। अब आपका लीकेज पाँच गुना हो जाता है, बिना क्षमता बढ़ाए। यही वह बिंदु है जहाँ CNC विलासिता से ज़रूरत में बदल जाता है।
निर्णायक रेखा पार्ट की संख्या नहीं है।
यह जॉब की संख्या है।
गणित साफ़ है: यदि वार्षिक सेटअप-और-स्क्रैप लीकेज, CNC के वार्षिक स्वामित्व लागत के लगभग 20–25% से कम है, तो मैनुअल आर्थिक रूप से तर्कसंगत है। इस सीमा को पार करते ही आप पूंजी के बजाय श्रम से वेरिएबिलिटी की कीमत चुका रहे होते हैं।
CNC ब्रॉशर कभी यह नहीं बताते कि उन अजीब‑ओ‑गरीब प्रोफाइल्स को कवर करने के लिए आपको अतिरिक्त $18,000 की टूलिंग खरीदनी पड़ेगी—जिन्हें आपका अनुभवी ऑपरेटर पहले रचनात्मक सेटअप से किसी तरह “मैनेज” कर लेता था।
या फिर वे 6 हफ्ते, जब उत्पादन गिर जाता है क्योंकि प्रोग्रामिंग में झुकाने से ज़्यादा समय लगने लगता है।
या यह सच कि किसी को बेंड लाइब्रेरी की जिम्मेदारी लेनी ही होगी—मटेरियल डेटा, स्प्रिंगबैक वैल्यू, डाई चार्ट—वरना मशीन हर बार ऐसे रीसेट होगी जैसे उसे कुछ याद ही न हो। और जब यह डेटा गलत होता है, तो करेक्शन लूप बड़ी खूबसूरती से सुधार करता है… लेकिन गलत नंबर पर।
एक और कर्व है जिसे ज़्यादातर वर्कशॉप कम आंकती हैं: ऑफलाइन प्रोग्रामिंग अनुशासन। अगर इंजीनियर अधपके फ्लैट पैटर्न सीधे शॉप फ्लोर पर भेज देते हैं, तो CNC आपको बचाता नहीं। वह ऊपर की लापरवाही को सर्वो स्पीड पर बढ़ा देता है।
और हमने छोटे बैच के काम में फोल्डिंग मशीन जैसी वैकल्पिक प्रक्रियाओं की बात भी नहीं की। कुछ पैनल‑स्टाइल पार्ट्स में फोल्डर पूरी तरह डाई चेंज खत्म कर देता है और एक ऑपरेटर वही काम संभाल सकता है, जिसके लिए ब्रेक पर दो लोगों की जरूरत पड़ती। इससे सीधी‑सादी “मैनुअल बनाम CNC” वाली बहस धुंधली हो जाती है। कई बार CNC ब्रेक का असली प्रतिस्पर्धी मैनुअल नहीं, बल्कि कोई अलग प्रक्रिया होती है।
इनमें से कोई भी बात हाई‑मिक्स वातावरण में CNC के पक्ष को खत्म नहीं करती।
बस उसकी असली लागत सामने ले आती है।
गणित: $18,000 अतिरिक्त टूलिंग + $10,000 ट्रेनिंग अवधि का उत्पादन गिरावट + पहले साल की अक्षमताएँ जोड़ें, तो आपका वास्तविक पहले वर्ष का निवेश स्टिकर प्राइस के अंतर से लगभग $40,000 अधिक हो सकता है। अगर आपकी वैरिएबिलिटी‑आधारित बचत 12–24 महीनों में इस सीमा को पार नहीं करती, तो आपने मुनाफे के बजाय सिर्फ प्रिसीजन खरीदी है।
तो यही असली सीमा है।
अगर आपकी शॉप लंबे, सरल और दोहराव वाले बेंड चलाती है, तो एक कुशल ऑपरेटर के साथ मैनुअल मशीन पूरे दिन $250,000 की CNC से आगे निकल सकती है। लेकिन अगर आपका काम 5–20 पीस के बैच में, हफ्ते के 20 अलग‑अलग जॉब्स पर चलता है, तो फर्स्ट‑पार्ट यील्ड ही असली पैसा बनाती है—5% इसलिए नहीं कि आपको एयरोस्पेस टॉलरेंस चाहिए, बल्कि इसलिए कि मशीन हर सुबह वही पाठ दोबारा सीखना बंद कर देती है।
सवाल यह नहीं है, “क्या CNC बेहतर है?”
असल सवाल है: आपकी ब्रेक को हर हफ्ते कितने अलग‑अलग सबक फिर से सीखने पड़ते हैं?
गणित: साप्ताहिक जॉब्स × औसत त्यागी गई पार्ट्स × ब्लैंक की लागत + सेटअप में लगे श्रम मिनट जोड़ें। जब यह वार्षिक कुल CNC स्वामित्व लागत के करीब पहुँचने लगे, तो फैसला भावनात्मक नहीं रहता—साफ़ अंकगणित बन जाता है।
आपको एक और ब्रॉशर की ज़रूरत नहीं है। आपको एक पीला नोटपैड, पिछली तिमाही का जॉब इतिहास, और अपने ही नुकसान को ईमानदारी से देखने का साहस चाहिए।
यदि CNC का वास्तविक मूल्य जॉब की विविधता से तय होता है, तो आपका ब्रेक-ईवन स्ट्रोक स्पीड या टननेज चार्ट में नहीं मिलेगा। वह छिपा है इस बात में कि आपकी ब्रेक मशीन को हफ्ते में कितनी बार “भूलकर” फिर से सीखना पड़ता है। जब आपके साप्ताहिक चेंजओवर 20 से ऊपर चले जाएँ और औसत सेटअप समय 30 मिनट से अधिक हो, तब ब्रेक-ईवन कोई सैद्धांतिक गणित नहीं रहता—वह सीधे आपके पेरोल रिपोर्ट से आपको घूर रहा होता है।
इसलिए हम “$250,000 की मशीन” की बात करना छोड़ देते हैं और 38 मिनट के सेटअप, 2 कुर्बानी वाले ब्लैंक्स, और $34 प्रति घंटे पर खड़े-खड़े इंतज़ार करते ऑपरेटर की बात शुरू करते हैं।
गणित: आपका ब्रेक-ईवन छिपा है—साप्ताहिक जॉब संख्या × सेटअप मिनट × ऑपरेटर की प्रति घंटा लागत + पहले पार्ट का स्क्रैप × ब्लैंक की लागत। बस यही।
पिछले 90 दिनों के वर्क ऑर्डर निकालिए। राजस्व नहीं—जॉब्स।
गिनिए:
यदि आपको ये आँकड़े 10% की सटीकता के भीतर भी नहीं पता, तो यही आपकी पहली परिचालन समस्या है।
एक छोटे फैब्रिकेशन शॉप के लिए साफ-सुथरा काल्पनिक उदाहरण:
प्रति सप्ताह सेटअप श्रम: 22 जॉब्स × 34 मिनट = 748 मिनट = 12.5 घंटे। 12.5 घंटे × $30 = $375 साप्ताहिक।
प्रति सप्ताह स्क्रैप: 22 × 1.8 × $18 = $712.80।
कुल साप्ताहिक रिसाव: $1,087.80।
वार्षिक (50 कार्य सप्ताह मानकर): $54,390।
यह कोई नाटकीय दृश्य नहीं है। न चिंगारियाँ, न अलार्म। बस कंक्रीट फर्श पर टपकती एक हाइड्रॉलिक फिटिंग। एक साल तक अनदेखा कीजिए, और आप $54,000 के पानी में खड़े होंगे।
अब वह असहज सवाल पूछिए: यदि CNC सेटअप समय 34 मिनट से घटाकर 14 मिनट कर दे और स्क्रैप 1.8 पार्ट्स से घटाकर 0.5 कर दे—क्योंकि पहली ही हिट में एंगल दोहराने योग्य है—तो क्या बदलेगा?
हम पूर्णता मानकर नहीं चल रहे। हम मान रहे हैं कि बार-बार दोबारा सीखने की जरूरत कम होगी।
गणित: अपने वास्तविक साप्ताहिक चेंजओवर और पहले पार्ट के नुकसान का मानचित्र बनाइए। यदि विविधता अधिक है, तो आपके “छोटे” सेटअप व्यवहार पहले से ही उस मशीन की फाइनेंसिंग कर रहे हैं, जो अभी आपके पास है ही नहीं।
सेल्सपर्सन आपको साइकिल-टाइम की तुलना थमा देंगे। जब तक आप 20,000 पीस के लॉट नहीं चला रहे, उन्हें नज़रअंदाज़ करें।
आपको प्रति सेटअप बचत के अंतर (डेल्टा) की परवाह है।
उसी काल्पनिक उदाहरण को लेते हुए:
मैनुअल:
CNC:
प्रति जॉब समय की बचत: 20 मिनट × 22 जॉब्स = 440 मिनट = 7.33 घंटे प्रति सप्ताह। 7.33 × $30 = $219.90।
प्रति जॉब स्क्रैप में कमी: (1.8 − 0.5) = 1.3 पार्ट्स। 1.3 × $18 × 22 = $514.80 प्रति सप्ताह।
कुल साप्ताहिक सुधार: $734.70। वार्षिक: $36,735।
यदि स्वामित्व लागत (भुगतान, सेवा, टूलिंग अंतर) प्रति वर्ष $60,000 है, तो आप घाटे में हैं।
यदि स्वामित्व लागत $40,000 है, तो आप 15% के भीतर हैं—और इसमें अभी उन द्वितीयक प्रभावों की गणना भी शामिल नहीं है, जैसे कम शेड्यूल व्यवधान और वरिष्ठ ऑपरेटर की कम निगरानी आवश्यकता।
अब इसे परखिए—कठोर परिस्थितियों में।
साप्ताहिक जॉब्स को 22 से घटाकर 8 कर दीजिए। सेटअप प्रोफ़ाइल वही रखें।
बचाया गया समय: 8 × 20 मिनट = 160 मिनट = 2.67 घंटे = $80.
स्क्रैप में बचत: 1.3 × $18 × 8 = $187.20.
साप्ताहिक लाभ: $267। वार्षिक: $13,350.
यह वह स्थिति है जहाँ प्रेस ब्रेक लगभग निष्क्रिय रहता है, और मैनुअल मशीन वित्तीय रूप से अधिक समझदारी भरा विकल्प बनती है। कम चेंजओवर, नियंत्रित विविधता, स्थिर टीम।
इसीलिए लो-मिक्स शॉप्स को सालाना $1,800 से $5,000 का लाभ दिखता है और वे सोचते रह जाते हैं कि आँकड़े क्यों नहीं बदल रहे। मशीन बाधा नहीं है—विविधता ही असली समस्या है।
गणित स्पष्ट है: (प्रति सप्ताह जॉब्स × बचाए गए सेटअप मिनट × वेतन) + (प्रति सप्ताह जॉब्स × स्क्रैप में कमी × ब्लैंक की लागत) = वार्षिक बचत। इसकी सीधे तुलना वार्षिक स्वामित्व लागत से कीजिए। साइकल-टाइम की काल्पनिक धारणाओं पर नहीं।
अब आता है वह हिस्सा जो तुरंत स्पष्ट नहीं होता।
जब आप हाई-मिक्स शॉप में CNC खरीदते हैं, तो आप केवल अधिक सटीक एंगल नहीं खरीद रहे होते। आप अपने सबसे अनुभवी ऑपरेटर की स्मृति पर निर्भरता से मुक्ति खरीद रहे होते हैं।
मैनुअल ब्रेक पर पारंपरिक अनुभव एक ही व्यक्ति के दिमाग में बसता है—मटेरियल स्प्रिंगबैक का अंदाज़, पंच चयन की बारीकियाँ, और वह सहज भावना कि “2 डिग्री और बढ़ा दो।” जब वह व्यक्ति अनुपस्थित होता है, तो सेटअप समय 34 मिनट से बढ़कर 52 मिनट हो जाता है। स्क्रैप दोगुना हो जाता है। और हाइड्रॉलिक की हल्की टपकन नली में बदल जाती है।
एक सुव्यवस्थित बेंड लाइब्रेरी के साथ CNC उस सहज अनुभव को संरक्षित प्रोसेस डेटा में बदल देता है। दूसरा ऑपरेटर फिर से सीखने को मजबूर नहीं होता। मशीन अनुमान नहीं लगाती। यह केवल टॉलरेंस अपग्रेड नहीं है—यह वेतन नियंत्रण और प्रशिक्षण समय में संकुचन है।
यदि आपकी विकास योजना में एक $36/घंटा के अनुभवी ऑपरेटर के बजाय $24/घंटा पर दो जूनियर ऑपरेटर जोड़ना शामिल है, और फिर भी पहले पार्ट की यील्ड स्थिर रखनी है, तो केवल यही अंतर श्रम संरचना में सालाना $25,000–$40,000 का बदलाव ला सकता है। तब ROI केवल सेटअप मिनटों तक सीमित नहीं रहता—यह टीम की स्केलेबिलिटी का प्रश्न बन जाता है।
लेकिन यदि आपकी शॉप सप्ताह में 5 स्थिर जॉब्स चलाती है—समान मटेरियल परिवार, समान टूलिंग—और आपका लीड ऑपरेटर 18 वर्षों से वहीं है? तब आपके पास विविधता की समस्या नहीं, बल्कि स्थिरता की संपत्ति है। उसे सुरक्षित रखिए। उसके विरुद्ध वित्तीय जोखिम मत उठाइए।
तब निर्णय का दृष्टिकोण “क्या मैं CNC वहन कर सकता हूँ?” से बदलकर “क्या विविधता पहले से ही मेरे पेरोल और स्क्रैप पर इतना दबाव डाल रही है कि उसे सॉफ़्टवेयर के माध्यम से मानकीकृत करना उचित हो?” बन जाता है।
गणित समझिए: यदि काम का तेज़ी से बदलना आपको हर शिफ्ट में सेटअप समय और स्क्रैप के रूप में अनुभव की कीमत चुकाने पर मजबूर कर रहा है, तो CNC उसी प्रीमियम को सहेजे हुए डेटा में बदल देता है। लेकिन यदि बदलाव कम है और विशेषज्ञता स्थिर है, तो मैनुअल सिस्टम ही अधिक किफायती संपत्ति बना रहता है।
अपने जॉब्स की गिनती करें। सेटअप का समय मापें। शुरुआती गलतियों की वास्तविक कीमत तय करें।
यदि आप हाई-मिक्स वातावरण में संचालित कर रहे हैं और मानकीकरण की दिशा में अगला कदम समझना चाहते हैं, तो विस्तृत तकनीकी विनिर्देश और कॉन्फ़िगरेशन विकल्पों के लिए आधिकारिक उत्पाद ब्रॉशर देखें। विशिष्ट जॉब मिक्स, टननेज आवश्यकताओं या वित्तपोषण संरचना पर चर्चा के लिए सीधे संपर्क करें और अपने वास्तविक डेटा के आधार पर गणना करें।
फिर अपनी पेरोल रिपोर्ट देखें और खुद से एक सवाल पूछें:
क्या आपकी ब्रेक मशीन हर सुबह वही सबक दोबारा सीख रही है—और इस साल उसकी यह पुनरावृत्ति आपको कितनी महंगी पड़ रही है?
