CNC प्रेस ब्रेक ऑपरेटर वेतन: क्यों “$40k औसत” एक जाल है (और $65k+ तक कैसे पहुँचा जाए)
आप जॉब बोर्ड पर नजर गड़ाए बैठे हैं, “Press Brake Operator” की लिस्टिंग्स स्क्रॉल कर रहे हैं, और ज्यादातर ऑफ़र…

किसी भी ऐसी हेवी फैब्रिकेशन शॉप में जाइए जिसने अभी-अभी कोई बड़ा रक्षा या इन्फ्रास्ट्रक्चर कॉन्ट्रैक्ट जीता हो, और आपको यह दृश्य दिखेगा: फर्श पर हावी एक विशाल, कस्टम-पेंटेड प्रेस ब्रेक। प्लांट मैनेजर 3,000-टन फ्रेम के किनारे पर हाथ रखकर आपको बताएगा कि यह “दरवाजे से अंदर आने वाली हर चीज़” संभाल लेती है।
यह समझदार पूंजी योजना जैसा लगता है। आप सबसे बड़ा हथौड़ा खरीद लेते हैं ताकि किसी भी कील को कभी लौटाना न पड़े। लेकिन उसी मशीन को एक मानक आधा-इंच प्लेट मोड़ते हुए देखिए, और आप पाएंगे कि ऑपरेटर पार्ट की पूरी लंबाई में तीन-डिग्री टॉलरेंस बनाए रखने के लिए ही क्राउनिंग सिस्टम से जूझ रहा है।
वह विशाल फ्रेम कोई सुरक्षा-जाल नहीं है। वह एक लंगर है।
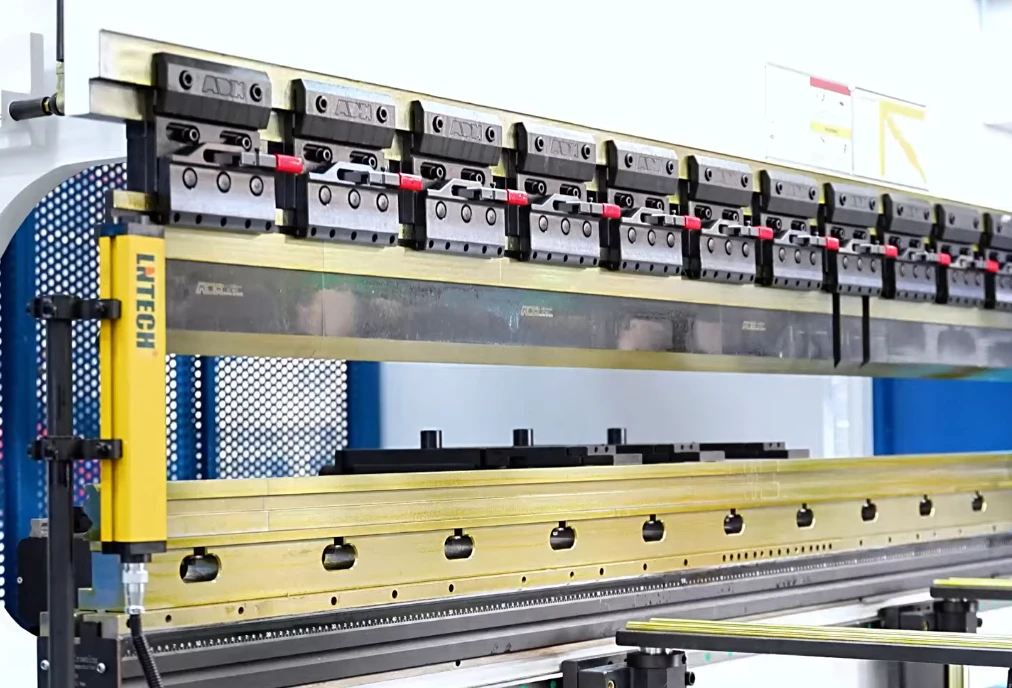
1-इंच Hardox 450 के 10-फुट टुकड़े के लिए आधा-इंच A36 माइल्ड स्टील के 20-फुट टुकड़े की तुलना में बिल्कुल अलग बल-प्रोफ़ाइल चाहिए। फिर भी, जब इंजीनियर जोखिम की गणना करते हैं, तो वे इन सभी चर—V-डाई ओपनिंग, बेंड लंबाई, सामग्री की मोटाई और तन्य शक्ति—को एक ही, brute-force मीट्रिक में समेट देते हैं: मशीन का अधिकतम टनेज। यह तर्क आकर्षक है। यदि सबसे खराब स्थिति के लिए 1,500 टन चाहिए, तो 2,000 टन खरीदने से 25% सुरक्षा मार्जिन मिल जाता है।
लेकिन प्रेस ब्रेक टनेज अपने-आप में कोई स्वतंत्र बफ़र नहीं है। मशीन फ्रेम मूल रूप से एक विशाल स्प्रिंग होता है। इसे लोड के तहत डिफ्लेक्ट होने के लिए डिज़ाइन किया जाता है, और इसका ऑटोमेटेड क्राउनिंग सिस्टम उसी विशिष्ट डिफ्लेक्शन कर्व की भरपाई के लिए कैलिब्रेट किया जाता है। जब आप 2,000-टन फ्रेम पर 200-टन का लोड डालते हैं, तो बेड इतना डिफ्लेक्ट नहीं होता कि क्राउनिंग सिस्टम का उपयुक्त कार्य-क्षेत्र सक्रिय हो सके। नतीजा यह होता है कि आप बेंड की पूरी लंबाई में एंगल के बदलावों को ठीक करने में लगे रहते हैं, क्योंकि मशीन काम को “महसूस” करने के लिए बहुत अधिक कठोर है। आपने क्षमता के लिए सुरक्षा का मार्जिन खरीदा, लेकिन सटीकता के लिए त्रुटि-मार्जिन खो दिया।
किसी ब्रिज इन्फ्रास्ट्रक्चर प्रोजेक्ट पर बोली लगाने का अर्थ है 2-इंच मोटे गसेट और 30-फुट स्पैन वाले ब्लूप्रिंट देखना। प्रोक्योरमेंट टीम मौजूदा शॉप फ्लोर को देखती है, 750-टन ब्रेक देखती है, और घबरा जाती है। उपकरण सीमाओं के कारण किसी लाभदायक, कई मिलियन डॉलर के कॉन्ट्रैक्ट को ठुकराने का डर एक शक्तिशाली प्रेरक है। यह सही है कि किसी बहुत बड़े काम को ठुकराने की अवसर-लागत कभी-कभी निष्क्रिय पड़ी स्टील की लागत से अधिक हो सकती है। यह वास्तविक विकल्प-मूल्य समझदार लोगों को ऐसी क्षमता के लिए सात-अंकीय खरीद आदेश लिखने पर राज़ी कर देता है, जिसकी ज़रूरत उन्हें शायद साल में केवल दो बार पड़े।
यह डर भारी उपकरण की स्थापना के छिपे हुए गणित को नज़रअंदाज़ कर देता है। एक विशाल प्रेस ब्रेक के लिए विशाल फाउंडेशन चाहिए—अक्सर केवल पिट खुदाई, मिट्टी स्थिरीकरण और प्रबलित कंक्रीट पर ही लाखों डॉलर खर्च हो जाते हैं। इसके लिए अधिक एम्परेज वाली इलेक्ट्रिकल ड्रॉप्स, विशेष रिगिंग और कस्टम हेवी-ड्यूटी टूलिंग चाहिए, जिसकी लागत मानक V-डाई की कीमत से तीन गुना होती है। पूंजी का रिसाव इनवॉइस कीमत पर नहीं रुकता। यह आपके ओवरहेड में फैलता है, इमारत से होकर गुजरने वाले हर काम के लिए प्रति-घंटा शॉप रेट बढ़ा देता है, और आपको उस मानक काम पर कम प्रतिस्पर्धी बना देता है जो वास्तव में कारोबार को चालू रखता है।
किसी सामान्य हेवी फैब्रिकेशन शॉप के एक वर्ष के उत्पादन लॉग देखें। आम तौर पर आपको एक कठोर Pareto वितरण मिलेगा: 95% बेंड एक इंच से कम की मानक प्लेट मोटाइयों से जुड़े होते हैं, और केवल 5% अत्यधिक हेवी-प्लेट क्षेत्र में जाते हैं।
जब आप उस शीर्ष 5% को संभालने के लिए एक अकेला, मोनोलिथिक प्रेस ब्रेक खरीदते हैं, तो आप 95% को उसकी लागत उठाने पर मजबूर कर रहे होते हैं। ऑपरेटर ओवरहेड क्रेनों का उपयोग करते हुए अपेक्षाकृत सरल कामों के लिए विशाल टूल सेट करने में अतिरिक्त समय लगाते हैं। साइकिल टाइम धीमा हो जाता है क्योंकि 3,000-टन मशीन की रैम स्पीड स्वाभाविक रूप से एक फुर्तीली 500-टन यूनिट की तुलना में सुस्त होती है। यह जानने का मनोवैज्ञानिक आराम कि आप किसी युद्धपोत के hull को मोड़ सकते हैं, आपको इस वास्तविकता से अंधा कर देता है कि आप असल में tractor frames मोड़ रहे हैं, और पहले की तुलना में कम लाभप्रद ढंग से। आपने व्यवसाय को भविष्य-सुरक्षित नहीं किया है। आपने बस एक सैद्धांतिक ऑर्डर बुक का स्मारक बना दिया है, जबकि वास्तविक ऑर्डर बुक को बाधित कर दिया है।
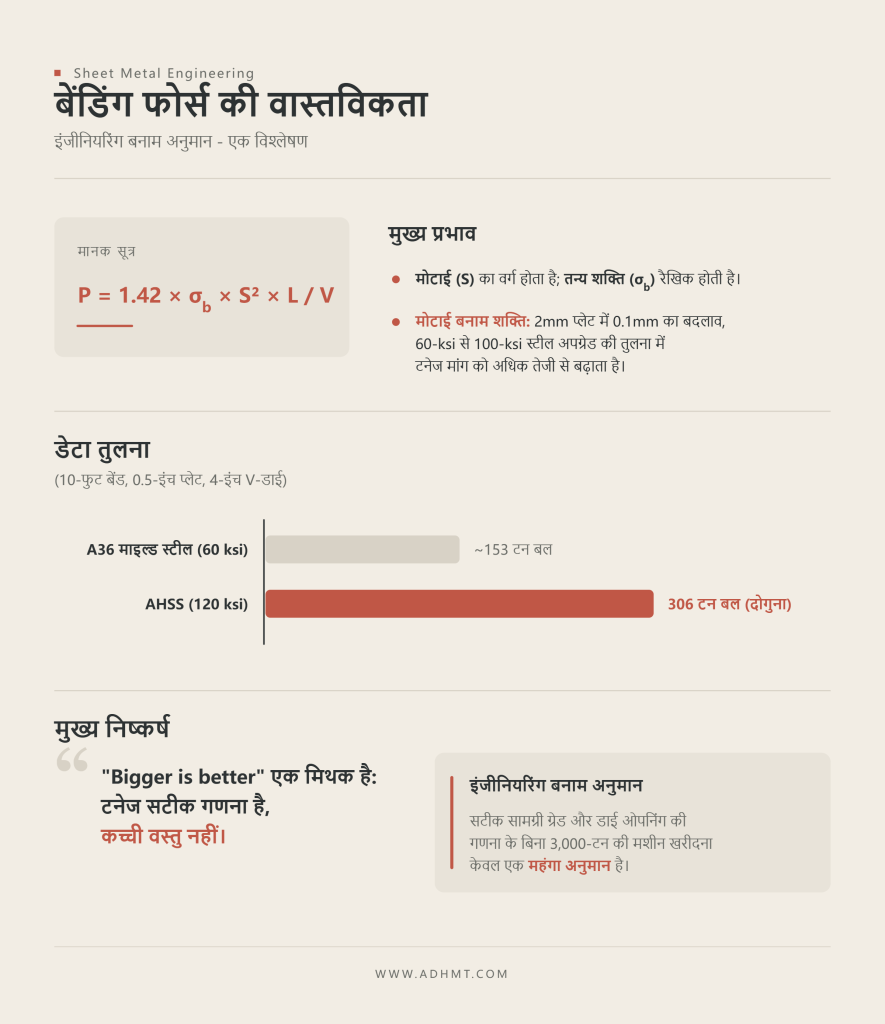
मानक bending force formula—P = 1.42 × σ_b × S² × L / V—एक कठोर गणितीय वास्तविकता दिखाता है, जो “bigger is better” उपकरण रणनीति को तोड़ देती है। चूंकि material thickness variable (S) का वर्ग लिया जाता है जबकि tensile strength (σ_b) linear होती है, इसलिए मानक 2mm प्लेट पर केवल 0.1mm मोटाई का उतार-चढ़ाव आपकी टनेज मांग को 60-ksi mild steel से 100-ksi high-strength steel पर अपग्रेड करने की तुलना में तेज़ी से बढ़ा देता है।
इंजीनियर भारी structural jobs के blueprints को नियमित रूप से देखते हैं और तुरंत एक massive machine को catch-all buffer के रूप में specify कर देते हैं। वे tonnage को गणना किए जाने वाले सटीक बल के बजाय जमा करके रखने योग्य raw commodity मानते हैं। 4-inch V-die पर 0.5-inch plate के standard 10-foot bend का हिसाब लगाएँ: यदि आप standard A36 mild steel (60 ksi) को मोड़ रहे हैं, तो formula लगभग 153 tons force बताता है। उसी exact 10-foot, half-inch plate को 120 ksi के Advanced High-Strength Steel (AHSS) से बदल दें, और आपकी आवश्यकता तुरंत दोगुनी होकर 306 tons हो जाती है। जब आप अपनी विशिष्ट material grades और die openings के exact multiplier effect को map किए बिना अंधाधुंध 3,000-ton brake खरीदते हैं, तो आप कोई engineered solution नहीं बना रहे होते। आप million-dollar budget के साथ अनुमान लगा रहे होते हैं। जब variables आपके tooling के नीचे लगातार बदलते रहते हैं, तो आप किसी machine की true limit कैसे calculate करते हैं?
Air bending में peak tonnage तब नहीं आता जब punch पहली बार metal को छूता है। यह external bend angle में लगभग 60 degrees पर पहुंचता है। जो operators और procurement teams initial penetration force के आधार पर machine capacity size करते हैं, वे अपने daily work के actual peak load को systematic रूप से underestimate करते हैं। इस blind spot की भरपाई के लिए, वे machine को oversize करते हैं, यानी इसके आसपास engineering करने के बजाय छिपे हुए load profile को ढकने के लिए excess capital का उपयोग करते हैं।
Bending methods इस गणित को और विकृत कर देते हैं। Coining, या full-depth forming, उसी material और thickness के लिए air bending की तुलना में तीन से पांच गुना tonnage मांगता है। फिर भी कई procurement specs सभी bending operations को एक ही, inflated tonnage requirement के अंतर्गत रख देते हैं। इससे उन shops के लिए भारी oversizing होती है जो मुख्य रूप से air bend करती हैं, और उन्हें coining-level forces के लिए भुगतान करना पड़ता है जिन्हें वे कभी deploy नहीं करेंगी। यदि bending method और angle dynamics चुपचाप peak load को dictate करते हैं, तो क्या होता है जब metal खुद नियम बदल देता है?
देश भर की shop walls पर लगे standard air-bending force charts mild steel के लिए 60,000-psi tensile strength baseline मानते हैं। Modern automotive और structural grades नियमित रूप से 80,000 से 120,000 psi के बीच चलते हैं। ये legacy charts linearly scale नहीं होते। Specific V-die ratio को recalculating किए बिना advanced high-strength steels (AHSS) पर mild steel के लिए rated massive press brake का उपयोग करना एक false capacity ceiling पैदा करता है।
आप सोच सकते हैं कि आपकी 2,500-टन मशीन आपको अधिक मोटी प्लेटें मोड़ने की स्वतंत्रता देती है, लेकिन 120-ksi स्टील के सामने आपकी प्रभावी कार्य सीमा बहुत तेजी से घट जाती है। आप वास्तव में अपनी मोटाई क्षमता को बढ़ा नहीं रहे होते; आप केवल आधुनिक स्टील मिश्रण की yield strength से निपटने के लिए अपनी मशीन की rated tonnage खपा रहे होते हैं। material grade की समस्या हल करने के लिए अधिक raw tonnage खरीदना एक महंगा अस्थायी उपाय है, जो die opening की physics को नज़रअंदाज़ करता है। जब आप उस सामग्री की tensile strength को ध्यान में रखते हैं जिसे आप वास्तव में bend कर रहे हैं, तो वह सबसे बड़ा एकल multiplier कौन-सा है जो बाकी capacity calculation को बढ़ा देता है?
Workpiece width (formula में L) एक सीधा, linear multiplier है। bend length को 10 feet से 20 feet करने पर force requirement तुरंत दोगुनी हो जाती है। खरीदार material thickness और V-die openings पर अत्यधिक ध्यान देते हैं, और width को एक secondary variable मानते हैं जो बस machine bed की physical length तय करता है। इससे heavy fabrication में सबसे आम और विनाशकारी capital mistake होती है: केवल इसलिए 40-foot, 4,000-ton monolithic brake खरीद लेना क्योंकि shop कभी-कभी 40-foot plates bend करती है।
जब कोई operator उस 40-foot bed के केंद्र में एक standard 10-foot part रखता है, तो वह ऐसे frame पर भारी, localized force लगाता है जिसे अपने पूरे span में load distribute करने के लिए design किया गया है। machine के पास tonnage तो है, लेकिन उसे छोटी width पर लगाने की physics ram को bow कर देती है। automated crowning system, full-length load की अपेक्षा करते हुए, आक्रामक रूप से overcorrect करता है और bend angle को खराब कर देता है। आपने ऐसी machine के लिए लाखों खर्च किए जो 40-foot plate bend कर सकती है, लेकिन फिर पता चलता है कि वह 10-foot plate को accurately bend नहीं कर सकती। यदि monolithic frame बदलती part widths में force को efficiently distribute नहीं कर सकता, तो आप standard production को खराब किए बिना extreme jobs को कैसे handle करते हैं?
यदि एक single monolithic frame अलग-अलग part widths में force को physically efficiently distribute नहीं कर सकता, तो standard production को खराब किए बिना extreme jobs handle करने का एकमात्र तरीका monolith को पूरी तरह छोड़ना है। इसका mathematical solution tandem architecture है—दो या अधिक right-sized machines को link करना, जो 40-foot plate के लिए synchronize हो सकें और फिर decouple होकर standard 10-foot parts को स्वतंत्र रूप से चला सकें। इसी gap में ADH Machine Tool का CNC-based bending portfolio practical next step बनता है; long-plate synchronization और रोज़मर्रा की bending efficiency को एक ही fleet logic में समझने के लिए आप टैंडम प्रेस ब्रेक समाधान देख सकते हैं। लेकिन यह समझने के लिए कि यह fleet approach क्यों अनिवार्य है, पहले आपको एक single massive anchor पर निर्भर रहने की exact mechanical penalty को मापना होगा। Manufacturers maximum tonnage को future-proofing safety net की तरह देखते हैं। shop floor पर वही safety net precision tax की तरह काम करता है, और आपके द्वारा उसके माध्यम से चलाए जाने वाले हर standard part की accuracy को systematically degrade करता है।
जब आप 20-foot, 2,000-ton press brake पर 4-foot, 1/4-inch plate को center करते हैं, तो machine उसे bend करने के लिए आवश्यक hydraulic pressure को मुश्किल से register करती है। फिर भी, ram का physical steel उस छोटे tooling footprint के आसपास point load के नीचे bridge की तरह bow करता है। Trumpf जैसे manufacturers के application data से पुष्टि होती है कि large-press accuracy failures शायद ही कभी force problem होते हैं; वे load location और unsupported bed length के कारण पैदा होने वाली geometry problem होते हैं।
Press brake मूल रूप से एक विशाल C-frame है, जो load के तहत stiff spring की तरह behave करता है। जब एक massive frame को उसके center में अत्यधिक concentrated, low-tonnage load के अधीन किया जाता है, तो ram और bed के unsupported ends उस smooth, predictable arc में deflect नहीं करते जिसके लिए machine को engineer किया गया था। भारी steel structure localized pressure का unevenly विरोध करता है। perfect linear bend के बजाय, frame में microscopic twisting होती है जो सीधे workpiece में translate हो जाती है। आपने capability guarantee करने के लिए एक massive anchor खरीदा, लेकिन उसके sheer physical dimensions उसे वहां बहुत rigid बना देते हैं जहाँ उसे नहीं होना चाहिए, और ठीक वहाँ बहुत flexible जहाँ आपको tight tolerance बनाए रखने की जरूरत होती है।
पूरे उद्योग में मानक प्रेस ब्रेक सटीकता बेंड कोणों के लिए लगभग +/-0.5 डिग्री और रैखिक पोजिशनिंग के लिए +/-0.1 मिलीमीटर होती है। मानक काम कर रही किसी मेगा-मशीन पर इन आधार-स्तरों को हासिल करना लगभग असंभव है, क्योंकि हाइड्रॉलिक और मैकेनिकल क्षतिपूर्ति प्रणालियाँ अपनी रेटेड क्षमता के 40% से नीचे जिस तरह व्यवहार करती हैं।
स्वचालित क्राउनिंग सिस्टम निचले बेड के केंद्र को ऊपर की ओर धकेलने के लिए बनाए जाते हैं, ताकि ऊपरी रैम के स्वाभाविक रूप से नीचे की ओर झुकने की भरपाई की जा सके। ये सिस्टम मशीन की अधिकतम टनेज से जुड़ी एक अनुपातिक वक्र के आधार पर अपनी प्रतिरोधी शक्ति की गणना करते हैं। जब आप 2,000-टन ब्रेक को 15% क्षमता पर चलाते हैं, तो हाइड्रॉलिक प्रोपोर्शनल वाल्व मुश्किल से खुलना शुरू करते हैं। वे अपने इष्टतम रिज़ॉल्यूशन बैंड के बाहर काम करते हैं और भारी संरचनात्मक विक्षेपण के लिए कैलिब्रेट किए गए क्राउनिंग सिस्टम को कम-दबाव डेटा देते हैं। मशीन अत्यधिक आक्रामक ढंग से ओवरकम्पेन्सेट करती है और लगाए जा रहे वास्तविक लोड की तुलना में बेड के केंद्र को बहुत अधिक ऊपर धकेल देती है। आपकी सटीक यांत्रिक हानि यह है: प्रलेखित OEM सटीकता विनिर्देश दिखाते हैं कि किसी विशाल फ्रेम को 20% क्षमता से नीचे चलाने पर मानक 10-फुट स्पैन में नियमित रूप से +/- 1.5 से 2.5 डिग्री का कोण विचलन आ जाता है—जो स्वीकार्य उद्योग सहनशीलता से पाँच गुना तक है। परिणाम एक डोंगी-आकार का बेंड होता है: बीच में अधिक बेंड, सिरों पर कम बेंड। कच्ची ताकत साफ़ तरीके से नीचे स्केल नहीं होती; यह एक गतिशील टॉलरेंस समस्या पैदा करती है, जिससे ऑपरेटरों को शिम और मैनुअल ओवरराइड के साथ जूझना पड़ता है।
आधुनिक लाइट-गेज सामग्री और उन्नत उच्च-शक्ति स्टील में स्प्रिंगबैक की बहुत अधिक परिवर्तनशीलता होती है। उसी पैलेट से ली गई 14-गेज स्टील की दो शीट रोलिंग दिशा और आंतरिक तनाव के आधार पर अलग-अलग तरह से स्प्रिंगबैक कर सकती हैं। इससे निपटने के लिए सूक्ष्म नियंत्रण चाहिए—विशेष रूप से सीधा रैम एलाइनमेंट, उच्च-रिज़ॉल्यूशन एनकोडर, और क्लोज्ड-लूप सक्रिय कोण मापन, जो वास्तविक समय में पंच की गहराई समायोजित करता है।
4,000-टन का मोनोलिथिक फ्रेम इन सटीकता नियंत्रणों के विरुद्ध सक्रिय रूप से काम करता है। नीचे की ओर चल रहे 60,000-पाउंड स्टील रैम का भारी द्रव्यमान और जड़त्व सक्रिय स्प्रिंगबैक क्षतिपूर्ति के लिए आवश्यक तेज़, माइक्रो-मिलीमीटर प्रतिक्रिया नहीं दे सकता। जब कोई लेज़र सेंसर बेंड के बीच में 0.2-डिग्री की त्रुटि पहचानता है, तो विशाल हाइड्रॉलिक सिलिंडर लक्ष्य से आगे निकले बिना उसे सुधारने के लिए अपना समायोजन पर्याप्त सटीकता से हल्का नहीं कर पाते। मशीन फुर्तीली होने के लिए बस बहुत भारी है। आप शीट मेटल के एक टुकड़े को जोर से पीटकर उच्च-सटीकता अनुपालन में नहीं ला सकते। यदि कच्ची ताकत स्वभावतः उन हल्के, मानक कामों में विफल होती है जो आपके राजस्व का बड़ा हिस्सा बनाते हैं, तो आपको अपने शॉप फ्लोर की संरचना पर पूरी तरह फिर से विचार करना पड़ता है।
हल्के कामों में मोनोलिथिक फ्रेम के विफल होने की यांत्रिक वास्तविकता शॉप मालिकों के सामने एक गणितीय अनिवार्यता रखती है: आपको अपने भारी-प्लेट अपवादों को दैनिक उत्पादन से अलग करना होगा। दो सही आकार की मशीनों को सिंक्रनाइज़्ड टैंडम सेटअप में जोड़ने से आप 40-फुट प्लेट के लिए बलों को मिला सकते हैं, फिर उन्हें अलग करके मानक 10-फुट पार्ट्स स्वतंत्र रूप से चला सकते हैं। लेकिन इस फ्लीट दृष्टिकोण का मूल्यांकन करने के लिए चमकदार विक्रेता ब्रोशरों से आगे देखना आवश्यक है। टैंडम मशीनें बेंडिंग भौतिकी को जादुई रूप से समाप्त नहीं करतीं; वे बस विशाल स्टील फ्रेम की संरचनात्मक सीमाओं के बदले सॉफ़्टवेयर सिंक्रनाइज़ेशन की डिजिटल जटिलता स्वीकार करती हैं।
बेंडिंग विशेषज्ञों का मार्गदर्शन लगातार बताता है कि एक सिंगल विशाल फ्रेम एक अबाधित कार्यक्षेत्र और सरल पार्ट हैंडलिंग प्रदान करता है। यदि आपकी सुविधा शिपबिल्डिंग के लिए 40-फुट, 2-इंच-मोटी स्टील सेक्शन दिन में 24 घंटे रोल करती है, तो 5,000-टन मोनोलिथ सही उपकरण है। पूर्णतः भारी-प्लेट वातावरण में लचीलापन अप्रासंगिक है; ऐसे मामलों में ADH Machine Tool का CNC-आधारित लार्ज प्रेस ब्रेक जैसे समाधान भारी बेंडिंग क्षमता और नियंत्रित उत्पादन-प्रवाह के बीच व्यावहारिक पुल बनाते हैं। मोनोलिथिक फ्रेम में कोई केंद्र स्प्लाइस पॉइंट नहीं होता, इसलिए दो अलग-अलग CNC के बीच सॉफ़्टवेयर इंटरपोलेशन की आवश्यकता शून्य होती है।
इसके विपरीत, टैंडम सेटअप एक स्थायी यांत्रिक जोड़ पेश करते हैं। Bystronic जैसे निर्माताओं के अनुप्रयोग डेटा से स्पष्ट होता है कि दो जुड़ी हुई मशीनों पर किसी पार्ट को चलाने से वर्कपीस को समकालिकरण चर के दूसरे सेट को भी सहना पड़ता है। दो अलग-अलग हाइड्रोलिक सिस्टम, दो क्राउनिंग प्रोफाइल और रैम एनकोडर के दो सेट बिल्कुल मेल खाने चाहिए। यदि आपका उत्पाद मिश्रण पूरी तरह भारी, लंबे स्पैन वाले काम का है और आप मानक जॉब चलाने के लिए टैंडम मशीनों को वास्तव में कभी अलग नहीं करते, तो आपने लचीलापन नहीं खरीदा है। आपने बस बीच में एक स्थायी कमजोर बिंदु वाली अधिक जटिल एकल मशीन खरीदी है। टैंडम गणित निवेश पर प्रतिफल तभी देता है जब आपके शॉप फ्लोर को फ्लीट को अलग-अलग करने की फुर्ती की आवश्यकता हो।
औद्योगिक रखरखाव अर्थशास्त्र पर 2024 की NIST रिपोर्ट एक कठोर वास्तविकता को रेखांकित करती है: सुविधा प्रबंधक भारी मशीनरी की वास्तविक लाइफसाइकल और इंस्टॉलेशन लागत का अनुमान लगातार इसलिए गलत लगाते हैं क्योंकि वे इन्फ्रास्ट्रक्चर को एक पूर्वानुमेय लाइन आइटम मानते हैं। जब कोई विक्रेता 3,000-टन प्रेस ब्रेक का कोटेशन देता है, तो वह संख्या स्टील, हाइड्रोलिक्स और CNC को कवर करती है। यह इस तथ्य को पूरी तरह नजरअंदाज करती है कि आप तीन मिलियन पाउंड के केंद्रित बल को साधारण छह-इंच कंक्रीट शॉप फ्लोर पर बस बोल्ट नहीं कर सकते। मशीन को स्लैब में दरार डालने और अपने ही परिचालन भार के तहत जमीन में धंसने से रोकने के लिए, आपको अपनी सुविधा की भूगर्भीय संरचना बदलनी पड़ती है।
एक मेगा-मशीन की ज्यामिति पर नजर डालें। 40-फुट लोअर बेड को 3,000 टन दबाव के नीचे झुकने से रोकने के लिए मशीन को एक विशाल निचले संरचनात्मक वेब की आवश्यकता होती है। यह वेब जमीन के ऊपर नहीं बैठता; यह फ्लोर लाइन से 10 से 15 फीट नीचे तक फैला होता है। आप केवल एक मजबूत पैड नहीं डाल रहे हैं। आप एक बेसमेंट खोद रहे हैं।
किसी मौजूदा, चालू सुविधा के भीतर 15-फुट पिट की खुदाई करना एक लॉजिस्टिक दुःस्वप्न है। यदि आपकी शॉप ऊंचे जलस्तर पर स्थित है, तो अब आप अपने निचले हाइड्रोलिक्स को सूखा रखने के लिए एक जलरोधी पनडुब्बी हुल बना रहे हैं। यदि आपको आठ फीट पर बेडरॉक मिल जाता है, तो आपकी इंस्टॉलेशन समय-सीमा विशेष ब्लास्टिंग या कोर ड्रिलिंग के तीन महीनों से बढ़ गई है। मशीन का फुटप्रिंट सुविधा की वास्तुकला तय करता है, जिससे आपको अपने उत्पादन लेआउट को एक ही, अचल खाई के इर्द-गिर्द स्थायी रूप से एंकर करना पड़ता है।
मशीन के जमीन में स्थापित हो जाने के बाद, उसे चलाने की भौतिकी एक नया आवर्ती दंड जोड़ती है। 3,000 टन बल उत्पन्न करने के लिए उच्च दबाव पर भारी मात्रा में हाइड्रोलिक फ्लूइड को चलाना पड़ता है, जिससे अत्यधिक गर्मी पैदा होती है। एक मानक 200-टन ब्रेक में शायद 150 गैलन तेल हो और वह साधारण एयर-कूल्ड हीट एक्सचेंजर पर निर्भर करे। 3,000-टन मोनोलिथ पूरी तरह अलग पैमाने पर काम करता है, जिसमें अक्सर 2,000 गैलन से अधिक क्षमता वाले रिजर्वायर की आवश्यकता होती है।
इतनी अधिक मात्रा में फ्लूइड को मैनिफोल्ड से गुजारने पर ऐसा थर्मल लोड बनता है जिसे मानक शॉप एयर दूर नहीं कर सकती। आपको समर्पित औद्योगिक चिलर की पाइपिंग करनी पड़ती है। इसके अलावा, लगातार उच्च-ताप चक्रों में हाइड्रोलिक तेल खराब होता है। जब किसी मानक मशीन को ऑयल फ्लश की जरूरत होती है, तो इसमें कुछ सौ डॉलर लगते हैं और एक दोपहर लगती है। जब 2,000-गैलन मेगा-मशीन को उसका निर्धारित फ्लूइड रिप्लेसमेंट चाहिए होता है, तो आप टैंकर ट्रक से तेल खरीद रहे होते हैं और विशेष खतरनाक अपशिष्ट निपटान के लिए भुगतान कर रहे होते हैं। यही वह सटीक पूर्वानुमान जाल है जिसके बारे में NIST डेटा चेतावनी देता है: आधारभूत परिचालन लागत टनेज के साथ रैखिक नहीं, बल्कि घातीय रूप से बढ़ती है।
अंतिम छिपा हुआ गुणक आपके यूटिलिटी इन्फ्रास्ट्रक्चर पर असर डालता है। एक मेगा-मशीन को हाई-वोल्टेज पावर ड्रॉप्स की आवश्यकता होती है, जो अक्सर एक मानक भारी फैब्रिकेशन बे की मौजूदा क्षमता से अधिक होते हैं, इसलिए नए ट्रांसफॉर्मर और उन्नत स्विचगियर की जरूरत पड़ती है। विद्युत उन्नयन को पिट की खुदाई, कस्टम poured-in-place कंक्रीट फाउंडेशन और औद्योगिक चिलर्स के साथ जोड़ दें, तो सुविधा की तैयारी की लागत नियमित रूप से प्रेस ब्रेक की खरीद कीमत के बराबर या उससे अधिक हो जाती है।
यह इन्फ्रास्ट्रक्चर झटका मशीन के आवश्यक निवेश प्रतिफल को मूल रूप से बदल देता है। Manufacturing Engineering के डेटा से पता चलता है कि जब किसी मशीन का उपयोग उसकी इष्टतम क्षमता से कम पर किया जाता है, तो Overall Equipment Effectiveness (OEE) गिर जाता है। यदि आप प्रेस ब्रेक पर दो मिलियन डॉलर खर्च करते हैं और उसे रखने के लिए अपनी इमारत में बदलाव परอีก दो मिलियन डॉलर खर्च करते हैं, तो उस वर्क सेल को अपने अमॉर्टाइज्ड फुटप्रिंट पर सिर्फ ब्रेक-ईवन करने के लिए भारी-प्लेट, उच्च-मार्जिन वाले काम लगातार चलाने होंगे। जब वह विशाल, महंगा एंकर भारी काम सूख जाने के कारण 1/4-इंच ब्रैकेट मोड़ने को मजबूर होता है, तो वह केवल टननेज बर्बाद नहीं कर रहा होता—वह सक्रिय रूप से आपकी शॉप की लाभप्रदता को नष्ट कर रहा होता है। केवल आकार खलनायक नहीं है, लेकिन 3,000-टन मोनोलिथ के स्थायी इन्फ्रास्ट्रक्चर के लिए प्रतिबद्ध होना आपको कैपिटल डेल्टा की गणना करने पर मजबूर करता है: फाउंडेशन और यूटिलिटी अपग्रेड पर खर्च किए गए मिलियन, आपके ऑर्डर बुक के उस वास्तविक प्रतिशत से विभाजित, जिसे अधिकतम टननेज की आवश्यकता होती है।
जब आप उस कैपिटल-डेल्टा गणना को यथार्थवादी उत्पादन शेड्यूल के सामने रखते हैं, तो गणित अनिवार्य रूप से पूरी क्षमता-स्पेक्ट्रम के स्वामित्व से दूर और सही आकार की फ्लीट आर्किटेक्चर की ओर इशारा करता है, जहाँ भारी फैब्रिकेशन का स्वीट स्पॉट 1,500 और 2,500 टन के बीच आता है। यह रेंज गंभीर औद्योगिक प्लेट संभालने के लिए पर्याप्त कच्ची शक्ति देती है, जबकि भौतिक फुटप्रिंट—और पूंजीगत व्यय—को वास्तविकता के दायरे में रखती है। लेकिन इस स्वीट स्पॉट तक पहुँचने के लिए “what if” खरीद मानसिकता को छोड़ना आवश्यक है।
यदि आप इसी क्षमता-रेंज को अपनी जॉब मिक्स के विरुद्ध ठोस रूप से जाँचना चाहते हैं, तो ADH Machine Tool के डाउनलोड योग्य तकनीकी संसाधन उपयोगी अगला कदम हो सकते हैं; कंपनी के 50 से अधिक बिक्री और सेवा बिंदु तथा 100 से अधिक देशों/क्षेत्रों में उपस्थिति क्षमता-चयन के बाद सपोर्ट और उपलब्धता पर भी व्यावहारिक संदर्भ देती है।
विक्रेता आपको आपके बिल्कुल सबसे खराब संभावित परिदृश्य के लिए आकार दी गई मशीन बेचना पसंद करते हैं। यह शॉप-फ्लोर भौतिकी पर आधारित एक गणितीय जाल है। टननेज सामग्री की मोटाई के वर्ग के अनुपात में बढ़ता है। अपनी प्लेट की मोटाई को एक-चौथाई इंच से आधा इंच करने पर आवश्यक बल दोगुना नहीं होता। वह चार गुना हो जाता है।
यदि आपकी दैनिक जॉब मिक्स का 80% आधा-इंच माइल्ड स्टील से बना है, तो 1,500-टन मशीन उस काम को पूरे दिन लाभप्रद ढंग से निपटा देगी। लेकिन यदि कोई ग्राहक कभी-कभार एक-इंच प्लेट मांगता है, तो द्विघात गणित अचानक एक दैत्याकार मशीन की मांग कर देता है। उस दैत्य को खरीदने का मतलब है आपके शेड्यूल के एक छोटे से हिस्से को पकड़ने के लिए दोगुनी पूंजी खर्च करना। इससे भी बदतर, नेमप्लेट क्षमता भ्रामक होती है। मानक माइल्ड स्टील मोड़ने वाली 2,500-टन मशीन जैसे ही आप स्टेनलेस पर स्विच करते हैं, अपनी प्रभावी शक्ति का एक बड़ा हिस्सा खो देती है, क्योंकि उसके लिए 1.7 तक के formability multiplier की आवश्यकता होती है। यदि आप अपनी मशीन को संभावित मोटाइयों और सामग्रियों के 100% को कवर करने के लिए आकार देते हैं, तो आप अपनी दैनिक औसत जॉब आवश्यकता से तीन स्तर बड़ी मशीन खरीद रहे हैं। 80% coverage rule आपको अपनी वास्तविक, ऐतिहासिक जॉब मिक्स को मैप करने और एक कठोर सीमा खींचने के लिए बाध्य करता है; इसी बिंदु पर ADH Machine Tool का CNC-आधारित bending पोर्टफोलियो, जैसे CNC प्रेस ब्रेक समाधान, क्षमता को अनुमान के बजाय वास्तविक उपयोग, दक्षता और repeatable bending precision से जोड़ने का व्यावहारिक अगला कदम बनता है।
आप वह मशीन खरीदते हैं जो 80% काम को अधिकतम दक्षता के साथ संभालती है, और बाकी को जाने देते हैं।
जब वह 20% आउट्लायर जॉब आपकी मेज पर आ जाती है और आपके पास केवल 2,000-टन मशीन होती है, तो क्या होता है? आप अपनी भौतिकी बदलते हैं। टननेज लचीलापन मुख्य रूप से आपकी टूलिंग रणनीति से आता है, न कि आपके हाइड्रॉलिक सिलिंडरों से।
प्लेट को मोड़ने के लिए आवश्यक बल का डाई की चौड़ाई से रैखिक व्युत्क्रम संबंध होता है। यदि आप अपने V-die opening को चार इंच से बढ़ाकर आठ इंच कर देते हैं, तो आवश्यक टननेज ठीक आधा हो जाता है। हाँ, इससे मोड़ का अंदरूनी रेडियस बढ़ता है। हाँ, इससे प्लेट के किनारे पर बिना मुड़ा हुआ बड़ा फ्लैट हिस्सा रह जाता है। लेकिन यदि ग्राहक का प्रिंट इसकी अनुमति देता है, तो चौड़ी डाई 1,500-टन press brake को 3,000-टन मशीन का काम करने देती है।
जब प्रिंट कठोर हो, तो आप प्रक्रिया की लचीलापन देखते हैं। एक बड़े, जटिल प्रोफ़ाइल को एक ही पास में मोड़ने के लिए peak tonnage चाहिए। उसी प्रोफ़ाइल को multi-pass operation में तोड़ना—material को छोटे-छोटे increments में bumping करते हुए—बल की सीमा को बहुत कम कर देता है। इसमें अधिक समय लगता है। इसमें operator handling अधिक चाहिए। लेकिन किसी दुर्लभ काम पर अतिरिक्त तीस मिनट का श्रम, उस multi-million-dollar mega-machine को amortize करने की तुलना में बेहद सस्ता है जो उसी खास profile का इंतज़ार करते हुए निष्क्रिय पड़ी रहती है।
आखिरकार, आपके सामने ऐसा काम आएगा जिसे tooling tricks हल नहीं कर सकतीं। thick-gauge high-strength steel में tight-radius channel के लिए form tooling चाहिए, जो आवश्यक air-bending force को तुरंत तीन गुना कर देता है। आपकी 2,000-टन मशीन बस यह नहीं कर सकती।
यहीं shop owners घबरा जाते हैं।
उन्हें काम लौटाना पसंद नहीं होता। लेकिन आइए hard ROI math देखें। यदि 2,000-टन sweet-spot machine से 4,000-टन monolith में upgrade करने पर capital और foundation work में अतिरिक्त दो million dollars खर्च होते हैं, तो केवल upgrade पर break even करने के लिए आपको कितने extreme-bending jobs जीतने होंगे? उन outliers को specialized heavy-plate shop को sub-contract करने से उस specific job का margin घटता है। इससे आपका pride आहत होता है। लेकिन महीने में एक बार partner shop को premium देना, ऐसी capability के लिए permanent, seven-figure debt load उठाने से गणितीय रूप से बेहतर है जिसे आप शायद ही इस्तेमाल करते हैं। Extremes को outsource करना आपकी core profitability की रक्षा करता है। यह आपके floor को agile रखता है। सबसे महत्वपूर्ण, यह आपके capital को उस automation और software में निवेश करने के लिए मुक्त करता है जो आपके 80% sweet spot को बहुत अधिक efficient बनाता है।
आपने अभी अपने heavy plate work के बड़े हिस्से को संभालने के लिए 2,000-टन मशीन पर एक स्पष्ट सीमा खींची है। यह निर्णय आपके पास capital का multi-million-dollar ढेर छोड़ता है, जो 4,000-टन monolith के लिए foundation pit में दफन नहीं हुआ। तत्काल प्रश्न यह है कि इसे कहाँ लगाया जाए। आप उन funds को सीधे software और automation में लगाते हैं जो आपकी sweet-spot machine को अजेय बनाते हैं। Offline programming software, automated tool changers, और laser angle measurement systems के साथ जोड़ी गई right-sized brake हर महत्वपूर्ण metric पर bare-bones mega-machine से अधिक उत्पादन करेगी। Maximum tonnage अज्ञात के विरुद्ध एक static defense है। Matched thinking एक active offense है, जिसमें आवश्यक exact hydraulic force को digital agility के साथ जोड़ा जाता है ताकि ram चलता रहे।
Vendors maximum capacity को एक fixed, reliable envelope मानकर future-proofing बेचते हैं। Shop-floor physics कुछ और ही बताती है। Cincinnati Incorporated जैसे manufacturer की standard capacity chart देखें। standard material के 21.7 feet को air-bend करने के लिए rated machine अचानक 12.8-foot usable envelope तक गिर जाती है, जैसे ही आप higher formability factor वाले material पर switch करते हैं। Max tonnage एक moving target है, जिसे पूरी तरह material yield strength और आपके चुने हुए bend method आकार देते हैं। Undefined future के लिए excess capacity खरीदना इस बात को नज़रअंदाज़ करता है कि alloy specifications बदलते ही वह capacity कितनी जल्दी evaporate हो जाती है।
टननेज की यह अंधी दौड़ आपकी शॉप-फ्लोर की मूल ज्यामिति को भी बदल देती है। मानक V-die नियम के अनुसार ओपनिंग सामग्री की मोटाई से लगभग आठ गुना होनी चाहिए। 0.125-इंच शीट के लिए 1-इंच डाई चाहिए। लेकिन मेगा-मशीन बेचने पर जोर देने वाला विक्रेता तुरंत बताएगा कि डाई को चौड़ा करने से आवश्यक टननेज घटता है, और इस तरह वह आपको बड़े आकार के रैम को उचित ठहराने के लिए बड़े आकार की टूलिंग इस्तेमाल करने की ओर सूक्ष्म रूप से प्रेरित करेगा। यह छिपा हुआ समझौता आपके इनसाइड बेंड रेडियस को बढ़ाता है और न्यूनतम फ्लैंज लंबाई को बदल देता है। आप अब सिर्फ अनुपयोगी क्षमता नहीं खरीद रहे होते; आप उस मशीन के अनुकूल होने के लिए, जिसकी आपको कभी जरूरत ही नहीं थी, अपने मानक पार्ट्स की सटीकता और ज्यामिति को सक्रिय रूप से खराब कर रहे होते हैं। वास्तविक वृद्धि अनुमान विशिष्ट आगामी कॉन्ट्रैक्ट्स को मैप करते हैं। विक्रेता की अपसेलिंग डर को मैप करती है।
ऐसे दुर्लभ मामले होते हैं जहाँ ओवरसाइजिंग दिखावे के बजाय विवेकपूर्ण बीमा होती है। हर चक्र में ब्रेक को उसकी रेटेड क्षमता के 100% तक धकेलना रैम को विकृत करेगा, टूलिंग को नुकसान पहुँचाएगा, और ऑपरेटर के लिए गंभीर सुरक्षा जोखिम पैदा करेगा। आपको एक यांत्रिक सुरक्षा मार्जिन चाहिए। लेकिन हाइड्रॉलिक्स की रक्षा के लिए जानबूझकर रखा गया 20% बफर, सिर्फ सुरक्षित महसूस करने के लिए आवश्यक टननेज से दोगुना खरीदने से पूरी तरह अलग है।
क्षमता योजना तब विफल होती है जब इंजीनियर इसे कैटलॉग से खरीदारी करने जैसा अभ्यास मानते हैं। यह पूंजी आवंटन की समस्या है। बेकार पड़े रहने वाले लोहे पर खर्च किया गया हर डॉलर, थ्रूपुट बढ़ाने वाली तकनीक से छीना गया डॉलर है। यदि आप अपनी मशीन को अपने औसत जॉब मिक्स के अनुरूप चुनते हैं, तो बची हुई पूंजी भारी प्लेट के लिए रोबोटिक पार्ट-मैनिपुलेटर खरीदती है, जिससे तीन लोगों की हैंडलिंग टीम घटकर एक ऑपरेटर रह जाती है। यह डायनामिक क्राउनिंग सिस्टम खरीदती है, जो लंबे बेंड्स पर पहली बार में ही सटीकता की गारंटी देते हैं। आप सैद्धांतिक बल के लिए भुगतान करना बंद करते हैं और वास्तविक वेग के लिए भुगतान शुरू करते हैं।
विक्रेता आपकी ऑर्डर बुक के शीर्ष 5% को बेचना पसंद करते हैं, और विशाल टननेज को एक सक्षम शॉप के स्टेटस सिंबल के रूप में पेश करते हैं। लेकिन वास्तविक इंजीनियरिंग नेमप्लेट को नजरअंदाज करती है और पूंजीगत खर्च को आपके वास्तविक बेंडिंग कर्व से मिलाती है। अपने अगले प्रेस ब्रेक पर ठोस ROI निर्णय पाने के लिए, परचेज ऑर्डर रोक दें और यह तीन-चरणीय पूंजी आवंटन परीक्षण चलाएँ:
पहला, अपने 80वें-पर्सेंटाइल जॉब को मैप करें। पिछले 36 महीनों का अपना वास्तविक उत्पादन डेटा निकालें, और सेल्स टीम की काल्पनिक पाइपलाइन को नजरअंदाज करें। यदि आपके भारी प्लेट कार्य का 80% एक मानक बेड पर 1,500 टन या उससे कम मांगता है, तो वही आपकी बेसलाइन मशीन आवश्यकता है।
दूसरा, इन्फ्रास्ट्रक्चर डेल्टा की गणना करें। 4,000-टन के मोनोलिथ के लिए आवश्यक 15-फुट फाउंडेशन पिट, विशेष रिगिंग, हाई-वोल्टेज इलेक्ट्रिकल अपग्रेड और क्रेन क्षमता की लागत निकालें। इसकी तुलना सही आकार की मशीन या टैंडम सेटअप की मानक फ्लैट-फ्लोर स्थापना से करें। यही डेल्टा ओवरबाइंग के लिए आपका छिपा हुआ दंड है।
तीसरा, आउटसोर्सिंग ब्रेक-ईवन चलाएँ। मशीन की कीमत के अंतर और इन्फ्रास्ट्रक्चर डेल्टा से बची हुई पूंजी लें। गणना करें कि आपकी नौकरियों के उस चरम शीर्ष 20% को आउटसोर्स करने में कितने साल लगेंगे कि वे ठीक वही बचत समाप्त कर दें। मैं जितने लगभग हर शॉप-फ्लोर ऑडिट करता हूँ, उनमें ब्रेक-ईवन पॉइंट उपकरण के डेप्रिसिएशन लाइफसाइकिल से काफी आगे तक खिंच जाता है।
आप अज्ञात परिवर्तनीयों से खुद को बचाने के लिए मेगा-मशीन नहीं खरीदते। आप सही आकार की या टैंडम आर्किटेक्चर इसलिए खरीदते हैं क्योंकि गणित साबित करता है कि वे ही एकमात्र लाभदायक विकल्प हैं। परीक्षण चलाएँ, अपना मार्जिन सुरक्षित रखें, और निर्णय संख्याओं को लेने दें।
