200-टन प्रेस ब्रेक क्षमता: बल, मोटाई और मशीन चयन
200-टन प्रेस ब्रेक कब पर्याप्त होता है? 200-टन प्रेस ब्रेक तब पर्याप्त होता है, जब गणना किया गया बेंडिंग बल…

पिछले महीने, मैं एक भारी-फैब्रिकेशन सुविधा में गया, जहाँ हाल ही में डिलीवर किया गया 1,200-टन प्रेस ब्रेक पहले से ही विफल हो रहा था। प्लांट मैनेजर उच्च-यील्ड प्लेट के दो-टन के एक टुकड़े को देख रहा था, जो बुरी तरह सहनशीलता सीमा से बाहर था, जबकि ऑपरेटर डाई को शिम करने की कोशिश में लगे थे। प्रोक्योरमेंट टीम को कागज पर ठीक वही मिला था जो उन्होंने ऑर्डर किया था—सही नाममात्र टनेज, निर्दिष्ट बेड लंबाई, और नवीनतम मल्टी-एक्सिस CNC कंट्रोल।
फिर भी उनका सात-अंकीय निवेश पहले से ही एक बड़ा बॉटलनेक बन चुका था। क्यों? क्योंकि उन्होंने एक हेवी-प्लेट प्रोडक्शन सेल को इंजीनियर करने के बजाय एक स्टैंडअलोन मशीन टूल खरीदा था।
1,200-टन प्रेस ब्रेक को नाममात्र-टनेज मशीन के बजाय एक इंजीनियर्ड प्रोडक्शन सेल के रूप में निर्दिष्ट करें, क्योंकि खरीद तभी सफल होती है जब कोटेशन तुलना शुरू होने से पहले बेंड केस, फाउंडेशन, हैंडलिंग, सुरक्षा, कंट्रोल और लाइफसाइकल अर्थशास्त्र को साथ मिलकर डिजाइन किया जाता है। इसी संदर्भ में लार्ज प्रेस ब्रेक समाधान को केवल मशीन विकल्प नहीं, बल्कि क्षमता, वर्कफ्लो और उत्पादन-जोखिम के मूल्यांकन बिंदु के रूप में देखना उपयोगी है। यह समझने के लिए कि एक बेहतरीन स्पेक शीट शॉप फ्लोर पर क्यों विफल हो जाती है, हमें देखना होगा कि अत्यधिक लोड के तहत जब स्टील हाइड्रॉलिक्स से मिलता है तो क्या होता है।
जब मैं विफल कैपेक्स परियोजनाओं का ऑडिट करता हूँ, तो मैं देखता हूँ कि खरीदार लगातार तीन संख्याओं पर अटक जाते हैं: अधिकतम टनेज, कुल बेंडिंग लंबाई, और CNC पैकेज का स्तर। 150 टन पर, यह शॉर्टहैंड काफी हद तक काम कर जाता है। 1,200 टन पर, इन तीन विनिर्देशों पर निर्भर रहना एक जाल है।
हाई-टनेज मशीनें शून्य में काम नहीं करतीं। जब आप भारी प्लेट फॉर्मिंग में प्रवेश करते हैं, तो मशीन फ्रेम स्वयं बेंड की सटीकता को नियंत्रित करने वाला अकेला चर नहीं रह जाता। गतिज ऊर्जा को अवशोषित करने वाला फाउंडेशन, दो-टन प्लेट को डाई स्पेस में फीड करने वाली ओवरहेड क्रेन, और भारी बैकप्रेशर के तहत हाइड्रॉलिक प्रतिक्रिया समय—ये सभी तय करते हैं कि मशीन वास्तव में साइकिल कर सकती है या नहीं। शीर्ष-स्तरीय मल्टी-एक्सिस CNC उस स्टील प्लेट की भरपाई नहीं कर सकता जो पंच के सामग्री को छूने से पहले ही अपने वजन से झुक जाती है। फिर भी अनुभवी इंजीनियरिंग टीमें इन आधारभूत विनिर्देशों को अपने पूंजी आवंटन को नियंत्रित करने क्यों देती हैं?
Accurl के 2023 तकनीकी केस स्टडी में 1,200-टन टैंडम हाइड्रॉलिक प्रेस ब्रेक इंस्टॉलेशन का वर्णन है, जिसने परचेज ऑर्डर के हर नाममात्र विनिर्देश को पूरा किया था। फिर भी प्रारंभिक कमीशनिंग के दौरान वर्क सेल विफल हो गया। दोष हाइड्रॉलिक पंपों या CNC
सॉफ्टवेयर का नहीं था, बल्कि असममित भारी प्लेट पर बेंड साइकिल के पहले 10% के दौरान उत्पन्न ऑफ-सेंटर फोर्स का था। उस असमान लोडिंग ने रैम में 0.5mm डिफ्लेक्शन पैदा किया—एक सूक्ष्म गैप, जो वर्कपीस की पूरी स्पैन में गंभीर कोणीय असंगति में बदल गया।
इंस्टॉलेशन को स्थिर करने के लिए, विक्रेता को मशीन के नीचे कंक्रीट फाउंडेशन को फिर से डिजाइन करना पड़ा और प्रेस ब्रेक की उपयोग योग्य क्षमता पर 15% डिरेटिंग लागू करनी पड़ी। उद्योग विशेषज्ञों का अनुमान है कि 1,200-टन वर्ग में फ्रेम डिफ्लेक्शन, ऑफ-सेंटर लोडिंग और फाउंडेशन कंप्लायंस के कारण उपयोग योग्य क्षमता नियमित रूप से नाममात्र नेमप्लेट रेटिंग से 15% से 20% कम होती है। 1,200 टन बल के लिए भुगतान करने वाले खरीदार को अक्सर 960 से 1,020 टन के बीच प्रभावी क्षमता मिलती है। यदि आपके महत्वपूर्ण बेंड के लिए 1,050 टन वास्तविक बल की आवश्यकता है, तो आप डिरेटेड मशीन को शॉप फ्लोर पर रुक जाने से कैसे रोकेंगे?
Cincinnati Incorporated का 2024 का इंजीनियरिंग साहित्य क्लासिकल एयर बेंडिंग टनेज सूत्र प्रस्तुत करता है:
, जहाँ डाई ओपनिंग की चौड़ाई (V) आम तौर पर सामग्री की मोटाई (S) की 8 से 12 गुना होती है। Cincinnati बताता है कि मानक एयर बेंडिंग अनुप्रयोगों के लिए, इस गणना में 20% से 30% का सुरक्षा मार्जिन जोड़ना सामग्री की कठोरता में उतार-चढ़ाव और सामान्य टूलिंग घिसाव को पर्याप्त रूप से कवर करता है। वे यह भी बताते हैं कि अधिकांश फील्ड विफलताएँ संरचनात्मक लोड पाथ की कमियों के बजाय गलत डाई चयन से उत्पन्न होती हैं।
यह तर्क मानक शीट मेटल के लिए सही है, लेकिन भारी फैब्रिकेशन वर्क सेल पर लागू होते ही टूट जाता है। Cincinnati का अपना तकनीकी डेटा चेतावनी देता है कि यदि सामग्री ऑफ-सेंटर है या बेंड असमान है, तो आवश्यक बल तुरंत 20% से 30% तक बढ़ जाता है—जिससे तन्यता में उछाल या टूलिंग घिसाव को ध्यान में रखने से पहले ही आपका पूरा सुरक्षा बफर खर्च हो जाता है। इसके अलावा, फील्ड अनुभव दिखाता है कि यदि फाउंडेशन कंपन या तेज टूलिंग घिसाव प्रभावी साइकिल समय को 30% तक घटा देता है, तो 20% टनेज बफर का कोई अर्थ नहीं रह जाता। यदि आपका ओवरहेड क्रेन भारी प्लेट को पोज़िशन और फ्लिप करने में 45 मिनट लेता है क्योंकि सामग्री हैंडलिंग को बाद की बात माना गया था, तो अतिरिक्त 200 टन हाइड्रोलिक हेडरूम का क्या मूल्य है?
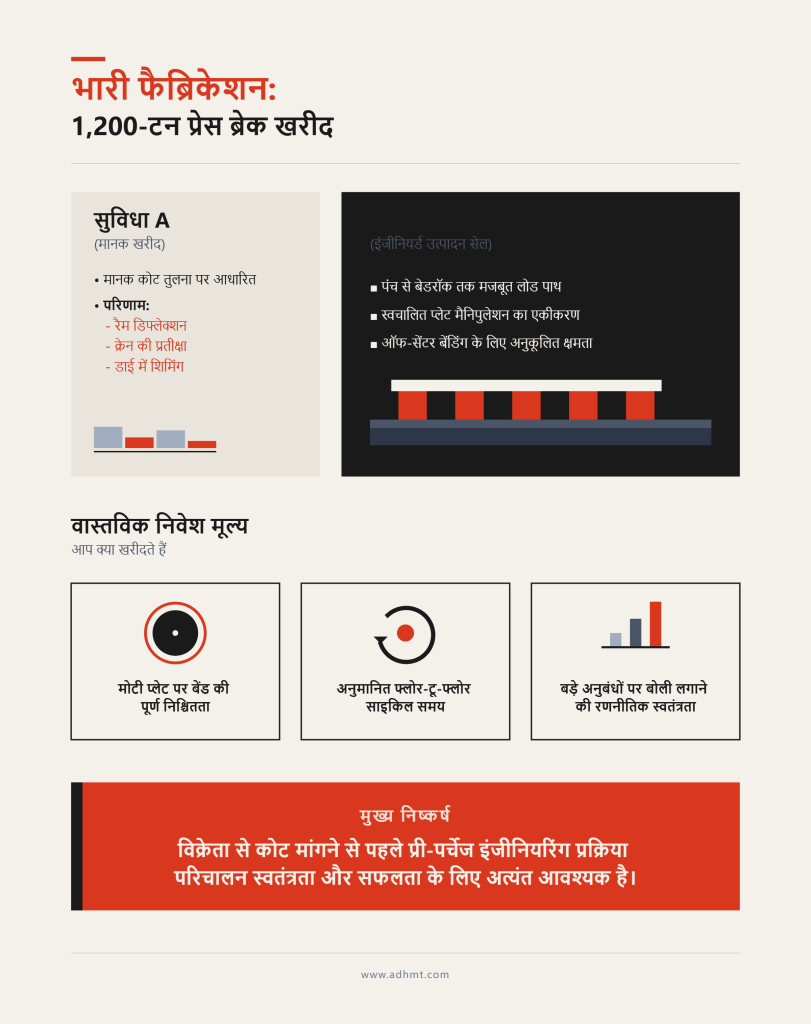
कल्पना करें कि दो भारी फैब्रिकेशन सुविधाएँ साथ-साथ खड़ी हैं, और दोनों ठीक उसी सुबह 1,200-टन प्रेस ब्रेक की डिलीवरी ले रही हैं। सुविधा A ने मानक कोट तुलना के आधार पर नाममात्र 1,200-टन मशीन ऑर्डर की। छह महीने बाद, वे रैम डिफ्लेक्शन से जूझ रहे हैं, क्रेन उपलब्धता की प्रतीक्षा कर रहे हैं, और कोणीय टॉलरेंस हासिल करने के लिए डाई में शिम लगा रहे हैं। सुविधा B ने एक उत्पादन सेल इंजीनियर किया: उन्होंने पंच से बेडरॉक तक लोड पाथ को मजबूत किया, स्वचालित प्लेट मैनिपुलेशन को एकीकृत किया, और अपनी उपयोग योग्य क्षमता को सबसे खराब स्थिति वाली ऑफ-सेंटर बेंडिंग के लिए आकार दिया।
आप कभी भी केवल 1,200 टन हाइड्रोलिक दबाव नहीं खरीद रहे होते। आप मोटी प्लेट पर बेंड की निश्चितता, अनुमानित फ्लोर-टू-फ्लोर साइकिल समय, और बाहरी सबकॉन्ट्रैक्टरों पर निर्भर हुए बिना भारी इंफ्रास्ट्रक्चर या रक्षा अनुबंधों पर बोली लगाने की रणनीतिक स्वतंत्रता खरीद रहे होते हैं। एक भी विक्रेता कोट माँगने से पहले उस परिचालन स्वतंत्रता की गारंटी के लिए आप प्री-पर्चेज इंजीनियरिंग प्रक्रिया को कैसे संरचित करते हैं?
अधिकांश खरीदार मान लेते हैं कि उन्हें 1,200-टन प्रेस ब्रेक की आवश्यकता है क्योंकि उन्होंने अनुमानित भविष्य की क्षमता की स्प्रेडशीट देखी और उसमें सुरक्षा मार्जिन जोड़ दिया। Cincinnati Incorporated का 2023 का तकनीकी ब्रोशर इस अमूर्तता के खतरे को उजागर करता है: 1,200-टन प्रेसों के लिए 73% एयर-बेंड टनेज गणनाएँ उसी क्षण विफल हो जाती हैं जब सामग्री की तन्य शक्ति 600 MPa से अधिक हो जाती है। खरीद टीमें नियमित रूप से मान लेती हैं कि मानक 450 MPa कार्बन स्टील सूत्र लागू होता है, और यह समझने में चूक जाती हैं कि स्टेनलेस या Hardox जैसी मिश्रधातुओं को 1.5 से 1.6x बल गुणक की आवश्यकता होती है। आप औसत काम के सैद्धांतिक मिश्रण के लिए सात-अंकीय मशीन नहीं खरीदते। आप इसे एक विशिष्ट, कठोर काम के लिए खरीदते हैं जो कमतर उपकरणों को तोड़ देता है। यदि वह विशिष्ट, मशीन-तोड़ काम आपकी फ्लोर पर तिमाही में केवल एक बार आता है, तो उम्मीद करें कि आपका ROI गिर जाएगा, जबकि सात-अंकीय संपत्ति निष्क्रिय पड़ी रहेगी।
2022 में, Fortune Pacific ने एक ऐसी फैब्रिकेशन शॉप का दस्तावेज़ीकरण किया जिसने कभी-कभार होने वाले 20mm स्टेनलेस स्टील बेंड्स को संभालने के लिए विशेष रूप से एक सिंगल 1,200-टन ब्रेक खरीदा था। सभी क्षमताओं को इन-हाउस रखने के लिए यह एक तार्किक सुरक्षा-उपाय जैसा लगा। लेकिन अलग-अलग, हेवी-ड्यूटी चक्रों के लिए एक विशाल हाइड्रॉलिक सिस्टम को पीक प्रेशर पर चलाना—जबकि उसे हल्के दैनिक काम के लिए भी इस्तेमाल करना—उपकरण पर भारी पड़ा। उन गंभीर, फुल-लोड स्पाइक्स से फ्रेम फटीग और हाइड्रॉलिक ओवरहीटिंग हुई, जिसके कारण पहले वर्ष में 40% डाउनटाइम हुआ। शॉप ने वर्स्ट-केस क्षमता को दैनिक उत्पादन आवश्यकता समझने की गलती की। लगातार कठोर उपयोग झेलने के लिए बनी मशीन की इंजीनियरिंग उस मशीन से अलग होती है जिसे महीने में दो बार अपनी सीमाओं तक खींचने के लिए बनाया गया हो। वर्स्ट-केस क्षमता को दैनिक उत्पादन आवश्यकता न समझें; हस्ताक्षर करने से पहले ठीक-ठीक सत्यापित करें कि मशीन फ्रेम आपके विशिष्ट लोड कॉन्सन्ट्रेशन को कैसे संभालेगा।
McKinsey & Company की 2021 की इंडस्ट्रियल ऑटोमेशन रिपोर्ट हेवी बेंडिंग की एक विनाशकारी गलतफहमी को उजागर करती है: 1,000-टन से अधिक की असफल इंस्टॉलेशनों में से 60% “लोड लिमिट प्रति मीटर” बाधा को नज़रअंदाज़ करने से उत्पन्न होती हैं। खरीदार 12-मीटर बेड वाली 1,200-टन मशीन निर्दिष्ट करते हैं और मान लेते हैं कि वे पूरे स्पैन में 20mm प्लेट मोड़ सकते हैं। वे ऐसा नहीं कर सकते। अधिकतम टननेज को अधिकतम लंबाई पर फैलाने से गंभीर फ्रेम डिस्टॉर्शन होता है, जिससे ऑपरेटरों को हाई-लोड ज़ोन को बीच के 4-से-6-मीटर पॉकेट तक सीमित करना पड़ता है। आपको ठीक-ठीक परिभाषित करना होगा कि टननेज कहाँ लागू होगा। लाइट पोल्स को मोड़ने वाले 12-मीटर बेड को आर्मर प्लेट मोड़ने वाले 6-मीटर बेड की तुलना में अलग क्राउनिंग और फ्रेम रिगिडिटी चाहिए। ठीक-ठीक परिभाषित करें कि टननेज कहाँ लागू होगा, और विक्रेता से यह साबित करने की मांग करें कि उनका क्राउनिंग सिस्टम उस विशिष्ट लोड पॉकेट को संभाल सकता है।
2024 में उद्योग विशेषज्ञ इस पैमाने पर एक कठोर भौतिक सीमा की ओर बढ़ते हुए संकेत कर रहे हैं: 1,200-टन प्रेस ब्रेक पर कॉइनिंग एक मिथक है। क्योंकि कॉइनिंग के लिए एयर बेंडिंग की तुलना में दस गुना तक टननेज चाहिए, इसलिए हेवी प्लेट पर इसे हासिल करना रैम और साइड फ्रेम की संरचनात्मक सीमाओं को तुरंत पार कर देगा। यह भौतिक वास्तविकता बेंडिंग विधियों के बीच पारंपरिक बहस को समाप्त कर देती है। आप एयर बेंडिंग कर रहे हैं। इसलिए, आपकी खरीद पूरी तरह इस बात से संचालित है कि आप पंच की गहराई को कितनी सटीकता से नियंत्रित कर सकते हैं और V-die पर स्प्रिंगबैक को कैसे मैनेज कर सकते हैं। आप सामग्री को जबरन दबाकर आकार देने के लिए कच्चा बल नहीं खरीद रहे; आप 1,200-टन रैम को मिलीमीटर के सौवें हिस्सों के भीतर रोकने की सटीकता खरीद रहे हैं। यदि आप मशीन के डायनेमिक क्राउनिंग और रैम-टिल्ट कंट्रोल्स का मूल्यांकन छोड़ देते हैं, तो जैसे ही हाई-टेंसाइल सामग्री प्रतिरोध करेगी, स्क्रैप पार्ट्स की उम्मीद रखें।
जैसे ही आप स्वीकार करते हैं कि एयर बेंडिंग ही आपका एकमात्र विकल्प है, गणित कठोर हो जाता है। आपको नाममात्र टननेज चार्ट्स को फाड़कर अलग रखना होगा। सटीक सामग्री ग्रेड, वर्स्ट-केस मोटाई टॉलरेंस और ग्रेन दिशा को शामिल करके आवश्यक बल की फिर से गणना करें। हेवी प्लेट शायद ही कभी समान होती है। अधिक तंग वांछित अंदरूनी रेडियस के लिए संकरी डाई ओपनिंग चाहिए, जिससे आवश्यक टननेज तेजी से बढ़ जाता है। यदि आपको ग्रेन के विरुद्ध मोड़े गए हाई-टेंसाइल स्टील पर तंग रेडियस चाहिए, तो नाममात्र 1,200-टन मशीन बेंड चक्र के 80% पर रुक सकती है। किसी भी विक्रेता कैटलॉग को देखने से पहले आपको यह गणित अपने सटीक बेंड मामलों पर चलाना होगा, नहीं तो यह जानने के लिए तैयार रहें कि आपकी नई मशीन आपके सबसे लाभदायक पार्ट पर अटक जाती है।
विक्रेता इस स्तर की अग्रिम जांच-पड़ताल का विरोध करेंगे। ADHMT के 2023 श्वेत पत्र में बताया गया है कि कई 1,200-टन प्रेसों को “plug-and-play” टर्नकी इकाइयों के रूप में बेचा जाता है, और यह तर्क दिया जाता है कि कोटेशन से पहले सेल डिज़ाइन करने से खरीद में तीन से छह महीने की देरी होती है—ऐसी इंजीनियरिंग के लिए जिसे विक्रेता आपके लिए खुशी-खुशी कर देगा। इस झांसे में न आएं। वही देरी ठीक वह जगह है जहां आप अपनी पूंजी बचाते हैं। Fortune Pacific मामले को याद करें: जहां एकल 1,200-टन ब्रेक को 40% डाउनटाइम का सामना करना पड़ा, वहीं टैंडम 600-टन सेटअप ने ठीक उसी लोड प्रोफ़ाइल को 95% अपटाइम के साथ संभाला। दो छोटी मशीनों ने रिडंडेंसी, बेहतर लोड वितरण और हल्के काम के लिए स्वतंत्र रूप से चलने की लचीलापन दी। खरीद आदेश पर हस्ताक्षर करने से पहले, आपको विकल्पों की निर्ममता से जांच करनी चाहिए। अपनी टीम से यह साबित करवाएं कि टैंडम ब्रेक, बेहतर टूलिंग वाली 1,000-टन मशीन, या केवल सबसे कठिन स्थिति वाले कामों को सबकॉन्ट्रैक्ट करना, आपके फुटप्रिंट पर अधिक प्रतिफल नहीं देगा।
ADHMT का 2024 इंजीनियरिंग श्वेत पत्र एक कठोर ज्यामितीय बाधा उजागर करता है: अधिकांश 1,200-टन प्रेस ब्रेक अपने अपराइट्स के बीच की दूरी के केवल 60% हिस्से पर ही पूर्ण रेटेड टनेज बनाए रखने के लिए इंजीनियर किए जाते हैं। यदि आप 8-मीटर बेड के केंद्र में AR400 प्लेट का छोटा, मोटा टुकड़ा रखते हैं और अधिकतम बल मांगते हैं, तो मशीन उसे सुरक्षित रूप से नहीं दे सकती। बेंडिंग लंबाई के अनुपात में लोड घटाना पड़ता है। यही वह तरीका है जिससे आप एक अकेले विशाल ब्रेक का टैंडम सेटअप से मूल्यांकन करते हैं। आप नाममात्र ब्रोशर संख्याओं की तुलना नहीं करते। आप विक्रेता से लंबाई, स्ट्रोक स्थिति और ऑफ-सेंटर लोडिंग के लिए डिरेटिंग कर्व्स मांगते हैं। ADH Machine Tool जैसे CNC प्रेस ब्रेक निर्माता से टैंडम प्रेस ब्रेक समाधान देखना इसी चरण में उपयोगी है, क्योंकि टैंडम सेटअप उस केंद्रित लोड को दो के बजाय चार सिलेंडरों में बांट सकता है और आपके विशिष्ट पार्ट के लिए उपलब्ध वर्किंग टनेज पूरी तरह बदल देता है।
कैटलॉग में दी गई बेड लंबाई एक मार्केटिंग मीट्रिक है। उपयोगी बेंडिंग लंबाई एक भौतिक सीमा है। गहरे बॉक्स या जटिल रिटर्न फ्लैंज वाले पार्ट बनाते समय, मशीन के साइड फ्रेम यह तय करते हैं कि वास्तव में टूलिंग से क्या क्लियर हो सकता है। 12-मीटर बेड हाउसिंग्स के बीच केवल 10.5 मीटर की क्लियरेंस दे सकता है। यदि आपके पार्ट को ऐसा क्रम चाहिए जिसमें ओवरहैंग साइड फ्रेम में घूमकर आ जाए, तो उपलब्ध टनेज चाहे जितना हो, बेंड असंभव है। आपको अपने सबसे बड़े भौतिक पार्ट प्रोफ़ाइल के विरुद्ध बैकगेज रीच और टूलिंग स्टेशन लेआउट को मैप करना होगा।
टनेज गणनाएं एक आदर्श डाई ओपनिंग मानकर चलती हैं, लेकिन भारी फैब्रिकेशन में आदर्श ज्यामिति की अनुमति शायद ही मिलती है। यदि आपका प्रिंट हाई-टेंसाइल प्लेट पर तंग अंदरूनी रेडियस निर्धारित करता है, तो आपको संकरी V-डाई का उपयोग करना पड़ता है। यह एकमात्र टूलिंग बदलाव आवश्यक बल को तेजी से बढ़ा देता है। इसके अलावा, संकरी डाई को सामग्री के चैनल में फिसलने से रोकने के लिए लंबा न्यूनतम रिटर्न फ्लैंज चाहिए। मशीन आकार स्वीकार करने से पहले आपको इस फॉर्मिंग विंडो—डाई ओपनिंग, पंच रेडियस और फ्लैंज लंबाई—को परिभाषित करना होगा। यदि आवश्यक डाई ओपनिंग उस विशिष्ट बेंड लंबाई के लिए टनेज आवश्यकता को मशीन की डिरेटेड क्षमता से ऊपर धकेल देती है, तो सेल कागज पर ही विफल हो जाता है।
इन सीमाओं को व्यावहारिक रूप से मिलाने के लिए, खरीद चर्चा से पहले मशीन और टूलिंग विनिर्देशों की तुलना हेतु उपलब्ध डाउनलोड योग्य तकनीकी सामग्री देखना उपयोगी हो सकता है।
2024 Vicla तकनीकी गाइड के अनुसार, जो दुकानें सुविधा की ज्यामिति समायोजित किए बिना अपनी प्रेस ब्रेक क्षमता को 20–30% तक ओवरसाइज़ करती हैं, उनमें से 73% गंभीर परिचालन बाधाओं की रिपोर्ट करती हैं। कारण है क्लियरेंस। 1,200-टन मशीन को भारी संरचनात्मक गहराई चाहिए; ओपन हाइट और स्ट्रोक लंबाई अक्सर कुल मशीन ऊंचाई को 3.5 मीटर से अधिक कर देती हैं। इससे मौजूदा ओवरहेड क्रेनों से बार-बार टकराव पैदा होता है, जिसके कारण ऑपरेटरों को भारी प्लेट को असुविधाजनक कोणों पर चलाना पड़ता है या केवल पार्ट को अंदर-बाहर करने के लिए मशीन को आंशिक लोड पर चलाना पड़ता है। यदि सामग्री हैंडलिंग पथ मशीन के अपने आयामों से अवरुद्ध है, तो टनेज का कोई अर्थ नहीं रह जाता।
स्टील के माध्यम से हजारों किलो न्यूटन बल लगाने पर डिफ्लेक्शन एक अपरिहार्य भौतिक वास्तविकता है। Cincinnati Incorporated के 2023 क्षमता ब्रोशर में विक्रेताओं की ओर से एक वैध प्रतिवाद दर्ज है: नियमित 6mm माइल्ड स्टील अनुप्रयोगों के लिए, मानक CNC क्राउनिंग डिफ्लेक्शन को पूरी तरह संभाल लेती है, और फ्रेम को अत्यधिक इंजीनियर करने से परियोजना लागत में 40% की वृद्धि होती है, बिना बेंड गुणवत्ता में सुधार किए। लेकिन आप नियमित माइल्ड स्टील के लिए 1,200-टन ब्रेक नहीं खरीद रहे हैं। हाई-मिक्स, उच्च-कठोरता वाली भारी प्लेट के लिए, सॉफ्टवेयर क्षतिपूर्ति पर्याप्त नहीं है। आपको तय करना होगा कि आपकी सामग्री में भिन्नता को हाइड्रॉलिक क्राउनिंग की सक्रिय प्रतिक्रिया चाहिए, या एक ओवरसाइज़्ड फ्रेम की कच्ची यांत्रिक कठोरता ही सीधे बेंड की गारंटी देने का एकमात्र तरीका है।
मानक टूल क्लैम्प आमतौर पर लगभग 100 टन प्रति मीटर की लोड सीमा पर विफल हो जाते हैं। यदि आप 3-मीटर बेंड पर 1,200 टन लगाते हैं, तो आप टूलिंग बेस में 400 टन प्रति मीटर बल डाल रहे होते हैं। परिणाम अपरिवर्तनीय “रैम अपसेट” होता है—डाई सचमुच मशीन की रैम सतह में धंस जाती है, जिससे उपकरण नष्ट हो जाता है। आपको हेवी-ड्यूटी होल्डर, चौड़ी लोड-वहन सतहें, और केंद्रित बलों के लिए विशेष रूप से डिज़ाइन की गई सेगमेंटेड टूलिंग निर्दिष्ट करनी होगी। टूलिंग का प्रति मीटर अधिकतम लोड मशीन की अधिकतम केंद्रित बल क्षमता से अधिक होना चाहिए।
गर्मी सटीकता को नष्ट कर देती है। Cincinnati Incorporated द्वारा दस्तावेजीकृत 2023 के एक केस अध्ययन में ऐसी शॉप को ट्रैक किया गया जिसने केवल शीट की मोटाई और लंबाई के आधार पर 1,200-टन मशीन निर्दिष्ट की थी। उन्होंने थर्मल क्षमता को नज़रअंदाज़ किया। लगातार भारी संचालन के चार घंटे बाद, हाइड्रॉलिक हीट ड्रिफ्ट के कारण सिलेंडर सिंक्रोनाइज़ेशन में 15% की हानि हुई। फ्लैंज कोणों में अत्यधिक विचलन आया, और CNC क्राउनिंग सिस्टम क्षतिपूर्ति नहीं कर सका क्योंकि द्रव-गतिकी मूल रूप से बदल चुकी थी। इस पैमाने की उत्पादन सेल के लिए, समर्पित कूलिंग लूप और विशाल तेल मात्रा वैकल्पिक एक्सेसरी नहीं हैं; वे इस बात के प्राथमिक निर्धारक हैं कि मशीन शिफ्ट के अंत तक टॉलरेंस बनाए रख सकती है या नहीं।
सॉफ्टवेयर किसी यांत्रिक बाधा को ठीक नहीं कर सकता। 2025 के उद्योग अनुमान बताते हैं कि 6mm से अधिक भारी-प्लेट बेंडिंग के लिए, यदि टूलिंग सेगमेंटेड नहीं है और फ्रेम में अत्यधिक कठोरता नहीं है, तो लेज़र कोण मापन और अडैप्टिव बेंडिंग कंट्रोल्स पर खर्च करना पूंजी की बर्बादी है। छोटे, भारी बेंड पर टूल इंडेंटेशन का जोखिम ऐसी भौतिक भिन्नताएँ पैदा करता है जिन्हें सॉफ्टवेयर आसानी से पार नहीं कर सकता। आप उन्नत कंट्रोल्स के लिए भुगतान केवल तब करते हैं जब वे आपकी विशिष्ट सामग्री ग्रेडों में स्प्रिंगबैक की अनिश्चितता को सक्रिय रूप से घटाते हों; इसी कारण ADH Machine Tool का पूरी तरह CNC-आधारित बेंडिंग पोर्टफोलियो, जैसे CNC प्रेस ब्रेक, तभी प्रासंगिक अगला मूल्यांकन बनता है जब मशीन-कठोरता, टूलिंग और कंट्रोल्स को एक ही भारी-प्लेट सेल की वास्तविक मांगों से जोड़ा जा रहा हो। जब आप सॉफ्टवेयर के भ्रमों को हटाकर मशीन पैरामीटरों को भारी प्लेट की भौतिक वास्तविकता से बाँध देते हैं, तो ध्यान नीचे की ओर स्थानांतरित होना चाहिए।
2022 में, ओहायो के एक ऑटोमोटिव स्टैम्पिंग प्लांट ने 1,100-टन प्रेस ब्रेक को एक मानक 24-इंच प्रबलित स्लैब पर स्थापित किया। उन्होंने मशीन के स्थिर भार की गणना की, कंक्रीट की लोड रेटिंग सत्यापित की, और मंजूरी दे दी। 18 महीनों के भीतर, मशीन का फ्रेम 3 मिमी मुड़ गया। कारण था रैम के उत्केंद्रित भार के नीचे मिट्टी का असमान बैठना, जिसके लिए अंततः गहरे सॉइल एंकर और 48-इंच पोस्ट-टेंशन्ड कंक्रीट रिंग सहित $450,000 का पुनर्निर्माण करना पड़ा। American Society of Civil Engineers (ASCE) 2023 Foundation Design Guidelines के अनुसार, 800 टन से अधिक की मशीनों पर उत्केंद्रित लोडिंग और हाइड्रोलिक साइकलिंग से उत्पन्न डायनेमिक एम्प्लीफिकेशन फैक्टर, केवल स्थिर भार की तुलना में प्रभावी मिट्टी भार को 1.4x से 1.6x तक बढ़ा सकते हैं। विक्रेता आपको स्थिर द्रव्यमान बेचते हैं। लेकिन जब आप 1,200 टन बल को केंद्र से हटकर साइकल करते हैं, तो आप मिट्टी पर बार-बार आने वाली गतिशील शॉकवेव से प्रहार कर रहे होते हैं। यदि स्लैब केवल किसी भारी वस्तु को स्थिर अवस्था में थामने के लिए डिज़ाइन किया गया है, तो वह शॉकवेव फर्श को दरारों से भर देगी और आपकी मिलियन-डॉलर संपत्ति की बेंडिंग सटीकता को स्थायी रूप से नष्ट कर देगी।
आप अपनी फर्श के नीचे क्या है, यह जाने बिना मशीन अनुबंध पर बातचीत नहीं कर सकते। उद्योग विशेषज्ञों का अनुमान है कि 1,200-टन प्रेस के लिए, नींव की लागत अक्सर कुल मशीन खरीद मूल्य के 25–30% के बराबर होती है। फिर भी, इस बड़े पूंजीगत खर्च को नियमित रूप से प्रारंभिक बजट कोटेशन से बाहर रखा जाता है, क्योंकि विक्रेता साइट को एक अलग, मानक सिविल परियोजना मानते हैं। जिम्मेदारी के इस विभाजन को स्वीकार न करें। खरीद आदेश जारी करने से पहले, OEM से मशीन की विशिष्ट foundation deflection tolerances मांगें। फिर, भू-तकनीकी मिट्टी बोरिंग परीक्षण कराएं। आपको मिट्टी की bearing capacity और settlement limits पर ठोस डेटा चाहिए। यदि आपकी स्थानीय मिट्टी बिना yielding के डायनेमिक लोड पाथ को सहारा नहीं दे सकती, तो दुनिया का सबसे कठोर प्रेस ब्रेक फ्रेम भी फिर भी मुड़ जाएगा। इसी चरण में, निर्माण मशीनरी, ऑटोमोटिव, शिपबिल्डिंग, ब्रिज, एयरोस्पेस और नई ऊर्जा जैसे भारी-ड्यूटी अनुप्रयोगों के लिए इंटेलिजेंट शीट-मेटल समाधान देने वाले ADH Machine Tool से मशीन चयन, foundation data और साइट-फिट पर परामर्श के लिए संपर्क करें ताकि कोटेशन केवल मशीन तक सीमित न रहे, बल्कि पूरी स्थापना वास्तविक स्थितियों के अनुसार परखी जा सके।
International Association of Press Brake Manufacturers (IAPBM) 2023 installation protocols सुझाव देते हैं कि active crowning और vibration-dampening mounts वाले आधुनिक 1,200-टन servo-hydraulic presses के लिए dynamic load factor घटकर 1.1x हो जाता है। उनका तर्क है कि यदि मिट्टी की bearing 4 tons per square foot से अधिक हो, तो इससे 40% नई installations में मानक reinforced slab का उपयोग संभव हो जाता है। भारी fabrication के लिए यह एक खतरनाक दांव है। भले ही active dampening कुछ high-frequency vibration को कम करता है, यह मोटी प्लेट को केंद्र से हटकर मोड़ते समय उत्पन्न होने वाली विशाल, low-frequency eccentric forces को समाप्त नहीं करता। आपको अपनी foundation strategy worst-case load paths के आधार पर चुननी चाहिए। मौजूदा फर्श के ऊपर reinforced pad शायद ही पर्याप्त होता है। इस tonnage पर वास्तविक दीर्घकालिक स्थिरता के लिए, isolated foundation—जिसे vibration transfer रोकने के लिए expansion joints द्वारा आसपास की facility slab से अलग किया गया हो—baseline है। यदि मशीन की open height overhead crane clearance issues पैदा करती है, तो isolated pit अनिवार्य हो जाता है।
नींव सिर्फ कंक्रीट का एक ब्लॉक नहीं है; यह एक engineered interface है। anchor bolts को केवल shear resistance के लिए नहीं, बल्कि dynamic tension के लिए specified किया जाना चाहिए। मशीन को नीचे उतारने के बाद, मशीन base और कंक्रीट के बीच की void को high-impact loads के लिए डिज़ाइन किए गए non-shrink epoxy grout से भरा जाना चाहिए, ताकि पूर्ण contact area सुनिश्चित हो सके। लेकिन कंक्रीट समय के साथ creep करता है और मिट्टी बैठती है। यदि आप leveling wedges को solid pour के नीचे दबा देते हैं, तो आपने एक trap इंजीनियर कर दिया है। आपको foundation को physical access trenches के साथ डिज़ाइन करना चाहिए, ताकि technicians पांच साल बाद मशीन को फिर से level कर सकें। इसके अलावा, pit में embedded drainage और sump pump की आवश्यकता होती है। यदि कोई hydraulic line फट जाती है, तो आप 500 gallons तेल को live electrical conduits के आसपास जमा नहीं होने दे सकते।
1,200-टन प्रेस ब्रेक खरीदना भारी-ढुलाई वाले लोकोमोटिव को खरीदने जैसा है। यदि आपने पटरियों, पुलों और लोडिंग यार्डों को उसके विशाल वजन और गति-संचय को संभालने के लिए इंजीनियर नहीं किया है, तो इंजन की हॉर्सपावर पूरी तरह अप्रासंगिक है। इस पैमाने की मशीन कई विशेषीकृत फ्लैटबेड ट्रकों पर आती है। ट्रकों के रवाना होने से पहले आपको पूरा रिगिंग पथ मैप करना होगा। दरवाजों की वास्तविक भौतिक निकासी मापें। अपने यार्ड के भीतर मल्टी-एक्सल ट्रेलर के लिए टर्निंग रेडियस की गणना करें। ओवरहेड क्रेन की क्षमता और क्रेन पथ की संरचनात्मक अखंडता सत्यापित करें, और सुनिश्चित करें कि अनलोडिंग ज़ोन रिगिंग स्केट्स के केंद्रित पॉइंट लोड्स को संभाल सकता है। यदि हेवी-लिफ्ट गैंट्री क्रेन अंतिम उठान करने के लिए आपकी इमारत के कॉलमों के बीच भौतिक रूप से फिट नहीं हो सकती, तो आपकी इंस्टॉलेशन विंडो महंगे विलंब के कई सप्ताहों में बदल जाएगी।
नींव मशीन को थामती है, लेकिन यूटिलिटीज़ उसे चालू रखती हैं। औद्योगिक अवसंरचना विफलताओं पर 2021 की McKinsey & Company रिपोर्ट ने भारी मशीनरी स्थापना विफलताओं में से 68% को मशीन विनिर्देशों के बजाय “utility mismatch” से जोड़ा। सबसे आम कारण? हाइड्रॉलिक तेल की कूलिंग आवश्यकताएँ सुविधा के वॉटर लूप की क्षमता से 30% अधिक होना। जब 1,200-टन ब्रेक ओवरहीट होता है, तो CNC सिस्टम में थर्मल ड्रिफ्ट से बेंडिंग सटीकता तेजी से घटती है, जिससे उत्पादन में भारी डाउनटाइम होता है। आपको सत्यापित करना होगा कि आपके ट्रांसफॉर्मर में विशाल मुख्य मोटरों के एक साथ स्टार्ट होने पर आने वाले स्पाइक को संभालने के लिए पर्याप्त एम्परेज है। आपको कूलिंग लूप को इस तरह इंजीनियर करना होगा कि वह लगातार भारी बेंडिंग से उत्पन्न विशिष्ट BTU लोड निकाल सके। एक बार कंक्रीट डाल दी जाए और यूटिलिटीज़ रूट कर दी जाएँ, तो मशीन अपनी भौतिक वास्तविकता से स्थायी रूप से एंकर हो जाती है। इस एसेट को सहारा देने वाली अवसंरचना पूरी हो जाती है, जो खरीदार को अगले महत्वपूर्ण bottleneck का सामना करने के लिए मजबूर करती है: मनुष्य और मटेरियल हैंडलिंग सिस्टम वास्तव में हजारों पाउंड स्टील को इस सेल में सुरक्षित रूप से कैसे फीड करेंगे।
भारी प्लेट बेंडिंग पर 2023 की OSHA दुर्घटना जांच रिपोर्ट के अनुसार, 10mm से अधिक मोटी प्लेटों से जुड़े घातक प्रेस ब्रेक हादसों में से 73% बेंडिंग स्ट्रोक के दौरान नहीं, बल्कि सेटअप और मटेरियल हैंडलिंग चरण में हुए, जहाँ मैनिपुलेटर अनुपस्थित थे या ठीक से सिंक्रोनाइज़ नहीं थे। यदि अधिकांश विनाशकारी खतरा रैम के हिलने से पहले ही पैदा होता है, तो हैंडलिंग उपकरण को वैकल्पिक एक्सेसरी मानना इंजीनियरिंग कदाचार है। खरीद आदेश पर हस्ताक्षर करने से पहले आपको यह परिभाषित करना होगा कि स्टील डाई में कैसे पहुँचेगा। लेकिन यह न मानें कि पूर्ण स्वचालन ही डिफ़ॉल्ट उत्तर है। स्वचालन के लागत-लाभ पर 2025 की American Fabricator रिपोर्ट में पाया गया कि 1,200-टन प्रेस में पूर्ण रोबोटिक्स जोड़ने से कुल सेल लागत 45% बढ़ी, फिर भी प्रति दिन 50 से कम बेंड करने वाली दुकानों में थ्रूपुट केवल 8% सुधरा। कम-वॉल्यूम, हाई-मिक्स भारी फैब्रिकेशन के लिए, रोबोटिक्स का प्रोग्रामिंग ओवरहेड उत्पादन को बाधित करता है, जिससे अनुशासित क्रेन समन्वय और मैनुअल मैनिपुलेटर बेहतर विकल्प बनते हैं। आपको हैंडलिंग तंत्र को अपने विशिष्ट उत्पादन वॉल्यूम से मिलाना होगा। जब आप तय कर लें कि विशाल प्लेट मशीन में कैसे प्रवेश करेगी, तब आपको यह सामना करना होगा कि रैम वास्तव में उससे जुड़ने पर क्या होता है।
मानक सुरक्षा प्लेबुक 1,200 टन पर विफल हो जाती है। Vicla की वरिष्ठ सुरक्षा इंजीनियर Dr. Elena Rossi ने 2023 में कहा कि अनियमित प्लेटों को संभालने वाले विशाल प्रेसों के लिए “safe-speed modes” की अवधारणा पूरी तरह पुरानी हो चुकी है। केवल 50mm/s की गति से ऊपर की ओर चलती 2-मीटर स्टील प्लेट की गतिज ऊर्जा एक मानक लाइट कर्टेन के प्रतिक्रिया समय को अप्रभावी करने के लिए पर्याप्त है। लाइट कर्टेन रैम को रोक देगा, लेकिन वह ऑपरेटर के जबड़े की ओर झूलती 2,000-पाउंड स्टील शीट के गति-संचय को नहीं रोक सकता। भारी प्लेट whip-up से मनुष्यों की रक्षा के लिए ऑप्टिकल गार्डों पर निर्भर रहना भौतिकी की मूलभूत गलत समझ है। इन अनुप्रयोगों के लिए, एकमात्र वास्तविक सुरक्षा zero-access भौतिक अवरोध है जो पूरे बेंडिंग चक्र के दौरान लॉक रहता है। आपको सेल को इस तरह इंजीनियर करना होगा कि ऑपरेटर स्ट्राइक ज़ोन के बाहर से बेंड शुरू करे। लेकिन क्या होता है जब खतरा प्लेट के गति-संचय से नहीं, बल्कि मशीन की ही विनाशकारी विफलता से आता है?
सुरक्षा प्रणालियाँ आम तौर पर यह मानकर चलती हैं कि मशीन पूर्वानुमेय ढंग से व्यवहार करेगी। भारी फैब्रिकेशन इस धारणा को तोड़ देता है। Cincinnati Incorporated के 2022 के एक केस स्टडी पर विचार करें, जिसमें एक गंभीर सेल विफलता का विवरण दिया गया था: 1,200-टन प्रेस ब्रेक एक मानक सुरक्षा पैकेज के साथ चल रहा था, लेकिन सुविधा की नींव भारी भार के तहत 4 मिलीमीटर झुक गई। इस सूक्ष्म खिसकाव के कारण रैम मिड-स्ट्रोक पर जाम हो गया। हाइड्रोलिक प्रणाली रिकवर नहीं कर सकी, और दबाव के अचानक नुकसान के परिणामस्वरूप “मिड-स्ट्रोक ड्रॉप” हुआ, जिसने एक महंगे मैनिपुलेटर आर्म को कुचल दिया। प्रणाली में संरचनात्मक विफलता के लिए कोई विशिष्ट मिड-स्ट्रोक रिकवरी प्रोटोकॉल नहीं था। आपको हाइड्रोलिक लोड-होल्डिंग वाल्व और स्पष्ट सॉफ्टवेयर रिकवरी सीक्वेंस की मांग करनी चाहिए, जो फ्रेम के मुड़ने या दबाव घटने पर रैम को अपनी जगह लॉक कर दें। यदि आपकी सुरक्षा योजना केवल मानवीय त्रुटि को ध्यान में रखती है और यांत्रिक बाइंडिंग को अनदेखा करती है, तो आप अपने ऑपरेटरों को अचानक और हिंसक गुरुत्वीय खतरे के सामने खुला छोड़ रहे हैं। जब कई ऑपरेटरों को उसी खतरनाक घेरे में काम करने के लिए मजबूर होना पड़े, तो आप इस जोखिम को कैसे संभालते हैं?
जब एक अकेली 1,200-टन मशीन किसी विशाल प्लेट के लिए बहुत छोटी पड़ती है, तो वर्कशॉप दो मशीनों को टैंडम में जोड़ देती हैं, जिससे एक घातक सिंक्रोनाइजेशन समस्या पैदा होती है। 2024 के ANSI B11.3 अनुपालन ऑडिट सारांश ने बताया कि 60% वर्कशॉप टैंडम सुरक्षा निरीक्षणों में असफल रहीं, क्योंकि उनकी सिंक्रोनाइजेशन लॉजिक ने मशीन के दोनों पक्षों के लिए समान साइकिल समय मान लिया था। वास्तविकता में, 1,200-टन सेटअप पर भारी टूलिंग या मामूली हाइड्रोलिक अंतर आसानी से बाएँ और दाएँ रैम के बीच 3-सेकंड की देरी पैदा कर सकते हैं। इस सूक्ष्म देरी के कारण तेज़ पक्ष के ऑपरेटर पार्ट निकालने के लिए समय से पहले प्रतिबंधित क्षेत्र में प्रवेश कर गए, जिससे ऐसे उल्लंघन हुए जिन्हें मानक लाइट कर्टेन रोक नहीं सके। आपको साइकिल समय में अंतर को एक महत्वपूर्ण सुरक्षा पैरामीटर के रूप में स्पष्ट रूप से परिभाषित करना चाहिए। टैंडम इंटरलॉक्स को हार्डवायर्ड होना चाहिए ताकि वे डुअल-ऑपरेटर रीसेट और ऐसे समकालिक टू-हैंड कंट्रोल्स की आवश्यकता लागू करें जो यांत्रिक लैग को ध्यान में रखते हों। यदि लॉजिक में त्रुटि है, तो आप किसी ऑडिटर को कैसे साबित करेंगे कि प्रणाली वास्तव में चलाने के लिए सुरक्षित है?
आप केवल CE-मार्क वाले घटक खरीदकर और उन्हें जोड़कर अनुपालन हासिल नहीं कर सकते। 1,200-टन प्रेस ब्रेक सेल एक कस्टम एकीकृत प्रणाली है, और बीमा अंडरराइटर अलग-अलग भागों को नहीं, बल्कि समग्र जोखिम का मूल्यांकन करते हैं। यदि आप ISO 13849-रेटेड लेजर गार्ड लगाते हैं लेकिन उसे अपने कस्टम क्रेन-फेड वर्कफ़्लो के साथ इंटरलॉक नहीं करते, तो आपका EN 12622 अनुपालन अमान्य हो जाता है। आपको OEM और हैंडलिंग इंटीग्रेटर से स्थापना से पहले संयुक्त जोखिम आकलन पर साइन-ऑफ कराना चाहिए। इस दस्तावेज़ को यह साबित करना होगा कि सुरक्षा लॉजिक आपके निर्दिष्ट किए गए सटीक साइकिल समय अंतर और भौतिक अवरोधों को संभालता है। यदि कोई अंडरराइटर आपकी सुविधा का ऑडिट करता है और पाता है कि आपकी सुरक्षा मैट्स आपके सबसे भारी बेंड केस के व्हिप-अप रेडियस के भीतर स्थित हैं, तो वे आपका उत्पादन रोक देंगे। हार्डवेयर और अनुपालन सुनिश्चित हो जाने के बाद, आप कैसे सुनिश्चित करेंगे कि सेल चलाने वाले लोग इंजीनियरिंग सुरक्षा उपायों को बाइपास न करें?
तकनीक गतिज ऊर्जा के प्रति शारीरिक सम्मान की जगह नहीं ले सकती। किसी ऑपरेटर को 150-टन इलेक्ट्रिक ब्रेक पर प्रशिक्षित करके उसे 1,200-टन हाइड्रोलिक दानव पर भेजना आपदा को आमंत्रित करना है। भारी-प्लेट प्रशिक्षण को पूरी तरह सेटअप अनुशासन और असामान्य स्थिति पर प्रतिक्रिया पर केंद्रित होना चाहिए। ऑपरेटरों को यह सिखाया जाना चाहिए कि प्लेट के अचानक उछलने से पहले उसके डिफ्लेक्शन को पढ़ें, क्रेन की गतियों को मिलीमीटर-स्तर की सटीकता से समन्वित करें, और जाम होते रैम के विरुद्ध संघर्ष कर रहे हाइड्रोलिक पंप के ध्वनि संकेतों को पहचानें। उन्हें समझना चाहिए कि भारी प्लेट को जल्दी से समायोजित करने के लिए शून्य-प्रवेश अवरोध को बाइपास करना एक घातक दांव है। यह स्तर का परिचालन अनुशासन, भौतिक अवरोधों और एकीकृत मैनिपुलेटरों के विशाल फुटप्रिंट के साथ मिलकर, मशीन की वास्तविक दैनिक थ्रूपुट तय करता है। क्योंकि हैंडलिंग और सुरक्षा सेल के भौतिक लेआउट और दैनिक थ्रूपुट को निर्धारित करते हैं, वे आगे आने वाली एकमात्र महत्वपूर्ण गणना के लिए आधार रेखा बनाते हैं।
2024 Federation of European Metalworking Industries (EUROMAP) Total Cost of Ownership Report के अनुसार, 1,200-टन प्रेस ब्रेक की “छिपी” अवसंरचना लागतें—विशेष रूप से फाउंडेशन सुदृढ़ीकरण, विशेष क्रेन सिस्टम, और उच्च-क्षमता वाले हाइड्रॉलिक ऑयल कूलिंग लूप—मशीन की मूल कीमत का औसतन 35% से 45% होती हैं। फिर भी 68% औद्योगिक खरीद बजट इन मदों के लिए 15% से कम राशि आवंटित करते हैं। यह अंतर इसलिए मौजूद है क्योंकि खरीदार OEM के कोटेशन को प्रवेश शुल्क के बजाय परियोजना की कुल लागत मान लेते हैं। यदि आप $1.2 मिलियन का प्रेस ब्रेक खरीदते हैं और साइट तैयारी तथा इंटीग्रेशन के लिए केवल $180,000 छोड़ते हैं, तो मशीन के एक भी प्लेट मोड़ने से पहले ही आपकी पूँजी समाप्त हो जाएगी।
इस पूँजीगत कमी से बचने के लिए, किसी भी मशीन कोटेशन का मूल्यांकन करने से पहले आपको एक एकीकृत सेल बजट बनाना होगा। फाउंडेशन से शुरू करें: 15-फुट गड्ढे की खुदाई, 4,000-PSI स्टील-रीइन्फोर्स्ड कंक्रीट डालना, और उसे डायनेमिक लोड संभालने योग्य बनाने के लिए क्योर करना आसानी से $150,000 से $250,000 तक खर्च करा सकता है। विशेष रिगिंग और हेवी-हॉल फ्रेट जोड़ें, जिसमें अक्सर साइड फ्रेम को सीधा खड़ा करने भर के लिए हाईवे एस्कॉर्ट और गैंट्री क्रेन की आवश्यकता होती है। इसके बाद, मशीन को फीड करने के लिए आवश्यक समर्पित ओवरहेड क्रेन या हेवी-ड्यूटी शीट मैनिपुलेटर की लागत आँकें; आपकी सुविधा की सामान्य-शॉप क्रेन पर निर्भर रहने से यह सुनिश्चित हो जाएगा कि आपका सात-अंकीय प्रेस ब्रेक सामग्री की आवाजाही का इंतज़ार करते हुए निष्क्रिय खड़ा रहेगा। अंत में, हाई-वोल्टेज इलेक्ट्रिकल ड्रॉप्स, चिल्ड-वॉटर प्लंबिंग, कस्टम V-डाई, मल्टी-ज़ोन सेफ्टी इंटरलॉक, और दो सप्ताह के कठोर ऑपरेटर प्रशिक्षण को अलग-अलग लाइन आइटम के रूप में शामिल करें। जब आप सेल को एक एकीकृत निर्माण प्रणाली के रूप में मूल्यांकित करते हैं, तो व्यापक कस्टम इंटीग्रेशन की आवश्यकता वाला “सस्ता” बेयर-मशीन कोटेशन अक्सर उपलब्ध विकल्पों में सबसे महँगा साबित होता है। ये पूँजीगत खर्च दिन-प्रतिदिन हाई-टननेज हाइड्रॉलिक्स चलाने से होने वाले परिचालन बोझ की तुलना में कैसे ठहरते हैं?
ऐसी शॉप की कल्पना करें जो 1,200-टन प्रेस ब्रेक को सफलतापूर्वक कमीशन करती है, लेकिन अठारह महीनों के भीतर बिना बजट वाली उपभोग्य और रखरखाव लागतों के कारण उसके ऑपरेटिंग मार्जिन खत्म हो जाते हैं। 1,200 टन बल पर, टूलिंग कोई स्थायी परिसंपत्ति नहीं होती; यह एक उपभोग्य वस्तु होती है। अत्यधिक स्थानीयकृत दबाव के तहत घर्षणकारी, उच्च-यील्ड संरचनात्मक स्टील को फॉर्म करना डाई रेडियस के घिसाव को तेज करता है, जिससे कस्टम टूल सेगमेंट की बार-बार री-मशीनिंग या पूर्ण प्रतिस्थापन आवश्यक होता है, जिनमें से प्रत्येक की लागत दसियों हज़ार डॉलर होती है। यदि आपका वित्तीय मॉडल मानक टूलिंग आयु पर आधारित है, तो आपकी प्रति-पार्ट लागत गणनाएँ पहले उत्पादन रन से ही अत्यंत गलत होंगी।
टूलिंग से आगे, हाइड्रॉलिक और इलेक्ट्रिकल सिस्टम का विशाल पैमाना ऐसी आवर्ती लागतें लाता है जो मानक फैब्रिकेशन उपकरणों की लागतों को बहुत पीछे छोड़ देती हैं। 1,200-टन प्रेस ब्रेक में सैकड़ों गैलन विशेष हाइड्रॉलिक फ्लूइड होता है, जिसे थर्मल ब्रेकडाउन रोकने के लिए लगातार फ़िल्टर करना, कण प्रदूषण के लिए सैंपल करना, और ऊर्जा-गहन चिलर से ठंडा रखना पड़ता है। आपको वार्षिक फ्लूइड प्रतिस्थापन, प्रोपोर्शनल वाल्व कैलिब्रेशन, और पीक क्षमता पर चलने वाली मुख्य ड्राइव मोटरों की पर्याप्त विद्युत खपत को शामिल करना होगा। इसके अलावा, हेवी प्लेट चलाने वाली दो-ऑपरेटर टीमों के लिए आवश्यक प्रीमियम श्रम दरों के साथ-साथ लोड-बेयरिंग संरचनात्मक वेल्ड और रैम कनेक्शन के अनिवार्य अर्धवार्षिक नॉन-डिस्ट्रक्टिव टेस्टिंग (NDT) को भी शामिल करें। जब आप इन आवर्ती लाइन आइटमों को दस-वर्षीय अवधि में जोड़ते हैं, तो परिचालन व्यय आसानी से प्रारंभिक पूँजी निवेश से आगे निकल जाता है। जब ये उच्च-दबाव हाइड्रॉलिक घटक अनिवार्य रूप से समय से पहले विफल होते हैं, तो आपके वित्तीय मॉडल का क्या होता है?
औद्योगिक परिसंपत्ति जीवनचक्रों पर 2022 के McKinsey & Company अध्ययन से पता चला कि उच्च-टन भार वाले प्रेस ब्रेक मालिकों में से 52% अपने उत्पादन के पहले तीन वर्ष आउटसोर्स करते हैं, क्योंकि उन्होंने सिलेंडर सील विफलताओं और नियंत्रण दोषों से होने वाले डाउनटाइम जोखिम को कम आंका था। अध्ययन में उल्लेख किया गया कि 1,200-टन इकाइयों में सील विफलता दर मानक 400-टन इकाइयों की तुलना में तीन गुना अधिक होती है, जिसका कारण डीकंप्रेशन के दौरान अत्यधिक हाइड्रॉलिक दबाव में उतार-चढ़ाव है। अधिकांश खरीदार मान लेते हैं कि मानक नियोजित रखरखाव इन घटनाओं को कवर कर लेता है, लेकिन उच्च-टन भार में सील का क्षरण कोई असामान्यता नहीं, बल्कि एक यांत्रिक अनिवार्यता है। जब 1,200-टन रैम पर मुख्य सिलेंडर सील फट जाती है, तो आप स्थानीय सप्लाई हाउस की शेल्फ से बस कोई प्रतिस्थापन निकालकर नहीं लगा सकते।
डाउनटाइम जोखिम को परिमाणित करने के लिए सेल के बंद पड़े हर घंटे को एक निश्चित डॉलर मूल्य देना होता है, फिर उस संख्या के आधार पर OEM के सपोर्ट इन्फ्रास्ट्रक्चर की स्ट्रेस-टेस्टिंग करनी होती है। यदि आपकी मशीन प्रति घंटे $400 का राजस्व उत्पन्न करती है, तो विदेश स्थित फैक्ट्री से कस्टम-मशीन्ड सील या स्वामित्व वाली प्रोपोर्शनल वाल्व के लिए तीन सप्ताह प्रतीक्षा करने की लागत खोई हुई क्षमता में $200,000 होती है। आपको गारंटीकृत फील्ड-सर्विस प्रतिक्रिया समय की मांग करनी चाहिए और यह सत्यापित करना चाहिए कि विक्रेता महत्वपूर्ण स्पेयर पार्ट्स कहाँ स्टॉक करता है। इसके अलावा, अपने डाउनटाइम जोखिम मॉडल को मशीन तक सीमित न रखें: फाउंडेशन के बैठने से होने वाले रैम बाइंडिंग, वोल्टेज स्पाइक्स से ट्रिगर होने वाले नियंत्रण दोष, और साझा ओवरहेड क्रेन के कारण पैदा होने वाली सामग्री-हैंडलिंग बाधाओं को भी शामिल करें। यदि एक ही क्रेन में खराबी आपके प्रेस ब्रेक को रोक देती है, तो आपका पूरा हेवी-फैब्रिकेशन वर्कफ़्लो रुक जाता है। किस बिंदु पर इन जोखिमों को स्वामित्व में लेकर झेलने की लागत, किसी और को यह नुकसान उठाने देने की लागत से अधिक हो जाती है?
प्रेस ब्रेक अर्थशास्त्र पर 2023 के Cincinnati Incorporated श्वेत पत्र में रेखांकित आर्थिक वास्तविकता पर विचार करें: प्रति वर्ष 10,000 से अधिक भारी पार्ट्स वाले लगातार, उच्च-मात्रा बेंड मामलों को प्रोसेस करने वाली दुकानों के लिए, 1,200-टन प्रेस ब्रेक का स्वामित्व दस-वर्षीय अवधि में आउटसोर्सिंग की तुलना में कुल स्वामित्व लागत को 28% कम कर देता है। इन उच्च-मात्रा, कम-विविधता वाले वातावरणों में, भारी अग्रिम इन्फ्रास्ट्रक्चर झटका हजारों पूर्वानुमेय चक्रों में सफलतापूर्वक अमोर्टाइज़ हो जाता है। हालांकि, यदि आपकी दुकान हाई-मिक्स, लो-वॉल्यूम संरचनात्मक कार्य करती है जहाँ मशीन केवल 30% क्षमता पर चलती है, तो वही इन्फ्रास्ट्रक्चर अमोर्टाइज़ेशन आपके लाभ मार्जिन को कुचल देगा।
पूंजीगत व्यय को उचित ठहराने के लिए, आपको अपनी सटीक उपयोग-सीमा की गणना करनी होगी—वह सटीक परिचालन प्रतिशत जहाँ स्वामित्व बाहरी विकल्पों से सस्ता हो जाता है। यदि आपका अनुमानित उपयोग 45% से नीचे है, तो 1,200-टन सेल का स्वामित्व शायद ही व्यवहार्य होता है; आप एक विशाल परिसंपत्ति को गरम रखने, ठंडा रखने, बनाए रखने और रखने के लिए भुगतान कर रहे हैं, जो अपना अधिकांश समय सेटअप या क्रेन मूव्स की प्रतीक्षा में बिताती है। ऐसे परिदृश्यों में, हाइब्रिड क्षमता रणनीति पर विचार करें: अपने अत्यधिक-टन भार फॉर्मिंग को समर्पित टोल प्रोसेसरों को आउटसोर्स करें, या ऐसी फुल-सर्विस ऑपरेटिंग लीज़ संरचित करें जो सील विफलताओं और हाइड्रॉलिक ओवरहॉल का बोझ वापस लीज़दाता पर डाल दे। केवल कभी-कभार मिलने वाले अनुबंध को जीतने के लिए 1,200-टन प्रेस ब्रेक कभी न खरीदें; इसे तभी खरीदें जब आपका बेसलाइन वॉल्यूम यह गारंटी दे कि सेल अपने इन्फ्रास्ट्रक्चर का खर्च स्वयं निकालने के लिए पर्याप्त रूप से लगातार चलेगा। यदि आपका वर्तमान वॉल्यूम स्वामित्व को उचित ठहराता है, तो आप उस पूंजी निवेश को भविष्य के बाज़ार बदलावों से कैसे सुरक्षित रखते हैं?
मान लें कि आप 1,200-टन प्रेस ब्रेक सेल को केवल एक बहु-वर्षीय रक्षा या इन्फ्रास्ट्रक्चर अनुबंध के लिए अनुकूलित करते हैं, इसके लिए कस्टम मोनोलिथिक फाउंडेशन डालते हैं और स्थिर सामग्री-हैंडलिंग रेलों को सीधे अपने फ़्लोर में वेल्ड कर देते हैं। 2024 के उद्योग अनुमानों से संकेत मिलता है कि ऐसी अत्यधिक-विशिष्ट 1,200-टन मशीनों का पुनर्विक्रय मूल्य अक्सर अनुमानित मूल्य से 40% कम होता है। सेकेंडरी खरीदार ऐसी मशीन नहीं चाहते जिसके लिए उन्हें मानक पार्ट्स बनाने भर के लिए आपकी जैसी ही सटीक, कठोर सुविधा लेआउट दोहरानी पड़े। जब आप किसी मशीन को अत्यधिक विशिष्ट उत्पादन ज्योमेट्री में लॉक कर देते हैं, तो आप एक तरल पूंजी परिसंपत्ति को अपनी इमारत की स्थायी, अतरल फिक्सचर में बदल देते हैं।
अपनी दीर्घकालिक बैलेंस शीट की रक्षा के लिए, आपको प्रारंभिक विनिर्देशन चरण में ही फर्श-स्थान के अवसर लागत और अप्रचलन जोखिम का मूल्यांकन करना चाहिए। 1,200-टन की सेल प्रमुख विनिर्माण रियल एस्टेट के हजारों वर्ग फुट घेरती है—ऐसी जगह जहाँ अन्यथा तीन स्वचालित, अत्यधिक लचीली 250-टन बेंडिंग सेल लग सकती हैं, जो नियमित दैनिक राजस्व उत्पन्न करें। यदि आपका प्राथमिक अनुबंध पाँच वर्षों के बाद समाप्त हो जाता है, तो क्या आपकी हेवी सेल सामान्य औद्योगिक फैब्रिकेशन के लिए अनुकूल हो सकेगी, या वह आपकी सबसे अधिक क्षमता वाली क्रेन बे पर कब्जा किए हुए निष्क्रिय पड़ी रहेगी? इस जोखिम को कम करने के लिए मॉड्यूलर फाउंडेशन इंटरफेस, थर्ड-पार्टी ऑफलाइन प्रोग्रामिंग स्वीकार करने वाला ओपन-आर्किटेक्चर CNC सॉफ्टवेयर, और मानकीकृत टूल क्लैम्पिंग सिस्टम निर्दिष्ट करें। अनुकूलनशीलता को ध्यान में रखकर डिजाइन करने से यह सुनिश्चित होता है कि जब आपकी मौजूदा ऑर्डर बुक बदलती है, तो आपका सात-अंकीय निवेश आपकी शॉप फ्लोर पर बिक न सकने वाले स्मारक के बजाय एक लाभदायक उत्पादन इंजन बना रहे।
2023 के Pacific Press Engineering श्वेत पत्र के अनुसार, खरीदार अक्सर पूरी-सेल विनिर्देशों का विरोध करते हैं क्योंकि उन्हें खरीद प्रक्रिया में देरी और शुरुआती इंजीनियरिंग लागत बढ़ने का डर होता है। जब किसी शॉप के सामने तत्काल क्षमता बाधा होती है, तो तीस दिनों में उत्पादन शुरू कराने के लिए मानक फाउंडेशन वाली “नाममात्र 1,200-टन” मशीन खरीदने का प्रलोभन बहुत बड़ा होता है। लेकिन इस खरीद में जल्दबाजी करना एक जाल है, जो छह महीने के विफलता चक्र की गारंटी देता है। आप फर्श पर रखने के लिए कोई उपकरण नहीं खरीद रहे हैं; आप एक उत्पादन सेल इंजीनियर कर रहे हैं।
1,200-टन प्रेस ब्रेक मांगने के बजाय, ऐसी उत्पादन सेल की मांग करें जो आपकी आवश्यक मात्रा पर आपकी सटीक ज्योमेट्री निष्पादित कर सके। यदि आप Request for Quote (RFQ) के पहले पृष्ठ पर अपनी उच्च-तन्य सामग्री, उसकी मोटाई, आवश्यक डाई ओपनिंग और अपने लक्षित चक्र समय स्पष्ट रूप से सूचीबद्ध नहीं करते हैं, तो विक्रेता मानक माइल्ड स्टील मान्यताओं का उपयोग करके अपनी बोलियों की गणना करेंगे। विक्रेता को अपने सबसे कठिन पार्ट्स के इर्द-गिर्द समाधान इंजीनियर करने के लिए बाध्य करें।
विक्रेता अधिकतम नाममात्र टननेज को उद्धृत करने के लिए उत्सुक रहेंगे, लेकिन आपको उन्हें अपनी विशिष्ट बेंड लंबाइयों पर उपयोगी टननेज की गारंटी देने के लिए बाध्य करना होगा। अपनी चक्र अपेक्षाओं के आधार पर तापीय स्थिरता गारंटी की मांग करें। विक्रेता को सिद्ध करना होगा कि उनका फ्रेम और हाइड्रॉलिक्स बिना ड्रिफ्ट किए पूरी शिफ्ट के दौरान आपकी आवश्यक सटीकता बनाए रख सकते हैं।
भौतिक वातावरण ही मशीन के टिके रहने को निर्धारित करता है। आपको विक्रेता से उनकी कीमत के साथ सटीक फाउंडेशन लोड मैप, यूटिलिटी ड्रॉ और रिगिंग लॉजिस्टिक्स उपलब्ध कराने की मांग करनी चाहिए। यदि वे रखरखाव पहुँच के लिए आवश्यक फुटप्रिंट प्रदान नहीं कर सकते या विशिष्ट सेवा अंतराल और स्थानीय स्पेयर-पार्ट्स उपलब्धता के लिए प्रतिबद्ध नहीं हो सकते, तो उन्होंने कोई सेल इंजीनियर नहीं की है—उन्होंने केवल एक चेसिस की कीमत लगाई है।
कागजी वादों का कोई अर्थ नहीं, जब तक धातु मुड़ती नहीं। अपने प्रोक्योरमेंट अनुबंध को एक कठोर Factory Acceptance Test (FAT) और एक अडिग Site Acceptance Test (SAT) के इर्द-गिर्द संरचित करें। OEM को अपनी वास्तविक उच्च-तन्य सामग्री भेजें और उन्हें निरंतर रन के दौरान कोण सटीकता, डायनेमिक क्राउनिंग प्रतिक्रिया और तापीय स्थिरता सिद्ध करने के लिए बाध्य करें। इसके बाद SAT को यह सत्यापित करना चाहिए कि फाउंडेशन स्थिर रहता है, सुरक्षा गार्डिंग आपके हैंडलिंग उपकरण के आसपास ठीक से काम करती है, और चक्र समय आपकी फ्लोर पर RFQ से मेल खाते हैं।
जब कोटेशन मिलें, तो उनका मूल्यांकन यह गणना करके करें कि कौन-सा विक्रेता सबसे अधिक इंजीनियरिंग और परिचालन जोखिम अपने ऊपर लेता है। कम कीमत वाली वह बोली, जो फाउंडेशन इंजीनियरिंग, थर्मल ड्रिफ्ट क्षतिपूर्ति और मटेरियल हैंडलिंग लॉजिस्टिक्स को आपकी जिम्मेदारी पर छोड़ देती है, उस प्रीमियम बोली से कहीं अधिक महंगी है जो 12-घंटे की शिफ्ट में एंगल टॉलरेंस की गारंटी देती है। आप OEM को सेल के आउटपुट की जिम्मेदारी लेने के लिए भुगतान कर रहे हैं।
किसी भी भारी-कैपेक्स बातचीत में आपका अंतिम दबाव बिंदु सौदा छोड़ने की तत्परता है। यदि कोई विक्रेता इस बात पर जोर देता है कि उनकी नाममात्र 1,200-टन रेटिंग पर्याप्त है, लेकिन गारंटीकृत साइकिल टाइम, थर्मल स्थिरता मेट्रिक्स और सामग्री-विशिष्ट बल गणनाओं को बाध्यकारी अनुबंध में शामिल करने से इनकार करता है, तो चर्चा समाप्त कर दें। 1,200-टन प्रेस ब्रेक एक विनिर्माण क्षमता है जिसे आप इंजीनियर करते हैं, और अंतिम अनुबंध पर आपके हस्ताक्षर से गारंटीकृत परिणाम मिलने चाहिए।
