ऑल-इन-वन प्रचार से आगे: क्या प्लेट-और-ट्यूब डुअल-यूज़ लेज़र कटिंग मशीन वास्तव में आपकी शॉप के लिए सही है?
आपका लीड ऑपरेटर रोटरी चक के ऊपर झुका हुआ है, हाथ में रिंच और अग्रबाहुओं पर ग्रीस लगा है, एक…

मैंने एक बार एक वर्कशॉप मालिक को 12 मिमी माइल्ड स्टील मोड़ने के लिए 1000-टन का विशाल प्रेस ब्रेक खरीदते देखा—जिस पर उसने लगभग पाँच लाख डॉलर खर्च कर दिए। उसका तर्क सीधा था: जो मशीन युद्धपोतों को कुचल सकती है, वह आधा इंच मोटी प्लेट पर तो आसानी से काम कर लेगी। उसे लगा कि वह मानसिक सुकून खरीद रहा है।
छह महीने बाद, हर आउट-ऑफ-टॉलरेंस फ्लैंज के साथ वह 400 डॉलर का स्क्रैप फेंक रहा था। बेड झुक रहा था, एंगल इधर-उधर भटक रहे थे, और ऑपरेटर धातु मोड़ने से ज्यादा समय कंट्रोलर को ठीक करने में लगा रहे थे। उसने एक विशाल इंजन तो खरीद लिया, लेकिन चेसिस को समझे बिना।
यदि आप भी केवल अधिकतम टननेज देखकर निर्णय ले रहे हैं, तो पहले उपलब्ध विकल्पों को समझना ज़रूरी है—चाहे वह हाई-प्रिसिजन WAD सीरीज़ CNC प्रेस ब्रेक हो या पारंपरिक WC67K सीरीज़ NC प्रेस ब्रेक। सही मशीन का चुनाव केवल बल पर नहीं, बल्कि संरचना, नियंत्रण और वास्तविक अनुप्रयोग पर निर्भर करता है।
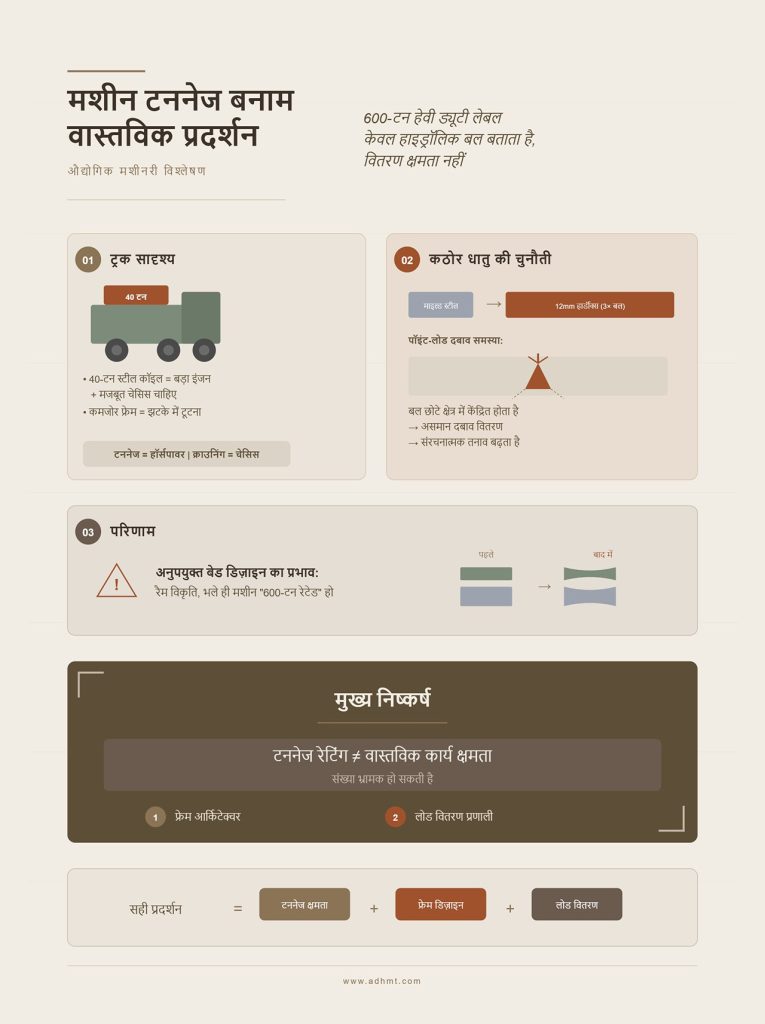
एक चमकदार ब्रोशर 600-टन मशीन पर बड़े अक्षरों में “हेवी ड्यूटी” लिख देता है। यह लेबल आपको बताता है कि हाइड्रॉलिक सिलेंडर 600 टन का डाउनवर्ड फोर्स लगा सकते हैं। लेकिन यह आपको बिल्कुल नहीं बताता कि वह बल वास्तव में कहाँ और कैसे वितरित होगा।
इसे एक हेवी-हॉल फ्लैटबेड ट्रेलर की तरह समझें। आप 40-टन की स्टील कॉइल केवल बड़ा इंजन खरीदकर नहीं ढो सकते। यदि फ्लैटबेड के एक्सल और फ्रेम उस अत्यधिक केंद्रित भार को सही ढंग से वितरित करने के लिए डिज़ाइन नहीं किए गए हैं, तो हल्का सा झटका लगते ही चेसिस बीच से टूट सकता है। टननेज केवल हॉर्सपावर है। आपका क्राउनिंग सिस्टम और फ्रेम आर्किटेक्चर ही असली चेसिस है।
जब कोई खरीदार “भारी काम के लिए रेटेड” पढ़ता है, तो वह मान लेता है कि मशीन अपने-आप उस खांचे और झुकाव का विरोध करेगी, जो कठोर धातु को V-डाई में दबाने से उत्पन्न होता है। लेकिन 12 मिमी हार्डॉक्स को साधारण माइल्ड स्टील की तुलना में लगभग तीन गुना टननेज चाहिए होता है, और यह तीव्र बल बहुत छोटे क्षेत्र में केंद्रित होता है। यदि बेड को उस विशेष पॉइंट-लोड का मुकाबला करने के लिए इंजीनियर नहीं किया गया है, तो आपकी “हेवी ड्यूटी” 600 टन मशीन केवल रैम को ही विकृत कर देगी। यह असंगति वर्कशॉप फ्लोर पर वास्तव में कैसे दिखाई देती है?
एक 600-टन प्रेस ब्रेक यदि पूरे 10-फुट बेड पर क्वार्टर-इंच माइल्ड स्टील प्लेट को बॉटमिंग करता है, तो उसे लगभग 600 टन बल की आवश्यकता होती है। लेकिन यदि आप उसी सामग्री का केवल 5-फुट सेक्शन टूलिंग में रखते हैं, तो मांग घटकर 300 टन रह जाती है। और यदि आप हल्के गेज के ब्रैकेट बना रहे हैं, तो संभव है कि आपको केवल 120 टन की जरूरत पड़े।
अब आप एक विशाल हाइड्रॉलिक सर्किट को उसकी कुल क्षमता के केवल 20 प्रतिशत पर चला रहे हैं।
भारी और सुस्त लोड को संचालित करने के लिए बनाए गए हाइड्रोलिक सिस्टम इस सिद्धांत पर काम करते हैं कि आंतरिक दबाव धीरे‑धीरे बढ़कर रैम की नीचे की गति को स्थिर करेगा। जब आप 600-टन की सर्किट को उसकी डिज़ाइन क्षमता के केवल एक हिस्से पर चलाते हैं, तो प्रोपोर्शनल वाल्व मुश्किल से खुलते हैं। द्रव का प्रवाह अस्थिर हो जाता है। 90 डिग्री का सटीक कोण पाने के लिए जिस माइक्रो‑मिलीमीटर स्तर की रैम समायोजन सटीकता चाहिए, वह खो जाती है। हर बार जब पंच धातु से टकराता है, वह ठिठकता है, लक्ष्य से आगे निकल जाता है या भटक जाता है। आप किसी सुरक्षित और आरामदायक मार्जिन में काम नहीं कर रहे होते—आप हाइड्रोलिक “डेड ज़ोन” में काम कर रहे होते हैं। अगर कम क्षमता पर चलाना ही आपकी सटीकता को नष्ट कर देता है, तो फिर आपने अतिरिक्त टननेज पर इतना पैसा आखिर किस लिए खर्च किया?
100-टन की मशीन के किनारे लगी स्पेसिफिकेशन प्लेट को ध्यान से देखें। यह रेटिंग इस बात की गारंटी देती है कि बेड की पूरी कार्य लंबाई में बल पूरी तरह समान रूप से वितरित होने पर 100 टन का दबाव उपलब्ध होगा।
इसका मतलब यह नहीं है कि आपके पास टूलिंग के ठीक बीच में रखे 10-इंच मोटे ब्रैकेट को कुचलने के लिए 100 टन उपलब्ध हैं। यदि आप 10-इंच के क्षेत्रफल पर 100 टन का बल केंद्रित करने की कोशिश करेंगे, तो निचला बीम स्थायी रूप से धंस जाएगा। यह रेटिंग एक आधार है—पूरे बेड की चौड़ाई में धातु को मोड़ने के लिए आवश्यक न्यूनतम सीमा—कोई जादुई सुरक्षा जाल नहीं जो ऑपरेटर की लापरवाही से मशीन को बचा ले।
अतिरिक्त टननेज खरीदने से सुरक्षा नहीं मिलती। इससे केवल भारी काम करने की संभावित क्षमता मिलती है—बशर्ते क्राउनिंग सिस्टम आपकी सामग्री की विशिष्ट यील्ड स्ट्रेंथ के खिलाफ पर्याप्त प्रतिरोध पैदा कर सके। यदि आप मशीन स्पेसिफिकेशन को गहराई से समझना चाहते हैं, तो संबंधित उत्पाद ब्रॉशर अवश्य देखें, जहाँ फ्रेम डिज़ाइन, क्राउनिंग और नियंत्रण प्रणाली का विवरण स्पष्ट होता है। यदि रैम का कच्चा बल ही मशीन की वास्तविक क्षमता का मापदंड नहीं है, तो फिर वास्तव में क्या तय करता है कि दबाव के तहत मोटी प्लेट कैसा व्यवहार करेगी?
10 फुट बेड वाला 150-टन का प्रेस ब्रेक वास्तव में 150-टन की मशीन नहीं है। वह प्रति फुट 15-टन की मशीन है। हर साल मैं ऐसे बेड की मरम्मत करता हूँ जहाँ ऑपरेटर 12mm प्लेट का 1-फुट का टुकड़ा 150-टन ब्रेक के ठीक बीच में रख देता है, 40 टन बल लगाता है, और निचली बीम में स्थायी खांचा बना देता है। फिर वह कंट्रोलर को घूरता रह जाता है, हैरान कि मशीन की कुल क्षमता के एक चौथाई से भी कम लोड ने 12,000 डॉलर का नुकसान कैसे कर दिया। वे मशीन पर चिपके टननेज चार्ट को ऐसे देखते हैं मानो वह एक स्थिर बैंक खाता हो, जिससे कहीं से भी रकम निकाली जा सकती है। लेकिन मोटी प्लेट को आपकी कुल क्षमता से कोई मतलब नहीं। उसे दबाव की घनत्व से मतलब है। जब आप मोटी धातु को डाई में दबाते हैं, तो आप गतिज ऊर्जा का एक स्थानीय विस्फोट पैदा करते हैं, जिसे नीचे लगा टूलिंग सोखना पड़ता है। यदि आपका टूलिंग केवल 25 टन प्रति मीटर के लिए रेटेड है, तो 40 टन का यह स्थानीय विस्फोट डाई को बीच से तोड़ देगा और हाइड्रोलिक रैम के तनाव दर्ज करने से पहले ही टुकड़े वर्कशॉप में बिखेर देगा। हम अब भी ऐसा क्यों मानते हैं कि रैम की अधिकतम धक्का देने की शक्ति ही एकमात्र निर्णायक कारक है?
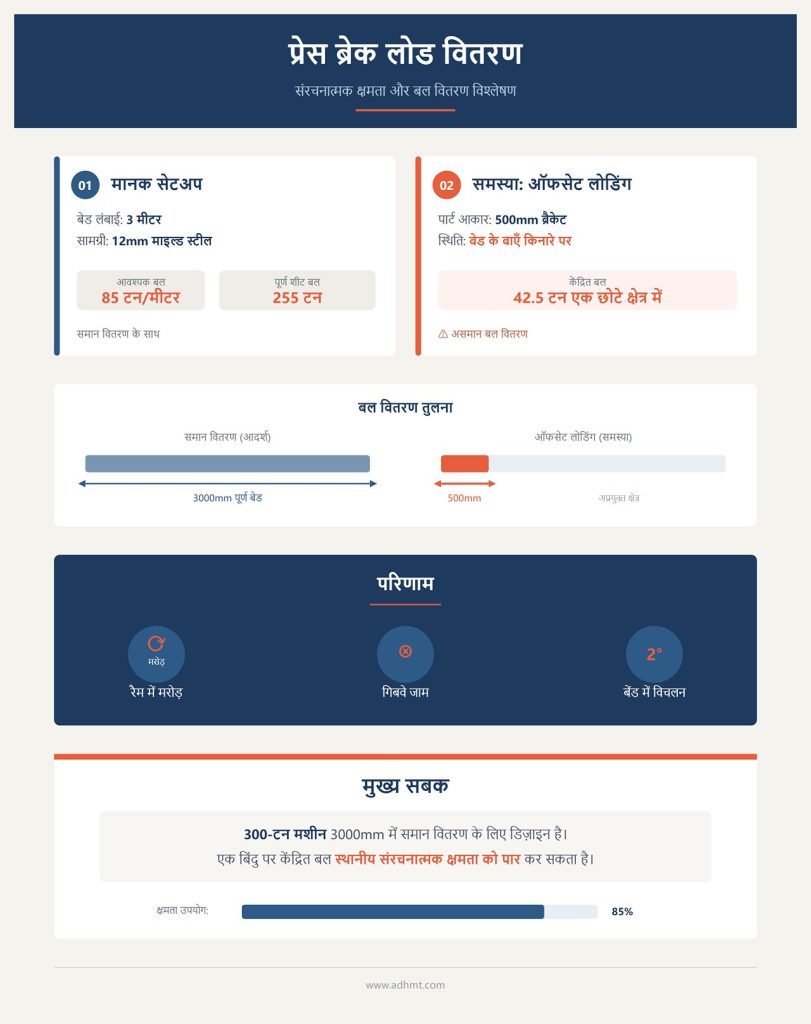
मान लीजिए एक मानक 3-मीटर बेड पर 12mm माइल्ड स्टील को मोड़ा जा रहा है। यदि आप सामान्य एयर-बेंडिंग चार्ट देखें, तो वह बताता है कि इस सामग्री के लिए लगभग 85 टन प्रति मीटर की आवश्यकता होती है। यदि पूरी 3-मीटर शीट को मोड़ना है, तो कुल 255 टन बल चाहिए, जो टूलिंग पर समान रूप से वितरित हो। मशीन धक्का देती है, बेड सममित रूप से लोड को अवशोषित करता है, और धातु यील्ड हो जाती है।
लेकिन वास्तविक वर्कशॉप का जीवन शायद ही कभी सममित होता है।
अगले दिन उसी 12mm प्लेट से बना 500mm का ब्रैकेट तुरंत तैयार करने का ऑर्डर आ जाता है। ऑपरेटर उसे कंट्रोलर के पास रहने के लिए बेड के बाएँ हिस्से में सेट कर देता है। गणना के अनुसार 500mm के लिए केवल 42.5 टन की आवश्यकता है। ऑपरेटर पेडल दबाता है, यह सोचकर कि 300-टन की मशीन को इसका अहसास भी नहीं होगा। लेकिन रैम में मरोड़ आता है, गिबवे जाम हो जाते हैं, और तैयार बेंड दो डिग्री तक तिरछा निकलता है। 3-मीटर बेड को 300 टन को 3000 मिलीमीटर में समान रूप से फैलाने के लिए डिज़ाइन किया गया था। जब 42.5 टन को 500mm के ऑफसेट क्षेत्र में केंद्रित किया गया, तो ऑपरेटर ने एक एक-बिंदु विस्फोट पैदा कर दिया जिसने बेड की स्थानीय संरचनात्मक मजबूती को पार कर लिया। रैम रुका नहीं, लेकिन मशीन की संरचना समान रूप से प्रतिरोध नहीं कर पाई। हम यह कैसे पूर्वानुमान लगाएँ कि कब धातु मशीन की क्षमता से अधिक ताकत से जवाब देगी?
हाल ही में एक खरीदार ने मुझसे शिकायत की कि उसकी बिल्कुल नई 400-टन प्रेस ब्रेक 10 मिमी हार्डॉक्स 450 शीट को मोड़ते समय रुक गई, जबकि उसकी टननेज चार्ट के अनुसार यह काम केवल 150 टन में हो जाना चाहिए था। मैंने उससे उसका चार्ट दिखाने को कहा। वह मानक A36 माइल्ड स्टील वाले कॉलम का उपयोग कर रहा था। उसका मानना था कि “स्टील तो स्टील ही होता है,” बस कठोर प्लेट के लिए लगभग 20 प्रतिशत अतिरिक्त मार्जिन जोड़ लेना पर्याप्त होगा।
वह अल्टीमेट टेंसाइल स्ट्रेंथ और यील्ड स्ट्रेंथ के बीच का मूलभूत अंतर समझ ही नहीं पाया था।
अल्टीमेट टेंसाइल स्ट्रेंथ वह बिंदु है जहाँ धातु वास्तव में फटकर अलग हो जाती है। यील्ड स्ट्रेंथ वह सटीक क्षण है जब सामग्री स्प्रिंग की तरह लचकना बंद कर देती है और स्थायी रूप से नया आकार धारण कर लेती है। प्रेस ब्रेक धातु को काटती नहीं, बल्कि उसे विकृत करती है। इसलिए, मोड़ बनाने के लिए आवश्यक टननेज को निर्धारित करने वाला एकमात्र वास्तविक मानदंड यील्ड स्ट्रेंथ ही है। A36 माइल्ड स्टील की यील्ड स्ट्रेंथ लगभग 36,000 PSI होती है, जबकि हार्डॉक्स 450 की लगभग 175,000 PSI। इसके लिए 20 प्रतिशत अतिरिक्त मार्जिन नहीं, बल्कि सामग्री को उसके इलास्टिक लिमिट से आगे धकेलने के लिए लगभग पाँच गुना अधिक स्थानीय बल की आवश्यकता होती है। जब रैम ने हार्डॉक्स को दबाया, तो प्लेट की यील्ड स्ट्रेंथ हाइड्रॉलिक सिलेंडरों द्वारा उत्पन्न स्थानीय धक्का-बल से अधिक थी। मशीन अपने हाइड्रॉलिक सिस्टम की सील को फटने से बचाने के लिए स्वयं रुक गई। यदि आपकी उत्पादन आवश्यकताएँ हाई-यील्ड मटेरियल के साथ नियमित रूप से काम करती हैं, तो उन्नत नियंत्रण और मजबूत फ्रेम वाली WAD सीरीज़ CNC प्रेस ब्रेक जैसी मशीनें अधिक उपयुक्त साबित हो सकती हैं। यदि धातु की यील्ड स्ट्रेंथ ही आवश्यक बल को नियंत्रित करती है, तो क्या बिना बड़ी मशीन खरीदे इस अवरोध को कम करने का कोई यांत्रिक तरीका है?
1/4-इंच A36 स्टील की 10-फुट शीट को 2-इंच V-डाई पर मोड़ने के लिए ठीक 197 टन बल की आवश्यकता होती है। यदि आपकी वर्कशॉप में केवल 150-टन की प्रेस ब्रेक है, तो यह काम गणितीय रूप से असंभव है। लेकिन यदि आप उसी लोअर टूलिंग को बदलकर 3-इंच V-डाई लगा दें, तो आवश्यक बल घटकर 139 टन रह जाता है।
सिर्फ एक टूलिंग पीस की लागत में आपने अपनी क्षमता में 58 टन का इजाफा कर लिया।
यह है V-डाई मल्टिप्लायर का कमाल। जैसे ही आप ओपनिंग को चौड़ा करते हैं, पंच को शीट के खिलाफ अधिक लीवरेज मिल जाता है, जिससे मटेरियल की यील्ड स्ट्रेंथ तोड़ने के लिए आवश्यक टनेज नाटकीय रूप से घट जाती है। यह भारी फैब्रिकेशन के लिए किसी शॉर्टकट या “चीट कोड” जैसा महसूस होता है। लेकिन भौतिकी अपना हिसाब हमेशा वसूलती है।
जैसे ही आप V-डाई चौड़ी करते हैं, आप मोड़ की अंदरूनी रेडियस भी बढ़ा देते हैं। 1/4-इंच प्लेट पर 3-इंच डाई एक मुलायम, फैलावदार रेडियस बनाती है—जो तीखे 90-डिग्री कोने की बजाय बाथटब जैसी घुमावदार आकृति दे सकती है। इसके साथ ही न्यूनतम फ्लैन्ज लंबाई भी बढ़ जाती है, यानी अब आप छोटे लिप या किनारे नहीं मोड़ पाएंगे। आपने प्रति फुट टनेज की मांग को कम करके अपने रैम को राहत तो दे दी, लेकिन साथ ही पार्ट की ज्योमेट्री को मूल रूप से बदल दिया। और जब आप इसी नियंत्रित लेकिन अत्यधिक बल को 10-फुट लंबी भारी प्लेट पर लागू करते हैं, तो बेड के बीच वाले हिस्से को इस दबाव में झुकने से कैसे रोकेंगे?
मैंने एक बार देखा कि एक ऑपरेटर ने बिल्कुल नई 400-टन प्रेस ब्रेक से 12mm हार्डॉक्स 450 की 4-मीटर लंबी प्लेट निकाली। सिरों पर कोण बिल्कुल सटीक 90 डिग्री था, लेकिन बीच का हिस्सा 94 डिग्री तक खुला हुआ था। टनेज सही था। V-डाई भी उपयुक्त थी। फिर भी उसने अनजाने में 1,200 डॉलर की स्टील की “डोंगी” बना दी थी।
जब आप 4-मीटर लंबे रैम के सिरों पर 400 टन बल डालते हैं, तो प्लेट के प्रतिरोध के कारण स्टील बीम का मध्य भाग स्वाभाविक रूप से ऊपर की ओर झुकता है। यदि आपकी मशीन का बेड स्वयं को कृत्रिम रूप से उसी डिफ्लेक्शन आर्क के अनुसार ऊपर नहीं झुका सकता, तो पंच डाई के मध्य में उतनी गहराई तक प्रवेश नहीं करेगा जितना कि सिरों पर करता है। टनेज केवल इंजन है; असली स्थिरता क्राउनिंग और फ्रेम में बल के सही वितरण से आती है।
दो 400-टन प्रेस ब्रेक को साथ-साथ रखिए। मशीन A में मानक 400mm थ्रोट डेप्थ है—यानी साइड फ्रेम में वह कटआउट जिससे मुड़ी हुई फ्लैन्ज गुजरती है। मशीन B को 600mm की बड़ी थ्रोट डेप्थ के साथ ऑर्डर किया गया था, ताकि गहरे बॉक्स बेंड आसानी से निकल सकें। यदि आप दोनों में एक ही भारी प्लेट चलाते हैं, तो मशीन B के लिए समान कोण को लगातार बनाए रखना अधिक चुनौतीपूर्ण होगा।
गहरा थ्रोट एक विशाल लीवर आर्म की तरह काम करता है। जब हाइड्रोलिक सिलेंडर सक्रिय होते हैं, तो बल केवल धातु को नीचे नहीं दबाता; वह मशीन के साइड फ्रेम्स को ऊपर की ओर भी धकेलता है। परिणामस्वरूप C-फ्रेम ऐसे फैलता है मानो कोई सांप अपना जबड़ा पूरी तरह खोल रहा हो। थ्रोट की गहराई में हर अतिरिक्त 100 मिमी बढ़ोतरी के साथ, समान कठोरता बनाए रखने के लिए साइड फ्रेम्स में 20 से 30 प्रतिशत अधिक स्टील द्रव्यमान की आवश्यकता पड़ती है। यदि निर्माता ने केवल मानक फ्रेम में गहरा कट लगा दिया और अतिरिक्त द्रव्यमान नहीं जोड़ा, तो उच्च टनेज पर फ्रेम खिंचने लगता है। और जैसे ही फ्रेम खिंचता है, पूरा राम बेड से सूक्ष्म रूप से ऊपर उठ जाता है—परिणामस्वरूप आपका बेंड एंगल बिगड़ जाता है।
उसे लगा था कि 400-टन रेटिंग और अतिरिक्त क्लियरेंस के साथ वह निश्चिंत हो जाएगा। लेकिन वास्तविकता में उसने ऐसी मशीन खरीदी जो हर बार पूर्ण दबाव पर पहुँचते ही अपनी ही ज्यामिति को गतिशील रूप से विकृत कर देती है। जब साइड फ्रेम्स फैल रहे हों और बेड बीच में झुक रहा हो, तो हम मशीन को उसकी अपनी संरचनात्मक सीमाओं के विरुद्ध मजबूती से काम करने के लिए कैसे बाध्य करें?
किसी भी हेवी-ड्यूटी प्रेस ब्रेक के निचले डाई होल्डर के नीचे झाँकिए। वहीं आपको क्राउनिंग सिस्टम मिलेगा—वह तंत्र जो राम की झुकाव प्रवृत्ति का प्रतिकार करने के लिए बेड के मध्य भाग को ऊपर की ओर धकेलता है। अधिकांश मानक मशीनें हाइड्रोलिक क्राउनिंग का उपयोग करती हैं, जिसमें बेड के भीतर लगे छोटे-छोटे सिलेंडरों में तेल भरा जाता है। यह प्रणाली तेज़ है और माइल्ड स्टील के लिए बेहतरीन काम करती है।
लेकिन हार्डॉक्स या वेल्डॉक्स जैसे उच्च-तन्य (हाई-टेंसाइल) पदार्थ तीव्र और निरंतर प्रतिरोध के साथ जवाब देते हैं। जब आप 3 मीटर लंबी हाई-यील्ड प्लेट में पंच दबाते हैं, तो प्रतिरोध तुरंत चरम पर पहुँच जाता है। अत्यधिक, स्थानीयकृत झटकेदार लोड के तहत हाइड्रोलिक द्रव संपीड़ित हो जाता है। सील सूक्ष्म स्तर पर रिसने लगती हैं। 400 टन के लगातार प्रतिघात के दबाव में, हाइड्रोलिक क्राउनिंग सिस्टम के मध्य भाग में एक मिलीमीटर का अंश मात्र भी संपीड़न हो सकता है। और भारी फैब्रिकेशन में, बेड का इतना-सा गिरना भी बेंड एंगल में दो डिग्री तक का अंतर पैदा कर देता है।
यही कारण है कि गंभीर हेवी-प्लेट फैब्रिकेशन शॉप्स CNC मैकेनिकल क्राउनिंग की मांग करती हैं। द्रव (फ्लूइड) पर निर्भर रहने के बजाय, मैकेनिकल सिस्टम सटीक मशीनिंग से तैयार किए गए स्टील वेज (wedge) की एक श्रृंखला का उपयोग करते हैं, जिन्हें एक इलेक्ट्रिक मोटर द्वारा संचालित किया जाता है। CNC सामग्री की यील्ड स्ट्रेंथ के आधार पर राम के वास्तविक डिफ्लेक्शन की गणना करता है, वेज को पार्श्व दिशा में खिसकाकर एक ठोस स्टील आर्क बनाता है और उन्हें मजबूती से लॉक कर देता है। ठोस स्टील संपीड़ित नहीं होता। एक बार वेज सेट हो जाने पर, बेड एक कठोर निहाई (anvil) की तरह काम करता है जो प्लेट के प्रतिरोध के सामने झुकने से इनकार कर देता है। ऐसे उन्नत मैकेनिकल क्राउनिंग और मजबूत फ्रेम आर्किटेक्चर के व्यावहारिक उदाहरण देखने के लिए आप WAD सीरीज़ CNC प्रेस ब्रेक की तकनीकी विशेषताओं का अध्ययन कर सकते हैं। लेकिन सवाल यह है—जब बेड की लंबाई इतनी बढ़ जाए कि ठोस स्टील वेज भी उस दूरी को संतुलित न कर सकें और स्वयं फ्रेम ही मरोड़ खाने लगे, तब क्या होगा?
6 मीटर पर पहुंचते ही, सिंगल C-फ्रेम प्रेस ब्रेक की भौतिकी आपके खिलाफ काम करना शुरू कर देती है। 6 मीटर प्लेट को मोड़ने के लिए भारी बल की आवश्यकता होती है, लेकिन असली खतरा ऑफ-सेंटर बेंडिंग में छिपा होता है। यदि कोई ऑपरेटर प्रोग्रेसिव बेंडिंग स्टेशन सेट करता है और 6 मीटर बेड के बिल्कुल बाएं सिरे पर 300 टन का बल लगाता है, तो गिबवे और फ्रेम बेस पर पड़ने वाला मरोड़ बल विनाशकारी हो सकता है। मैंने स्वयं ऐसे सिंगल-फ्रेम बेस देखे हैं जिनकी वेल्डमेंट्स बीच से फट गईं, केवल इसलिए क्योंकि दो वर्षों तक उस मशीन पर भारी और ऑफसेट कार्य किया गया—जबकि उसे समान, फुल-लेंथ लोड के लिए डिजाइन किया गया था।
यहीं पर सिंगल फ्रेम एक जोखिम बन जाता है, और टैंडम आर्किटेक्चर अनिवार्य हो जाता है।
एक विशाल 6 मीटर मशीन बनाने के बजाय, जो स्वयं के खिलाफ एक बड़े लीवर की तरह काम करे, टैंडम सिस्टम दो स्वतंत्र 3 मीटर मशीनों को आपस में बोल्ट करके जोड़ता है और उनकी हाइड्रोलिक्स को CNC के माध्यम से सिंक्रोनाइज़ करता है। यदि आपको 6 मीटर प्लेट मोड़नी है, तो चारों सिलेंडर एक साथ समन्वय में कार्य करते हैं। लेकिन यदि भारी, ऑफसेट कार्य करना हो, तो आप मशीनों को अलग-अलग चलाकर स्वतंत्र रूप से उपयोग कर सकते हैं। सबसे महत्वपूर्ण बात यह है कि टैंडम सेटअप स्वाभाविक रूप से डिफ्लेक्शन आर्क को आधा कर देता है। एक ही 6 मीटर स्पैन को क्राउन करने के बजाय, आप दो अत्यधिक नियंत्रित 3 मीटर स्पैन को संभाल रहे होते हैं।
कुछ निर्माता सिंगल मशीनों में इस मरोड़ समस्या को हल करने के लिए ओपन C-फ्रेम से क्लोज़्ड O-फ्रेम डिजाइन की ओर बढ़ते हैं, जो मशीन के आगे और पीछे के हिस्सों को आपस में जोड़कर फ्रेम को फैलने या मुड़ने से भौतिक रूप से रोकता है। O-फ्रेम भारी और असममित लोड को शानदार ढंग से संभालते हैं। लेकिन इसकी कीमत चुकानी पड़ती है—साइड एक्सेस पूरी तरह समाप्त हो जाता है, यानी आपके ऑपरेटर अब पार्ट्स को मशीन के सिरों से बाहर नहीं निकाल सकते। तो फिर संतुलन कैसे बनाया जाए? एक ओर कठोर, स्थिर फ्रेम की संरचनात्मक आवश्यकता है, और दूसरी ओर उत्पादन फ्लोर की वास्तविकता—जहां 500 पाउंड का मुड़ा हुआ बॉक्स टूलिंग से सुरक्षित और व्यावहारिक तरीके से बाहर निकालना भी उतना ही महत्वपूर्ण है।
एक फैब्रिकेशन शॉप को हल्के वज़न वाली डंप बॉडीज़ का कॉन्ट्रैक्ट मिलता है। वजन कम करने के लिए वे अपने सामान्य 1/2-इंच A36 माइल्ड स्टील की जगह 1/2-इंच AR400 इस्तेमाल करने का फैसला करते हैं। फोरमैन टनेज चार्ट देखता है: नए मटेरियल को मोड़ने के लिए लगभग 300 टन बल चाहिए। उनकी प्रेस ब्रेक 600 टन रेटेड है। उसे लगता है कि इतनी अतिरिक्त क्षमता के साथ वह पूरी तरह सुरक्षित है।
दो हफ्ते बाद, ऊपरी रैम के ठीक बीच में बाल जैसी दरार दिखाई देती है, और निचले बेड में स्थायी झुकाव आ जाता है। उन्होंने कभी भी मशीन की अधिकतम क्षमता पार नहीं की। गलती सिर्फ इतनी थी कि वे यह समझ नहीं पाए कि हाई-टेंसाइल स्टील अपना लोड मशीन की संरचना में किस तरह ट्रांसफर करता है। सवाल यह है—जब मशीन केवल 50 प्रतिशत क्षमता पर चल रही थी, तो उसका अपना रैम कैसे फट गया?
एक सामान्य A36 शीट को मोड़िए—लगभग 400 MPa टेंसाइल स्ट्रेंथ पार करते ही स्टील गर्म मक्खन की तरह यील्ड होने लगता है। मशीन दबाव डालती है, धातु मुड़ती है, और पूरे स्ट्रोक के दौरान लोड अपेक्षाकृत स्थिर रहता है।
अब इसकी जगह 12 मिमी AR400 या Hardox 450 लगा दीजिए। टेंसाइल स्ट्रेंथ सीधे 1200 MPa तक पहुंच जाती है। अब आप सिर्फ धातु को नहीं मोड़ रहे—आप एक विशाल स्टील स्प्रिंग को संपीड़ित कर रहे हैं। यील्ड शुरू कराने भर के लिए मशीन को तीन गुना टनेज देना पड़ता है। और क्योंकि हाई-टेंसाइल मटेरियल मोड़ने का जबरदस्त विरोध करता है, स्ट्रोक के निचले सिरे पर उसे दबाकर रखने के लिए जो “सिंकिंग टनेज” चाहिए, वह बेहद अधिक होता है। जैसे ही रैम रुकता है, मटेरियल विस्फोटक स्प्रिंगबैक के साथ पलटवार करता है।
अपनी प्रेस ब्रेक को एक हैवी-हॉल फ्लैटबेड ट्रेलर की तरह समझिए। 40 टन का स्टील कॉइल ढोने के लिए आप सिर्फ बड़ा इंजन वाला ट्रक नहीं खरीदते। अगर ट्रेलर के एक्सल और फ्रेम उस केंद्रित लोड को सही ढंग से वितरित करने के लिए बने नहीं हैं, तो चेसिस बीच से टूट जाएगा। टनेज सिर्फ इंजन है; आपकी मशीन का क्राउनिंग सिस्टम और फ्रेम डिस्ट्रीब्यूशन ही उसका चेसिस है। तो क्या होगा अगर आप 60-फुट लंबे ट्रेलर के ठीक बीच में 40 टन का कॉइल रख दें?
एक फैब्रिकेटर लंबी ट्रेलर रेल्स को संभालने के लिए 6-मीटर, 600-टन की मशीन खरीदता है। लेकिन आज के शेड्यूल में 1-इंच मोटी AR400 शीट से 1-मीटर का ब्रैकेट मोड़ना है। ऑपरेटर उस छोटे हिस्से को विशाल बेड के ठीक बीच में सेट करता है और पैडल दबाता है। टनेज मोड़ की लंबाई के साथ रैखिक रूप से बढ़ती है, लेकिन सामग्री की मोटाई के साथ यह वर्गानुपाती (स्क्वायर) रूप से बढ़ती है। उस 1-मीटर मोटे हार्डॉक्स टुकड़े को स्थानीय स्तर पर लगभग 300 टन बल की आवश्यकता होती है। ऑपरेटर को लगता है कि वह सुरक्षित है, क्योंकि 300, 600 से कम है।
वह गलत है।
प्रेस ब्रेक की टनेज रेटिंग पूरे बेड की लंबाई में वितरित होती है। 600-टन, 6-मीटर की मशीन वास्तव में 100 टन प्रति मीटर की मशीन है। जब आप ठीक बीच के 1-मीटर हिस्से पर 300 टन का बल लगाते हैं, तो आप रैम और बेड के उस विशिष्ट बिंदु पर निर्धारित क्षमता से तीन गुना अधिक लोड डाल रहे होते हैं। मशीन की डिफ्लेक्शन सीमाएँ इस तरह डिज़ाइन की जाती हैं कि लोड कम से कम बेड की 60 प्रतिशत लंबाई में फैला हो। जब आप इस अत्यधिक बल को एक छोटे से क्षेत्र में केंद्रित कर देते हैं, तो रैम अपनी लोच सीमा (इलास्टिक लिमिट) से आगे झुक जाता है और बेड पर स्थायी खांचा बना देता है। लेकिन स्टील फ्रेम के स्थायी रूप से विकृत होने से बहुत पहले, प्लेट को छू रहे कठोर टूलिंग स्टील के साथ क्या हो रहा होता है?
एक मानक गूसनेक पंच निकालिए और उसके शोल्डर को देखिए—वह सपाट हिस्सा जो ऊपर के रैम से सटकर बैठता है। सामान्यतः किसी पंच की लोड सीमा लगभग 100 टन प्रति फुट हो सकती है, जो करीब 8.4 वर्ग इंच के संपर्क क्षेत्र पर आधारित होती है। यदि आप साधारण माइल्ड स्टील मोड़ रहे हैं, तो आप शायद ही इस सीमा के करीब पहुँचते हैं। लेकिन जैसे ही आप AR400 पर स्विच करते हैं, गणित घातक हो जाता है। पंच लोड सीमा का सूत्र बताता है कि बल की आवश्यकता तन्य शक्ति (टेंसाइल स्ट्रेंथ) के साथ सीधे अनुपात में बढ़ती है। 1200 MPa स्टील से बना वह 1-मीटर ब्रैकेट केवल मशीन के फ्रेम को चुनौती नहीं दे रहा है; वह 300 टन का स्थानीय बल सीधे आपके टूलिंग के संकरे शोल्डर्स के माध्यम से ऊपर की ओर धकेल रहा है।
मशीन के रुकने से पहले टूलिंग टूट जाती है। पंच की कठोर स्टील की नोक सचमुच डाई होल्डर में धँस जाती है, या उससे भी बुरा—टैंग रैम क्लैंप के भीतर से टूट जाता है और धातु के टुकड़े वर्कशॉप में खतरा बन जाते हैं। इसे ठीक करने के लिए 1000-टन की दानव जैसी मशीन खरीदना ज़रूरी नहीं है। बड़े लैंड-एरिया शोल्डर वाली हेवी-ड्यूटी टूलिंग में अपग्रेड करने से—यानी इंटरफेस सतह बढ़ाकर बल को फैलाने से—सिंकिंग टनेज सीमा 126 टन प्रति फुट या उससे अधिक तक बढ़ाई जा सकती है। जब आप केंद्रित लोड को बड़े क्षेत्र में वितरित करते हैं, तो टूल और रैम दोनों सुरक्षित रहते हैं। अगर केवल टूलिंग का सही वितरण एक बेंड को बचा सकता है, तो सोचिए—जब पूरी वर्कफ़्लो रोज़ाना गलत टनेज प्रोफ़ाइल पर चल रही हो, तब उसका दीर्घकालिक असर क्या होगा?
किसी भी हैवी फैब्रिकेशन शॉप में घूमिए, आपको अंततः एक स्क्रैप बिन मिलेगा जो टूटे हुए बैकगेज असेंबली और दरकी हुई टूलिंग से भरा होगा। यह प्रेस ब्रेक खरीदते समय बोले जाने वाले दो बड़े भ्रमों का स्मारक है: “जितना बड़ा खरीद सकते हैं, खरीद लो” और “छोटी मशीन से भी काम चला लेंगे।”
अपनी प्रेस ब्रेक को एक हेवी-हॉल फ्लैटबेड ट्रेलर की तरह समझिए। 40-टन का स्टील कॉइल ढोने के लिए केवल बड़ा इंजन खरीद लेना पर्याप्त नहीं है। यदि ट्रेलर के एक्सल—यानी आपका क्राउनिंग सिस्टम—और फ्रेम उस केंद्रित भार को सही ढंग से वितरित करने के लिए डिज़ाइन नहीं किए गए हैं, तो चेसिस बीच से टूट जाएगा। टनेज सिर्फ इंजन है; क्राउनिंग और फ्रेम डिस्ट्रीब्यूशन ही असली चेसिस हैं।
अगर आपके चेसिस के मुकाबले इंजन बहुत बड़ा है, तो नियंत्रण हाथ से निकल जाता है। जब आप 600-टन सर्किट को उसकी डिज़ाइन लोड का केवल एक अंश पर चलाते हैं, तो प्रपोर्शनल वाल्व मुश्किल से खुलते हैं। रैम झटके खाने लगता है। सटीकता गायब हो जाती है।
लेकिन अगर इंजन छोटा पड़ गया, तो ऑपरेटर जुगाड़ करने लगते हैं।
फैब्रिकेशन फ़्लोर पर सबसे महँगा वाक्य है: “हम इससे काम चला लेंगे।” मान लीजिए आपके पास 150-टन की मशीन है, लेकिन काम है 10-फुट लंबी 1/4-इंच A36 शीट को मोड़ना। मानक गणना बताती है कि 2-इंच V-डाई के लिए उस लंबाई पर लगभग 200 टन बल चाहिए। ऑपरेटर समझ जाता है कि मशीन रुक जाएगी, इसलिए वह 3-इंच V-डाई लगा देता है ताकि आवश्यक बल घटकर लगभग 139 टन रह जाए।
मशीन बिना किसी समस्या के अपना साइकल पूरा कर लेती है।
लेकिन भौतिकी हमेशा अपनी कीमत वसूलती है। टन भार की सीमा को छलने के लिए जब आप जानबूझकर डाई ओपनिंग को चौड़ा करते हैं, तो अंदरूनी बेंड रेडियस बिगड़ जाता है। पार्ट बेड से उतरने से पहले ही टॉलरेंस से बाहर हो चुका होता है। जब केवल डाई बदलना पर्याप्त नहीं होता, तो ऑपरेटर शॉप-फ्लोर के सबसे बड़े पाप की ओर बढ़ते हैं: लंबी प्लेट को हिस्सों में स्टेप-बेंड करना। पहले बाईं ओर मोड़ते हैं, फिर प्लेट सरकाते हैं, और दाईं ओर मोड़ते हैं। यह एक चतुर जुगाड़ जैसा लगता है, लेकिन वास्तव में यह संरचनात्मक विफलता की सीधी राह है।
एकल-बेंड गणनाएँ एक पूरी तरह संतुलित दुनिया की कल्पना करती हैं। वे मानती हैं कि प्लेट ठीक केंद्र में है, टन भार हाइड्रोलिक सिलिंडरों में समान रूप से वितरित है, और फ्रेम समान रूप से डिफ्लेक्ट होता है। लंबी प्लेटों पर बहु-चरणीय बेंडिंग इन सभी धारणाओं को चकनाचूर कर देती है।
जब आप 3-मीटर ब्रेक में 6-मीटर प्लेट डालकर उसे ओवरलैपिंग हिस्सों में मोड़ने की कोशिश करते हैं, तो आप मशीन को असममित तनाव के दुःस्वप्न में धकेल रहे होते हैं। जैसे ही पहला सेक्शन मोड़ने के लिए रैम नीचे आता है, ऑफ-सेंटर लोड ऊपरी बीम को मरोड़ देता है। गिब-वे जाम होने लगते हैं। हाइड्रोलिक सिलिंडर असमान प्रतिरोध के खिलाफ समानांतरता बनाए रखने के लिए एक-दूसरे से जूझते हैं। अब आप केवल स्टील नहीं मोड़ रहे हैं; आप सक्रिय रूप से रैम को उसकी गाइड से उखाड़ने की कोशिश कर रहे हैं।
हर ऑफ-सेंटर स्ट्रोक ऐसा टॉर्शनल तनाव पैदा करता है, जिसे सहने के लिए फ्रेम को कभी डिज़ाइन ही नहीं किया गया था।
जब सामने रैम मरोड़ खा रहा होता है, तब मशीन का पिछला हिस्सा पूरी तरह अलग मार झेल रहा होता है। खरीदार टन भार और बेड की लंबाई पर अत्यधिक ध्यान देते हैं और बैकगेज को अक्सर बाद में सोचने वाली चीज़ मान लेते हैं। शीट मेटल पर एक मानक एल्युमिनियम बैकगेज फिंगर पर्याप्त होता है, लेकिन भारी प्लेट पर वही हिस्सा उपभोज्य वस्तु बन जाता है।
जब कोई ऑपरेटर 1,500 पाउंड की उच्च-तन्य स्टील शीट को बहु-चरणीय बेंड के लिए छोटे आकार की मशीन में संभालते हुए फिट करता है, तो वह उसे धीरे-धीरे अपनी जगह पर नहीं सरका रहा होता। वह उसे स्टॉप्स से टकरा रहा होता है। एक मानक बैकगेज सटीक पोजिशनिंग के लिए बनाया जाता है, न कि झूलती हुई स्टील स्लैब की गतिज ऊर्जा को सोखने के लिए। यह टकराव बैकगेज फिंगर्स पर तीव्र शॉक-लोड डालता है। समय के साथ आंतरिक थ्रेडिंग घिस जाती है, लिनियर गाइड टेढ़े हो जाते हैं, और अंततः फिंगर्स पूरी तरह टूटकर अलग हो जाते हैं।
आपने छोटा ब्रेक खरीदकर $50,000 बचा लिए, लेकिन हर हफ्ते स्क्रैप हुए पार्ट्स और बदले गए हार्डवेयर पर $500 गंवाने लगे। अनुमान लगाना बंद कर अपनी मशीन की संरचना को अपनी सामग्री से वास्तव में कैसे मेल कराएँ?
12mm हार्डॉक्स 500 की एक ही शीट उस मशीन को रोक सकती है जो पूरे दिन 20mm माइल्ड स्टील को बिना किसी परेशानी के मोड़ती रहती है। अधिकांश खरीदार अपनी प्रोडक्शन लॉग देखते हैं, जहाँ 10mm A36 की भरमार होती है, और मान लेते हैं कि 200-टन प्रेस ब्रेक उन्हें पर्याप्त “हेडरूम” देता है। वे औसत के आधार पर गणना करते हैं, जबकि मशीन अपवाद पर आकर जवाब दे देती है। हाई-यील्ड मटेरियल केवल अधिक बल नहीं मांगते; वे टनेज-टू-थिकनेस का बिल्कुल अलग अनुपात चाहते हैं। 12mm हार्डॉक्स को उसी आंतरिक रेडियस के लिए माइल्ड स्टील की तुलना में लगभग तीन गुना अधिक टनेज चाहिए। यदि आप मशीन को “सामान्य” काम के आधार पर साइज करते हैं, तो हर बार हाई-टेंसाइल जॉब आने पर आप अपनी हाइड्रॉलिक्स को रेडलाइन पर धकेल रहे होते हैं।
यह केवल इस बात का प्रश्न नहीं है कि रैम चलेगा या नहीं। जब आप 600-टन सर्किट को 95% क्षमता पर चलाकर जिद्दी प्लेट को मोड़ते हैं, तो आप तेल को अत्यधिक गर्म कर रहे होते हैं और साइड फ्रेम्स को उनकी इलास्टिक सीमा तक खींच रहे होते हैं। 100-टन प्रेस ब्रेक को नियमित रूप से 80 टन से कम के जॉब ही संभालने चाहिए। यह 20% का “प्रोसेस इंश्योरेंस” आपके अहंकार के लिए नहीं है—यह इसलिए है क्योंकि “12mm” प्लेट अक्सर 12.5mm मोटाई के साथ आती है और उसकी यील्ड स्ट्रेंथ मिल टेस्ट रिपोर्ट से 15% अधिक हो सकती है। आप मशीन उस स्टील को मोड़ने के लिए नहीं खरीद रहे जो आपके पास है; आप उसे उस स्टील से बचाने के लिए खरीद रहे हैं जो सप्लायर गलती से भेज सकता है।
यदि मटेरियल मशीन को नहीं तोड़ेगा, तो विधि तोड़ सकती है। बॉटम बेंडिंग में एयर बेंडिंग की तुलना में लगभग पाँच गुना अधिक टनेज चाहिए, और कॉइनिंग—यदि आप पुरानी पद्धति पर अड़े हैं—तो लगभग दस गुना। 300-टन मशीन पर 20mm प्लेट का “वर्स्ट-केस” एयर बेंड भले ही आसान लगे, लेकिन यदि ऑपरेटर उसे टाइट रेडियस पाने के लिए बॉटम करने की कोशिश करे, तो वही काम फ्रेम-क्रैकिंग असंभवता बन सकता है। परचेज ऑर्डर (PO) साइन करने से पहले आपको अपनी बेंडिंग फिजिक्स स्पष्ट रूप से तय करनी होगी।
लेकिन यदि कुल टनेज सैद्धांतिक रूप से पर्याप्त भी हो, तो वह बल वास्तव में बेड पर कहाँ और कैसे पड़ रहा है?
“60% नियम” हेवी-ड्यूटी प्रेस ब्रेक का वह मौन हत्यारा है जिसके बारे में लोग देर से समझते हैं। यदि आप 10 फुट लंबी, 200-टन क्षमता वाली मशीन पर केवल 2 फुट चौड़े पार्ट पर पूरे 200 टन का दबाव डालने की कोशिश करते हैं, तो आप “मशीन का पूरा उपयोग” नहीं कर रहे—आप उसे भीतर से नुकसान पहुँचा रहे हैं। साइड-फ्रेम की दूरी के 60% से कम क्षेत्र में पूरी टनेज केंद्रित करने से बेड और रैम में स्थायी, स्थानीय विकृति आ जाती है। मैंने 400-टन के बेड को बीच में स्थायी “मुस्कान” जैसी वक्रता लिए देखा है, सिर्फ इसलिए क्योंकि मालिक को लगा कि “कुल टन” ही सबसे महत्वपूर्ण संख्या है। मशीन चलती तो रहेगी, लेकिन आप लंबे पार्ट पर कभी भी सीधी और सटीक बेंड नहीं बना पाएँगे।
यहीं पर चेसिस—यानी क्राउनिंग सिस्टम—सिलेंडरों से भी अधिक महत्वपूर्ण हो जाता है। हेवी फैब्रिकेशन में हाइड्रोलिक क्राउनिंग अक्सर बहुत प्रतिक्रियाशील होती है; वह विक्षेप शुरू होने के बाद उसकी भरपाई करती है। उच्च यील्ड प्लेट के लिए मैकेनिकल क्राउनिंग (बेड में वेज सिस्टम के माध्यम से) अधिक कठोर और सक्रिय प्रतिवक्र प्रदान करती है। आपको अपने सबसे छोटे और सबसे भारी पार्ट को मशीन की “टन-प्रति-फुट” सीमा के साथ मैप करना होगा। यदि आपकी 12 मिमी हार्डॉक्स ब्रैकेट को 80 टन प्रति फुट की आवश्यकता है, लेकिन आपकी मशीन केवल 40 टन प्रति फुट स्थानीय लोडिंग के लिए रेटेड है, तो आपको बड़ी मशीन की नहीं—छोटी और अधिक कठोर मशीन की, या उच्च घनत्व लोड के लिए डिज़ाइन किए गए बेड की आवश्यकता है।
क्राउनिंग आर्किटेक्चर को सामग्री की यील्ड स्ट्रेंथ के अनुरूप मिलाना ही उस पार्ट के बीच का अंतर तय करता है जो पहली बार में फिट हो जाए और उस पार्ट के बीच जिसे दो घंटे तक हथौड़े से “एडजस्ट” करना पड़े। यदि क्राउनिंग सिस्टम प्लेट की पूरी चौड़ाई में लोड समान रूप से वितरित नहीं कर पाता, तो बेंड का केंद्र हमेशा किनारों की तुलना में कम मुड़ा रहेगा। फिर आप डाई में शिम लगाते हुए और सेटअप में घंटों बर्बाद करते हुए चक्कर काटते रहेंगे। आपको खुद से पूछना होगा: क्या मशीन का बेड इतना कठोर है कि सामग्री के प्रतिरोध करने पर “कैनोइंग” प्रभाव से बच सके?
यदि इसका समाधान एक भारी फ्रेम पर अतिरिक्त 1,50,000 डॉलर खर्च करना है, तो यह भी सोचना पड़ेगा कि क्या वह विशेष जॉब वाकई आपकी शॉप के फ्लोर स्पेस के लायक है।
साल में केवल दो कामों के लिए 1000-टन का विशालकाय प्रेस खरीद लेना, घाटे की ओर तेज़ी से बढ़ने का सबसे आसान तरीका है। हैवी फैब्रिकेशन में 80/20 का नियम बेहद कठोर होता है: आपकी लगभग 80% आय ऐसे मटेरियल से आती है जो मध्यम-श्रेणी की मशीन पर आराम से प्रोसेस हो सकता है, जबकि 20% “एक्सट्रीम” जॉब्स 80% मेंटेनेंस सिरदर्द और पूंजीगत खर्च पैदा करते हैं। जब आप किसी दुर्लभ, चरम आवश्यकता के लिए मशीन खरीदते हैं, तो आप ऐसी क्षमता के लिए भारी प्रीमियम चुका रहे होते हैं जो आपकी रोज़मर्रा की मुख्य उत्पादन ज़रूरतों के लिए धीमी और कम सटीक साबित होगी। बड़े व्यास के सिलेंडर धीमे चलते हैं, अधिक ऊर्जा खपत करते हैं और ऑपरेटर को कम संवेदनात्मक (टैक्टाइल) फीडबैक देते हैं।
स्मार्ट रणनीति यह है कि आप अपना “स्वीट स्पॉट” स्पष्ट रूप से परिभाषित करें—वह सबसे मोटा और उच्च-यील्ड मटेरियल जिसे आप कम से कम सप्ताह में एक बार प्रोसेस करते हैं—और उसी से लगभग 20% अधिक क्षमता की मशीन चुनें। जो भारी-भरकम प्लेटें तिमाही में एक बार आती हैं, उनके लिए बेंडिंग किसी विशेषज्ञ को आउटसोर्स करें, जिसके पास 2000-टन की टैंडम लाइन उपलब्ध हो। इससे आपकी अपनी मशीन के गिब्स और सील्स पर अनावश्यक घिसावट नहीं पड़ेगी और आपकी पूंजी तरल बनी रहेगी। 90% काम के लिए सटीक रूप से उपयुक्त मशीन हमेशा उस विशाल मशीन से अधिक लाभदायक होती है जो 100% काम के लिए कागज़ पर तो सक्षम हो, लेकिन व्यावहारिक रूप से ओवर-स्पेस्ड हो।
यदि आप अपनी वास्तविक उत्पादन आवश्यकताओं के आधार पर सही प्रेस ब्रेक चुनना चाहते हैं, तो विशेषज्ञ सलाह के लिए सीधे संपर्क करें। सही चयन आपको स्क्रैप, डिफ्लेक्शन और अनावश्यक पूंजी निवेश से बचा सकता है।
वास्तविक वर्कशॉप दक्षता का मतलब शहर का सबसे बड़ा हथौड़ा होना नहीं है। असली बात यह जानने में है कि आपका “चेसिस” स्टील के दबाव के हावी होने से पहले कितनी ताकत प्रभावी ढंग से वितरित कर सकता है। जब आप रैम के किनारे लगे टननेज स्टिकर को देखने के बजाय फर्श पर रखी प्लेट की यील्ड स्ट्रेंथ पर ध्यान देना शुरू करते हैं, तब आप “मन की शांति” नहीं, बल्कि एक पूर्वानुमेय और दोहराने योग्य प्रक्रिया खरीद रहे होते हैं।
मशीन कोई ट्रॉफी नहीं है; वह उच्च-दबाव प्रणाली का एक संरचनात्मक घटक है—सुनिश्चित करें कि वही सबसे मज़बूत कड़ी हो, न कि सबसे पहले टूटने वाली।
