उच्च गुणवत्ता वाले कट्स प्राप्त करना: फाइबर लेज़र्स के लिए टिप्स और ट्रिक्स
कल्पना करें कि आप सटीक कट्स बना रहे हैं जो कच्चे माल को आसानी से जटिल डिज़ाइनों में बदल देते…

एक समय था जब एल्युमिनियम दुनिया की सबसे महंगी धातु थी, लेकिन अब यह आम हो गई है। एल्युमिनियम को ढूंढना आसान था, लेकिन इसे परिष्कृत करना 19वीं सदी के कुछ सबसे प्रतिभाशाली दिमागों के लिए भी चुनौतीपूर्ण था। जैसे इसे परिष्कृत करना कठिन था, वैसे ही इसे वेल्ड करना भी जटिल है; हालांकि, एक बार सीख लेने के बाद यह वेल्डिंग कार्य का आम हिस्सा बन जाता है।
एल्युमिनियम में कई ऐसी खूबियाँ हैं जो इसे निर्माण के लिए आकर्षक बनाती हैं। स्टील के वजन के लगभग एक तिहाई होने के बावजूद, यह हल्का है और इसकी तन्यता शक्ति 90,000 एलबी/इंच² (90 केएसआई) तक पहुँच सकती है। यह संक्षारण-रोधी है और गर्मी व विद्युत का उत्कृष्ट संवाहक है। इन गुणों के कारण यह कई उद्योगों में विभिन्न अंतिम उत्पादों के लिए बेहतरीन विकल्प बन जाता है। हालांकि, यही गुण इसकी वेल्डिंग को भी चुनौतीपूर्ण बना देते हैं।
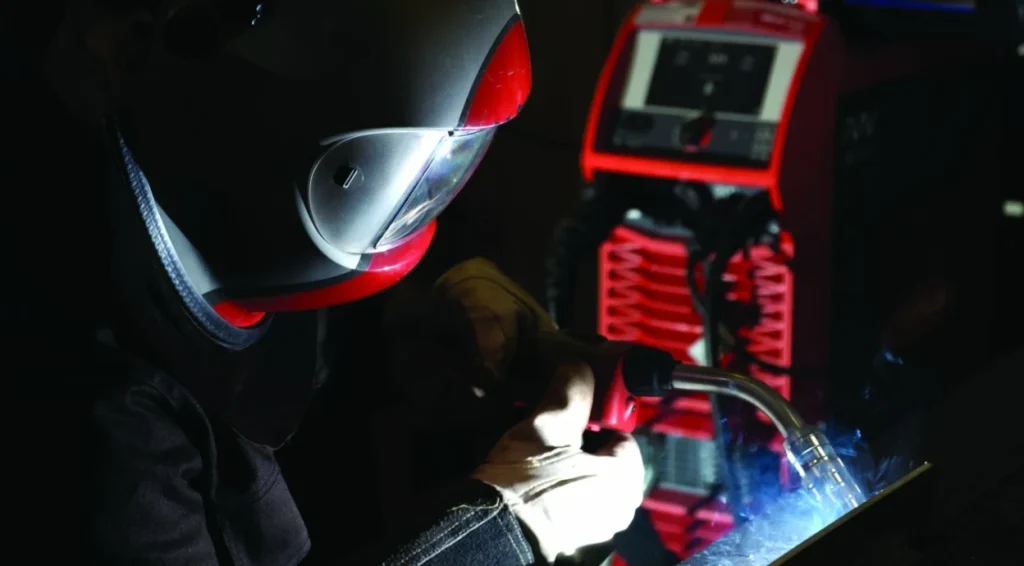
इसकी उच्च तापीय संवाहकता के कारण, एल्युमिनियम में वेल्ड पूल बनाना अधिक समय लेता है। साथ ही, वेल्डिंग के अंत में तापमान बढ़ने की भरपाई के लिए पैरामीटर घटाने पड़ते हैं। आमतौर पर कहा जाता है कि एल्युमिनियम को उसकी उच्च तापीय संवाहकता के कारण गर्म और तेज वेल्ड करें। टंगस्टन इनर्ट गैस (GTAW) वेल्डिंग में पैडल का उपयोग वेल्डिंग करंट को शुरू से अंत तक जल्दी-जल्दी एडजस्ट करने में मदद करता है। हालांकि, GTAW में महारथ हासिल करने के लिए काफी अभ्यास और कौशल चाहिए। मेटल इनर्ट गैस (GMAW) वेल्डिंग अपेक्षाकृत जल्दी सीखी जा सकती है, और आधुनिक मशीनों में आमतौर पर हॉट स्टार्ट और क्रेटर फिलिंग जैसी सुविधाएँ होती हैं, साथ ही टॉर्च पर वायर्ड फीड स्पीड के त्वरित नियंत्रण के विकल्प भी मिलते हैं।
बेहतरीन एल्युमिनियम वेल्डिंग के लिए सबसे पहला कदम है कि आप बेस मेटल को सही तरीके से समझें। एल्युमिनियम को उसकी मिश्र धातु और उपयोग के अनुसार सीरीज में वर्गीकृत किया गया है। सात मिश्र धातु समूहों में से प्रत्येक को चार अंकों के कोड से पहचाना जाता है। उदाहरण के लिए, 1xxx सीरीज का एल्युमिनियम बिना मिश्रित होता है, जिसे फॉइल और उन उत्पादों में इस्तेमाल किया जाता है जहाँ शुद्ध एल्युमिनियम के गुणों की आवश्यकता होती है। बाकी छह समूहों में मैग्नीशियम, सिलिकॉन, जिंक, कॉपर आदि के साथ मिश्रण होता है। अत्यधिक संक्षारण और दरार के जोखिम के कारण, कुछ मिश्रधातुएँ जैसे 2024 और 7075 वेल्डिंग के लिए उपयुक्त नहीं हैं, इसलिए बेस मेटल की पहचान करना बहुत जरूरी है।
बेस मिश्रधातु की पहचान हो जाने के बाद, फिलर मेटल का चयन आमतौर पर सप्लायर द्वारा दी गई टेबल्स से किया जा सकता है। गलत फिलर मेटल का इस्तेमाल वेल्डिंग में गंभीर विफलता या अनुपयुक्त वातावरण में टुकड़े के इस्तेमाल से भारी नुकसान कर सकता है।
एल्युमिनियम वेल्डिंग में केवल इनर्ट गैसों का इस्तेमाल किया जाता है, जैसे आर्गन और हीलियम। अधिकांश मामलों में, 100% आर्गन का उपयोग किया जाता है क्योंकि यह हीलियम से सस्ता है, अच्छी सफाई करता है और हवा से भारी होने के कारण वेल्ड पूल को प्रभावी ढंग से सुरक्षा देता है। हीलियम गहरी और चौड़ी पेनिट्रेशन प्रोफाइल देने में मदद करता है और मोटी एल्युमिनियम प्लेट्स की वेल्डिंग में पोरोसिटी को कम करता है।
साफ सतह होना एल्युमिनियम वेल्डिंग का एक और जरूरी पहलू है। एल्युमिनियम की सतह पर प्राकृतिक ऑक्साइड लेयर इंसुलेटर का काम करती है और आर्क शुरू करने में दिक्कत देती है। यह जल वाष्प को भी फँसा लेती है, जो वेल्डिंग के दौरान ऑक्साइड लेयर पर रिहा होकर पोरोसिटी पैदा करता है। इसलिए, वेल्डिंग से पहले सतह को ऑर्गेनिक सॉल्वेंट जैसे एसीटोन से साफ करें और फिर साफ स्टेनलेस स्टील वायर ब्रश से ऑक्साइड हटा दें। ध्यान रखें कि ब्रश स्टील या अन्य कठोर सतहों पर न चला हो, वरना एल्युमिनियम की सफाई के बजाय उसमें और ज्यादा अशुद्धियाँ मिल सकती हैं।
एल्युमिनियम का वेल्ड पूल जल्दी सॉलिडिफाई हो जाता है, जिससे कोई भी गलती तुरंत दिख जाती है। आर्क शुरू करते समय फ्यूजन प्राप्त करना इसकी उच्च तापीय संवाहकता के कारण चुनौतीपूर्ण है। ये दोनों गुण एल्युमिनियम को वेल्डिंग के लिए कठिन समझे जाने का कारण हैं। कई आधुनिक वेल्डिंग मशीनों में हॉट स्टार्ट फीचर होता है, जो आर्क शुरू करते समय अधिक वोल्टेज और करंट का उपयोग कर सतह को जल्दी पिघलाने में मदद करता है। इसी तरह, वेल्डिंग के अंत में क्रेटर फिलिंग फीचर वोल्टेज और करंट को कम करता है, जिससे उभरा हुआ क्रेटर बनता है और अवतल क्रेटर से होने वाली दरारें रुकती हैं।
प्रक्रिया की कुछ वैरिएंट्स एल्युमिनियम की तेज़ सॉलिडिफिकेशन का लाभ उठाती हैं। इनमें आर्क पावर को बदलते हुए आकर्षक वेवी वेल्ड पैटर्न बनाए जाते हैं। आर्क पावर बदलने से हीट इनपुट कम होता है, जिससे डिस्टॉर्शन कम होती है। साथ ही, इससे वेल्डर को एक विजुअल रेफरेंस मिलती है जिससे कंसिस्टेंट स्पीड बनाए रखना आसान हो जाता है।
GTAW वेल्डिंग में एक सामान्य नियम है कि हर 0.001 इंच मोटाई पर 1A करंट का इस्तेमाल करें। हालांकि, GMAW में यह हमेशा लागू नहीं होता क्योंकि यह प्रक्रिया और फीड स्पीड पर निर्भर करता है। अधिकतर आधुनिक सीनर्जिक पावर सोर्सेज में मटेरियल मोटाई की सेटिंग होती है, जिसमें केवल मोटाई चुनने पर वायर फीड स्पीड और वोल्टेज अपने आप सेट हो जाते हैं। ऐसी ऐप्स भी उपलब्ध हैं जो मोटाई, वायर डायमीटर और वेल्ड साइज के अनुसार पैरामीटर सेट करने में मार्गदर्शन करती हैं।
एल्युमिनियम की उपलब्धता और इसकी रीसाइक्लिंग क्षमता के कारण इसके नए-नए उपयोग लगातार विकसित हो रहे हैं, जिससे एल्युमिनियम वेल्डिंग हर वेल्डर के लिए एक महत्वपूर्ण कौशल बन गया है। कम अनुभव वाले वेल्डर भी आधुनिक मशीनों की ऑटोमैटिक पैरामीटर सेटिंग और सरल टच स्क्रीन का लाभ उठा सकते हैं, जिससे इंडस्ट्री में मौजूद स्किल गैप को कम करने में मदद मिलती है।
