प्रेस ब्रेक में मेटल की मोटाई पर अंतिम मार्गदर्शिका: सटीक गणनाओं से लेकर परफेक्ट मोड़ों तक
Published Time: December 5th, 2025
भाग I: रणनीतिक आधार — क्यों मेटल की मोटाई प्रेस ब्रेक बेंडिंग का प्राथमिक सिद्धांत है
उच्च-सटीकता वाले मेटल निर्माण के क्षेत्र में अनुमान लगाना बेहद महंगा साबित हो सकता है, और बिना जांचे-परखे धारणाएँ कई बार विनाशकारी परिणाम देती हैं। प्रेस ब्रेक ऑपरेटर को जिन अनेक चर तत्वों पर महारत हासिल करनी होती है, उनमें से सबसे निर्णायक है — मेटल की मोटाई। इसे केवल एक साधारण इनपुट मान लेना एक गंभीर गलती है। इसमें विशेषज्ञता का अर्थ है मोड़ने की भौतिकी को समझना, जिससे आपका काम प्रतिक्रियात्मक समस्या-समाधान से आगे बढ़कर सक्रिय और दोहराने योग्य उत्कृष्टता में परिवर्तित हो जाता है।
यदि आप उच्च सटीकता के साथ मोटाई‑आधारित बेंडिंग करना चाहते हैं, तो नवीनतम WAD सीरीज़ CNC प्रेस ब्रेक आपके कार्यशाला के लिए उपयुक्त विकल्प हो सकता है।
1.1 गलत आकलन की कीमत — मशीन क्षति, सामग्री की बर्बादी और गंभीर सुरक्षा जोखिम
मेटल की मोटाई के महत्व को नज़रअंदाज़ करना कोई मामूली गलती नहीं है — यह अक्सर मेटल फैब्रिकेशन में सबसे महंगी और विनाशकारी विफलताओं की जड़ होती है। मोटाई में थोड़ा-सा भी अंतर — जो अक्सर आंखों से दिखाई नहीं देता — विफलताओं की एक श्रृंखला शुरू कर सकता है, जिसके गंभीर परिणाम हो सकते हैं:
वर्कपीस विफलता: गलत बल गणनाएं तुरंत दोष पैदा कर सकती हैं — गलत कोण वाले मोड़, असमान मोड़ रेडियस, और सबसे बुरा, मोड़ रेखा के साथ तनाव दरारें। पूरी उत्पादन श्रृंखला रद्द करनी पड़ सकती है, जिससे सामग्री की बर्बादी, श्रम का नुकसान और डिलीवरी में देरी होती है।
टूलिंग और मशीन क्षति: मोड़ने के लिए आवश्यक बल मोटाई के साथ रैखिक रूप से नहीं बढ़ता। मोटाई में थोड़ा-सा इज़ाफ़ा भी टन भार की मांग को कई गुना बढ़ा सकता है। यदि यह टूलिंग या प्रेस ब्रेक की क्षमता से अधिक हो जाए, तो डाई टूट सकती है, दरारें पड़ सकती हैं या पूरी तरह क्षतिग्रस्त हो सकती है। गंभीर मामलों में, रैम या बेड को स्थायी नुकसान पहुंच सकता है, जिससे उत्पादन पूरी तरह ठप हो जाता है।
गंभीर सुरक्षा जोखिम: सबसे बड़ा नुकसान मानव सुरक्षा को होता है। ओवरलोडेड प्रेस ब्रेक खतरनाक रूप से अस्थिर हो जाती है, जिससे उड़ते हुए टूलिंग टुकड़ों, हाइड्रोलिक सिस्टम के फटने या संरचनात्मक ढहने का खतरा बढ़ जाता है। मोटाई को प्राथमिक सिद्धांत के रूप में न मानना केवल लाभ पर जोखिम नहीं है — यह आपकी टीम की सुरक्षा के लिए अस्वीकार्य खतरा है।
1.2 इस मार्गदर्शिका का महत्व — आपको सटीक गणना करने, प्रक्रियाओं को अनुकूलित करने और आत्मविश्वास से निर्णायक निर्णय लेने की शक्ति देना
यह मार्गदर्शिका आपको केवल अनुमान या पीढ़ियों से चली आ रही कार्यशाला की परंपरागत समझ से कहीं आगे ले जाने के लिए बनाई गई है। यह एक व्यापक रोडमैप के रूप में कार्य करती है, जो आपको रणनीतिक दृष्टिकोण के साथ-साथ व्यावहारिक उपकरण भी प्रदान करती है, ताकि आप सच्चे अर्थों में दक्षता हासिल कर सकें। अंतिम पृष्ठ तक पहुँचते‑पहुँचते, आप केवल यह नहीं समझेंगे कि क्या करना है, बल्कि यह भी जानेंगे कि क्यों करना है। अपने उत्पादन को उन्नत करने के लिए WADG सीरीज़ इलेक्ट्रिक प्रेस ब्रेक जैसे ऊर्जा‑कुशल विकल्पों का उपयोग करें। हमारा उद्देश्य है आपको सक्षम बनाना कि आप:
सटीक गणना करें: आवश्यक सूत्रों और संदर्भ चार्ट्स में निपुणता प्राप्त करें ताकि किसी भी कार्य के लिए आवश्यक सटीक टन भार निर्धारित किया जा सके—इस प्रकार अधिक भार या अपर्याप्त बल से जुड़ी जोखिमों को पूरी तरह समाप्त किया जा सके।
अपनी प्रक्रिया का अनुकूलन करें: विभिन्न सामग्रियों और मोटाई के अनुसार सबसे उपयुक्त टूलिंग चुनने और सेटिंग्स को परिष्कृत करने की क्षमता विकसित करें, जिससे आपको बार‑बार सटीक मोड़ प्राप्त हों — साथ ही दक्षता और औजारों की आयु दोनों में वृद्धि हो।
आत्मविश्वास के साथ निर्णय लें: अनिश्चितता से विशेषज्ञता की ओर बढ़ें। चाहे आप किसी कार्य की प्रोग्रामिंग कर रहे हों, नया प्रेस ब्रेक चुन रहे हों, या उत्पादन संबंधी समस्याओं को सुलझा रहे हों — आपके पास हर बार सही निर्णय लेने के लिए आवश्यक मूलभूत ज्ञान होगा।
1.3 केवल मोटाई से आगे: वे चार महत्वपूर्ण चर जो बेंडिंग फोर्स को परिभाषित करते हैं
हालाँकि सामग्री की मोटाई (t) प्रमुख कारक है, इसका वास्तविक प्रभाव तीन अन्य अविभाज्य चर द्वारा नियंत्रित और कभी‑कभी बढ़ाया या घटाया जाता है। एक अनुभवी पेशेवर जानता है कि बेंडिंग फोर्स चार प्रमुख तत्वों के जटिल संतुलन का परिणाम होती है:
सामग्री की मोटाई (t): गणना का सबसे भारी घटक। ध्यान देने योग्य है कि आवश्यक बेंडिंग फोर्स मोटाई के वर्ग के साथ बढ़ती है। यानी यदि मोटाई दोगुनी की जाए तो आवश्यक बल चार गुना बढ़ जाता है — दो गुना नहीं। इस घातीय प्रभाव को न समझ पाना इस क्षेत्र में सबसे सामान्य और खतरनाक भूलों में से एक है।
सामग्री का प्रकार और तन्य शक्ति (UTS): विभिन्न सामग्रियाँ मोड़ का अलग‑अलग स्तर पर प्रतिरोध करती हैं। उदाहरण के तौर पर, समान मोटाई की 304 स्टेनलेस स्टील शीट को माइल्ड स्टील की तुलना में लगभग 50% अधिक बल की आवश्यकता होती है, जबकि एल्युमिनियम को लगभग 50% कम बल चाहिए। अंतिम तन्य शक्ति आपके गणितीय आकलन में सीधे गुणक के रूप में काम करती है।
टूलिंग (V‑डाई ओपनिंग): V‑डाई का खुलाव एक लीवर आर्म की तरह कार्य करता है। चौड़ा खुलाव अधिक यांत्रिक लाभ देता है, जिससे आवश्यक टन भार कम हो जाता है। इसके विपरीत, संकरा खुलाव बल को केंद्रित करता है और उसी मोड़ के लिए कहीं अधिक टन भार की मांग करता है। उद्योग में प्रचलित “8x नियम” एक अच्छा आधार है, लेकिन यह जानना कि कब और क्यों इससे भिन्न होना चाहिए — कुशल संचालन की कुंजी है।
बेंड की लंबाई (L): यह संबंध सीधा है — जितनी लंबी बेंड होगी, उतनी ही अधिक कुल बल की आवश्यकता होगी। कोई सेटअप जो 1‑फुट की बेंड के लिए सुरक्षित है, वही यदि 10‑फुट की लंबाई पर लागू किया जाए तो प्रेस ब्रेक को खतरनाक रूप से ओवरलोड कर सकता है। हमेशा इस परिवर्तनशील कारक को ध्यान में रखें ताकि कुल बेंड लंबाई मशीन की निर्धारित टन क्षमता से अधिक न हो जाए।
प्रेस ब्रेक के संचालन में असली निपुणता इन चारों चर को संतुलित रूप से नियंत्रित करने में निहित है। आगे के पृष्ठों में हम प्रत्येक तत्व को विस्तार से समझेंगे, जिससे आप न केवल इसके पीछे का भौतिक विज्ञान जान सकें, बल्कि उन्हें सटीकता से संचालित करने की व्यावहारिक रणनीतियाँ भी सीख सकें।
भाग II: विषय के मूल तक पहुँचना – धातु की मोटाई और बेंडिंग बल के पीछे के विज्ञान में महारत हासिल करना
अब जब हमने यह स्थापित कर लिया है कि धातु की मोटाई किसी भी बेंडिंग गणना की नींव है, तो हम रणनीतिक क्यों से वैज्ञानिक कैसे की ओर बढ़ते हैं। यहाँ हम बेंडिंग को नियंत्रित करने वाले भौतिक सिद्धांतों को उजागर करेंगे और उन महंगे मिथकों को तोड़ेंगे जो वर्षों से प्रचलित हैं। आप केवल कुछ दिशानिर्देश याद नहीं करेंगे — बल्कि उन सिद्धांतों को आत्मसात करेंगे जो उन्हें संचालित करते हैं, जिससे हर गणना और प्रेस ब्रेक निर्णय के लिए एक विश्वसनीय ढाँचा तैयार होगा।
2.1 रैखिक भ्रांति का निराकरण: क्यों मोटाई दोगुनी करने पर आवश्यक बल चार गुना बढ़ जाता है
धातु निर्माण में सबसे खतरनाक गलतफहमियों में से एक यह मानना है कि मोटाई और आवश्यक बल एक ही दर से बढ़ते हैं। यह गलत धारणा मशीनों पर अत्यधिक भार, उपकरणों की क्षति और विनाशकारी विफलताओं का कारण बन सकती है। सच्चाई इससे कहीं अधिक नाटकीय है — यह संबंध एक घातीय वक्र का अनुसरण करता है।
2.1.1 गैर‑रैखिक वास्तविकता को समझना: मोटाई के वर्ग की शक्ति
बेंडिंग बल केवल धातु को झुकाने की बात नहीं है — यह पूरे क्रॉस‑सेक्शन में विकृति के प्रति उसकी आंतरिक प्रतिरोधकता को पार करने की प्रक्रिया है। इस प्रतिरोध को सेक्शन मॉड्यूलस कहा जाता है, जो सामग्री की ऊँचाई — या हमारे मामले में, उसकी मोटाई — के साथ घातीय रूप से बढ़ता है।
यह अवधारणा एयर‑बेंडिंग बल की गणना के मूल सूत्र में निहित है:
बल (P) ≈ (K × L × UTS × t²) / W
जहाँ:
P = आवश्यक बेंडिंग बल
K = स्थिर गुणांक (डाई फैक्टर, सामान्य V‑डाई उपयोग के लिए लगभग 1.33)
L = बेंड की लंबाई
UTS = चुनी गई सामग्री की अंतिम तन्यता शक्ति
t = सामग्री की मोटाई
W = V‑डाई का उद्घाटन चौड़ाई
यहाँ मुख्य कारक है t² (मोटाई का वर्ग)। यह गणितीय तत्व यह साबित करता है कि आवश्यक मोड़ बल मोटाई के साथ सरल एक-से-एक अनुपात में नहीं बढ़ता। यदि आप मोटाई को दोगुना करते हैं ( t से 2t तक), तो बल का योगदान (2t)² हो जाता है, जो कि 4t² के बराबर है। अर्थात् बल की आवश्यकता चार गुना बढ़ जाती है। यदि मोटाई तीन गुनी कर दें, तो आवश्यक बल नौ गुना बढ़ जाएगा। इस तीव्र, गैर-रेखीय वृद्धि का प्रभाव मशीनों और टूलिंग पर विनाशकारी हो सकता है, विशेषकर जब ऑपरेटर अनुमान के बजाय सटीक गणना पर भरोसा न करें।
2.1.2 तीव्र वृद्धि का दृश्य रूप: टननेज-मोटाई वृद्धि वक्र
इस सिद्धांत को पूरी तरह समझने के लिए ठोस आँकड़े सबसे अच्छा चित्र प्रस्तुत करते हैं। नीचे दिया गया चार्ट दिखाता है कि 1-मीटर स्पैन पर A36 माइल्ड स्टील को मोड़ने के लिए आवश्यक टननेज कितनी तीव्रता से बढ़ता है, जब V-डाई ओपनिंग का निर्धारण करने के लिए मानक “8x नियम” का पालन किया जाता है।
सामग्री की मोटाई (मिमी)
V-डाई ओपनिंग (मिमी)
प्रति मीटर आवश्यक टननेज (टन)
वृद्धि कारक (2 मिमी की तुलना में)
2 मिमी
16 मिमी
~13 टन
1x
4 मिमी
32 मिमी
~26 टन
2x
6 मिमी
50 मिमी
~47 टन
~3.6x
8 मिमी
63 मिमी
~83 टन
~6.4x
10 मिमी
80 मिमी
~130 टन
10x
12 मिमी
100 मिमी
~187 टन
~14.4x
नोट: यह तालिका पूरी तरह से वर्गानुपाती संबंध को नहीं दर्शाती क्योंकि V-डाई ओपनिंग (W) भी सामग्री की मोटाई के साथ बढ़ती है, जिससे t² का प्रभाव आंशिक रूप से संतुलित हो जाता है। यदि V-डाई का आकार समान रहता, तो टननेज मोटाई के वर्ग के अनुपात में सटीक रूप से बढ़ता। फिर भी, अनुकूलित V-डाई के साथ यह आँकड़े स्पष्ट रूप से दिखाते हैं कि बल की आवश्यकता रेखीय अनुमान से कहीं अधिक तेजी से बढ़ती है।
2.2 मोड़ की नींव: एक पेशेवर ज्ञान आधार का निर्माण
t² की अवधारणा को समझना केवल शुरुआत है। अब हम मोड़ प्रक्रिया के अन्य आवश्यक चर को स्पष्ट रूप से परिभाषित करेंगे और देखेंगे कि वे एक-दूसरे से कैसे संबंधित हैं।
2.2.1 मोड़ बल बनाम प्रेस ब्रेक टननेज
हालाँकि कभी-कभी इन शब्दों का एक-दूसरे के स्थान पर उपयोग किया जाता है, वास्तव में ये मोड़ समीकरण के दो अलग लेकिन परस्पर जुड़े पहलू हैं।
मोड़ बल है मांग: यह वह गणना किया गया बल (टन या किलो न्यूटन में व्यक्त) है जो किसी विशिष्ट कार्य के लिए सामग्री के प्रतिरोध को पार कर वांछित मोड़ प्राप्त करने हेतु आवश्यक होता है।
प्रेस ब्रेक टननेज है आपूर्ति: यह वह अधिकतम रेटेड बल है जिसे मशीन अपने पूरे बेड की लंबाई पर लगातार और सुरक्षित रूप से लागू कर सकती है।
स्वर्ण नियम: किसी भी कार्य के लिए गणना की गई बेंडिंग फोर्स कभी भी आपकी प्रेस ब्रेक की निर्धारित टननेज से अधिक नहीं होनी चाहिए। उतना ही महत्वपूर्ण यह है कि पूरी ताकत को किसी छोटे क्षेत्र में केंद्रित न करें—ऐसा करने से मशीन को गंभीर नुकसान हो सकता है, भले ही कुल टननेज सुरक्षित सीमा के भीतर हो।
2.2.2 क्यों V-डाई ओपनिंग अत्यंत महत्वपूर्ण है
V-डाई ओपनिंग (W) बेंडिंग फोर्स को नियंत्रित करने का प्रमुख साधन है—यह वास्तव में एक यांत्रिक लीवर की तरह कार्य करती है।
चौड़ी V-डाई: लीवर आर्म को लंबा करती है, जिससे यांत्रिक लाभ बढ़ता है। इससे आवश्यक बल कम हो जाता है, लेकिन अंदरूनी बेंड रेडियस बड़ा हो जाता है।
संकीर्ण V-डाई: लीवर आर्म को छोटा करती है, जिससे लोड केंद्रित हो जाता है। इससे आवश्यक बल काफी बढ़ जाता है, लेकिन अंदरूनी बेंड रेडियस छोटा और कसा हुआ बनता है।
सही V-डाई ओपनिंग का चयन करते समय टननेज की आवश्यकता, इच्छित बेंड रेडियस, और सामग्री को क्षति के जोखिम—इन तीनों के बीच संतुलन बनाना ज़रूरी है। माइल्ड स्टील के लिए सामान्य प्रारंभिक मानक “रूल ऑफ 8” है—अर्थात् डाई का खुलाव सामग्री की मोटाई से लगभग आठ गुना होना चाहिए।
2.2.3 बेंड रेडियस और स्प्रिंगबैक के बीच स्वाभाविक संबंध
बेंड रेडियस और स्प्रिंगबैक दोनों ही सीधे तौर पर सामग्री की मोटाई और टूलिंग चयन से प्रभावित होते हैं।
बेंड रेडियस (IR): एयर बेंडिंग में अंदरूनी रेडियस पंच टिप से निर्धारित नहीं होता—यह आमतौर पर V-डाई ओपनिंग का लगभग 15–17% होता है। मोटी सामग्री को अधिक चौड़ी V-डाई की आवश्यकता होती है, जिससे स्वाभाविक रूप से बड़ा अंदरूनी रेडियस बनता है। यदि धातु की नम्यता से अधिक छोटा रेडियस बनाने का प्रयास किया जाए, तो बेंड के बाहरी हिस्से में क्रैक आने की संभावना बढ़ जाती है।
स्प्रिंगबैक: धातु लोड हटने के बाद स्वाभाविक रूप से थोड़ा वापस मुड़ जाती है। इस पुनर्प्राप्ति को स्प्रिंगबैक कहा जाता है, जो मोटी और अधिक मजबूत धातुओं में तथा बड़े बेंड रेडियस के साथ अधिक होती है। एक सटीक 90° बेंड प्राप्त करने के लिए अक्सर आपको 88° या 85° तक “ओवरबेंड” करना पड़ सकता है।
2.3 सामग्री के कारक: धातु के गुण बेंडिंग को कैसे प्रभावित करते हैं
अंतिम प्रमुख चर स्वयं धातु है। इसकी अंतर्निहित विशेषताएँ—मजबूती और नम्यता—सीधे तौर पर बेंडिंग गणना में बल गुणक को निर्धारित करती हैं।
2.3.1 माइल्ड स्टील, स्टेनलेस स्टील और एल्युमिनियम की तुलना
कभी यह न मानें कि समान मोटाई की दो शीट्स समान बल से मुड़ेंगी। उनकी संरचना, ग्रेन स्ट्रक्चर और तन्यता शक्ति (टेंसाइल स्ट्रेंथ) ही अंततः उनके प्रतिरोध को परिभाषित करती हैं।
धातु का प्रकार
टनेज फैक्टर (माइल्ड स्टील के सापेक्ष)
सामान्य परम तन्यता शक्ति (UTS)
मोड़ने की विशेषताएँ और प्रमुख विचार
माइल्ड कार्बन स्टील
1.0 (आधार मान)
~60,000 PSI (400 MPa)
विश्वसनीय, समान गुणों वाला और उद्योग का मानक रूप में व्यापक रूप से उपयोगी। “रूल ऑफ 8” यहाँ प्रभावी रूप से लागू होती है।
304 स्टेनलेस स्टील
~1.5×
~90,000 PSI (620 MPa)
तीव्रता से वर्क-हार्डन होता है, लगभग 50% अधिक बल की आवश्यकता होती है और स्प्रिंगबैक अधिक दिखाता है। बड़े V-डाई (सामग्री की मोटाई के 10–12×) का चयन करें।
5052 एल्युमिनियम
~0.5×
~30,000 PSI (200 MPa)
मुलायम और अत्यधिक आकार देने योग्य, बहुत कम बल की आवश्यकता होती है। यदि मोड़ त्रिज्या बहुत छोटी हो तो क्रैकिंग का खतरा रहता है; छोटे V-डाई (सामग्री की मोटाई के 6×) का उपयोग उपयुक्त है।
2.3.2 टनेज गणनाओं पर तन्यता शक्ति का प्रत्यक्ष प्रभाव
मुख्य सूत्र में, परम तन्यता शक्ति (UTS) एक सीधा, अनुपाती गुणक की तरह कार्य करती है। यदि आप 60,000 PSI UTS वाले पदार्थ से 90,000 PSI वाले पदार्थ पर स्विच करते हैं—जो कि 50% की वृद्धि है—तो आवश्यक टनेज भी लगभग 50% बढ़ जाएगा, बशर्ते अन्य सभी कारक समान रहें। सटीकता के लिए, हमेशा अपने विशिष्ट पदार्थ की वास्तविक UTS के आधार पर गणना करें, किसी अनुमानित औसत पर नहीं।
2.3.3 न्यूनतम मोड़ त्रिज्या निर्धारण में नमनशीलता (Ductility) की भूमिका
नमनशीलता किसी पदार्थ की वह क्षमता है जिसके द्वारा वह टूटे बिना स्थायी रूप से आकार बदल सकता है। यह यह भी निर्धारित करती है कि अधिकतम कितना तीखा मोड़ बनाया जा सकता है बिना नुकसान पहुंचाए।
उच्च नमनशीलता (जैसे एल्युमिनियम, माइल्ड स्टील): बिना फटने के 0.5× से 1× सामग्री की मोटाई तक की छोटी मोड़ त्रिज्या प्राप्त कर सकते हैं।
कम नमनशीलता (जैसे उच्च-शक्ति स्टील, कुछ स्टेनलेस स्टील): तीखे मोड़ों को कम सहन करते हैं, सुरक्षित खिंचाव के लिए लगभग 2× से 4× सामग्री की मोटाई की न्यूनतम मोड़ त्रिज्या आवश्यक होती है।
किसी पदार्थ की नमनशीलता द्वारा निर्धारित न्यूनतम मोड़ त्रिज्या की अनदेखी करना, मोड़ रेखा के साथ दरारें पड़ने का प्रमुख कारण है, जिससे भाग अनुपयोगी हो जाता है। इसलिए, आपकी सामग्री की मोटाई का चयन उसकी क्षमता के अनुरूप होना चाहिए ताकि वांछित मोड़ त्रिज्या बिना विफलता के प्राप्त हो सके।
भाग III: आपका व्यावहारिक टूलकिट तैयार करना — मूल सूत्र से संदर्भ चार्ट तक चरण-दर-चरण गणना मार्गदर्शिका
सिद्धांत यदि व्यवहार में लागू न किया जाए तो वह केवल अकादमिक अभ्यास बनकर रह जाता है; कार्यशाला में यह जल्दी ही एक जोखिम में बदल सकता है। इस खंड में हम मूलभूत सिद्धांतों से आगे बढ़कर उन व्यावहारिक उपकरणों तक पहुँचते हैं जिन पर आप रोज़ भरोसा करेंगे। हम मुख्य बेंडिंग सूत्र को सरल और लागू करने योग्य चरणों में विभाजित करेंगे, एक वास्तविक उदाहरण की गणना करेंगे, और संदर्भ चार्ट साझा करेंगे जिन्हें आप जल्द ही अपने कार्यशाला संचालन का अनिवार्य हिस्सा मानेंगे। यहीं पर समझ वास्तविक क्षमता में परिवर्तित होती है।
3.1 मूल सूत्र का विश्लेषण: चरण-दर-चरण मार्गदर्शन — बेंडिंग फोर्स समीकरण (P = [K × L × t² × UTS] / W)
हर एयर बेंडिंग टनेज गणना के केंद्र में एक ऐसा सूत्र होता है जो बीम सिद्धांत पर आधारित है। पहली नज़र में यह जटिल लग सकता है, लेकिन वास्तव में यह उन चार प्रमुख चर का गणितीय रूप है जिन पर हमने पहले चर्चा की है। इसका सबसे व्यापक और व्यावहारिक रूप इस प्रकार है:
Force (P) = (K × L × UTS × t²) / W
अब हम प्रत्येक घटक को समझेंगे ताकि न केवल आप यह जानें कि कौन-से अंक डालने हैं, बल्कि यह भी समझ सकें कि हर एक का महत्व क्यों है:
P (बेंडिंग फोर्स): यह वह परिणाम है जो आप गणना कर रहे हैं — इस विशिष्ट बेंडिंग कार्य का बल की माँग। इसे टन या किलो-न्यूटन (kN) में मापा जाता है और यह हमेशा आपके प्रेस ब्रेक की निर्धारित क्षमता से कम होना चाहिए।
K (डाई फैक्टर): एक स्थिरांक जो V-डाई बेंडिंग की यांत्रिकी को दर्शाता है। एक मानक 90° एयर बेंड में V-डाई के साथ यह मान सामान्यतः 1.33 रखा जाता है। इसे इस निर्माण विधि के लिए अंतर्निहित कैलिब्रेशन फैक्टर के रूप में समझें।
L (बेंड की लंबाई): एक सरल रैखिक गुणक — जितनी लंबी बेंड होगी, उतनी अधिक कुल शक्ति की आवश्यकता होगी। इसे इंच या मिलीमीटर में मापा जाता है ताकि अन्य इकाइयों से मेल खा सके।
UTS (अल्टिमेट टेंसाइल स्ट्रेंथ): यह किसी पदार्थ की अधिकतम तन्यता के प्रति प्रतिरोध का माप है — उसकी ताकत का महत्वपूर्ण संकेतक। आम तौर पर इसे PSI (पाउंड प्रति वर्ग इंच) या MPa (मेगापास्कल) में दिया जाता है। इस मान का अनुमान कभी न लगाएं — इसे हमेशा विश्वसनीय सामग्री डेटा से सत्यापित करें।
t² (सामग्री की मोटाई का वर्ग): यह समीकरण का घातीय चालक है। क्योंकि मोटाई का वर्ग लिया जाता है, इसलिए छोटे परिवर्तन भी आवश्यक बल पर बड़ा प्रभाव डालते हैं। यही कारण है कि सटीक माप अनिवार्य है।
W (V-डाई ओपनिंग चौड़ाई): यह आवश्यक बल को नियंत्रित करने का मुख्य बिंदु है। डाई की बड़ी चौड़ाई लाभांश बढ़ाती है और बल की आवश्यकता को कम करती है। अन्य मापों की तरह, इसे भी इंच या मिलीमीटर में दर्ज किया जाता है।
महत्वपूर्ण नोट: यह सूत्र विशेष रूप से एयर बेंडिंग के लिए बनाया गया है। यदि इसे बॉटमिंग या कॉइनिंग के लिए प्रयोग किया जाता है, तो यह वास्तविक आवश्यक बल का अत्यधिक कम आकलन करेगा। इन फॉर्मिंग विधियों में तीन से दस गुना अधिक टन भार की आवश्यकता हो सकती है, जिसे निर्माता-विशिष्ट दिशा-निर्देशों के अनुसार अलग से गणना करना चाहिए।
3.2 व्यावहारिक मार्गदर्शन: 3 मिमी स्टेनलेस स्टील के लिए टन भार को तीन मिनट से कम समय में सटीक रूप से कैसे गणना करें
अब सिद्धांत को व्यवहार में बदलते हैं। परिदृश्य: आपको 2 मीटर लंबी, 3 मिमी मोटी 304 स्टेनलेस स्टील शीट को 90° कोण पर मोड़ना है।
3.2.1 पहला चरण: सामग्री के गुणों की पहचान करें (UTS)
सबसे पहले, सामग्री की ताकत निर्धारित करें। त्वरित खोज या मटेरियल डेटा शीट देखने पर पता चलता है कि 304 स्टेनलेस स्टील का सामान्यत: अंतिम तन्यता ताकत (Ultimate Tensile Strength – UTS) लगभग 620 MPa (~90,000 PSI) होती है। महत्वपूर्ण अनुप्रयोगों के लिए, हमेशा इसे विशेष मटेरियल टेस्ट सर्टिफिकेट (MTC) से सत्यापित करें।
3.2.2 दूसरा चरण: V-डाई का आकार निर्धारित करने के लिए “रूल ऑफ 8” का उपयोग करें
चूंकि स्टेनलेस स्टील, माइल्ड स्टील की तुलना में कम नम्य होता है, इसलिए दरार पड़ने के जोखिम को कम करने के लिए आमतौर पर सामग्री की मोटाई के लगभग 10 गुना बड़े V-डाई ओपनिंग का उपयोग किया जाता है। हालांकि, प्रदर्शन उद्देश्य के लिए हम यहाँ मानक ‘रूल ऑफ 8’ लागू करेंगे।
V-डाई ओपनिंग (W) = सामग्री की मोटाई (t) × 8
W = 3 मिमी × 8 = 24 मिमी
हम निकटतम मानक आकार चुनेंगे — एक 25 मिमी V-डाई।
3.2.3 तीसरा चरण: सूत्र में मान डालें और प्रति मीटर टन भार की गणना करें
अब हम इन मानों को सूत्र में डालते हैं, और निरंतरता बनाए रखने के लिए मीट्रिक इकाइयों का उपयोग करते हैं (बल न्यूटन में, आयाम मिमी में, और UTS MPa = N/mm² में)। हम पहले 1 मीटर (1000 मिमी) लंबाई के मोड़ के लिए गणना करेंगे।
P = (1.33 × 1000 mm × 620 MPa × (3 mm)²) / 25 mm
P = (1.33 × 1000 × 620 × 9) / 25
P = 7,421,400 / 25
P = 296,856 न्यूटन
न्यूटन को मीट्रिक टन में बदलने के लिए, उसे 9807 से विभाजित करें (जो 1,000 किलोग्राम पर लगने वाला गुरुत्वीय बल है)।
प्रति मीटर टन भार = 296,856 / 9807 ≈ 30.3 टन प्रति मीटर
3.2.4 चौथा चरण: कुल मोड़ लंबाई के लिए स्केल करें और सुरक्षा मार्जिन जोड़ें
कुल मोड़ लंबाई 2 मीटर है।
कुल आवश्यक बल = 30.3 टन/मीटर × 2 मीटर = 60.6 टन
विश्वसनीय संचालन सुनिश्चित करने के लिए, उपकरण को कभी उसकी अधिकतम सैद्धांतिक क्षमता पर न चलाएँ। मशीन के घिसाव, सामग्री गुणों में भिन्नता और हाइड्रॉलिक द्रव के प्रदर्शन में बदलाव को ध्यान में रखते हुए 20% सुरक्षा मार्जिन रखना उचित है।
अंतिम अनुशंसा: इस बेंड के लिए, आपको कम से कम 75 टन की रेटेड क्षमता वाला प्रेस ब्रेक चाहिए ताकि मशीन सुरक्षित और निरंतर रूप से कार्य कर सके।
3.3 आपका आवश्यक बेंडिंग संदर्भ मार्गदर्शक (नि:शुल्क डाउनलोड)
व्यस्त कार्यशाला संचालन के लिए, त्वरित-संदर्भ चार्ट अत्यंत उपयोगी होते हैं। इस पृष्ठ को अपने डिवाइस पर सहेजें या तालिकाओं को प्रिंट करके आसानी से सुलभ रखें। सिद्ध गणना सिद्धांतों पर आधारित ये चार्ट अधिकांश बेंडिंग कार्यों के लिए एक विश्वसनीय प्रारंभिक बिंदु प्रदान करते हैं।
अपने ऑपरेशन के लिए डेटा शीट्स और चार्ट्स डाउनलोड करें और उन्हें दैनिक उपयोग में शामिल करें।
माइल्ड स्टील टननेज चार्ट को अन्य सामग्रियों पर सीधे लागू न करें। इसके बजाय, पहले माइल्ड स्टील के लिए टननेज निर्धारित करें और फिर नीचे दिए गए संबंधित रूपांतरण गुणांक से गुणा करें।
सामग्री का प्रकार
टननेज रूपांतरण गुणांक (माइल्ड स्टील के सापेक्ष)
माइल्ड कार्बन स्टील
1.0
304 स्टेनलेस स्टील
~1.5
5052 एल्यूमिनियम मिश्र धातु
~0.5
6061-T6 एल्यूमिनियम मिश्र धातु
~0.7
पीतल
~0.8
उच्च-शक्ति स्टील (जैसे, हार्डॉक्स)
2.0 – 4.0 (हमेशा डेटा शीट देखें!)
चार्ट के उपयोग का उदाहरण: यदि आपके पास 3 मिमी स्टेनलेस स्टील है, तो चार्ट 1 में 3 मिमी माइल्ड स्टील का मान (~24 टन) खोजें। फिर स्टेनलेस फैक्टर से गुणा करें: 24 × 1.5 = 36 टन प्रति मीटर। यद्यपि राउंडिंग के कारण सटीक सूत्र से थोड़ा अंतर हो सकता है, यह तरीका तेज़, व्यावहारिक और अत्यंत विश्वसनीय है।
3.3.3 विशेषज्ञ चयन: शीर्ष तीन ऑनलाइन बेंडिंग कैलकुलेटर (2024 संस्करण)
अतुलनीय सटीकता और बहुमुखी उपयोगिता के लिए, ये डिजिटल समाधान उद्योग में उत्कृष्ट मानक माने जाते हैं।
Cincinnati Inc. प्रेस ब्रेक टननेज कैलकुलेटर: इसे उद्योग का स्वर्ण मानक माना जाता है। यह कस्टम सामग्री गुणों का समर्थन करता है, सटीक टननेज और अंदरूनी त्रिज्या मान प्रदान करता है, और दुनिया भर के पेशेवरों द्वारा विश्वसनीय सत्यापन के लिए उपयोग किया जाता है।
Amada Tonnage Calculator (Amada Tools App का हिस्सा): Amada उपकरण उपयोग करने वालों के लिए यह एक उत्कृष्ट विकल्प है, परंतु यह व्यापक अनुप्रयोगों में भी उतना ही प्रभावी साबित होता है। यह टूलिंग विनिर्देशों को एक सहज और स्पष्ट मोबाइल इंटरफ़ेस के साथ जोड़ता है, जिससे गणना प्रक्रिया आसान और सटीक बन जाती है।
TRUMPF BendGuide App: यह एक शक्तिशाली मोबाइल उपकरण है जो केवल टननेज गणनाओं से कहीं आगे जाता है। इसमें सही टूलिंग चयन के लिए दृश्य सहायता उपलब्ध है और यह संभावित उत्पादन समस्याओं की पहचान भी करता है, जिससे यह बेंडिंग संचालन के लिए एक व्यापक और भरोसेमंद समाधान बन जाता है।
भाग IV: मास्टरक्लास वर्कशॉप तकनीकें – विभिन्न धातु मोटाई के लिए प्रक्रियाओं का अनुकूलन और उपकरण चयन
जब आप गणना की विज्ञान को भली-भांति समझ लेते हैं, तब कदम कार्यशाला की ज़मीन पर रखना होता है—वह जगह जहाँ सिद्धांत उत्कृष्ट कारीगरी में बदलता है। गणना किया गया टननेज केवल एक कुंजी है; असली महारत इस बात में है कि वह कौन-सा दरवाज़ा खोलती है और उसमें कैसे काम किया जाए। यहाँ हम संख्याओं को क्रियान्वित करते हैं, उन्नत रणनीतियाँ प्रस्तुत करते हैं जो प्रक्रिया नियंत्रण और उपकरण चयन को पतली, मध्यम और मोटी धातुओं की विशिष्ट आवश्यकताओं के अनुरूप बनाती हैं। यह परिवर्तन केवल “कितनी शक्ति चाहिए” जानने से “उसे कैसे लागू करें” में महारत हासिल करने की दिशा में है।
4.1 मोटाई-विशिष्ट रणनीतियाँ: उपकरण सेटअप और प्रक्रिया की मूल बातें
धातु अपनी मोटाई के अनुसार अलग-अलग प्रतिक्रिया देती है, और हर श्रेणी अपनी विशिष्ट चुनौतियाँ लेकर आती है। टूलिंग चयन से लेकर मशीन विन्यास तक, एक अनुकूलित दृष्टिकोण आवश्यक है—1 मिमी शीट को 15 मिमी प्लेट की तरह संभालना निश्चित रूप से असफलता का कारण बनेगा।
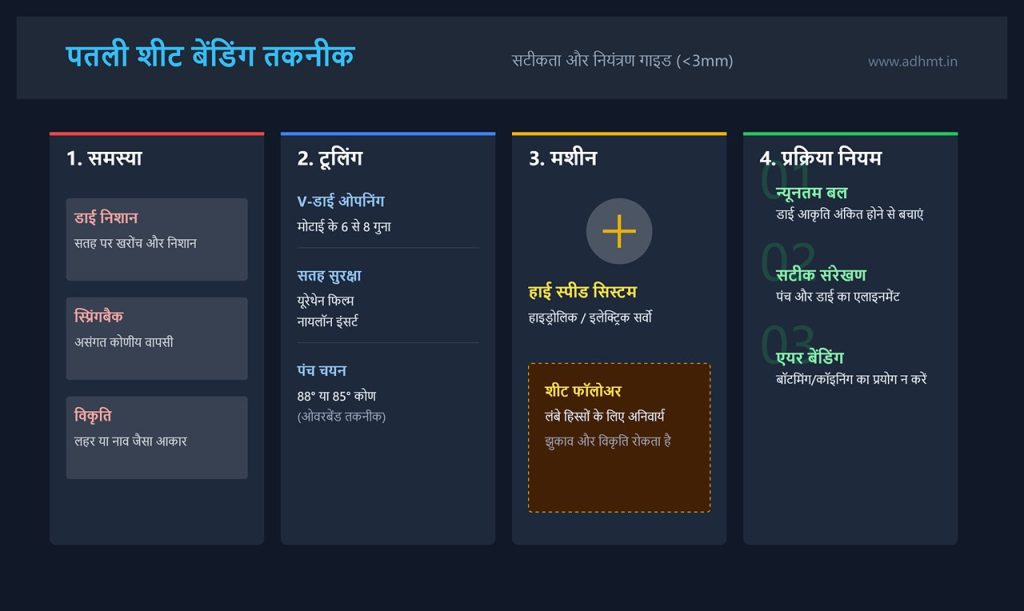
4.1.1 पतली शीट (<3mm) बेंडिंग – विकृति, डाई निशान और स्प्रिंगबैक पर नियंत्रण
पतली शीट धातु को मोड़ना बल के बजाय सटीकता और नियंत्रण का अभ्यास है। मुख्य चुनौतियाँ हैं सौंदर्य संबंधी दोष, असमान कोण, और सामग्री की अप्रत्याशित गति।
मुख्य चुनौतियाँ: डाई निशान बनने की अत्यधिक संभावना, अत्यधिक और असंगत स्प्रिंगबैक, तथा फॉर्मिंग के दौरान लहर या विकृति का रुझान।
उपकरण और टूलिंग सिफारिशें:
V-डाई चयन: संकरे V-डाई ओपनिंग का चयन करें—सामान्यतः सामग्री की मोटाई के 6 से 8 गुना—ताकि बेंड सटीकता पर बेहतर नियंत्रण मिले और न्यूनतम फ्लैंज लंबाई घटाई जा सके।
पंच और डाई सुरक्षा: स्टेनलेस स्टील या एल्यूमिनियम जैसी नाजुक सतहों को खरोंच या निशान से बचाने के लिए V-डाई पर यूरेथेन फिल्म या नायलॉन इंसर्ट का उपयोग करें। उल्लेखनीय स्प्रिंगबैक की भरपाई करने हेतु जानबूझकर अधिक कोण वाला पंच और डाई सेट (आम तौर पर 88° या 85°) चुनें ताकि नियंत्रित ओवरबेंड प्राप्त किया जा सके।
मशीन विन्यास: उच्च गति और उच्च सटीकता वाले हाइड्रोलिक या इलेक्ट्रिक सर्वो सिस्टम से लैस प्रेस ब्रेक का उपयोग करें। लंबे या अस्थिर वर्कपीस के लिए स्वचालित शीट फॉलोअर अनिवार्य हैं—वैकल्पिक नहीं—क्योंकि हिस्से के वजन से झुकाव होने पर कोणीय विकृति उत्पन्न हो सकती है।
प्रक्रिया अनुकूलन:
बल नियंत्रण: केवल आवश्यक न्यूनतम बल ही लगाएँ। अत्यधिक टन भार से डाई की आकृति वर्कपीस पर अंकित हो सकती है। सतह को क्षति से बचाने और सटीकता बनाए रखने के लिए रैम के रिवर्सल पॉइंट का सटीक नियंत्रण अत्यंत आवश्यक है।
संरेखण अत्यंत आवश्यक है: पंच और डाई का पूरी तरह से संरेखित होना जरूरी है। हल्की सी असमानता भी पतली सामग्री पर अत्यधिक प्रभाव डालती है, जिससे मुड़ना, विकृति या नाव जैसी आकृति में झुकाव उत्पन्न हो सकता है।
बेंडिंग विधि: हमेशा एयर बेंडिंग का उपयोग करें। बॉटमिंग या कॉइनिंग से न केवल पार्ट बल्कि टूलिंग को भी स्थायी रूप से क्षति पहुँच सकती है।
4.1.2 मध्यम प्लेट (3–12 मिमी) बेंडिंग: संतुलन प्रबंधन और सटीकता प्राप्त करने के लिए मानक प्रोटोकॉल
यह मोटाई श्रेणी अधिकांश फैब्रिकेशन कार्यशालाओं की रीढ़ होती है। मुख्य चुनौती पूरे बेंड की लंबाई में सटीकता बनाए रखना है, जिसके लिए बल, शुद्धता और प्रक्रिया की निरंतरता के बीच सावधानीपूर्वक संतुलन आवश्यक है।
मुख्य चुनौतियाँ: मशीन और टूलिंग के झुकाव (क्राउनिंग) को दूर करना, मध्यम स्प्रिंगबैक की भरपाई करना, और प्रत्येक हिस्से में समान कोण प्राप्त करना।
उपकरण और टूलिंग रणनीति:
V-डाई चयन:“रूल ऑफ 8” (या सामग्री की मोटाई का 8× से 10×) का पालन करें। यह दिशा-निर्देश आवश्यक टन भार, आंतरिक बेंड रेडियस और सतह की गुणवत्ता के संरक्षण के बीच सर्वोत्तम संतुलन प्रदान करता है।
क्राउनिंग क्षतिपूर्ति: एक मजबूत क्राउनिंग सिस्टम अपरिहार्य है। चाहे वह हाइड्रोलिक (निचले बेड में एकीकृत) हो या यांत्रिक (वेव वेज प्रकार), इसे रैम और बेड के लोड के तहत उत्पन्न होने वाले “स्माइल” डिफ्लेक्शन को संतुलित करने के लिए उपयोग किया जाना चाहिए। क्राउनिंग के बिना, केंद्र में बेंड फ्रेम के पास के बेंड से भिन्न होंगे।
टूलिंग: उच्च गुणवत्ता वाले, सटीक रूप से ग्राउंड और कठोर टूल चुनें। किसी भी टूल का घिसाव या सतह की असमानता सीधे तैयार हिस्से पर प्रभाव डालेगी।
प्रक्रिया अनुकूलन:
बेंडिंग विधि: यद्यपि एयर बेंडिंग अपनी लचीलापन के कारण अधिक पसंद की जाती है, बॉटमिंग उच्च मात्रा वाले उत्पादन में एक उपयुक्त विकल्प है जहाँ कोणीय समानता और न्यूनतम स्प्रिंगबैक अत्यंत महत्वपूर्ण होते हैं। इस विधि में तीन से पाँच गुना अधिक बल की आवश्यकता होती है और उपकरणों का सटीक मिलान अनिवार्य होता है।
प्रक्रिया नियंत्रण: अत्यधिक सटीकता वाली कार्यप्रणालियों के लिए पहले वर्कपीस का कोण डिजिटल प्रोट्रैक्टर से मापें। कई आधुनिक CNC नियंत्रक इस कोणीय डेटा को फीडबैक के रूप में एकीकृत कर सकते हैं, जिससे वे सामग्री गुणों में अंतर की भरपाई करने हेतु रैम की गहराई स्वतः समायोजित कर सकें।
4.1.3 मोटी प्लेट (>12mm) बेंडिंग: विशाल बल का उपयोग, जोखिम प्रबंधन, और स्प्रिंगबैक पर विजय
मोटी प्लेट को मोड़ना सिर्फ धातु का आकार देना नहीं है—यह एक नियंत्रित भू-गतिशील घटना जैसी होती है। इसमें शामिल बल अत्यधिक होते हैं, भारी प्लेट बेंडिंग के लिए, PB-S सीरीज सक्शन कप पैनल बेंडर जैसे उन्नत समाधान आपकी प्रक्रिया को सुरक्षित और कुशल बना सकते हैं।
मुख्य चुनौतियाँ: अत्यधिक टन भार की आवश्यकता, स्पष्ट स्प्रिंगबैक, उच्च दरार जोखिम, और गंभीर सुरक्षा खतरे।
उपकरण एवं टूलिंग दृष्टिकोण:
प्रेस ब्रेक: इसमें अत्यधिक टन भार वाला मशीन होना चाहिए, जिसमें गहराई वाला थ्रोट, पर्याप्त डे-लाइट और कठोर, विकृति-रोधी फ्रेम हो।
V-डाई चयन: अत्यंत चौड़ी V-डाई का उपयोग करें—सामग्री की मोटाई के 10 से 12 गुना या उससे अधिक। चौड़ी V-डाई आवश्यक टन भार को काफी कम करती है और अधिक चिकना बेंड रेडियस प्रदान करती है, जिससे बाहरी दरार का जोखिम घटता है।
टूलिंग: अत्यधिक भार के लिए डिज़ाइन किए गए बड़े रेडियस वाले पंच और डाई का प्रयोग करें। इन्हें अत्यंत मजबूत और पूर्ण रूप से फिट किया जाना चाहिए ताकि वे स्थानीय दबाव का सामना कर सकें।
प्रक्रिया अनुकूलन:
बहु-चरणीय बेंडिंग: अंतिम कोण को एक ही पास में बनाने से बचें। इसके बजाय, क्रमिक बेंडिंग का उपयोग करें जिससे सामग्री को धीरे-धीरे वांछित कोण तक लाया जा सके और अधिक नियंत्रित यील्डिंग प्राप्त हो।
सामग्री तैयारी: AR400 या Hardox जैसे उच्च-शक्ति वाले स्टील के लिए, बेंड लाइन को पहले से गर्म करें ताकि नम्यता बढ़े और दरार का जोखिम कम हो। हमेशा स्टील निर्माता के दिशानिर्देशों का पालन करें।
सुरक्षा सर्वोपरि: सुनिश्चित करें कि सभी सुरक्षा उपकरण—लाइट कर्टेन, गार्ड और बैरियर—पूरी तरह से क्रियाशील हों। मोटी प्लेट को मोड़ते समय उसमें अत्यधिक ऊर्जा संचित होती है; उपकरण या सामग्री की विफलता विस्फोटक बल उत्पन्न कर सकती है। कभी भी बेंड लाइन के सीधे सामने न खड़े हों।
4.2 V-डाई चयन की कला: “रूल ऑफ 8” और कब नियमों को मोड़ा जाए
“रूल ऑफ 8” शीट मेटल बेंडिंग में सबसे उपयोगी दिशानिर्देशों में से एक है, लेकिन असली विशेषज्ञता इसे पूर्ण सत्य मानने में नहीं, बल्कि यह समझने में है कि कब इसे अपनाना चाहिए और कब इससे रणनीतिक रूप से विचलन करना बेहतर परिणाम देता है।
4.2.1 नियम का पालन कब करें: सटीकता और उत्कृष्टता की राह
अधिकांश हल्के स्टील की बेंडिंग में, जो 1 मिमी से 12 मिमी की मोटाई सीमा में आती है, 8x–10x नियम का पालन करना उच्च गुणवत्ता वाले पार्ट बनाने का सबसे सरल और प्रभावी तरीका है। यह सुनिश्चित करता है कि:
सर्वोत्तम टॉनेज: आवश्यक फॉर्मिंग बल को एक नियंत्रित, स्थिर और अनुमानित सीमा में बनाए रखता है।
प्राकृतिक रेडियस: अंदरूनी बेंड रेडियस को लगभग V‑डाई ओपनिंग के 15–17% तक प्राप्त करता है—जो अधिकांश सामग्रियों के लिए एक आदर्श और स्थिर रेडियस होता है।
दृश्य अखंडता: डाई मार्क्स, सतह की क्षति और ज्यामितीय विकृति की संभावना को कम करता है।
4.2.2 नियम तोड़ने का समय: उन्नत परिणामों के लिए सुनियोजित विचलन
नियम से हटना एक सोच-समझकर लिया गया निर्णय होना चाहिए, जिसका उद्देश्य किसी विशिष्ट चुनौती का समाधान करना हो।
चौड़ा चुनें (12x से 20x मोटाई):
कारण 1: बड़ा रेडियस बनाना। जब डिज़ाइन में विस्तृत, धीरे-धीरे मुड़ने वाला बेंड चाहिए, तो V‑डाई का ओपनिंग बढ़ाना विशेष उपकरणों के बिना सबसे सरल तरीका है।
कारण 2: भंगुर सामग्री पर कार्य करना। उच्च-शक्ति वाले एल्युमिनियम मिश्रण या कुछ स्टेनलेस स्टील्स के लिए, चौड़ी V‑डाई का उपयोग सामग्री को धीरे-धीरे खिंचने देता है, जिससे क्रैकिंग का जोखिम घटता है।
कारण 3: टॉनेज की आवश्यकता कम करना। यदि गणना की गई टॉनेज प्रेस ब्रेक की क्षमता से थोड़ी अधिक है, तो V‑डाई को चौड़ा करने से आवश्यक बल इतना घट सकता है कि कार्य पूरा हो जाए—हालांकि बेंड रेडियस बड़ा होगा।
संकरा चुनें (5x से 7x मोटाई):
कारण: छोटे फ्लैन्ज या तंग रेडियस बनाना। ऐसे पार्ट जिनकी टाँगें बहुत छोटी हैं और जो सामान्य V‑डाई में गिर जाएँगी, उनके लिए संकरी ओपनिंग आवश्यक होती है। इसका बड़ा समझौता यह है कि टॉनेज की मांग बहुत बढ़ जाती है और सामग्री के टूटने की संभावना भी काफी बढ़ जाती है।
महत्वपूर्ण सीमा: कभी भी सामग्री की मोटाई के 5x से कम ओपनिंग का उपयोग न करें। इस बिंदु पर बल इतना केंद्रित हो जाता है कि यह पंच टिप, वर्कपीस और डाई को गंभीर रूप से नुकसान पहुँचा सकता है।
4.3 सामान्य बेंडिंग दोषों की पहचान और सुधार (मोटाई असंगति से उत्पन्न)
दोष कभी भी संयोगवश नहीं होते—वे सामग्री, टूलिंग और बेंडिंग पैरामीटर्स के बीच असंगति के संकेत होते हैं।
4.3.1 दोषों की जाँच सूची: कारण की सटीक पहचान
बाहरी त्रिज्या पर दरारें: मोड़ की त्रिज्या सामग्री की नमनशीलता के लिए अत्यधिक छोटी है। यह समस्या आम तौर पर तब उत्पन्न होती है जब प्रयुक्त V-डाई सामग्री की मोटाई और गुणों के अनुपात में बहुत संकीर्ण होती है।
गलत कोण (विशेषकर लंबाई के साथ): जब मोड़ बीच में खुला हो लेकिन सिरों पर सही हो, तो यह मशीन के झुकाव (या ‘क्राउनिंग’) का स्पष्ट संकेत है, जिसकी उचित भरपाई नहीं की गई है। मोटी सामग्री और लंबे मोड़ों के साथ यह समस्या और अधिक बढ़ जाती है।
वर्कपीस विकृति (“कैनोइंग” या “बोइंग”): पूरा भाग आकार से बिगड़ जाता है। यह अक्सर मोड़ के दौरान आंतरिक तनावों के मुक्त होने से होता है, और जब बहुत अधिक टन भार एक अत्यधिक संकीर्ण V-डाई पर लगाया जाता है तो यह समस्या और गंभीर हो जाती है।
उभरे हुए डाई निशान या सतह पर क्षति: यह तब होता है जब भार बहुत अधिक केंद्रित होता है। अत्यंत छोटी V-डाई के उपयोग से सामग्री पर अत्यधिक दबाव पड़ता है, जिससे गहरे निशान या सतही क्षति होती है।
मूल बातें सुनिश्चित करें: हमेशा कैलिपर से सामग्री की वास्तविक मोटाई मापें—सिर्फ लेबल पर भरोसा न करें। मोटाई में 10% का अंतर भी आपकी गणनाओं को प्रभावित कर सकता है। आगे बढ़ने से पहले सामग्री की ग्रेड और तन्यता शक्ति दोनों की पुष्टि करें।
V-डाई चयन सुधारें: यदि दरारें दिखाई दें, तो अगले बड़े आकार की V-डाई का प्रयोग करें। यदि कोणों में असमानता टन भार की सीमा के कारण हो रही है, तो चौड़ी V-डाई आवश्यक बल को कम कर सकती है और परिणामों में स्थिरता ला सकती है।
क्राउनिंग के लिए अंशांकन करें: यदि विकृति (बोइंग) दिखाई दे, तो क्राउनिंग कैलिब्रेशन चलाएं। पूरी बेड लंबाई पर कई परीक्षण टुकड़ों को मोड़ें और तब तक भरपाई समायोजित करें जब तक सभी भागों पर समान कोण प्राप्त न हो जाएं।
सेटिंग्स को सूक्ष्म रूप से समायोजित करें: टन भार की गणना वास्तविक सामग्री मोटाई के आधार पर दोबारा करें। सटीक कोण प्राप्त करने और स्प्रिंगबैक प्रभाव को संतुलित करने के लिए राम रिवर्सल पॉइंट को समायोजित करें।
4.4 केस स्टडी: उच्च जोखिम वाले असफल प्रयास को मोटी प्लेट मोड़ने की सफलता में बदलना
परिदृश्य: एक फेब्रिकेशन कार्यशाला को 15 मिमी मोटी S355 उच्च-शक्ति स्टील से 500 यू-चैनल बनाने का अनुबंध मिला। प्रमुख ऑपरेटर, जो मुख्य रूप से साधारण स्टील के साथ कार्य करने का अनुभव रखता था, ने 120 मिमी V-डाई (सामग्री मोटाई का 8 गुना) चुनी और कार्य को साधारण स्टील के लिए बने टन भार चार्ट के अनुसार प्रोग्राम किया।
प्रारंभिक परिणाम (विफलता): पहली बार मोड़ने पर अत्यधिक बल की आवश्यकता हुई, जिससे प्रेस ब्रेक रुक गया। दूसरी कोशिश में जब अधिक दबाव लगाया गया, तो भाग बाहरी रेडियस के साथ विनाशकारी रूप से टूट गया। शुरुआती तीन टुकड़े रद्द कर दिए गए, उत्पादन रोक दिया गया और एक गंभीर सुरक्षा घटना घटित हुई।
विशेषज्ञ मूल्यांकन (मूल कारण विश्लेषण):
सामग्री की मजबूती का गलत आकलन: S355 स्टील सामान्य माइल्ड स्टील की तुलना में लगभग 40–50% अधिक मजबूत होता है। मूल टननेज गणना काफी कम थी, जिससे खतरनाक रूप से कम अनुमान लगाया गया।
V-डाई का असंगत चयन: माइल्ड स्टील के लिए 8x नियम सामान्य है, लेकिन S355 की कम लचीलापन के कारण यह बहुत आक्रामक साबित हुआ। इस सेटअप ने मोड़ क्षेत्र में तनाव केंद्रित कर दिया, जिससे अंततः फ्रैक्चर हुआ। आंतरिक मोड़ रेडियस सामग्री की सहनशीलता से कहीं अधिक तंग था।
मशीन का डिफ्लेक्शन: आवश्यक उच्च बल के कारण प्रेस ब्रेक के बेड में पर्याप्त झुकाव उत्पन्न हुआ। भले ही सामग्री न टूटी होती, इसके परिणामस्वरूप कार्यपीस के केंद्र में खुला हुआ मोड़ कोण बन जाता।
समाधान मार्ग (प्रक्रिया पुनर्विकास):
सही UTS का उपयोग कर पुनर्गणना: S355 के सही अल्टीमेट टेंसाइल स्ट्रेंथ (470–630 MPa) के आधार पर मोड़ने की शक्ति पुनः गणना की गई, जिससे पता चला कि आवश्यक टननेज प्रारंभिक अनुमान से लगभग 50% अधिक था।
रणनीतिक V-डाई प्रतिस्थापन: 120 मिमी V-डाई को 180 मिमी V-डाई (12x सामग्री की मोटाई) से बदल दिया गया। इससे दो महत्वपूर्ण सुधार हुए—लगभग एक-तिहाई तक आवश्यक टननेज कम हुआ, जिससे मशीन के लिए सुरक्षित परिचालन मार्जिन बहाल हुआ, और मोड़ रेडियस इतना बढ़ गया कि S355 बिना दरार के इसे सहन कर सका।
सटीक क्राउनिंग का कार्यान्वयन: पुनर्गणना किए गए उच्च बल की आवश्यकता के अनुसार CNC क्राउनिंग प्रणाली को सूक्ष्म रूप से समायोजित किया गया ताकि पूरे कार्यपीस की लंबाई पर एकदम सीधा मोड़ प्राप्त हो सके।
मोड़ने की तकनीक में सुधार: ऑपरेटर को मोड़ने की गति धीमी रखने का निर्देश दिया गया ताकि सामग्री अधिक समान रूप से प्रवाहित हो सके, और डाई को केवल उतने दबाव से “स्पर्श” किया जाए जिससे कोण सेट हो जाए, जिससे पर्याप्त स्प्रिंगबैक की भरपाई हो सके।
अंतिम परिणाम (सफलता): बाद में बनाए गए परीक्षण नमूने में कोई त्रुटि नहीं थी—कोण पूरी तरह समान, घुमाव चिकना और तनाव के कोई संकेत नहीं। इसके बाद पूर्ण पैमाने पर उत्पादन शुरू हुआ, जिसमें स्क्रैप दर 1% से कम रही, कार्य समय पर पूरा हुआ और कोई सुरक्षा घटना नहीं हुई। यह उदाहरण स्पष्ट रूप से दिखाता है कि कठिन सामग्रियों के साथ काम करते समय मोटाई, सामग्री और टूलिंग के बीच संतुलन को समझना अत्यंत आवश्यक है—सिर्फ गुणवत्ता के लिए ही नहीं, बल्कि संचालन की व्यवहार्यता और सुरक्षा के लिए भी।
भाग V: उन्नत क्षितिज और श्रेष्ठ रणनीतियाँ — दक्षता से उत्कृष्टता की यात्रा
मुख्य भौतिक सिद्धांतों और परिष्कृत कार्यशाला तकनीकों में निपुणता प्राप्त करने के बाद, हम अब प्रेस ब्रेक रणनीति के शिखर पर पहुँचते हैं—जहाँ ऑपरेटर प्रक्रिया वास्तुकार की भूमिका निभाते हैं और सक्षम वर्कशॉप्स उद्योग में नेतृत्व की स्थिति प्राप्त करती हैं। इस स्तर पर रणनीतियाँ दक्ष और उत्कृष्ट के बीच अंतर स्पष्ट करती हैं। ये बुद्धिमान तकनीक का उपयोग करके सामग्री की विविधता को नियंत्रित करती हैं, अनुभवी ऑपरेटरों द्वारा अर्जित अनुभवों पर आधारित होकर अनावश्यक त्रुटियों को समाप्त करती हैं, और सुरक्षा की ऐसी संस्कृति स्थापित करती हैं जो कार्य में निहित विशाल यांत्रिक बलों का पूर्ण सम्मान करती है।
5.1 बुद्धिमत्ता द्वारा सशक्त: स्वचालित मोटाई क्षतिपूर्ति और अनुकूली बेंडिंग
भले ही बेंडिंग सेटअप पूरी तरह से कैलिब्रेट किया गया हो, सबसे बड़ा परिवर्तनशील तत्व हमेशा सामग्री ही रहती है। मिल टॉलरेंस के कारण शीट की मोटाई किनारों पर या विभिन्न उत्पादन लॉट्स में थोड़ी-बहुत बदल सकती है। एक सामान्य ऑपरेटर के लिए यह निरंतर समायोजन और कभी-कभी झुंझलाहट का कारण बनता है। लेकिन एक श्रेष्ठ ऑपरेटर के लिए, यह चुनौती पहले ही हल हो चुकी होती है—उन्नत तकनीक की बदौलत।
5.1.1 CNC का तंत्रिका तंत्र: स्वचालित मोटाई पहचान और क्षतिपूर्ति
आज का CNC नियंत्रक केवल एक प्रोग्रामिंग टर्मिनल नहीं है—यह मशीन का केंद्रीय तंत्रिका तंत्र है, जो वास्तविक समय में संवेदन और प्रतिक्रिया करने में सक्षम है। अत्याधुनिक प्रणालियाँ अब डायनामिक थिकनेस कंपेंसेशन (DTC) तकनीक से सुसज्जित हैं।
यह कैसे काम करता है: प्रत्येक बेंड से पहले, लगे हुए सेंसर—चाहे वे यांत्रिक प्रोब हों या बिना संपर्क वाले लेज़र उपकरण—बेंड लाइन के साथ शीट की सटीक मोटाई मापते हैं। यह डेटा तुरंत प्रोग्राम में नाममात्र मोटाई को बदल देता है। CNC वास्तविक समय में आवश्यक बल और सटीक बॉटम डेड सेंटर (जहाँ रैम दिशा बदलता है) की पुनर्गणना करता है ताकि आदर्श बेंड कोण प्राप्त किया जा सके।
प्रभाव: यह क्लोज़्ड‑लूप फीडबैक सिस्टम बैच उत्पादन में कोण की असंगति के प्रमुख कारणों में से एक को समाप्त कर देता है। यह उस पुराने चक्र को खत्म करता है जिसमें पहला पार्ट गलत, दूसरा सही और बीच में बार‑बार समायोजन की आवश्यकता होती थी। इसके परिणामस्वरूप स्क्रैप और सेटअप समय में भारी कमी आती है। ±0.1 मिमी तक की सटीकता के साथ, अब उत्पाद की निरंतरता ऑपरेटर की दक्षता पर निर्भर नहीं रहती—यह स्वयं प्रक्रिया की अंतर्निहित विशेषता बन जाती है। डायनेमिक क्राउनिंग और इन‑प्रोसेस एंगल मापन के साथ मिलकर, मशीन एक आत्म‑सुधारक प्रणाली की तरह कार्य करती है—पहले टुकड़े से लेकर हज़ारवें तक एक समान गुणवत्ता सुनिश्चित करती है।
5.1.2 लेज़र मोटाई मापन और एआई‑संचालित प्रक्रिया अनुकूलन
इस तकनीकी क्रांति का अग्रभाग उच्च‑गति लेज़र स्कैनिंग को कृत्रिम बुद्धिमत्ता (AI) के साथ जोड़ता है, जिससे प्रेस ब्रेक एक मात्र आत्म‑सुधारक उपकरण से विकसित होकर एक बुद्धिमान, सीखने‑योग्य सहयोगी में परिवर्तित हो जाता है।सटीक मेटल कटिंग और डेटा‑आधारित बेंडिंग के लिए ULJM सीरीज़ प्रिसिजन लेज़र कटिंग मशीन या ULF सीरीज सिंगल टेबल फाइबर लेज़र कटिंग मशीन जैसे उच्च‑स्तरीय उपकरण अपनाएँ।
प्रौद्योगिकी: उच्च‑आवृत्ति वाले लेज़र स्कैनर पूरे मोड़ क्षेत्र में सामग्री की मोटाई का सूक्ष्म मानचित्र तैयार करते हैं। यह वास्तविक‑समय डेटा प्रवाह एक एआई एल्गोरिद्म को भेजा जाता है, जिसे हजारों बेंडिंग चक्रों पर प्रशिक्षित किया गया है। यह प्रणाली केवल मोटाई में उतार‑चढ़ाव को समायोजित नहीं करती, बल्कि सामग्री की तन्यता प्रोफ़ाइल से जुड़कर स्प्रिंगबैक का अत्यंत सटीक अनुमान भी लगाती है।
रणनीतिक लाभ: यही क्षमता बेंडिंग प्रक्रिया के “डिजिटल ट्विन” की अवधारणा को सशक्त बनाती है। एआई आदर्श प्रक्रिया सीमा निर्धारित कर सकता है, बल विचलन विश्लेषण के माध्यम से उपकरण के अत्यधिक घिसाव की चेतावनी दे सकता है, और जटिल घटकों के लिए वैकल्पिक बेंडिंग रणनीतियाँ भी सुझा सकता है। इंडस्ट्री 4.0 वातावरण में यह डेटा IoT के माध्यम से लॉग और साझा किया जाता है, जिससे पूरी मशीन फ़्लीट सामूहिक रूप से सीख सकती है। यही वह मार्ग है जिससे शीर्ष ऑटोमोबाइल, एयरोस्पेस और चिकित्सा उपकरण निर्माता अत्यधिक मांग वाले अनुप्रयोगों में भी लगभग शून्य दोष दर प्राप्त करते हैं।
5.2 विशेषज्ञों के लिए सावधानी मार्गदर्शिका: तीन गंभीर गलतियाँ जो अनुभवी पेशेवर भी करते हैं
अनुभव कभी‑कभी झूठा आत्मविश्वास पैदा कर सकता है। निम्नलिखित तीन त्रुटियाँ शुरुआती नहीं, बल्कि अनुभव‑आधारित जाल हैं—जो गंभीर परिणाम उत्पन्न कर सकती हैं।
5.2.1 स्थानीय ओवरलोड जाल: बेंड लंबाई और बल के एकाग्रण की अनदेखी
भ्रम: “मेरी 150‑टन प्रेस ब्रेक यह 20‑टन कार्य आसानी से संभाल लेगी।”
घातक सच्चाई: प्रेस ब्रेक की टनेज रेटिंग उसकी पूरी कार्य लंबाई पर लागू होती है। तीन मीटर की मोड़ लंबाई पर फैले हुए 20 टन का भार और केवल 300 मिलीमीटर क्षेत्र में केंद्रित 20 टन का भार बिल्कुल अलग प्रभाव डालते हैं। बल का यह स्थानीय संकेंद्रण दबाव में अचानक वृद्धि करता है, जो मशीन की प्रति मीटर टनेज सीमा से अधिक हो सकता है — भले ही कुल टनेज कम प्रतीत हो। यही कारण है कि रैम में दरारें, डाई टूटना और बिस्तर का स्थायी रूप से विकृत होना जैसी समस्याएँ उत्पन्न होती हैं।
व्यावसायिक प्रोटोकॉल:हमेशा प्रति इकाई लंबाई (टन प्रति मीटर या प्रति फुट) के हिसाब से टनेज की गणना करें। इस आंकड़े की तुलना निर्माता द्वारा निर्दिष्ट अधिकतम अनुमेय टनेज‑प्रति‑मीटर सीमा से करें। कभी यह न मानें कि पूरी मशीन की रेटिंग छोटे मोड़ों पर समान रूप से लागू होती है।
5.2.2 सामग्री पहचान का संकट: सभी धातुओं पर एक ही मानक लागू करना
भ्रम: “3 मिलीमीटर तो 3 मिलीमीटर ही है। मैं अपनी मानक माइल्ड स्टील चार्ट देख लूंगा और स्टेनलेस के लिए बस थोड़ा अधिक बल लगा दूंगा।”
घातक सच्चाई: जैसा कि भाग II में बताया गया है, कोई भी दो धातुएँ समान नहीं होतीं। सामान्य टनेज चार्ट पर निर्भर रहना जोखिम भरा है। यदि आप 304 स्टेनलेस पर माइल्ड स्टील की गणना लागू करते हैं, तो आवश्यक बल को लगभग 50% कम आँकेंगे। उच्च‑मजबूती वाले वेयर प्लेट (जैसे हार्डॉक्स) के लिए यह त्रुटि 200–400% तक पहुँच सकती है। परिणामस्वरूप, मशीन मोड़ के बीच में रुक जाती है, घटक नष्ट हो जाते हैं और हाइड्रोलिक प्रणाली व फ्रेम पर भारी झटके पड़ते हैं।
व्यावसायिक प्रोटोकॉल:यह मान लें कि हर सामग्री विशिष्ट होती है। हमेशा सामग्री की वास्तविक अल्टिमेट टेंसाइल स्ट्रेंथ (UTS) उसके मटेरियल टेस्ट सर्टिफिकेट (MTC) से लें। पूरी बेंडिंग फोर्स सूत्र का उपयोग करें या ऐसा कैलकुलेटर चुनें जिसमें आप कस्टम UTS मान दर्ज कर सकें। यदि संदेह हो, तो चार्ट 3.3.2 में दिए गए मटेरियल कन्वर्ज़न फैक्टर को अनिवार्य द्वितीय जाँच के रूप में लागू करें।
5.2.3 “मैक्स टनेज मिथक”: यह मान लेना कि पूरी क्षमता हर समय उपलब्ध है
भ्रम: “यदि प्रेस ब्रेक 200 टन रेटेड है, तो मैं किसी भी पार्ट के लिए पूरे 200 टन का उपयोग कर सकता हूँ जो मशीन में फिट हो जाए।”
घातक सच्चाई: यह घोषित टनेज रेटिंग केवल आदर्श परिस्थितियों में लागू होती है — आम तौर पर बिस्तर के केंद्र में तब जब भार पर्याप्त लंबाई में समान रूप से फैला हो। प्रेस ब्रेक की संरचनात्मक मजबूती पूरी चौड़ाई में समान नहीं होती। साइड फ्रेम के पास काम करने से इसकी प्रभावी क्षमता काफी घट सकती है। इससे भी बुरा यह है कि यदि उच्च‑टनेज मोड़ को केंद्र से हटकर किया जाए, तो फ्रेम पर ऐसे टॉर्क बल उत्पन्न होते हैं, जिनका सामना करने के लिए उसे बनाया ही नहीं गया होता।
व्यावसायिक प्रोटोकॉल:निर्माता की क्षमता चार्ट का बिना किसी अपवाद के संदर्भ लें। यही आपका विश्वसनीय मार्गदर्शक है, जो यह स्पष्ट रूप से दर्शाता है कि बेंड की स्थिति के अनुसार उपलब्ध टन भार कैसे बदलता है। उच्च टन भार वाले कार्यों के लिए—विशेष रूप से यदि वे केंद्र से हटकर हों—इस चार्ट को अनिवार्य रूप से पढ़ना चाहिए।
5.3 सुरक्षा सर्वोपरि: मोटाई, टन भार और ऑपरेटर सुरक्षा का अभेद्य त्रिकोण
मोटी प्लेट को मोड़ने के लिए आवश्यक अत्यधिक बल ऐसी परिस्थितियाँ उत्पन्न करता है जहाँ सुरक्षा केवल एक अच्छी प्रक्रिया नहीं, बल्कि सर्वोच्च प्राथमिकता होती है। मोटाई, टन भार और सुरक्षित संचालन की प्रक्रियाएँ एक अविभाज्य त्रिकोण बनाती हैं। जैसे-जैसे मोटाई या टन भार बढ़ता है, वैसे-वैसे कार्यपीस और मशीन दोनों में संचित संभावित ऊर्जा भी बढ़ती है—और आपकी सुरक्षा व्यवस्थाओं को उतनी ही तीव्रता से बढ़ाया जाना चाहिए।
5.3.1 ओवरलोड घटना के शुरुआती चेतावनी संकेत पहचानना
एक प्रेस ब्रेक जो अपनी सीमा से आगे धकेला जा रहा हो, बिना संकेत दिए शायद ही कभी विफल होता है। यह स्पष्ट तनाव संकेत उत्पन्न करता है जिन्हें सतर्क ऑपरेटर को तुरंत पहचानकर कार्रवाई करनी चाहिए।
श्रव्य और स्पर्श संकेत: फ्रेम से असामान्य कराहने या चरमराने की आवाज़ें, हाइड्रॉलिक पंप की तेज़ आवाज़, या अचानक तेज़ “धमाका”—ये सभी तात्कालिक चेतावनी संकेत हैं। फर्श के माध्यम से महसूस होने वाला अत्यधिक कंपन भी खतरनाक तनाव स्तर की ओर संकेत करता है।
दृश्य संकेत: कनेक्शन या पाइप से रिसता हाइड्रॉलिक तरल देखें। रैम और बेड पर लगातार नज़र रखें—सामान्य से अधिक दिखाई देने वाला झुकाव ओवरलोड का संकेत है। यदि डिजिटल टन भार मीटर लाल क्षेत्र तक पहुँच जाए, तो यह एक प्रत्यक्ष और निर्विवाद चेतावनी है।
प्रदर्शन संकेत: यदि रैम बेंड के दौरान अचानक धीमा पड़ जाए या रुक जाए, तो वह अपनी निर्धारित क्षमता तक या उससे अधिक बल का सामना कर रहा है। धीमी या विलंबित रिटर्न स्ट्रोक हाइड्रॉलिक सिस्टम पर अत्यधिक दबाव का संकेत देता है। यदि इनमें से कोई भी संकेत दिखे, तो तुरंत संचालन रोक दें।
5.3.2 मोटी प्लेट को मोड़ने के लिए आवश्यक सुरक्षा प्रोटोकॉल
सामान्य सुरक्षा उपाय मोटी प्लेट के साथ काम करते समय पर्याप्त नहीं होते। बढ़े हुए जोखिम के कारण अतिरिक्त सतर्कता और सुदृढ़ सुरक्षा उपायों की आवश्यकता होती है।
उन्नत सुरक्षा व्यवस्था: बिना किसी अपवाद के भौतिक अवरोध और एंटी-स्प्लैश गार्ड लगाएँ। अत्यधिक भार के तहत पंच टिप या डाई की अचानक विफलता उच्च गति से उड़ने वाले टुकड़ों को जन्म दे सकती है।
सीमित प्रवेश: प्रेस ब्रेक के चारों ओर एक “उच्च-बल सुरक्षा क्षेत्र” परिभाषित करें और उसे स्पष्ट रूप से चिह्नित करें। मोड़ने की प्रक्रिया के दौरान केवल मुख्य ऑपरेटर और एक नामित सहायक को ही इस क्षेत्र में प्रवेश की अनुमति होनी चाहिए। सबसे चुनौतीपूर्ण कार्यों के लिए दो-व्यक्ति प्रणाली अपनाएँ—एक नियंत्रण संचालित करे और दूसरा निगरानी रखे।
प्रक्रिया नियंत्रण: झटकों को कम करने और समस्याओं पर तुरंत प्रतिक्रिया देने के लिए संभवतः सबसे धीमी मोड़ गति पर कार्य करें। जहाँ भी संभव हो, एक ही भारी प्रहार के बजाय क्रमिक चरणों में कई बार मोड़कर अंतिम आकार प्राप्त करें।
व्यक्तिगत सुरक्षा उपकरण (PPE): सामान्य आँख सुरक्षा और स्टील-टो बूट्स के अलावा, पूरे चेहरे की ढाल (फेस शील्ड) और मेटाकार्पल दस्ताने पहनें ताकि अप्रत्याशित सामग्री या उपकरण टूटने से सुरक्षा मिल सके।
भाग VI: निष्कर्ष एवं क्रियाशील दृष्टि — ज्ञान को परिणामों में बदलना
मूल भौतिक सिद्धांतों से लेकर उन्नत कार्यशाला रणनीति तक की यात्रा अब पूर्ण हो चुकी है। अब आपके पास वह समग्र विशेषज्ञता है जो एक नौसिखिए और एक अनुभवी पेशेवर के बीच का अंतर तय करती है—एक ऐसा अंतर जो केवल समस्याओं का समाधान करने वाले व्यक्ति और उन्हें रोकने के लिए प्रक्रियाएँ डिजाइन करने वाले व्यक्ति के बीच होता है। लेकिन केवल सैद्धांतिक ज्ञान, यदि प्रयोग में न लाया जाए, तो वह अप्रयुक्त क्षमता मात्र रह जाता है। असली दक्षता तब सिद्ध होती है जब त्रुटिहीन निष्पादन निरंतर सुधार के साथ जुड़ा हो। यह अंतिम खंड मात्र पुनरावृत्ति नहीं है; यह एक प्रस्थान बिंदु है। यह इस मार्गदर्शिका के प्रमुख सिद्धांतों को एक व्यावहारिक, प्रभावशाली ढाँचे में संक्षेपित करता है, जिससे आप गुणवत्ता, दक्षता और सुरक्षा में ठोस, मापनीय प्रगति कर सकें—ठीक उसी क्षण से जब आप इसे व्यवहार में लाते हैं।
6.1 विशेषज्ञ ऑपरेटर की प्री-बेंड चेकलिस्ट
किसी भी शीट या प्लेट को प्रेस ब्रेक में लगाने से पहले इस मानसिक या भौतिक चेकलिस्ट से गुज़रें। यह आपकी अंतिम सुरक्षा पंक्ति है, जो महंगी गलतियों को रोकती है और हर बार एकदम सटीक मोड़ सुनिश्चित करती है।
[ ] सामग्री का प्रकार और सटीक मजबूती की पुष्टि करें: केवल अनुमान न लगाएँ—सत्यापित करें। मैटेरियल टेस्ट सर्टिफिकेट (MTC) देखें ताकि सटीक अल्टिमेट टेंसाइल स्ट्रेंथ (UTS) ज्ञात हो सके। सामान्य अनुमान जोखिम है; सटीक आँकड़ा नियंत्रण की गारंटी देता है।
[ ] “रूल ऑफ 8” को प्रारंभिक बिंदु मानें: माइल्ड स्टील के लिए V-डाई का उद्घाटन आमतौर पर सामग्री की मोटाई से लगभग 8–10 गुना रखें। अन्य धातुओं के लिए इसे समायोजित करें—स्टेनलेस स्टील और भंगुर मिश्रधातुओं के लिए चौड़ा, जबकि मुलायम एल्युमिनियम या छोटे फ्लैंज कार्यों के लिए थोड़ा संकरा रखें।
[ ] टननेज को सटीकता से निर्धारित करें: पूर्ण बेंडिंग फोर्स सूत्र या किसी विश्वसनीय डिजिटल कैलकुलेटर पर भरोसा करें। सभी वास्तविक पैरामीटर दर्ज करें—वास्तविक मोटाई, विशिष्ट UTS, बेंड की लंबाई और V-डाई का खुलाव। चार्ट केवल मार्गदर्शन दे सकते हैं, लेकिन सटीक गणनाएँ ही आपके निर्णय को परिभाषित करती हैं।
[ ] मशीन की क्षमता के साथ क्रॉस-जाँच करें: आपकी गणना की गई टननेज मांग है। सुनिश्चित करें कि यह मशीन की आपूर्ति से अधिक न हो। उतना ही महत्वपूर्ण है यह देखना कि आप स्थानीय टननेज सीमा (टन प्रति मीटर/फुट) के भीतर हैं, क्योंकि यह सीमा अक्सर मशीन की कुल रेटिंग से अधिक सख्त होती है।
[ ] मोटाई-विशिष्ट रणनीतियाँ अपनाएँ: सामग्री की प्रकृति के अनुसार काम करें। पतली शीटों (<3 मिमी) के लिए स्प्रिंगबैक क्षतिपूर्ति और सतह की सुरक्षा पर ध्यान दें। भारी प्लेटों (>12 मिमी) के लिए, व्यापक V-डाई, मजबूत क्राउनिंग और कड़े सुरक्षा उपायों के साथ टननेज प्रबंधन को प्राथमिकता दें।
6.2 तीव्र प्रक्रिया सुधार के लिए आपका तीन-चरणीय रोडमैप
अपना ध्यान अलग-थलग सफलताओं से हटाकर उत्कृष्टता को अपनी कार्यप्रणाली का हिस्सा बनाने पर केंद्रित करें। इस तीन-चरणीय ढाँचे का पालन करें ताकि उच्च-सटीकता बेंडिंग के लिए एक व्यवस्थित और दोहराने योग्य दृष्टिकोण स्थापित किया जा सके।
मजबूत डेटा नींव तैयार करें। सिद्धांत सरल है: गलत डेटा से गलत परिणाम मिलते हैं। आपकी प्रक्रिया उतनी ही विश्वसनीय होगी जितना विश्वसनीय आपका प्रारंभिक डेटा है। बेंडिंग से पहले हर शीट को कैलिपर से मापना एक मानक अभ्यास बनाएं—केवल नाममात्र मोटाई पर निर्भर न रहें। इन वास्तविक मापों को सीधे CNC नियंत्रक में दर्ज करें। प्रत्येक जॉब फ़ाइल को उसी सामग्री बैच की सटीक अल्टिमेट टेंसाइल स्ट्रेंथ (UTS) से जोड़ें। यह कदम कोणीय विविधता के सबसे बड़े कारण को समाप्त करता है, जिससे आपका सेटअप एक अनुमान से बदलकर सटीक डिजिटल नियंत्रण प्रणाली बन जाता है।
संगठित सटीकता के साथ क्रियान्वयन करें। जब आपकी डेटा नींव मजबूत हो जाए, तो गणना—न कि अनुमान—टूलिंग चयन और बल सेटिंग्स को निर्धारित करे। सेटअप चरण से “अनुमान-आधारित” निर्णयों को पूरी तरह हटाएँ। दर्ज किए गए वास्तविक इनपुट के आधार पर आवश्यक बल निर्धारित करने के लिए CNC की क्षमताओं का उपयोग करें। सुनिश्चित करें कि सही V-डाई लगी हुई है और मशीन की क्राउनिंग प्रणाली ठीक से कैलिब्रेट और सक्रिय है। यह सुनिश्चित करता है कि गणना किए गए पैरामीटर सटीक रूप से निष्पादन में परिवर्तित हों, जिससे मशीन एक सच्ची प्रिसीजन इंस्ट्रूमेंट बन जाती है।
एक बुद्धिमान फीडबैक लूप अपनाएँ। हर मोड़ को सुधार का एक अवसर मानें। रन के पहले टुकड़े पर, प्राप्त कोण को डिजिटल प्रोट्रैक्टर से मापें या यदि उपलब्ध हो, तो अंतर्निहित कोण-मापन फीडबैक का उपयोग करें। इन वास्तविक मापों को सीधे CNC में वापस भेजें ताकि सूक्ष्म समायोजन लागू किए जा सकें और शेष टुकड़ों के लिए प्रोग्राम को और परिष्कृत किया जा सके। यह एक बंद-लूप सीखने की प्रणाली बनाता है, जिसमें मशीन स्वयं उन सूक्ष्म, नापना कठिन भिन्नताओं के अनुसार खुद को समायोजित करती है—आपकी प्रक्रिया को साधारण स्थिरता से लगातार आत्म-सुधार की दिशा में ले जाती है।
6.3 भविष्य यहीं गढ़ा जा रहा है: उद्योग 4.0 युग में बेंडिंग
हालाँकि बेंडिंग का मूल वैज्ञानिक सिद्धांत अपरिवर्तित है, लेकिन इस क्षेत्र के उपकरण तेज़ी से विकसित हो रहे हैं। प्रतिस्पर्धी बने रहने का अर्थ है उन उभरती तकनीकों में महारत हासिल करना जो अगली पीढ़ी की सटीक मेटल फॉर्मिंग को परिभाषित कर रही हैं।यदि आप अपने व्यवसाय को स्मार्ट फैब्रिकेशन की दिशा में ले जाना चाहते हैं, तो अभी संपर्क करें और अपने लिए उपयुक्त प्रेस ब्रेक या लेज़र समाधान परामर्श प्राप्त करें।
स्वायत्त बेंडिंग सेल: जो कभी एक नवीन प्रयोग था, वह अब उच्च मात्रा वाले उत्पादन के लिए आवश्यक तत्व बनता जा रहा है। रोबोटिक भुजाएँ सामग्री लोडिंग, बेंड के बीच भागों की पुनःस्थिति और अनलोडिंग का प्रबंधन करती हैं। यह न केवल उत्पादन गति को बढ़ाता है बल्कि खतरनाक क्षेत्रों से मानव उपस्थिति हटाकर ऑपरेटर की सुरक्षा भी सुनिश्चित करता है, साथ ही हर भाग में एक जैसी सटीकता प्रदान करता है।
कला के माहिर के रूप में एआई: स्वचालित क्षतिपूर्ति से आगे बढ़ते हुए अगला कदम है भविष्यसूचक अनुकूलन। लाखों बेंडिंग चक्रों पर प्रशिक्षित कृत्रिम बुद्धिमत्ता और मशीन लर्निंग प्रणालियाँ केवल सामग्री की मोटाई में भिन्नता के प्रति प्रतिक्रिया करने से कहीं आगे जाएँगी। वे स्प्रिंगबैक का उच्च सटीकता से अनुमान लगाएंगी, जटिल आकृतियों के लिए सर्वाधिक प्रभावी टूल संयोजन सुझाएँगी और उत्पादन बाधित होने से पहले मशीन की स्वास्थ्य समस्याओं का पता लगा सकेंगी।
डिजिटल ट्विन: सिमुलेशन से वास्तविकता तक: आज, बेंडिंग प्रक्रिया का हर पहलू—सामग्री की विशेषताओं से लेकर भार के तहत मशीन के सटीक विचलन तक—एक आभासी “डिजिटल ट्विन” में पुनःनिर्मित किया जा सकता है। यह क्षमता पूर्ण ऑफ़लाइन सिमुलेशन और प्रक्रिया प्रमाणीकरण को संभव बनाती है, जिससे कार्यशाला में महँगे परीक्षण और त्रुटि चरण समाप्त होते हैं, और निर्माण में “पहली बार में ही सही” दृष्टिकोण को अपनाया जा सकता है।
सतत ऊर्जा का उदय: पूर्णतः विद्युत संचालित और हाइब्रिड-इलेक्ट्रिक प्रेस ब्रेक्स तेजी से बाजार में अपनी जगह बना रहे हैं। ये मशीनें ऊर्जा की खपत में उल्लेखनीय कमी लाती हैं—अक्सर 50% या उससे अधिक तक—साथ ही शोर को घटाती हैं, जटिल हाइड्रोलिक तंत्रों को हटाकर रखरखाव की आवश्यकता को न्यूनतम करती हैं, और रैम नियंत्रण को अधिक तेज़ और सटीक बनाती हैं। परिणामस्वरूप, यह लागत दक्षता और पर्यावरणीय जिम्मेदारी—दोनों के लिए लाभकारी सिद्ध होती है।
सुरक्षा का नया दृष्टिकोण: उन्नत सुरक्षा प्रणालियाँ अब पारंपरिक लाइट कर्टन से कहीं आगे बढ़ चुकी हैं। एआई से एकीकृत हाई-स्पीड कैमरा सिस्टम मानव हाथ और कार्यपीस के बीच अंतर पहचान सकते हैं, जिससे मशीनें अंतिम क्षण तक अपनी पूर्ण गति पर काम कर सकती हैं। यह दृष्टिकोण उत्पादकता को अधिकतम करते हुए आपके सबसे मूल्यवान संसाधन—आपकी टीम—की सुरक्षा सुनिश्चित करता है।
बस अपने प्रोजेक्ट की जानकारी के साथ फॉर्म भरें, और हमारी टीम आपको 24 घंटे के भीतर एक विस्तृत, बिना किसी बाध्यता के कोटेशन प्रदान करेगी। हम आपके खास जरूरतों और बजट के अनुसार समाधान तैयार करते हैं।