पैनल बेंडर का कार्य सिद्धांत और CNC स्वचालन
मूल सिद्धांत: शीट को क्लैंप करें और बाहर निकले किनारे को मोड़ें पैनल बेंडर पकड़ने और बनाने की प्रक्रियाओं को…

ऑटो-टूल प्रकार का पैनल बेंडर किसी पार्ट के लिए मशीन तैयार करने में उपयोग होने वाले निर्धारित टूलिंग समायोजनों या बदलावों को स्वचालित करता है। इस शब्द की परिभाषा आपूर्तिकर्ता तय करता है: इसका अर्थ ब्लैंकहोल्डर की कार्यशील लंबाई का स्वचालित समायोजन, स्वचालित टूल परिवर्तन या दोनों का संयोजन हो सकता है। ऐसे उत्पाद विकल्पों का मूल्यांकन करते समय ऑटो-टूल प्रकार के पैनल बेंडर की वास्तविक टूलिंग क्षमता, बदलावों की सीमा और अपने पार्ट मिश्रण के साथ उसकी उपयुक्तता की जांच करें। यह शब्द अपने आप यह निर्धारित नहीं करता कि मशीन किन पार्ट्स को पूरा बना सकती है या वह ऑपरेटर के बिना चल सकती है।
खरीदार के लिए टूलिंग की तैयारी, बेंडिंग चक्र और सामग्री प्रबंधन के बीच अंतर समझना उपयोगी है। किसी एक क्षेत्र में स्वचालन होने से अन्य क्षेत्रों में भी स्वचालन होना सिद्ध नहीं होता।
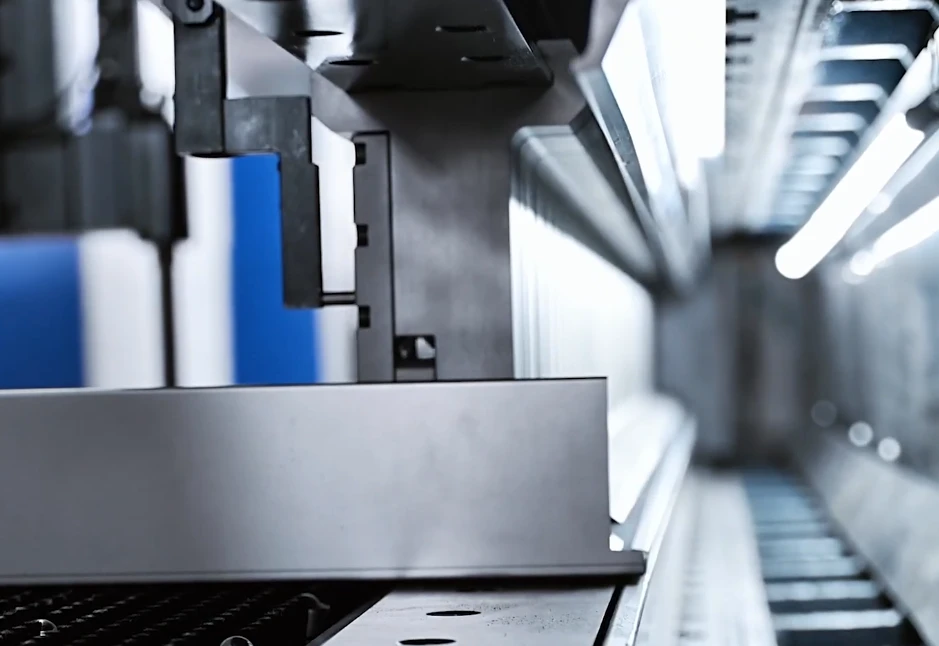
मैनिपुलेटर या प्रेसिंग आर्म जैसी पोजिशनिंग प्रणाली शीट को ब्लैंकहोल्डर और काउंटरब्लेड के बीच रखती है। ब्लैंकहोल्डर शीट को काउंटरब्लेड के विरुद्ध जकड़ता है, जो बेंड लाइन पर उसे सहारा देता है। इसके बाद बेंडिंग ब्लेड बाहर निकली सामग्री को मोड़कर फ्लैंज बनाता है।
पैनल की विशेषताएँ बनाने के लिए मशीन इस क्रम को दोहराती है। बेंड्स के बीच, पोजिशनिंग प्रणाली स्थापित कॉन्फ़िगरेशन की क्षमताओं के भीतर आवश्यकता के अनुसार वर्कपीस को खिसकाती या घुमाती है। क्लैंप फॉर्मिंग के दौरान शीट को थामे रखता है; बेंडिंग ब्लेड फ्लैंज बनाता है; और पोजिशनिंग प्रणाली अगले बेंड के लिए वर्कपीस को प्रस्तुत करती है।
पार्ट के आकार लेने के दौरान इन सभी कार्यों का परस्पर तालमेल से चलना आवश्यक है। पहले से बने फ्लैंज खाली जगह या पहुँच को सीमित कर सकते हैं, इसलिए किसी मशीन का एक बेंड बना पाना यह सिद्ध नहीं करता कि वह बेंड्स का पूरा क्रम पूरा कर सकती है।
स्वचालित समायोजन मशीन में पहले से मौजूद टूलिंग की कार्यशील व्यवस्था को बदलता है। उदाहरण के लिए, कोई प्रणाली सेगमेंटेड क्लैंपिंग टूल्स को मिलाकर बनाए जा रहे पैनल के अनुरूप ब्लैंकहोल्डर की उपयुक्त लंबाई तैयार कर सकती है।
स्वचालित टूल परिवर्तन किसी स्वचालित तंत्र के माध्यम से टूलिंग को बदलता या स्थानांतरित करता है। आपूर्तिकर्ता “टूल चेंजिंग” शब्द का उपयोग प्रेसिंग टूल्स और स्पेसर्स से जुड़ी व्यवस्थाओं के साथ-साथ अन्य टूलिंग बदलावों के लिए भी कर सकते हैं, इसलिए केवल शब्दावली तुलना का विश्वसनीय आधार नहीं है।
प्रत्येक आपूर्तिकर्ता से यह स्पष्ट करने को कहें कि क्या खिसकता है, क्या बदला जाता है और किन कार्यों के लिए अभी भी मैन्युअल श्रम की आवश्यकता होती है। उपयोगी प्रदर्शन वह है जिसमें आपके दो जॉब्स के बीच बदलाव दिखाया जाए, साथ ही अगले पार्ट को तैयार करने के लिए आवश्यक किसी भी हस्तक्षेप को भी शामिल किया जाए।
समायोज्य क्लैंपिंग टूल आवश्यक क्लैंपिंग लंबाई को हाथ से जोड़ने की जरूरत कम करते हैं। व्यापक रूप से पुनः उपयोग किए जा सकने वाले बेंडिंग ब्लेड एक ही ब्लेड सेट से कई पार्ट बनाने की अनुमति देते हैं, जबकि ब्लैंकहोल्डर की व्यवस्था बदलती रहती है। साथ मिलकर, ये सुविधाएँ जॉब बदलते समय टूलिंग की तैयारी से जुड़े कार्यों को समाप्त कर सकती हैं।
उदाहरण के लिए, अलग-अलग क्लैंपिंग लंबाई वाले, लेकिन समान बेंडिंग ब्लेड के साथ संगत, दो पैनलों के बीच काल्पनिक चेंजओवर में मशीन ब्लैंकहोल्डर को स्वचालित रूप से समायोजित कर सकती है और ब्लेड सेट को यथावत रख सकती है। सेटअप का लाभ मैनुअल क्लैंपिंग-टूल असेंबली से बचने से मिलता है; इसका आकार इस बात पर निर्भर करता है कि कितना काम बाकी रहता है।
“सार्वभौमिक” का अर्थ है समर्थित पार्ट-रेंज में पुनः उपयोग। ब्लेड की ज्यामिति, सामग्री, मोटाई, फ्लैंज की ज्यामिति और क्लियरेंस अब भी सीमाएँ निर्धारित करते हैं। कुछ कॉन्फ़िगरेशन किसी अन्य ऑपरेशन के दौरान टूलिंग की तैयारी भी कर सकते हैं, जिससे चेंजओवर का कुल समय कम हो सकता है। इनमें से कोई भी क्षमता प्रोग्राम तैयार करने या पहले पार्ट के सत्यापन की जरूरत समाप्त नहीं करती।
उपलब्ध कराए गए कॉन्फ़िगरेशन से यह निर्धारित होता है कि स्वचालित टूलिंग से जुड़े कितने कार्य बाकी रहेंगे:
इसलिए खरीद का पहला चरण पार्ट की व्यवहार्यता है: क्या प्रस्तावित टूलिंग, पोजिशनिंग सिस्टम और हैंडलिंग व्यवस्था आपके वास्तविक पार्ट पूरे कर सकती है? ऑटोमेशन लेबल को उत्पादन-मूल्य का प्रमाण मानने से पहले सप्लायर से पूरा क्रम प्रदर्शित करने तथा मैनुअल हस्तक्षेप और द्वितीयक ऑपरेशन की पहचान करने को कहें। पार्ट-विशिष्ट व्यवहार्यता, टूलिंग और हैंडलिंग विकल्पों पर चर्चा के लिए संपर्क करें, ताकि समाधान की उपयुक्तता की पुष्टि खरीद से पहले की जा सके।
परिचित पैनल का आकार भी मशीन की क्षमताओं से बाहर हो सकता है। उथली ट्रे में ऐसा फ्लैंज आवश्यक हो सकता है जो क्लैंप करने के लिए बहुत छोटा हो; कैबिनेट पैनल फ्लैट ब्लैंक के रूप में तो फिट हो सकता है, लेकिन उसके किनारे बनने के बाद घुमाने के लिए आवश्यक क्लियरेंस समाप्त हो सकता है। कोई पार्ट तभी फिट होता है, जब उसकी सामग्री और ज्यामिति हर पोजिशनिंग और बेंडिंग चरण के दौरान प्रस्तावित कॉन्फ़िगरेशन की सीमाओं के भीतर बनी रहे।
दरवाज़े, ट्रे, कैबिनेट, शेल्फ़ और एनक्लोज़र उपयोगी उम्मीदवार श्रेणियाँ हैं, क्योंकि इनका निर्माण आम तौर पर सपाट शीट से शुरू होकर किनारों को मोड़कर पैनल या बॉक्स जैसी आकृतियाँ बनाई जाती हैं। असामान्य त्रि-आयामी आकार देने वाले पार्ट्स के लिए प्रक्रिया का अलग आकलन आवश्यक है।
प्रत्येक श्रेणी के भीतर अलग-अलग ड्रॉइंग की जाँच करें। दो एनक्लोज़र पैनल देखने में समान हो सकते हैं, लेकिन रिटर्न ज्योमेट्री, पकड़ने के क्षेत्र या फिनिश की आवश्यकताओं में निर्णायक रूप से भिन्न हो सकते हैं। ऐसे प्रतिनिधि पार्ट्स चुनें जो इन भिन्नताओं को उजागर करें, जिनमें कठिन वैरिएंट भी शामिल हों। किसी सरल पैनल की स्वीकृति, गहरे फ्लैंज या सीमित पहुँच वाले संबंधित पार्ट के लिए बहुत कम प्रमाण देती है।
फॉर्मिंग क्षमता को परिस्थितियों के संयोजन के रूप में देखें। प्रकाशित अधिकतम मोटाई हर सामग्री ग्रेड या बेंड लंबाई के लिए क्षमता निर्धारित नहीं करती। मज़बूती शीट को आकार देने के लिए आवश्यक बल को बदलती है, जबकि मोटाई और बेंड लंबाई भी फॉर्मिंग की माँग को प्रभावित करती हैं। कैटलॉग में दी गई अलग-अलग अधिकतम सीमाएँ भिन्न परिस्थितियों पर लागू हो सकती हैं और संभव है कि वे एक साथ उपलब्ध न हों।
प्रत्येक उम्मीदवार के लिए सप्लायर को निर्दिष्ट सामग्री ग्रेड और उसकी स्थिति, मज़बूती की सीमा, मोटाई और उसकी सहनशीलता तथा सबसे लंबी बेंड लंबाई दें। प्रस्तावित टूलिंग और मशीन कॉन्फ़िगरेशन के आधार पर पुष्टि माँगें। “स्टील” या “एल्युमिनियम” जैसे व्यापक लेबल बहुत-सी बातें अनिर्णीत छोड़ देते हैं: किसी सामग्री परिवार के भीतर अलग-अलग ग्रेड और टेम्पर अलग तरह से व्यवहार कर सकते हैं। मशीन विकल्पों और तकनीकी विनिर्देशों की ठोस जानकारी के लिए डाउनलोड करने योग्य तकनीकी दस्तावेज़ देखें।
जहाँ उत्पादन में सामग्री के विकल्पों की अनुमति हो, उन्हें आकलन में शामिल करें। अधिक आसानी से फॉर्म होने वाले ग्रेड पर सफल परीक्षण, अनुमत अधिक मज़बूत विकल्प को मान्य नहीं करता।
मशीन को वर्कपीस के आयामों के अनुरूप होने के साथ-साथ उसे विश्वसनीय रूप से पकड़ना और स्थानांतरित करना भी आवश्यक है। ब्लैंक के न्यूनतम और अधिकतम आकार तथा अनुमत वर्कपीस भार की जाँच करें, फिर उस क्षेत्र का पता लगाएँ जिसे पोज़िशनिंग सिस्टम वास्तव में पकड़ेगा। आकार की सीमाओं के भीतर आने वाला ब्लैंक भी अनुपयुक्त हो सकता है, यदि कटआउट, छिद्रण या एम्बॉसमेंट उपयोग योग्य संपर्क क्षेत्र को अपर्याप्त बना दें। ऐसे मामलों में सक्शन कप प्रकार के पैनल बेंडर की पकड़ क्षमता और पोज़िशनिंग व्यवस्था का मूल्यांकन करना उपयोगी हो सकता है, ताकि अलग-अलग ज्यामिति वाले पार्ट्स को संभालने की विश्वसनीयता और उत्पादन दक्षता स्पष्ट रूप से जाँची जा सके।
सप्लायर से प्रस्तावित क्रम में पकड़ने की स्थिति और गति-पथ दिखाने को कहें। पुष्टि करें कि पुनः स्थिति निर्धारण के दौरान वर्कपीस स्थिर बना रहता है और आवश्यक होने पर दोबारा पकड़ने की प्रक्रिया उपलब्ध उपकरण द्वारा समर्थित है।
घुमाने के लिए आवश्यक खाली जगह में बनती हुई आकृति को ध्यान में रखना चाहिए। एक बार किनारा मुड़ जाने पर, उसकी ऊँचाई उस स्थान का हिस्सा बन जाती है जिसे वर्कपीस गति करते समय घेरता है। लोडिंग क्षेत्र में फिट होने वाला सपाट ब्लैंक आंशिक रूप से बना ऐसा पैनल तैयार कर सकता है, जिसे बिना टकराव के घुमाया न जा सके।
न्यूनतम और अधिकतम, दोनों फ्लैंज ऊंचाइयों की जांच करें। छोटे फ्लैंज क्लैंपिंग या ब्लेड के संपर्क के लिए बहुत कम जगह छोड़ सकते हैं; लंबे फ्लैंज टूलिंग या उसके बाद की गति में बाधा डाल सकते हैं। रिटर्न—अर्थात पैनल की ओर वापस मुड़े हुए किनारे—और संकरे चैनलों पर विशेष ध्यान दें, क्योंकि उनके खुले हिस्से टूल के प्रवेश और बाहर निकलने को सीमित कर सकते हैं।
ऐसी अनुक्रम समीक्षा की मांग करें जिसमें प्रत्येक बेंड के बाद वर्कपीस दिखाया गया हो और ब्लैंकहोल्डर, बेंडिंग ब्लेड तथा पोजिशनिंग सिस्टम को ध्यान में रखा गया हो। निर्णायक मुद्दा यह है कि पिछली विशेषताएं बनने के बाद भी प्रत्येक ऑपरेशन तक पहुंच बनी रहती है या नहीं। पहले बना हुआ फ्लैंज अगले बेंड को रोक सकता है, क्लैंपिंग में बाधा डाल सकता है या तैयार पार्ट को निकालने में रुकावट पैदा कर सकता है।
बेंड का क्रम बदलने से कुछ टकराव दूर हो सकते हैं, लेकिन इससे रुकावट किसी अन्य ऑपरेशन में स्थानांतरित भी हो सकती है। संशोधित क्रम को तभी स्वीकार करें जब सप्लायर पूरे पथ की जांच कर ले। यदि काम पूरा करने के लिए विशेष टूलिंग, मैनुअल रीपोजिशनिंग या अलग बेंडिंग ऑपरेशन आवश्यक हो, तो उस आवश्यकता को उत्पादन मार्ग के हिस्से के रूप में दर्ज करें।
टकराव-मुक्त अनुक्रम पहुंच स्थापित करता है; भौतिक परीक्षण यह स्थापित करते हैं कि प्रक्रिया स्वीकार्य विशेषताएं तैयार करती है या नहीं। उत्पादन के अनुरूप ब्लैंक का उपयोग करें और परीक्षण से पहले स्वीकृति मानदंड पर सहमति बना लें।
मूल्यांकन किए गए पार्ट्स को प्रस्तावित कॉन्फिगरेशन पर संभव, पहचाने गए अतिरिक्त कार्य पर निर्भर, या उस कॉन्फिगरेशन से बाहर के रूप में वर्गीकृत करें। जिन विशेषताओं का परीक्षण नहीं हुआ है, उन्हें सशर्त ही रखें। ये समूह वैकल्पिक बेंडिंग प्रक्रियाओं की तुलना के लिए एक ठोस आधार प्रदान करते हैं: तुलना में आपके वास्तविक मिश्रण के सभी स्वीकार्य पार्ट्स तैयार करने के लिए आवश्यक उपकरण और ऑपरेशन शामिल होने चाहिए।
ऐसे उपकरण चुनें जो आपकी आवश्यक पार्ट-फैमिली को स्वीकार्य गुणवत्ता, हैंडलिंग प्रयास और कुल लागत के साथ पूरा कर सकें। ऑटो-टूल प्रकार का पैनल बेंडर दोहराए जाने वाले पैनल कार्यों के लिए एक मजबूत विकल्प हो सकता है, खासकर जब किनारे के मोड़ आसानी से उपलब्ध हों और इसकी टूलिंग ऑटोमेशन आपके वास्तविक उत्पादन-मिश्रण में आवश्यक बदलावों को संभालती हो। शेष पार्ट्स के लिए अन्य बेंडिंग प्रक्रियाएँ बेहतर पहुँच, सामग्री क्षमता या अर्थशास्त्र प्रदान कर सकती हैं।
प्रस्तावित कॉन्फ़िगरेशन की तुलना समान ड्रॉइंग, सामग्री, बैच आकार और स्वीकृति मानदंडों के आधार पर करें। प्रत्येक पार्ट को पूरा करने के लिए आवश्यक हर ऑपरेशन शामिल करें: जिस मशीन के बाद कहीं और अतिरिक्त बेंडिंग करनी पड़े, वह एक अलग उत्पादन मार्ग का प्रतिनिधित्व करती है।
प्रेस ब्रेक विभिन्न ज्यामितियों, भारी सामग्री और विशेष विशेषताओं के लिए पंच और डाई के व्यापक विकल्प प्रदान करते हैं। यह टूलिंग विकल्प उन पार्ट्स के लिए प्रेस ब्रेक को प्राथमिकता योग्य बना सकता है जो पैनल बेंडर की ग्रिपिंग या किनारे तक पहुँच की सीमाओं से बाहर हों। दूसरी ओर, मानक पैनल-बेंडिंग कार्यों के लिए प्रेस आर्म प्रकार का पैनल बेंडर अधिक केंद्रित समाधान प्रदान कर सकता है, खासकर जब दोहराने योग्य बेंडिंग और कुशल हैंडलिंग महत्वपूर्ण हों। गहरे फॉर्म अब भी टूल क्लियरेंस, मशीन ओपनिंग और विकसित हो रहे आकार पर निर्भर करते हैं; प्रेस-ब्रेक का लचीलापन हर मोड़ तक पहुँच की गारंटी नहीं देता।
पारंपरिक प्रेस ब्रेक में अगले जॉब के लिए अलग सेटअप की आवश्यकता होने पर टूल को मैन्युअल रूप से लगाना और व्यवस्थित करना पड़ता है। यदि हैंडलिंग उपकरण शामिल न हो, तो ऑपरेटर पार्ट्स को सहारा देते हैं, घुमाते हैं और स्थिति में रखते हैं। कई मुड़े हुए किनारों वाले बड़े पैनलों पर, टूलिंग सेटअप अपरिवर्तित रहने पर भी यह हैंडलिंग काफी अधिक रह सकती है।
ऑटोमैटिक-टूल-चेंज प्रेस ब्रेक अपने चेंजर और टूल इन्वेंटरी द्वारा कवर किए गए टूल बदलने के काम को कम करता है। टूल बदलना अपने-आप पार्ट हैंडलिंग को ऑटोमेट नहीं करता। इसकी तुलना ऑटो-टूल पैनल बेंडर से करते समय सेटअप प्रयास को हर पार्ट पर आवश्यक काम से अलग करके देखें। यदि टूल बदलना कार्यभार का मुख्य हिस्सा है, तो ऑटोमैटिक चेंजर प्रेस-ब्रेक टूलिंग के विकल्प बनाए रखते हुए मुख्य बाधा को दूर कर सकता है। यदि बार-बार उठाना और घुमाना मुख्य कार्य है, तो टूलिंग ऑटोमेशन जितनी ही सावधानी से उपलब्ध हैंडलिंग प्रणालियों का आकलन करें।
रोबोटिक प्रेस-ब्रेक सेल प्रेस-ब्रेक फॉर्मिंग विधियों को बनाए रखते हुए लोडिंग, मोड़ों के बीच पोज़िशनिंग और अनलोडिंग को ऑटोमेट कर सकता है। जब पार्ट-मिश्रण में ब्रेक टूलिंग की आवश्यकता हो और दोहराए जाने वाले हैंडलिंग कार्य को कम करना उद्देश्य हो, तब इस पर विचार करना उचित है।
रोबोट अपनी अलग पहुँच संबंधी आवश्यकताएँ भी जोड़ता है। उसके ग्रिपर को ब्लैंक को सुरक्षित रूप से पकड़ना, टूल और बने हुए फ्लैंज से बचकर निकलना तथा आकार विकसित होने के दौरान नियंत्रण बनाए रखना आवश्यक है। कुछ पार्ट्स में रीग्रिपिंग—नई पकड़ की स्थिति प्राप्त करने के लिए वर्कपीस को दूसरी पकड़ में स्थानांतरित करना—या अलग ग्रिपर की आवश्यकता होती है। ये चरण ऐसी गतिविधियाँ, उपकरण और चेंजओवर कार्य जोड़ते हैं जिन्हें केवल बेंडिंग-चक्र के आँकड़े में शामिल नहीं किया गया हो सकता है।
टूलिंग बदलाव और ग्रिपर बदलाव का अलग-अलग मूल्यांकन करें: प्रस्तावित सेल में इनमें से कोई भी मैन्युअल या ऑटोमेटेड हो सकता है। तुलना में ब्लैंक प्रस्तुत करना, जहाँ उपलब्ध हो वहाँ डबल-शीट डिटेक्शन, रीग्रिपिंग स्टेशन और तैयार पार्ट्स की स्टैकिंग शामिल करें। ऑपरेटर की भागीदारी सामग्री की पुनःपूर्ति, प्रोग्रामिंग, सेटअप और रुकावटों से उबरने की ओर स्थानांतरित हो सकती है। कोई सेल तभी उपयुक्त साबित होता है जब निर्धारित पार्ट-मिश्रण में ये माँगें प्रबंधनीय बनी रहें; बार-बार आने वाले अपवाद रोबोटिक हैंडलिंग से अपेक्षित श्रम-बचत को समाप्त कर सकते हैं।
मैन्युअल टूलिंग समायोजन वाला पैनल बेंडर सेटअप पूरा हो जाने के बाद ऑटो-टूल संस्करण जैसी लगभग समान फॉर्मिंग और पोज़िशनिंग क्षमता प्रदान कर सकता है। यदि कई पार्ट्स समान क्लैम्पिंग और बेंडिंग आवश्यकताओं के अनुकूल हों, तो फिक्स्ड-टूल कॉन्फ़िगरेशन बिना समायोजन के कई पार्ट्स चला सकता है। इनमें से कोई भी नामकरण यह निर्धारित नहीं करता कि प्रत्येक चक्र के दौरान ऑपरेटर कितना काम करता है।
जॉब-दर-जॉब सेटअप सूची माँगें: कौन-से टूल सेगमेंट, ब्लैंकहोल्डर सेटिंग, सपोर्ट और प्रोग्राम बदलते हैं, और उन्हें कौन बदलता है? बैचों के बीच होने वाले मैनुअल सेटअप को हर पार्ट पर होने वाली मैनुअल हैंडलिंग से अलग पहचानें। इन दोनों से श्रम की अलग-अलग जरूरतें पैदा होती हैं और बैच आकार के प्रति इनकी प्रतिक्रिया भी अलग होती है।
जब उत्पादन-मिश्रण किसी सामान्य सेटअप के अनुकूल हो या उसमें बदलाव कम होते हों, तब मैनुअल-टूल या फिक्स्ड-टूल उपकरण आम तौर पर कम ऑटोमेशन निवेश को उचित ठहरा सकते हैं। जब अनुकूल जॉब्स के लिए भौतिक टूलिंग बदलाव बार-बार करने पड़ें, तब स्वचालित समायोजन या टूल एक्सचेंज अधिक मूल्यवान हो जाता है। इसका आर्थिक औचित्य इस बात पर निर्भर करता है कि उपलब्ध कराया गया सिस्टम उस काम का कितना हिस्सा समाप्त करता है; केवल पार्ट नंबरों की विविधता से टूलिंग ऑटोमेशन की आवश्यकता सिद्ध नहीं होती।
फोल्डिंग मशीनें शीट को क्लैंप करती हैं और फोल्डिंग बीम से बाहर निकले किनारे को आकार देती हैं। कॉन्फ़िगरेशन के अनुसार, सपोर्ट टेबल और पोजिशनिंग सिस्टम बड़े पैनलों को नियंत्रित करने के प्रयास को कम कर सकते हैं। लंबे फ्लैंज और ऐसे पैनल कार्य के लिए इन पर विचार करना उचित है, जहाँ फॉर्मिंग के दौरान सपोर्ट एक केंद्रीय आवश्यकता हो।
पूरे क्रम के दौरान क्लैंपिंग टूल और फोल्डिंग बीम के आसपास पहुँच की तुलना करें। सेगमेंटेड फिंगर कुछ बने हुए फीचर्स को समायोजित कर सकती हैं, लेकिन तंग आंतरिक ज्योमेट्री, रिटर्न और बंद आकार प्रवेश या निकासी को सीमित कर सकते हैं। पुष्टि करें कि आपके उत्पादन-मिश्रण के लिए प्रस्तावित मशीन को किन टूल और समायोजनों की आवश्यकता होगी।
कॉस्मेटिक पैनलों के लिए फोल्डिंग उपयुक्त हो सकती है, क्योंकि इसमें शीट को प्रेस-ब्रेक बेंडिंग की तरह V-डाई के शोल्डर पर खींचना नहीं पड़ता। फिर भी क्लैंप, सपोर्ट और फोल्डिंग बीम के संपर्क से निशान पड़ सकते हैं। सतह के प्रदर्शन का आकलन निर्धारित फिनिश और हैंडलिंग विधि के आधार पर करें, और किसी भी सुरक्षात्मक उपाय को सेटअप तथा संचालन लागत में शामिल करें।
प्रत्येक पार्ट परिवार के लिए पसंदीदा उत्पादन मार्ग निर्धारित करने हेतु पहले से स्थापित व्यवहार्यता समूहों का उपयोग करें। निर्णय में अपेक्षित मात्रा, बैच की आवृत्ति और उत्पादन प्रयास को महत्व दें। असामान्य ड्रॉइंग की बड़ी संख्या सालाना बहुत कम काम का प्रतिनिधित्व कर सकती है, जबकि एक बार-बार बनने वाला पैनल परिवार हैंडलिंग भार का बड़ा हिस्सा हो सकता है।
इसलिए मिश्रित उपकरण रणनीति उचित ठहराई जा सकती है: अनुकूल और बार-बार बनने वाले पैनलों को पैनल बेंडर पर भेजें, विशेष टूलिंग या ज्योमेट्री के लिए प्रेस ब्रेक बनाए रखें, और लगातार माँग वाले उपयुक्त ब्रेक कार्य के लिए रोबोटिक हैंडलिंग पर विचार करें। निवेश का आकलन करते समय रखे गए उपकरण, ट्रांसफर और द्वितीयक संचालन की लागत भी शामिल करें।
तकनीकी रूप से उपयुक्त मार्गों की पहचान हो जाने के बाद, एक प्रतिनिधि उत्पादन कार्यक्रम में स्वीकार किए गए तैयार-पार्ट आउटपुट की तुलना करें। सेटअप, लोडिंग, पार्ट को घुमाना, टूल और ग्रिपर बदलना, अनलोडिंग, रुकावटें और कोई भी अतिरिक्त फॉर्मिंग—इन सभी को गिनें। यह तुलना मशीन की विशेषताओं को उस क्षमता, श्रम आवश्यकता और कुल-लागत लाभ से जोड़ती है, जिसे खरीद से हासिल करना आवश्यक है।
ऑटोमेशन तब स्वीकार किए गए तैयार-पार्ट आउटपुट को बढ़ाता है, जब सेटअप, बेंडिंग और हैंडलिंग से बचाया गया समय पूरे उत्पादन मार्ग में उपयोगी क्षमता के रूप में उपलब्ध रहता है। इसके बजाय, तेज बेंडिंग क्रम द्वितीयक फॉर्मिंग या निरीक्षण के चरण पर बड़ी कतार बना सकता है। इसलिए खरीद का परीक्षण एक प्रतिनिधि शिफ्ट या उत्पादन कार्यक्रम होना चाहिए, जिसमें प्रस्तावित स्टाफिंग, वास्तविक बैच-मिश्रण और सामान्य गुणवत्ता आवश्यकताएँ शामिल हों।
स्वचालित टूलिंग समायोजन से एक बैच के अंतिम स्वीकृत पार्ट और अगले बैच के पहले स्वीकृत पार्ट के बीच का समय कम हो सकता है। जब संगत जॉब के लिए बार-बार वास्तविक टूलिंग बदलाव आवश्यक हों, तो मैनुअल समायोजन हटने से शिफ्ट का अधिक समय उत्पादन के लिए उपलब्ध रहता है। लाभ इस बात पर निर्भर करता है कि उपलब्ध कराई गई प्रणाली सेटअप के किन कार्यों को स्वचालित करती है: प्रोग्राम चयन, ब्लैंक को तैयार रखना और पहले पार्ट की स्वीकृति में मशीन या ऑपरेटर का समय अब भी लग सकता है।
कई फ्लैंज वाले पार्ट एक अलग अवसर प्रदान करते हैं। यदि प्रस्तावित कॉन्फ़िगरेशन बेंड के बीच वर्कपीस को सही स्थान पर रखकर घुमाता है, तो बार-बार उठाने, संरेखित करने और पुनःस्थापित करने की आवश्यकता कम हो सकती है। ये बचत पूरी बेंडिंग प्रक्रिया में जुड़ती जाती है और हर पार्ट पर दोहराई जाती है। केवल टूलिंग स्वचालन से यह हैंडलिंग लाभ सिद्ध नहीं होता; परीक्षण में यह स्पष्ट होना चाहिए कि वर्कपीस को कौन लोड, घुमाता, सहारा देता और अनलोड करता है।
ऑपरेटर के स्पर्श-समय में कमी से आउटपुट तभी बढ़ता है, जब इससे उत्पादन अंतराल छोटा हो या ऑपरेटर मशीन को विलंबित किए बिना अन्य आवश्यक कार्य पूरा कर सके। यदि लोडिंग के लिए अब भी ऐसे ऑपरेटर की आवश्यकता है जो किसी अन्य कार्य में व्यस्त है, तो स्वचालित बेंडिंग प्रक्रिया जल्दी पूरी होकर प्रतीक्षा कर सकती है।
मापन की सीमा बैच की तैयारी से लेकर आवश्यक द्वितीयक प्रक्रियाओं के बाद स्वीकृत पार्ट मिलने तक निर्धारित करें। टूलिंग समायोजन, लोडिंग, पोज़िशनिंग, घुमाना, बेंडिंग, अनलोडिंग, द्वितीयक फॉर्मिंग, जहाँ आवश्यक हो वहाँ ट्रिमिंग या डिबरिंग, निरीक्षण और रीवर्क दर्ज करें। बैच में एक बार होने वाले कार्यों को हर पार्ट पर दोहराए जाने वाले कार्यों से अलग रखें। बैच के टूलिंग समायोजन को एक बार गिनें; हर पार्ट चक्र के दौरान होने वाले समायोजन को जितनी बार वह हो, उतनी बार गिनें।
व्यतीत उत्पादन समय और श्रम समय के लिए अलग-अलग रिकॉर्ड आवश्यक हैं। मशीन द्वारा अगले पार्ट को बेंड करते समय ऑपरेटर पिछले पार्ट का निरीक्षण कर सकता है। दोनों अवधियों को जोड़ने से व्यतीत समय अधिक आंका जाएगा, हालांकि दोनों गतिविधियाँ संसाधनों का उपयोग करती हैं। इसके विपरीत, ऑपरेटर की उपलब्धता जाँचे बिना यह मान लेना कि दोनों कार्य एक साथ होते हैं, क्षमता को अधिक आँक सकता है।
मशीन, ऑपरेटर और द्वितीयक स्टेशन को दर्शाने वाली समय-रेखा का उपयोग करें। इससे पता चलना चाहिए कि कौन-से कार्य एक-दूसरे के साथ-साथ होते हैं, किन कार्यों के लिए उसी व्यक्ति की आवश्यकता होती है, और कहाँ कोई स्टेशन प्रतीक्षा करता है या अवरुद्ध हो जाता है। रूट भर जाने के बाद पूर्ण हुए पार्टों के बीच टिकाऊ अंतराल को मापें, साथ ही शुरुआत और अंतिम पार्टों के पूरा होने के समय का भी ध्यान रखें। कई स्टेशनों से होकर गुजरने वाले एक पार्ट की पूरी यात्रा आवश्यक रूप से वह अंतराल नहीं होती जिस पर रूट तैयार पार्टों का उत्पादन करता है।
अनुमान इच्छित बैच क्रम से तैयार करें। सीरियल रूट के लिए, जहाँ संचालन एक-दूसरे के साथ ओवरलैप नहीं करते, सरल गणना इस प्रकार है:
यहाँ, (S_j) प्रत्येक बैच का सेटअप समय है, (n_i) शुरू किए गए प्रकार (i) के पुर्जों की संख्या है, (c_i) सेटअप और अलग से दर्ज किए गए डाउनटाइम को छोड़कर उसका टिकाऊ पूर्ण चक्र समय है, और (T_{\text{run}}) नियोजित ठहरावों और डाउनटाइम के बाद का शिफ्ट समय है। समय की सुसंगत इकाइयों का उपयोग करें। समानांतर स्टेशनों के लिए, सभी परिचालन समयों को एकल क्रमिक चक्र में जोड़ने के बजाय प्रत्येक बाधित संसाधन के कार्यभार और समय-निर्धारण की जाँच करें।
परिणामी व्यवहार्य शेड्यूल के लिए:
प्रथम-पास उपज, (y_i), बिना पुनःकार्य के स्वीकृत होने वाले पुर्जों का अंश है। पुनःकार्य किए गए पुर्जे अंतिम रूप से स्वीकृत उत्पादन बढ़ा सकते हैं, लेकिन तभी जब उनकी मरम्मत, दोबारा प्रसंस्करण और निरीक्षण शेड्यूल के भीतर समा जाएँ।
एक काल्पनिक क्रमिक कार्यप्रवाह पर विचार करें:
| इनपुट | मान्य मान |
|---|---|
| शिफ्ट की अवधि | 480 मिनट |
| नियोजित ठहराव | 30 मिनट |
| डाउनटाइम | 45 मिनट |
| तीन बैचों के संयुक्त सेटअप | 30 मिनट |
| बैच की मात्राएँ | तीन में से प्रत्येक प्रकार के 60 पुर्जे |
| पूर्ण चक्र समय | प्रति पुर्जा 1.5, 2.0 और 2.5 मिनट |
| प्रत्येक प्रकार की प्रथम-पास उपज | 95% |
प्रसंस्करण में (60(1.5+2.0+2.5)=360) मिनट लगते हैं। सेटअप और ठहरावों को शामिल करने पर, शेड्यूल में 465 मिनट लगते हैं और 15 मिनट आवंटित नहीं होते। 180 शुरुआतों से अपेक्षित 171 प्रथम-पास स्वीकृत पुर्जे प्राप्त होते हैं। यह अतिरिक्त समय तभी अतिरिक्त उत्पादन में सहायक होगा, जब कोई अन्य पुर्जा या बैच, जिसमें आवश्यक सेटअप भी शामिल हो, इसमें समा जाए।
हर मान्यता को निरंतर परीक्षण अवलोकनों से बदलें। यदि मापे गए चक्र अंतरालों में छोटे ठहराव पहले से शामिल हैं, तो उन्हीं हानियों को अपटाइम कारक के माध्यम से दोबारा न घटाएँ। साथ ही, प्रति स्टाफयुक्त घंटे में स्वीकृत पुर्जों की संख्या भी रिपोर्ट करें, जिसमें पुनःपूर्ति, हैंडलिंग, निरीक्षण और रिकवरी के लिए आवश्यक श्रम शामिल हो। अतिरिक्त परीक्षण कर्मियों के साथ प्रदर्शित उत्पादन दर इच्छित स्टाफिंग के तहत उस दर को सिद्ध नहीं करती।
अनुमान तभी मान्य रहेगा जब उत्पादन की परिस्थितियाँ उसके इनपुट का समर्थन करें। परीक्षणों के दौरान क्षमता में कमी के निम्नलिखित कारणों की जाँच करें:
उदाहरण के लिए, यदि आवश्यक फिनिशिंग प्रक्रिया काल्पनिक शिफ्ट के मिश्रण से केवल 150 स्वीकृत पार्ट्स संसाधित कर सकती है, तो यह रूट उसी शिफ्ट के भीतर पहली बार बेंड किए गए सभी 171 आउटपुट पूरे नहीं कर सकता। केवल बेंडिंग क्षमता बढ़ाने से अतिरिक्त काम प्रतीक्षा में रह जाएगा। यह भी जाँच करें कि पार्ट्स फिनिशिंग तक कब पहुँचते हैं और उसकी नाममात्र क्षमता कितनी है: देर से पहुँचने वाले पार्ट्स पूर्ण आउटपुट को और कम कर सकते हैं।
बार-बार बनने वाले छोटे बैच टूलिंग ऑटोमेशन को उचित ठहरा सकते हैं, जब बचने वाला सेटअप समय शेष प्रोग्रामिंग, वैलिडेशन और स्टेजिंग के बोझ से अधिक हो। प्रासंगिक माप वास्तविक शेड्यूल में हटाए गए सेटअप कार्य का है। नए प्रोटोटाइप जॉब्स का एक समूह कम लाभ दे सकता है, यदि प्रत्येक के लिए पर्याप्त तैयारी और प्रूव-आउट आवश्यक हो।
दोहराए जाने वाले उत्पादन में हर चक्र पर होने वाली बचत के माध्यम से ऑटोमेशन उचित ठहराया जा सकता है। कई फ्लैन्ज पर कम रीपोजिशनिंग, टिकाऊ हैंडलिंग और बेहतर यील्ड से लाभ बढ़ सकता है, भले ही टूलिंग बदलाव कम बार होते हों। ऐसी स्थिति में निर्धारित करें कि कितना लाभ स्वचालित टूलिंग से आता है और कितना उन फॉर्मिंग तथा हैंडलिंग क्षमताओं से, जो सरल कॉन्फ़िगरेशन में भी उपलब्ध हैं।
ऐसा कोई सार्वभौमिक बैच आकार नहीं है जिस पर ऑटोमेशन निश्चित रूप से लाभकारी हो जाए। स्वीकृत आउटपुट, स्टाफिंग, सेटअप प्रयास, डाउनटाइम और यील्ड में प्रदर्शित अंतर को आर्थिक विश्लेषण में शामिल करें। अतिरिक्त क्षमता तभी वित्तीय लाभ बनती है जब वह मांग पूरी करे, किसी अन्य लागत से बचाए या ऐसा श्रम मुक्त करे जिसे व्यवसाय उत्पादक रूप से पुनः नियुक्त कर सके।
स्थापित लागत में स्वीकृत पार्ट्स का उत्पादन करने के लिए आवश्यक पूरा सिस्टम शामिल होता है। पेबैक इस बात पर निर्भर करता है कि वह सिस्टम खर्च को कितना कम करता है या उन तैयार उत्पादों से मिलने वाले योगदान को कितना बढ़ाता है जिन्हें व्यवसाय बेच सकता है। टूलिंग ऑटोमेशन, मुक्त हुए श्रम-घंटे और अप्रयुक्त क्षमता का अपने-आप कोई नकद मूल्य नहीं होता।
प्रस्तावित ऑटो-टूल पैनल बेंडर की विश्वसनीय विकल्पों के साथ उसी उत्पादन आवश्यकता के आधार पर तुलना करें: मौजूदा उपकरण बनाए रखना, प्रेस ब्रेक को अपग्रेड करना, या कोई अन्य उपयुक्त बेंडिंग सिस्टम खरीदना। प्रत्येक विकल्प के प्रारंभिक स्थापित निवेश को आवर्ती परिचालन लागतों से अलग दिखाएँ और उसकी क्षमता के बाहर के पुर्जों के लिए आवश्यक उपकरण तथा श्रम को भी शामिल करें।
ऐसी कॉन्फ़िगरेशन का मूल्य लें जो इच्छित पुर्जा-मिश्रण को पूरा कर सके। शीट के आयाम, सामग्री और मोटाई की सीमाएँ, फ्लैंज की गहराई तथा पूरी फॉर्मिंग प्रक्रिया के दौरान आवश्यक क्लियरेंस की पुष्टि करें। चूँकि “ऑटो-टूल” की परिभाषा आपूर्तिकर्ता पर निर्भर करती है, इसलिए कोटेशन में स्पष्ट रूप से बताया जाना चाहिए कि कौन-से टूल अपने-आप समायोजित या बदले जाते हैं, उनकी कार्य-सीमा क्या है और किन बदलावों के लिए ऑपरेटर की आवश्यकता होती है।
प्रतिनिधि पुर्जों को मानक टूलिंग, विशेष टूलिंग, मैन्युअल हस्तक्षेप या किसी अन्य मशीन के अनुसार वर्गीकृत करें। इससे टूलिंग की लचीलापन आर्थिक आकलन का एक इनपुट बन जाता है: सीमित कवरेज से कुछ काम अन्यत्र करना पड़ता है, जबकि विशेष टूल खरीद लागत, परीक्षण समय और संभवतः अधिक लंबा चेंजओवर जोड़ते हैं। हेम, गहरे रिटर्न या असामान्य किनारी विशेषताओं के लिए आवश्यक टूल केवल तभी शामिल करें जब आपूर्तिकर्ता ने उनकी उपयुक्तता स्थापित की हो।
हैंडलिंग ऑटोमेशन की कीमत अलग से इतनी स्पष्टता के साथ लें कि उसके योगदान का आकलन किया जा सके। लोडिंग, लोकेटिंग, घुमाने, अनलोडिंग और स्टैकिंग से काफी काम कम हो सकता है, लेकिन वित्तीय आकलन में पुनःपूर्ति, छँटाई, रिकवरी और शेष मैन्युअल हैंडलिंग को शामिल रखना आवश्यक है। सरल कॉन्फ़िगरेशन और स्वचालित संस्करण की तुलना उनके प्रदर्शित स्टाफिंग तथा पूरे चक्र के प्रदर्शन के आधार पर करें। अतिरिक्त हैंडलिंग उपकरण तभी उचित है जब उसका अतिरिक्त लाभ उसकी अतिरिक्त लागत को सही ठहराए।
सॉफ़्टवेयर की खरीद और कार्यान्वयन लागतों को सब्सक्रिप्शन, सहायता, अपडेट और अन्य आवर्ती शुल्कों से अलग दिखाएँ। आवश्यक प्रोग्रामिंग सीटों, पोस्ट-प्रोसेसरों—अर्थात वह सॉफ़्टवेयर जो प्रोग्रामिंग आउटपुट को मशीन-विशिष्ट निर्देशों में बदलता है—और उत्पादन डेटा स्थानांतरित करने के लिए आवश्यक किसी भी इंटरफ़ेस को शामिल करें।
अपने वास्तविक CAD फ़ाइलों और प्रतिनिधि संशोधनों का उपयोग करके प्रदर्शन करवाएँ। केवल फ़ाइल आयात हो जाना एक व्यवहार्य प्रोग्रामिंग प्रक्रिया सिद्ध नहीं करता: ज्यामिति की मरम्मत की आवश्यकता हो सकती है, बेंड संबंधी जानकारी की व्याख्या करनी पड़ सकती है और अनुक्रमों का सत्यापन अभी भी आवश्यक होता है। इंजीनियरिंग समय और मशीन के प्रूव-आउट समय को दर्ज करें, क्योंकि ऑफलाइन प्रोग्रामिंग काम को मशीन से हटाकर कहीं और कर सकती है, लेकिन उसे समाप्त नहीं करती।
एकीकृत सेल के लिए अपस्ट्रीम और डाउनस्ट्रीम समन्वय, सुरक्षा घेरे, लाइन नियंत्रण तथा ERP/MRP डेटा विनिमय की जिम्मेदारी और कीमत निर्धारित करें। यह स्पष्ट करें कि इंटरफ़ेस विफलताओं का समाधान कौन करेगा और क्या भविष्य के बदलावों के लिए आपूर्तिकर्ता को भुगतान करना होगा। मशीन आपूर्तिकर्ता के कोटेशन से बाहर होने पर भी बिना कीमत निर्धारित किया गया एकीकरण कार्य परियोजना लागत ही रहता है।
प्रारंभिक निवेश में उपकरण, टूलिंग, माल ढुलाई, रिगिंग, साइट की तैयारी, उपयोगिता कनेक्शन, एकीकरण, कमीशनिंग और प्रारंभिक प्रशिक्षण को शामिल करें। शुरुआती स्पेयर पार्ट्स तथा पहचानी जा सकने वाली लॉन्च लागतें भी जोड़ें, जिनमें परीक्षण सामग्री और स्टार्टअप स्क्रैप शामिल हैं। आकस्मिकता राशि को उसके आधार सहित अलग दिखाएँ और परियोजना के लिए आवश्यक किसी भी अतिरिक्त कार्यशील पूंजी की पहचान करें।
परिचालन क्षेत्र का आकलन करें, जिसमें लोडिंग की पहुँच, सामग्री रखने का क्षेत्र, तैयार पुर्जों का भंडारण, रखरखाव की पहुँच और आवश्यक क्लियरेंस शामिल हों। मौजूदा फर्श क्षेत्र से आवश्यक रूप से कोई नई नकद लागत उत्पन्न नहीं होती, लेकिन उसके उपयोग से कोई अन्य उत्पादक गतिविधि विस्थापित हो सकती है। जब यह प्रभाव वास्तविक और प्रमाणित हो, तभी उसे शामिल करें; आंतरिक स्थान-शुल्क को नकद बचत के रूप में तब तक प्रस्तुत न करें जब तक व्यय में वास्तव में बदलाव न हो।
आवर्ती बजट में ऊर्जा, जहाँ आवश्यक हो वहाँ संपीड़ित वायु, उपभोज्य सामग्री, टूलिंग घिसावट, निवारक रखरखाव, सॉफ़्टवेयर, सेवा और पुनश्चर्या प्रशिक्षण शामिल होने चाहिए। इन लागतों की तुलना उस विकल्प की लागतों से करें, न कि प्रस्तावित मशीन पर उन लागतों का भी भार डालें जो दोनों विकल्पों में समान रूप से आती हैं।
ऐसी सेवा शर्तों का अनुरोध करें जो अपटाइम की धारणा का समर्थन करती हों: कवरेज के घंटे, प्रतिक्रिया संबंधी प्रतिबद्धताएँ, दूरस्थ निदान की व्यवस्थाएँ, महत्वपूर्ण स्पेयर-पार्ट्स की उपलब्धता और समझौते के बाहर के शुल्क। सेवा व्यय को परिचालन बजट में रखें और डाउनटाइम को उत्पादन मॉडल में शामिल करें। यदि उसका प्रभाव वार्षिक उत्पादन में पहले ही शामिल है, तो उसी व्यवधान को अलग से खोए हुए उत्पादन के शुल्क के रूप में भी न दिखाएँ।
एकसमान तुलना के लिए:
स्थापित निवेश में वृद्धिशील राशि, प्रस्तावित प्रणाली के प्रारंभिक निवेश में से चुने गए विकल्प के निवेश को घटाने पर प्राप्त होती है। वार्षिक शुद्ध नकद लाभ, उसी विकल्प की तुलना में आवर्ती नकदी सुधार है। मुद्रा को प्रति वर्ष मुद्रा से विभाजित करने पर भुगतान-अवधि वर्षों में प्राप्त होती है। यदि वार्षिक शुद्ध लाभ शून्य या नकारात्मक हो, तो सकारात्मक वृद्धिशील निवेश की कोई सरल भुगतान-अवधि नहीं होती।
लाभ को अलग-अलग और समर्थनीय मदों से तैयार करें:
मुक्त हुए समय का स्पष्ट रूप से आवंटन करें। यदि कुछ घंटे ओवरटाइम समाप्त करते हैं और अन्य अतिरिक्त उत्पादन में सहायता करते हैं, तो इस विभाजन का दस्तावेजीकरण करें और पुष्टि करें कि उत्पादन कार्यक्रम दोनों का समर्थन करता है। प्रत्येक मुक्त घंटे को श्रम बचत के रूप में गिनना और फिर उन्हीं घंटों का उपयोग अतिरिक्त उत्पादन का दावा करने के लिए करना लाभ को बढ़ा-चढ़ाकर दर्शाता है।
काल्पनिक तुलना पर विचार करें, जिसमें सभी मूल्य एक ही मुद्रा में हों। अतिरिक्त स्थापित निवेश 240,000 है। वार्षिक लाभ में सत्यापित बचा हुआ खर्च 40,000 और अतिरिक्त तैयार माल की बिक्री से 60,000 का योगदान शामिल है, जिसमें से 20,000 की अतिरिक्त आवर्ती लागत घटाई गई है:
यह गणना मानती है कि टाले गए खर्च और अतिरिक्त योगदान स्वतंत्र हैं और वास्तव में प्राप्त किए जा सकते हैं। साधारण पेबैक में धन के समय-मूल्य, परिसंपत्ति के जीवनकाल और अवशिष्ट मूल्य को भी शामिल नहीं किया जाता; यदि ये अंतर उपकरण के चयन को बदल सकते हों, तो रियायती नकदी-प्रवाह की तुलना का उपयोग करें।
संभावित प्रतिकूल परिस्थितियों में मामले की पुनर्गणना करें और नकदी लाभ को प्रभावित करने वाली धारणाओं को बदलें:
काल्पनिक मामले में, अन्य इनपुट को स्थिर रखते हुए अतिरिक्त उत्पादन के योगदान को आधा करके 30,000 करने पर वार्षिक शुद्ध लाभ घटकर 50,000 रह जाता है। पेबैक (240{,}000/50{,}000=4.8) वर्ष हो जाता है। यदि कम उपयोग से टाला गया खर्च भी घटता है, तो पेबैक अवधि और लंबी हो जाती है। यह संवेदनशीलता दर्शाती है कि मशीन के अपेक्षानुसार प्रदर्शन करने पर भी निवेश लाभदायक मांग पर कितना निर्भर है।
निर्णय बदल सकने वाली धारणाओं को आपूर्तिकर्ता के साक्ष्य और स्वीकृति आवश्यकताओं में बदलें: प्रदर्शित पार्ट कवरेज, लगातार पूर्ण-चक्र उत्पादन, अपेक्षित स्टाफिंग, परिचालन-लागत के इनपुट और परिभाषित सहायता प्रतिबद्धताएँ। यदि मामला किसी द्वितीयक परिचालन को हटाने या नियमित हस्तक्षेप के बिना चलाने पर निर्भर है, तो उसे वित्तीय लाभ देने से पहले उस परिणाम का प्रदर्शन आवश्यक करें।
खरीद को आपके उत्पादन मिश्रण से जुड़ी लिखित स्वीकृति विनिर्देश पर निर्भर करें। आपूर्तिकर्ता को यह दस्तावेज़ित करना चाहिए कि उद्धृत प्रणाली क्या उत्पादन कर सकती है, आवश्यक गुणवत्ता और आउटपुट का प्रदर्शन करना चाहिए, तथा यह बताना चाहिए कि उसके स्वचालित कार्यों के दायरे से कौन-सा काम बाहर रहता है। इन परिणामों से वैकल्पिक समाधानों की तुलना में आपकी क्षमता आवश्यकता और निवेश मामले का समर्थन होना चाहिए।
मूल्यांकन पैकेज को ऐसे पार्ट परिवारों के आधार पर तैयार करें, जिनकी ज्यामिति, सामग्री और उत्पादन मार्ग समान हों। प्रत्येक परिवार के लिए फ्लैट-पैटर्न और तैयार पार्ट की ड्रॉइंग, ड्रॉइंग संशोधन, सामग्री ग्रेड और मोटाई की सीमा, सतह संबंधी आवश्यकताएँ, बैच आकार, बदलाव की आवृत्ति, वार्षिक मांग और आवश्यक उत्पादन गति दें। महत्वपूर्ण आयामों और जुड़ने वाले घटकों की पहचान करें, ताकि आपूर्तिकर्ता समझ सके कि किसी पार्ट को स्वीकार्य बनाने वाली बातें क्या हैं।
अपने वास्तविक उत्पादन मिश्रण में आने वाले नियमित कार्यों के साथ-साथ कठिन सीमांत मामलों को भी शामिल करें: सबसे बड़े या सबसे भारी ब्लैंक, सीमित पकड़ क्षेत्र वाले छोटे पुर्जे, गहरे बॉक्स, आंतरिक मोड़, हेम, रिटर्न फ्लैंज, छिद्रित या उभरे हुए ब्लैंक और संवेदनशील सतह फिनिश। मूल्यांकन में मांग और उत्पादन महत्त्व के अनुसार भार दें; किसी आसान नमूने पर सफल प्रदर्शन से उन कार्यों का कवरेज सिद्ध नहीं होता जो निवेश को प्रेरित कर रहे हैं।
पुर्जे-दर-पुर्जा ऐसा आकलन मांगें जिसमें कवरेज को पुष्ट, सशर्त या अप्रमाणित के रूप में वर्गीकृत किया जाए और साक्ष्य तथा शर्तों को दर्ज किया जाए। सिमुलेशन के परिणामों को भौतिक परीक्षण के परिणामों से अलग-अलग दिखाएं। ब्लैंक के आकार, मोड़ की लंबाई, मोटाई, वजन, न्यूनतम फ्लैंज आकार, पकड़ क्षेत्र, घुमाव के लिए उपलब्ध जगह और पहले से बने फीचरों के साथ हस्तक्षेप की स्पष्ट सीमाएं निर्धारित करना आवश्यक करें। ये सीमाएं निर्दिष्ट सामग्री और टूलिंग कॉन्फिगरेशन पर लागू होनी चाहिए।
हर अपवाद के लिए विशेष टूलिंग, मैनुअल री-पोजिशनिंग, सुरक्षात्मक उपायों और द्वितीयक प्रक्रियाओं की पहचान करें। इसके परिणामस्वरूप बनने वाले उत्पादन मार्ग और इंजीनियरिंग अनुमोदन की आवश्यकता वाले किसी भी प्रस्तावित ड्रॉइंग परिवर्तन को दर्ज करें। इस आकलन से स्पष्ट होना चाहिए कि कोट की गई प्रणाली किन पुर्जों को पूरा करती है और किन पुर्जों के लिए अब भी अन्य उपकरण, श्रम या हैंडलिंग की आवश्यकता है।
आपूर्तिकर्ता से यह स्पष्ट रूप से बताने को कहें कि कोट की गई मशीन पर “ऑटो-टूल” का अर्थ वास्तव में क्या है: कौन-से टूलिंग घटक स्वचालित रूप से चलते या बदलते हैं, उन कार्रवाइयों को क्या ट्रिगर करता है और कौन-से समायोजन मैनुअल रहते हैं। आकलन की गई फैमिलियों के लिए शामिल टूलिंग की सूची दें, साथ ही सशर्त कवरेज के लिए आवश्यक विकल्पों या अतिरिक्त टूलिंग की भी सूची दें।
कोटेशन में निम्नलिखित की लागत और जिम्मेदारियां निर्धारित होनी चाहिए:
प्रस्तावित आउटपुट के लिए मानी गई स्टाफिंग व्यवस्था स्पष्ट करें। यदि परीक्षण में प्रोग्रामिंग, हैंडलिंग या समायोजन जैसे कार्य आपूर्तिकर्ता के तकनीशियन कर रहे हैं, लेकिन बाद में ये कार्य आपके ऑपरेटरों की जिम्मेदारी होंगे, तो इन कार्यों को दायरे और प्रदर्शन आकलन में शामिल करें।
परीक्षणों के लिए प्रतिबद्ध होने से पहले बेंड अनुक्रम, टूल की पहुँच, ग्रिपिंग, रोटेशन और संभावित टक्करों की समीक्षा करने के लिए सिमुलेशन का उपयोग करें। सुनिश्चित करें कि मॉडल में उद्धृत टूलिंग और हैंडलिंग कॉन्फ़िगरेशन शामिल हो, और अनसुलझी धारणाओं को दर्ज करें। सिमुलेशन ज्यामितीय व्यवहार्यता की प्रारंभिक जाँच कर सकता है; लेकिन यह वास्तविक सतह गुणवत्ता, स्प्रिंगबैक क्षतिपूर्ति या लगातार स्वीकार्य पार्ट आउटपुट स्थापित नहीं कर सकता।
उत्पादन-उद्देश्य वाली सामग्री, टूलिंग, प्रोग्राम और उद्धृत कॉन्फ़िगरेशन का उपयोग करके भौतिक परीक्षण करें। प्रतिनिधि बैच आकारों पर लगातार बनने वाले पार्ट और चयनित परिवारों के बीच चेंजओवर शामिल करें। बहाव का पता लगाने के लिए प्रत्येक रन की शुरुआत, मध्य और अंत से पार्ट का निरीक्षण करें। रीग्रिप, समायोजन, रुकावट, अस्वीकृत पार्ट और मैनुअल हस्तक्षेप दर्ज करें, जिनमें आपूर्तिकर्ता के कर्मियों द्वारा किए गए हस्तक्षेप भी शामिल हों।
प्रोग्रामिंग और सेटअप से लेकर तैयार पार्ट को रखने तक, पूरे उत्पादन अनुक्रम का निरीक्षण करें। प्रारंभिक प्रोग्रामिंग को नियमित बैच कार्य से अलग दर्ज करें, ताकि लॉन्च प्रयास और चल रहे उत्पादन समय दोनों स्पष्ट बने रहें।
परीक्षण से पहले परीक्षण प्रोटोकॉल पर सहमति बनाएं। नमूना मात्रा, सामग्री की स्थितियाँ, स्टाफिंग, मापन विधियाँ, डेटम, निरीक्षण की आवृत्ति तथा रुकावटों और रीवर्क के निपटान को परिभाषित करें। वैकल्पिक उपकरणों का आकलन करते समय भी यही आधार इस्तेमाल करें।
| माप | आवश्यक परिभाषा |
|---|---|
| पूर्ण-चक्र समय | लोडिंग से तैयार पार्ट को रखने तक की सटीक शुरुआत और समाप्ति घटनाएँ, जिनमें रेफरेंसिंग, रोटेशन, बेंडिंग, नियमित मापन और हैंडलिंग शामिल हों। व्यक्तिगत चक्रों के साथ कुल रन समय और स्वीकार्य आउटपुट भी दर्ज करें। |
| चेंजओवर | पिछले जॉब के अंतिम स्वीकार्य पार्ट से नए जॉब के पहले स्वीकार्य पार्ट तक का समय, जिसमें आवश्यक टूल परिवर्तन, प्रोग्राम चयन, समायोजन और अनुमोदन शामिल हों। इस अंतराल को नियमित चक्र समय से अलग रखें। |
| आयामी पुनरावृत्तिता | निर्दिष्ट कोण और आयामी सहनशीलताएँ, मापन डेटम और पूरे रन में नमूनाकरण। संगति और ड्रॉइंग के अनुरूपता—दोनों की अपेक्षा रखें। |
| सतह गुणवत्ता | अनुमत निशान या क्षति, निरीक्षण की स्थितियाँ और, जहाँ उपयोगी हो, सहमत संदर्भ नमूने। |
| असेंबली फिट | निर्धारित जुड़ने वाले पार्ट या सहमत फिक्स्चर के विरुद्ध जाँच, जिसमें कोई भी महत्वपूर्ण फिट या फास्टनिंग आवश्यकताएँ शामिल हों। |
| प्रथम-पास यील्ड | परीक्षण के उन पार्टों का अनुपात जो रीवर्क के बिना सभी स्वीकृति आवश्यकताओं को पूरा करते हों; अस्वीकृत पार्ट और सुधार दर्ज करें। |
ड्रॉइंग, ग्राहक आवश्यकताओं, उत्पादन कार्यक्रम और निवेश मामले के आधार पर सीमाएँ निर्धारित करें। तेज़ चक्र तभी सफल माना जाएगा जब उससे बनने वाले पार्ट सहमत गुणवत्ता आवश्यकताओं को भी पूरा करें।
सेवा समय, प्रतिक्रिया समय, रिमोट डायग्नोस्टिक्स, ऑन-साइट एस्केलेशन, महत्वपूर्ण स्पेयर-पार्ट की उपलब्धता और लीड टाइम, सॉफ़्टवेयर रखरखाव तथा प्रशिक्षण को शामिल करते हुए लिखित सहायता प्रतिबद्धताएँ प्राप्त करें। प्रतिक्रिया की प्रतिबद्धता और मरम्मत की प्रतिबद्धता में अंतर स्पष्ट करें। पुष्टि करें कि सहायता स्थापित टूलिंग और हैंडलिंग ऑटोमेशन को भी कवर करती है तथा शुल्क और अपवाद स्पष्ट रूप से बताए गए हैं।
प्रदर्शित परिणामों का उपयोग करके आवश्यक मिश्रण के लिए उत्पादन मॉडल को अद्यतन करें: स्वीकृत आउटपुट, बैच आकार, चेंजओवर, स्टाफिंग, शेष संचालन और सहायता-संबंधी डाउनटाइम की धारणाएँ। छोटे परीक्षण दीर्घकालिक उपलब्धता स्थापित नहीं करते, इसलिए इस धारणा को स्पष्ट रूप से बनाए रखें। उद्धृत स्थापित दायरे और सत्यापित परिचालन आवश्यकताओं का उपयोग करते हुए, उन्हीं विश्वसनीय विकल्पों के मुकाबले कुल लागत और भुगतान-वापसी अवधि की पुनर्गणना करें।
तभी आगे बढ़ें जब प्रतिनिधि उत्पादन परीक्षण सहमत पार्ट कवरेज, गुणवत्ता और पूर्ण-चक्र प्रदर्शन की पुष्टि कर दें तथा उनके परिणाम आपकी आवश्यक क्षमता और भुगतान-वापसी अवधि का समर्थन करें। यदि कोई निर्णायक शर्त अब भी सत्यापित नहीं हुई है, तो उसे सहमत उपाय के साथ संविदात्मक स्वीकृति की आवश्यकता बनाएं या खरीद संबंधी निर्णय में विकल्प को बनाए रखें।
