पैनल बेंडर के फायदे: प्रेस ब्रेक से तुलना और लाभ की जाँच
संक्षिप्त उत्तर: कई मोड़ वाले उपयुक्त पार्ट्स के ऐसे उत्पादन में पैनल बेंडर बेहतर होते हैं जिसमें कम मानवीय हस्तक्षेप…

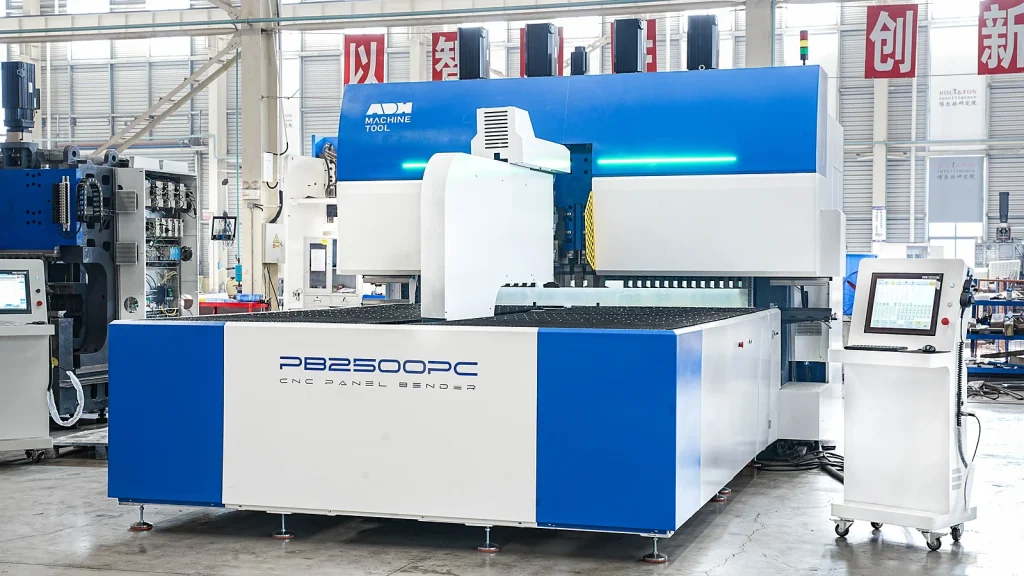
पैनल बेंडर पकड़ने और बनाने की प्रक्रियाओं को अलग रखता है: यह शीट के मुख्य भाग को क्लैंप करता है, जबकि एक बेंडिंग ब्लेड क्लैंपिंग लाइन से बाहर निकले किनारे को मोड़ता है। मुड़े हुए किनारे वाले भाग को फ्लैंज कहा जाता है। इसके विपरीत, पारंपरिक प्रेस ब्रेक पंच की सहायता से शीट को डाई में दबाकर मोड़ बनाता है।
प्रारंभिक वर्कपीस एक ब्लैंक होता है—एक तैयार सपाट शीट। यह वर्कटेबल पर क्षैतिज रूप से रखी जाती है, जो उसके भार को सहारा देती है और झुकाव को उसकी स्थिति बिगाड़ने से रोकने में मदद करती है।
बेंडिंग स्टेशन पर, ऊपरी क्लैंपिंग टूल ब्लैंक होल्डर, शीट के मुख्य भाग को उसके नीचे स्थित सहायक टूल काउंटरब्लेड के विरुद्ध दबाता है। दोनों मिलकर शीट को बेंडिंग के दौरान लगने वाले बलों के विरुद्ध पकड़े रखते हैं और बेंड लाइन की स्थिति बनाए रखते हैं। ब्लैंक होल्डर का मुख्य कार्य शीट को सुरक्षित रखना है, उसे मोड़ना नहीं।
बेंडिंग ब्लेड क्लैंप से बाहर निकले हिस्से पर काम करते हैं। मशीन के डिज़ाइन के आधार पर, ऊपरी ब्लेड उस किनारे को नीचे की ओर मोड़ सकता है, जबकि निचला ब्लेड उसे ऊपर की ओर मोड़ सकता है। यह व्यवस्था शीट को पलटे बिना विपरीत दिशाओं में बेंड बनाने की सुविधा देती है।
ब्लेड आमतौर पर केवल सीधे ऊपर या नीचे जाने के बजाय समन्वित पथों का अनुसरण करते हैं। उनकी गति बाहर निकले किनारे के फ्लैंज में बदलते समय उसके साथ संपर्क को नियंत्रित करती है, जिससे रगड़ या अनचाहे संपर्क को सीमित करने में मदद मिलती है। फिर भी, उपलब्ध ब्लेड ट्रैवल और टूलिंग क्लीयरेंस यह सीमित करते हैं कि मशीन कौन-से आकार बना सकती है।
किसी एक फॉर्मिंग स्ट्रोक के दौरान, क्लैंप किया हुआ मुख्य भाग स्थिर रहता है, जबकि बाहर निकला किनारा मुड़ता है। उस स्ट्रोक में घुमाव शामिल नहीं होता: ब्लेड के हट जाने और क्लैंपिंग व्यवस्था द्वारा गति की अनुमति मिलने के बाद, बेंड के बीच शीट को पुनःस्थित किया जाता है।
जब किसी दूसरे किनारे या बेंड स्थान को बेंडिंग स्टेशन तक लाना होता है, तो शीट को नई स्थिति में रखना पड़ता है। उदाहरण के लिए, चार-तरफा ट्रे में क्रमिक किनारों को ब्लेड के सामने लाना आवश्यक होता है। क्रम ऐसा होना चाहिए कि पहले से बने फ्लैंज के लिए जगह बनी रहे; शीट के आकार की परवाह किए बिना उसे केवल घुमा देना पर्याप्त नहीं होता।
स्वचालित पैनल बेंडर में एक मैनिपुलेटर वर्कपीस को पकड़ता है, उसकी स्थिति तय करता है और उसे घुमाता है। स्थिति बदलते समय वह पार्ट को नियंत्रित करता है और क्लैंप तथा ब्लेडों के साथ समन्वय में काम करता है। इसलिए उसकी भूमिका केवल शीट को टेबल तक पहुँचाने तक सीमित नहीं है। पार्ट की स्थिति तय करने और उसे घुमाने का काम स्वचालित करने के विकल्प तलाशते समय, ऑटो-टूल प्रकार के पैनल बेंडर का मूल्यांकन इस आधार पर करें कि उसका हैंडलिंग विन्यास आपके पार्ट और उत्पादन क्रम के अनुकूल है या नहीं।
अर्ध-स्वचालित मॉडलों में भी पार्ट को लोड करने, दिशा देने, उसका अभिविन्यास बदलने या अनलोड करने के लिए ऑपरेटर की आवश्यकता हो सकती है। ये जिम्मेदारियाँ मशीन के विन्यास के अनुसार बदलती हैं, इसलिए केवल स्वचालन का लेबल यह नहीं बताता कि मशीन पूरा काम संभालती है या नहीं।
ट्रे के उदाहरण में, लोडिंग से अनलोडिंग तक की प्रक्रिया समझने के लिए उपयोगी प्रश्न ठोस हैं: पार्ट को सहारा क्या देता है, आकार देते समय उसे क्या पकड़कर रखता है, और हर नए किनारे को ब्लेडों के सामने कौन—या क्या—लाता है?
उदाहरण के लिए एक ऐसी ट्रे लें जिसका आधार सपाट हो और चार सीधे खड़े फ्लैंज हों, जिनमें से प्रत्येक एक बेंड से बना हो। ब्लैंक के आयामों में पहले से ही सामग्री की मोटाई, बेंड की त्रिज्या और प्रत्येक बेंड में लगने वाली सामग्री का हिसाब शामिल होना चाहिए। इसमें उपयुक्त कॉर्नर रिलीफ़ भी होने चाहिए—ऐसे कटआउट जो पास-पास के फ्लैंजों को कोनों पर एक-दूसरे से टकराए बिना बनने के लिए जगह देते हैं।
मान लें कि सामग्री और ट्रे की ज्यामिति मशीन की क्षमताओं के अनुकूल हैं। आगे दिया गया क्रम मशीन की गतियों को समझाता है, यह हर मशीन पर लागू होने वाला संचालन प्रोग्राम नहीं है; वास्तविक हैंडलिंग और बेंड का क्रम मशीन की टूलिंग तथा सुरक्षा प्रक्रियाओं पर निर्भर करते हैं।
ब्लैंक कार्य क्षेत्र में आता है और सपोर्ट टेबल पर टिकता है। लोकेटिंग सिस्टम संदर्भ किनारों या अन्य निर्धारित विशेषताओं के आधार पर उसकी स्थिति और अभिविन्यास तय करता है। स्वचालित मशीन में इसके बाद मैनिपुलेटर बेंडिंग स्टेशन की ओर उसकी गति को नियंत्रित करता है।
इससे प्रत्येक प्रोग्राम की गई गति के लिए शुरुआती संदर्भ स्थापित होता है। यदि ब्लैंक शुरुआत में तिरछा हो, तो केवल निर्देशित दूरी तक उसे खिसकाने से इच्छित बेंड लाइन को टूलिंग के आर-पार सही स्थिति में नहीं रखा जा सकता।
पोज़िशनिंग सिस्टम ब्लैंक को तब तक आगे बढ़ाता है, जब तक पहली बेंड लाइन आकार देने वाले स्थान के साथ संरेखित न हो जाए। ब्लैंक होल्डर सपोर्टिंग टूल के विरुद्ध बंद होकर उस हिस्से को मजबूती से पकड़ता है जिसे सपाट रहना है, जबकि मोड़ा जाने वाला किनारा क्लैंप से बाहर निकला रहता है।
बाहर निकले इस हिस्से की लंबाई विकसित फ्लैट-पैटर्न के आयामों से निर्धारित होती है; यह आवश्यक नहीं कि तैयार फ्लैंज की ऊँचाई के बराबर हो। सामग्री का कुछ भाग मोड़ का घुमावदार हिस्सा बनता है, इसलिए बाहर खुली रहने वाली आवश्यक लंबाई मोड़ की ज्यामिति और ड्रॉइंग में आयामों के संदर्भों पर निर्भर करती है।
अब क्लैंप ब्लेड के आकार देने वाले बल का प्रतिरोध करता है। शीट को सही स्थान पर पकड़ने से मोड़ निर्धारित जगह पर बनता है और ब्लेड के बल लगाने पर ब्लैंक खिसकता नहीं है।
इस ट्रे का पहला खड़ा फ्लैंज बनाने के लिए उपयुक्त ब्लेड बाहर निकले किनारे के संपर्क में आता है और नियंत्रित पथ पर चलते हुए उसे सहायक टूल के किनारे के चारों ओर ऊपर की ओर मोड़ता है। फ्लैंज की दिशा बदलने के दौरान ट्रे का आधार क्लैंप में जकड़ा रहता है।
वांछित परिणाम यह है कि आकार देने वाला भार हटने के बाद फ्लैंज समकोण पर रहे। स्प्रिंगबैक, यानी मोड़ने के बाद सामग्री की आंशिक प्रत्यास्थ वापसी, के कारण ब्लेड को शीट को अंतिम कोण से आगे तक मोड़ना पड़ सकता है। आवश्यक क्षतिपूर्ति सामग्री और सेटअप पर निर्भर करती है; ब्लेड की गति की सीमा को तैयार पुर्जे का कोण नहीं समझना चाहिए।
इस स्ट्रोक के अंत में सपाट ब्लैंक का एक किनारा ऊपर उठ चुका होता है, लेकिन पुर्जा अभी घुमाने के लिए तैयार नहीं होता।
ब्लेड इतना पीछे हटता है कि वह बने हुए फ्लैंज और अगली नियोजित गति के रास्ते से बाहर हो जाए। इस साधारण ट्रे के इस किनारे पर केवल एक मोड़ है, इसलिए अगला काम दूसरे किनारे को मोड़ने की स्थिति में लाना है।
अधिक जटिल किनारी प्रोफाइल के लिए यह अंतर समझना आवश्यक है: शीट की स्थिति बदले बिना अगला स्ट्रोक उसी मोड़-रेखा पर काम कर सकता है, जैसे कोण सुधारने के क्रम में। इससे शीट में किसी अन्य स्थान पर दूसरी मोड़-रेखा नहीं बनती। उसी किनारे पर अलग मोड़ बनाने के लिए मशीन को आवश्यकतानुसार फॉर्मिंग क्लैंप खोलना, शीट की स्थिति बदलना और उसे नए स्थान पर फिर से जकड़ना होता है।
ब्लेड के रास्ते से हट जाने पर फॉर्मिंग क्लैंप इतना खुलता है कि पुर्जे की स्थिति बदली जा सके, जबकि हैंडलिंग सिस्टम पुर्जे पर नियंत्रण बनाए रखता है। मैनिपुलेटर ब्लैंक को घुमाता है और जहाँ आवश्यक हो, उसे रैखिक रूप से खिसकाता भी है, ताकि दूसरा किनारा बेंडिंग स्टेशन पर आ जाए। फिर मशीन उस किनारे की मोड़-रेखा को सही स्थान पर लाती है, शीट को जकड़ती है, खुले किनारे को मोड़ती है और ब्लेड को पीछे हटा लेती है।
हर तैयार फ्लैंज अगली गति के लिए आवश्यक जगह को बदल देता है। स्थिति बदलने की पूरी प्रक्रिया के दौरान फ्लैंज को क्लैंप, ब्लेडों और आसपास की संरचना से पर्याप्त दूरी पर रहना चाहिए—केवल अगली क्लैंप की हुई स्थिति में उसका समा जाना पर्याप्त नहीं है। कॉर्नर रिलीफ पास-पास के फ्लैंजों के बीच टकराव को दूर करते हैं; वे मशीन के आसपास पर्याप्त खाली जगह की गारंटी नहीं देते।
यह क्रम तब तक जारी रहता है जब तक चारों किनारे बन नहीं जाते। इसलिए मोड़ने का क्रम केवल परिधि के चारों ओर आगे बढ़ने के बजाय, पुर्जे के बदलते आकार और उपलब्ध खाली जगह पर निर्भर करता है।
अंतिम स्ट्रोक के बाद, ब्लेड पीछे हटता है और मशीन के अनलोडिंग क्रम के तहत होल्डिंग सिस्टम ट्रे को छोड़ देता है। निरीक्षण में भार हटने के बाद फ्लैंज के कोणों की जाँच की जाती है, आयामों को ड्रॉइंग में निर्दिष्ट संदर्भों के अनुसार परखा जाता है और सतह पर अवांछित निशान या विकृति देखी जाती है।
आयामों और कोणों की जाँच एक साथ करें: गलत कोण के कारण फ्लैंज की मापी गई स्थिति बदल सकती है, भले ही निर्धारित मोड़ रेखा सही स्थान पर रखी गई हो। सतह का निरीक्षण एक अलग जाँच है, जिससे संपर्क के कारण हुई ऐसी क्षति का पता चलता है जो आयामी मापों में छूट सकती है।
तैयार ट्रे इस कार्यचक्र को उसकी व्यावहारिक सीमाओं से जोड़ती है: गति नियंत्रण प्रत्येक मोड़ का स्थान तय करता है और उसे बनाता है, स्प्रिंगबैक भार हटने के बाद के कोण को प्रभावित करता है, और उपलब्ध खाली जगह यह निर्धारित करती है कि क्रमशः बनता आकार शेष गतियाँ पूरी कर सकता है या नहीं।
अपने पुर्जे के लिए पैनल बेंडिंग की उपयुक्तता पर चर्चा करने के लिए, सामग्री और मोटाई, ट्रे के आयाम तथा अपेक्षित कोणीय सटीकता के साथ संपर्क करें। ये विवरण मोड़ के क्रम, स्प्रिंगबैक और आवश्यक खाली जगह को ध्यान में रखकर मशीन का मूल्यांकन करने का आधार बन सकते हैं।
ब्लेड का पथ बदलने से बाहर निकले किनारे के मुड़ने का तरीका बदलता है, जिससे अलग-अलग कोण और प्रोफाइल बनाए जा सकते हैं। लेकिन प्रोग्राम किए गए पथ में स्प्रिंगबैक को ध्यान में रखना आवश्यक है, और अंतिम आकार फिर भी शीट की सामग्री, औजार की ज्यामिति तथा पहले से बने फ्लैंजों के आसपास उपलब्ध खाली जगह पर निर्भर करता है।
कंप्यूटर संख्यात्मक नियंत्रण (CNC) केवल मोड़ के कोण का निर्देश देने के बजाय गतियों का समन्वय करता है। शीट का स्थिति-निर्धारण मोड़ का स्थान तय करता है; क्लैंप, आकार देने वाले बलों के विरुद्ध उस स्थान को स्थिर रखता है; और ब्लेड बाहर निकली सामग्री को मोड़ने के लिए प्रोग्राम किए गए पथ पर चलता है। जहाँ स्वचालित हैंडलिंग की व्यवस्था होती है, वहाँ नियंत्रण प्रणाली पुनः स्थिति-निर्धारण को ब्लेड के पीछे हटने और क्लैंप के खुलने के साथ भी समन्वित करती है। इस समन्वय को उत्पादन में लागू करने के विकल्प तलाशते समय ADH Machine Tool का सक्शन कप प्रकार का पैनल बेंडर देखा जा सकता है; कंपनी का पूरी तरह CNC-आधारित उत्पाद पोर्टफोलियो बेंडिंग और शीट मेटल स्वचालन दोनों को कवर करता है।
CNC नियंत्रण की विधि बताता है, गति का स्रोत नहीं। मशीनों में इलेक्ट्रिक ड्राइव, हाइड्रोलिक एक्चुएशन या इनके संयोजन का उपयोग हो सकता है। उनकी कार्यप्रणालियाँ और उपलब्ध गतियाँ अलग-अलग होती हैं, इसलिए एक डिज़ाइन में संभव ब्लेड पथ दूसरे में अपने-आप उपलब्ध नहीं होता। अपने काम के लिए उपकरण चुनते समय ADH Machine Tool के पूरी तरह CNC-आधारित उत्पाद पोर्टफोलियो में शामिल प्रेस आर्म पैनल बेंडर को देखें और उसकी ड्राइव व्यवस्था तथा उपलब्ध ब्लेड गतियों को अपनी मोड़ने की जरूरतों से मिलाएँ।
ऊपर की ओर मोड़ बनाने के लिए निचला ब्लेड बाहर निकले किनारे के नीचे से काम करता है और उसे ऊपर की ओर मोड़ता है। नीचे की ओर मोड़ बनाने के लिए ऊपरी ब्लेड ऊपर से काम करता है। उपयुक्त ब्लेड और पथ चुनने से मोड़ने की दिशा बदल जाती है, जबकि सहारा दी गई शीट का वही फलक ऊपर की ओर रह सकता है।
इससे शीट को बार-बार पलटे बिना विपरीत दिशाओं में मोड़ बनाना संभव होता है। इससे शीट की स्थिति बदलने की आवश्यकता या पहुँच संबंधी सीमाएँ समाप्त नहीं होतीं: आवश्यक मोड़ रेखा को फिर भी फॉर्मिंग की स्थिति तक पहुँचना होता है, और पहले से बना फ्लैंज ब्लेड के पास आने या पीछे हटने में बाधा डाल सकता है। मोड़ की दिशा गति का विकल्प है; पहुँच अब भी ज्यामिति की सीमा से बँधी रहती है।
स्प्रिंगबैक वह प्रत्यास्थ पुनर्प्राप्ति है जो फॉर्मिंग बल हटने पर शीट में होती है। मोड़ने से स्थायी विरूपण और वापस लौट सकने वाला प्रत्यास्थ घटक, दोनों उत्पन्न होते हैं। ब्लेड के पीछे हटने पर यह प्रत्यास्थ घटक शिथिल होता है, जिससे मोड़ भार लगने के समय की तुलना में थोड़ा खुल जाता है।
इसलिए प्रोग्राम किए गए पथ में इस पुनर्प्राप्ति का ध्यान रखना आवश्यक है। एक सामान्य तरीका ओवरबेंड करना है—फ्लैंज को उसकी इच्छित अंतिम दिशा से आगे तक मोड़ना, ताकि शिथिल होने पर वह लक्ष्य की ओर लौटे। आवश्यक क्षतिपूर्ति सामग्री और सेटअप पर निर्भर करती है; अतिरिक्त गति-दूरी या ओवरबेंड कोण का कोई सार्वभौमिक मान नहीं है।
तैयार मोड़ का कोण और मोड़ की आंतरिक त्रिज्या, यानी मोड़ के भीतर के वक्र की त्रिज्या, परस्पर संबंधित लेकिन अलग-अलग परिणाम हैं। मोटाई और सामग्री के गुण मोड़ने के प्रतिरोध तथा स्प्रिंगबैक को प्रभावित करते हैं। ग्रेन की दिशा भी फॉर्मिंग व्यवहार और दरार पड़ने की प्रवृत्ति को प्रभावित कर सकती है। टूल की ज्यामिति तय करती है कि शीट को कहाँ सहारा दिया जाएगा और उससे कहाँ संपर्क होगा, जबकि ब्लेड का पथ नियंत्रित करता है कि मोड़ने के दौरान यह संपर्क कैसे विकसित होगा।
इन कारकों के आधार पर मशीन की उपयुक्तता परखने के लिए उत्पाद ब्रोशर और तकनीकी विवरण डाउनलोड करें और उनमें दी गई सामग्री, मोटाई तथा टूलिंग संबंधी जानकारी को अपनी आवश्यक मोड़ त्रिज्या और कोण से मिलाकर देखें।
इसलिए त्रिज्या को केवल ब्लेड की सेटिंग नहीं माना जा सकता। पथ बदलने से मोड़ का आकार बदल सकता है, लेकिन टूलिंग और सामग्री ऐसी होनी चाहिए कि वह आकार अस्वीकार्य क्षति के बिना बनाया जा सके। सही कोण प्राप्त हो जाना अपने आप में यह सिद्ध नहीं करता कि त्रिज्या भी सही है।
बुनियादी क्षतिपूर्ति के लिए किसी ज्ञात सेटअप हेतु निर्धारित और परीक्षण पुर्जों पर जाँचे गए प्रोग्राम मानों का उपयोग किया जा सकता है। उपयुक्त उपकरणों से सुसज्जित मशीनों पर कोण मापन के आधार पर बाद के स्ट्रोकों में सुधार किया जा सकता है। यह फीडबैक एक वैकल्पिक क्षमता है, CNC की अंतर्निहित विशेषता नहीं। यह मापी गई कोणीय त्रुटि को सुधार सकता है, लेकिन टूलिंग की टक्कर को दूर नहीं कर सकता और न ही सामग्री तथा त्रिज्या के अनुपयुक्त संयोजन को फॉर्मिंग के योग्य बना सकता है।
शीट के एक पट्टीनुमा क्षेत्र में छोटे-छोटे मोड़ों की शृंखला बनाकर बड़ी त्रिज्या वाले वक्र का निकटानुमान बनाया जा सकता है। मशीन पहले कोण में छोटा परिवर्तन करती है, फिर आवश्यकता के अनुसार शीट को छोड़कर उसकी स्थिति बदलती है, और उसके बाद पास की अगली रेखा पर उसे क्लैंप करके मोड़ती है। ये परिवर्तन मिलकर बड़ा वक्र बनाते हैं। इसके विपरीत, एक ही अपरिवर्तित मोड़ रेखा पर बार-बार स्ट्रोक देने से उसी मोड़ पर काम होता है; इससे वक्रता शीट में फैलती नहीं है। क्रमिक मोड़ों के बीच की दूरी और मोड़ का कोण इस बात को प्रभावित करते हैं कि परिणाम में सपाट खंड कितने स्पष्ट दिखाई देंगे।
हेम में किनारे को वापस शीट की ओर मोड़ा जाता है, जबकि रिटर्न फ्लैंज में एक अतिरिक्त मोड़ फ्लैंज को वापस अंदर की ओर घुमाता है। दोनों के लिए केवल उपयुक्त कोण का कमांड पर्याप्त नहीं है। फॉर्मिंग क्रम के दौरान टूलों को सामग्री तक पहुँचने और बाद में पीछे हटने में सक्षम होना चाहिए; हेम को बंद करने के लिए विशेष टूलिंग या सहारा देकर बंद करने की प्रक्रिया की आवश्यकता हो सकती है। पास की दीवारें या बंद सिरे इन गतियों को रोक सकते हैं, भले ही तैयार प्रोफाइल देखने में सरल लगे।
ये सीमाएँ प्रेस ब्रेक के साथ तुलना का आधार तय करती हैं: व्यावहारिक प्रश्न यह है कि प्रत्येक मशीन की फॉर्मिंग क्रिया और टूलिंग किसी विशेष पुर्जे के लिए आवश्यक मोड़ों तक कैसे पहुँच सकती है, उन्हें सहारा कैसे दे सकती है और उन्हें पूरा कैसे कर सकती है।
इन मशीनों के बीच चुनाव उस पार्ट के आधार पर करें जिसे उन्हें पूरा करना है, न कि उनके ऑटोमेशन के लेबल पर। उनकी अलग-अलग फॉर्मिंग गतियाँ शीट की हैंडलिंग, टूल बदलने और मोड़ तक पहुँच को प्रभावित करती हैं—इसलिए कोई लाभ तभी मायने रखता है जब वास्तविक सामग्री और ज्यामिति मशीन के अनुकूल हों।
पैनल बेंडर मुख्य शीट को एक क्लैंपिंग टूल, यानी ब्लैंक होल्डर, के नीचे पकड़कर रखता है, जबकि ब्लेड बाहर निकले किनारे को उस टूल के चारों ओर मोड़ता है। प्रेस ब्रेक पंच को निचली डाई की ओर चलाकर शीट को डाई के खुले हिस्से में दबाता है। व्यावहारिक अंतर इस बात में है कि सहारा कहाँ दिया जाता है और फॉर्मिंग कहाँ होती है: पैनल बेंडर को शीट क्लैंप करने और उसके किनारे के चारों ओर ब्लेड घुमाने के लिए जगह चाहिए; प्रेस ब्रेक को पंच और डाई का ऐसा उपयुक्त संयोजन चाहिए जो हर मोड़ तक पहुँच सके और उसे सहारा दे सके।
पैनल बेंडर किनारा मोड़ते समय मुख्य शीट को सहारा देता है, इसलिए फॉर्मिंग के दौरान चौड़े पैनल को ऊपर की ओर घुमाने की जरूरत कम होती है। प्रेस ब्रेक पर मोड़ बनते समय शीट का एक चौड़ा हिस्सा ऊपर उठ सकता है और उसकी दिशा बदलने पर उसे सहारे की जरूरत पड़ती है। इस वजह से बड़े, अनुकूल पैनलों के लिए शीट को सहारा देकर किनारा मोड़ने की प्रक्रिया आकर्षक हो सकती है।
हैंडलिंग के इस लाभ का अर्थ यह नहीं है कि हर पैनल बेंडर पार्ट को अपने-आप लोड करता है और उसकी स्थिति तय करता है। कुछ में लोडिंग या स्थिति बदलने का काम हाथ से करना पड़ता है; अन्य में एक मोड़ से दूसरे मोड़ के बीच शीट को खिसकाने और घुमाने के लिए मैनिपुलेटर का उपयोग होता है। प्रेस ब्रेक में भी शीट सपोर्ट, रोबोट और स्वचालित पोज़िशनिंग उपकरण हो सकते हैं। बैकगेज—वे स्टॉप जो मोड़ के लिए शीट की स्थिति निर्धारित करते हैं—पोज़िशनिंग में मदद करते हैं, लेकिन अपने-आप में बड़े पैनल का भार नहीं सँभालते। तुलना की जा रही विशिष्ट मशीनों में लगे हैंडलिंग उपकरणों की तुलना करें।
पैनल बेंडर अक्सर कई अनुकूल प्रोफाइलों के लिए उन्हीं क्लैंपिंग और फोल्डिंग टूलों का उपयोग करते हैं। इससे अलग-अलग कामों के बीच टूलों को भौतिक रूप से बदलने की जरूरत कम हो सकती है। प्रेस ब्रेक को सामग्री, त्रिज्या, कोण और फ्लैंज की ज्यामिति के अनुरूप पंच और डाई चाहिए; प्रोफाइल बदलने पर किसी दूसरे टूल संयोजन की जरूरत पड़ सकती है। उसकी बदली जा सकने वाली टूलिंग केवल सेटअप का बोझ नहीं, बल्कि लचीलेपन का स्रोत भी है।
दोनों में से कोई भी तरीका तैयारी की जरूरत समाप्त नहीं करता। पैनल बेंडिंग के सेटअप में भी प्रोग्राम चुनना, सामग्री की सेटिंग और पोज़िशनिंग संदर्भों की पुष्टि करना, ब्लेड और ब्लैंक होल्डर की व्यवस्था जाँचना तथा मोड़ बनाने का व्यावहारिक क्रम तय करना शामिल है। ब्लैंक के आयाम सही होने चाहिए और उसमें कोनों पर आवश्यक राहत कट होने चाहिए; साथ ही, टूलों के रास्ते में पहले से बने हिस्से नहीं आने चाहिए। प्रोग्राम बदल देना इस बात का प्रमाण नहीं है कि अगला पार्ट टूलिंग बदले बिना बनाया जा सकता है।
पैनल, कवर, ट्रे और एनक्लोज़र पैनल बेंडर के लिए अच्छे विकल्प हैं, बशर्ते उनके फ्लैंज विन्यास तक क्लैंप और ब्लेड पहुँच सकें। इन पार्टों को सहारा देकर हैंडल करने और क्रमिक किनारों पर उन्हीं टूलों का दोबारा उपयोग करने का लाभ मिल सकता है। केवल उत्पाद की श्रेणी पर्याप्त नहीं है: गहरी दीवार, पकड़ने के लिए कम क्षेत्र या रास्ता रोकने वाला रिटर्न फ्लैंज मशीन को ऐसे एनक्लोज़र को भी पूरा करने से रोक सकता है जो अन्यथा परिचित प्रकार का हो।
प्रेस ब्रेक अक्सर असामान्य प्रोफाइल, विशेष त्रिज्याओं, गहरे बॉक्स, अधिक मोटी सामग्री और कस्टम फॉर्मिंग कार्यों के लिए अधिक विकल्प देते हैं, क्योंकि अलग-अलग आकार के पंच और डाई आवश्यक सहारा या पहुँच प्रदान कर सकते हैं। ये विकल्प भी फॉर्मिंग क्षमता और क्लीयरेंस पर निर्भर रहते हैं। कोई विशेष टूल तभी उपयोगी है, जब वह बेंड तक पहुँच सके, पहले से बनी दीवारों से टकराने से बच सके और उसके बाद बाहर निकल सके।
पूरे पार्ट का मूल्यांकन उस विशिष्ट मशीन और टूलिंग के विनिर्देशों के आधार पर करें—मशीन की श्रेणी के लिए दी गई सामान्य मोटाई-सीमा के आधार पर नहीं:
ड्रॉइंग, सामग्री के विनिर्देश और प्रस्तावित बेंड क्रम का उपयोग करके मशीन आपूर्तिकर्ता या किसी योग्य एप्लिकेशन विशेषज्ञ से इन सीमाओं की पुष्टि करें। पैनल बेंडर तब चुनें, जब पूरा पार्ट उसकी सीमाओं के भीतर बन सके और सहारे के साथ पार्ट को संभालने या टूल कम बार बदलने से काम को लाभ हो; प्रेस ब्रेक तब चुनें, जब उपयुक्त टूलिंग व्यवस्था पार्ट की आवश्यकताओं को बेहतर ढंग से पूरा करती हो। यदि दोनों मशीनें पार्ट बना सकती हैं, तो यह मानने के बजाय कि अधिक स्वचालित मशीन तेज होगी, वास्तविक काम के आधार पर सेटअप और पार्ट को संभालने की प्रक्रिया की तुलना करें।
