लेज़र कटिंग मशीन की सुरक्षा: आग, धुएँ और चोटों से बचाव
पहली कटिंग से पहले बहुस्तरीय सुरक्षा व्यवस्था स्थापित करें लेज़र कटर के लिए कई सुरक्षा उपायों का एक साथ काम…

गर्मी से प्रभावित क्षेत्र (या केवल HAZ) वह परिघटना है जब धातु को अत्यधिक तापमान के संपर्क में लाया जाता है, जिससे उसके डिजाइन और संरचना पर नकारात्मक प्रभाव पड़ता है। यह लेख इन प्रभावों और उन्हें कम करने के तरीकों की चर्चा करता है।
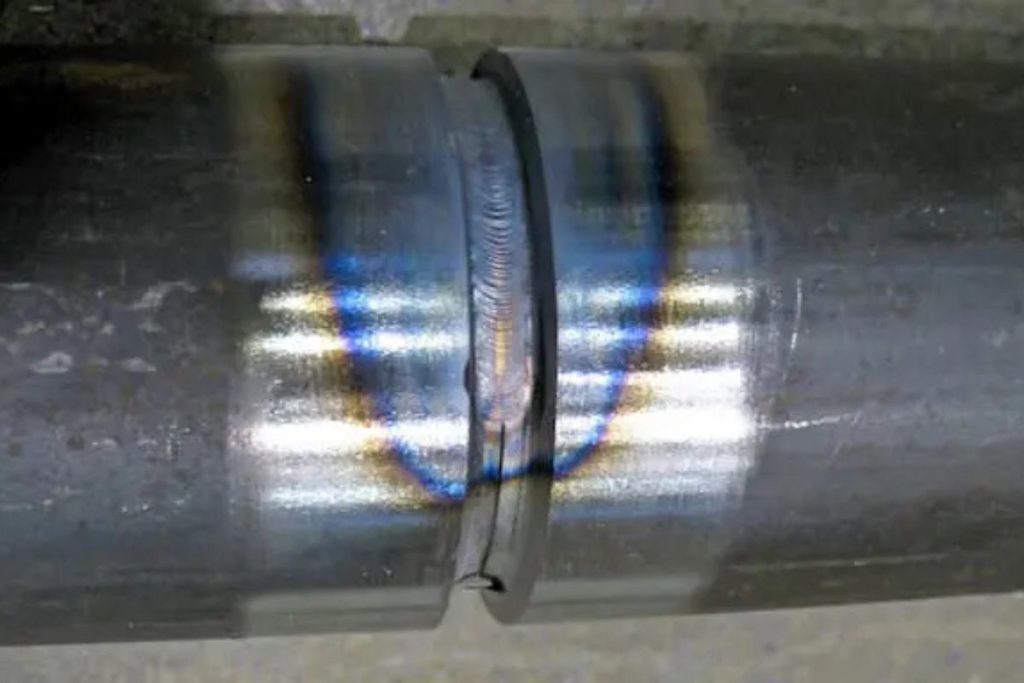
एचएजेड उत्पन्न करने वाली कुछ निर्माण प्रक्रियाओं में यांत्रिक कटिंग, थर्मल कटिंग और वेल्डिंग शामिल हैं।
यांत्रिक कटिंग में, धातु की कटिंग प्रतिरोध को पार करना आवश्यक होता है। अधिकांश ऊर्जा गर्मी में बदल जाती है, जिससे उपकरणों की उम्र और स्वयं धातु दोनों प्रभावित होती हैं।
थर्मल कटिंग के तरीके, जैसे लेज़र कटिंग और प्लाज़्मा कटिंग, कटिंग के लिए गर्मी का उपयोग करते हैं। इसमें भी संरचनात्मक और सौंदर्यात्मक परिवर्तन होते हैं।
वेल्डिंग, थर्मल कटिंग की तरह, बहुत अधिक तापमान का उपयोग करके पिघली धातु को जोड़ने या टुकड़ों को जोड़ने का कार्य करती है।
चूंकि गर्मी से प्रभावित क्षेत्र का निर्माण अंतिम उत्पाद की गुणवत्ता पर बड़ा प्रभाव डालता है, इसलिए इसके विभिन्न पहलुओं को समझना आवश्यक है।
धातु की कटिंग या वेल्डिंग के दौरान, यह उत्पन्न गर्मी को अवशोषित करती है। यह गर्मी कटिंग के किनारे से धातु के शरीर में फैलती है, क्योंकि धातु अच्छा ऊष्मा संवाहक है।
पिघली हुई धातु और अप्रभावित धातु के बीच एक क्षेत्र बनता है, जिसे गर्मी से प्रभावित क्षेत्र (एचएजेड) कहा जाता है। इस क्षेत्र में धातु नहीं पिघलती, लेकिन गर्मी के कारण उसकी सूक्ष्म संरचना बदल जाती है। ये परिवर्तन धातु की ताकत को कम कर सकते हैं।
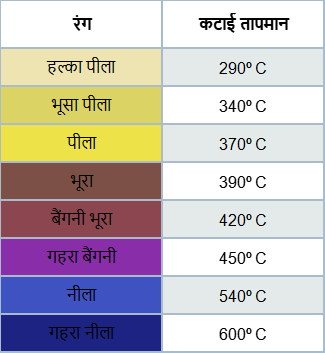
एचएजेड को कटिंग/वेल्डिंग इंटरफेस और अप्रभावित धातु के बीच चमकीले रंग की पट्टियों द्वारा पहचाना जा सकता है। ये रंग हल्के पीले से लेकर बैंगनी तक होते हैं, जैसा कि निम्न तालिका में दिखाया गया है।
यह समझना जरूरी है कि एचएजेड ताकत में कमी का कारण बनता है, ताकि सुरक्षित एप्लीकेशन्स की डिजाइन की जा सके। संरचना के सबसे कमजोर हिस्से एचएजेड में होते हैं।
कोई भी संरचना उतनी ही मजबूत होती है जितना उसका सबसे कमजोर बिंदु। इसलिए, एचएजेड की पहचान करना किसी पुर्जे की सफलता या विफलता का अंतर तय कर सकता है।
निर्माण प्रक्रियाओं के दौरान अलग-अलग तापमान के उपयोग के परिणामस्वरूप, एचएजेड में विभिन्न रंगतें बनती हैं। ये रंग हल्के पीले से गहरे नीले तक होते हैं, जो तापमान के बढ़ने पर बदलते हैं।
गर्मी के बढ़ने के साथ रंग पट्टियों का क्रम निम्न प्रकार है:
इन रंगों के निर्माण को प्रभावित करने वाले अतिरिक्त कारक हैं:
एचएजेड बनने का मुख्य कारण, स्पष्ट रूप से, गर्मी है। हालांकि, क्षेत्र की चौड़ाई कई कारकों पर निर्भर करती है, जैसे कि थर्मल डिफ्यूसिविटी और चुना गया कटिंग तरीका।
धातु की थर्मल डिफ्यूसिविटी यह तय करने में मुख्य भूमिका निभाती है कि एचएजेड सामग्री को कितना प्रभावित करेगा। यह धातु की थर्मल कंडक्टिविटी, घनत्व और विशिष्ट ऊष्मा क्षमता का अनुपात है।
सरल शब्दों में, किसी धातु की थर्मल डिफ्यूसिविटी यह दर्शाती है कि गर्मी उसके शरीर से कितनी जल्दी गुजर सकती है। अगर थर्मल डिफ्यूसिविटी अधिक है, तो धातु अधिक तेजी से गर्मी स्थानांतरित कर सकती है।
इससे ठंडा होना तेज़ होता है और एचएजेड पतला रहता है। जबकि, कम डिफ्यूसिविटी होने पर धातु में गर्मी अधिक समय तक रहती है और क्षेत्र चौड़ा हो जाता है।
AISI 304 स्टेनलेस स्टील की थर्मल डिफ्यूसिविटी 4.2 mm²/s है, जबकि स्ट्रक्चरल स्टील की 11.72 mm²/s है। इसका अर्थ है कि स्ट्रक्चरल स्टील गर्मी के संपर्क में आने पर छोटा एचएजेड बनाएगा क्योंकि यह अधिक तेज़ी से ठंडा होता है।
एचएजेड का निर्माण अन्य कारकों पर भी निर्भर करता है, जैसे उत्पन्न गर्मी की मात्रा, संपर्क की अवधि और सामग्री की मोटाई।
पतली शीट जल्दी गर्म होती है, जिससे बड़ा एचएजेड बनता है।
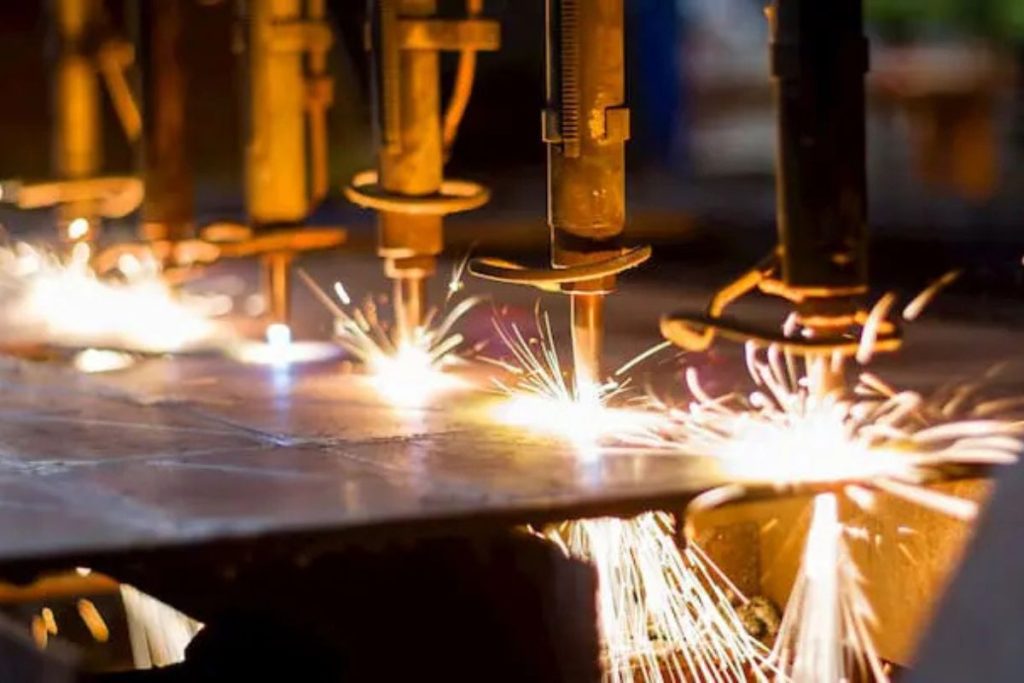
हर थर्मल कटिंग विधि थोड़ी अलग होती है। इसलिए, बनने वाला एचएजेड भी अलग होता है।
फ्लेम कटिंग और आर्क वेल्डिंग सबसे अधिक गर्मी उत्पन्न करते हैं और सबसे चौड़ा एचएजेड बनाते हैं।
तेज और समान वेल्डिंग गर्मी के संपर्क को कम करती है। इसलिए, अनुभवी वेल्डर एचएजेड के आकार को कम कर सकते हैं और मजबूत जोड़ बना सकते हैं।
प्लाज्मा कटिंग में, एचएजेड अपेक्षाकृत संकरा रहता है, क्योंकि कटिंग स्पीड को समायोजित किया जा सकता है।
लेज़र कटिंग में एचएजेड और भी छोटा होता है क्योंकि इसमें कटिंग ग्रूव बहुत संकरा होता है और गर्मी बहुत सीमित क्षेत्र में लगती है।
वॉटर जेट कटिंग और शीयरिंग जैसी प्रक्रियाएँ कोई एचएजेड नहीं बनातीं, क्योंकि इनमें सामग्री को अधिक गर्म नहीं किया जाता। यह अधिक विश्वसनीयता वाली डिजाइन के लिए महत्वपूर्ण है।
गर्मी से प्रभावित क्षेत्र धातु में संरचनात्मक बदलाव करता है, जिससे उस क्षेत्र में पुर्जे की ताकत कम हो जाती है। मैकेनिकल प्रॉपर्टीज जैसे थकान प्रतिरोध, विकृति और सतही दरारें प्रभावित होती हैं।
इसलिए, एचएजेड के प्रभावों को समझना जरूरी है, भले ही आप स्वयं कटिंग या वेल्डिंग न करें।
आइए, एचएजेड द्वारा धातु में उत्पन्न होने वाले विभिन्न प्रभावों को देखें।
धातु की कटिंग के दौरान, सामग्री बहुत तेज गति से गर्मी अवशोषित करती है। कूलेंट द्वारा तेजी से ठंडा करना भी तुरंत होता है। इससे प्रभावित क्षेत्र में धातु की सूक्ष्म संरचना और गुणों में महत्वपूर्ण बदलाव आ सकते हैं।
गर्मी के कारण धातुओं की आणविक संरचनाएँ फैलती हैं। यदि तापमान का वितरण असमान होता है, तो धातु में असमान विस्तार और संकुचन होता है। ठंडा होने के दौरान विकृति जैसी समस्याएँ उत्पन्न हो सकती हैं, जैसे हॉट रोल्ड स्टील के निर्माण में होता है।
रासायनिक बदलाव भी देखे जाते हैं, क्योंकि धातु के प्रत्येक हिस्से में अलग-अलग तापमान पहुंचने से विभिन्न अवस्थाएँ बनती हैं।
सतही नाइट्राइडिंग में धातु की सतह में नाइट्रोजन मिलाकर उसकी कठोरता बढ़ाई जाती है। उच्च तापमान पर कटिंग और वेल्डिंग के दौरान यह प्रक्रिया अनजाने में हो सकती है। नतीजतन, प्रभावित क्षेत्र में कठोरता बढ़ जाती है और वेल्डेबिलिटी घटती है।
जब धातु उच्च तापमान के संपर्क में आती है, तो वह ऑक्सीकरण जैसी क्रियाओं से गुजर सकती है। यही एचएजेड में देखी जाने वाली रंगीन पट्टियों का कारण है।
आयरन-कार्बाइड आरेख ने हमें स्टील की अवस्थाओं को समझने में मदद की है। स्टील में तापमान के अनुसार विभिन्न अवस्थाएँ बनती हैं।
उदाहरण के लिए, यदि स्टेनलेस स्टील को उच्च तापमान पर लाया जाए तो वह ऑस्टेनिटिक से मार्टेनसिटिक स्टील में बदल सकता है, जो पहले से अधिक कठोर और भंगुर होता है। कुछ मामलों में, गर्मी धातु को कमजोर भी कर सकती है।
हाइड्रोजन ब्रिटलनेस वह प्रक्रिया है, जिसमें हाइड्रोजन धातु की क्रिस्टलीय संरचना में फैल जाता है, जिससे उसकी नमी और मजबूती कम हो जाती है।
उच्च तापमान यह प्रक्रिया शुरू कर सकते हैं। कुछ धातुओं में हाइड्रोजन के कारण अवस्था परिवर्तन हो सकता है, जिससे कटिंग के 24 घंटे बाद भी हाइड्रोजन क्रैकिंग हो सकती है।
स्टेनलेस स्टील में भी एचएजेड क्षेत्र में जंग लग सकती है। अत्यधिक गर्मी के कारण दाने की सीमाओं पर क्रोमियम कार्बाइड का उत्सर्जन होता है, जिससे स्टेनलेस स्टील में क्रोमियम की मात्रा 10.5% से कम हो जाती है।
इसका परिणाम ऑटोपैसिवेशन (क्रोमियम ऑक्साइड की सुरक्षात्मक परत बनने की क्षमता) की हानि होता है, जिससे इंटरग्रेन्युलर जंग शुरू हो जाती है। साथ ही, स्टेनलेस गुण खो जाता है और गंभीर मामलों में धातु काली हो सकती है।
गर्मी से प्रभावित क्षेत्र एक अवांछनीय उप-उत्पाद है। हालांकि, इसे पूरी तरह से हटाना असंभव है। केवल इसके निर्माण के बाद इसे कम किया जा सकता है।
चाहे वेल्डिंग करें या कटिंग, कुंजी है स्पीड। जैसा कि ऊपर समझाया गया है, कम समय तक गर्मी के संपर्क में आने से एचएजेड छोटा होता है।
स्पीड को अनुकूलित करना मशीन और ऑपरेटर दोनों पर निर्भर करता है। मशीन सेटिंग्स की अच्छी समझ और बेहतरीन प्रदर्शन के लिए उनका सही उपयोग उत्कृष्ट परिणाम देता है।
एचएजेड बनने के बाद, धातु की खोई हुई ताकत को आंशिक रूप से वापस लाया जा सकता है।
वेल्डिंग के मामले में, यह वेल्डिंग से पहले या बाद में ट्रीटमेंट द्वारा किया जा सकता है। धातु की अवस्था को एकसमान बनाने से आस-पास की धातु पर कम असर पड़ता है।
स्टील में एनीलिंग उपयोगी है। इसमें धातु को एक निर्धारित तापमान तक गर्म करके कुछ देर रखा जाता है ताकि मूल बंधन मजबूत हो सकें। स्टेनलेस स्टील के मामले में वेल्डिंग के बाद आम तौर पर पासिवेशन किया जाता है।
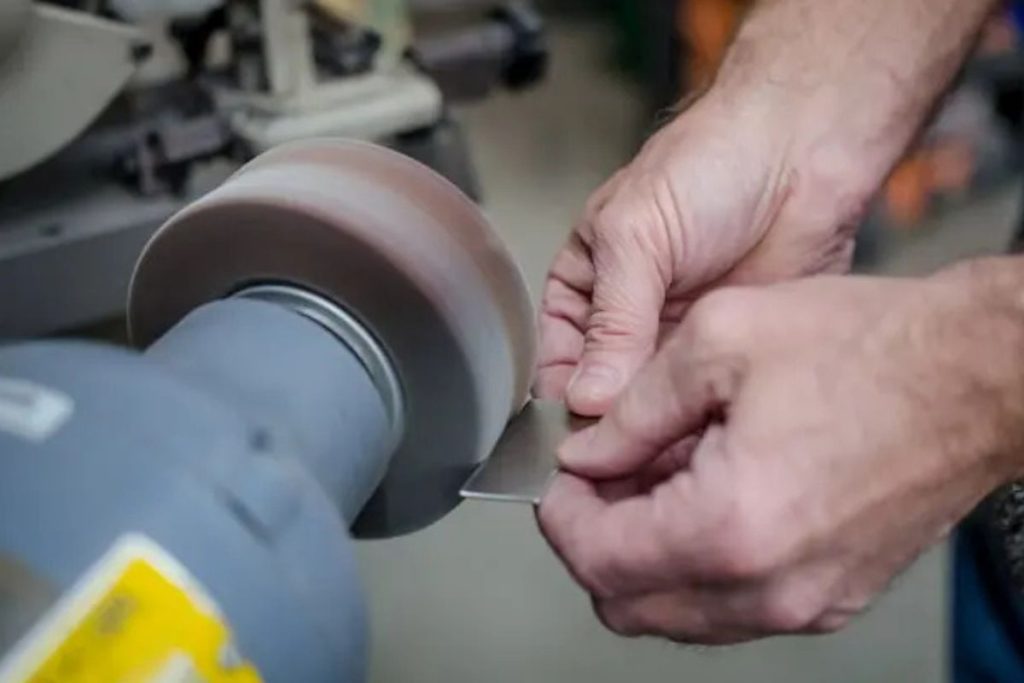
सौंदर्य की दृष्टि से, मैकेनिकल फिनिशिंग उपयोगी हो सकता है।
एक तरीका है कि सैंडपेपर का उपयोग कर ऑक्सीकरण से बने रंग को हटाया जाए। इससे सतह की निचली परत खुल जाती है और स्टेनलेस स्टील में क्रोमियम की स्वतः पैसिवेशन हो सकती है। हालांकि, इससे पुर्जे की ताकत भी प्रभावित हो सकती है।
गर्मी से प्रभावित क्षेत्र को पूरी तरह से हटाने का सबसे प्रभावी तरीका उसे मशीनिंग द्वारा निकालना है, लेकिन इससे सामग्री की हानि होती है।
गर्मी से प्रभावित क्षेत्र उच्च तापमान पर धातुओं की कटिंग और वेल्डिंग प्रक्रियाओं का अविभाज्य हिस्सा है। इसका कारण इन प्रक्रियाओं के दौरान धातु का अधिक गर्म होना है, जिससे सामग्री के गुण प्रभावित होते हैं।
निर्माण पर कुछ हद तक नियंत्रण संभव है। इसलिए, इससे निपटने का सबसे अच्छा तरीका है कि विश्वसनीय और जानकार धातु निर्माण प्रदाता से संपर्क किया जाए, जो आवश्यक ज्ञान के साथ इन बदलावों को न्यूनतम स्तर पर रख सके।
