कार्बन स्टील प्रेस ब्रेक गाइड: टनेज, टूलिंग और बेंड रेडियस
टूल चुनने से पहले सामग्री और ज्यामिति की सीमाएँ निर्धारित करें टनेज चार्ट तभी उपयोगी होता है जब आप सामग्री,…

टूल स्टील्स स्टील्स का एक ऐसा समूह है जो विशेष रूप से उन अनुप्रयोगों के लिए उपयुक्त हैं जहाँ उच्च कठोरता, घिसाव प्रतिरोध और ऊँचे तापमान पर अपने आकार को बनाए रखने की आवश्यकता होती है। ये गुण इन्हें औज़ारों, डाइज़, मोल्ड्स और अन्य ऐसे घटकों के निर्माण के लिए आदर्श बनाते हैं, जिन्हें यांत्रिक दबाव या तापीय चक्रों का सामना करना पड़ता है। हालांकि, इनका उपयोग औज़ारों तक ही सीमित नहीं है: टूल स्टील्स आज की इंजीनियरिंग में सबसे अधिक प्रयुक्त धातुओं के समूह में आते हैं।
इस लेख में, हम जानेंगे कि टूल स्टील को क्या परिभाषित करता है, इसकी प्रमुख उपश्रेणियाँ कौन-सी हैं और औद्योगिक अनुप्रयोगों के लिए विभिन्न ग्रेड्स का चयन किस तरह किया जाता है।
मुख्य बिंदु
जैसा कि नाम से स्पष्ट है, टूल स्टील का मुख्य उद्देश्य औज़ारों, चाहे वे मैन्युअल हों या मशीनयुक्त (जैसे डाइज़ या ड्रिल बिट्स), का निर्माण है। इस मिश्रित स्टील को औज़ार निर्माण के लिए पसंदीदा विकल्प बनाने वाले प्रमुख गुण हैं:
ये विशेषताएँ इन्हें कटिंग, फॉर्मिंग, स्टैंपिंग और मोल्डिंग जैसे कार्यों के लिए अत्यंत उपयुक्त बनाती हैं। सामान्य कार्बन स्टील्स से विपरीत, टूल स्टील्स को यांत्रिक दबावों और गर्मी के दोहराव के बावजूद अपने रूप और ताकत को बनाए रखने के लिए डिज़ाइन किया गया है।
टूल स्टील की एक परिभाषित विशेषता इसका कार्बन कंटेंट होता है, जो आमतौर पर 0.5% से 1.5% के बीच (वजन के हिसाब से) होता है, हालांकि कुछ ग्रेड्स इससे बाहर भी हो सकते हैं। अधिक कार्बन से कठोरता और ताकत बढ़ती है, लेकिन डक्टिलिटी और वेल्डेबिलिटी में कमी आ सकती है।
कार्बन के अलावा, टूल स्टील्स में क्रोमियम, वेनेडियम, मोलिब्डेनम, टंग्स्टन, कोबाल्ट, मैंगनीज और निकल जैसे मिश्र धातु तत्व भी मिलाए जाते हैं। हर एक की अलग भूमिका होती है: उदाहरण के लिए, वेनेडियम और टंग्स्टन स्थिर कार्बाइड्स बनाते हैं, जो घिसाव और जंग प्रतिरोध को बढ़ाते हैं; कोबाल्ट और निकल, ऊँचे तापमान पर ताकत बनाए रखने में सहायक होते हैं; और थोड़ी मात्रा में मैंगनीज, टेम्परिंग के दौरान क्रैकिंग की संभावना कम करता है। मिश्र धातुओं का विशिष्ट संयोजन और उसके बाद का हीट ट्रीटमेंट, टूल स्टील के वास्तविक प्रदर्शन को निर्धारित करता है, चाहे वह स्टैंपिंग डाई में विकृति का प्रतिरोध हो या ड्रिल बिट में धार को बनाए रखना।
टूल स्टील्स के उत्पादन के कई तरीके हैं, लेकिन सभी में एक समानता है: निर्माण नियंत्रित वातावरण में ही किया जाता है ताकि उच्च गुणवत्ता सुनिश्चित हो सके।
टूल स्टील्स के निर्माण में प्रयुक्त प्रमुख प्रक्रियाएँ हैं:
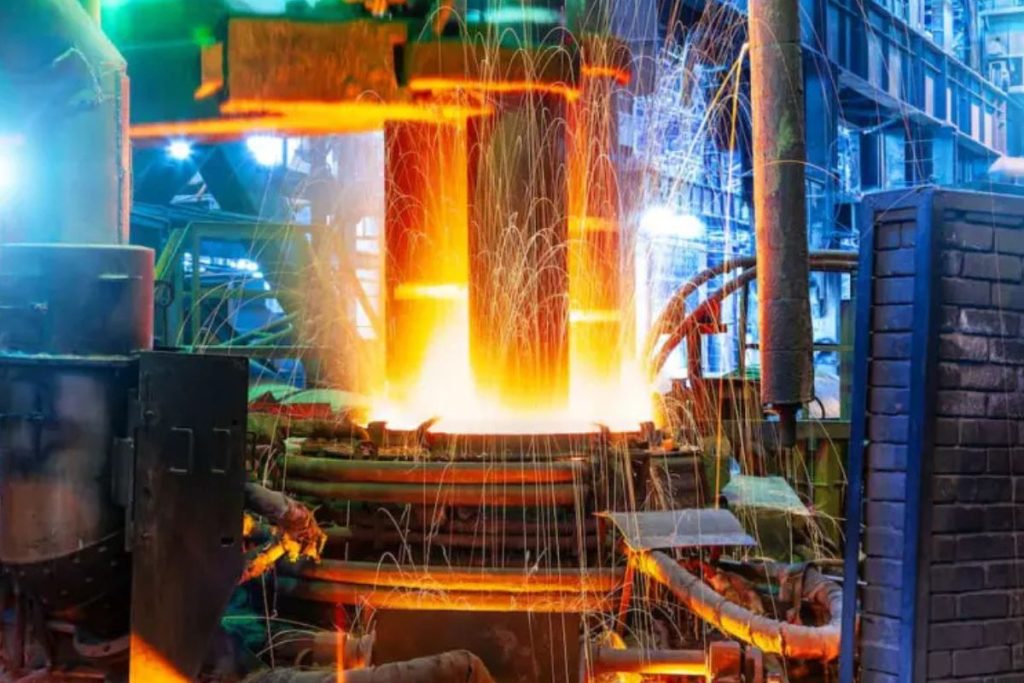
इस प्रक्रिया को प्राइमरी मेल्टिंग भी कहते हैं, जिसमें मशीनिंग और सप्लायर से प्राप्त धातु की स्क्रैप को गलाया जाता है। साधारण शब्दों में, EAF में विभिन्न धातु प्रक्रियाओं के अपशिष्ट का उपयोग किया जाता है।
इलेक्ट्रिक आर्क फर्नेस में गलाना कम लागत के कारण व्यापक रूप से अपनाया गया है। हालांकि, अधिकतम गुणवत्ता और विशेषताओं के लिए अतिरिक्त ट्रीटमेंट्स, जैसे एनीलिंग, लागू करने की आवश्यकता हो सकती है ताकि क्रैकिंग से बचा जा सके।
इस प्रक्रिया में दो मुख्य चरण होते हैं:
इस दौरान पिघले धातु में मिलावट से बचना आवश्यक है; इसलिए नियंत्रित परिस्थितियाँ अनिवार्य हैं।
इलेक्ट्रोस्लैग रिफाइनिंग, जिसे इलेक्ट्रोस्लैग रीमैल्टिंग भी कहते हैं, में धातु का क्रमिक गलन शामिल है। इससे बने इनगोट्स की सतह गुणवत्ता उच्च होती है और उन पर कोई प्रमुख दोष नहीं होते।
साथ ही, इस विधि से बने टूल स्टील्स में कई ऐसी खूबियाँ होती हैं, जो पहली नजर में नहीं दिखतीं:
हालांकि यह प्रक्रिया महंगी है, फिर भी यह अत्यंत विशिष्ट अनुप्रयोगों के लिए सर्वोत्तम विकल्प है।
इस प्रक्रिया में ओपन डाई हाइड्रॉलिक प्रेस या रोटरी फोर्जिंग मशीन जैसी विशेष मशीनरी की आवश्यकता होती है।
हालांकि मशीनों की लागत अधिक है, लेकिन प्राइमरी फोर्जिंग द्वारा कई प्रकार के क्रॉस-सेक्शन प्राप्त किए जा सकते हैं, जैसे वर्गाकार, आयताकार, खोखले और स्टेप्ड प्रोफाइल, जिनकी अधिकतम लंबाई 6 से 12 मीटर तक हो सकती है।
सबसे महत्वपूर्ण बात यह है कि इस विधि से बना टूल स्टील उच्च गुणवत्ता, न्यूनतम या शून्य दोष और उत्कृष्ट स्ट्रेटनेस प्रदान करता है।
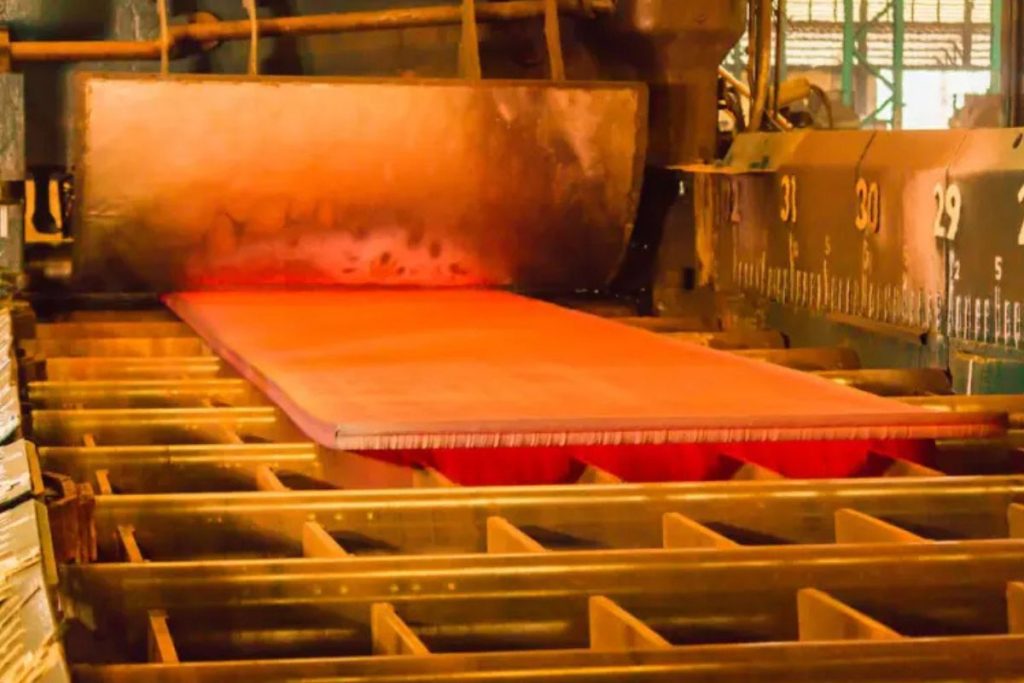
आधुनिक टूल स्टील उत्पादन में आमतौर पर कंटीन्यूअस रोलिंग ट्रेनों का उपयोग होता है — कभी-कभी एक के बाद एक 20 से अधिक स्टैंड्स के साथ। प्रक्रिया की शुरुआत स्टील को इंडक्शन फर्नेस में गर्म करके होती है, हालांकि मूवेबल बीम फर्नेस भी प्रयुक्त होते हैं। त्वरित और नियंत्रित हीटिंग, डिसकार्बराइजेशन (यानी सतह से कार्बन का क्षय, जिससे स्टील कमजोर हो सकता है) को कम करने के लिए जरूरी है।
हॉट रोलिंग से स्टील को उसकी बेसिक ज्योमेट्री मिलती है। हर रोलिंग पास से मोटाई धीरे-धीरे कम होती जाती है, जब तक कि वांछित माप न मिल जाएं। सख्त डाइमेंशनल टॉलरेंस और स्मूथ फिनिश के लिए कोल्ड रोलिंग को सेकेंडरी स्टेप के रूप में अपनाया जा सकता है।
ऑटोमेशन और नियंत्रण प्रणालियों में प्रगति के कारण, आधुनिक रोलिंग लाइन्स अत्यंत कुशल हैं। एक यूनिट के लिए केवल 12 मिनट में स्टील कॉइल्स का उत्पादन संभव है, जिससे उच्च उत्पादकता और सटीकता मिलती है।
ड्राइंग विधि टूल स्टील्स के लिए अपनाई जाती है, जहाँ अधिक सटीक टॉलरेंस, छोटे क्रॉस-सेक्शन और विशिष्ट प्रोफाइल्स चाहिए होते हैं। हालांकि, इनकी उच्च कठोरता और अपेक्षाकृत कम डक्टिलिटी के कारण, कोल्ड ड्राइंग आमतौर पर एक हल्की पास तक ही सीमित रहती है ताकि दरारें न आएँ।
हॉट ड्राइंग, जो लगभग 540°C तक के तापमान पर की जाती है, में मल्टीपल पास संभव हैं। इससे न केवल ठंडीकरण द्वारा ताकत बढ़ती है, बल्कि जटिल आकार भी बिना मटेरियल की गुणवत्ता के साथ समझौता किए बनाए जा सकते हैं।
कंटीन्यूअस कास्टिंग एक किफायती और कुशल विधि है, जिससे बड़ी मात्रा में टूल स्टील्स का उत्पादन किया जा सकता है। इसमें, पिघला हुआ स्टील एक बिलेट, ब्लूम या सेमी-फिनिश्ड स्लैब के रूप में ठोस किया जाता है, जिसे बाद में आगे प्रोसेस किया जाता है। अंतिम गुणों को बेहतर बनाने के लिए, कास्टेड मटेरियल को अक्सर एनीलिंग, हैमर फोर्जिंग या रोलिंग जैसी प्रक्रियाओं से गुज़ारा जाता है।
टूल स्टील्स के पारंपरिक उत्पादन में लंबे शीतलन समय की आवश्यकता होती है, जिससे मोटे ग्रेन संरचनाएँ बन सकती हैं। इससे मटेरियल की कुल परफॉर्मेंस, ताकत, मशीनबिलिटी और डाइमेंशनल स्टेबिलिटी प्रभावित होती है।
इन सीमाओं को पार करने के लिए, पाउडर मेटलर्जी और ओस्प्रे प्रक्रिया जैसी उन्नत निर्माण तकनीकों का विकास हुआ है। इन विधियों से उच्च कार्बन और क्रोमियम कंटेंट वाले टूल स्टील्स बनाए जा सकते हैं, और मटेरियल की निम्नलिखित खूबियाँ काफी सुधर जाती हैं:
इन आधुनिक प्रक्रियाओं की मुख्य कमी इनकी उच्च लागत है, क्योंकि इसके लिए विशेष उपकरण और विशेषज्ञता चाहिए। हालांकि, जैसे-जैसे इनका इस्तेमाल बढ़ रहा है और तकनीक परिपक्व होती जा रही है, इनकी लागत कम होने की उम्मीद है, जिससे इनके लाभ अधिक अनुप्रयोगों के लिए उपलब्ध हो सकेंगे।
टूल स्टील्स को पाँच समूहों में बांटा गया है, जिनमें प्रत्येक की अपनी विशेषताएँ होती हैं जैसे सतह की कठोरता, मजबूती, टफनेस, कामकाजी तापमान, शॉक रेसिस्टेंस और लागत।
ये पाँच समूह हैं:
कोल्ड वर्क ग्रुप तीन प्रकार के ग्रेड्स में विभाजित है: ऑयल हार्डन्ड, एयर हार्डन्ड और D ग्रेड्स।
यह समूह कम लागत वाले, उच्च कार्बन कंटेंट और अधिक कठोरता वाले स्टील्स का है। इनका कम मूल्य इन्हें टूल स्टील्स के सबसे अधिक प्रयुक्त समूह में रखता है।
हालांकि, W ग्रेड्स की कठोरता के कारण इनमें भंगुरता भी अधिक होती है, और ये ऊँचे तापमान पर काम करने के लिए उपयुक्त नहीं हैं।
नाम से ही स्पष्ट है कि इस समूह के सभी स्टील्स को पानी में टेम्पर किया जाता है। इस तकनीक में, ऑयल या एयर टेम्परिंग की तुलना में दरारें और विकृति की संभावना अधिक होती है, इसी वजह से, बिक्री में अग्रणी होने के बावजूद, इनकी लोकप्रियता अन्य ग्रेड्स के सामने कुछ कम हुई है।
W ग्रेड्स के सबसे सामान्य अनुप्रयोग हैं:
A ग्रेड टूल स्टील्स में अधिक क्रोमियम होता है, जिससे ये हीट ट्रीटमेंट के लिए बेहतर प्रतिक्रिया देते हैं। साथ ही, इनमें मशीनबिलिटी अच्छी होती है, घिसाव प्रतिरोध ऊँचा और टफनेस शानदार।
A ग्रेड्स के सामान्य अनुप्रयोगों में शामिल हैं, लेकिन इन्हीं तक सीमित नहीं:
इस समूह के टूल स्टील्स में W और A ग्रेड्स दोनों की खूबियाँ मिलती हैं। एक ओर, इनमें वाटर हार्डन्ड ग्रेड्स से अधिक कार्बन है; दूसरी ओर, इनमें एयर हार्डन्ड की विशिष्टियाँ भी मौजूद हैं।
D सीरीज़ के टूल स्टील्स में क्रोमियम की मात्रा अधिक होती है, इसलिए इन्हें अक्सर स्टेनलेस क्लास में रखा जाता है, हालांकि इनकी जंग प्रतिरोध क्षमता सीमित होती है।
D ग्रेड्स के सामान्य अनुप्रयोग हैं:
इस समूह के टूल स्टील्स उच्च घिसाव प्रतिरोध और टफनेस के लिए जाने जाते हैं। इन्हें जनरल पर्पज़ स्टील माना जाता है, जिससे ये अत्यंत बहुपरकारी हैं।
इनके ज्यादातर अनुप्रयोग A और D ग्रेड्स के समान हैं, लेकिन इनमें निम्नलिखित भी आते हैं:
इस समूह में कम कार्बन कंटेंट वाले टूल स्टील्स आते हैं, लेकिन इनकी टफनेस बहुत अधिक होती है, जिससे ये कम और अधिक तापमान दोनों पर शॉक के प्रति अत्यंत प्रतिरोधी होते हैं।
हालांकि, कम कार्बन के कारण इनका घिसाव प्रतिरोध सीमित रहता है।
S ग्रेड्स के प्रमुख अनुप्रयोग हैं:
ये स्टील्स विशेष रूप से कटिंग टूल्स में आम हैं।
मेकैनिकल कटिंग के दौरान अत्यधिक गर्मी उत्पन्न होती है; हाई-स्पीड टूल स्टील्स अपनी कठोरता ऊँचे तापमान पर भी नहीं खोते, जिससे ये ऐसे कार्यों के लिए आदर्श हैं।
हाई-स्पीड टूल स्टील्स के सामान्य अनुप्रयोग:
जब अत्यधिक ऊँचे तापमान पर मटेरियल को काटना आवश्यक हो, तब इस समूह के टूल स्टील्स का उपयोग किया जाता है। इनकी उच्च टफनेस और कठोरता उन्हें ऊँचे तापमान पर भी लम्बे समय तक अपनी विशेषताएँ बनाए रखने में सक्षम बनाती है।
यह कम कार्बन, लेकिन अन्य मिश्र धातु तत्वों की अधिक मात्रा से संभव होता है।
H ग्रेड्स के सबसे सामान्य अनुप्रयोग हैं:
उपयुक्त टूल स्टील का चुनाव उस विशेष अनुप्रयोग की अपेक्षित गुणों पर निर्भर करता है। सबसे महत्वपूर्ण यांत्रिक गुण हैं: सतह कठोरता, टफनेस, वर्किंग टेंपरेचर और शॉक रेसिस्टेंस।
साथ ही, मूल्य को भी मूल्यांकन मैट्रिक्स में शामिल करना आवश्यक है।
यह भी जानना उपयोगी है कि क्या धार की आवश्यकता है, घिसाव प्रतिरोध कितना जरूरी है और कौन-सा हीट ट्रीटमेंट उपयुक्त है।
अब, इन सभी जानकारियों के साथ, आप सबसे अच्छा निर्णय लेने के लिए तैयार हैं!
