फाइबर लेज़र कटिंग की मोटाई सीमा और क्षमता चार्ट
मोटाई चार्ट का उपयोग करने से पहले अपनी उत्पादन सीमा निर्धारित करें आपकी उत्पादन मोटाई सीमा वह अधिकतम मोटाई है…

तीन आपूर्तिकर्ता सभी “यटर्बियम फाइबर लेज़र” का प्रस्ताव दे सकते हैं, फिर भी उनके सुझाए गए उपकरण बहुत अलग हो सकते हैं: एक निरंतर आउटपुट वाला, दूसरा छोटी निश्चित पल्स वाला और तीसरा समायोज्य पल्स आकृतियों वाला। यह साझा नाम लेज़र की डिज़ाइन के एक हिस्से की पहचान तो कराता है, लेकिन यह नहीं बताता कि बीम कार्य-वस्तु पर क्या प्रभाव डालेगी।
स्रोत के चयन में यही अंतर केंद्रीय महत्व रखता है। उत्पादन प्रक्रिया सामग्री तक पहुँचाई गई ऊर्जा पर निर्भर करती है: प्रकाश कहाँ अवशोषित होता है, ऊर्जा कितनी तेज़ी से पहुँचती है, उसे कितनी सघनता से फोकस किया जाता है और सिस्टम उन स्थितियों को कितनी निरंतरता से बनाए रखता है।
इसलिए सही फाइबर लेज़र सबसे जाना-पहचाना नाम या सबसे अधिक प्रचारित वाट क्षमता वाला स्रोत नहीं है। सही विकल्प वह स्रोत—और संपूर्ण मशीन—है, जो अस्वीकार्य पिघलाव, दरार, रंग परिवर्तन, विरूपण, अवशेष या भिन्नता के बिना आवश्यक सामग्री परिवर्तन को बार-बार उत्पन्न करती है।
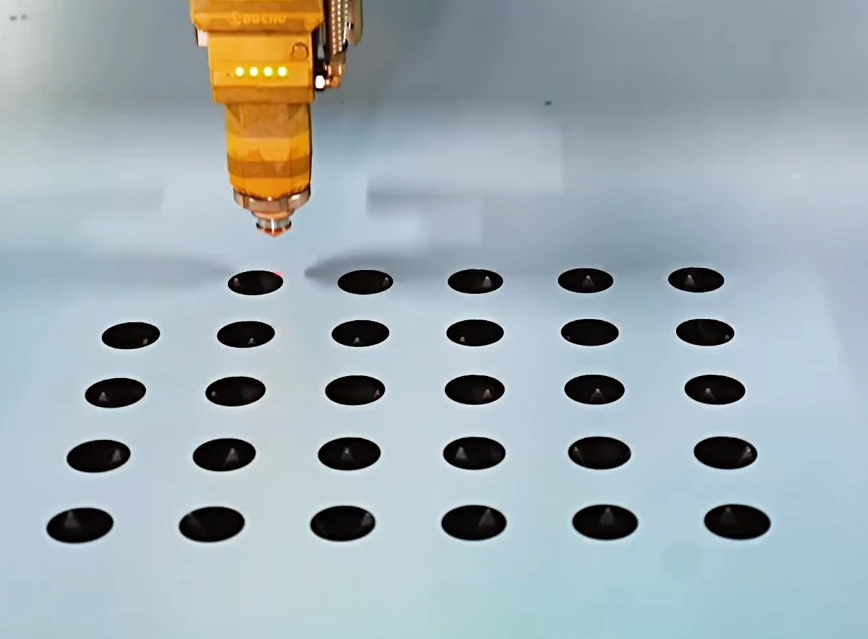
लेज़र का नाम संभावित विकल्पों की सूची को सीमित कर सकता है, लेकिन वह प्रक्रिया-विंडो को परिभाषित नहीं कर सकता। प्रक्रिया-विंडो उन सेटिंग्स की सीमा है, जो सामग्री, फोकस, तापमान, स्थिति और ड्यूटी साइकल में होने वाले सामान्य बदलावों के बावजूद स्वीकार्य पुर्जे तैयार करती है।
यटर्बियम, CW, Q-स्विच्ड और MOPA जैसे शब्द किसी स्रोत के अलग-अलग पहलुओं का वर्णन करते हैं:
| शब्द | यह क्या बताता है | यह किस बात की गारंटी नहीं देता |
|---|---|---|
| यटर्बियम | गेन फाइबर में सक्रिय आयन और संभावित निकट-अवरक्त वर्णक्रमीय क्षेत्र | सटीक तरंगदैर्घ्य, पल्स प्रारूप, बीम गुणवत्ता या उपयोग योग्य शक्ति-सीमा |
| CW | नाममात्र रूप से निरंतर ऑप्टिकल आउटपुट | तरंगदैर्घ्य, स्पॉट का आकार, मॉड्यूलेशन की गुणवत्ता या प्रक्रिया की स्थिरता |
| Q-स्विच्ड | पल्स में ऊर्जा संचित और मुक्त करने की एक विधि | पल्स की अवधि, ऊर्जा, पुनरावृत्ति-सीमा या मापदंडों का परस्पर संबंध |
| MOPA | मास्टर-ऑसिलेटर पावर-एम्प्लीफायर संरचना | कोई विशिष्ट पल्स-चौड़ाई सीमा, पल्स आकृति या प्रक्रिया परिणाम |
ये शब्द एक ही स्रोत पर एक साथ लागू हो सकते हैं। कोई स्रोत यटर्बियम-डोप्ड और पल्स्ड होने के साथ-साथ MOPA संरचना पर निर्मित हो सकता है। इन लेबलों को प्रतिस्पर्धी उत्पाद परिवार मानने से भ्रामक विकल्प उत्पन्न होते हैं; इन्हें निर्देशांकों के रूप में देखने से उपयोगी तकनीकी विवरण मिलता है।
समान तरंगदैर्घ्य और औसत शक्ति वाले दो यटर्बियम स्रोतों का व्यवहार बहुत अलग हो सकता है। CW स्रोत ऊर्जा को लगातार पहुँचाता है, जिससे ऊष्मा को फैलने का समय मिलता है। पल्स्ड स्रोत ऊर्जा को संक्षिप्त अंतरालों में केंद्रित करता है, जिससे शीर्ष तीव्रता बढ़ती है और तापन, पिघलाव, वाष्पीकरण तथा सामग्री हटाने के बीच संतुलन बदल जाता है।
यहाँ तक कि दो पल्स्ड स्रोत भी पल्स की अवधि, ऊर्जा, पुनरावृत्ति दर, बीम प्रोफाइल या फोकस किए गए स्पॉट के आकार में भिन्न हो सकते हैं। शक्ति या आवृत्ति समायोजित करने पर उनका व्यवहार भी बदल सकता है। सामग्री अपने पृष्ठ पर पहुँचने वाले प्रकाश के प्रति प्रतिक्रिया करती है, न कि स्रोत के भीतर मौजूद डोपेंट के नाम के प्रति।
स्रोत किसी प्रोसेसिंग मशीन का केवल एक हिस्सा होता है। डिलीवरी फाइबर, स्कैनर, लेंस, सुरक्षात्मक विंडो, प्रोसेस हेड, मोशन सिस्टम, शील्डिंग गैस, फिक्स्चर, नियंत्रण, शीतलन और निष्कर्षण—ये सभी पहुँचाई गई बीम को प्रभावित करते हैं। दूषित विंडो शक्ति को घटा या विकृत कर सकती है; स्कैनर की गतिशीलता पल्स के बीच की दूरी बदलती है; खराब फिक्स्चरिंग सतह को फोकस से दूर कर देती है।
स्रोत के विनिर्देश उसकी क्षमता का वर्णन करते हैं। वे उत्पादन-प्रदर्शन की गारंटी नहीं देते।
एक उपयोगी चयन विधि अनुप्रयोग को चार निर्देशांकों के आधार पर निरूपित करती है: तरंगदैर्घ्य, कालिक मोड, बीम मोड और शक्ति का व्यवहार। Fraunhofer ILT ने ऐसे इटर्बियम फाइबर सिस्टमों का वर्णन किया है, जिनकी श्रेणी किलोवाट-वर्ग के सिंगल-मोड CW संचालन से लेकर दसियों या सैकड़ों किलोवाट तक की पीक पावर वाले स्पंदित सिस्टमों तक फैली है। ये केवल एक ही उपकरण के अलग-अलग आकार नहीं हैं। ये मूलभूत रूप से अलग-अलग तरीकों से ऊर्जा प्रदान करते हैं।
सबसे पहले यह परिभाषित करें कि कार्य-वस्तु में क्या होना चाहिए। क्या सतह को गर्म होना चाहिए, पिघला हुआ पूल बनना चाहिए, वाष्पीकृत होना चाहिए, टूटना चाहिए, उसका रंग बदलना चाहिए, उसकी कोटिंग हटनी चाहिए या उसमें आंतरिक परिवर्तन होना चाहिए? फिर यह परिभाषित करें कि किन चीज़ों को अपरिवर्तित रहना चाहिए, जिनमें आयाम, खुरदरापन, आसपास की सामग्री, स्वरूप या यांत्रिक गुण शामिल हैं।
जब प्रकाश किसी कार्य-वस्तु तक पहुँचता है, तो उसका कुछ भाग अवशोषित, परावर्तित या पारगमित हो सकता है। केवल अवशोषित भाग ही वांछित पदार्थ-परिवर्तन को सीधे संचालित करता है। इन भागों का संतुलन तरंगदैर्घ्य पर निर्भर करता है और सतह की फिनिश, ऑक्सीकरण, कोटिंग, रंजक, तापमान, मोटाई तथा आपतन कोण के साथ भी बदल सकता है।
व्यावहारिक प्रश्न केवल यह नहीं है, “इस सामग्री पर कौन-सा तरंगदैर्घ्य काम करता है?” प्रश्न यह है, “इस सामग्री-परत संरचना में ऊर्जा कहाँ अवशोषित होनी चाहिए?” एक पारदर्शी ऊपरी परत को बीम अपने भीतर से गुज़ारकर नीचे की अवशोषक परत तक पहुँचानी पड़ सकती है। कोटिंग हटाने के लिए कोटिंग में प्रबल अवशोषण, लेकिन अधःस्तर में कमजोर ऊर्जा-युग्मन की आवश्यकता हो सकती है। प्रत्येक डिलीवरी ऑप्टिक को भी आवश्यक शक्ति पर चयनित तरंगदैर्घ्य को पारगमित करना चाहिए।
लगभग 1 µm पर इटर्बियम कई औद्योगिक धातु प्रक्रियाओं के लिए मानक प्रारंभिक विकल्प है। यह वर्ग CW, QCW, Q-switched, MOPA और अन्य विन्यासों का समर्थन करता है। जब यह तरंगदैर्घ्य क्षेत्र उपयुक्त होता है, तो सीमित करने वाला कारक अक्सर फोकस करने की क्षमता, औसत शक्ति, स्पंद ऊर्जा या पीक पावर हो जाता है।
लगभग 1.5 µm पर एर्बियम सिलिका फाइबर के निम्न-हानि संचरण क्षेत्र के अनुरूप है और संचार तथा संवेदन में व्यापक रूप से प्रासंगिक है। जहाँ नेत्र-सुरक्षा की विशेष आवश्यकताएँ महत्त्वपूर्ण हों, वहाँ भी इस पर विचार किया जा सकता है, लेकिन केवल तरंगदैर्घ्य किसी लेज़र सिस्टम को कभी सुरक्षित नहीं बनाता। एक्सपोज़र, स्पंद प्रारूप, बीम का व्यास, पहुँच, आवरण और सुरक्षा अभिकल्प वास्तविक खतरे को निर्धारित करते हैं।
लगभग 2 µm पर थुलियम और होल्मियम चुनिंदा सामग्रियों या आणविक बैंडों में अधिक प्रबल अवशोषण प्रदान कर सकते हैं। इन स्रोतों का उपयोग सतह संरचना-निर्माण, कंपोज़िट की तैयारी, स्पेक्ट्रोस्कोपी, चिकित्सा, कटाई और वेल्डिंग जैसे क्षेत्रों में किया जाता है। 2 µm क्षेत्र को केवल डोपेंट द्वारा परिभाषित एक विशिष्ट श्रेणी के बजाय प्रक्रिया को आकार देने वाले विकल्प के रूप में देखा जाना चाहिए।
हरित और पराबैंगनी आउटपुट आमतौर पर एक अवरक्त स्रोत से शुरू होता है, जिसके बाद अरैखिक आवृत्ति रूपांतरण किया जाता है। छोटे तरंगदैर्घ्य अवशोषण को बदल सकते हैं और उपयुक्त प्रकाशिकी के साथ छोटा फोकस प्राप्त करने में सहायक हो सकते हैं। मूल लेज़र और रूपांतरण चरण को एक ही सिस्टम के रूप में काम करना चाहिए, क्योंकि स्पंद अवधि, पीक पावर, बीम गुणवत्ता, रूपांतरण स्थिरता और प्रकाशिक सीमाएँ—सभी उपयोग योग्य आउटपुट को प्रभावित करती हैं।
एक सेकंड में दी गई समान ऊर्जा, तापमान का समान इतिहास उत्पन्न नहीं करती। ऊर्जा की निरंतर आपूर्ति ऊष्मा के प्रसार को बढ़ावा देती है और लगातार पिघलने की प्रक्रिया को बनाए रखती है। तीव्र पल्स किसी उथले क्षेत्र को वाष्पीकरण के करीब पहुँचा सकते हैं, इससे पहले कि तुलनीय ऊष्मा बाहर की ओर विसरित हो। बहुत छोटे पल्स आसपास कम तापीय परिवर्तन के साथ एब्लेशन को संभव बना सकते हैं।
ये प्रवृत्तियाँ हैं, गारंटी नहीं। तरंगदैर्घ्य, स्पॉट का आकार, पल्स ऊर्जा, पल्स ओवरलैप और पुनरावृत्ति दर अब भी यह निर्धारित करते हैं कि कोई विशिष्ट सीमा पार होगी या नहीं।
सतत-तरंग संचालन नाममात्र रूप से निर्बाध शक्ति प्रदान करता है। यह उन कटिंग और वेल्डिंग प्रक्रियाओं के लिए उपयुक्त है, जिन्हें लगातार तापीय स्थिति की आवश्यकता होती है। महत्त्वपूर्ण विनिर्देश गति के दौरान प्रदान की गई शक्ति है, जिसे स्पॉट के आकार, गमन गति, फोकस की स्थिति, सामग्री के अवशोषण, शील्डिंग गैस और स्थिरता के साथ देखा जाना चाहिए। प्रति इकाई लंबाई बहुत कम ऊर्जा होने पर भेदन घट जाता है; बहुत अधिक ऊर्जा पिघले हुए क्षेत्र और ऊष्मा-प्रभावित क्षेत्र को बढ़ा देती है।
अर्ध-सतत-तरंग संचालन अपेक्षाकृत लंबे, उच्च-शक्ति वाले बर्स्ट प्रदान करता है, जिनके बीच निष्क्रिय अवधियाँ होती हैं। बर्स्ट की अवधि माइक्रोसेकंड से मिलीसेकंड तक हो सकती है, जिससे QCW निरंतर CW तापन और लघु-पल्स एब्लेशन के बीच स्थित होता है। यह औसत ऊष्मा निवेश को सीमित रखते हुए शीघ्रता से पिघली हुई अवस्था उत्पन्न कर सकता है। खरीदारों को केवल औसत शक्ति के बजाय बर्स्ट शक्ति, अवधि, आवृत्ति और ड्यूटी साइकल की तुलना करनी चाहिए।
Q-स्विच्ड संचालन ऊर्जा संचित करता है और उसे उच्च-शक्ति वाले पल्सों में मुक्त करता है, जो मार्किंग और उत्कीर्णन के लिए सामान्यतः नैनोसेकंड की सीमा में होते हैं। यह तब प्रभावी होता है, जब उपलब्ध पल्स अवधि, पल्स ऊर्जा और पुनरावृत्ति की सीमा पहले से ही प्रक्रिया के अनुरूप हों। इसकी मुख्य सीमा यह है कि ये मापदंड स्वतंत्र रूप से समायोजित होने के बजाय परस्पर संबद्ध हो सकते हैं।
MOPA संचालन में एक सीड स्रोत के बाद प्रवर्धन चरणों का उपयोग किया जाता है। यह संरचना पल्स की चौड़ाई, पुनरावृत्ति दर, बर्स्ट अनुक्रम और कभी-कभी पल्स के आकार पर अधिक व्यापक नियंत्रण प्रदान कर सकती है। ऐसा नियंत्रण तब उपयोगी होता है, जब बहुत निकटवर्ती परिणामों को अलग करना हो—उदाहरण के लिए, गहरे उत्कीर्णन के बिना तापीय रंग-चिह्न बनाना या किसी पॉलिमर को झुलसाए बिना उसमें परिवर्तन करना।
हालाँकि, समायोज्यता और स्वतंत्र नियंत्रण एक ही बात नहीं हैं। पुनरावृत्ति दर बढ़ाने से पल्स ऊर्जा घट सकती है, जबकि पल्स की चौड़ाई बदलने से शिखर शक्ति और तरंगरूप बदल सकते हैं। प्रासंगिक प्रमाण असंबंधित अधिकतम मानों की सूची नहीं, बल्कि इच्छित सेटिंग्स पर संचालन-सीमा है।
अल्ट्राफास्ट संचालन पिकोसेकंड या फेम्टोसेकंड स्तर के पल्सों का उपयोग करता है, ताकि प्रत्येक पल्स के दौरान ऊष्मा के दूर तक विसरित होने से पहले ऊर्जा जमा की जा सके। यह ऊष्मा-प्रभावित क्षेत्र को घटा सकता है और बारीक किनारों या पतली परतों के प्रसंस्करण में सुधार कर सकता है। यह ऊष्मा को समाप्त नहीं करता: उच्च पुनरावृत्ति दरें फिर भी ऊष्मा संचय का कारण बन सकती हैं, और अपर्याप्त पल्स ऊर्जा सामग्री हटाने की सीमा को पार करने में विफल हो सकती है।
समान तरंगदैर्घ्य, पल्स अवधि और औसत शक्ति वाले दो स्रोत भी फोकस किए जाने के बाद अलग-अलग परिणाम दे सकते हैं। छोटा और सघन स्पॉट शक्ति घनत्व और पल्स फ्लुएंस को बढ़ाता है। चौड़ा या विशिष्ट आकार वाला बीम ऊर्जा को बड़े क्षेत्र में वितरित करता है।
उपयोगी बीम विनिर्देशों में M², आउटपुट व्यास, विचलन, स्थानिक प्रोफाइल, पॉइंटिंग स्थिरता और संचालन-सीमा में प्रदर्शन शामिल हैं। कार्यवस्तु पर बनने वाले स्पॉट को निर्धारित करने के लिए इन मानों को डिलीवरी ऑप्टिक्स के साथ संयोजित करके देखना चाहिए।
एक सिंगल-मोड बीम सामान्यतः सघन, लगभग गॉसियन फोकस प्रदान करता है। यह बारीक कटिंग, संकरे वेल्ड, ड्रिलिंग और विस्तृत सतह प्रसंस्करण के लिए उपयोगी है। इसकी उच्च सांद्रता प्रक्रिया को फोकस त्रुटि, पुर्जे की ऊँचाई में बदलाव, ऑप्टिकल संदूषण और गति की सटीकता के प्रति अधिक संवेदनशील भी बनाती है।
एक मल्टीमोड बीम सामान्यतः बड़े या अधिक संरचित स्पॉट पर फोकस होती है। यह अपने-आप में कोई नुकसान नहीं है। ऊर्जा का व्यापक वितरण वेल्ड की ज्यामिति के अधिक अनुकूल हो सकता है, जोड़ पर ऊष्मा फैला सकता है या फिट-अप और स्थिति में बदलाव के प्रति सहनशीलता बढ़ा सकता है। सही बीम वह है जो आवश्यक ऊर्जा वितरण उत्पन्न करे—यह जरूरी नहीं कि उसका M² मान सबसे कम हो।
“शक्ति” कोई एक मात्रा नहीं है। औसत शक्ति उत्पादन-दर और संचित ऊष्मा को प्रभावित करती है। पल्स ऊर्जा यह निर्धारित करने में सहायता करती है कि प्रत्येक पल्स पिघलने, वाष्पीकरण या एब्लेशन की सीमा को पार करता है या नहीं। शिखर शक्ति पल्स के भीतर की तात्कालिक शक्ति को दर्शाती है।
एक नियमित पल्स शृंखला के लिए:
💻 代码块
Average power = Pulse energy × Repetition rate
Approximate peak power = Pulse energy ÷ Pulse duration
Fluence = Pulse energy ÷ Illuminated area
Power density = Power ÷ Illuminated area
Pulse spacing along a scan = Scan speed ÷ Repetition rate
वास्तविक शिखर शक्ति पल्स के आकार पर निर्भर करती है। 100 ns तक चलने वाले 0.5 mJ पल्स की अभिलाक्षणिक शक्ति लगभग 5 kW होती है; समान अवधि वाले 1.0 mJ पल्स की शक्ति लगभग 10 kW होती है। इससे स्पष्ट होता है कि 10 W का CW स्रोत और 10 W का पल्सित स्रोत तात्कालिक रूप से बिल्कुल भिन्न स्थितियाँ क्यों उत्पन्न कर सकते हैं।
औसत शक्ति को स्थिर रखते हुए पुनरावृत्ति दर बढ़ाने पर उपलब्ध ऊर्जा अधिक पल्सों में विभाजित हो जाती है। पल्स ऊर्जा घटती है और शिखर शक्ति भी घट सकती है। पल्सों की संख्या के संदर्भ में प्रक्रिया तेज हो सकती है, फिर भी एब्लेशन रुक सकता है क्योंकि अलग-अलग पल्स अब सीमा को पार नहीं करते।
पल्स ऊर्जा को स्थिर रखते हुए पुनरावृत्ति दर बढ़ाने से औसत शक्ति और ऊष्मा संचय बढ़ते हैं। इससे किसी निर्धारित स्कैन गति पर पल्सों के बीच की दूरी भी कम हो जाती है। इसलिए आवृत्ति और गति का चयन साथ-साथ किया जाना चाहिए।
वाणिज्यिक स्रोत श्रेणियाँ इन चार निर्देशांकों के बार-बार मिलने वाले संयोजन हैं। वे उपयोगी संक्षिप्त संकेत हैं, लेकिन फिर भी अपूर्ण विनिर्देश ही रहती हैं।
CW यटर्बियम स्रोत धातु काटने और वेल्डिंग के लिए मुख्यधारा का विकल्प हैं। वे निकट-अवरक्त आउटपुट को निरंतर ऊर्जा आपूर्ति के साथ संयोजित करते हैं। चयन में वितरित शक्ति, बीम प्रोफ़ाइल, स्पॉट का आकार, मॉड्यूलेशन प्रतिक्रिया, पश्च-परावर्तन सहनशीलता तथा शुरुआत, कोनों और सीम के संक्रमणों के दौरान स्थिरता प्रमुख होती है।
सिंगल-मोड संस्करण संकरे कट और उच्च शक्ति घनत्व को संभव बना सकते हैं। मल्टीमोड या आकारित बीम अधिक चौड़े वेल्ड प्रोफ़ाइल बना सकते हैं और जोड़ में बदलाव के प्रति सहनशीलता बढ़ा सकते हैं। सर्वोत्तम विकल्प आवश्यक ज्यामिति और प्रक्रिया मार्जिन पर निर्भर करता है।
Q-स्विच्ड स्रोत मानक मार्किंग, उत्कीर्णन और कुछ सफाई कार्यों के लिए मजबूत और किफायती उपकरण हैं। इनके नैनोसेकंड पल्स इनकी औसत वाट क्षमता की तुलना में कहीं अधिक पीक पावर प्रदान करते हैं, जिससे मामूली कुल पावर के साथ सतह में बदलाव करना या सामग्री हटाना संभव होता है।
जब स्थिर और अपेक्षाकृत निश्चित पल्स व्यवहार पहले से ही कार्य के अनुकूल हो, तब ये एक बेहतर विकल्प हैं। जब प्रक्रिया पल्स की चौड़ाई को स्वतंत्र रूप से समायोजित करने या विस्तृत आवृत्ति सीमा में उच्च पल्स ऊर्जा बनाए रखने पर निर्भर हो, तब ये कम आकर्षक हो जाते हैं।
पल्स्ड MOPA स्रोत रंगीन मार्किंग, प्लास्टिक, कोटिंग, नाजुक सतहों और बहु-सामग्री उत्पादन के लिए अधिक व्यापक कालिक नियंत्रण प्रदान करते हैं। डिजाइन के आधार पर, ऑपरेटर तापीय संचय और सतह की प्रतिक्रिया को नियंत्रित करने के लिए पल्स अवधि, आवृत्ति, बर्स्ट व्यवहार या आकार को समायोजित कर सकते हैं।
यह लचीलापन तभी उपयोगी है, जब इससे सत्यापित प्रक्रिया विंडो का विस्तार होता हो। यदि एक सरल Q-स्विच्ड स्रोत पर्याप्त मार्जिन, गति और स्थिरता के साथ पहले से ही आवश्यक परिणाम देता है, तो वही बेहतर खरीद विकल्प बना रहता है।
QCW स्रोत निरंतर CW आउटपुट और छोटे नैनोसेकंड पल्स के बीच के अंतराल को भरते हैं। इनके उच्च-शक्ति वाले माइक्रोसेकंड से मिलीसेकंड स्तर के बर्स्ट तापीय प्रसंस्करण को संचालित कर सकते हैं, जबकि बंद रहने की अवधियां औसत ताप को कम करती हैं।
ये वहां उपयोगी हैं, जहां किसी जोड़ को तीव्र पावर की आवश्यकता होती है, लेकिन निरंतर आपूर्ति आसपास के हिस्से को अत्यधिक गर्म कर देती है। इन्हें शॉर्ट-पल्स माइक्रोमशीनिंग स्रोत नहीं माना जाना चाहिए। बीम मोड, बर्स्ट आकार, ड्यूटी साइकल, गति और शीतलन अब भी यह निर्धारित करते हैं कि परिणाम स्थिर गलन होगा या रुक-रुक कर होने वाला अतितापन।
जब लगभग 1 µm पर अवशोषण, संचरण या संवेदन संबंधी आवश्यकताएं पूरी नहीं की जा सकतीं, तब एर्बियम, थुलियम और होल्मियम स्रोत संभावित विकल्प बनते हैं। आवृत्ति-रूपांतरित ग्रीन और UV प्रणालियां अवशोषण या फोकस करने की क्षमता में सुधार कर सकती हैं, जबकि अल्ट्राफास्ट स्रोत परिशुद्ध प्रसंस्करण में आसपास फैलने वाली गर्मी को सीमित कर सकते हैं।
इन विकल्पों के कारण रूपांतरण हानि, अधिक कठोर संदूषण नियंत्रण, अधिक जटिल प्रकाशिकी, अरैखिक प्रसार सीमाएं और अधिक लागत हो सकती है। इनका औचित्य तब है, जब ये प्रक्रिया की किसी मापी गई बाधा का समाधान करें—केवल इसलिए नहीं कि ये तकनीकी रूप से अधिक परिष्कृत हैं।
एक ऐसी काली पॉलिमर कोटिंग पर विचार करें, जिसे एल्युमिनियम की खुरदराहट, आयाम या रूप-रंग बदले बिना हटाना है। “पल्स्ड फाइबर लेज़र” के लिए दिया गया कोटेशन प्रमुख प्रश्नों का उत्तर नहीं देता। किरण कोटिंग को चयनात्मक रूप से हटा सकती है, एल्युमिनियम को पिघला सकती है या उसके पार जाकर किसी अन्य परत को क्षति पहुँचा सकती है।
ड्रॉइंग और उत्पादन संबंधी आवश्यकता को पहले एक प्रक्रिया विनिर्देश में बदलना होगा।
वास्तविक ग्रेड, फिनिश, कोटिंग, मोटाई, पिगमेंट, फिलर, ऑक्सीकरण, संदूषण और नीचे की परतों की पहचान करें। प्रत्येक संभावित तरंगदैर्ध्य के लिए यह निर्धारित करें कि लक्ष्य कितनी ऊर्जा अवशोषित, परावर्तित या संचारित करता है और कौन-सा क्षेत्र सबसे पहले अस्वीकार्य क्षति की अवस्था में पहुँचता है।
विश्वसनीय प्रकाशिक डेटा को शुरुआती आधार के रूप में उपयोग करें और फिर प्रतिनिधि परीक्षण नमूनों पर जाँच करें। थोक सामग्री के मान किसी निर्मित सतह के व्यवहार का पूरी तरह पूर्वानुमान नहीं लगा सकते। सर्वोत्तम तरंगदैर्ध्य हमेशा वह नहीं होता जिस पर अधिकतम अवशोषण हो; लक्ष्य परत और सब्सट्रेट के बीच चयनात्मक अवशोषण अधिक उपयोगी हो सकता है।
स्पष्ट करें कि लेज़र को भौतिक रूप से क्या करना है: सामग्री को पिघलाना, भेदना, वाष्पीकृत करना, अपक्षरित करना, उसका रंग बदलना या उसके भीतर संशोधन करना। इसके बाद इस क्रियाविधि को किसी प्रत्यक्ष स्वीकृति पद्धति से जोड़ें।
उदाहरण के लिए: “एल्युमिनियम को उसके पिघलने और खुरदरा होने की सीमाओं से नीचे रखते हुए चयनात्मक अपक्षरण द्वारा कोटिंग हटाएँ।” सत्यापन में बची हुई कोटिंग, खुरदराहट, अनुप्रस्थ-काट में क्षति, रंग, विद्युत प्रदर्शन या बंधन सामर्थ्य शामिल हो सकते हैं।
इस परिभाषा के बिना, आपूर्तिकर्ता गलत भौतिक समस्या का समाधान करते हुए भी एक आकर्षक नमूना तैयार कर सकता है।
आमतौर पर कोई एक आवश्यकता प्रक्रिया को अन्य आवश्यकताओं की तुलना में अधिक सीमित करती है। मोटे पदार्थ की वेल्डिंग में प्रवेश-गहराई सीमाकारी हो सकती है। पतली फॉइल में विकृति सीमाकारी हो सकती है। सूक्ष्म कटाई में कर्फ की चौड़ाई निर्णायक हो सकती है। कोटिंग हटाने में पहले सब्सट्रेट की क्षति और फिर चक्र समय सीमाकारी हो सकता है।
निर्णायक आवश्यकता को मापने योग्य सीमाओं में बदलें: आवश्यक गहराई या हटाई जाने वाली मात्रा, ऊष्मा-प्रभावित क्षेत्र या खुरदरापन में अधिकतम परिवर्तन, न्यूनतम फीचर आकार, आवश्यक चक्र समय, अवशेष या छींटों का स्वीकार्य स्तर, और अलग-अलग पुर्जों तथा फोकस स्थितियों में अनुमत भिन्नता।
सफलता को केवल एक अच्छे नमूने के रूप में परिभाषित न करें। शक्ति, गति, फोकस और सामग्री की उन परिस्थितियों की सीमा निर्धारित करें, जिनमें अनुरूप पुर्जों का उत्पादन लगातार होता रहे।
उस तरंगदैर्घ्य का चयन करें जो सही परत में ऊर्जा जमा करे, उस कालिक मोड का जो वांछित क्रियाविधि उत्पन्न करे, उस बीम और स्पॉट का जो आवश्यक ज्यामिति प्रदान करे, और उन शक्ति-संबंधों का जो सीमा और उत्पादन-दर के लक्ष्य को पूरा करें।
वर्कपीस पर उपलब्ध तरंगदैर्घ्य; पल्स अवधि, आकार, पुनरावृत्ति सीमा और समय-स्थिरता; बीम गुणवत्ता, प्रोफाइल, स्पॉट आकार, फोकस की गहराई और पॉइंटिंग स्थिरता; साथ ही औसत शक्ति, पल्स ऊर्जा, चरम शक्ति, ड्यूटी सीमाएँ और मॉड्यूलेशन प्रतिक्रिया की जानकारी माँगें।
स्पॉट का आकार सभी चार निर्देशांकों को जोड़ता है। छोटा स्पॉट स्रोत का आउटपुट बढ़ाए बिना फ्लुएंस और शक्ति घनत्व बढ़ाता है, लेकिन फोकस सहनशीलता घटाता है और प्रत्येक पास में कम क्षेत्र को कवर करता है। बड़ा या विशेष आकार वाला स्पॉट कवरेज और तापीय वितरण में सुधार कर सकता है, लेकिन स्थानीय सीमा तक पहुँचने के लिए अधिक शक्ति की आवश्यकता हो सकती है।
हमेशा प्रचालन-परास वक्र माँगें। अधिकतम पल्स ऊर्जा, औसत शक्ति, आवृत्ति, चरम शक्ति, न्यूनतम पल्स अवधि और सर्वोत्तम बीम गुणवत्ता एक साथ उपलब्ध नहीं भी हो सकती हैं।
डिलीवरी हानियाँ, दूषित विंडो, स्कैनर त्वरण, गर्म ऑप्टिक्स, शीतलन सीमाएँ और मॉड्यूलेशन के क्षणिक प्रभाव एक योग्य स्रोत को एकीकरण के बाद प्रक्रिया-विंडो से बाहर ले जा सकते हैं।
निर्धारित पथ, गति, फील्ड स्थिति, फोकस सहनशीलता, सामग्री भिन्नता, निष्कर्षण और परिवेशी परिस्थितियों के साथ पूरी प्रणाली का परीक्षण करें। परीक्षण को इतने समय तक चलाएँ कि स्रोत, ऑप्टिक्स, स्कैनर, चिलर और मशीन संरचना स्थिर तापमान तक पहुँच जाएँ। केवल नाममात्र सेटिंग को दोहराने के बजाय सीमाओं को चुनौती दें।
स्वीकृति पहले निर्धारित किए गए पुर्जा-मानदंडों के अनुसार होनी चाहिए। उत्पादन-अवधि के बराबर लंबे रन के आरंभ, मध्य और अंत में निरीक्षण करें। प्रदर्शन यह दिखाता है कि कोई परिणाम संभव है; उत्पादन परीक्षण यह दिखाता है कि उसे दोहराया जा सकता है।
स्वीकृत पुर्जों की उत्पादित संख्या के संदर्भ में स्वामित्व और परिचालन की संपूर्ण लागतों की तुलना करें। इसमें उपकरण, एकीकरण, रखरखाव, प्रतिस्थापन ऑप्टिक्स, शीतलन, निष्कर्षण, गैस, ऊर्जा, श्रम, सेटअप, निरीक्षण, डाउनटाइम, स्क्रैप और पुनःकार्य शामिल करें।
संकीर्ण प्रोसेस विंडो वाले सस्ते स्रोत के लिए धीमी ट्रैवल गति, अधिक सटीक फोकस नियंत्रण, बार-बार सफाई या अधिक पुनःकार्य की आवश्यकता हो सकती है। अधिक महंगा स्रोत व्यापक प्रोसेस विंडो और अधिक अपटाइम प्रदान करके प्रति स्वीकृत पुर्जे की लागत कम कर सकता है।
लचीलेपन के लिए अतिरिक्त लागत केवल तभी वहन करें, जब भविष्य के अनुप्रयोग व्यावहारिक और तकनीकी रूप से संगत हों। व्यापक पल्स नियंत्रण अतिरिक्त मार्किंग या सफाई कार्यों में सहायक हो सकता है, लेकिन अलग तरंगदैर्घ्य के लिए नए ऑप्टिक्स, कोटिंग्स, डिलीवरी घटकों और सुरक्षा उपायों की भी आवश्यकता हो सकती है।
सामान्य धातु पहचान-चिह्नों के लिए प्रायः केवल एक स्थिर Q-स्विच्ड स्रोत की आवश्यकता होती है। MOPA नियंत्रण की लागत तब सार्थक होती है, जब चिह्न परस्पर निकट प्रभावों को अलग-अलग नियंत्रित करने पर निर्भर हो, जैसे गहराई तक सामग्री हटाए बिना ऑक्साइड रंग बनाना, सब्सट्रेट को क्षति पहुँचाए बिना फिल्म हटाना या झुलसाए बिना पॉलिमर में संशोधन करना।
गहरे उत्कीर्णन में प्रत्येक पल्स को बढ़ती हुई गुहा के तल पर निष्कासन सीमा से ऊपर बनाए रखना आवश्यक होता है। अत्यधिक ऊर्जा पिघलने, पुनर्निक्षेपण, खुरदरापन और प्लूम शील्डिंग को बढ़ा सकती है। पुनरावृत्ति दर में पल्स संख्या, शीतलन और मलबा हटाने के बीच संतुलन होना चाहिए, जबकि बीम गुणवत्ता को गुहा में पर्याप्त फ्लुएंस बनाए रखना चाहिए।
कई उत्कीर्णन प्रक्रियाओं में रफिंग और फिनिशिंग के लिए अलग-अलग सेटिंग्स लाभकारी होती हैं। सर्वोत्तम स्रोत पल्स स्थिरता और उत्पादन गति बनाए रखते हुए इन स्थितियों के बीच बदलाव कर सकता है।
पतली शीट में अच्छी फोकस-क्षमता लाभ देती है। सघन बीम मध्यम आउटपुट के साथ उच्च स्थानीय शक्ति घनत्व, संकीर्ण कर्फ और तेज ट्रैवल गति प्रदान करती है। इसके बदले शीट की समतलता, फोकस, नोज़ल संरेखण और ऑप्टिकल संदूषण के प्रति संवेदनशीलता बढ़ जाती है।
मोटी प्लेट के लिए निरंतर ऊर्जा आपूर्ति, अधिक गहराई पर कर्फ की स्थिरता, सहायक गैस का प्रभावी प्रदर्शन और पर्याप्त फोकस गहराई आवश्यक होती है। उपयुक्त बीम प्रसार और प्रोसेस-हेड टिकाऊपन के बिना केवल अधिक शक्ति मोटाई काटने की क्षमता की गारंटी नहीं देती। कभी-कभी व्यापक या आकारित बीम, न्यूनतम संभव स्पॉट की तुलना में कपलिंग को बेहतर बनाए रख सकती है।
पतले घटकों के लिए ऊष्मा इनपुट का कड़ा नियंत्रण और स्वच्छ पावर रैंप आवश्यक हो सकते हैं। गहरे जोड़ों में कीहोल स्थापित करने और बनाए रखने के लिए पर्याप्त पावर घनत्व की आवश्यकता हो सकती है। संकेंद्रित बीम पैठ में सहायक होती है, लेकिन जोड़ के अंतराल और स्थिति-संबंधी त्रुटि के प्रति कम सहनशील हो सकती है; अधिक चौड़ी या आकारित बीम सहनशीलता में सुधार कर सकती है, लेकिन इसके लिए अधिक कुल पावर की आवश्यकता हो सकती है।
स्पैटर, अंडरकट, सरंध्रता, बीड की चौड़ाई और रंग में बदलाव अक्सर अस्थिर ऊर्जा युग्मन या मेल्ट-पूल नियंत्रण का संकेत देते हैं। अधिक पावर दोषों को बढ़ाते हुए वेल्ड को अधिक गहरा कर सकती है। इसके बजाय समाधान स्पॉट ज्यामिति, गति, मॉड्यूलेशन, शील्डिंग गैस, जोड़ की तैयारी या फिक्स्चरिंग में हो सकता है।
परावर्तक धातुएँ लौटने वाले प्रकाश का जोखिम भी उत्पन्न करती हैं। स्रोत का मूल्यांकन प्रोसेस हेड, सुरक्षात्मक ऑप्टिक्स, आइसोलेशन या सुरक्षा सुविधाओं, फोकस ज्यामिति और सतह में यथार्थपरक भिन्नताओं के साथ करें।
दृश्य रूप से इन्फ्रारेड अवशोषण का अनुमान नहीं लगाया जा सकता। पिगमेंट, फिलर, नमी, परतें और सतही उपचार ऊर्जा के निक्षेपण का स्थान बदल सकते हैं। इसलिए सामान्य “फाइबर लेज़र” लेबल की तुलना में तरंगदैर्घ्य अधिक महत्वपूर्ण हो सकता है।
काँच एक तरंगदैर्घ्य को संचारित कर सकता है, लेकिन दूसरे को अवशोषित कर सकता है; गलत तरंगदैर्घ्य पर पावर बढ़ाने से लक्षित क्षेत्र के बजाय फिक्स्चर या कोटिंग गर्म हो सकते हैं। सिरेमिक में कण-संरचना, सरंध्रता और तापीय आघात के प्रति संवेदनशीलता जैसे कारक जुड़ते हैं। कोटिंग हटाने के लिए अवांछित परत की निष्कासन सीमा और सब्सट्रेट की क्षति सीमा के बीच यथासंभव अधिक अंतर आवश्यक है।
पिघलने से अधिक मजबूत युग्मन स्थापित होने से पहले परावर्तक धातुएँ आपतित ऊर्जा का बड़ा भाग वापस लौटा सकती हैं। जब वास्तविक मिश्रधातु और सतह की स्थिति में प्रारंभिक अवशोषण बेहतर होता हो, तब हरे या नीले तरंगदैर्घ्यों का मूल्यांकन किया जाना चाहिए। इस लाभ को प्रमाणित करना आवश्यक है, क्योंकि फिनिश, ऑक्सीकरण, कोण और तापमान प्रतिक्रिया को बदल सकते हैं।
परिशुद्ध माइक्रोमशीनिंग में निर्णायक आवश्यकता कुल निष्कासन दर से बदलकर प्रति फीचर होने वाली सहवर्ती क्षति हो जाती है। UV तरंगदैर्घ्य छोटे स्पॉट या अधिक मजबूत अवशोषण प्रदान कर सकते हैं, जबकि अति-अल्प अवधि की पल्सें प्रत्येक पल्स के दौरान ऊष्मा प्रसार को कम कर सकती हैं। दोनों में से कोई भी विकल्प पतली फिल्म की चयनात्मकता और किनारे की गुणवत्ता में सुधार कर सकता है, लेकिन लागत, रखरखाव और ऑप्टिकल जटिलता बढ़ा सकता है।
अनुप्रयोग-प्रथम पद्धति यह सुनिश्चित नहीं करती कि फाइबर लेज़र ही सर्वोत्तम सिद्ध होगा। CO2, डायोड, डिस्क, एक्साइमर, ब्लू, सॉलिड-स्टेट या हाइब्रिड प्रक्रिया अधिक व्यापक प्रोसेस विंडो और प्रति सही पुर्जे पर कम लागत दे सकती है।
अंतिम चयन के लिए केवल स्रोत की डेटा शीट नहीं, बल्कि संयोजित प्रणाली से प्राप्त साक्ष्य आवश्यक हैं।
फाइबर-लेज़र फैमिली के नाम शॉर्टलिस्ट बनाने में उपयोगी होते हैं। यिटरबियम संभावित तरंगदैर्ध्य क्षेत्र को दर्शाता है; CW निरंतर डिलीवरी का वर्णन करता है; Q-स्विचिंग पल्स उत्पन्न करने की विधि की पहचान कराती है; MOPA एक आर्किटेक्चर की पहचान कराता है। इनमें से कोई भी लेबल पूरी प्रक्रिया को परिभाषित नहीं करता।
सामग्री में अपेक्षित बदलाव से उलटी दिशा में काम करते हुए चयन करें। ऐसा तरंगदैर्ध्य चुनें जो ऊर्जा को सही स्थान पर निक्षेपित करे, ऐसा टेम्पोरल मोड जो अपेक्षित तापीय या निष्कासन तंत्र उत्पन्न करे, ऐसा बीम मोड जो आवश्यक ज्यामिति प्रदान करे, और ऐसा शक्ति-व्यवहार जो उत्पादन गति पर आवश्यक सीमाओं को पार करे।
इसके बाद पूर्ण ऑप्टिकल, मोशन, नियंत्रण, कूलिंग, निष्कर्षण और सुरक्षा प्रणाली में इन निर्देशांकों का परीक्षण करें। वास्तविक सामग्री-विविधता और पूरे उत्पादन ड्यूटी साइकल में वर्कपीस पर प्रदर्शन को मापें।
सही खरीद वह स्रोत नहीं है जिसकी ब्रोशर में दी गई वैल्यू सबसे प्रभावशाली हो। यह वह पूर्ण मशीन है जो आवश्यक दर पर बार-बार अनुरूप पुर्ज़े बनाती है और जिसमें इतनी प्रक्रिया-गुंजाइश होती है कि ऑप्टिक्स गर्म होने, सामग्री में भिन्नता आने और प्रदर्शन कक्ष के बजाय कारखाने द्वारा गति निर्धारित किए जाने पर भी वह स्थिर बनी रहे।
