प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

मेटल वर्क के लिए निर्माता चुनते समय प्रेस ब्रेक के लिए टूलिंग का चयन बहुत महत्वपूर्ण होता है। टूल्स की विविधता और मशीन के टोनलेज के साथ मिलकर उत्पादन में लचीलापन तय करते हैं।
टूल्स न केवल निर्माण को सक्षम बनाते हैं, बल्कि उसकी सीमाएं भी तय करते हैं। अगर आपको कुछ असामान्य बनाना है, तो शायद आपको विशेष टूल्स की जरूरत पड़ेगी या फिर वह पार्ट बनाना संभव नहीं होगा। इसलिए इस विषय पर जानकारी रखना आपके समय और पैसे दोनों की बचत कर सकता है। हम विभिन्न प्रकार के बेंडिंग पंच की जानकारी से शुरुआत करेंगे।
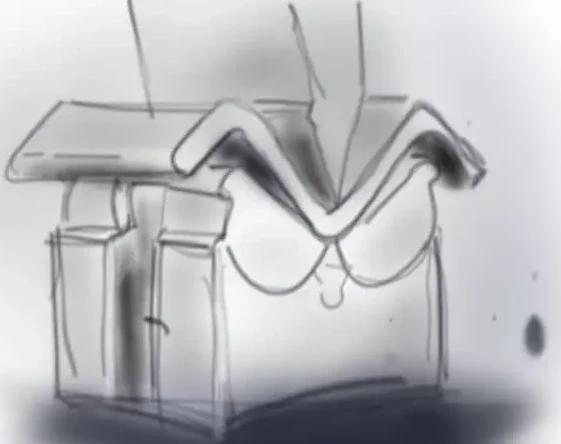
शीट बेंडिंग के लिए पंच के प्रकार जानना यह समझने का पहला कदम है कि क्या-क्या बनाया जा सकता है। भले ही आप बेंडिंग के विशेषज्ञ न हों, लेकिन बुनियादी जानकारी होने से आप असंभव बेंडिंग को पहचान सकते हैं। इनमें से ज्यादातर पंच कई तरह के बेंड कर सकते हैं, लेकिन हर एक के अपने फायदे और विशेषताएं होती हैं।
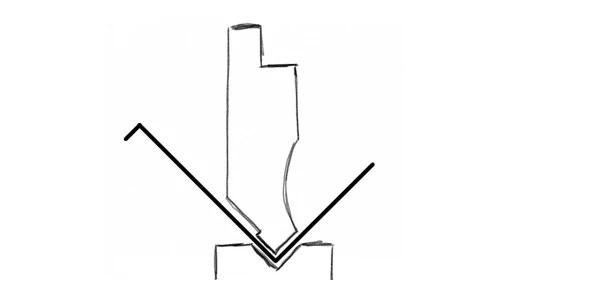
सबसे सामान्य पंच
स्टैंडर्ड पंच प्रेस ब्रेक में सबसे अधिक इस्तेमाल होने वाला टूल है। इसका उपयोग आमतौर पर 90 डिग्री के राइट एंगल या एयर बेंडिंग से ओबट्यूज कॉर्नर बेंडिंग के लिए किया जाता है। इसकी बनावट मजबूत होती है, जिससे यह मोटी शीट या लंबी बेंडिंग लाइनों के लिए जरूरी हाई टोनलेज को झेल सकता है (शीट बेंडिंग पर हमारे लेख में टोनलेज टेबल देखें)।
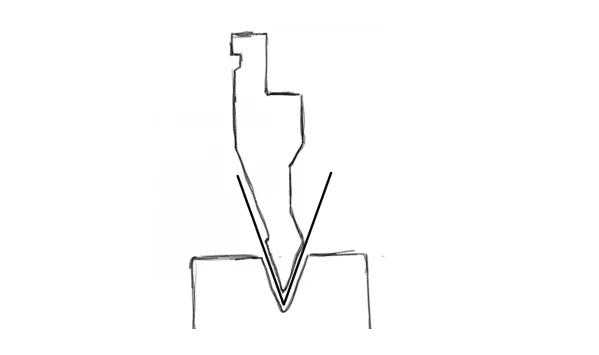
तेज कोनों के लिए पंच
शार्प पंच आमतौर पर 30 से 60 डिग्री के कोणों की बेंडिंग के लिए इस्तेमाल होता है। इसकी मोटी डाई से ज्यादा फोर्स लगाई जा सकती है, जिससे यह मोटे मटेरियल के लिए उपयुक्त बनता है। साथ ही, इसका उपयोग रिवेटिंग से पहले 30° के एंगल बनाने में भी होता है। इसके बाद शार्प पंच को रिवेटिंग/फ्लैटिंग पंच से बदलकर प्रक्रिया पूरी की जाती है।
डिजाइन करते समय मटेरियल की मैकेनिकल प्रॉपर्टीज़ का ध्यान रखना चाहिए। उदाहरण के लिए, कुछ धातुओं में शार्प बेंडिंग करना काफी मुश्किल होता है।
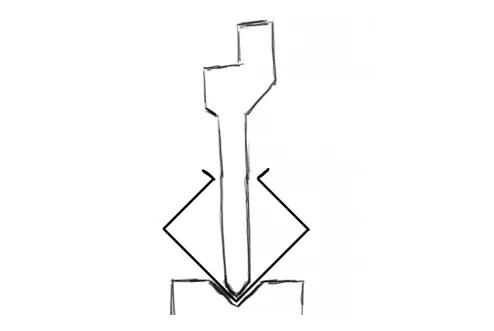
कम जगह के लिए डिज़ाइन किया गया
मूल रूप से, नैरो पंच का काम वही है जो स्टैंडर्ड पंच का है। इसकी जरूरत तब पड़ती है जब फाइनल बेंडिंग के लिए जगह कम हो। ऊपर दिए उदाहरण में देखा जा सकता है कि डाई की चौड़ाई कितनी अहम भूमिका निभाती है।
चैनल बनाने का साथी
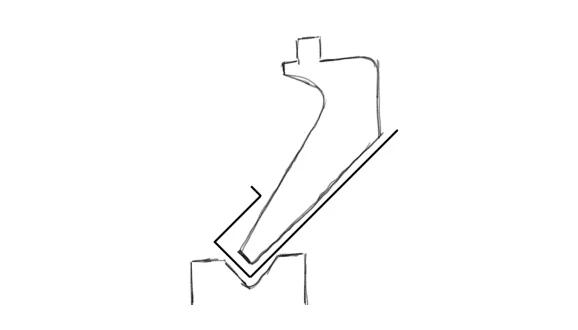
स्वान नेक पंच का उपयोग U-प्रोफाइल बनाने के लिए किया जाता है। यह टूल काफी लोकप्रिय है, हालांकि इसकी कुछ सीमाएं भी हैं।
बहुत से लोग दोनों तरफ ऊंची दीवार वाले U-प्रोफाइल बनाना चाहते हैं। जैसा कि ऊपर इमेज में दिखाया गया है, यह एक लिमिट तक ही संभव है। पंच ऊपर की ओर चौड़ा होता है और U-शेप में कर्व होकर समाप्त होता है। चौड़ा बेस ऊंची दीवारों की अनुमति देता है, लेकिन पंच की शेप इसकी सीमा निर्धारित करती है।
साथ ही, यह स्टैंडर्ड पंच जितना मजबूत नहीं होता। भले ही यह काफी मजबूत हो, लेकिन फोर्स की लाइन पूरे तरीके से सपोर्टेड नहीं होती।
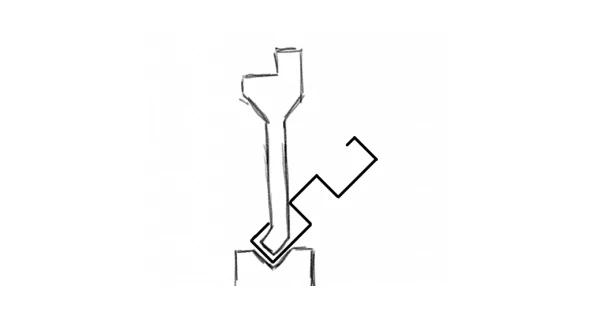
फ्रेम पंच, स्वान नेक पंच जैसा ही है: यह कोने के चारों ओर बेंडिंग की सुविधा देता है। हालांकि, इससे बेंड की दोनों साइड में एंगल बनाना संभव है। यदि आप इमेज देखें और सोचें कि इसे स्वान नेक पंच से कैसे किया जाए, तो आप समझ पाएंगे कि प्रेस ब्रेक के लिए इस स्पेशल टूल की आवश्यकता क्यों है।
डाइज़ प्रेस ब्रेक टूलिंग का दूसरा हिस्सा होती हैं। पहली नजर में ये केवल V-शेप्ड ग्रूव लगती हैं, लेकिन इसमें भी विविधता है।
1V डाई, या सिंपल V डाई, सबसे आम है। इसमें एक ही ग्रूव होता है, जो खास एंगल्स और रेडियस के लिए उपयुक्त है। अगर आपको एक ही शीट पर कई ऑपरेशन करने हैं, तो अगर एयर बेंडिंग पर्याप्त लचीलापन नहीं देती, तो टूल बदलना जरूरी होगा।
2V डाई में दो लगातार ग्रूव्स होते हैं। इससे बिना टूल बदले लगातार काम किया जा सकता है, बशर्ते शीट पर कई बेंड एक जैसे हों लेकिन टूलिंग की जरूरत अलग-अलग हो। ग्रूव्स किनारों के पास होते हैं, जिससे छोटी फ्लैप्स को बेंड करना आसान होता है। ग्रूव्स की चौड़ाई और एंगल बदल सकते हैं।
प्रेस ब्रेक के लिए मल्टी V डाई के नाम से भी जानी जाती हैं, जिनमें दोनों तरफ चार-चार अलग ग्रूव होते हैं, जो विभिन्न रेडियस और मटेरियल थिकनेस के लिए होती हैं। हालांकि, दूसरी ग्रूव इस्तेमाल करने के लिए डाई को घुमाना पड़ता है।
एक और कमी यह है कि ग्रूव सेंटर में होती है और साइड्स ज्यादा छोटी नहीं होती, इसलिए छोटी फ्लैप्स के बेंडिंग में यह हमेशा उपयुक्त नहीं होती।
इसके बावजूद, यह आपके प्रेस ब्रेक टूलिंग इन्वेंट्री के लिए शानदार विकल्प है, क्योंकि एक ही टूल में ज्यादा लचीलापन देती है।
रोटेटिंग डाइज़, पारंपरिक V डाई जैसी बेंडिंग क्षमता देती हैं, लेकिन मटेरियल को नुकसान नहीं पहुंचातीं। रोटेटिंग इंसर्ट्स घर्षण को कम करते हैं: मटेरियल डाई की सतह पर फिसलता है, स्क्रैच या मार्क नहीं आते। साथ ही, यह पारंपरिक V डाई की तरह निशान भी नहीं छोड़ती।
V बेंडिंग से बनने वाले निशान
भले ही यह अनिवार्य है, इस तरह की डाई के लिए ज्यादा विस्तार की जरूरत नहीं। एक इमेज ही इसकी स्पष्टता के लिए काफी है। इसका उपयोग तेज कोण की बेंडिंग को फ्लैट करने के लिए किया जाता है।
ये एक साथ आते हैं। इनसे लगातार डबल बेंडिंग बहुत तेज की जा सकती है, क्योंकि एक ही ऑपरेशन में दोनों बेंड हो जाते हैं। साथ ही, बेंड्स पूरी तरह पैरेलल रहते हैं, क्योंकि मिसएलाइन्मेंट की कोई गुंजाइश नहीं रहती।
मार्क-फ्री बेंडिंग का एक और विकल्प। इन डाइज़ में अक्सर फोर्स डालने के लिए होल्स होते हैं, जिससे फोर्स सही दिशा में लगती है। भले ही ये कम सटीक हो सकती हैं, लेकिन एयर बेंडिंग के लिए यह अच्छा विकल्प है, क्योंकि इससे फाइनल फिनिश अच्छा मिलता है।
पंच और डाइज़ दोनों की स्टैंडर्ड लंबाइयां होती हैं। शुरुआत में यह जानकारी किसी इंजीनियर को ज्यादा जरूरी नहीं लगती, लेकिन ऐसा नहीं है। सोचिए कि आपके पास 2000 मिमी की शीट है, जिसमें कई छोटी फ्लैप्स बेंड करनी हैं।
आपने ऐसे कट दिए हैं कि प्रेस ऑपरेटर बिना आसपास की शीट को छुए उन हिस्सों को बेंड कर सके। लेकिन आपके कट 28 मिमी के हैं। शायद इस माप पर फिर से विचार करना चाहिए। इसके लिए स्टैंडर्ड लंबाइयों को जानना फायदेमंद है।
इस केस में आप केवल 20 मिमी की डाइज़ ही इस्तेमाल कर सकते हैं, लेकिन इससे बेहतरीन क्वालिटी की गारंटी नहीं मिलती। हमेशा यही बेहतर है कि डाई की लंबाई बेंडिंग लाइन के बराबर हो। अगर संभव हो तो अपने डिजाइन को इन स्टैंडर्ड्स के अनुसार ढालें।
प्रेस ब्रेक डाइज़ की स्टैंडर्ड लंबाइयां:
835; 415; 370; 200; 100; 50; 40; 20; 15; 10 मिमी
प्रेस ब्रेक पंच की स्टैंडर्ड लंबाइयां:
835; 415; 370; 100; 50; 40; 20; 15; 10 मिमी
