प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

किसी सामान्य मध्यम आकार के प्रेस ब्रेक के पास जाएँ, और आपको कंट्रोल पैनल के पास रिवेट की हुई एक धातु की पट्टिका दिखेगी: “Capacity: 200 Tons.” अगर आपके हाथ में आधा इंच मोटी स्टील प्लेट का छह इंच का टुकड़ा है, तो यह संख्या किसी गारंटी जैसी लगती है। उसे मोड़ने के लिए आपको शायद 50 टन की जरूरत होगी। मशीन के पास 200 हैं। आप उस मोटे छोटे ब्लॉक को बेड के बीचोंबीच रखते हैं, पैडल दबाते हैं, और मान लेते हैं कि मशीन को इसमें मुश्किल से ही मेहनत करनी पड़ेगी।
इसके बजाय, आपको शॉटगन के धमाके जैसी आवाज सुनाई देती है। छर्रे वर्कशॉप की दीवार से टकराते हैं। आपने अभी-अभी कठोर स्टील डाई को फाड़ दिया है, और संभव है कि आपने छह अंकों की कीमत वाली मशीन को स्थायी रूप से बिगाड़ दिया हो। समस्या शक्ति की कमी नहीं थी। समस्या इस बात की पूरी गलत समझ थी कि वह रेटिंग वास्तव में क्या मतलब रखती है।
एक सस्पेंशन ब्रिज की कल्पना करें। दोनों सिरों पर बने विशाल कंक्रीट टावर हजारों टन कारों और ट्रकों का भार संभालने के लिए बनाए जाते हैं। लेकिन यह क्षमता इस धारणा पर आधारित होती है कि यातायात डेक की पूरी लंबाई में फैला हुआ है। अगर आप रश-आवर के पूरे आवागमन का कुल वजन लेकर उसे एक असंभव रूप से भारी ट्रक में भर दें और ठीक बीच में खड़ा कर दें, तो टावरों के अपनी अधिकतम वजन सीमा तक पहुँचने से बहुत पहले डेक मुड़कर बैठ जाएगा।
प्रेस ब्रेक ठीक इसी तरह काम करता है। मशीन के साइड फ्रेम पुल के टावर हैं। ऊपरी रैम और निचला बेड पुल का डेक हैं। जब निर्माता मशीन के किनारे “200 Tons” अंकित करता है, तो वह यह बता रहा होता है कि काम वितरित होने पर साइड फ्रेम और हाइड्रॉलिक सिलेंडर कितना संभाल सकते हैं। वे मानते हैं कि आप धातु की दस फुट की शीट मोड़ रहे होंगे, जिससे वह बल बेड की पूरी लंबाई में समान रूप से फैल जाएगा। वे यह अपेक्षा नहीं करते कि आप सारा बल बीच में ही जमा कर देंगे।
मान लें कि आपको प्लेट का एक ऐसा टुकड़ा मोड़ना है जिसकी लंबाई केवल कुछ इंच है, लेकिन वह इतना मोटा है कि उसे काफी बल चाहिए। क्योंकि हिस्सा छोटा है, वह बेड के केवल बहुत छोटे हिस्से को ढकता है। रैम को संतुलित रखने के लिए आप उसे बीच में रखते हैं।
अब रैम नीचे आता है। हाइड्रॉलिक्स धक्का देना शुरू करते हैं। क्योंकि धातु मोटी है, वह मुड़ने का प्रतिरोध करती है, जिससे मशीन को दबाव बनाना पड़ता है। इस खास हिस्से को मोड़ने के लिए आपको शायद केवल 60 टन चाहिए हों, लेकिन चूँकि वे 60 टन छह इंच की जगह में सिमटे हुए हैं, लोड अत्यधिक संकेंद्रित हो जाता है। अब आप पूरे “पुल” से काम नहीं ले रहे हैं। आप रैम और बेड के एक छोटे, अलग-थलग हिस्से से अत्यधिक दबाव के साथ एक-दूसरे के विरुद्ध धक्का लगवा रहे हैं। यह मशीन की समग्र मजबूती को दरकिनार करके उसके स्थानीय कमजोर बिंदुओं पर हमला करता है।
जब आप बेड के केंद्र में संकेंद्रित लोड डालते हैं, तो किसी न किसी चीज़ को झुकना या टूटना ही पड़ता है। आम तौर पर सबसे पहले टूलिंग हारती है। एक मानक V-डाई घिसाव का प्रतिरोध करने के लिए कठोर की जाती है, जिससे वह भंगुर हो जाती है। उसके एक छोटे हिस्से पर बहुत अधिक संकेंद्रित टनेज से चोट करें, और वह जलाऊ लकड़ी की तरह बीच से फट जाती है, जिससे स्टील के खतरनाक टुकड़े वर्कशॉप में इधर-उधर उड़ते हैं।
यदि डाई बच जाती है, तो झटका मशीन को लगता है। रैम और बेड केंद्र में एक-दूसरे से दूर की ओर झुकेंगे—इस स्थिति को डिफ्लेक्शन कहा जाता है। थोड़ा डिफ्लेक्शन सामान्य है, लेकिन यदि आप अत्यधिक केंद्रित लोड लगाते हैं, तो स्टील अपनी लोचदार सीमा से आगे यील्ड कर जाता है। बेड स्थायी रूप से झुक जाता है, यानी आप उस मशीन पर फिर कभी कोई सीधा, लंबा पार्ट नहीं मोड़ पाएँगे। यदि आप किसी छोटे पार्ट पर मशीन की अधिकतम सीमा तक पहुँचने में सफल हो जाते हैं, तो आप अब केवल धातु नहीं मोड़ रहे होते। आप एक ऐसा हाइड्रॉलिक वेज बना रहे होते हैं जिसे आपकी मशीन के साइड फ्रेम्स में दरार डालने के लिए तैयार किया गया हो। इसे रोकने के लिए, हर छोटे, मोटे बेंड से पहले—पेडल को छूने से भी पहले—एक सरल गणना आवश्यक होती है।
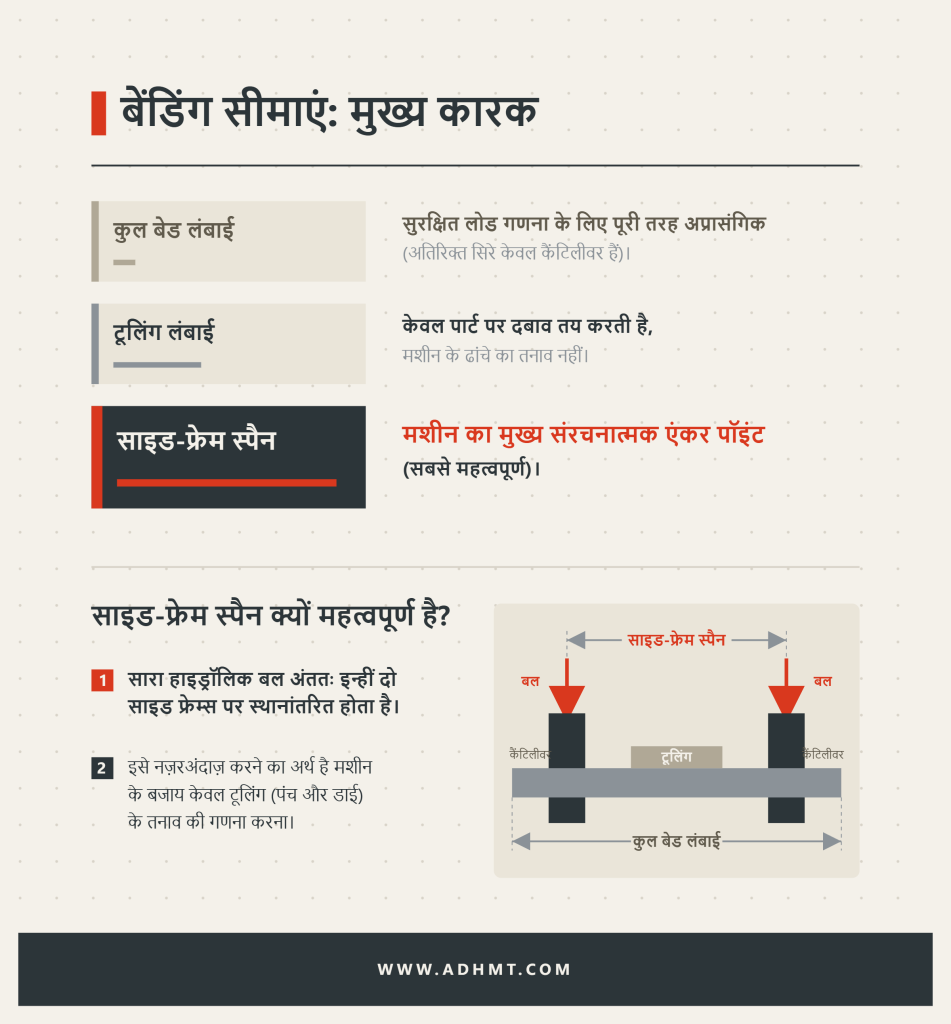
12-फुट प्रेस ब्रेक के पास जाएँ और सामने की ओर टेप मेजर चलाएँ। आप बाएँ से दाएँ तक 144 इंच का स्टील बेड माप सकते हैं। अब मशीन के नीचे देखें। वे भारी ऊर्ध्वाधर स्टील प्लेटें, जिनमें हाइड्रॉलिक सिलिंडर लगे होते हैं और जो पूरी असेंबली को एक साथ पकड़े रखती हैं, भीतर की ओर माउंट की जाती हैं। उन दो साइड फ्रेम्स के बीच की दूरी ही वह एकमात्र आयाम है जिसकी परवाह बेंडिंग की भौतिकी वास्तव में करती है।
मान लें कि उन साइड फ्रेम्स के बीच की दूरी 124 इंच है। बेड के प्रत्येक सिरे पर बाहर निकले अतिरिक्त 10 इंच केवल कैंटिलीवर स्टील हैं; वे मुख्य बेंडिंग बल को सहारा नहीं देते। जब आप सुरक्षित लोड सीमाओं की गणना करते हैं, तो कुल बेड लंबाई पूरी तरह अप्रासंगिक होती है। टूलिंग की लंबाई यह तय करती है कि पार्ट पर सक्रिय रूप से कितना सतह क्षेत्र दबाव डाल रहा है, लेकिन यह तय नहीं करती कि मशीन का ढांचा उस दबाव को कैसे अवशोषित करता है।
साइड-फ्रेम स्पैन मशीन का संरचनात्मक एंकर पॉइंट है। हाइड्रॉलिक सिलिंडरों से उत्पन्न हर पाउंड बल को रैम से होकर, टूलिंग में, शीट मेटल से गुजरते हुए, निचले बेड में, और अंततः उन दो साइड फ्रेम्स तक जाना पड़ता है। यदि आप इस स्पैन को नज़रअंदाज़ करके केवल अपने पंच और डाई की लंबाई पर ध्यान देते हैं, तो आप टूलिंग पर तनाव की गणना कर रहे हैं, मशीन पर तनाव की नहीं।
कल्पना करें कि आप 11-गेज स्टील की 10-फुट शीट को मोड़ रहे हैं। सामग्री साइड फ्रेम्स के बीच की लगभग पूरी दूरी में फैली रहती है। जैसे ही रैम नीचे आता है, धातु का प्रतिरोध ऊपरी बीम की पूरी लंबाई के साथ समान रूप से वापस धकेलता है। वह बल सीधे और कुशलता से बाहर की ओर साइड फ्रेम्स तक स्थानांतरित होता है, मशीन की ज्यामिति का ठीक वैसा ही उपयोग करते हुए जैसा इंजीनियरों ने चाहा था।
अब उस लंबी शीट की जगह मोटी प्लेट का 12-इंच टुकड़ा रखें, जिसे ठीक उतने ही कुल टन भार की आवश्यकता है। हाइड्रॉलिक सिलिंडर अब भी उसी बल से नीचे धकेलते हैं, लेकिन प्रतिरोध पूरी तरह एक-फुट क्षेत्र में केंद्रित होता है। उस पार्ट के ठीक ऊपर और नीचे मौजूद रैम और बेड के स्टील को वह पूरा ऊपर और नीचे का दबाव अवशोषित करना पड़ता है, इससे पहले कि वह उसे क्षैतिज रूप से बाहर साइड फ्रेम्स तक स्थानांतरित कर सके। मशीन अब एकीकृत संरचना की तरह काम नहीं कर रही होती; केंद्र साइड्स के खिलाफ काम कर रहा होता है।
ऑपरेटरों को शुरू में ही छोटे, भारी पार्ट्स को केंद्र में रखने की शिक्षा दी जाती है। ऑफ-सेंटर बेंडिंग एक हाइड्रॉलिक सिलिंडर को दूसरे की तुलना में अधिक मेहनत करने पर मजबूर करती है, जिससे रैम झुक सकता है और सिलिंडर गाइड्स पर स्कोरिंग हो सकती है। पार्ट को केंद्र में रखने से रैम पूरी तरह समतल रहता है, जिससे हाइड्रॉलिक्स सुरक्षित रहते हैं।
लेकिन रैम को समतल कर देना संरचनात्मक समस्या का समाधान नहीं करता। एक बड़े, केंद्रित लोड को ठीक बीच में रखने से वास्तव में वह दूरी अधिकतम हो जाती है जो बल को साइड फ्रेम्स तक पहुँचने के लिए स्टील बीम्स के भीतर तय करनी पड़ती है। आपने हाइड्रॉलिक सिलिंडरों को सफलतापूर्वक संतुलित कर दिया है, लेकिन साथ ही आपने ऊपरी और निचले बेड के केंद्र पर अधिकतम संभव बेंडिंग मोमेंट भी डाल दिया है।
सस्पेंशन ब्रिज के बारे में फिर सोचें। साइड फ्रेम कंक्रीट के टॉवर हैं, और रैम तथा बेड पानी के ऊपर फैला हुआ स्टील डेक हैं। जब आप असंभव रूप से भारी ट्रक को ठीक बीच में खड़ा करते हैं, तो टॉवर ढहते नहीं हैं। इसके बजाय, डेक बीच में झुक जाता है।
प्रेस ब्रेक में इस झुकाव को डिफ्लेक्शन कहा जाता है। जब टनेज किसी छोटे, केंद्रित पार्ट पर बढ़ता है, तो रैम का केंद्र ऊपर की ओर मुड़ता है, और बेड का केंद्र नीचे की ओर मुड़ता है। मशीन में थोड़ी मात्रा में इलास्टिक डिफ्लेक्शन इंजीनियर किया गया होता है; पेडल छोड़ने पर स्टील फिर से सपाट हो जाता है। लेकिन यदि केंद्रित लोड को बहुत आगे तक धकेला जाए, तो स्टील यील्ड कर जाता है और उसमें स्थायी मोड़ आ जाता है। उस मशीन पर आप फिर कभी सीधा, लंबा पार्ट नहीं मोड़ पाएंगे। बेड को स्थायी रूप से स्प्रिंग होने से बचाने के लिए, आपको एक ठोस गणितीय सीमा चाहिए जो आपको ठीक-ठीक बताए कि कोई पार्ट आपकी विशिष्ट मशीन के लिए कब बहुत छोटा और बहुत मोटा है।
मान लें कि आप एक 200-टन मशीन के पास जाते हैं, जिसमें साइड फ्रेमों के बीच ठीक 10 फुट खुली जगह है। यदि आप मान लेते हैं कि 200-टन रेटिंग पूरे बेड पर समान रूप से लागू होती है, तो आप उपकरण को नष्ट करने की तैयारी कर रहे हैं। नेमप्लेट टनेज अधिकतम हाइड्रॉलिक क्षमता है, संरचनात्मक गारंटी नहीं। यह जानने के लिए कि आपकी मशीन का स्टील ढांचा स्थायी डिफ्लेक्शन के बिना वास्तव में कितना सह सकता है, आपको मार्केटिंग वाले नंबर हटाकर उसके केंद्रित लोड की सीमा की गणना करनी होगी।
क्योंकि साइड फ्रेमों के बाहर निकला हुआ बेड प्राथमिक बेंडिंग लोड को अवशोषित करने में कोई भूमिका नहीं निभाता, आपकी गणना संरचनात्मक स्पैन से शुरू होनी चाहिए। एक टेप माप लें और दो मुख्य ऊर्ध्वाधर फ्रेमों के अंदरूनी चेहरों के बीच की दूरी निकालें।
यदि आप फ्रेमों के बीच 10 फुट (120 इंच) मापते हैं, तो वही आपका कार्यकारी स्पैन है। दोनों ओर बाहर निकला बेड का अतिरिक्त एक फुट मशीन के सुरक्षित रहने के लिए अप्रासंगिक है। हर वह गणना जो यह तय करती है कि कोई भारी प्लेट आपके बेड को स्थायी रूप से मोड़ देगी या नहीं, पूरी तरह इसी अंदरूनी आयाम पर निर्भर करती है।
मशीन निर्माता रैम और बेड को पूर्ण रेटेड टनेज संभालने के लिए केवल तब डिज़ाइन करते हैं जब बल इतना फैलाया गया हो कि केंद्र यील्ड न करे। उद्योग में इंजीनियरिंग मानक यह निर्धारित करता है कि यह फैलाव साइड फ्रेमों के बीच की दूरी के लगभग 60% को कवर करना चाहिए।
यदि आपका साइड-फ्रेम स्पैन 10 फुट है, तो उसका 60% 6 फुट होता है। इसका मतलब है कि आपकी मशीन अपने पूरे 200 टन को सुरक्षित रूप से केवल तब अवशोषित कर सकती है जब जिस पार्ट को आप मोड़ रहे हैं वह कम से कम 6 फुट लंबा हो। पार्ट को घटाकर 5 फुट कर दें, और बल बेड के केंद्र के लिए अधिकतम हाइड्रॉलिक दबाव संभालने के लिहाज़ से बहुत अधिक केंद्रित हो जाता है। जैसे-जैसे पार्ट उस महत्वपूर्ण 60% सीमा से छोटा होता जाता है, मशीन की संरचनात्मक क्षमता रैखिक रूप से घटती है।
इसे शॉप फ्लोर पर उपयोगी बनाने के लिए आपको एक पक्का नंबर चाहिए: प्रति फुट अधिकतम सुरक्षित टन। सूत्र सीधा है। अपने साइड-फ्रेम स्पैन को फुट में लें और न्यूनतम पूर्ण-टननेज लंबाई निकालने के लिए उसे 0.60 से गुणा करें। हमारे 10-फुट स्पैन के लिए, इससे 6 फुट मिलता है।
अब, अपनी मशीन की कुल रेटेड टननेज को उस संख्या से भाग दें। 200 टन को 6 फुट से भाग देने पर 33.3 टन प्रति फुट मिलता है। यही आपकी मशीन की संरचनात्मक गति-सीमा है। इससे फर्क नहीं पड़ता कि हाइड्रॉलिक सिलेंडर 200 टन बल पैदा कर सकते हैं; बेड और रैम का भौतिक स्टील आपके उपयोग किए गए टूलिंग के हर फुट के लिए केवल 33.3 टन का ही सुरक्षित रूप से प्रतिरोध कर सकता है।
पेडल दबाने से पहले उस सीमा को वास्तविक स्थिति पर लागू करें। यदि आपको मोटी प्लेट के 2-फुट टुकड़े को बेंड करना है, तो अपनी सुरक्षित सीमा (33.3 टन प्रति फुट) को वास्तविक लोडेड लंबाई (2 फुट) से गुणा करें। उस विशेष सेटअप के लिए आपका अधिकतम सुरक्षित बल 66.6 टन है।
यदि बेंड के लिए 100 टन चाहिए, तो हाइड्रॉलिक्स उसे आसानी से दे देंगे, लेकिन बेड स्थायी रूप से झुक जाएगा। नियम पूर्ण है: अपने सुरक्षित टन प्रति फुट को बेंड की लंबाई से गुणा करें। यदि पार्ट 8 फुट लंबा है, तो 33.3 गुणा 8 = 266.4 टन होता है—लेकिन आप स्वाभाविक रूप से मशीन की 200 टन की निरपेक्ष हाइड्रॉलिक अधिकतम सीमा से सीमित हैं। अब आपको ठीक-ठीक पता है कि बेड को स्थायी रूप से मोड़े बिना मशीन भौतिक रूप से कितना सह सकती है।
मान लें कि आप रैक से 1/4-इंच माइल्ड स्टील का एक टुकड़ा निकालते हैं। केवल उसके भारी लगने के आधार पर आप यह अनुमान नहीं लगा सकते कि उसे बेंड करने के लिए कितना बल चाहिए। आपको टननेज चार्ट या डिजिटल प्रेस-ब्रेक कैलकुलेटर देखना होगा। ये उपकरण पाँच सख्त चर के आधार पर मांग की गणना करते हैं: सामग्री की तन्य शक्ति, सामग्री की मोटाई, V-डाई ओपनिंग की चौड़ाई, बेंड की लंबाई और फॉर्मिंग विधि।
एक चर बदलते ही आवश्यक बल बहुत अधिक बदल सकता है। मानक 2-इंच V-डाई पर 1/4-इंच माइल्ड स्टील को एयर बेंड करने के लिए लगभग 15.3 टन प्रति फुट बल चाहिए। यदि आप अंदरूनी रेडियस को अधिक छोटा पाने के लिए उस V-डाई को 1.5 इंच तक संकरा करते हैं, तो लीवरेज घट जाता है और टननेज की मांग तेजी से बढ़ती है। यदि आप एयर बेंडिंग से बॉटमिंग पर स्विच करते हैं—जहाँ पंच सामग्री को डाई के फेस के विरुद्ध पूरी तरह दबा देता है—तो आवश्यक टननेज आसानी से तीन गुना हो सकती है। चार्ट से कोई नंबर लेने से पहले आपको अपनी सटीक टूलिंग और विधि तय करनी होगी।
टननेज चार्ट और सॉफ्टवेयर कैलकुलेटर एक सार्वभौमिक भाषा में जानकारी नहीं देते। वॉल चार्ट आमतौर पर आवश्यक बल को टन प्रति फुट में देता है। CNC कंट्रोलर आपके विशिष्ट पार्ट की लंबाई के लिए कुल टननेज आउटपुट कर सकता है। अपने सेटअप का सुरक्षित मूल्यांकन करने के लिए, आपको गणना को सामान्यीकृत करना होगा ताकि दोनों संख्याएँ आपके सामने हों; इसी चरण में ADH Machine Tool जैसे 100% CNC-आधारित बेंडिंग समाधान, जैसे CNC प्रेस ब्रेक, वास्तविक पार्ट लंबाई, टूलिंग और मशीन क्षमता को साथ देखकर निर्णय लेने में अधिक व्यावहारिक संदर्भ देते हैं।
यदि आपका चार्ट कहता है कि बेंड के लिए 15.3 टन प्रति फुट चाहिए और आपका पार्ट 2 फुट लंबा है, तो दोनों को गुणा करें। आपकी कुल बेंड मांग 30.6 टन है। इसके विपरीत, यदि कोई कैलकुलेटर बताता है कि 6-इंच लंबा ब्रैकेट बेंड करने के लिए कुल 20 टन चाहिए, तो आपको केंद्रित लोड निकालना होगा। उस 20 टन को 0.5 फुट से भाग दें। परिणाम बहुत बड़ा 40 टन प्रति फुट है। आप इस रूपांतरण को छोड़ नहीं सकते। मशीन की संरचनात्मक सीमा जाँचने के लिए आपको टन-प्रति-फुट संख्या चाहिए, और यह सुनिश्चित करने के लिए कुल टननेज चाहिए कि आप हाइड्रॉलिक सिलेंडरों को उनकी अधिकतम सीमा तक न पहुँचा दें।
अब आप अपनी गणना की गई मांग को अपनी मशीन की भौतिक बाधाओं के सामने रखते हैं। 6-इंच ब्रैकेट वाले उदाहरण से 40 टन प्रति फुट की मांग लें। पहले जिस 10-फुट स्पैन वाली 200-टन मशीन का हमने मूल्यांकन किया था, उसे याद करें, जिसकी संरचनात्मक सीमा 33.3 टन प्रति फुट थी। यदि आप उस ब्रैकेट को मोड़ने की कोशिश करते हैं, तो बेड स्थायी रूप से झुक जाएगा। 20 टन का कुल लोड मशीन की हाइड्रोलिक क्षमता का मुश्किल से 10% है, लेकिन केंद्रित बल डेक को नष्ट कर देता है।
मशीन इस समीकरण का केवल आधा हिस्सा है। हर पंच और डाई की एक अधिकतम सुरक्षित कार्य-लोड सीमा होती है, जो आमतौर पर सीधे स्टील पर स्टैम्प की जाती है या निर्माता के कैटलॉग में दी होती है। यदि आपकी चुनी हुई V-डाई 28 टन प्रति फुट के लिए रेटेड है, तो 40 टन प्रति फुट का लोड लगाने से डाई के बीच से फटने की संभावना है, जिससे कठोर स्टील के टुकड़े शॉप फ्लोर पर फैल सकते हैं। बेंड तभी सुरक्षित है जब मांग मशीन की संरचनात्मक सीमा और टूलिंग की अधिकतम रेटिंग, दोनों से पर्याप्त रूप से नीचे हो।
हेवी फैब्रिकेशन में, “लगभग ठीक” वह वाक्यांश है जो अक्सर एक तेज धमाके से ठीक पहले बोला जाता है। यदि आपकी गणना की गई मांग 32 टन प्रति फुट है और आपकी मशीन की सीमा 33.3 टन प्रति फुट है, तो इसका मतलब यह नहीं है कि आपको आगे बढ़ने की अनुमति है।
शीट मेटल पूरी तरह एकसमान नहीं होता। 1/4-इंच स्टील की शीट मिल से थोड़ी अधिक मोटी निकल सकती है, या उस विशेष बैच में अलग कार्बन सामग्री के कारण उसकी तन्य शक्ति बढ़ सकती है। ये सामान्य बदलाव आपके वास्तविक टनेज को सैद्धांतिक चार्ट मान से आसानी से 10% से 15% अधिक कर सकते हैं। जब आपकी गणना मशीन या टूलिंग सीमाओं के उस 10% त्रुटि-मार्जिन के भीतर पहुंचने लगे, तो सेटअप को सख्त नो-गो मानें। ऑपरेशन रोक दें। आवश्यक टनेज घटाने के लिए अधिक चौड़ी V-डाई खोजें, या टूलिंग निर्माता से संपर्क करके सत्यापित करें कि किसी विशिष्ट सेटअप में इंजीनियर्ड सेफ्टी फैक्टर है या नहीं। नियम तय हो जाने और सीमाएँ परिभाषित हो जाने के बाद, इस प्रक्रिया पर भरोसा करने का एकमात्र तरीका वास्तविक पार्ट पर शुरू से अंत तक पूरी गणना चलाना है।
कल्पना करें कि एक ऑपरेटर मोटी स्टील प्लेट का 1-फुट टुकड़ा लेकर प्रेस ब्रेक के पास आता है। टनेज चार्ट बताता है कि इस विशिष्ट बेंड के लिए 120 टन बल चाहिए। ऑपरेटर मशीन की नेमप्लेट देखता है, उस पर “200 Tons” लिखा पाता है, और मान लेता है कि उसके पास 80 टन क्षमता अतिरिक्त है। वह पार्ट को बीच में रखता है, पैडल दबाता है, और बेड को स्थायी रूप से स्प्रिंग कर देता है। यह ठीक-ठीक समझने के लिए कि 120-टन का बेंड 200-टन मशीन को कैसे नुकसान पहुँचाता है, हमें भौतिक संरचना की गणना करनी होगी।
कच्चे आयामों से शुरू करें। इस परिदृश्य में मशीन 200 टन हाइड्रोलिक बल देने के लिए रेटेड है। लेकिन उसे सहारा देने वाली संरचनात्मक ज्यामिति को जाने बिना हाइड्रोलिक शक्ति बेकार है। इस ब्रेक पर, साइड फ्रेमों—वे भारी ऊर्ध्वाधर स्टील प्लेटें जो बेड और रैम को साथ पकड़े रखती हैं—के बीच की दूरी ठीक 10 फीट है। उन साइड फ्रेमों को सस्पेंशन ब्रिज के कंक्रीट टावरों की तरह और बेड को उनके बीच फैले डेक की तरह समझें। 200-टन रेटिंग वह कुल भार है जिसे डेक सह सकता है, बशर्ते वाहन पूरे पुल पर बंपर-से-बंपर खड़े हों।
आप पुल के बीच में पूरा भार नहीं रख सकते। प्रेस ब्रेक निर्माता अपनी मशीनों को पूरा टन भार संभालने के लिए केवल तब डिज़ाइन करते हैं जब लोड साइड फ्रेमों के बीच की दूरी के कम से कम 60% हिस्से में वितरित हो। पहले यही आधार रेखा निकालें। 10-फुट स्पैन लें और उसे 60% से गुणा करें, जिससे 6 फीट मिलता है। इसका मतलब है कि पूरे 200 टन को सुरक्षित रूप से उपयोग करने के लिए आपका पार्ट कम से कम 6 फीट लंबा होना चाहिए। 200-टन अधिकतम को उस 6-फुट न्यूनतम वितरण लंबाई से विभाजित करें। परिणाम लगभग 33.3 टन प्रति फुट है। यही संख्या आपकी पूर्ण संरचनात्मक गति सीमा है।
लंबाई ही टिके रहने का निर्धारण करती है। यदि आप 6-फुट की धातु शीट मोड़ रहे हैं जिसे 33 टन प्रति फुट की आवश्यकता है, तो कुल मांग 198 टन है। मशीन उस पार्ट को दिन भर मोड़ती रहेगी, क्योंकि बल रैम पर समान रूप से दबता है और तनाव को बाहर की ओर साइड फ्रेमों तक स्थानांतरित करता है। पार्ट को घटाकर 1 फुट कर दें, और भौतिकी पूरी तरह बदल जाती है। अब आपके पास लोड फैलाने के लिए 6 फीट सामग्री नहीं है। आपके पास केवल 1 फुट है। इसलिए उस 1-फुट पार्ट के लिए आपकी अधिकतम सुरक्षित क्षमता केवल 33.3 टन है। सिलिंडरों में मौजूद बाकी 166.7 टन हाइड्रॉलिक शक्ति संरचनात्मक रूप से उपलब्ध नहीं है।
अब 1-फुट प्लेट वाले हमारे ऑपरेटर पर लौटें, जिसे 120 टन बल की आवश्यकता है। मशीन की हाइड्रॉलिक्स आसानी से 120 टन पैदा कर देगी। लेकिन 120 टन को 12-इंच की जगह में केंद्रित करना बेड के केंद्र को 33.3 टन प्रति फुट की उसकी संरचनात्मक सीमा से लगभग चार गुना भार सहने पर मजबूर करता है। साइड फ्रेम झुकेंगे नहीं, लेकिन बेड का असमर्थित केंद्र इस भारी बिंदु-भार के नीचे नीचे की ओर मुड़ जाएगा। स्टील अपनी लोचदार सीमा से आगे खिंचता है और स्थायी सेट ले लेता है। उस दिन के बाद से, आप जो भी लंबा पार्ट मोड़ेंगे वह नाव के आकार का निकलेगा, सिरों पर कोण अधिक तंग और बीच में अधिक खुला होगा। मशीन इसलिए विफल नहीं हुई कि उसमें शक्ति की कमी थी; वह इसलिए विफल हुई क्योंकि ऑपरेटर ने हाइड्रॉलिक क्षमता को संरचनात्मक सीमाओं के साथ भ्रमित कर दिया।
आपने आँकड़े निकाल लिए। उस छोटे, मोटे ब्रैकेट के लिए आवश्यक टन भार आपकी मशीन की संरचनात्मक सीमा से अधिक है। पैडल पर पैर न रखें। यह देखने के लिए हाइड्रॉलिक्स को धीरे-धीरे न चलाएँ कि मशीन के कराहने से पहले धातु झुकती है या नहीं। स्टील को आपके उत्पादन शेड्यूल से कोई फर्क नहीं पड़ता, और स्थायी रूप से स्प्रंग बेड भौतिकी सीखने का बहुत महँगा तरीका है। जब गणित मना करे, तो आपको गणित बदलना होगा। इस स्थिति से निकलने के आपके पास चार तरीके हैं, और उनमें से कोई भी आँख बंद करके उम्मीद लगाने वाला नहीं है।
ओवरलोडेड सेटअप को ठीक करने का सबसे तेज़ तरीका मांग कम करना है। आपका पहला कदम हमेशा डाई होता है। बड़े V-डाई ओपनिंग पर स्विच करें। डाई की चौड़ाई बढ़ाने से धातु को मोड़ने के लिए आवश्यक बल बहुत कम हो जाता है, हालांकि इससे पार्ट पर बड़ा अंदरूनी बेंड रेडियस रह जाएगा। यदि आप बॉटमिंग या कॉइनिंग कर रहे हैं, तो रुक जाएँ। एयर बेंडिंग पर स्विच करें। बॉटमिंग टन भार की आवश्यकता को कई गुना बढ़ा देती है; एयर बेंडिंग उसे न्यूनतम स्तर पर रखती है।
यदि टूलिंग में बदलाव के बाद भी आप सीमा से बाहर हैं, तो आपको प्रिंट को देखना होगा। नरम सामग्री या पतले गेज के उपयोग के बारे में इंजीनियरिंग से बात करें। यदि पार्ट डिज़ाइन मोटी प्लेट पर तंग रेडियस की मांग करता है, तो प्रिंट स्वयं मशीन को नुकसान पहुँचाने वाला है।
यह एक ऐसी गलत धारणा है जिसने अनगिनत प्रेस ब्रेक खराब किए हैं: छोटे पार्ट को मोड़ने के लिए लंबे टूलिंग पीस का उपयोग करना। ऑपरेटर अक्सर सोचते हैं कि छह इंच की प्लेट मोड़ने के लिए मशीन में तीन फुट का पंच और डाई लगाने से बल अपने-आप बेड के तीन फुट हिस्से में फैल जाएगा। ऐसा नहीं होगा। लोड केवल वहीं मौजूद होता है जहाँ धातु टूलिंग के विरुद्ध प्रतिरोध करती है।
सस्पेंशन ब्रिज के बिल्कुल बीच में खड़े भारी ट्रक के बारे में सोचिए।
ट्रक के टायर चौड़े करने से यह तथ्य नहीं बदलता कि सारा वजन डेक पर एक ही जगह पर है। टूलिंग बल को पार्ट के ठीक नीचे सीधे बेड में स्थानांतरित करती है। यदि पार्ट छह इंच लंबा है, तो आपका लोड भी छह इंच लंबा है, चाहे आप रैम में कितना भी स्टील क्लैम्प करें।
कभी-कभी कोई ऑपरेटर लंबे, भारी बेंड को कई छोटे हिट में बाँटकर सिस्टम को चकमा देने की कोशिश करेगा, जैसे किसी रेडियस को बम्प-बेंड करना। इससे हर स्ट्रोक के लिए आवश्यक कुल हाइड्रोलिक टनेज घट जाता है। लेकिन देखें कि संरचनात्मक गणना में क्या होता है। हर हिट के संपर्क क्षेत्र को छोटा करके, आप वितरण लंबाई को घटा रहे होते हैं। आप कुल बल को 150 टन से 80 टन तक घटा सकते हैं, लेकिन यदि आप उन 80 टन को बेड के बहुत छोटे हिस्से में केंद्रित कर देते हैं, तो आपका टन-प्रति-फुट अनुपात बहुत तेजी से बढ़ जाता है। आप एक हाइड्रोलिक समस्या हल करते हैं, लेकिन बदले में एक संरचनात्मक संकट पैदा कर देते हैं। ऐसे लंबे और भारी कामों में, काम को जबरन छोटे हिट में बाँटने के बजाय टैंडम प्रेस ब्रेक जैसे समाधान पर विचार करना अधिक सुरक्षित अगला कदम हो सकता है; ADH Machine Tool का व्यापक बिक्री और सेवा नेटवर्क ऐसी मशीन के चयन और लागू करने में व्यावहारिक सहायता देता है।
जब V-डाई अपनी सीमा पर पहुँच चुकी हो, प्रिंट बदला नहीं जा सकता हो, और लोड बहुत अधिक केंद्रित बना रहे, तो आप अंतिम सीमा पर पहुँच चुके हैं। यह काम इस ब्रेक के लिए उपयुक्त नहीं है। सेटअप को ऐसी मशीन पर ले जाएँ जिसकी टनेज रेटिंग अधिक हो और जिसका बेड मोटा तथा गहरा हो, जिसे बड़े पॉइंट लोड सहने के लिए डिज़ाइन किया गया हो; ऐसे मामलों में लार्ज प्रेस ब्रेक जैसे अधिक क्षमता वाले विकल्प काम को सुरक्षित सीमा में रखने में मदद कर सकते हैं। यदि आपके पास बड़ा ब्रेक नहीं है, तो ऐसे विशेष हेवी-ड्यूटी टूलिंग ब्लॉक पर विचार करें जो लोड को बेड के अधिक चौड़े हिस्से पर फैलाने के लिए बनाए गए हों, हालांकि इनके लिए कड़ी इंजीनियरिंग स्वीकृति आवश्यक होती है। यदि इनमें से कोई विकल्प उपलब्ध नहीं है, तो पार्ट को पैलेट पर रखें और आउटसोर्स करें। एक काम पर थोड़ा मार्जिन खोना तकलीफदेह है, लेकिन रैम को मोड़ देने के कारण नया प्रेस ब्रेक खरीदना घातक है।
अब आप भौतिकी समझते हैं, और आप जानते हैं कि भौतिक जुगाड़ काम नहीं करते। अंतिम कदम है इसे सिद्धांत के दायरे से निकालकर अपनी दैनिक शॉप दिनचर्या में शामिल करना। यदि आप फर्श पर टनेज गणना को केवल अंदाजे पर छोड़ देते हैं, तो अंततः कोई गलत अनुमान लगाएगा और बेड को स्थायी रूप से विकृत कर देगा।
खाली जॉब ट्रैवलर एक लोडेड गन जैसा है। यदि सेटअप शीट में केवल “Brake #4 का उपयोग करें” लिखा है, तो यह ऑपरेटर को यह मान लेने के लिए प्रेरित करता है कि मशीन की कुल क्षमता ही एकमात्र महत्वपूर्ण सीमा है। एक त्रुटिरहित प्रणाली बनाने के लिए, हर मोटी-प्लेट जॉब के कागजात पर सीधे तीन विशिष्ट माप लिखें। पहला, साइड-फ्रेम स्पैन लिखें—सिलेंडरों के बीच की वास्तविक दूरी, न कि बेड की कुल लंबाई। दूसरा, उस स्पैन के आधार पर मशीन की गणना की गई टन-प्रति-फुट सीमा लिखें। तीसरा, उनके सामने रखे पार्ट के लिए विशिष्ट बेंड मांग दर्ज करें। जब ये तीन संख्याएँ तकनीशियन के सामने स्पष्ट रूप से होती हैं, तो गणना अब अदृश्य नहीं रहती। लेकिन तब क्या होता है जब मशीन में ऐसी विशेषताएँ हों जिन्हें साधारण टन-प्रति-फुट गणना पकड़ नहीं पाती?
बुनियादी टन-प्रति-फुट की गणना आपको सबसे बड़ी मुसीबतों से बचाए रखती है, लेकिन अंतिम अधिकार मशीन के मैनुअल के पास होता है। कई निर्माता विशिष्ट केंद्रित-लोड चार्ट प्रकाशित करते हैं, जो मानक 60-प्रतिशत स्पैन नियम से भी अधिक सख्त होते हैं। नया काम फ्लोर पर आने से पहले उन मैनुअलों को अच्छी तरह देखें। ऑफ-सेंटर लोडिंग सीमाएँ खोजें; यदि आप बेड पर कई डाइयों के साथ स्टेज्ड सेटअप चला रहे हैं, तो बहुत बाईं ओर का भारी पंच, ठीक केंद्र में लगने वाले हिट की तुलना में रैम को अलग तरह से टॉर्क देगा। टूलिंग क्षमता भी सत्यापित करें, क्योंकि हेवी-ड्यूटी ब्रेक हाइड्रॉलिक्स पर जरा भी दबाव आए बिना ही स्टैंडर्ड-ड्यूटी पंच को आसानी से तोड़ सकता है। जब आप ये सभी संभावित बाधाएँ इकट्ठी कर लेते हैं, तो आप कैसे तय करते हैं कि वास्तव में सेटअप को कौन-सी सीमा नियंत्रित करती है?
ऐसे सेटअप में निर्णय को तेज़ और सुरक्षित रखने के लिए मशीन मैनुअल, लोड चार्ट, टूलिंग रेटिंग और प्रक्रिया सीमाओं को एक जगह रखना उपयोगी होता है। यदि आपको तुलना और रिकॉर्ड के लिए ठोस सामग्री चाहिए, तो संबंधित तकनीकी दस्तावेज़ या उत्पाद सामग्री यहाँ से डाउनलोड करें और उसे अपनी प्री-प्रोडक्शन जाँच के साथ मिलाएँ।
शीट मेटल फैब्रिकेशन में, सबसे कमजोर कड़ी ही अधिकतम सुरक्षित लोड तय करती है। आपके पास 50 टन प्रति फुट के लिए रेटेड मशीन हो सकती है, लेकिन यदि आपकी V-डाई केवल 30 टन प्रति फुट के लिए रेटेड है, तो आपकी कठोर सीमा 30 है। शॉप फ्लोर के लिए एक द्विआधारी नियम स्थापित करें: यदि गणना की गई बेंड मांग मशीन, टूलिंग, या निर्माता के लोड चार्ट की सबसे कम पुष्टि की गई सीमा से अधिक हो जाती है, तो सेटअप तुरंत रुक जाता है। इसमें कोई धुंधला क्षेत्र नहीं है, पैडल को हल्का दबाकर चलाने की कोई गुंजाइश नहीं है, और यह देखने के लिए कि यह काम करता है या नहीं, “बस एक बार आजमाने” की भी कोई जगह नहीं है। यह कठोर रोक ऑपरेटर को पीछे हटने और डाई की चौड़ाई बदलने, सामग्री बदलने, या काम को बड़े ब्रेक पर ले जाने के लिए इंजीनियरिंग को शामिल करने के लिए मजबूर करती है।
यदि ऐसी गो/नो-गो सीमा पर मशीन, टूलिंग या लोड-चार्ट की पुष्टि चाहिए, तो ADH Machine Tool से संपर्क करें और अपने बेंडिंग सेटअप, टन प्रति फुट मांग और आपूर्ति/सेवा समर्थन पर चर्चा करें; 100 से अधिक देशों और क्षेत्रों में उपस्थिति होने से supplier evaluation के दौरान तकनीकी और सेवा-सम्बंधी सवालों को स्पष्ट करना आसान हो जाता है।
हमने 200-टन प्रेस ब्रेक को देखकर शुरुआत की और मान लिया कि यह जहाँ भी हम चाहें, 200 टन दे सकता है। यही भ्रम रैम को मोड़ता है और उपकरण को खराब करता है। कुल टन क्षमता एक मार्केटिंग संख्या है—यह वही आंकड़ा है जिसका उपयोग सेल्समैन ने मशीन को फ्रंट ऑफिस में बेचने के लिए किया। टन प्रति फुट वह इंजीनियरिंग वास्तविकता है जिसका उपयोग आप फ्लोर पर उस निवेश की सुरक्षा के लिए करते हैं। जब आप मशीन के किनारे लगे बड़े स्टिकर को देखना बंद करके अपनी टूलिंग के नीचे मौजूद स्टील की संरचनात्मक सीमाओं को देखना शुरू करते हैं, तो आप अनुमान लगाना बंद कर देते हैं। अब आपके पास किसी भी छोटे, मोटे ब्रैकेट को देखकर यह ठीक-ठीक जानने का ढांचा है कि वह आपकी मशीन में होना चाहिए या किसी और की मशीन पर।
