प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

कल्पना कीजिए कि आप धातु की एक शीट पर एक बेहतरीन मोड़ हासिल करने की कोशिश कर रहे हैं, लेकिन आपका प्रेस ब्रेक अपेक्षित प्रदर्शन नहीं कर रहा है। इसका कारण क्या हो सकता है? इसका उत्तर अक्सर प्रेस ब्रेक शब्दावली के सूक्ष्मताओं में होता है—विशेष रूप से डे लाइट, क्राउनिंग, और पैरेललिज्म। ये तकनीकी शब्द धातु कार्य की दुनिया में महत्वपूर्ण होते हैं, जहां सटीकता अत्यंत महत्वपूर्ण होती है। यह समझना कि डे लाइट आपके प्रेस ब्रेक की क्षमता और लचीलापन कैसे प्रभावित करता है, या कैसे क्राउनिंग समान मोड़ों को सुनिश्चित करता है, आपके संचालन को काफी सुधार सकता है। समान रूप से महत्वपूर्ण है पैरेललिज्म को बनाए रखना ताकि गलत संरेखण को रोका जा सके और लगातार परिणाम सुनिश्चित किए जा सकें। इन आवश्यक अवधारणाओं में गहराई से डूबें और इस व्यापक गाइड में प्रेस ब्रेक संचालन को मास्टर करने के रहस्य उजागर करें। अपनी धातु कार्य कौशल को ऊंचा करने के लिए तैयार हैं? आइए डे लाइट, क्राउनिंग, और पैरेललिज्म की जटिलताओं का एक साथ अन्वेषण करें।
प्रेस ब्रेक धातु निर्माण में आवश्यक उपकरण हैं, मुख्य रूप से शीट धातु को विशिष्ट कोणों और आकारों में मोड़ने के लिए उपयोग किए जाते हैं। वे विभिन्न उद्योगों में जटिल भागों और घटकों को बनाने के लिए महत्वपूर्ण हैं, जिनमें ऑटोमोटिव, एयरोस्पेस, निर्माण और उपकरण निर्माण शामिल हैं। उच्च पुनरावृत्ति के साथ सटीक मोड़ों को प्राप्त करने की क्षमता प्रेस ब्रेक को लगातार, उच्च गुणवत्ता वाले धातु भागों का उत्पादन करने के लिए अपरिहार्य बनाती है।
प्रेस ब्रेक का एक मुख्य कार्य शीट मेटल बेंडिंग है। इस प्रक्रिया में शीट धातु के एक टुकड़े को एक पंच और एक डाई के बीच क्लैंप करना शामिल है, फिर धातु को वांछित कोण पर मोड़ने के लिए पंच पर बल लागू करना शामिल है। बेंडिंग प्रक्रिया विभिन्न आकारों का उत्पादन कर सकती है, जिनमें वी-बेंड, यू-बेंड, और जटिल मल्टी-बेंड प्रोफाइल शामिल हैं।
एयर बेंडिंग में शीट धातु को डाई में दबाया जाता है बिना इसे नीचे तक मजबूर किए। यह विधि एक ही उपकरण का उपयोग करके विभिन्न बेंड कोणों की अनुमति देती है। यह लचीला है और बॉटम बेंडिंग की तुलना में कम बल की आवश्यकता होती है, लेकिन यह कम सटीक बेंड कर सकता है।
बॉटम बेंडिंग, या बॉटमिंग, शीट धातु को तब तक दबाता है जब तक कि यह डाई के तल को छू न ले। हालांकि इसमें एयर बेंडिंग से अधिक बल की आवश्यकता होती है, यह बेंड कोण में अधिक सटीकता और स्थिरता प्रदान करता है। इसे अक्सर तब उपयोग किया जाता है जब कड़े सहनशीलता की आवश्यकता होती है।
कॉइनिंग एक सटीक बेंडिंग विधि है जिसमें पंच और डाई पर्याप्त बल का उपयोग करते हैं ताकि शीट धातु को डाई के रूप में बिल्कुल आकार दिया जा सके। यह तकनीक उच्चतम स्तर की सटीकता और पुनरावृत्ति प्रदान करती है, लेकिन इसमें पर्याप्त बल की आवश्यकता होती है और उपकरण के पहनने में वृद्धि हो सकती है।
कई भागों में लगातार, उच्च गुणवत्ता वाले बेंड की आवश्यकता के कारण प्रेस ब्रेक संचालन में सटीकता अत्यधिक महत्वपूर्ण है। प्रेस ब्रेक प्रदर्शन को समझने और अनुकूलित करने के लिए कई प्रमुख शब्द महत्वपूर्ण हैं:
इन अवधारणाओं में महारत हासिल करना और प्रेस ब्रेक के संचालन पर सटीक नियंत्रण बनाए रखना उच्च गुणवत्ता, विश्वसनीय धातु घटकों का उत्पादन करने के लिए आवश्यक है।
डे लाइट, जिसे ओपनिंग हाइट भी कहा जाता है, प्रेस ब्रेक के ऊपरी बीम (राम) और निचले बीम (वर्कटेबल) के बीच का ऊर्ध्व स्थान होता है जब राम पूरी तरह से वापस आ जाता है। यह माप महत्वपूर्ण है क्योंकि यह वर्कपीस लोडिंग और अनलोडिंग के लिए अधिकतम निकासी को निर्धारित करता है, जो मशीन द्वारा समायोजित किए जा सकने वाले भागों के सबसे बड़े आकार को परिभाषित करता है।
डे लाइट विभिन्न वर्कपीस आकारों और उपकरण को समायोजित करने में महत्वपूर्ण भूमिका निभाता है। यह उस वर्कपीस की अधिकतम ऊंचाई को निर्धारित करता है जो प्रेस ब्रेक में फिट हो सकता है, जैसे गहरे यू-आकार के प्रोफाइल या बॉक्स-आकार के भाग जिन्हें ऊपरी पंच को नीचे उतरने और बिना अवरोध के हटाने के लिए पर्याप्त डे लाइट की आवश्यकता होती है। इसके अतिरिक्त, डे लाइट में उपकरणों की ऊंचाई भी शामिल होनी चाहिए, जैसे ऊपरी पंच, निचला डाई, और कोई भी क्लैंप या होल्डर। यह सुनिश्चित करता है कि सभी घटक और वर्कपीस उपलब्ध स्थान के भीतर फिट हों।
अधिक डे लाइट से बहुमुखी प्रतिभा बढ़ती है, जिससे प्रेस ब्रेक विभिन्न प्रकार की सामग्री और जटिल बेंड को संभाल सकता है। अपर्याप्त डे लाइट उन बेंड और प्रोफाइल के प्रकार और आकार को सीमित कर देती है जिन्हें बनाया जा सकता है, जिससे मशीन की क्षमताओं पर प्रतिबंध लग जाता है। पर्याप्त डे लाइट मैन्युअल या स्वचालित भागों के लोडिंग और हटाने को भी आसान बनाता है, जिससे संचालन के दौरान उत्पादकता और सुरक्षा बढ़ती है।
डे लाइट निम्नलिखित सूत्र का उपयोग करके गणना की जा सकती है:
यह गणना सुनिश्चित करती है कि सभी घटक उपलब्ध स्थान के भीतर फिट हों जब राम पूरी तरह से वापस आ जाता है, जिससे संचालन योजना के लिए सटीक माप प्राप्त होते हैं।
हालांकि क्राउनिंग और पैरेललिज्म सीधे डे लाइट को प्रभावित नहीं करते हैं, वे बेंड की गुणवत्ता और स्थिरता को बनाए रखने के लिए महत्वपूर्ण हैं। क्राउनिंग में प्रेस ब्रेक बेड या राम पर एक हल्का ऊपर की ओर वक्र शामिल होता है जिससे बेंडिंग के दौरान विक्षेपण का मुकाबला किया जा सके, जिससे बीम का पैरेललिज्म सुनिश्चित हो सके। पैरेललिज्म समान बेंड कोणों और असमान विकृतियों को रोकने के लिए आवश्यक है।
प्रेस ब्रेक चुनते समय, लोग अक्सर टन भार और कार्यक्षेत्र की लंबाई पर ध्यान केंद्रित करते हैं, डे लाइट के महत्व को नजरअंदाज कर देते हैं। डे लाइट की अनदेखी करने से परिचालन बाधाएं उत्पन्न हो सकती हैं, जैसे गहरे प्रोफाइल वाले वर्कपीस को बनाना या हटाना कठिन हो सकता है। बड़े डे लाइट की आवश्यकताएं लंबी राम स्ट्रोक या समायोज्य उपकरण ऊंचाई वाली मशीनों की आवश्यकता कर सकती हैं। निर्माता आमतौर पर सामान्य वर्कपीस को समायोजित करने के लिए डे लाइट डिजाइन करते हैं, लेकिन विशेष अनुप्रयोगों का सावधानीपूर्वक विश्लेषण किया जाना चाहिए। वर्कपीस आयामों, उपकरण को समायोजित करने और परिचालन लचीलापन सुनिश्चित करने के लिए डे लाइट को समझना और अनुकूलित करना आवश्यक है, जिससे प्रेस ब्रेक का प्रदर्शन और बेंडिंग सटीकता बढ़ती है।
प्रेस ब्रेक में मुकुट एक विधि है जो झुकने वाले बिस्तर की प्राकृतिक विकृति का मुकाबला करती है। जब प्रेस ब्रेक के रैम के सिरों पर बल लगाया जाता है, तो यह बिस्तर को मोड़ सकता है और लंबे कार्यपीस में विकृति पैदा कर सकता है। मुकुट इस विकृति की भरपाई करता है, जिससे कार्यपीस में समान झुकाव सुनिश्चित होता है।
झुकाव संचालन में सटीकता और स्थिरता बनाए रखने के लिए मुकुट महत्वपूर्ण है। उचित मुकुट के बिना, कार्यपीस का मध्य किनारों की तुलना में अलग तरीके से झुक सकता है, जिससे असामान्य और असंगत परिणाम उत्पन्न हो सकते हैं। टूलिंग या बिस्तर को समायोजित करने से झुकाव बल समान रूप से फैलता है, जिससे शीट धातु में समान झुकाव बनता है।
हाइड्रॉलिक मुकुट प्रणालियाँ तेल सिलेंडरों का उपयोग करती हैं जो प्रेस ब्रेक के वर्कबेंच के नीचे स्थित होते हैं। ये सिलेंडर बिस्तर के केंद्र को ऊपर की ओर धकेलते हैं, विकृति की भरपाई करते हैं और समान झुकाव सुनिश्चित करते हैं। हाइड्रॉलिक मुकुट विशेष रूप से बड़े शीट धातु और उच्च-शक्ति झुकाव संचालन के लिए उपयोगी है। यह कार्यक्षेत्र के लचीले सीमा के भीतर समायोजन की अनुमति देता है, जिससे यह विभिन्न अनुप्रयोगों के लिए उपयुक्त होता है।
मैकेनिकल मुकुट में एक डाई होल्डर शामिल होता है जिसमें ऊपरी और निचले खंड साइन तरंग की तरह कटे होते हैं। ऊपरी खंड क्षैतिज रूप से चलकर निचले डाई के केंद्र को उठाता है, जिससे एक संतुलन घुमाव बनता है। इस प्रणाली को मैन्युअली नियंत्रित किया जा सकता है या स्वचालित समायोजन के लिए सीएनसी के साथ एकीकृत किया जा सकता है। मैकेनिकल मुकुट विभिन्न प्रेस ब्रेक मॉडलों के लिए अनुकूलनीय है और सटीक झुकाव प्राप्त करने के लिए एक विश्वसनीय विधि प्रदान करता है।
मोटराइज्ड मुकुट प्रणालियाँ त्वरित और सटीक समायोजन करने के लिए विद्युत मोटरों का उपयोग करती हैं। ये प्रणालियाँ अक्सर उन्नत सॉफ़्टवेयर और प्रेस ब्रेक के नियंत्रण इकाई के साथ एकीकृत होती हैं, जिससे वास्तविक समय में निगरानी और समायोजन संभव होता है। मोटराइज्ड मुकुट उच्च सटीकता और दक्षता की आवश्यकता वाले संचालन के लिए आदर्श है, विशेष रूप से जटिल सामग्री और जटिल झुकाव के लिए।
मुकुट प्रेस ब्रेक संचालन की सटीकता और स्थिरता को काफी बढ़ाता है। विकृति की भरपाई करके, मुकुट प्रणालियाँ विकृति को रोकती हैं और शीट धातु में समान झुकाव सुनिश्चित करती हैं। इससे उच्च गुणवत्ता वाले उत्पाद प्राप्त होते हैं और पुनःकार्य की आवश्यकता कम हो जाती है। सही ढंग से कार्यान्वित मुकुट तकनीकें प्रेस ब्रेक संचालन की समग्र दक्षता में भी सुधार करती हैं, जिससे तेज और अधिक विश्वसनीय उत्पादन संभव होता है।
इन मुकुट तकनीकों को समझकर और लागू करके, प्रेस ब्रेक ऑपरेटर अपने झुकाव संचालन की सटीकता और स्थिरता को काफी हद तक सुधार सकते हैं।
प्रेस ब्रेक्स में समानांतरता का मतलब है मशीन के घटकों, विशेष रूप से राम और बिस्तर की सटीक संरेखण, ताकि सटीक और सुसंगत मोड़ के परिणाम सुनिश्चित किए जा सकें। समानांतरता बनाए रखना सटीक मोड़ और प्रेस ब्रेक की आयु बढ़ाने के लिए महत्वपूर्ण है।
प्रेस ब्रेक के राम और बिस्तर को पूरी तरह से संरेखित करना समानांतरता बनाए रखने के लिए आवश्यक है। गलत संरेखण असमान मोड़ और सटीकता में कमी का कारण बन सकता है, जो मशीन के समग्र प्रदर्शन को प्रभावित करता है।
बैक गेज की नियमित कैलिब्रेशन यह सुनिश्चित करने के लिए महत्वपूर्ण है कि यह बीम के समानांतर बना रहे, क्योंकि असमानता असमान मोड़ और सटीकता में कमी का परिणाम हो सकती है।
टूलिंग सिस्टम को ऑपरेशन के दौरान किसी भी आंदोलन को रोकने के लिए मजबूती से लॉक किया जाना चाहिए। ढीला टूलिंग समानांतरता से समझौता कर सकता है, खराब मोड़ परिणाम और मशीन को संभावित नुकसान पहुंचा सकता है।
राम और बिस्तर के संरेखण की जांच के लिए प्रेसिजन लेवल्स का उपयोग महत्वपूर्ण है। समानांतरता बनाए रखने और सटीक मोड़ परिणाम सुनिश्चित करने के लिए आवश्यकतानुसार राम की गाइड रेल या हाइड्रोलिक सिस्टम में समायोजन किया जा सकता है।
दैनिक और साप्ताहिक निरीक्षण करना समानांतरता से किसी भी विचलन को जल्दी से पहचानने के लिए महत्वपूर्ण है। किसी भी समस्या का शीघ्र समाधान उन्हें बड़े समस्याओं में बदलने से रोकता है और निरंतर मशीन प्रदर्शन सुनिश्चित करता है।
प्रेस ब्रेक की व्यापक कैलिब्रेशन आमतौर पर हर 2,000 घंटे के ऑपरेशन या निर्माता द्वारा निर्दिष्ट अनुसार सिफारिश की जाती है। नियमित कैलिब्रेशन यह सुनिश्चित करता है कि मशीन समय के साथ अपनी सटीकता और दक्षता बनाए रखे।
अपर्याप्त मशीन क्षमता या टूलिंग समस्याएं असमान मोड़ का कारण बन सकती हैं। नियमित रखरखाव और कैलिब्रेशन इन मुद्दों को हल करने में मदद करते हैं, यह सुनिश्चित करते हुए कि प्रेस ब्रेक कुशलतापूर्वक संचालित होता है और सुसंगत परिणाम उत्पन्न करता है।
हाइड्रोलिक सिस्टम में हवा के पॉकेट्स या बंद फिल्टर विफलताओं का कारण बन सकते हैं, जिससे समानांतरता प्रभावित होती है, इसलिए नियमित रखरखाव जैसे तेल परिवर्तन और फिल्टर प्रतिस्थापन आवश्यक हैं ताकि ऐसे मुद्दों को रोका जा सके और मशीन के प्रदर्शन को बनाए रखा जा सके।
असमान सीएनसी सेटिंग्स या यांत्रिक मुद्दे अत्यधिक कंपन का कारण बन सकते हैं, जिससे समानांतरता बाधित होती है। सही सीएनसी पैरामीटर सेटिंग्स सुनिश्चित करना और यांत्रिक मुद्दों का शीघ्र समाधान करना सटीक और सुसंगत मोड़ संचालन बनाए रखने के लिए आवश्यक है।
प्रेस ब्रेक्स में समानांतरता बनाए रखना एक बहुआयामी प्रक्रिया है जिसमें नियमित निरीक्षण, सटीक कैलिब्रेशन, और उचित रखरखाव शामिल है। इन पहलुओं पर ध्यान केंद्रित करके, ऑपरेटर सुसंगत मोड़ परिणाम सुनिश्चित कर सकते हैं, मशीन की आयु बढ़ा सकते हैं, और समग्र उत्पादकता को बढ़ा सकते हैं। नियमित रखरखाव और कैलिब्रेशन असमान मोड़ और हाइड्रोलिक सिस्टम विफलताओं जैसी सामान्य समस्याओं को भी रोकते हैं, जिससे एक अधिक कुशल और सुरक्षित कार्य वातावरण में योगदान मिलता है।
एक निर्माण सेटिंग में, एक कंपनी को 1.5 मीटर चौड़ी और 2 मीटर लंबी एक बड़ी धातु शीट को मोड़ने की आवश्यकता है। कुशल संचालन के लिए, प्रेस ब्रेक के पास पर्याप्त डेलाइट होनी चाहिए ताकि सामग्री को समायोजित किया जा सके, यह सुनिश्चित करते हुए कि यह सही ढंग से फिट हो और उत्पादन में अक्षमीयता या मशीन को नुकसान से बचा जा सके। यदि डेलाइट पर्याप्त नहीं है, तो शीट सही ढंग से फिट नहीं हो सकती है, जिससे उत्पादन में अक्षमीयता और मशीन को संभावित नुकसान हो सकता है। यह परिदृश्य बड़े वर्कपीस को प्रभावी ढंग से संभालने के लिए पर्याप्त डेलाइट की गणना और सुनिश्चित करने के महत्वपूर्ण महत्व को उजागर करता है।
एक फैब्रिकेटर अपने धातु उत्पादों में असंगत मोड़ की समस्याओं का सामना कर रहा था। निकट निरीक्षण के बाद, यह निर्धारित किया गया कि मोड़ प्रक्रिया के दौरान प्रेस ब्रेक का फ्रेम विक्षेपण का सामना कर रहा था। इसे ठीक करने के लिए, फैब्रिकेटर ने एक हाइड्रोलिक क्राउनिंग सिस्टम लागू किया। इस सिस्टम ने ऊपरी बीम के समायोजन की अनुमति दी, जिससे सामग्री पर समान दबाव वितरण सुनिश्चित हुआ। परिणामस्वरूप, मोड़ अधिक सुसंगत और सटीक हो गए, समाप्त उत्पादों की गुणवत्ता में काफी सुधार हुआ। यह केस स्टडी सटीक और विश्वसनीय मोड़ प्राप्त करने में क्राउनिंग के महत्व को रेखांकित करती है।
एक निर्माण संयंत्र अपने धातु घटकों में असमान मोड़ की समस्याओं का सामना कर रहा था। गहन जांच के बाद, यह पता चला कि प्रेस ब्रेक के ऊपरी और निचले बीम पूरी तरह से समानांतर नहीं थे। टीम ने राम के संरेखण को ठीक करने के लिए एक गिब समायोजन का उपयोग किया। सही समानांतरता प्राप्त करने से, संयंत्र ने सामग्री में समान मोड़ का उत्पादन करने में सक्षम हो गया, जिससे समग्र उत्पाद गुणवत्ता में सुधार हुआ। यह उदाहरण दिखाता है कि सुसंगत मोड़ संचालन के लिए समानांतरता बनाए रखना कितना महत्वपूर्ण है।
प्रेस ब्रेक्स में पर्याप्त डेलाइट सुनिश्चित करना बड़े वर्कपीस को संभालने के लिए महत्वपूर्ण है, विशेषकर ऑटोमोटिव और एयरोस्पेस जैसी उद्योगों में, जहां बड़ी शीट्स और प्लेट्स का सामान्य उपयोग होता है। उचित डेलाइट सेटिंग्स उत्पादकता को बढ़ाती हैं और संचालन सीमाओं को रोकती हैं।
हाइड्रोलिक, यांत्रिक, और मोटराइज्ड क्राउनिंग तकनीकें विक्षेपण की क्षतिपूर्ति करने और समान मोड़ सुनिश्चित करने के लिए महत्वपूर्ण हैं। आधुनिक प्रेस ब्रेक्स अक्सर स्वचालित क्राउनिंग सिस्टम को एकीकृत करते हैं जो रीयल-टाइम समायोजन प्रदान करते हैं, सटीकता और दक्षता में सुधार करते हैं। ऑपरेटरों को अपने मोड़ संचालन की विशिष्ट आवश्यकताओं के आधार पर उचित क्राउनिंग तकनीक को समझना और लागू करना चाहिए।
नियमित कैलिब्रेशन और सटीक समायोजन के माध्यम से समानांतरता बनाए रखना सटीक मोड़ प्राप्त करने के लिए महत्वपूर्ण है। गलत संरेखण असमान मोड़ और उत्पाद गुणवत्ता से समझौता कर सकता है। ऑपरेटरों को यह सुनिश्चित करने के लिए नियमित निरीक्षण और कैलिब्रेशन करना चाहिए कि मशीन के घटक ठीक से संरेखित रहें, इस प्रकार प्रेस ब्रेक के समग्र प्रदर्शन को बढ़ाएं।
नीचे कुछ अक्सर पूछे जाने वाले प्रश्नों के उत्तर दिए गए हैं:
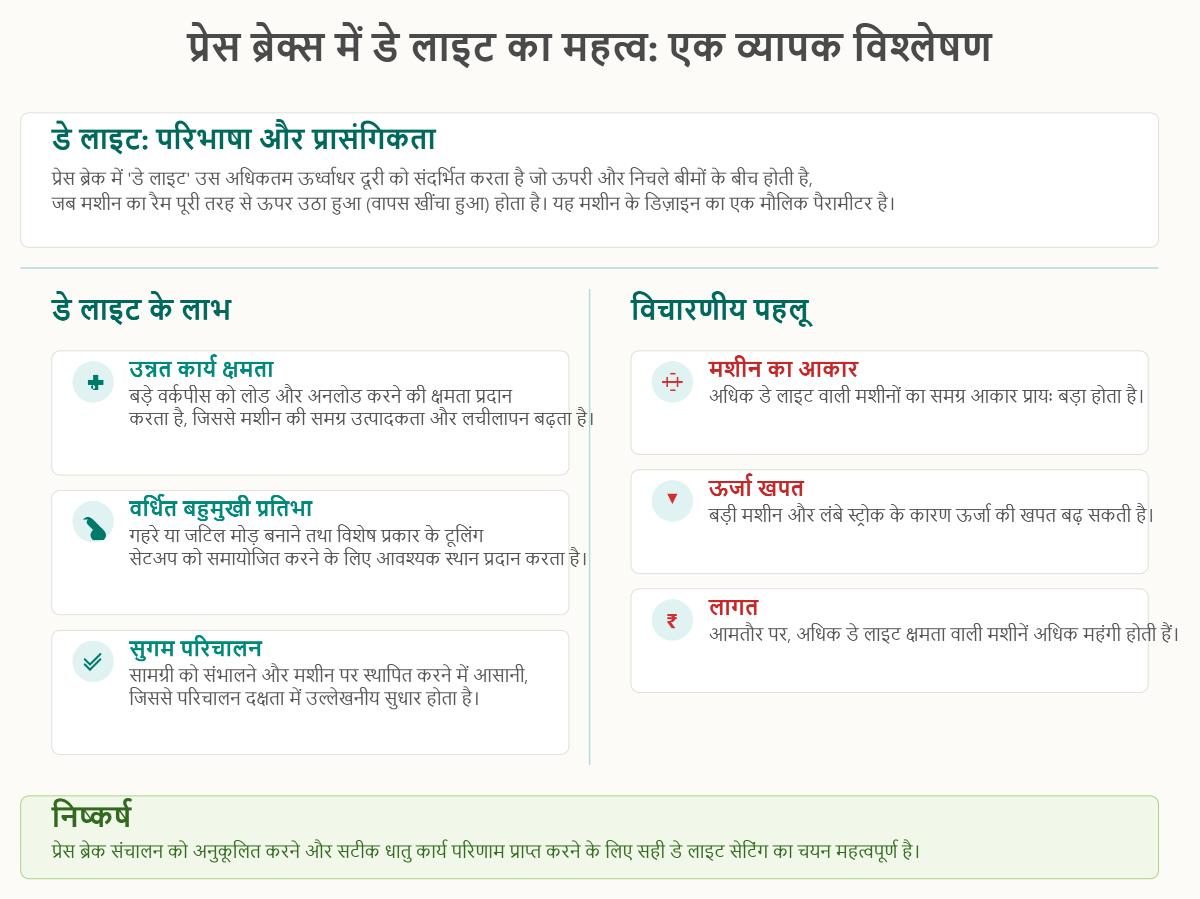
प्रेस ब्रेक्स में डे लाइट उस अधिकतम ऊर्ध्वाधर दूरी को दर्शाता है जो ऊपरी और निचले बीमों के बीच होती है जब प्रेस ब्रेक का रैम पूरी तरह से वापस खींचा जाता है। यह पैरामीटर कई कारणों से महत्वपूर्ण है। सबसे पहले, यह निर्धारित करता है कि काम के टुकड़ों को लोड और अनलोड करने की अधिकतम क्षमता क्या है, जिससे मशीन की लचीलापन और उत्पादकता बढ़ती है। दूसरे, बड़ी डे लाइट गहरे मोड़ों और विशेष टूलिंग सेटअप को समायोजित करने के लिए महत्वपूर्ण होती है, जो प्रेस ब्रेक की बहुमुखी प्रतिभा को बढ़ाती है। सही डे लाइट सेटिंग्स से सामग्री को संभालने में आसानी होती है, जिससे परिचालन दक्षता में सुधार होता है। हालांकि, बड़ी डे लाइट से मशीन का आकार, ऊर्जा खपत और लागत बढ़ सकती है। प्रेस ब्रेक ऑपरेशंस को अनुकूलित करने और सटीक धातु कार्य परिणाम प्राप्त करने के लिए सही डे लाइट सेटिंग सुनिश्चित करना महत्वपूर्ण है।
प्रेस ब्रेक ऑपरेशंस में क्राउनिंग सटीक और स्थिर मोड़ों को सुनिश्चित करने के लिए महत्वपूर्ण है। यह प्रेस ब्रेक के रैम (ऊपरी बीम) और बेड (निचले बीम) में झुकने वाली ताकतों के कारण होने वाले प्राकृतिक विक्षेपण की भरपाई करता है। क्राउनिंग के बिना, यह विक्षेपण काम के टुकड़े की लंबाई के साथ असमान दबाव वितरण का कारण बनता है, जिससे कोण में अस्थिरता होती है—आम तौर पर केंद्र में कम तीव्र और सिरों पर अधिक तीव्र।
क्राउनिंग तकनीकों, जैसे कि यांत्रिक, हाइड्रॉलिक, और सीएनसी-नियंत्रित सिस्टम, विक्षेपण के प्रभावों को कम करके दबाव वितरण को समायोजित करती हैं ताकि रैम और बेड की समानांतरता को बनाए रखा जा सके। इससे यह सुनिश्चित होता है कि झुकने वाली ताकत समान रूप से लागू होती है, जिसके परिणामस्वरूप सटीक और दोहराने योग्य मोड़ होते हैं। विक्षेपण के प्रभावों को कम करके, क्राउनिंग धातु निर्माण की समग्र गुणवत्ता और सटीकता में सुधार करती है, स्क्रैप दरों को कम करती है और उत्पादित भागों की स्थिरता में सुधार करती है।
प्रेस ब्रेक्स में अप्रयुक्त डे लाइट सेटिंग्स से संबंधित सामान्य समस्याओं में असटीक मोड़, टूल क्षति, सामग्री की बर्बादी, मशीन का पहनाव, और सुरक्षा जोखिम शामिल हैं। यदि डे लाइट बहुत कम सेट की जाती है, तो रैम पूरी तरह से वापस नहीं खींच सकता है, जिससे अधूरी मोड़ या असंगत कोण हो सकते हैं। गलत डे लाइट सेटिंग्स से डाई या पंच का काम के टुकड़े या एक-दूसरे से टकराना भी हो सकता है, जिससे टूल क्षति हो सकती है। इससे असटीक मोड़ों के कारण सामग्री की बर्बादी हो सकती है। इसके अलावा, अप्रयुक्त डे लाइट सेटिंग्स के साथ संचालन से रैम और वर्कटेबल पर पहनाव बढ़ सकता है, जिससे मशीन का जीवनकाल कम हो जाता है। सुरक्षा जोखिम भी बढ़ जाते हैं क्योंकि अप्रत्याशित गतिविधियाँ या टकराव हो सकते हैं, जो ऑपरेटरों के लिए खतरा उत्पन्न करते हैं। इन समस्याओं को कम करने के लिए, यह सुनिश्चित करना आवश्यक है कि डे लाइट सेटिंग पूरी रैम रिट्रैक्शन की अनुमति दे, टूल टकराव को रोके, नियमित रूप से डे लाइट सेटिंग्स की जांच और समायोजन करें, और सभी सुरक्षा प्रोटोकॉल का पालन करें। नियमित रखरखाव और ऑपरेटर प्रशिक्षण भी प्रेस ब्रेक के प्रदर्शन के लिए महत्वपूर्ण हैं।
प्रेस ब्रेक्स में क्राउनिंग सटीक और स्थिर मोड़ों को प्राप्त करने के लिए महत्वपूर्ण है क्योंकि यह झुकने की प्रक्रिया के दौरान विक्षेपण की भरपाई करता है। कई क्राउनिंग तकनीकें उपयोग की जाती हैं:
उपयुक्त क्राउनिंग सिस्टम का चयन झुकने के संचालन की आवश्यकताओं, सामग्री के प्रकार, वांछित सटीकता और परिचालन जटिलता पर निर्भर करता है।
प्रेस ब्रेक ऑपरेशंस में समानांतरता बनाए रखना सटीक और स्थिर मोड़ों को प्राप्त करने के लिए आवश्यक है। समानांतरता प्रेस ब्रेक के रैम और बेड के बीच संरेखण को दर्शाती है, जिससे ट्विस्टिंग या विकृति के बिना समान रूप से झुकना सुनिश्चित होता है। समानांतरता बनाए रखने के लिए, इन प्रमुख कदमों का पालन करें:
इन प्रथाओं को लागू करके, आप अपने प्रेस ब्रेक ऑपरेशंस में प्रभावी रूप से समानांतरता बनाए रख सकते हैं, जिससे उच्च गुणवत्ता वाले झुकने के परिणाम प्राप्त होंगे।
