मेटल शीट्स को हाथ से मोड़ने के लिए 2-स्टेप गाइड
जैसा कि अधिकतर मेटल वर्किंग टूल्स के साथ होता है, बेंडिंग ब्रेक्स, ट्रे ब्रेक्स और शीट मेटल ब्रेक्स महंगे हो…

बेंडिंग शीट मेटल निर्माण की सबसे आम प्रक्रियाओं में से एक है। इसे प्रेस ब्रेक बेंडिंग, फ्लेंजिंग, डाई बेंडिंग, फोल्डिंग और बीडिंग भी कहा जाता है। इस प्रक्रिया का उपयोग मटेरियल को कोणीय रूप देने के लिए किया जाता है।
यह कार्य वर्कपीस पर ताकत लगाकर किया जाता है। ताकत इतनी होनी चाहिए कि वह मटेरियल की इलास्टिक लिमिट को पार कर जाए, जिससे प्लास्टिक डिफॉर्मेशन हो सके। तभी स्थायी बेंडिंग प्राप्त की जा सकती है।
सबसे सामान्य बेंडिंग विधियां कौन सी हैं? बेंडिंग पर स्प्रिंगबैक का क्या प्रभाव पड़ता है? फैक्टर K क्या है? बेंडिंग क्लीयरेंस कैसे निकाला जाए?
इन सभी सवालों के उत्तर इस लेख में दिए गए हैं, साथ ही बेंडिंग के कुछ व्यावहारिक सुझाव भी शामिल हैं।
हमने प्रेस ब्रेक टूल्स पर भी एक महत्वपूर्ण लेख तैयार किया है। टूल्स की जानकारी आपके लिए उत्पाद डिजाइन करना आसान बनाती है, जिससे उनका निर्माण संभव हो सके।
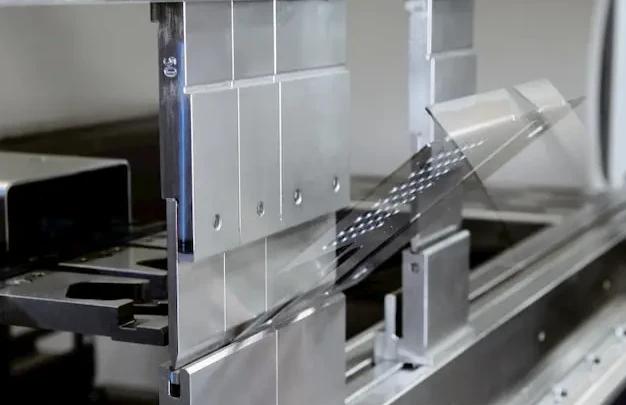
बेंडिंग के कई अलग-अलग तरीके हैं। हर विधि की अपनी विशेषताएं हैं। आमतौर पर दुविधा सटीकता और सरलता के बीच चयन की होती है, जिसमें से सरलता अधिक प्रचलित है। सरल विधियां ज्यादा लचीली होती हैं और, सबसे महत्वपूर्ण, कम टूल्स में काम हो जाता है।
V-बेंडिंग सबसे सामान्य विधि है, जिसमें पंच और डाई का उपयोग होता है। इसके तीन उप-प्रकार हैं: बॉटमिंग, एयर बेंडिंग और कॉइनिंग। एयर बेंडिंग और बॉटमिंग लगभग 90% बेंडिंग कार्यों में प्रयुक्त होते हैं।
नीचे दी गई बेंडिंग फोर्स टेबल आपको मेटल की मोटाई t (मिमी) के अनुसार न्यूनतम विंग लंबाई b (मिमी) और आंतरिक रेडियस ir (मिमी) जानने में मदद करती है। आप वही टेबल डाई की चौड़ाई V (मिमी) भी देख सकते हैं। हर ऑपरेशन के लिए प्रति मीटर आवश्यक टन भार भी दिखाया गया है। आप देख सकते हैं कि मोटे मटेरियल और छोटे आंतरिक रेडियस के लिए अधिक ताकत या टन भार चाहिए। हाइलाइट की गई स्पेसिफिकेशन बेस्ट मानी जाती हैं।
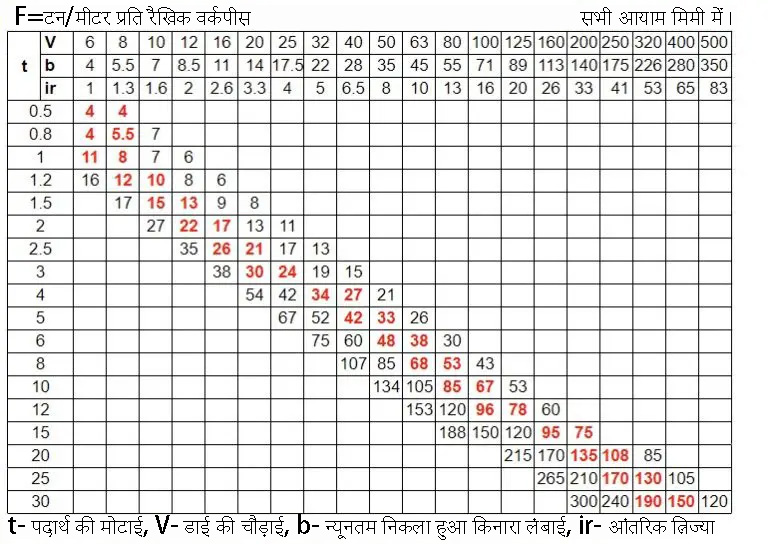
मान लीजिए मेरे पास 2 मिमी मोटाई की शीट है और मुझे इसे मोड़ना है। मैंने 2 मिमी का आंतरिक रेडियस भी चुना। इस बेंड के लिए न्यूनतम विंग लंबाई 8.5 मिमी है, तो डिजाइन करते समय इसे ध्यान में रखना चाहिए। डाई चौड़ाई 12 मिमी चाहिए और प्रति मीटर टन भार 22 है। आमतौर पर 100 टन क्षमता की प्रेस मिलती है। यदि मेरी बेंडिंग लाइन 3 मीटर है, तो कुल ताकत 3*22=66 टन होगी। मतलब, एक साधारण प्रेस भी 3 मीटर लंबी शीट बेंड करने में सक्षम होगी।
फिर भी, एक बात याद रखें: यह टेबल लगभग 400 MPa यील्ड स्ट्रेंथ वाले स्ट्रक्चरल स्टील के लिए है। अगर एल्यूमीनियम बेंड करना है तो टन भार आधा कर दें, क्योंकि इसमें कम ताकत लगती है। स्टेनलेस स्टील में उल्टा होता है—यह टन भार 1.7 गुना अधिक चाहिए।
बॉटमिंग को प्रेसिंग या बॉटम स्ट्राइक भी कहते हैं। इसमें पंच शीट को डाई की सतह पर दबाता है, और डाई का कोण ही अंतिम बेंड का कोण तय करता है। इस विधि में बेंड का आंतरिक रेडियस डाई के रेडियस पर निर्भर करता है।
जैसे-जैसे अंदरूनी लाइन दबती है, उसे मोड़ना और कठिन हो जाता है। बॉटमिंग में अधिक ताकत दी जाती है, जिससे स्प्रिंगबैक कम होता है और सटीकता बेहतर मिलती है।
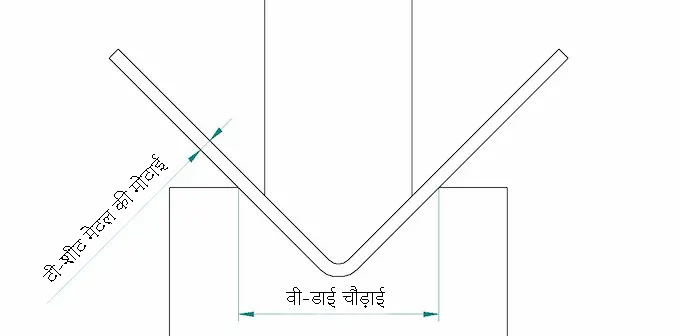
कोण में अंतर स्प्रिंगबैक के प्रभाव को संतुलित करता है।
बॉटमिंग करते समय V डाई ओपनिंग की गणना जरूरी है।
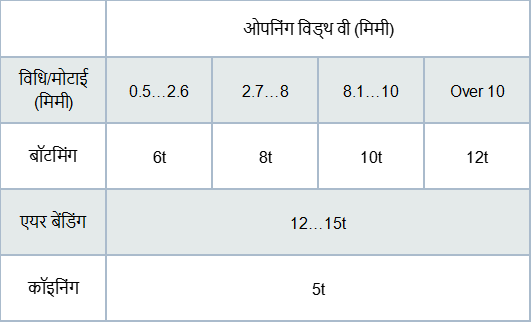
प्रयोगों से साबित हुआ है कि आंतरिक रेडियस लगभग ओपनिंग की 1/6 होता है, यानी: ir=V/6।
एयर बेंडिंग, या पार्टियल बेंडिंग, का नाम इसलिए है क्योंकि वर्कपीस पूरी तरह से टूल्स को नहीं छूती। इसमें शीट दो बिंदुओं पर टिकी रहती है और पंच बेंड करता है। इसे आमतौर पर प्रेस ब्रेक से किया जाता है, लेकिन डाई साइड जरूरी नहीं है।
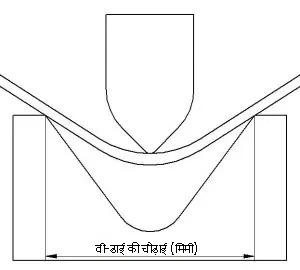
यह विधि काफी लचीली है। जैसे, अगर आपके पास 90° पंच और डाई है, तो 90 से 180 डिग्री तक के कोण मिल सकते हैं। भले ही सटीकता कम है, इसकी सरलता सबसे बड़ा फायदा है। स्प्रिंगबैक के कारण गलत कोण आए तो बस दबाव बढ़ाकर सही किया जा सकता है।
यह बॉटमिंग से कम सटीक है, लेकिन सबसे बड़ी सुविधा यह है कि अलग-अलग कोण के लिए टूल बदलने की जरूरत नहीं है।
कॉइनिंग पहले ज्यादा प्रचलित थी। यह एकमात्र तरीका था सटीक परिणाम पाने का। आजकल मशीनें इतनी कंट्रोल्ड और सटीक हैं कि यह विधि कम उपयोग होती है।
इसमें मेटल डाई का पूरा आकार ले लेता है, इसके लिए बहुत ज्यादा टन भार लगता है।
कॉइनिंग को नाम सिक्कों से मिला, जिन्हें बिल्कुल एक जैसे बनाना होता है। बेंडिंग में भी यह विधि उतनी ही सटीकता देती है। जैसे, अगर 45 डिग्री का बेंड चाहिए, तो पंच और डाई भी 45 डिग्री के होने चाहिए। इसमें स्प्रिंगबैक की चिंता नहीं रहती।
क्यों? क्योंकि डाई शीट में घुसती है, जिससे उस पर निशान बनता है। साथ ही, बहुत ज्यादा ताकत (एयर बेंडिंग से 5-8 गुना ज्यादा) लगती है, जिससे सटीकता मिलती है। इस तरह बहुत छोटा बेंड रेडियस भी मिल सकता है।
U-बेंडिंग, सिद्धांततः, V-बेंडिंग जैसी ही है। इसमें U आकार की डाई और पंच का उपयोग होता है, जिससे U-चैनल जैसा कर्व मिलता है। यह U प्रोफाइल बनाने का सीधा तरीका है, लेकिन आम नहीं है, क्योंकि ये प्रोफाइल अन्य लचीली विधियों से भी बनाए जा सकते हैं।
स्टेप बेंडिंग, मूल रूप से, बार-बार की गई V-बेंडिंग है। इसे स्ट्राइक बेंडिंग भी कहते हैं। इसमें कई V-बेंड लगातार करके शीट में बड़ा रेडियस बनता है। अंतिम क्वालिटी बेंड्स की संख्या और उनके बीच की दूरी पर निर्भर करती है। जितने ज्यादा बेंड्स, उतना स्मूथ रिजल्ट।
स्टेप बेंडिंग का उपयोग काफ़ी जगह होता है, जैसे कोनिकल हॉपर, स्नोप्लो आदि। इससे स्टैंडर्ड टूल्स से बड़ा रेडियस मिल जाता है। इसकी सेटिंग आसान है, खासकर छोटे बैचों के लिए सस्ती भी है।
रोलिंग बेंडिंग का उपयोग ट्यूब या विभिन्न आकार के कोन बनाने के लिए किया जाता है। बड़े रेडियस की जरूरत हो तो भी यह बढ़िया है। मशीन की क्षमता और रोलर्स की संख्या के हिसाब से एक या कई बेंड्स एक साथ हो सकते हैं।
इसमें दो मोटराइज्ड रोलर्स होते हैं और तीसरा एडजस्टेबल। तीसरा रोलर फ्रिक्शन से चलता है। अगर दोनों सिरों और बीच में बेंड चाहिए, तो एक और ऑपरेशन, अक्सर हाइड्रोलिक प्रेस या ब्रेक पर करना पड़ता है। वरना किनारे सपाट रहेंगे।
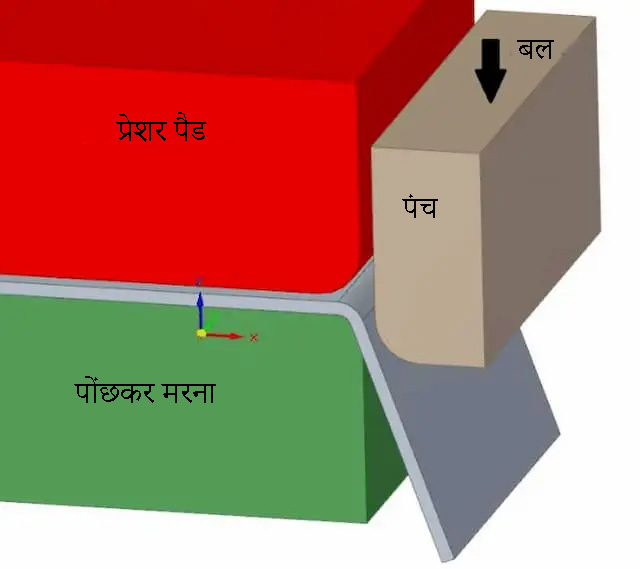
स्लाइडिंग बेंडिंग, या एज बेंडिंग, शीट के किनारे मोड़ने का एक और तरीका है। इसमें जरूरी है कि शीट स्लाइडिंग डाई पर ठीक से रखी हो। स्लाइडिंग डाई बेंड के आंतरिक रेडियस को भी तय करती है। पंच और डाई के बीच का गैप अच्छा रिजल्ट पाने के लिए जरूरी है।
रोटरी बेंडिंग भी किनारे मोड़ने का तरीका है। इसकी सबसे बड़ी खासियत यह है कि यह मटेरियल की सतह पर स्क्रेच नहीं बनाता। यहाँ तक कि पॉलीमर टूल्स मिलते हैं, जिससे कोई निशान तक नहीं बनता। रोटरी बेंडर्स 90 डिग्री से भी ज्यादा तीखे कोण बना सकते हैं, जिससे स्प्रिंगबैक समस्या नहीं रह जाती।
सबसे सामान्य विधि दो रोलर्स का उपयोग करती है, लेकिन एक ही रोलर वाले विकल्प भी हैं। यह प्रणाली U-चैनल बनाने के लिए भी उपयुक्त है, क्योंकि यह अन्य विधियों से ज्यादा लचीली है।
अगर आप स्टील ट्यूब बेंडिंग की विधियां जानना चाहते हैं, तो हमारे पास उसकी जानकारी और मशीनरी दोनों उपलब्ध हैं।
जब आप किसी शीट को बेंड करते हैं, तो वह अपने आप थोड़ा सा वापस सीधी होने की कोशिश करती है। इसे स्प्रिंगबैक कहते हैं। इसलिए बेंडिंग के दौरान इसे कंसेडर करना होता है। भाग को इच्छित कोण से थोड़ा अधिक मोड़ते हैं, ताकि स्प्रिंगबैक के बाद सही आकार मिले।
एक और बात है बेंड रेडियस। जितना बड़ा आंतरिक रेडियस, उतना ज्यादा स्प्रिंगबैक। तेज पंच से छोटा रेडियस मिलता है, जिससे स्प्रिंगबैक कम होता है।
स्प्रिंगबैक क्यों होता है? बेंडिंग के दौरान बेंड दो लेयर्स में बंट जाता है, जो एक न्यूट्रल लाइन से अलग होती हैं। अंदरूनी पक्ष में मटेरियल दबता है; बाहरी में खिंचता है। हर धातु की कंप्रेशन और टेंशन सहने की क्षमता अलग होती है। आमतौर पर कंप्रेशन स्ट्रेंथ ज्यादा होती है।
इसलिए परमानेंट डिफॉर्मेशन अंदर वाली सतह पर लाना ज्यादा मुश्किल है। इसका मतलब, दबाव हटाते ही यह सतह अपनी पुरानी अवस्था में लौटने की कोशिश करती है।
अगर आप CAD सॉफ्टवेयर में शीट मेटल के लिए खास एन्वायरनमेंट का उपयोग करते हैं, तो जरूर करें। इसका उद्देश्य यही है। बेंडिंग के दौरान यह मटेरियल की सभी स्पेसिफिकेशन ध्यान में रखता है। यह जानकारी लेज़र कटिंग के लिए फ्लैट लेआउट तैयार करने के लिए जरूरी है।
अगर आप हमारी मैन्युफैक्चरिंग सर्विस का लाभ नहीं ले रहे, तो आपको फ्लैट ड्राफ्ट खुद ही बनाना होगा।
फ्लैट लेआउट कैलकुलेशन के लिए न्यूट्रल एक्सिस की आर्क लेंथ इस्तेमाल करनी चाहिए।
अगर आप खुद ही फ्लैट लेआउट बना रहे हैं, तो ध्यान दें: बेंडिंग से मटेरियल लंबा हो जाता है। इसका मतलब न्यूट्रल लाइन, जैसा कि हमने स्प्रिंगबैक सेक्शन में बताया, मटेरियल के बिल्कुल बीच में नहीं होती। लेकिन फ्लैट लेआउट में इसी न्यूट्रल लाइन के आधार पर कैलकुलेशन होना चाहिए, और उसकी स्थिति के लिए फैक्टर K चाहिए।
फैक्टर K एक अनुभवजन्य स्थिरांक है, जो परीक्षणों से निर्धारित होता है। यह मटेरियल, उसकी मोटाई, बेंड रेडियस और विधि पर निर्भर करता है। बुनियादी रूप से, फैक्टर K न्यूट्रल लाइन की स्थिति का संतुलन करता है ताकि फ्लैट लेआउट असली बेंडिंग के अनुरूप हो। इसका उपयोग करने से बेंडिंग क्लीयरेंस मिलती है, जो कि असल में घुमी न्यूट्रल एक्सिस की लंबाई है।
फैक्टर K का सूत्र:
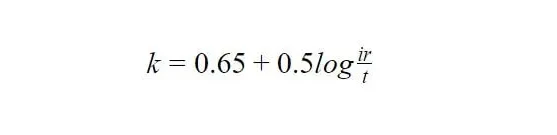
k – फैक्टर K, स्थिरांक; ir – आंतरिक रेडियस (मिमी); t – शीट की मोटाई (मिमी)
बेंडिंग क्लीयरेंस के सूत्र:
0 से 90 डिग्री के बेंड के लिए:
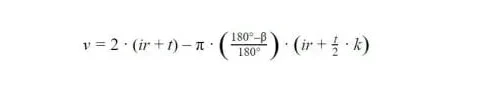
ß – बेंड का कोण (°)
90 से 165 डिग्री के बेंड के लिए:
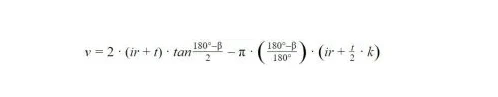
165° से बड़े बेंड के लिए क्लीयरेंस का कैलकुलेशन जरूरी नहीं, क्योंकि न्यूट्रल एक्सिस लगभग डिटेल के सेंटर में रहती है।
मान लीजिए आपके पास पिछली तस्वीर जैसी शीट है: एक सीधी विंग 20 मिमी और दूसरी 70 मिमी। बेंड का कोण 90°, शीट मोटाई 5 मिमी, आंतरिक रेडियस 6 मिमी। हमें डिटेल की अंतिम लंबाई जाननी है। सबसे पहले, फैक्टर K से शुरू करें:
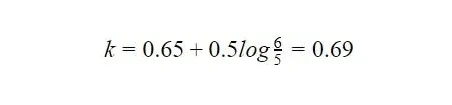
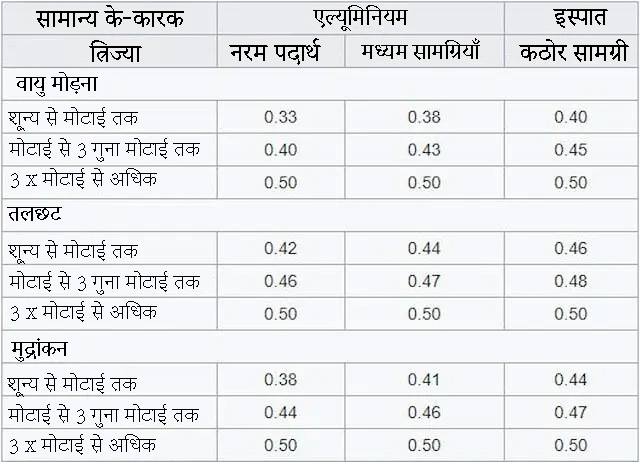
फैक्टर K निकालने का एक और तरीका “जनरल रूल” फॉलो करना है। नीचे दी गई तालिका में से अपने मटेरियल के अनुसार फैक्टर K चुनें। अधिकांश मामलों के लिए यह पर्याप्त सटीकता देता है।
इसके बाद, बेंडिंग क्लीयरेंस निकालें:
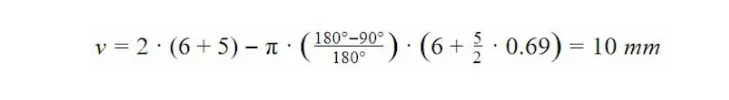
अंतिम लंबाई के लिए, दोनों विंग की लंबाइयों में बेंडिंग क्लीयरेंस जोड़ दें:
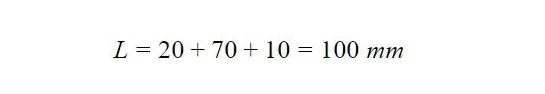
मैंने हमारे सेल्स इंजीनियर से सलाह ली, जो शीट मेटल बेंडिंग के विशेषज्ञ हैं। वे काफी उत्साहित हुए और इस मौके पर अपने अनुभव साझा किए। उन्होंने आम गलतियों और उनसे बचने के उपायों की सूची बनाई।
जैसा पहले बताया, विंग की न्यूनतम लंबाई होती है। बेंडिंग फोर्स टेबल को गाइड की तरह देखें। मोटाई के अनुसार डाई की चौड़ाई चुनें। अगर विंग बहुत छोटी है, तो वह ग्रूव में सही से नहीं बैठेगी और अपेक्षित परिणाम नहीं मिलेगा।
बेवल बेस से पहले खत्म होना चाहिए।
अगर आप एक या दोनों सिरों पर बेवल्ड विंग बनाना चाहते हैं, तो न्यूनतम विंग लंबाई का नियम लागू रहेगा। बेवल के बाद भी पर्याप्त जगह हो, ताकि बेंड ठीक से हो सके; वरना परिणाम बिगड़ जाएगा।
बेंड के करीब छेद बिगड़ सकते हैं।
अगर छेद बेंड के बहुत करीब हैं, तो वे डिफॉर्म हो सकते हैं। गोल छेद उतने समस्या नहीं देते, लेकिन फिर भी स्क्रू नहीं घुस सकता। बेंडिंग फोर्स टेबल में दी गई न्यूनतम दूरी देखें और छेद उससे दूर रखें।
गलतफहमी से बचने के लिए आयताकार छेद दोनों ओर रखें।
लगभग सिमेट्रिक पार्ट बनाना जोखिम भरा है। अगर संभव हो तो पूरी तरह सिमेट्रिक बनाएं। लगभग सिमेट्रिक होने पर प्रेस ब्रेक ऑपरेटर भ्रमित हो सकता है और गलत दिशा में बेंड हो सकता है।
हमेशा सिमेट्री संभव नहीं, लेकिन यह प्रक्रिया को सरल बनाए रखता है।
बेंडिंग टूल्स की पथ में रिवेटेड नट।
अगर आप बेंडिंग लाइन के पास रिवेटेड नट्स इस्तेमाल करते हैं तो बेहतर है कि पहले इन्हें लगाएं। बेंडिंग के बाद छेद डिफॉर्म हो सकते हैं। ध्यान रखें कि नट्स टूल्स के रास्ते में न आएं।
बड़ी शीट के अंत में छोटा बेंड परेशानी पैदा कर सकता है।
बड़ी और भारी पार्ट्स में छोटी विंग्स से बचना चाहिए। इससे निर्माण मुश्किल हो जाता है और अक्सर मैन्युअल काम बढ़ जाता है, जिससे लागत बढ़ती है। बेहतर है कि विकल्प तलाशें।
न्यूनतम विंग लंबाई के लिए बेंडिंग फोर्स टेबल देखें।
अगर आप लगातार बेंड करना चाहते हैं, तो पहले जांचें कि यह संभव है या नहीं। दिक्कत तब आती है जब बेंड के बाद पार्ट डाई पर नहीं बैठती। अगर दोनों बेंड एक ही दिशा में हैं—जैसे U-बेंड—तो आमतौर पर बीच का हिस्सा विंग्स से लंबा होना चाहिए।
इस पार्ट के लिए कई बार रीसेट करना पड़ेगा।
अगर आपके पास कई विंग्स हैं तो उन्हें एक ही लाइन में मोड़ना बेहतर है। इससे ऑपरेशन कम हो जाते हैं। वरना हर बेंड के लिए पार्ट को फिर से सेट करना पड़ेगा, जिससे समय और लागत दोनों बढ़ते हैं।
ऐसी बेंडिंग लाइनें सटीक परिणाम नहीं देतीं।
जैसा कि शीर्षक में है, बेंडिंग लाइन के समानांतर एक साइड होना चाहिए, ताकि पोजिशनिंग आसान हो। अगर ऐसा नहीं हुआ तो पार्ट को सही तरह से सेट करना मुश्किल होगा और परिणाम सही नहीं आएगा।
बेंडिंग रिलीफ जरूरी है।
सर्वश्रेष्ठ परिणाम के लिए केवल लेज़र से हल्की कटिंग के बजाय विंग के किनारों पर एक असली कट बनाएं, जिसे बेंडिंग रिलीफ कहते हैं। इसकी चौड़ाई मटेरियल की मोटाई से ज्यादा होनी चाहिए। इससे बेंडिंग के समय फटने या डिफॉर्मेशन की संभावना कम हो जाती है। साथ ही, छोटे रेडियस भी रिलीफ में जोड़ें, जिससे मटेरियल में स्ट्रेस भी कम होता है।
छोटी-छोटी जगहें छोड़ना जरूरी है।
बॉक्स बेंडिंग में विंग्स के बीच थोड़ी जगह छोड़ना जरूरी है। वरना आखिरी बेंड पहले से टकरा जाएगा और पूरी संरचना टूट सकती है।
एक और जरूरी बात यह है कि कभी-कभी CAD में फ्लैट व्यू चेक करें। इसके काफी फायदे हैं। मुमकिन है कि विंग्स ज्यादा होने से पार्ट फ्लैट में नहीं खुल पाए। और जो फ्लैट में नहीं खुल सकता, वह किसी भी तरह नहीं बन सकता।
डिजाइन को मापें। हो सकता है थोड़ा एडजस्ट कर के छोटे शीट का बेहतर उपयोग हो जाए। शायद दो पार्ट्स एक ही शीट में एडजस्ट हो जाएं। इससे अंतिम कीमत पर असर पड़ेगा।
इसे आसान रखें। सबसे आसान है आंतरिक रेडियस (ir) को मटेरियल की मोटाई के बराबर रखना। इससे बाद में कोई परेशानी नहीं होगी। इससे कम रेडियस रखना मुश्किलें ला सकता है। बड़ा रेडियस हो तो बस कैलकुलेशन में फर्क पड़ेगा।
लैमिनेशन डायरेक्शन के लंबवत बेंडिंग करें।
बेंडिंग की दिशा और मटेरियल की लैमिनेशन एक जैसी नहीं होनी चाहिए। यह खासकर एल्यूमीनियम और हार्डॉक्स के लिए जरूरी है। सभी को एल्यूमीनियम बॉक्स का अनुभव है, जिसमें चारों ओर बेंडिंग होती है, लेकिन इसे टालना बेहतर है। वरना सतह खराब हो सकती है या दरारें आ सकती हैं।
वैसे मैन्युफैक्चरिंग इंजीनियर इस बात का ध्यान रखते हैं, लेकिन आपको भी इसे ध्यान में रखना चाहिए, ताकि मटेरियल का उपयोग बेहतर हो।
आंतरिक रेडियस जरूर छोड़ें।
अगर आप शीट मेटल के किनारे मजबूत करना चाहते हैं तो बीडिंग बेहतरीन तरीका है। लेकिन ध्यान रखें कि बेंड के अंदर थोड़ा रेडियस छोड़ना ज्यादा अच्छा है। पूरी तरह से रेडियस को दबाने में बहुत ताकत और टन भार लगता है, जिससे मटेरियल के फटने का खतरा रहता है। रेडियस छोड़ देने से यह जोखिम नहीं रहेगा।
1…3 मिमी मोटाई की स्टैंडर्ड स्ट्रक्चरल शीट लगभग हर चीज में काम आ जाती है। इससे ज्यादा मोटाई हो तो रिसर्च करें। कुछ मटेरियल की हैंडलिंग बहुत नाजुक होती है। अच्छा परिणाम आपके ज्ञान और प्रोडक्शन इंजीनियर की मदद पर निर्भर करता है।
Fractory अपनी वेब प्लेटफॉर्म पर ये सभी सुविधाएं देता है। ऑनलाइन बेंडिंग के लिए कोटेशन लेना बहुत आसान है: बस अपनी 3D फाइल (STEP, SLDPRT, IPT) प्लेटफॉर्म पर अपलोड करें, और आपको तुरंत कीमत व डिलीवरी टाइम स्क्रीन पर मिल जाएगा।
हमारी क्षमताएं:
अधिकतम ताकत: 1000 टन
अधिकतम बेंडिंग लाइन लंबाई: 7200 मिमी
अधिकतम मटेरियल मोटाई: 60 मिमी
बेंडिंग टोलरेंस: DIN ISO 2768 के अनुसार
अगर ग्राहक की ओर से कोई विशेष मांग नहीं हो तो हम अपने उत्पादों पर डिफॉल्ट रूप से ISO (क्लास m) टोलरेंस लागू करते हैं। बेंडिंग टोलरेंस ऊपर दी गई तालिका में दी गई है।
