प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

कल्पना करें कि आपने प्रेस ब्रेक ऑपरेशन को सेटअप करने में घंटों लगाए हैं, और अंत में पाते हैं कि आपकी सामग्री विकृत हो गई है, जिससे आपकी सारी मेहनत व्यर्थ हो गई है। कई धातु कार्य पेशेवरों के लिए, यह स्थिति बहुत ही सामान्य है। प्रेस ब्रेक ऑपरेशनों के दौरान सामग्री का विकृत होना महंगे पुनः कार्य, बेकार सामग्री और छूटे हुए समयसीमा का कारण बन सकता है। लेकिन क्या हो अगर इस समस्या को रोकने के लिए सिद्ध रणनीतियां हों?
इस लेख में, हम सामग्री के विकृत होने के सामान्य कारणों की गहराई में जाएंगे और व्यावहारिक समाधानों का अन्वेषण करेंगे ताकि आपके प्रेस ब्रेक ऑपरेशनों से सटीक, उच्च गुणवत्ता वाले परिणाम मिलें। प्रेस ब्रेक सेटिंग्स को समायोजित करने और बैक गेज को संरेखित करने से लेकर सीएनसी तकनीक और इष्टतम टूलिंग डिज़ाइन के उपयोग तक, आप विकृति को कम करने और अपने बेंडिंग प्रक्रियाओं को बेहतर बनाने के सर्वोत्तम अभ्यासों की खोज करेंगे। अपनी धातु कार्य की दक्षता और सटीकता को बढ़ाने के लिए तैयार हैं? आइए जानें कि प्रेस ब्रेक ऑपरेशनों के दौरान सामग्री के विकृत होने से कैसे बचें।
प्रेस ब्रेक ऑपरेशन धातु निर्माण उद्योग के लिए मौलिक हैं, जो शीट धातु को विभिन्न आकारों और कोणों में सटीक रूप से मोड़ने में सक्षम बनाते हैं। प्रेस ब्रेक ऑपरेशनों की बारीकियों को समझना उच्च गुणवत्ता वाले बेंड्स प्राप्त करने और सामग्री के विकृतियों जैसे दोषों को कम करने के लिए महत्वपूर्ण है। यह खंड प्रेस ब्रेक ऑपरेशनों में शामिल सिद्धांतों और तकनीकों में गहराई से जाएगा, जो मध्य-स्तरीय धातु कार्य पेशेवरों के लिए मूल्यवान अंतर्दृष्टि प्रदान करता है।
एक प्रेस ब्रेक मशीन में एक पंच और डाई सेटअप होता है जहाँ शीट धातु रखी जाती है। पंच धातु को डाई में दबाता है, जिससे वांछित बेंड बनता है। मशीन में आमतौर पर शामिल होते हैं:
टूलिंग प्रेस ब्रेक ऑपरेशनों में महत्वपूर्ण भूमिका निभाता है। पंच और डाई को सामग्री के प्रकार, मोटाई, और वांछित बेंड कोण के आधार पर चुना जाना चाहिए। सामान्य टूलिंग सेटअप में शामिल होते हैं:
एयर बेंडिंग एक सामान्य विधि है जिसमें पंच पूरी तरह से सामग्री को डाई में नहीं दबाता, विभिन्न कोणों को प्राप्त करने में लचीलापन प्रदान करता है। इस तकनीक में विभिन्न कोणों को प्राप्त करने का लचीलापन होता है लेकिन स्प्रिंगबैक को रोकने के लिए सटीक नियंत्रण की आवश्यकता होती है।
बॉटम बेंडिंग में, पंच सामग्री को पूरी तरह से डाई में दबाता है, जिससे बेंड कोण डाई के आकार द्वारा परिभाषित होता है। यह विधि उच्च सटीकता और पुनरावृत्ति प्रदान करती है लेकिन इसके लिए उच्च बल और विशिष्ट टूलिंग की आवश्यकता होती है।
सफल प्रेस ब्रेक ऑपरेशनों के लिए सामग्री गुणों को समझना महत्वपूर्ण है। सामग्री की मोटाई, तन्यता ताकत, और नल्यता जैसी कारक बेंडिंग प्रक्रिया को प्रभावित करते हैं। ऑपरेटरों को बेंड रेडियस और बल जैसी मापदंडों को तदनुसार समायोजित करना चाहिए।
प्रेस ब्रेक मशीन की नियमित कैलिब्रेशन प्रदर्शन को स्थिर बनाए रखती है। इसमें शामिल हैं:
सीएनसी प्रेस ब्रेक सटीकता और स्वचालन को बढ़ाते हैं, मानव त्रुटियों को कम करते हैं और प्रोग्राम करने योग्य बेंड अनुक्रम और वास्तविक समय की निगरानी जैसी विशेषताओं के साथ दक्षता बढ़ाते हैं। अतिरिक्त विशेषताएं शामिल हैं:
क्राउनिंग सिस्टम मशीन डिफ्लेक्शन की भरपाई करते हैं, शीट धातु की पूरी लंबाई में समान बेंड कोण सुनिश्चित करते हैं। प्रकार शामिल हैं:
अच्छी तरह से डिज़ाइन किया गया टूलिंग सामग्री विकृति को कम करता है और बेंड सटीकता में सुधार करता है। विचार करने के लिए कारक शामिल हैं:
सर्वोत्तम अभ्यासों को लागू करने से प्रेस ब्रेक ऑपरेशनों में इष्टतम परिणाम सुनिश्चित होते हैं:
प्रेस ब्रेक ऑपरेशंस में सामग्री के गुण विकृत होने को काफी प्रभावित करते हैं। धातु की मोटाई, कठोरता और अनाज दिशा में भिन्नता के कारण असमान मोड़ हो सकता है। असंगत मोटाई वाली धातुएं समान रूप से नहीं मुड़ती, जिससे विकृति होती है। इसी तरह, उच्च कठोरता या प्रमुख अनाज दिशा वाली सामग्री मोड़ने के दौरान भिन्न तनाव का प्रदर्शन कर सकती है, जिससे विकृति की समस्या बढ़ जाती है। इस समस्या को कम करने के लिए सामग्री के गुणों को समान रखना और तनाव के तहत सामग्री के व्यवहार को समझना महत्वपूर्ण है।
पंच और डाई का सही चयन और रखरखाव सामग्री के प्रकार और मोटाई के आधार पर आवश्यक है। गलत या पुराने टूलिंग का उपयोग सामग्री के विकृत होने का एक आम कारण है। असंगत मोड़ रेडियस या डाई ओपनिंग वाले टूल्स सामग्री में असमान तनाव वितरण का कारण बन सकते हैं, जिससे विकृति होती है। सटीकता बनाए रखने और दोषों को रोकने के लिए टूलिंग का नियमित निरीक्षण और प्रतिस्थापन आवश्यक है।
मोड़ने के दौरान असमान दबाव सामग्री के विकृत होने का कारण बन सकता है। यदि राम द्वारा लगाया गया बल असंगत है, तो यह सामग्री को असमान रूप से मोड़ सकता है। यह समस्या अक्सर प्रेस ब्रेक के अनुचित संरेखण या कैलिब्रेशन से उत्पन्न होती है। बिस्तर और राम को समानांतर रखना और मशीन को सही ढंग से कैलिब्रेट करना, असमान दबाव वितरण को बनाए रखने में मदद करता है, जिससे विकृति की संभावना कम होती है।
असंतुलित बैक गेज असमान दबाव और विकृति का कारण बन सकता है। बैक गेज मोड़ने के दौरान कार्यपीस को सही ढंग से स्थिति में रखने के लिए महत्वपूर्ण है। सही संरेखण सुनिश्चित करता है कि कार्यपीस सही ढंग से स्थिति में हो, जिससे समान तनाव वितरण हो सके। विकृति की समस्याओं को रोकने के लिए बैक गेज संरेखण की नियमित जांच और समायोजन आवश्यक है।
मोड़ने से उत्पन्न गर्मी सामग्री के विस्तार और संकुचन का कारण बन सकती है, जिससे विकृति होती है। यह प्रभाव उच्च थर्मल विस्तार गुणांक वाली सामग्री में अधिक स्पष्ट होता है। मोड़ने के दौरान तापमान का प्रबंधन करना, शीतलन विधियों का उपयोग करना और निम्न थर्मल विस्तार गुणांक वाली सामग्री का चयन करना थर्मल प्रभाव को कम करने और विकृति को कम करने में मदद कर सकता है।
सामग्री विकृति को रोकने के लिए प्रेस ब्रेक सेटिंग्स को सही ढंग से समायोजित करना आवश्यक है। यह सुनिश्चित करना कि मशीन सेटिंग्स विशिष्ट सामग्री गुणों और इच्छित मोड़ परिणामों के अनुसार अनुकूलित हैं, विकृति के जोखिम को काफी हद तक कम कर सकता है।
झुकने के दौरान सामग्री के पार सुसंगत दबाव वितरण बनाए रखने के लिए बैक गेज का सटीक संरेखण महत्वपूर्ण है। बैक गेज को नियमित रूप से कैलिब्रेट करें ताकि यह सुनिश्चित हो सके कि यह सामग्री को सटीक रूप से स्थिति में रखता है, क्योंकि गलत संरेखण से असमान मोड़ बल और विकृति हो सकती है।
क्राउनिंग सिस्टम प्रेस ब्रेक के रैम और बेड के प्राकृतिक विक्षेपन की भरपाई के लिए आवश्यक हैं, जिससे कार्यपीस के पार समान दबाव वितरण सुनिश्चित होता है।
सीएनसी प्रेस ब्रेक तकनीक को लागू करने से सटीकता और सुसंगतता बढ़ती है, जिससे सामग्री विकृति का जोखिम कम होता है।
प्रेस ब्रेक संचालन में सर्वोत्तम प्रथाओं को अपनाने से सामग्री विकृति को कम करने में मदद मिल सकती है।
उपकरण डिजाइन पर सावधानीपूर्वक विचार करना सामग्री विकृति को रोकने में महत्वपूर्ण भूमिका निभाता है।
सामग्री गुणों और वांछित परिणामों के आधार पर सही झुकने की विधि चुनने से विकृति को कम करने में मदद मिल सकती है।
मोड़ने से पहले सामग्रियों को सही ढंग से संभालना और तैयार करना विकृति को रोकने के लिए आवश्यक है।
ऑपरेटर प्रशिक्षण और निरंतर प्रक्रिया सुधार में निवेश करना सामग्री विकृति को कम करने की कुंजी है।
धातु कार्य तकनीकें वांछित विन्यासों में धातु को आकार देने और बनाने के लिए महत्वपूर्ण हैं, जो विभिन्न निर्माण प्रक्रियाओं में एक महत्वपूर्ण भूमिका निभाती हैं। प्रभावी धातु कार्य विधियों को समझना और लागू करना अंतिम उत्पाद की गुणवत्ता और सटीकता को काफी बढ़ा सकता है।
काटने में इच्छित आकार प्राप्त करने के लिए धातु कार्यपीस से सामग्री निकालना शामिल है। सामान्य विधियों में शीयरिंग शामिल है, जो शीट धातु के पार सीधे रेखाएं काटने के लिए एक शीयर ब्लेड का उपयोग करती है; लेजर कटिंग, जो जटिल आकारों के लिए उच्च-शक्ति वाले लेजर का उपयोग करती है; और प्लाज्मा कटिंग, जो मोटी धातुओं को कुशलता से काटने के लिए एक प्लाज्मा मशाल का उपयोग करती है।
मोड़ना सामग्री को हटाए बिना धातु को विशिष्ट कोणों या आकारों में विकृत करता है, जो प्रेस ब्रेक संचालन में व्यापक रूप से उपयोग किया जाता है। मुख्य विधियों में वायु झुकना शामिल है, जहां पंच सामग्री को पूरी तरह से डाई में नहीं दबाता है, जिससे कोणों में लचीलापन आता है; नीचे झुकना, जहां पंच सामग्री को उच्च सटीकता के लिए पूरी तरह से डाई में दबाता है; और सहन करना, एक उच्च-दबाव विधि जो सटीक मोड़ों के लिए धातु को अंकित करती है।
वेल्डिंग धातु के टुकड़ों को उनके किनारों को पिघलाकर और एक मजबूत बंधन बनाने के लिए भराव सामग्री जोड़कर जोड़ता है। सामान्य तकनीकों में एमआईजी वेल्डिंग शामिल है, जो धातु के टुकड़ों को जोड़ने के लिए एक तार इलेक्ट्रोड और गैस का उपयोग करती है; टीआईजी वेल्डिंग, जो उच्च गुणवत्ता वाले वेल्ड्स के लिए एक टंगस्टन इलेक्ट्रोड का उपयोग करती है; और आर्क वेल्डिंग, जो वेल्डिंग बिंदु पर धातुओं को पिघलाने के लिए एक विद्युत चाप का उपयोग करती है।
सीएनसी मशीनिंग धातुकर्म प्रक्रियाओं में उच्च सटीकता और स्वचालन की अनुमति देते हुए, मशीन टूल्स को सटीक रूप से नियंत्रित करने के लिए कंप्यूटर सिस्टम का उपयोग करती है। तकनीकों में मिलिंग शामिल है, जो जटिल आकार प्राप्त करने के लिए घूर्णन काटने वाले उपकरणों का उपयोग करके सामग्री को हटा देती है; टर्निंग, जहां कार्यपीस घूमता है जबकि एक स्थिर काटने का उपकरण इसे आकार देता है; और ड्रिलिंग, जो एक घूर्णन ड्रिल बिट के साथ छेद बनाती है।
सतह उपचार तकनीकें धातु की सतहों के गुणों, जैसे स्थायित्व, जंग प्रतिरोध और उपस्थिति को बढ़ाती हैं। सामान्य विधियों में एनोडाइजिंग शामिल है, जो धातु की सतहों पर प्राकृतिक ऑक्साइड परत की मोटाई बढ़ाने के लिए एक विद्युत रासायनिक प्रक्रिया है; इलेक्ट्रोप्लेटिंग, जो एक विद्युत प्रवाह का उपयोग करके सतह पर एक पतली धातु परत जमा करती है; और पाउडर कोटिंग, जो सूखे पाउडर को सतह पर लगाती है और इसे एक सुरक्षात्मक परत बनाने के लिए गर्मी के तहत ठीक करती है।
गठन और आकार देने की तकनीकें सामग्री को हटाए बिना धातु के आकार को बदल देती हैं। प्रमुख विधियों में फोर्जिंग शामिल है, जो आमतौर पर एक हथौड़ा या प्रेस के साथ संपीड़न बलों का उपयोग करके धातु को विकृत करती है; रोलिंग, धातु को रोलर्स के माध्यम से पास करना ताकि मोटाई कम हो और समान क्रॉस-सेक्शन प्राप्त हो; और एक्सट्रूज़न, एक स्थिर क्रॉस-सेक्शन के साथ लंबे आकार बनाने के लिए धातु को डाई के माध्यम से मजबूर करना।
तापन उपचार तकनीकें धातुओं के भौतिक और यांत्रिक गुणों को नियंत्रित हीटिंग और कूलिंग प्रक्रियाओं के माध्यम से संशोधित करती हैं। सामान्य तकनीकों में एनीलिंग शामिल है, जो आंतरिक तनावों को दूर करने और निंदनीयता में सुधार करने के लिए धातु को एक विशिष्ट तापमान पर गर्म करती है और धीरे-धीरे ठंडी करती है; क्वेंचिंग, कठोरता बढ़ाने के लिए गर्म धातु को तेजी से ठंडा करना; और टेम्परिंग, कठोरता और मजबूती के बीच संतुलन प्राप्त करने के लिए क्वेंच की गई धातु को कम तापमान पर गर्म करना और ठंडा करना।
प्रेस ब्रेक ऑपरेशनों की सफलता सुनिश्चित करने में टूलिंग डिज़ाइन महत्वपूर्ण भूमिका निभाता है। सही टूलिंग झुकाव की सटीकता और गुणवत्ता को बढ़ाता है जबकि सामग्री के विकृत होने और अन्य दोषों को कम करता है। यहाँ, हम प्रभावी प्रेस ब्रेक टूलिंग डिज़ाइन करने के लिए प्रमुख विचारों और रणनीतियों का अन्वेषण करते हैं।
झुकाव के दौरान सामग्री का समर्थन करने में वी-डाई ओपनिंग महत्वपूर्ण है। एक सामान्य मार्गदर्शिका है कि वी-डाई ओपनिंग सामग्री की मोटाई के लगभग आठ गुना होनी चाहिए। यह अनुपात झुकाव बलों को समान रूप से वितरित करने में मदद करता है, विकृति की संभावना को कम करता है और एक सुसंगत झुकाव सुनिश्चित करता है।
प्रेस ब्रेक टूलिंग के लिए सही सामग्री का चयन टिकाऊपन और प्रदर्शन के लिए आवश्यक है। टूल स्टील और कार्बाइड सामग्री आमतौर पर उनकी उच्च पहनने की प्रतिरोधकता और ताकत के कारण उपयोग की जाती हैं। ये सामग्री टूलिंग के आकार और प्रभावशीलता को बनाए रखने में मदद करती हैं, उपकरण विफलता के जोखिम को कम करती हैं और लगातार झुकाव परिणाम सुनिश्चित करती हैं। नियमित रखरखाव, जिसमें सफाई, स्नेहन और निरीक्षण शामिल हैं, टूलिंग के जीवन को बढ़ाने और इसके प्रदर्शन को बनाए रखने के लिए महत्वपूर्ण है।
टूलिंग डिज़ाइन करते समय, झुकाव रेखा के सापेक्ष छेद या खिड़कियों जैसी विशेषताओं की प्लेसमेंट पर विचार करना महत्वपूर्ण है। विकृति को कम करने के लिए विशेषताएँ प्रत्येक झुकाव के केंद्र से कम से कम आधी पूर्ण डाई चौड़ाई दूर होनी चाहिए। डिज़ाइन प्रक्रिया के प्रारंभ में इन विशेषताओं की पहचान और समायोजन करने से झुकाव संचालन के दौरान समस्याओं को रोका जा सकता है।
सटीक झुकाव के लिए तंग सहनशीलताओं के साथ उपकरणों का निर्माण आवश्यक है। उपकरणों को लगभग 0.0004 इंच की सहनशीलता सीमा के भीतर उत्पादित किया जाना चाहिए ताकि सटीकता और सुसंगतता सुनिश्चित हो सके। तंग सहनशीलताएँ झुकाव की गुणवत्ता बनाए रखने में मदद करती हैं और बार-बार समायोजन की आवश्यकता को कम करती हैं।
जबकि कई तंग सहनशीलता वाले रेडीआई निर्दिष्ट करने से झुकाव की सटीकता में सुधार हो सकता है, यह टूलिंग लागत और उपकरण परिवर्तन की आवृत्ति को भी बढ़ा सकता है। सटीकता और लागत विचारों के बीच संतुलन बनाना कुशल और किफायती प्रेस ब्रेक संचालन के लिए आवश्यक है।
सामग्री विकृति को रोकने के लिए साफ और सही ढंग से संरेखित टूलिंग को बनाए रखना आवश्यक है। सुनिश्चित करें कि प्रेस ब्रेक बेड और टूलिंग मलबे से मुक्त हैं और पंच और डाई सही ढंग से संरेखित हैं। उचित संरेखण सामग्री के साथ निरंतर संपर्क सुनिश्चित करता है, जिससे खरोंच और असमान झुकाव का जोखिम कम होता है।
सामग्री और झुकाव आवश्यकताओं के अनुसार टूलिंग को ठीक से क्लैम्प करना और प्रेस ब्रेक टोनाज को समायोजित करना सामग्री पर अत्यधिक तनाव से बचने के लिए महत्वपूर्ण है। ये सेटिंग्स झुकाव बलों को समान रूप से वितरित करने में मदद करती हैं, विकृति और दोषों को कम करती हैं।
सटीक झुकाव प्राप्त करने और विकृति को कम करने के लिए कई झुकाव विधियाँ हैं। एयर बेंडिंग लचीलेपन की पेशकश करता है क्योंकि सामग्री को पूरी तरह से डाई में नहीं दबाया जाता है, जबकि बॉटम बेंडिंग उच्च सटीकता सुनिश्चित करता है क्योंकि सामग्री को पूरी तरह से डाई में दबाया जाता है। कोइंग, एक उच्च दबाव विधि, धातु को सटीक झुकाव के लिए अंकित करता है जिसमें न्यूनतम स्प्रिंगबैक होता है। टूलिंग डिज़ाइन के इन प्रमुख पहलुओं पर ध्यान केंद्रित करके, निर्माता अपने प्रेस ब्रेक ऑपरेशनों की गुणवत्ता और सटीकता को महत्वपूर्ण रूप से बढ़ा सकते हैं, जबकि सामग्री विकृति और अन्य दोषों को कम कर सकते हैं।
नीचे कुछ अक्सर पूछे जाने वाले प्रश्नों के उत्तर दिए गए हैं:
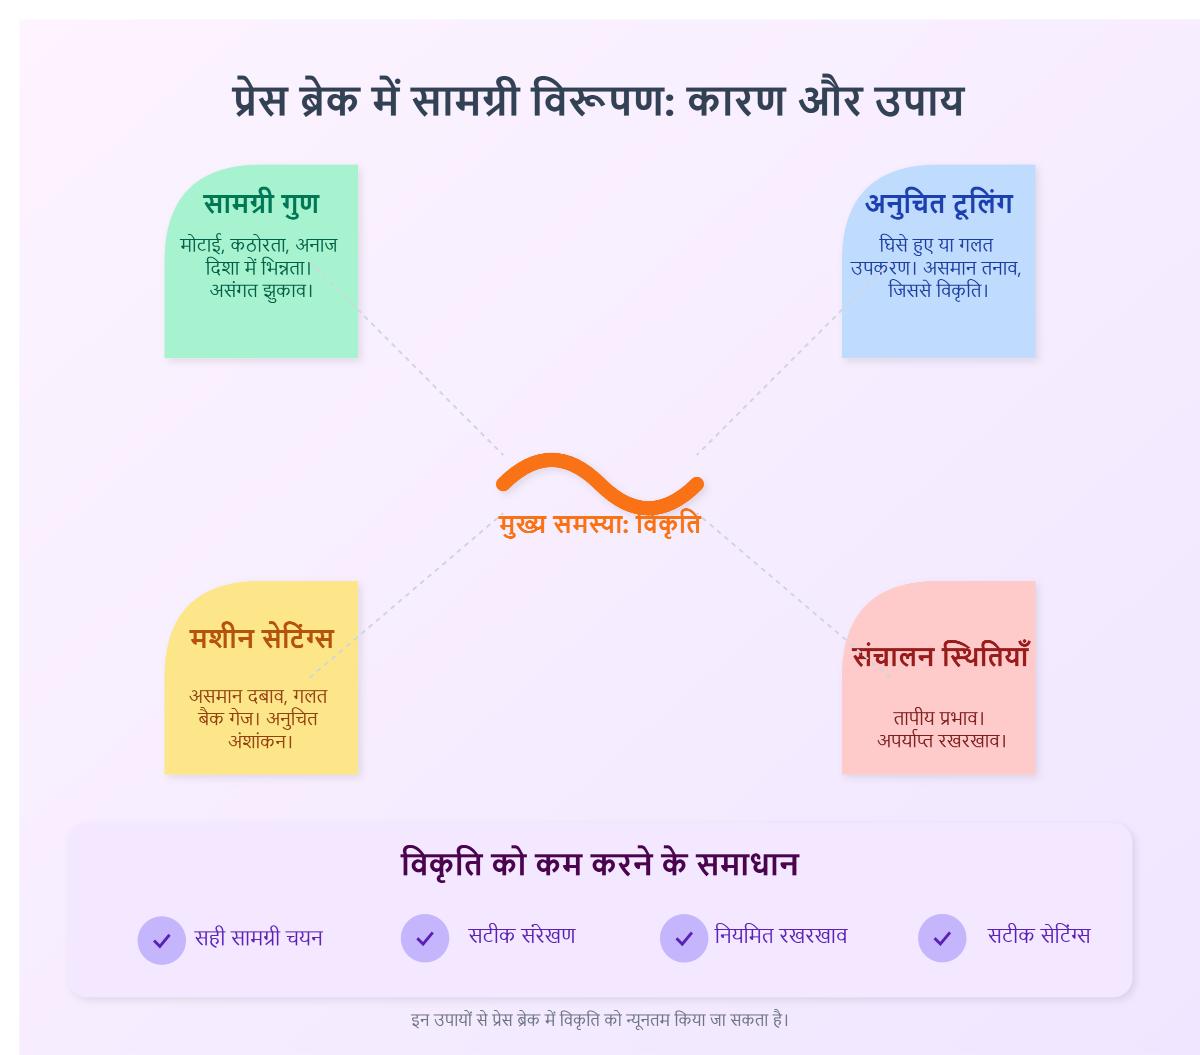
प्रेस ब्रेक ऑपरेशनों में सामग्री विकृति के मुख्य कारण हैं सामग्री गुणों में भिन्नताएँ, अनुचित टूलिंग, मशीन सेटिंग्स और अंशांकन मुद्दे, और संचालन की स्थितियाँ। सामग्री की मोटाई, कठोरता, और अनाज की दिशा में भिन्नताएँ असंगत झुकाव प्रतिक्रियाओं का कारण बन सकती हैं। घिसे हुए या अनुचित टूलिंग झुकाव के दौरान असमान तनाव वितरण का कारण बन सकते हैं, जिससे विकृति हो सकती है। मशीन सेटिंग्स जैसे असमान दबाव वितरण, गलत संरेखित बैक गेज, और अनुचित अंशांकन विकृति में योगदान करते हैं। इसके अलावा, तापीय प्रभाव और अपर्याप्त रखरखाव समस्या को बढ़ा सकते हैं। सही सामग्री चयन, सटीक संरेखण, नियमित रखरखाव, और सटीक मशीन सेटिंग्स के माध्यम से इन कारकों को संबोधित करने से प्रेस ब्रेक ऑपरेशनों के दौरान विकृति को कम करने में मदद मिल सकती है।
प्रेस ब्रेक ऑपरेशनों के दौरान सामग्री विकृति को रोकने के लिए, कई समायोजन किए जा सकते हैं। सबसे पहले, सुनिश्चित करें कि प्रेस ब्रेक सही ढंग से अंशांकित है और टूलिंग सही ढंग से संरेखित है। झुकाव प्रक्रिया के दौरान सामग्री की निरंतर स्थिति बनाए रखने के लिए बैक गेज संरेखण को समायोजित करें। प्रेस ब्रेक में विकृतियों की भरपाई करने के लिए क्राउनिंग सिस्टम का उपयोग करें, जिससे कार्य टुकड़े पर समान दबाव वितरण सुनिश्चित होता है। इसके अलावा, सीएनसी प्रेस ब्रेक तकनीक का उपयोग सटीकता और दोहराव को बढ़ा सकता है, विकृति की संभावना को कम कर सकता है। प्रेस ब्रेक के इष्टतम प्रदर्शन को सुनिश्चित करने के लिए नियमित रूप से निरीक्षण और रखरखाव करें और सामग्री प्रकार और मोटाई के आधार पर आवश्यक समायोजन करें। इन समायोजनों को लागू करने से विकृति को कम करने और सटीक झुकाव परिणाम प्राप्त करने में मदद मिलेगी।
प्रेस ब्रेक ऑपरेशनों में झुकाव के दौरान विकृति को कम करने में कई सर्वोत्तम अभ्यास शामिल हैं:
मूल सामग्री गुणों को समझना महत्वपूर्ण है। अनाज की दिशा के साथ झुकाव से विकृति और क्रैकिंग को कम किया जा सकता है, क्योंकि सामग्री अपने अनाज के साथ अधिक आसानी से झुकती है। सामग्री का चयन करना, इसके झुकाव गुणों को ध्यान में रखते हुए, जैसे कि स्प्रिंग-बैक और कठोरता, महत्वपूर्ण है।
सटीक मशीन सेटअप महत्वपूर्ण है। प्रेस ब्रेक को सही ढंग से कॉन्फ़िगर करना सुनिश्चित करें, सामग्री और झुकाव प्रकार के लिए उपयुक्त डाई और उपकरणों का उपयोग करके असमान तनाव वितरण को रोकें। स्मार्ट बैकगॉज का उपयोग झुकाव प्रक्रिया पर सटीक नियंत्रण बनाए रखता है, निरंतर परिणाम प्राप्त करता है और विकृति को कम करता है। प्रेस ब्रेक की राम की गति की निगरानी और नियंत्रण करना भी महत्वपूर्ण है; अत्यधिक गति असमान झुकाव का कारण बन सकती है जिससे विकृति हो सकती है, इसलिए नियंत्रित गति बनाए रखने से चिकने झुकाव सुनिश्चित होते हैं।
प्रेस ब्रेक का नियमित रखरखाव इसे सुचारू और सटीक रूप से संचालित रखने के लिए आवश्यक है। घिसे हुए हिस्सों, लीक के लिए दैनिक निरीक्षण, और चलने वाले हिस्सों का उचित स्नेहन विकृति उत्पन्न करने वाले मुद्दों को रोक सकता है। सुरक्षा प्रोटोकॉल को लागू करना ऑपरेटरों की सुरक्षा करता है और सही मशीन उपयोग सुनिश्चित करता है, जिसमें सुरक्षा उपकरणों का उपयोग और उचित प्रशिक्षण शामिल है।
ऑपरेटर की विशेषज्ञता महत्वपूर्ण है। ऑपरेटरों को झुकाव के दौरान विभिन्न सामग्री के व्यवहार को समझना चाहिए, जिसमें स्प्रिंग-बैक प्रभाव शामिल हैं, और उन्हें रोकने के लिए उन्हें कैसे समायोजित करना चाहिए। सटीक ब्लूप्रिंट पढ़ना सुनिश्चित करता है कि झुकाव विशिष्टताओं के अनुसार किया गया है, उन त्रुटियों को कम करता है जो विकृति का कारण बन सकती हैं।
इन रणनीतियों को लागू करके, निर्माता प्रेस ब्रेक ऑपरेशनों के दौरान विकृति को महत्वपूर्ण रूप से कम कर सकते हैं, जिससे उच्च गुणवत्ता वाले उत्पाद और बेहतर उत्पादन दक्षता प्राप्त होती है।
सीएनसी (कंप्यूटर न्यूमेरिकल कंट्रोल) तकनीक प्रेस ब्रेक ऑपरेशनों में सटीकता को महत्वपूर्ण रूप से बढ़ाती है, जो सामग्री विकृति को रोकने के लिए महत्वपूर्ण है। यह ऑपरेटरों को सटीक मापदंडों जैसे झुकाव कोण, राम गहराई, झुकाव गति, और बैक गेज स्थिति के साथ जटिल झुकाव अनुक्रमों को प्रोग्राम करने की अनुमति देता है, जिससे मानवीय परिवर्तनशीलता समाप्त होती है और सटीक बल और कोण अनुप्रयोग सुनिश्चित होता है। यह प्रोग्रामेबिलिटी दोहराव और समान भाग गुणवत्ता की ओर ले जाती है, उन त्रुटियों को कम करती है जो विकृति का कारण बन सकती हैं।
उन्नत सीएनसी प्रेस ब्रेक में मल्टी-एक्सिस बैक गेज और स्वचालित क्राउनिंग सिस्टम भी होते हैं। बैक गेज कार्य टुकड़े की सटीक स्थिति सुनिश्चित करते हैं, जिससे जटिल ज्यामिति के लिए भी निरंतर झुकाव स्थान सुनिश्चित होता है। स्वचालित क्राउनिंग सिस्टम झुकाव के दौरान मशीन विकृतियों और असमान बलों की भरपाई करने के लिए राम और बेड संरेखण को गतिशील रूप से समायोजित करते हैं, समान झुकाव कोण बनाए रखते हैं और स्थानीयकृत तनाव को कम करते हैं जो विकृति का कारण बनते हैं।
इसके अतिरिक्त, सीएनसी सिस्टम रीयल-टाइम फीडबैक प्रदान करते हैं, जो कोण-मापने सेंसर और लेजर माप तकनीक के माध्यम से सूक्ष्म समायोजन की अनुमति देते हैं। यह तंग सहनशीलताओं को सुनिश्चित करता है, ओवर-बेंडिंग या अंडर-बेंडिंग को रोकता है, जो अवशिष्ट तनावों और विकृति के सामान्य कारण हैं। लगातार बल और गति नियंत्रण आगे सुचारू, नियंत्रित झुकाव सुनिश्चित करता है, अचानक विकृति से बचता है जो विकृति का कारण बन सकता है।
क्राउनिंग सिस्टम्स प्रेस ब्रेक ऑपरेशनों के दौरान सामग्री विकृति को रोकने में महत्वपूर्ण भूमिका निभाते हैं, मशीन के राम और बेड की प्राकृतिक विकृति की भरपाई करके। यह विकृति, यदि संबोधित नहीं की गई, असंगत झुकाव कोणों का परिणाम हो सकती है और तदनुसार विकृति का कारण बन सकती है, विशेष रूप से लंबी शीट मेटल के टुकड़ों में।
क्राउनिंग सिस्टम्स का उपयोग करके, प्रेस ब्रेक कार्य टुकड़े की पूरी लंबाई में एक सुसंगत झुकाव कोण बनाए रख सकता है। ये सिस्टम हाइड्रोलिक सिलेंडरों और समायोज्य वेजेज जैसी विभिन्न विधियों का उपयोग करते हैं, झुकाव प्रक्रिया के दौरान राम और बेड को सीधा रखने के लिए प्रतिकूल दबाव लागू करते हैं। यह मुआवजा सुनिश्चित करता है कि सामग्री समान रूप से झुकती है, जिससे विकृति का जोखिम कम होता है।
आधुनिक क्राउनिंग सिस्टम्स, अक्सर सीएनसी तकनीक के साथ एकीकृत होते हैं, सामग्री गुणों और झुकाव आवश्यकताओं के आधार पर सटीक, स्वचालित समायोजन प्रदान करते हैं। यह उन्नत तकनीक न्यूनतम मैनुअल हस्तक्षेप के साथ अत्यधिक सटीक झुकाव की अनुमति देती है, प्रेस ब्रेक ऑपरेशनों में दक्षता और गुणवत्ता दोनों को बढ़ाती है।
कुछ विशिष्ट टूलिंग डिज़ाइन प्रेस ब्रेक ऑपरेशनों के दौरान सामग्री विकृति को प्रभावी ढंग से कम कर सकते हैं। उचित टूल संरेखण और सेटअप महत्वपूर्ण हैं; यह सुनिश्चित करना कि पंच और डाई सही ढंग से संरेखित हैं, सामग्री के साथ निरंतर संपर्क बनाए रखने में मदद करता है, असमान झुकाव बलों को कम करता है। टूलिंग सामग्री, जैसे कठोर टूल स्टील या कार्बाइड, उत्कृष्ट पहनने के प्रतिरोध की पेशकश करते हैं, स्थिर झुकाव की स्थिति बनाए रखते हैं और विकृति को कम करते हैं। डाई के नीचे यूरेथेन पैड मार्किंग को रोक सकते हैं और स्प्रिंगबैक का मुकाबला कर सकते हैं, जिससे अधिक सटीक कोण निर्माण संभव हो जाता है। कटअवे क्षेत्रों के साथ डिज़ाइन की गई डाई, पंच को आगे बढ़ने की अनुमति देती हैं, कोण सटीकता को बढ़ाती हैं। पंच प्रोफाइल, जैसे गूसेनेक या विंडो पंच, पहले से बने हिस्सों के साथ टकराव से बचते हैं, अनुचित झुकाव क्रम से संबंधित विकृति को कम करते हैं। उचित झुकाव क्रम यह सुनिश्चित करता है कि प्रत्येक झुकाव बिना अनावश्यक तनाव के किया जाए, इस प्रकार विकृति को रोकता है। इन टूलिंग डिज़ाइन पहलुओं पर ध्यान केंद्रित करके, निर्माता अधिक सटीक और विश्वसनीय झुकाव परिणाम प्राप्त कर सकते हैं।
